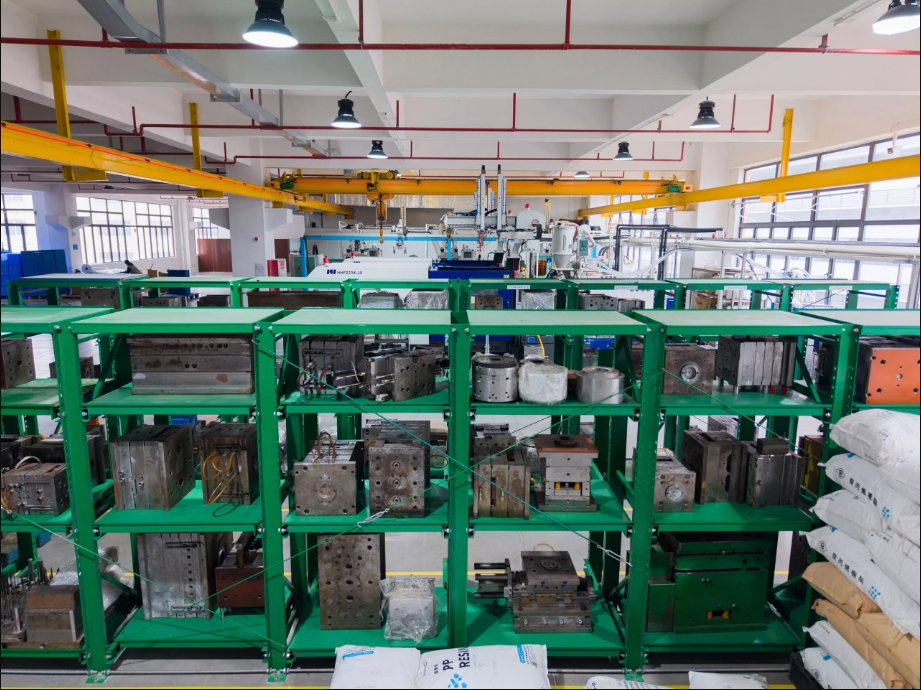
Какво е леене под налягане?
Шприцването , известно още като формоване чрез шприцване, е навлязло във всеки ъгъл на живота ни със своята висока ефективност, прецизност и възможности за мащабно производство. То се отличава с бърза производствена скорост, висока ефективност, автоматизация и способност за производство на различни форми, от прости до сложни, и с множество размери, вариращи от малки до големи, с точни размери и широко покритие. Може да се прилага за автомобилни интериорни части, корпуси на уреди, медицински изделия и стоки от първа необходимост. По-долу ще представим подробно целия производствен процес на шприцване.
Как работи леенето под налягане?
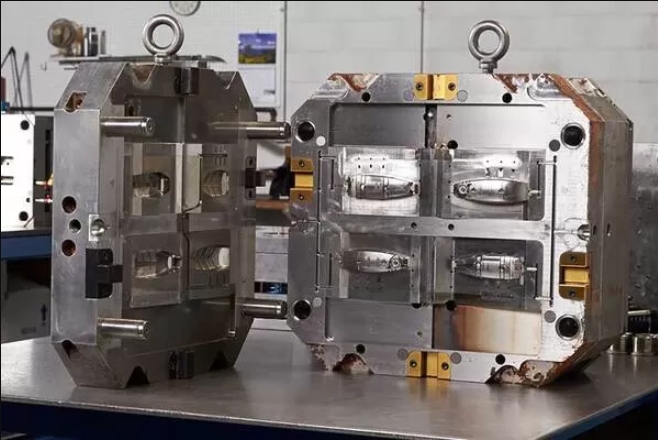
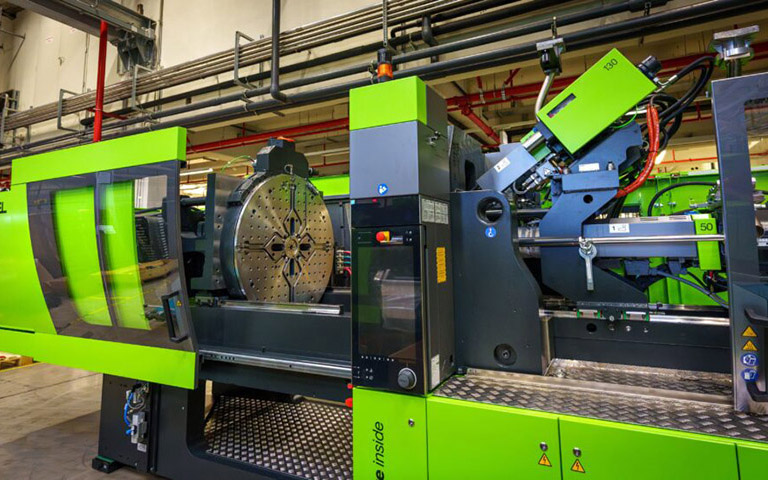
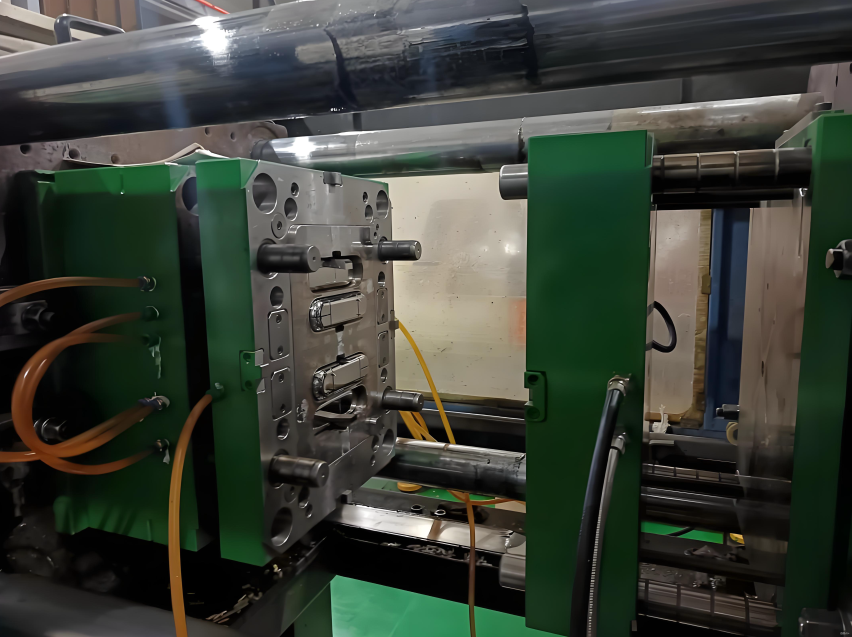
Шприцването е най-разпространеният производствен процес за производство на пластмасови части. Машините за шприцване използват пластмасови суровини и различни форми, за да произвеждат части с различни размери, издръжливи или за еднократна употреба, за множество индустрии и приложения. Принципът им на работа е, че машината за шприцване подава суровини в матрица, която е негативната матрица за крайния детайл и се състои от две части: шприц матрица (A) и ежекторна матрица (B). Пространството между двете части е кухината на матрицата, в която се инжектира материалът.
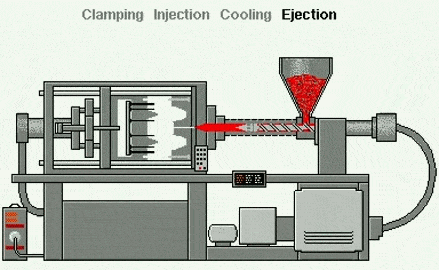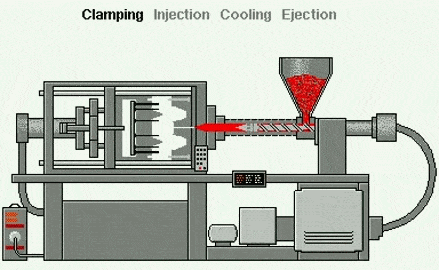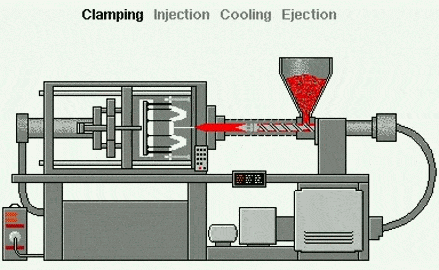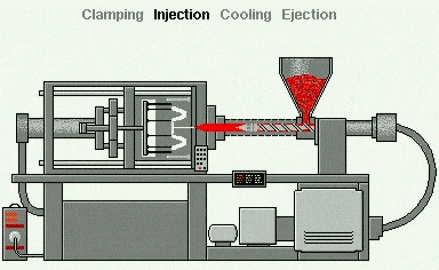
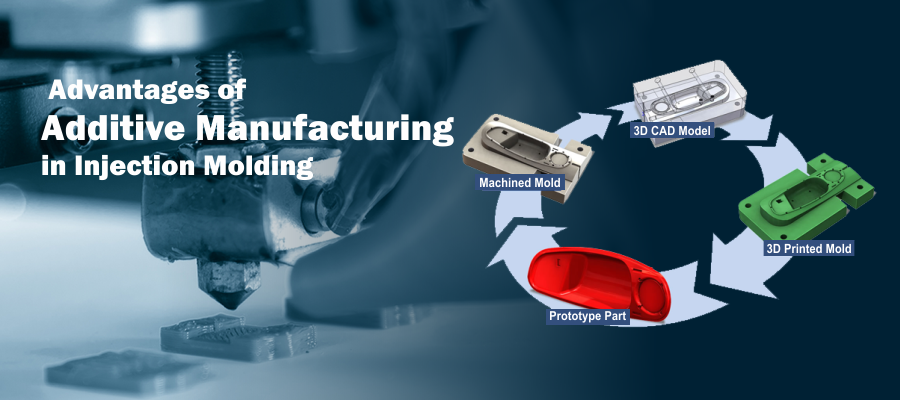
Шприцването е процес на формоване – за разлика от техниките за изваждане (рязане) (като CNC обработка) или адитивните процеси (като 3D печат ), които използват матрици като формовъчни устройства. Този метод е подходящ за материали като термопласти, които се нагряват до разтопено състояние и след това се инжектират в метална матрица, където се охлаждат и приемат форма във матрицата или кухината. Процесът може да бъде разделен на:
1. Подаване на пластмасови частици:
Малки пластмасови частици (пластмасови пелети) се изсипват в бункера. Тези частици обикновено са термопластични пластмаси – пластмаси, които омекват при нагряване.
2. Топене на пластмаса:
Пластмасовите пелети преминават през нагрят барабан с въртящ се шнек.
3. Инжекционно формоване:
Докато върти, винтът избутва пластмасовите пелети напред, докато нагревателят ги разтопява в гъста разтопена течност.
4. Инжекционно формоване:
След като разтопената пластмаса се натрупа до определена точка, шнекът я инжектира в кухината на метална матрица под високо налягане. Формата се оформя точно като желаната крайна част (напр. капачка на бутилка, калъф за телефон или табло на кола).
5. Охлаждане:
Вътре във формата пластмасата се охлажда и втвърдява. Охлаждащите канали във формата спомагат за ускоряване на процеса на охлаждане.
6. Отваряне на матрицата:
След като пластмасата се втвърди, матрицата се отваря на две половини.
7. Изтласкване:
Изхвърлящите щифтове изтласкват готовия продукт от матрицата.
8. Повторете:
Формата се затваря и целият процес се повтаря – обикновено на всеки няколко секунди – което прави шприцването идеално за масово производство.
Често срещани видове процеси на шприцване
Поставете формоване
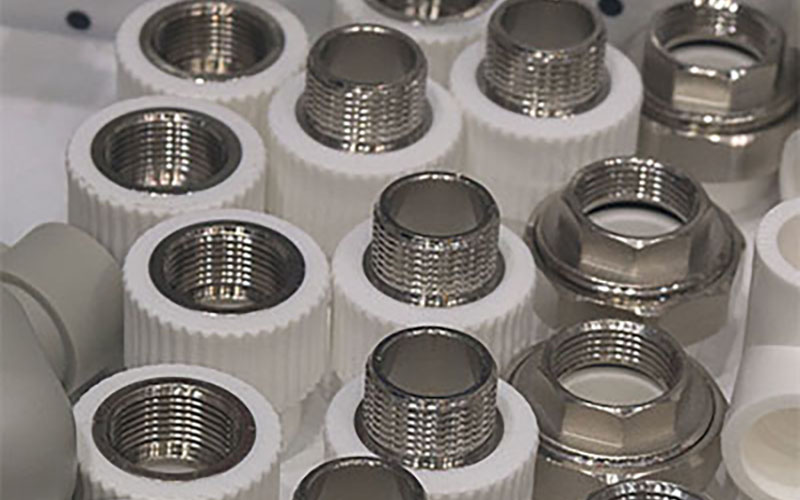
Формоването с вложка е процес на формоване на термопластичен материал около предварително формован компонент, за да се създаде завършена част, която включва множество материали.
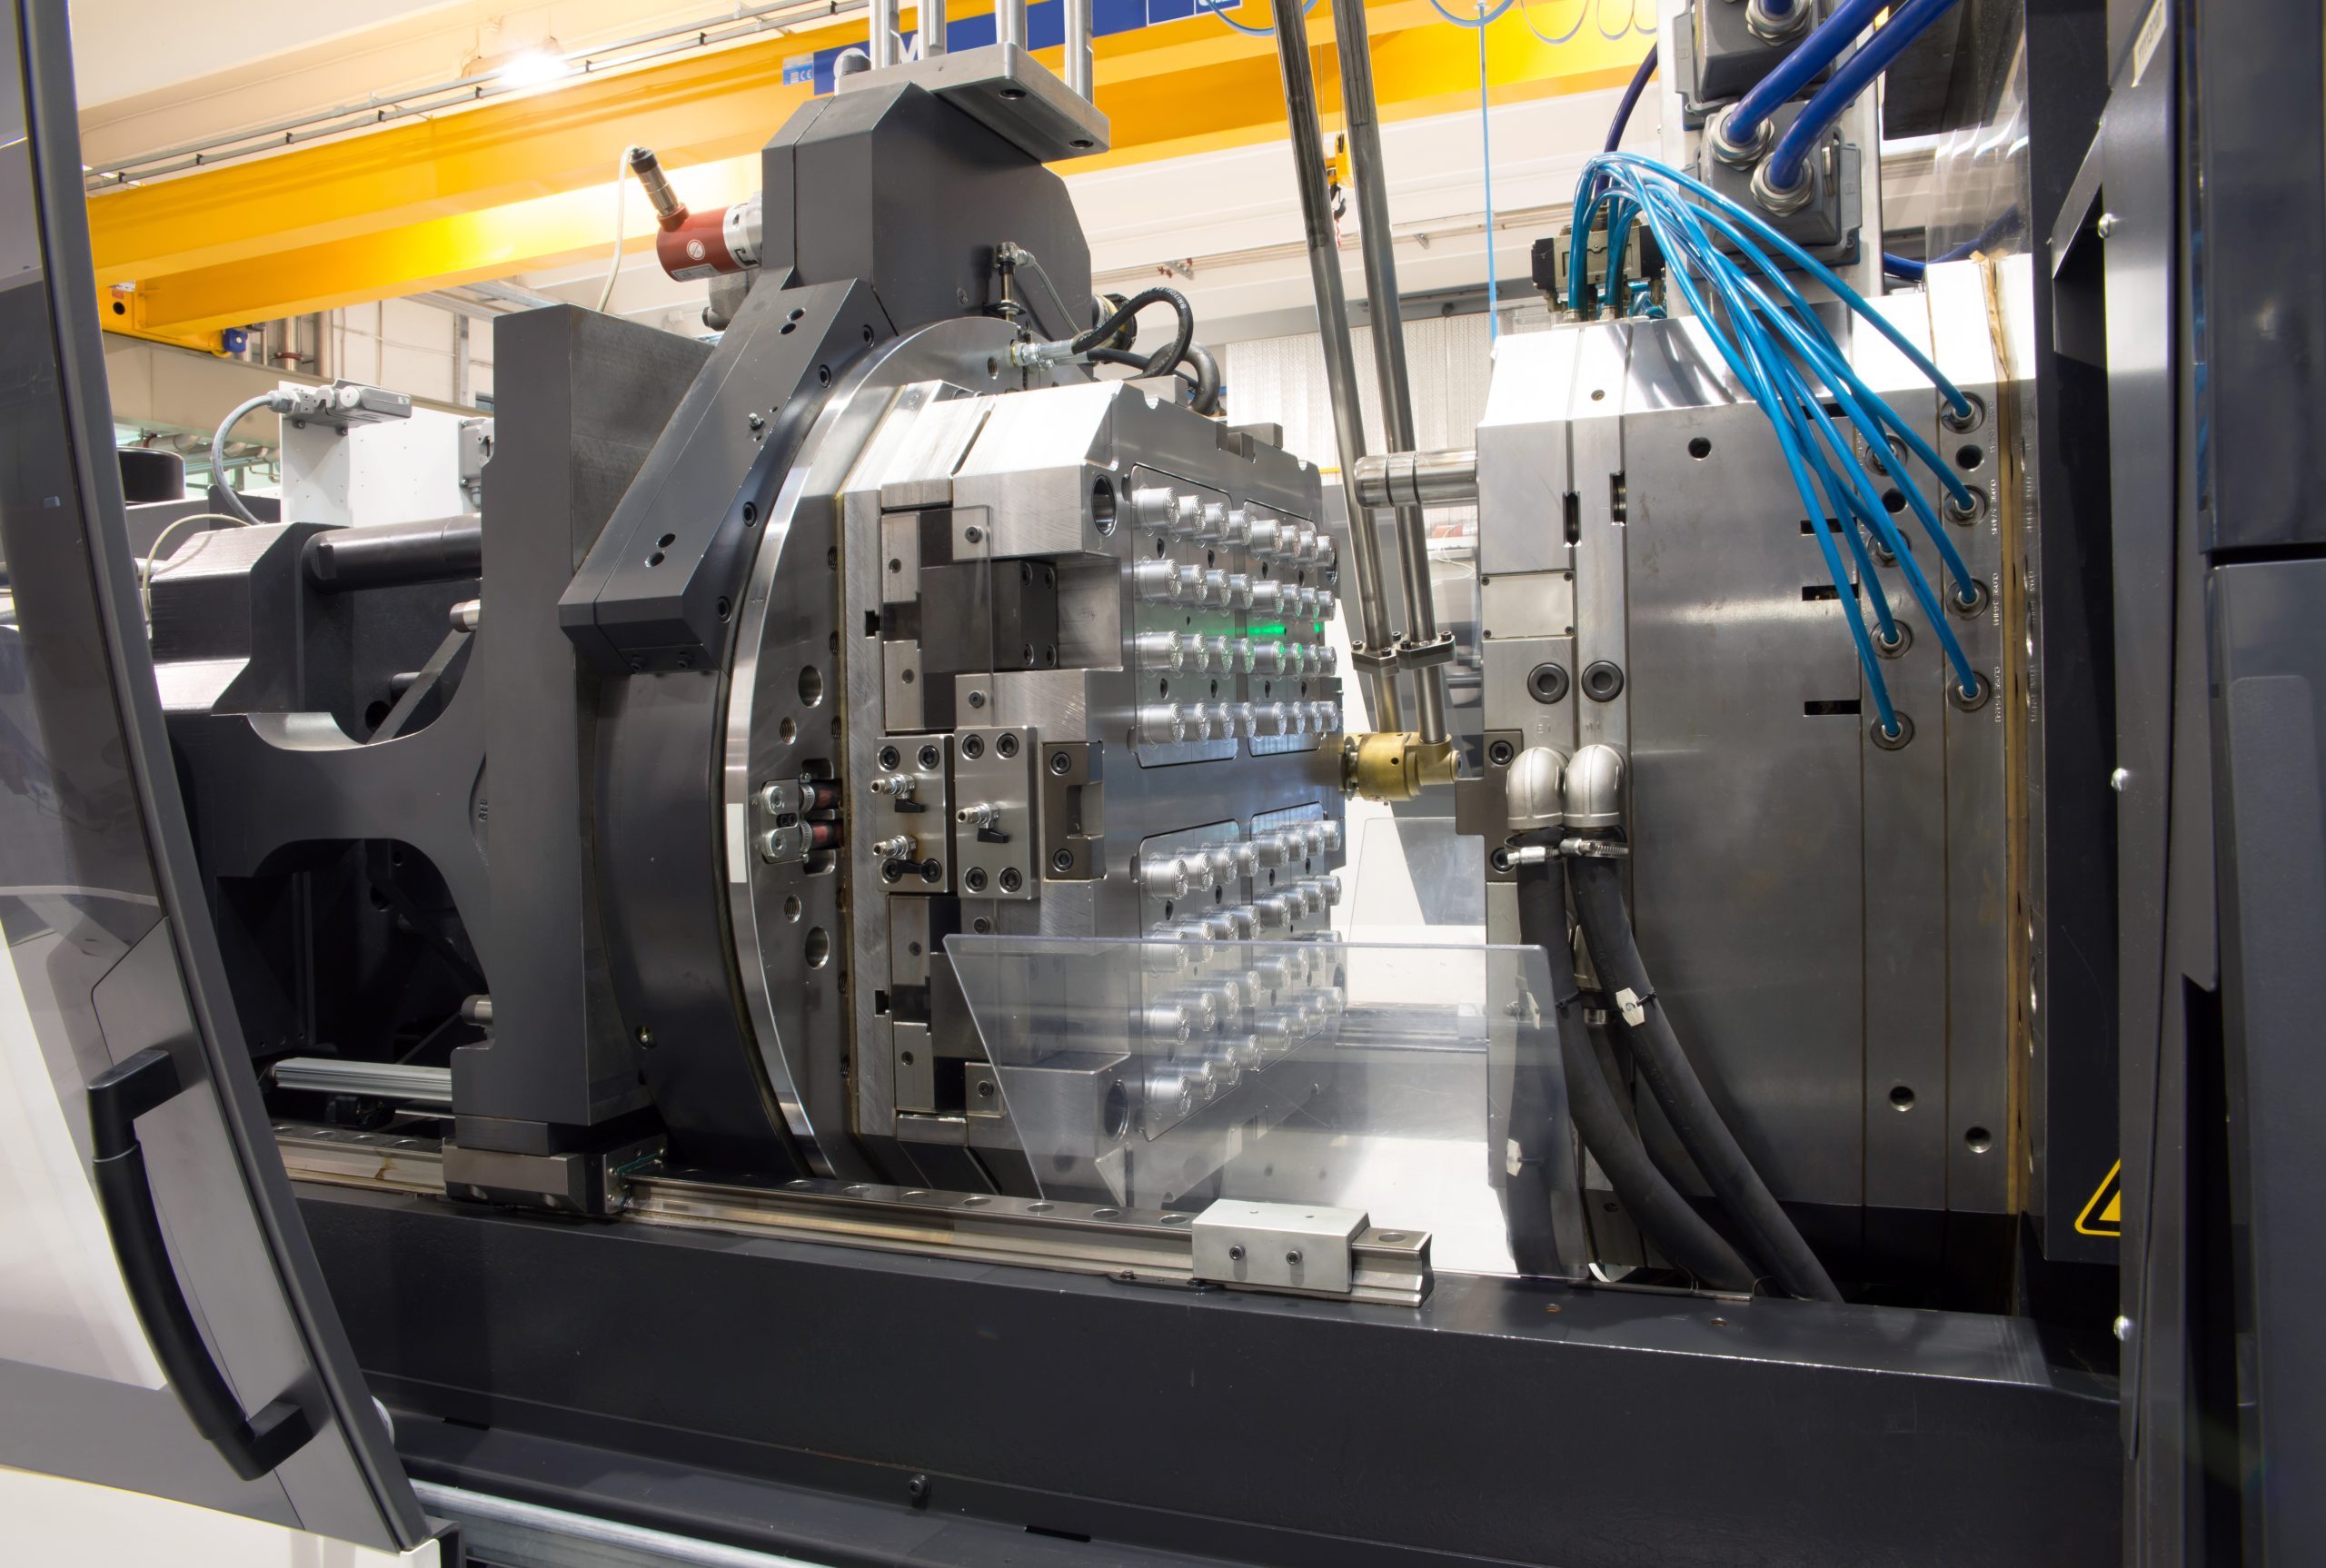
Нашият процес на шприцване на пластмаси използва прецизни машини за впръскване на разтопена смола в матрица, за да се получи крайна термопластична част с производствен клас.
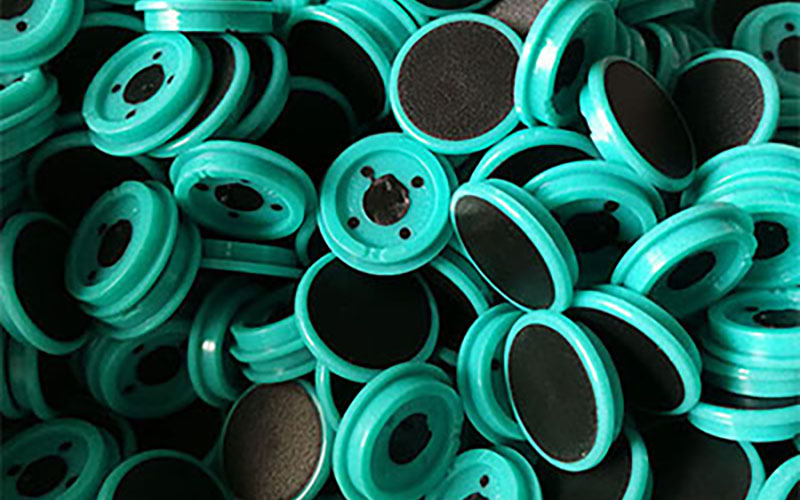
Покривайки пластмаса, метал и гума едно върху друго чрез химическо свързване, нашето формоване намалява времето за сглобяване и придава на частите ни по-голяма здравина и гъвкавост.
Течният силиконов каучук (LSR) е термореактивен процес за производство на голям обем гъвкави, издръжливи, сложни и прецизни силиконови гумени части. При този процес първо се смесват две съединения (обикновено състоящи се от силикона, образуващ основата, и платинен катализатор).

Процесът на шприцване на метал (MIM) съчетава гъвкавостта на дизайна на шприцването на пластмаси със здравината и целостта на кованите метали, за да предложи рентабилни решения за много сложни геометрии на детайли.
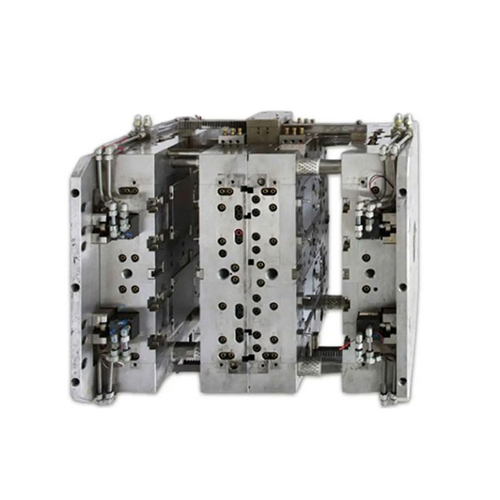
С нашия опит и съвременни машини, ние се отличаваме в проектирането и производството на серия от пластмасови шприцформи, съобразени с вашите изисквания и разходи.
Множество видове пластмаси се инжектират в една и съща матрица на различни етапи, за да се произведат части с различни цветове, текстури или свойства на материала в един цикъл. Поради разнообразието си от видове и силна функционалност, пластмасата се използва широко в автомобилните табла и корпусите на бутоните.
Два различни цвята пластмаса се инжектират в матрицата в един цикъл. Двата цвята се инжектират на различни етапи или се използват два отделни шприцващи агрегата за създаване на части с два цвята или материала. Широко се използва в потребителски стоки, бутони за автомобили и калъфи за мобилни телефони заради естетическата си привлекателност и подобрената функционалност.
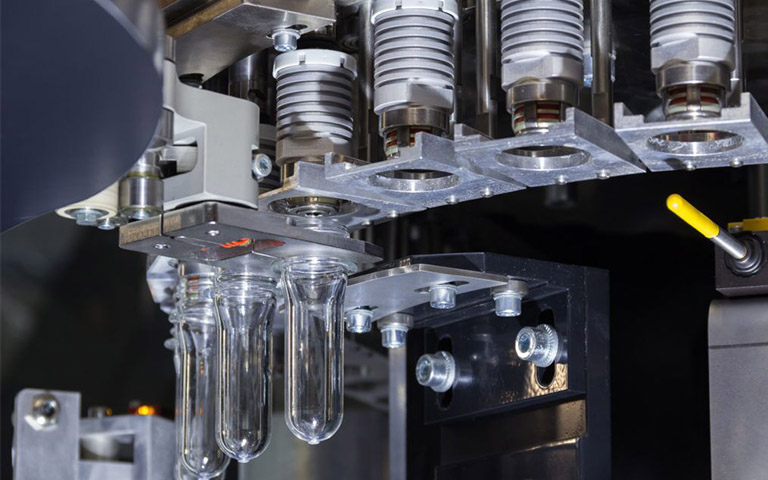
Азот или други инертни газове се инжектират в разтопената пластмаса по време на формоването. Този газ създава вътрешна кухина, което намалява разхода на материал и прави детайла по-лек, без да увеличава здравината. Той се използва широко в панелите на автомобилните врати и корпусите на мобилни устройства, благодарение на енергоспестяващите си свойства, подобреното тегло на детайла и повърхностното покритие.
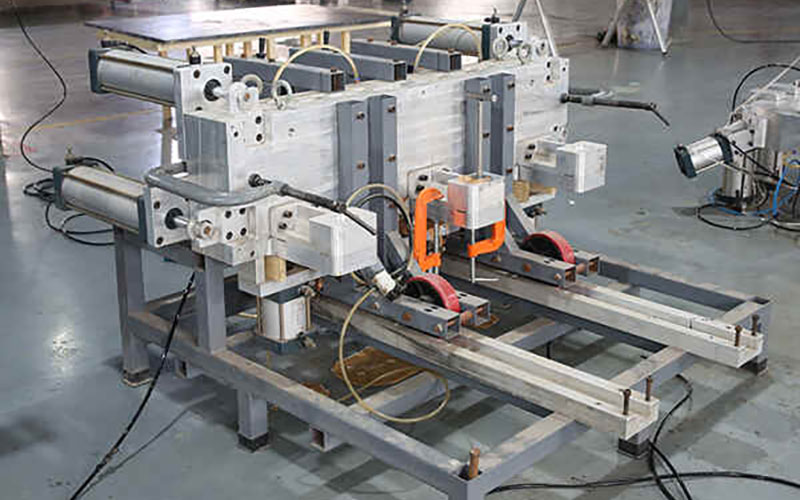
Той смесва реактивни еластични или термореактивни материали и ги инжектира във формата, където те претърпяват химическа реакция и се втвърдяват. Поради характеристиките си за производство на гъвкави и твърди части, той се използва широко в автомобилни брони и корпуси на промишлени продукти.
Използва термопластични материали, които могат да се топят и преоформят многократно, като се нагряват, докато се разтопят, и след това се инжектират във формата, за да се втвърдят. Тъй като е рециклируем и се охлажда бързо, той се използва широко в пластмасови потребителски продукти и части за медицинско оборудване.
Предимства на шприцоването
Шприцването е най-добрият вариант за масово производство на пластмасови части. В края на краищата, има причина, поради която толкова много производствени компании по света го използват за производство на прецизни части. Инженерите на NOBLE обобщават следните шест предимства от използването на технологията за шприцване:
Висока ефективност
Шприцването е високоефективен процес; след като матрицата е изработена, поръчки с голям обем могат да се произвеждат бързо.
Достъпна цена
Висока якост на опън
Деталите, изработени чрез шприцване, могат да бъдат подсилени чрез добавяне на пълнители към течната смола, което подобрява якостта на опън.
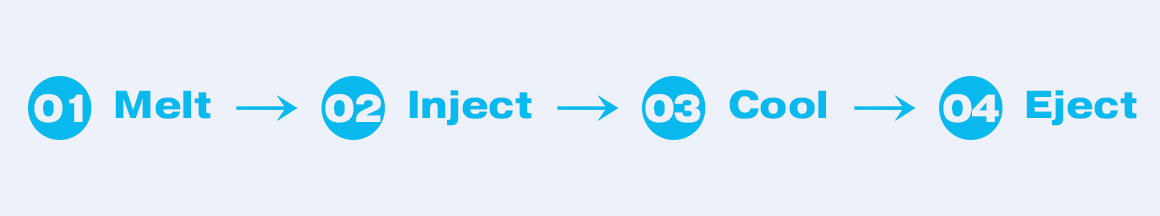
Процес на производство на части чрез шприцване

1. Проектиране и производство на форми
Формите и машините за шприцване имат много тясна връзка. Машината за шприцване е основата на производството, докато матрицата е носителят, който придава форма на продукта. Проектирането и производството на матрицата са крайъгълният камък на целия процес. Нейното качество пряко определя качеството, ефективността на производството и цената на крайния продукт.
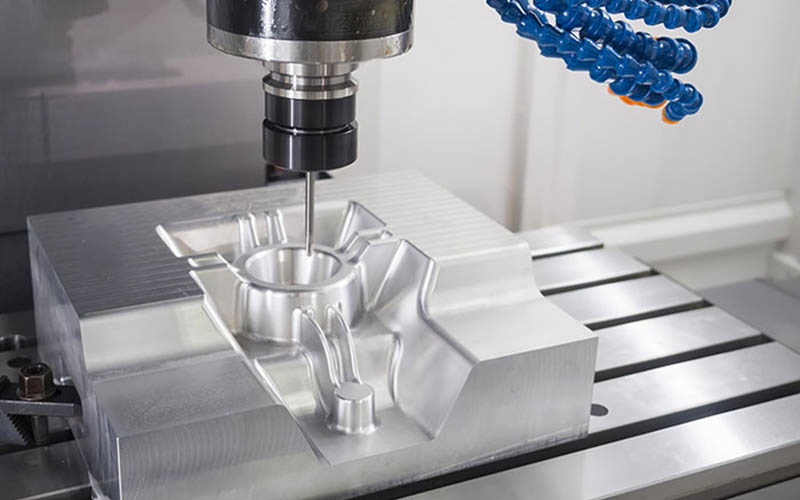
1.1 Анализ и дизайн на продукта:
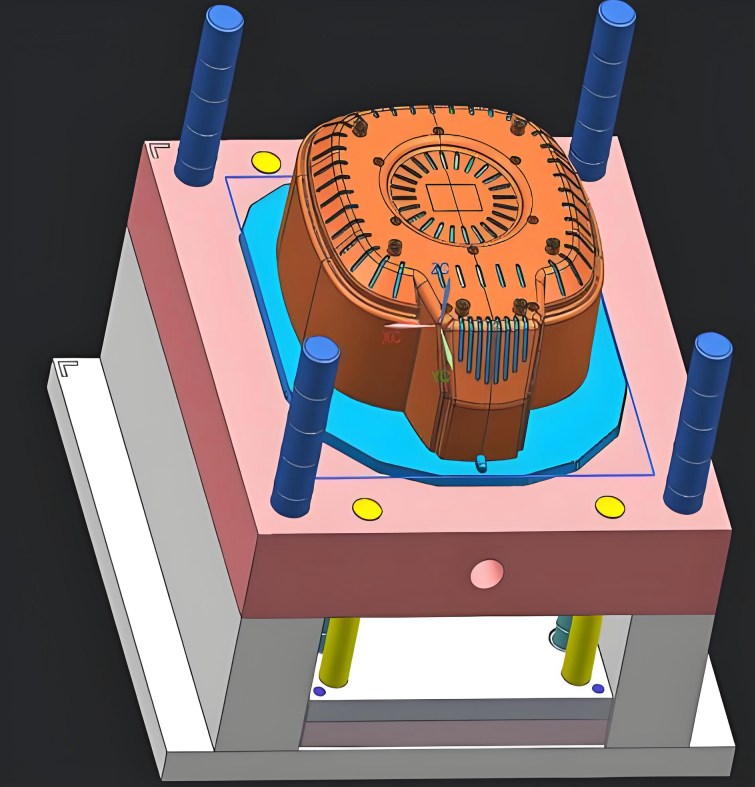
Всичко произтича от изискванията към крайния продукт. Инженерите трябва да разгледат цялостно функциите, външния вид, структурата и монтажните взаимоотношения на продукта. На този етап е необходимо софтуерно моделиране, което е ключова стъпка. Симулиран анализ на шприцването е необходим и за прогнозиране на пълненето, налягането на задържане, процеса на охлаждане и различните възможни дефекти по време на процеса на шприцване, за да се оптимизира структурата на продукта и дизайнът на матрицата.
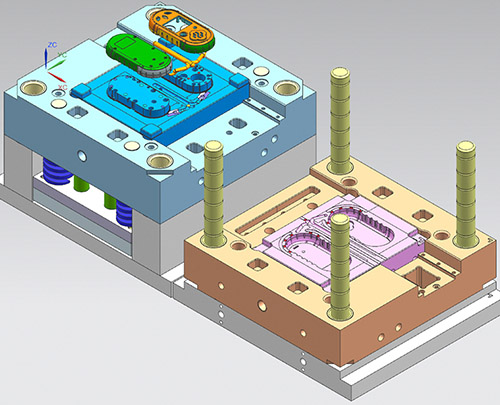
1.2 Дизайн на структурата на матрицата:
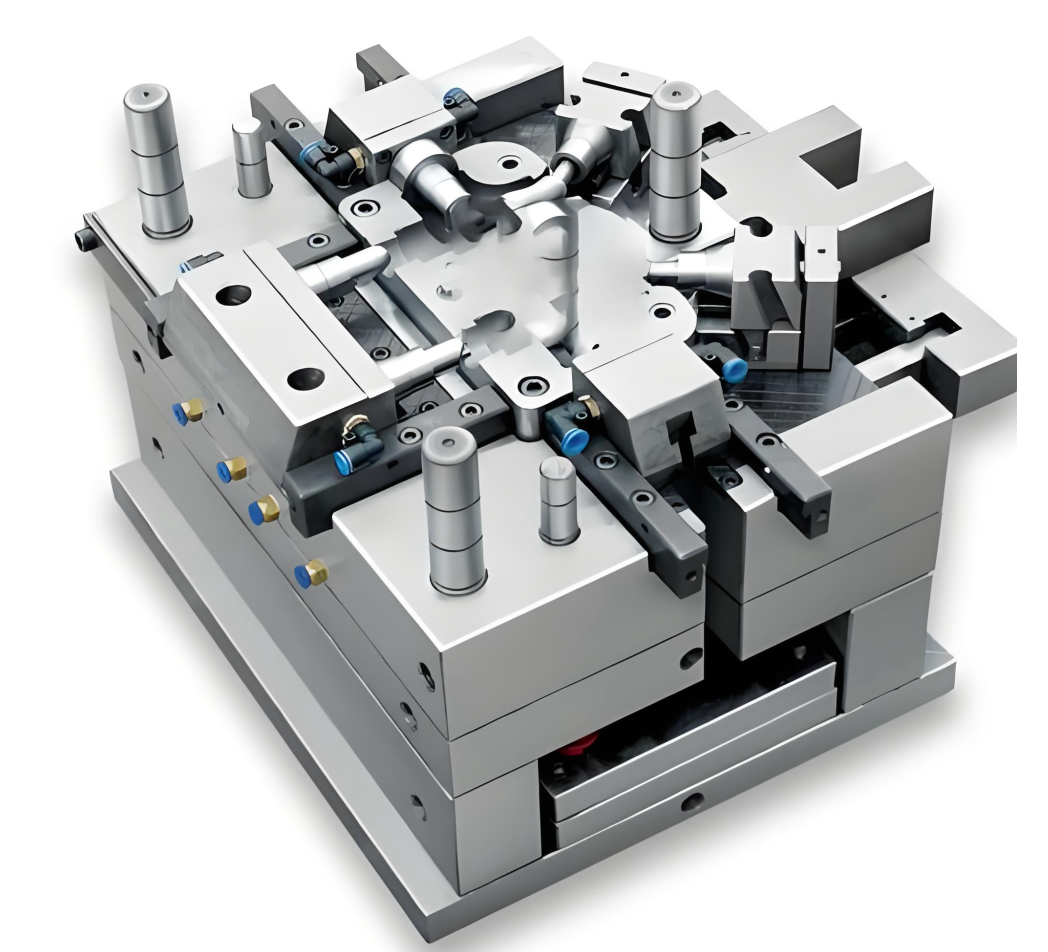
Самата матрица е сложен и прецизен дизайн. Проектантът трябва да планира кухината на матрицата и сърцевината на матрицата, за да оформи вътрешната и външната повърхност на продукта. Системата за литници, включително главния канал и инжекционния отвор. Системата за охлаждане: проектиране на водни пътища вътре във матрицата за бързо понижаване на температурата на матрицата и съкращаване на цикъла на формоване.
Система за изхвърляне: след като продуктът се охлади и втвърди, е необходим щифт, избутваща плоча и др., за да се извади плавно от матрицата.
Изпускателна система: за отстраняване на въздух от кухината по време на процеса на пълнене със стопилка. Странична структура за издърпване на сърцевината: това е главно за продукти с обърнати структури или отвори и е необходим допълнителен дизайн, който да подпомогне изваждането от формата. Преди отваряне на формата се извършва странично движение, за да се постигне изваждането от формата.
Избор на материал за матрицата и обработка: Най-често използваните материали включват P20, H13. Те могат да бъдат избрани въз основа на цената на продукта, живота на матрицата и структурата на продукта.
2. Подготовка и предварителна обработка на суровините
2.1 Избор на видове пластмаси:
Изберете подходящата пластмаса въз основа на изискванията на продукта. Всеки вид пластмаса има различни характеристики, като например ABS е сравнително здрав, PP е лек, PC е с добра прозрачност, добра устойчивост на удар и PA е устойчив на износване.
2.2 Предварителна обработка на суровините:
включва сушене на пластмасовите суровини в сушилня в продължение на няколко часа, за да се отстрани следите от влага. Ако влагата не се отстрани, това ще доведе до образуване на мехурчета в продукта под въздействието на високата температура на матрицата. Ако продуктът има други изисквания за цвят, е необходимо и съчетаване на цветовете. Съчетаването на цветовете обикновено се постига чрез добавяне на цветни мастербачи или цветни прахове, за да се получи желаният цвят.
3. Процес на леене под налягане
Това е най-важната стъпка. Продуктът може да бъде произведен само след пълен цикъл на шприцване.
1. Затягането и заключването на матрицата, както подсказва името, означава затваряне на матрицата.
2. Впръскване, т.е. шнекът в цилиндъра се върти под задвижването на системата, за да транспортира, компресира и пластифицира пластмасовите частици. След завършване на пластификацията, шнекът спира да работи и инжектира пластифицирания разтопен материал с висока скорост в затворената кухина на формата.
3. Задържане на налягането, кухината на матрицата се запълва, скоростта на впръскване се забавя и започва да се навлиза в етап на задържане на налягането. Шнекът продължава да поддържа определено налягане, докато продуктът се оформи.
4. Охлаждане: След шприцване и задържане на налягането, продуктът започва да се охлажда и втвърдява във формата. Тъй като охлаждането във формата изисква дълго време, то представлява поне половината от целия производствен цикъл.
5. Отваряне и изхвърляне на матрицата: След като продуктът се охлади и втвърди, матрицата се отваря и системата за изхвърляне започва да работи, изтласквайки продукта от сърцевината на матрицата.
4. Последваща обработка и прецизиране
Когато продуктът се извади от матрицата, обикновено към него са прикрепени някои аксесоари, които изискват допълнителна обработка.
4.1. Премахване на воден затвор:
След като продуктът е оформен и системата за изливане се втвърди, излишният воден затвор трябва да се отдели от продукта. За малки продукти подрязването може да е било завършено по време на процеса на изхвърляне, докато за сложни продукти е необходимо ръчно подрязване на водния затвор.
4.2 Последваща обработка:
В зависимост от изискванията на продукта може да се наложи допълнителна обработка.
4.3 Почистване на мустаци:
След като продуктът е оформен, повърхността, особено на разделителната линия или позицията на щифта, може да има грапавини или груби ръбове, които трябва да бъдат отстранени.
4.4 Ситопечат / Пръскане:
Според изискванията за употреба на продукта, може да се наложи логото на компанията за ситопечат или повърхностно боядисване.
4.5 Ултразвуково заваряване:
Множество продукти, отлети чрез шприцване, се комбинират с помощта на ултразвуково заваряване, за да образуват цялостна неразделна част.
4.6 Сглобяване:
Сглобен с други части.
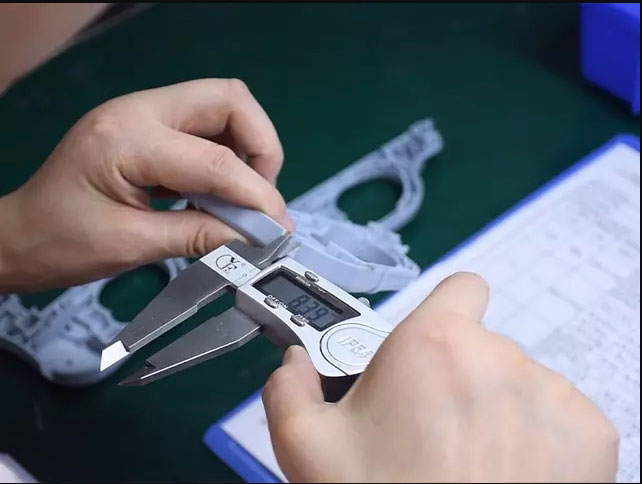
5. Контролът и проверката на качеството са важна част от производството на шприцване.
1. Проверка на първия елемент:
Преди да започнем масово производство, е необходимо да извършим цялостна проверка на първата бройка, включително размери, външен вид и функционалност. Трябва да се уверим, че всички настройки на параметрите са правилни и че продуктът е квалифициран преди масово производство, както и че параметрите са правилни.
2. Инспекция на линията и инспекция за вземане на проби:
По време на масовото производство също са необходими редовни проверки. Трябва да се съсредоточим върху дефекти във външния вид (като липсващи материали, свиване) и ключови размери, за да гарантираме, че продуктът е квалифициран.
3. Прецизно измерване:
По време на процеса на проверка е необходимо да използваме прецизни инструменти като шублери, микрометри и трикоординатни измервателни машини, за да извършваме стриктни проверки на размерите и геометричните допуски.
4. Тестване на производителността:
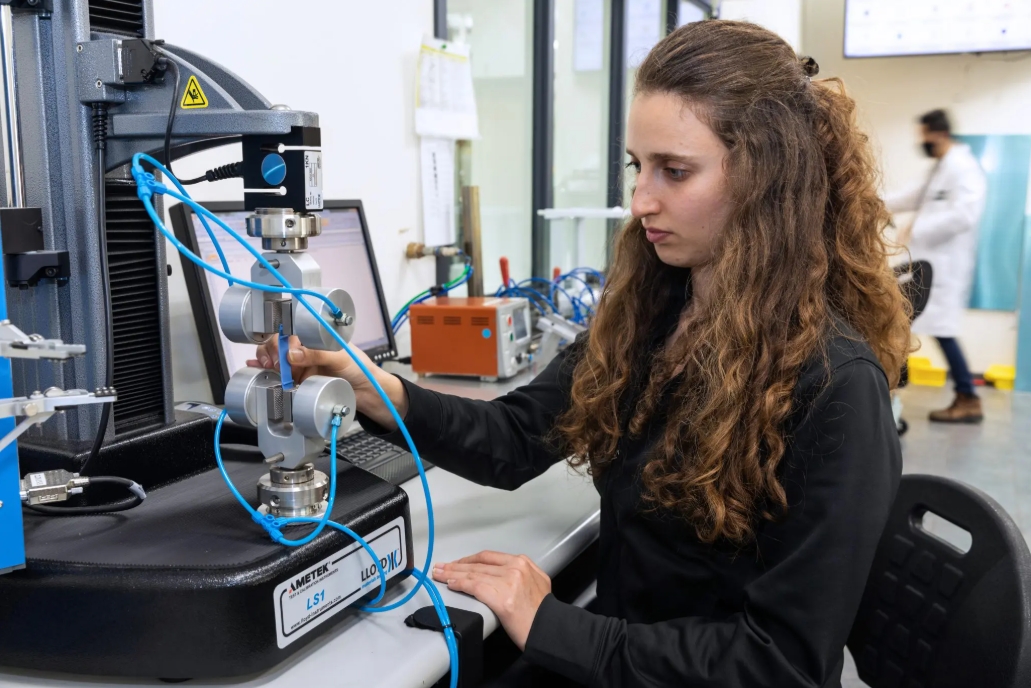
Якостта на опън, ударната якост и други изисквания за експлоатационни характеристики трябва да бъдат тествани съгласно изискванията.
Дефектите при шприцване са проблеми, които възникват по време на производствения процес на пластмасови изделия поради фактори като параметри на процеса, дизайн на матрицата или свойства на материала. За тези дефекти има и серия от съответни мерки.
Често срещани дефекти и решения при шприцване на части
Дефектите при шприцване са проблеми, които възникват по време на производствения процес на пластмасови изделия поради фактори като параметри на процеса, дизайн на матрицата или свойства на материала. За тези дефекти има и серия от съответни мерки.
1. Дефекти, свързани с външния вид на частите за шприцване
1. 1 Недостиг на материали:
2.1 Летящ ръб:
Основното проявление е наличието на прекомерни изкривявания по краищата на пластмасовите части, възникващи главно на разделителната повърхност на матрицата, съединителната повърхност на плъзгача или междината на изхвърлящия щифт. Причината за изкривяването е прекомерно налягане на впръскване, недостатъчна сила на затягане, което води до разширяване на междината в кухината на матрицата от стопилката, висока температура на материала, намаляваща вискозитета на стопилката, позволявайки ѝ да проникне в междината на матрицата, чужди вещества върху разделителната повърхност на матрицата, износване, водещо до прекомерна съединителна междина, неправилно положение на затвора, което води до удар на стопилката върху матрицата и генериране на напрежение.
3.1 Сребърни линии:
Симптомите са появата на сребристо-бели нишковидни ивици по повърхността на шприцваните части, които често се срещат в пластмаси като ABS, PC и PMMA. Причини за сребърни ивици: Суровините съдържат влага или летливи вещества. По време на процеса на шприцване тези вещества се изпаряват в газове и не могат да бъдат отстранени, което води до тяхното задържане по повърхността на пластмасовите части. Прекомерната температура на материала води до разлагане на суровините и отделяне на газове. Грапавостта на повърхността на кухината на формата е недостатъчна, което води до неравномерно протичане на стопилката.
4.1 Депресия:
Основното проявление са повърхностните вдлъбнатини върху пластмасовите части, които обикновено се наблюдават в случаи, когато размерите на дебелината на стените са непостоянни, близо до ребрата или инжекционните отвори.
Причината за вдлъбнатината е неравномерността в дебелината на стените на пластмасовите части. Има значителна разлика в равномерността на дебелината на стените и скоростта на охлаждане в областта на дебелината на стените е бавна. По време на шприцване, разтопеният материал няма достатъчна дебелина, за да се свие напълно, времето за задържане на налягането е недостатъчно, налягането не е достатъчно, температурата на формата е твърде висока и скоростта на охлаждане на пластмасовите части е бавна, което увеличава степента на свиване.
2. Размери и дефекти в прецизността на частите за шприцване
2.1 Прекомерно/недостатъчно измерение
Основните проявления са следните: Действителният размер на пластмасовите части надвишава допустимия диапазон, посочен в чертежа, като е или по-голям, или по-малък от необходимия размер. Причините за отклонението в размера са: Отклонението в размера на кухината на матрицата причинява отклонение в размера на пластмасовите части; нестабилните параметри на процеса на шприцване водят до колебания в скоростта на свиване; нестабилните суровини поради различните производствени партиди водят до разлики в свойствата на материала; и неравномерното охлаждане причинява неравномерно свиване.
2.2 Трансформация
Основният проблем е, че пластмасовите части се огъват след охлаждане и не могат да запазят формата, както е проектирано в чертежа. Причините са следните: Скоростите на охлаждане на различните области на пластмасовите части не са еднакви, което води до разлики в свиването и генерирането на напрежение. Позицията на инжекционния отвор е неправилно настроена, което води до концентрация на напрежение по време на пълненето на разтопения материал и концентрирано напрежение по време на процеса на изхвърляне на матрицата, което води до деформация по време на изхвърлянето.
3. Структурни и експлоатационни дефекти на части, получени чрез шприцване
3.1 Заваръчна линия
Основното проявление е, че стопилката тече в кухината на формата и образува линии, които влияят на външния вид на пластмасовата част и често се разпределят в отвора за инжектиране. Основното проявление е, че стопилката тече в кухината на формата и образува линии, които влияят на външния вид на пластмасовата част и често се разпределят в отвора за инжектиране.
3.2 мехурчета
Основното проявление е наличието на въздушни мехурчета във вътрешността на пластмасовите части, които обикновено се срещат в дебелостенните зони и в местата на инжекционните отвори. Причината е, че влагата в суровините ще се изпари в газ и ще се задържи вътре в пластмасовите части. Изпускането от кухината не е гладко и по време на инжектирането разтопеният материал обгръща въздуха и образува мехурчета.
4. Крехко счупване:
Решение:
Суровините се подсушават стриктно, за да се отстрани влагата. Чрез намаляване на скоростта на шприцване, повишаване на температурата на матрицата и удължаване на времето на задържане, газът може да се отделя по-ефективно. Основните прояви са ниска здравина на формованите части, които са склонни към напукване. Това често се наблюдава при крехки пластмаси като PC, PMMA и PS.
Причини:
Разлагането на суровините или въвеждането на примеси води до разкъсване на молекулярните вериги; прекомерното вътрешно напрежение по време на шприцване, като например бързо охлаждане или прекомерно налягане, грапавостта на повърхността на кухината на формата причинява микропукнатини по повърхността на формованите части; и недостатъчното или неефективно съдържание на втвърдяващи агенти в суровините.
Това са често срещани формовани пластмаси, предлагани от нашите услуги за шприцване. След като се запознаете с основните положения на материалите, като например често срещани видове, марки, предимства и недостатъци, изберете подходящия материал за шприцване според изискванията на вашето приложение.
Материал за инструменти:
Преди да започне процесът на шприцване, за производство с малък или голям обем е необходима инструментална екипировка с висока точност, обработена с CNC машина. Най-често използваните материали включват:
| Инструментална стомана: | P20, H13, S7, NAK80, S136, S136H, 718, 718H, 738 |
| Неръждаема стомана: | 420, NAK80, S136, 316L, 316, 301, 303, 304 |
| алуминий: | 6061, 5052, 7075 |
Пластмасови материали:
Услугата за шприцване на пластмаси се предлага с широка гама от материали с различни свойства, включително ударна якост, твърдост, термична устойчивост, химическа устойчивост и др.
| ABS | найлон (PA) | PC | PVC |
| PU | PMMA | PP | PEEK |
| PE | HDPE | PS | POM |
Добавки и фибри:
Стандартните пластмасови материали може да не отговарят на изискванията за персонализирани части за шприцване. В този случай могат да се добавят добавки и влакна, за да се подобрят естетическите и функционалните свойства, осигурявайки допълнителни характеристики на вашите части, отлети чрез шприцване.
| UV | абсорбатори | багрила |
| Пламък | забавители | Стъклени влакна |
| Пластификатори |
Повърхностни обработки за шприцване
Шприцването включва обработка на инструменти за шприцване, шприцване на пластмаси и други. Повърхностната обработка на матрицата обикновено се извършва по време на производствения процес. След завършване на шприцването, ние ще извършим определени повърхностни обработки на готовия продукт според вашите изисквания.
Лъскав
Гладкото покритие се постига чрез диамантено полиране и води до блестящи повърхности върху шприцвани части.
Полу-лъскава
При обработката с клас B се използва шкурка с малко по-груб завършек, отколкото при обработката с клас A. Пластмасовите части, изработени по поръчка и подложени на обработка с клас B, имат матова повърхностна текстура.
Matte
Покритията от клас C използват шлифовъчни камъни с абразивно зърно, за да се получи грапава, неравна повърхност. Пластмасовите части, получени чрез шприцване и претърпели обработка от клас C, имат матова повърхностна текстура.
Текстуриран
Покритията клас D използват песъчинки и сухи стъклени перли или оксид, за да се получи много грубо текстурирано покритие. В зависимост от вида на използвания материал, продуктите могат да имат сатенено или матово покритие.
Приложения на леене под налягане
Тъй като шприцването може да постигне висока прецизност при добри производствени скорости, без да променя структурата на материала, то става все по-запознато с непрекъснато разширяващата се гама от машини, системи за управление и инструменти, използвани за шприцване. NOBLE е ангажирана с предоставянето на услуги за прецизна обработка за всички сфери на живота. Нашите прецизни шприцвани части се срещат във всички сфери на живота, включително.
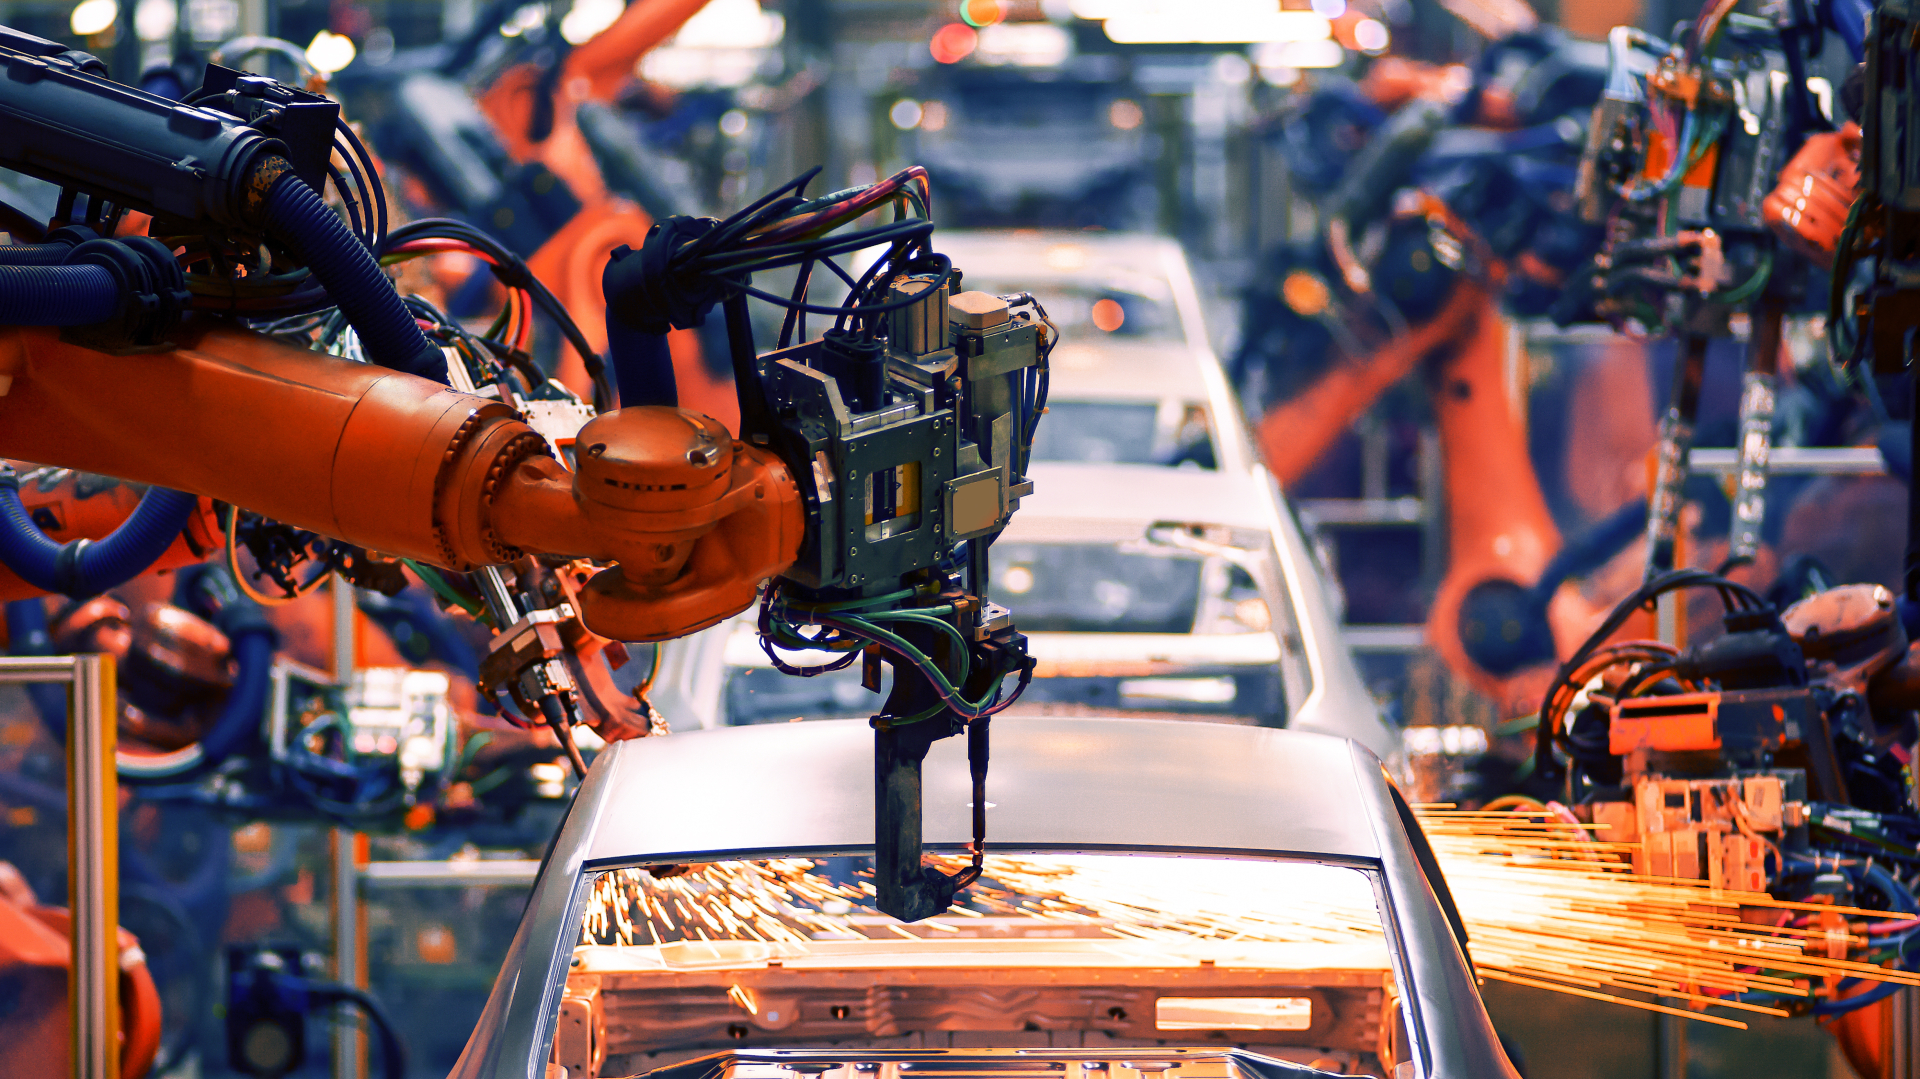
Оборудване за автоматизация
Услугата за бързо прототипиране NOBLE ви позволява бързо и лесно да създавате автоматизирани функционални прототипи, за да тествате и оптимизирате вашия дизайн, да изберете правилния процес, да намалите разходите и да съкратите проектните цикли. Услугите по заявка могат да произвеждат автоматизирани части с високо ниво на точност.
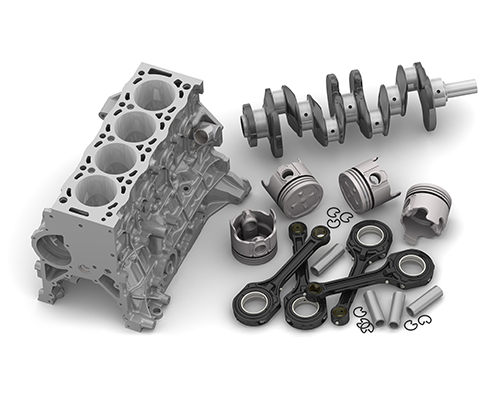
Автомобилни новини
Нашите услуги за производство с малък обем са идеалното решение за производство на автомобилни части по заявка.
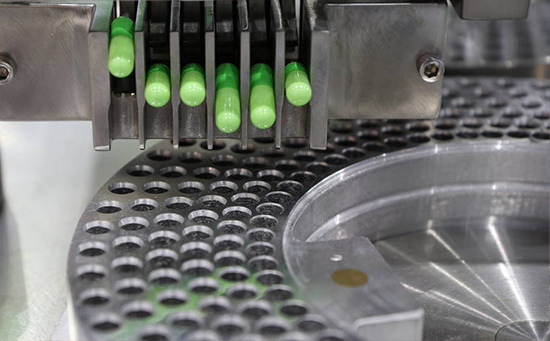
Медицински изделия
Производителите на медицински консумативи, технологичните стартиращи компании и изследователските лаборатории се възползват значително от решенията за създаване на прототипи, които предлагаме.
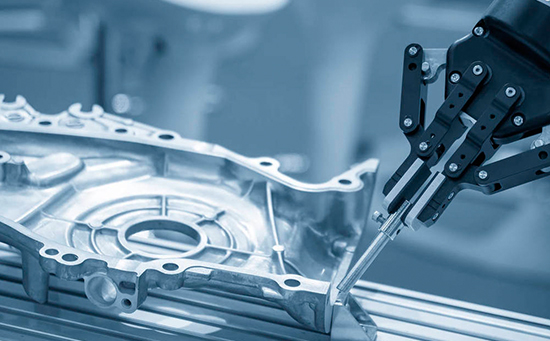
Роботика
Нашите услуги за прототипиране на роботика от индустриален клас и производство на части спомагат за непрекъснатото развитие на пазара на роботика.
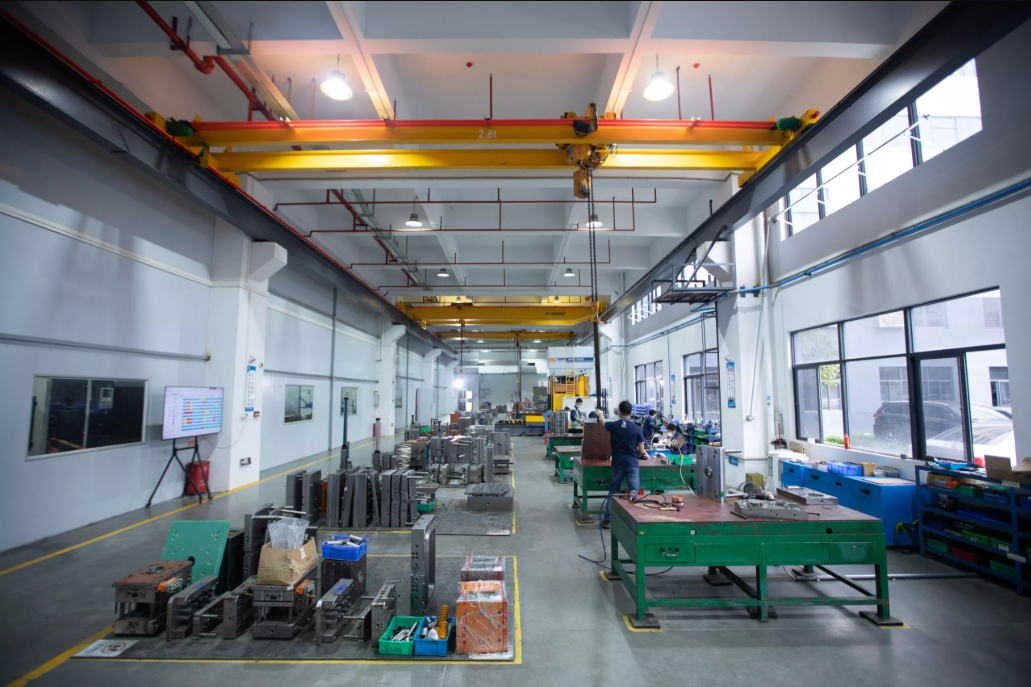
Защо да изберете NOBLE за услуги по шприцване по поръчка?
Шприцването е отличен избор за масово производство на пластмасови части. Всяка година толкова много високотехнологични компании по целия свят избират NOBLE за обработка на части чрез шприцване. Какво кара толкова много клиенти да ни избират? NOBLE е китайско-британско съвместно предприятие с независими научноизследователски и развойни дейности, производство и продажби. Ние имаме богат опит в процесите на шприцване и можем да предоставим пълна гама от услуги за вашите нови проекти, включително проектиране, производство, монтаж, инспекция и тестване, както и опаковане.
Универсалност на материала
NOBLE предлага над 200 материала, от които да избирате, включително стандартни и инженерни смоли, като ви помага да намерите правилния баланс между производителност и цена и идентифицира алтернативни варианти за материали, които да ви помогнат да намалите общите производствени разходи.
Висока ефективност
Със сертифицирани местни фабрики и силна система за верига на доставки, ние можем да ускорим циклите на разработване на продукти и да завършим производството на вашите шприцвани части възможно най-бързо.
Всеобхватни възможности
Предлагаме гама от услуги за шприцване, от проектиране и създаване на прототипи до инструментална екипировка и производство. Нашите всеобхватни възможности ни позволяват да предоставим цялостни решения за нуждите на нашите клиенти.
Последователност и високо качество
Благодарение на сертифицираните фабрики, провеждането на инспекции по време на процеса и проверката на размерите след производството гарантира, че изработените по поръчка части са с постоянно качество, независимо от сложната форма, с висока прецизност.
Конкурентни цени
Предоставяме ви високопрецизни услуги за шприцване по поръчка на конкурентни цени, от проектиране на прототип до производство, както и персонализирани решения за шприцване, гарантиращи, че ще получите висококачествени шприцвани части. Нашият талантлив екип може да предостави решения за шприцване с добавена стойност, които надхвърлят вашия бюджет.
осигуряване на качеството
Имаме строг процес за осигуряване на качеството, за да гарантираме, че всяка произведена от нас част, отлята чрез шприцване, е с най-високо качество. Нашият екип проверява всяка отлята част, за да се увери, че тя отговаря на нашите строги стандарти за качество.