

تشمل الأجزاء الهيكلية الرئيسية للهياكل الخارجية إطارات صلبة، ومفاصل، ومحركات، ووصلات، ونقاط تثبيت. سواءً أكنت تبني وحدات سلبية مدعومة بنوابض أو أنظمة نشطة تعمل بمحركات، فإن هذه المكونات تتحمل جميع الأحمال. من المتوقع أن يصل حجم سوق الهياكل الخارجية العالمي إلى 1.82 مليار دولار أمريكي في عام 2026. وتشكل الأنظمة النشطة 66.0% من هذا القطاع التكنولوجي. هذا النمو يعني أن المزيد من المهندسين والهواة يعملون على تصميم وتصنيع هياكل روبوتية قابلة للارتداء. يشرح هذا الدليل كيفية صنع هذه الأجزاء الهيكلية للهياكل الخارجية وما يجب مراقبته أثناء الإنتاج. ستجد إرشادات عملية لروبوتات الهياكل الخارجية المستخدمة في التطبيقات الطبية والصناعية والفضائية.
الأجزاء الهيكلية الشائعة للهيكل الخارجي
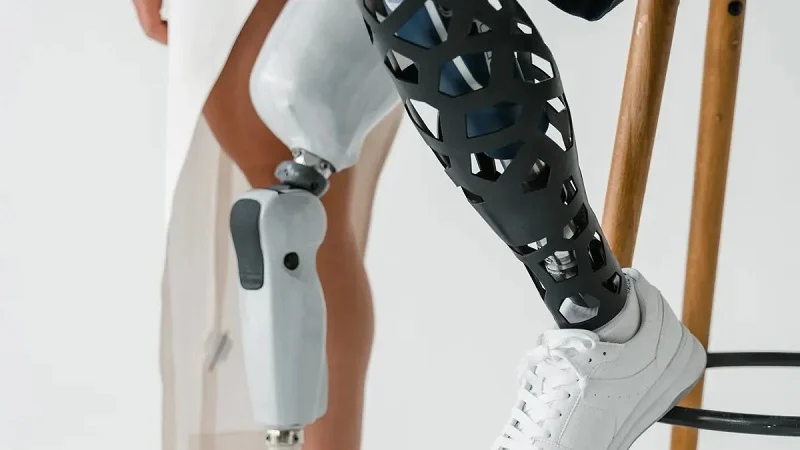
تستخدم جميع الهياكل الخارجية نفس الأجزاء الهيكلية الأساسية. يحمل الإطار الصلب الوزن، وتسمح المفاصل للأجزاء بالحركة، بينما تولد المحركات القوة، وتتصل نقاط التثبيت بجسم الإنسان. تستخدم كل من الهياكل الخارجية السلبية والفعالة هذه الأجزاء، ويكمن الاختلاف في كيفية توفير كل نوع للدعم.
تستخدم الهياكل الخارجية السلبية نوابض ميكانيكية أو نوابض غازية أو أربطة مرنة. تمتص هذه الهياكل الأحمال وتحولها إلى طاقة قابلة للاستخدام. تُحسّن هذه الأنظمة وضعية الجسم وتوفر دعمًا خفيفًا لأجزاء معينة منه، وتعمل كأدوات وقائية. مهمتها الأساسية هي حماية العمال من الأحمال غير المناسبة أثناء أداء مهامهم. أما الهياكل الخارجية النشطة، فتعمل بطريقة مختلفة، إذ توفر الدعم من خلال نبضات كهربائية أو محركات هوائية. ويمكن تعديل قوة النبضة لتناسب المهمة. تستخدم العديد من النماذج مستشعرات ترصد توتر العضلات وتتحكم في الدعم في الوقت الفعلي. غالبًا ما تحتاج هذه الأنظمة إلى طاقة بطارية طوال فترة العمل.
تُستخدم هذه الأجهزة في العديد من المجالات الصناعية. ستجد روبوتات الهياكل الخارجية في معالجة المعادن، والهندسة الميكانيكية، وصناعة السيارات، والأعمال الكهربائية، ومعالجة الأخشاب. كما تُستخدم أيضًا في صناعة الأدوية، وإنتاج الأغذية، والمطابخ التجارية، ومعالجة الإطارات. وتتحمل هذه الأجزاء الهيكلية الخارجية ظروفًا قاسية يوميًا.
إطار صلب وهيكل حامل للأحمال
الوظيفة والهندسة
يُعدّ الهيكل الصلب الركيزة الأساسية لأي هيكل خارجي. فهو ينقل الأحمال من المحركات إلى الجسم. وتُحدد هندسة الهيكل كيفية انتقال القوى عبر النظام. ويُحافظ التصميم المُحكم على الأحمال مُرتكزة على أجزاء الجسم القوية، ويُجنّبها ملامسة الأنسجة الرخوة.
تُصمَّم معظم الدعامات لتتناسب مع شكل الجزء من الجسم الذي تدعمه. فوحدة دعم الظهر تمتد على طول العمود الفقري والوركين، بينما تحتوي دعامة الكتف على أذرع تمتد من الجذع إلى أعلى الذراعين. يجب أن يتوافق تصميمها مع تشريح جسم الإنسان، إذ أن عدم التوافق يُسبب عدم الراحة ويُقلل من فعاليتها.
المفاضلات بين المواد والوزن
وازن بين القوة والوزن. فالإطار الثقيل يُرهق المستخدم، بينما ينكسر الإطار الضعيف تحت الضغط. لذا، يختار المصممون مواد ذات نسبة قوة إلى وزن عالية. يُعدّ الألومنيوم خيارًا شائعًا لتوازنه الجيد، بينما يُستخدم التيتانيوم عند الحاجة إلى مزيد من القوة في مقطع رقيق. أما المواد المركبة، مثل ألياف الكربون، فتُعطي أفضل نسبة، لكنها أغلى ثمنًا. ويؤثر اختيار المواد على الوزن والأداء العام.
المفاصل والوصلات ومكونات الحركة
المفاصل الدوارة والخطية
تسمح هذه الأجزاء الهيكلية الخارجية للجهاز بالتحرك مع المستخدم. تعمل الأجزاء الدوارة كالمرفقين أو الركبتين البشريتين، حيث تدور حول محور واحد. أما الأجزاء الخطية فتسمح بالانزلاق، كالمكبس داخل الأسطوانة. ويعتمد اختيار النوع المناسب على حركة الجسم المراد تحسينها.
يجب أن يتحمل مفصل الورك في الروبوت ذي الهيكل الخارجي قوى كبيرة أثناء الرفع. لذا، يجب أن تكون المحامل متينة وسلسة الحركة. أي ارتخاء في الوصلة يقلل من دقة الدعم. يهدف التصميم الجيد إلى انعدام الحركة الحرة دون إضافة احتكاك.
تصميم الوصلات لنطاق الحركة
تربط الوصلات هذه النقاط ببعضها. وهي تحدد مدى حركة النظام. فالقيود المفرطة تحد من الحركة الطبيعية، بينما الحرية المفرطة تُفقد الدعم حيثما دعت الحاجة.
يلعب علم الميكانيكا الحيوية دورًا هامًا في تصميم الوصلات. يتحرك جسم الإنسان بطرق معقدة، ولا تستطيع المفاصل البسيطة تجسيد هذا التعقيد بدقة. تستخدم بعض الروبوتات الخارجية وصلات متعددة القضبان لمحاكاة الحركة الطبيعية، ويتطلب هذا النهج تحليلًا دقيقًا للميكانيكا الحيوية. يدرس المهندسون أنماط الحركة أولًا، ثم يصممون وصلات تحاكي تلك الأنماط.
المحركات ونقاط التثبيت
تركيب المشغل ومسارات التحميل
تُولّد المحركات قوىً تُساعد المستخدم على الحركة. يجب أن يكون كل محرك قريبًا من الجزء الذي يُساعده، مما يُحافظ على مسار الحمل قصيرًا ومباشرًا. تُؤدي مسارات الحمل الطويلة إلى زيادة الوزن وتقليل الكفاءة. يجب أن يكون حامل التثبيت صلبًا، فالحوامل المرنة تُهدر الطاقة وتُؤخر الاستجابة. بالنسبة للوحدات النشطة، تتحمل نقطة التثبيت الأحمال الديناميكية التي تُغير اتجاهها بسرعة.
الأحزمة والأساور ونقاط التفاعل البشري
تُعدّ نقاط تلامس الجهاز مع الجسم بالغة الأهمية. فالأشرطة والأصفاد تنقل القوة من الإطار إلى المستخدم. وتسبب النقاط المصممة بشكل سيئ الألم والضغط، كما أنها قد تتحرك أثناء الاستخدام، مما يقلل من فعاليته.
يجب أن تكون الأساور عريضة بما يكفي لتوزيع الحمل. تساعد الحشوة على توزيع الضغط. يجب أن تكون مادة التلامس آمنة على الجلد. تخضع الهياكل الخارجية الطبية لاختبارات وفقًا لمعايير ملامسة الجلد. حتى الوحدات الصناعية يجب ألا تسبب تهيجًا للجلد خلال فترات العمل الطويلة.
يُعدّ تعزيز القدرات البشرية من خلال تصميم واجهة مستخدم دقيقة أمرًا بالغ الأهمية. فالأنظمة غير المريحة لن تُستخدم، وهذا يُفقدها جدواها. لذا، فإن التخطيط الجيد لهذه الجوانب لا يقل أهمية عن الهياكل المتينة والمحركات القوية. كما تتطلب التطبيقات الطبية عناية خاصة نظرًا لاحتمالية وجود بشرة حساسة لدى المستخدمين.
المواد الشائعة الاستخدام في الأجزاء الهيكلية للهياكل الخارجية
تؤثر المادة التي تختارها على كل جزء من الهيكل الخارجي. فهي تحدد وزنه، وقوته، وتكلفته، وعمره الافتراضي. تتطلب الاستخدامات المختلفة مواد مختلفة. فالهياكل الخارجية الطبية لإعادة التأهيل لها متطلبات معينة، بينما للوحدات الصناعية في المصانع متطلبات أخرى. إليك ما هو فعال ولماذا.
المعادن والسبائك
الألومنيوم والتيتانيوم
يُعدّ الألومنيوم الخيار الأمثل لهياكل الأجهزة الخارجية. فهو خفيف الوزن، قوي، وسهل التشكيل. وهناك نوعان شائعان منه: 6061-T6، الذي يتميز بمقاومة شد تصل إلى 276 ميجا باسكال، ويقاوم التآكل بشكل ممتاز، ويُستخدم في وصلات الفخذ والساق. أما 7075-T6 فهو أقوى، إذ تصل مقاومة شده إلى 503 ميجا باسكال، وهي قريبة من بعض أنواع الفولاذ. لكنّ 7075 يعاني من مشكلة، وهي احتوائه على النحاس، الذي يُشكّل خلايا جلفانية دقيقة في الهواء الرطب، مما قد يؤدي إلى تآكل المعدن وتشقّقه. ولحلّ هذه المشكلة، يُستخدم طلاء أنودة صلب.
| الممتلكات | 6061-T6 | 7075-T6 / 7075-T651 |
| قوة الشد العائد | 276 ميغاباسكال | 503 ميغاباسكال |
| قوة التعب | 96 ميغاباسكال | 160 ميغاباسكال |
| معامل المرونة | 71.0 GPa | 71.7 GPa |
| المقاومة للتآكل | طبقة أكسيد Al₂O₃ مستقرة ذاتية التخميل | يحتوي على 1.2-2.0% نحاس؛ يحتاج إلى طلاء |
| متطلبات الطلاء | لا يتطلب الأمر أي شيء للبيئات القاسية | يجب أن يكون مُخَمَّلاً أو مُغَلَّفاً. |
عند التحويل من سبيكة 6061 إلى 7075، ينخفض مساحة المقطع العرضي بنحو 45% لنفس قوة الشد. لكن الصلابة تبقى ثابتة تقريبًا. إذا كان الانبعاج يُعيق تصميمك، فلن تُفيدك سبيكة 7075. أما التيتانيوم، فهو أفضل من كلتا السبيكتين، إذ إنه أخف وزنًا من الفولاذ وأقوى من معظم سبائك الألومنيوم. لكن ثمن ذلك يكمن في التكلفة ووقت التصنيع.
تعمل أنظمة الطلاء متعددة الطبقات المتطورة، المصنوعة من مواد حرارية متصلبة/مؤكسدة، على سد المسام الدقيقة في ركائز 7075-T6. يمنع هذا الرطوبة من بدء تشقق التآكل الإجهادي تحت تأثير الأحمال الدورية عالية التردد التي تتجاوز 10 ملايين دورة مشي. تتحمل الأسطح المؤكسدة الصلبة المغلقة أكثر من 2,000 ساعة من اختبار رش الملح دون حدوث تنقر.
الفولاذ والسبائك الخاصة
يُستخدم الفولاذ بكثرة في الأجزاء المعرضة للتآكل الشديد. فكثيراً ما تُستخدم في صناعة محامل الكراتين، ودبابيس الوصلات، ونقاط الارتكاز. يتميز الفولاذ بثقله ومتانته وانخفاض تكلفته. كما تستخدم بعض تصاميم الهياكل الخارجية السلبية الفولاذ الزنبركي لتخزين الطاقة المرنة. وتُستخدم سبائك خاصة في الوحدات المستخدمة في صناعة الطيران والفضاء، حيث تتحمل هذه السبائك الأحمال الدورية الشديدة دون أي مشاكل.
الهندسة البلاستيكية والمركبات
ألياف الكربون والألياف الزجاجية
تُوفر المواد المركبة أفضل نسبة قوة إلى وزن في صناعة الهياكل الخارجية. وتُعدّ ألياف الكربون الخيار الأمثل للهياكل عالية الجودة، فهي صلبة وخفيفة الوزن، وتقاوم الإجهاد بشكل أفضل من المعدن، مما يُحسّن الأداء على المدى الطويل. أما الألياف الزجاجية فهي أقل تكلفة، وتُستخدم في الأجزاء الأقل أهمية كالأغطية والأقواس. ويتطلب كلا النوعين دقةً عالية في عملية التصنيع، إذ تُضعف فقاعات الهواء أو عدم انتظام الألياف المنتج النهائي بشكل كبير.
بلاستيك عالي الأداء
تُستخدم مواد بلاستيكية مثل PEEK و Ultem في صناعة جلبات الوصلات وأسطح التحميل، فهي تقاوم التآكل دون الحاجة إلى الشحم. أما النايلون المقوى بالألياف الزجاجية فيُستخدم في صناعة الأساور والأحزمة. تُساهم هذه المواد في تقليل الوزن والتكلفة، كما تُتيح إمكانية تشكيل أشكال يصعب تصنيعها من الألومنيوم بتكلفة باهظة.
معايير اختيار المواد
القوة والصلابة والإرهاق
يجب أن تتحمل المادة التي تستخدمها الأحمال، دورة تلو الأخرى. يمر الهيكل الخارجي بآلاف الخطوات أثناء المشي، وكل دورة تُجهد الإطار. يتميز سبيكة 6061-T6 بمقاومة إجهاد تبلغ 96 ميجا باسكال، بينما تصل مقاومة سبيكة 7075-T6 إلى 160 ميجا باسكال. إذا كنت تصمم هيكلاً للاستخدام المتكرر، فاختر سبيكة 7075 أو ألياف الكربون. الصلابة مهمة أيضاً، فالإطار المرن يهدر الطاقة ويجعل المستخدم يشعر بعدم الثبات. اختر المادة المناسبة لمسار الحمل.
التكلفة، والتوافر، والتوافق الحيوي
في التطبيقات الطبية، يجب أن تكون المواد آمنة على الجلد. وتخضع الهياكل الخارجية الطبية لمعايير صارمة للتوافق الحيوي، بينما تتجاهل الوحدات الصناعية هذا الشرط. كما أن التكلفة عاملٌ مهم في الاختيار؛ فالألومنيوم 6061 رخيص وسهل الحصول عليه، بينما ألياف الكربون أغلى ثمناً وتستغرق وقتاً أطول في الإنتاج. في الإنتاج بكميات صغيرة، يُفضّل استخدام المعادن المشغولة آلياً، بينما يُبرر الإنتاج بكميات كبيرة استخدام البلاستيك المصبوب بالحقن. لذا، فكّر في خطة إنتاجك أولاً، ثم اختر المادة المناسبة.
عمليات التصنيع الآلي للأجزاء الهيكلية للهياكل الخارجية
لقد اخترتَ المواد اللازمة. الآن عليك تحويلها إلى أجزاء هيكلية حقيقية للهيكل الخارجي. تؤثر العملية التي تختارها على التكلفة والسرعة والجودة، كما تحدد مدى سهولة تعديل التصميم لاحقًا. دعنا نستعرض الخيارات الرئيسية لأجزاء الهيكل الخارجي.
التصنيع باستخدام الحاسب الآلي وصب المعادن
الطحن والتحويل باستخدام الحاسب الآلي
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) أساسية في إنتاج الروبوتات ذات الهياكل الخارجية. يتحكم الحاسوب بأداة القطع، حيث يقوم بتشكيل المعدن أو البلاستيك بدقة متناهية. تُستخدم آلات التفريز CNC لقطع الأسطح المستوية والفتحات والتجاويف، بينما تُستخدم آلات الخراطة لتشكيل الأجزاء الدائرية كالدبابيس والبطانات. وبذلك، تُعالج هذه العمليات مجتمعةً معظم مكونات الهيكل.
الميزة الأهم هنا هي الدقة. تتميز تقنية CNC بتفاوتات قياسية تبلغ ±0.02 مم. أما الميزات الحساسة، فيمكن أن تصل دقتها إلى ±0.005 مم، وهو أمر بالغ الأهمية لتركيب المحامل والتركيب بالضغط. كما تحصل على القطعة الأولى خلال 5 إلى 7 أيام فقط، دون الحاجة إلى أدوات إضافية. ولا تُكلّف أي تعديلات على التصميم شيئًا بعد القطعة التالية. بالنسبة للنماذج الأولية والإنتاج بكميات صغيرة، يصعب منافسة هذه الميزة.
الاستثمار والصب بالقوالب
تعتمد عملية الصب على صب المعدن المنصهر في قالب. أما الصب الاستثماري فيُستخدم لإنتاج أشكال معقدة بتفاصيل دقيقة. بينما يستخدم الصب بالقوالب قوالب فولاذية للإنتاج بكميات كبيرة. وكلا النوعين يتطلبان أدوات تصنيع مسبقة، مما يزيد التكلفة والوقت.
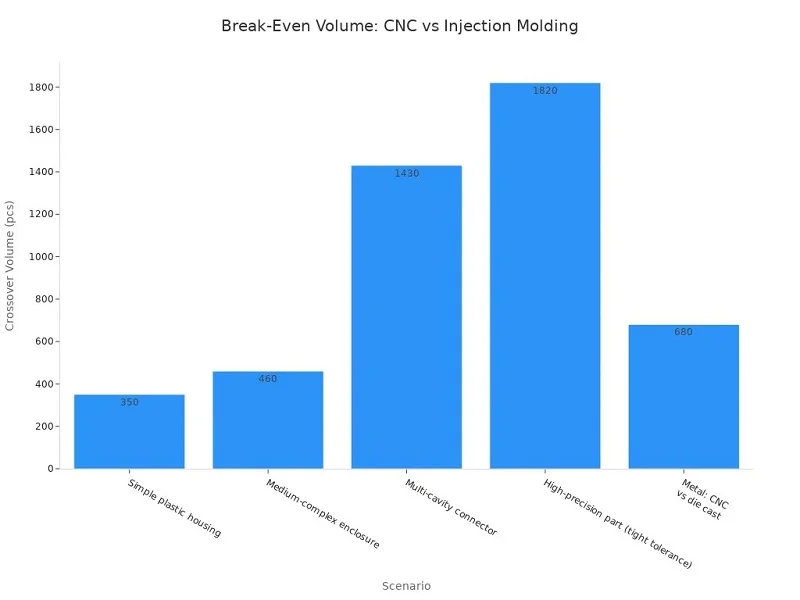
انظر إلى الأرقام. تكلفة تصنيع 100 دعامة ألومنيوم باستخدام تقنية CNC حوالي 2,500 دولار. بينما تصل تكلفة صب القوالب إلى 15,300 دولار بسبب تكلفة القالب (15,000 دولار للأدوات بالإضافة إلى 300 دولار للتصنيع). عند إنتاج 1,000 وحدة، تصل تكلفة التصنيع باستخدام CNC إلى 25,000 دولار، بينما تنخفض تكلفة صب القوالب إلى 18,000 دولار. يحدث التوازن بين تكلفة التصنيع باستخدام CNC وتكلفة صب القوالب عند حوالي 680 وحدة. يتطلب صب القوالب عدة أسابيع لتصنيع القالب، عادةً من 3 إلى 6 أسابيع، بالإضافة إلى وقت إضافي لأخذ العينات والاختبار. يمكن بدء التصنيع باستخدام CNC في غضون 5 إلى 7 أيام. لذا، إذا كنت بحاجة إلى قطع غيار بسرعة، فإن التصنيع باستخدام CNC هو الخيار الأمثل. أما إذا كنت بحاجة إلى آلاف القطع وكان التصميم نهائيًا، فإن صب القوالب هو الخيار الأنسب.
قولبة الحقن وتشكيل المواد المركبة
قولبة الحقن للبلاستيك
تعتمد عملية التشكيل بالحقن على قذف البلاستيك المنصهر في قالب فولاذي. وهي الطريقة الأرخص لإنتاج أجزاء هيكلية بلاستيكية خارجية بكميات كبيرة. لكن تكلفة القالب باهظة، إذ تتراوح تكلفة الأدوات من 3,000 دولار إلى 50,000 دولار أو أكثر. وتنخفض تكلفة الوحدة بسرعة بمجرد بدء الإنتاج.
إليك مثال واقعي. علبة متوسطة التعقيد تكلف قالبها 20,000 دولار. تكلفة القطع المصبوبة 1.50 دولار للقطعة الواحدة، بينما تكلفة القطع المصنعة باستخدام الحاسوب 45 دولارًا للقطعة. يبلغ عدد القطع المتداخلة حوالي 460 قطعة. عند إنتاج 3,000 قطعة، يوفر قولبة الحقن 96,600 دولار مقارنةً بالتصنيع باستخدام الحاسوب. لكن ما المشكلة؟ تغييرات التصميم تعني تعديل القالب أو إعادة تصنيعه، وهذا قد يكلف من 2,000 إلى 20,000 دولار لكل تعديل. لذا، ثبّت تصميمك أولًا.
| عامل | التصنيع باستخدام الحاسب الآلي | حقن صب |
| تكلفة الأدوات | بدون سلوفان | 3,000 دولار - 50,000 دولار + |
| تكلفة الوحدة | معتدل | منخفض جدًا (حجم مرتفع) |
| تغييرات في التصميم | سهل ومنخفض التكلفة | غالية |
| أفضل حجم | 1-1,000 وحدة | 5,000+ وحدة |
التشكيل الطبقي، والتشكيل بالضغط، والتشكيل بنقل الراتنج
تتطلب المواد المركبة نهجًا مختلفًا. في عملية التشكيل الطبقي، تُكدس صفائح ألياف الكربون أو الزجاج يدويًا أو آليًا. أما في عملية التشكيل بالضغط، فتُضغط هذه الصفائح في قالب ساخن. وفي عملية التشكيل بنقل الراتنج، يُحقن الراتنج في قالب مغلق حول الألياف الجافة. تُنتج هذه الطرق الثلاث أجزاءً هيكلية خارجية قوية وخفيفة. ويكمن السر في محاذاة الألياف، إذ أن الألياف المتجعدة أو غير المحاذية تُضعف قوة المادة. تُناسب هذه الطرق قطاعات الإطارات الكبيرة حيث يُعد الوزن عاملًا بالغ الأهمية.
الطباعة ثلاثية الأبعاد وروبوتات الهياكل الخارجية المصنعة حسب الطلب
FDM و SLS و SLM
تعتمد الطباعة ثلاثية الأبعاد على بناء الأجزاء طبقةً تلو الأخرى. تستخدم تقنية FDM بثق خيوط البلاستيك، وهي تقنية رخيصة وسريعة لتصنيع الأقواس والأغطية. أما تقنية SLS فتستخدم تلبيد مسحوق النايلون لتشكيل أشكال قوية ومعقدة. بينما تستخدم تقنية SLM صهر مسحوق المعدن لتصنيع الأجزاء الحاملة للأحمال. غالبًا ما تجمع الروبوتات الخارجية المصنعة حسب الطلب بين تقنيتي CNC والطباعة ثلاثية الأبعاد. حيث يتم طباعة غلاف مفصل معقد، ثم تشكيل تجاويف المحامل إلى الحجم النهائي. هذا المزيج من التقنيات يُتيح التعامل مع أشكال هندسية لا تستطيع أي عملية منفردة معالجتها.
المعالجة اللاحقة والدقة
نادراً ما تكون الأجزاء المطبوعة جاهزة للاستخدام مباشرةً. تتطلب تقنية الطباعة ثلاثية الأبعاد بتقنية الترسيب المنصهر (FDM) إزالة الدعامات والصنفرة، بينما تتطلب تقنية الطباعة الانتقائية بالليزر (SLS) السفع بالخرز، أما تقنية الطباعة الانتقائية بالليزر (SLM) فتتطلب تخفيف الإجهاد والمعالجة الحرارية. تضمن عمليات التشغيل الآلي بعد الطباعة دقة الأبعاد، كما تُصلح الأسطح التي تتطلب دقة عالية. بدون هذه المعالجة، تؤثر خطوط الطبقات والتشوهات سلباً على التوافق وعمر المنتج.
يتلخص اختيار عملية التصنيع في ثلاثة عوامل: حجم الإنتاج الذي يحدد التكلفة، وتعقيد القطعة الذي يحدد جدوى التصنيع، ومتطلبات المواد التي تحدد الأداء. بالنسبة للنماذج الأولية، تتفوق تقنيتا CNC وFDM. أما بالنسبة لآلاف الوحدات، فتُصبح تقنيتا قولبة الحقن والصب بالقوالب الخيار الأمثل. وبالنسبة للأجزاء الهيكلية المعدنية الخارجية التي تتطلب دقة تصنيع عالية، تظل تقنية CNC الخيار الآمن. يمكن لشريك تصنيع متكامل الخدمات أن يقدم مزيجًا شاملاً من العمليات، بدءًا من CNC والصب والقولبة وصولًا إلى التصنيع الإضافي، كل ذلك تحت سقف واحد. وهذا يُساعد العملاء على الانتقال من مرحلة النموذج الأولي إلى الإنتاج الضخم دون الحاجة إلى التعامل مع موردين متعددين.
اعتبارات تصميم الأجزاء الهيكلية للهياكل الخارجية
لا يقتصر تصميم الهيكل الخارجي الجيد على اختيار المواد والعمليات فحسب، بل يتطلب أيضًا مراعاة الوزن والمتانة والتكلفة والملاءمة. فهذه العوامل هي التي تحدد مدى فعالية الجهاز في الواقع. دعونا نلقي نظرة على الاعتبارات الهندسية الرئيسية.
تخفيض الوزن ونسبة القوة إلى الوزن
تحسين الطوبولوجيا والشبكات
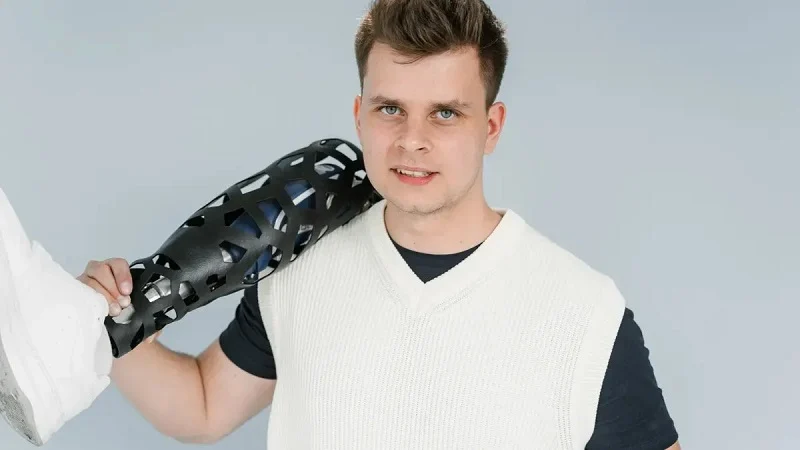
كل غرام مهم في الأجهزة القابلة للارتداء. تستخدم تقنية تحسين الهيكل برامج لإزالة المواد من المناطق ذات الإجهاد المنخفض، مما ينتج عنه شكل عضوي يحافظ على المتانة في المناطق المطلوبة. أما الهياكل الشبكية فتتجاوز ذلك، إذ تستبدل الأجزاء الصلبة بأنماط متكررة، مما يقلل الوزن مع الحفاظ على الصلابة. يجب أن تقلل الروبوتات الخارجية المستخدمة في تجميع الطائرات من إجهاد العمال، وتمنع الإصابات، وتحسن الدقة، وتساعد الإطارات خفيفة الوزن بشكل مباشر في تحقيق هذه الأهداف.
سُمك المادة وتصميم الأضلاع
الجدران الرقيقة تُخفف الوزن ولكنها قد تنثني. تُضيف الأضلاع صلابة دون زيادة كبيرة في الكتلة. ضع الأضلاع على طول مسارات الحمل للحصول على أفضل النتائج. المفاضلات التصميمية هنا حقيقية. الإطار الرقيق جدًا ينحني تحت الحمل، بينما الإطار السميك جدًا يُرهق المستخدم. يتطلب إيجاد التوازن تحليل القوى الفعلية أثناء الاستخدام.
المتانة، والإجهاد، والسلامة
التحميل الدوري وتركيزات الإجهاد
يتعرض الهيكل الخارجي لآلاف الدورات في كل نوبة عمل. كل خطوة أو رفعة تُسبب ضغطًا على الإطار. وتُصبح نقاط تركيز الضغط عند الثقوب والزوايا والانتقالات الحادة بمثابة بؤر لتشقق الهيكل. لذا، يُنصح بتقريب الزوايا الداخلية وإضافة حواف دائرية عند تغيير اتجاه الأحمال. هذه التغييرات البسيطة تُطيل عمر الهيكل بشكل كبير.
تستخدم الهياكل الخارجية من نوع سكيليكس التوازن الديناميكي لجعل الذراعين تبدوان بلا وزن. يؤثر هذا النهج على التصميم الهيكلي لأن الإطار يجب أن يتحمل قوى نابضية ثابتة. تخزن الآلية الطاقة وتطلقها مع كل حركة، مما يعني أن الهيكل يتعرض لأحمال دورية مستمرة.
أنماط الأعطال ومسارات التحميل الاحتياطية
ماذا يحدث عند تعطل أحد الأجزاء؟ في التطبيقات الطبية والصناعية، قد يُلحق العطل ضررًا بالمستخدم. توفر مسارات التحميل الاحتياطية دعمًا احتياطيًا، فإذا تعطل أحد الأجزاء، يتحمل جزء آخر الحمل. هذا يزيد من الوزن والتعقيد، لكن السلامة غالبًا ما تبرر التكلفة. تطورت أساليب اختبار الهياكل الخارجية الصناعية لتشمل بيئات محاكاة في المختبرات والميدان، حيث تكشف هذه الاختبارات عن أنماط الأعطال قبل الاستخدام الفعلي.
التكلفة، وقابلية التوسع، والتخصيص
تكاليف الأدوات وحجم الإنتاج
تُعدّ تكلفة الأدوات عاملاً رئيسياً في زيادة التكاليف عند الإنتاج بكميات قليلة. لا تحتاج عمليات التصنيع باستخدام الحاسوب (CNC) إلى أدوات. بينما يتطلب قولبة الحقن والصب بالقوالب قوالب باهظة الثمن. وتعتمد نقطة التوازن على حجم الإنتاج. فعند إنتاج مئات الوحدات، يكون التصنيع باستخدام الحاسوب هو الخيار الأمثل. أما عند إنتاج آلاف الوحدات، فيُصبح القولبة هو الخيار الأنسب. لذا، خطط لحجم إنتاجك قبل اختيار أي عملية.
تصميم معياري لملاءمة مخصصة
تختلف الأجسام. يضمن التخصيص الأنثروبومتري ملاءمة الجهاز للمستخدم. تتيح التصاميم المعيارية تبديل أجزاء الإطار والأحزمة والأساور، مما يدعم التخصيص دون الحاجة إلى أدوات جديدة. تعالج الأطوال والعروض القابلة للتعديل معظم مشاكل الملاءمة. في التطبيقات الطبية، تُحسّن الواجهات المُصممة خصيصًا الراحة والامتثال. يمكن إضافة أشكال هندسية خاصة بالتطبيق من خلال ملحقات معيارية، مما يحافظ على الإطار الأساسي قياسيًا مع التكيف مع المهام المختلفة.
يُعدّ تحقيق التوازن بين الأداء وسهولة التصنيع التحدي الرئيسي. فالدقة العالية في التفاوتات مهمة للوصلات والأسطح البينية، ولكن التفاوتات الدقيقة تُكلّف أكثر. لذا، من المهم معرفة أين تحتاج إلى الدقة وأين لا تحتاجها.
نوبل: شريك تصنيع الأجزاء الهيكلية للهياكل الخارجية

يُعدّ اختيار شريك التصنيع المناسب عاملاً حاسماً في نجاح مشروعك أو فشله. يوفر مزود خدمات متكامل لأجزاء الهياكل الخارجية المعدنية والبلاستيكية خدمات متكاملة في مكان واحد، مما يقلل الحاجة إلى التعامل مع موردين متعددين. سواء كنت بحاجة إلى نموذج أولي واحد أو آلاف الوحدات، فإن شريكاً شاملاً يتولى إدارة سير العمل بالكامل.
خبرة في معالجة المعادن والبلاستيك
عادةً ما يمتلك هذا الشريك مراكز تصنيع CNC تتميز بدقة عالية في تصنيع المكونات الرئيسية. وتُجري خطوط الصب لديه عمليات الصب الاستثماري والصب بالقوالب لإنتاج أشكال معدنية معقدة. كما تُنتج مكابس قولبة الحقن قطعًا بلاستيكية بكميات كبيرة. يتيح لك هذا المزيج اختيار العملية المناسبة لكل مكون. فعلى سبيل المثال، قد يتم تصنيع دعامة تحمل الأحمال باستخدام CNC، بينما قد يتم تصنيع غطاء الهيكل باستخدام القولبة. ويساعدك الفريق في اختيار العملية المناسبة لكل قطعة.
التصنيع المركب والتصنيع الإضافي
تُنتج عملية التشكيل بالطبقات المركبة ونقل الراتنج أجزاءً هيكلية خفيفة الوزن. وتُستخدم الطباعة ثلاثية الأبعاد لسدّ الثغرات اللازمة لتصنيع روبوتات الهياكل الخارجية حسب الطلب. يُمكن طباعة غلاف مفصل معقد، ثم تشكيل تجاويف المحامل إلى الحجم النهائي. يُعالج هذا النهج الهجين تحديات هندسية لا يُمكن لأي عملية منفردة التعامل معها. يعرف المهندسون ذوو الخبرة متى يطبعون ومتى يقطعون.
الشهادات ومعايير الجودة
تُعدّ شهادات إدارة الجودة مهمة لكل من التصنيع العام والأجهزة الطبية. تُعزز هذه الشهادات الثقة مع العملاء في قطاعي الرعاية الصحية والصناعة، وتضمن توثيق العمليات وجودة المخرجات.
مراقبة الجودة وإمكانية التتبع
تخضع كل دفعة للفحص في مراحل متعددة. ويتم تتبع دفعات المواد ومعايير العملية. وفي حال ظهور أي مشكلة، يمكن تحديد مصدرها. يدعم هذا المستوى من الرقابة التصنيع الدقيق للأجزاء بالغة الأهمية للسلامة. وتُرفق تقارير الفحص بكل شحنة.
دعم شامل من التصميم إلى التجميع
التصميم من أجل التصنيع والنماذج الأولية
يراجع المهندسون تصميمك قبل بدء الإنتاج، ويحددون الميزات التي تزيد التكلفة أو تتسبب في عيوب. هذه الملاحظات توفر الوقت والمال. تتيح لك خدمات النماذج الأولية اختبار الملاءمة والوظائف مبكرًا، مما يمكنك من إجراء تحسينات سريعة دون الحاجة إلى أدوات باهظة الثمن.
التجميع والاختبار والإنتاج بكميات كبيرة
يتولى الشريك عمليات التجميع والاختبار والفحص النهائي. يُبسّط هذا النهج الشامل سلسلة التوريد الخاصة بك. في إنتاج الروبوتات ذات الهياكل الخارجية، ستحصل على شريك مُلِمّ بالنظام بأكمله. يتوسع الإنتاج بكميات كبيرة بسلاسة من التجارب الأولية إلى الإنتاج الكامل.
من الناحية العملية، يُعدّ الجمع بين الخبرة في مجال المعادن والبلاستيك ومجموعة خدمات متكاملة أمرًا بالغ الأهمية. تدعم أنظمة الجودة العمل في كلٍ من القطاعين الصناعي والطبي. إذا كنت بحاجة إلى روبوتات خارجية مصممة بدقة وعناية، فإنّ وجود شريك موثوق يقلل المخاطر ويسرّع عملية التطوير. كما تُساعد خيارات التخصيص ودعم التصميم المعياري على التكيف مع احتياجات المستخدمين المختلفة.
لقد تعرفت الآن على الأجزاء الهيكلية الرئيسية للهيكل الخارجي: الإطارات، والمفاصل، والوصلات، والمحركات، وواجهات الجسم. كل جزء منها يحتاج إلى المادة والعملية المناسبة. يُعدّ الألومنيوم خيارًا ممتازًا للأقواس المصنّعة آليًا. أما ألياف الكربون فهي الأنسب للإطارات خفيفة الوزن. تُعدّ تقنية CNC مناسبة للنماذج الأولية، بينما تُناسب عمليات القولبة والصب الإنتاج بكميات كبيرة.
لا يزال تحقيق التوازن بين الأداء وسهولة التصنيع يمثل التحدي الحقيقي. فالدقة العالية في التصنيع تُحسّن أداء المفاصل، لكنها تزيد التكاليف. استرشد بهذه الإرشادات عند تصميم أو اختيار هيكلك الخارجي التالي. شريك مثل NOBLE يجمع بين خبرات المعادن والبلاستيك، مما يقلل المخاطر ويسرّع عملية التطوير من النموذج الأولي إلى الإنتاج.
الأسئلة الشائعة حول الأجزاء الهيكلية للهيكل الخارجي
ما هي الأجزاء الهيكلية الرئيسية للهيكل الخارجي؟
تتكون الأجزاء الهيكلية الرئيسية للهيكل الخارجي من الإطار الصلب، والمفاصل، والوصلات، والمحركات، ونقاط التثبيت. يدعم الإطار الوزن، وتسمح المفاصل والوصلات بحركة الأجزاء، بينما تدفع المحركات النظام، وتُثبّت الأشرطة والأصفاد الهيكل بالجسم. يستخدم كل من النظام السلبي والنظام النشط هذه الأجزاء نفسها.
ما هي أفضل مادة لصنع إطار خفيف الوزن؟
يعتمد الأمر على ميزانيتك وكمية الإنتاج التي تخطط لها. يُعدّ الألمنيوم 6061 رخيصًا وسهل التشكيل. أما ألياف الكربون فتُعطي أفضل قوة مقابل وزنها، لكنها أغلى ثمنًا. ويقع التيتانيوم بينهما. اختر المادة التي تُناسب مسار التحميل والكمية المطلوبة.
متى يجب أن أختار التصنيع باستخدام الحاسوب (CNC) بدلاً من الصب؟
تُعدّ تقنية CNC الخيار الأمثل للنماذج الأولية والإنتاج بكميات صغيرة. فهي لا تتطلب أدوات خاصة، ويمكنك الحصول على القطع في غضون أيام قليلة. يصبح الصب مُجديًا بعد إنتاج حوالي 680 وحدة، لأن تكلفة القالب تُوزّع على العديد من أجزاء الهيكل الخارجي. تأكد من أن تصميمك نهائي قبل دفع ثمن القالب.
هل يمكن للطباعة ثلاثية الأبعاد التعامل مع أجزاء الهياكل الخارجية الحاملة للأحمال؟
نعم، إذا استخدمتَ العملية المناسبة. تُنتج تقنية الطباعة الانتقائية بالليزر (SLM) أجزاءً معدنية قوية بما يكفي للاستخدامات الإنشائية. وتُعدّ تقنيتا الطباعة ثلاثية الأبعاد بالترسيب المنصهر (FDM) والطباعة الانتقائية بالليزر (SLS) مناسبتين للأقواس والأغطية. مع ذلك، لا تزال معظم الأجزاء المطبوعة بحاجة إلى معالجة إضافية، مثل تشكيل ثقوب المحامل، للوصول إلى الدقة النهائية.
كيف يمكنني إنقاص وزني دون فقدان قوتي؟
تعمل تقنية تحسين الهيكل على إزالة المواد من المناطق ذات الإجهاد المنخفض. وتستبدل الهياكل الشبكية الأجزاء الصلبة بأنماط متكررة. وتضيف الأضلاع صلابة على طول مسارات التحميل. وتساهم هذه الأساليب في تقليل الوزن مع الحفاظ على قوة الهيكل بما يكفي للاستخدام اليومي.
ما الذي يسبب الفشل المبكر في هذه الأجزاء؟
تبدأ الشقوق بالظهور عند الثقوب والزوايا والتغيرات الحادة، ثم يؤدي التحميل المتكرر إلى اتساعها. لذا، يُنصح بتقريب الزوايا الداخلية، وإضافة حواف مشطوفة، واختيار مواد ذات مقاومة عالية للإجهاد. كما أن وجود مسارات تحميل احتياطية يُعزز السلامة في الاستخدامات الطبية والصناعية.
لماذا تُعدّ التوافقية الحيوية مهمة بالنسبة للهياكل الخارجية الطبية؟
يجب أن تلتزم المواد الملامسة للجلد بمعايير صارمة للتوافق الحيوي. لا تحتاج الوحدات الصناعية إلى ذلك. أما الأجهزة الطبية، فتحتاج إلى واجهات آمنة لأن المستخدمين قد يكون لديهم بشرة حساسة. اختيار المادة المناسبة مبكرًا يجنب إعادة التصميم لاحقًا. تؤثر هذه النقاط على كل من التكلفة والجدول الزمني.
كيف أختار شريكًا لتصنيع الأجزاء الهيكلية للهياكل الخارجية؟
ابحث عن شريك يُعنى بأعمال المعادن والبلاستيك في مكان واحد. تأكد من حصوله على شهادات إدارة الجودة ذات الصلة. استفسر عن خدمات التصميم للتصنيع، والنماذج الأولية، والتجميع. الشريك الذي يقدم خدمات متكاملة يقلل المخاطر ويسرّع عملية التطوير.






