

لا يقتصر البحث عن مصادر لتصنيع قوالب الحقن في الصين على وجود القدرة الإنتاجية، بل يتعداه إلى قدرة الشريك الذي يقف وراء هذه القدرة على إثبات كفاءته. فالمشتري الذي يطلب أدوات من خارج البلاد لا يستطيع زيارة المصنع في يوم عادي، لذا يجب أن تكون الأدلة موثقة في معايير التفاوتات المعلنة، وفئات القوالب الموثقة، وفترات التسليم المحددة، وسلسلة العمليات المحددة، ونظام إدارة يجتاز التدقيق بنجاح.
يتناول هذا الدليل هذه الجوانب بالتفصيل: دقة القوالب وجودة الأدوات، وسرعة التنفيذ من مرحلة تقديم العرض إلى التسليم، وتنسيق المشروع من التصميم إلى التجميع، والقوى العاملة والآلات المستخدمة في خطوط الإنتاج، والشهادات التي تحكم التوثيق. وتُستخدم بيانات قدرات شركة نوبل المنشورة كأمثلة عملية، لتتمكن من رؤية إجابة قابلة للتحقق لكل سؤال. ويختتم المقال بعرضٍ مباشر لمزايا نوبل كشريك في البرامج التي تبدأ من النموذج الأولي وتنتهي بالإنتاج الضخم، متبوعًا بالأسئلة الأكثر شيوعًا التي يطرحها المشترون قبل اتخاذ قرار الشراء.
ماذا يعني مصطلح "القولبة بالحقن في الصين" بالنسبة للمشتري؟
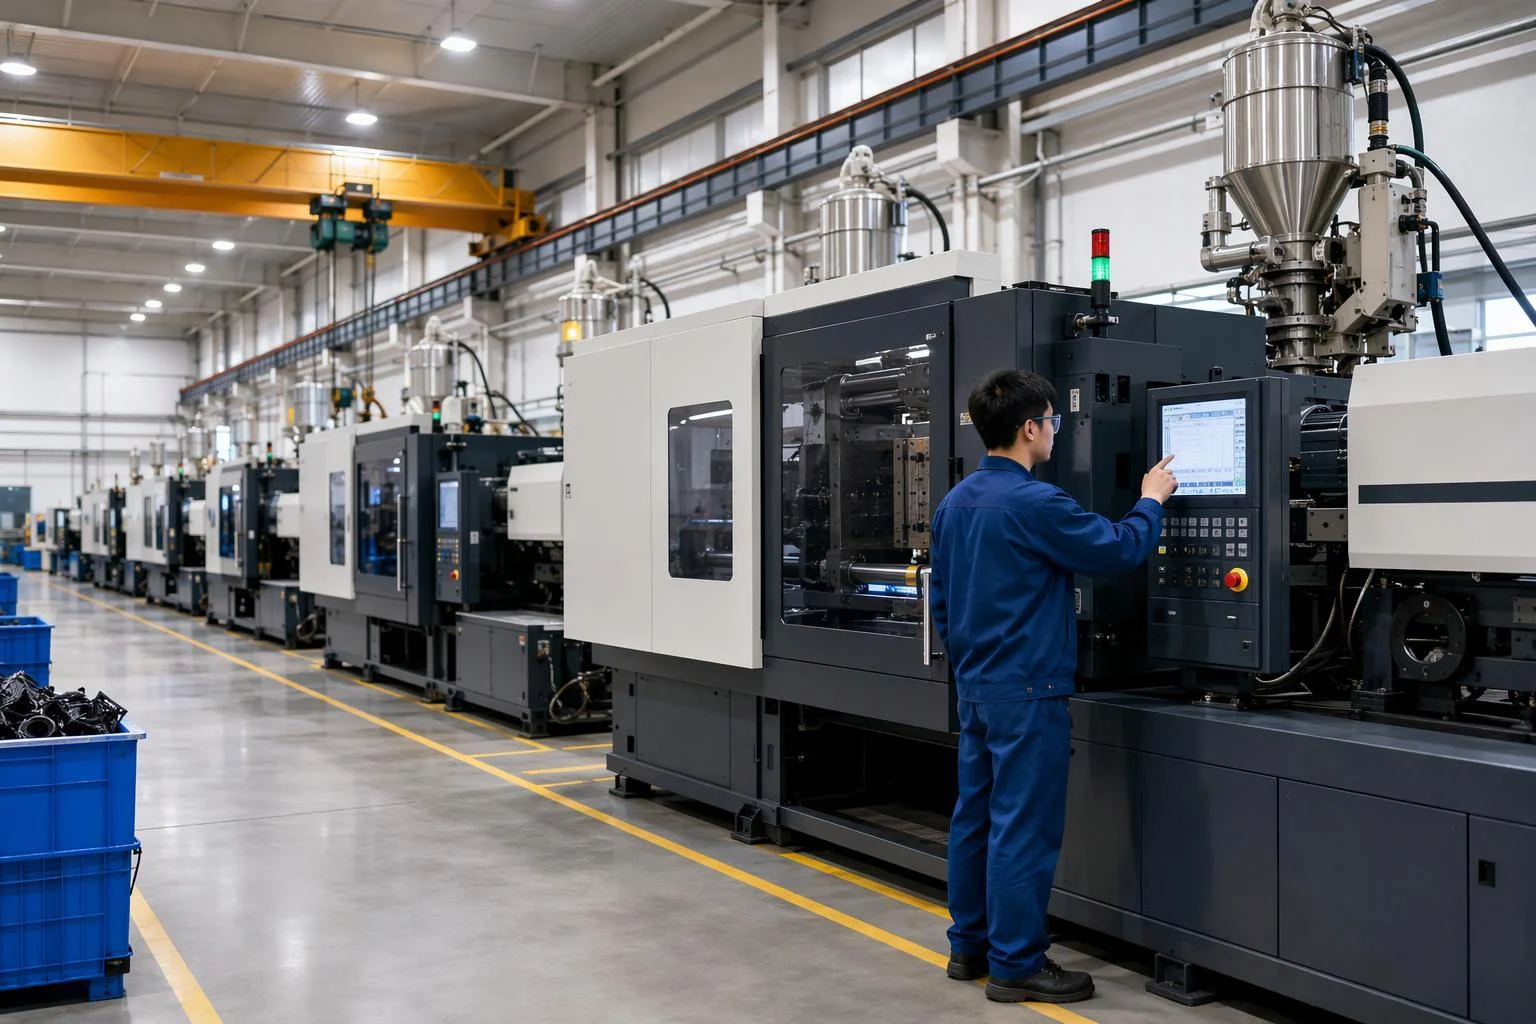
يشير مصطلح "القولبة بالحقن في الصين" إلى قرار التوريد: حيث يتم التعاقد مع شركة تصنيع صينية لتصميم وبناء القالب، وتشكيل الأجزاء، وغالبًا ما تتولى عملية التشطيب والتجميع. يركز المصطلح على مكان تنفيذ العمل، وليس على معايير الجودة. هذا التمييز مهم، لأن معايير التقييم تتغير عندما يكون المورد بعيدًا عن متناول اليد.
مع مصنع قوالب محلي، يكون جزء كبير من عملية التحقق غير رسمي. تزور المصنع أثناء التجربة، وتفحص القالب، وتشاهد عملية صب، وتجيب على الأسئلة في غرفة الاختبار. أما الاستيراد من الصين فيستبدل هذه الزيارات بالوثائق والموافقة عن بُعد. ونتيجة لذلك، تتغير ثلاثة أمور:
- تطول حلقات الاتصال. كل توضيح يكلف يومًا بدلاً من ساعة، لذلك يجب أن تكون ملاحظات الشريك الهندسية كاملة من المرة الأولى - تقرير DFM الذي يكتشف مشاكل سمك الجدار والسحب قبل الأدوات له قيمة أكبر من رد سريع يتجاهلها.
- تمت الموافقة على الأدوات عن بُعد. ستقوم بالموافقة عن بُعد على تصميم القالب، ونتائج التجارب، وعينات المنتج الأولي. يتطلب ذلك موردًا يرسل أدلة منظمة: تقارير الأبعاد، وفيديوهات التجارب، وعينات مادية.
- يجب توثيق الجودة، لا مجرد ملاحظتها. إذا لم تتمكن من الوقوف أمام آلة الطباعة، يصبح سجل الفحص بمثابة عينيك. إن الفحص أثناء عملية الإنتاج وتسلسل مراقبة الجودة الواردة/مراقبة الجودة أثناء الإنتاج/مراقبة الجودة النهائية/مراقبة الجودة النهائية ليسا مجرد إجراءات ورقية إضافية؛ بل هما بديل عن التواجد الفعلي.
لا يعني هذا أن الموقع الجغرافي يحدد الجودة. فالمصنع الذي يعاني من ضعف الرقابة يظل كذلك أينما كان. المهم هو أن الشريك الموجود في الصين مُلزم بإثبات كفاءته من خلال مواصفات منشورة وعملية قابلة للتدقيق، ويطبق ما تبقى من هذه المقالة هذا المعيار باستخدام بيانات شركة نوبل المنشورة.
دقة القوالب وجودة الأدوات في شركة نوبل
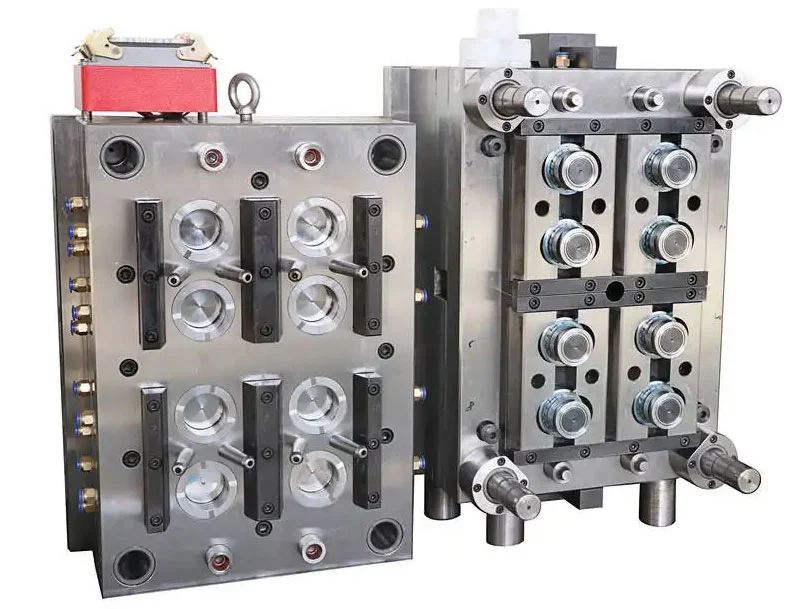
لا تقتصر الدقة في قولبة الحقن على رقم واحد، بل هي على الأقل ثلاثة أرقام مختلفة تصف ثلاثة جوانب مختلفة. والمشترون الذين يخلطون بينها إما يبالغون في تحديد ميزانية الأدوات أو يقللون من معايير القبول. تنشر شركة نوبل أرقامًا لكل جانب، ويجب قراءتها ضمن نطاقها المحدد.
التفاوتات التي تنشرها شركة نوبل للقوالب والأجزاء المصبوبة
يُشير جدول قدرات قولبة الحقن لشركة نوبل إلى تفاوت في تجويف القالب يبلغ ±0.05 مم ، وتكرارية بين الأجزاء تبلغ ±0.1 مم . يتحكم هذان العاملان في جوانب مختلفة. يُشير تفاوت التجويف إلى دقة قطع القالب نفسه - أي دقة تشكيل الفولاذ أو الألومنيوم بحيث يكون الشكل الهندسي للقولبة ضمن نطاق ±0.05 مم من القيمة الاسمية. أما التكرارية فتُشير إلى اتساق عملية الحقن: فبمجرد ضبط القالب بشكل صحيح، تبقى الأجزاء المتتالية ضمن نطاق ±0.1 مم من بعضها البعض. يمكن للقالب أن يحافظ على تفاوت دقيق في التجويف، ومع ذلك يُظهر تباينًا أكبر بين الأجزاء في حال انحراف معايير العملية، ولذلك يجب تضمين كلا الرقمين في مواصفات المنتج.
بشكل منفصل، تشير صفحة أدوات قوالب الحقن الخاصة بشركة نوبل إلى دقة ±0.001 مم لمعدات التشغيل الدقيقة المستخدمة في صناعة الأدوات. هذا الرقم خاص بتحديد موضع آلة التشغيل، وليس ضمانًا لدقة الأجزاء المصبوبة. فهو يُشير إلى قدرة المعدات على قطع مكونات القالب بدقة متناهية، ولا يعني بالضرورة أن كل جزء مصبوب يصل إلى دقة ميكرون واحد.
يُعدّ نطاق المقاسات عمليًا بنفس القدر: تُحدد شركة NOBLE الحد الأدنى لحجم القطعة بـ 1×1×1 مم والحد الأقصى بـ 1200×1000×500 مم . تحقق من القطعة التي لديك ضمن هذا النطاق قبل الاستفسار - فالقطعة التي تقع خارجه تخضع لنقاش مختلف، وليس مسألة تتعلق بالتفاوتات المسموح بها.
فئات القوالب وعمر الحقن: مطابقة الأدوات مع الحجم
تنشر شركة NOBLE جدول قوالب من خمس فئات على صفحة الأدوات الخاصة بها ، وترتبط كل فئة بغرض معين، وعمر افتراضي، وتفاوت ±0.02 مم، ووقت تسليم:
| فئة العفن | الهدف | أطلق عليه الرصاص الحياة | تسامح | مهلة |
| C | اختبار النموذج الأولي | تحت 500 دورة | ± شنومك مم | 7-10 أيام |
| C | إنتاج بكميات قليلة | تحت 100,000 دورة | ± شنومك مم | 10-15 أيام |
| C | إنتاج بكميات قليلة | تحت 500,000 دورة | ± شنومك مم | 10-15 أيام |
| C | إنتاج متوسط الحجم | إنتاج متوسط إلى مرتفع | ± شنومك مم | 10-15 أيام |
| C | إنتاج بكميات كبيرة | أكثر من 1,000,000،XNUMX دورة | ± شنومك مم | 10-18 أيام |
يصبح منطق المفاضلة واضحًا بمجرد قراءة الجدول كما هو مُصمم. تُصنع أداة من الفئة 105 لإثبات صحة التصميم، لا لتنفيذ برنامج إنتاجي - فالأدوات التي تقل دوراتها عن 500 دورة لن تصمد أمام حجم الإنتاج الأولي، والتعامل مع أدوات النماذج الأولية كطريق مختصر للإنتاج هو ما يؤدي إلى إعادة تجهيز البرامج في منتصف التشغيل. في المقابل، تُعد أداة من الفئة 101 مصممة لأكثر من مليون دورة استثمارًا ضائعًا إذا كان التصميم لا يزال قيد الاختبار وعرضة للتغيير. الفئة المناسبة هي تلك التي يتناسب عمرها الافتراضي مع حجم الإنتاج الإجمالي الواقعي بالإضافة إلى هامش للتجارب والرفض.
خيارات الفولاذ والألومنيوم والتجويف
تُقدّم شركة نوبل أدوات من الفولاذ والألومنيوم ، وتُصنّف خياراتها المُخصصة للإنتاج حسب عدد دورات التشغيل، بدءًا من أقل من 1,000 دورة، مرورًا بأقل من 5,000 دورة، وصولًا إلى أقل من 30,000 دورة، وانتهاءً بأكثر من 100,000 دورة. كما تُشغّل الشركة قوالب أحادية التجويف، ومتعددة التجاويف، وقوالب عائلية على مكابس تتراوح قوتها بين 50 و500 طن.
تتفاعل هذه الخيارات فيما بينها. أدوات الألومنيوم تقطع أسرع وبتكلفة أقل، مما يناسب أدوات الجسور والإنتاج بكميات قليلة، لكنها تتآكل أسرع من الفولاذ. يؤثر التكهف على اقتصاديات الوحدة: فالأداة متعددة التجاويف توزع استثمار الأدوات على عدد أكبر من الأجزاء في كل دورة وتخفض تكلفة الوحدة، لكنها تزيد من تكلفة الأداة نفسها وتعقيدها، ولا تُجدي نفعًا إلا إذا كان حجم الإنتاج يبرر ذلك. القالب العائلي - أجزاء متعددة مختلفة في أداة واحدة - يكون فعالًا عندما تتشارك عدة مكونات في المادة والحجم، وغير عملي عندما يتغير أحد أجزاء القالب العائلي.
تُشير شركة NOBLE أيضًا إلى إلمامها بمعايير قوالب HASCO وDME وLKM . إذا كانت رسوماتك تُشير إلى أحد هذه الأنظمة، فهذا يعني أنه يُمكن تحديد قاعدة القالب ومكوناته وواجهاته وفقًا للمعيار الذي تُصمّم بناءً عليه بالفعل، بدلاً من أن يُطلب منك ترجمة وثائقك إلى اتفاقية مختلفة.
سرعة التصنيع والمدة الزمنية من عرض السعر إلى التسليم
غالبًا ما يُذكر وقت التسليم برقم واحد، مما يُخفي حقيقة أن المشتري ينتظر خلال ثلاث مراحل منفصلة: مرحلة عرض السعر، ومرحلة تجهيز الأدوات، ومرحلة تجهيز قطع الغيار. تنشر شركة نوبل أرقامًا لكل مرحلة على حدة، ويجب فصل هذه المراحل.
عرض الأسعار واستجابة قسم التصميم والتصنيع
تُعلن شركة نوبل عن تقديم عروض أسعار خلال 24 ساعة، وتقرير DFM مجاني خلال 12 ساعة . يُعد تقرير DFM أكثر أهمية من التقرير الأول، لأنه يُمثل المرحلة التي تُقدم فيها المدخلات الهندسية قبل الالتزام المالي. تُفصّل صفحة قدرات نوبل ما يُراجعه مهندسوها في مراجعة التصميم: سُمك الجدار، والإجهاد، والجماليات، والتكلفة، والانكماش، والوظائف، والثبات البُعدي.
كلٌّ من هذه العوامل يُعدّ نتيجةً للتصنيع، وليس مجرّد خيارٍ عابر. يتحكّم سُمك الجدار في وقت التعبئة والتبريد؛ فالجدران غير المستوية تُسبّب انكماشًا وتشوّهًا. ويُحدّد الانكماش ما إذا كان التجويف سيُقطع بحجمٍ أكبر من اللازم بحيث يستقرّ الجزء على الحجم الاسمي بعد التبريد. وتُحدّد زاوية السحب ما إذا كان الجزء سينفصل بسلاسة دون احتكاك. ويرتبط ثبات الأبعاد بكلّ ذلك بمدى استيفاء الجزء للتفاوتات المسموح بها بعد خروجه من القالب. يُعدّ تقرير التصميم للتصنيع (DFM) الذي يُشير إلى هذه العوامل قبل قطع القالب هو أرخص تصحيحٍ يُمكنك إجراؤه على الإطلاق؛ فالمشاكل نفسها التي يتمّ اكتشافها أثناء التجربة تُكلّف أسابيع.
أوقات تسليم الأدوات والقوالب
تتبع فترات التسليم المعلنة لأدوات شركة نوبل فئات القوالب: من 7 إلى 10 أيام لأدوات النماذج الأولية من الفئة 105 ، ومن 10 إلى 15 يومًا للفئات 104 و103 و102 ، ومن 10 إلى 18 يومًا لأدوات الإنتاج بكميات كبيرة من الفئة 101. أما بالنسبة لعملية التشكيل نفسها، فتشير نوبل إلى أن معظم الطلبات تستغرق 15 يوم عمل أو أقل ، مع إمكانية الرد على عروض الأسعار على مدار الساعة.
اعتبر هذه الأرقام بمثابة تقديرات نموذجية لمعظم الطلبات، وليست ضمانات لكل تصميم هندسي. فالأدوات ذات الشرائح المعقدة أو التفاصيل الدقيقة أو المصنوعة من مواد غير مألوفة تستغرق وقتًا أطول من الأدوات البسيطة من نفس الفئة، والنطاق الزمني المذكور هو الطريقة الصادقة للتعبير عن ذلك. استخدم هذه الأرقام للتخطيط، وتأكد من الجدول الزمني المحدد بناءً على طلبك عند طلب عرض السعر.
من أين تأتي السرعة: تدفق العمليات الداخلية
إن الجداول الزمنية المذكورة أعلاه قابلة للتحقيق لأن جميع المراحل تتم تحت سقف واحد. تتم معالجة الأدوات والقوالب والعمليات الثانوية والتجميع ضمن سلسلة عمليات شركة نوبل الخاصة، لذا لا يبقى المشروع في قائمة انتظار التسليم بين ورش منفصلة - وهو السبب الرئيسي للتأخير غير المبرر في البرامج المُسندة إلى جهات خارجية.
يتم إجراء الفحص ضمن نفس مسار الإنتاج، وليس كخطوة منفصلة في النهاية. يصف نظام NOBLE تسلسلًا كاملًا لمراقبة الجودة الواردة (IQC)، ومراقبة الجودة أثناء الإنتاج (IPQC)، ومراقبة الجودة النهائية (FQC/OQC): فحص المواد الواردة، والفحص أثناء عملية الإنتاج، والفحص النهائي والفحص قبل الشحن. عندما ينحرف أحد الأبعاد في آلة الطباعة، يكتشف نظام القياس الداخلي هذا الانحراف أثناء عملية الإنتاج، وليس بعد شحن الأجزاء، مما يختصر دورة التصحيح من أسابيع إلى ساعات.
تنسيق المشروع: شريك واحد من التصميم إلى التجميع
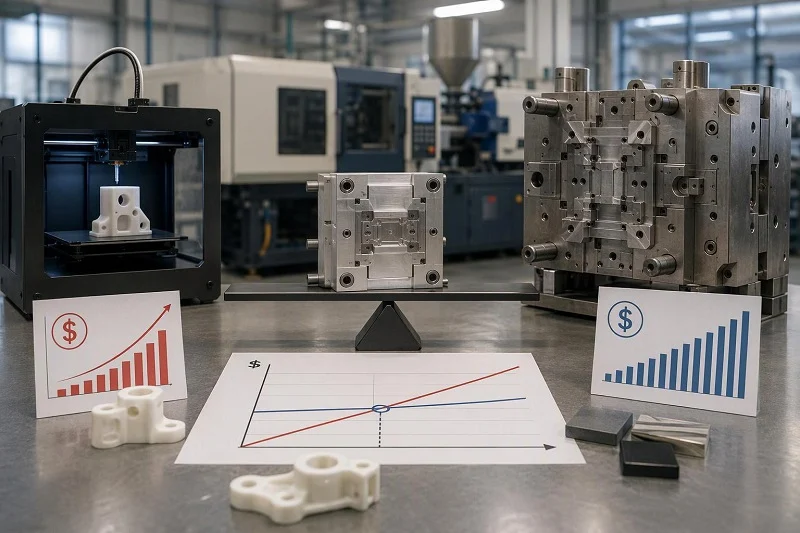
قد يعني مصطلح "تنسيق المشروع" أي شيء تقريباً إلى أن يتم تعريفه. في شركة نوبل، يرتبط هذا المصطلح بتسلسل مراحل منشور، وتكمن أهمية هذا التسلسل في أن مالكاً واحداً مسؤولاً يتولى إدارة مشروعك خلال جميع المراحل.
عملية دعم المشاريع ذات المراحل التسع
توضح صفحة دعم مشاريع NOBLE تسع مراحل: الهندسة والتحسين، تصميم الأدوات، خطة حزمة الأجزاء، تشغيل الأدوات وتركيبها، شراء الملحقات، الحقن والتعديل، الفحص، التعبئة والتغليف، والتحميل والتسليم.
قم بتشغيل تلك القائمة بصفتك مشتريًا، واحسب عمليات التسليم التي كنت ستديرها بنفسك. كل مرحلة هي نقطة ضياع للوقت في برنامج متعدد الموردين: ينتهي صانع الأدوات وينتظر عامل التشكيل؛ ينتهي عامل التشكيل وينتظر عامل التشطيب؛ ينتهي عامل التشطيب ويتولى شخص آخر ترتيب التعبئة والشحن. مع وجود مسؤول واحد على مستوى سلسلة التوريد، تتم هذه التحولات ضمن جدول زمني واحد بدلًا من عدة أوامر شراء. أنت توافق عند نقاط اتخاذ القرار، وتتلقى حالة متسقة، بدلًا من ملاحقة خمسة موردين يعتقد كل منهم أن التأخير من طرف آخر.
مدخلات الهندسة والتصميم للتصنيع قبل قطع المعدن
يُراجع مهندسو شركة نوبل التصاميم من حيث قابليتها للتصنيع قبل بدء عملية التشكيل، ويعمل فريق تصميم القوالب على تحسينها، واختيار العملية المناسبة، وعمر القالب، وزمن دورة الإنتاج. هنا تُحدد التكلفة فعلياً. بمجرد قطع الفولاذ، تُصبح الهندسة ثابتة إلى حد كبير، وتُصبح التغييرات مجرد تعديلات على الأدوات. قبل ذلك، لا تُكلف إضافة زاوية سحب، أو زيادة سُمك الجدار، أو تغيير موقع البوابة سوى نقاش.
ينطبق المنطق نفسه على عمر القالب ووقت دورة الإنتاج. فمراجعة التصميم التي تتوقع حجم الإنتاج تسمح باختيار فئة الأداة والمادة وتصميم التبريد معًا، بدلًا من اكتشاف عند زيادة الإنتاج أن الأداة صُممت لجزء بسيط من الدورات المطلوبة.
العمليات الثانوية والتجميع والتعبئة والتغليف
تُدرج شركة نوبل عمليات ثانوية تشمل تشكيل القوالب، والطباعة الوسيطة، والنقش بالليزر، والحشوات الملولبة، والتجميع الأساسي . وتشمل خدمات التجميع ورشة عمل خالية من الغبار مساحتها 1,000 متر مربع للمشاريع التي تتطلب بيئة مُحكمة.
وبنفس القدر من الأهمية، تتولى شركة نوبل مسؤولية التعبئة والتغليف وجدولة التسليم. تصل القطع مُعبأة وجاهزة للنقل، ومُجدولة للوصول إلى منطقتك، لتكون جاهزة للمرحلة التالية من عملية التصنيع، بدلاً من انتظارك لترتيب عمليات التشطيب والتعبئة والشحن كعقود منفصلة. بالنسبة لبرنامج يتضمن العديد من المكونات المصبوبة، فإن توحيد هذه الخطوات تحت مظلة مورد واحد يُزيل عنك عبء التنسيق بشكل كامل.
القوى العاملة والقدرة الآلية وراء خطوط التشكيل في شركة نوبل
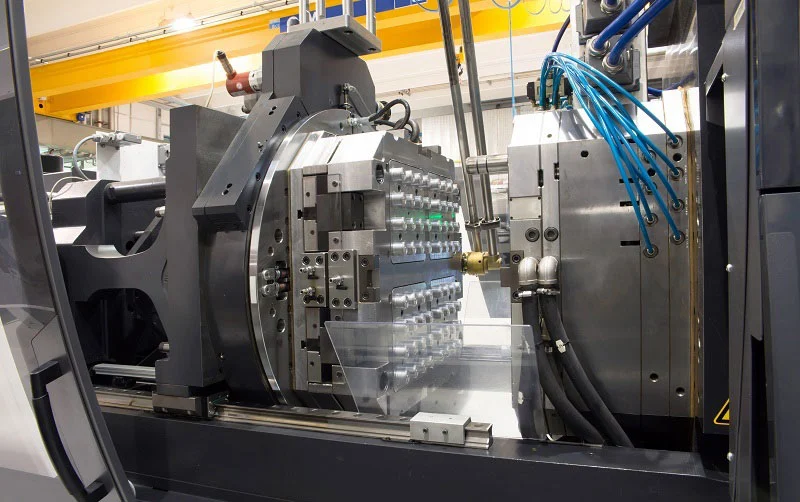
يُحدد حجم العمل ما إذا كان بإمكان المورد استيعاب برنامجك إلى جانب أعماله الحالية. تنشر شركة نوبل بيانات عن عدد موظفيها ومعداتها، ومن المهم تحديد ماهية هذه البيانات بدقة: فهي بيانات القدرات المنشورة من قبل نوبل نفسها، وليست سجل أصول خاضعًا لتدقيق مستقل.
حجم الفريق والتوزيع الوظيفي
يذكر الملف التعريفي لشركة NOBLE أن عدد الموظفين يتراوح بين 150 و180 موظفًا ، موزعين على النحو التالي: 10-15 في الإدارة، 10-15 في التسويق، 15-20 في التكنولوجيا، 10-15 في الجودة، و50-80 في الإنتاج.
يُعدّ الفصل الوظيفي الجانب المفيد. فوجود فريق متخصص للجودة يتألف من 10 إلى 15 شخصًا يعني أن عمليات التفتيش تتم بواسطة مفتشين، وليس بواسطة مشغلي الإنتاج الذين يفحصون عملهم بأنفسهم بين دورات الإنتاج. كما أن وجود فريق تقني يتألف من 15 إلى 20 شخصًا يعني أن مراجعة التصميم الهندسي وتصميم القوالب وظيفة أساسية وليست موردًا مؤقتًا. بالنسبة للمشتري، فإن هذا الهيكل هو ما يجعل ملاحظات التصميم للتصنيع (DFM) وتسلسل مراقبة الجودة الواردة (IQC/IPQC/FQC-OQC) ممارسةً موثوقة ومستمرة.
ميزان المعدات وقوة الضغط
تتراوح قدرة شركة نوبل على التشكيل بالقوالب بين 50 و500 طن ، ما يغطي إنتاج مكونات دقيقة صغيرة الحجم وصولاً إلى هياكل كبيرة ضمن نطاق أحجام القطع المذكور سابقاً. وتشير صفحة أدواتها إلى أكثر من 200 آلة تصنيع دقيقة متطورة ، بينما تتضمن عروضها للتصنيع بكميات صغيرة أكثر من 500 قطعة من معدات الإنتاج.
هذه بيانات منشورة من شركة نوبل حول مرافقها. تشير هذه البيانات إلى اتساع نطاق مرافقها - قدرة تصنيعية كافية لبناء الأدوات داخليًا ومعدات إنتاج كافية لتنفيذ عمليات الإنتاج بمختلف الأحجام - ولكنها لا تُعدّ تدقيقًا من طرف ثالث للآلات الفردية. تعامل معها على أنها القدرة المعلنة للمورد، وتأكد من المعدات المحددة لقطعتك عند طلب عرض السعر.
موارد الفحص والقياس
تُدرج شركة نوبل أجهزة عرض الملامح، وآلات قياس الإحداثيات ثلاثية الأبعاد، والماسحات الضوئية ثلاثية الأبعاد ضمن معدات الاختبار الخاصة بها، والتي تُستخدم ضمن تسلسل مراقبة الجودة الواردة/مراقبة الجودة أثناء الإنتاج/مراقبة الجودة النهائية/مراقبة الجودة الخارجية. يُغيّر القياس الداخلي من اقتصاديات المشكلة. فإذا انحرف بُعدٌ حرجٌ أثناء عملية الإنتاج، تكتشفه آلة قياس الإحداثيات ثلاثية الأبعاد، ويتم التحقق من السبب بينما لا تزال الأداة مثبتة على المكبس، ويتم التصحيح قبل تراكم دفعة غير مطابقة. أما عند الاستعانة بمصادر خارجية للقياس، فيُكتشف الانحراف نفسه بعد الشحن، وتمتد عملية التصحيح عبر المحيط.
وتؤكد شركة NOBLE أيضًا أنها تستطيع تقديم تقارير جودة شاملة من فريق الجودة الداخلي التابع لها أو من مختبرات خارجية حيث يتطلب البرنامج التحقق المستقل.
المواد، والتشطيبات السطحية، والقدرات الثانوية
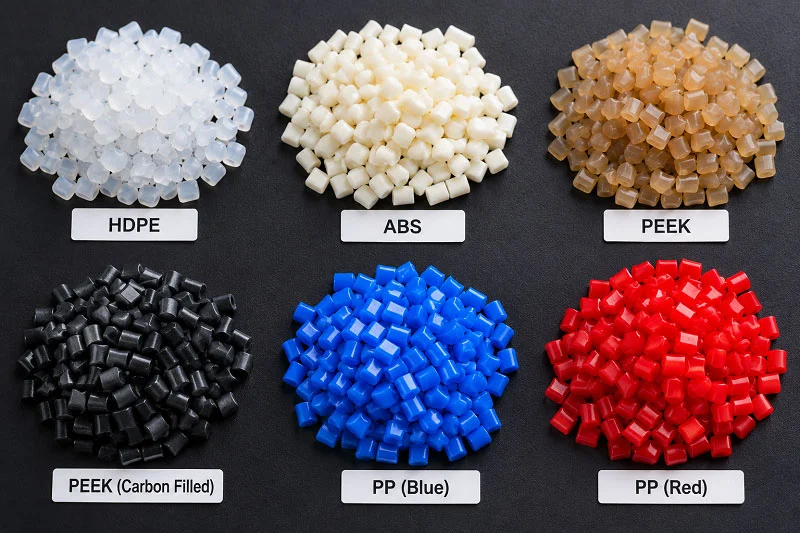
تنشر شركة NOBLE مجموعة واسعة من المواد التي تغطي أنواع اللدائن الحرارية الهندسية الشائعة: ABS، والنايلون، وPEEK، وPMMA، والبولي كربونات، والبولي إيثيلين، والبولي بروبيلين، وPOM . ولكل نوع منها مزايا وعيوب خاصة به؛ فمثلاً، يتميز PEEK بقوة عالية ومقاومة حرارية وكيميائية، والبولي كربونات بمقاومة الصدمات والشفافية، وPOM بانخفاض الاحتكاك والصلابة، والبولي بروبيلين بدرجات آمنة للاستخدام مع المواد الغذائية، وهكذا. توفر صفحة المواد روابط لصفحات مخصصة لكل نوع، وهي المكان الأمثل للتحقق من ملاءمة درجة معينة لتطبيقك بدلاً من الاعتماد على ملخص عام.
في مرحلة التشطيب، تقدم شركة نوبل خدمات تشكيل الأسطح باستخدام القوالب، بالإضافة إلى الطباعة الوسيطة والنقش بالليزر لأغراض التحديد، والتشغيل الثانوي عند الحاجة إلى قطع تفاصيل إضافية في القطعة المصبوبة. تشمل خدمات تشطيب الأسطح التلميع والطلاء بالبودرة والدهان للأجزاء التي تتطلب ذلك. إذا كان مشروعك يتضمن مواد متعددة ملتصقة ببعضها، فإن التشكيل بالحقن والتشكيل بالإدخال يندرجان أيضاً ضمن نطاق الخدمات المعلن.
هذا القسم موجز عن قصد: اختيار المواد هو عملية تحديد المواصفات، والتفاصيل تنتمي إلى ورقة البيانات ومحادثة التصميم للتصنيع، وليس إلى نظرة عامة على القدرات.
شهادات الجودة: ما تشير إليه معايير ISO 9001:2015 و ISO 13485:2016
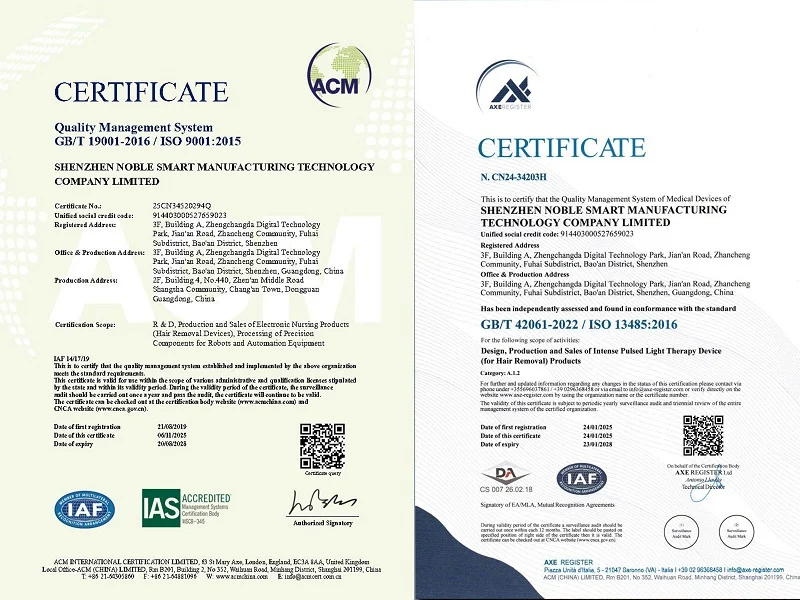
شركة نوبل حاصلة على شهادتي ISO 9001:2015 و ISO 13485:2016 ، وتؤكد حصولها على تراخيص إنتاج الأجهزة الطبية . كل شهادة منها تُحدد بنودًا معينة، ومن المهم فهم هذه البنود بوضوح.
ISO 9001:2015 هو المعيار الدولي لأنظمة إدارة الجودة. تعني الشهادة أن جهة معتمدة قد قيّمت كيفية تخطيط المنظمة لعملياتها والتحكم بها وتحسينها، بما في ذلك التحكم في الوثائق، والتتبع، والإجراءات التصحيحية، ومراجعة الإدارة. بالنسبة للمشتري، تُعدّ هذه الشهادة دليلاً على أن الجودة تُدار بنظام متكامل وليس بجهود فردية، وأن هناك سجلات متاحة للتحقق.
معيار ISO 13485:2016 هو معيار إدارة الجودة الخاص بالأجهزة الطبية. ويتناول بالتفصيل إدارة المخاطر، والتحكم في التصميم، والتتبع، والتحقق من صحة العمليات، بما يعكس المتطلبات التنظيمية لقطاع الأجهزة الطبية. بالنسبة لبرنامج تصنيف الأجهزة الطبية، يشير هذا المعيار إلى أن نظام إدارة المورد مبنيٌّ وفقًا لهذه المتطلبات.
لا تضمن أي من الشهادتين نتيجة محددة للجزء. فهما تصفان نظام الإدارة، لا المنتج نفسه. قد ينتج المورد المعتمد جزءًا غير مطابق للمواصفات؛ والفرق يكمن في أن النظام مصمم لاكتشاف هذا العيب وتوثيقه وتصحيحه. اقرأ الشهادات كدليل على كيفية مراقبة العمل، وقارنها بأدلة الأبعاد والفحص الخاصة بجزءك الفعلي.
إعداد طلب عرض أسعار للحصول على عرض أسعار سريع ودقيق
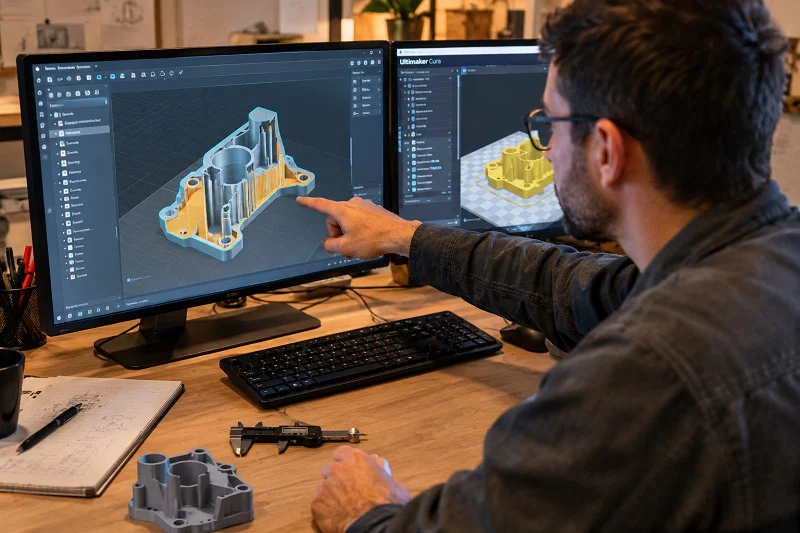
يعتمد إنجاز شركة نوبل لعروض الأسعار خلال 24 ساعة على تلقي معلومات كافية لتقديم عرض سعر دقيق. يحصل طلب عرض الأسعار الكامل على سعر وتوصية بشأن الأدوات؛ أما الطلب غير الكامل فيُطرح عليه سؤال، ثم تبدأ عملية التسعير من جديد.
ماذا يشمل:
- برنامج التصميم بمساعدة الحاسوب ثلاثي الأبعاد بتنسيق مدعوم. يقبل برنامج NOBLE ملفات STEP وSTP وIGES وPRT وSLDPRT وSAT وXₜ وIPT وCATPART وPDF. ويُعدّ النموذج الصلب الأصلي أو المحايد هو ما يسمح بتشغيل مراجعة DFM بشكل صحيح.
- رسومات ثنائية الأبعاد بأبعاد وتفاوتات دقيقة. يُحدد النموذج الهندسة؛ بينما يُحدد الرسم ما يجب فحصه. حدد الأبعاد الحرجة بدلاً من ترك جميع الأبعاد عند التفاوت الافتراضي.
- الأحجام المستهدفة والكميات السنوية المتوقعة. هذا هو العامل الأهم في تحديد توصيات الأدوات. فهو يحدد فئة القالب، والتجويف، واختيار المادة، وبالتالي السعر.
- متطلبات المواد والتشطيب. حدد الدرجة حيثما كان ذلك مهمًا، ومتطلبات تشطيب السطح أو وضع العلامات، لأن هذه الأمور تؤثر على كل من الأدوات والعمليات الثانوية.
- السياق التنظيمي أو سياق التطبيق. يؤدي تصنيف الأجهزة الطبية، على سبيل المثال، إلى تغيير متطلبات التوثيق والتحقق، ويكون معروفًا بشكل أفضل عند تقديم عرض الأسعار مقارنة باكتشافه عند الشحن.
كل عنصر يُغيّر النتيجة. يؤثر الحجم على فئة القالب؛ وتؤثر المادة على فولاذ الأدوات ونطاق العملية؛ وتؤثر التشطيبات على العمليات الثانوية ووقت التسليم. إن توفير كل هذه العناصر مُسبقًا هو ما يجعل رقم الـ 24 ساعة واقعيًا.
اختر شركة نوبل لمشروعك في مجال قولبة الحقن في الصين

تُعدّ شركة نوبل من الشركات الرائدة في مجال تصنيع الآلات في الصين، وتتميز بخدماتها المتكاملة وقدراتها التصنيعية المتطورة التي تُمكّنها من تنفيذ أي مشروع من مرحلة النموذج الأولي وحتى الإنتاج الكمي، دون الحاجة إلى إعادة هيكلة سلسلة التوريد في كل مرحلة. وتؤكد الشركة حصولها على شهادتي ISO 9001:2015 وISO 13485:2016 . وتشمل خدماتها جميع مراحل الإنتاج، بدءًا من التصميم وحتى التجميع.
تستند هذه القضية إلى الأدلة المذكورة أعلاه، لا إلى مجرد ادعاءات. فيما يتعلق بالدقة، تُعلن شركة نوبل عن تفاوت في تجويف القالب يبلغ ±0.05 مم، وتكرارية بين الأجزاء تبلغ ±0.1 مم، وأبعاد للأجزاء تتراوح من 1×1×1 مم إلى 1200×1000×500 مم. أما فيما يخص الأدوات، فتُعلن الشركة عن خمس فئات من القوالب، بدءًا من أدوات النماذج الأولية التي تقل عن 500 دورة، وصولًا إلى أدوات الإنتاج بكميات كبيرة التي تزيد عن مليون دورة، مع تحديد التفاوت المسموح به ومدة التسليم لكل فئة. وفيما يخص السرعة، تُعلن الشركة عن عروض أسعار خلال 24 ساعة، وتقارير التصميم للتصنيع خلال 12 ساعة، ومدة تسليم الأدوات من 7 إلى 18 يومًا حسب الفئة، وتصنيع القوالب في غضون 15 يوم عمل أو أقل لمعظم الطلبات. أما فيما يخص التنسيق، فتُعلن الشركة عن سلسلة عمليات من تسع مراحل، بدءًا من الهندسة، مرورًا بالتحميل، وانتهاءً بالتسليم، مع عمليات ثانوية، وورشة تجميع خالية من الغبار بمساحة 1,000 متر مربع، وتغليف يتم التعامل معه داخليًا. وتشير البيانات إلى أن حجم الشركة يتراوح بين 150 و180 موظفًا مع فرق متخصصة في التكنولوجيا والجودة، وقوة ضغط تتراوح بين 50 و500 طن، وأكثر من 200 آلة تشكيل دقيقة.
هذه هي المعايير التي يُقيّمها المشتري عند البحث عن خدمات قولبة الحقن في الصين، ويتم الإجابة عليها بأرقام منشورة بدلاً من مجرد ضمانات. الخطوة التالية عملية: تقديم طلب عرض أسعار مع ملفات التصميم بمساعدة الحاسوب (CAD) والأحجام المستهدفة، وستقوم شركة نوبل بالرد بعرض سعر وملاحظات حول التصميم للتصنيع (DFM) لبدء الحوار الهندسي قبل أي التزام بتصنيع الأدوات.
الأسئلة الشائعة حول قولبة الحقن في الصين
لماذا يختار المشترون الصين لتصنيع قوالب الحقن، وما هي العوامل التي يجب عليهم مراعاتها؟
يلجأ المشترون إلى الصين للاستفادة من تنوع عمليات التصنيع - من أدوات وقوالب وتشطيب وتجميع متوفرة في قاعدة صناعية واحدة - ولتحقيق الكفاءة في التكلفة عند الإنتاج بكميات كبيرة. ويُعدّ التحقق عاملاً أساسياً: فبما أنه لا يمكن إجراء زيارات دورية، يُنصح بتقييم المورد بناءً على معايير التفاوتات المعلنة، وفئات القوالب المحددة، وفترات التسليم، وتسلسل الفحص الموثق، ونظام إدارة الجودة المعتمد. فالموقع الجغرافي لا يُحدد الجودة، بل التوثيق ومراقبة العمليات هما العاملان الحاسمين.
كيف يمكنني تقييم دقة القالب قبل اتخاذ القرار النهائي؟
اطلب الأرقام المحددة وتحقق من تأثير كل منها. تنشر شركة نوبل تفاوتًا قدره ±0.05 مم في تجويف القالب (الأداة)، وتكرارية ±0.1 مم بين الأجزاء (مخرجات الحقن)، ودقة ±0.001 مم لمعدات تصنيع الأدوات (تحديد موضع الماكينة، وليس الأجزاء المصبوبة). تأكد من أن حجم الجزء المطلوب يقع ضمن النطاق من 1×1×1 مم إلى 1200×1000×500 مم، واطلب طريقة الفحص التي ستتحقق من أبعادك الحرجة.
كيف تتفاعل مدة التسليم وفئة الأدوات والحجم؟
يتم اختيارها معًا. تُثبت أداة النموذج الأولي من الفئة 105 (أقل من 500 دورة، 7-10 أيام) صحة التصميم، لكنها لا تُناسب الإنتاج بكميات كبيرة. تُغطي الفئات 104 و103 و102 أحجام الإنتاج المنخفضة والمتوسطة خلال 10-15 يومًا، بينما تُناسب الفئة 101 (أكثر من مليون دورة، 10-18 يومًا) برامج الإنتاج بكميات كبيرة. يُجنّب اختيار الفئة المناسبة لحجم الإنتاج الإجمالي الواقعي إعادة تجهيز الأدوات قبل الأوان والإنفاق الزائد على أداة لتصميم لا يزال قيد الاختبار.
ماذا يشمل تنسيق المشروع عندما يتولى أحد الشركاء مسؤولية الأدوات حتى التجميع؟
في شركة نوبل، تتبع عملية الإنتاج سلسلة من تسع مراحل: الهندسة والتحسين، تصميم الأدوات، تخطيط حزمة الأجزاء، تشغيل الأدوات وتركيبها، شراء الملحقات، الحقن والتعديل، الفحص، التعبئة والتغليف، والتحميل والتسليم. يتولى مسؤول واحد إدارة المشروع خلال هذه المراحل، بحيث تتم عمليات التسليم التي كانت ستتم بين ورش منفصلة ضمن جدول زمني واحد.
ماذا تعني معايير ISO 9001:2015 و ISO 13485:2016 بالنسبة للتوثيق؟
تُمنح شهادة ISO 9001:2015 لنظام إدارة الجودة، الذي يشمل التحكم في الوثائق، والتتبع، والإجراءات التصحيحية، وتحسين العمليات. بينما تُمنح شهادة ISO 13485:2016 لنظام إدارة الجودة المصمم وفقًا لمعايير الأجهزة الطبية، مع التركيز بشكل إضافي على إدارة المخاطر، والتحكم في التصميم، والتحقق من صحة العمليات. يصف كلا المعيارين كيفية التحكم في العمل وتسجيله؛ ولا يضمن أي منهما نتيجة محددة للجزء، لذا يُنصح بربطهما بأدلة الأبعاد والفحص الخاصة بالجزء.
ما الذي يجب أن أدرجه في طلب عرض الأسعار للحصول على عرض أسعار سريع؟
نموذج ثلاثي الأبعاد بتنسيق مدعوم (STEP، STP، IGES، PRT، SLDPRT، SAT، Xₜ، IPT، CATPART أو PDF)، ورسومات ثنائية الأبعاد توضح الأبعاد والتفاوتات الحرجة، والأحجام المستهدفة والكميات السنوية المتوقعة، ومتطلبات المواد والتشطيب، وأي سياق تنظيمي مثل تصنيف الأجهزة الطبية. يحدد الحجم توصيات الأدوات، وتحدد المواد نطاق العملية، ويحدد التشطيب العمليات الثانوية - وتوفير هذه العناصر الثلاثة هو ما يجعل عرض الأسعار خلال 24 ساعة ممكنًا.
ما هو حجم القوى العاملة وأسطول الآلات في شركة نوبل؟
تُعلن شركة نوبل عن عدد موظفيها الذي يتراوح بين 150 و180 موظفًا، منهم 10-15 في الإدارة، و10-15 في التسويق، و15-20 في التكنولوجيا، و10-15 في الجودة، و50-80 في الإنتاج. وتعتمد عمليات التشكيل على مكابس تتراوح قوتها بين 50 و500 طن، وتُشير نوبل إلى امتلاكها لأكثر من 200 آلة تصنيع دقيقة متطورة في صفحة الأدوات الخاصة بها، بالإضافة إلى أكثر من 500 قطعة من معدات الإنتاج للتصنيع بكميات صغيرة. هذه بيانات القدرات المنشورة من قِبل نوبل؛ وفي حال تطلّب أي برنامج عددًا مُحددًا من الآلات أو قائمة أصول تتجاوز هذه الأرقام، فينبغي تأكيد ذلك مباشرةً عند طلب عرض الأسعار، وليس تقديره.






