

قد يتعطل جزء من الروبوت الجراحي، مما يُسبب إصابة المريض. هذه هي المشكلة الحقيقية الكامنة وراء كل خيار في هذا المجال. فالدقة والتوافق الحيوي والامتثال للوائح ليست مجرد أفكار عظيمة، بل هي التي تُحدد نجاح الجراحة من عدمه.
يُظهر السوق هذا الضغط. تشير شركة "جراند فيو ريسيرش" إلى أن حجم صناعة الروبوتات الجراحية العالمية بلغ 14.1 مليار دولار أمريكي في عام 2025، بنمو سنوي مركب قدره 14.9% حتى عام 2033. وتُشير شركة "تووردز هيلثكير" إلى زخم مماثل: 13.79 مليار دولار أمريكي في عام 2025، بنمو سنوي مركب قدره 16.54% حتى عام 2035.
| مصدر | حجم السوق 2025 | معدل النمو السنوي المركب |
| جراند فيو للبحوث | USD 14.1 مليار | 14.9٪ (2026–2033) |
| نحو الرعاية الصحية | USD 13.79 مليار | 16.54٪ (2026–2035) |
يواجه المهندسون وفرق المشتريات تحديًا كبيرًا. إذ يتعين عليهم الموازنة بين عمليات التصنيع، واختيار المواد، ومتطلبات الدقة لأجزاء الروبوتات الجراحية، وذلك وفقًا للمعايير الطبية الصارمة. وقد يؤدي أي خطأ في اختيار أحد مكونات الروبوت الجراحي إلى تعريض النظام بأكمله للخطر.
عمليات تصنيع أجزاء الروبوتات الجراحية
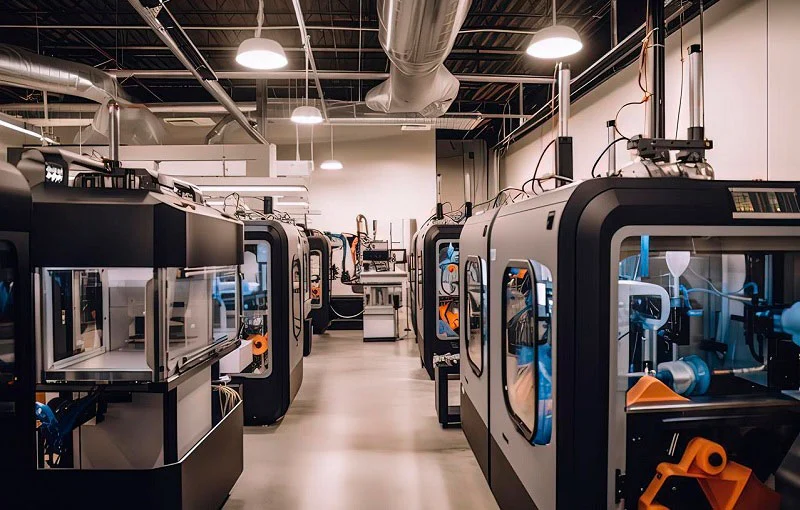
يُعدّ اختيار الطريقة المناسبة عاملاً حاسماً في تحديد ما إذا كان جزء الروبوت الجراحي يعمل كما صُمّم له. وتعتمد الروبوتات الجراحية على عملية التصنيع هذه لإنتاج أجزائها، مما يضمن الدقة المطلوبة في الجراحة.
التصنيع باستخدام الحاسب الآلي بخمسة محاور
الدقة الهندسية
تقوم آلة CNC خماسية المحاور بقطع قطعة من زوايا متعددة في عملية إعداد واحدة. يُعدّ هذا الإعداد الواحد أساسيًا لتصنيع الأدوات الجراحية. تبقى القطعة في نظام مرجعي واحد، ما يمنع تراكم أخطاء المحاذاة. بالنسبة للروبوتات الطبية، يعني هذا أن الأشكال المعقدة تبقى مطابقة تمامًا لنموذج التصميم بمساعدة الحاسوب (CAD). يتحكم البرنامج في تغييرات الاتجاه، ما يقلل من تراكم التفاوتات. يقول أحد المصنّعين إنه يستطيع الحفاظ على تفاوتات دقيقة تصل إلى ±0.020 مم لأجزاء الروبوتات الجراحية. هذا المستوى من الدقة بالغ الأهمية عندما يتحكم أحد المكونات بأداة داخل جسم المريض. يجب أن توفر هذه الأجزاء جودة ثابتة في كل مرة.
التحكم في تشطيب السطح
لا تقل أهمية جودة السطح عن غيرها. فالسطح الخشن في الأدوات الطبية قد يُسبب احتكاكًا أو يُؤدي إلى تراكم البكتيريا. وتُعالج تقنية التصنيع خماسية المحاور هذه المشكلة من خلال الحفاظ على أداة القطع في الزاوية المثلى لكل سطح، حيث تتحرك الأداة بسلاسة على الأسطح المنحنية، مما يُؤدي إلى قطع أنظف وإطالة عمر الأداة. وفي الروبوتات الطبية، تُقلل جودة السطح الجيدة من الأعمال الثانوية.
EDM و EDM السلكي
المواد المتصلبة
تُوفر عملية القطع الكهربائي السلكي ميزة واضحة للأجزاء المصنوعة من مواد صلبة. فهي تقطع أي معدن موصل مهما بلغت صلابته، بما في ذلك الفولاذ المقاوم للصدأ المُقسّى من سلسلة 400، والدرجات من 420 إلى 440، والتي تُستخدم غالبًا في الأدوات الطبية. كما يسهل قطع التنجستن والموليبدينوم أيضًا. لا يلامس السلك قطعة العمل أبدًا، لذا لا يوجد ضغط من الأداة قد يُؤدي إلى انحناء الأجزاء الرقيقة. تُعد هذه العملية إحدى عمليات التصنيع المتخصصة التي تجعل المواد الصلبة قابلة للاستخدام في الروبوتات الطبية.
تقطيع الميزات الدقيقة
تُعدّ تقنية القطع الكهربائي السلكي (EDM) مثاليةً للقطع الدقيق، إذ تُنتج زوايا حادة بنصف قطر صغير، وتُشكّل ثقوبًا طويلة ودقيقة لا تُضاهيها الطرق الأخرى. كما أنها لا تترك أي نتوءات أو آثار للأدوات بعد القطع، وتصل دقة تشطيب الأسطح إلى 3 ميكروبوصة Ra. ومع الإعدادات الأبطأ، يمكن أن تصل التفاوتات إلى ±0.0002 بوصة. يُعدّ هذا المستوى من دقة التصنيع بالغ الأهمية لأجزاء الروبوتات الطبية عالية الدقة، حيث تستفيد الأجزاء ذات الأشكال المعقدة أو ثقوب المحاذاة الصغيرة من هذه التقنية، إذ تؤثر الدقة هنا بشكل مباشر على سلامة المرضى.
عمليات التصنيع السويسرية وعمليات الليزر
مكونات صغيرة معقدة
تُعدّ المخارط السويسرية الخيار الأمثل للأجزاء الصغيرة والدقيقة. غالبًا ما تحتاج الروبوتات الطبية إلى أعمدة أو دبابيس أو موصلات صغيرة داخل ذراعها. تقوم المخارط السويسرية بتغذية قضبان الخام عبر جلبة توجيه، وتدعم المادة عند نقطة القطع مباشرةً. وهذا ما يُمكّن الماكينة من الحفاظ على دقة عالية في تصنيع الأجزاء الطويلة والرفيعة. أما بالنسبة للإنتاج بكميات كبيرة، فتُعدّ المخارط السويسرية فعّالة وسريعة.
القطع واللحام بالليزر على نطاق صغير
تُعالج عمليات الليزر أجزاءً بالغة الصغر لا يمكن معالجتها بالأدوات التقليدية. إذ يقوم شعاع الليزر المركز بقطع المعادن الرقيقة والأنابيب والبلاستيك بأقل قدر من انتشار الحرارة، مع الحفاظ على نظافة الحواف وصغر المنطقة المتأثرة بالحرارة. كما تُستخدم تقنية اللحام بالليزر لربط المكونات الدقيقة دون زيادة الوزن. وتدعم هذه المكونات المستخدمة في الروبوتات الجراحية التوجه نحو استخدام أدوات أصغر حجماً وأقل توغلاً.
التصنيع الإضافي للنماذج الأولية والأشكال الهندسية المعقدة
تلعب الطباعة ثلاثية الأبعاد دورًا داعمًا في تصنيع الروبوتات الجراحية، إذ تُتيح إنتاج النماذج الأولية والأشكال المعقدة التي قد تكون تكلفتها باهظة عند تصنيعها بالطرق التقليدية. ويقوم المهندسون باختبار التصاميم باستخدام الأجزاء المطبوعة قبل البدء بالإنتاج، مما يُساعد في التحقق من صحة الأشكال المعقدة. كما تستفيد بعض الأجزاء النهائية ذات الأشكال العضوية من هذا النهج. أما بالنسبة لعمليات التصنيع الدقيقة، فتُنتج الطباعة ثلاثية الأبعاد أشكالًا شبه نهائية تُرسل إلى آلات CNC لضبط التفاوتات النهائية. وتجمع أجزاء الروبوتات الطبية المصنعة بهذه الطريقة بين حرية التصميم ودقة التصنيع. ويجب أن تتوافق المواد المستخدمة مع المعايير الطبية.
التصنيع الإضافي والصفائح المعدنية في صناعة الروبوتات الجراحية
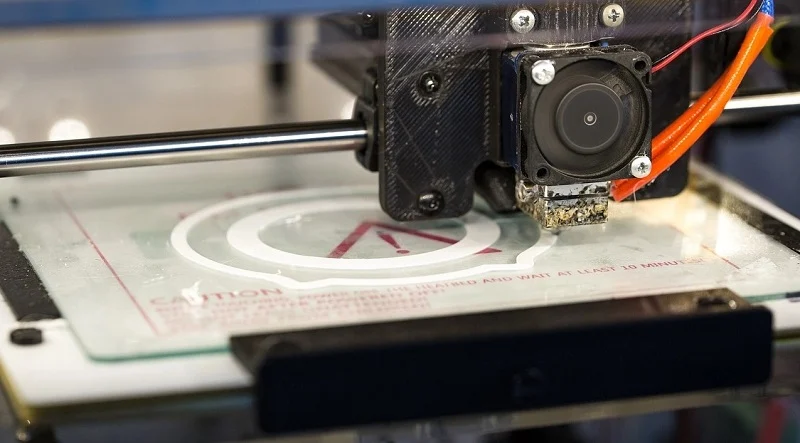
الطباعة ثلاثية الأبعاد لأجزاء الروبوتات الجراحية
النماذج الأولية السريعة
تُعدّ السرعة عاملاً بالغ الأهمية عند إجراء تعديلات مستمرة على تصميم أداة جديدة. تُمكّن الطباعة ثلاثية الأبعاد المهندسين من الحصول على قطعة حقيقية في غضون أيام، بدلاً من أسابيع. تُتيح هذه الملاحظات السريعة اكتشاف مشاكل التصميم قبل تصنيع الأدوات المكلفة. بالنسبة لأجزاء الروبوتات الجراحية، يُمكن لنموذج أولي مطبوع التحقق من الملاءمة والملمس مبكراً. لا تُغني النماذج الأولية المطبوعة عن الأجزاء النهائية المصنّعة آلياً، بل تُسهّل عملية الوصول إليها.
هندسة معقدة
بعض الأشكال يكاد يكون من المستحيل قصها باستخدام أداة دوارة. أما الطباعة ثلاثية الأبعاد فتبنيها طبقة تلو الأخرى. وبذلك، يصبح من الممكن إنشاء قنوات داخلية، وهياكل شبكية، ومنحنيات عضوية. عمليًا، تُسهم هذه الحرية في التصميم في تقليل وزن الروبوتات الطبية دون المساس بصلابتها. كما تُنتج عملية الطباعة ثلاثية الأبعاد نفسها أشكالًا شبه نهائية تُنقل لاحقًا إلى آلات CNC للحصول على الدقة النهائية.
تصنيع الصفائح المعدنية
القطع والتشكيل بالليزر
لا تتطلب جميع مكونات الروبوت الجراحي دقة متناهية تصل إلى مستوى الميكرون. غالبًا ما تبدأ الهياكل والأقواس وألواح التثبيت كصفائح مسطحة. يُقطع المخطط باستخدام الليزر، ثم تُثنى بواسطة مكبس ثني. تتميز عملية التصنيع هذه بالسرعة وإمكانية التكرار بكميات كبيرة، مما يُساهم في خفض تكاليف الأجزاء الهيكلية الكبيرة للروبوت الجراحي.
لحام الهياكل والإطارات
بعد ثني هذه الأجزاء، يتم وصلها. يُعدّ كلٌّ من لحام القوس الكهربائي بالغاز الخامل (TIG) واللحام النقطي مناسبين للهياكل الرقيقة. يحافظ الهيكل الصلب على استقرار الذراع أثناء الجراحة، لذا تؤثر جودة اللحام بشكل مباشر على الأداء. تُثبّت المثبتات المحاذاة أثناء اللحام، مما يحمي الشكل الهندسي العام. قد يكون تخفيف الإجهاد بعد اللحام ضروريًا للتجميعات الحساسة.
صب الألومنيوم والصلب
أجزاء معدنية هيكلية
تُصبّ المعادن المنصهرة في قالب لتشكيلها، وهي مناسبة للأجزاء الهيكلية الضخمة كالقواعد وهياكل الوصلات. يتميز الألمنيوم بخفة وزنه ومقاومته للتآكل، بينما يتميز الفولاذ بقوته وقدرته على تحمل الأحمال الثقيلة. يمنح كلا النوعين المصممين حرية أكبر في تصميم الأضلاع والنتوءات التي قد يكون تصنيعها من المعدن الصلب مكلفًا.
إنتاج فعال من حيث التكلفة
تتطلب الأدوات تكلفة أولية، لذا يصبح الصب مجديًا عند الإنتاج بكميات كبيرة. تنخفض تكلفة القطعة الواحدة مع زيادة الكمية، مما يجعله خيارًا مثاليًا لأجزاء الروبوتات الطبية المنتجة بكميات ثابتة. ثم تُستخدم عمليات التشغيل الآلي لتشطيب الأسطح الحساسة. هذا المزيج من الصب والتشغيل الآلي يوازن بين التكلفة ودقة التصنيع المطلوبة في العمليات الجراحية.
اعتبارات تصميم أجزاء الروبوت الجراحي
تصميم بأقل قدر من التدخل الجراحي
التصغير والتعبير
تُعدّ الأجزاء الصغيرة أساسيةً للعمليات الجراحية طفيفة التوغل. يجب أن تكون أجزاء الروبوت الجراحي صغيرةً لكنها متينة. وهي تحتاج إلى قنوات داخلية للسوائل أو العدسات أو الكابلات. تتيح تقنية التصنيع الدقيق باستخدام الحاسوب (CNC) تحقيق ذلك. تُضيف المفاصل مزيدًا من التعقيد. تعمل علب التروس الدقيقة وحاويات المحامل ذات المحاذاة الدقيقة على تقليل الارتداد. وهذا يحافظ على دقة تحديد الموضع، وهو أمر بالغ الأهمية للتغذية الراجعة اللمسية في أنظمة التحكم الرئيسية والتابعة.
تدور الروبوتات الطبية بزاوية 360 درجة وتحاكي حركات اليد الطبيعية مع اهتزاز أقل. هذه الميزة تُسهّل العمل في المساحات الضيقة داخل الجسم. تحلّ الأدوات المرنة التي تعمل بالكابلات محلّ أنظمة الأذرع الرافعة، ما يسمح بحدوث الحركة داخل الجسم. يجب أن تمر كابلات التشغيل، التي يبلغ عرضها حوالي 110 ميكرون، عبر قنوات لا يزيد عرضها عن 40 ميكرون. يتطلب ذلك تثبيتًا دقيقًا ومسافات ضيقة.
توافق التعقيم
يجب أن يتحمل كل جزء عمليات التعقيم المتكررة دون أن يتلف. يُعدّ التعقيم بالبخار، والإشعاع غاما، والتعقيم بالبخار المضغوط من الطرق الشائعة. ويُعدّ اختيار المادة المناسبة أمرًا بالغ الأهمية. يعمل التيتانيوم، والبولي إيثر إيثر كيتون (PEEK)، والفولاذ المقاوم للصدأ 316LVM بكفاءة عالية في ظل هذه الظروف. كما تُساعد الوصلات الملولبة المقاومة للتعقيم بالبخار، والتشطيبات السطحية ذات خشونة سطحية Ra ≤ 0.2 ميكرومتر للأسطح المنزلقة. وترتبط التوافقية الحيوية ارتباطًا مباشرًا بذلك، إذ يُمكن أن يُطلق أي جزء يتلف بفعل الحرارة أو المواد الكيميائية جزيئات في جسم المريض.
السلامة الهيكلية
المكونات الحاملة للحمل
يجب أن تتحمل الأجزاء الحاملة للأحمال في الروبوتات الطبية قوىً كبيرة. وتتولى محامل الأسطوانات المتقاطعة إدارة الأحمال القطرية والمحورية وأحمال العزم في آنٍ واحد، مما يوفر صلابةً عالية لمفاصل الذراع والقواعد الدوارة. أما المحامل ذات المقطع الرقيق فتُقلل الوزن مع تحملها للأحمال من اتجاهات متعددة. عمليًا، يُؤثر نوع المحمل المُختار على تصميم الذراع بالكامل. وتُعد المحامل المصغرة المصنوعة من الفولاذ المقاوم للصدأ مثاليةً لمحركات القسطرة ومفاصل المناظير.
مقاومة التعب
يؤدي التحميل المتكرر إلى تآكل الأجزاء بمرور الوقت. عادةً ما تُجرى اختبارات الإجهاد على مدى 5 إلى 10 ملايين دورة بأحمال تحاكي الاستخدام الفعلي. تتميز الأجزاء المطروقة بمقاومة أفضل للإجهاد لأن اتجاه حبيباتها يتبع شكل الجزء. يدوم ساق مفصل الورك المطروق لفترة أطول من الساق المصبوب أو المشكل آليًا. يوفر الفولاذ المقاوم للصدأ المتخصص قوة عالية بتكلفة أقل. تقاوم المحامل الخزفية الكاملة الصدأ ولا تحتاج إلى تزييت، مما يجعلها مناسبة للروبوتات الطبية المتوافقة مع التصوير بالرنين المغناطيسي.
تصميم من أجل قابلية التصنيع
تحليل مكدس التسامح
يُحدد تراكم التفاوتات مدى نجاح عملية التجميع. تتراكم الأخطاء الصغيرة عبر الأجزاء المتداخلة. يقلل الإعداد لمرة واحدة على آلة خماسية المحاور من تراكم التفاوتات لأن الجزء يبقى في إطار مرجعي واحد. ينبغي على المصممين نمذجة أسوأ الحالات والتراكمات الإحصائية مبكرًا. هذا يكشف المشاكل قبل تصنيع الأدوات.
ميزات إمكانية الوصول
يجب أن تصل الأدوات إلى كل تفاصيل القطعة. فالتجاويف العميقة والتجاويف السفلية والقنوات الداخلية قد تعيق عمل أدوات القطع أو تترك آثارًا. تُعدّ عملية التصنيع السويسرية مثالية للأجزاء الصغيرة والمعقدة. أما القطع الكهربائي السلكي فيُنتج زوايا حادة وثقوبًا طويلة ودقيقة دون نتوءات. المصممون الذين يخططون لوصول الأدوات مبكرًا يتجنبون الخطوات الإضافية ويحافظون على جودة عالية.
مواد لأجزاء الروبوتات الجراحية
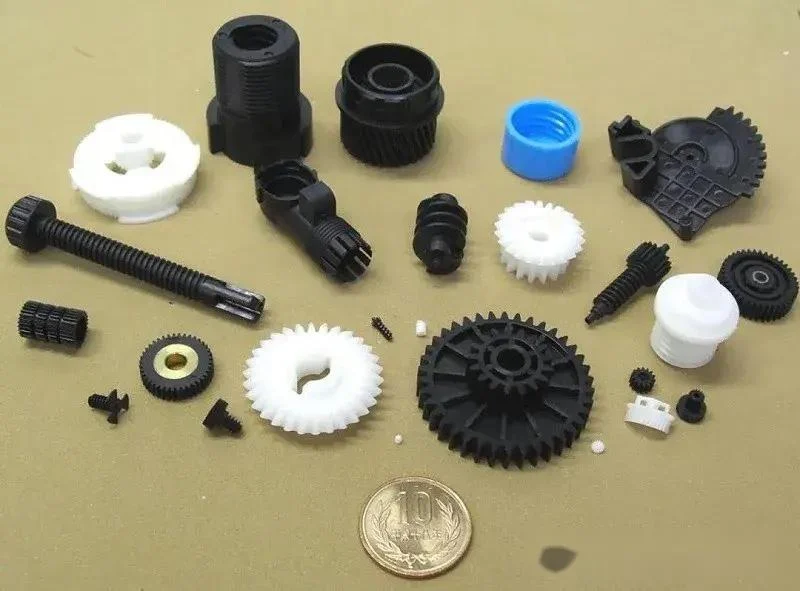
تحدد المادة التي تختارها كيفية عمل الجزء داخل الجسم، تحت تأثير الحرارة، وبعد آلاف الدورات. فإذا اخترت المادة الخاطئة، ستظهر المشكلة أثناء الجراحة. ولذلك، فإن التوافق الحيوي، والاحتياجات الميكانيكية، والتعقيم، كلها عوامل بالغة الأهمية.
المعادن
سبائك التيتانيوم
يُعدّ التيتانيوم الخيار الأمثل للأجزاء التي تُزرع داخل الجسم أو التي تتحمل أوزانًا ثقيلة. فسطحه المصنوع من ثاني أكسيد التيتانيوم (TiO2) يُساعد العظام على النمو عليه مباشرةً دون الحاجة إلى أنسجة رخوة. وتبقى طبقة الأكسيد مستقرة في سوائل الجسم، لذا فإن أيونات المعدن تكاد لا تتسرب على مدى عقود. يتميز سبيكة Ti-6Al-4V بقوة شد تتراوح بين 895 و1,100 ميجا باسكال، وقوة نوعية تتراوح بين 202 و248 ميجا باسكال.سم³/جم. وهذا يُعادل قوة الفولاذ، ولكنه أخف وزنًا بنحو 45%. كما أن التيتانيوم أكثر صلابة من العظام بمقدار 4 إلى 5 مرات، بينما الفولاذ المقاوم للصدأ أكثر صلابة بنحو 10 مرات. هذا التقارب الكبير يُقلل الضغط على الأنسجة المجاورة. ولذلك، غالبًا ما تستخدم الروبوتات الطبية، مثل نظام دافنشي الجراحي، التيتانيوم.
درجات الفولاذ المقاوم للصدأ
يُعدّ الفولاذ المقاوم للصدأ خيارًا مثاليًا للعديد من الاستخدامات الجراحية بتكلفة أقل. يتميز الفولاذ من الدرجة 316L بمقاومته العالية للصدأ وقدرته على تحمل دورات التعقيم بالبخار المتكررة، مما يجعله شائع الاستخدام في صناعة الأدوات والإبر والأجزاء غير المزروعة. تبلغ قوة شدّه 485-580 ميجا باسكال، بينما تتراوح مقاومته للإجهاد بين 200 و250 ميجا باسكال عند 10⁷ دورة. أما النوع 316LVM، فيُظهر مقاومةً أكبر للتآكل، مما يجعله مناسبًا للزراعات قصيرة الأمد. يتميز الفولاذ المقاوم للصدأ بصلابة تفوق صلابة العظام بعشرة أضعاف تقريبًا، مما يجعله خيارًا أفضل للأجزاء الهيكلية الصلبة مقارنةً بالأجزاء التي تلامس العظام. بالنسبة لمفاصل الجسم والوصلات الدوارة التي تتعرض لإجهاد مستمر، يتفوق كل من الفولاذ المقاوم للصدأ والتيتانيوم على الألومنيوم من حيث مقاومة الإجهاد.
سبائك الألومنيوم
تتميز سبائك الألومنيوم مثل 7075-T6 بقوة نوعية عالية (203 ميجا باسكال·سم³/غرام) مع وزن منخفض، حيث تصل قوة الشد إلى 570 ميجا باسكال. إلا أن الألومنيوم لا يُستخدم عادةً داخل الجسم بسبب مخاوف تتعلق بسميته، وقد يظهر في الدعامات الخارجية والأجهزة غير الحساسة. في المجال الطبي، يُعدّ الألومنيوم مناسبًا للاستخدام الخارجي، ولكنه قد يتعرض للتآكل ويحتاج إلى طبقات واقية. أما بالنسبة لأجزاء الروبوتات الجراحية التي لا تلامس الأنسجة، فيظل خيارًا مفيدًا.
البلاستيك
بيك و بي اي اي
يُعدّ البوليمر PEEK أفضل بوليمر للأجزاء الحاملة للأحمال في الروبوتات الجراحية. فهو يتحمل أكثر من 3,000 دورة تعقيم عند درجة حرارة 134 درجة مئوية، ويتميز بمعامل مرونة قريب من معامل مرونة العظام البشرية، كما أنه لا يحجب الأشعة السينية. هذه الشفافية الإشعاعية تُسهّل التصوير أثناء الجراحة. أما البولي إيثيلين إيمين (PEI) (Ultem) فيتحمل مئات الدورات من البخار وأشعة جاما وأكسيد الإيثيلين. بينما يتحمل البولي بروبيلين سليلوز (PPSU) (Radel) أكثر من 1,000 دورة تعقيم بالبخار عند درجة حرارة 134 درجة مئوية، إلا أن مقاومته الكيميائية محدودة مقارنةً بالبولي إيثيلين إيثوكسيلات (PEEK). وتتوافق هذه البوليمرات عالية الأداء مع معيار ISO 10993-1، وهو معيار التوافق الحيوي القائم على المخاطر والذي حلّ محل قواعد USP Class VI القديمة.
مادة PTFE والبوليمرات الفلورية
مادة PTFE خاملة كيميائيًا ومتوافقة حيويًا للغاية. تقاوم أكسيد الإيثيلين وأشعة جاما، لكنها قد تتحلل عند التعقيم بدرجات حرارة عالية. احتكاكها المنخفض يجعلها مثالية للمحامل، والأختام، وبطانات القسطرة. لكن يعيبها أنها تتحرك تحت الضغط ويصعب ربطها. أما البوليمرات الأخرى فتؤدي أدوارًا محددة. البولي كربونات مناسب للأغلفة الشفافة التي لا تحتاج إلا لبضع دورات تعقيم. النايلون مناسب للمحامل والتروس في التطبيقات ذات الأحمال المنخفضة. الأسيتال (POM) مناسب للتروس الدقيقة والأجزاء المنزلقة. مطاط السيليكون مناسب للمحركات الروبوتية اللينة والمفاصل المرنة الآمنة للجسم. كل اختيار يرتبط بوظيفة الجزء ومدى تعرضه للتعقيم.
الخزف
الألومينا والزركونيا
تتميز سيراميكات الألومينا والزركونيا بمقاومة ممتازة للتآكل وصلابة عالية. فهي تقاوم الصدأ وتحافظ على شكلها حتى بعد دورات تعقيم متعددة. الزركونيا أقوى من الألومينا، لذا فهي الأنسب للأسطح المتحركة التي تتحمل الأحمال. أما الألومينا فهي الخيار الأمثل حيث تكون الصلابة والاستقرار الكيميائي في غاية الأهمية. يُستخدم كلا النوعين من السيراميك في أسطح التحميل والأجزاء الدقيقة التي لا يُقبل فيها استخدام رؤوس التآكل المعدنية.
التوافق الحيوي ومقاومة التآكل
تُعدّ المواد الخزفية آمنةً للجسم بطبيعتها، ولا تُطلق أيونات معدنية، مما يجعلها خيارًا جذابًا لأجزاء الروبوتات الجراحية القابلة للزرع لفترات طويلة. كما أن مقاومتها للتآكل تُطيل عمر هذه الأجزاء حتى مع الاستخدام المتكرر. أما عيبها فهو هشاشتها، لذا يتطلب الأمر تصميمًا دقيقًا حول نقاط الضغط. ومن الناحية العملية، تُحقق المواد الخزفية أفضل النتائج عند استخدامها مع دعامات مرنة تمتص الصدمات.
يرتبط اختيار المواد والحصول على الشهادات ارتباطًا مباشرًا بخصائصها وأدائها. يجب أن يفي كل اختيار بمعايير التوافق الحيوي، والتوافق مع التعقيم، وسهولة التصنيع، والمتطلبات التنظيمية، واستقرار سلسلة التوريد. هذه هي الصورة الكاملة لأجزاء الروبوتات الجراحية.
التفاوتات والتشطيبات السطحية لأجزاء الروبوتات الجراحية
تفاوتات الأبعاد
تفاوتات الميزات الحرجة
تحدد التفاوتات التي تختارها ما إذا كان جزء من الروبوت الجراحي يتحرك بنفس الطريقة في كل مرة أم ينحرف أثناء الجراحة. بالنسبة للأجهزة الطبية، تتراوح التفاوتات المسموح بها في الحجم عادةً من ±0.025 مم إلى ±0.127 مم. ويضيق هذا النطاق الأساسي للمفاصل المتحركة والأسطح المتلامسة.
| مستوى الدقة | نطاق التسامح النموذجي |
| الآلات القياسية | ±0.005 بوصة (0.13 مم) |
| الدقة بالقطع | ±0.001″ إلى ±0.002″ (0.025–0.051 مم) |
| دقة عالية (ثقوب موسعة) | ±0.0005 بوصة (0.013 مم) |
| فائقة الدقة | ±0.0002 بوصة (0.005 مم) |
تتطلب أجزاء الروبوتات الجراحية عادةً دقة عالية أو فائقة. وهذا يضمن سلامة الحركة وقابليتها للتكرار. تتطلب الأعمال فائقة الدقة معدات خاصة، لذا فهي أكثر تكلفة وتستغرق وقتًا أطول.
التفاوتات الهندسية والتفتيش
يحوّل نظام التسامح الهندسي (GD&T) وظائف القطعة إلى أرقام قابلة للقياس. يوفر التسامح الموضعي مع شرط المادة القصوى (MMC) تسامحًا إضافيًا كلما ابتعدت الميزات عن شرط المادة القصوى. يضمن هذا التوافق التام بين القطع مع خفض تكلفة التصنيع. تُنشئ عناصر التحكم في الموقع، مثل الموضع الحقيقي، مناطق تسامح دائرية، وهي أكثر فعالية من التسامح الإحداثي المستطيل. تحافظ عناصر التحكم في الاتجاه، مثل التعامد والزاوية، على الزوايا القائمة عند نقاط التجميع. تسمح مُعدِّلات شرط المادة (MMC، LMC، RFS) بتغيير التسامحات الهندسية وفقًا لحجم الميزة الفعلي. تضمن هذه الأدوات مباشرةً أن نقاط الارتكاز وفتحات التثبيت والأسطح المتزاوجة تلبي متطلبات التكرار والسلامة وموثوقية التجميع. ثم يتحقق الفحص من هذه المواصفات باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) والأساليب البصرية.
متطلبات تشطيب السطح
قيم Ra ووظيفتها
تؤثر خشونة السطح على مدى نظافة القطعة، ومقدار الاحتكاك الذي تتعرض له، وخطر تكوّن الأغشية الحيوية. وتحتاج الأسطح المختلفة إلى مستويات خشونة سطحية مختلفة.
| نوع السطح | معامل خشونة السطح الموصى به (ميكرومتر) | طريقة عملنا |
| الأدوات الجراحية (قابلية التنظيف) | 0.4-0.8 | كساء |
| أسطح مفصلية (ناعمة للغاية) | لم يتم تحديد | |
| مناطق التلامس مع العظام | 3-6 | لم يتم تحديد |
تُشكل الأدوات الجراحية العامة التي يزيد خشونة سطحها (Ra) عن 0.8 ميكرومتر خطرًا لتكوّن الأغشية الحيوية، لذا يُنصح بتجنب استخدامها. يُقلل التلميع الكهربائي خشونة السطح بنسبة تتراوح بين 30% و50%، ليصل إلى 0.4-0.8 ميكرومتر على قطع الفولاذ المقاوم للصدأ المُصنّعة باستخدام آلات CNC. كما يُزيل النتوءات الدقيقة ويُكوّن طبقة واقية غنية بالكروم.
التلميع والتخميل
يُقلل التلميع الميكانيكي من قيمة Ra قليلاً، ولكنه قد يُخلّف خدوشاً دقيقة. أما التخميل الكيميائي فيزيل الحديد الحر دون تحسين قيمة Ra. بينما يُحقق التلميع الكهربائي كلا الأمرين - فهو يُنعّم السطح ويُكوّن طبقة تخميل غنية بالكروم.
يغطي معيار ASTM F86-21 تحضير سطح الغرسات المعدنية ووضع العلامات عليها، بما في ذلك التخميل لإزالة الملوثات وتكوين طبقة أكسيد واقية. يجب التحقق من جودة السطح بعد جميع خطوات المعالجة اللاحقة، حيث أن التخميل يُغير خصائص السطح.
النظافة والتعقيم
تصنيع غرف الأبحاث
يجب أن تلتزم عمليات غرف التنظيف بحدود الجسيمات وفقًا لمعيار ISO 14644-1 ومتطلبات الجودة الواردة في الجزء 820 من قانون اللوائح الفيدرالية الأمريكية (FDA 21 CFR Part 820). يُطبّق معيار ISO 7 (الفئة 10,000) على المكونات التي تلامس المريض مباشرةً قبل التعقيم النهائي. يتم تغيير الهواء بمعدل 60-90 مرة في الساعة مع ترشيح HEPA بكفاءة 99.97% للجسيمات التي يبلغ قطرها 0.3 ميكرومتر. يبقى الحد الأقصى لعدد الجسيمات عند 352,000 جسيم بحجم ≥0.5 ميكرومتر لكل متر مكعب في حالة التشغيل. تشمل المراقبة البيئية عدّ الجسيمات المحمولة جوًا، والاختبارات الميكروبية، وفحوصات سلامة مرشحات HEPA.
التحقق من صحة عملية التنظيف
لا تستطيع طرق التعقيم النهائية - أكسيد الإيثيلين، وأشعة جاما، والتعقيم بالبخار - إزالة الجسيمات العالقة في عمليات التشغيل الآلي. إذ يعيق تراكم الجسيمات اختراق غاز أكسيد الإيثيلين. كما يمكن للجسيمات أن تحجب أشعة جاما فيزيائيًا. ولا تستطيع حرارة وبخار التعقيم بالبخار إزالة الجسيمات العالقة. ويمكن لهذه الجسيمات أن تحجب الكائنات الدقيقة عن عوامل التعقيم، مما ينتج عنه منتجات غير معقمة رغم اعتماد دورة التعقيم. يجب أن يفي الحمل الميكروبي بحدود معيار ISO 11737-1 قبل التعقيم. ويجب تقييم سوائل القطع والجسيمات ومواد تشحيم الآلات وفقًا لمعيار ISO 10993-1 لتقييم المخاطر البيولوجية.
الامتثال وضمان الجودة لأجزاء الروبوتات الجراحية
يضمن الالتزام بالمعايير سلامة أجزاء الروبوتات الجراحية للمرضى. نظام الجودة الجيد لا يقتصر على مجرد استيفاء الشروط الشكلية، بل يحمي الأرواح.
يعمل مهندسو التصميم ضمن حدود تحددها قواعد إدارة الغذاء والدواء الأمريكية، وأنظمة إدارة الجودة ISO 13485، ومعايير التوافق الحيوي مثل ISO 10993. كل خيار تصميمي - اختيار المواد، وتحديد تشطيب السطح، وتحديد التفاوتات - يؤثر على مدى سهولة تصنيع الجزء وما إذا كان سيتم الموافقة عليه.
تُشكّل هذه القواعد كل جزء يدخل في عملية الجراحة.
معيار ISO 13485 والمعايير الطبية
نظم إدارة الجودة
تحدد المواصفة القياسية ISO 13485 القواعد الأساسية لجودة الأجهزة الطبية. يجب على موردي قطع غيار الروبوتات الجراحية الالتزام بهذا النظام. يغطي المعيار كل شيء بدءًا من الحصول على المواد الخام وحتى التسليم النهائي، ويضمن ثبات الجودة في جميع الدفعات. يُظهر المورد الحاصل على هذه الشهادة التزامًا حقيقيًا بتصنيع الأجهزة الجراحية، فهو على دراية تامة بالقواعد التي تحافظ على سلامة المرضى.
إدارة المخاطر وإمكانية التتبع
تُعالج المواصفة القياسية ISO 14971 المخاطر طوال دورة حياة المنتج. يجب على المصنّعين اكتشاف المشاكل أثناء التصميم، واختبار الأجزاء في ظروف تحاكي العمليات الجراحية قبل بدء الإنتاج. تتيح إمكانية التتبع متابعة أي جزء من المواد الخام إلى المنتج النهائي.
| متطلبات ISO 13485 | ماذا يعني ذلك بالنسبة لأجزاء الروبوتات الجراحية؟ |
| خدمات إدارة المخاطر | تُطبّق أساليب إدارة المخاطر على كامل دورة حياة المنتج. ويجب أن يكون هناك ملف خاص لإدارة المخاطر لكل نوع من أنواع الأجهزة. |
| التتبع | يجب أن تربط السجلات معرّفات الأجهزة بدفعات الإنتاج، ومجموعات المكونات، وسجلات التوزيع. يجب أن تكون قادراً على إعادة بناء تاريخ المنتج بالكامل. |
إذا أبلغ أحد الموردين عن دفعة مواد معيبة، فإن سجلات التتبع تتيح لك تحديد الروبوتات المتضررة بدقة. وهذا يحافظ على سلامة المرضى ويمنع عمليات سحب المنتجات من السوق بأكملها.
الفحص والاختبار
الفحص باستخدام آلة قياس الإحداثيات والفحص البصري
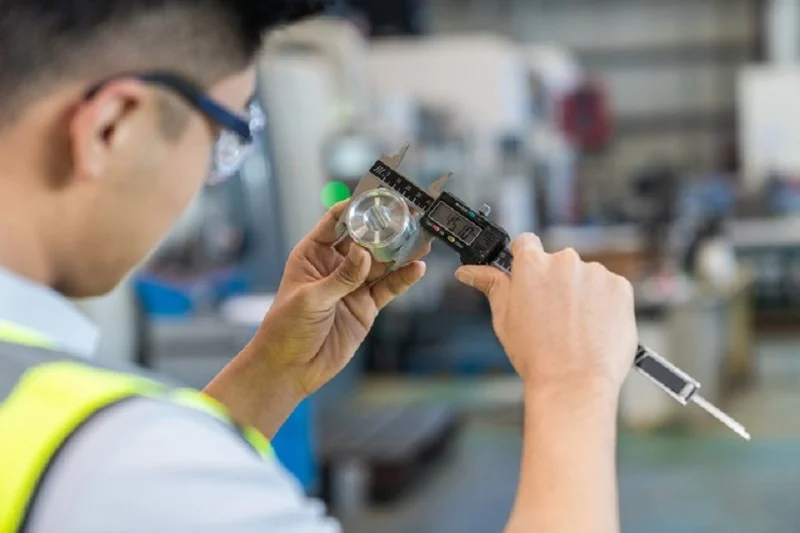
يُثبت الفحص مطابقة القطعة للتصميم. ويقوم جهاز قياس الإحداثيات (CMM) بفحص الأبعاد بدقة عالية، ويضمن بقاء الخصائص الأساسية ضمن الحدود المسموح بها. كما يكشف الفحص البصري عن عيوب السطح، إذ قد تُسبب الخدوش أو النتوءات مشاكل أثناء استخدام المريض. يُعد هذا المستوى من الفحص إجراءً روتينياً بالنسبة لقطع غيار الروبوتات الطبية، حيث تخضع كل قطعة لفحص دقيق قبل اعتمادها.
شهادات المواد
كل دفعة من المواد تحتاج إلى شهادة. تربط شهادة المطابقة الدفعة بالمصنع. بالنسبة للأجزاء الملامسة للجسم، تثبت نتائج اختبار ISO 10993 سلامتها. شهادات المواد هي الوثائق التي تثبت الامتثال، وهي جزء أساسي من التصنيع الجيد.
التوثيق والتتبع
سجلات تاريخ الجهاز
تُشكّل الوثائق أساس نظام الجودة. يُبيّن سجل الجهاز الرئيسي كيفية تصنيعه، بينما يُثبت سجل تاريخ الجهاز صحة عملية التصنيع.
| عنصر DHR | المحتوى المطلوب | رابط التتبع |
| تحديد الجهاز | رقم القطعة، رقم المراجعة، رقم التسلسل/رقم الدفعة | روابط لمراجعة رسم DMR |
| سجلات المكونات | المورد، رقم الدفعة، مرجع شهادة المطابقة | روابط لسجل الفحص الوارد |
| سجلات الإنتاج | بطاقة المسار، تسلسل العمليات، معرفات المشغل | روابط لمراجعة تعليمات العمل |
| سجلات التفتيش | رقم تقرير الفحص، النتائج، ناجح/راسب، المفتش | روابط لسجل مراجعة ومعايرة الرسومات |
في الروبوتات الطبية، يربط سجل التاريخ الطبي الرقمي (DHR) جميع أجزاء النظام. في حال حدوث أي مشكلة، يكون سجل التاريخ الطبي الرقمي هو المرجع الأول. ينص معيار ISO 13485 بوضوح على هذه السجلات. يشترط البند 7.5.9 إمكانية التتبع، بينما يتحكم البند 7.5.1 في عملية الإنتاج. ويساهم سجل التاريخ الطبي الرقمي الجيد في حماية المرضى أثناء العمليات الجراحية.
إدارة جودة الموردين
أما العنصر الأخير فهو إدارة جودة الموردين. أنت بحاجة إلى قائمة موردين معتمدين. تضمن عمليات التدقيق الدورية مساءلة الشركاء. وتساعد اتفاقيات الموردين القوية في إدارة المخاطر. يجب أن تثق بشركائك في التزامهم بالقواعد. في مجال تصنيع أجزاء الروبوتات الجراحية، يُسهم الموردون الجيدون في بناء روبوتات طبية أفضل، مما يُساعد على تحقيق الدقة في أهم المجالات.
مكونات مصبوبة ومبثوقة لأجزاء الروبوتات الجراحية
أنابيب مسار السوائل
عمليات البثق
تُستخدم عملية البثق لتصنيع الأنابيب المجوفة الطويلة التي تنقل السوائل داخل الروبوت الجراحي. يتم دفع المادة المنصهرة عبر قالب، فتخرج على شكل قطعة واحدة متصلة. بالنسبة لأجزاء الروبوت الجراحي، يُستخدم بثق الأنابيب الدقيقة لإنتاج أنابيب صغيرة بقطر داخلي أقل من ملليمتر. أما بثق الأنابيب متعددة القنوات فيُتيح إنشاء عدة قنوات داخل أنبوب واحد، حيث يمكن لكل قناة نقل سائل أو كابل مختلف. يُحافظ هذا التصميم على مظهر ذراع الروبوت أنيقًا. يتحمل بثق مادة PEEK درجات الحرارة العالية ويحافظ على شكله حتى بعد عمليات التعقيم المتكررة.
اختيار المواد
يجب أن تبقى المادة مرنة وقوية في الوقت نفسه، وأن تتحمل عملية التعقيم دون أن تتلف. تعمل الأنابيب المزلقة على تقليل الاحتكاك عند انزلاقها داخل نظام توصيل القسطرة، مما يُسهّل على الروبوت تحريك الأدوات بدقة. تحتوي الأعمدة المقواة على جديلة داخلية لزيادة متانتها. أما بالنسبة للقسطرات القابلة للتوجيه، فيجب أن تنثني المادة عند طرفها عند سحبها بواسطة أسلاك التحكم. تؤثر المواد الجيدة بشكل مباشر على أداء الروبوت أثناء الجراحة، كما تُسهّل عملية التعقيم وتجعلها أكثر موثوقية.
الأجزاء المصبوبة والأختام
مكونات قابلة لإعادة الاستخدام حسب الطلب
تُستخدم تقنية قولبة الحقن لتصنيع أجزاء هياكل الروبوتات ومقابض التحكم. تتطلب أجزاء الروبوتات الطبية دقة عالية في القياسات. تُضيف تقنية القولبة بالحقن طبقة ناعمة الملمس فوق قلب صلب. أما تقنية القولبة الدقيقة فتُستخدم لتصنيع أختام صغيرة تُركّب داخل المفاصل الصغيرة. تُغسل هذه الأجزاء القابلة لإعادة الاستخدام وتُعقّم بعد كل عملية. على الرغم من ارتفاع تكلفة قوالب التشكيل في البداية، إلا أن تكلفة كل جزء تنخفض عند الإنتاج بكميات كبيرة. تعتمد الروبوتات الطبية على هذه الأجزاء المتناسقة لضمان حركة موثوقة. تدعم هذه العملية تصنيع الروبوتات الجراحية بكفاءة عالية.
مكونات يمكن التخلص منها
تلامس بعض الأجزاء المريض ثم تُرمى. تُغطى ذراع الروبوت بأغطية جراحية للحفاظ على بيئة معقمة. يحمي غشاء معقم من التلوث. تُغطى الأسلاك والأدوات بأغطية عازلة. توفر المكونات المعدنية البديلة المصنوعة من البلاستيك المصبوب الوزن والتكلفة. تقلل هذه الأجزاء التي تُستخدم لمرة واحدة من خطر العدوى. تخرج من القالب مكتملة التكوين دون أي معالجة إضافية. تُجرى فحوصات الجودة في المصنع لاكتشاف العيوب فورًا.
إنتاج بكميات كبيرة
كفاءة القولبة
بمجرد تصنيع القالب، تتم عملية التشكيل بالحقن بسرعة فائقة. ينتج القالب متعدد التجاويف عدة أجزاء في كل دورة. هذه السرعة مهمة للغاية بالنسبة للروبوتات الطبية المطلوبة بكثرة. تعمل خطوط الإنتاج على مدار الساعة بأقل قدر من تدخل المشغلين. لا تهدر هذه العملية إلا القليل من المواد بفضل إعادة استخدام الخردة. ويحافظ إيقاع التصنيع المنتظم على استمرارية سلسلة التوريد. وتعتمد الروبوتات الطبية على هذا الإنتاج لتلبية جداول المستشفيات.
ضبط الجودة
تتطلب عملية التشكيل رقابة صارمة على الجودة. فكل تجويف يتآكل بمرور الوقت، مما يؤدي إلى تغيير أبعاد القطعة. وتعتمد الروبوتات الطبية على أدوات ثابتة لضمان إنتاج متسق. ويكشف التحكم الإحصائي في العمليات عن أي انحراف قبل أن تتجاوز القطع حدود التفاوت المسموح به. ويتحقق الفاحصون البصريون من وجود أي زوائد أو عيوب في القطع. كما تُختبر دفعات المواد للتأكد من اتساقها. وتضمن هذه الخطوات تطابق كل دفعة مع الدفعة السابقة. وتوفر القطع الموثوقة حماية للمرضى أثناء العمليات الجراحية.
اختيار مُصنِّع لقطع غيار الروبوتات الجراحية
يُعدّ اختيار الشريك المناسب لتصنيع أجزاء الروبوتات الجراحية قرارًا بالغ الأهمية. فالاختيار الخاطئ قد يُكلّفك وقتًا ومالًا، وربما حتى استدعاءً للمنتج. فكيف تُميّز الأفضل من بين البقية؟
قدرات التصنيع
المعدات والتكنولوجيا
يمتلك الشريك الجاد الآلات المناسبة. ابحث عن أنظمة CNC متعددة المحاور، ومعدات EDM، وأدوات فحص CMM. تُمكّن هذه الأدوات من تحقيق دقة عالية في تصنيع أجزاء الروبوتات الجراحية المعقدة. كما يجب أن يوفر خدمات متكاملة تشمل التصنيع والتشطيب ومراقبة الجودة في مكان واحد، مما يوفر عليك عناء التعامل مع موردين متعددين.
من الناحية العملية، تُعدّ الخبرة التقنية للمصنّع في مجال التصنيع المتقدم والروبوتات أساسية. وتُعدّ الخبرة في أنظمة الجراحة الروبوتية مهمة لأن هذه الأنظمة معقدة وتتطلب مهارات منسقة. وتُعدّ القدرات المتقدمة مثل الأتمتة، والتصنيع بالليزر، والتصنيع الخلوي ضرورية للمكونات المعقدة.
خبرة في مجال الأجهزة الطبية
الخبرة المثبتة في تصنيع أجزاء الروبوتات الجراحية شرط أساسي. اطلب أمثلة على نماذج أولية معقدة ذات دقة عالية قاموا بتسليمها. الشريك المتخصص في الروبوتات الطبية يُدرك أهمية المشروع. كما يحتاج إلى خبرة في مواد مثل الفولاذ المقاوم للصدأ 630، والفولاذ المقاوم للصدأ 316، والألومنيوم 7075-T6، والبولي إيثر إيثر كيتون، والبولي إيثر إيميد. شركة نوبل، وهي شركة تصنيع رائدة في الصين، تُقدم هذا النوع من الخبرة الاحترافية في مجال التصنيع. يُساعد فريقها العملاء على الانتقال بكفاءة من مرحلة النماذج الأولية إلى الإنتاج الضخم.
الجودة والامتثال
الشهادات وعمليات التدقيق
تُقدّم الشهادات معلومات قيّمة. تُشير شهادتا ISO 9001 وISO 14001 إلى نظام إدارة مُلائم لقطاع الروبوتات الجراحية. أما شهادة ISO 13485 فتتجاوز ذلك، إذ تُعتبر المعيار الذهبي لجودة الأجهزة الطبية. وتُساهم عمليات التدقيق الدورية في ضمان نزاهة الشركاء. ويُظهر المورّد الحاصل على هذه الشهادات التزامًا حقيقيًا بتصنيع الأجهزة الجراحية عالية الجودة.
التطوير الدائم
لا تتوقف الشركات المصنعة الجيدة عن التطوير. فهي تتعقب العيوب، وتحلل الأسباب الجذرية، وتُحسّن العمليات. ويكشف التحكم الإحصائي في العمليات عن أي انحراف قبل أن تتجاوز الأجزاء حدود التفاوت المسموح به. هذه العقلية تحمي المرضى أثناء العمليات الجراحية. اسأل الشركاء المحتملين عن كيفية تعاملهم مع الإجراءات التصحيحية، وما إذا كانوا يستثمرون في التقنيات الجديدة.
التكلفة والجودة ووقت التسليم
التكلفة الإجمالية للملكية
غالباً ما تكون التكلفة الأرخص أعلى لاحقاً. فكّر في التكلفة الإجمالية للملكية - الفحص، وإعادة العمل، ووقت التوقف، ومخاطر الامتثال. الشريك الذي يمتلك أنظمة جودة قوية يقلل التكاليف الخفية. بالنسبة لقطع غيار الروبوتات الطبية، الموثوقية أهم من السعر المنخفض دائماً.
قابلية التوسع وسلسلة التوريد
يجب أن يكون شريكك قادرًا على التوسع معك. هل يستطيع إدارة مرحلة إنتاج النموذج الأولي ثم الانتقال إلى الإنتاج بكميات كبيرة؟ كما أن مرونة سلسلة التوريد مهمة أيضًا. فوجود شبكة مستقرة من موردي المواد يضمن استمرار الإنتاج. إليك قائمة سريعة لتقييم الشركاء:
- المعدات: أنظمة CNC دقيقة، وأنظمة EDM، وأنظمة CMM
- التكنولوجيا: عمليات التصنيع المتكاملة، والتشطيب اللاحق، ومراقبة الجودة
- الخبرة: قطع غيار روبوتات جراحية مثبتة ونماذج أولية ذات دقة عالية
- المواد: SS630، SS316، AL7075-T6، PEEK، خبرة في PEI
- التشطيب: التخميل للفولاذ المقاوم للصدأ، والأنودة للألمنيوم
- الجودة: فحوصات الأبعاد وأدوات الفحص المتقدمة
تُلبي شركة نوبل هذه المتطلبات. فخدماتها في مجال التصنيع والتجميع الدقيق تُساعد العملاء على إنجاز مشاريعهم بسرعة أكبر. وبالنسبة لقطع غيار الروبوتات الجراحية، يُحدث هذا النوع من الشركاء فرقاً كبيراً.
نوبل: شريك في تصنيع قطع غيار الروبوتات الجراحية

معالجة المعادن والبلاستيك
التصنيع باستخدام الحاسوب والتصنيع السويسري
تُصنّع شركة نوبل أجزاءً لروبوتات الجراحة من المعدن والبلاستيك على حدٍ سواء. وهذا يعني عدم الحاجة إلى موردين مختلفين لكل مادة. يمتلك مصنعهم آلات CNC متطورة ومخارط سويسرية. هذا التنوع مهم للغاية، إذ يتطلب غلاف المفصل الصلب ودبوس التشغيل الصغير إعدادات مختلفة تمامًا. وجود شريك واحد يغطي كلا الجانبين يُختصر المسافة بين التصميم والقطعة النهائية. من الناحية العملية، هنا تُصبح الدقة قدرة حقيقية للآلة، وليست مجرد كلمة.
صب حقن البلاستيك
تُغطي عملية حقن البلاستيك النصف الآخر من العمل. تُصنع الهياكل، والأختام، وأجزاء التغطية القابلة للاستخدام لمرة واحدة، وأجزاء مسار السوائل، جميعها من المكبس بأحجام قابلة للتكرار. أما القطع الصغيرة والدقيقة التي تحتاجها الروبوتات الطبية، فتُصنع بتقنيتي التشكيل بالحقن والتشكيل الدقيق. ويتم تصنيع الأدوات داخليًا، مما يُسرّع عملية التغذية الراجعة عند إجراء أي تغيير في التصميم.
الشهادات والجودة
ISO 9001: 2015
تحدد المواصفة القياسية ISO 9001:2015 نظام الإدارة الأساسي، حيث توضح وجود عمليات مكتوبة، وموردين خاضعين للرقابة، وإمكانية التحسين القابل للقياس. بالنسبة للمشترين، يعني ذلك إنتاجًا متوقعًا من دفعة إلى أخرى.
ISO 13485: 2016
يتجاوز معيار ISO 13485:2016 ذلك، فهو يُخاطب الأجهزة الطبية بلغةٍ خاصة. ويتطلب هذا المعيار التفكير القائم على المخاطر، وإمكانية التتبع، ونظام جودة مُصمم خصيصًا للاستخدام الجراحي. ويؤكد هذان المعياران معًا قدرة المتجر على خدمة العملاء في القطاعين الصناعي والطبي على حدٍ سواء، دون التنازل عن معايير الجودة.
| الشهادات | ما يغطي |
| ISO 9001: 2015 | نظام إدارة الجودة العامة |
| ISO 13485: 2016 | نظام إدارة جودة الأجهزة الطبية |
خدمات شاملة
تصميم للتصنيع
يقوم فريق نوبل بمراجعة تصميمك قبل البدء بعملية القطع. ويحددون الأجزاء التي لا يمكن للآلة الوصول إليها، ويشيرون إلى التفاوتات التي تزيد التكلفة دون إضافة أي وظيفة، كما يلاحظون خيارات المواد التي تعيق عملية التعقيم. هذه الملاحظات المبكرة توفر عليك عناء إعادة العمل لاحقًا.
التجميع والتغليف
لا تقتصر خدماتنا على الإنتاج فقط، بل تشمل التجميع والفحص والتغليف، وكل ذلك يتم تحت سقف واحد. وبهذه الطريقة، تصل القطع جاهزة للمرحلة التالية. تضمن هذه الاستمرارية الجودة وتقلل من فترات التسليم. بالنسبة لقطع الروبوتات الجراحية المستخدمة في العمليات، فإن تقليل عمليات التسليم يقلل من فرص الخطأ.
يُعدّ اختيار العملية والمواد والتفاوتات المناسبة لأجزاء الروبوتات الجراحية أمرًا بالغ الأهمية، فهو يُحدّد نجاح العملية الجراحية. كما أن الالتزام بمعيار ISO 13485 ليس خيارًا، بل هو القاعدة الأساسية لكل مُورّد لأجزاء الروبوتات الطبية.
أنت بحاجة أيضًا إلى شريك يفهم الجوانب التقنية والقواعد على حد سواء. يصعب إيجاد هذا المزيج. في المستقبل، ستُحدث الطباعة ثلاثية الأبعاد والمواد الذكية والمزيد من الأتمتة تغييرًا جذريًا في مجال الروبوتات الجراحية. لذا، تحقق من شركائك باستخدام هذه النقاط. ثم تواصل مع شركة نوبل لتلبية احتياجاتك من قطع غيار الروبوتات الجراحية.
الأسئلة الشائعة حول قطع غيار الروبوتات الجراحية
ما هي حدود التفاوت المسموح بها في أجزاء الروبوت الجراحي؟
تتطلب أجزاء الروبوتات الجراحية عادةً دقة عالية أو فائقة. تصل دقة التصنيع القياسية إلى ±0.13 مم، بينما تصل دقة التصنيع الفائقة إلى ±0.005 مم. تتطلب الميزات الحساسة هذه الحدود الدقيقة، مما يضمن سلامة الحركة وقابليتها للتكرار أثناء الجراحة.
ما هي أفضل المواد المستخدمة في تصنيع أجزاء الروبوتات الجراحية؟
تتميز سبائك التيتانيوم بقوة عالية ووزن خفيف. أما الفولاذ المقاوم للصدأ فهو أقل تكلفة ويتحمل دورات التعقيم بالبخار بكفاءة. ويتحمل البولي إيثر إيثر كيتون (PEEK) أكثر من 3,000 دورة تعقيم. وتقاوم المواد الخزفية، مثل الزركونيا، التآكل بشكل ممتاز على الأسطح المتحركة داخل الجسم.
ما هي الشهادات التي يجب أن يمتلكها مورد قطع غيار الروبوتات الجراحية؟
يُعدّ معيار ISO 13485:2016 المعيار الأعلى، إذ يُلزم بتتبع المنتجات والتفكير القائم على تقييم المخاطر. أما معيار ISO 9001:2015 فيُشير إلى مراقبة الجودة العامة. وتُظهر كلتا الشهادتين التزامًا حقيقيًا بتصنيع المنتجات الجراحية عالية الجودة وسلامة المرضى.
كيف يؤثر التعقيم على أجزاء الروبوت الجراحي؟
يُعدّ التعقيم بالبخار، والتشعيع بأشعة غاما، والتعقيم بالبخار المضغوط من الطرق الشائعة. وتتحمل الأجزاء المصنوعة من التيتانيوم، ومادة PEEK، والفولاذ المقاوم للصدأ 316LVM هذه الظروف بكفاءة عالية. ويجب أن تتحمل هذه الأجزاء دورات متكررة دون أن تتلف أو تُطلق جزيئات في المرضى.
هل تُستخدم الطباعة ثلاثية الأبعاد في صناعة أجزاء الروبوتات الجراحية؟
نعم، ولكن في الغالب للنماذج الأولية والأشكال المعقدة. يختبر المهندسون التصاميم قبل الإنتاج بهذه الطريقة. كما تستفيد بعض الأجزاء النهائية ذات الأشكال العضوية من هذه الطريقة. أما الأشكال شبه النهائية، فغالباً ما تُرسل إلى آلات CNC للحصول على الدقة النهائية.
ما الذي يجعل أجزاء الروبوت الجراحي مختلفة عن الأجزاء المصنعة بالآلات العادية؟
تتطلب هذه المنتجات دقة تصنيع أعلى ومواد آمنة للجسم. يجب أن تمنع التشطيبات السطحية نمو البكتيريا. وتخضع عملية التصنيع لنظام الجودة ISO 13485. ويمكن تتبع كل جزء من المواد الخام إلى المنتج النهائي.
كيف تختار الشركة المصنعة لأجزاء الروبوت الجراحي؟
ابحث عن شهادة ISO 13485 وخبرة في مجال الأجهزة الطبية. تحقق من معداتهم - أدوات CNC خماسية المحاور، وأدوات EDM، وأدوات CMM. الشريك الذي يقدم خدمات متكاملة يقلل من عمليات التسليم، مما يضمن الجودة طوال العملية.






