

تُستخدم أربع عمليات رئيسية لتصنيع أجزاء روبوتات AMR: التصنيع باستخدام الحاسوب (CNC)، والقولبة بالحقن، وتصنيع الصفائح المعدنية، والمكونات الجاهزة. فأي منها الأنسب لقطعتك؟ الإجابة نادراً ما تتعلق بتفضيلاتك الشخصية، بل تتلخص في ثلاثة عوامل رئيسية: وظيفة القطعة المطلوبة، وعدد القطع اللازمة، ونوع المادة التي تُناسب كلا الوظيفتين.
فكّر في حامل المستشعر وحامل البطارية. نفس الروبوت، لكن النتائج مختلفة تمامًا. إذا اخترت الخيار الخاطئ، فإما أن تدفع مبلغًا باهظًا مقابل الأدوات أو تفقد القوة في موضعٍ مهم.
إن إضافة روبوت متنقل مستقل إلى أسطول المركبات ذاتية القيادة يزيد من أهمية الأمر. فكل خيار يؤثر على التكنولوجيا، ووقت التشغيل، والإنتاجية. فيما يلي مقارنة عملية لمساعدتك على اتخاذ القرار الأمثل.
عمليات تصنيع أجزاء روبوتات AMR
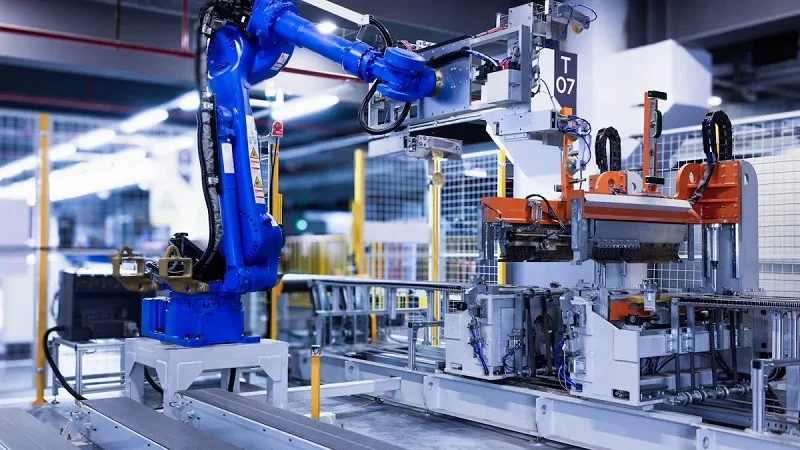
لكل طريقة إنتاج وظيفتها الخاصة. وتُعدّ عمليات التصنيع الرئيسية الثلاث - التصنيع باستخدام الحاسوب (CNC)، والقولبة بالحقن، وتصنيع الصفائح المعدنية - الأنسب لوظائف محددة للأجزاء وكميات إنتاج معينة. معرفة ما تُجيده كل طريقة يُساعدك على اتخاذ القرار الصحيح مُبكراً.
التصنيع باستخدام الحاسوب (CNC) للمكونات الدقيقة
تتيح لك عمليات التصنيع باستخدام الحاسوب (CNC) دقة عالية في تصنيع هياكل المحركات، وأجزاء الوصلات، وعلب التروس، وقواعد المحركات. وهي مثالية للإنتاج بكميات صغيرة إلى متوسطة، ولتصنيع نماذج أولية وظيفية حيث تُعدّ الدقة في المقاسات بالغة الأهمية. تحافظ هذه العملية على تكرار الحركة ومحاذاة الوصلات حتى تحت الأحمال، وهو أمر بالغ الأهمية لضمان موثوقية الروبوتات المتحركة. إذا كان تصميم قطعتك يتطلب تركيب المكونات بدقة تصل إلى أجزاء من الألف من البوصة، فهذه العملية هي الحل الأمثل.
تطبيقات الهيكل والدعامات
تتطلب الأقواس وأجزاء الهيكل هذا المستوى من الدقة. فقوس مستشعر منحرف ولو بنسبة ضئيلة قد يُعطّل نظام الملاحة تمامًا. أما بالنسبة للأجزاء الهيكلية للروبوتات ذاتية القيادة التي تتحمل الأحمال أثناء التشغيل، مثل قواعد المحركات وأغطية الوصلات، فإن الموثوقية تعتمد على ثبات التفاوتات المسموح بها. كما أن تقنية التصنيع باستخدام الحاسوب (CNC) قادرة على التعامل مع الميزات المعقدة - كالقنوات الداخلية، والوصلات الملولبة، والثقوب المخروطية - التي يصعب تصنيعها باستخدام طرق أخرى. وهذا ما يجعلها مثالية للأجزاء التي تحمل التجميعات الفرعية الحساسة للمحاذاة.
خيارات المواد المعدنية والبلاستيكية
يُعدّ الألمنيوم 6061 الخيار الأمثل للأقواس المصنّعة باستخدام آلات CNC. فهو يتميّز بنسبة قوة إلى وزن عالية، وسرعة في التصنيع، وقابلية جيدة لعملية الأنودة لحمايته من الصدأ. أما بالنسبة للأجزاء منخفضة الاحتكاك، مثل أكمام المحامل ووسادات التآكل، فإنّ مادة POM (ديلرين) هي الخيار القياسي. فهي تُشحّم نفسها بنفسها، وخفيفة الوزن، وتُقلّل الاهتزازات بشكل طبيعي. يُناسب الألمنيوم 7075 احتياجات القوة العالية، ولكنه أغلى ثمناً للقطعة الواحدة. يُنصح بتجنّب المواد غير التقليدية، مثل التيتانيوم أو المغنيسيوم، إلا إذا كانت هناك حاجة ماسّة إليها من حيث الوزن أو مقاومة التآكل. فهي تُضيف وقتاً أطول للتصنيع وتُزيد من تآكل الأدوات دون فائدة واضحة لمعظم مكوّنات AMR. يُساعد اختيار المواد المناسبة في هذه المرحلة على إبقاء المشروع ضمن الميزانية المُحدّدة مع تحقيق أهداف الأداء.
قولبة الحقن للأغلفة البلاستيكية
مع ازدياد حجم الإنتاج، يصبح قولبة الحقن الخيار الأمثل. فهي العملية القياسية لتصنيع الهياكل غير الحاملة للأحمال، والأغطية، وميزات توجيه الكابلات، والمشابك، والوصلات. صحيح أن تكلفة الأدوات الأولية مرتفعة، إلا أن تكلفة القطعة الواحدة تنخفض بشكل ملحوظ عند الإنتاج بكميات كبيرة. وهذا مثال نموذجي على كيف تُسهم عمليات الإنتاج بكميات كبيرة في خفض تكاليف الوحدة في مجال الروبوتات المتنقلة.
إنتاج المساكن بكميات كبيرة
تختلف تكاليف القوالب اختلافًا كبيرًا تبعًا لمدى تعقيدها ونوع المادة المستخدمة. يتراوح سعر قالب ألومنيوم بسيط للنماذج الأولية بين 1,000 و5,000 دولار أمريكي. أما قالب الإنتاج القياسي المصنوع من فولاذ P20 فيتراوح سعره بين 5,000 و30,000 دولار أمريكي. بينما تصل تكلفة قوالب الإنتاج بكميات كبيرة المصنوعة من فولاذ H13 المقوى والمتعددة التجاويف إلى ما بين 30,000 و100,000 دولار أمريكي. وتكون تكلفة القوالب المعقدة المزودة بقنوات أو منزلقات ساخنة أعلى من ذلك. إذن، متى يصبح استخدام قولبة الحقن مجديًا اقتصاديًا؟ عادةً ما تكون نقطة التعادل مقارنةً بالتصنيع باستخدام الحاسوب (CNC) بين 100 و500 وحدة، بينما تتراوح مقارنةً بالطباعة ثلاثية الأبعاد بين 500 و1,000 وحدة. عند إنتاج كميات أقل من ذلك، لا يكون استخدام القوالب مجديًا اقتصاديًا. أما عند إنتاج كميات أكبر، فتتفوق قولبة الحقن من حيث سعر القطعة الواحدة ووقت دورة الإنتاج. كما تضمن تقنية قولبة الحقن الحصول على شكل هندسي متناسق لجميع القطع في عملية الإنتاج.
خيارات المواد المقاومة للصدمات
يعتمد اختيار المواد المستخدمة في تصنيع العلب المصبوبة بالحقن على مقاومة الصدمات والامتثال للوائح التنظيمية. يوفر ABS القياسي مقاومة جيدة للصدمات بتصنيف UL94 HB، وهو مناسب للأغطية الداخلية حيث تُعدّ التكلفة العامل الأهم. أما مزيج PC/ABS فيوفر مقاومة صدمات Izod مُشَقّة تفوق مقاومة ABS بعشرة أضعاف تقريبًا عند درجة حرارة الغرفة، مما يجعله الخيار الأمثل لهياكل الروبوتات وعلب الإلكترونيات التي تتعرض للصدمات العرضية في الأماكن المشتركة. تمنح هذه التقنية المصممين مرونة أكبر. عندما تكون مقاومة اللهب بالغة الأهمية - كما هو الحال في حجرات البطاريات أو وحدات التحكم في المحركات - يُشترط استخدام FR-ABS أو FR-PC/ABS بتصنيف UL94 V-0. تنطفئ هذه الأنواع تلقائيًا في غضون ثوانٍ بعد إزالة اللهب، ما يفي بالمعايير التنظيمية. صحيح أن ذلك يُقلل من مقاومة الصدمات، إلا أن السلامة تأتي في المقام الأول. يُسهم التشغيل الآلي في عملية التشكيل في الحفاظ على سرعة دورات الإنتاج وثبات الجودة حتى مع الإنتاج بكميات كبيرة.
تصنيع الصفائح المعدنية للروبوتات المتنقلة ذاتية القيادة
تُعدّ الصفائح المعدنية العملية التصنيعية الرئيسية للهياكل الإنشائية في الروبوتات المتنقلة المستقلة. وتُسهم عمليات القطع بالليزر والثني واللحام في إنشاء هياكل صلبة وخفيفة الوزن قادرة على حمل وزن أجزاء الروبوت وحمولتها. توفر هذه العملية دقة متوسطة، إلا أن التحكم في مقدار الثني وتشوه اللحام يضمن محاذاة قابلة للتنبؤ في معظم التطبيقات.
القطع والثني واللحام بالليزر
تبدأ العملية بصفيحة معدنية مسطحة. تقوم أشعة الليزر بقطع الخطوط الخارجية وجميع التفاصيل الداخلية - كالثقوب والشقوق والفتحات - في تمريرة واحدة باستخدام أتمتة دقيقة. ثم تقوم مكبس ثني بثني القطعة لتشكيلها وفقًا لخطوط محددة. وأخيرًا، يتم لحام الألواح المنفصلة لتكوين إطار أو غلاف أو هيكل. تُعد هذه الطريقة فعّالة من حيث التكلفة للنماذج الأولية والإنتاج بكميات صغيرة، نظرًا لعدم الحاجة إلى أدوات مكلفة. كل ما عليك فعله هو برمجة مسار الليزر وتسلسل الثني. بالنسبة لهياكل AMR وأغلفة الإلكترونيات، توفر الصفائح المعدنية مسارًا سريعًا من التصميم إلى المنتج النهائي.
اختيار المواد بناءً على نسبة القوة إلى الوزن
يهيمن الألومنيوم هنا بفضل نسبة قوته إلى وزنه. يُعدّ سبيكة 6061-T6 الخيار الأمثل لروبوتات النقل الآلية المتنقلة (AMRs) في المستودعات وروبوتات التوصيل، فهي سهلة اللحام والتشكيل، وتحافظ على خفة وزن أجزاء الروبوت، مما يُحسّن كفاءة البطارية. يوفر الفولاذ أقصى صلابة للمركبات الصناعية الموجهة آليًا (AGVs) الثقيلة، ولكنه يُضيف كتلة كبيرة، مما يُقلل من كفاءة الطاقة. تُوفر مركبات ألياف الكربون خفة وزن فائقة للتطبيقات عالية الأداء، ولكنها باهظة الثمن ويصعب إصلاحها. بالنسبة لمعظم منصات النقل الآلية المتنقلة، يُحقق الألومنيوم التوازن الأمثل بين القوة والوزن والتكلفة، فهو يُوازن بين الأداء وتكاليف الإنتاج المعقولة.
اعتبارات تصميم أجزاء روبوتات AMR
يبدأ التصميم الجيد قبل اختيار العملية. فالاختيارات الذكية للأشكال تُقلل التكاليف، وتُسرّع وقت التنفيذ، وتُسهّل عملية التصنيع. دعونا نُلقي نظرة على أهمّ ما في الأمر.
تحسين الهندسة لأغراض التصنيع
تُساهم الميزات البسيطة في توفير المال. قد تتطلب الزاوية الداخلية الحادة عملية قطع كهربائي أو خطوات تشغيل إضافية. كان من الممكن استخدام نصف قطر صغير. تُجبر التفاوتات الدقيقة على قطع أبطأ، وفحص أكثر دقة، وزيادة مخاطر الهدر. يُمكن لتعديل بسيط في التصميم الاستغناء عن إعداد آلة كاملة أو التخلص من أدوات خاصة.
تبسيط الميزات المعقدة
ينبغي على المصممين تجنب الزوايا الداخلية الحادة قدر الإمكان. فإضافة نصف قطر يُغني عن العمل اليدوي على الزوايا ويُسرّع عملية تجهيز آلة التصنيع. كما تُعدّ الثقوب الطويلة والرفيعة فخًا آخر. لذا، يُنصح بالحفاظ على نسبة عمق الحفر إلى القطر عند 3:1 أو أقل. فتجاوز هذه النسبة يُلزم المورّد بأدوات خاصة، مما يزيد من التكلفة. ويُمكن حفر الثقوب بشكل أسرع وأقل تكلفة على الأسطح المستوية العمودية على حركة أداة الحفر. كما يُنصح بمطابقة نهايات الثقوب العمياء مع رؤوس الحفر القياسية. أما التشطيبات غير القياسية فتتطلب عمليات ثانوية مكلفة.
استخدام أحجام الأدوات القياسية
التزم بأحجام المثاقب القياسية وسماكات المواد الخام. هذا يُمكّن الموردين من استخدام الأدوات والمواد الجاهزة. تغيير بسيط وغير جوهري قد يسمح لمصنّعك باستخدام المزيد من المواد الخام القياسية، مما يوفر الوقت والمال دون التأثير على الأداء.
التصميم الهيكلي لهياكل الروبوتات المتنقلة ذاتية التشغيل
تحمل الهياكل كل شيء. فهي تضم حزم البطاريات والمحركات ومجموعات المستشعرات. إذا تم تصميم الهيكل بشكل صحيح، ستعمل روبوتاتك المتنقلة ذاتية القيادة بسلاسة لسنوات.
مسار التحميل وتوزيع الإجهاد
يوجه الأحمال عبر أقصر المسارات وأكثرها استقامة. يوزع الإجهاد على مساحات واسعة بدلاً من تركيزه عند المفاصل. هذا يقلل من الإجهاد ويحافظ على استقرار المحاذاة مع مرور الوقت.
تخميد الاهتزاز والصلابة
يجب تحقيق التوازن بين الصلابة والتخميد. فإذا كانت الصلابة مفرطة، تنتقل الاهتزازات مباشرةً إلى الأجهزة الإلكترونية الحساسة. أما إذا كانت الليونة مفرطة، فينثني الهيكل تحت الضغط. وتتعامل هياكل الألومنيوم ذات الدعامات الاستراتيجية مع كلا الأمرين بكفاءة.
أساليب التصميم التي تركز على التجميع
صمم بحيث يسهل التجميع منذ البداية. هذا يسرع وقت البناء ويقلل تكاليف العمالة.
ميزات تحديد الموقع الذاتي والوحدات النمطية
تتيح الهياكل المعيارية للفنيين استبدال حزم البطاريات بسرعة، وهو أمر بالغ الأهمية لروبوتات مناولة المواد التي تعمل بنظام الورديات المتعددة. كما تعمل ميزات التحديد الذاتي، مثل الألسنة والفتحات، على توجيه الأجزاء إلى مكانها دون الحاجة إلى أدوات تثبيت.
توحيد معايير أدوات التثبيت
استخدم مقاسًا واحدًا أو مقاسين من أدوات التثبيت على كامل أجزاء روبوت AMR. استخدام أدوات أقل يعني تجميعًا أسرع وأخطاءً أقل. كما أن استخدام الأجهزة القياسية يُسهّل عمليات الإصلاح في الموقع.
بالنسبة للعلب المصبوبة بالحقن، اتبع قواعد الأضلاع والزوايا لتجنب تآكل القوالب. إليك أهم المعايير:
| معلمات الضلع | القيمة الموصى بها |
| سُمك الضلع عند القاعدة | 50-70% من سمك الجدار الاسمي |
| ارتفاع الضلع | 2.5–3 ضعف سمك الجدار الاسمي |
| سحب الضلوع | 0.5-1.5 درجة |
| نصف قطر قاعدة الضلع | 0.25–0.4 ضعف سمك الجدار الاسمي |
تعمل الزوايا الحادة في الأجزاء البلاستيكية كمراكز تركيز للإجهاد يمكن أن تؤدي إلى التشققات والكسر وزيادة القابلية للهجوم الكيميائي وفي النهاية فشل الجزء - لذلك من الجيد حقًا تجنبها بأي ثمن.
بالنسبة للصفائح المعدنية، حافظ على نصف قطر الانحناء منتظمًا وتجنب التفاوتات الضيقة إلا إذا تطلبت محاذاة المستشعر ذلك. هذه الخيارات البسيطة تُسهم مجتمعةً في تحقيق مكاسب كبيرة في الكفاءة والإنتاجية.
مواد لأجزاء روبوت AMR
يتطلب اختيار المواد المناسبة لأجزاء روبوت AMR إيجاد توازن دقيق. فأنت ترغب في الحصول على وزن خفيف، وقوة عالية، وسعر معقول لا يُفسد المشروع. إذا أحسنت الاختيار، سيعمل جزء روبوت AMR لفترة أطول ويحتاج إلى صيانة أقل. أما إذا أخطأت، فستواجه مشاكل مثل تشقق الهيكل أو استنزاف البطارية بسرعة كبيرة.
المعادن المستخدمة في مكونات تحمل الأحمال
تتحمل المعادن الأحمال الثقيلة. وتعتمد عليها الهياكل، وقواعد تثبيت المحركات، والأقواس الهيكلية.
ألومنيوم 6061 للهياكل الإنشائية
يُعدّ الألمنيوم 6061-T6 الخيار الأمثل لأعمال الهياكل. لماذا؟ غالبًا ما تكون عملية اللحام هي العامل الحاسم. يُمكن لحام الألمنيوم 6061 بالانصهار، ولكن لا يُنصح عمومًا باستخدام الألمنيوم 7075 في اللحام الهيكلي بالانصهار لأنه يميل إلى التشقق. وتؤكد الأرقام ذلك. تبلغ قوة الخضوع للألمن 6061 حوالي 275 ميجا باسكال، بينما تصل قوة الخضوع للألمن 7075 إلى حوالي 500 ميجا باسكال. يبلغ معامل المرونة حوالي 69 جيجا باسكال مقابل 72 جيجا باسكال، وتبلغ الكثافة حوالي 2.70 جم/سم³ مقابل 2.80 جم/سم³. صحيح أن الألمنيوم 7075 أقوى، لكن انخفاض كثافة الألمنيوم 6061 يمنحه نسبة جيدة بين القوة والوزن، وقابليته الممتازة للحام تجعله الخيار الأمثل للهياكل الملحومة مثل هياكل AMR. بالنسبة لمنصة متحركة يجب أن تبقى خفيفة الوزن، فإن هذه المفاضلة هي الأفضل.
الفولاذ المستخدم في أجزاء القيادة عالية التآكل
يُستخدم الفولاذ في أكثر المناطق عرضةً للتآكل، كالتروس والأعمدة ومكونات نظام الدفع التي تحتك ببعضها آلاف المرات يوميًا. صحيح أنه أثقل من الألومنيوم، لكن صلابته ومقاومته للإجهاد تُطيل عمر أنظمة الدفع بشكل ملحوظ. استخدمه فقط عند الحاجة، وستبقى الزيادة في الوزن ضئيلة.
البلاستيك الهندسي للهياكل الخارجية والمصدات
تُستخدم المواد البلاستيكية في صناعة الأغطية والمصدات والأجزاء منخفضة الاحتكاك. فهي خفيفة الوزن، ورخيصة التشكيل، وسهلة التلوين.
مادة ABS و PC/ABS لمقاومة الصدمات
يُوفر ABS مقاومة جيدة للصدمات بتصنيف UL94 HB، مما يجعله مناسبًا للأغطية الداخلية حيث تُعدّ التكلفة عاملًا حاسمًا. تُوفر مزيجات PC/ABS مقاومة صدمات Izod مُقسّمة تفوق مقاومة ABS بعشرة أضعاف تقريبًا عند درجة حرارة الغرفة. وهذا ما يجعلها الخيار الأمثل لهياكل الروبوتات وحاويات الأجهزة الإلكترونية التي تتعرض للصدمات العرضية في الأماكن المشتركة. أما بالنسبة للأجزاء البلاستيكية ذات الإنتاج الضخم، فيُفضّل استخدام PC/ABS لتوازنه بين المتانة ومقاومة اللهب.
البولي بروبيلين للألواح المقاومة للمواد الكيميائية
يتميز البولي بروبيلين بمقاومته للمواد الكيميائية التي قد تُتلف أنواع البلاستيك الأخرى. كما أنه لا يتأثر بمنظفات التنظيف، أو مواد التشحيم، أو عمليات الغسيل القاسية. وهذا ما يجعله خيارًا مثاليًا للألواح في بيئات مناولة الأغذية أو البيئات الصناعية التي قد تتعرض للانسكابات.
النايلون المستخدم في البطانات المقاومة للتآكل
يُعدّ النايلون خيارًا ممتازًا للبطانات والبكرات والأسطح المنزلقة. فهو يقاوم التآكل، ويتحمل الاهتزازات، وغالبًا لا يحتاج إلى تزييت خارجي. وعند استخدامه مع أعمدة فولاذية، ستحصل على وصلة هادئة تدوم طويلًا.
الموازنة بين الوزن والقوة والتكلفة
كل خيار مادي يستبدل خاصية بأخرى. إليك ما يجب مراعاته.
عند مقارنة خيارات الروبوتات المتنقلة ذاتية التشغيل، هناك عدة معايير مهمة للغاية:
- نسبة القوة إلى الوزن: تتميز مركبات ألياف الكربون بوزنها الخفيف للغاية وصلابتها العالية، مما يقلل من القصور الذاتي، وبالتالي تتحرك المحركات بسرعة أكبر، وتتوقف بدقة أكبر، وتستهلك طاقة أقل. كما أن الأجزاء الأخف وزنًا تقلل من تآكل المحامل والمفاصل وأنظمة الدفع.
- الصلابة: تحافظ الصلابة العالية على استقرار أطراف الذراع أثناء التعامل مع المستشعر والأداة، مما يحافظ على دقة تحديد المواقع في ظل الحركة المتكررة.
- مقاومة التآكل: تقاوم المواد المركبة الصدأ وتتفوق على بعض المعادن في مقاومة الرطوبة ومواد التنظيف ومواد التشحيم وتقلبات درجات الحرارة، مما يقلل من احتياجات الصيانة.
- مرونة التصميم: يمكن للمهندسين تصميم الشكل والسمك والطبقات والتقوية وفقًا لحالة تحميل محددة بدلاً من الاكتفاء بأشكال المخزون القياسية.
- التكلفة: يجب موازنة تكلفة المواد مع الأداء. لا تركز على التكلفة وحدها، بل انظر إلى حالات التحميل، ودورة التشغيل، والبيئة، وطريقة الربط، وتوفير الوزن المستهدف.
قيود الوزن لكفاءة البطارية
كل غرام إضافي يستهلك طاقة. فجزء الروبوت المتنقل المستقل الأثقل يستنزف بطاريته بشكل أسرع ويحتاج إلى شحن متكرر. وهذا يقلل من وقت التشغيل ويرفع تكاليف التشغيل طوال عمر الأسطول.
تكلفة المواد مقابل الأداء
تبدو سبائك المغنيسيوم مغرية عندما يكون الوزن عاملاً حاسماً. لكنها تزيد من تعقيد عملية التصنيع، لذا يُنصح بتجنبها إلا إذا كان توفير الوزن يبرر الجهد الإضافي المبذول. من الناحية العملية، يكمن الحل الأمثل في اختيار المادة المناسبة للوظيفة، وليس البحث عن أخف خيار في المواصفات.
اختيار العملية المناسبة لقطع غيار روبوتات AMR
يعتمد اختيار العملية على وظيفة الجزء وعدد الأجزاء المطلوبة. وعندما يتم اختيار العملية المناسبة، يصبح كل شيء آخر سهلاً.
عملية المطابقة مع وظيفة الجزء وحجمه
تُستخدم الهياكل الإطارية لحمل المحاور وبطاريات الليثيوم والمحركات. وتُعدّ الصفائح المعدنية خيارًا مثاليًا لهذه المهمة نظرًا لقوتها وخفة وزنها وانخفاض تكلفتها عند الإنتاج بكميات صغيرة. أما أغلفة المستشعرات، فهي تختلف، إذ تتطلب أشكالًا معقدة وأسطحًا ملساء، لذا يُفضّل استخدام تقنية التشكيل بالحقن عند زيادة الإنتاج. ويتطلب بناء روبوت قيادة آلي متنقل (AMR) التعامل مع كلا النوعين من الأجزاء في عملية تصنيع واحدة.
الإنتاج بكميات منخفضة مقابل الإنتاج بكميات عالية
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) وتشكيل الصفائح المعدنية مثاليةً للإنتاج بكميات صغيرة. فلا حاجة لتكاليف الأدوات، ما يسمح بإجراء التعديلات بسرعة. أما الإنتاج بكميات كبيرة فيُغيّر الحسابات. إذ تنخفض تكلفة القطعة الواحدة في قولبة الحقن بشكل ملحوظ بعد تجاوز نقطة التعادل. وهذا التغيير بالغ الأهمية لأسطول المركبات المتنقلة ذاتية القيادة (AMR) المتنامي.
الأشكال الهندسية البسيطة مقابل الأشكال الهندسية المعقدة للأجزاء
هل تحتاج إلى أقواس وصفائح بسيطة؟ يُمكنك استخدام الصفائح المعدنية أو تقنية CNC. أما إذا كنت تبحث عن أشكال مجوفة معقدة ذات أضلاع داخلية، فاستخدم قولبة الحقن أو تقنية CNC. القاعدة بسيطة: اختر الشكل الأنسب للعملية. لا تُجبر نفسك على استخدام أداة غير مناسبة.
مقارنة المفاضلات بين التكلفة والمهلة الزمنية
المال والوقت يجذبان في اتجاهين متعاكسين. معرفة هذا التوتر يساعدك على التخطيط بشكل أفضل.
الاستثمار في الأدوات مقابل تكلفة كل قطعة
تتطلب عملية التشكيل بالحقن استثمارًا أوليًا في الأدوات، ولا يكون هذا الاستثمار مجديًا إلا عند الإنتاج بكميات كبيرة. أما التصنيع باستخدام الحاسوب (CNC) وتشكيل الصفائح المعدنية فيستغنيان تمامًا عن الأدوات، مما يجعلهما منافسين في الإنتاج بكميات صغيرة. يُنصح باستخدام المكونات الجاهزة، مثل المحركات والعجلات، كلما أمكن ذلك، لأنها تقلل تكاليف التصنيع حسب الطلب وتُسرّع عملية التسليم. عمليًا، غالبًا ما يكون هذا الخيار الأمثل لتصنيع أي جزء من أجزاء روبوتات AMR.
المدة الزمنية اللازمة للنماذج الأولية مقابل الإنتاج
يتطلب تصميم النماذج الأولية سرعةً فائقة. توفر تقنيات التصنيع باستخدام الحاسوب (CNC) وتشكيل الصفائح المعدنية قطعًا في غضون أيام، لا أسابيع. وتُفضّل عمليات الإنتاج استخدام قولبة الحقن بمجرد تجهيز القوالب. المفاضلة هنا واضحة: ادفع الآن ثمن القوالب، ووفر لاحقًا على كل قطعة. شريك تصنيع متميز مثل شركة نوبل، الرائدة في الصين، يُمكنه مساعدتك في اتخاذ هذا القرار. تُساعد خدماتها وخبرتها في مجال التشغيل الآلي العملاء على الانتقال بسلاسة من مرحلة النموذج الأولي إلى الإنتاج الضخم. هذا النوع من الدعم يُعزز الكفاءة والإنتاجية في جميع مراحل المشروع.
تُواصل الأتمتة والتكنولوجيا إعادة تشكيل هذه الخيارات. تُساعد أدوات الثورة الصناعية الرابعة الآن الفرق على محاكاة التكاليف قبل اتخاذ القرار النهائي. بالنسبة للروبوتات المتنقلة ذاتية القيادة، يُوازن القرار الصائب بين الوظيفة والحجم والميزانية. إذا أحسنتَ القيام بذلك، فسيبقى برنامج قطع غيار الروبوتات المتنقلة ذاتية القيادة على المسار الصحيح منذ اليوم الأول.
شراكة مع شركة نوبل لتصنيع قطع غيار روبوتات AMR

إن اختيار شريك لتصنيع قطع غيار روبوتات AMR الخاصة بك لا يقتصر على مجرد إيجاد ورشة لقطع المعادن أو تشكيل البلاستيك. أنت بحاجة إلى فريق مُلِمّ بكيفية عمل الروبوتات المتنقلة ذاتية التشغيل ووظيفة كل قطعة. تقدم NOBLE جميع العمليات الرئيسية الثلاث في مكان واحد. فريق واحد يتولى مسؤولية تصنيع الأقواس، والهياكل، والإطارات الإنشائية. لن تضطر إلى التعامل مع موردين متعددين أو مواجهة تأخيرات في التنسيق.
خبرة في معالجة المعادن والبلاستيك
تتعامل شركة نوبل يوميًا مع قطع معدنية وبلاستيكية. يمتلك فريقها الخبرة اللازمة لتحديد الوقت الأمثل لاستخدام آلات CNC في تصنيع دعامات المستشعرات، والوقت الأنسب لتصنيع الهياكل بكميات كبيرة باستخدام تقنية قولبة الحقن. هذا يوفر لك الوقت والمال منذ البداية.
التصنيع باستخدام الحاسب الآلي، قولبة الحقن، الصفائح المعدنية
لكل عملية دورها في بناء نظام AMR. توفر عمليات التصنيع باستخدام الحاسوب (CNC) دقة عالية في تركيبات المحركات. بينما تُستخدم تقنية قولبة الحقن لتصنيع الهياكل الخارجية على نطاق واسع. أما تشكيل الصفائح المعدنية فيُستخدم لتكوين الإطارات الهيكلية. تُجري شركة NOBLE مراجعة مبكرة لتصميم قابلية التصنيع. يقوم المهندسون بمراجعة ملفات التصميم بمساعدة الحاسوب (CAD) الخاصة بك، ويشيرون إلى العناصر التي تزيد التكاليف. قد تحتاج الزاوية الحادة إلى نصف قطر. وقد تكون دقة القياس أضيق من اللازم. تُساعد هذه التعديلات البسيطة في الحفاظ على سير مشروعك بسلاسة. كما تُقدم الشركة خدمة المساعدة في اختيار المواد. هل أنت غير متأكد من مدى ملاءمة الألمنيوم 6061 أو البولي كربونات/أكريلونيتريل بوتادين ستايرين (PC/ABS) لتطبيقك؟ يشرح لك فريق العمل مزايا وعيوب كل منهما بوضوح.
قدرات داخلية لإنجاز أسرع
تُقلل المعالجة الداخلية من أوقات التسليم. فمع وجود كل شيء في مكان واحد، لا داعي للانتظار لدى ورش خارجية. تتم التغييرات بسرعة، ويتم شحن النماذج الأولية في وقت أقرب. في حال حدوث أي تغيير في التصميم، يقوم نظام NOBLE بتحديث البرنامج ومواصلة العمل. هذه السرعة تُساعدك على الالتزام بموعد الإطلاق. يتولى جهة اتصال واحدة إدارة عملية البناء بأكملها، مما يُسهل التواصل. بالنسبة لأي مشروع منصة جوال، يُقلل هذا من المخاطر ويُحافظ على الجدول الزمني مُحكمًا.
جودة معتمدة بشهادتي ISO 9001:2015 و ISO 13485:2016
تُعدّ أنظمة الجودة أساسية لقطع غيارك. يجب أن تُحقق المكونات نفس النتائج في كل دفعة. شركة نوبل حاصلة على شهادتي ISO 9001:2015 وISO 13485:2016. هذه ليست مجرد علامات تسويقية، بل هي دليل على إجراءات حقيقية تُوجّه عملية الإنتاج يوميًا. وينطبق نفس الحرص سواءً وُضعت القطعة في نظام التخزين أو في جهاز طبي.
أنظمة الجودة الدقيقة للأجهزة الطبية والصناعية المتنقلة الآلية
يغطي معيار ISO 9001:2015 إدارة الجودة العامة، ويضمن توثيق العمليات وقياسها وتحسينها. أما معيار ISO 13485:2016 فيتجاوز ذلك، إذ صُمم خصيصًا لتصنيع الأجهزة الطبية. وهذا أمر بالغ الأهمية إذا كان نظام إدارة الجودة الآلي (AMR) الخاص بك ينقل الإمدادات في المستشفى. وينطبق الأمر نفسه على الاستخدامات الصناعية، حيث يوفر لك إمكانية التتبع وسجلات الفحص وإنتاجًا متكررًا. فعندما يصل جزء ما إلى خط تجميع التصنيع، يكون مطابقًا للمواصفات تمامًا. ويعزز هذا النظام لمراقبة الجودة الإنتاجية من خلال تقليل إعادة العمل والتأخير. وتساهم التطورات المستمرة في تكنولوجيا الجودة في رفع مستوى توقعات العملاء.
خدمة متكاملة من التصميم إلى التجميع
لا تقتصر خدمات نوبل على تصنيع الأجزاء فحسب، بل يتولى فريقها الخطوة الأخيرة قبل الشحن. أرسل قائمة المواد الخاصة بك واحصل على تجميعات فرعية كاملة. تشمل هذه التجميعات صينية بطارية مع دعامات مثبتة، وغطاء مستشعر مع حشوات مصبوبة. هذا يقلل من عبء العمل عليك ويختصر الجدول الزمني. نوفر لك الدعم في التصميم، واختيار المواد، وتقنية التصنيع، والفحوصات النهائية من مورد واحد. إنها طريقة عملية لتسريع مشروع الروبوتات المتنقلة المستقلة (AMR).
إن العمل مع شريك ملمّ بالعمليات والتطبيقات يمنحك ميزة تنافسية. فكل خيار يتعلق بالأدوات والمواد والتصميم الهندسي يُتخذ مع مراعاة الاستخدام النهائي.
تتلخص العملية المثلى لتصنيع قطع غيار روبوت AMR في ثلاثة أمور: وظيفة القطعة، وعدد القطع المطلوبة، ونوع المادة المناسبة. إذا تم اختيار القطعة المناسبة، فسيسهل عليك الباقي.
لذا لا تكتفِ بالتحليل. اعرض تصاميمك على شريك تصنيع مثل شركة نوبل لإجراء مراجعة التصميم للتصنيع. سيحدد مهندسوهم عوامل التكلفة مبكراً ويقترحون حلولاً قبل بدء عملية التصنيع.
تُعدّ هذه الخطوة أكثر أهمية من أي وقت مضى. يتطلب دمج الروبوتات المتنقلة ذاتية القيادة في أسطول متنامي من الروبوتات المتنقلة اتخاذ قرارات ذكية منذ البداية. يساعدك الشريك التقني المناسب على تقليل وقت طرح المنتج في السوق. اختيار العمليات بشكل أفضل اليوم يعني أن برنامج الروبوتات المتنقلة ذاتية القيادة الخاص بك سيُطرح في وقت أقرب، ويعمل بكفاءة أعلى، ويعزز الإنتاجية في جميع فترات العمل.
الأسئلة الشائعة حول قطع غيار روبوتات AMR
ما هي العملية الأنسب لقطع غيار AMR ذات الحجم المنخفض؟
التصنيع باستخدام الحاسوب أو تشكيل الصفائح المعدنية. لا حاجة لتكاليف أدوات باهظة. تحصل على القطع بسرعة ويمكنك تغيير التصاميم دون تكلفة كبيرة. خيار ذكي لأسطول المركبات المتنقلة المتنامي.
متى يصبح استخدام تقنية قولبة الحقن مجدياً بالفعل؟
من 100 إلى 500 وحدة مقارنةً بتقنية CNC. ومن 500 إلى 1,000 وحدة مقارنةً بالطباعة ثلاثية الأبعاد. أما أقل من ذلك، فإن تكاليف الأدوات لا تُعدّ مُجدية لمعظم منصات الأجهزة المحمولة.
ما هي المادة التي يجب أن أستخدمها لهيكل الروبوت الخاص بي؟
الألومنيوم 6061-T6. يتميز بسهولة اللحام، وخفة الوزن، والمتانة العالية. أما الفولاذ، فهو مناسب للأجزاء شديدة التحمل، ولكنه يزيد الوزن مما يستنزف بطارية الروبوت المتحرك.
هل التفاوتات الدقيقة ضرورية دائماً؟
لا. استخدمها فقط عندما يتطلب الأمر محاذاة المستشعر. وإلا، ستدفع أكثر دون فائدة حقيقية. استخدم هذه التقنية بشكل انتقائي.
كيف أختار بين التصنيع باستخدام الحاسوب (CNC) وتصنيع الصفائح المعدنية؟
تُعدّ الصفائح المعدنية الأنسب لتصنيع الهياكل الإنشائية. بينما توفر تقنية CNC دقة عالية في تصنيع الأقواس والتركيبات. وكلاهما مناسب للروبوتات المتنقلة، لكن لكل منهما مهام مختلفة.
هل يمكنني دمج عمليات لأجزاء مختلفة على جزء واحد من روبوت AMR؟
نعم. تُستخدم الصفائح المعدنية في صناعة الهياكل، والقولبة بالحقن في صناعة الأغطية، والتصنيع باستخدام الحاسوب (CNC) في صناعة الأجزاء الدقيقة. هذا المزيج التكنولوجي هو معيار سائد في جميع أنحاء الصناعة.
ماذا عن القطع الجاهزة؟
استخدمها أولاً. المحركات والعجلات ووحدات التحكم من الكتالوج تقلل تكاليف التخصيص وتختصر أوقات التسليم. خطوة ذكية لأي مشروع.







