

يتطلب تصميم هيكل روبوت الذكاء الاصطناعي الخاص بك اختيار عملية تصنيع مناسبة. تستخدم أنظمة أتمتة الروبوتات تقنيات متنوعة مثل قولبة الحقن، والتصنيع باستخدام الحاسوب (CNC)، والطباعة ثلاثية الأبعاد، أو تصنيع الصفائح المعدنية. وتعمل هذه الأنظمة بمواد مثل الألومنيوم، ومادة ABS، والبولي كربونات، وألياف الكربون، والفولاذ المقاوم للصدأ. تؤثر مواد التصنيع على أنظمة الذكاء الاصطناعي وتكامل أجهزة الاستشعار في أنظمة الروبوتات. كما تتطلب هذه الأنظمة إدارة حرارية وحماية من التداخل الكهرومغناطيسي لأجهزة الاستشعار. وتؤثر عملية التصنيع أيضًا على وزن الروبوت وصلابته الهيكلية في أنظمة الروبوتات وأنظمة الأتمتة. لذا، ما هي عملية تصميم الروبوت التي تمنح نظامك أفضل تصميم لأنظمة أتمتة الإنتاج في مجال الروبوتات؟ تُعد تكلفة الإنتاج وحجمه ومتانة الروبوت من العوامل الرئيسية التي تحدد اختيار أنظمة إنتاج روبوتات الذكاء الاصطناعي. ويساهم الذكاء الاصطناعي في تحسين أنظمة أتمتة الإنتاج لأنظمة الروبوتات وتصميمها.
مواد تصنيع غلاف الروبوتات الذكية: المعادن والسبائك
تمنح المعادن غلاف الروبوتات الذكية ميزات لا توفرها المواد البلاستيكية في كثير من الأحيان. فهي تسحب الحرارة بعيدًا عن المكونات الإلكترونية المزدحمة، وتمنع التداخل الكهرومغناطيسي، وتحافظ على دقة تصنيع الأجزاء الدقيقة. ولذلك، تعتمد العديد من منصات الروبوتات على الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والمغنيسيوم.
سبائك الألومنيوم
الخصائص والفوائد
يُعدّ الألومنيوم المعدن الرئيسي المستخدم في صناعة هياكل الروبوتات. فهو خفيف الوزن، بكثافة تبلغ 2.7 غ/سم³. كما يتميز بقدرته العالية على نقل الحرارة، حيث تتراوح موصليته الحرارية بين 120 و180 واط/م·ك. ويوفر غلاف الألومنيوم المصنّع آليًا حمايةً قويةً ضد التداخل الكهرومغناطيسي، تتراوح بين 80 و100 ديسيبل ضمن نطاق ترددي من 10 كيلوهرتز إلى 40 جيجاهرتز. وتُعدّ هذه الأرقام بالغة الأهمية لأنظمة الذكاء الاصطناعي التي تجمع بين أجهزة الاستشعار واللوحات والمحركات في حيز ضيق.
يُغيّر اختيار الدرجة كل شيء. يوضح الجدول أدناه مقارنة بين سبيكتين شائعتين.
| الممتلكات | 7075-T6 | 6061-T6 |
| مقاومة الشد | ~ 570 ميجا باسكال | ~ 310 ميجا باسكال |
| مقاومة الخضوع | ~ 500 ميجا باسكال | ~ 275 ميجا باسكال |
تتمتع كلتا السبيكتين بمعامل مرونة متقارب يتراوح بين 69 و72 جيجا باسكال. لا يكمن الفرق في الصلابة، بل في القوة. تسمح لك سبيكة 7075 باستخدام جدران أرق مع الحفاظ على هوامش الأمان، مما يُسهم في تحقيق أهداف التصميم خفيف الوزن. أما سبيكة 6061 فهي الخيار الأمثل عندما تكون اللحام والتكلفة أهم من توفير أكبر قدر من الوزن.
القيود والتكلفة
يُعدّ الألومنيوم أغلى ثمناً من البلاستيك، إذ يتراوح سعر الكيلوغرام الواحد من قضبانه بين 6.6 و11 دولاراً أمريكياً. كما أنه يحتاج إلى عمليات تشكيل أو صب، ما يزيد من تكلفة الأدوات والعمالة. لكن من مزاياه سهولة تشكيله، فهو يُقطع أسرع من الفولاذ المقاوم للصدأ بمرتين إلى أربع مرات، ويُقلل من تآكل الأدوات، ويحتاج إلى تثبيتات أقل صلابة. بالنسبة للعديد من أجزاء الروبوتات، تُعوّض هذه السرعة عن سعر المادة.
تطبيقات نموذجية
ستجد الألومنيوم في الهياكل الإنشائية، والألواح المُبددة للحرارة، وهياكل الروبوتات الخارجية. وقد أظهرت دراسة أجريت على مركبات هجينة من الألومنيوم 6061 مُدعمة بكربيد السيليكون، وأكسيد الألومنيوم، والرماد المتطاير، أن مزيجًا يحتوي على 5% من كل مُضاف يُظهر خصائص ميكانيكية جيدة وحماية جيدة من التداخل الكهرومغناطيسي في نطاق التردد X. لا يحتوي الألومنيوم 6061 القياسي على حماية مُدمجة، ولكن يمكن للنسخة المُركبة منه اكتساب هذه الحماية.
ستانلس ستيل
17-4 PH ودرجات أخرى
يتميز الفولاذ المقاوم للصدأ بقوة فائقة. تصل قوة الشد في الفولاذ من الدرجة 17-4 PH إلى حوالي 190-200 كيلوباسكال، وهي أعلى بكثير من قوة الشد في الفولاذ من الدرجتين 304 و316 التي تتراوح بين 75-90 كيلوباسكال. يتميز هذا الفولاذ بسهولة تشكيله في الحالة (أ) بعد التلدين، ويمكن معالجته حرارياً لاحقاً. كما أنه مناسب للتصنيع باستخدام آلات CNC والطباعة المعدنية بتقنية DMLS، مما يتيح إمكانية تصنيع هياكل معقدة.
القوة ومقاومة التآكل
يُحدد سلوك التآكل درجات الجودة. ويلخص الجدول أدناه ذلك.
| الصف | قوة الشد التقريبية (ksi) | المقاومة للتآكل |
| 17-4 درجة الحموضة | 190-200 | الخير |
| 316 SS | 75-90 | أسعار |
| 304 SS | 75-90 | الخير |
| 416 SS | 75-95 | معرض |
| التيتانيوم (الدرجة 5) | 130-150 | أسعار |
يُضاهي الفولاذ 17-4 PH الفولاذ 304 في العديد من التطبيقات، ويتفوق على الفولاذ 416 بفارق كبير. فهو يتحمل الظروف الجوية والمياه العذبة والمواد الكيميائية الخفيفة بشكل جيد. إلا أن مياه البحر الراكدة تُعدّ نقطة ضعف بالنسبة له. كما أن الظروف الغنية بالكلوريدات قد تُسبب تآكل الشقوق، وفي هذه الحالة يُفضّل استخدام الفولاذ 316 أو التيتانيوم.
حالات الاستخدام الصناعي
غالباً ما تعمل روبوتات المصانع داخل المباني، لذا يُعدّ الفولاذ المقاوم للصدأ 17-4 PH خياراً مناسباً. فهو يوفر قوة عالية وحماية كافية من التآكل. أما محطات الغسيل ومصانع الكيماويات فتتجه نحو الفولاذ المقاوم للصدأ 316. يتميز هذا النوع من الفولاذ بكثافته العالية (7.8 غ/سم³)، لذا قد لا يُستخدم في الروبوتات التي تعتمد على الوزن. كما أن موصليته الحرارية المنخفضة (15-25 واط/م·ك) تحدّ من انتشار الحرارة.
التيتانيوم والمغنيسيوم
خصائص Ti-6Al-4V
يتميز التيتانيوم Ti-6Al-4V، أو التيتانيوم من الدرجة الخامسة، بقوة عالية ومقاومة ممتازة للتآكل. تبلغ قوة شدّه 130-150 كيلوباسكال. كثافته 4.5 غ/سم³، وهو أخف من الفولاذ وأثقل من الألومنيوم. موصليته الحرارية منخفضة، حيث تتراوح بين 7 و22 واط/م·ك. يُعدّ تشكيله صعبًا، ولم تتوفر لدينا بيانات عن تكلفته، لذا يُنصح باعتباره خيارًا فاخرًا.
المغنيسيوم: خيار خفيف للغاية
المغنيسيوم هو أخف المعادن المستخدمة في البناء. فهو يحمي من التداخل الكهرومغناطيسي ويقلل الوزن بشكل كبير. لكن قابليته للاشتعال هي عيبه. إذ يمكن أن تشتعل رقائقه الدقيقة وغباره، مما يستدعي التعامل معه بحذر في ورش العمل. هذا الخطر يمنع استخدام المغنيسيوم في بعض برامج تصميم بيوت الروبوتات التي تعمل بالذكاء الاصطناعي.
الفضاء والروبوتات المتميزة
يُستخدم التيتانيوم في صناعة الطيران والفضاء والروبوتات عالية الأداء، حيث يُعدّ كل غرام بالغ الأهمية. كما يُستخدم المغنيسيوم في بعض الهياكل خفيفة الوزن. ويؤدي استخدام كليهما إلى زيادة التكلفة وتعقيد عملية التصنيع. بالنسبة لمعظم تطبيقات الروبوتات التي تعتمد على الذكاء الاصطناعي، يبقى الألومنيوم أو الفولاذ المقاوم للصدأ الخيار الأمثل.
مواد تصنيع غلاف الروبوتات الذكية: البوليمرات والبلاستيك
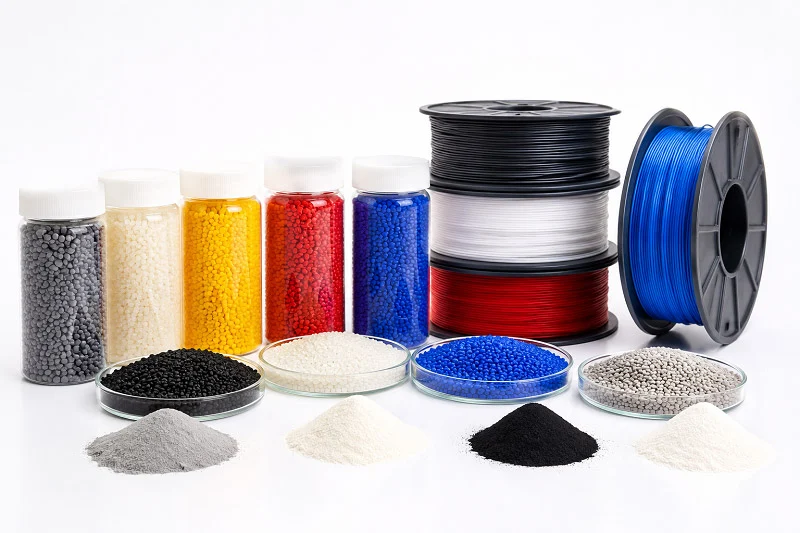
تختلف البوليمرات في عملها في أنظمة الروبوتات عن المعادن. فهي تقلل الوزن والتكلفة، كما أنها تقاوم الصدأ. لكنها تنقل حرارة أقل وتحجب التداخل الكهرومغناطيسي بشكل أقل. لذا، يجب أن تتناسب المواد المناسبة لهياكل روبوتات الذكاء الاصطناعي مع متطلبات العمل.
عضلات المعده
التكلفة وقابلية التشكيل
تُعدّ مادة ABS أقل تكلفة من معظم المواد المستخدمة في صناعة هياكل الروبوتات، كما أنها سهلة التشكيل في القوالب، مما يُبقي تكاليف الأدوات منخفضة. وتُسهم دورات الإنتاج القصيرة في الإنتاج بكميات كبيرة، ما يجعلها خيارًا مثاليًا لقطع غيار الروبوتات المنزلية. وتُستخدم ABS في العديد من قطع غيار الروبوتات الخفيفة، حيث لا تُضيف وزنًا يُذكر إلى الهيكل ككل. كما يُمكن للمصنّعين بسهولة إضافة الطلاء أو الملمس إلى الأسطح النهائية.
يُعدّ ABS خيارًا مثاليًا للاستخدام الداخلي في أنظمة الروبوتات، حيث تبقى درجة الحرارة ثابتة. كما يُناسب هذا النوع من المواد الهياكل الخفيفة وأجزاء الروبوتات، ولا يتطلب تجفيفًا خاصًا قبل التصنيع، مما يُوفّر وقت الإنتاج.
الحدود الحرارية والأشعة فوق البنفسجية
مادة ABS لها حدود واضحة. فهي تلين عند حوالي 100 درجة مئوية. كما أن الأشعة فوق البنفسجية تضر بسطحها في الهواء الطلق، وتظهر عليها تشققات بعد أسابيع من التعرض لأشعة الشمس. لذا، لا يمكن استخدام ABS بمفرده في هياكل الروبوتات الخارجية. كما أن الأجزاء الساخنة داخل الروبوت تُسبب مشاكل أيضاً. لذلك، يُعد التحكم في الحرارة أمراً ضرورياً لأي تصميم يعتمد على مادة ABS.
تظهر مشكلة الأشعة فوق البنفسجية بسرعة. يتحول السطح إلى اللون الأصفر، ثم يصبح هشًا. تساعد الطلاءات، لكنها تزيد التكلفة. بالنسبة لهياكل الروبوتات المنزلية الداخلية، لا يهم هذا الأمر. أما أنظمة الروبوتات الخارجية، فتحتاج إلى مواد مختلفة لأجزاء الجسم.
تطبيقات الروبوتات الاستهلاكية
تُستخدم مادة ABS بكثرة في صناعة روبوتات المساعدة المنزلية، وخاصةً روبوتات التنظيف. تُسهم هذه المادة في خفض الوزن والتكلفة، كما أن قابليتها للتشكيل تُمكّن المصممين من إضافة انحناءات وتركيبات سهلة التركيب، مما يُسرّع عملية التجميع. تُلبي هذه الهياكل الخفيفة احتياجات المستهلكين بشكل ممتاز، وتتميز بمتانة كافية للاستخدام الداخلي.
البولي كربونات
قوة التحمل والوضوح
يُضفي البولي كربونات متانة فائقة على أنظمة الروبوتات. ابحث عن تصنيف مقاومة اللهب UL 94 V-0. تأكد من أن مقاومة الصدمات (إيزود) تتجاوز 600 جول/متر. هذه الأرقام مهمة لتصميم الروبوتات. تتراوح قوة الصدم بين 600 و850 جول/متر. تحافظ المادة على شفافيتها البصرية الممتازة في جميع أنحاء الضوء المرئي. هذا ما يجعلها أفضل غشاء بلاستيكي حراري هندسي شفاف لأجزاء الروبوتات.
تصنيف مقاومة الصدمات للوحة البولي كربونات: ابحث عن تصنيف مقاومة اللهب UL 94 V-0 ومقاومة الصدمات Izod >600 جول/م - وليس فقط "استخدام البولي كربونات".
تحتاج أغطية أنظمة الرؤية إلى هذه المادة، وكذلك أغطية مستشعرات الروبوت. فهي تتحمل الصدمات بشكل أفضل من الأكريليك، كما أنها تلبي متطلبات مقاومة اللهب للأجزاء الإلكترونية داخل الغلاف.
مخاطر التصدع الناتج عن الإجهاد
للبولي كربونات نقطة ضعف واحدة: التشققات الناتجة عن الإجهاد. تهاجم المذيبات المناطق المعرضة للإجهاد في هياكل الروبوتات، وتتشكل الشقوق حول ثقوب البراغي. لذا، يجب على المصممين تخفيف نقاط الإجهاد في التصميم. كما أن التلدين مفيد أيضاً. وتمنع الطلاءات التفاعلات الكيميائية مع الأجزاء الخفيفة.
المادة أكثر عرضة للخدش من الزجاج، لكن الطلاءات الصلبة تعالج هذه المشكلة. بالنسبة لأغطية مستشعرات الروبوت، تُعدّ الصفائح المطلية خيارًا ممتازًا، فهي تحافظ على شفافيتها وتقاوم التلف.
أغطية وألواح أجهزة الاستشعار
تتطلب أغطية المستشعرات مواد شفافة لأنظمة الروبوت، ويُعدّ البولي كربونات خيارًا مثاليًا. يُستخدم في أغلفة أجهزة الليدار ونوافذ الكاميرات، حيث تحمي مقاومته للصدمات المستشعرات باهظة الثمن، كما أن خفة وزنه تُقلل من الحمل على أنظمة الروبوت.
بالنسبة لأنظمة الذكاء الاصطناعي ذاتية القيادة، تُعدّ هذه الأغطية بالغة الأهمية. فالروبوت قادر على الرؤية من خلالها، وأي خدش يُؤثر سلبًا على الأداء. يُقدّم البولي كربونات ذو الطبقة الصلبة حلاً لهذه المشكلة، إذ يجمع بين مقاومة الصدمات ومتانة السطح.
البوليمرات المملوءة بالنايلون والزجاج
القوة ومقاومة التآكل
يُضفي النايلون قوةً عاليةً ومقاومةً للتآكل على أجزاء الروبوتات. أما الأنواع المُدعّمة بالألياف الزجاجية فتزيد من صلابتها بشكلٍ ملحوظ. تحمل الألياف الحمل، بينما تُثبّتها مصفوفة النايلون، لتُشكّل معًا أجزاءً قويةً للروبوتات. وتُستخدم الألياف الزجاجية في صناعة التروس والمحامل، بينما تُستخدم في الأجزاء الخفيفة.
تتفوق نسبة القوة إلى الوزن في النايلون المقوى بالألياف الزجاجية على العديد من المعادن. إذ يمكن أن يزن جزء من النايلون المقوى بالألياف الزجاجية أقل بكثير من جزء من الألومنيوم مع توفير صلابة مماثلة. وهذا يُسهم في تحقيق أهداف التصميم الخفيف لأنظمة الروبوت. كما تُخفف هذه المادة الاهتزازات، مما يجعل أنظمة الروبوت تعمل بسلاسة أكبر عند استخدام هذه الأجزاء.
مشاكل امتصاص الرطوبة
يمتص النايلون الماء، فتتغير خصائص الأجزاء الهيكلية، وتنخفض قوتها، وتتغير أبعادها. الجزء الجاف يكون محكمًا، أما الجزء المبلل فيتمدد. وهذا يُسبب مشاكل لأجزاء الروبوتات الدقيقة في أنظمة الذكاء الاصطناعي.
يجب على المصممين مراعاة ذلك. يساعد التجفيف قبل التشكيل، وكذلك إحكام غلق الجزء النهائي. تتعرض أنظمة الروبوتات الداخلية لرطوبة أقل، بينما تحتاج أنظمة الروبوتات الخارجية إلى إحكام الغلق أو استخدام مواد مختلفة لأجزائها.
مركبات اساسيه
تُصنع أجزاء الروبوتات الهيكلية غالبًا من النايلون المقوى بالألياف الزجاجية. هذه المادة صلبة وقوية، وتقاوم التآكل الناتج عن الأجزاء المتحركة، كما أنها أقل تكلفة من المعدن. تُعد هذه الأجزاء الخفيفة مثالية للإنتاج بكميات متوسطة.
تُستخدم هذه المادة في أذرع وهياكل الروبوتات. فهي تُقلل الوزن دون المساس بالمتانة، مما يجعل الروبوت أكثر كفاءة، ويُقلل استهلاك الطاقة في المحركات، ويُحسّن الأداء العام للنظام في تطبيقات الروبوت.
مواد بناء هياكل الروبوتات الذكية: المواد المركبة والخيارات الناشئة
مركبات من ألياف الكربون
نسبة القوة إلى الوزن
تتيح ألياف الكربون تصميم هيكل الروبوت بخفة وزن فائقة مع الحفاظ على متانته. فهي تتميز بأفضل نسبة صلابة إلى وزن مقارنةً بأي مادة أخرى. كما تمنع ألياف الكربون عالية المرونة انحناء الأجزاء تحت الضغط، وتوقف الحركة في المناطق الحساسة كالأذرع الروبوتية. ويتطلب الروبوت الذي يتحرك بسرعة ودقة هذه الصلابة. ألياف الكربون أخف وزنًا بكثير من المعادن، إذ يمكن أن تكون قطعة منها بنفس صلابة الفولاذ ولكن بوزن أقل بكثير. وهذا ما يساعد المهندسين على تحقيق أهداف التصميم خفيف الوزن لأي روبوت. تُمكّن هذه الأجزاء الخفيفة الروبوتات من التحرك بسرعة أكبر واستهلاك طاقة أقل.
تحديات التكلفة والتصنيع
تكمن المشكلة الرئيسية في ألياف الكربون في تكلفتها العالية، فهي أغلى المواد. وتؤدي خطوات التصنيع المعقدة إلى ارتفاع السعر وانخفاض جودة القطع. كما أن القوالب خاصة ومكلفة، وتستغرق عمليات التشكيل والمعالجة وقتًا طويلاً. بالنسبة للروبوتات عالية الأداء ذات الإنتاج المحدود، تكون التكلفة مقبولة، أما بالنسبة للمنتجات ذات الإنتاج الضخم، فهي غير مقبولة في الغالب. يوضح الجدول أدناه مقارنة بين ألياف الكربون والمواد المركبة المملوءة بالزجاج.
| السمة | ألياف الكربون | المواد المركبة المملوءة بالزجاج |
| صلابة | أعلى قيمة. معامل المرونة العالي يحافظ على استقرار المكونات. | متوسط. مرونة أكبر تحت الحمل. |
| تخفيض الوزن | أفضل نسبة بين الصلابة والوزن. مما ينتج عنه هياكل خفيفة الوزن. | أثقل من ألياف الكربون. |
| التكلفة لكل كيلوغرام | أغلى. | الأكثر فعالية من حيث التكلفة. |
تطبيقات عالية الأداء
تُستخدم ألياف الكربون في الطائرات المسيّرة، وروبوتات السباق، وأنظمة الفضاء الجوي. أي نظام يربط الأداء بتوفير الوزن يعتمد عليها. كما تُقلل هذه المادة من الاهتزازات، ما يُحسّن أداء المستشعرات عندما يكون الهيكل ثابتًا. بالنسبة لذراع روبوت خفيف الوزن أو منصة طيران، تُعدّ ألياف الكربون الخيار الأمثل. تعمل هذه المواد عالية الأداء في ظروف تعجز فيها المواد الأخرى، وتُتيح الأجزاء القوية والخفيفة هذه الاستخدامات، ويعود السبب في ذلك إلى نسبة القوة إلى الوزن.
المواد المركبة المملوءة بالزجاج
الصلابة والاستقرار الحراري
تُعدّ المواد المركبة المملوءة بالزجاج خيارًا أقل تكلفة. صحيح أنها ليست بنفس صلابة ألياف الكربون، إلا أن صلابتها متوسطة. كما أنها أكثر عرضة للانحناء تحت نفس الحمل، لكنها تتحمل الحرارة جيدًا، إذ تحافظ ألياف الزجاج على شكلها عند ارتفاع درجات الحرارة، وهو أمر بالغ الأهمية لأجزاء الروبوتات القريبة من المحركات أو المكونات الإلكترونية. كما أن تكلفة هذه المادة أقل بكثير من ألياف الكربون، وهي قوية بما يكفي للعديد من الاستخدامات الصناعية، مما يوفر مزيجًا مثاليًا من الأداء والتكلفة في مجال الروبوتات.
حدود تآكل الأدوات والصدمات
تتراوح نسبة الألياف الزجاجية القياسية بين 30% و50% من الوزن. تتسبب هذه الألياف في خدش القوالب، مما يؤدي إلى تآكلها بشكل أسرع من البلاستيك غير المملوء. تتطلب القوالب فولاذًا أكثر صلابة، مما يزيد من تكاليف الأدوات ووقت التشغيل. كما أن حدود مقاومة الصدمات مهمة أيضًا، حيث تُحدث الألياف الزجاجية نقاط إجهاد، مما قد يجعل الأجزاء أكثر عرضة للتشقق تحت الأحمال المفاجئة. ويتدهور تشطيب السطح مع زيادة نسبة الألياف الزجاجية. لذا، بالنسبة للتصميمات الخفيفة التي يجب أن تتحمل السقوط، يجب التفكير مليًا في المفاضلات.
المساكن الصناعية
تُستخدم النايلون المقوى بالألياف الزجاجية بكثرة في الهياكل الصناعية. وتستفيد أذرع الروبوتات وقواعدها وغيرها من الأجزاء الهيكلية من هذه التقنية. ويُعدّ توفير الوزن ملحوظًا، وإن كان أقل من ألياف الكربون. وعندما لا تسمح الميزانية باستخدام ألياف الكربون، تُقدّم المواد المركبة المقواة بالألياف الزجاجية أداءً جيدًا للروبوتات. وتستخدم العديد من روبوتات المصانع التي تعمل بالذكاء الاصطناعي هذه المواد المتينة.
المواد الناشئة
المواد البلاستيكية الموصلة للحماية من التداخل الكهرومغناطيسي
تتيح المواد البلاستيكية الموصلة الجديدة لأنظمة الذكاء الاصطناعي تصميم هياكلها بطريقة مبتكرة. تمزج هذه المواد بين اللدائن الحرارية التقليدية وحشوات موصلة، مما يحجب التداخل الكهرومغناطيسي دون الحاجة إلى طبقة معدنية منفصلة. وهذا يسمح بدمج الحماية مباشرةً في الهيكل، ما ينتج عنه هيكل روبوت أبسط وأخف وزنًا. يُعد هذا الأمر بالغ الأهمية لأنظمة الذكاء الاصطناعي الغنية بالمستشعرات، حيث تحل هذه المواد محل الدروع المعدنية الثقيلة بأجزاء خفيفة الوزن.
مواد لينة للتفاعل البشري
أصبحت المواد اللينة جزءًا لا يتجزأ من تصميمات العديد من الروبوتات. تغطي السيليكونات واللدائن الحرارية المرنة أسطح الروبوتات التي يلمسها البشر، مما يجعلها أكثر أمانًا وراحة. يحتاج الروبوت الذي يعمل مع البشر إلى مناطق لينة ومرنة. يكمن التحدي التصميمي في تثبيت هذه المواد اللينة على الهياكل الصلبة الموجودة أسفلها. التصميم الجيد يجعل التفاعل بين الإنسان والروبوت أكثر أمانًا وطبيعية.
اتجاهات المواد المستقبلية
يشهد علم المواد تطوراً سريعاً في هذا المجال. توقعوا المزيد من المواد الهجينة، والبلاستيك الموصل للحماية من التداخل الكهرومغناطيسي، والأغشية الناعمة للمس الآمن، والهياكل خفيفة الوزن التي تجمع بين ألياف الكربون والإلكترونيات المطبوعة. الهدف هو تصميم هيكل للروبوت لا يقتصر دوره على حماية أجزائه، بل يصبح جزءاً لا يتجزأ من الروبوت نفسه. ستساعد هذه الأجزاء الخفيفة الروبوتات على إنجاز المزيد باستهلاك طاقة أقل. مستقبل الروبوتات يعتمد على هذه المواد والتصاميم الذكية.
التصنيع الإضافي لهياكل روبوتات الذكاء الاصطناعي
تعتمد تقنية التصنيع الإضافي على بناء الأجزاء طبقةً تلو الأخرى، متجاوزةً بذلك الحاجة إلى القوالب وأدوات القطع. هذه المرونة تُسهّل تطوير برامج الذكاء الاصطناعي الخاصة بالروبوتات بسرعة. كما تُمكّن المهندسين من اختبار أشكال جديدة دون تكاليف باهظة للأدوات. وتُناسب هذه العملية تمامًا عمليات النمذجة الأولية والإنتاج بكميات صغيرة.
FDM
النمذجة الأولية منخفضة التكلفة
تُعدّ تقنية الطباعة ثلاثية الأبعاد بالترسيب المنصهر (FDM) أرخص طرق الطباعة ثلاثية الأبعاد، حيث تقوم بدفع البلاستيك المنصهر عبر فوهة. تشمل المواد الشائعة المستخدمة ABS وPETG وPLA، وهي مواد منخفضة التكلفة. يستطيع فريق طباعة هيكل كامل خلال ليلة واحدة، مما يُسهّل مراجعة التصميم في مراحله الأولى. يُمكنك فحص القطعة والتأكد من ملاءمتها وتصحيح الأخطاء قبل البدء في استخدام المعدن.
تشطيب السطح وحدود القوة
تظهر على الأجزاء المصنعة بتقنية الترسيب المنصهر (FDM) خطوط طبقات واضحة، وسطحها خشن الملمس، كما أن قوتها ضعيفة على طول المحور Z، وتلتصق الطبقات بشكل رديء في هذا الاتجاه. غالبًا ما يؤدي اختبار السقوط إلى تشقق الجزء. هذه القيود تحول دون استخدام تقنية الترسيب المنصهر في مكونات الروبوتات النهائية، فهي مناسبة لاختبارات التوافق، وليست مناسبة للأغلفة الحاملة للأحمال.
التجهيزات والأقواس الداخلية
المساحة داخل الروبوت محدودة. تتألق تقنية الطباعة ثلاثية الأبعاد بتقنية الترسيب المنصهر (FDM) في تصنيع الدعامات الداخلية وموجهات الكابلات. تحمل هذه الأجزاء أحمالًا خفيفة، فهي تثبت الحساسات وتوجه الأسلاك. يمكنك طباعة دعامة مخصصة في غضون ساعات. هذه المرونة تُساعد فرق الأتمتة على التطوير السريع. تغيير موضع الحساس يعني دعامة جديدة، وليس قالبًا جديدًا.
اتفاقية مستوى الخدمة ومنع فقدان البيانات
دقة عالية ولمسة نهائية ناعمة
تستخدم تقنيتا الطباعة الضوئية المجسمة (SLA) والطباعة الرقمية بالليزر (DLP) الضوء لمعالجة الراتنج، مما يتيح الوصول إلى أدق التفاصيل. كما تحافظان على سماكة الطبقات منخفضة للغاية، لينتج سطح أملس يشبه البلاستيك المصبوب. وهذا أمر بالغ الأهمية في النماذج الأولية المرئية، إذ يُسهم السطح الأملس في إقناع أصحاب المصلحة بالتصميم.
الهشاشة والمعالجة اللاحقة
الأجزاء المصنوعة من الراتنج هشة، وتتشقق عند الصدمات. تُزيد عملية المعالجة اللاحقة من صلابتها، ولكنها تزيد أيضًا من هشاشتها. ويتحكم كل من ضوء الأشعة فوق البنفسجية والوقت في هذه العملية. يحتاج هيكل الروبوت الذي يتعرض للصدمات إلى مواد أكثر متانة. تُعد تقنية الطباعة ثلاثية الأبعاد الضوئية (SLA) الأنسب لنماذج العرض، وليست مناسبة للاستخدام الميداني الشاق.
النماذج المرئية الأولية وأغلفة أجهزة الاستشعار
تُسهّل تقنية الطباعة ثلاثية الأبعاد (SLA) التعامل مع الأشكال الهندسية المعقدة. غالبًا ما تحتوي أغلفة المستشعرات على نوافذ منحنية وجيوب ضيقة، وتطبع هذه التقنية هذه الأشكال كوحدة واحدة. تستفيد أغطية الكاميرات وحوامل أجهزة الليدار من هذه الميزة. كما يُحسّن السطح الأملس من وضوح الصورة. بالنسبة لأنظمة الذكاء الاصطناعي المُزوّدة بمستشعرات، تُضفي هذه العملية مظهرًا أنيقًا ودقةً عالية في التركيب.
SLS وDMLS
أجزاء وظيفية قوية
تُلبّد تقنية SLS مسحوق النايلون لتشكيل أجزاء متينة، دون الحاجة إلى هياكل داعمة. وتُطبّق تقنية DMLS نفس المبدأ مع مسحوق المعادن، حيث تعمل مع الفولاذ المقاوم للصدأ 17-4 PH. تُصنع من هذه المعادن أغلفة متينة للاستخدام النهائي، تتحمل الحرارة والأحمال، كما أنها تحجب التداخل الكهرومغناطيسي بكفاءة عالية.
تشطيب السطح والتكلفة
تتميز قطع SLS بسطح خشن، وكذلك قطع DMLS. يحتاج كلا النوعين إلى تشطيب للحصول على مظهر ناعم. مسحوق المعادن أغلى من البلاستيك، كما أن عملية DMLS أبطأ. المقايضة واضحة: تدفع أكثر مقابل المتانة ومقاومة الحرارة.
قطع غيار للاستخدام النهائي وكميات صغيرة
تُناسب تقنية الطباعة ثلاثية الأبعاد بالليزر الانتقائي (DMLS) إنتاج دفعات صغيرة من الهياكل المعدنية. تصل مساحة الطباعة إلى 140 مم × 140 مم × 100 مم. ويبلغ الحد الأدنى لسمك الجدار 1.0 مم للجدران المدعومة. هذا الحجم مناسب للعديد من مكونات الروبوتات. بالنسبة للروبوتات ذات الإنتاج المنخفض، تُغني تقنية DMLS عن تكاليف الأدوات، إذ تُمكّن المهندسين من طباعة هيكل معدني لروبوت الذكاء الاصطناعي دون الحاجة إلى انتظار قالب.
عمليات الطرح والتشكيل لهياكل روبوتات الذكاء الاصطناعي
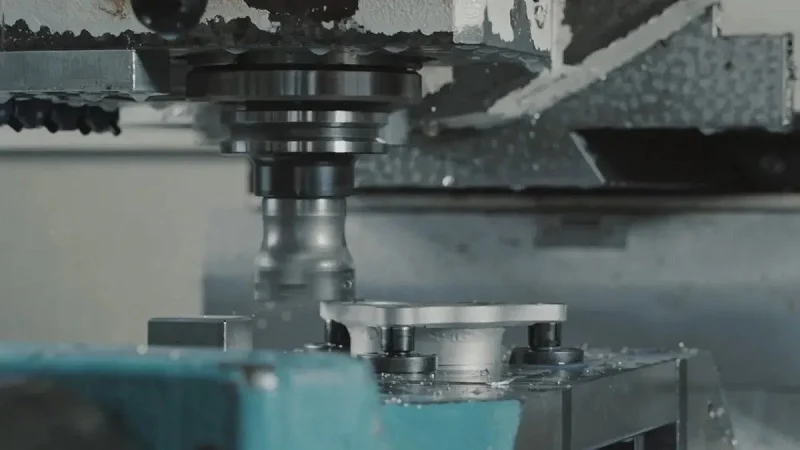
التصنيع باستخدام الحاسب الآلي
الدقة والانتهاء من السطح
تقوم عملية التصنيع باستخدام الحاسوب (CNC) بتقطيع كتلة صلبة إلى الشكل النهائي. يتبع القاطع مسارًا محددًا بواسطة الحاسوب، مما يمنح هيكل الروبوت دقة عالية جدًا. يخرج السطح من الآلة أملسًا، وتبقى أبعاد الأجزاء ضمن نطاق بضعة ميكرونات. هذه الدقة المتناهية ضرورية لإنتاج أجزاء دقيقة في أي نظام ذكاء اصطناعي. تعمل هذه العملية مع الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم. يختلف قطع كل معدن قليلاً، لكن النتيجة تبقى دقيقة. يمكن لورشة تصنيع باستخدام الحاسوب مثل NOBLE تشكيل أشكال معقدة في عملية واحدة، مما يوفر الوقت ويحافظ على محاذاة الأجزاء.
التكلفة وهدر المواد
تتضح تكلفة التصنيع باستخدام الحاسوب (CNC) بسهولة. تبقى تكاليف الأدوات منخفضة، ولا حاجة إلى قالب باهظ الثمن. لكن هدر المواد يتراكم. ففي القطع المعقدة، قد يتحول أكثر من 70% من الكتلة إلى رقائق، مما يرفع سعر الوحدة. يوضح الجدول أدناه مقارنة تكلفة التصنيع باستخدام الحاسوب (CNC) بالقولبة بالحقن.
| عامل التكلفة | التصنيع باستخدام الحاسب الآلي | حقن صب |
| استخدام المواد | أقل من 30% للأجزاء المعقدة؛ 70-90% نفايات | كفاءة تزيد عن 97% |
| تكاليف الأدوات / الإعداد | تكاليف إعداد أقل | تكلفة الأدوات الأولية المرتفعة (10,000 دولار - 50,000 دولار) |
| سلوك تكلفة الوحدة | تكلفة أعلى للوحدة؛ تبقى ثابتة إلى حد ما | ينخفض بشكل حاد مع ارتفاع الحجم |
| نقطة تحول اقتصادية | أشكال بسيطة أو أحجام صغيرة | من المنطقي أن تتجاوز الكمية 10,000 وحدة |
بالنسبة لإنتاج يتراوح بين 50 و500 وحدة، يُعدّ نظام التحكم الرقمي بالحاسوب (CNC) خيارًا مثاليًا. فتكلفة الوحدة الواحدة تبقى ثابتة، بينما تُوزّع تكاليف الإعداد على جميع وحدات الإنتاج. وهذا مناسب للإنتاج بكميات صغيرة وللمراحل الأولى من تطوير الروبوتات.
الهياكل المعدنية والوصلات
تتحمل الهياكل المعدنية المصنعة باستخدام تقنية CNC الأحمال الداخلية للروبوت، حيث تضم المحركات والمستشعرات واللوحات الإلكترونية. وتساهم الأسطح المستوية والفتحات الدقيقة في تسهيل عملية التجميع. كما تعمل القطعة المصنعة آليًا على تبريد الإلكترونيات. ولتحقيق تصميم خفيف الوزن، يُعدّ الألمنيوم 7075 خيارًا مثاليًا، إذ يسمح هذا المعدن بالحفاظ على جدران رقيقة دون التأثير على المتانة. أما بالنسبة لأنظمة الروبوتات التي تتطلب حماية من التداخل الكهرومغناطيسي، فإن الغلاف المعدني المصنّع آليًا يوفر الحماية اللازمة في قطعة واحدة.
تصنيع الصفائح المعدنية
القطع والتشكيل بالليزر
تبدأ عملية تصنيع الصفائح المعدنية بقطعة مسطحة. يقوم الليزر بقطع الشكل الخارجي، ثم تقوم مكبس الثني بثني الحواف. هذه العملية المتسلسلة تُشكل الهياكل الرئيسية للعديد من الأنظمة الروبوتية. وتتميز هذه العملية بالسرعة، حيث يمكن تصنيع هيكل واحد من القطع إلى الثني في غضون ساعات. يضمن القطع بالليزر حوافًا نظيفة، بينما يُضيف الثني صلابة دون زيادة الوزن، مما يُساهم في تصنيع هياكل خفيفة الوزن لأنظمة الأتمتة. يتولى فريق الصفائح المعدنية في شركة نوبل عمليتي القطع والثني داخليًا، مما يُقلل من وقت التسليم.
اللحام والتجميع
تتصل القطع المنحنية ببعضها عن طريق اللحام. يتميز اللحام بالقوة والمتانة. بالنسبة للهياكل الإنشائية، يتفوق اللحام على المثبتات من حيث قدرة التحمل. تتضمن مرحلة التجميع إضافة دعامات ومسامير وحشوات ملولبة. تُمكّن هذه الميزات الهيكل من احتواء الأجزاء الداخلية. تُعدّ الهياكل المعدنية الصفائحية مناسبة للروبوتات التي تحمل حمولات ثقيلة، حيث يتحمل الهيكل الضغط، بينما تحمي الألواح الخارجية المكونات الإلكترونية.
الهياكل الإطارية والشاسيه
تستخدم العديد من الروبوتات هيكلاً معدنياً. يوفر هذا التصميم نسبة جيدة بين القوة والوزن. ويؤثر اختيار المادة على النتيجة النهائية. فالفولاذ يتميز بقوة عالية، بينما يتميز الألومنيوم بخفة الوزن. في مجال الأتمتة الصناعية، تدوم الهياكل الفولاذية لسنوات عديدة. أما في الروبوتات المتنقلة، فيوفر الألومنيوم طاقة البطارية. يوضح الجدول أدناه خيارات العمليات حسب الحجم.
| نطاق الصوت | العملية الأكثر فعالية من حيث التكلفة | المنطق |
| 1-50 | الطباعة ثلاثية الأبعاد، CNC | انخفاض تكاليف التشغيل الجديدة؛ تعلم سريع |
| 50-500 | التحكم الرقمي بالحاسوب، الصفائح المعدنية | قابل للتكرار دون الحاجة إلى أدوات عالية الجودة |
| متوسط | صفائح معدنية، قالب جسر | منطقة الانتقال: التكرار يؤتي ثماره |
| مرتفع | صب الحقن، صب القوالب | ارتفاع تكاليف إعادة الاستثمار غير المتكررة؛ السرعة هي الفيصل |
تنخفض تكاليف الصفائح المعدنية بشكل طفيف مع زيادة حجم الإنتاج. ويتم توزيع تكاليف الإعداد على عدد أكبر من الوحدات. لذا، يُعد هذا خيارًا مناسبًا للإنتاج متوسط الحجم.
قولبة الحقن والصب الفراغي
قولبة الحقن بكميات كبيرة
تعتمد عملية التشكيل بالحقن على دفع البلاستيك المنصهر في قالب فولاذي، وتستغرق دورة الإنتاج ثوانٍ معدودة. يمكن لقالب واحد إنتاج ملايين القطع. تُعد هذه العملية الخيار الأمثل لهياكل الروبوتات الاستهلاكية ذات الإنتاج الضخم. ينخفض سعر الوحدة الواحدة بسرعة مع زيادة الكمية. تتراوح تكلفة الاستثمار الأولي في الأدوات بين 10,000 و50,000 دولار أمريكي، ويتطلب ذلك إنتاج 5,000 وحدة على الأقل ليكون مجديًا اقتصاديًا. أما عند تجاوز 10,000 وحدة، يصبح التشكيل بالحقن الخيار الأرخص.
تتجاوز كفاءة استخدام المواد 97%. ويتم إعادة تدوير المواد الخام الزائدة. وتضمن هذه العملية جودة متسقة في كل عملية حقن. بالنسبة لهياكل الروبوتات التي تُباع بكميات كبيرة، يُعدّ قولبة الحقن هي المعيار.
الصب الفراغي لإنتاج الجسور
تُعدّ عملية الصبّ الفراغي مرحلةً وسيطةً بين النماذج الأولية والإنتاج الكامل. حيث يقوم قالبٌ من السيليكون بتجسيد الشكل من نموذجٍ رئيسي. وتُعدّ تكلفة القالب أقل بكثير من تكلفة القوالب الفولاذية، كما أن مدة التنفيذ لا تتجاوز بضعة أيام بدلاً من أسابيع. وتُنتج هذه العملية عددًا محدودًا من النسخ قبل أن يتلف القالب. بالنسبة لإنتاج كميات صغيرة من هياكل الروبوتات، يُتيح الصبّ الفراغي الحصول على أجزاء مصبوبة حقيقية بتكلفةٍ زهيدة مقارنةً بتكلفة القوالب.
تُحاكي هذه المواد البلاستيك المستخدم في الإنتاج، إذ تتميز بصلابة ولون مماثلين. وهذا يُمكّن المهندسين من اختبار الملاءمة والوظيفة قبل شراء قوالب الصلب. وتُعدّ تقنية الصبّ الفراغي مناسبةً لإنتاج الجسور والتحقق من جدوى تسويقها.
تكلفة الأدوات والمدة الزمنية
تُحدد تكلفة الأدوات اختيار العملية. لا تحتاج تقنية CNC إلى أدوات خاصة بالقطعة. بينما تحتاج الصفائح المعدنية إلى قوالب بسيطة. أما قولبة الحقن فتتطلب قوالب باهظة الثمن. وينطبق النمط نفسه على مدة التسليم؛ إذ تُشحن قطعة CNC في غضون أيام، بينما يستغرق تصنيع القالب أسابيع، ويستغرق قالب حقن الفولاذ شهورًا. بالنسبة لشركات الروبوتات ذات الجداول الزمنية الضيقة، يُعد هذا الجدول الزمني بالغ الأهمية. وتعتمد العملية المناسبة على حجم الإنتاج وسرعته. تُقدم NOBLE خدماتها للعملاء بدءًا من النموذج الأولي وحتى الإنتاج، مُطابقةً العملية مع حجم الإنتاج دون أي تأخيرات غير ضرورية.
عمليات التشطيب لهياكل روبوتات الذكاء الاصطناعي
الطلاء والطلاء
الحماية من التآكل والتآكل
لا يقتصر دور الطلاء على تحسين مظهر هيكل الروبوت الذكي فحسب، بل يغطي السطح لحمايته من الرطوبة والمواد الكيميائية. ويُضيف الطلاء المسحوق أو الطلاء الكهربائي طبقةً متينةً تمنع الصدأ، وهي طبقة بالغة الأهمية للروبوتات الخارجية، إذ تحمي المعدن الموجود أسفلها من المطر والملح.
يُعدّ اللون واللمعان عنصرين مهمين في بناء العلامة التجارية. فاللمسة النهائية الناعمة والمتساوية تُظهر للعملاء جودة عالية. وفي الإنتاج، تضمن خطوط الرش الآلية تجانس الطلاء في كل وحدة، مما يُسهم في سلاسة عمليات التصنيع واسعة النطاق.
قواعد الارتداء والبيئة
لا تدوم جميع أنواع الطلاء في الظروف القاسية. فالأشعة فوق البنفسجية تُتلف بعض أنواع الطلاء مع مرور الوقت، كما أن الاحتكاك المتكرر يُؤدي إلى تآكل الطبقات الرقيقة. بالنسبة للروبوتات التي تعمل في الهواء الطلق، يُعدّ الطلاء العلوي المقاوم للأشعة فوق البنفسجية ضروريًا. أما أنظمة الذكاء الاصطناعي الداخلية فتتعرض لضغط أقل، لذا يكفيها طلاء أساسي.
تؤثر القواعد البيئية أيضاً على العملية. فبعض المذيبات مقيدة قانونياً. وتُعدّ الطلاءات المائية خياراً أكثر أماناً، وإن كانت أغلى ثمناً قليلاً، إلا أنها تُلبي معايير الهواء النظيف. ويتعين على فرق الإنتاج الموازنة بين المتانة والتكلفة والالتزام بالقواعد.
أغلفة خارجية وعلامات تجارية
غالبًا ما تستخدم الروبوتات ذات العلامات التجارية ألوانًا وشعارات مخصصة. ويحافظ الطلاء المتين على مظهرها الأنيق حتى بعد سنوات من الاستخدام. أما بالنسبة لهياكل روبوتات الذكاء الاصطناعي الخارجية، فإن نظامًا متعدد الطبقات هو الأنسب. حيث تلتصق طبقة أساسية بالمعدن، وتضيف طبقة ملونة المظهر المطلوب، بينما تُحكم طبقة نهائية شفافة إغلاق كل شيء.
التركيب
قبضة محكمة وإخفاء الخدوش
يُضفي الملمس على سطح الروبوت إحساسًا أفضل. كما يُحسّن الملمس الخفيف من ثبات اليد البشرية، ويُخفي الخدوش الصغيرة وبصمات الأصابع، مما يُحافظ على مظهر هيكل الروبوت الذكي جديدًا لفترة أطول. ولا يُكلّف الملمس المُدمج أي تكلفة إضافية عند الإنتاج بكميات كبيرة.
قيود العملية
لا تتناسب جميع أنواع النقوش مع جميع الأشكال. فالنقوش العميقة قد تحبس الأوساخ، والزوايا الحادة قد لا تُملأ بالتساوي. وللإنتاج، يجب قطع القالب مع مراعاة النقش المطلوب، مما يزيد من وقت وتكلفة الأدوات. لذا، ينبغي على فرق التصميم اختيار النقش مبكرًا لتجنب إعادة العمل.
الأسطح التفاعلية مع الإنسان
تحتاج الروبوتات التي تعمل بالقرب من البشر إلى أسطح ناعمة الملمس. فالسطح ذو الملمس الخشن يُعطي شعورًا بالدفء وأقل آلية، كما أنه يقلل من الانزلاق عند الإمساك بالروبوت. بالنسبة للروبوتات في المنازل أو المستشفيات، تُعزز هذه التفاصيل الصغيرة الثقة.
طلاء المعادن
الحماية من التداخل الكهرومغناطيسي والتوصيلية
يحوّل الطلاء المعدني غلاف الروبوت البلاستيكي المزود بتقنية الذكاء الاصطناعي إلى درع واقٍ. تعمل طبقات النيكل والنحاس المطلية بالكهرباء على منع التداخل الكهرومغناطيسي. يوضح الجدول أدناه مقارنة فعالية الطلاء بالدهانات الموصلة.
| نظام تغليف | سماكة | 30 ميغاهيرتز | 100 ميغاهيرتز | 1 غيغاهرتز | 10 غيغاهرتز |
| طلاء كامل بالنحاس/النيكل | 1.0-2.5 ميكرومتر | 90 ديسيبل | 108 ديسيبل | 120 ديسيبل | 87 ديسيبل |
| الطلاء الانتقائي بالنحاس/النيكل | 2.0-2.5 ميكرومتر | 77 ديسيبل | 73 ديسيبل | 71 ديسيبل | 63 ديسيبل |
| طلاء نحاسي مطلي بالفضة | 0.025 – 0.375 مم | 65 ديسيبل | 63 ديسيبل | 70 ديسيبل | 63 ديسيبل |
| طلاء فضي | 0.0125 – 0.025 مم | 70 ديسيبل | 71 ديسيبل | 62 ديسيبل | 70 ديسيبل |
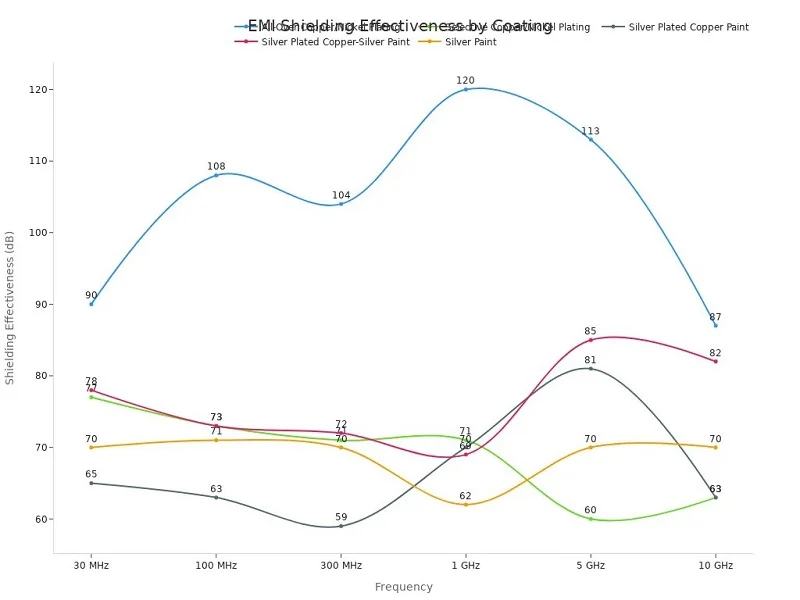
تتطلب التطبيقات العملية عادةً تخفيفًا يتراوح بين 40 و80 ديسيبل اعتمادًا على حساسية الدائرة وحدود الانبعاث.
الالتصاق والمخاوف البيئية
تلتصق عملية الطلاء بشكل أفضل بالبلاستيك النظيف والمحفور. أي زيت أو غبار يُفسد الالتصاق. كما تستخدم هذه العملية مواد كيميائية تتطلب عناية فائقة. وتزيد معالجة النفايات من التكلفة. ولإنتاج هذه المنتجات، يجب أن تتم هذه الخطوات ضمن خط إنتاج مُحكم.
أغلفة حساسة للتداخل الكهرومغناطيسي
تحتاج أنظمة الذكاء الاصطناعي المزودة بأجهزة استشعار إلى حماية قوية. يوفر الغلاف المطلي هذه الحماية دون الحاجة إلى معادن ثقيلة. أما بالنسبة للروبوتات التي يجب أن تجتاز اختبارات الانبعاثات، فإن الطلاء الكامل بالنحاس/النيكل يحقق أعلى مستويات الحماية في جميع نطاقات الانبعاثات.
اعتبارات تصميم مساكن الروبوتات الذكية
يحتوي الروبوت الشبيه بالإنسان على مجموعة كبيرة من الأجزاء داخل هيكله. تتنافس عمليات التصنيع، والمحامل، والإلكترونيات، وأجهزة الاستشعار، والكابلات، وأنظمة التبريد على المساحة المتاحة. يجب أن يحافظ هيكل الروبوت الذكي على تماسك هذه الأجزاء، وأن يضمن برودتها وهدوئها وسلامتها. ثلاثة مجالات تصميمية رئيسية هي التي تحدد معظم القرارات الصعبة.
الإدارة الحرارية
الموصلية الحرارية للمواد
تنقل المعادن الحرارة بكفاءة أعلى بكثير من البوليمرات أو المواد المركبة. تبلغ الموصلية الحرارية للألمنيوم 120-180 واط/متر·كلفن، بينما تنخفض إلى 15-25 واط/متر·كلفن في الفولاذ المقاوم للصدأ، وتصل إلى 7-22 واط/متر·كلفن في التيتانيوم. أما المواد البلاستيكية ومركبات ألياف الكربون فتعمل كعوازل، حيث تحبس الحرارة بالقرب من المكونات الإلكترونية. في أنظمة الذكاء الاصطناعي ذات اللوحات الكثيفة، يعمل الغلاف المعدني على توزيع الحرارة على السطح، بينما يحتاج الغلاف البلاستيكي إلى مراوح أو أنابيب حرارية لتبريده.
الهندسة وتدفق الهواء
يُعدّ الشكل بنفس أهمية المادة. تسمح فتحات التهوية القريبة من الأعلى بخروج الهواء الساخن. وتوجه القنوات بين المكونات الهواء البارد فوق المناطق الساخنة. يؤدي الغلاف المغلق لروبوت الذكاء الاصطناعي إلى حبس الحرارة وتقصير عمر المكونات. لذا، ينبغي على المصممين ترك مساحة كافية لحركة الهواء، وإبعاد الكابلات عن مسارات تدفق الهواء.
تكامل التبريد النشط
أحيانًا لا يكفي التبريد السلبي. لذا، تُضاف المراوح ومشتتات الحرارة وأنابيب التبريد لتوفير تبريد فعال. يجب أن يحتوي الهيكل على هذه المكونات وأن يسمح لها بالتهوية. تتطلب نقاط تثبيت المراوح جدرانًا صلبة لمنع الاهتزاز، ويُوفر الإطار المعدني هذه الصلابة، كما أنه يسحب الحرارة من محرك المروحة نفسه.
حماية EMI
المواد والطلاءات الموصلة
يُعطّل التداخل الكهرومغناطيسي عمل أجهزة الاستشعار والوصلات اللاسلكية. ويُمكن لهيكل الروبوت المعدني المزود بتقنية الذكاء الاصطناعي أن يحجبه تلقائيًا. أما الهياكل البلاستيكية فتحتاج إلى طبقة موصلة. ويُعدّ طلاء النحاس والنيكل غير الكهربائي خيارًا جيدًا. كما تُعدّ الدهانات والحشيات الموصلة خيارات أخرى. ويؤثر كل خيار على التكلفة والوزن.
فعالية الحماية
يصل مستوى الضوضاء عند استخدام طلاء كامل بالنحاس والنيكل إلى 90 ديسيبل عند تردد 30 ميجاهرتز و120 ديسيبل عند تردد 1 جيجاهرتز. أما عند استخدام طلاء انتقائي، فينخفض إلى 71-77 ديسيبل. بينما يصل مستوى الضوضاء عند استخدام طلاء فضي إلى حوالي 62-71 ديسيبل. تتطلب التطبيقات العملية مستوى ضوضاء يتراوح بين 40 و80 ديسيبل. ويعتمد المستوى الأمثل على حساسية الدائرة وحدود الانبعاثات.
التثبيت والتأريض
لا يُجدي التدريع نفعًا إلا مع التأريض الجيد. يجب أن تكون كل لوحة موصلة متصلة بالهيكل. تُستخدم الحشيات لسد الفجوات عند الوصلات. يجب أن تبقى فتحات الكابلات والتهوية صغيرة. فالفتحات الواسعة تُسرّب التداخل الكهرومغناطيسي بسرعة. ينبغي على المصممين التعامل مع كل وصلة كنقطة تسريب محتملة.
السلامة الهيكلية والوزن
متطلبات تحمل الأحمال
يتحمل هيكل الروبوت الذكي أحمالًا حقيقية. فالمحركات والأذرع والحمولات تدفع وتسحب الإطار، وتتعرض المفاصل لإجهاد متكرر. يجب أن يحافظ الهيكل على شكله تحت الحمل. يوفر الألمنيوم 7075-T6 قوة شد تبلغ حوالي 570 ميجا باسكال، مما يسمح للجدران الرقيقة بحمل أجزاء ثقيلة.
استراتيجيات إنقاص الوزن
يُقلل التصميم خفيف الوزن من استهلاك الطاقة ويزيد من السرعة. يوفر الألمنيوم وألياف الكربون أفضل نسب القوة إلى الوزن. كما تُقلل الهياكل خفيفة الوزن من القصور الذاتي، مما يُساعد الروبوتات التعاونية على التوقف بسرعة وأمان. كل غرام يتم توفيره يُفيد النظام بأكمله.
المقاومة تأثير
تصطدم الروبوتات بالأشياء. قد يتسبب سقوط أداة أو اصطدامها بجدار في تشقق غلافها. يتحمل البولي كربونات الصدمات بشكل أفضل من مادة ABS. أما المعادن فتتعرض للانبعاجات ولكن نادرًا ما تتحطم. في حالة التعاون بين الإنسان والروبوت، تمتص الأغلفة الخارجية المرنة الطاقة، كما أنها تحمي الأشخاص القريبين.
معايير اختيار مساكن الروبوتات الذكية
يعتمد اختيار المادة والعملية المناسبتين لهيكل روبوت الذكاء الاصطناعي على ثلاثة أمور: عدد الوحدات المطلوبة، ووظيفة القطعة، والميزانية المتاحة. أي خطأ في هذه الأمور سيؤدي إلى إهدار المال أو إنتاج منتج معيب.
التكلفة وحجم الإنتاج
خيارات الصوت المنخفض
بالنسبة للإنتاج بكميات صغيرة، تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) والطباعة ثلاثية الأبعاد والصب الفراغي الخيارات الأمثل. تتميز عمليات التصنيع باستخدام الحاسوب (CNC) بتكلفة أدوات منخفضة وتكلفة ثابتة للوحدة بغض النظر عن الكمية. ويتراوح وقت التسليم للجزء الأول بين يوم واحد وخمسة أيام. أما الطباعة ثلاثية الأبعاد، فلا تتطلب أي تكلفة أدوات، وهي مناسبة لإنتاج نماذج أولية تتراوح بين وحدة واحدة وعشر وحدات. بينما يقع صب اليوريثان ضمن النطاق المتوسط، بتكاليف أدوات معتدلة وإنتاج مناسب للإنتاج المحدود.
خيارات الحجم المتوسط
يتطلب الإنتاج بكميات متوسطة استخدام أدوات جسرية، وتقنية التلبيد الانتقائي بالليزر (SLS)، وتقنية قولبة الحقن باستخدام أدوات مرنة. تُوازن هذه الطرق بين إمكانية التكرار واستثمار معقول في الأدوات. كما يُعد تصنيع الصفائح المعدنية مناسبًا أيضًا، إذ يتميز بتكاليف أدوات معتدلة ويتكيف مع الإنتاج بكميات صغيرة أو كبيرة. بالنسبة لفرق الروبوتات التي تنتقل من مرحلة النموذج الأولي إلى مرحلة التسويق، تُصبح قرارات العمليات في هذه المرحلة بالغة الأهمية.
خيارات الحجم الكبير
الإنتاج بكميات كبيرة يعني استخدام تقنيات التشكيل بالحقن، والصب بالقوالب، والتجميع الآلي. تتطلب أدوات التشكيل بالحقن استثمارًا كبيرًا، لكن تكلفة الوحدة تنخفض بشكل ملحوظ مع زيادة الإنتاج. كما تتطلب أدوات الصب بالقوالب استثمارًا كبيرًا، وتصبح مجدية عند إنتاج أكثر من 10,000 وحدة. تمتد فترات التسليم لأسابيع أو شهور. هذا هو المسار المعتاد لمنتجات الروبوتات الاستهلاكية.
متطلبات الأداء
القوة والصلابة
تتطلب الهياكل الحاملة للأحمال سبائك معدنية عالية القوة مثل الألومنيوم والتيتانيوم والفولاذ. توفر هذه المواد المتانة ومقاومة التآكل والثبات في الأبعاد. غالبًا ما تستخدم أذرع ومفاصل الروبوتات مواد مركبة خفيفة الوزن مثل ألياف الكربون المقواة بالبوليمر (CFRP) نظرًا لنسبة قوتها العالية إلى وزنها.
الاحتياجات الحرارية والتوافق الكهرومغناطيسي
تمتص المعادن الحرارة بعيدًا عن الإلكترونيات، بينما تحبسها البوليمرات والمواد المركبة. في أنظمة الذكاء الاصطناعي ذات اللوحات الكثيفة، يعمل الغلاف المعدني على توزيع الحرارة. يتطلب التدريع ضد التداخل الكهرومغناطيسي مواد أو طلاءات موصلة. يصل مستوى التدريع الناتج عن الطلاء الكامل بالنحاس والنيكل إلى 90 ديسيبل عند تردد 30 ميجاهرتز.
مقاومة البيئة
تواجه الروبوتات الخارجية الأشعة فوق البنفسجية والمطر والملح. توفر البوليمرات والبلاستيكات المتطورة مقاومة كيميائية وفعالية من حيث التكلفة للهياكل والأغطية الواقية. يتحمل الفولاذ المقاوم للصدأ 316 الغسيل والمواد الكيميائية بشكل أفضل من الفولاذ المقاوم للصدأ 17-4 PH.
أدوات المقارنة واتخاذ القرار
مصفوفة المواد مقابل مصفوفة العمليات
| فئة المواد | خصائص المفتاح | التطبيق في هياكل الروبوتات |
| المواد المركبة خفيفة الوزن (CFRP، FRP) | نسبة عالية بين القوة والوزن، وزن منخفض، قدرة حمولة محسّنة | أذرع الروبوت، والمفاصل، والهياكل |
| سبائك معدنية عالية القوة | المتانة، ومقاومة التآكل، والثبات الأبعاد | الهياكل الحاملة للأحمال |
| البوليمرات والبلاستيك المتقدمة | مقاومة المواد الكيميائية، سهولة التصنيع، فعالية التكلفة، مرونة التصميم | الهياكل، والأغطية الواقية، والمكونات غير الهيكلية |
| مواد متخصصة | احتكاك منخفض، مقاومة للتآكل، استقرار حراري | المفاصل، مكونات المشغل |
| أنظمة المواد الهجينة | أداء مُحسّن من خلال الجمع بين المواد | التوزيع الاستراتيجي لتحقيق التوازن بين القوة والوزن والتكلفة |
التكلفة والسرعة وقابلية التوسع
| طريقة عملنا | تكلفة الأدوات | تكلفة الوحدة الواحدة | نطاق الحجم الأمثل | مهلة التسليم (الجزء الأول) |
| التصنيع باستخدام الحاسب الآلي | الحد الأدنى / بلا | مسطح عبر الحجم | منخفض إلى متوسط (1-10,000) | 1-5 أيام |
| حقن صب | مرتفع | منخفض جدًا على نطاق واسع | عالي (10,000+) | أسابيع إلى شهور |
| الطباعة 3D | بدون سلوفان | يتم تحديده بواسطة وقت التشغيل/المادة | النماذج الأولية (1-10) | 1-5 أيام |
| تصنيع الصفائح المعدنية | معتدل | قابل للتكيف | منخفض > مرتفع | من 1 إلى 5 أيام (بدون أدوات) |
شجرة القرار للاختيار
ابدأ بالكمية. أقل من 10 وحدات؟ اختر الطباعة ثلاثية الأبعاد. بين 10 و10,000؟ استخدم التصنيع باستخدام الحاسوب (CNC) أو تشكيل الصفائح المعدنية. أكثر من 10,000؟ استخدم قولبة الحقن أو صب القوالب. ثم حدد متطلبات الأداء. إذا كانت متطلبات الحرارة أو التوافق الكهرومغناطيسي عالية، فاختر المعدن. إذا كان الوزن هو الأهم، فاختر المواد المركبة. وأخيرًا، راجع ميزانيتك والجدول الزمني.
جرّب برنامج Materials.AI الخاص بنا للحصول على المزيد من الإرشادات حول اختيار المواد.
نوبل: شريك تصنيع أغلفة روبوتات الذكاء الاصطناعي

تُعنى شركة نوبل بتصنيع هياكل الروبوتات الذكية التي تعمل بالذكاء الاصطناعي، وذلك من خلال معالجة المعادن والبلاستيك. وتُقدم الشركة خدماتها للصناعات التي تستخدم الروبوتات الذكية في عمليات اللحام والطلاء والتجميع والفرز ومراقبة الجودة. هذه الخبرة تُعدّ ميزةً قيّمةً عند الحاجة إلى شريكٍ مُلِمٍّ بكلٍّ من الروبوتات والتصنيع.
معالجة المعادن والبلاستيك
التصنيع باستخدام الحاسب الآلي وقولبة الحقن
تُقدّم شركة نوبل خدمات التصنيع باستخدام الحاسوب (CNC) للهياكل المعدنية، والقولبة بالحقن للأجزاء البلاستيكية. وتُناسب عمليات التصنيع باستخدام الحاسوب (CNC) الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم، مع الحفاظ على دقة عالية في تصنيع المكونات. أما القولبة بالحقن فتُستخدم في الإنتاج بكميات كبيرة لهياكل الروبوتات الاستهلاكية. وتعتمد كلتا العمليتين على نظام الجودة نفسه.
التصنيع الإضافي والصفائح المعدنية
تشمل تقنيات التصنيع الإضافي الطباعة ثلاثية الأبعاد بتقنية الترسيب المنصهر (FDM)، والطباعة المجسمة الضوئية (SLA)، والطباعة الانتقائية بالليزر (SLS)، والطباعة الانتقائية بالليزر المباشر (DMLS). وتقوم تقنية DMLS بطباعة الأجزاء المعدنية باستخدام الفولاذ المقاوم للصدأ 17-4 PH. أما تصنيع الصفائح المعدنية فيُستخدم لبناء الهياكل والإطارات. وتتكامل عمليات القطع بالليزر والثني واللحام لتصنيع أنظمة الروبوتات التي تتطلب هياكل قوية.
نطاق المواد والخبرة
تشمل مجموعة المواد سبائك الألومنيوم، وأنواع الفولاذ المقاوم للصدأ، والتيتانيوم، والمغنيسيوم، ومادة ABS، والبولي كربونات، والنايلون، ومركبات ألياف الكربون. يتيح هذا التنوع لشركة NOBLE اختيار المادة المناسبة للتطبيق. قد يحتاج ذراع روبوت تعاوني إلى ألياف الكربون، بينما قد تحتاج قاعدة أتمتة مصنع إلى الفولاذ. يدرك الفريق تمامًا هذه المفاضلات.
الشهادات والجودة
شهادة إدارة الجودة
تُغطي شهادة إدارة الجودة أنظمة إدارة الجودة، وتضمن ثبات معايير التحكم في العمليات خلال جميع مراحل الإنتاج. بالنسبة لمشتري وحدات الروبوتات الذكية، تُشير هذه الشهادة إلى جودة المنتج النهائي.
معايير جودة الأجهزة الطبية
تُثبت معايير الجودة للأجهزة الطبية قدرة شركة نوبل على تلبية المتطلبات التنظيمية الصارمة. وتستفيد أنظمة الروبوتات المستخدمة في الرعاية الصحية أو التعاون بين الإنسان والروبوت من هذا النهج.
عمليات ضمان الجودة
يتم ضمان الجودة من خلال فحص المواد الواردة، والتفتيش أثناء عملية التصنيع، والاختبار النهائي. تُقاس كل دفعة وفقًا للمواصفات. وتكتشف الأنظمة العيوب قبل شحن الأجزاء. هذا النهج يضمن سلامة وموثوقية الروبوتات التعاونية.
إمكانيات الخدمة الكاملة
دعم التصميم والنماذج الأولية
تُساعد منصة NOBLE في تصميم المنتجات بما يُسهّل عملية التصنيع. يقوم المهندسون بمراجعة سُمك الجدران، وزوايا السحب، وتراكمات التفاوتات. تتم عملية النمذجة الأولية من خلال الطباعة ثلاثية الأبعاد، أو التصنيع باستخدام الحاسوب (CNC)، أو الصب الفراغي. يُمكّن وقت التسليم السريع الفرق من اختبار الملاءمة والوظائف في وقت مبكر.
الإنتاج والتجميع
تتراوح عمليات الإنتاج من عمليات التصنيع باستخدام الحاسوب (CNC) ذات الكميات المنخفضة إلى عمليات قولبة الحقن ذات الكميات الكبيرة. وتشمل خدمات التجميع تركيب الأقواس، وتركيب الحشوات، ودمج الأنظمة الفرعية. وتتميز أنظمة الأتمتة بالمرونة التي تناسب مختلف مستويات الإنتاج.
حلول شاملة
تغطي منصة NOBLE المسار الكامل من التصميم إلى التجميع. وهذا يعني وجود شريك واحد للنماذج الأولية، والتجهيزات، والإنتاج، والتشطيب. تستفيد كل من الروبوتات التعاونية وأنظمة الأتمتة الصناعية من هذا النهج المتكامل. تبقى العملية بسيطة، ويبقى التعاون وثيقاً.
اختر المادة المناسبة لوظيفة القطعة المطلوبة. حدد العملية بناءً على عدد الوحدات التي تحتاجها، وميزانيتك، وسرعة الإنتاج المطلوبة. احرص دائمًا على تضمين التشطيب، والإدارة الحرارية، والحماية من التداخل الكهرومغناطيسي. تُتيح الطباعة ثلاثية الأبعاد للمعادن (DMLS) تصنيع هياكل مخصصة لروبوتات الذكاء الاصطناعي. تُضيف البوليمرات الموصلة حماية إضافية. تُساهم المواد المرنة في جعل التعاون بين الإنسان والروبوت أكثر أمانًا. تُغير هذه التوجهات الإنتاجية صناعة الروبوتات. بالنسبة للروبوتات التعاونية، تُتيح النماذج الأولية اختبار خياراتك قبل البدء في استخدام أدوات الإنتاج. تتحقق فرق الأتمتة التعاونية من الملاءمة، والحرارة، والحماية في وقت مبكر. تُوفر هذه الخطوة في إنتاج الروبوتات المال. يُسرّع التصميم التعاوني عملية أتمتة الروبوتات. كل عملية إنتاج روبوتات تحتاج إلى نموذج أولي مُثبت. قيّم تطبيقك أولًا، ثم ابدأ. سيستمر علم المواد وتصنيع الروبوتات في التقارب، مما يفتح آفاقًا جديدة للإنتاج التعاوني والعمل الجماعي في مجال أتمتة الإنتاج.
الأسئلة الشائعة حول مساكن الروبوتات الذكية
ما هي المادة الأنسب لهيكل روبوت الذكاء الاصطناعي الذي يحتاج إلى حماية قوية ضد التداخل الكهرومغناطيسي؟
تعمل الأغلفة المعدنية على حجب التداخل بشكل طبيعي. يوفر الألومنيوم حماية تتراوح بين 80 و100 ديسيبل. أما الأغلفة البلاستيكية فتحتاج إلى تحسين. يصل طلاء النحاس والنيكل غير الكهربائي إلى 90 ديسيبل عند تردد 30 ميجاهرتز. ويتفوق الطلاء الكامل على الطلاء الانتقائي والطلاء الفضي في معظم الترددات.
متى يكون استخدام تقنية التشكيل بالحقن مناسباً لهيكل روبوت الذكاء الاصطناعي؟
يصبح استخدام قولبة الحقن مجديًا عند إنتاج أكثر من 10,000 وحدة. تتراوح تكلفة الأدوات بين 10,000 و50,000 دولار أمريكي. ينخفض سعر الوحدة الواحدة بسرعة عند هذا الحجم. أما عند إنتاج أقل من 5,000 وحدة، فإن استخدام آلات CNC أو تشكيل الصفائح المعدنية يُبقي التكاليف منخفضة. وتعتمد نقطة التحول على مدى تعقيد القطعة ونوع المادة.
هل يمكنني استخدام الطباعة ثلاثية الأبعاد لتصنيع غلاف روبوت الذكاء الاصطناعي النهائي؟
نعم، ولكن اختر العملية المناسبة. تطبع تقنية DMLS الأجزاء المعدنية باستخدام الفولاذ المقاوم للصدأ 17-4 PH، وتُستخدم هذه الأجزاء كأغلفة نهائية. أما تقنيتا FDM وSLA فتُناسبان النماذج الأولية فقط. بينما تُستخدم تقنية SLS مع النايلون لطباعة الأجزاء الوظيفية بكميات صغيرة.
ما الذي يسبب تشقق الإجهاد في هياكل الروبوتات المصنوعة من البولي كربونات؟
تهاجم المذيبات المناطق المعرضة للإجهاد، فتتشكل الشقوق حول ثقوب البراغي والزوايا الضيقة. لذا، ينبغي على المصممين تخفيف نقاط الإجهاد ومعالجة الأجزاء حراريًا. تعمل الطلاءات الصلبة على منع التآكل الكيميائي. أما بالنسبة لأغطية المستشعرات، فإن استخدام صفائح البولي كربونات المطلية يحافظ على شفافيتها ويقاوم التلف.
كيف أختار بين الألمنيوم 6061 و 7075 لهيكل الروبوت؟
تصل قوة الشد في سبيكة الألومنيوم 7075-T6 إلى حوالي 570 ميجا باسكال، بينما تبلغ قوة الشد في سبيكة الألومنيوم 6061-T6 حوالي 310 ميجا باسكال. وتتشابه السبيكتان في الصلابة عند 69-72 جيجا باسكال. يُنصح باختيار سبيكة 7075 عند الحاجة إلى تحمل أحمال ثقيلة في الجدران الرقيقة، بينما يُنصح باختيار سبيكة 6061 عند أهمية اللحام والتكلفة.
ما هي نقطة التقاطع الاقتصادي بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن؟
تظل تقنية التحكم الرقمي بالحاسوب (CNC) فعّالة من حيث التكلفة للإنتاج بكميات منخفضة إلى متوسطة. ويبقى سعر الوحدة ثابتًا طوال الدفعة. أما قولبة الحقن فتتطلب استثمارًا كبيرًا في الأدوات في البداية. عند تجاوز 10,000 وحدة، تصبح القولبة الخيار الأرخص. أما عند أقل من ذلك، فتُعدّ تقنية التحكم الرقمي بالحاسوب أو قولبة الصفائح المعدنية الخيار الأفضل.
لماذا تُعدّ إدارة الحرارة مهمة للغاية في تصميم مساكن الروبوتات التي تعمل بالذكاء الاصطناعي؟
تتميز أنظمة الذكاء الاصطناعي بكثافة مكوناتها الإلكترونية العالية وصغر حجمها. المعادن موصلة جيدة للحرارة، حيث تتراوح الموصلية الحرارية للألمنيوم بين 120 و180 واط/متر·كلفن. أما البلاستيك والمواد المركبة فتحبس الحرارة بالقرب من المكونات. ويؤدي الغلاف المغلق إلى تقصير عمر المكونات. وتساعد فتحات التهوية وأنابيب التبريد والمراوح في حل المشكلة عندما لا يكون التبريد السلبي كافيًا.
كيف يؤثر حجم الإنتاج على الاختيار بين الصب الفراغي والقولبة بالحقن؟
تُنتج عملية الصب الفراغي عددًا محدودًا من النسخ باستخدام قالب سيليكون، وتستغرق مدة التنفيذ أيامًا. أما عملية التشكيل بالحقن فتتطلب أدوات فولاذية ومدة تنفيذ أسابيع. في مرحلة الإنتاج التجريبي واختبار السوق، يوفر الصب الفراغي قطعًا مصبوبة حقيقية دون تكلفة الأدوات. وتستخدمه فرق الروبوتات قبل اللجوء إلى الفولاذ.







