
Trong ngành đúc kim loại, đúc áp suất thấp và đúc áp suất cao là hai kỹ thuật phổ biến, mỗi kỹ thuật đều có những ưu điểm và mục đích riêng. Qua hướng dẫn này, bạn sẽ hiểu rõ hơn về các phương pháp này và xác định phương pháp nào phù hợp nhất với nhu cầu sản xuất của mình.
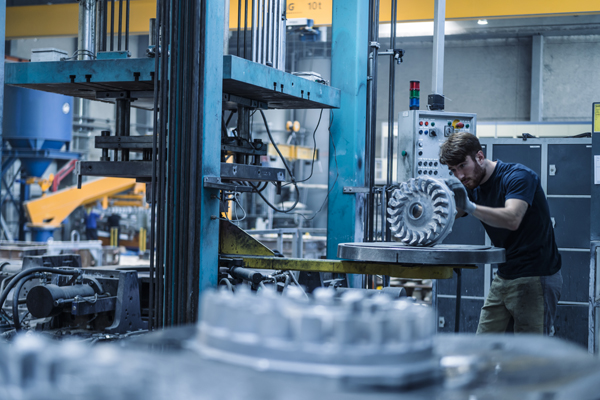
Giới thiệu về đúc áp suất thấp và đúc áp suất cao
Trong sản xuất hiện đại, các quy trình đúc là không thể thiếu, đặc biệt là khi sản xuất các bộ phận kim loại. Đúc áp suất thấp và đúc áp suất cao là hai kỹ thuật phổ biến, mỗi kỹ thuật đều có những lợi ích chuyên biệt phù hợp với các đặc tính vật liệu và yêu cầu sản xuất khác nhau.
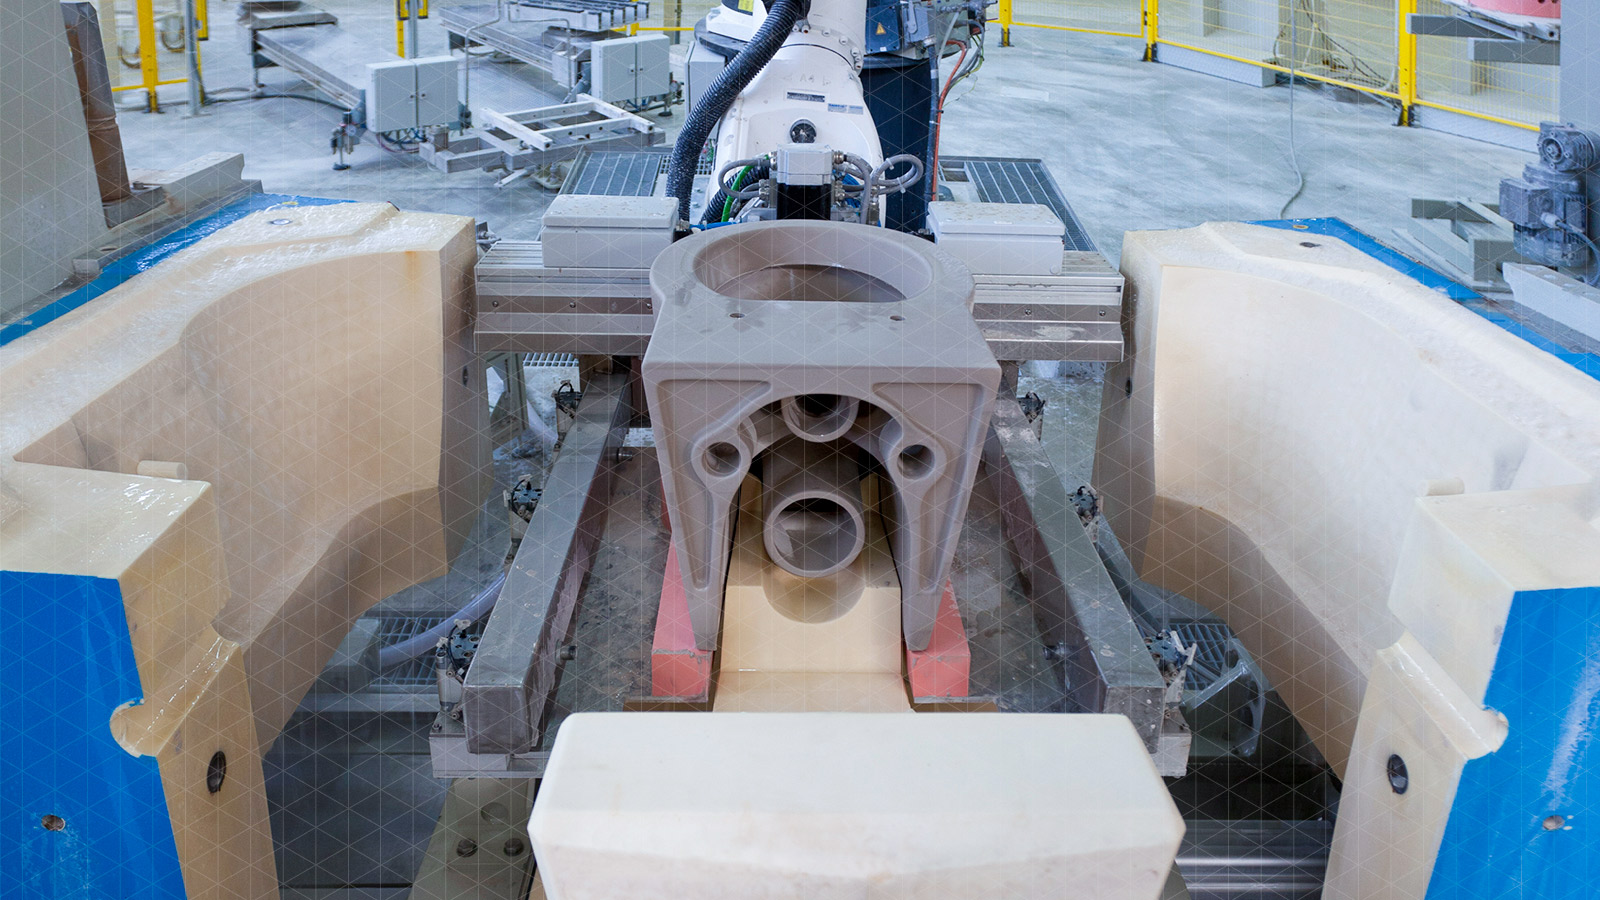
Đúc áp suất thấp
- Định nghĩa: Quá trình đúc áp suất thấp bao gồm việc đưa kim loại nóng chảy vào khuôn ở áp suất thường dao động từ 0.5 đến 1 bar, đảm bảo việc điền đầy chính xác và được kiểm soát.
- Tính năng chính:
Đổ đầy khuôn một cách nhẹ nhàng.
Phù hợp với hình dạng phức tạp.
Thường được sử dụng cho hợp kim nhôm và magie.
Đúc áp suất cao
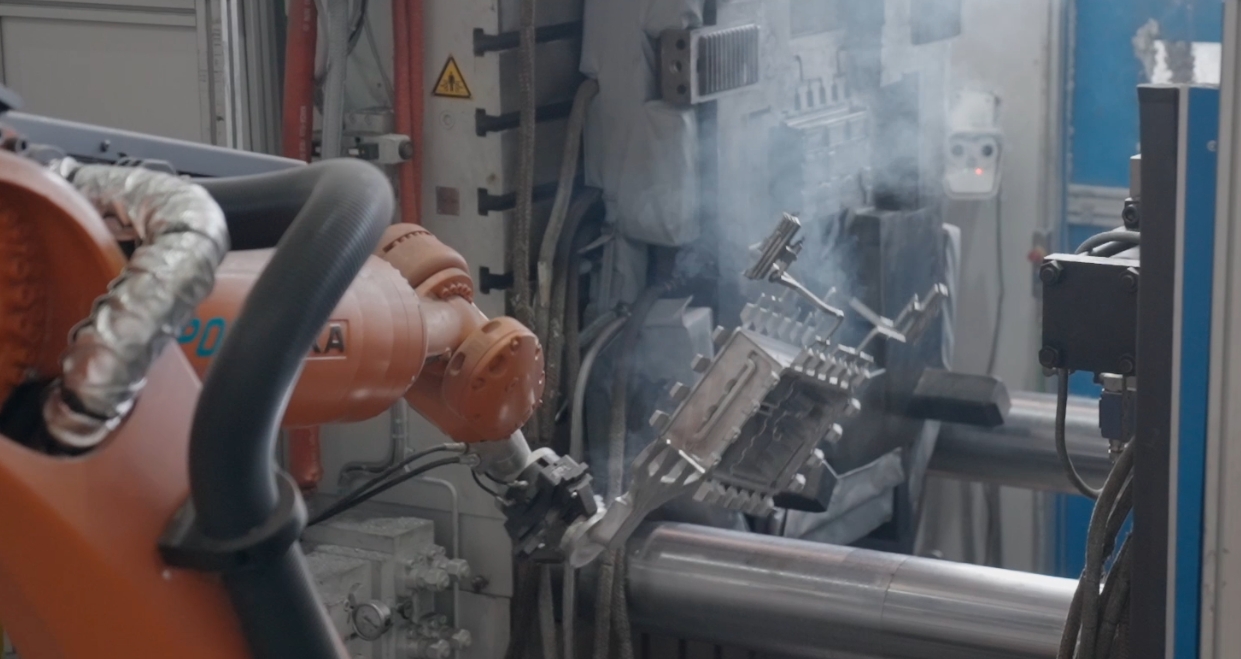
- Định nghĩa: Phương pháp đúc áp suất cao, trong đó kim loại nóng chảy được bơm vào khuôn dưới áp suất thường dao động từ 100 đến 1000 bar, đảm bảo độ chính xác cao cho sản phẩm cuối cùng.
- Tính năng chính:
Đổ đầy khuôn nhanh chóng.
Thích hợp cho sản xuất số lượng lớn.
Thường được sử dụng cho hợp kim kẽm, nhôm và magie.
Những điểm khác biệt chính giữa đúc áp suất thấp và đúc áp suất cao
1. Mức áp suất
Đúc áp suất thấp: Với phương pháp đúc áp suất thấp, kim loại nóng chảy được đổ đầy khuôn bằng áp suất thấp, thường khoảng 0.5 đến 1 bar.
Đúc áp suất cao: Trong phương pháp đúc áp suất cao, khuôn được lấp đầy nhanh chóng nhờ áp suất cao, thường từ 100 đến 1000 bar.
2. Tốc độ đổ khuôn
Đúc áp suất thấp: Phương pháp đúc áp suất thấp giúp đổ đầy khuôn từ từ, giảm thiểu sự nhiễu loạn và ngăn khí bị kẹt bên trong.
Đúc áp suất cao: Đúc áp suất cao sử dụng kỹ thuật điền đầy nhanh hơn, đặc biệt hiệu quả để tạo ra các chi tiết thành mỏng đòi hỏi độ chính xác cao.
3. Vật liệu làm khuôn
Đúc áp suất thấp: Trong phương pháp đúc áp suất thấp, khuôn cát hoặc khuôn kim loại vĩnh cửu là lựa chọn phổ biến để tạo hình vật liệu.
Đúc áp suất cao: Đối với phương pháp đúc áp suất cao, khuôn thép được sử dụng vì chúng đủ bền để chịu được áp suất cao.
4. Độ phức tạp của bộ phận
Đúc áp suất thấp: Nếu bạn đang làm việc với các hình dạng phức tạp hoặc các chi tiết lớn, đúc áp suất thấp là phương pháp phù hợp.
Đúc áp suất cao: Phương pháp đúc áp suất cao phù hợp nhất cho các chi tiết nhỏ đến trung bình cần thành mỏng.
5. Kết thúc bề mặt
Đúc áp suất thấp: Với phương pháp đúc áp suất thấp, bạn sẽ có được bề mặt mịn hơn và ít khuyết tật hơn nhờ quá trình điền đầy chậm.
Đúc áp suất cao: Với phương pháp đúc áp suất cao, bạn có thể cần thực hiện thêm một số công đoạn hoàn thiện để làm mịn các khuyết điểm trên bề mặt.
Đúc áp suất thấp so với đúc áp suất cao
Đúc áp suất thấp và đúc áp suất cao đều có những ưu điểm riêng, phù hợp với các mục đích sản xuất khác nhau. Trong bài so sánh này, chúng ta sẽ xem xét mỗi phương pháp giúp cải thiện chất lượng và hiệu quả chi phí như thế nào.
Ưu điểm của phương pháp đúc áp suất thấp
Chất lượng bề mặt vượt trội
Bề mặt hoàn thiện mịn màng: Việc giảm nhiễu loạn giúp tạo ra bề mặt mịn hơn, giảm thiểu các khuyết tật thường gặp như độ nhám.
Ít tạp chất hơn: Áp suất thấp hơn giúp tránh hiện tượng kẹt khí và rỗ khí, đảm bảo sản phẩm đúc sạch hơn, không có khuyết tật.
Tính chất cơ học tốt hơn
Độ bền được cải thiện: Bằng cách kiểm soát quy trình đổ khuôn, các bộ phận duy trì được độ bền và tính toàn vẹn cấu trúc tốt hơn.
Giảm ứng suất: Đúc ở áp suất thấp giúp giảm thiểu ứng suất bên trong, nếu không sẽ làm suy yếu chi tiết.
Hiệu quả về chi phí cho khối lượng thấp đến trung bình
Giảm chi phí dụng cụ: Quy trình này tương thích với khuôn cát hoặc khuôn vĩnh cửu, giúp giảm chi phí dụng cụ.
Giảm thiểu chất thải: Việc sử dụng vật liệu hiệu quả trong quá trình đúc giúp giảm thiểu chất thải, từ đó tiết kiệm chi phí hơn nữa.
Ưu điểm của phương pháp đúc áp suất cao
Tốc độ sản xuất cao
Chu trình sản xuất nhanh: Khả năng đạt được chu trình sản xuất nhanh giúp phương pháp đúc áp lực cao rất phù hợp cho các ứng dụng sản xuất quy mô lớn.
Các chi tiết thành mỏng: Công nghệ đúc áp lực cao cho phép sản xuất các chi tiết thành mỏng với độ dày chỉ 1 mm, giúp sản xuất hiệu quả các linh kiện tinh xảo.
Độ chính xác và nhất quán
Dung sai chặt chẽ: Quá trình ép phun áp suất cao trong đúc đảm bảo khuôn được lấp đầy chính xác, đạt được dung sai chặt chẽ.
Tính lặp lại: Công nghệ đúc áp suất cao mang lại tính lặp lại tuyệt vời, đảm bảo kết quả chất lượng cao đồng nhất trên các lô hàng lớn.
Hiệu quả chi phí cho khối lượng lớn
Lợi thế kinh tế theo quy mô: Bằng cách tối ưu hóa sản xuất với số lượng lớn, công nghệ đúc áp lực cao đạt được lợi thế kinh tế theo quy mô, làm giảm chi phí trên mỗi đơn vị sản phẩm.
Khuôn bền chắc: Việc sử dụng khuôn thép, nổi tiếng về độ bền, giúp giảm đáng kể chi phí thay thế dụng cụ, làm cho quy trình sản xuất hiệu quả hơn về mặt chi phí.
Tóm tắt các đặc điểm của phương pháp đúc áp suất thấp và phương pháp đúc áp suất cao.
| Tính năng | Đúc áp suất thấp | Đúc áp lực cao (Đúc khuôn) |
|---|---|---|
| Phạm vi áp | Thấp (0.2 – 1.5 bar) | Cao (100 – 1500 bar) |
| Loại khuôn | Khuôn kim loại có thể tái sử dụng (khuôn vĩnh cửu) | Khuôn thép (phức tạp, độ chính xác cao) |
| Phương pháp chiết rót | Kim loại nóng chảy dâng lên khuôn dưới áp suất thấp. | Kim loại nóng chảy được bơm mạnh vào khuôn. |
| Độ phức tạp một phần | Độ phức tạp trung bình đến cao | Độ phức tạp cao và chi tiết tinh xảo là điều có thể |
| Kết thúc bề mặt | Tốt, nhưng có thể cần hoàn thiện thêm. | Hoàn thiện bề mặt tuyệt vời |
| Độ xốp | Độ xốp thấp hơn do quá trình lấp đầy diễn ra từ từ. | Nguy cơ độ xốp cao hơn do không khí bị mắc kẹt. |
| Chiều dày | Thích hợp cho các bộ phận có độ dày trung bình đến dày. | Thích hợp cho các thành phần có thành mỏng |
| Thời gian làm mát | Làm mát chậm hơn, tự nhiên | Nhanh chóng, với hệ thống làm mát chủ động |
| Chi phí dụng cụ | Trung bình | Giá cao (do khuôn mẫu và thiết bị phức tạp) |
| Khối lượng sản xuất | Trung bình đến cao | Rất cao (sản xuất hàng loạt) |
| Sử dụng vật liệu | Hợp kim nhôm, magie | Hợp kim nhôm, kẽm, magie, đồng |
| Sức mạnh cơ học | Cao hơn (do độ xốp thấp) | Giá thấp hơn trừ khi sử dụng phương pháp đúc khuôn chân không. |
| Ứng dụng phổ biến | Bánh xe ô tô, đầu xi lanh, phụ tùng phanh | Khối động cơ, hộp số và vỏ thiết bị điện tử |
Cách lựa chọn quy trình đúc áp suất thấp và đúc áp suất cao.
| Nếu bạn cần… | Chọn… |
|---|---|
| Sản xuất số lượng lớn với độ chi tiết cao. | Đúc áp suất cao |
| Các bộ phận có cấu trúc chắc chắn và độ xốp thấp. | Đúc áp suất thấp |
| Các linh kiện thành mỏng và chu kỳ nhanh | Đúc áp suất cao |
| Độ bền cơ học và mật độ tốt hơn | Đúc áp suất thấp |
| Sản xuất quy mô nhỏ đến trung bình tiết kiệm chi phí | Đúc áp suất thấp |
Ứng dụng của phương pháp đúc áp suất thấp và áp suất cao
Chúng ta sẽ cùng xem xét cách hai phương pháp đúc này được sử dụng trong các ngành công nghiệp khác nhau, cho thấy tính linh hoạt và hiệu quả của chúng trong việc đáp ứng các nhu cầu cụ thể.
Đúc áp suất thấp
Ngành công nghiệp ô tô: Đúc áp suất thấp được ứng dụng trong ngành công nghiệp ô tô để sản xuất các bộ phận quan trọng như thân động cơ, đầu xi lanh và bánh xe.
Hàng không vũ trụ: Quy trình này được sử dụng rộng rãi trong ngành hàng không vũ trụ để tạo ra các cấu kiện kết cấu bền chắc và cánh tuabin.
Công nghiệp: Trong các ứng dụng công nghiệp, phương pháp đúc áp suất thấp rất hiệu quả trong việc chế tạo vỏ bơm và thân van.
Đúc áp suất cao
Ngành ô tô: Đúc áp lực cao thường được sử dụng cho vỏ hộp số và giá đỡ động cơ trong ngành công nghiệp ô tô.
Điện tử tiêu dùng: Trong lĩnh vực điện tử tiêu dùng, nó được ứng dụng để chế tạo vỏ và các đầu nối.
Thiết bị gia dụng: Trong lĩnh vực thiết bị gia dụng, công nghệ đúc áp lực cao được sử dụng để tạo ra khung và tay nắm.
Lựa chọn phương pháp đúc phù hợp
Việc lựa chọn phương pháp đúc phù hợp là rất quan trọng để đạt được kết quả tốt nhất về cả hiệu quả sản xuất và chất lượng sản phẩm. Sự lựa chọn giữa đúc áp suất thấp và đúc áp suất cao sẽ phụ thuộc vào các yếu tố như độ phức tạp của chi tiết, số lượng sản phẩm cần sản xuất, vật liệu sử dụng và ngân sách của bạn.
Độ phức tạp một phần
Đúc áp suất thấp: Đúc áp suất thấp là phương pháp lý tưởng để sản xuất các bộ phận có hình dạng phức tạp và kích thước lớn, nơi độ chính xác và chi tiết tinh xảo là rất quan trọng.
Đúc áp suất cao: Ngược lại, đúc áp suất cao phù hợp hơn cho các chi tiết nhỏ hoặc trung bình đòi hỏi thành mỏng và độ chính xác cao.
Khối lượng sản xuất
Đúc áp suất thấp: Phương pháp đúc áp suất thấp phù hợp hơn với sản lượng sản xuất từ thấp đến trung bình, khi cần sự linh hoạt và tốc độ chậm hơn.
Đúc áp suất cao: Với chu trình nhanh, phương pháp đúc áp suất cao rất phù hợp cho sản xuất số lượng lớn, nơi tốc độ và tính nhất quán là yếu tố then chốt.
Cân nhắc Vật liệu
Đúc áp suất thấp: Phương pháp đúc áp suất thấp lý tưởng cho việc xử lý hợp kim nhôm và magie, giúp kiểm soát tốt hơn dòng chảy kim loại và giảm thiểu khuyết tật.
Đúc áp suất cao: Phương pháp đúc áp suất cao linh hoạt hơn, có thể xử lý nhiều loại vật liệu hơn, bao gồm hợp kim kẽm, nhôm và magie, đồng thời đảm bảo độ chính xác của sản phẩm cuối cùng.
Ngân sách và chi phí dụng cụ
Đúc áp suất thấp: Đúc áp suất thấp tiết kiệm chi phí hơn đối với các lô sản xuất nhỏ do chi phí đầu tư dụng cụ ban đầu thấp hơn.
Đúc áp lực cao: Mặc dù chi phí dụng cụ ban đầu của phương pháp đúc áp lực cao cao hơn, nhưng nó trở nên kinh tế hơn trong các dây chuyền sản xuất lớn do chi phí trên mỗi đơn vị sản phẩm giảm.
Kết luận
Mỗi phương pháp đúc – áp suất thấp và áp suất cao – đều có những ưu điểm riêng, tùy thuộc vào các yếu tố như ứng dụng, độ phức tạp của chi tiết và khối lượng sản xuất. Hiểu rõ những khác biệt này cho phép bạn đưa ra những quyết định sáng suốt nhằm tối ưu hóa hiệu quả sản xuất và chất lượng sản phẩm.






