
Giới thiệu
Một chi tiết có thể hoàn toàn chính xác về kích thước trên bản vẽ, nhưng nó vẫn có thể vô dụng. Sự khác biệt giữa thành công và thất bại thường nằm ở khâu hoàn thiện bề mặt. Nếu không hoàn thiện đúng cách, một linh kiện tốt có thể trở nên vô dụng.
Các lỗi sản phẩm có thể gây thiệt hại theo ba cách khác nhau. Thứ nhất, bạn phải tốn thêm thời gian cho các công đoạn phụ trợ như chà nhám, đánh bóng và làm lại. Thứ hai, bạn mất tiền do tỷ lệ phế phẩm khi các bộ phận không thể sửa chữa được. Thứ ba, bề mặt kém chất lượng có thể che giấu những vấn đề lớn hơn. Nó tạo ra các điểm yếu nơi các vết nứt bắt đầu hình thành. Các bộ phận sẽ nhanh hỏng hơn.
Hướng dẫn này sẽ chỉ cho bạn những lỗi bề mặt phổ biến nhất. Bạn sẽ tìm hiểu nguyên nhân gây ra chúng, cách nhận biết và quan trọng nhất là cách khắc phục. Ý tưởng khá đơn giản: giảm thiểu lãng phí và tăng độ tin cậy.
Các khuyết tật bề mặt là gì? Phay CNC?
Để khắc phục khuyết tật bề mặt, trước tiên cần phải hiểu rõ vấn đề. Có hai thuật ngữ quan trọng liên quan ở đây.
Địa hình bề mặt về cơ bản là hình dạng của bề mặt. Có những chỗ cao và chỗ thấp. Kết cấu là những gì bạn có thể nhìn thấy và cảm nhận được. Độ bền bề mặt còn sâu sắc hơn. Ở đây, yếu tố quan trọng là các đặc tính vật lý, chẳng hạn như sự thay đổi độ cứng, các vết nứt nhỏ và ứng suất dư. Một chi tiết có thể trông nhẵn mịn, nhưng có thể có những hư hỏng tiềm ẩn bên dưới.
Các khuyết tật bề mặt về cơ bản chỉ là những sai lệch. Bề mặt không hoàn toàn phù hợp cho bản in. Điều này có thể do hình dạng không chính xác, chẳng hạn như vết lõm, vết rách hoặc gờ. Hoặc cũng có thể do lỗi vật lý, chẳng hạn như bị cháy, nứt hoặc mảnh vụn mắc kẹt trong chi tiết. Dù bằng cách nào, chi tiết cũng bị hư hỏng.
Làm thế nào để xác định chúng? Có hai cách để thực hiện. Bước đầu tiên là kiểm tra bằng mắt thường. Một thợ máy giàu kinh nghiệm sẽ phát hiện ra bất kỳ vấn đề nào ngay lập tức. Đối với công việc chính xác hơn, hãy sử dụng máy đo độ nhám bề mặt (profilometer). Công cụ này kéo một đầu dò trên bề mặt và cung cấp dữ liệu số. Ra đo độ nhám trung bình. Rz xem xét chiều cao tối đa của các đỉnh và đáy. Cả hai chỉ số này cho bạn biết liệu bề mặt hoàn thiện có đáp ứng các thông số kỹ thuật yêu cầu hay không.
5 nguyên nhân gốc rễ của quá trình gia công bề mặt Khiếm khuyết
Dưới đây là một khuôn khổ giúp bạn chẩn đoán các khuyết tật bề mặt một cách có hệ thống. Khi phát hiện bề mặt hoàn thiện kém, hãy kiểm tra năm lĩnh vực sau theo thứ tự: dụng cụ cắt, thông số cắt, độ cứng vững của máy, vật liệu và chương trình CAM. Hầu như luôn có một trong những yếu tố này là nguyên nhân.
1. Các lỗi liên quan đến dụng cụ
Dụng cụ cắt là nghi phạm đầu tiên cần xem xét. Nó tiếp xúc trực tiếp với chi tiết cần gia công.
- Dấu hiệu chatter Bề mặt trông giống như một tấm ván giặt. Chúng được gây ra bởi hiện tượng cộng hưởng hài hòa. Điều này xảy ra khi dụng cụ rung động khi tiếp xúc với chi tiết thay vì cắt một cách sạch sẽ. Nguyên nhân phổ biến nhất là do phần nhô ra của dụng cụ quá mức. Một nguyên tắc chung là giữ tỷ lệ chiều dài trên đường kính dưới 4:1. Bất cứ thứ gì dài hơn thế đều có thể gây ra vấn đề.
- Cạnh được xây dựng Hiện tượng này xảy ra với nhôm và các vật liệu dính khác. Các mảnh vụn nhỏ tự hàn dính vào đầu dụng cụ dưới tác động của nhiệt và áp suất. Vật liệu bị hàn này sau đó sẽ làm rách bề mặt thay vì cắt. Kết quả là bề mặt hoàn thiện thô ráp, bị rách.
- Burr hình thànhCác vết gờ xuất hiện ở các cạnh của chi tiết. Gờ ở chỗ cắt vào hình thành. Gờ ở chỗ cắt ra hình thành. Cả hai đều là dấu hiệu của dụng cụ cùn hoặc góc dẫn hướng không chính xác. Một dụng cụ sắc bén với hình dạng chính xác sẽ cắt vật liệu một cách sạch sẽ. Một dụng cụ cùn sẽ đẩy vật liệu sang một bên, tạo ra cạnh nhô lên.
- Công cụ mặc Quá trình này diễn ra từ từ nhưng gây hư hại. Một dụng cụ bị mòn sẽ ngừng cắt và bắt đầu cọ xát. Điều này tạo ra nhiệt và để lại bề mặt không đều, bóng loáng. Hãy kiểm tra dụng cụ của bạn thường xuyên. Khi chúng hỏng, mọi thứ cũng hỏng theo.
2. Các lỗi về quy trình và thông số
Các con số bạn nhập vào máy sẽ điều khiển mọi thứ.
Hãy xem xét tam giác tốc độ và bước tiến. Có ba biến số: tốc độ trục chính, bước tiến trên mỗi răng và chiều sâu cắt. Chúng phải được cân bằng. Nếu bạn thay đổi một trong ba biến số, bạn phải điều chỉnh ba biến số còn lại.
- Thiệt hại nhiệt Hiện tượng này thể hiện qua các vết cháy trên chi tiết. Nó xảy ra khi sử dụng tốc độ trục chính cao với tốc độ tiến dao thấp. Dao cắt dừng lại ở một khu vực, gây ma sát và làm cháy vật liệu. Giải pháp là tăng tốc độ tiến dao và cho phép dao cắt di chuyển.
- Công việc cứng Đây là một rủi ro với thép không gỉ và một số hợp kim đặc biệt. Nếu tốc độ tiến dao quá thấp, dao sẽ cọ xát vào vật liệu thay vì cắt. Điều này làm cứng một lớp mỏng vật liệu do ma sát. Lần cắt tiếp theo sau đó phải cắt phần vật liệu đã cứng. Dao sẽ mòn nhanh hơn và chất lượng gia công giảm sút. Giải pháp là duy trì lượng phoi đủ. Bạn phải cắt, không được cọ xát.
3. Các lỗi về máy móc và thiết bị kẹp phôi
- Phản ứng dữ dội Thuật ngữ này đề cập đến độ rơ trong các vít dẫn động của máy. Khi dụng cụ thay đổi hướng, khe hở này sẽ khép lại, tạo ra khuyết tật trên bề mặt. Điều này có thể nhìn thấy rõ tại điểm giao nhau của hai đường chạy dao, dưới dạng một đường nhỏ hoặc bậc thang không nên có. Hiện tượng này dễ nhận thấy nhất trên các máy cũ. Giải pháp là bảo trì đúng cách hoặc bù trừ bằng phần mềm.
- Lỗi xe điện Hiện tượng này xảy ra khi đầu trục chính không vuông góc hoàn hảo với bàn máy. Trên các bề mặt được phay mặt, sẽ xuất hiện hoa văn bậc thang. Điều này là do dụng cụ cắt sâu hơn ở một phía của vòng quay so với phía còn lại. Kiểm tra độ vuông góc bằng thước đo độ lệch tâm. Điều chỉnh đầu trục chính cho đến khi nó vuông góc hoàn hảo.
- Rung vòng Mọi chuyện có thể bắt đầu từ kẹp lỏng hoặc đồ gá yếu. Chuyển động nhỏ này sẽ bị khuếch đại bởi lực cắt. Toàn bộ hệ thống bắt đầu rung lắc. Chi tiết gia công bị rung giật, nhưng đó không phải lỗi của dụng cụ. Trước tiên hãy kiểm tra kẹp của bạn.
4. Khiếm khuyết về vật chất
- Các tạp chất và độ xốp: Các khuyết tật phát sinh từ nguyên liệu thô (vật đúc). Đôi khi, vấn đề không phải là cách bạn cắt, mà là nguyên liệu ban đầu.
- Bao gồm và độ xốp Vấn đề thường bắt nguồn từ chính nguyên liệu thô. Các sản phẩm đúc thường là nguyên nhân. Khi gia công trên bề mặt sạch, bạn sẽ gặp phải một lỗ hổng hoặc một điểm cứng. Dao cắt bị trượt, bề mặt gia công bị hỏng, và sản phẩm bị loại bỏ. Hãy kiểm tra nguyên liệu thô trước khi gia công.
- Keo nguyên vật liệu, Những vật liệu như thép cacbon thấp hoặc nhôm nguyên chất không bị gãy gọn gàng. Chúng bị rách và lem. Vật liệu dính vào nhau và vào dụng cụ. Bạn cần các cạnh sắc bén và hình dạng phù hợp để xử lý chúng. Rãnh được đánh bóng giúp ích. Tốc độ cao hơn cũng vậy.
5. Các lỗi trong CAM và đường chạy dao
Mã bạn tạo ra có thể gây ra sự cố ngay cả trước khi máy hoạt động.
- Chiều cao của vỏ sò Thuật ngữ này đề cập đến phần gờ tự nhiên được tạo ra bởi dao phay cầu. Khoảng cách giữa các lần cắt quyết định độ cao của các gờ này. Nếu bước cắt quá rộng, bề mặt sẽ thô ráp. Nếu quá hẹp, bạn sẽ lãng phí thời gian. Phần mềm CAM của bạn sẽ tính toán điều này. Hãy tin tưởng vào nó, nhưng hãy kiểm tra lại.
- Dấu hiệu lưu trú Các vết này trông giống như vết cháy hình tròn. Hiện tượng này xảy ra khi dụng cụ dừng lại ở một điểm, thường là trong quá trình thay đổi hướng, và cọ xát khi đứng yên. Nhiệt độ tăng lên, và bề mặt bị đổi màu hoặc biến dạng. Khi lập trình, hãy tránh dừng lại không cần thiết ở các bề mặt quan trọng.
- Góc nhọn Việc cắt góc quá mức trong đường chạy dao gây ra nhiều vấn đề. Máy phải thay đổi hướng ngay lập tức. Động cơ servo bị giật. Chuyển động trở nên không đều. Điều này để lại vết cắt. Hãy sử dụng các góc bo tròn trong đường chạy dao của bạn. Cho phép máy di chuyển mượt mà quanh các khúc cua thay vì dừng và khởi động liên tục.
Chi phí ẩn: Những vấn đề gì có thể phát sinh do các khuyết điểm bề mặt?
Một kết quả tồi tệ không chỉ xấu xí. Nó còn gây ra những tổn thất về sau. Quá trình chuyển đổi từ "vẻ ngoài" sang "tầm quan trọng" chính là nơi tiền bạc thực sự bị mất đi.
Tính toàn vẹn cơ học: Yếu tố mỏi
Hãy tưởng tượng bạn xé một tờ giấy. Một cạnh giấy sạch sẽ sẽ xé thẳng. Tờ giấy có một vết rách nhỏ sẽ rách ngay tại chỗ đó mỗi lần. Các khuyết tật trên bề mặt cũng hoạt động theo cách tương tự. Mỗi vết xước và vết lõm đều đóng vai trò là điểm tập trung ứng suất. Chúng là những nơi mà lực tích tụ lại.
Dưới tác động của tải trọng tuần hoàn — các bộ phận chuyển động, động cơ hoạt động và máy móc vận hành theo chu kỳ — vết xước nhỏ đó có thể biến thành vết nứt. Vết nứt lớn dần theo mỗi chu kỳ. Cuối cùng, bộ phận đó sẽ hỏng. Nó sẽ gãy khi bạn ít ngờ tới nhất. Đây là hiện tượng hỏng do mỏi vật liệu. Nó bắt đầu từ bề mặt.
Hỏng hóc chức năng: Gioăng và chuyển động
Vòng chữ O và gioăng rất kén chọn về độ hoàn thiện bề mặt. Chúng yêu cầu một phạm vi độ hoàn thiện cụ thể. Nếu quá thô ráp, gioăng không thể bịt kín các khe hở. Điều này dẫn đến rò rỉ. Chất lỏng thoát ra ngoài, áp suất giảm và hệ thống bị hỏng. Nếu quá nhẵn, gioăng không có chỗ để bám. Nó sẽ bị lăn, xoắn và hỏng. Độ hoàn thiện bề mặt phải thật chính xác.
Các bộ phận chuyển động tạo ra một vấn đề khác. Bề mặt thô ráp tạo ra ma sát. Ma sát tạo ra nhiệt. Nhiệt làm mòn các bộ phận nhanh hơn. Một trục lẽ ra phải quay tự do lại bắt đầu bị kẹt. Một ổ bi lẽ ra phải trượt nhẹ nhàng lại bắt đầu bị mài mòn. Bộ phận tự bị mòn do lỗi bề mặt.
Hỏng hóc do hóa chất: Ăn mòn
Cả thép không gỉ và nhôm đều phụ thuộc vào một lớp oxit mỏng. Lớp này vô hình, hình thành tự nhiên và bảo vệ kim loại bên dưới. Tuy nhiên, một khuyết tật trên bề mặt có thể phá vỡ lớp oxit này, khiến kim loại trần bị lộ ra.
Độ ẩm tìm đến nó. Hóa chất cũng vậy. Sự ăn mòn bắt đầu từ một vết lõm nhỏ và lan rộng. Nó lan rộng bên dưới bề mặt, khuất tầm nhìn. Đến khi bạn nhận ra thì thiệt hại đã xảy ra rồi. Ngay cả một vết xước nhỏ cũng có thể khiến một bộ phận hoàn hảo bị mục nát.
Từ chối lắp ráp
Đôi khi vấn đề xuất hiện ngay lập tức. Bạn cố gắng lắp ráp các bộ phận, nhưng chúng không khớp với nhau. Mối ghép ép cần một bề mặt được kiểm soát. Nếu các đỉnh quá cao, trục sẽ bị kẹt ở giữa chừng khi lắp vào ổ bi. Nó sẽ không khớp vào vị trí. Nó sẽ không di chuyển. Dây chuyền lắp ráp phải dừng lại. Điều này vượt xa những khuyết tật bề mặt đơn thuần.
Và đôi khi chỉ là vấn đề hình thức. Các sản phẩm tiêu dùng và phụ tùng ô tô cần phải có vẻ ngoài bắt mắt. Một bề mặt thô ráp trên viền bảng điều khiển hoặc vỏ điện thoại sẽ bị từ chối. Khách hàng nhìn thấy nó. Họ trả lại. Họ kể cho người khác nghe. Những lỗi về mặt thẩm mỹ vẫn khiến bạn mất đơn hàng.
Mọi khiếm khuyết đều là một điểm yếu. Một số khiếm khuyết bề ngoài có thể xuất hiện tuần sau. Một số khác thì năm sau. Nhưng cuối cùng, tất cả đều sẽ hỏng.
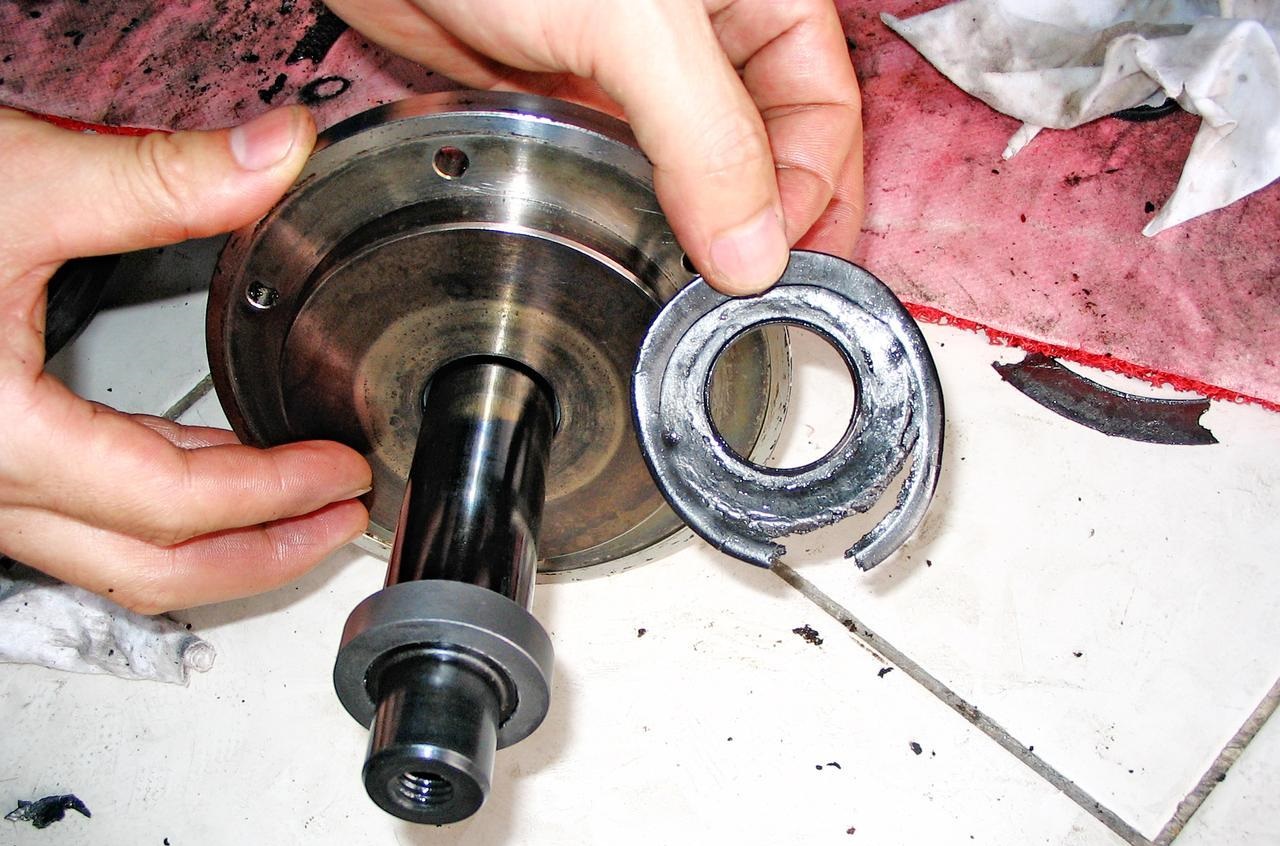
Cách khắc phục và ngăn ngừa các khuyết tật bề mặt?
Đây là phần thực hành. Bạn thấy khuyết điểm trên bề mặt rồi đấy. Giờ hãy sửa nó. Hãy làm theo danh sách này theo thứ tự.
Danh sách “Kiểm tra lần đầu”
Hãy bắt đầu từ đây trước khi thay đổi bất cứ điều gì khác.
- Kiểm tra độ sắc bén của dụng cụ. Dụng cụ cùn có thể làm hỏng lớp sơn phủ. Hãy thay thế nếu cần thiết. Xem thử vấn đề có tự biến mất không.
- Kiểm tra độ lệch tâm của dụng cụ. Xoay dụng cụ và đo độ rung lắc ở đầu mũi. Tổng chỉ số đo phải nhỏ hơn 0.0005 inch. Nếu lớn hơn mức này, có nghĩa là giá đỡ bị bẩn hoặc đầu kẹp bị mòn.
- Kiểm tra xem các vật dụng có bị lỏng không. Cầm lấy chi tiết. Đẩy nhẹ. Nó có di chuyển không? Siết chặt mọi thứ. Một thiết lập chắc chắn giải quyết được một nửa số vấn đề trong khâu hoàn thiện.
Chiến lược tối ưu hóa
Để giảm rung động: Trước tiên, hãy giảm độ nhô ra của dụng cụ. Nếu không thể, hãy tăng tốc độ tiến dao. Tải phoi lớn hơn sẽ làm giảm rung động. Một số máy có chức năng điều chỉnh tốc độ trục chính. Hãy bật chức năng đó lên. Nó sẽ phá vỡ hiện tượng cộng hưởng hài hòa.
Đối với bavia: Hãy sử dụng dụng cụ sắc bén. Điều đó là không thể thương lượng. Thay đổi hướng đường chạy dao. Gia công ngược chiều kim đồng hồ giúp giảm bavia trên hầu hết các vật liệu. Thêm dụng cụ vát cạnh vào chương trình của bạn. Làm mềm các cạnh trước khi chúng trở thành vấn đề.
Đối với bề mặt hoàn thiện kém: Tăng tốc độ trục chính nếu có thể. Giảm tốc độ tiến dao mỗi răng. Giải pháp tốt nhất là sử dụng dao gạt. Nó có hình dạng đặc biệt giúp làm phẳng bề mặt chỉ trong một lần gia công. Rất đáng giá so với chất lượng sản phẩm hoàn thiện.
Đối với các vấn đề về nhiệt: Kiểm tra dung dịch làm mát. Nồng độ có đúng không? Nếu quá loãng, nó sẽ không làm mát đúng cách. Nếu quá đặc, nó sẽ không bôi trơn. Kiểm tra áp suất tại đầu dụng cụ. Bạn cần một dòng dung dịch làm mát chảy đến nơi đang diễn ra quá trình cắt, chứ không phải khắp mọi nơi.
Vai trò của phần mềm CAM
Các lựa chọn lập trình của bạn cũng quan trọng như các thiết lập máy tính của bạn.
Sử dụng phương pháp phay xoắn ốc. Cơ chế làm sạch thích ứng giúp duy trì sự tiếp xúc hướng tâm ở mức thấp và ổn định. Dao cắt không bao giờ cắt hết chiều rộng phôi. Ít tiếp xúc hơn đồng nghĩa với ít nhiệt hơn và ít biến dạng hơn. Kết quả là bề mặt phôi hoàn thiện tốt hơn.
Làm mịn các góc. Những thay đổi hướng đột ngột trong đường chạy dao sẽ làm máy bị giật. Sự giật mạnh sẽ để lại vết. Hãy sử dụng các góc bo tròn trong phần mềm CAM. Cho phép dao di chuyển mượt mà quanh các khúc cua. Các chuyển động dẫn vào và dẫn ra nên là các cung tròn, không phải là các đường thẳng tắp.
Máy sẽ làm theo những gì bạn ra lệnh. Hãy bảo nó di chuyển êm ái, và nó sẽ làm vậy. Hãy bảo nó giật cục, và bề mặt bạn cần sẽ thể hiện mọi sự gián đoạn.
Kết luận
Lớp phủ bề mặt không chỉ đơn thuần là để trang trí. Nó là một thông số kỹ thuật về hiệu suất. Hãy coi nó như vậy.
Mỗi vết hằn trên một chi tiết đều kể một câu chuyện. Ví dụ, các vết xước do rung động cho thấy thiết lập của bạn thiếu độ cứng vững. Các vết gờ cho thấy dụng cụ của bạn bị cùn. Các vết rách cho thấy tốc độ gia công không chính xác. Bề mặt rất trung thực. Nó cho thấy chính xác những gì đang hoạt động và những gì đã hỏng.
Các bộ phận bị hỏng ngay từ bề mặt. Các vết nứt bắt đầu từ đó. Sự ăn mòn bắt đầu từ đó. Rò rỉ xảy ra ở đó. Nếu bạn bỏ qua lớp hoàn thiện, bạn đang bỏ qua tương lai của bộ phận đó. Một bề mặt nhẵn không chỉ đẹp mắt mà còn chắc chắn hơn. Nó bền hơn. Nó hoạt động đúng như thiết kế.
Khi gặp phải một chi tiết bị lỗi bề mặt trên máy, hãy kiểm tra lại các bước sau trong đầu. Đầu tiên, kiểm tra dụng cụ cắt. Nó có sắc bén và hoạt động chính xác không? Tiếp theo, kiểm tra tốc độ. Tỷ lệ giữa tốc độ quay (RPM) và tốc độ tiến dao có cân bằng không? Thứ ba, kiểm tra độ cứng vững. Có bộ phận nào bị lỏng không? Cuối cùng, kiểm tra đường chạy dao. Chuyển động của CAM có hợp lý không?
Công cụ, tốc độ, độ cứng, đường đi. Một trong những yếu tố này đang sai. Hãy tìm ra, sửa chữa và làm cho phần tiếp theo cho đúng.
Tại sao nên chọn NOBLE? Phay CNC chính xác?
Bạn vừa đọc về tất cả những vấn đề có thể xảy ra trên bề mặt. Rung động, gờ, rách, hư hại do nhiệt. Biết được vấn đề là một chuyện. Có một đối tác giúp ngăn ngừa vấn đề đó lại là chuyện khác.
Sự xuất sắc trong kỹ thuật, được hiện thực hóa.
NOBLE là đối tác sản xuất chính xác được xây dựng dựa trên việc loại bỏ hoàn toàn các khuyết tật bề mặt. Chúng tôi không coi độ hoàn thiện bề mặt là yếu tố thứ yếu, mà là một thông số kỹ thuật cốt lõi.
Sứ mệnh của chúng tôi rất đơn giản. Chúng tôi không chỉ gia công các bộ phận. Chúng tôi tạo ra sự tin cậy. Mỗi linh kiện rời khỏi nhà máy của chúng tôi đều đáp ứng các tiêu chuẩn nghiêm ngặt về hình dạng, độ khít và chức năng. Bề mặt nói lên tất cả. Chúng tôi đảm bảo đó là bề mặt hoàn hảo.
Năng lực cốt lõi của chúng tôi
Gia công phay và tiện CNC tiên tiến . Chúng tôi sở hữu đội ngũ máy móc đa trục. Các hình dạng phức tạp không làm chúng tôi e ngại. Dung sai chặt chẽ là điều thường xuyên. Chúng tôi có thiết bị mạnh mẽ để đảm bảo độ cứng vững và hệ thống điều khiển hiện đại để thực hiện gia công chính xác.
Chuyên môn về hoàn thiện bề mặt . Chúng tôi luôn đạt được các chỉ tiêu đề ra. Tiêu chuẩn hoàn thiện đạt 3.2 µm Ra. Hoàn thiện bề mặt bóng như gương với độ nhám dưới 0.4 µm Ra khi ứng dụng của bạn yêu cầu. Chúng tôi biết tốc độ, công cụ và quy trình nào mang lại kết quả đó.
Tính linh hoạt về vật liệu. Vật liệu khó gia công là chuyên môn của chúng tôi. Nhôm 6061 dễ bị vón cục? Chúng tôi xử lý được. Thép không gỉ 304 và 316 bị cứng hóa khi gia công? Chúng tôi nắm rõ các giải pháp. Titan dễ bị cháy? Chúng tôi có chiến lược làm mát phù hợp. Nhựa kỹ thuật dễ bị biến dạng? Chúng tôi khắc phục triệt để. Nếu vật liệu dễ bị lỗi bề mặt, chúng tôi đã có giải pháp.
Quy trình đảm bảo chất lượng của chúng tôi
Quy trình kiểm tra. Chúng tôi không phỏng đoán. Chúng tôi đo đạc. Máy đo tọa độ (CMM) xác minh mọi kích thước quan trọng. Máy kiểm tra độ nhám bề mặt chứng minh chất lượng bề mặt hoàn thiện. Các khuyết tật được phát hiện ở đây, chứ không phải ở dây chuyền lắp ráp của bạn.
Kiểm soát quy trình. Phòng ngừa tốt hơn kiểm tra. Chúng tôi tối ưu hóa tốc độ, lượng tiến dao và đường chạy dao trước khi phôi đầu tiên được cắt ra. Rung động được loại bỏ ngay từ khâu thiết kế. Bavia được loại bỏ ngay từ khâu thiết kế. Máy hoạt động trơn tru ngay từ đầu.
Những người thợ máy giàu kinh nghiệm. Phần mềm hỗ trợ. Máy móc cắt gọt. Nhưng con người mới là người giải quyết vấn đề. Đội ngũ của chúng tôi có nhiều năm kinh nghiệm để nhìn vào một chi tiết, nghe tiếng cắt gọt và biết cần phải thay đổi điều gì. Họ xử lý sự cố trong thời gian thực. Họ hoàn thiện quy trình. Kỹ năng đó là điều mà không một cỗ máy nào có thể thay thế được.
Khi chất lượng bề mặt là yếu tố quan trọng, khi khuyết điểm không phải là lựa chọn, đó là lúc bạn cần gọi cho NOBLE. Chúng tôi tạo dựng niềm tin vào từng sản phẩm.
FAQ
Sự khác biệt giữa Ra và Rz là gì?
Ra là độ nhám trung bình trên một chiều dài đo được. Nó làm mịn các đỉnh và đáy thành một con số duy nhất. Hãy coi nó như là kết cấu tổng thể. Rz xem xét các điểm cực trị. Nó đo sự khác biệt chiều cao trung bình giữa năm đỉnh cao nhất và năm đáy thấp nhất. Ra cho bạn biết cảm giác của hầu hết bề mặt. Rz cho bạn biết về các khuyết tật có thể gây rò rỉ lớp niêm phong hoặc nứt do ứng suất.
Có thể hàn phủ lên bề mặt bị lỗi không?
Bạn có thể hàn trực tiếp lên bề mặt đó. Nhưng bạn không nên làm vậy. Bề mặt bị nhiễm bẩn hoặc gồ ghề sẽ giữ lại dầu, oxit và mảnh vụn. Nếu hàn lên đó, bạn sẽ gặp phải hiện tượng rỗ khí, thiếu liên kết hoặc các điểm yếu. Cách khắc phục là gia công hoặc mài bỏ bề mặt xấu trước. Bắt đầu với vật liệu sạch và chắc chắn. Sau đó mới hàn.
Tại sao chi tiết nhôm của tôi lại trông "dính" vậy?
Nhôm mềm và dính. Khi dụng cụ bị cùn, nó sẽ ngừng cắt vật liệu và bắt đầu đẩy vật liệu. Lực đẩy đó làm nhòe bề mặt thay vì cắt sạch. Bạn sẽ thấy hiện tượng rách, các cạnh bị vón cục và bề mặt trông dính nhớp. Cách khắc phục là sử dụng dụng cụ sắc hơn, tốc độ gia công cao hơn và hệ thống thoát phoi tốt. Đôi khi, việc đánh bóng lưỡi cắt cũng có ích. Nhôm cần được cắt chứ không phải được chà xát.
Độ nhô ra của mũi phay bao nhiêu là quá mức?
Nguyên tắc chung là 4:1. Tỷ lệ chiều dài so với đường kính. Một dụng cụ có đường kính nửa inch không nên nhô ra khỏi giá đỡ quá hai inch. Nếu vượt quá giới hạn đó, bạn sẽ dễ gặp phải hiện tượng rung lắc, lệch hướng và gãy dụng cụ. Đối với các đường cắt hoàn thiện, hãy giữ cho phần nhô ra ngắn hơn nữa. Mỗi milimet nhô ra vượt quá tỷ lệ 4:1 sẽ làm tăng gấp bội vấn đề.
NOBLE có thể đảm bảo chất lượng bề mặt hoàn thiện như thế nào đối với các chi tiết gia công?
Chúng tôi mang lại kết quả nhất quán trên nhiều phạm vi. Sản phẩm tiêu chuẩn đạt độ nhám bề mặt 3.2 µm Ra mà không cần nỗ lực bổ sung. Khi thiết kế của bạn yêu cầu cao hơn, chúng tôi thường xuyên đạt được 1.6 µm Ra. Đối với các ứng dụng quan trọng như bề mặt bịt kín hoặc các bộ phận thẩm mỹ, chúng tôi đạt được độ bóng như gương với độ nhám dưới 0.4 µm Ra. Máy đo tọa độ (CMM) và máy kiểm tra độ nhám bề mặt của chúng tôi xác minh mọi tuyên bố. Hãy cho chúng tôi biết nhu cầu của bạn. Chúng tôi sẽ đáp ứng được yêu cầu đó.






