
Quá trình đánh bóng trong gia công CNC diễn ra như thế nào?
Quá trình đánh bóng trong gia công CNC là phương pháp gia công cuối cùng cho bề mặt của phôi, nhằm loại bỏ các khuyết điểm nhỏ trên bề mặt bằng các phương pháp cơ học, hóa học hoặc điện hóa để cải thiện độ nhẵn bóng, độ sáng hoặc đạt được hiệu ứng như gương của phôi.
Các quy trình đánh bóng thường được sử dụng để loại bỏ các vết dụng cụ, gờ hoặc các khuyết tật nhỏ còn sót lại từ các quy trình trước đó như phay và tiện , đồng thời tăng cường khả năng chống ăn mòn, tính thẩm mỹ hoặc chức năng của chi tiết gia công.
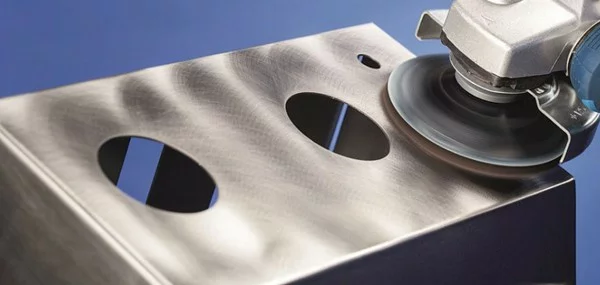
Quá trình đánh bóng có thể được phân loại thành đánh bóng cơ học (như sử dụng giấy nhám và bánh mài), đánh bóng hóa học (ăn mòn bề mặt bằng thuốc thử hóa học) và đánh bóng điện phân (làm mịn bề mặt thông qua quá trình hòa tan điện hóa), cùng với các phương pháp khác. Các quy trình đánh bóng được sử dụng rộng rãi trong sản xuất các chi tiết chính xác, khuôn mẫu, thiết bị y tế và các bộ phận trang trí. Phương pháp phù hợp nên được lựa chọn dựa trên tính chất vật liệu và yêu cầu độ chính xác.
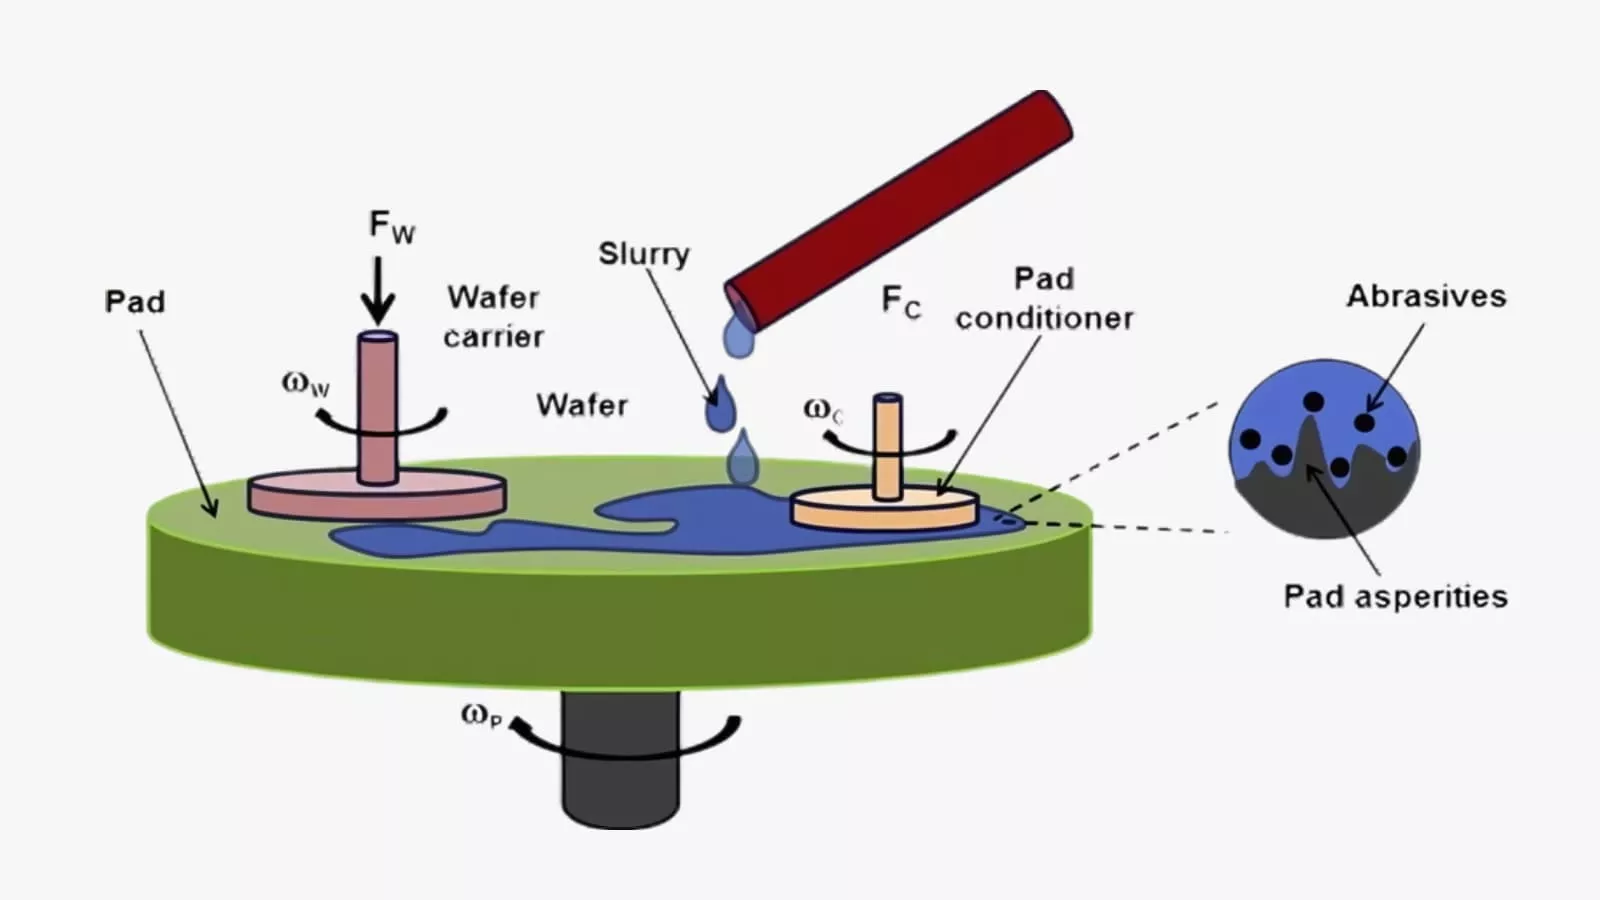
Quy trình đánh bóng diễn ra như thế nào?
deburring
Loại bỏ bavia là bước đầu tiên trong quá trình đánh bóng, với mục đích chính là loại bỏ các vết dụng cụ, bavia, gờ và các khuyết tật bề mặt lớn còn sót lại trên bề mặt phôi sau khi gia công.
Quá trình đánh bóng thô thường sử dụng các bánh mài cứng có hạt thô hoặc dây đai mài mòn, kết hợp với các chất mài mòn có lực cắt mạnh, chẳng hạn như cacbua silic hoặc bột mài kim cương hạt thô.
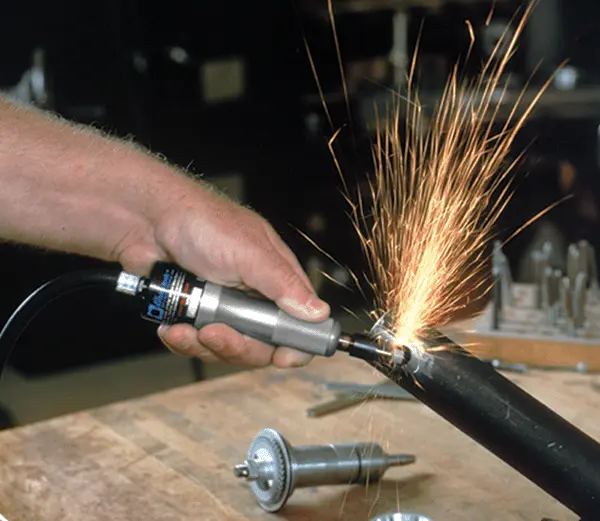
Cốt lõi của quá trình đánh bóng thô là nhanh chóng và hiệu quả làm phẳng hình dạng cơ bản, tạo nền tảng cho quá trình gia công tinh tiếp theo. Do đó, nó hy sinh chất lượng bề mặt tinh xảo để đổi lấy hiệu quả loại bỏ vật liệu cao hơn.
Đánh bóng bán thành phẩm
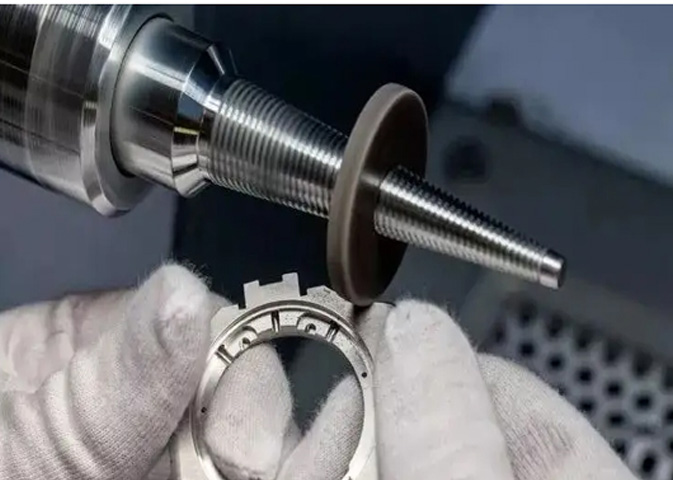
Dựa trên phương pháp đánh bóng thô, phương pháp đánh bóng bán tinh nhằm mục đích loại bỏ các vết xước và vết mài mòn mới phát sinh trong quá trình đánh bóng thô, giúp bề mặt trở nên mịn hơn.
Khi thực hiện các thao tác đánh bóng bán tinh, người ta sẽ sử dụng đá đánh bóng và chất mài mịn hơn, chẳng hạn như thạch cao kim cương hạt trung bình hoặc dung dịch đánh bóng. Quá trình này là giai đoạn chuyển tiếp. Nó dần dần làm giảm độ nhám bề mặt, thay thế các vết xước sâu ban đầu bằng các vết xước nông hơn, mịn hơn và dày đặc hơn, chuẩn bị cho độ bóng cuối cùng và là nền tảng quan trọng để đạt được hiệu ứng như gương.
Đánh bóng tốt
Đánh bóng tinh là bước cốt lõi để đạt được độ bóng cao hoặc hiệu ứng như gương. Ở giai đoạn này, người ta sẽ sử dụng các bánh mài rất mềm, chẳng hạn như loại làm bằng nhung hoặc sợi mịn, cùng với các loại bột đánh bóng có hạt cực mịn, chẳng hạn như thạch cao kim cương kích thước micron hoặc oxit xeri.
Mục tiêu của việc đánh bóng tinh không còn là loại bỏ các vết xước rõ ràng, mà là lấp đầy và loại bỏ các khuyết điểm nhỏ còn sót lại sau quá trình đánh bóng bán tinh thông qua việc mài cực mịn và tạo hình dẻo, giảm thiểu sự chênh lệch độ cao giữa các đỉnh và đáy vi mô trên bề mặt, từ đó tạo ra độ bóng và độ phản chiếu cao.
Làm sạch và kiểm tra
Sau khi hoàn tất tất cả các bước đánh bóng, phôi cần được làm sạch kỹ lưỡng để loại bỏ hết bột đánh bóng, các hạt mài mòn và mảnh vụn kim loại bám trên bề mặt và các kẽ hở. Thông thường, cần sử dụng máy làm sạch siêu âm kết hợp với chất tẩy rửa chuyên dụng để đạt được hiệu quả mong muốn.
Sau khi làm sạch, chi tiết gia công phải được kiểm tra kỹ lưỡng dưới ánh sáng đầy đủ bằng kính lúp hoặc máy đo độ nhám bề mặt chuyên nghiệp. Điều này đảm bảo độ hoàn thiện, độ phẳng và hình thức của chi tiết đáp ứng các thông số kỹ thuật thiết kế, là bước không thể thiếu để đảm bảo chất lượng sản phẩm cuối cùng.

Các phương pháp đánh bóng thông dụng cho các chi tiết kim loại gia công CNC
Đánh bóng cơ học
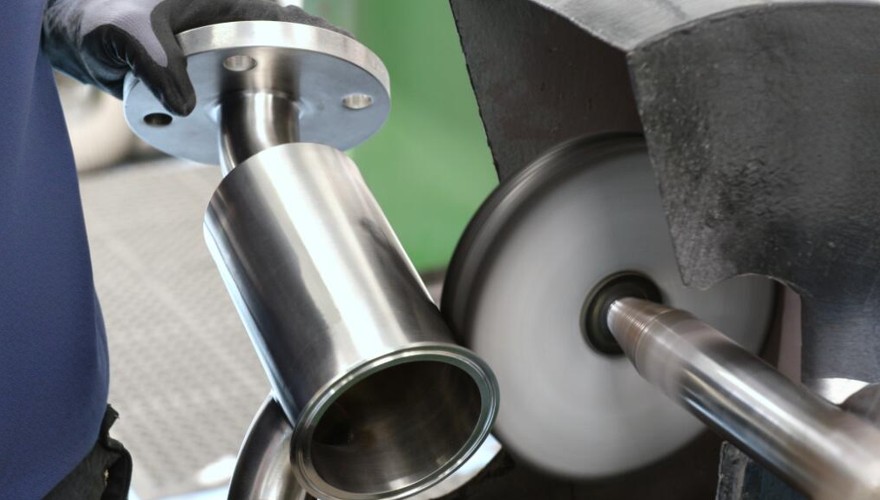
Đánh bóng cơ học hiện là kỹ thuật đánh bóng được sử dụng rộng rãi nhất. Kỹ thuật này sử dụng một bánh xe đánh bóng mềm quay hoặc dây đai mài mòn, kết hợp với chất đánh bóng chứa các hạt mài mòn mịn, để thực hiện việc cắt gọt và gia công tạo hình trên bề mặt phôi thông qua ma sát vật lý.
Bánh mài quay tốc độ cao ép bột đánh bóng lên bề mặt phôi. Bằng cách sử dụng các chất mài mòn như dụng cụ siêu nhỏ, các chỗ lồi lõm và vết xước siêu nhỏ trên bề mặt vật liệu được loại bỏ dần dần, liên tục làm giảm độ nhám và cuối cùng đạt được hiệu quả nhẵn bóng như gương. Phương pháp này phụ thuộc rất nhiều vào kỹ năng và kinh nghiệm của người vận hành.
Ưu điểm:
- Chất lượng bề mặt cao
- Khả năng ứng dụng rộng rãi của vật liệu
- Kiểm soát quy trình linh hoạt
Nhược điểm:
- Kết quả phụ thuộc vào kỹ năng
- Hiệu suất thấp, chi phí cao
- Các khuyết tật bề mặt tiềm ẩn

Đánh bóng bằng hóa chất
Đánh bóng hóa học là quá trình nhúng phôi vào dung dịch hóa chất chuyên dụng để làm mịn bề mặt thông qua sự hòa tan hóa học có chọn lọc, không sử dụng năng lượng điện bên ngoài. Các phần nhô ra trên bề mặt có kích thước siêu nhỏ, với diện tích bề mặt lớn hơn và hoạt tính hóa học cao hơn, sẽ hòa tan nhanh hơn so với các vùng lõm. Do đó, trong phản ứng liên tục, các chỗ gồ ghề trên bề mặt dần được loại bỏ, tạo thành một bề mặt tương đối nhẵn và sáng bóng.
Đánh bóng hóa học thích hợp cho việc gia công các chi tiết có hình dạng phức tạp và có hiệu quả cao. Tuy nhiên, nó có những hạn chế như khó kiểm soát quy trình, dễ tạo ra chất thải dạng lỏng và độ nhẵn bề mặt thường không tốt bằng đánh bóng điện phân.
Ưu điểm:
- Ưu việt cho các hình học phức tạp
- Hiệu suất cao, không cần thiết bị chuyên dụng
- Không có căng thẳng cơ học
Nhược điểm:
- Chất lượng bề mặt tương đối thấp hơn
- Kiểm soát quy trình đầy thách thức
- Phạm vi áp dụng vật liệu hạn chế
Electropolishing
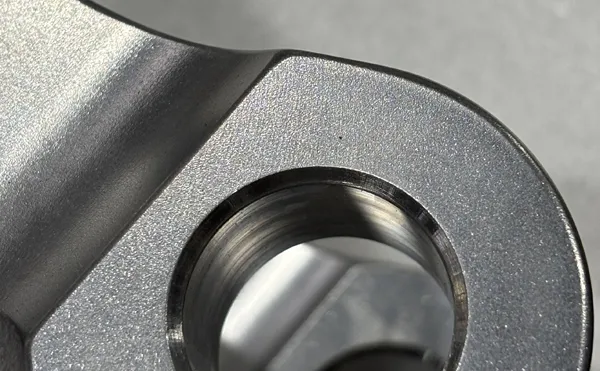
Đánh bóng điện phân là một quá trình điện hóa trong đó phôi đóng vai trò là cực dương và dòng điện được truyền vào trong một dung dịch điện phân đặc biệt. Các nguyên tử trên bề mặt kim loại bị ion hóa để tạo thành một lớp màng nhớt. Lớp màng này mỏng ở những chỗ lồi lõm siêu nhỏ, có mật độ dòng điện cao và tan nhanh. Các vùng lõm dày hơn và tan chậm hơn.
Nhờ quá trình hòa tan chọn lọc này, bề mặt của phôi được làm phẳng nhanh chóng, đạt được độ bóng cao và khả năng chống ăn mòn mạnh, đặc biệt thích hợp cho các chi tiết kết cấu phức tạp bằng kim loại cứng như thép không gỉ.
Ưu điểm:
- Hiệu suất toàn diện vượt trội
- Hiệu quả cao và tính nhất quán vượt trội
- Không có hư hỏng vật lý hoặc gờ sắc.
Nhược điểm:
- Chi phí đầu tư ban đầu cao và tốn kém.
- Kiểm soát quy trình phức tạp
- Khả năng áp dụng hạn chế
Ưu điểm và nhược điểm của quá trình đánh bóng
Ưu điểm
1. Cải thiện chất lượng bề mặt
Đánh bóng có thể loại bỏ hiệu quả các vết lồi lõm, vết xước, gờ và lớp oxit siêu nhỏ trên bề mặt sản phẩm, giúp bề mặt trở nên mịn, phẳng và đều, đạt được hiệu ứng như gương.
Bề mặt nhẵn không chỉ giúp nâng cao đáng kể vẻ ngoài, tính thẩm mỹ và kết cấu của sản phẩm mà còn giảm hệ số ma sát và độ mài mòn của bề mặt. Đối với các chi tiết chính xác có yêu cầu tiếp xúc trượt hoặc lăn cao, chẳng hạn như vòng bi và khuôn mẫu, nó có thể kéo dài tuổi thọ và cải thiện hiệu quả hoạt động trơn tru của chúng.
2. Tăng cường khả năng chống ăn mòn
Các chi tiết được đánh bóng, đặc biệt là những chi tiết được xử lý bằng phương pháp đánh bóng điện phân, sẽ loại bỏ được các vết rỗ và gờ nhỏ, do đó làm giảm diện tích bề mặt. Điều này khiến cho các chất gây ô nhiễm, hơi ẩm và các chất ăn mòn khó bám dính và tích tụ. Đồng thời, chính quá trình đánh bóng cũng loại bỏ nhiều nguồn gây ô nhiễm bề mặt tiềm ẩn.
Đối với các thiết bị y tế, thiết bị chế biến thực phẩm và các linh kiện hóa học, bề mặt nhẵn và đặc này dễ dàng vệ sinh và khử trùng hơn, đồng thời có thể tăng cường đáng kể khả năng chống ăn mòn, đảm bảo an toàn vệ sinh và độ bền môi trường của sản phẩm.
3. Chức năng đáng tin cậy và an toàn
Đánh bóng có thể loại bỏ các vết nứt và gờ nhỏ li ti trên bề mặt vật liệu, những yếu tố có thể trở thành nguồn gốc của các vết nứt do mỏi dưới tác động của ứng suất. Bằng cách loại bỏ những rủi ro tiềm tàng này, đánh bóng có thể tăng cường độ bền mỏi và độ tin cậy tổng thể của các bộ phận.
Đối với các bề mặt mối nối đòi hỏi hiệu suất làm kín cao, các bề mặt phản chiếu của các linh kiện quang học và các tấm bán dẫn yêu cầu độ sạch cực cao, quá trình đánh bóng là một bước không thể thiếu để đạt được chức năng của chúng.
Nhược điểm
1. Mối quan tâm về chi phí và hiệu quả
Đánh bóng, đặc biệt là đánh bóng cơ khí độ chính xác cao, thường là một quy trình tốn nhiều công sức, phụ thuộc nhiều vào kỹ năng và kinh nghiệm của người lao động lành nghề, dẫn đến chi phí nhân công cao. Đồng thời, bản thân quá trình đánh bóng cũng tốn nhiều thời gian, đặc biệt khi bao gồm nhiều công đoạn từ đánh bóng thô đến đánh bóng tinh, dẫn đến hiệu quả sản xuất tổng thể thấp.
Chi phí sản xuất chủ yếu bao gồm thiết bị đánh bóng chuyên dụng, vật tư tiêu hao và việc bảo dưỡng dung dịch ngâm cần thiết cho quá trình đánh bóng điện phân và hóa học.
2. Sai số kích thước tiềm ẩn
Đánh bóng là một quá trình loại bỏ vật liệu. Mặc dù lượng vật liệu được loại bỏ mỗi lần là nhỏ, nhưng khi muốn đạt được độ nhẵn cao, lượng vật liệu tích lũy được loại bỏ có thể ảnh hưởng đến dung sai kích thước của các chi tiết có độ chính xác cao, dẫn đến sai lệch kích thước.
Quan trọng hơn, đối với các vật liệu mềm hoặc bề mặt phức tạp, nếu thao tác không đúng cách hoặc áp lực không đều, lực đánh bóng dễ làm cho các cạnh và góc bị tròn, mặt phẳng bị sụp đổ hoặc đường viền hình học bị biến dạng, điều này làm phá hủy độ chính xác thiết kế ban đầu của chi tiết gia công.
3. Thách thức về môi trường và an toàn
Đánh bóng hóa học và đánh bóng điện phân sẽ tạo ra chất thải lỏng và khí thải chứa các ion kim loại nặng và hóa chất, cần phải trải qua quá trình xử lý bảo vệ môi trường nghiêm ngặt và tốn kém. Đánh bóng cơ học sẽ tạo ra bụi và gây ô nhiễm tiếng ồn.
Việc đảm bảo tính nhất quán của hiệu quả đánh bóng rất khó. Có thể có sự khác biệt giữa các lô sản phẩm khác nhau hoặc thậm chí giữa các bộ phận khác nhau của cùng một chi tiết. Sự không ổn định của thao tác thủ công là nguyên nhân chính. Việc đạt được khả năng đánh bóng thông minh hoàn toàn tự động vẫn là một thách thức kỹ thuật đối với các chi tiết phức tạp.

Làm thế nào việc đánh bóng giúp cải thiện độ hoàn thiện bề mặt trong gia công CNC
Hành động cắt vật lý
Khi các dụng cụ đánh bóng và chất mài mòn mịn cọ xát vào bề mặt phôi ở tốc độ cao, các hạt mài mòn này, cứng hơn nhiều so với phôi, hoạt động như vô số dụng cụ cắt nhỏ.
Thông qua quá trình cắt và cào, chúng loại bỏ ưu tiên các phần nhô ra siêu nhỏ trên bề mặt. Bằng cách gia công liên tục, các phần nhô ra này được loại bỏ dần dần, và sự chênh lệch độ cao giữa các đỉnh và đáy bề mặt được giảm thiểu hiệu quả. Về mặt vĩ mô, bề mặt trở nên mịn hơn.
Dòng chảy dẻo bề mặt
Trong quá trình đánh bóng, nhiệt độ và áp suất cao cục bộ được tạo ra do ma sát, khiến vật liệu bề mặt của phôi gia công chuyển sang trạng thái hơi nóng chảy hoặc có độ dẻo cao. Ở trạng thái này, vật liệu không chỉ bị loại bỏ mà còn trải qua quá trình biến dạng dẻo và chảy, bị ép ra từ các vùng nhô ra và lấp đầy các lỗ nhỏ li ti liền kề.
Hiệu ứng "mài phẳng đỉnh và lấp đầy đáy" này giúp giảm thiểu sự gồ ghề của bề mặt, từ đó tăng cường độ mịn và tạo nền tảng trơn tru cho quá trình đánh bóng tinh tế tiếp theo.
San bằng bằng phương pháp hòa tan chọn lọc
Làm phẳng bề mặt bằng phương pháp hòa tan chọn lọc là nguyên tắc chính của đánh bóng hóa học và đánh bóng điện phân. Phương pháp này tận dụng đặc điểm là các phần nhô ra siêu nhỏ trên bề mặt có hoạt tính hóa học cao hơn và diện tích bề mặt lớn hơn.
Trong phương pháp đánh bóng hóa học, các phần nhô lên tiếp xúc kỹ hơn với dung dịch và phản ứng nhanh hơn. Trong phương pháp đánh bóng điện phân, mật độ dòng điện tại các phần nhô ra cao hơn. Cả hai trường hợp này đều khiến các nguyên tử kim loại tại các phần nhô ra hòa tan vào dung dịch hoặc chất điện phân một cách ưu tiên và nhanh hơn. Thông qua quá trình hòa tan khác biệt và có chọn lọc này, bề mặt cuối cùng trở nên phẳng và mịn hơn.
Hoàn thiện toàn diện
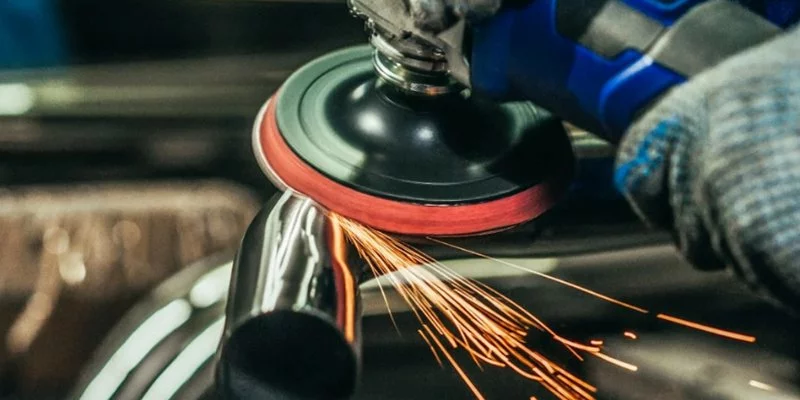
Các phương pháp đánh bóng tiên tiến, chẳng hạn như đánh bóng siêu âm và đánh bóng bằng dòng chảy chất mài mòn, thực hiện mài vi mô đồng đều toàn diện trên bề mặt phôi thông qua tác động vi mô tần số cao hoặc chất mài mòn dạng dòng chảy.
Quá trình mài không chỉ loại bỏ được các chỗ gồ ghề và gờ nhỏ li ti, mà còn làm tròn các ranh giới hạt sắc nhọn và các vết nứt nhỏ, giúp bề mặt trở nên đồng đều và mịn hơn. Bằng cách này, hình thái bề mặt được tối ưu hóa ở cấp độ vi mô, không chỉ cải thiện độ mịn mà còn tăng cường khả năng chống mỏi và chống ăn mòn của các chi tiết.
Mẹo đánh bóng trong quá trình đánh bóng Cơ khí CNC
Đánh bóng cơ học theo chương trình
Đánh bóng cơ khí theo chương trình đề cập đến việc sử dụng các công cụ mềm trên máy CNC và lập trình các chương trình cụ thể để đánh bóng. Bằng cách kiểm soát chính xác áp lực, đường đi và tốc độ của dụng cụ đánh bóng thông qua đường dẫn CNC, có thể đạt được hiệu quả đánh bóng đồng đều và lặp lại trên các bề mặt cong phức tạp.
Đánh bóng cơ khí theo chương trình có thể giảm thiểu hiệu quả vấn đề sụp đổ góc cạnh do đánh bóng thủ công gây ra, cải thiện đáng kể tính nhất quán và giảm sự phụ thuộc vào kỹ thuật viên lành nghề. Đây là sự lựa chọn cân bằng giữa chất lượng bề mặt cao và hiệu quả sản xuất cao.
Hoàn thiện bằng chất mài mòn từ tính
Mài từ sử dụng từ trường để điều khiển kim mài từ tính, giúp kim này chà xát bề mặt phôi. Phương pháp này đặc biệt thích hợp để làm sạch các bavia siêu nhỏ và các lớp trắng hình thành sau khi phay CNC hoặc gia công bằng phóng điện.
Đánh bóng bằng dòng chảy mài mòn
Luồng chất mài mòn đẩy chất mài mòn bán lỏng len lỏi qua khoang bên trong của phôi và kênh dẫn, giúp đánh bóng đều tất cả các bề mặt tiếp xúc. Phương pháp này có thể xử lý hiệu quả các lỗ xuyên và các kênh dẫn phức tạp khó tiếp cận bằng tay. Trong khi loại bỏ các khuyết điểm siêu nhỏ, nó hầu như không làm thay đổi độ chính xác kích thước của phôi.
Đánh bóng bằng rung động và bằng thùng quay
Chi tiết gia công, cùng với chất mài mòn và phụ gia, được đặt trong bể hoặc trống rung. Thông qua quá trình lăn và ma sát liên tục và chậm, quá trình mài mịn đồng đều tất cả các bề mặt ngoài của chi tiết được thực hiện. Phương pháp này có thể xử lý hiệu quả hàng chục nghìn chi tiết nhỏ và đạt được hiệu quả đánh bóng nhất quán. Tuy nhiên, cần chú ý kiểm soát thời gian và tỷ lệ chất mài mòn để tránh tạo ra các vết xước mới do va chạm giữa các chi tiết.
Thiết kế dụng cụ
Tăng cường hiệu quả đánh bóng điện phân bằng cách tối ưu hóa thiết kế dụng cụ và phân bố dòng điện. Đối với các chi tiết CNC phức tạp, cần thiết kế các đồ gá đặc biệt để đảm bảo mật độ dòng điện đồng đều, và cần bổ sung các điện cực phụ trợ vào các lỗ sâu, khe hẹp và các khu vực khác để ngăn ngừa hiện tượng đánh bóng không đều do “hiệu ứng che chắn”.
Bằng cách kiểm soát chính xác các thông số điện phân, bề mặt có thể được làm phẳng nhanh chóng mà không tạo ra ứng suất cơ học, và một lớp màng thụ động chống ăn mòn có thể được hình thành.
Quy hoạch đường đi
Mặc dù mức độ tự động hóa ngày càng tăng, công đoạn hoàn thiện cuối cùng của các sản phẩm cao cấp vẫn thường dựa vào kinh nghiệm.
Người vận hành cần lập kế hoạch đường đánh bóng chéo ở một góc nhất định so với kết cấu đường chạy dao do máy CNC tạo ra, dựa trên đó, để che phủ hiệu quả các dấu vết ban đầu.
Đồng thời, cần phải thành thạo việc kiểm soát lực và nhiệt độ bằng tay để tránh xuất hiện các khuyết điểm như bề mặt sần sùi hoặc cháy quá mức. Đây là bước quan trọng để nâng tầm bề mặt từ "tốt" lên "xuất sắc", phụ thuộc rất nhiều vào kinh nghiệm tích lũy.
Ứng dụng tuần tự các quy trình lai ghép
Kỹ thuật hiệu quả nhất không dựa vào một phương pháp đơn lẻ, mà là sự kết hợp khoa học. Ví dụ, trước tiên, sử dụng phương pháp đánh bóng cơ học theo chương trình để nhanh chóng loại bỏ hầu hết các vết xước do dụng cụ gây ra, sau đó sử dụng phương pháp mài từ để làm sạch các gờ, và cuối cùng, bổ sung thêm một khoảng thời gian ngắn đánh bóng rung hoặc đánh bóng điện phân để đạt được hiệu ứng mờ đồng đều hoặc bóng như gương. Sự kết hợp này có thể tận dụng tối đa thế mạnh của nhau, tối đa hóa hiệu quả tổng thể đồng thời đảm bảo chất lượng.
Cách bảo dưỡng bề mặt của các bộ phận đã được đánh bóng
Làm sạch kỹ lưỡng
Sau khi đánh bóng, các bộ phận phải được làm sạch kỹ lưỡng ngay lập tức bằng chất tẩy rửa trung tính và nước khử ion hoặc dung môi hữu cơ có độ tinh khiết cao để loại bỏ hoàn toàn dấu vết của hợp chất đánh bóng, các hạt mài mòn và cặn dầu mỡ.
Các bộ phận cần được lau khô ngay lập tức bằng vải không xơ hoặc khí nén để ngăn ngừa các vết nước hoặc ô nhiễm thứ cấp, điều này rất quan trọng để tránh ăn mòn cục bộ và ố vàng về sau.
Ứng dụng của lớp phủ bảo vệ
Theo yêu cầu ứng dụng, phủ một lớp bảo vệ lên bề mặt đã được làm sạch là một trong những phương pháp hiệu quả nhất.
- Xử lý thụ động hóa: Đối với các kim loại như thép không gỉ, dung dịch thụ động hóa tạo ra một lớp màng oxit giàu crom trên bề mặt, giúp tăng cường đáng kể khả năng chống ăn mòn.
- Bôi dầu/chất chống gỉ: Trước khi Đối với việc bảo quản hoặc vận chuyển ngắn hạn, việc phủ một lớp dầu chống gỉ hoặc chất chống bám vân tay mỏng, đều sẽ giúp cách ly bề mặt khỏi không khí và độ ẩm một cách hiệu quả.
- Quá trình lắng đọng các lớp phủ chức năng: Đối với các linh kiện có thông số kỹ thuật cao, các phương pháp như lắng đọng hơi vật lý (PVD) hoặc lắng đọng hơi hóa học (CVD) có thể được sử dụng để phủ các lớp màng siêu cứng, chống mài mòn (ví dụ: lớp phủ carbon giống kim cương) trong khi vẫn giữ được vẻ ngoài bề mặt.
Lưu trữ tách biệt
Nghiêm cấm tuyệt đối việc lưu trữ các chi tiết đã được đánh bóng cùng với các chi tiết chưa được đánh bóng hoặc các bộ phận làm từ các vật liệu kim loại khác nhau. Mỗi chi tiết phải được cách ly riêng biệt bằng vách ngăn, xốp, màng bọc bong bóng hoặc giấy không xơ để tránh tiếp xúc với các vật cứng và trầy xước lẫn nhau.
Sử dụng các công cụ chuyên dụng
Khi thao tác và lắp đặt các chi tiết được đánh bóng, người vận hành phải đeo găng tay cotton trắng sạch hoặc găng tay nitrile. Tiếp xúc trực tiếp bằng tay trần có thể để lại vết mồ hôi và dấu vân tay, dẫn đến ăn mòn cục bộ. Nên sử dụng kẹp chuyên dụng hoặc dụng cụ phi kim loại để tránh tiếp xúc trực tiếp giữa kim loại với kim loại.
Kiểm tra và bảo trì thường xuyên
Thiết lập chế độ kiểm tra định kỳ để kịp thời phát hiện và xử lý các điểm ăn mòn, mài mòn hoặc trầy xước nhỏ ở giai đoạn đầu. Đối với các bộ phận có lớp phủ bảo vệ, cần phủ lại hoặc tái tạo lớp bảo vệ theo vòng đời của chúng để duy trì khả năng bảo vệ lâu dài.
Ứng dụng của quá trình đánh bóng trong gia công CNC
Ngành công nghiệp chế tạo khuôn mẫu
Ngành công nghiệp khuôn mẫu là lĩnh vực ứng dụng rộng rãi nhất các quy trình đánh bóng và có yêu cầu cao nhất. Cho dù đó là khuôn ép nhựa hay khuôn đúc áp lực, độ nhẵn của bề mặt khoang khuôn quyết định trực tiếp đến chất lượng ngoại quan và khả năng tháo khuôn của sản phẩm. Đánh bóng ở mức độ cao có thể làm giảm đáng kể lực cản khi đúc và ngăn ngừa các khuyết tật như trầy xước và dính khuôn trên sản phẩm. Đây là khâu cốt lõi để đảm bảo tuổi thọ của khuôn và hiệu quả sản xuất.
Sản xuất thiết bị y tế
Các thiết bị y tế có yêu cầu cực kỳ khắt khe về chất lượng bề mặt. Ví dụ, các bộ phận của robot phẫu thuật, cấy ghép chỉnh hình và các bộ phận nội soi phải trải qua quá trình đánh bóng hoàn hảo. Điều này không chỉ để giảm ma sát mà còn để loại bỏ các khuyết tật siêu nhỏ và các điểm ẩn náu của vi khuẩn, đảm bảo khả năng tương thích sinh học, khả năng chống ăn mòn bởi dịch cơ thể và tạo điều kiện thuận lợi cho việc làm sạch và khử trùng nghiêm ngặt.
Công nghiệp ô tô
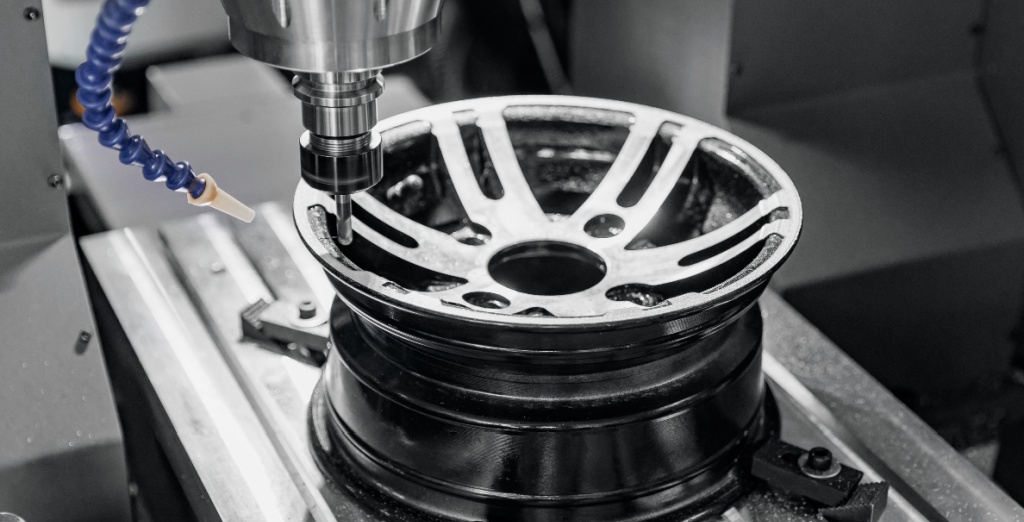
Trong lĩnh vực ô tô và hàng không vũ trụ, quá trình đánh bóng kết hợp cả chức năng và độ an toàn. Sau khi đánh bóng, các bộ phận cốt lõi của động cơ, các bộ phận hệ thống nhiên liệu và hệ thống thủy lực có thể giảm đáng kể lực cản dòng chảy, cải thiện hiệu suất làm kín và loại bỏ các điểm tập trung ứng suất, từ đó nâng cao hiệu quả và độ tin cậy. Quan trọng hơn, bề mặt chất lượng cao có thể kéo dài đáng kể tuổi thọ mỏi của các bộ phận quan trọng dưới áp suất cao và tải trọng chu kỳ cao.
Chất bán dẫn và điện tử
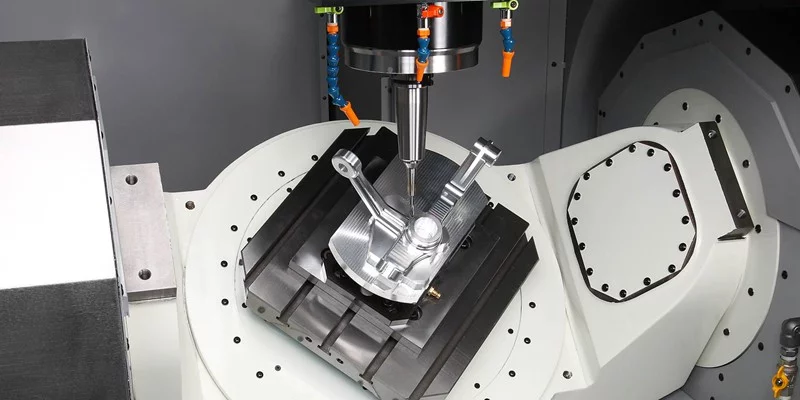
Ở cấp độ hiển vi, đánh bóng là nền tảng để đạt được hiệu quả sản xuất mạch điện. Đối với chất nền chip, khung dẫn, thiết bị RF và đầu nối, v.v., bề mặt siêu mịn là điều kiện tiên quyết để đảm bảo tính toàn vẹn của mạch, chất lượng truyền tín hiệu và độ tin cậy của thiết bị. Bất kỳ sự không đồng đều nào ở cấp độ vi mô đều có thể gây ra đoản mạch trong mạch hoặc suy giảm tín hiệu.
Ngành công nghiệp máy móc đóng gói
Tất cả các bề mặt thiết bị tiếp xúc trực tiếp hoặc gián tiếp với thực phẩm đều phải được xử lý đánh bóng theo tiêu chuẩn cao. Bề mặt nhẵn mịn, không có vết xước có thể ngăn ngừa hiệu quả cặn bẩn và sự phát triển của vi khuẩn, đáp ứng các quy định nghiêm ngặt về vệ sinh và an toàn thực phẩm. Đồng thời, nó cũng thuận tiện cho việc vệ sinh kỹ lưỡng, đảm bảo an toàn thực phẩm.
NOBLE'Quy trình đánh bóng trong gia công CNC
NOBLE chuyên về xử lý bề mặt đánh bóng tiên tiến, cung cấp đầy đủ các kỹ thuật, bao gồm đánh bóng cơ học, đánh bóng điện hóa và gia công bằng dòng chảy mài mòn, để đáp ứng các yêu cầu đa dạng của ngành công nghiệp.
Chúng tôi tuân thủ nghiêm ngặt quy trình nhiều giai đoạn—từ việc loại bỏ bavia thô và gia công bán hoàn thiện đến đánh bóng tinh và làm sạch cuối cùng—đảm bảo loại bỏ hoàn toàn các khuyết điểm và đạt được bề mặt hoàn thiện vượt trội. Cách tiếp cận chặt chẽ này giúp nâng cao đáng kể tính thẩm mỹ, khả năng chống ăn mòn và chức năng tổng thể của các bộ phận.
Bằng cách tận dụng chuyên môn và thiết bị hiện đại, chúng tôi luôn mang đến những kết quả chất lượng cao, đáng tin cậy, giúp kéo dài tuổi thọ và hiệu suất sản phẩm, trở thành đối tác đáng tin cậy cho những nhu cầu sản xuất chính xác khắt khe nhất của bạn.
Câu Hỏi Thường Gặp
Các phương pháp đánh bóng chính được sử dụng cho các chi tiết gia công CNC là gì?
Các phương pháp phổ biến nhất là đánh bóng cơ học (sử dụng bánh mài hoặc bột mài để tạo bề mặt bóng), đánh bóng điện hóa (một quy trình điện hóa lý tưởng cho thép không gỉ, loại bỏ vật liệu đồng đều để tạo bề mặt nhẵn mịn, chống ăn mòn) và gia công bằng dòng chảy mài mòn (để đánh bóng các đường dẫn và hình dạng phức tạp bên trong). Việc lựa chọn phương pháp phụ thuộc vào vật liệu, hình dạng chi tiết và chất lượng bề mặt cuối cùng yêu cầu.
Quá trình đánh bóng có thể ảnh hưởng đến độ chính xác kích thước của chi tiết được gia công bằng máy CNC không?
Có, điều đó hoàn toàn có thể. Đánh bóng là một quá trình loại bỏ vật liệu. Mặc dù lượng vật liệu bị loại bỏ rất nhỏ (thường chỉ vài micromet), nhưng cần phải tính toán cẩn thận trong giai đoạn thiết kế và gia công, đặc biệt là đối với các chi tiết có dung sai chặt chẽ. Một nhà sản xuất lành nghề sẽ lên kế hoạch kích thước trước khi đánh bóng để đảm bảo chi tiết được đánh bóng cuối cùng đáp ứng tất cả các dung sai về kích thước và hình học đã được chỉ định.
Những loại vật liệu nào phù hợp nhất cho quá trình đánh bóng điện hóa?
Đánh bóng điện hóa hiệu quả nhất đối với các kim loại dẫn điện, trong đó thép không gỉ Austenit (như 304 và 316) là phổ biến nhất và cho kết quả tuyệt vời. Phương pháp này cũng được sử dụng thành công trên nhôm, titan, hợp kim đồng và một số loại thép dụng cụ. Nó không phù hợp với các vật liệu không dẫn điện như nhựa hoặc vật liệu composite.
Sự khác biệt giữa bề mặt sơn mờ, bóng satin và bóng gương là gì?
Các thuật ngữ này mô tả mức độ phản chiếu. Bề mặt mờ có độ phản chiếu thấp với kết cấu đồng nhất, không định hướng. Bề mặt satin (hoặc chải) có độ bóng mềm mại với các hạt mịn, định hướng. Đánh bóng như gương là độ bóng cao nhất, tạo ra hình ảnh phản chiếu rõ ràng, không bị biến dạng. Độ bóng này đạt được bằng cách sử dụng các chất mài mòn có độ mịn tăng dần trong quá trình đánh bóng.
Quá trình đánh bóng là thủ công hay tự động?
Cả hai phương pháp đều được sử dụng. Đánh bóng thủ công dựa vào kỹ thuật viên lành nghề đối với các hình dạng phức tạp hoặc sản xuất số lượng nhỏ, nhiều loại sản phẩm. Đánh bóng tự động (sử dụng cánh tay robot hoặc máy móc chuyên dụng) được ưu tiên cho sản xuất số lượng lớn các bộ phận đồng nhất, mang lại độ lặp lại tốt hơn, chi phí mỗi bộ phận thấp hơn và giảm thiểu sự khác biệt do con người gây ra. Nhiều xưởng sử dụng phương pháp kết hợp.






