
Kirish
Agar noto'g'ri jarayon tanlansa, detal bekor qilinadi. Bu, albatta, dizayndagi kamchilik bilan bog'liq emas, balki jarayon dizayn talablariga javob bera olmasligi bilan bog'liq.
Vakuumli quyish noyob o'rin tutadi. U keramikaga singdirilgan mum naqshidan foydalanadi, mum eritiladi va keyin vakuum sharoitida metall quyiladi. Olingan qism yuqori yaxlitlik, a'lo sirt qoplamasi va qattiq bardoshlilik bilan ajralib turadi.
Ushbu maqolada ikkita masala ko'rib chiqiladi. Birinchidan, u vakuumli yo'qolgan mum bilan quyishni boshqa quyish usullari bilan taqqoslaydi; ikkinchidan, quyishni boshqa quyishsiz jarayonlar bilan taqqoslaydi. Maqsad jarayonni tanlash uchun aniq asos yaratishdir.
Nima bu Vakuumli investitsiya quyish?
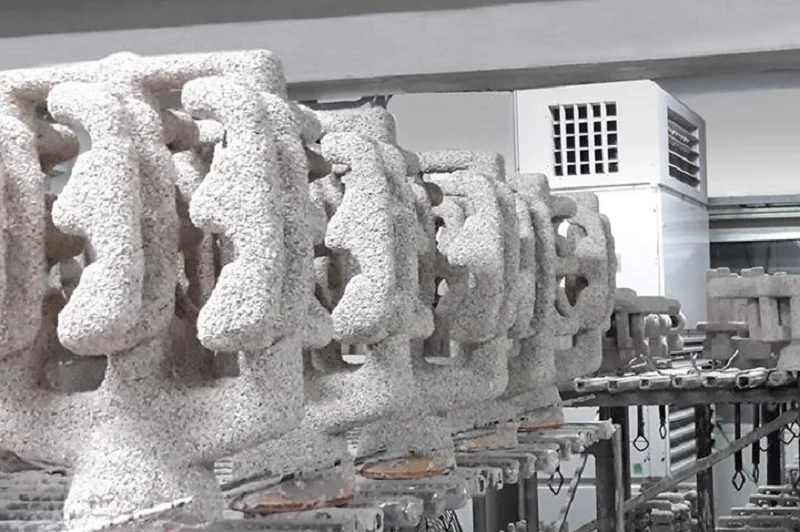
Mum naqshiga keramik qatlam surtiladi. Keramika qattiqlashgandan so'ng, mum eritiladi va qolip bo'shlig'ini hosil qiladi. Eritilgan metall bo'shliqqa quyiladi va quyma qattiqlashgandan so'ng, keramik qatlam olib tashlanadi.
Bu yo'qolgan mum quyish deb nomlanadi. Agar jarayonga vakuum kamerasi qo'shilsa, u vakuum yo'qolgan mum quyish deb ataladi. Metall eritiladi va vakuum yoki inert atmosferada - kislorod, azot va namliksiz - quyiladi va quyishning toza bo'lib qolishini ta'minlaydi.
Bu jarayon ikkita texnologiyani birlashtiradi. Yo'qotilgan mum bilan quyish o'lchov aniqligi va sirtni pardozlashni ta'minlaydi, vakuum muhiti esa metallning metallurgiya sofligini kafolatlaydi. Reaktiv materiallar uchun bu elementlarning birortasi bo'lmasa, jarayon to'liq bo'lmaydi.
Vakuumli investitsiya quyish qanday ishlaydi
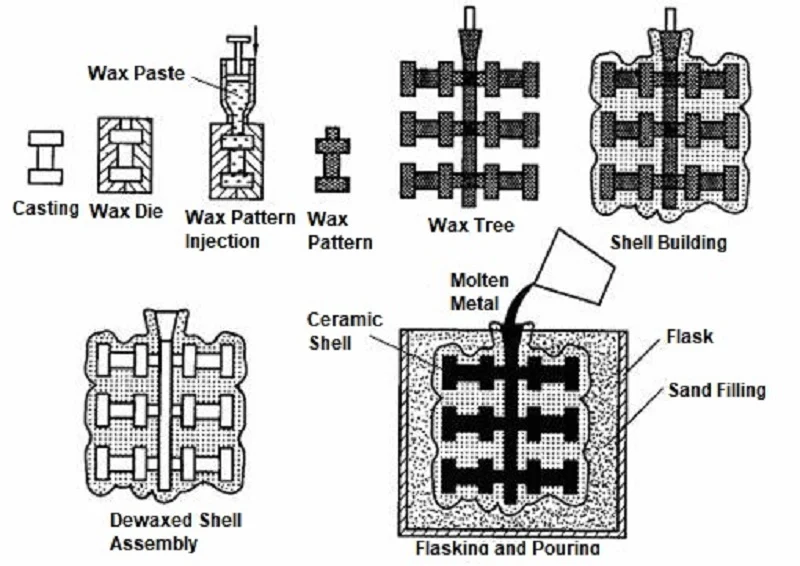
Jarayon sakkiz bosqichdan iborat. Ularning har biri to'g'ri bajarilishi kerak. Dastlabki bosqichdagi xato oxirgi qismni buzadi.
1-qadam – Mum naqshini ishlab chiqarish
Mumni aniq qolipga quying. Ishlov berilgandan so'ng, qolip oxirgi qismning o'lcham talablariga javob beradi. Mum naqshi har bir xususiyatni mukammal darajada takrorlaydi va o'lcham aniqligi shu yerdan boshlanadi. Agar mum naqshi noto'g'ri bo'lsa, metall qism ham noto'g'ri bo'ladi.
2-qadam – Mum daraxtini yig'ish
Bir nechta qolip qo'shimchalari markaziy yugurish tizimiga ulangan. Yuguruvchilar metallni har bir bo'shliqqa yetkazib beradi. Quyma tizimining dizayni metallning oqimi va qotib qolishini boshqaradi. Mum daraxti bir nechta qismlardan tashkil topgan klasterga o'xshash tuzilish bo'lib, ularning barchasini bitta quyishda to'ldirish mumkin.
3-qadam – Keramik qobiq yasash
Mum naqshini keramik shlamga botirib oling, so'ngra qum-ohak gips qatlamini surting. Qoplamaning qurishini kuting. Ushbu jarayonni doimiy ravishda takrorlang, qatlamma-qatlam qilib oshiring. Keramik qobiq yuqori harorat va issiqlik zarbalariga bardosh bera olishi kerak. Qobiq materialini tanlash quyiladigan qotishmaga bog'liq.
4-bosqich – Devakslash
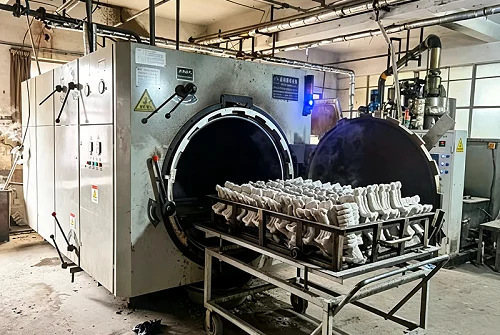
Qoplangan daraxt bug 'avtoklaviga joylashtiriladi. Yuqori bosimli bug' mumni eritib, uning oqib chiqishiga olib keladi. Keramik qobiq qoladi va ichki bo'shliq butunlay bo'sh qoladi. Bu "yo'qolgan mum" jarayonining bosqichidir. Mum yo'qoldi va qobiq endi tayyor.
5-qadam – Snaryad otish
Yashil korpus pechga yuklanadi. Yuqori harorat qolgan mum va namlikni yoqib yuboradi. Keramika sinterlanadi va uning mustahkamligi oshadi. Yashil korpus eritilgan metallni ushlab turadigan darajada mustahkam bo'ladi.
6-bosqich – Vakuumli eritish
Qotishma vakuumli induksiyali pechda eritiladi. Havo yo'q. Vakuum eritmadan gazlarni tortib oladi. Qotishma tarkibi aniq nazorat qilinadi. Aralashmalar yuzaga ko'tarilib, sof metall qoldiradi. Bu bosqich reaktiv qotishmalar va yuqori haroratli qotishmalar uchun juda muhimdir.
7-bosqich – Vakuum bilan quyish
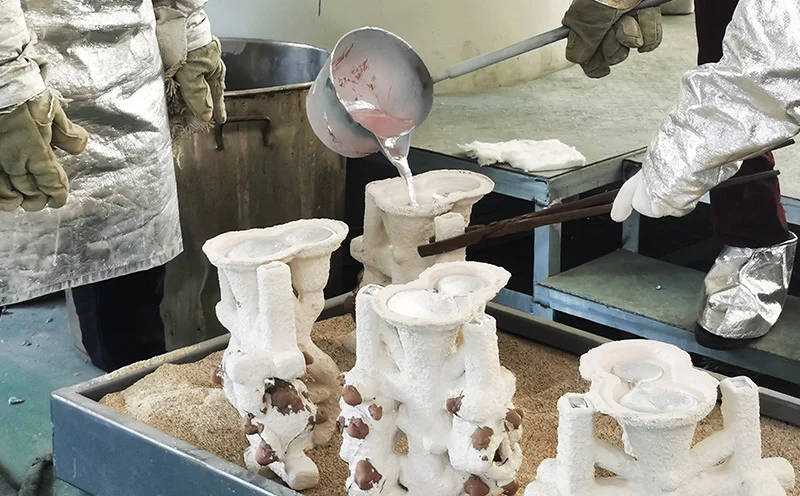
Eritilgan metall keramik qobiqqa quyiladi. Quyish jarayoni vakuum kamerasi ichida amalga oshiriladi. Atrof-muhit inert holatda saqlanadi, bu oksidlanish va gazlarning kirishiga to'sqinlik qiladi. Bo'shliqni to'ldirgandan so'ng metall qattiqlashadi va qobiq butun jarayon davomida butunligicha qoladi.
8-bosqich – Nokaut va yakunlash
Keramik qobiq sindirilgan. Daraxt kesilgan. Alohida qismlar ajratilgan. Mexanik xususiyatlarni sozlash uchun issiqlik bilan ishlov berish qo'llanilishi mumkin. Sirtni pardozlash qo'pol qirralarni olib tashlaydi. Ishlov berish muhim o'lchamlarni bardoshlilikka olib keladi. Tekshirish har bir qismni tekshiradi.
Vakuumli investitsiya quyish bir qator boshqariladigan operatsion jarayonlardir. Har bir bosqich oldingi bosqichga asoslanadi. Har qanday bosqichda sifat nazoratini e'tiborsiz qoldirish keyingi bosqichlarda tuzatib bo'lmaydigan nuqsonlarga olib kelishi mumkin. Vakuum jarayonining bosqichlari, ya'ni eritish va quyish, bu jarayonni standart investitsiya quyishdan ajratib turadigan narsadir. Aynan shu bosqichlar reaktiv qotishmalardan foydalanish imkonini beradi.
Vakuumli investitsiya quyish va boshqa quyish usullari
Jarayonni tanlash bir nechta omillarga bog'liq — aniqlik, sirt qoplamasi, materialning mosligi, qismning murakkabligi, ishlab chiqarish hajmi va xarajatlar cheklovlari. Hech bir jarayon har jihatdan ustun emas.
Vakuumli investitsiya quyish va an'anaviy investitsiya quyish
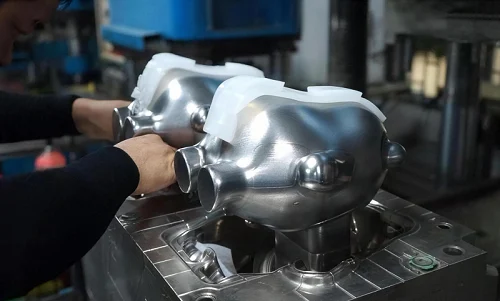
Farqi atrof-muhitda. Vakuumli quyish vakuumli muhitda quyishni o'z ichiga oladi, an'anaviy quyish esa havoda amalga oshiriladi.
Oksidlanish bu ikkisi o'rtasidagi asosiy farqdir. An'anaviy quyish reaktiv qotishmalarning oksidlanishiga olib keladi, natijada nuqson darajasi yuqori bo'ladi va mexanik xususiyatlar yomonlashadi. Boshqa tomondan, vakuumli investitsiya quyish yuqori tozalik va yuqori ishlashga ega metallarni ishlab chiqaradi.
Tegishli qotishmalar: Vakuumli investitsiya quyish titan, nikel asosidagi superqotishmalar va tsirkoniy uchun ishlatilishi mumkin; an'anaviy quyish alyuminiy, po'lat va mis qotishmalari bilan cheklangan.
Odatdagi qo'llanilishi: vakuum turbina pichoqlari va implantlar uchun. An'anaviy vakuum sanoat qismlari va zargarlik buyumlari uchun.
Vakuumli investitsiya quyish va qum quyish
Qum quyishda bog'langan qum qoliplari qo'llaniladi. Bu tez va arzon, qolip narxi esa past.
Muvofiqlik aniqlik va sirt qoplamasida. Ideal sharoitlarda qum quyish ±0.5 millimetr bardoshlik darajasiga erishishi mumkin. Sirt qoplamasi nisbatan qo'pol. Vakuumli investitsiya quyish ±0.1 millimetr yoki undan yuqori bardoshlik darajasiga erishishi mumkin. Sirt qoplamasi silliq.
Qism o'lchami: Qum quyish dvigatel bloklari va klapan korpuslari kabi katta qismlarga mos keladi. Boshqa tomondan, vakuumli investitsiya quyish kichikroq qismlar bilan cheklangan.
Ishlab chiqarish moslashuvchanligi: Qum quyish juda moslashuvchan va tez sozlash imkonini beradi. Vakuumli investitsiya quyish mum naqshini yaratishni talab qiladi, bu esa yetkazib berish vaqtini uzaytiradi, ammo yuqori aniqlikni ta'minlaydi.
Vakuumli investitsiya quyish va quyma quyish
Qolip quyish yuqori tezlikda amalga oshiriladi. Metall bosim ostida quyiladi. Sikl vaqti soniyalarda o'lchanadi.
Qotishma cheklovlari muammo hisoblanadi. Qolip quyish alyuminiy, rux va magniy bilan ishlaydi. U titan yoki nikel superqotishmalarini qayta ishlay olmaydi. Asboblarga investitsiyalar yuqori. Mexanik xususiyatlar g'ovaklik tufayli pastroq.
Vakuumli quyish sekinroq. Lekin u qiyin qotishmalarni qayta ishlaydi. U zichroq va charchoqqa chidamliroq qismlarni ishlab chiqaradi. Tanlov hajm va materialga bog'liq.
Vakuumli investitsiya quyish va doimiy qolip quyish
Doimiy qolip quyish qayta ishlatiladigan metall qoliplardan foydalanadi. Bu ajoyib takrorlanuvchanlik, uzoq muddatli qolip va yuqori ishlab chiqarish samaradorligini ta'minlaydi.
Qotishma tanlovi cheklangan. Reaktiv metallar qolip yuzasini zanglashi mumkin, bu esa qolipning parchalanishiga olib keladi. Vakuumli investitsiya quyish bir martalik keramik qobiqlardan foydalanadi. U reaktiv qotishmalarni hech qanday muammosiz qayta ishlay oladi.
Odatda qo'llaniladigan usullar: Doimiy qolip quyish g'ildirak jantlari va silindr boshlari uchun mos keladi; vakuumli investitsiya quyish reaktiv dvigatel komponentlari va tibbiy implantlar uchun mos keladi.
Vakuumli investitsiya quyish va markazdan qochma quyish
Santrifüjli quyishda qolip aylantirilib, metallni qolip bo'shlig'iga majburan kiritish uchun santrifüj kuchidan foydalaniladi. Olingan qismlar yuqori zichlikka va ajoyib ichki ixchamlikka ega.
Amaldagi geometriyalar naychalar, halqalar va silindrlar kabi aksimetrik qismlar bilan cheklangan. Boshqa tomondan, vakuumli yo'qolgan mum bilan quyish murakkab, assimetrik shakllar uchun mos keladi.
Santrifüj quyishning asosiy qo'llanilish sohasi uzun, ichi bo'sh komponentlardir. Vakuumli yo'qolgan mum bilan quyishning asosiy qo'llanilish sohasi aniq faol qotishma komponentlaridir. Ular turli bozorlarga xizmat ko'rsatadi.
Vakuumli investitsiya quyish va yo'qolgan ko'pikli quyish
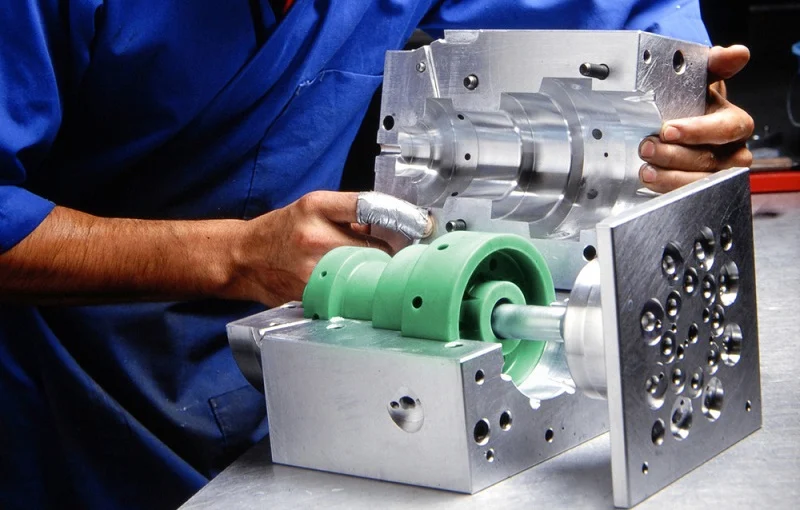
Yo'qotilgan ko'pik quyishda polistirol modellari qo'llaniladi. Bu modellar qoplangan va qumga singdirilgan. Eritilgan metall ko'pikning bug'lanishiga olib keladi va qolip bo'shlig'ini to'ldiradi.
Yo'qolgan ko'pikni quyish uchun qolip tayyorlash osonroq. Mum naqshini yasash yoki keramik qobiq yasash shart emas.
Murakkablik: Yo'qotilgan ko'pikli quyish o'rtacha murakkablikdagi qismlar uchun mos keladi. Vakuumli investitsiya quyish yuqori murakkablikdagi va nozik detallarga ega qismlar uchun mos keladi.
Yuzaki qoplama: Vakuumli investitsiya quyish silliqroq sirtlarni hosil qiladi. Narxi: Katta qismlar uchun yo'qolgan ko'pikli quyish arzonroq. Ishlab chiqarish samaradorligi: Oddiy shaklga ega qismlar uchun yo'qolgan ko'pikli quyish tezroq amalga oshiriladi. Vakuumli investitsiya quyish sekinroq bo'lsa-da, u yuqori sifatli qismlarni ishlab chiqaradi. Tanlov qilishda narx va sifat o'rtasidagi murosani hisobga olish kerak.
Vakuumli investitsiya quyish va boshqa ishlab chiqarish jarayonlari
Muhandislar quyish bilan birga zarb qilish, ishlov berish, qo'shimcha ishlab chiqarish va metall quyish qoliplarini baholaydilar. Har bir jarayonning o'ziga xos afzalliklari va cheklovlari mavjud.
Vakuumli investitsiya quyish va zarb qilish
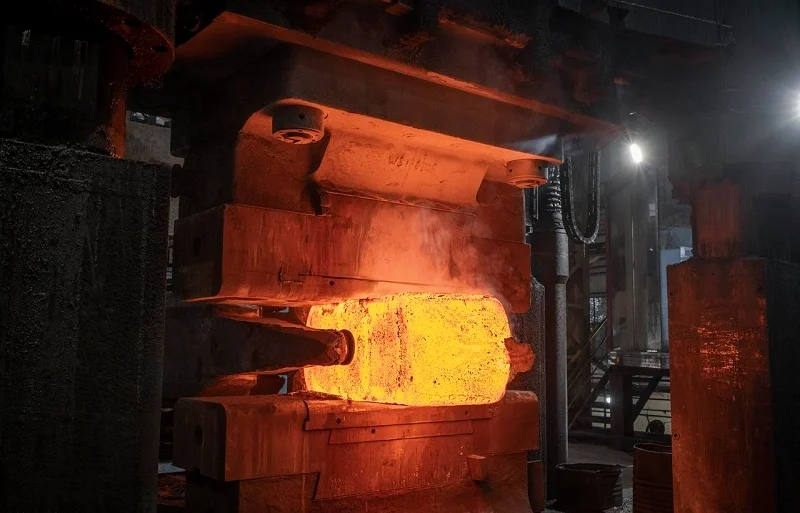
Zarblash - bu metallning plastik deformatsiyasi jarayoni. Dona tuzilishi qismning geometriyasiga mos keladi. U yuqori mexanik mustahkamlik va ajoyib charchoqqa chidamlilikni ta'minlaydi.
Geometrik cheklovlar asosiy qiyinchilik hisoblanadi. Soxtalashtirish murakkab ichki bo'shliqlar yoki chuqur qiyalarni hosil qila olmaydi. Materiallardan foydalanish past — ishlov berish jarayonida sezilarli miqdorda metall olib tashlanadi.
Vakuumli investitsiya quyish murakkab geometriyalarga ega bo'lgan deyarli to'rsimon shakldagi qismlarni ishlab chiqarishi mumkin. Bu yuqori materialdan foydalanishni ta'minlaydi. Murakkab qismlar uchun bu tejamkorroq. Oddiy, yuqori mustahkamlikdagi shakllar uchun zarb qilish yaxshiroq tanlovdir; murakkab, yuqori yaxlitlikdagi shakllar uchun vakuumli yo'qolgan mumli quyish yaxshiroq tanlovdir.
Vakuumli investitsiya quyish va boshqalar CNC ishlov berish
Ishlov berish bo'sh qismdan boshlanadi. Material kesish orqali olib tashlanadi. Aniqlik CNC mashinasining imkoniyatlariga bog'liq; ±0.005 millimetrgacha bo'lgan tolerantliklar keng tarqalgan.
Materiallar isrofi bu jarayonning kamchiligi hisoblanadi. Chiplar chiqindi hisoblanadi, murakkab geometriyalarni qayta ishlash qimmatga tushadi va ichki xususiyatlarni qayta ishlash qiyin yoki hatto imkonsizdir.
Vakuumli investitsiya quyish deyarli to'rsimon shakldagi jarayondir. Materiallar isrofi minimal. Murakkab geometriyalar ishlov berish orqali emas, balki quyish jarayonida hosil bo'ladi. Kichik partiyali ishlab chiqarish uchun ishlov berish tezroq amalga oshiriladi. Murakkab shakldagi qismlarni yuqori hajmda ishlab chiqarish uchun quyish va keyin pardozlash narxi pastroq.
Vakuumli investitsiya quyish va 3D bosib chiqarish o'rtasidagi farq
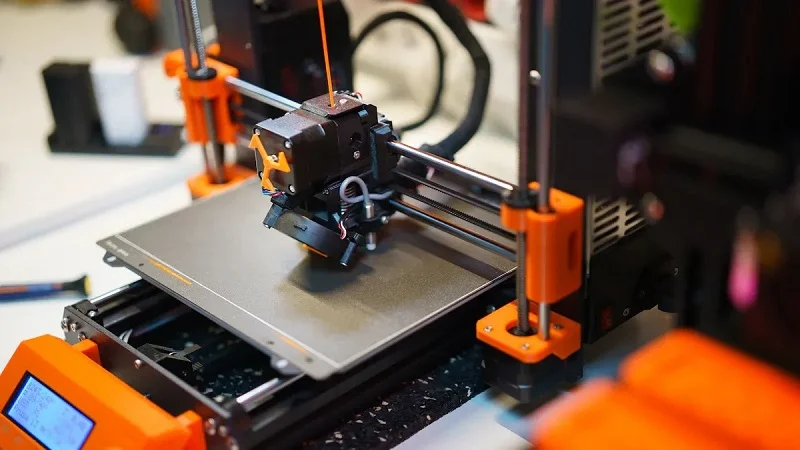
3D bosib chiqarish qismlarni qatlamlarni birma-bir qo'yish orqali ishlab chiqaradi, bu esa yuqori darajadagi dizayn erkinligi va ichki kanallar va panjara tuzilmalarini yaratish qobiliyatini ta'minlaydi.
Ishlab chiqarish tezligi nisbatan sekin — bitta detalni ishlab chiqarish bir necha soat yoki hatto kunlar davom etishi mumkin. Sirt qoplamasi nisbatan qo'pol. Mexanik xususiyatlar anizotropik — mustahkamlik yo'nalishga qarab o'zgaradi. Keyingi ishlov berish talab etiladi. Har bir detalning narxi nisbatan yuqori.
Ishlab chiqarish hajmi bir nechta bo'lakdan oshganda, vakuumli investitsiya quyish tezroq bo'ladi, sirtni yaxshiroq qoplaydi va izotrop mexanik xususiyatlarni ta'minlaydi. Ommaviy ishlab chiqarish uchun birlik narxi pastroq. Bir bo'lakli ishlab chiqarish uchun 3D bosib chiqarish afzalliklarga ega; ommaviy ishlab chiqarish uchun vakuumli investitsiya quyish afzalliklarga ega.
Vakuumli investitsiya quyish va boshqalar Metall qarshi shakllari
Metall quyish kalıplama metall kukuni va bog'lovchi materialdan foydalanadi. Bu quyish orqali kalıplanmış plastmassa. Bog'lovchi modda olib tashlanadi. Qism sinterlanadi.
Komponent hajmi kichik — 100 grammdan kam. Aniqlik yuqori. Asboblarni oqlash uchun ishlab chiqarish hajmi yuqori bo'lishi kerak. Materiallarni tanlash ma'lum kukun turlari bilan cheklangan.
Vakuumli investitsiya quyish kattaroq qismlarga ishlov beradi. U kukunlar emas, balki ishlov berilgan qotishmalardan foydalanadi. Materiallarning xususiyatlari ishlov berilgan materialning xususiyatlariga teng. Kattaroq qismlar uchun narx pastroq. MIM kichik, katta hajmli komponentlar uchun juda yaxshi. Vakuumli investitsiya quyish katta, kichik hajmli komponentlar uchun yaxshiroqdir.
To'g'ri ishlab chiqarish jarayonini qanday tanlash kerak
Tanlov taxmin emas. Qarorni oltita mezon boshqaradi. Geometriya. Material. Ishlash talablari. Hajm. Byudjet. Yetkazib berish muddati. Qayta ishlashdan keyingi ehtiyojlar. Ularga to'g'ri ustuvorlik bering, shunda jarayon tanlovi aniq bo'ladi.
Qaror bo'yicha qo'llanma
| talab | Tavsiya etilgan jarayon |
| Eng yuqori aniqlikdagi quyish | Vakuumli investitsiya quyish |
| Katta qismlar uchun eng past narx | Qum to'qimasi |
| Eng yuqori hajmdagi alyuminiy ishlab chiqarish | Casting qilish |
| Maksimal quvvat | Darling |
| Tez prototip | CNC ishlov berish |
| Juda murakkab ichki tuzilmalar | Qo'shimcha ishlab chiqarish |
NOBLE bilan yakuniy ishlab chiqarish yechimlari bo'yicha hamkorlik qiling
Ushbu maqolada vakuumli investitsiya quyish jarayonining batafsil sharhi keltirilgan. Biroq, aksariyat loyihalar quyish bosqichidan tashqariga chiqadi va turli jarayonlarning kombinatsiyasini talab qiladi: ishlov berish, metall listlarni tayyorlash, yig'ish va sirtni qayta ishlash. Kamdan-kam hollarda bitta jarayon ushbu bosqichlarning barchasini qamrab olishi mumkin.
NOBLE butun mahsulotning hayot aylanishi davomida qo'llab-quvvatlaydi. Aniq CNC ishlov berish qat'iy bardoshlik talablariga javob beradi; metall listlarni tayyorlash korpuslar va qavslarni ishlab chiqarish uchun ishlatiladi; dizaynlarni tasdiqlash uchun prototiplash va kichik partiyali ishlab chiqarish qo'llaniladi; va ommaviy ishlab chiqarish ishlab chiqarish hajmiga qarab moslashuvchan ravishda sozlanishi mumkin. Mexanik yig'ish komponentlarni birlashtiradi. Ikkilamchi sirtni qayta ishlash va tekshirish butun loyihani muvaffaqiyatli yakunlashga olib keladi.
Dizaynni qo'llab-quvvatlashdan tortib tayyor mahsulotlargacha
Bizning xizmatimiz ishlab chiqarish boshlanishidan oldin ham boshlanadi. Ishlab chiqarishga yaroqlilik dizayni (DFM) sharhlari muammolarni erta bosqichda aniqlashga yordam beradi. Muhandislik bo'yicha konsalting dizaynni optimallashtiradi. Tez prototiplash dizayn konsepsiyalarini tasdiqlaydi. Materiallarni tanlash bo'yicha ko'rsatmalar qotishmaning qo'llanilishga mos kelishini ta'minlaydi.
Keyin aniq ishlab chiqarish bosqichi keladi. Yuzaki ishlov berish estetikani yaxshilash bilan birga himoya qiladi. Sifat tekshiruvlari har bir muhim o'lchovni tekshiradi. Yig'ish va qadoqlash mahsulotni jo'natishga tayyorlaydi. Ta'minot zanjiri muvofiqlashtirish logistika bilan shug'ullanadi.
Konsepsiyani ishlab chiqishdan tortib, yakuniy yetkazib berishgacha, butun jarayonni bitta hamkor boshqaradi. Bu bizning modelimiz.
FAQ
Vakuumli investitsiya quyishning afzalliklari nimada?
Yuqori darajadagi soflik, a'lo darajadagi sirt qoplamasi va titan va nikel superqotishmalari kabi reaktiv qotishmalarni quyish qobiliyati. G'ovaklik minimallashtirilgan va mexanik xususiyatlar maksimal darajada oshirilgan.
Vakuumli investitsiya quyish an'anaviy investitsiya quyishdan nimasi bilan farq qiladi?
Atrof-muhit farq qiladi. An'anaviy quyish havoga quyiladi, bu esa oksidlanish va gazning yutilishiga olib keladi. Vakuumli investitsiya quyish vakuumga quyiladi, bu esa bu nuqsonlarni bartaraf etadi va yuqori samarali qotishmalardan foydalanish imkonini beradi.
Qaysi quyish usuli eng yaxshi o'lchov aniqligini ta'minlaydi?
Vakuumli investitsiya quyish va standart investitsiya quyish ikkalasi ham qattiq bardoshlik chegaralariga ega - odatda ±0.1 mm yoki undan yuqori. Quyma usullari orasida investitsiya quyish eng aniq hisoblanadi.
Vakuumli investitsiya quyish quyma quyishdan yaxshiroqmi?
Bu qo'llanilish sohasiga bog'liq. Ko'p hajmli alyuminiy qismlar uchun qolipga quyish tezroq va arzonroq. Vakuumli investitsiya quyish reaktiv qotishmalar, murakkab geometriyalar va g'ovakligi qabul qilinishi mumkin bo'lmagan holatlar uchun yaxshiroqdir.
Ishlab chiqaruvchilar qachon quyma o'rniga zarb qilishni tanlashlari kerak?
Maksimal mustahkamlik va charchoqqa chidamlilik talab qilinganda va geometriya zarb qilish uchun yetarlicha sodda bo'lganda. Zarblash don tuzilishini yuk yo'li bilan moslashtiradi. Murakkab shakllar uchun quyish yaxshiroqdir.
Vakuumli investitsiya quyish CNC ishlov berishni almashtira oladimi?
Yo'q. Quyma deyarli to'rsimon shakllarni hosil qiladi. Ishlov berish yakuniy bardoshlik va muhim sirtlarni ta'minlaydi. Ikkala jarayon ham bir-birini to'ldiradi, raqobatbardosh emas. Ko'pgina quyma qismlar quyishdan keyin biroz ishlov berishni talab qiladi.






