
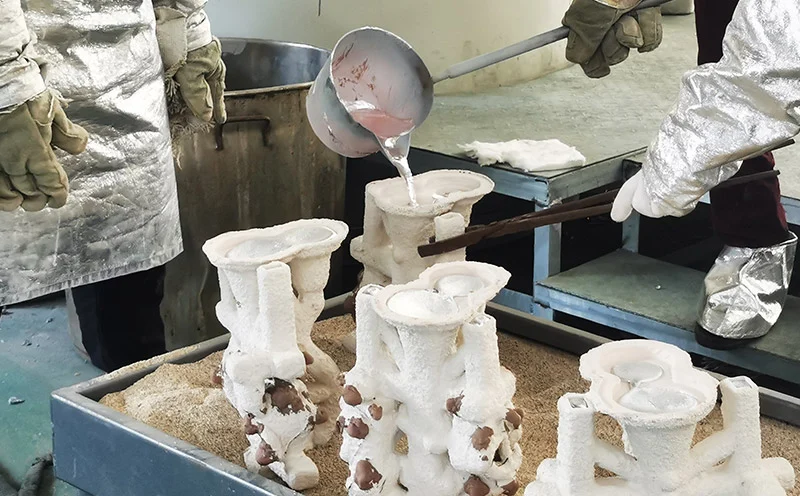
Vakuumli yo'qolgan mum quyish yangilik emas. Yo'qolgan mum jarayoni ming yillarga borib taqaladi. Ammo vakuum qismi zamonaviy. Oksidlanish sodir bo'ladi, teshiklar hosil bo'ladi va oxir-oqibat, komponentlar foydalanish paytida ishdan chiqadi.
Vakuum texnologiyasi havoni chiqarib tashlaydi va eritilgan materialni toza saqlaydi. Keramik qolip ham hech qanday gaz chiqarmaydi. Olingan qismlar zich va nuqsonlardan xoli. Shu sababli, aerokosmik, tibbiyot va energetika sanoati muhim komponentlarni ishlab chiqarish uchun vakuumli yo'qolgan mum quyishga tayanadi.
Vakuumli yo'qolgan mumli quyish nima?
aniqlash
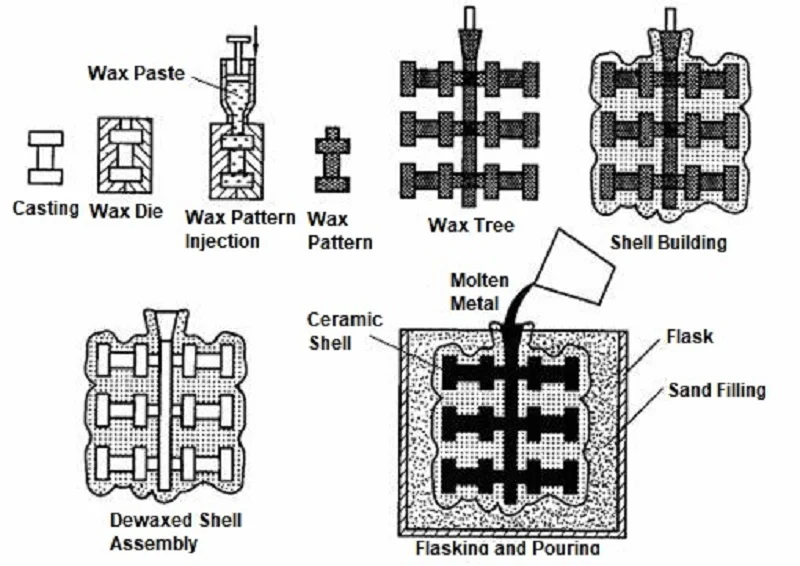
Ehtiyot qismlar mum naqshidan boshlanadi. Siz uni keramika bilan qoplaysiz. Siz mumni eritasiz. Sizda qolip bor. Siz metall quyasiz. Bu investitsiya quyishdir.
Vakuumli yo'qolgan mumni quyish ham xuddi shunday ketma-ketlikda amalga oshiriladi. Lekin quyish vakuum kamerasida sodir bo'ladi. Qolip evakuatsiya qilinadi. Metall vakuum ostida eritiladi. Quyish havo bilan aloqa qilmasdan sodir bo'ladi. Bu oddiy farq hamma narsani o'zgartiradi.
Nima uchun vakuum ishlatiladi
Vakuumdan foydalanishning to'rtta sababi bor.
Oksidlanishni kamaytiring. Reaktiv metallar havoga ta'sir qilganda darhol oksidlar hosil qiladi. Titan, tsirkoniy va superqotishmalar ayniqsa oksidlanishga moyil. Vakuum muhiti kislorod manbasini yo'q qiladi va metallni toza saqlaydi.
Gazlarning so'rilishini oldini oling. Vodorod va azot erigan metallda eriydi va qattiqlashish jarayonida chiqib ketishi mumkin, bu esa g'ovaklikni hosil qiladi. Vakuum jarayoni bu gazlarni muammolarga olib kelishidan oldin olib tashlaydi.
Metallning tozaligini yaxshilang. Oksidlar va qo'shilishlar ochiq havoda eritish paytida hosil bo'ladi; bu moddalar quyma tarkibida qolib ketadi va yoriqlar paydo bo'lish joyi bo'lib xizmat qiladi. Vakuumli eritish bu ifloslanish manbalarini yo'q qiladi.
Zich quyma hosil qiladi. G'ovakliksiz quymalar to'liq zich bo'ladi. Mexanik xususiyatlar yaxshilanadi, charchoq muddati uzayadi va komponentlar muhim qo'llanilishlarning qiyinchiliklariga bardosh bera oladi.
Mexanik xususiyatlarni yaxshilang. Yuqori zichlik yuqori mustahkamlikni anglatadi. Toza metall yaxshiroq egiluvchanlikni anglatadi. Bu ikki omilning kombinatsiyasi havo bilan quyilgan qismlar teng kela olmaydigan samaradorlikni ta'minlaydi.
Vakuumli yo'qolgan mum quyish ushbu beshta afzallikning barchasini taklif etadi. Shu sababli, u turbina pichoqlari, tibbiy implantlar va aerokosmik strukturaviy komponentlar uchun standart jarayonga aylandi. Vakuum ixtiyoriy xususiyat emas - u jarayonning markazida turadi.
Bosqichma-bosqich vakuumli yo'qolgan mumni quyish jarayoni
1-qadam – Mum naqshini yaratish
Eritilgan mum metall qolipga quyiladi. Ushbu qolip aniq ishlov berilgan. Eritilgan mum har bir detalni to'ldiradi va natijada hosil bo'lgan mum naqshining qolipga mukammal mos kelishini ta'minlaydi. Bu bosqichda erishilgan aniqlik yakuniy quyishning aniqligini belgilaydi.
Bir nechta modellar markaziy archa ustiga yig'iladi. Bu daraxtga o'xshash struktura barcha qismlarni qo'llab-quvvatlaydi. Qismlarning yo'nalishi va oralig'i juda muhim. Archa dizayni metallning har bir bo'shliqqa qanday oqishini belgilaydi. Noto'g'ri daraxt dizayni suyuqlik turbulentligiga olib kelishi mumkin. Turbulentlik gazni ushlab qoladi, natijada qismlar chiqindiga aylanadi.
2-qadam – Keramik qobiqni yasash
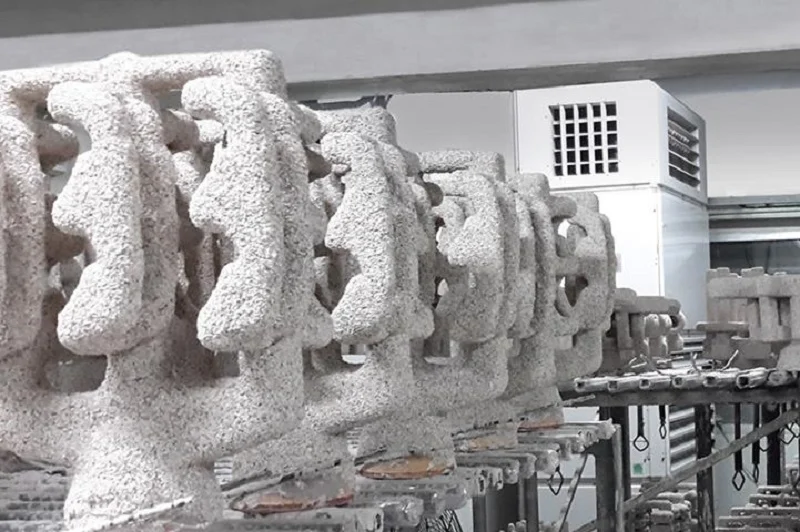
Mum naqshini keramik shlamga botiring. Keyin, gips kukunini nam yuzaga surting. Botirish va gips surtish siklini takrorlang. Keyingi qatlamni faqat oldingisi quriganidan keyin surting. Standart jarayon olti-sakkiz qatlamni o'z ichiga oladi. Qalinroq qobiqlar og'irroq quyish sharoitlariga bardosh bera oladi.
Keramika materiallari qotishma asosida tanlanadi.
Silika asosiy materialdir. U arzon va turli xil qotishmalar uchun mos keladi.
Zirkon yuqori haroratga bardosh bera oladi va termal zarbalarga chidamli.
Alumina kimyoviy jihatdan barqaror va ko'pgina metallar bilan reaksiyaga kirishmaydi.
Mullit mustahkamlik va termal barqarorlik o'rtasida muvozanatni saqlaydi.
Yttria titan uchun. U erigan titan bilan reaksiyaga kirishmaydi. Bu juda muhim, chunki titan boshqa keramik materiallarning ko'pini eritadi.
3-bosqich – Dewaxing va snaryadlarni yoqish
Mum quyishdan oldin qobiqdan chiqib ketishi kerak. Birinchi qadam avtoklav tomonidan amalga oshiriladi. Yuqori bosimli bug 'mumi eritadi. U shprue orqali oqib chiqadi. Qobiq butunligicha qoladi.
Keyin qobiq pechga yuboriladi. Yonish sikli 800°C dan 1000°C gacha davom etadi. Qoldiq mum butunlay yonib ketadi. Keramika sinterlanadi va mustahkamlikka ega bo'ladi. Qobiq quyishga bardosh bera oladigan darajada qattiq bo'ladi.
Yakuniy bosqich - qolipni oldindan qizdirish. Qobiq vakuum kamerasiga kirishdan oldin quyish haroratiga qadar qizdiriladi. Sovuq qobiqqa tegib turgan issiq metall termal zarba hosil qiladi. Qobiq yorilib ketadi. Metall oqib chiqadi. Oldindan qizdirish bunga yo'l qo'ymaydi.
Ushbu uchta bosqich vakuumli yo'qolgan mum quyish uchun qobiqni tayyorlaydi. Keyingi bosqich - eritish va quyish - vakuum kamerasida sodir bo'ladi. Aynan shu yerda jarayon an'anaviy investitsiya quyishdan chindan ham farq qiladi.
4-bosqich – Vakuum bilan eritish va quyish
Oldindan qizdirilgan qobiq vakuum kamerasiga joylashtiriladi. Kamera muhrlanadi va havo chiqarib tashlanadi. Bosim 10⁻² dan 10⁻⁴ millibargacha tushiriladi — bu deyarli vakuum holati.
Vakuum induksiyasi bilan eritish xuddi shu vakuum kamerasida sodir bo'ladi. Induksion bobin tigelni o'rab oladi va metallni eritadi. Eritilgan metall kislorod yoki azot ta'siriga uchramaganligi sababli, u sofligicha qoladi.
Vakuumli quyish vakuum kamerasini va tigelni eritilgan metall qolipga oqib tushishi uchun qiyshaytirishni o'z ichiga oladi. Butun jarayon vakuum sharoitida amalga oshiriladi, oksidlanish va gazning yutilishini oldini oladi va metallning qolipni to'ldirishini ta'minlaydi.
Bu bosqich yo'qolgan mumni vakuum bilan quyishda muhim ahamiyatga ega. Vakuum ikkita muhim rol o'ynaydi: u erigan metalldan erigan gazlarni olib tashlaydi va yangi gazlarning kirishiga to'sqinlik qiladi. Natijada zich, nuqsonsiz quyma hosil bo'ladi.
5-qadam – Sovutish va qattiqlashtirish
Quygandan keyin sovutish boshlanadi. Tezlik muhim.
Tez sovutish mayda donalarga olib keladi — mayda donalarning mustahkamligi yuqoriroq deganidir. Biroq, termal stress yupqa devorli qismlarda yorilishga olib kelishi mumkin.
Sekin sovutish natijasida qo'polroq donachalar hosil bo'ladi — qo'polroq donachalar yuqori haroratlarda yaxshiroq sirpanishga chidamlilikni anglatadi. Turbina pichoqlari bu xususiyatni talab qiladi.
Yo'nalishli qattiqlashuv donaning yo'nalishini boshqaradi. Qolip pechdan chiqarilganda, issiqlik bir chetidan chiqariladi. Donachalar ekstraktsiya yo'nalishiga parallel ravishda o'sadi. Shunday qilib, suyanish kuchi oshadi.
Bu borada monokristalli quymalar eng yuqori natijani ko'rsatadi. Faqat bitta dona va dona chegaralari bo'lmagan holda, yuqori haroratlarda dona chegarasining siljishi sodir bo'lmaydi. Bu jarayon eng talabchan talablarga javob beradigan turbina pichoqlarini ishlab chiqarish uchun ishlatiladi. Vakuumli yo'qolgan mumli quyma bunday pichoqlarni ishlab chiqarishning yagona usuli hisoblanadi.
6-bosqich – Qobiqni olib tashlash va pardozlash
Keramik qobiq olib tashlanadi. Asosiy korpus mexanik zarba bilan parchalanadi. Suv oqimi qolgan qatlamlarni olib tashlaydi. Bu vaqtda detal ochiq qoladi.
Detal arqondan kesiladi; operatorlar odatda bu operatsiyani bajarish uchun silliqlash g'ildiragi yoki lentali arra ishlatadilar. Bu bosqichda arqon yuzasi notekis bo'ladi, shuning uchun operator ortiqcha materialni ishlov berish orqali olib tashlaydi.
Issiqlik bilan ishlov berish amalga oshiriladi. Detalga to'g'ri mexanik xususiyatlarni berish uchun isitish va sovutish qo'llaniladi: mustahkamlik, egiluvchanlik va qattiqlik. Maxsus parametrlar qotishma turiga bog'liq.
Mashinasozlik muhim sirtlarni oxirgi o'lchamlariga olib keladi. Quyma bajara olmaydigan bardoshliklarga kesish orqali erishiladi. Silliq sirtlarni talab qiladigan joylar silliqlanadi.
Tekshirish oxirgi bosqichdir. U o'lchovli tekshiruvlarni, ichki nuqsonlarni rentgen tekshiruvini, sirt yoriqlarini tekshirishni va yer osti g'ovakligini tekshirishni o'z ichiga oladi. Faqat barcha tekshiruvlardan o'tgan qismlar jo'natiladi.
Ushbu oltita bosqich vakuumli yo'qolgan mumni quyish jarayonini boshidan oxirigacha to'liq belgilaydi. Har bir bosqich ajralmas hisoblanadi va har biri keyingi jarayonlarga ta'sir qiladi. Vakuum texnologiyasi hech qanday kichik detal emas; aynan shu narsa bu jarayonni muhim qotishmalarga muvaffaqiyatli qo'llash imkonini beradi.
Vakuumli yo'qolgan mum quyishda ishlatiladigan keng tarqalgan metall qotishmalari
Zanglamaydigan po'lat
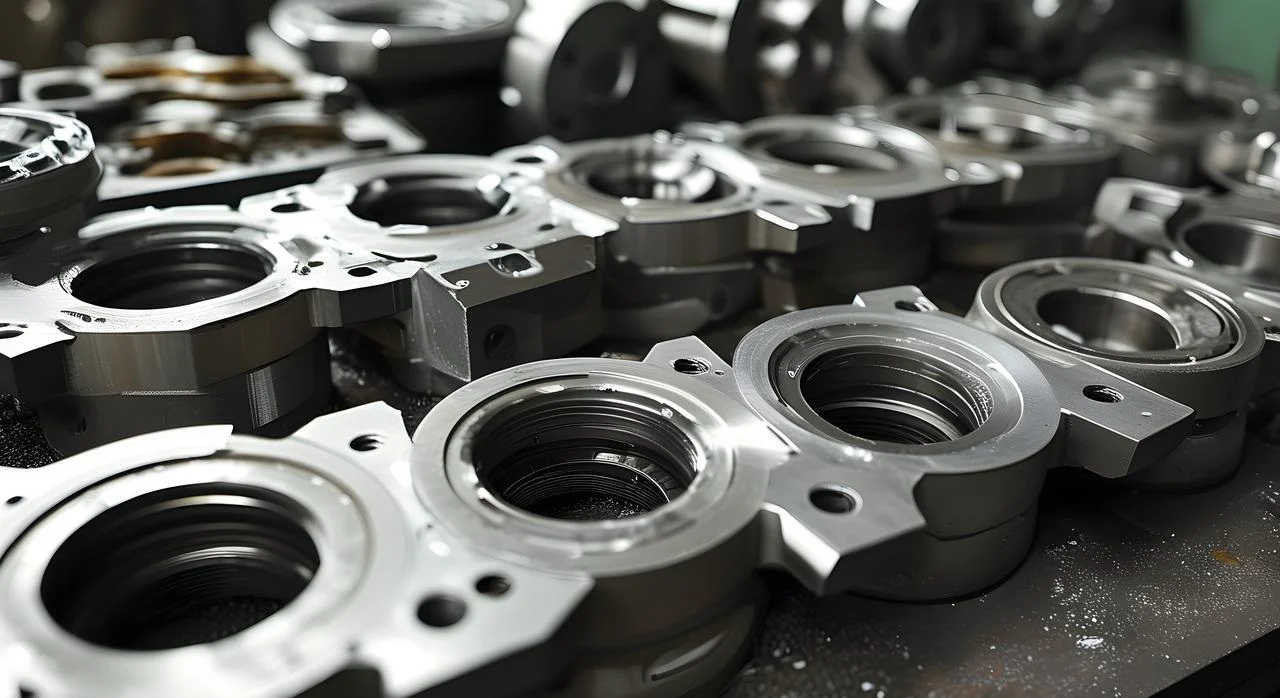
Zanglamaydigan po'lat asosiy material hisoblanadi. Korroziyaga chidamlilik va o'rtacha mustahkamlikni talab qiladigan qismlar uchun odatda vakuumli quyish jarayoni qo'llaniladi. Nasos korpuslari, klapan korpuslari va dengiz jihozlari odatiy misollardir.
Uning afzalligi barqaror sifatda. Vakuum muhiti vodorodni yo'q qiladi. Atmosfera bosimida quyilgan zanglamaydigan po'latda vodorod teshiklar va g'ovaklikka olib kelishi mumkin. Vakuumli quyish orqali ishlab chiqarilgan qismlar ishonchli sifatga ega.
Kamchiliklari? Zanglamaydigan po'lat titan kabi vakuumli jarayonlar uchun qattiq talablarga ega emas. Oddiy geometriyaga ega qismlar uchun vakuumli quyish tejamkor bo'lmasligi mumkin.
Asbob po'latdir
Asbob po'latlari kesish asboblari, shtamplar va aşınma qismlariga ishlatiladi. Uning yuqori uglerod va qotishma miqdori qattiqlikni beradi. Yakuniy xususiyatlariga erishish uchun issiqlik bilan ishlov berish qo'llaniladi. Vakuumli quyish jarayoni oksidlar va qo'shimchalardan xoli bo'lgan va izchil issiqlik bilan ishlov berish reaksiyasini ko'rsatadigan sof mikrotuzilmani hosil qiladi.
Aşınmaya bardoshlilik uning asosiy xususiyatidir. Sof mikrotuzilma karbidning bir tekis taqsimlanishini ta'minlaydi va shu bilan komponentlarning xizmat muddatini uzaytiradi. Vakuumli quyish talabi ushbu qotishmaning kislorodga sezgirligidan kelib chiqadi.
Nikel asosidagi super qotishmalar
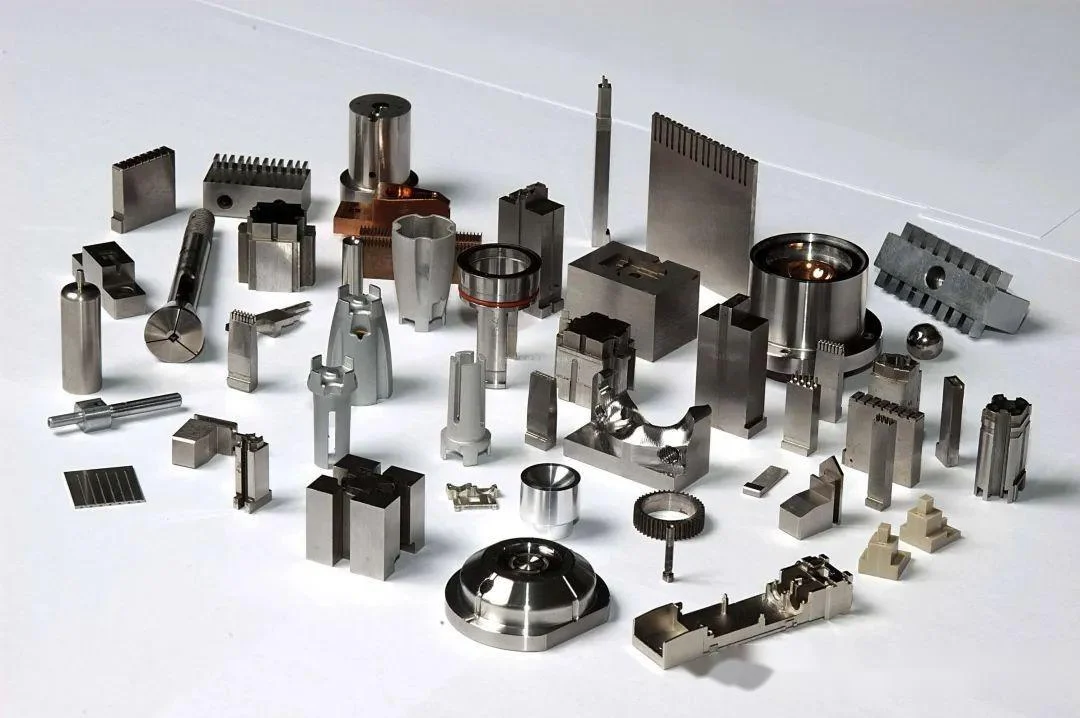
Inconel 718, Waspaloy va René qotishmalari. Bular 700°C dan 1000°C gacha bo'lgan haroratlarda o'z mustahkamligini saqlab qoladigan yuqori haroratli materiallardir. Ular turbina pichoqlarida, yonish kameralarida va chiqarish naychalarida qo'llaniladi.
Ularning ishlashi juda ajoyib: sirpanishga chidamlilik, oksidlanishga chidamlilik va charchoqqa chidamlilik. Cheklovlar qanday? Ular qimmat, ishlov berish qiyin va vakuumli quyishni talab qiladi.
Vakuumli yo'qolgan mum bilan quyish bu qotishmalar uchun standart quyish usuli hisoblanadi. An'anaviy quyish bu qotishmalarga zarar yetkazishi mumkin, shuning uchun vakuum jarayonlari juda muhimdir.
Kobalt asosidagi qotishmalar
Kobalt qotishmalari aşınmaya bardoshli va yuqori haroratga chidamli. Stellit eng keng tarqalgan. Klapan o'rindiqlari, vtulkalari va jarrohlik asboblari.
Bu xususiyatlar karbid hosil bo'lishidan kelib chiqadi. Xrom karbidlari qattiqlik beradi. Qotishmalar qotishmalarning parchalanishiga va korroziyaga chidamliligini ta'minlaydi. Sanoat qo'llanmalariga nasos pervanellari, ekstruziya qoliplari va turbina qanotlari kiradi.
Titan qotishmalari
Titan yuqori samarali variant hisoblanadi. Ti-6Al-4V standart hisoblanadi. Mustahkamlik va og'irlik nisbati juda yaxshi. Biomoslashuvchanlik uni implantlar uchun ideal qiladi.
Vakuumli yo'qolgan mum bilan quyish uchun talab mutlaqdir. Titan havodagi kislorod va azotni yutadi. Natijada hosil bo'lgan mo'rtlashuv egiluvchanlikni yo'q qiladi. Vakuum eritmani himoya qiladi. Detal o'z xususiyatlarini saqlab qoladi.
Alyuminiy qotishmalari
Alyuminiy vakuumli quyishda kamroq uchraydi. Oksid plyonkasi himoya qiladi. Ammo vodorod g'ovakliligi muammo hisoblanadi. A356 va AlSi10Mg vakuumli degazatsiyadan foyda ko'radi.
Qo'llanilishi og'irlik jihatidan juda muhim. Aerokosmik kronshteynlar va avtomobil osma qismlari. Vakuum xususiyatlarni yaxshilaydi. Ammo narxni oqlash ko'pincha qiyin. Alyuminiy uchun odatda havo quyish kifoya qiladi.
Nima uchun vakuumli yo'qolgan mum quyish va aniq ishlab chiqarish uchun NOBLE ni tanlash kerak?
NOBLE aniq metall va plastmassa ishlab chiqarishga ixtisoslashgan. Ish tibbiyot, aerokosmik, avtomobilsozlik, sanoat kabi turli sohalardagi mijozlarga yetkazib beriladi. Yuqori sifatli maxsus komponentlar standart yetkazib berishdir.
Yakuniy ishlab chiqarish xizmatlari
Jarayon ishlab chiqarishdan oldin boshlanadi. Mahsulot dizaynini qo'llab-quvvatlash muammolarni erta aniqlaydi. Ishlab chiqarish uchun dizayn (DFM) sharhlari jarayon uchun qismni optimallashtiradi. Materiallarni tanlash bo'yicha ko'rsatmalar qo'llanilishi uchun to'g'ri qotishmani ta'minlaydi.
Tez prototiplash asboblarni tayyorlashdan oldin dizaynni tasdiqlaydi. Keyin ishlab chiqarish boshlanadi. Vakuumli yo'qolgan mum bilan quyish murakkab, nuqsonsiz metall qismlarni yaratadi. CNC ishlov berish muhim sirtlarni yakuniy tolerantlikka olib keladi. Plastik quyish kalıplama yuqori hajmli polimer komponentlarini qayta ishlaydi. Sirtni pardozlash korroziyaga chidamlilik va estetikani oshiradi.
Sifat tekshiruvi butun jarayon davomida amalga oshiriladi. Yig'ish quyi tizimlarni quradi. Qadoqlash va logistika tayyor mahsulotni jo'natadi.
Bularning barchasini bitta yetkazib beruvchi hal qiladi. Kontseptsiyadan tortib, tayyor qismgacha. Hech qanday topshiriq yo'q. Bo'shliqlar yo'q. Bitta aloqa nuqtasi.
Siz ishonishingiz mumkin bo'lgan sifat
Sifat tizimi sertifikatlangan va hujjatlashtirilgan.
ISO 9001:2015 umumiy sifat menejmentini qamrab oladi. Izchil jarayonlar. Hujjatlashtirilgan tekshirish. Kuzatiladigan yozuvlar.
ISO 13485:2016 tibbiy asboblarni ishlab chiqarish uchun talab qilinadigan qat'iylikni oshiradi. Kuchliroq kuzatuv. Jarayonni qat'iyroq tasdiqlash. Hech qanday og'ishlar yo'q.
NOBLE bilan hamkorlik qiling
Muhandislik jamoasi yordam berishga tayyor. Materiallarni tanlash. Ishlab chiqarishni optimallashtirish. Prototiplash. To'liq ko'lamli ishlab chiqarish. Muayyan talablar bo'yicha NOBLE bilan bog'laning. Jamoa dastur uchun to'g'ri yechimni taqdim etadi.
FAQ
Vakuumli yo'qolgan mumli quyish nima?
Eritilgan metall vakuum ostida keramik qobiqqa quyiladigan jarayon. Mum naqsh avval erib ketadi. Vakuum oksidlanish va gaz g'ovakliligini yo'q qiladi.
Nima uchun vakuum investitsiya quyishda ishlatiladi?
Reaktiv va superqotishma metallarda oksidlanish va gazning yutilishini oldini olish uchun. Vakuum shuningdek, qattiqlashishdan oldin eritmadan erigan gazlarni olib tashlaydi.
Vakuumli yo'qolgan mumli quyish yordamida qanday materiallarni quyish mumkin?
Zanglamaydigan po'latlar, asbob po'latlari, nikel asosidagi superqotishmalar, kobalt asosidagi qotishmalar, titan qotishmalari va ba'zi alyuminiy navlari. Bu jarayon havo bilan reaksiyaga kirishadigan materiallar uchun juda muhimdir.
Keramik qobiq uchun eng yaxshi material nima?
Bu qotishmaga bog'liq. Silika va tsirkon ko'pgina po'latlar uchun mos keladi. Yttria titan uchun ishlatiladi, chunki u erigan metall bilan reaksiyaga kirishmaydi.
Titanni vakuumli investitsiya sifatida quyish mumkinmi?
Ha. Titan vakuum yoki inert gaz ostida quyilishi kerak. Har qanday kislorodning to'planishi materialni mo'rtlashtiradi va uning egiluvchanligini yo'q qiladi.
Investitsiya quyish va vakuum o'rtasidagi farq nima? investitsiya quyish?
Investitsiyaviy quyish umumiy jarayondir. Vakuumli yo'qolgan mum bilan quyish - bu reaktiv va yuqori samarali qotishmalar uchun vakuum ostida eritish va quyish amalga oshiriladigan maxsus versiya.
Vakuumli yo'qolgan mumni quyish qimmatmi?
Ha. Uskunalar, asbob-uskunalar va jarayonlarni boshqarish qimmatga tushadi. Yuqori qiymatga ega, muhim qismlar uchun narx nuqsonsiz natijalar bilan oqlanadi.
Vakuumli investitsiya quyish qaysi sohalarda qo'llaniladi?
Aerokosmik, tibbiy asboblar, energiya ishlab chiqarish, avtomobilsozlik va mudofaa. Ehtiyot qismlarning ishdan chiqishi qabul qilinmaydigan har qanday sanoat.






