
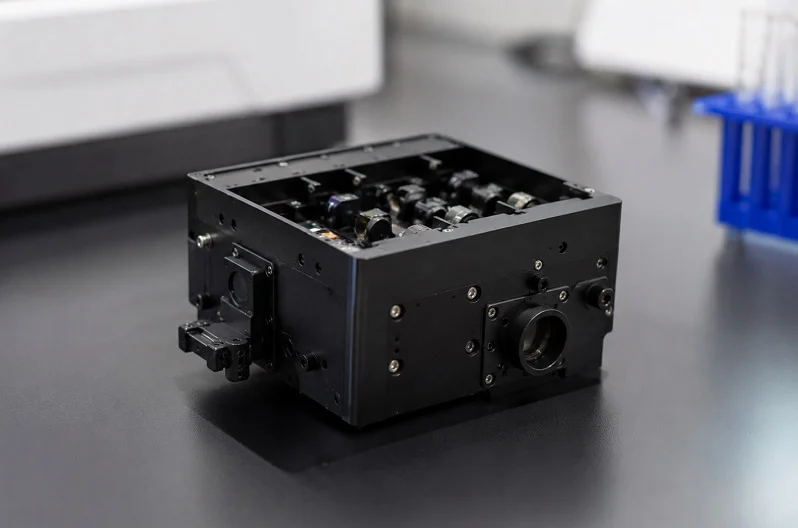
Chetki AI korpusi AI apparatini qiyin joylarda himoya qiladi. Ushbu AI korpusi AI sensorlari, NPUlari va GPUlarini zavod pollarida xavfsiz saqlaydi. Har bir AI korpusining CNC ishlovi AI xususiyatlari uchun juda aniq o'lchovlarni yaratadi. Ma'lumotlar markazi AI hisoblashda sifat nazoratiga muhtoj. Mashinani o'rganish to'g'ri AI korpus dizaynini talab qiladi. Ushbu korpuslar uchun bizning AI quvvatlaydigan CNC ishlov berishimiz avtomatlashtirishni ta'minlaydi. CNC ishlov berish jarayoni issiqlikni olib tashlashni boshqaradi. Har bir CNC ishlov berish bosqichi korpus dizayniga qaratilgan. Har bir AI korpusidagi ma'lumotlar va hisoblash boshqaruvi muhim. AI korpuslarini CNC ishlov berish sifatga muhtoj. Korpus xususiyatlari sensor portlarini o'z ichiga oladi. Korpus to'g'ri ma'lumotlarni yo'naltirishni talab qiladi. Korpus sensorlari himoyaga muhtoj. Korpus devorlari aniqlikni talab qiladi. Har bir korpus AI apparatini himoya qiladi. Korpus issiqlik boshqaruviga muhtoj.
Edge AI uy-joylarining umumiy tuzilmalari
Har bir chekka AI korpusi oddiy savol bilan boshlanadi. Bu AI tizimi qayerda ishlaydi? Javob butun korpusni shakllantiradi. Zavod poli mustahkam qutiga muhtoj. Boshqaruv shkafi ingichka rels o'rnatgichga muhtoj. Dala ishchisi ko'chma AI blokiga muhtoj. Har bir korpus dizaynni turlicha surtadi. Ishlov berish rejasi strukturaga mos keladi. Keling, uchta asosiy turni batafsil ko'rib chiqaylik.
Devorga o'rnatiladigan va ustunga o'rnatiladigan korpuslar
Bu korpuslar qattiq joylarda joylashgan. Zavod devorlari, tashqi ustunlar yoki ombor shiftlarini tasavvur qiling. Ular chang, suv va tebranishlarga duch keladi. Ichkaridagi AI protsessor issiqlik hosil qiladi. Korpus mahkam yopilishi kerak. U joyida qolishi kerak. U kabellarni kir kirmasdan ichkariga kirishiga imkon berishi kerak. Ushbu korpuslar uchun ish tekis yuzalar va aniq muhrlash xususiyatlariga qaratilgan. Ushbu AI qurilmasi ko'pincha sanoat sensor tarmoqlari uchun CNC elektron korpusi sifatida ham ishlaydi.
Flanjlar, qistirmalar va kabel bezlari
Flanes birlashtirish uchun tekis sirt beradi. Qopqoq va taglik o'rtasida qistirma joylashgan. U muhr hosil qilish uchun siqiladi. Kabel bezlari simlar kiradigan joylarni muhrlaydi. Bu xususiyatlar aniq ishlov berishni talab qiladi. Flanes yuzasi mukammal tekis bo'lishi kerak. Qistirma uchun yiv barqaror chuqurlikni ushlab turishi kerak. Kabel bezlari teshiklari standart tish o'lchamlariga mos kelishi kerak. Kichik xatolik muhrni buzadi. Mashina bu xususiyatlarni bitta o'rnatishda kesadi. Bu hamma narsani tartibda ushlab turadi. Mashinachi flanes uchun yuzlovchi asbobdan foydalanadi. Yivli burg'u qistirma uchun yiv hosil qiladi. Har bir operatsiya tartibda amalga oshiriladi. Yaxshi hizalanish qopqoq har safar bir tekis yopilishini anglatadi.
IP reytinglari uchun muhrlash yuzalarini ishlov berish
IP65 yoki IP67 kabi IP reytinglari yaxshi muhrlarni talab qiladi. Mashina muhrlash yuzasini pardozlash o'tkazgichi bilan kesadi. Bu yerda sirtning pürüzlülüğü muhim ahamiyatga ega. Pürüzlü sirt suvning o'tishiga imkon beradi. Asboblar yo'li silliq qoplama qoldirishi kerak. Mashinachi uzatish tezligi va mil tezligini diqqat bilan boshqaradi. Natijada, qistirma bosishi mumkin bo'lgan tekis sirt hosil bo'ladi. Bu yerda korpus o'z reytingini oladi. Sirt pardozi ma'lum bir Ra qiymatiga javob berishi kerak. Pastroq Ra silliqroq sirtni anglatadi. Ishlov berish jarayoni buni har bir birlikda ishonchli tarzda amalga oshirishi mumkin.
DIN-Rail va Panelga o'rnatiladigan korpuslar
Bu korpuslar boshqaruv shkaflari ichida joylashgan. Ular standart DIN relslariga mahkamlanadi. Ular joyni tejaydi. Ular tez o'rnatish va almashtirish imkonini beradi. Atrof-muhit toza, ammo zichroq. Gavjum shkafda issiqlik to'planishi mumkin. Sun'iy intellekt moduli protsessordan issiqlikni uzoqlashtirishi kerak. Bu sanoat sharoitida CNC korpusidan foydalanish uchun keng tarqalgan holat. Korpus dizayni standart shkaf chuqurliklariga mos kelishi kerak. Bu zavod sun'iy intellekt uskunalari uchun yana bir turdagi CNC elektron korpusidir.
Aniqlik uyalari va klip xususiyatlari
DIN relsiga mahkamlanadigan qisqich aniq geometriyani talab qiladi. Juda bo'shashgan va korpus tushib ketadi. Juda qattiq bo'lsa, o'rnatilmaydi. Mashina uyani va qisqich shaklini bitta o'rnatishda kesadi. Bu o'lchamlarning mos kelishini ta'minlaydi. Qisqich ko'pincha prujinaga o'xshash shakldan foydalanadi. Material sinmasdan egilishi kerak. Ishlov berish jarayonida kuchlanish yoriqlariga olib kelishi mumkin bo'lgan o'tkir burchaklar oldini oladi. Mashinachi uya uchun kichik uchli frezadan foydalanadi. Yakuniy o'tish joyi qisqich chetini tozalaydi. Natijada yuzlab o'rnatish sikllarida ishonchli ishlaydigan qisqich hosil bo'ladi.
Standart relslar uchun teginish va tish o'tkazish
Ba'zi DIN-rels korpuslarida qisqichlar o'rniga vintlar ishlatiladi. Reysli teshiklar rels bilan bir tekisda bo'lishi kerak. O'tkazuvchanlik chegarasi zich. Mashina teshikni teshib qo'yadi yoki rezba frezalashni qo'llaydi. Reys chuqurligi vintning ushlanishi uchun yetarli bo'lishi kerak. Sayoz rezba osongina chiqib ketadi. Chuqur rezba devorni yorib o'tish xavfini tug'diradi. Mashina ustasi material uchun to'g'ri rezbani tanlaydi. Alyuminiy uchun o'tkir rezba kerak. Po'lat uchun qoplangan rezba kerak. Chuqurlikni nazorat qilish aniq. Reysni o'rnatish uchun CNC bilan ishlov berilgan korpus barcha teshiklar bo'ylab rezbaning barqaror ulanishini talab qiladi.
Qo'lda va ko'chma chekka sun'iy intellekt qurilmalari
Bu korpuslar ishchi boradigan joyga olib boradi. Texnik uni uzoq joyga olib boradi. Dala muhandisi ma'lumotlarni to'plash uchun undan foydalanadi. Korpus yengil bo'lishi kerak. U qo'lga sig'ishi kerak. U tushishlarga bardosh berishi kerak. Ichkaridagi AI xususiyatlari ham himoyaga muhtoj. Sensorlar va ma'lumotlar portlari kirish mumkin bo'lgan, ammo muhrlangan bo'lishi kerak. Ko'chma AI bloki og'irlik va mustahkamlikni muvozanatlashtirishi kerak. Ko'chma qurilmalar uchun CNC mashinasi korpusi murakkab shakllarni qayta ishlaydi.
Ergonomik egri chiziqlar va yupqa devorlar
Korpus qo'lning shakliga mos keladi. Egri chiziqlar tabiiy ko'rinishi kerak. Og'irlikni tejash uchun devorlar yupqa bo'lishi kerak. Yupqa devorlar ishlov berishda qiyinchiliklar tug'diradi. Material tebranishi mumkin. Asbob jiringlashi mumkin. Mashina ustasi yengil kesilgan va o'tkir asbobdan foydalanadi. Natijada silliq, qulay sirt hosil bo'ladi. Dizayn qulaylik va mustahkamlikni muvozanatlashi kerak. Ko'chma qurilmalarni ishlov berish jarayonida ko'pincha 3D konturlash usuli qo'llaniladi. Asbob yo'li korpus shaklini silliq o'tish joylarida kuzatib boradi.
Murakkab 3D sirtlarni boshqarish 5 o'qli ishlov berish
Bu yerda 5 o'qli ish porlaydi. Mashina asbobni qiyshaytirishi mumkin. U pastki kesiklarga yetishi mumkin. U bitta sozlashda murakkab egri chiziqlarni kesishi mumkin. Bu ko'chma chekka sun'iy intellekt korpuslari uchun muhimdir. Mashina tashqi ergonomik shaklni kesishi mumkin. U sensorlar yoki antennalar uchun ichki kanallarni kesishi mumkin. Bularning barchasini qismni qimirlatmasdan bajarishi mumkin. Natijada shakl erkinligi yaxshiroq bo'ladi. Korpusda organik egri chiziqlar va yashirin bo'shliqlar bo'lishi mumkin. Bu ko'p qismli yig'ish zaruratini yo'q qiladi. Bir qismli korpus mustahkamroq. U yaxshiroq muhrlanadi. Sirt sifati ham yaxshiroq. Mashina silliq qoplama qoldiradi. Bu keyingi ishlov berish ishlarini qisqartiradi. Korpus yuqori sifatli ko'rinadi. Bu yuqori sifatli tuyuladi. AI protsessori yuqori tezlikda ishlaydi. Material haqiqiy ishlab chiqarish materialidir. Dizayner ishlab chiqarish uchun rejalashtirilgan aniq qotishma yoki plastmassadan foydalanib, issiqlikni olib tashlashni tekshirishi mumkin. Bu korpusning AI protsessoridan issiqlik yukiga bardosh berishini ta'minlaydi.
Edge AI uy-joy xususiyatlari uchun CNC ishlov berish usullari
Endi biz kesishning asl jarayoniga o'tamiz. Siz foydalanadigan usullar sizga kerakli xususiyatlarga bog'liq. Issiqlik moslamasi chuqur cho'ntaklar bilan jihozlangan bo'lishi kerak. O'rnatish teshigi mahkam joylashtirilishi kerak. Ulagich kesmasi silliq qirraga ega bo'lishi kerak. Har bir xususiyat turlicha yondashuvni talab qiladi. Mashina sozlamalari o'zgaradi. Asbob tanlash o'zgaradi. Kesish tezligi o'zgaradi. Ushbu bo'limda har bir usul ko'rib chiqiladi. Unda asboblar, tezliklar va siz kutishingiz mumkin bo'lgan natijalar yoritilgan.
CNC Tegirmon Cho'ntaklar va issiqlik moslamalari uchun operatsiyalar
Ko'pgina chekka AI korpuslarida issiqlik qabul qilgichlar mavjud. Bular AI protsessoridan issiqlikni tortib oladigan qanotchalar yoki cho'ntaklardir. Issiqlik qabul qilgich korpus ichida joylashgan. Unga chuqur bo'shliqlar kerak. Mashina asbobni qizib ketmasdan bu bo'shliqlarni kesishi kerak. Aynan shu yerda troxoid frezalash yordamga keladi.
Chuqur cho'ntaklar uchun trokoidal frezalash
Troxoidal frezalashda aylana shaklidagi asbob yo'lidan foydalaniladi. Asbob halqa shaklida harakatlanadi. U materialga past burchak ostida kiradi. Ulanish burchagi taxminan 30 daraja bo'lib qoladi. Bu kesish kuchlarini 25 foizga kamaytiradi. Bu chiplarning osongina chiqib ketishiga imkon beradi. Bosqich o'lchami kichik, taxminan 0.6 mm. Bu asbob yukini va issiqlik hosil bo'lishini minimallashtiradi. Natijada toza, chuqur cho'ntak hosil bo'ladi. Asbob uzoqroq xizmat qiladi. Sirt qoplamasi bir xil bo'lib qoladi. Bu usul alyuminiy uchun ham yaxshi ishlaydi. U qotib qolgan po'lat uchun ham ishlaydi. Printsip bir xil. Asbobni yoki materialni yoqmasdan chuqur bo'shliq hosil qilasiz.
| parametr | qiymati | Chiplarni evakuatsiya qilishga ta'siri |
| Nishab burchagi | 30° | Kesish kuchlarini 25% ga kamaytirdi, bu esa chuqur oluklarda chiplar oqimini osonlashtiradi. |
| Qadam hajmi | 0.6 mm | Asbob yukini va issiqlik hosil bo'lishini minimallashtirish. |
| ashyo | Qattiqlashtirilgan po'lat (alyuminiyga tegishli printsip) | Izchil pardozlash va asboblarning ishlash muddatini yaxshilash namoyish etildi. |
| natija | Asbob yukini 25% ga kamaytirish, sirtni bir tekisda qoplash | Sun'iy intellekt uy-joy ishlab chiqarishda chuqur bo'shliqni frezalash strategiyasi sifatida trokoid frezalashni tasdiqlaydi. |
Sirt pürüzlülüğü uchun pardozlash o'tishlari (Ra)
Dag'al kesishdan so'ng, sizga pardozlash o'tish joyi kerak. Bu o'tish joyi materialning oxirgi qismini olib tashlaydi. U silliq sirt qoldiradi. Sirtning pürüzlülüğü muhrlash uchun muhimdir. Dag'al sirt suvning oqib o'tishiga imkon beradi. Muhrlash yuzasi past Ra qiymatiga ega bo'lishi kerak. Standart pardozlash o'tish joyi 0.8 µm Ra ga yetishi mumkin. Bu podshipnik o'rindiqlari va yaqin bardoshli yig'ilishlar uchun yaxshi. Shlangi muhrlash yuzalari uchun sizga 0.4 µm Ra yoki undan pastroq kerak. Bu maxsus pardozlash o'tish joyini talab qiladi. Asbob o'tkir bo'lishi kerak. Oqish tezligi sekin bo'lishi kerak. Shpindel tezligi yuqori bo'lishi kerak. Natijada mukammal muhrlanadigan sirt olinadi. IP reytingi bunga bog'liq. IP65 silliq muhrlash yuzasiga muhtoj. IP67 esa yanada silliqroq sirtga muhtoj. Ishlov berish jarayoni buni boshqaradi.
| Sirt pürüzlülüğü (Ra) | Odatda ishlov berish holati | Umumiy ilovalar |
| 0.8 µm Ra | Nozik pardozlash o'tishlari, o'tkir asboblar, kamaytirilgan ovqatlanish tezligi | Aniq komponentlar, podshipnik moslamalari, vallar va yaqin bardoshlik yig'ilishlari |
| 0.4 µm Ra va undan past | Ixtisoslashtirilgan pardozlash, abrazivlash, silliqlash yoki shtangalash | Yuqori aniqlikdagi komponentlar, muhrlovchi yuzalar, gidravlik tizimlar va muhim aşınma interfeyslari |
| Chizish talabi | Odatda dastur | |
| ------- | ------- | |
| Ra 0.8 | Rulman o'rindiqlari | |
| Ra 0.4 | Shlangi muhrlangan yuzalar |
O'rnatish teshiklari uchun burg'ulash, urish va tishli frezalash
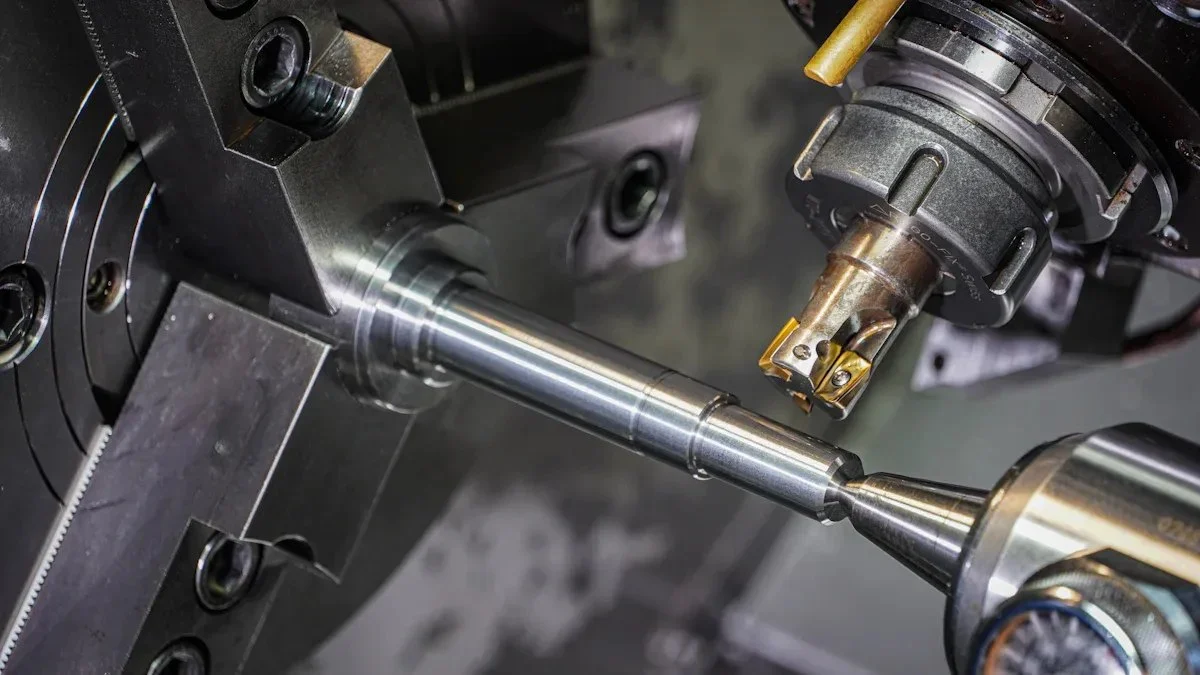
O'rnatish teshiklari korpusni bir-biriga bog'lab turadi. Ular shuningdek, elektron platani ichkarida ham ushlab turadi. Teshiklar bir tekisda joylashishi kerak. Agar ular biroz egilib qolsa, vintlar mos kelmaydi. Butun yig'ish ishlamay qoladi. Shuning uchun pozitsiyaga bardoshlilik muhimdir.
Qattiq pozitsion bardoshliklarga erishish
Teshik joylashuvi uchun standart bardoshlik ±0.1 mm. Bu asosiy ko'rsatkich. Uning narxi 1 baravar. Uni tekshirish uchun kaliperlardan foydalanishingiz mumkin. Chiqindi tezligi past, 2 foizdan kam. Qattiq bardoshlik ±0.01 mm. Bu 2.8 baravar qimmat. Sizga yuqori darajadagi 5 o'qli mashina kerak. Siz qismni bir nechta sozlamalar bo'ylab aylantira olmaysiz. Tekshirish uchun sizga CMM yoki lazer skaner kerak. Chiqindi tezligi 15 foizgacha ko'tariladi. Narxni kamaytirish uchun siz MMC dan foydalanishingiz mumkin. MMC Maksimal Material Holati degan ma'noni anglatadi. Bu bonus bardoshlik beradi. Agar teshik biroz kattaroq bo'lsa, siz ko'proq pozitsiyaviy ruxsat olasiz. Bu yuqori chiqindi xususiyatini barqaror jarayonga aylantiradi. Chizmada doira bilan M ko'rsatilgan. Mashinist bonusni tushunadi. Bu xavf uchun mukofotni kamaytiradi.
| Omil | Standart bardoshlik (±0.1 mm) | Qattiq bardoshlik (±0.01 mm) |
| Ishlov berish vaqti | oddiy | 2x – 4x sekinroq |
| Tekshirish usuli | Kaliperlar, mikrometrlar | CMM, lazer skanerlari |
| Oddiy hurda darajasi | <2% | 5% - 15% + |
| Asbob-uskunalarga ehtiyoj | Standard | Yuqori samarali / Maxsus |
| Operator mahorati | Malakali mashinist | Katta mutaxassis |
Vintlar uchun tish chuqurligi va ulanishi
Vintning ushlanishi uchun rezba chuqurligi yetarli bo'lishi kerak. Agar u juda sayoz bo'lsa, rezba tasmalar hosil qiladi. Agar u juda chuqur bo'lsa, devorni yorib o'tadi. Minimal tiqilish materialga bog'liq. 6061-T6 alyuminiy uchun murvat diametrining 1.5 barobari kerak. Yumshoq alyuminiy uchun 2.0 barobar kerak. Mustahkamlangan plastmassalar uchun 2.5 barobar kerak. Neylon kabi yumshoq sanoat plastmassalari uchun 3.0 barobar kerak. Bu ko'paytirgichlar tiqilib qolishning oldini oladi. Rezba chuqurligi rezba teshikning uzunligidir. Vint shu uzunlikka tiqiladi. Shtamp qanchalik chuqur bo'lsa, bo'g'in shunchalik mustahkam bo'ladi. Lekin siz juda chuqurlasha olmaysiz. Devor qalinligi uni cheklaydi. Dizayn shtamp va devor qalinligini muvozanatlashtirishi kerak.
| ashyo | Minimal jalb qilish koeffitsienti |
| Alyuminiy qotishmalari (6061-T6) | 1.5 x Bolt diametri |
| Yumshoq alyuminiy (quyma/sof) | 2.0 x Bolt diametri |
| Mustahkamlangan plastmassalar / Fenoliklar | 2.5 x Bolt diametri |
| Yumshoq sanoat plastmassalari (neylon/PVX) | 3.0 x Bolt diametri |
Ulagich kesmalari va teshiklarini yaratish
Ulagich kesiklari kabellarning devordan o'tishiga imkon beradi. Kesish ulagich shakliga mos kelishi kerak. U aniq bo'lishi kerak. Bo'shashgan kesik chang va suvning kirib kelishiga imkon beradi. Qattiq kesik kabelga zarar yetkazadi. Ishlov berish jarayoni toza teshik hosil qilishi kerak.
IP reytinglari uchun aniq konturlash
Kontur o'tish joyi kesish shaklini yaratadi. Asbob konturga mos keladi. Sirt qoplamasi muhr uchun muhim. Xuddi shu Ra qiymatlari qo'llaniladi. Standart muhr uchun sizga 0.8 µm Ra kerak. Shlangi muhr uchun sizga 0.4 µm Ra kerak. Muhrlash qistirmalari bu yuzaga bosiladi. Silliq sirt yaxshiroq muhrlanishni anglatadi. IP reytingi bunga bog'liq. Asbob yo'li silliq bo'lishi kerak. Mashina qattiq bo'lishi kerak. Oqish tezligi izchil bo'lishi kerak. Natijada mukammal muhrlanadigan toza kesma hosil bo'ladi.
Xavfsizlik uchun burmalar bilan ishlov berish va qirralarni sindirish
Kesishdan keyin qirralar o'tkir bo'ladi. O'tkir qirralar kabellarni kesishi mumkin. Ular barmoqlarni kesishi mumkin. Ular stress ko'tarilishi mumkin. Mashina ustasi qirralarni tozalashi kerak. Bu o'tkir burmalarni olib tashlaydi. Bu shuningdek, kichik qiya hosil qiladi. Qiya kabelni himoya qiladi. U o'rnatuvchini himoya qiladi. Bu shuningdek, korpusning ko'rinishini yanada yaxshilaydi. Qiyalarni tozalash asbob yordamida amalga oshirilishi mumkin. Buni fayl yordamida amalga oshirish mumkin. Ba'zi mashinalarda qiyalarni tozalash sikli mavjud. Natijada xavfsiz va toza qirra hosil bo'ladi.
CNC bilan ishlangan qirrali AI korpusingiz uchun materiallar
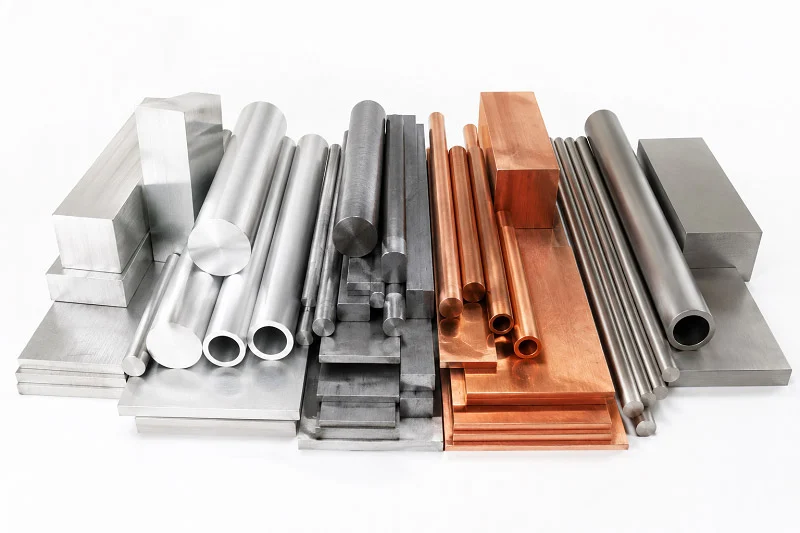
Siz tanlagan material butun loyihani shakllantiradi. Bu CNC mashinasining qanday ishlashini, issiqlikning qanchalik yaxshi harakatlanishini va yakuniy narxni o'zgartiradi. Har bir chekka sun'iy intellekt korpusi har xil muvozanatga muhtoj. Keling, variantlarni ko'rib chiqaylik.
Issiqlik samaradorligi uchun alyuminiy qotishmalari
Alyuminiy ko'pgina AI korpuslari uchun eng yaxshi tanlovdir. U yaxshi ishlaydi, issiqlikni uzatadi va juda qimmatga tushmaydi. Korpus ichidagi AI protsessori issiqlikni devorlarga itaradi. Alyuminiy bu issiqlikni tortib oladi. Bu ish uchun ikkita qotishma ajralib turadi.
6061-T6 va 5052: Mashinada ishlash qobiliyati va mustahkamligi
6061-T6 dastgohlari juda yaxshi. Siz juda ko'p muammosiz aniq o'lchovlarni amalga oshirishingiz mumkin. Yoriqlar toza sinadi va asbob o'tkir bo'lib qoladi. Bu uni AI korpusidagi aniq xususiyatlar uchun juda yaxshi qiladi. 5052-H32 yumshoqroq. Agar ehtiyot bo'lmasangiz, u asbobga yopishishi mumkin. Lekin 5052 yaxshiroq egiladi. Agar sizning dizayningiz egri shaklga muhtoj bo'lsa, 5052 uni boshqaradi. 6061-T6 kuchli egilish paytida yorilib ketadi. 6061 ning issiqlik oqimi yuqori, bu uni issiqlik qabul qilgichlar uchun juda mos qiladi. 5052 darhol zangga chidamliroq. Narxlar farqi ham muhimdir. 6061 biroz qimmatroq turadi, lekin ishlov berish vaqti qisqaroq. Siz mashina soatlarini tejaysiz.
| mulk | 5052-H32 | 6061-T6 |
| Mashinasozlik | Pastroq — yumshoqroq material asboblarni tishlab qo'yishi mumkin | Zo'r — qattiq bardoshliligi bilan mashinaga oson ishlov beriladi |
| Termal o'tkazuvchanlik | Maxsus qayd etilmagan | Yuqori — issiqlik moslamalari va elektron korpuslar uchun mos |
| Shakllanishi | Ajoyib — burilishlar uchun ideal | O'rtacha — yorilishga moyil |
| Payvandlash qobiliyati | Juda yaxshi | yaxshi |
| Korozyon qarshiligi | a'lo | yaxshi |
| XARAJATLAR | Pastroq | Oliy |
Korroziyaga chidamlilik va estetika uchun anodlash
Xom alyuminiy chekkali AI korpus vaqt o'tishi bilan zanglaydi. Anodlash buni bartaraf etadi. U sirtda qattiq oksid qatlamini hosil qiladi. Qatlam zangga chidamli. Shuningdek, u rangli bo'yoqlarni ham oladi. Siz qora, kumush yoki maxsus qoplamani olishingiz mumkin. Anodlash CNC ishlov berilgandan so'ng sodir bo'ladi. Korpus kimyoviy vannaga o'tadi. Elektr toki oksid qatlamini hosil qiladi. Qalinligi qo'llanilish ehtiyojlariga bog'liq. Standart anodlash ko'pgina ichki korpuslar uchun ishlaydi. Qattiq anodlash tashqi bloklar uchun ham ishlaydi. Sirt ham tirnalishga chidamli bo'ladi. AI korpusi yaxshi ko'rinadi va uzoqroq xizmat qiladi.
Yuqori chidamlilik va o'tkazuvchanlik uchun po'lat va mis
Ba'zi muhitlar korpuslardan ustun turadi. Zavod pollarida kimyoviy moddalar mavjud. Dengiz maydonlarida tuz bor. Tashqi ustunlarda ultrabinafsha nurlari bor. Alyuminiy yetarli bo'lmasligi mumkin. Jiddiy mustahkamlik kerak bo'lganda po'lat yordamga keladi.
Qattiq muhitlar uchun zanglamaydigan po'lat
Zanglamaydigan po'lat eng yomon sharoitlarga bardosh beradi. U kimyoviy moddalar, tuz va namlikdan kelib chiqadigan zangga chidamli. Mustahkamligi alyuminiyga qaraganda ancha yuqori. Lekin uni mashinada qayta ishlash qiyinroq. CNC ishlov berish jarayoni sekinroq ishlaydi. Asboblar tezroq eskiradi. Kesish tezligi alyuminiyga nisbatan sezilarli darajada pasayadi. Mashina qattiq o'rnatishga muhtoj. Issiqlik to'planishi uchun sovutish suyuqligi kerak. Narxi oshadi. Ammo qattiq muhit uchun bunga arziydi. Korpus noto'g'ri ishlatilganda yillar davomida xizmat qiladi.
Issiqlik va elektr o'tkazuvchanligi uchun mis komponentlari
Olingan natijalar chekka sun'iy intellekt korpuslari uchun misni o'z ichiga olmaydi. Ikkinchi hujjatda tilga olingan mis korpuslarga emas, balki termal tarqalish komponentlariga tegishli.
Mis asosiy korpus materiali sifatida ishlamaydi. U juda og'ir va qimmat. Lekin u AI korpusining ichida ko'rinadi. Mis issiqlik moslamalari protsessordan issiqlikni tortadi. Mis shinalari ma'lumotlar markazi AI tokchalarida quvvatni tashiydi. Misni CNC ishlov berish alyuminiyga o'xshaydi. Lekin asbobning aşınması yuqoriroq. Sirtni pardozlash ehtiyotkorlik bilan nazoratni talab qiladi. Mis maxsus materialdir. Uni devorlar uchun emas, balki issiqlik xususiyatlari uchun ishlating.
Og'irlik va izolyatsiya uchun muhandislik plastmassalari
Plastmassalar boshqacha yo'lni taklif qiladi. Ular yengil, arzon va elektr tokini o'tkazmaydi. Sun'iy intellekt korpusi elektr tokini o'tkazmaydi, bu esa xavfsizlikka yordam beradi. Plastmassani CNC ishlov berish tez. Kesish kuchlari past. Lekin plastmassalarning ham o'z muammolari bor.
Yupqa devorli dizaynlarda deformatsiyaning oldini olish
Plastik ishlov berish paytida egilib qoladi. Asbobdan chiqadigan issiqlik materialni yumshatadi. Yupqa devorlar o'z shaklini ushlab turolmaydi. Natijada egilgan korpus hosil bo'ladi. Yechim yengil kesmalar olishdir. O'tkir asbobdan foydalaning. Materialni havo yoki bug' bilan salqin tuting. Kesish sifati ushbu nazoratga bog'liq. Dizayn metallga qaraganda qalinroq devorlarni talab qiladi. Plastik devor ishlov berish paytida egilib qolishining oldini olish uchun etarlicha qalin bo'lishi kerak. Shunday bo'lsa ham, siz issiqlikni boshqarishingiz kerak. Portativ qurilmalar uchun CNC bilan ishlov berilgan korpus ko'pincha plastikdan foydalanadi. Lekin dizayn egilishni hisobga olishi kerak.
Plastik ishlov berishda armaturalarning roli
Metallga qaraganda plastmassa uchun armatura muhimroq. Metall qism qisish paytida shaklini saqlab turadi. Plastik qism egiladi. Armatura butun qismni qo'llab-quvvatlashi kerak. Vakuumli armatura yaxshi ishlaydi. U qismni siqmasdan tekis ushlab turadi. Mashina ustasi ikki tomonlama lentadan ham foydalanishi mumkin. Asosiysi, mahalliy bosim nuqtalaridan qochishdir. Armatura kuchni teng ravishda taqsimlashi kerak. Bu ishlov berish paytida korpusni tekis saqlaydi. Natijada, mo'ljallangan shaklini saqlab turadigan qism olinadi.
| ashyo | afzalliklari | cheklashlar |
| aluminiy | Ajoyib ishlov berish qobiliyati, yaxshi kuch-og'irlik nisbati, tabiiy korroziyaga chidamlilik, o'rtacha material narxi | Po'latga nisbatan mutlaq kuch pastroq; qattiq muhitlarda anodizatsiya talab qilinishi mumkin |
| Zanglamaydigan po'lat | Juda yuqori mustahkamlik va qattiqlik; nam, kimyoviy yoki dengiz muhitida mukammal korroziyaga chidamlilik | Qiyin ishlov berish qobiliyati (sekinroq kesish tezligi, asboblarning yuqori aşınması); ishlov berishning yuqori narxi |
| Muhandislik plastmassalari | Juda oson ishlov berish, past kesish kuchlari, materialni tez olib tashlash; ajoyib korroziyaga chidamlilik; yengil va elektr izolyatsiyasi | Metalllarga nisbatan pastroq strukturaviy mustahkamlik; ishlov berish paytida deformatsiya; og'ir mexanik yuklarga mos kelmaydi |
- Ajoyib ishlov berish qobiliyati: Mashinalar yaxshi sirt qoplamasiga ega, oldindan aytib bo'ladigan chip hosil bo'lishi bilan.
- Issiqlik o'tkazuvchanligi: Issiqlik moslamalari, elektr korpuslari va issiqlikni olib tashlashni talab qiladigan qismlar uchun foydali.
- O'rtacha kuch: Yaxshi mustahkamlik-og'irlik nisbati tufayli strukturaviy qismlar uchun mos keladi.
CNC Edge AI uy-joy dizayni: DFM qoidalari
Yaxshi CNC korpus dizayni mashinadan boshlanadi. Mashinaning cheklovlari bor. CNC shu chegaralar ichida ishlaydi. Qoidalar ishni boshqaradi. Ushbu bo'limda sizning narxingizni past va sifatingizni yuqori darajada ushlab turadigan qoidalar ko'rib chiqiladi. Har bir qaror yakuniy qismni shakllantiradi.
Devor qalinligi va qovurg'a dizayni
Qalinligi birinchi navbatda qotib qoladi. Juda yupqa bo'lsa, devor egilib qoladi. Juda qalin bo'lsa, material isrof bo'ladi. To'g'ri qalinlik materialga bog'liq.
Metall va plastmassa uchun minimal qalinlik bo'yicha ko'rsatmalar
Har bir material materialga, devor balandligiga va ishlov berish strategiyasiga bog'liq bo'lgan minimal qalinlikka ega. Minimal devor qalinligi strukturaviy yaxlitlik va ishlov berish qobiliyatini ta'minlash uchun tanlanadi.
Alyuminiy sun'iy intellekt korpusi uchun eng keng tarqalgan tanlovdir. Devor qalinligi dizayn talablariga qarab tanlanishi kerak. Plastmassalar uchun esa, egilishning oldini olish uchun ko'pincha qalinroq devor kerak bo'ladi.
Qalinlikni oshirmasdan qattiqlik uchun qovurg'alar qo'shish
Qovurg'alar og'irlik qo'shmasdan qattiqlikni oshiradi. Qovurg'a - bu korpus bo'ylab o'tadigan yupqa devor. U yopiq qism hosil qiladi. Yopiq qismlar egilishga qarshilik ko'rsatadi. Yassi devor osongina egiladi. Qovurg'ali devor o'z shaklini saqlab qoladi.
Gap shundaki, qovurg'ani qo'llab-quvvatlash kerak. Mustaqil turgan qovurg'a yon yuk ostida titraydi. Lekin qovurg'ani boshqa devorlarga ulaganingizda, u mustahkamlanadi. Qovurg'a yopiq qutining bir qismiga aylanadi. Quti tebranishga qarshilik ko'rsatadi. CNC ishlov berish jarayoni yanada silliqroq ishlaydi.
Qovurg'a dizayni yaxshi nazoratga muhtoj. Balandlikni qalinligidan uch baravar pastroq tuting. Bu kesish paytida qovurg'aning barqarorligini ta'minlaydi.
Ichki burchaklar va radiuslar
Har bir ichki burchak radiusga muhtoj. O'tkir burchak asbob uchun muammo hisoblanadi. CNC asbobi o'tkir burchakka yeta olmaydi. Burchak shuningdek, kuchlanishni ko'taradi.
Asbob diametri uchun oddiy qoida
Minimal radius asbobga mos kelishi kerak. Asbobning diametri bor. Burchakdagi radius kamida asbob radiusiga teng bo'lishi kerak. Kattaroq radiuslar barqarorlikni oshiradi va asbobning aşınmasını kamaytiradi. Qattiqlikni saqlab qolish uchun radius bo'shliq chuqurligiga mutanosib bo'lishi kerak. Silliqroq ishlov berish uchun asbobga mos keladigan minimal radiusga bo'shliq qo'shilishi kerak.
Radius kattaroq bo'lsa, yaxshiroq. Bu asbobning tezroq harakatlanishiga imkon beradi. Bu asbobning aşınmasını kamaytiradi. Standart asbob o'lchamidan foydalaning. Oddiy uchli frezalar 3 mm, 6 mm va 10 mm diametrlarda bo'ladi. Radiusingizni ushbu o'lchamlarga moslang.
Stressni ko'taruvchi omillarning oldini olish uchun o'tkir ichki burchaklardan qochish
O'tkir burchaklar kuchlanish ko'taruvchi omillarni hosil qiladi. Korpus burchakda yorilishi mumkin. Ichkaridagi sun'iy intellekt protsessori issiqlik hosil qiladi. Issiqlik sikllari materialni kengaytiradi va toraytiradi. O'tkir burchaklar kuchlanishni jamlaydi. Yoriq vaqt o'tishi bilan o'sib boradi.
Radius kuchlanishni yoyadi. Yuk egri chiziq bo'ylab taqsimlanadi. Qoplama uzoqroq xizmat qiladi. Ishlov berish jarayoni ham foyda keltiradi. Asboblar yo'li muammosiz ishlaydi. Asboblar yo'lini boshqarish yaxshiroq. Kuchlanish ko'tarilishining oldini olish uchun etarlicha katta radiusdan foydalaning. Qalin devorlar uchun kattaroq radiusdan foydalaning. Qoplama AI protsessorini himoya qiladi.
Asboblarga kirish va qismga yo'naltirish
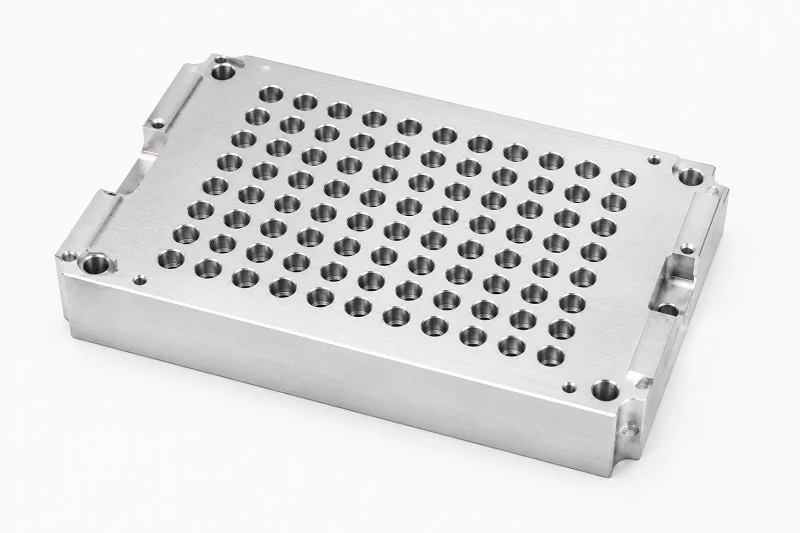
CNC asbobi har bir xususiyatga yetib borishi kerak. Agar asbob yetib bora olmasa, dizaynni o'zgartirish kerak. Qismning yo'nalishi muhim. Qismni o'rnatish usulingiz asbobga kirishga ta'sir qiladi.
Standart asbob uzunliklari uchun loyihalash
Standart asbob ma'lum bir uzunlikka ega. Uzun asbob esa unchalik qattiq emas. U og'ishlarga olib keladi. U tebranadi. Chuqur va tor tirqishlardan saqlaning.
- Uzun va ingichka asboblarga bo'lgan ehtiyojni kamaytiradigan asbob-diametr nisbatlarini qisqartirish uchun cho'ntak kengliklarini oching.
- Burchak radiuslarini standart uchli tegirmon o'lchamlariga mos ravishda oshiring, bu esa asbobga kirishni va ishlov berish barqarorligini yaxshilaydi.
- Iloji boricha ko'r xususiyatlarni to'liq xususiyatlarga aylantiring, bu esa maxsus asbob yo'nalishlariga ehtiyojni bartaraf etadi.
- Ishlov berish paytida qattiqlikni saqlab qolish uchun oxirgi operatsiyada olib tashlanadigan vaqtinchalik tayanch materialini qo'shing.
- Katta qismlarni aniq joylashish xususiyatlari va tekis juftlash yuzalari bilan kichik qismlarga ajrating, bu esa sodda o'rnatish imkonini beradi.
Asbobni qisqa tutish uchun ushbu maslahatlardan foydalaning. Qisqa asbob tezroq kesadi. Narxi pasayadi. Sun'iy intellekt korpusining xususiyatlarini qayta ishlash osonlashadi. Korpus aniq bo'lishi kerak.
Murakkab armaturalarga bo'lgan ehtiyojni minimallashtirish
Armatura qismni joyida ushlab turadi. Murakkab armatura vaqt va pulni talab qiladi. Dizayn unga bo'lgan ehtiyojni minimallashtirishi kerak.
5 o'qli CNC ishlov berish chuqur bo'shliqlar va ichki xususiyatlar uchun yaxshiroq asbob burchaklarini ta'minlaydi. Bu bir nechta sozlashlarga ehtiyojni kamaytiradi. Asbob qiyshayishi mumkin. U pastki kesiklarga yetishi mumkin. Qism bir joyda turadi. Sun'iy intellekt ma'lumotlarini qayta ishlash uchun barqaror korpus kerak. Sun'iy intellekt bloki ham xavfsiz korpusga muhtoj.
3 o'qli ishlov berishning cheklovi bor. U pastki kesmalarni yoki yashirin ichki xususiyatlarni ishlay olmaydi. Kesish asbobi faqat yuqoridan pastga yo'nalishda yaqinlashishi mumkin. Osilib turgan chet ostidagi har qanday xususiyatga jismonan kirish mumkin emas. Bu qo'lda qayta o'rnatishni talab qiladi. Bu bardoshlik stack xavfini keltirib chiqaradi.
Xususiyatlarni bir yo'nalishdan kirish mumkin bo'ladigan qilib loyihalashtiring. Bu sozlashni soddalashtiradi. Sifat yuqori darajada qoladi. Sun'iy intellekt korpuslari uchun CNC korpus dizayni ushbu yondashuvni talab qiladi. Asboblar yo'li silliq bo'lishi kerak. Sun'iy intellekt xususiyatlari muhrlangan bo'lishi kerak.
Edge AI korpusini qayta ishlashda narx va yetkazib berish vaqti omillari
Har bir korpus loyihasini narx va yetkazib berish muddati belgilaydi. O'rnatish soni, material tanlash va tugatish bosqichlari - bularning barchasi qo'shiladi. Oddiy detal bir necha kun ichida yetkazib berilishi mumkin. Qattiq bardoshlilikka ega murakkab sun'iy intellekt korpusi bir necha hafta davom etishi mumkin. Asosiysi, narxning oshishiga nima sabab bo'lganini bilishdir.
Dizayn murakkabligining o'rnatish vaqtiga ta'siri
O'rnatishlar soni va mashina soatlari
Mashinachi detalni har safar harakatlantirganda, soat tik turadi. Oddiy 3 o'qli CNC detaliga bitta yoki ikkita o'rnatish kerak. Ishni ushlab turish oddiy. Mashina standart viseda ishlaydi. Asboblar yo'li oddiy. Ushbu o'rnatish kam hajmli ishlov berilgan qismlarning aksariyatini qayta ishlaydi. CNC jarayoni tekis xususiyatlar, cho'ntaklar, uyalar, teshiklar va profillangan qirralarni ishlab chiqarishi mumkin. Ammo bir nechta tomonlarda xususiyatlarga ega murakkab korpus ko'proq o'rnatishni talab qiladi. Har bir o'rnatish soatlarni qo'shadi. Mashina to'xtaydi. Mashinachi qayta tekislaydi. Tolerantliklar bir-biriga mos keladi. Narxlar oshadi. Chuqur cho'ntaklar va burchakli sirtlarga ega AI korpusi uchun CNC jarayoni to'rt yoki beshta o'rnatishni talab qilishi mumkin. Bu ishlov berish vaqtini ikki baravar oshiradi. AI quvvatidagi CNC ishlov berish o'rnatishlar sonini kamaytirish uchun asboblar yo'lini optimallashtirishi mumkin. O'rnatish jarayonini avtomatlashtirish yordam beradi. Boshqaruv tizimidagi mashinani o'rganish ketma-ketlikni rejalashtirishi mumkin.
Qattiq bardoshlikning narxi
Qattiq bardoshlilik qimmatroq. Ko'pgina xususiyatlar uchun ±0.1 mm standart bardoshlik mos keladi. Bu boshlang'ich narxga tushadi. ±0.01 mm qattiq bardoshlik 2.8 baravar qimmatga tushadi. Mashina qattiq bo'lishi kerak. Tekshirish uchun CMM kerak. Chiqindilar darajasi 15 foizga ko'tariladi. Sifatni nazorat qilish jarayoni vaqtni oshiradi. CNC operatori uzatish tezligini sekinlashtiradi. Asboblar yo'li ko'proq o'tishlarni talab qiladi. Natijada aniq korpus hosil bo'ladi. Ammo yetkazib berish vaqti uzayadi. Narx oshadi. Sun'iy intellekt korpusi uchun ulagich teshiklari va muhrlash yuzalari kabi muhim xususiyatlar qattiq nazoratga muhtoj. Qolganlari standart bardoshlik darajasida qolishi mumkin. Bu muvozanat narxni nazorat qiladi. Tekshirish jarayonidan olingan ma'lumotlar sifatni tasdiqlashga yordam beradi.
Ikkilamchi operatsiyalar: Yakunlash va kengash
Yuzaki ishlov berish qanday qilib qiymat va vaqtni oshiradi
Ishlov berish - bu hikoyaning faqat bir qismi. Yakuniy bosqichlar qiymat va vaqtni oshiradi. Anodizatsiya yetkazib berish vaqtiga haftalar qo'shadi. Korpus pardozlash ustaxonasiga yuboriladi. Kimyoviy vanna va oqim oksid qatlamini hosil qiladi. Jarayon bir necha kun davom etadi. Korpusni tozalash va tokchalarga joylashtirish kerak. Narxlar qo'shiladi. Ammo qiymat haqiqiy. Korroziyaga chidamlilik yaxshilanadi. Sun'iy intellekt korpusi dala sharoitida uzoqroq xizmat qiladi. Sirt yaxshiroq ko'rinadi. Ichkaridagi sensorlardan olingan ma'lumotlar aniq bo'lib qoladi. Anodizatsiya kutishga arziydi.
Uy ichidagi va tashqi pardozlashning xarajat-foydasi
Ichki pardozlash vaqtni tejaydi. Korpus bitta ob'ektda qoladi. Tayyorlash tezroq. Ammo uskunaga investitsiyalar yuqori. Tashqi pardozlash har bir detal uchun qimmatroq. Yetkazib berish vaqtni oshiradi. Qayta ishlash xavfni oshiradi. Sifat yetkazib beruvchiga bog'liq. Kam hajmli qismlar uchun autsorsing ko'pincha arzonroq. O'rnatish narxi pastroq. Katta hajmli qismlar uchun ichki pardozlash mantiqan to'g'ri keladi. Har bir detal uchun narx pasayadi. Jarayon ustidan nazorat yaxshiroq. Sun'iy intellekt yordamida CNC ishlov berish sozlamalari pardozlash bosqichlarini muvofiqlashtirishi mumkin. AI quvvatidagi CNC ishlov berish jadvalni boshqarishga yordam beradi.
Prototyping va ishlab chiqarish jarayonlari
Past hajmli (1-100 dona) va yuqori hajmli (1000+ dona) uchun optimallashtirish
Kam hajmli CNC ishlov berish kichik partiyalar uchun yaxshi ishlaydi. Asboblar narxi minimal. Yetkazib berish muddati nisbatan qisqa. Korpus haqiqiy ishlab chiqarish materialidan ishlov beriladi. Funktsional tasdiqlash haqiqiy. Ipning mustahkamligi va termal kengayish oxirgi qismga mos keladi. Dizayn osongina o'zgarishi mumkin. Agar xususiyatni sozlash kerak bo'lsa, CAD yangilanishi tez. Keyingi partiya yaxshiroq. Yuqori hajmli ishlab chiqarish boshqacha yondashuvni talab qiladi. Yuqori hajmlar uchun qolip quyish har bir qism uchun arzonroq bo'lishi mumkin. Ammo dastlabki asboblar narxi yuqori va yetakchilik muddati uzoqroq. Dastlabki ishlab chiqarish birliklari uchun CNC dastgohi korpusi asboblar tayyorlanayotganda bo'shliqni to'ldirishi mumkin.
Qachon o'ylab ko'rish kerak Casting qilish or In'ektsion kalıplama Muqobil sifatida
Qolipli quyish katta hajmli metall qismlar uchun ishlaydi. Asbobsozlik narxi yuqori. Har bir detal uchun narx past. Yetkazib berish muddati uzoq. Juda katta hajmlar uchun matematik hisob-kitoblar ishlaydi. Asbobsozlikka sarflangan investitsiya o'zini oqlaydi. Ammo dizayn xavfi yuqori. Qolip yasalgandan keyin xato topish juda qimmatga tushadi. Dizaynni o'zgartirish qimmat. CNC jarayoni bu xavfdan qochadi. Asbobsozlikka kirishishdan oldin korpusni tekshirish mumkin. Xuddi shu mantiq plastik korpuslar uchun in'ektsiya kalıplamasiga ham tegishli. Dastlabki investitsiya faqat yuqori hajmda mantiqiy bo'ladi. Kam hajm uchun CNC ishlov berish to'g'ri tanlovdir. In'ektsiya kalıplama kabi har bir detal uchun arzonroq ko'rinadigan jarayonlar faqat yuqori hajmda mantiqiy bo'lgan dastlabki investitsiyalarni talab qiladi.
NOBLE for Your Edge bilan hamkorlikda AI uy-joy ishlab chiqarish

Siz qismlar, materiallar va dizayn qoidalari haqida bilib oldingiz. Endi asosiy ish boshlanadi. Sizning korpusingizni kim yaratadi? To'g'ri sherik muammosiz boshlash va qimmat kechikish o'rtasidagi farqni anglatishi mumkin. NOBLE har bir qadamni bir joyda birlashtiradi. Bu kamroq topshiriqlar, tezroq javoblar va yakuniy mahsulot ustidan yaxshiroq nazorat deganidir.
Bizning to'liq xizmatlarimiz: Dizayndan tortib yig'ishgacha
Ichki CNC ishlov berish va pardozlash xizmatlari
NOBLE to'liq mexanika ustaxonasini boshqaradi. Biz sizning chekka AI korpusingiz uchun barcha CNC ishlarini boshidan oxirigacha bajaramiz. Bizning jamoamiz har qanday metall kesilishidan oldin korpus dizayningizni tekshiradi. Biz muammolarni erta aniqlaymiz. Biz vaqt va pulni tejaydigan o'zgarishlarni taklif qilamiz. CNC jarayoni zamonaviy mashinalarda ishlaydi. Biz alyuminiy, po'lat, mis va plastmassalar bilan ishlaymiz. Har bir material kerakli asboblar va tezlikka ega. Pardozlash ham o'zimizda amalga oshiriladi. Anodizatsiya, kukun bilan qoplash va munchoqlarni portlatish bizning tomimizda amalga oshiriladi. Siz bitta aloqa nuqtasiga ega bo'lasiz. Boshqa pardozlovchiga qismlarni jo'natish yo'q. Uchinchi tomonni kutishning hojati yo'q. CNC bilan ishlov berilgan korpus yig'ishga tayyor holda qaytib keladi.
Bizning mashinistlarimiz muhim bo'lgan detallarga e'tibor qaratadilar. Yopishtiruvchi yuzalar to'g'ri pardozlanadi. O'rnatish teshiklari ularning joylashuv talablariga javob beradi. Asboblar yo'li har bir ish uchun optimallashtiriladi. Kesish bosqichlarini yaxshilash uchun biz AI quvvatidagi CNC ishlov berishdan foydalanamiz. Bu sikl vaqtini qisqartiradi va mustahkamlikni oshiradi. Tizimlarimizdagi mashinani o'rganish asboblarning aşınmasını oldindan aytib berishga yordam beradi. Bu ishlab chiqarish paytida kamroq kutilmagan hodisalarni anglatadi. Sizning korpusingiz o'z vaqtida yetib keladi.
Qo'shimcha xizmatlar: PCB yig'ish va tizim integratsiyasi
Korpus rasmning faqat bir qismi. Sizning chekka sun'iy intellekt qurilmangiz ichida PCB bo'lishi kerak. U simlarni ulashi kerak. Sinovdan o'tishi kerak. NOBLE PCB yig'ish va tizim integratsiyasini taklif qiladi. Biz qismlarni joylashtiramiz, lehim ulanishlarini amalga oshiramiz va funktsional sinovlarni o'tkazamiz. Tayyor qurilma yakuniy tekshiruvdan o'tadi. Biz sensorlarning ishlashini tekshiramiz. Ma'lumotlar portlari teshiklarga mos kelishini tasdiqlaymiz. Butun tizim bitta qurilma sifatida yetkazib beriladi. Bu sizga bir nechta sotuvchilarni boshqarish muammosidan xalos qiladi. Bitta sherik. Bitta hisob-kitob. Bitta mas'uliyatli jamoa.
Sifat kafolati va sertifikatlar
Sifat menejmenti tizimlari uchun ISO 9001:2015
Sifat nazorati NOBLE kompaniyasida chuqur o'rin tutadi. Bizning sifat menejmenti tizimi sertifikatimiz buni tasdiqlaydi. Ushbu standart bizning butun sifat tizimimizni qamrab oladi. Biz har bir jarayonni hujjatlashtiramiz. Biz har bir tekshiruvni kuzatib boramiz. Biz o'z ishimizni muntazam ravishda tekshiramiz. Sertifikatlash bizning sifat nazoratimiz tasdiqlangan tizimga amal qilishini anglatadi. Siz ketma-ket natijalarga erishasiz. Tekshirish yozuvlari faylda qoladi. Agar keyinchalik muammo paydo bo'lsa, biz uni manbaga qaytarib olishimiz mumkin. Bu darajadagi javobgarlik ishlab chiqarish jarayonlari uchun muhimdir.
Tibbiy asboblar ishlab chiqarish standartlari uchun ISO 13485:2016
Ba'zi chekka AI korpuslari tibbiy asboblarda paydo bo'ladi. Ushbu ilovalar yanada qat'iy standartlarni talab qiladi. NOBLE tibbiy asboblar ishlab chiqarish standartlari uchun sertifikatga ega. Ushbu standart tibbiy asboblar ishlab chiqarishga qaratilgan. U xavflarni boshqarish, kuzatuv va tozalikni qamrab oladi. Talablar umumiy ishlab chiqarishdan tashqariga chiqadi. Bizning jamoamiz nafaqat tibbiy loyihalar, balki har bir loyiha uchun ushbu protokollarga amal qiladi. Siz yuqoriroq standartdan foyda ko'rasiz. Siz buyurtma qilgan CNC elektronika korpusi tibbiy asbob komponenti bilan bir xil qat'iy standartlarga javob beradi.
Loyihangizni qanday boshlash kerak
DFM tekshiruvi uchun CAD fayllaringizni yuborish
Davom etishga tayyormisiz? Bizga CAD fayllaringizni yuboring. Bizning muhandislarimiz dizaynni ishlab chiqarishga yaroqliligini ko'rib chiqadilar. Biz devor qalinligi, ichki burchaklar va asboblarga kirish imkoniyatini ko'rib chiqamiz. Biz korpus dizaynini mashinamizning imkoniyatlari bilan taqqoslaymiz. Siz bir necha ish kuni ichida batafsil hisobot olasiz. Hisobotda har qanday xavfli xususiyatlar ta'kidlangan. Unda yaxshilanishlar taklif qilingan. Unda pulni tejashingiz mumkin bo'lgan sohalar ko'rsatilgan. Ushbu ko'rib chiqish bepul. Hech qanday majburiyat yo'q. Faqat har kuni metall kesadigan odamlardan samimiy fikrlar.
Narx taklifini olish va yetkazib berish muddatini baholash
Dizaynni ko'rib chiqqandan so'ng, biz narx taklifini tayyorlaymiz. Narx taklifida material xarajatlari, ishlov berish vaqti va pardozlash ishlari batafsil bayon etilgan. Siz pulingiz qayerga ketishini aniq ko'rasiz. Shuningdek, biz yetkazib berish vaqti smetasini taqdim etamiz. Oddiy korpuslar tezda yetkazib beriladi. Murakkab CNC dastgoh korpus loyihalari ko'proq vaqt talab etadi. Vaqt jadvali o'rnatishlar soni va bardoshlik ehtiyojlariga bog'liq. Biz siz bilan to'g'ri muvozanatni topish uchun ishlaymiz. Tezroq ehtiyot qismlar kerakmi? Biz variantlarni muhokama qilishimiz mumkin. Maqsad - sizning eng yaxshi AI mahsulotingizni keraksiz kechikishlarsiz bozorga chiqarish. Sizga kerak bo'lgan CNC elektron korpusi qo'l ostida. Keling, birgalikda ajoyib narsa quraylik.
Sizning chekka AI korpusingiz joylashtirish joyiga bog'liq. Dizayn atrof-muhitga mos kelishi kerak. CNC ishlov berish har bir korpus uchun aniqlikni ta'minlaydi. AI protsessori yaxshi issiqlik nazoratiga muhtoj. Korpusning sifati muhim. Bizning AI bilan ishlaydigan CNC ishlov berishdagi mashinani o'rganish qat'iy tolerantliklarga erishishga yordam beradi. CNC korpusi ishlash va narxni muvozanatlashtiradi. Jarayon AIni himoya qiladigan korpuslarni yaratadi. Korpusning xususiyatlari aniq bo'lishi kerak. AI apparati muhrlangan korpusga muhtoj. Korpus ichidagi AI hisoblash yaxshiroq ishlaydi. AI bloki aniq korpusga muhtoj. AI uchun CNC korpusi IP reytinglariga javob berishi kerak. Ishlov berish korpusning texnik xususiyatlarga javob berishini ta'minlaydi. Korpus dizayni AI tizimiga ta'sir qiladi. Korpus yaxshi muhrga muhtoj. AI korpusining CNCsi bizning ixtisosligimizdir. CAD fayllaringizni ko'rib chiqish uchun yuboring.
Edge AI uy-joy ishlab chiqarish bo'yicha tez-tez so'raladigan savollar
CNC ishlov berish chekka AI korpus muhrlari uchun qanday tolerantliklarga erishishi mumkin?
Standart CNC ±0.1 mm ni ushlab turadi. ±0.01 mm qattiq bardoshlik taxminan 2.8 baravar qimmatga tushadi. Sun'iy intellektga asoslangan CNC ishlov berish barqaror natijalarga erishish uchun asboblar yo'lini yaxshilashga yordam beradi. Sifat nazorati tekshiruvlari har bir qismning texnik talablarga javob berishiga ishonch hosil qiladi.
Anodizatsiya alyuminiy korpusining ishlashiga qanday ta'sir qiladi?
Anodlash korroziyaga chidamlilik va tirnalishdan himoya qiladi. Shuningdek, u sizga rang qo'shish imkonini beradi. Jarayon CNC ishlov berilgandan so'ng sodir bo'ladi va yetkazib berish vaqtiga bir necha kun qo'shadi. Qoplama dizayni qo'shilgan qalinlikni hisobga olishi kerak.
Plastik AI korpusining minimal devor qalinligi qancha?
Muhandislik plastmassalari uchun egilishning oldini olish uchun yetarli qalinlikdan boshlang. Devorni qalinlashtirmasdan qattiqlikni oshirish uchun qovurg'alardan foydalaning. Korpus dizayni og'irlik va mustahkamlikni muvozanatlashtirishi kerak.
6061-T6 va 5052 alyuminiydan qanday tanlash mumkin?
6061-T6 mashinalari tor xususiyatlar uchun yaxshiroq. 5052 egri chiziqlar egri shakllar uchun yaxshiroq. Ikkalasi ham yaxshi ishlaydi. Sizning dizayn ehtiyojlaringiz tanlovga yo'naltiradi. Sun'iy intellekt bilan ishlaydigan CNC ishlov berish ikkala qotishmani ham yaxshi qayta ishlashi mumkin.
Tashqi chekka qurilmalar uchun qanday IP reytingi to'g'ri?
Yuqori IP reytingi chang va suv oqimlarini boshqaradi. Bundan ham yuqori reyting suvga qisqa vaqt botirishni boshqaradi. Muhrlash yuzasi silliq bo'lishi kerak, odatda 0.8 µm Ra yoki undan pastroq. Profilometr yordamida CNC tekshiruvi sirt sifatini tekshiradi.
Trokoidal frezalash chuqur cho'ntaklarga qanday yordam beradi?
Troxoidal frezalashda past tortishish burchagiga ega dumaloq asbob yo'li qo'llaniladi. Bu kesish kuchlarini 25 foizga kamaytiradi. Natijada chuqur cho'ntaklar toza bo'ladi. CNC operatorlari bu usulni issiqlik yutuvchi bo'shliqlar uchun qo'llaydilar.
Standart va qattiq tolerantliklar o'rtasidagi farq nima?
±0.1 mm standart bardoshlik narxining asosiy ko'rsatkichi. ±0.01 mm qattiq bardoshlik taxminan 2.8 baravar qimmatga tushadi. Faqat asosiy xususiyatlarda qattiq bardoshlikdan foydalaning. CMM tekshiruvi qismlarning qattiq bardoshliligini tasdiqlaydi.
Qanday qilib? 5 eksa CNC ishlov berish Portativ AI korpuslaridan foyda bormi?
5 o'qli CNC murakkab egri chiziqlar va pastki qismlarni bitta o'rnatishda kesadi. Bu bir nechta o'rnatishga ehtiyojni yo'q qiladi va aniqlikni oshiradi. Natijada mustahkamroq va yaxshiroq muhrlangan qism hosil bo'ladi. Jarayon umumiy ishlov berish vaqtini qisqartiradi.






