

Jarrohlik robotining CNC ishlov berish jarayoni olti bosqichda ishlaydi: dizayn, dasturlash, sozlash, ishlov berish, tekshirish va pardozlash. Har bir bosqich jarrohlik robotlarining murakkab jarrohlik vazifalari uchun zarur bo'lgan qat'iy bardoshlik va aniqlikka erishishga yordam beradi.
0.01 mm xatolik shunchaki nuqson emas, balki hayotga ta'sir qilishi mumkin bo'lgan xavfsizlik xavfidir. 5 o'qli titan birikmasida ±0.005 mm bardoshlik olish qat'iy termal siljishni boshqarishni talab qiladi; hatto mil haroratining 2°C o'zgarishi ham qismning rad etilishiga olib kelishi mumkin. Real vaqt rejimida termal kompensatsiya va atrof-muhit iqlim nazorati robot birikmalari, bog'lanishlar va sensor korpuslarining izchil mos kelishini ta'minlaydi.
Jarrohlik robotlarini ishlab chiqarishda ishlov berishning bu aniqlik darajasi muhim ahamiyatga ega. CNC ishlov berish jarayoni har bir komponentning jarrohlik amaliyotlari uchun qat'iy sifat standartlariga javob berishini ta'minlaydi. Ushbu jarrohlik robotlarining xavfsiz ishlashi uchun aniq moslashuvlar kerak.
Jarrohlik robotining CNC ishlov berishga umumiy nuqtai nazari
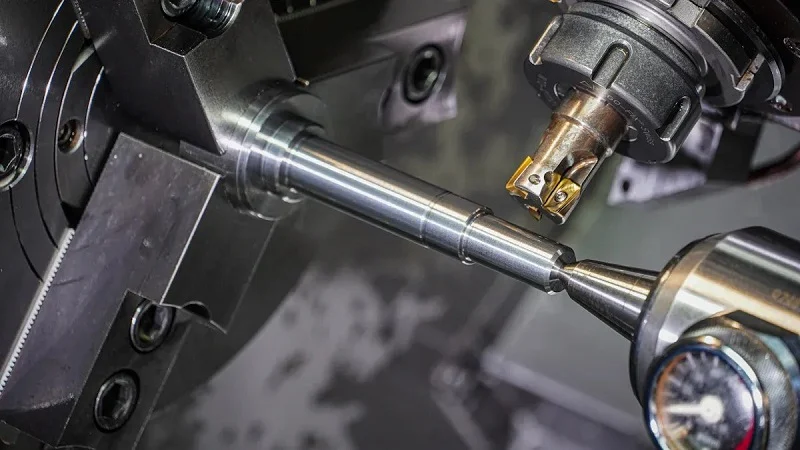
Jarrohlik robot CNC ishlov berish nima?
Jarrohlik roboti CNC ishlov berish jarrohlik robotlari uchun materiallarni kesish, shakllantirish va pardozlash uchun kompyuter tomonidan boshqariladigan asboblardan foydalanadi. CNC mashinasi o'ta aniqlikdagi qismlarni yaratish uchun raqamli chizmaga amal qiladi. Tizim titan va zanglamaydigan po'lat kabi metallar bilan ishlaydi. U PEEK va PTFE kabi polimerlarni qayta ishlaydi. U uglerod tolasi kabi kompozitlarni ham qayta ishlaydi. Ushbu materialning moslashuvchanligi jarrohlik robotlarini ishlab chiqarish uchun CNC ishlov berish texnologiyasining asosiy afzalliklaridan biridir. Dizaynerlar ishlab chiqarish cheklovlari haqida qayg'urmasdan har bir vazifa uchun eng yaxshi materialni tanlaydilar.
Takrorlanish bu usulni boshqalardan ajratib turadi. Jarrohlik robot CNC ishlov berish har bir ishlab chiqarish jarayonida bir xil qismlarni kafolatlaydi. Har bir komponent mikron ichidagi keyingi komponentga mos keladi. Inson tanasi uchun qismlar yasashda aniqlik va mustahkamlik darajasi muhimdir. Ushbu ishlov berish usuli izchil natijalarni beradi. Jarrohlik robot CNC ishlov berish tibbiy guruhlar tayanadigan ishonchlilikni ta'minlaydi. Jarayon har bir buyumning mos kelishini va mo'ljallanganidek ishlashini ta'minlaydi.
Nima uchun jarrohlik robototexnikasida aniqlik muhim
Turli xil jarrohlik amaliyotlari turli darajadagi aniqlikni talab qiladi. Ba'zi qismlar juda qattiq bardoshlilikni talab qiladi. Boshqalari esa ko'proq joy qoldiradi. Turli komponentlar uchun odatiy bardoshliliklarning taqsimoti quyidagicha:
| Komponent / Jarayon | Odatda o'lchovli bardoshlik | Ilova konteksti |
| Jarrohlik navigatsiya korpuslari uchun ko'p o'qli CNC frezalash | ± 0.002 mm | Ortopedik navigatsiya tizimlari |
| Navigatsiya darajasidagi komponentlar (muhim interfeyslar, hizalash xususiyatlari) | ±0.02–0.05 mm | Ortopedik navigatsiya tizimlari |
| Robot jarrohlik asboblari uchun aniq komponentlar (3D vizualizatsiya tizimlari) | 0.2 mm | Robot jarrohlik asboblari |
Vizualizatsiya korpuslari uchun 0.2 mm bardoshlik yaxshi ishlaydi. Ammo navigatsiya qismlari ancha qattiqroq nazoratni talab qiladi. Ko'p o'qli frezalangan korpuslardagi ±0.002 mm bardoshlik jarrohlik uchun robot ishlab chiqarish qanchalik qiyin bo'lishi mumkinligini ko'rsatadi. Kichik xato protsedura davomida asbobning noto'g'ri joylashishiga olib kelishi mumkin.
Amaliy nuqtai nazardan, jarrohlik robot CNC ishlov berish ushbu bardoshliklarga doimiy ravishda erishadi. Ishlov berish jarayoni asbob tezligidan tortib sovutish suvi haroratigacha bo'lgan har bir o'zgaruvchini kuzatib boradi. Ushbu aniq ishlab chiqarish texnologiyasi ishlab chiqaruvchilarga qat'iy tibbiy standartlarga javob berishga yordam beradi. Bu murakkab protseduralar paytida bemorlarni himoya qiladi. Jarrohlik robot CNC ishlov berish har safar ushbu aniq talablarga javob berishi kerak.
Ishlab chiqarilgan asosiy komponentlar
CNC ishlov berish jarrohlik robotlari uchun ko'plab muhim qismlarni yaratadi. Jarrohlik asboblari bitta asosiy toifani tashkil qiladi. Bularga protseduralar paytida ushlaydigan, kesadigan va tikadigan asboblar kiradi. Ular o'tkir qirralar va silliq yuzalarga muhtoj. Robotning ramkasini armatura va konstruktiv elementlar tashkil qiladi. Ular mustahkam, ammo yengil bo'lishi kerak.
Suyuqlikni qayta ishlaydigan qismlar jarrohlik paytida havo va dori oqimini boshqaradi. Korpuslar robot ichidagi sezgir elektronikani himoya qiladi. Ulagichlar tizimning turli qismlarini bog'laydi. Ushbu jarrohlik robot komponentlarining har biri ehtiyotkorlik bilan ishlov berishni talab qiladi.
Tibbiy asboblarni ishlab chiqarish bu jarayondan katta foyda oladi. U qo'lda ishlov berish usullari bilan imkonsiz bo'lgan murakkab geometriyalarni qayta ishlaydi. Tibbiy asboblar aniq mos keladigan komponentlarga muhtoj. Robot jarrohlik komponentlari ko'pincha tor egri chiziqlar va nozik detallarga ega murakkab shakllarga ega. Jarayon bir-biriga mukammal mos keladigan aniq komponentlarni ta'minlaydi. Jarrohlik robot CNC ishlov berish jarrohlik robot qismlarini ishlab chiqarish uchun eng yaxshi tanlovdir. Bu jarrohlik robot qismlarini ishlab chiqarish talab qiladigan aniqlikni ta'minlaydi. Har bir buyum ishonchli ishlashi kerak.
Jarrohlik robotining CNC ishlov berish jarayoni bosqichma-bosqich
Jarayonning har bir bosqichi puxta rejalashtirishni talab qiladi. Maqsad har doim aniq ishlov berishdir. Jarrohlik robot CNC ishlov berish raqamli dizaynlarni juda murakkab va aniq qismlarga aylantiradi.
1-qadam: Dizayn va SAPR modellashtirish
Batafsil SAPR modellarini yaratish
Har bir qism CAD dasturida 3D model sifatida boshlanadi. Muhandislar har bir xususiyatni belgilaydilar. Bunga teshiklar, egri chiziqlar va iplar kiradi. Model aniq bo'lishi kerak. Har qanday xato noto'g'ri qismga olib keladi. Jarrohlik robotlari uchun modellar ko'pincha murakkab shakllarga ega. Bular tor kanallar yoki o'tkir qirralar bo'lishi mumkin. CAD fayli asosiy chizmaga aylanadi. U har bir burchak va o'lchamni aks ettiradi.
Ishlab chiqarish uchun dizayn
Mukammal CAD modeli detalni qayta ishlash mumkinligini anglatmaydi. DFM muammolarni tekshiradi. O'tkir ichki burchaklar kattaroq asbob radiusini talab qilishi mumkin. Chuqur cho'ntaklar maxsus asboblarni talab qilishi mumkin. DFM vaqtni tejaydi va qayta loyihalashni to'xtatadi. Bu jarrohlik robot CNC ishlov berishning asosiy afzalliklaridan biridir.
Bardoshlik va material tanlash
Tolerantliklar ruxsat etilgan o'zgarishlarni belgilaydi. Ba'zi xususiyatlar qattiq tolerantliklarni talab qiladi. Boshqalari esa unchalik muhim emas. Material tanlash ham muhimdir. Titan mustahkam, ammo asboblarga chidamli. PEEK yumshoqroq, ammo issiqlik ta'sirida egilishi mumkin. Sirtni pardozlash ham xuddi shunday muhimdir. Umumiy sirtlar uchun Ra 0.4–0.8 µm kerak. Kesish qirralari kabi funktsional sirtlar uchun Ra < 0.2 µm kerak.
Ko'pgina ishlab chiqaruvchilar faqat mexanik abrazivlash o'rniga elektrolizlashni afzal ko'rishadi — bu sirt pürüzlülüğünü taxminan 50% ga kamaytiradi va shu bilan birga takroriy avtoklav sikllari orqali korroziyaga chidamli passiv oksid qatlamini yaratadi.
Bu kombinatsiya jarrohlik robotining tarkibiy qismlarini belgilaydi.
2-qadam: CAM dasturlash va asboblar yo'llari
CADni CAM ga aylantirish
Dizayn tayyor bo'lgach, u CAM dasturiga o'tadi. CAM "Kompyuter yordamida ishlab chiqarish" degan ma'noni anglatadi. U 3D modelni o'qiydi va asboblar yo'llarini yaratadi. Jarrohlik robot CNC ishlov berish uchun bu bosqich murakkab. Geometriya ko'pincha murakkab. Dasturiy ta'minot eng yaxshi kesish tartibini belgilaydi. Shuningdek, u har bir operatsiya uchun to'g'ri vositalarni tanlaydi.
Asboblar yo'llarini simulyatsiya qilish
Har qanday kesish amalga oshirilishidan oldin, CAM tizimi asbob yo'llarini simulyatsiya qiladi. U asbobning aniq harakatini ko'rsatadi. U qism yoki armatura bilan bog'liq nosozliklarni tekshiradi. Simulyatsiya muammolarni erta aniqlaydi. Bitta nosozlik qismni buzishi yoki mashinaga zarar etkazishi mumkin. Bu jarrohlik robot qismlarini ishlab chiqarish uchun juda muhimdir. Simulyatsiya shuningdek, sikl vaqtlarini bashorat qiladi. Bu to'siqlarni topishga yordam beradi.
Kesish parametrlarini optimallashtirish
Optimallashtirish oziqlantirish tezligini, shpindel tezligini va qadamlarni sozlashni anglatadi. Jarrohlik robot CNC ishlov berish uchun ham sikl vaqti, ham sirt qoplamasi muhim ahamiyatga ega. Moslashuvchan oziqlantirish tezligini boshqarish yordam beradi. U tezlikni asbobning aşınmasına yoki kesish kuchlariga qarab sozlaydi. Ko'p o'qli bir vaqtning o'zida ishlov berish o'rnatishlar sonini kamaytiradi. Bu aniqlikni sezilarli darajada oshirishi mumkin.
- Normativ va sifat standartlariISO 13485 jarayonni tasdiqlashni talab qiladi.
- Adaptiv ovqatlanish tezligini boshqarish: Haqiqiy vaqtda sozlash agressiv kesish imkonini beradi.
- Ko'p o'qli bir vaqtning o'zida ishlov berish: Qayta joylashtirish xatolarini kamaytiradi.
- To'qnashuvning oldini olishJoylashuvni o'zgartirish uchun eng qisqa va xavfsiz yo'llar.
- Materiallar chiqindilarini minimallashtirishUy qurish orqali 5-12% tejash.
- Integratsiyalashgan CAM optimallashtirishSimulyatsiyalar to'siqlarni bashorat qiladi.
- Mashinada o'qitish va sun'iy intellektParametrlarni optimallashtirish uchun ma'lumotlarni tahlil qiladi.
Bu kombinatsiya ham aniqlik, ham izchillikni ta'minlaydi.
3-qadam: O'rnatish va ish joyini saqlash
To'g'ri CNC mashinasini tanlash
Jarrohlik robotlari uchun ko'p o'qli CNC ishlov berish keng tarqalgan. 5 o'qli mashina detalga istalgan burchakdan yetib borishi mumkin. Bu qo'lda qayta joylashtirishni kamaytiradi. Shuningdek, aniqlikni oshiradi. Nozik qismlar uchun mashinaning qattiqligi va issiqlik nazorati muhim ahamiyatga ega. Hatto shpindel haroratining 2°C o'zgarishi ham rad etishga olib kelishi mumkin. Real vaqt rejimida kompensatsiya tolerantliklarni barqaror saqlaydi.
Murakkab geometriyalar uchun armatura dizayni
Kichik va nozik qismlar uchun ishchi qismni ushlab turish juda muhim. Agar qism siljib ketsa, qattiq bardoshliklarni ushlab bo'lmaydi. Turli shakllar uchun turli usullar ishlaydi.
| Ishni ushlab turish usuli | Asosiy xususiyat | Qismlarga aloqadorlik |
| Aniq viteslar | To'rtburchaklar qismlar uchun yaxshi | Yupqa devorli komponentlarni buzishi mumkin |
| Maxsus moslamalar | Zo'r takrorlash qobiliyati | Yuqori boshlang'ich narx, ammo ishonchli |
| Vakuumli stollar | Bir xil siqish kuchi | Yupqa devorli qismlar uchun ideal |
| To'pga asoslangan tizimlar | Dumaloq qismlar uchun yuqori takrorlanuvchanlik | Muayyan geometriyalar bilan cheklangan |
Nol nuqtali qisish tizimlari 0.003 mm gacha bo'lgan takrorlanishga erishadi. Bir martalik 5 o'qli ishlov berish geometrik aniqlikni 33.98% gacha oshiradi.
Asbobni tanlash va kalibrlash
Asbobni tanlash material va xususiyat o'lchamiga bog'liq. Nozik detallar uchun mikro asboblar kerak bo'lishi mumkin. Kalibrlash asbobning aniq joyida ekanligiga ishonch hosil qiladi. Asbobning aşınmasını diqqat bilan kuzatib borish kerak. Xira asboblar sirt qoplamasi va bardoshliligiga ta'sir qiladi. Bu, ayniqsa, jarrohlik asboblari uchun muhimdir. Avtomatlashtirilgan asbob almashtirgichlar va zondlar narsalarni bir xil saqlashga yordam beradi.
Bu jarayon jarrohlik robot CNC ishlov berishning qiyinchiliklarini ko'rsatadi. Har bir bosqich mikron darajasidagi ishlov berish aniqligi va qat'iy jarayon nazoratini talab qiladi. Asboblar yo'lini optimallashtirish mikron darajasidagi aniqlikni boshqarishni qo'llab-quvvatlaydi.
Jarrohlik robot CNC ishlov berishda materiallar va sirtni pardozlash
Jarrohlik robotlari uchun umumiy materiallar
Jarrohlik robotlari metallar, plastmassalar va kompozitlardan foydalanadi. Har bir materialning o'ziga xos afzalliklari bor. Tanlov protsedura davomida qismning qanday ishlashiga ta'sir qiladi. Shuningdek, bu qismning sterilizatsiyani qanchalik yaxshi bajarishini ham belgilaydi.
Titan qotishmalari jarrohlik robot qismlarida tez-tez uchraydi. Ular yengil va tana uchun xavfsiz. Zanglamaydigan po'lat ko'plab asboblarda ham uchraydi. Bu metallar takroriy sterilizatsiya sikllari orqali mustahkamlik va ishonchlilikni ta'minlaydi.
Plastmassalar ham katta rol o'ynaydi. PEEK va uglerod tolali kompozitlar rentgen nurlarining o'tishiga imkon beradi. Ular, shuningdek, yuqori harorat va kimyoviy moddalarga chidamli. Boshqa tibbiy darajadagi polimerlar shaklini saqlab qolgan holda takroriy sterilizatsiyaga bardosh beradi. Ba'zi biomoslashuvchan plastmassalar qattiq bardoshliklarga ega bo'lishi mumkin. Boshqa plastmassalar biroz yumshoqroq bardoshliklarga muhtoj bo'lishi mumkin, ammo ko'p maqsadlarda yaxshi ishlaydi.
| ashyo | Asosiy xususiyatlar | Ishlov berish bo'yicha eslatmalar |
| PEEK | Radiolyusent, sterilizatsiya qilinadigan | Qattiq bardoshlik; yuqori issiqlik kengayishi qo'pol ishlov berish va yengillikni talab qiladi |
| Boshqa tibbiy darajadagi polimerlar | Radiolyusent, sterilizatsiyaga chidamli | Sensor korpuslari va navigatsiya vositalari uchun yaxshi |
| Zanglamaydigan po'lat | Korroziyaga chidamli, kuchli | Jarrohlik asboblari va vaqtinchalik implantlarda keng qo'llaniladi |
| Titan qotishmalari | Yengil, biomoslashuvchan | Implantlar va aniq asboblar uchun ideal |
| Boshqa biomoslashuvchan plastmassalar | Biomoslashuvchan plastik | Qattiq tolerantliklarni saqlaydi |
| Boshqa tibbiy darajadagi plastmassalar | Tibbiy darajadagi plastik | Qattiq bardoshlilik |
Bu xilma-xillik jarrohlik robot qismlarini ishlab chiqarish nima uchun keng materialshunoslik tajribasiga muhtojligini ko'rsatadi.
Materialning ishlov berish parametrlariga ta'siri
Materialning xususiyatlari detalni qanday kesishingizga bevosita ta'sir qiladi. Qattiqlik asosiy omil hisoblanadi. Titan qotishmalari nisbatan qattiq. Bu qattiqlik asboblarning aşınmasını tezlashtiradi. Ularni samarali kesish uchun sizga qoplangan karbid yoki keramik asboblar kerak bo'ladi.
Issiqlik o'tkazuvchanligi ham xuddi shunday muhim. Titanning issiqlik o'tkazuvchanligi juda past. Issiqlik kesish zonasidan chiqib keta olmaydi. U to'planib, asbobga zarar yetkazadi. Shuning uchun tegishli kesish tezligi va sovutish suvi strategiyalari qo'llaniladi. Yuqori bosimli sovutish suvi haroratni boshqarishga yordam beradi.
PEEK boshqacha qiyinchilik tug'diradi. Uning yuqori issiqlik kengayishi avval detalni qo'pol ishlov berishni anglatadi. Keyin uni bo'shashtiring. Keyin uni tugating. Bu ikki bosqichli jarayon bardoshlilikni qat'iy saqlaydi. Material egiluvchan bo'lganda uzluksiz chiplar hosil qiladi. Chiplarni kesuvchilar bunga yordam beradi.
Zanglamaydigan po'lat uchun kesish kuchi yuqori bo'ladi. Mashinaning o'rnatilishi qattiqlikni talab qiladi. Tebranishlar sirtda titroq izlarini keltirib chiqaradi. Bu izlar sirt qoplamasini buzadi. Siz uzatish tezligini diqqat bilan nazorat qilishingiz kerak.
Har bir material turli xil kesish tezligi, asbob tanlash va sovutish strategiyalarini talab qiladi. Shuning uchun jarrohlik robot CNC ishlov berish materiallari chuqur material bilimini talab qiladi. Noto'g'ri ishlatish qismlarning ishdan chiqishini anglatadi.
Yuzaki ishlov berish Infektsiyani nazorat qilish uchun
Sirt qoplamasi bemor xavfsizligiga bevosita ta'sir qiladi. Bakterial hujayralarning o'lchami 0.5 dan 2 mikrometrgacha. Agar sirtda xuddi shu diapazondagi xususiyatlar bo'lsa, bakteriyalar u yerda boshpana topadi. Bu mayda yoriqlar organizmlarni tozalash paytida siljish kuchlaridan himoya qiladi. Ular, shuningdek, mikroblarga qarshi chayishlarni sekinlashtiradi.
Tadqiqotlar shuni ko'rsatadiki, 0.2 µm Ra muhim chegara hisoblanadi. Ushbu qiymatdan pastroq bo'lsa, pürüzlülüğün yanada kamayishi bakteriyalar to'planishini sezilarli darajada kamaytirmaydi. 0.2 µm dan kam Ra ni nishonga olish bakteriyalarning yopishishini minimallashtiradi. Bu to'qima bilan aloqa qiladigan jarrohlik robot qismlari uchun standartdir.
Dag'alroq yuzalar bakteriyalar yashirinadigan joylarda ko'proq yoriqlar hosil qiladi. Pastroq Ra qiymatlari bu yashirinish joylarini kamaytiradi. Ular takroriy sikllarda ishonchliroq sterilizatsiyani qo'llab-quvvatlaydi.
Shuning uchun tibbiy asboblar ishlab chiqarishda sirtni pardozlash muhim ahamiyatga ega. Elektropolyatsiya faqat mexanik polishingga nisbatan sirt pürüzlülüğünü taxminan 50% ga kamaytiradi. Shuningdek, u metallda passiv oksid qatlamini hosil qiladi. Bu qatlam takroriy avtoklav sikllari orqali korroziyaga qarshi turadi.
Jarrohlik robotlari uchun steril maydonga kiradigan har bir komponent ushbu darajadagi pardozlashni talab qiladi. Ishlab chiqarish jarayoni boshidanoq yakuniy sirt talablarini hisobga olishi kerak. Asbobni tanlash, kesish parametrlari va pardozlash natijaga ta'sir qiladi.
Tafsilotlarga bo'lgan bunday e'tibor sifatli jarrohlik komponentlarini oddiy ishlov berilgan qismlardan ajratib turadi. Har bir bosqichdagi aniqlik qismning operatsiya xonasida xavfsiz ishlashini ta'minlaydi.
Sifat nazorati Jarrohlik robot CNC ishlov berishda
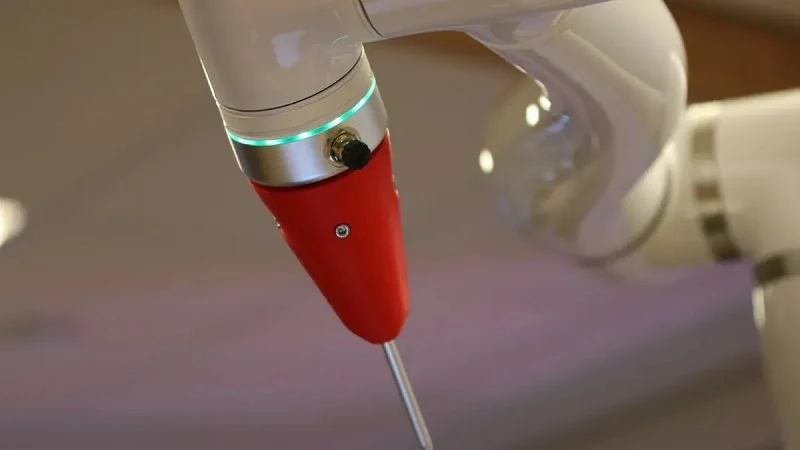
Jarayon davomida tekshirish usullari
Detal tugagandan so'ng muammolarni aniqlash vaqt va pulni talab qiladi. Aqlli ustaxonalar kesish jarayonini kuzatib boradi. Asbobning holatini real vaqt rejimida kuzatish jarayonni kuzatish uchun akustik emissiya, kesish kuchlari, tebranishlar va haroratdan foydalanadi. Bu signallar asbobning sirtni buzishidan oldin aşınmasını aniqlaydi. Keyin operator parametrlarni tezkor ravishda sozlashi mumkin. Bu parchalanish tezligini pasaytiradi va sirt pürüzlülüğünü chegaralar ichida saqlaydi.
Turli xil sezish usullari turli muammolarni aniqlaydi. Vibratsiya tahlili shovqin va nomutanosiblikni aniqlaydi, bu esa sirt qoplamasini himoya qiladi va mikro yoriqlar paydo bo'lishining oldini oladi. Termal monitoring ish qismi va milning haroratini kuzatib boradi, bu esa egilishni to'xtatadi va o'lchov barqarorligini saqlaydi. Akustik sezish asbobning aşınmasını yoki sinishini tinglaydi, shuning uchun eskirgan asbob qismga zarar yetkazmasdan oldin almashtiriladi. Har bir kesish milning tezligi, asbobning aşınması va o'qning joylashuvi haqida ma'lumot yaratadi. Sun'iy intellekt algoritmlari detalda nuqson paydo bo'lishidan ancha oldin tebranishning kichik ko'tarilishi kabi nozik naqshlarni belgilaydi.
Yakuniy o'lchov va sirt tekshiruvi
Ishlov berish tugagandan so'ng, detal to'liq tekshiruvdan o'tkaziladi. Koordinatali o'lchash mashinalari har bir muhim o'lchamni CAD modeliga mos ravishda tekshiradi. Sirt qoplamasi ham tekshiriladi. Jarrohlik robotlari uchun maqsad ko'pincha 0.2 µm dan kam Ra hisoblanadi. Bu chegara muhim, chunki bakteriyalar 0.5 dan 2 mikrometrgacha o'zgaradi. Silliqroq sirt kamroq yashirin joylarni qoldiradi va ishonchli sterilizatsiyani qo'llab-quvvatlaydi.
Inspektorlar shuningdek, burmalar, yoriqlar va asbob izlarini tekshiradilar. Bu nuqsonlar qoldiqlarni ushlab qolishi yoki kuchlanish nuqtalarini yaratishi mumkin. Bitta nuqson butun qismni rad etishi mumkin. Bu jarrohlik robot CNC ishlov berishning qiyinchiliklaridan biridir. Tekshirish bosqichi har bir komponent yig'ishga o'tishdan oldin dizayn maqsadiga mos kelishini tasdiqlaydi.
Standartlar va sertifikatlar
ISO 13485:2016 bu yerda sifat nazoratining asosini tashkil qiladi. ISO 13485 tibbiy asboblar uchun yaratilgan. U mahsulotning hayot aylanishi davomida xavflarni boshqarishni, Device Master Records kabi retsept hujjatlarini va umumiy ishlab chiqarish talab qilmaydigan ifloslanishni nazorat qilishni qo'shadi. 7.5.9-band xom ashyodan yakuniy mijozgacha kuzatilishini talab qiladi. 7.1-band xavflarni boshqarishni ISO 14971 bilan bog'laydi. 7.5.6-band tekshirish muvofiqlikni tasdiqlay olmaydigan jarayonlarni tasdiqlashni talab qiladi, masalan, sirt qoplamasi.
Sertifikatlash ustaxonaning sifat menejmenti tizimi samarali joriy etilgani va saqlanib qolganligini isbotlaydi. Akkreditatsiyadan o'tgan uchinchi tomon organlari sertifikat berishdan oldin tizimni tekshiradi. Jarrohlik robot CNC ishlov berish uchun bu hujjatlashtirilgan o'zgarishlarni nazorat qilish, statistik jarayonlarni nazorat qilish va materiallarni to'liq kuzatishni anglatadi. Bu mijozlarga har bir partiyada aniqlik va izchillik saqlanib qolishiga ishonch beradi.
Jarrohlik robot CNC ishlov berishda qo'llanilishi va komponentlari
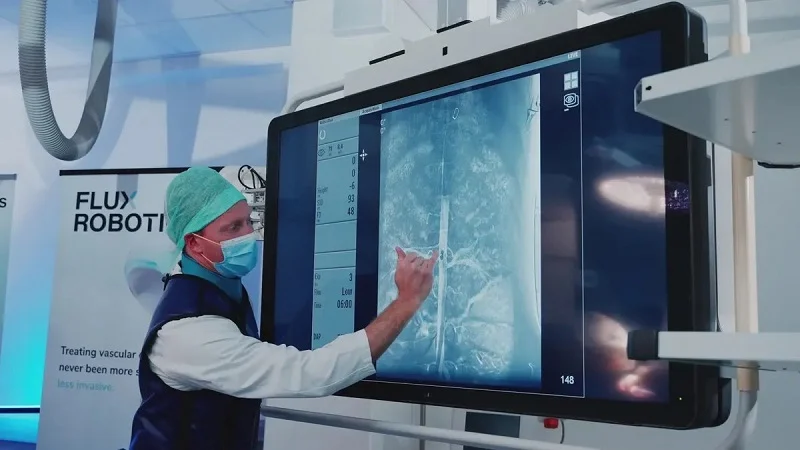
Minimal invaziv jarrohlik asboblari
Laparoskopiya, endoskopiya va robot yordamidagi jarrohlik amaliyotlari ehtiyotkorlik bilan tayyorlangan jarrohlik asboblariga tayanadi. Ushbu asboblar kichik teshiklarni ushlab turishi, kesishi va tikishi kerak. CNC ishlov berish buni amalga oshirishga imkon beradi. Jarayon o'tkir qirralar va silliq yuzalarni yaratadi. U qo'lda ishlov berish usullari erisha olmaydigan tolerantliklarga ega.
Odatdagi laparoskopik asbob yuzlab marta ishlatiladi va har bir foydalanish sterilizatsiyani o'z ichiga oladi. Asbob o'zining shakli va o'tkirligini saqlab qolishi kerak. Qattiq blokdan ishlov berish bir xil xususiyatlarni beradi va payvandlangan qismlarda topilgan zaif joylarni olib tashlaydi. Robot operatsiyalari uchun asboblar to'g'ridan-to'g'ri robot qo'liga ulanadi. Har bir bo'g'in aniq mos kelishi kerak, chunki bo'shashgan ulanish operatsiya paytida boshqaruvga ta'sir qiladi. Qattiq ishlov berish ishlashni barqaror saqlaydi.
To'g'ri materialni tanlash muhim. Zanglamaydigan po'latni avtoklavlarda ko'p marta sterilizatsiya qilish mumkin. Titan yengilroq, shuning uchun u harakatlanuvchi qismlar uchun yaxshi ishlaydi. Har bir material o'zining kesish sozlamalariga ega. Jarrohlik roboti CNC ishlov berish ushbu ehtiyojlarga moslashadi. Natijada jarrohlar ishonishi mumkin bo'lgan ishonchli vositalar paydo bo'ladi.
Korpuslar va ulagichlar
Korpuslar jarrohlik robotlari ichidagi sezgir elektronikani himoya qiladi. Ulagichlar turli qismlarni bir-biriga bog'laydi. Ikkalasi ham ehtiyotkorlik bilan bajarilishi kerak. Yomon muhrlangan korpus namlikning ichki zanjirlarga kirishiga imkon beradi. Bu esa robotning operatsiya paytida ishdan chiqishiga olib kelishi mumkin.
Qattiq bardoshlilik muhrlar va ulagichlarning to'g'ri o'rnatilishini ta'minlaydi. Bu aniqlik gidroizolyatsiya va elektromagnit himoya uchun juda muhimdir. Busiz robot signal aralashuvi yoki suyuqlikning kirishi xavfini tug'diradi. Muhr dizayni tanlangan sterilizatsiya usulini hisobga olishi kerak. Turli usullar materiallarga turli talablarni qo'yadi.
| Sterilizatsiya usuli | harorat oralig'i | Asosiy afzallik | Mos keluvchi materiallar |
| Avtoklav (bug') | Yuqori harorat | Samarali va iqtisodiy | Zanglamaydigan po'lat, titan, ba'zi polimerlar |
| Etilen oksidi (EtO) | Past harorat | Past haroratli jarayon | Ko'pgina metallar, issiqlikka sezgir polimerlar |
| Gamma nurlanishi | Muhit | Issiqlik talab qilinmaydi, yuqori samarali | Metalllar, ko'pgina polimerlar |
| Elektron nur | Muhit | Tez ishlov berish | Gamma-mos keladigan to'plamga o'xshash materiallar |
Sterilizatsiya usuli qanday materiallardan foydalanish mumkinligiga ta'sir qiladi. Bu shuningdek, muhrlarning qanday ishlab chiqilganiga ham ta'sir qiladi. Sirt qoplamasi silliq va yumaloq burchakli bo'lishi kerak. Bu mikroblarning to'planishiga to'sqinlik qiladi. Jarrohlik robot qismlari ushbu talablarga javob berishi kerak.
Jarrohlik robot qismlarini ishlab chiqarish, shuningdek, toza xonani yig'ishni ham o'z ichiga oladi. Bu ichki qismlarni qo'yishdan oldin kirni uzoqroq tutadi. Qoidalarga rioya qilish uchun kompaniyalar ISO 13485:2016 sertifikatiga ega bo'lishlari kerak. Batafsil yozuvlar va jarayonni tekshirish juda muhimdir. Biomoslik hujjatlari materialning organizm uchun xavfsizligini isbotlaydi. Ushbu bosqichlar korpuslar va ulagichlarni ishonchli tibbiy asboblarga aylantiradi.
Maxsus implantlar va qurilmalar
Jarrohlik robotining CNC ishlov berish tizimi har bir bemor uchun maxsus implantlar va qurilmalar yaratish imkonini beradi. Ular jarrohlik robotlari bilan ishlashi mumkin. Bemorga xos implant kompyuter tomografiyasi bilan boshlanadi. Muhandislar skanerlashni CAD modeliga aylantiradilar. Mashina implantni qattiq titan yoki PEEKdan kesadi.
Bu usul jarrohlarga og'ir holatlar uchun juda aniq asboblarni beradi. Maxsus bosh suyagi plastinkasida robot markerlari uchun joylar bo'lishi mumkin. Robot jarrohlik paytida ushbu markerlardan foydalanib, o'zini tekislaydi. Plastinka bemorning bosh suyagiga mukammal mos kelishi kerak. Mashinani qayta ishlash jarayoni shu moslikni yaratadi.
Xuddi shu usul maxsus qo'llanmalar uchun ham qo'llaniladi. Ushbu qo'llanmalar suyakka biriktiriladi va robotning asboblarini yo'naltiradi. Ular kerakli miqdordagi material olib tashlanishini ta'minlaydi. Bu aniqlik tiklanish vaqtini qisqartiradi. Zamonaviy texnologiyalar kasalxonalarning qiyin muolajalarni bajarish usulini o'zgartiradi. Ular bemorning tanasiga mos keladigan maxsus asboblarni buyurtma qilishlari mumkin. Jarrohlik robotlari rejaga barqaror aniqlik bilan amal qiladi.
Nima uchun NOBLE ni tanlash kerak Jarrohlik robot CNC ishlov berish
Jarrohlik robot qismlari uchun ishlab chiqarish bo'yicha sherik tanlash juda muhim. Sizga qancha narx taklif qilinsa, shuncha narxni taklif qiladigan ustaxona kerak. NOBLE jarrohlik robotlarini ishlab chiqarish uchun metall va plastmassaga ishlov berishga ixtisoslashgan. Jamoa har kuni titan, zanglamaydigan po'lat, PEEK va boshqa tibbiy darajadagi materiallar bilan ishlaydi. Bu kundalik amaliyot haqiqiy mahoratni shakllantiradi.
Metall va plastmassaga ishlov berish bo'yicha mutaxassislik
NOBLE mashinalari jarrohlik robotlari uchun ham metall, ham plastmassadan yasalgan. Titan va zanglamaydigan po'lat qoplamali asboblar va yuqori bosimli sovutgichga muhtoj. PEEK va ULTEM esa egilishning oldini olish uchun ehtiyotkorlik bilan issiqlik nazoratini talab qiladi. NOBLE mashinistlari bu farqlarni yaxshi bilishadi. Ular har bir material uchun tezlikni, uzatishni va asbob yo'llarini o'zgartiradilar.
Bu ikki tomonlama mahorat jarrohlik robot qismlari uchun muhimdir. Bitta robot metall bo'g'inlarni plastik korpuslar bilan aralashtirishi mumkin. Ikkalasini ham bajaradigan bitta ustaxona butun yig'ilish bo'ylab bardoshlilikni barqaror saqlaydi. Ikki sotuvchi mos keladigan muammo uchun bir-biriga barmoq bilan ishora qilganda yuzaga keladigan ayblov o'yinidan qochasiz.
ISO 13485: 2016 sertifikati
Sertifikatlash shunchaki devordagi lavha emas. Bu sifat tizimining chindan ham ishlayotganini isbotlaydi. NOBLE ISO 13485:2016 standartiga ega. Standart tibbiy asboblar uchun ishlab chiqilgan. U xavflarni boshqarish, to'liq kuzatilishi va ifloslanishni qat'iy nazorat qilishni talab qiladi.
| Dalillar toifasi | Tafsilotlar |
| Sifat tizimini ro'yxatdan o'tkazish | NOBLE sifat tizimi ISO 13485:2016 standartiga muvofiq ro'yxatdan o'tgan. |
| Jarayonni tekshirishni qo'llab-quvvatlash | Jarayonlarni tasdiqlash bo'limi IQ/OQ, MSV, PQ/PPQ, TMV, DOE va xavf tahlilini taqdim etadi. |
| Tasdiqlash tajribasi | II va III toifali tibbiy implantlar va qurilmalar uchun 1,700 dan ortiq jarayon validatsiyalari o'tkazildi. |
| OEM tajribasi | Tibbiy asboblar ishlab chiqaruvchi eng yaxshi 18 ta OEM bilan tajriba. |
Bu tajriba sizga ishonch bag'ishlaydi. Shuni ta'kidlash kerakki, 1,700 ta tasdiqlash kichik raqam emas. Bu jamoa ilgari ko'plab jarayon qiyinchiliklariga duch kelganligini ko'rsatadi.
Dizayndan tortib yig'ishgacha to'liq xizmat
NOBLE metallni kesishdan ko'proq narsani qiladi. Kompaniya sizga loyihalashdan tortib yig'ishgacha yordam beradi. Bu erta ishtirok o'z samarasini beradi. Lighthouse Imaging kompaniyasidan Robert Austringning ta'kidlashicha, mahsulot "tayyor deb hisoblangan" paytdan tashqari, boshidanoq tajribali hamkorni jalb qilish tijorat maqsadlarida foydalanish muddatini sezilarli darajada qisqartirishi mumkin.
Bizning jamoalarimiz ishlab chiqarish boshlanishidan oldin stacklar, materiallar, tuzilmalar, nozik xususiyatlar talablari, boshqariladigan impedans, ishlab chiqarish chizmalari va ishlab chiqarish ma'lumotlari orqali ko'rib chiqishlari mumkin. Ushbu dastlabki jamoaviy ish muhandislik guruhlariga ishlab chiqarishdagi mumkin bo'lgan muammolarni samarali hal qilish uchun hali vaqt borligida aniqlashga yordam beradi.
Amalda, bu qayta loyihalash sikllarining kamayishini anglatadi. Vadlamudi prototiplash va 3D bosib chiqarish mahsulotni an'anaviy usullarga qaraganda ancha tezroq ishlab chiqarish imkonini berishini ta'kidlaydi. Masonning qo'shimcha qilishicha, sanoatlararo texnologiyalarga kirish sterilizatsiyani tekshirish vaqtini sezilarli darajada qisqartiradi. NOBLE har bir jarrohlik robotining CNC ishlov berish loyihasiga xuddi shunday to'liq xizmat ko'rsatish tafakkurini olib keladi. Siz dizayn, ishlov berish, pardozlash va yig'ish uchun bitta jamoaga ega bo'lasiz. Bu vaqtni tejaydi va birinchi eskizdan yakuniy komponentgacha aniqlikni barqaror saqlaydi.
Jarrohlik robotining CNC ishlov berish jarayoni olti bosqichdan o'tadi: dizayn, dasturlash, sozlash, ishlov berish, tekshirish va pardozlash. Har bir bosqich yakuniy qismga aniqlik kiritishga yordam beradi. Titan va PEEK kabi materiallar kesish usulini o'zgartiradi. Ra 0.2 µm dan past sirt pardozi bakteriyalarning yashirinishiga to'sqinlik qiladi. ISO 13485:2016 standarti bo'yicha sifat nazorati har bir komponentning dizayn maqsadiga mos kelishini ta'minlaydi. Shunday qilib, jarrohlik robotlari uchun sherik tanlaganingizda, nafaqat kesishga, balki butun jarayonga e'tibor bering. Dizayndan tortib yig'ishgacha bo'lgan ustaxona jarrohlik asboblarini xavfsiz va ishonchli saqlaydi. Aynan shu to'liq ko'rinish yaxshi ishlov berishni ajoyib natijalardan ajratib turadi.
Tez -tez beriladigan savollar Jarrohlik robot CNC ishlov berish
Jarrohlik robotining CNC ishlov berish jarayoni qanday bardoshliklarga ega bo'lishi mumkin?
Bu qismga bog'liq. Navigatsiya korpuslari uchun ko'p o'qli frezalash ±0.002 mm ga yetishi mumkin. Navigatsiya darajasidagi interfeyslar odatda ±0.02–0.05 mm ga teng. Vizualizatsiya korpuslari taxminan 0.2 mm ga ruxsat beradi. To'g'ri bardoshlik ishga mos kelishi kerak. Har bir xususiyatni juda qattiq qilish uni xavfsizroq qilmasdan narxni oshiradi.
Nima uchun jarrohlik robotlari uchun titanni qayta ishlash juda qiyin?
Titan qotishmalari nisbatan qattiq, shuning uchun ular asboblarni tezda eskiradi. Ularning issiqlik o'tkazuvchanligi juda past, bu esa kesilgan joyda issiqlikni ushlab turadi. Qoplangan karbidli asboblar va yuqori bosimli sovutgich haroratni nazorat ostida ushlab turadi. Issiqlikni boshqarish uchun kesish tezligi odatda kamayadi.
Jarrohlik asbobining yuzasi qanchalik silliq bo'lishi kerak?
To'qimalarga tegib turadigan qismlarda 0.2 µm dan past Ra ni maqsad qiling. Bakteriyalar 0.5 dan 2 mikrometrgacha bo'lgan o'lchamlarda bo'ladi, shuning uchun bu o'lchamdagi xususiyatlar ularga boshpana beradi. Ra 0.2 µm dan past bo'lganda, qo'shimcha abrazivlash bakteriyalar to'planishini kamaytirmaydi. Elektro-abrazivlash sizga bu yo'lni ko'rsatadi va passiv oksid qatlamini qo'shadi.
Qaysi sterilizatsiya usullari ishlov berilgan jarrohlik robot qismlari bilan ishlaydi?
Avtoklav bug'i zanglamaydigan po'lat, titan va ba'zi polimerlar uchun yaxshi ishlaydi. Etilen oksidi issiqlikka sezgir plastmassalar uchun mos keladi. Gamma va elektron nurlarini sterilizatsiya qilish xona haroratida amalga oshiriladi. Materialni tanlash sterilizatsiya rejasiga mos kelishi kerak.
Mashinasozlik ustaxonasi qanday sifat standartlariga javob berishi kerak?
ISO 13485:2016 ni qidiring. Standart tibbiy asboblar uchun yaratilgan. U xavflarni boshqarish, materiallarni to'liq kuzatish va ifloslanishni nazorat qilishni talab qiladi. 7.5.9-band xom ashyodan yakuniy mijozgacha kuzatishni talab qiladi. Sertifikatlash tizimning faqat qog'ozda mavjud emasligini, balki aslida ishlayotganini isbotlaydi.
CNC ishlov berish ham metall, ham plastik robot komponentlarini qayta ishlay oladimi?
Ha, va bu moslashuvchanlik muhim. Bitta robot titan bo'g'inlarini PEEK korpuslari bilan birlashtirishi mumkin. Ikkalasini ham mashinalaydigan ustaxona butun yig'ish bo'yicha bardoshlilikni bir xil darajada saqlaydi. PEEK yuqori issiqlik kengayishi tufayli qo'pol ishlov berishni, keyin bo'shashishni va keyin pardozlashni talab qiladi. Metalllar turli tezliklar, uzatishlar va sovutish suvi strategiyalariga muhtoj.
Jarayon ichidagi tekshiruv muammolarni qanday qilib erta aniqlashi mumkin?
Real vaqt rejimida monitoring akustik emissiya, kesish kuchlari, tebranish va haroratni kuzatib boradi. Bu signallar asbobning sirtni buzmasdan oldin aşınmasını aniqlaydi. Vibratsiya tahlili shovqinni aniqlaydi. Termal monitoring deformatsiyani to'xtatadi. Sun'iy intellekt qismda nuqson paydo bo'lishidan ancha oldin tebranishning kichik ko'tarilishi kabi nozik naqshlarni belgilaydi.
Maxsus implantlarni standart ishlov berilgan qismlardan nimasi bilan farq qiladi?
Maxsus implant oddiy chizma emas, balki kompyuter tomografiyasi bilan boshlanadi. Muhandislar ushbu skanerlashni CAD modeliga aylantiradilar, keyin esa qismni qattiq titan yoki PEEKdan kesib olishadi. Natija bitta bemorning anatomiyasiga mos keladi. Robot markerlari to'g'ridan-to'g'ri dizaynga kiritilishi mumkin, shunda robot operatsiya paytida o'zini o'zi tekislaydi.






