
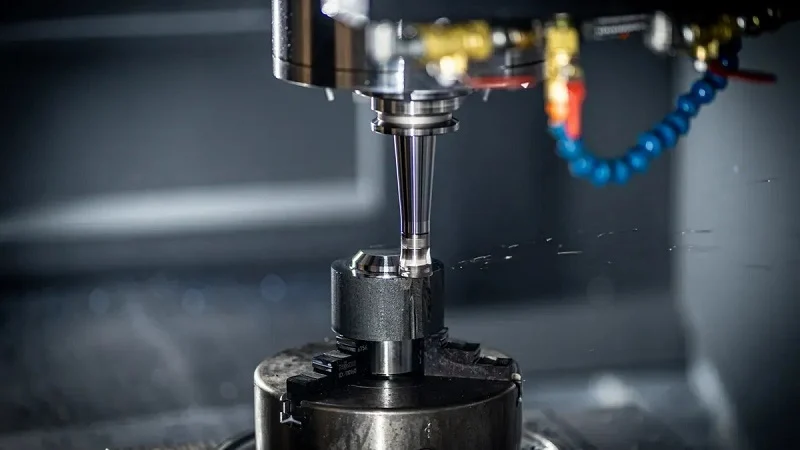
Tibbiy implant yoki reaktiv dvigatel pichog'ini tasavvur qiling. Hatto kichik bir xato, atigi bir mikron, katta nosozlikka olib kelishi mumkin. Ushbu aniq CNC komponentlari yangi texnologiyalar ortidagi yashirin qahramonlardir. Xo'sh, inson sochidan yupqa bardoshli aniq CNC komponentlarini ishlab chiqarish uchun aslida nima kerak? Ushbu maqolada ushbu qismlarning qat'iy qoidalarga javob berishini ta'minlaydigan asosiy usullar - aniq CNC ishlov berishdan tortib pardozlashgacha - ko'rib chiqiladi. Xavflar juda yuqori. Ushbu aniq CNC komponentlari muhim foydalanishda mukammal ishlashi kerak. Bunday qismlar ilg'or ishlab chiqarish usullariga muhtoj. Har bir mikron muhim. Jarayon juda ehtiyotkorlikni talab qiladi. Faqat eng yaxshi mashinalar aniq CNC komponentlarini ishlab chiqarishi mumkin. Muhandislar ilg'or dasturiy ta'minotga tayanadilar.
Nima uchun aniq CNC komponentlari uchun aniq ishlov berish muhim
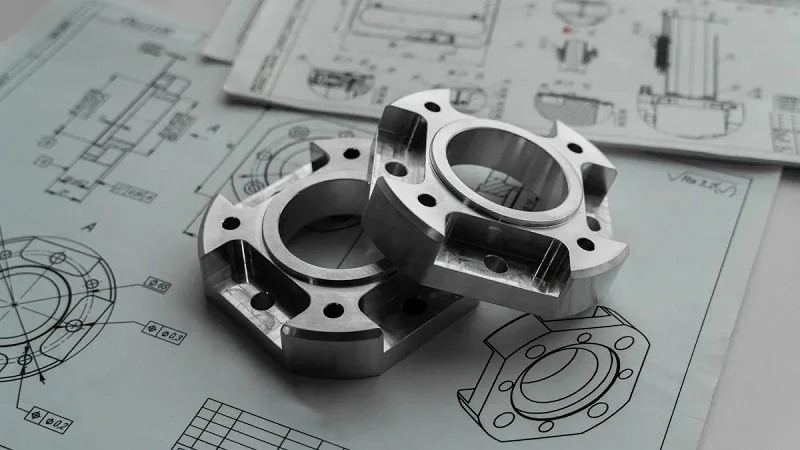
Kundalik buyumlar ko'rinmas haqiqatni yashiradi. Smartfon kamerasi yoki yurak stimulyatori ichidagi qismlar ajoyib narsani baham ko'radi. Ular ajoyib aniqlikni talab qiladi. Bu aniqlik CNC aniq ishlov berishdan kelib chiqadi, bu jarayon inson taxminlarini ishlab chiqarishdan olib tashlaydi. Kompyuter tomonidan boshqariladigan asboblar raqamli chizmalarga aniq takrorlanuvchanlik bilan amal qiladi. Tajribali mashinist bitta mukammal detalni ishlab chiqarishi mumkin, ammo CNC mashinasi birinchisiga o'xshash minglab detal ishlab chiqaradi. Bu izchillik zamonaviy ishlab chiqarishning asosini tashkil qiladi.
Aerokosmik va tibbiyot sanoatida aniqlikning muhim roli
Muhim vazifalarni bajarishda xavfsizlik va ishonchlilik
Parvoz paytida reaktiv dvigatel ichida nima bo'lishini tasavvur qiling. Turbina pichoqlari ko'pgina metallarni eritib yuboradigan issiqda juda tez aylanadi. Har bir pichoq dvigatelga mukammal mos kelishi kerak. Agar pichoq bir necha mikronga ham ishlamay qolsa, bu dvigatel orqali havo harakatini o'zgartiradi. Bu o'zgarish samaradorlikni pasaytiradi. Eng yomoni, u ishlamay qolishiga olib kelishi mumkin bo'lgan zaif nuqtalarni yaratadi. Tibbiyotda ham shunga o'xshash xavflar mavjud. Jarrohlik asboblari aniq aniqlik bilan kesishi kerak. Implantlar bemorning tanasiga mukammal mos kelishi kerak. Hayot bu qismlarning har safar to'g'ri ishlashiga bog'liq.
Muvaffaqiyatsizlikning narxi: Nima uchun bardoshlilik muzokara qilinmaydi
Ishlab chiqaruvchilar bu sohalarda xatolarga yo'l qo'yolmaydilar. Nosozlikning narxi singan qismni almashtirishdan ancha yuqori. Dvigatelning ishdan chiqishi butun avtoparkni ishdan chiqaradi. Noto'g'ri implant bemor uchun yana bir jarrohlik amaliyotini anglatadi. Bu holatlar aniq CNC ishlov berish nima uchun bunday qat'iy standartlarni talab qilishini tushuntiradi.
Aerokosmik sohada turbina pichoqlari kabi qismlar juda qattiq bardoshlik talablariga javob berishi kerak, chunki ularning ishi juda muhim. Pichoqning shakli yoki o'lchamidagi kichik o'zgarish ham havo oqimi va dvigatel samaradorligini o'zgartirishi, ehtimol jiddiy nosozliklarga olib kelishi mumkin. Shunday qilib, bu yuqori aniqlikdagi qismlarni ishlab chiqarish unchalik muhim bo'lmagan qismlarni ishlab chiqarishga qaraganda bir necha baravar qimmatga tushishi mumkin.
Bu yuqori narx bir nechta omillarga bog'liq:
- Ishlov berish paytida o'z shaklini saqlab qoladigan yuqori sifatli materiallar
- Mikro darajadagi kesishlar uchun maxsus asboblar
- Qattiq bardoshliklarni ushlab tura oladigan ilg'or uskunalar
- Muammolarni erta aniqlashga yordam beradigan tez-tez tekshiruvlar
- Ehtiyot qismlar chegaradan tashqariga chiqqanda yuqori chiqindilar darajasi
- Sekinroq kesish tezligi va ishlov berish vaqtini qo'shadigan qo'shimcha o'tishlar
Aniq ishlov berish texnologiyasi bu xarajatlarni ishdan chiqish xavfi bilan solishtiradi. Hisob-kitob oddiy. Sifat uchun hozir ko'proq pul to'lang yoki keyinroq ancha ko'proq pul to'lash xavfini tug'diring.
Bardoshlik diapazonlarini va ularning real dunyoga ta'sirini tushunish
Inson sochining kengligi taxminan 70 mikronni tashkil qiladi. Aniq cnc komponentlari ko'pincha bundan ancha kichik tolerantliklarga ega. Biz bu kichik farqlarni mikronlarda o'lchaymiz, bu yerda bir mikron millimetrning mingdan biriga teng. Turli sohalarda turli darajadagi aniqlik talab etiladi.
| sanoat | Odatda mikron bardoshlik diapazoni | Kontekst |
| tibbiy moslamalar | 1-3 mikron | Lazerli ko'z jarrohligi kabi aniq joylashuv muhim bo'lgan muolajalar uchun zarur |
| Aerospace | ≤ 2 mikron | Ko'pincha kosmik kemalar va reaktiv dvigatel qismlarida qo'llaniladi |
Zamonaviy CNC ishlov berish ±0.0005 dyuymgacha bo'lgan bardoshliklarni ushlab turishi mumkin, maxsus usullar 1–5 mikronga etadi. Yetakchi kompaniyalar ko'pincha tibbiy qismlar uchun 1–3 mikron bardoshliklarni saqlab qolishadi, aerokosmik qismlar esa o'lchov aniqligi jihatidan 2 mikron yoki undan kam talab qiladi.
Bu raqamlar ishlashga bevosita ta'sir qiladi. 2 mikronga adashgan tibbiy burg'ulash yaqin atrofdagi to'qimalarga zarar etkazishi mumkin. Harorat o'zgarishi bilan notekis kengayadigan kosmik kemaning qismi butun missiyani xavf ostiga qo'yishi mumkin. Qismlarni bunday aniq qilish har bir omilni nazorat qilishni anglatadi. Harorat, tebranish, asboblarning aşınması va material xususiyatlarining barchasi yakuniy o'lchamni o'zgartiradi. Avtomatlashtirilgan ishlab chiqarish tizimlari ushbu omillarni doimiy ravishda kuzatib boradi va aniqlikni saqlash uchun jarayonni real vaqt rejimida sozlaydi.
Aniqlikni izlash hech qachon to'xtamaydi. Aniq CNC ishlov berishdagi har bir yutuq yangi imkoniyatlarga eshik ochadi. Muhandislar kichikroq qurilmalar, yengil samolyotlar va yaxshiroq tibbiy muolajalarni loyihalashtiradilar, chunki ular ishlab chiqarish jarayonining natija berishiga ishonishadi. Bu ishonch o'lchanadigan, takrorlanadigan natijalarga asoslanadi. Aniq CNC komponentlari dizayn tasavvurlari ishlab chiqarish haqiqati bilan uchrashadigan joyda, har bir mikron muhim bo'lgan joyda joylashgan.
Asosiy aniqlikdagi CNC ishlov berish texnologiyalari
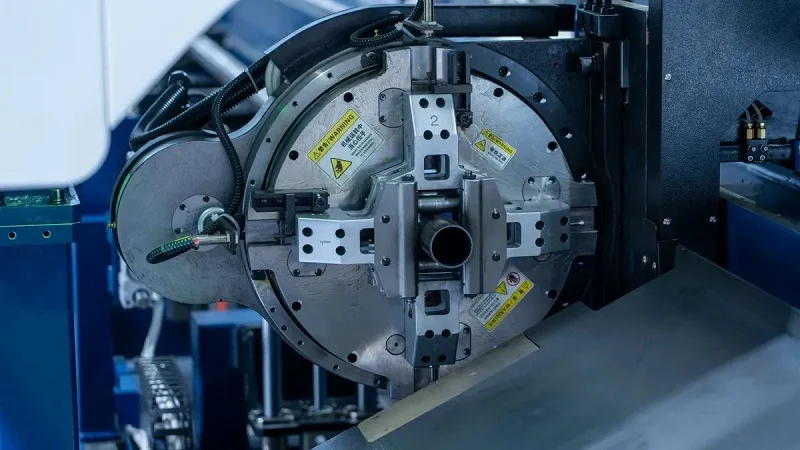
Xom ashyoni tayyor detalga aylantirish bir nechta asosiy bosqichlarga bog'liq. Og'ir ishlarning aksariyati frezalash va tokarlash bilan amalga oshiriladi. Detallar juda qattiq xususiyatlarga va silliq, oynaga o'xshash sirtlarga muhtoj bo'lganda, silliqlash muhim ahamiyat kasb etadi. Arralash va burg'ulash maxsus ishlarni bajaradi. Aniq CNC komponentlarini tayyorlash ushbu usullarning barchasini birlashtirgan CNC aniq ishlov berish ko'nikmalarini talab qiladi. Ushbu ko'p o'qli aniq ishlov berish jarayoni har bir bosqichda ehtiyotkorlik bilan muvofiqlashtirishni talab qiladi.
Ko'p o'qli frezalash qanday qilib qattiq bardoshlilikka erishadi
Standart 3 o'qli frezalash dastgohlari asbobni X, Y va Z o'qlari bo'ylab harakatlantiradi. Ular tekis yuzalarni va oddiy shakllarni yaxshi kesadi. Ammo murakkab shakllar ko'proq harakatni talab qiladi. Aynan shu yerda ko'p o'qli CNC dastgohlari yordam beradi. 5 o'qli dastgoh ikkita aylanuvchi o'qni qo'shadi. Bu asbobga deyarli har qanday burchakdan ish qismiga yetib borish imkonini beradi.
Asosiy afzallik - bitta o'rnatishda kesish. 3 o'qli mashina ko'pincha murakkab detal uchun bir nechta o'rnatishni talab qiladi. Detalni har safar qayta joylashtirganingizda, hizalanish xatolariga duch kelishingiz mumkin. Bu xatolar qo'shilib boradi. 5 o'qli kesish bilan siz butun detalni bitta o'rnatishda ishlov berasiz. Barcha xususiyatlar bir xil mos yozuvlar nuqtasiga mos keladi. Bu ustma-ust tushgan tolerantliklarni olib tashlaydi va o'lcham munosabatlarini aniq saqlaydi.
Raqamlar farqni aniq ko'rsatib turibdi.
| Ishlov berish turi | Umumiy bag'rikenglik | Erishi mumkin bo'lgan bag'rikenglik |
| 3 o'qli frezalash | ±0.05 mm (±0.002 dyuym) | N / A |
| 5 o'qli frezalash | N / A | ±0.01–0.02 mm (±0.0004–0.0008 dyuym) |
| 5 o'qli frezalash (qulay sharoitlar) | N / A | ±0.005 mm (±0.0002 dyuym) |
Bu ±0.05 mm dan ±0.005 mm gacha o'zgarishi mumkin.
So'nggi CNC ishlov berishdagi yutuqlar bu cheklovlarni yanada kuchaytirdi. Tadqiqotchilar besh o'qli mashinalarda geometrik xatolarni tekshirish uchun panjara interferometrlaridan foydalanishdi.
E'tiborga molik amaliy tadqiqot besh o'qli mashinada geometrik xatolarni o'lchash uchun panjarali interferometrlardan foydalanishni o'z ichiga oldi. Tadqiqotchilar mashinaning chiziqli va aylanma o'qlari bilan bog'liq 41 ta xato parametrlarini aniqlash uchun sinxronlashtirilgan interferometrlarga ega ko'p stantsiyali tizimdan foydalanishdi. Natijalar o'lchash vaqtining qisqarganligini ko'rsatdi, joylashishni aniqlash aniqligi 0.5 µm gacha yaxshilandi.
Bir nechta texnologiyalar ishlab chiqarish aniqligini oshirish orqali ushbu aniqlik darajasini mumkin qiladi.
| Texnologiya / Tizim | Kalitning tavsifi | Mikrongacha bo'lgan aniqlikka ta'siri |
| Chiziqli motorli drayvlar | 0.5 g tezlanish; 0.001 mm ichida joylashish | Orqaga zarba va ishqalanish xatolarini bartaraf etadi |
| Yopiq tsiklli panjara shkalasi bo'yicha fikr-mulohaza | HEIDENHAIN yoki RENISHAW tizimlari | Termal kengayishni qoplaydi |
| To'g'ridan-to'g'ri boshqariladigan moment motorlari | Aylanuvchi o'qlar uchun ±5 yoy-sekund aniqlik | Vites qutisi orqaga qaytishini yo'q qiladi |
| Kengaytirilgan platformalar | 64-bitli ishlov berish; submillisekundli yangilanishlar | Real vaqt rejimida besh o'qli interpolatsiyani yoqadi |
| OPMT chiroq 5X 40V/60V | 0.005 mm joylashish; 0.003 mm takrorlanuvchanlik | Ishlab chiqarishga tayyor mikron darajasidagi tolerantliklar |
Bu eng yaxshi ko'p o'qli aniqlikdagi ishlov berishdir. Har bir komponent yakuniy natijani qattiq bardoshlilikka yo'naltiradi.
Sirtni pardozlash va aniqlik uchun asboblar strategiyalari
Mashina faqat yarim hikoya. Kesish asbobi ikkinchi yarmini yaratadi. Zamonaviy CAM dasturlash asbob yo'llarini submikron o'lchamlarida belgilaydi. U burilish va tebranishni kamaytirish uchun uzatish tezligi, chuqurlik va yaqinlashish burchaklarini o'rnatadi. Bu kesish vaqtini qisqartirish bilan birga aniq texnik xususiyatlarga ega bo'lish imkonini beradi.
Aqlli reja qo'pol ishlov berishni pardozlashdan ajratib turadi. Agressiv qo'pol ishlov berish quyma materialni tezda yo'q qiladi. Keyin detal soviydi. Yengil pardozlash o'tadi, bu esa issiqlik va stressni kamaytiradi. Bu usul natijalarni barqaror saqlash uchun ilg'or ishlov berish jarayonlaridan foydalanadi.
Yuqori tezlikdagi ishlov berish (HSM) asbob-uskunalari buni yanada rivojlantiradi. Ushbu yuqori tezlikdagi ishlov berish jarayoni sayozroq radial kesish bilan tezroq uzatish tezligidan foydalanadi. Bu asbob kuchini, burilish va issiqlik to'planishini kamaytiradi. Natijada tezroq sikl vaqtlari bilan barqaror chiqish hosil bo'ladi.
Oynaga o'xshash qoplamaga muhtoj bo'lgan alyuminiy qismlar uchun asbob shakli muhim ahamiyatga ega.
Ko'zgu pardozlash uchun asbob geometriyasi: Alyuminiy oyna pardozlash uchun jilolangan fleytalarga ega yuqori musbat rake burchagi asboblari aniq tavsiya etiladi. Ushbu geometriya kesish paytida ishqalanishni kamaytiradi va donning yirtilishini oldini oladi, bu esa aks ettiruvchi, tirnalishsiz yuzaga erishish uchun muhim omillardir.
Turli xil asbob materiallari turli ehtiyojlarni qondiradi.
| Asbob turi | Ilova konteksti |
| PCD (Polikristalli Olmos) chivin kesgichlari | Rangli bo'lmagan metallarga optik darajadagi oyna qoplamalari |
| MCD (Monokristalli Olmos) asboblari | Ko'zguga o'xshash, optik jihatdan tiniq sirt teksturalari |
Kundalik ishlar uchun ingichka tishli, yuqori sifatli karbid asboblari yaxshi mos keladi. Yupqa tishli shakli va yuqori sifatli karbid asosi silliqroq kesish imkonini beradi. Bu sirt pürüzlülüğünün pasayishiga olib keladi.
Bu amaldagi aniq ishlov berish texnologiyasi. Asbob materialidan tortib kesish yo'ligacha bo'lgan har bir tanlov muhimdir. Aniq CNC ishlov berish ushbu ehtiyotkorlik bilan qabul qilingan qarorlarga bog'liq.
Yuqori hajmlarda yumaloqlik va konsentriklikka erishish
Torna operatsiyalari vallar va vtulkalar kabi yumaloq qismlarni yaratadi. Minglab qismlar bo'ylab yumaloqlik va konsentriklikni barqaror saqlash haqiqiy qiyinchilikdir.
Eng katta muammo - bu bir nechta o'rnatishlardan kelib chiqadigan bardoshlikning ortishi. Ikkinchi operatsiya uchun qismni qayta tiqib qo'yish noto'g'ri hizalanishga olib keladi. Titan qo'nish tishli vallarida qayta tiqib qo'yishning o'zi tishli g'ildirakning chiqib ketishiga 0.008–0.012 mm qo'shdi.
Ishni ushlab turish aniqligi ham muhimdir. Uch jag'li patronlar odatda 0.005–0.010 mm masofani bosib o'tish imkonini beradi. Patronlar va gidravlik patronlar bir tekisroq ushlanadi va 0.002 mm ichida takrorlanadi.
Yuqori hajmli ishlab chiqarishda konsentriklikka boshqa bir qancha omillar ta'sir qiladi.
- Asbobning aşınması va egilishi: past osilib turgan o'tkir karbid qo'shimchalari egilishni kamaytiradi. Asbobning aşınmasını kuzatib borish va qo'shimchalarni jadvalga muvofiq almashtirish kerak.
- Issiqlik effektlari: sovutish suyuqligi va mashina kompensatsiyasi haroratni barqarorlashtirishga yordam beradi. Yakuniy o'tishdan oldin qismlarning cho'kishi issiqlik o'sishini kamaytiradi.
- Materiallardagi kuchlanishlar: ichki kuchlanishlardan kelib chiqadigan shtanganing egilishi ishlov berishdan oldin kuchlanishni kamaytirishni talab qiladi.
- Vibratsiya: asboblar va ushlagichlarning noto'g'ri muvozanati xatolarni kuchaytiradi. Asboblar va ushlagichlarni muvozanatlash zarur.
Avtomatlashtirilgan ishlab chiqarish aynan shu yerda o'zining qiymatini isbotlaydi. Zamonaviy torna markazlari ushbu omillarni real vaqt rejimida kuzatib boradi. Ular narsalarni barqaror saqlash uchun uzatish, tezlik va sovutish suvi oqimini sozlaydi. Ushbu avtomatlashtirilgan ishlab chiqarish yondashuvi ishlab chiqarish samaradorligini oshiradi. Ushbu yuqori aniqlikdagi texnologiya sifatni ta'minlaydi.
Konsentrik qismlarni qayta ishlash tizimli yondashuvni talab qiladi. Mashina, asbob-uskunalar, ish joyini saqlash va atrof-muhit birgalikda ishlaydi. Bu real ishlab chiqarishga qo'llaniladigan ilg'or ishlab chiqarish texnologiyasining kuchidir.
uchun material tanlash Nozik CNC komponentlari
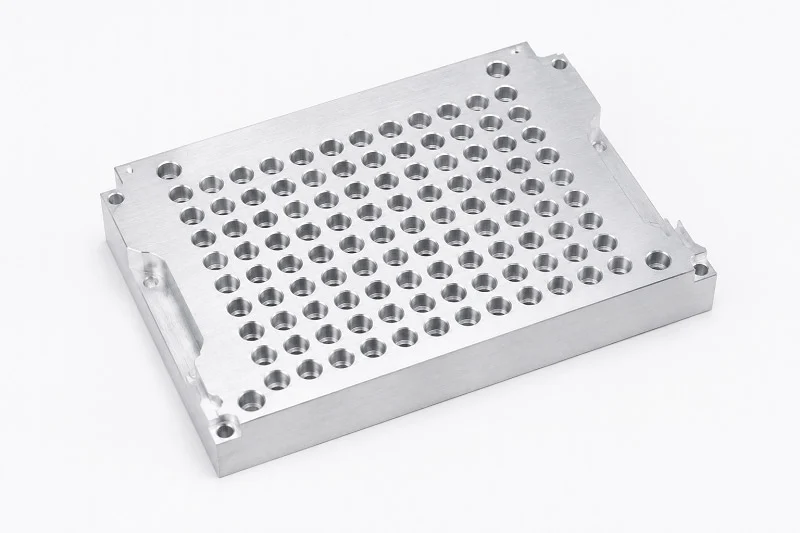
Siz tanlagan material CNC ishlov berishning eng yuqori chegarasini belgilaydi. Mashina qanchalik yaxshi yoki asbob qanchalik o'tkir bo'lishidan qat'i nazar, noto'g'ri material tanlovi har bir bosqichda muammolarga olib keladi. Turli xil ishlar uchun turli xil materiallar kerak. Muvofiqliklarni bilish katta farq qiladi.
To'g'ri substratni tanlash: Metalllar, plastmassalar va qotishmalar
Tibbiy implantlar material tanlash dizayn qarorlarini qanday boshqarishini ko'rsatadi. Har bir variant o'ziga xos narsani olib keladi.
| ashyo | Foydalanishning asosiy sababi |
| Zanglamaydigan po'lat | Jarrohlik asboblari va strukturaviy implantlar uchun yuqori korroziyaga chidamlilik va chidamlilik |
| titanium | Suyak implantlari uchun biomoslik, yuqori mustahkamlik-og'irlik nisbati va korroziyaga chidamlilik |
| Nitinol | Stentlar kabi harakatlanuvchi qismlar uchun shakl xotirasi va moslashuvchanlik |
| Tibbiy darajadagi plastmassalar (PEEK, PTFE) | Yuk ko'tarmaydigan implantlar uchun yengil, kimyoviy qarshilik va MRI mosligi |
| Kompozitlar | Maxsus asboblar uchun kamroq og'irlikdagi yuqori kuch va maxsus imkoniyatlar |
Tibbiy asboblar materiallari tanadagi salbiy reaksiyalarning oldini olish uchun biomos kelishi kerak. Keng tarqalgan tanlovlar qatoriga tibbiy zanglamaydigan po'lat, titan qotishmalari, kobalt-xrom va PEEK kiradi. Bu materiallar bilan ishlash qiyin va kuchli, aniq ishlov berishni talab qiladi.
Aerokosmik qismlar ko'pincha titan va yuqori nikel qotishmalaridan foydalanadi. Bu materiallar shaklini o'zgartirmasdan haddan tashqari issiqlik va stressga bardosh beradi. Ammo ular o'zlarining qanchalik bardoshli ekanliklarini kam baholaydigan mashinistlarni jazolaydi.
Materiallarning xususiyatlari ishlov berish qobiliyati va bardoshliligiga qanday ta'sir qiladi
Har bir material kesish kuchlariga turlicha ta'sir qiladi. Ushbu reaksiyalarni bilish muammolarni ular yuzaga kelishidan oldin oldindan aytib berishga yordam beradi.
Termal kengayish
Issiqlik qism hajmini o'zgartiradi. Alyuminiy taxminan 23.6 µm/m·°C ga kengayadi. To'ldirilmagan PEEK taxminan 55 µm/m·°C ga kengayadi. Bu farq qat'iy bardoshlik chegaralariga rioya qilganingizda muhimdir. Issiq ustaxona poli PEEK qismini o'lchashdan oldin uni spetsifikatsiyadan chiqarib yuborishi mumkin. Haroratni nazorat qilish xonalari va qismlarning cho'kishiga yo'l qo'yish, ayniqsa plastmassalar uchun juda muhimdir.
| sifatlari | Alyuminiy 6061-T6 | PEEK |
| Ishlov berish qobiliyati reytingi | baland | o'rta |
| Termal kengayish (CTE, µm/m·°C) | 23.6 | ~ 55.0 |
| Bardoshlilik uchun asosiy e'tibor | Yaxshi barqarorlik, lekin yopishqoq bo'lishi mumkin | Yuqori CTE; sovutish strategiyalariga muhtoj |
qattiqligi
Qattiqroq materiallar asboblarni tezroq yeyadi. Titanning past issiqlik o'tkazuvchanligi kesish chetidagi issiqlikni ushlab qoladi va bu asboblarning tez yeyilishiga olib keladi. PEEK Rockwell M94–99 da alyuminiyga qaraganda yumshoqroq, ammo uning past qattiqligi uning kesish bosimi ostida egilishi deganidir. Ehtiyotkorlik bilan o'rnatilgan mahkamlash detalning asbobdan egilishiga yo'l qo'ymaydi.
Chip shakllanishi
Ba'zi materiallar toza, singan yoriqlar hosil qiladi. Boshqalari esa uzun, ipsimon chalkashliklar hosil qiladi. Alyuminiy yopishqoq bo'lib, kesish qirralariga yopishib qolishi mumkin. PEEK kabi plastmassalar metallarga qaraganda yuqori kesish tezligiga muhtoj, ammo ularning past issiqlik o'tkazuvchanligi (0.25 Vt/m·K) kesish zonasida issiqlikni ushlab turadi. Yoriqlarni yaxshi olib tashlash kesish joyini toza saqlaydi va chiqindilarning qayta kesilishining oldini oladi.
Materiallar narxini ishlash talablari bilan muvozanatlash
Byudjet realligi material tanlovini shakllantiradi. Zanglamaydigan po'lat va titan o'rtasidagi farq hikoyani aytib beradi.
| Xarajat komponenti | Zanglamaydigan po'lat (316) | Titan (Ti-6Al-4V) | Multiplier |
| Moddiy xarajatlar | $ 10–20 | $ 80–150 | 8–10× |
| Ishlov berish vaqti | X (asosiy) | 2X–2.5X | 2–2.5× |
| Asboblar narxi | Y (boshlang'ich) | 3 yosh–5 yosh | 3–5× |
| Umumiy xarajat (taxminiy) | (10–20)+X+Y | (80–150)+2X+4Y | 3–5× |
- Ishlov berish vaqti: Titan sekinroq tezlik va ko'proq o'tishlarni talab qiladi, bu esa ishlov berish vaqtining uzayishiga olib keladi.
- Asbob kiyimi: Titanning past issiqlik o'tkazuvchanligi kesish chetidagi issiqlikni ushlab turadi, bu esa asboblarning juda yuqori darajada aşınmasına va tez-tez qo'shimchalarni almashtirishga olib keladi.
- Dasturlash: Titan uchun ilg'or 5 o'qli CAM va dinamik trokoidal asboblar yo'llari kerak, bu esa dasturlashni yanada murakkablashtiradi.
- Chiqindilar xavfi: Titan qoldiqlari allaqachon sarflangan vaqt va material tufayli juda qimmatga tushadi.
- Yuzaki ishlov berish: Titan ko'pincha portlatish yoki anodlash kabi qo'shimcha bosqichlarni talab qiladi, bu esa o'rtacha va yuqori xarajatlarni qo'shadi.
Aqlli muhandislar ishlashni narx bilan taqqoslashadi. Ba'zan zanglamaydigan po'lat narxning juda oz qismiga ishlaydi. Boshqa paytlarda, hech narsa titanning mustahkamlik-og'irlik nisbatini almashtira olmaydi. To'g'ri tanlov detalning qanchaga bardosh berishiga bog'liq. Bu muvozanat har bir muvaffaqiyatli CNC ishlab chiqarish jarayonini boshqaradi. Uni birinchi marta to'g'ri bajarish butun ishlab chiqarish sikli davomida pulni tejaydi.
Nozik CNC komponentlari uchun sifat nazorati choralari
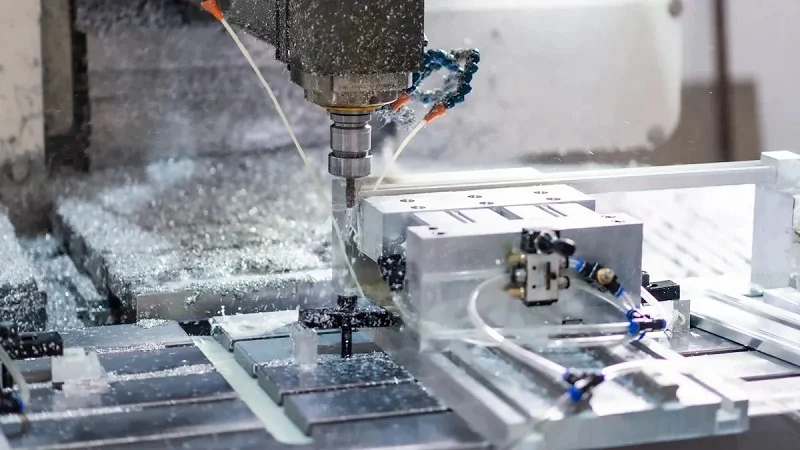
To'g'ri materialni tanlash va ko'p o'qli mashinalardan foydalanish sizga faqat yo'lning bir qismini beradi. Har bir aniq CNC detali mijozga yetib borishdan oldin bir qator tekshiruvlardan o'tishi kerak. Sifat nazorati ishlov berilgan buyumni sertifikatlangan va ishonchli detalga aylantiradi. Busiz, hatto eng yaxshi ishlov berish jarayoni ham siz ishonmaydigan qismlarni yaratadi.
O'lchov aniqligini tekshirishda metrologiyaning roli
Metrologiya o'lchovlar fani. CNC aniq ishlov berishda u yaxshi qismlarni chiqindilardan ajratib turadi. Sanoat ishlarni izchil saqlash uchun belgilangan standartlarga amal qiladi. O'lchov aniqligini tekshirishning asosiy qoidalari:
- O'lchov aniqligini o'rnatish uchun asosiy qo'llanma sifatida moslik va bardoshlilik uchun ISO 286-1 dan foydalaning.
- ±0.010 mm yoki undan qattiqroq bardoshlik uchun tekshirish uchun Koordinata o'lchash mashinalaridan foydalanishingiz kerak.
- Kamroq muhim o'lchamlar uchun siz kalibrlangan raqamli kaliperlar va mikrometrlardan foydalanishingiz mumkin.
- Issiqlik kengayishidagi xatolarga yo'l qo'ymaslik uchun qismlarni har doim ISO 1 da aytilganidek 20°C da o'lchang.
- Yetkazib beruvchilardan muhim qism raqamlari bo'yicha o'lchovli tekshirish hisobotlarini so'rang.
ISO 230-10:2016 standarti CNC mashinalari bilan zondlash tizimlarining qanchalik yaxshi ishlashini tekshirish uchun sinov bosqichlarini taqdim etadi. ISO 10360-8:2013 standarti optik sensorlarga ega CMMlar uchun qabul qilish sinovlarini taqdim etadi. ISO 1:2022 standart mos yozuvlar haroratini aniq 20 °C darajasida o'rnatadi. Agar siz 10:1 o'lchov noaniqlik nisbatini ololmasangiz, ISO 14253-1:2017 standarti buzilgan qismlarni noto'g'ri qabul qilishni to'xtatish uchun himoya lentasi qoidalarini beradi.
CMM (koordinata o'lchash mashinasi)
Koordinata o'lchash mashinasi detal yuzasidagi ko'plab nuqtalarga teginish uchun zonddan foydalanadi. U detal shaklining raqamli xaritasini tuzadi va uni CAD modeli bilan taqqoslaydi. CMMlar murakkab shakllarni tekshirish uchun juda yaxshi aniqlikni ta'minlaydi. Ular standart qo'l asboblari o'tkazib yuboradigan xatolarni aniqlaydilar. Detal qattiq bardoshli xususiyatlarga ega bo'lganda, CMM yakuniy hakam bo'ladi. Bu CNC aniq ishlov berish operatsiyasi o'z maqsadlariga erishganligini tasdiqlaydi.
Amaliy nuqtai nazardan, CMM tekshiruvi vaqt talab etadi. Malakali operatorlar o'lchov ketma-ketligini o'rnatadilar, zondlash tartibini bajaradilar va natijalarni ko'rib chiqadilar. Bu har bir detalga qo'shimcha xarajatlarni qo'shadi, ammo qimmat qaytishlar yoki dala nosozliklarining oldini oladi. Aerokosmik va tibbiy ehtiyot qismlar uchun bu xarajat zarur investitsiya hisoblanadi.
Optik tekshirish
Optik tekshirish tizimlari qismlarga tegmasdan o'lchash uchun kameralar va sensorlardan foydalanadi. Ular tasvirlarni oladi va ularni kutilgan o'lchamlar bilan taqqoslaydi. Bu usul kichik xususiyatlar, murakkab shakllar va zond bosimi ostida egilishi mumkin bo'lgan qismlar uchun yaxshi ishlaydi. Onlayn optik tekshirish ishlab chiqarish liniyasiga to'g'ridan-to'g'ri mos keladi va jarayon davomida har bir qismni o'lchaydi.
Bunday sifat nazorati tizimlarini o'rnatish xarajatlari har xil. Taxminan 60 000 dollarlik tizim uchun 1-yilda qo'shimcha xarajatlarning umumiy miqdori 20 000 dan 40 000 dollargacha bo'lishi mumkin.
| Narxlar toifasi | Yillik/Bir martalik diapazon |
| Trening (har bir xodim uchun) | $ 1,000- $ 5,000 |
| Dasturiy ta'minotni litsenziyalash | Yiliga minglab kam |
| Texnik xizmat ko'rsatish va kalibrlash | Yiliga $ 5,000 - $ 15,000 |
| Ehtiyot qismlar va yangilanishlar | Har biri yuzlab dollardan bir necha ming dollargacha |
Kichik va o'rta biznes uchun dastlabki xarajatlar katta to'siqdir. Byudjetlarning cheklanganligi va ishlab chiqarish hajmining pasayishi xarajatlarni oqlashni qiyinlashtiradi. Mikro o'lchamdagi nuqsonlarni aniqlash uchun yuqori aniqlikdagi kameralar va sensorlarga ehtiyoj tizim narxini oshiradi. Ehtiyot qismlar kichrayib borayotganligi sababli, kichik va o'rta biznes sub'ektlari ko'pincha bunga qodir bo'lmagan ushbu texnologiyalarga investitsiya qilish uchun bosimni his qilishadi.
Aniq ishlov berish texnologiyasi yordamida qattiq bardoshlilikka erishish
Qattiq bardoshlik me'yorlariga rioya qilish faqat mashinadan tashqariga chiqadi. Mashina atrofidagi muhit katta rol o'ynaydi. Harorat, namlik va tebranishlarning barchasi yakuniy qism o'lchamlariga ta'sir qiladi. Aniq ishlov berish texnologiyasi izchil natijalar berish uchun ushbu omillarni hisobga olishi kerak.
Haroratni boshqarish va atrof-muhitni boshqarish
Harorat o'zgarishi o'lchov aniqligiga issiqlik kengayishi va qisqarishi orqali ta'sir qiladi. Po'latning issiqlik kengayish koeffitsienti taxminan 11 dan 13 µm/m/°C gacha. Alyuminiy taxminan 23 µm/m/°C da kengayadi. 20°C o'rniga 22°C da o'lchangan 1 metrli po'lat qism 22 dan 26 mikrometrgacha kengayadi. Bu o'lchovlarni bardoshlik chegaralaridan tashqariga chiqarishi mumkin. Mashina yoki qism bo'ylab harorat gradientlari bir xil o'zgarishlarga qaraganda zararliroq, chunki ular konstruksiyalarning egilishi yoki burilishiga olib keladi.
Zamonaviy CMMlar aniqlikni haroratning uzluksiz funktsiyasi sifatida ko'rsatishi mumkin. CMMni ustaxonaga qo'yishda noaniqlik byudjetini hisoblang va ustaxona ko'rishi mumkin bo'lgan barcha haroratlarda mashinaning aniqligini toping. Soat va kunlik umumiy issiqlik o'zgarishi ishlab chiqaruvchi aytganidan oshmasligiga ishonch hosil qiling. Agar aniqlik har doim yaxshi bo'lsa, mashinadan kun bo'yi foydalaning. Aks holda, uni faqat ma'lum vaqtlarda ishlating yoki eng issiq vaqtlarda yumshoqroq bardoshli qismlarni ishlating.
Ishlov berish va tekshirish paytida issiqlik siljishini yumshatish
Ishlov berish paytida issiqlik siljishi boshqa jihatdan mukammal konfiguratsiyani buzishi mumkin. Kesish jarayoni issiqlik hosil qiladi. Shpindel motorlari, sovutish suyuqligi va atrof-muhit issiqlik energiyasini qo'shadi. Kompensatsiyasiz mashina kengayadi va detal o'lchamlari o'zgaradi.
Faol AI termal siljish kompensatsiyasi qattiq bardoshliklarni saqlashga yordam beradi. Tadqiqotlar shuni ko'rsatadiki, u Z o'qi siljishini 25.8 µm dan 6.1 µm gacha kamaytirishi mumkin. Bu kamayish juda muhim. Bunday kompensatsiyasiz, termal siljishning o'zi tor aerokosmik xususiyatdagi butun bardoshlik diapazonini ishlatishi mumkin.
Termal siljishni kamaytirishga yordam beradigan bir nechta strategiyalar:
- Real vaqt rejimida sensorning teskari aloqasi harorat o'zgarishini doimiy ravishda tekshirish uchun termal sensorlardan foydalanadi. Sensorlar ma'lumotlarni kompensatsiya algoritmlariga yuboradi, ular esa ofsetlarni tezkor ravishda sozlaydi.
- Sun'iy intellektga asoslangan bashorat qilish real vaqt rejimida termal buzilishlarni bashorat qiladigan va tuzatadigan kompensatsiya modellariga ega ilg'or CNC kontrollerlaridan foydalanadi.
- Atrof-muhitni barqarorlashtirish haroratni nazorat qiladigan ustaxonalarni ±1°C ichida ushlab turadi va tashqi issiqlik o'zgarishlarini kamaytiradi.
Bu yondashuvlar o'lchov aniqligini saqlash uchun birgalikda ishlaydi. Avtomatlashtirilgan ishlab chiqarish tizimlari ishlab chiqarish jarayoniga harorat monitoringini qo'shadi. Ular sharoitlarni barqaror saqlash uchun ozuqalar, tezliklar va sovutish suvi oqimini sozlaydi. Bu sifatni saqlab qolish bilan birga ishlab chiqarish samaradorligini oshiradi.
Yuzaki ishlov berish Aniq CNC komponentlari uchun texnologiyalar
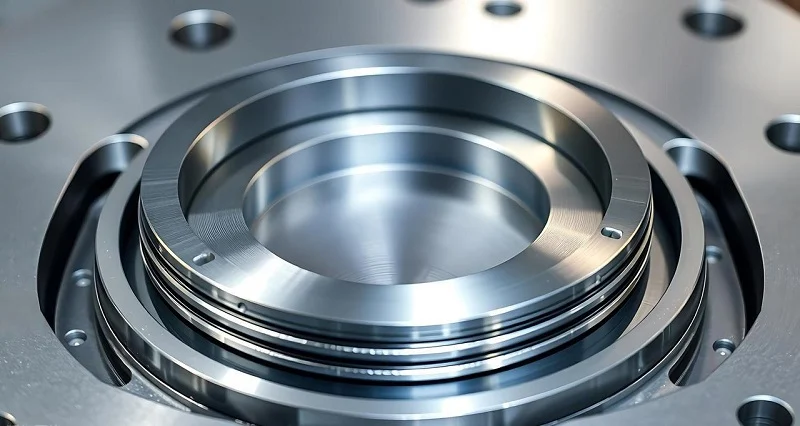
Mashinada ishlov berish detalga to'g'ri shakl beradi. Lekin sirt qoplamasi uning haqiqiy hayotda qanday ishlashini belgilaydi. Dag'al sirt tezroq eskiradi. Yumshoq sirt tezroq zanglaydi. Pardozlash himoya, qattiqlik va ba'zan go'zallik qo'shadi. Qiyinchilik shundaki, bu ishlov berish usullarini ishlov berish paytida erishgan bardoshliklaringizni buzmasdan qo'llash kerak.
Korroziyaga chidamlilik uchun anodlash va passivatsiya
Anodlash alyuminiy qismlarda qalin oksid qatlamini hosil qiladi. II turdagi anodlash dekorativ, korroziyaga chidamli qoplama beradi. III turdagi qattiq qoplama ancha qattiq sirt hosil qiladi. Bu aşınmaya bardoshlilik uchun muhimdir. III turdagi qoplama qismlarning qiyin sharoitlarda ancha uzoqroq xizmat qilishini ta'minlaydi.
Lekin anodlashning yashirin narxi bor. Qoplama sirtdan tashqariga o'sadi. III turdagi qattiq anodlash uchun o'sish har bir sirt uchun 0.0005 dan 0.0015 dyuymgacha yetishi mumkin. Teshikka bardoshliligi ±0.001 dyuym bo'lgan detalda bu o'sish xususiyatni spetsifikatsiyadan tashqariga chiqaradi. Siz anodlashdan oldin muhim teshiklarni niqoblaysiz yoki qoplamadan keyin bu xususiyatlarni qayta ishlaysiz. Siz boshidanoq qoplama qalinligini rejalashtirishingiz kerak.
Anodlash odatda aniq CNC ishlov berish ishining umumiy qiymatiga 5% dan 15% gacha qo'shadi. II turdagi anodlash har kvadrat fut uchun taxminan 1 dan 3 dollargacha turadi. III turdagi qattiq qoplama har kvadrat fut uchun 2.50 dan 4.80 dollargacha turadi. Kichik partiyali anodlash har bir detal uchun 5 dan 25 dollargacha turadi.
Passivatsiya boshqacha ishlaydi. U zanglamaydigan po'latdan yasalgan qismlar yuzasidan erkin temirni olib tashlaydi. Jarayon zangga chidamli yupqa, ko'rinmas xrom oksidi qatlamini yaratadi. Bu qism o'lchamlarini o'zgartirmaydi. Tibbiy qismlar uchun passivatsiya ko'pincha majburiy bosqichdir.
Estetik va himoya qatlamlari uchun kukunli qoplama va bo'yash
Kukunli qoplama boshqacha yondashuvni taklif qiladi. Siz quruq kukunni surtasiz va uni qattiq qobiq hosil qilasiz. Dastlabki narx pastroq. Kukunli qoplama odatda anodlashdan 30% dan 40% gacha arzonroq. Bir kvadrat fut uchun uning narxi 0.50 dan 1.50 dollargacha. Har bir qism uchun uning narxi 1.50 dan 5.00 dollargacha.
Ammo egalik qilishning umumiy qiymati boshqacha hikoya qiladi. Anodlangan qismlar 25 yil yoki undan ko'proq vaqt davomida texnik xizmat ko'rsatmasdan xizmat qilishi mumkin. Sohilbo'yi muhitida kukun bilan qoplangan qismlarni shu vaqt ichida bir yoki ikki marta qayta qoplash kerak bo'lishi mumkin. Shunday qilib, arzonroq dastlabki qoplama vaqt o'tishi bilan qimmatroq bo'lishi mumkin.
Bo'yash eng keng ranglar palitrasini taklif etadi. Ammo bo'yoq qatlamlari qalinroq va kamroq bardoshli. Aniq CNC komponentlari uchun bo'yash qoplama qalinligi moslikka ta'sir qilmaydigan kosmetik qismlar uchun eng yaxshi ishlaydi.
Qora oksid, qum bilan tozalash va issiqlik bilan ishlov berish
Aşınmaya bardoshlilik va sirt qattiqligini yaxshilash
Qora oksid po'lat qismlarga to'q rang beradi. U minimal qalinlik qo'shadi, odatda 0.0001 dyuymdan kam. Bu uni qattiq bardoshli qismlar uchun xavfsiz qiladi. Qoplama o'z-o'zidan aşınmadan himoya qilmaydi. Lekin u moyli qoplamalar uchun yaxshi asos bo'lib xizmat qiladi.
Qum bilan tozalash sirtni tekstura qiladi va asbob izlarini yo'qotadi. Jarayon materialni olib tashlaydi, shuning uchun u yupqa elementlarning o'lchamlarini o'zgartirishi mumkin. Siz bosimni ehtiyotkorlik bilan boshqarishingiz kerak.
Issiqlik bilan ishlov berish materialning o'zini o'zgartiradi. Har bir bosqich o'lchovli barqarorlikka ta'sir qiladi.
| Issiqlik bilan ishlov berish bosqichi | O'lchovli barqarorlik effekti | Kerakli CNC ishlov berish Strategiya |
| Tiklanish | Minimal buzilish; barqaror o'lchamlar | Yuqori materialni olib tashlash tezligi bilan qo'pol ishlov berishga ruxsat beriladi |
| Söndürme | Qoldiq kuchlanish; yupqa devorlarda buzilish ehtimoli bor | Qo'pol oldindan sovutgich; 0.3 dan 1 mm gacha qoldiring |
| Tempering | Stressni qisman engillashtiradi | Oxirgi harorat aylanishidan keyin yakuniy ishlov berish |
| Karburizatsiya | Yupqa xususiyatlar buzishi mumkin | Davolashdan oldin qo'shimcha zaxira qoldiring |
| Azotlash | Minimal buzilish | Tugatish uchun tavsiya etilgan karbid asboblari |
To'g'ri issiqlik bilan ishlov berish ishlov berishdan kelib chiqadigan ichki stresslarni engillashtiradi. Bu keyinchalik o'lcham o'zgarishi xavfini kamaytiradi. Ammo noto'g'ri issiqlik bilan ishlov berish buzilishlarga olib keladi. Asosiysi, ishlov berish ketma-ketligini issiqlik bilan ishlov berish bosqichlari atrofida rejalashtirishdir.
Qo'llanilishi va narxiga qarab to'g'ri qoplamani tanlash
To'g'ri qoplamani tanlash bir nechta omillarga bog'liq. Funktsionallik birinchi o'rinda turadi. Anodlash kabi qattiq qoplama yuqori aşınma muhitlari uchun eng yaxshi ishlaydi. Silliqroq sirt qoplamasi ishqalanishni kamaytiradi va aşınmayı sekinlashtiradi. Silliqlash yoki abrazivlash chidamlilik uchun zarur bo'lgan silliqlikka erishadi.
Material ham muhim. Siz faqat alyuminiyni anodlashingiz mumkin. Siz faqat zanglamaydigan po'latni passiv qilishingiz mumkin. Po'lat qismlarga qora oksid, qoplama yoki bo'yoq kerak bo'ladi.
Narx va yetkazib berish vaqti rol o'ynaydi. Qattiqroq pardozlash ishlari qimmatroq va ko'proq vaqt talab etadi. Siz samaradorlik va byudjet o'rtasidagi muvozanatni saqlashingiz kerak.
Qism geometriyasi variantlarni cheklashi mumkin. Qattiq bardoshlik yoki murakkab shakllar qaysi pardozlash ishlari bajarilishini cheklashi mumkin. Agar teshikning bardoshliligi ±0.001 dyuym bo'lsa, niqobsiz qalin qoplamani qo'llash mumkin emas.
To'g'ri tanlov qismning vazifasiga bog'liq. Tibbiy implant biomoslikka muhtoj. Aerokosmik breket qattiqlikka muhtoj. Iste'molchi mahsuloti arzon narxga muhtoj. Har bir pardozning o'z o'rni bor. Hiyla pardozni qo'llanilishga moslashtirishda.
NOBLE aniq CNC komponentlarida qanday qilib mukammallikni ta'minlaydi

Dizayndan tortib to to'liq xizmat ko'rsatuvchi ishlab chiqarishgacha kengash
NOBLE metall va plastmassa qismlar ishlab chiqaradi. Ular ko'plab xizmatlarni taklif qilishadi. Muhandislik yordami dizayn bosqichidan boshlanadi. Keyin prototiplash keladi. Keyin ishlab chiqarish. Bularning barchasi bir joyda sodir bo'ladi. Bu usul mahsulotlarni bozorga chiqarishda ko'p vaqtni tejaydi.
Raqamlar natijalarni ko'rsatmoqda. Bitta loyiha ishlab chiqarish xarajatlarini 40% ga qisqartirdi. Bu odatdagi usuldan 10% yaxshiroq edi. Yillik tejash 600 000 dollarni tashkil etdi. 12 yil ichida umumiy tejash 7.2 million dollarni tashkil etdi. Qoliplarni qayta ishlash yana 50 000 dollarni tejashga imkon berdi. Mahsulot 6 oy oldin chiqarildi.
Bu qanday ishlaydi? CNC aniq ishlov berish jamoalarga tez o'rganishga yordam beradi. Muhandislar CAD modelini o'zgartiradilar. Yangi detal yuqori aniqlik bilan chiqadi. Sinov, tekshirish, tuzatish va yana sinovdan o'tkazishning bu sikli bir necha oyni tejaydi. Prototiplar xuddi ishlab chiqarish qismlari kabi ishlaydi. Odamlar g'oyalarni real sharoitlarda sinab ko'rishlari mumkin. Bu g'oyadan ishlaydigan modelga o'tishni tezlashtiradi.
Ba'zan prototiplar darhol yakuniy qismlar sifatida ishlatilishi mumkin. Ular bir xil materiallar va bardoshliklardan tayyorlangan. Bu to'liq ishlab chiqarish boshlangunga qadar bo'shliqni to'ldiradi. Jarayon, shuningdek, arzon narxlarda erta stress sinovlarini o'tkazish imkonini beradi. Muhandislar qismlarni ataylab sindirib tashlashadi. Bu ularga yakuniy dizaynlarni yaxshilashga yordam beradi va qayta ishlashda millionlab tejashga yordam beradi.
NOBLE’ning to‘liq xizmat ko‘rsatish modeli bu afzallikni beradi. CNC aniq ishlov berish takroriy sikllarni kamaytiradi. Tayyor qismga olib boradigan yo‘l ancha qisqaroq. Kompaniyaning texnologiyasi butun jarayonni qo‘llab-quvvatlaydi. CNC ishlov berish shuningdek, har bir prototipning yakuniy dizayn bilan bir xil bo‘lishini ta’minlaydi.
Sifat va muvofiqlikni kafolatlaydigan sertifikatlar
Sifat menejmenti tizimlari uchun ISO 9001:2015
ISO 9001:2015 sifat menejmenti qoidasidir. NOBLE ushbu sertifikatga ega. Har bir qadam yozma bosqichlardan iborat. Sifat tizimlari xom ashyodan tortib yakuniy qismgacha bo'lgan har bir bosqichni kuzatib boradi. Tekshiruvlar tizimning ishlashini tasdiqlaydi. Ushbu sertifikat barcha ishlab chiqarish jarayonlari bir xil ekanligiga ishonch hosil qiladi.
Mijozlar uchun bu ishonchni anglatadi. Natijalar barqaror. Jarayon boshqarilgani uchun aniqlik yanada yuqori bo'ladi. Yuqori aniqlik takrorlanadigan natijaga aylanadi. CNC qismlarining har bir partiyasi bir xil yuqori standartlarga javob beradi.
Tibbiy asboblar ishlab chiqarish standartlari uchun ISO 13485:2016
Tibbiy asboblar uchun qat'iyroq qoidalar kerak. ISO 13485:2016 bu masalani hal qiladi. NOBLE kompaniyasining CNC ishlov berish mahorati ularga III toifadagi tibbiy asboblar uchun ehtiyot qismlar ishlab chiqarish imkonini beradi.
Qismlarni kuzatib borish juda muhim. Xom ashyoning har bir partiyasi uning issiqlik partiyasiga qadar kuzatilishi kerak. Tekshirish yozuvlari har bir qismning seriya raqamiga bog'liq. Tuzatish va oldini olish yozuvlari har bir muammoni qamrab oladi. Jarayon tekshiruvlari barcha asosiy bosqichlarni qamrab oladi.
Sababi aniq. Nosoz detal paydo bo'lganda, ishlab chiqaruvchi tezda sababini topishi kerak. Muammo bitta partiyada bo'lishi mumkin. Bu bitta material partiyasi yoki bitta ishlab chiqarish jarayoni bo'lishi mumkin. ISO 13485:2016 standarti to'liq tekshiruv yozuvini talab qiladi.
Implantatsiya qilinadigan qurilmalar uchun standart bundan ham ko'proq narsani talab qiladi. Yozuvlarda qismning qayerga yuborilgani ko'rsatilgan nom va manzil bo'lishi kerak. Shuningdek, ular qachon va qayerga jo'natilganini ham ko'rsatishi kerak. Bu qaytarib olish va sifatni tekshirishga yordam beradi.
NOBLE avtomatlashtirilgan ishlab chiqarishi ushbu qat'iy standartlarga javob beradi. ISO 9001:2015 va ISO 13485:2016 standartlariga ega bo'lish ularning qoidalarga rioya qilishini ta'minlaydi. Aerokosmik va tibbiyot sohalaridagi mijozlar ehtiyot qismlarga ishonishlari mumkin. Har bir qism xom ashyodan tayyor mahsulotgacha bo'lgan yo'lini tasdiqlovchi hujjatga ega. Tizimlar bir-biriga bog'langanligi sababli ishlab chiqarish samaradorligi oshadi. Shuningdek, xatolar kamroq va qayta ishlash kamroq bo'lganligi sababli ham u oshadi.
Aniq CNC komponentlarini ishlab chiqarish uchun bir nechta mashina kerak bo'ladi. Biz ko'rib chiqqan har bir texnologiya muhim ahamiyatga ega. Ular birgalikda to'g'ri shakl, moslik va funksiyani ta'minlaydi.
Har bir qadamda aniqlik muhim. CNC texnologiyasining o'zi noto'g'ri jarayonni tuzata olmaydi. Yaxshi ishlov berish har bir o'zgaruvchini boshqarishga bog'liq. Sifat ehtiyotkorlik bilan ishlashdan kelib chiqadi. Aniqlik va o'lchov aniqligi ikkalasi ham muhimdir.
To'g'ri sherikni tanlash ham muhim. Materialshunoslik va sifat kafolatini tushunadigan do'kon vaqt va pulni tejashga yordam beradi. NOBLE bularning barchasini sertifikatlangan jarayonlar bilan birlashtiradi.
Sanoat rivojlanib borishi bilan aniq CNC ishlov berishga ehtiyoj ortadi. Avtomatlashtirilgan ishlab chiqarish va ishlab chiqarish samaradorligi yanada muhim ahamiyat kasb etadi. Ishlab chiqarish jarayonlari izchil bo'lib qolishi kerak.
Keyingi loyihangiz NOBLE kabi sherikdan qanday foyda olishi mumkinligini ko'rib chiqing.
Nozik CNC komponentlari haqida tez-tez so'raladigan savollar
Aniq cnc ishlov berish qanday toleranslarga erishishi mumkin?
Zamonaviy CNC mashinalari ±0.0005 dyuymgacha bo'lgan tolerantliklarni ushlab tura oladi. Maxsus usullar yordamida qismlar 1 dan 5 mikrongacha yetishi mumkin. Bu aniqlik darajasi tibbiy va aerokosmik qismlar uchun yaxshi ishlaydi.
5 o'qli ishlov berish qism aniqligini qanday oshiradi?
5 o'qli mashina murakkab shakllarni bitta o'rnatishda kesadi. Bu qismni harakatlantirishda yuzaga keladigan hizalanish xatolarini bartaraf etadi. Natijada aniqlik va xususiyatlar orasidagi bardoshlilik yanada yuqori bo'ladi.
Aniq qismlar uchun qaysi materiallar eng yaxshi ishlaydi?
Keng tarqalgan tanlovlar zanglamaydigan po'lat, titan, alyuminiy va PEEKni o'z ichiga oladi. Har bir material turli xil mustahkamliklarga ega. Muhandislar materialni detalning vazifasi va byudjetiga moslashtiradilar.
Bir qismning uning bardoshliligiga mos kelishini qanday tekshirasiz?
Koordinatali o'lchash mashinalari detalning ko'plab nuqtalarini tekshiradi. Ular natijalarni CAD modeli bilan taqqoslaydilar. Optik tizimlar shuningdek, sirtga tegmasdan qismlarni o'lchaydilar.
Nima uchun ishlab chiqarish paytida harorat muhim?
Issiqlik qism hajmini o'zgartiradi. Alyuminiy har bir metr uchun taxminan 23.6 µm kengayadi, har bir °C da. Haroratni nazorat qilmasdan, qismlar ishlab chiqarish jarayonida spetsifikatsiyadan chiqib ketadi.
Qattiq bardoshli qismlar uchun qanday sirt qoplamalari mos keladi?
Anodlash va passivatsiya o'lchamni deyarli o'zgartirmasdan himoya qo'shadi. III turdagi qattiq qoplama tashqi tomonga o'sadi, shuning uchun siz bu qalinlikni rejalashtirishingiz kerak. Detalning vazifasiga qarab tanlang.
NOBLE ishlab chiqarish jarayonida sifatni qanday saqlab qoladi?
NOBLE ISO 9001:2015 va ISO 13485:2016 sertifikatlariga ega. Ushbu standartlar kuzatiladigan yozuvlar va nazorat qilinadigan bosqichlarni talab qiladi. Har bir qism bir xil qat'iy jarayonga amal qiladi.






