
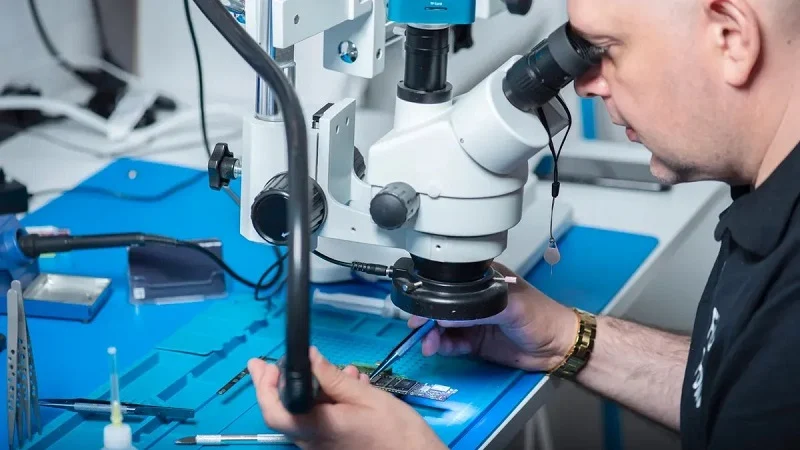
Mikrofluidli CNC ishlov berish kichik detallarni katta aniqlik bilan yasashning qiyin muammosini hal qiladi. Mikrofluidli bozor 2030-yilgacha har yili taxminan 20% ga o'sadi, bu esa yaxshiroq ishlab chiqarish usullariga ehtiyojni oshiradi. Bu sohada to'rtta asosiy usul yetakchilik qiladi: mikrofrezalash, mikro-burg'ulash, mikro-maydalash va mikro-EDM. Bu usullarning har biri o'zining ijobiy va salbiy tomonlariga ega. Jarayon materiallarni aniq shakllantirish uchun kompyuterning raqamli boshqaruv frezalashidan foydalanadi. Bu usullarning har biri turli ishlarga mos keladi. Mikrofrezalash kanallar uchun yaxshi ishlaydi. Mikro-burg'ulash teshiklarni ishlov beradi. Mikro-maydalash silliq yuzalar beradi. Mikro-EDM qattiq metallarda ishlaydi. Sizning tanlovingiz materiallarga, narxga va dizaynning murakkabligiga bog'liq. Har bir usul o'ziga xos kuchli tomonlarga ega.
Mikrofluidik CNC ishlov berishga umumiy nuqtai nazar
CNCni boshqa ishlab chiqarish usullari bilan taqqoslash
Yumshoq litografiya akademik tadqiqot laboratoriyalarida eng yaxshi tanlovdir. U polidimetilsiloksanni asosiy qolipga quyish orqali ishlaydi. Oddiy kanal dizaynlari uchun yumshoq litografiya yaxshi ishlaydi. Ammo uning aniq chegaralari bor. Yumshoq litografiya toza xonani talab qiladi. Har bir yangi dizayn yangi qolipga ham muhtoj. U 3D shakllar bilan kurashadi. Polidimetilsiloksan asosidagi qurilmalar uchun yumshoq litografiya hali ham keng tarqalgan usul hisoblanadi. Shunga qaramay, u ommaviy ishlab chiqarish uchun osonlikcha kengaytirilmaydi. Bu yumshoq litografiyani asosan prototiplashda saqlaydi. Polidimetilsiloksan materialining o'zi qiyin bo'lishi mumkin. U ba'zi erituvchilarni yutadi va vaqt o'tishi bilan shishadi.
Issiq bo'rttirma va quyish orqali qoliplash katta hajmdagi ishlab chiqarishni amalga oshiradi. Ammo ular qimmatbaho metall asboblarni talab qiladi. Yuqori boshlang'ich narx ularni kichik partiyalar uchun yaroqsiz qiladi. 3D bosib chiqarish tezkor prototiplash uchun dizayn erkinligini taqdim etadi . Biroq, 3D bosib chiqarish ko'pincha qo'pol yuzalarni qoldiradi. Bu qo'pol yuzalar mikrofluidik qurilmalarda suyuqlik oqimini buzadi.
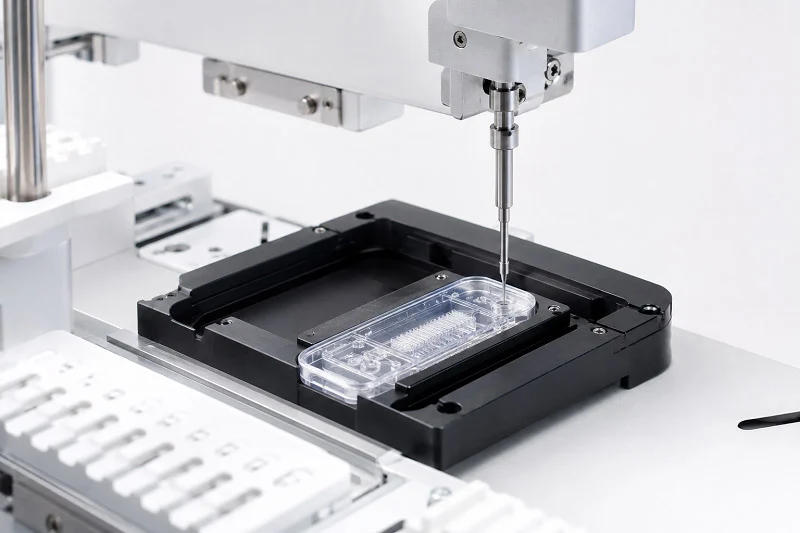
CNC ishlov berish ushbu texnikalar orasidagi bo'shliqni to'ldiradi. Bu yuqori asbobsozlik xarajatlarisiz yaxshi aniqlikni ta'minlaydi. PCB asosidagi mikrofluidikalarni ishlab chiqarish uchun CNC mikro-frezalash ajralib turadi. Ishlab chiqarish jarayonida standart asboblardan foydalaniladi. Ishlab chiqarish uchun toza joy kerak emas. Bu ishlab chiqarishni tezroq va arzonroq qiladi. Ko'pgina qismlarda sifat barqaror bo'lib qoladi. Ko'pgina jamoalar prototiplar va o'rta masofalarni ishlab chiqarish uchun CNC ni tanlaydilar. Ushbu ko'prik texnikalari CNC ni amaliy variantga aylantiradi.
Asosiy uskunalar talablari
Mikrofluidika uchun CNC ishlov berish maxsus uskunalarni talab qiladi. Eng muhim qism yuqori tezlikdagi shpindeldir. Asosiy texnik xususiyatlar:
| spetsifikatsiyasi | qiymati |
| Shpindelning maksimal tezligi | 60,000 ta RPM |
| Shpindelning chiqishi | < 1 mkm |
| Quvvat darajasi | 1.5–3.0 kVt quvvatga ega |
| sovutish tizimi | Suyuqlik bilan sovutilgan |
| Dinamik muvozanat | G1.0 sinf |
60 000 RPM tezligi sizga kichik detallarni toza kesish imkonini beradi. 1 µm dan kam tezlik har bir kesishni aniq saqlaydi. Suyuq sovutish tizimi uzoq masofalarga yugurish paytida aniqlikni saqlaydi. G1.0 sinfidagi muvozanatlash zararli tebranishni kamaytiradi. Ushbu xususiyatlar ishonchli natijalar uchun birgalikda ishlaydi. 0.2 mm gacha bo'lgan uchli tegirmonlar mikro miqyosli kanallarni yaratadi. Besh o'qli imkoniyat murakkab shakllar uchun moslashuvchanlikni oshiradi. Mashina qattiq bardoshliklarga javob berish uchun mikrometrdan kichik aniqlikka muhtoj. Bu ehtiyojlar mikrofluidik CNC ishlov berishni standart CNC ishlaridan farq qiladi. Mashina ramkasi qattiq bo'lishi kerak. Har qanday tebranish oxirgi qismda paydo bo'ladi. Ustaxona haroratini boshqarish ham muhimdir. Hatto kichik harorat o'zgarishlari ham materialning kengayishi va kesish o'lchamlarini o'zgartiradi.
Tezlik va aniqlikni muvozanatlash
Tezlik va aniqlik bir-biriga qarshi tortiladi. Tezroq kesishlar materialni tezda olib tashlaydi. Ammo tez kesishlar asbobni egishi mumkin. Asbobning egilishi aniqlikka putur yetkazadi. Sekinroq kesishlar silliqroq sirtlarni beradi. Lekin ular ko'proq vaqt talab etadi. Hiyla shundaki, eng yaxshi nuqtani topish kerak. Mikrofluidik kanallar uchun sirt sifati eng muhimi. Qo'pol sirt pufakchalarni ushlab qoladi. Pufakchalar tajribalarni buzadi. Shuning uchun aniqlik ko'pincha tezlikdan ustun turadi. Mikrofluidiklar uchun CNC ishlov berish aniqlikni birinchi o'ringa qo'yadi. Mashinani sozlash va asbob tanlash ikkalasi ham bu muvozanatga ta'sir qiladi. Tez prototiplash ishlari uchun CNC ajoyib muvozanatni taklif qiladi. Jarayon materiallarni tezda o'zgartirishi mumkin. Ovqatlanish tezligi ham muhim. Juda tez o'tkazish tezligi qo'pol qirralarni qoldiradi. Juda sekin o'tkazish tezligi vaqtni behuda sarflaydi. To'g'ri muvozanat materialga bog'liq. Yumshoqroq plastmassalar tezroq tezlikni bardosh bera oladi. Qattiqroq metallar sekinroq kesishlarni talab qiladi. Sizning qismingizning shakli ham rol o'ynaydi. Chuqur kanallar sayoz kanallarga qaraganda turli xil sozlamalarni talab qiladi. Maqsad - eng qisqa vaqt ichida eng yaxshi sirt qoplamasi. Tajribali mashinistlar har bir ish uchun sozlamalarni qanday sozlashni bilishadi.
Mikrofluidik CNC ishlov berish jarayonlari
Kanal ishlab chiqarish uchun mikrofrezalash
Mikrofrezalash mikrofluidik kanallarni yaratishning asosiy vositasidir. U materiallarga aniq yo'llarni kesish uchun tez aylanadigan, ba'zan atigi 0.2 mm kenglikdagi mayda uchli frezalardan foydalanadi. Kesish harakati materialni qatlamma-qavat olib tashlaydi. U suyuqlik oqimini kerakli joyga yo'naltiradigan toza, aniq belgilangan kanallarni qoldiradi.
Mikrofrezalash aslida nimaga erishishi mumkin? Baliq suyagi mikserini tasavvur qiling. Bu suyuqliklarni kichik o'lchamlarda aralashtirish uchun keng tarqalgan qurilma. Tadqiqotchilar bu mikserlarni 100 mkm kanal chuqurligi va 1 mm gacha kengligi bilan yaratdilar. Bu kombinatsiya ko'plab laboratoriya-chipda foydalanish uchun yaxshi ishlaydi. Platforma maxsus sirt ishlov berishga muhtoj bo'lmasdan kamida 100 mkm chuqurlikdagi kanallar uchun ishlaydi. Bu chuqurlikdan pastda siz muammolarga duch kela boshlaysiz.
Eng kichik kanal kengligi frezalash asbobingizning diametriga bog'liq. Siz asbobdan torroq kanalni kesa olmaysiz. 28 mkm dan kam joylashish aniqligi bilan frezalash moslamasi bir necha yuz mikrometr o'lchamdagi kanallarni juda osonlikcha qayta ishlaydi. Bu mikrofrezalashni kanallar yalang'och ko'z bilan ko'rinishi kerak bo'lgan yoki katta suyuqlik hajmi muhim bo'lgan qurilmalar uchun ideal qiladi.
Besh o'qli CNC mikro-frezalash bu qobiliyatni yanada kengaytiradi. Besh o'qli harakat bilan kesish asbobi ish qismiga ko'p burchaklardan yaqinlashishi mumkin. Bu moslashuvchanlik sizga murakkab uch o'lchovli kanal tarmoqlarini yaratish imkonini beradi. Yassi, ikki o'lchovli sxemalar o'rniga siz turli chuqurliklarda cho'kib ketadigan, ko'tariladigan va kesishadigan kanallarni loyihalashingiz mumkin. Bunday dizaynlar bitta chip ichida aralashtirish, ajratish va reaksiya kimyosi uchun yangi imkoniyatlarni ochadi.
Mikrofrezalashning haqiqiy afzalligi uning to'g'ridan-to'g'riligidadir. Siz kanal geometriyasini CAD dasturida loyihalashtirasiz, asboblar yo'llarini yaratasiz va kesasiz. Hech qanday asosiy qolip talab qilinmaydi. Toza xona talab qilinmaydi. Ushbu to'g'ridan-to'g'ri ish jarayoni mikrofrezalashni takroriy dizayn sikllari uchun ideal qiladi, bu yerda siz sinovdan o'tkazasiz, takomillashtirasiz va qayta sinovdan o'tkazasiz.
Mikro-burg'ulash va mikro-EDM
Mikrofrezalash ochiq kanallarni o'yib chiqarsa, mikroburg'ulash aniq teshiklar hosil qiladi. Bu teshiklar mikrofluidik qurilmaning turli qatlamlarini bog'laydi yoki chipni tashqi naychalarga bog'laydi. Standart burg'ulash bu kichik o'lchamlarda qiyinchilik tug'diradi. Burg'ulash uchlari egilib, yo'nalishdan chetga chiqadi. Mikroburg'ulash bu muammoni maxsus uskunalar va parametrlarni diqqat bilan nazorat qilish orqali hal qiladi.
Mikro burg'ulash uchun juda qiyin bo'lgan xususiyatlar uchun mikro-EDM qo'llaniladi. Elektr razryadini qayta ishlash boshqariladigan uchqunlar yordamida materialni olib tashlaydi. Asbob hech qachon ish qismiga tegmaydi. Buning o'rniga elektr eroziyasi ishni bajaradi. Bu mikro-EDMni qattiq metallardagi yuqori aspekt nisbati xususiyatlari uchun juda mos qiladi. Siz an'anaviy burg'ulash uchlarini sindirib tashlaydigan chuqur, tor teshiklar yaratishingiz mumkin. Jarayon qanchalik qiyin bo'lishidan qat'i nazar, har qanday elektr o'tkazuvchan materialda ishlaydi.
Mikro-EDM boshqa usullar samarasiz bo'lgan joylarda ustunlik qiladi. Zanglamaydigan po'lat, titan va qattiqlashtirilgan asbob po'lati barchasi yaxshi javob beradi. Muvofiqlik tezlikda. Mikro-EDM materialni frezalashga nisbatan sekinroq olib tashlaydi. Ammo bu imkonsiz geometriyalar uchun bu yagona variant bo'lib qolmoqda. Ko'pgina ishlab chiqaruvchilar texnikalarni birlashtiradilar. Ular kanallar uchun mikrofrezalashdan va eng murakkab teshiklar uchun mikro-EDMdan foydalanadilar.
Birlashtirilgan 3D bosib chiqarish va CNC usullari
Ikkalasidan ham foydalanishingiz mumkin bo'lsa, nima uchun 3D bosib chiqarish va CNC ishlov berish o'rtasida tanlov qilish kerak? Ushbu gibrid yondashuv har bir texnikaning kuchli tomonlaridan foydalanadi. 3D bosib chiqarish murakkab ichki tuzilmalar va organik shakllarni yaratishda ustunlikka ega. CNC ishlov berish aniq sirtlar va qattiq bardoshlilikni ta'minlaydi. Birgalikda ular bir-birining zaif tomonlarini qoplaydi.
Ish jarayoni odatda 3D bosib chiqarish bilan boshlanadi. Siz qurilmaning umumiy tuzilishini, shu jumladan ichki bo'shliqlarni va frezalash qiyin bo'lgan murakkab geometriyalarni chop etasiz. Keyin CNC ishlov berish keladi. Yakuniy bosqich bosib chiqarish natijasida qolgan qo'pol sirt qatlamini olib tashlaydi. Bu qadam kanallarni tekislaydi va muhim o'lchamlarni spetsifikatsiyaga keltiradi.
Bu kombinatsiya tezkor prototiplash uchun ayniqsa qimmatli ekanligini isbotladi. Siz 3D bosib chiqarish yordamida umumiy dizaynni tezda takrorlashingiz mumkin. Keyin CNC ishlov berish yordamida yakuniy versiyani takomillashtiring. Ushbu yondashuv, shuningdek, ham geometrik erkinlik, ham sirt sifatini talab qiladigan mikrofluidik chiplarni ishlab chiqarish texnikasiga ham mos keladi.
Tomchi generatori chiplari yaxshi misol bo'la oladi. Ushbu qurilmalar dori yetkazib berish va bitta hujayrali tahlil kabi maqsadlar uchun bir xil tomchilar hosil qiladi. Tomchi hajmini nazorat qilish uchun kanal geometriyasi aniq bo'lishi kerak. Tomchilarning yopishib qolmasligi uchun sirt qoplamasi silliq bo'lishi kerak. Chop etilgan chipning o'zi ko'pincha sirt sifatiga ta'sir qilmaydi. Faqat ishlov berilgan chip murakkab birikma geometriyalari bilan kurashadi. Gibrid yondashuv ikkalasini ham beradi.
Mikrokameralar va boshqa mikrofluidik xususiyatlar uchun ushbu birlashtirilgan strategiya haqiqiy moslashuvchanlikni ta'minlaydi. Siz kameraning geometriyasini chop etishingiz mumkin. Keyin oqishsiz ishlashni ta'minlash uchun muhrlash yuzalarini mashinada qayta ishlang. Natijada dizayn erkinligi ishlab chiqarish aniqligi bilan birlashadi.
Ushbu ishlab chiqarish texnikalarining har biri turli maqsadlarga xizmat qiladi. Mikrofrezalash kanallarni tezlik va aniqlik bilan qayta ishlaydi. Mikroburg'ulash va mikro-EDM an'anaviy chegaralarni kengaytiradigan teshiklarni yopadi. Gibrid bosib chiqarish va ishlov berish usullari sizga ikkala dunyoning eng yaxshisini beradi. Loyihangizga qaysi yo'l mos kelishi haqida mutaxassis ko'rsatmalariga muhtoj bo'lganingizda, Xitoyning taniqli ishlab chiqaruvchisi NOBLE kabi kompaniyalar mijozlarga tanlashda yordam beradi. Ularning jamoasi ham prototiplash, ham ommaviy ishlab chiqarishni qo'llab-quvvatlaydi. Ular sizning mikrofluidik CNC ishlov berish loyihangiz kontseptsiyadan tayyor qurilmaga qadar muammosiz o'tishini ta'minlaydi.
Mikrofluidik CNC ishlov berish materiallari
Mikrofluidiklar uchun termoplastiklar
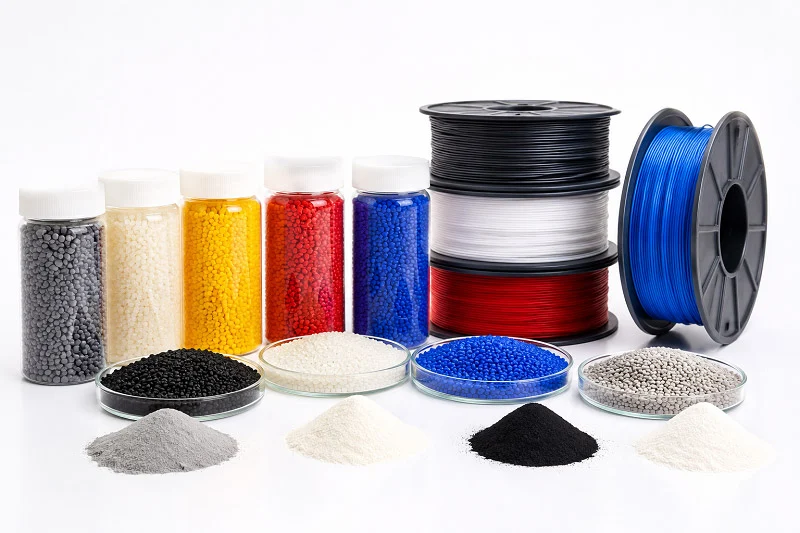
Termoplastiklar mikrofluidik CNC ishlov berish uchun eng yaxshi tanlovdir. Ular toza kesadi, metallarga qaraganda arzonroq va yorug'lik o'tishiga imkon beradi. Bu ko'plab tajribalarga yordam beradi. Ushbu jarayon uchun keng tarqalgan materiallar quyidagilar:
- PMMA (polimetil metakrilat)
- polikarbonat
- COC/COP (siklik olefin kopolimeri/polimer)
PMMA arzon va ishonchli variant. U yaxshi ishlov beradi, silliq kanallar hosil qiladi va yorug'likni o'tkazadi. Ko'pgina laboratoriyalar prototiplash uchun PMMA ni tanlaydi, chunki uni olish oson va arzon. Polikarbonat mustahkamroq. U PMMA ga qaraganda yuqori haroratga bardosh bera oladi va yoriqlarga yaxshiroq bardosh beradi. COC va COP bir-biridan farq qiladi. Ular past avtofloresansga va yaxshi kimyoviy qarshilikka ega. Floresan sinovlaridan foydalanganda bu xususiyatlar muhimdir. Salbiy tomoni nimada? COC qimmatroq va kesish paytida osongina sindirib ketishi mumkin.
Har bir material kesish sozlamalari bilan har xil ishlaydi. PMMA yuqori shpindel tezligini va o'tkir asboblarni yoqtiradi. Agar uzatish tezligi juda tez bo'lsa, polikarbonat torli burmalar hosil qilishi mumkin. COC erishini to'xtatish uchun yaxshilab chiplarni olib tashlashni talab qiladi. Tayyorlash jarayonining har bir bosqichida siz plastik shakllarni tanlashingiz kerak.
Metalllar va boshqa substratlar
Ba'zi mikrofluidik qurilmalar plastik o'rniga metallga muhtoj. Zanglamaydigan po'lat zangga chidamli va mustahkam. Alyuminiy yengil va issiqlikni yaxshi tarqatadi. Titan organizm uchun xavfsiz, shuning uchun tibbiy asboblar undan foydalanadi. Bu metallar implantatsiya qilinadigan dori tizimlarida va yuqori bosimli oqim reaktorlarida uchraydi.
Mikrofluidiklar uchun metallarni kesish plastmassalarni kesishdan qiyinroq. Asboblar tezroq eskiradi. Issiqlik tezroq to'planadi. Silliq sirtlarni olish uchun sizga sekinroq tezlik va yaxshi sovutgich kerak. Ammo afzalligi shundaki, u mustahkamlikda. Metall chiplarni tozalash, sterilizatsiya qilish va qattiq kimyoviy moddalar bilan ishlatish mumkin. Plastik chiplar bunday sharoitlarda parchalanadi.
Metall qismlarga o'rnatilgan elektrodlar yoki isitgichlar ham qo'llanilishi mumkin. Siz kanallarni to'g'ridan-to'g'ri metall blokga kesib, ustiga shaffof oynani yopishtirishingiz mumkin. Ushbu aralashma suyuqlik bilan ishlashni elektr sensori bilan birlashtirgan foydalanishni qo'llab-quvvatlaydi. Tayyorlash jarayoni plastikdan farq qiladi, ammo dizayn g'oyalari bir xil.
Sirt qoplamasiga materialning ta'siri
Sirt qoplamasi suyuqliklarning kanallaringiz ichida qanday harakatlanishini boshqaradi. Nopok yuzalar turbulentlikni keltirib chiqaradi va havo pufakchalarini ushlab turadi. Silliq yuzalar suyuqliklarning barqaror oqishini ta'minlaydi. Optik aniqlash uchun sirt sifati signal ravshanligiga ta'sir qiladi. Nopok devorlardan sochilib ketadigan yorug'lik sezgir o'qishlarni buzadi.
Termoplastiklar odatda metallarga qaraganda yaxshiroq sirt qoplamalarini beradi. PMMA to'g'ri asboblar yordamida oynaga o'xshash kanallarni yaratishi mumkin. Metalllarning silliqligiga moslashish uchun abrazivlash kabi qo'shimcha bosqichlar talab qilinadi. Ammo metall yuzalarni kimyoviy moddalar bilan o'zgartirish mumkin. Siz ularni suv bilan reaksiyaga kirishishini o'zgartirish uchun qoplashingiz yoki funktsional qatlamlar qo'shishingiz mumkin.
Materialning qattiqligi, shuningdek, siz qanchalik qattiq bardoshliklarga bardosh bera olishingizga ta'sir qiladi. Yumshoq plastmassalar kesish bosimi ostida egiladi, bu esa aniq o'lchamlarni saqlashni qiyinlashtiradi. Qattiqroq metallar o'lchamlarni yaxshiroq ushlab turadi, lekin asboblarni tezroq eskiradi. Kesish qulayligi va aniqlik o'rtasidagi bu muvozanat sizning material tanlovingizni boshqaradi. Ko'pgina mikrofluidik CNC ishlov berish loyihalari uchun material tanlovi sizning foydalanishingiz kerak bo'lgan narsaga bog'liq. Aniqlik, kimyoviy qarshilik, mustahkamlik va narxning barchasi muhimlik uchun raqobatlashadi. Ushbu murosalarni bilish sizga birinchi marta to'g'ri asosiy materialni tanlashga yordam beradi.
Mikrofluidik CNC ishlov berish dizayni
Mikrofluidik chip dizayni qoidalari
Yaxshi mikrofluidik chip dizayni sizning asboblaringiz nima qila olishini bilishdan boshlanadi. Mikrofluidik CNC ishlov berish dastlabki chizmadan boshlab ehtiyotkorlikni talab qiladi. Siz foydalanishingiz mumkin bo'lgan eng kichik uchli frezaning kengligi taxminan 0.2 mm. Bu kanal kengligiga qat'iy cheklov qo'yadi. Siz asbobingizdan kichikroq kanalni kesa olmaysiz. Shuning uchun shaklini boshidanoq shu raqam atrofida rejalashtiring.
Tomchi generatori chiplari haqida o'ylang. Bu qurilmalar dori vositalarini yetkazib berish va bitta hujayrali tahlil uchun bir xil o'lchamdagi tomchilar ishlab chiqaradi. Ularning kanal bo'g'inlari aniq bo'lishi kerak. Kichik xatolar tomchi hajmini o'zgartiradi. Siz tanlagan ishlab chiqarish tolerantliklari uning qanday ishlashiga bevosita ta'sir qiladi. Quyidagi jadvalda turli ishlab chiqarish usullari nima qila olishi ko'rsatilgan:
| Ishlab chiqarish usuli | Minimal xususiyat hajmi (μm) |
| Fotolitografiya | <1 |
| Mikromashina | 50 |
| Lazerli ablasyon | 1 |
| 3D poligrafiya | 100 |
| Kimyoviy ishlov berish | <1 |
Mikromexanik ishlov berish 50 mkm ga tushadi. Bu ko'plab tomchi generatorlari uchun ishlaydi. Lekin siz ushbu chegara atrofida loyihalashingiz kerak. Asboblarga kirish uchun joy qoldiring. Dumaloq uchli tegirmon yeta olmaydigan o'tkir ichki burchaklardan saqlaning. Ushbu mikrofluidik xususiyatlar qo'shimcha parvarishni talab qiladi. Kanalingizdagi har bir burchak asbobingiz kengligining yarmiga teng egri chiziqqa ega bo'ladi. Ushbu egri chiziq uchun reja tuzing.
Kichik xususiyatlar uchun asboblar yo'li strategiyalari
Toolpath strategiyasi mikrofluidik chipingiz toza yoki burrs bilan to'la chiqishini hal qiladi. Burrslar materialning mayda ko'tarilgan qirralaridir. Ular suyuqlik oqimini buzadi va pufakchalarni ushlab qoladi. To'g'ri toolpath ularni kamaytiradi.
Bu yerda eng yaxshi tanlovingiz - toqqa chiqadigan frezalash. Asbob uzatish yo'nalishi bo'yicha aylanadi. Bu oddiy frezalashga qaraganda toza kesadi. Kanal chetlarida kamroq burmalar qoldiradi. PMMA kabi plastmassalar uchun toqqa chiqadigan frezalash katta farq qiladi. Bu usullar kanallaringizni toza va aniq saqlaydi.
Asbobni egish yana bir muammo. 0.2 mm uchli frezalash mashinasi kesish bosimi ostida osongina egiladi. Bu egilish devorlarning qiyalik bo'lishiga va noto'g'ri chuqurlikka olib keladi. Yechim sayoz kesmalar qilishdir. Har safar oz miqdordagi materialni olib tashlang. Ko'pgina yengil kesmalar bitta og'ir kesmadan ustun turadi. Bu malakali mashinistlar amal qiladigan mikrokanallarni yaratishning eng yaxshi usullaridan biridir.
Aspekt nisbati va bardoshlilikni boshqarish
Aspekt nisbati kanal chuqurligini kanal kengligiga bo'lishini anglatadi. Chuqur, tor kanallar yuqori nisbatlarga ega. Ular muammolarga olib keladi. Asboblar ko'proq egiladi. Chiplar tiqilib qoladi. Issiqlik to'planadi. Ko'pgina mikrofluidik ishlar uchun aspekt nisbatlarini 3:1 dan pastroq tuting. Bu shuni anglatadiki, 300 mkm chuqurlikdagi kanal kamida 100 mkm kenglikka ega bo'lishi kerak. Bu qoida ko'plab keng tarqalgan xatolarning oldini oladi.
Oqimsiz muhrlash uchun bardoshlilik muhim ahamiyatga ega. Qopqoq qatlamini kanallaringizga yopishtirganingizda, birlashtiruvchi yuzalar bir-biriga mos kelishi kerak. Bir necha mikrometr bardoshlilik muhrni mahkam ushlab turadi. Ammo qattiqroq bardoshlilik ko'proq vaqt talab etadi. Har bir qo'shimcha o'tish ishlov berish soatlarini oshiradi. Aniqlikka bo'lgan ehtiyojingizni byudjetingiz bilan muvozanatlang. Bu murosaga kelish har bir qabul qilinadigan qarorni shakllantiradi.
Sirt qoplamasi ham muhrlanishga ta'sir qiladi. Nopok yuzalar kichik bo'shliqlarni hosil qiladi. Suyuqliklar bu bo'shliqlardan o'tib ketadi. Yaxshi muhrlanish uchun barcha yopishtiruvchi yuzalarda silliq qoplamaga e'tibor bering. Kanal devorlarining o'zlari kamroq jilo talab qiladi. Suyuqlik oqimi faqat katta nopoklik haqida qayg'uradi, mayda tekstura haqida emas.
Ushbu mikrofluidik chiplarni yaratish usullari birgalikda ishlaydi. Dizayn qoidalari sizning chegaralaringizni belgilaydi. Asboblar yo'li strategiyalari sifatni nazorat qiladi. Aspektlar nisbati va bardoshlilikni boshqarish qurilmangizning ishlashiga ishonch hosil qiladi. Uchchalasini ham to'g'ri bajarish mashq qilishni talab qiladi. Ammo mukofot birinchi marta ishlaydigan mikrofluidik chipdir. Mikrofluidik chiplarni loyihalash bo'yicha mutaxassis yordamiga muhtoj bo'lganingizda, NOBLE kabi ishlab chiqaruvchilar ko'rsatmalar berishadi. Ularning muhandislari kesish boshlanishidan oldin dizayningizni tekshiradilar. Bu tekshirish muammolarni erta aniqlaydi. Bu uzoq muddatda vaqt va pulni tejaydi.
Mikrofluidik CNC ishlov berish aniqligi
Qattiq tolerantliklarga erishish
Mikrofluidik qurilmalar uchun qattiq bardoshlik juda muhimdir. Qopqoq qatlamini kanal plastinkasiga yopishtirganingizda, kichik bo'shliqlar oqishlarga aylanadi. Suyuqliklar chiqib ketadi. Tajribalar muvaffaqiyatsizlikka uchraydi. Oqishsiz muhrlash uchun birlashtiruvchi yuzalar bir necha mikrometr ichida mos kelishi kerak. Bu aniqlik darajasi professional ishlab chiqarishni sevimli mashg'ulotdan ajratib turadi.
Kesish asboblari uchun submikrometr tolerantliklari imkonsizdek tuyuladi. Shunga qaramay, zamonaviy CNC mashinalari ularni muntazam ravishda ushlab turadi. Buning siri mashinaning qattiqligi va termal barqarorligida. Qattiq ramka kesish kuchlari ta'sirida egilishga qarshilik ko'rsatadi. Haroratni nazorat qiluvchi ustaxonalar materialning kengayishiga yo'l qo'ymaydi. Hatto bir necha daraja siljish ham qism o'lchamlarini o'zgartiradi. Malakali mashinistlar ish davomida ikkala omilni ham kuzatib boradilar.
Ishlab chiqarish jarayoni asbobning holatiga ham bog'liq. Eskirgan uchli freza yangisiga qaraganda boshqacha kesadi. U ko'proq egiladi. U qo'polroq qirralarni qoldiradi. Ko'pgina ustaxonalar asboblarni belgilangan vaqt oralig'idan keyin almashtiradilar, ular ishlamay qolganda emas. Bu amaliyot har bir qismda sifatni bir xil darajada ushlab turadi. Mikrofluidika uchun mustahkamlik mutlaq aniqlik kabi muhimdir. Partiyadagi har bir chip bir xil tarzda ishlashi kerak.
Sirt pürüzlülüğü va optik tiniqlik
Sirtning notekisligi suyuqlikning harakatiga bevosita ta'sir qiladi. Notekis kanal devorlari turbulentlikni keltirib chiqaradi. Ular havo pufakchalarini ushlab turadi. Ular mikrofluidik tajribalar bog'liq bo'lgan laminar oqimni buzadi. Ko'pgina qurilmalar uchun maqsad juda silliq sirt qoplamasi hisoblanadi. Bunga erishish uchun o'tkir asboblar, to'g'ri tezlik va yengil yakuniy o'tishlar talab etiladi.
Optik ravshanlik murakkablikning yana bir qatlamini qo'shadi. Ko'pgina mikrofluidik chiplar mikroskopiya yoki lyuminestsent detektorga tayanadi. Yorug'lik kanal devorlaridan sochilmasdan o'tishi kerak. Nopok sirt yorug'likni sochadi. Bu tasvirlarni xiralashtiradi. Bu signallarni susaytiradi. PMMA va boshqa shaffof termoplastiklar uchun sirt qoplamasi sizning tajribangizni aniq ko'ra olishingizni aniqlaydi.
Ushbu silliq sirtlarni olish uchun maxsus harakat talab etiladi. Ishlab chiqarish strategiyasi qo'pol ishlov berishdan so'ng pardozlashdan o'tishni o'z ichiga oladi. Har bir pardozlashdan kamroq material olinadi. Yakuniy ishlov berish atigi bir necha mikrometr chuqurlikda kesilishi mumkin. Bu yondashuv plastmassada oynaga o'xshash qoplama qoldiradi. Metalllarga o'xshash silliqlikka erishish uchun abrazivlash yoki laklash kabi qo'shimcha bosqichlar kerak bo'ladi. Qo'shimcha vaqt yaxshiroq tajriba natijalarida o'zini oqlaydi.
Yuqori tezlikdagi shpindellarning roli
Yuqori tezlikdagi shpindellar aniq mikrofluidik CNC ishlov berishning yuragi hisoblanadi. Standart shpindellar 10 000 dan 20 000 RPM gacha aylanadi. Bu tezlik katta qismlar uchun ishlaydi. Mikroelementlar uchun bu ishlamaydi. Kichik uchli frezalash moslamalari toza kesish uchun ancha yuqori sirt tezligiga muhtoj. Past RPMda 0.2 mm asbob kesish o'rniga ishqalanadi. Ishqalanish issiqlik hosil qiladi. Bu asbobni xiralashtiradi. Bu yomon sirt qoplamasini qoldiradi.
60 000 RPM ga yetadigan shpindellar bu muammoni hal qiladi. Bu tezlikda hatto kichik asboblar ham kerakli kesish tezligiga erishadi. Material toza kesiladi. Burmalar minimal darajada qoladi. Kanal devorlari silliq chiqadi. Shpindelning chiqib ketishi ham muhim. 1 µm dan past chiqib ketish har bir nayni bir tekis kesishga imkon beradi. Yuqori chiqib ketish bitta nay ko'proq ish bajarishini anglatadi. Bu tebranish va yomon ishlov berishga olib keladi.
Suyuq sovutish uzoq masofalarga yugurish paytida shpindelni barqaror saqlaydi. Aks holda, yuqori tezlikda aylanishdan kelib chiqadigan issiqlik siljishga olib kelishi mumkin. G1.0 sinfidagi dinamik muvozanatlash tebranishni minimallashtiradi. Ushbu texnik xususiyatlar birgalikda ishlaydi. Ular mashinistlarga silliq sirtlarga erishish bilan birga qat'iy bardoshliklarni saqlashga imkon beradi. Tegishli yuqori tezlikdagi shpindelsiz aniq mikrofluidik ishlab chiqarish shunchaki mumkin emas. Uskunaga investitsiyalar qurilmalaringiz uchun sifat chegarasini bevosita belgilaydi.
Ushbu aniqlik texnikalari turli ishlab chiqarish usullarida qo'llaniladi. Siz termoplastiklarni yoki metallarni qayta ishlaysizmi, tamoyillar bir xil bo'lib qoladi. O'tkir asboblar, to'g'ri tezlik va barqaror mashinalar ishonchli mikrofluidik chiplarni ishlab chiqaradi. Sizga ushbu darajadagi sifat kerak bo'lganda, tajribali ishlab chiqaruvchi bilan ishlash sizning qurilmalaringiz ishlash talablariga javob berishini ta'minlaydi.
Mikrofluidik CNC ishlov berish uchun NOBLE
Bizning ishlab chiqarish qobiliyatlarimiz
NOBLE mikrofluidik qurilmalar uchun ham metallar, ham plastmassalar bilan ishlaydi. Ularning yuqori tezlikdagi CNC mashinalari aniq ish uchun mo'ljallangan. Ba'zilarining kengligi atigi 0.2 mm bo'lgan kichik uchli tegirmonlar PMMA, polikarbonat va COCda kanallarni kesadi. Xuddi shu mashinalar metall qismlar uchun zanglamaydigan po'lat, alyuminiy va titan bilan ishlov beradi. Har bir mashina joylashish aniqligini bir mikrometrdan past darajada ushlab turadi. Bu aniqlik NOBLE ni mikrofluidik ishlab chiqarish uchun ishonchli sherikka aylantiradi.
Jamoa ushbu qo'llanmadagi barcha asosiy ishlab chiqarish usullaridan foydalanadi. Mikrofrezalash silliq kanallarni yaratadi. Mikroburg'ulash aniq teshiklarni qo'shadi. Mikro-EDM eng qiyin metall xususiyatlarini qayta ishlaydi. Bu usullarning barchasini bir joyda saqlash vaqtni tejaydi. Dizayningizni turli ustaxonalarga yuborishingiz shart emas. NOBLE butun ishlab chiqarish jarayonini boshidan oxirigacha boshqaradi.
Sifat sertifikatlari
Mikrofluidikada sifat muhim ahamiyatga ega. Bitta kichik kamchilik tajribani barbod qilishi mumkin. NOBLE ISO 13485 sertifikatiga ega. Ushbu standart jarayonlarning izchil bo'lishini ta'minlaydi. Bu har bir qismga bir xil ehtiyotkorlik bilan munosabatda bo'lish kerakligini anglatadi.
ISO 13485 sertifikati sog'liqni saqlash sohasidagi maqsadlar uchun eng muhim ahamiyatga ega. Sog'liqni saqlash uchun mo'ljallangan ko'plab mikrofluidik qurilmalar qat'iy sifat nazoratini talab qiladi. NOBLE ushbu standartlarga javob beradi. Sifat tizimi ishlab chiqarishning har bir bosqichini kuzatib boradi. Xom ashyo tekshiriladi. Mashina sozlamalari yozib olinadi. Yakuniy qismlar o'lchanadi. Ushbu tizim muammolarni ular sizning qo'lingizga yetmasdan oldin aniqlaydi.
Dizayndan tortib yig'ishgacha bo'lgan to'liq xizmat ko'rsatish yechimlari
NOBLE shunchaki qismlarni kesishdan ko'proq narsani amalga oshiradi. Kompaniya dizayndan tortib yig'ishgacha to'liq xizmat ko'rsatishni taklif etadi. Mikrofluidik CNC ishlov berishga ushbu to'liq xizmat ko'rsatish yondashuvi bir qator afzalliklarni keltirib chiqaradi. Izchil sifat har bir bosqichni minimal nuqsonlar bilan boshqarishdan kelib chiqadi. Yuqori ishlab chiqarish rentabelligi qurilmaning ishonchliligini saqlab qolish bilan birga xarajatlarni kamaytiradi. Qurilmani miniatyuralash kichikroq va samaraliroq dizaynlarga olib keladi. Bozorga tezroq chiqish vaqti keladi, chunki masshtablanadigan jarayonlar klinik sinovlardan tijorat ishlab chiqarishgacha bo'lgan o'tishni qo'llab-quvvatlaydi. Normativ muvofiqlik ISO 13485 sertifikati va FDA, MDR va IVDR kabi global standartlarga rioya qilish bilan muammosiz qoladi.
Muhandislik guruhi har qanday kesish boshlanishidan oldin sizning dizayningizni tekshiradi. Ular asboblarga kirish, o'tkir burchaklar va tomonlar nisbati muammolari kabi keng tarqalgan muammolarni qidiradilar. Ularning fikr-mulohazalari vaqt va pulni tejaydi. Ishlov berish paytida muammo topish o'rniga, siz uni dizayn bosqichida hal qilasiz. Ushbu dastlabki ko'rib chiqish butun ishlab chiqarish jarayonini yaxshilaydi.
Mashinasozlikdan so'ng, NOBLE yig'ish xizmatlarini taklif etadi. Kanallarni bog'lash, portlarni o'rnatish va oqish sinovlari barchasi kompaniya ichida amalga oshiriladi. Siz shunchaki qismlar qutisi emas, balki tayyor qurilmani olasiz. Ushbu to'liq xizmat ko'rsatuvchi model ham prototiplash, ham ishlab chiqarish uchun ishlaydi. Sizga beshta chip kerak bo'ladimi yoki besh ming chip kerak bo'ladimi, loyihangizni bir xil jamoa boshqaradi.
Metall va plastmassani qayta ishlash, sifat sertifikatlari va kompleks xizmat ko'rsatishning kombinatsiyasi NOBLE ni mikrofluidik CNC ishlov berish loyihalari uchun kuchli hamkorga aylantiradi. Qurilmangiz kontseptsiyadan ishlab chiqarishga o'tganda, bitta hamkorga ega bo'lish sayohatni soddalashtiradi.
Har bir usul o'z maqsadiga xizmat qiladi. Mikrofrezalash plastmassalarda kanallar hosil qiladi. Mikroburg'ulash toza teshiklar hosil qiladi. Mikro-EDM qattiq metallarni qayta ishlaydi. Sizning ishlab chiqarish tanlovingiz xususiyat o'lchamiga, materialga va ishlab chiqarish hajmiga bog'liq.
Plastik chiplarni tezkor prototiplash uchun ko'pincha mikrofrezalash g'alaba qozonadi. Metalllardagi yuqori aspekt nisbati bo'lgan teshiklar uchun mikro-EDM ustunlik qiladi. Ushbu ishlab chiqarish texnikalari bir-birini to'ldiradi. Ko'pgina loyihalar ularni murakkab geometriyalar uchun 3D bosib chiqarish bilan birlashtiradi. Sog'liqni saqlash asboblari aniq ishlab chiqarishni talab qiladi. Sifatli ishlab chiqarish mikrofluidika ishining har bir bosqichida muhim ahamiyatga ega. Tez prototiplash CNC moslashuvchanligidan foyda ko'radi.
Tajribali ishlab chiqaruvchi bilan hamkorlik qilish ishlab chiqarishni soddalashtiradi. NOBLE mikrofluidik cnc ishlov berish loyihalari uchun to'liq qo'llab-quvvatlashni taklif etadi. Ularning muhandislari kesish boshlanishidan oldin dizaynlarni ko'rib chiqadilar. Maslahat uchun bugun NOBLE bilan bog'laning.
Mikrofluidli CNC ishlov berish bo'yicha tez-tez so'raladigan savollar
Mikrofluidik kanallarni yaratishning eng yaxshi usuli qanday?
Mikrofrezalash ko'pgina kanal ishlari uchun eng yaxshi ishlaydi. U 0.2 mm gacha bo'lgan kichik uchli frezalardan foydalanadi. Ishlab chiqarish jarayoni PMMA va polikarbonat kabi plastmassalarda toza yo'llarni yaratadi. Asosiy qolip talab qilinmaydi. Toza xona talab qilinmaydi.
Prototiplash uchun CNC ishlov berishdan foydalanishim mumkinmi?
Ha. CNC ishlov berish prototiplash uchun juda yaxshi ishlaydi. Ushbu ishlab chiqarish usuli qimmat asboblarni chetlab o'tadi. Siz dizaynlarni sinab ko'rishingiz, muammolarni hal qilishingiz va o'sha kuni yangi qismlarni kesishingiz mumkin. Bu tezlik jamoalarga tezroq iteratsiya qilishga yordam beradi.
Ushbu turdagi ish uchun qaysi materiallar eng mos keladi?
PMMA, polikarbonat va COC eng yaxshi tanlovdir. Ular toza kesadi va yorug'likni o'tkazadi. Qiyinroq ishlar uchun zanglamaydigan po'lat, alyuminiy va titan yaxshi mos keladi. Ushbu ishlab chiqarish texnikalarining har biri turli xil kesish sozlamalarini talab qiladi.
Silliq kanal yuzalarini qanday olish mumkin?
O'tkir asboblar va 60 000 RPM gacha bo'lgan yuqori shpindel tezligidan foydalaning. Yengil pardozlash mashqlarini bajaring. Tepaga frezalash burmalar paydo bo'lishini kamaytiradi. Eng yaxshi oqim uchun silliq sirt qoplamasini maqsad qiling. Ishlab chiqarish jarayoni ehtiyotkorlik bilan nazoratni talab qiladi.
Men qila oladigan eng kichik kanal o'lchami qanday?
Eng kichik kanal kengligi sizning oxirgi tegirmoningizning diametriga teng. 0.2 mm gacha bo'lgan asboblar mavjud. Shunday qilib, kanallarning kengligi 200 µm bo'lishi mumkin. Kanal chuqurligi tomonlar nisbati chegaralariga bog'liq. Ushbu ishlab chiqarish usuli ko'plab mikrofluidika loyihalari uchun yaxshi ishlaydi.
CNC ishlov berish uchun toza xona kerakmi?
Yo'q. CNC ishlov berish uchun toza xona kerak emas. Bu yumshoq litografiyaga nisbatan katta afzallik. Siz CNC mashinasini oddiy ustaxonada o'rnatishingiz mumkin. Bu mikrofluidika ishlari uchun vaqt va pulni tejaydi.
Mikro-EDM mikrofrezalash bilan qanday taqqoslanadi?
Micro-EDM uchqunlar bilan materialni olib tashlaydi. Asbob hech qachon ish qismiga tegmaydi. U zanglamaydigan po'lat kabi qattiq metallarda ishlaydi. Lekin u mikrofrezalashdan sekinroq. Burg'ulash uchlarini sindiradigan teshiklar uchun foydalaning.







