
Tibbiy manifold - bu infuzion nasoslar yoki anesteziya mashinalari kabi qurilmalarda suyuqlik yoki gaz oqimini boshqaradigan kanallar va portlarga ega blok. Uning aniqligi bemor xavfsizligiga va qurilmaning qanchalik yaxshi ishlashiga bevosita ta'sir qiladi. Noto'g'ri material yoki jarayon qurilmaning ishdan chiqishiga, chaqirib olinishiga yoki bemorlarga zarar yetkazishi mumkin - buning oldini olish yo'llari. Xarajatlarni past darajada ushlab turish bilan birga qat'iy tibbiy standartlarga javob beradigan to'g'ri material va ishlov berish jarayonini qanday tanlash mumkin? Ushbu qo'llanma materiallar, jarayonlar, dizayn jihatlari, sifat standartlari va sherik tanlashni qamrab oladi. Tibbiy manifoldni ishlov berish, ayniqsa murakkab geometriyalar va biomos materiallar bilan ishlashda tolerantlik va xavfsizlikka katta e'tibor berishni talab qiladi. Tibbiy CNC ishlov berish uchun NOBLE bilan ishlash sizga prototiplar va to'liq ishlab chiqarish uchun professional ishlab chiqarish ko'nikmalarini beradi, bu esa har bir tibbiy manifoldni ishlov berish bosqichining qat'iy sanoat talablariga javob berishini ta'minlaydi. Tibbiy asboblarni ishlab chiqarish aniqlik, xavfsizlik va ishonchli jarayonlarni talab qiladi.
Materiallarni tanlash mezonlari Tibbiy manifoldlarni qayta ishlash
Tibbiy manifoldga ishlov berish uchun to'g'ri materialni tanlash xavfsizlik, sterilizatsiya va narxni muvozanatlashni anglatadi. Asosiy omillar biomoslik, sterilizatsiya mosligi va mexanik mustahkamlikdir. Ushbu muvozanatni to'g'ri tanlash qurilmaning xavfsiz va ishonchli ishlashini belgilaydi.
Biomoslik va tartibga solish standartlari
Biomoslik va tartibga solish standartlariga muvofiqlik
Tibbiy asbobda ishlatiladigan har bir material tan olingan standartlarga muvofiq biomoslik sinovidan o'tishi kerak. Ushbu sinovlar materialning tirik to'qima bilan qanday reaksiyaga kirishishini tekshiradi va implant tadqiqotlari orqali xavfsizlikni tasdiqlaydi. O'tgan materiallar tana suyuqliklari bilan aloqa qilish uchun xavfsizdir. Bu ortopedik implantlar va boshqa tibbiy implantlar uchun muhimdir. CNC jarayonida tirnash xususiyati keltirmaydigan materiallardan foydalanish kerak. Biomoslik material tanlashda birinchi filtrdir. CNC ishlov berish yondashuvi biomoslikga ta'sir qiluvchi ifloslantiruvchi moddalarni kiritmasligi kerak. Bu implantlar uchun juda muhimdir.
Implantatsiya qilinadigan va bir martalik ishlatiladigan qurilma talablari
Maqsadli foydalanish material talablarini o'zgartiradi. Implantatsiya qilinadigan qurilmalar uchun material yillar davomida xizmat qilishi kerak. U korroziyaga chidamli bo'lishi va vaqt o'tishi bilan materialning yaxlitligini saqlab qolishi kerak. FDA implantlar uchun keng qamrovli sinovlarni talab qiladi. Implantatsiya qilinadigan komponentlarni CNC ishlov berish qattiqroq tolerantliklarni talab qiladi. Bir martalik ishlatiladigan manifoldlar turli qoidalarga ega. Bu yerda ishlatiladigan biomos materiallar har xil bo'lishi mumkin. Bir martalik ishlatiladigan manifold metall o'rniga polimerdan foydalanishi mumkin. Bu tanlov butun CNC yondashuviga ta'sir qiladi. Polimerlarni ishlov berish metallarni ishlov berishdan farq qiladi. Asboblar, tezliklar va oziqlantirishlarning barchasi o'zgaradi. Ortopedik implantlar hali ham eng yuqori sifatga muhtoj. CNC jarayoni materialning xususiyatlariga mos kelishi kerak.
Mexanik va kimyoviy xossalari
Mustahkamlik, korroziyaga chidamlilik va issiqlik barqarorligi
Tibbiy kollektor bosimni oqmasdan bardosh berishi kerak. Mustahkamlik juda muhim. Zanglamaydigan po'lat 316L yaxshi korroziyaga chidamlilik va mustahkamlikni ta'minlaydi. Titan qotishmalari yuqori mustahkamlik-og'irlik nisbatlarini ta'minlaydi. Bu ko'chma tibbiy asboblar uchun muhimdir. Termal barqarorlik yana bir omil. Ko'pgina tibbiy asboblar avtoklav sterilizatsiyasidan o'tadi. Material takroriy sikllar orqali o'z shaklini saqlab turishi kerak. Ortopedik implantlar uchun bu termal barqarorlik implantning deformatsiyalanmasligini ta'minlaydi. Ushbu materiallar uchun CNC usuli ehtiyotkorlik bilan asbob tanlashni talab qiladi. Qattiqroq materiallar asboblarni tezroq eskiradi. Bu CNC ishlov berish narxi va sikl vaqtiga ta'sir qiladi. Tibbiyot sanoati har bir CNC ishlashidan izchil natijalarni talab qiladi.
Suyuqlik mosligi va kimyoviy inertlik
Manifold suyuqliklar yoki gazlarni tashiydi. Material ular bilan reaksiyaga kirishmasligi kerak. Kimyoviy inertlik shart. Ba'zi dorilar ma'lum metallarni zanglashi yoki polimerlarni shishirishi mumkin. Sinov moslikni tasdiqlaydi. Tibbiy qo'llanmalar uchun siz qurilma orqali qanday suyuqliklar oqishini bilishingiz kerak. Bu siz 316L kabi metalldan yoki PEEK kabi polimerdan foydalanishingiz mumkinligini aniqlaydi. CNC jarayoni materialning kimyoviy xususiyatlariga qarab ham o'zgaradi. Ba'zi materiallar CNC ishlov berish paytida zararli chang hosil qiladi. Bu maxsus shamollatishni talab qiladi. Tibbiy asboblar ishlab chiqaruvchilari barcha omillarni hisobga olishlari kerak.
Narx va ishlov berish qobiliyati o'rtasidagi murosa
Xom ashyo xarajatlari va ishlov berish vaqti
Materiallar narxi - bu rasmning faqat bir qismi. Mashinasozlik vaqti ko'pincha xom ashyoning o'zidan qimmatroq bo'ladi. Mashinada ishlov berish qiyin bo'lgan arzonroq material xarajatlarni oshirishi mumkin. Titanni sotib olish qimmat va mashinada ishlov berish qimmat. U sekin tezlik va maxsus asboblarni talab qiladi. Ammo tibbiy qo'llanmalar uchun foydalar narxni oqlashi mumkin. CNC yondashuvi har bir material uchun optimallashtirilishi kerak. Tibbiy darajadagi materiallar bilan ishlash tajribasi o'zini oqlaydi. NOBLE kabi hamkor bilan ishlash sizga tibbiy asboblar ishlab chiqarish bo'yicha ularning tajribasidan foydalanish imkonini beradi. Ular sizning ehtiyojlaringiz uchun CNC yondashuvini optimallashtirishga yordam beradi.
Ishlab chiqarish hajmlari uchun hayot aylanishi xarajatlari tahlili
Yuqori hajmli ishlab chiqarish uchun har bir detal uchun kichik tejashga erishiladi. Tezroq ishlaydigan material minglab dollarni tejashga yordam beradi. Kam hajmli maxsus manifoldlar uchun material narxi unchalik muhim emas. O'rnatish va dasturlash vaqti muhimroq. Ortopedik implantlar uchun material tanlash ko'pincha klinik ehtiyoj bilan belgilanadi. Bir martalik ishlatiladigan manifoldlar uchun narx katta omil hisoblanadi. Asosiysi, biomoslik, ishlash va narxni muvozanatlashdir. CNC strategiyasi ishlab chiqarish hajmiga mos kelishi kerak.
Tibbiy manifoldlarni qayta ishlash uchun eng yaxshi materiallar
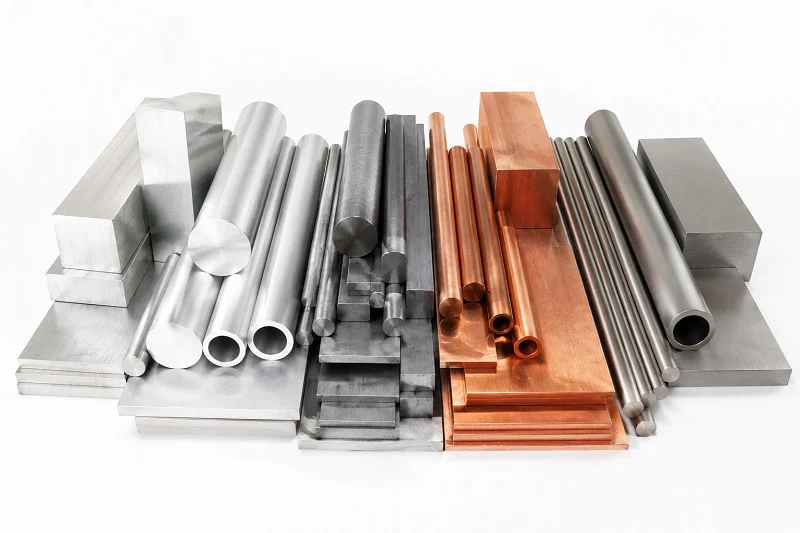
Tibbiy ko'p qirrali ishlov berish uchun to'g'ri materialni tanlash uchta asosiy guruhga bo'linadi. Har bir guruhning o'z afzalliklari bor. Tanlov qurilmaga, byudjetga va qancha detal yasashingiz kerakligiga bog'liq.
Zanglamaydigan po'lat (316L va 17-4 PH)
Xususiyatlari va umumiy qo'llanmalari
Zanglamaydigan po'lat 316L ko'plab tibbiy maqsadlar uchun standart hisoblanadi. U mustahkamlik, korroziyaga chidamlilik va narxning yaxshi kombinatsiyasini taqdim etadi. Raqamlar uning nima uchun bunchalik yaxshi ishlashini ko'rsatadi. 316L ning cho'zilish kuchi 580 dan 680 MPa gacha. Uning egilish kuchi 480 dan 580 MPa gacha. Material sinmasdan oldin 35 dan 50 foizgacha cho'ziladi. Bu shuni anglatadiki, u sinib ketmasdan stressga bardosh bera oladi. Qattiqligi 200 dan 230 HV gacha.
Molibden (2–3%) xloridlarga boy muhitda chuqurchalar va yoriqlar korroziyasiga qarshi turishga katta yordam beradi. Bu asosan 316L ni 304L dan ajratib turadigan narsa bo'lib, 316L ni tana suyuqliklarida korroziyaga chidamliligi jihatidan ancha yaxshilaydi va implantlardan foydalanishni talab qiladiganlar uchun eng yaxshi tanlovdir.
| mulk | Odatdagi qiymat (Qurilgan holda) |
| Mustahkamlik chegarasi | 580–680 MPa |
| Hosildorlik (0.2% ofset) | 480–580 MPa |
| Tanaffusda uzayish | 35-50% |
| qattiqligi | 200–230 HV |
Bu 316L ni tanada yillar davomida qoladigan implantlar uchun juda mos qiladi. Siz buni bir martalik jarrohlik asboblari va endoskopik qurilmalarda ham ko'rishingiz mumkin. 17-4 PH qo'shimcha qattiqlikka muhtoj qismlar uchun yuqori mustahkamlikni taklif etadi. Ushbu po'latlar uchun CNC jarayoni o'tkir asboblar va yaxshi sovutishni talab qiladi. Jarrohlik asboblarini qayta ishlash barqaror natijalar uchun ushbu navlarga tayanadi. Ortopedik implantlar uchun 316L uzoq muddatli foydalanish uchun zarur bo'lgan mustahkamlikni beradi.
Yuzaki ishlov berish Tozalik va korroziyaga chidamlilik uchun
Tibbiy manifoldlar uchun sirt qoplamasi juda muhim. Ishlov berilgandan so'ng, siz burmalar olib tashlanishi va sirtni tekislashingiz kerak. Elektropolyatsiya qilish keng tarqalgan bosqichdir. U yupqa metall qatlamini olib tashlaydi va toza qoplama qoldiradi.
| Ahvoli | Erishilgan Ra qiymati |
| Standart elektropolyatsiya (AISI 316L) | ≤ 0.4 mkm |
| Ultra yuqori tozalikdagi ilovalar uchun standart | ≤ 0.38 μm (15 μin) |
| Ultra yuqori tozalikdagi ilovalar uchun o'ta og'ir holatlar | ≤ 0.25 μm (10 μin) |
Ortopedik implantlar uchun silliq sirt bakteriyalarning yopishib qolish ehtimolini kamaytiradi. Bu shuningdek, detalning korroziyaga chidamliligiga yordam beradi. CNC ishlov berish jarayoni pardozlash bosqichlari uchun yetarli material qoldirishi kerak. Bu oxirgi detal barcha talablarga javob berishini ta'minlaydi. Tibbiyot sanoati bunday aniqlik darajasini talab qiladi.
Titan qotishmalari (5 va 23-sinflar)
Yuqori kuch-og'irlik nisbati va bio-moslik
Og'irlik muhim bo'lgan hollarda titan eng yaxshi tanlovdir. 5-darajali (Ti-6Al-4V) va 23-darajali materiallar ajoyib mustahkamlik va og'irlik nisbatlarini taklif etadi. Bu materiallar po'latdan ikki baravar og'irroq. Ular, shuningdek, biomoslik sinovlaridan ajoyib natijalar bilan o'tishadi. Bu ularni uzoq vaqt xizmat qilishi kerak bo'lgan implantlar uchun ideal qiladi. Ko'pgina ortopedik implantlar titandan foydalanadi, chunki u suyak bilan yaxshi bog'lanadi. Material tana suyuqliklarining korroziyasiga chidamli. Tibbiy asboblar ishlab chiqarish uchun titan noyob afzalliklarni taklif etadi. Titan uchun CNC yondashuvi tajriba va to'g'ri vositalarni talab qiladi. Materialning biomosligi uni talabchan foydalanish uchun eng yaxshi tanlovga aylantiradi.
Mashinasozlikdagi qiyinchiliklar va xarajatlarni hisobga olish
Titanni ishlov berish qiyin. U tezda qiziydi va asboblarni eskiradi. Sizga sekin tezlik va yuqori sovutish suyuqligi oqimi kerak. Bu ishlov berish vaqti va narxini oshiradi. Xom ashyo po'latdan ham qimmatroq. Ammo ko'plab tibbiy maqsadlarda foydalari narxni oqlaydi. Yengil va mustahkam bo'lishi kerak bo'lgan qismlar ko'pincha titandan foydalanadi. CNC strategiyasi buni hisobga olishi kerak. Titanni biladigan hamkor bilan ishlash vaqt va pulni tejaydi. NOBLE tibbiy manifoldga ishlov berish ehtiyojlari uchun ushbu materiallar bilan chuqur tajriba olib keladi.
Murakkab polimerlar (PEEK, ULTEM va Polikarbonat)
Yengil, kimyoviy qarshilik va shaffoflik
Polimerlar turli xil afzalliklarni taklif etadi. Ular yengil va kimyoviy moddalarga yaxshi qarshilik ko'rsatadi. PEEK - bu ba'zi maqsadlarda metall o'rnini bosa oladigan yuqori samarali polimer. U takroriy sterilizatsiya sikllarini boshqaradi. ULTEM yaxshi mustahkamlik va issiqlikka chidamlilikni ta'minlaydi. Polikarbonat zarbaga chidamliligi tufayli shaffof manifoldlar uchun idealdir. Qurilma orqali suyuqlik oqimini ko'rishingiz mumkin. Bu diagnostika va sinovlarga yordam beradi. RADEL, akril, COC va COP kabi boshqa polimerlar bog'langan manifoldlar uchun yaxshi ishlaydi. PVX va polisulfon ham ma'lum tibbiy maqsadlarda qo'llaniladi. Siz tanlagan materiallar qurilmaning ehtiyojlariga bog'liq. Implantlar uchun polimerlar metallarga yengilroq alternativa taklif qiladi.
CNC ishlov berish va boshqalar In'ektsion kalıplama Polimer manifoldlari uchun
Ishlab chiqarish hajmi eng yaxshi jarayonni belgilaydi. Kichik hajmlar uchun mexanik ishlov berish eng yaxshi yo'ldir. Maxsus asbob-uskunalar narxi yo'q. 500 dona uchun har bir detal narxi 50 dan 150 dollargacha. Inyeksion qoliplash 1,000 yoki undan ortiq birliklar uchun mantiqan to'g'ri keladi. Ammo asbob-uskunalar narxi 5,000 dollardan 20 000 dollargacha yoki undan ko'proqqa yetishi mumkin.
| Ishlab chiqarish ko'rsatkichi | CNC ishlov berish | In'ektsion kalıplama |
| Iqtisodiy ishlab chiqarish diapazoni | 1 dan 500 ta | 1,000+ birlik |
| Asboblar narxi | $0 (Maxsus vositalar yo'q) | Yuqori ($5,000-$20,000+) |
| Ishlab chiqarish hajmi | Har bir qism uchun narx oralig'i | |
| - | - | |
| Prototip (1-10 qism) | 200-500 $ | |
| Kam hajmli (10-500 qism) | $ 50-150 | |
| O'rtacha hajm (500-5,000 qism) | $ 20-50 | |
| Yuqori hajmli (5,000-50 000 qism) | $ 10-20 | |
| Ommaviy ishlab chiqarish (50,000+ qism) | $ 5-15 |
PEEK uchun musbat tirgak burchaklariga ega mikro-donli qattiq karbid asboblari eng yaxshi ishlaydi. CNC jarayoni har bir polimer uchun sozlanishi kerak. Turli materiallar turlicha kesiladi. To'g'ri yondashuv vaqtni tejaydi va sifatni ta'minlaydi. Implantlar uchun ishlov berish toza va aniq bo'lishi kerak. Material tanlash va jarayon xavfsiz va ishonchli qurilma yaratish uchun birgalikda ishlaydi. Tibbiyot sanoati bundan kam narsani talab qilmaydi.
Xitoyning yetakchi ishlab chiqarish hamkori sifatida NOBLE sizning tibbiy manifoldli ishlov berish loyihalaringiz uchun ushbu materiallarning barchasini qayta ishlash ko'nikmalariga ega. Ular sizga prototipdan to'liq ishlab chiqarishga muammosiz o'tishga yordam beradi.
Tibbiy manifoldlarni qayta ishlash jarayonlari
Tibbiy ko'p qirrali ishlov berishning to'g'ri jarayoni qismning murakkabligiga bog'liq. To'g'ri kanalli oddiy bloklar 3 o'qli uskunada yaxshi ishlaydi. Burchakli portlarga ega murakkab dizaynlar 5 o'qli imkoniyatni talab qiladi. Kichik, katta hajmli komponentlar ko'pincha Shveytsariya mashinalariga o'tkaziladi. Har bir yondashuv tibbiy asboblar ishlab chiqarishda o'z o'rniga ega.
CNC Tegirmon va CNC tornalama
CNC frezalash va tokarlik ko'pgina tibbiy manifold ishlab chiqarishning asosiy qismini tashkil qiladi. Ushbu jarayonlar kanallar, portlar va o'rnatish xususiyatlarini yaratish uchun materialni qattiq blokdan olib tashlaydi - 3 o'qli va 5 o'qli ishlov berish orasidagi tanlov siz erishishingiz mumkin bo'lgan geometriyalarni o'zgartiradi.
3 o'qli va boshqalar 5 o'qli ishlov berish
3 o'qli mashina kesish asbobini X, Y va Z koordinatalari bo'ylab harakatlantiradi. U tekis kanallar va bitta yo'nalishdan burg'ulangan portlarga ega manifoldlar uchun yaxshi ishlaydi. Sozlash oddiy va sikl vaqtlari oldindan aytib bo'ladigan bo'lib qoladi. Ko'pgina bir martalik ishlatiladigan manifoldlar ushbu toifaga kiradi.
5 o'qli ishlov berish ikkita qo'shimcha o'q atrofida aylanishni qo'shadi. Bu asbobga ish qismiga deyarli har qanday burchakdan yaqinlashish imkonini beradi. Tibbiy CNC ishlov berish uchun bu imkoniyat yangi dizayn imkoniyatlarini ochadi. Burchakli portlar, egri kanallar va pastki kesim xususiyatlari amaliy bo'lib qoladi. Buning o'rniga mashinaning yuqori narxi va murakkabroq dasturlash qo'llaniladi.
Amaliy nuqtai nazardan, qaror geometriyaga bog'liq. Agar sizning kollektoringiz murakkab burchaklardagi portlarga muhtoj bo'lsa, 5 o'qli variant eng yaxshi tanlovdir. Agar hamma narsa bir yoki ikkita tekislikda joylashgan bo'lsa, 3 o'qli variant sifatni yo'qotmasdan pulni tejaydi.
Burchakli portlar va murakkab geometriyalar uchun ko'p o'qli
Ko'p o'qli ishlov berish portlar aniq burchak ostida uchrashishi kerak bo'lganda porlaydi. Klapan korpusi yoki gidravlik kollektor ko'pincha ±0.02 mm yoki undan qattiqroq haqiqiy pozitsiya tolerantliklarini talab qiladi. Bu aniqlik darajasi bir nechta o'qlar bo'ylab qattiq tolerantliklarni ushlab tura oladigan uskunalarni talab qiladi. FabVectorning 5 o'qli xizmati o'z uskunalari uchun ±0.005 mm joylashish aniqligini belgilaydi. Bunday aniqlik har bir portning dizayn talab qiladigan joyga aniq tushishini ta'minlaydi.
Tibbiy CNC jarayonlaridagi o'ziga xos operatsiyalar katta tekis maydonlar uchun qobiq frezalash, konturlar uchun profil frezalash, teshiklar uchun burg'ulash, chuqurchaga o'rnatilgan mahkamlagich boshlari uchun qarshi burg'ulash, silliq ishlov berilgan teshiklar uchun reaming va ichki rezbalar uchun rezba frezalashni o'z ichiga oladi. Har bir operatsiya o'zining asbobsozlik strategiyasi va tezlik parametrlarini talab qiladi. Tibbiy asboblarni qayta ishlash material xususiyatlarini hisobga olishi kerak. Masalan, titan issiqlik to'planishining oldini olish uchun sekinroq tezlik va yuqori sovutish suyuqligi oqimini talab qiladi.
Kichik, aniq komponentlar uchun shveytsariyalik ishlov berish
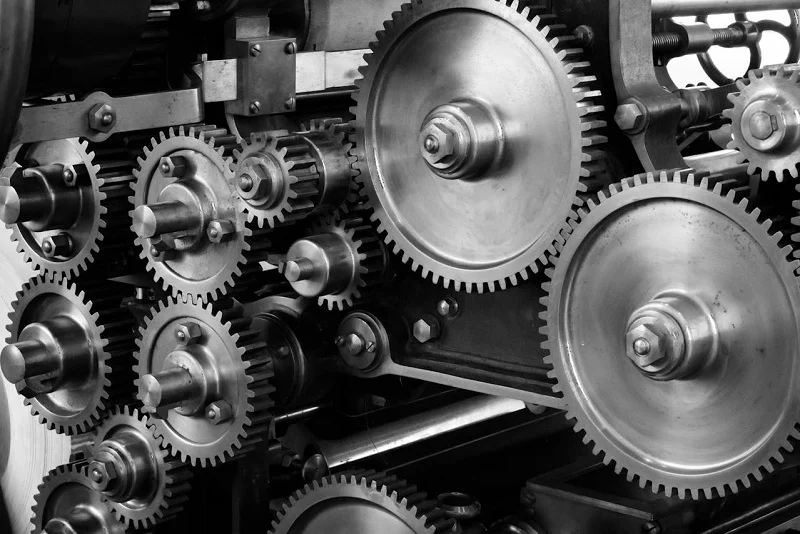
Shveytsariya ishlov berish usuli kichik qismlar uchun boshqacha yondashuvni taklif etadi. Ish qismi yo'naltiruvchi vtulka orqali siljib o'tayotganda aylanadi. Kesish asboblari harakatsiz qoladi yoki ozgina harakatlanadi. Ushbu dizayn kesish zonasi yaqinida ajoyib qo'llab-quvvatlashni ta'minlaydi, bu esa og'ishni kamaytiradi va aniqlikni oshiradi.
Yuqori hajmli, qattiq bardoshli qismlarning afzalliklari
Shveytsariya mashinalari kichik, murakkab qismlarni katta hajmda ishlab chiqarishda ajoyib natijalarga erishdi. Ular qismlarga ajratilganda qattiq bardoshlikni saqlaydi, siljishsiz. Tibbiy manifoldli ishlov berish uchun bu izchillik juda muhimdir. Bemorlarning xavfsizligi har bir qurilmaning bir xil talablarga javob berishiga bog'liq.
Raqamlar hikoyani aytib beradi. Shveytsariya usulida ishlov berish an'anaviy ko'p bosqichli torna ishlov berishga nisbatan murakkab qismlarda sikl vaqtini 30-70% ga qisqartiradi. An'anaviy uskunada uchta sozlashda 8 daqiqa vaqt ketadigan detalni ko'rib chiqing. Bitta Shveytsariya usulida ishlov berish uni 3 daqiqada yakunlaydi. Bu sikl vaqtining 62.5% ga qisqarishini anglatadi. Yuqori hajmli ishlab chiqarish uchun bu tejash tezda amalga oshadi.
Materiallar chiqindilarini kamaytirish va sikl vaqtining samaradorligi
Shveytsariya usulida ishlov berish material isrofini ham kamaytiradi. Yo'naltiruvchi vtulka novda materialini kesish nuqtasiga yaqin joyda ushlab turadi, bu esa tebranishni minimallashtiradi va qismlarni zichroq joylashtirish imkonini beradi. Kamroq material chiqindilarga ketadi. Bir martalik o'rnatish usuli bir nechta armatura va qayta o'rnatish xatolariga ehtiyojni yo'q qiladi. Bu tibbiy asboblar ishlab chiqarishda umumiy samaradorlikni oshiradi.
Jarrohlik asboblarini qayta ishlash uchun Shveytsariya mashinalari kichik diametrlarni osonlikcha qayta ishlaydi. Ular uzoq ishlab chiqarish jarayonlarida izchil natijalar beradi. Tibbiyot sanoati ushbu ishonchlilikka tayanadi.
Elektr tokini qayta ishlash (EDM)
EDM materialni kesish asboblari o'rniga elektr uchqunlari yordamida olib tashlaydi. Bu jarayon an'anaviy ishlov berish orqali erisha olmaydigan qattiq materiallar va murakkab xususiyatlar uchun yaxshi ishlaydi.
Murakkab ichki xususiyatlar uchun simli EDM
Wire EDM materialni kesish uchun yupqa, elektr zaryadlangan simdan foydalanadi. U o'tkir ichki burchaklarga ega murakkab ichki shakllarni yaratishda juda yaxshi. Sim hech qachon ish qismiga tegmaydi, shuning uchun burilishga olib keladigan kesish kuchi yo'q. Bu wire EDM ni tibbiy CNC ishlov berishda nozik xususiyatlar uchun ideal qiladi.
Murakkab ichki kanallarga ega manifoldlar uchun simli EDM frezalashda yetib bo'lmaydigan aniqlikni ta'minlaydi. Jarayon qattiqlashtirilgan materiallarda ham ishlaydi, bu sizning material imkoniyatlaringizni kengaytiradi.
Chuqur kanallar va o'tkir burchaklar uchun cho'ktiruvchi EDM
Sinker EDM ish qismiga tushadigan shakllangan elektroddan foydalanadi. U standart kesish asboblarini sindirib tashlaydigan chuqur kanallar va o'tkir burchaklarni yaratadi. Elektrod o'z shaklini nazorat ostidagi uchqun eroziyasi orqali ish qismiga o'tkazadi.
Bu jarayon chuqur, tor kanallarga yoki ichki radiuslari tor bo'lgan xususiyatlarga ega manifoldlarga mos keladi. EDM dan keyin sirtni pardozlash qo'shimcha abrazivlashni talab qilishi mumkin, ammo geometrik aniqlik juda yaxshi. CNC ishlov berishning tibbiy qo'llanilishi uchun EDM an'anaviy jarayonlar o'z chegaralariga yetganda yechim taklif qiladi.
PEEK va boshqa polimerlar uchun musbat tirgak burchaklari va sayqallangan fleytalarga ega mikro-donli qattiq karbid asboblari eng yaxshi ishlaydi. Bu asboblar issiqlik to'planishini kamaytiradi va materialning bulg'anishining oldini oladi. To'g'ri asboblar toza kesilgan va buzilgan qism o'rtasidagi farqni yaratadi.
NOBLE, Xitoyda yetakchi ishlab chiqarish hamkori sifatida, ushbu jarayonlarning barchasida tajriba orttiradi. Ularning jamoasi mijozlarga prototiplashdan tortib ommaviy ishlab chiqarishgacha bo'lgan har bir loyiha uchun to'g'ri yondashuvni tanlashda yordam beradi. Ushbu ko'rsatma sizning tibbiy manifoldni qayta ishlash loyihangizning mustahkam asosda boshlanishini ta'minlaydi.
Tibbiy manifoldlarni qayta ishlash uchun aniqlik talablari
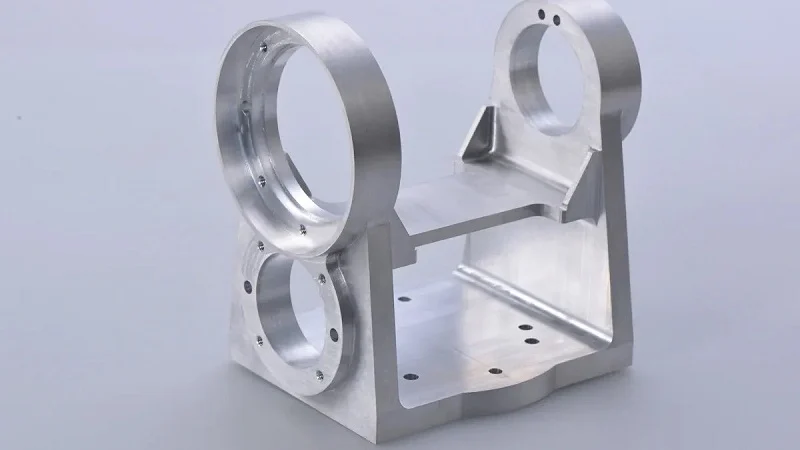
Aniqlik tibbiy manifoldni qayta ishlashda shunchaki chiroyli so'z emas. Bu ishlaydigan qurilmani ishlamay qolgan qurilmadan ajratib turadigan narsa. Manifold anesteziya yuborganda yoki dori-darmon yetkazib berganda, har bir kichik o'lchov muhimdir. Siz ushlab turadigan bardoshlik va olingan sirt qoplamasi bemor xavfsizligiga va qurilmaning qanchalik yaxshi ishlashiga bevosita ta'sir qiladi. Keling, bu yerda aniqlik aslida nimani anglatishini ko'rib chiqaylik.
Bardoshlilik va o'lchov aniqligi
Odatdagi bardoshlik diapazonlari va ularning ta'siri
Tibbiy manifoldlar qattiq bardoshliklarni talab qiladi. Standart amaliyot muhim xususiyatlarga nisbatan qattiq bardoshliklarni talab qiladi. Ba'zi ilovalar yanada qattiqroq chegaralarni talab qiladi. Quyidagi jadvalda umumiy diapazonlar ko'rsatilgan:
| Xususiyat turi | Oddiy bag'rikenglik | Ilova namunasi |
| Port joylari | ± 0.02 mm | Suyuqlik yetkazib berish tizimlari |
| Kanal diametrlari | - | Nozik oqimni boshqarish |
| Juftlashuvchi sirtlar | - | Muhrlash interfeyslari |
| Mavzu pozitsiyalari | - | Yig'ish mosligi |
Bu raqamlar tasodifiy emas. 0.02 mm ga o'chirilgan port oqishga olib kelishi mumkin. Juda tor kanal oqimni to'sib qo'yadi. Implantlar uchun xavf yuqoriroq. Ortopedik implantlar suyakka to'g'ri mos kelishi uchun mikron darajasidagi bardoshliklarga muhtoj. Ishlov berish jarayoni ushbu xususiyatlarni har bir qismda izchil ushlab turishi kerak.
O'lchov aniqligini o'lchash va tekshirish
Siz o'lchamaydigan narsani tuzata olmaysiz. Koordinatali o'lchash mashinalari (KO'M) tibbiy CNC ishlov berish chiqishlaridagi asosiy o'lchamlarni tekshiradi. Ushbu qurilmalar qismni tekshiradi va o'lchovlarni CAD modeli bilan taqqoslaydi. Yuqori hajmli ishlar uchun statistik namunalar sifatni nazorat qiladi. Har bir partiya tekshiriladi. Ma'lumotlar o'zgarishni erta aniqlash uchun CNC jarayoniga qaytariladi. Ushbu tsikl ishlov berishni birinchi qismdan oxirgi qismgacha spetsifikatsiya doirasida ushlab turadi.
Yuzaki ishlov berish va tozalik
Ra qiymatlari va ularning suyuqlik oqimiga ta'siri
Sirt qoplamasi suyuqliklarning manifold orqali qanday harakatlanishiga ta'sir qiladi. Nopok yuzalar turbulentlik va qarshilik hosil qiladi. Silliq yuzalar suyuqliklarning erkin oqishiga imkon beradi. Suyuqlik kanallari uchun Ra 0.4 µm yoki undan yuqori sirt qoplamasi standart hisoblanadi. Quyidagi jadvalda turli xil qoplamalar qanday natijalarga erishishi ko'rsatilgan:
| Yakunlash darajasi | Ra qiymati | Odatda foydalanish |
| Standart ishlov berilgan | - | Kritik bo'lmagan yuzalar |
| Tibbiy daraja | 0.4 mm | Suyuqlik kanallari |
| Ultra silliq | ≤ 0.25 mkm | Yuqori tozalikdagi ilovalar |
Silliqroq qoplama bakteriyalar to'planishini ham kamaytiradi. Bu implantlar va qayta ishlatiladigan qurilmalar uchun muhimdir. CNC usuli pardozlash bosqichlari uchun yetarli material qoldirishi kerak. Qism shaklini o'zgartirmasdan juda ko'p sayqal berib bo'lmaydi.
Tozalash, passivatsiya va elektropolish
Xom ishlov berish jarayonida burmalar va mikro yoriqlar paydo bo'ladi. Bu kamchiliklar ifloslantiruvchi moddalarni ushlab qoladi va detalni zaiflashtiradi. Burmalar bilan tozalash o'tkir qirralarni olib tashlaydi. Passivatsiya zanglamaydigan po'latda himoya oksidi qatlamini hosil qiladi. Elektropolyatsiya sirtni mikroskopik darajada tekislaydi. 316L zanglamaydigan po'lat uchun standart elektropolyatsiya 0.4 µm yoki undan yuqori Ra qiymatlariga erishadi. Ushbu bosqichlar manifoldning yaxlitligini himoya qiladi va uning xizmat muddatini uzaytiradi.
Bemor xavfsizligi uchun takrorlanishni ta'minlash
Jarayonlarni boshqarish va statistik tahlil
Takrorlanish har bir qism oxirgisiga mos kelishini anglatadi. Bu izchillik bemorlar xavfsizligi uchun zarurdir. Jarayonni boshqarish ishlab chiqarishni kuzatish uchun statistik usullardan foydalanadi. Boshqaruv jadvallari vaqt o'tishi bilan asosiy o'lchamlarni kuzatib boradi. Agar o'lchov bardoshlik chegarasiga yaqinlashsa, operatorlar qismlar spetsifikatsiyadan chiqib ketmasdan oldin uni aniqlaydilar. Ushbu proaktiv yondashuv chiqindilarni kamaytiradi va nuqsonli qurilmalarning bemorlarga yetib borishini oldini oladi.
Yuqori hajmli ishlab chiqarishda o'zgaruvchanlikni kamaytirish
Yuqori hajmdagi ishlab chiqarish kichik o'zgarishlarni yanada yomonlashtiradi. Biroz eskiradigan asbob uzoq muddat davomida o'lchamlarni o'zgartirishi mumkin. Asboblarni muntazam ravishda almashtirish va jarayon davomida tekshirish o'zgaruvchanlikni nazorat qiladi. Shveytsariya mashinalari va CNC markazlaridagi avtomatlashtirilgan tizimlar kesish parametrlarining izchilligini ta'minlaydi. Sog'liqni saqlash uchun aniq qismlar uchun bu ishonchlilik ishonchli yetkazib beruvchilarni boshqalardan ajratib turadigan narsadir.
Amaliy nuqtai nazardan, tajribali hamkor bilan ishlash katta farq qiladi. Xitoyning yetakchi ishlab chiqarish hamkori bo'lgan NOBLE tibbiy manifoldlarni qayta ishlash bo'yicha chuqur tajribaga ega. Ularning jamoasi xarajatlarni boshqarish bilan birga mikron darajasidagi tolerantliklarni qanday saqlashni biladi. Ular mijozlarga xavfsizlik va funksionallikni yo'qotmasdan prototipdan ommaviy ishlab chiqarishga o'tishda yordam beradi. Bemor xavfsizligi sizning manifoldingizga bog'liq bo'lganida, sizga aniqlikka siz kabi jiddiy yondashadigan hamkor kerak.
Tibbiy manifoldni qayta ishlash loyihasi uchun NOBLE ni tanlash
Tibbiy ko'p qirrali ishlov berish uchun to'g'ri sherikni tanlash juda qiyin tuyulishi mumkin. Sizga materiallarni tushunadigan, qat'iy bardoshlik qoidalariga amal qiladigan va aniq muloqot qiladigan odam kerak. NOBLE bularning barchasini taqdim etadi. Ularning jamoasi siz bilan birinchi eskizdan to to'liq ishlab chiqarishgacha ishlaydi. Keling, ishlov berish bo'yicha sherikni baholashda eng muhim narsani ko'rib chiqaylik.
Texnik imkoniyatlarni baholash
Tibbiy darajadagi materiallar bilan ishlash tajribasi
Har bir ustaxona 316L zanglamaydigan po'lat yoki PEEKni qanday ishlatishni bilmaydi. NOBLE bu materiallar bilan yillar davomida ishlagan. Ularning mashinistlari har biri uchun to'g'ri tezlikni, uzatishni va asboblarni bilishadi. Bu tajriba oxirgi qismda namoyon bo'ladi. Materialni tushunadigan odam tomonidan ishlov berilgan manifold toza kesiklarga va kamroq nuqsonlarga ega bo'ladi. Masalan, titan uchun CNC jarayoni sekin tezlikni va ko'p miqdorda sovutish suyuqligini talab qiladi. NOBLE jamoasi buni sinov va xatolikdan emas, balki tajribadan biladi. Bu bilim sizga har bir loyihada vaqt va pulni tejaydi.
Yakunlash va sinovdan o'tkazish uchun ichki imkoniyatlar
Yakuniy bosqichlar dastlabki kesishlar kabi muhimdir. Chiqindilarni tozalash, passivatsiya qilish va elektropolyatsiya qilish NOBLE kompaniyasining o'zida amalga oshiriladi. Siz ehtiyot qismlarni ikkinchi yetkazib beruvchiga jo'natishingiz shart emas. Bu sifatni izchil va muddatni qisqa saqlaydi. Sinov ham joyida amalga oshiriladi. Koordinatali o'lchash mashinalari har bir partiyaning o'lchamlarini tekshiradi. Bu kelajakda kamroq kutilmagan hodisalarni anglatadi. Ishlov berish jarayoni bitta tom ostida qoladi, bu esa aloqa va hisobdorlikni soddalashtiradi.
Sifat menejmenti tizimlarini baholash
Sertifikatlar va audit tarixi
Sifat NOBLE kompaniyasida shunchaki mashhur so'z emas. Bu ularning kundalik faoliyatiga singib ketgan. Ularning sertifikatlari ularning qat'iy protseduralarga amal qilishini isbotlaydi. Auditlar muntazam ravishda o'tkaziladi va natijalar muvofiqlik tarixini ko'rsatadi. Hujjatlarni so'raganingizda, ular ikkilanmasdan taqdim etadilar. Bu shaffoflik tibbiyot sohasida muhimdir. Siz ehtiyot qismlaringiz barcha talablarga javob berishini bilishingiz kerak.
Sifat menejmenti tizimining sertifikatlari
Tibbiy ish uchun ikkita sertifikat ajralib turadi. Ulardan biri umumiy sifat menejmentini qamrab oladi. Ikkinchisi esa tibbiy asboblar ishlab chiqarishga alohida e'tibor qaratadi. NOBLE ikkalasiga ham egalik qiladi. Ushbu sertifikatlar ularning jarayonlari hujjatlashtirilgan, takrorlanadigan va audit qilinganligini anglatadi. Tibbiy ko'p qirrali ishlov berish uchun sifat nazoratining bu darajasi muzokara qilinmaydi. Bu sizga har bir qism bir xil standartga javob berishiga ishonch beradi.
Aloqa va ta'minot zanjiri ishonchliligi
Prototiplashni qo'llab-quvvatlash va DFM fikr-mulohazalari
Ishlab chiqarishga yaroqlilik uchun dizayn (DFM) bo'yicha fikr-mulohazalar loyihangizni bir necha hafta tejashga yordam beradi. NOBLE sizning dizayningizni erta ko'rib chiqqanda, ular ishlab chiqarish boshlanishidan oldin muammolarni aniqlaydilar. Raqamlar buni tasdiqlaydi. DFM sharhlari dizayn iteratsiyalarini 35-40% ga qisqartiradi, bu esa tuzatishlarni 3-4 raunddan atigi 1-2 raundgacha qisqartiradi. Bu har bir loyiha uchun o'rtacha 7-10 kun tejalishini anglatadi. Ularning jamoasi sizga kanal juda tor yoki bardoshlik juda cheklangan bo'lganda xabar beradi. Ushbu fikr-mulohazalar sizga muammolarni ustaxonada emas, balki qog'ozda hal qilishga yordam beradi.
Ishlab chiqarishni kengaytirish uchun masshtablash imkoniyati
Yaxshi ishlaydigan prototip hali ham miqyoslanishi kerak. NOBLE bu o'tishni muammosiz amalga oshiradi. Ular sinov uchun bir nechta qismlardan boshlaydilar, keyin siz dizaynni tasdiqlaganingizdan so'ng tezlikni oshiradilar. Ularning uskunalari ham past hajmli, ham yuqori hajmli ishlab chiqarishni amalga oshiradi. CNC mashinalari minglab qismlarda doimiy ravishda ishlaydi. Bu miqyoslanish degani, talab o'sganda yangi hamkor topishingiz shart emas. Prototipingizni yaratgan jamoa ommaviy ishlab chiqarishni amalga oshiradi.
Amaliy nuqtai nazardan, NOBLE ni tanlash to'liq rasmni tushunadigan sherik topishni anglatadi. Ular texnik mahorat, sertifikatlangan sifat va aniq muloqotni birlashtiradi. Bu kombinatsiya sizning tibbiy manifoldni qayta ishlash loyihangizni boshidan oxirigacha yo'lda ushlab turadi.
Material tanlash va jarayonni tanlash klinik ehtiyojlarga mos kelishi kerak. Tibbiy ko'p qirrali ishlov berish uchun 316L, titan va PEEK turli rollarni bajaradi. CNC frezalash murakkab geometriyalarni qayta ishlaydi. Shveytsariya ishlov berish katta hajmdagi tibbiy qismlarni qamrab oladi. CNC jarayoni tibbiy talablarga javob berishi kerak. Aniqlik bemor xavfsizligini himoya qiladi. Har bir CNC jarayoni tibbiy standartlarga amal qiladi. Bemor xavfsizligi CNC aniqligiga bog'liq. CNC yondashuvi tajribani talab qiladi. Tibbiy qo'llanmalar uchun CNC asboblari muhim ahamiyatga ega. Tibbiy CNC ishlov berish natijalar beradi. Bemor xavfsizligi birinchi o'rinda turadi. Tibbiy asboblar uchun xavfsizlik muhokama qilinmaydi.
Nasto ma'lumotlariga ko'ra, tibbiy asboblar ishlab chiqaruvchilari sifat va narxni yaxshilash uchun erta DFM kirishlari uchun hamkorlar izlaydilar. P&Y muhandislik guruhi ta'kidlaganidek, ishlab chiqarish masalalarini integratsiya qilish qimmat qayta loyihalashdan qochadi.
Tibbiy manifoldga ishlov berish uchun tibbiy CNC hamkorini erta jalb qiling. Tibbiy dizaynni ko'rib chiqish uchun CNC jamoamiz bilan bog'laning.
Tibbiy manifoldlarni qayta ishlash bo'yicha tez-tez so'raladigan savollar
Tibbiy ko'p qirrali ishlov berish uchun qanday bardoshlik kutishim mumkin?
Tibbiy ko'p qirrali ishlov berish uchun odatiy bardoshlik port joylarida ±0.02 mm (0.0008 dyuym) gacha bo'lishi mumkin. Kanal diametrlari va birlashtiruvchi yuzalar yuqori aniqlikni talab qiladi, qiymatlar esa ma'lum bir qo'llanilishga bog'liq. Siz qattiqroq bardoshliklarni olishingiz mumkin, ammo ular qimmatroq. Faqat qurilmangizga haqiqatan ham kerak bo'lgan narsani so'rang.
Zanglamaydigan po'lat va titan o'rtasida qanday tanlov qilish mumkin?
Agar sizga yaxshi korroziyaga chidamlilik kerak bo'lsa va pulni tejashni istasangiz, 316L zanglamaydigan po'latni tanlang. Agar og'irlik muhim bo'lsa yoki sizga yuqori mustahkamlik-og'irlik nisbati kerak bo'lsa, titanni tanlang. Titan qimmatroq va uni qayta ishlash ko'proq vaqt talab etadi, ammo implantlar va ko'chma qurilmalar uchun bunga arziydi.
Polimer kollektorini qachon qoliplash o'rniga mashinada ishlov berishim kerak?
500 tadan kam qism kerak bo'lganda polimerlarni mashinada ishlating. Maxsus asboblar narxi yo'q, shuning uchun har bir qism uchun narx past bo'lib qoladi. 1,000 yoki undan ortiq birliklar uchun, hatto 5,000 dan 20 000 dollargacha bo'lgan asboblar narxiga qaramay, quyish qoliplari arzonroq. Har doim prototiplarni birinchi o'ringa qo'ying.
Suyuqlik kanallari qanday sirt qoplamasini talab qiladi?
Tibbiy manifoldli ishlov berishdagi suyuqlik kanallari Ra 0.4 µm yoki undan yuqori sirt qoplamasini talab qiladi. Bu silliqlik turbulentlikni pasaytiradi va bakteriyalar to'planishining oldini oladi. 316L zanglamaydigan po'latda standart elektropolyatsiya bu darajani beradi. Juda yuqori tozalikdagi foydalanishlarda Ra ≤ 0.25 µm talab qilinishi mumkin.
PEEK tibbiy kollektorlarda metall o'rnini bosa oladimi?
Ha, PEEK ko'p maqsadlarda yaxshi ishlaydi. U ko'plab sterilizatsiya sikllaridan o'tishi mumkin va kimyoviy moddalarga chidamli. U metalldan yengilroq va tana uchun xavfsiz. PEEKni qayta ishlashda musbat tirgak burchaklari va sayqallangan fleytalarga ega mikro-donli qattiq karbid asboblaridan foydalaning. Bu materialning bulg'anishiga yo'l qo'ymaydi.
Mashinasozlik bo'yicha sherigim qanday sertifikatlarga ega bo'lishi kerak?
Sifat menejmenti va tibbiy asboblar ishlab chiqarish imkoniyatlarini namoyish etuvchi sertifikatlarni qidiring. Bular yozma va takrorlanadigan jarayonlarni ko'rsatadi. Audit tarixi va hujjatlarini so'rang. Ushbu ma'lumotni baham ko'radigan hamkor sizga izchil qismlarni taqdim etadi.
Mashinasozlik bo'yicha sherikni qanchalik erta jalb qilishim kerak?
Dizayn bosqichida sherigingizni jalb qiling. Ishlab chiqarishga yaroqlilik uchun dizayn bo'yicha fikr-mulohazalar dizayndagi o'zgarishlarni 35-40% ga kamaytiradi. Bu qayta ko'rib chiqishlarni 3-4 bosqichdan 1-2 bosqichgacha qisqartiradi. Bu har bir loyiha uchun 7-10 kunni tejaydi. Erta kirish qimmat qayta loyihalashning oldini oladi va loyihangizni belgilangan vaqtda bajaradi.






