
Hammasi 3D model — CAD faylidan boshlanadi. Bu bosqichda qism faqat ekranda mavjud. Ushbu faylni jismoniy, to'liq ishlaydigan ABS qismiga aylantirish bir qator qarorlar va bosqichlarni talab qiladi.
ABS tezkor prototiplash raqamli dizayn va aniq, sinovdan o'tkaziladigan qism o'rtasidagi ko'prikdir. Bu jarayon butun ish jarayonini qamrab oladi: dizaynni optimallashtirish, material tanlash, ishlab chiqarish usulini tanlash, keyingi ishlov berish, tekshirish va tasdiqlash. Har bir bosqich keyingi bosqichlarga ta'sir qiladi. Dastlabki bosqichda qilingan tanlovlar yakuniy qismning sifati, narxi va yetkazib berish vaqtini belgilaydi.
ABS tezkor prototiplash bitta usul emas, balki vositalar to'plamidir. To'g'ri tanlov qismning geometriyasi, miqdori, sirt talablari va vaqt jadvaliga bog'liq. NOBLE muhandislari sizga to'g'ri tanlov qilishga yordam beradi.
ABS tezkor prototiplash uchun CAD dizayni va muhandislik sharhi
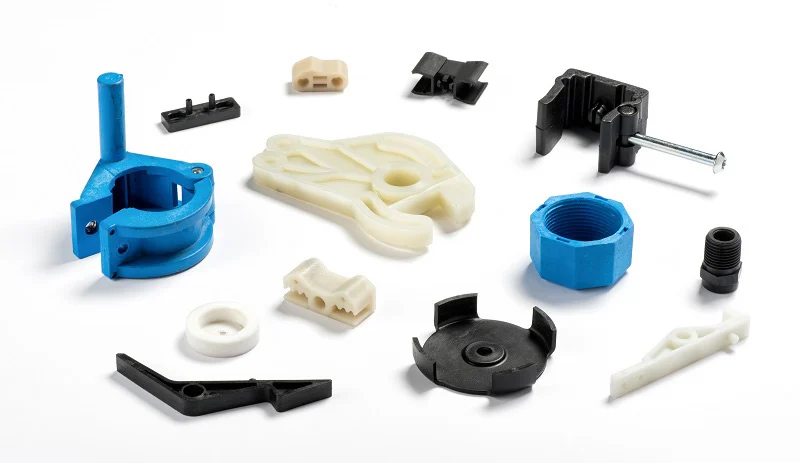
SAPR fayli boshlang'ich nuqtadir. Qolgan hamma narsa undan kelib chiqadi.
ABS tezkor prototiplash 3D modeldan boshlanadi. Ushbu model geometriya, o'lchamlar, bardoshlilik va sirt talablarini belgilaydi. Yomon model yomon prototipni beradi. Aksincha, bu to'g'ri emas.
Geometriya va ishlab chiqarishga yaroqlilik
Dizayn ishlab chiqarishdan oldin ko'rib chiqiladi. Muhandislar murakkab xususiyatlarni, yupqa devorlarni, teshiklarni, qovurg'alarni va harakatlanuvchi komponentlarni baholaydilar. Potentsial muammolar ishlab chiqarish boshlanishidan oldin aniqlanadi.
Juda yupqa devor egilib qoladi. Juda chuqur teshikni mashinada ishlash yoki chop etish qiyin bo'ladi. Noto'g'ri joylashtirilgan qovurg'a qattiqlik qo'shmaydi. Bular sharhda ko'rib chiqilgan muammolar. Bu ABS prototipini loyihalashning bir qismidir - modelni jarayon uchun optimallashtirish.
Devor qalinligi va strukturaviy talablar
Devor qalinligi muhim parametr bo'lib, u mustahkamlik, chidamlilik, bosib chiqarish sifati va ishlov berish samaradorligiga ta'sir qiladi.
Juda qalin va detal notekis soviydi. Cho'kish izlari paydo bo'ladi. Ichki kuchlanish to'planadi. Juda yupqa va detal qattiqlikdan mahrum. U yuk ostida og'adi. Hatto muvaffaqiyatli chop etmasligi yoki mashinada ishlamasligi mumkin.
To'g'ri qalinlik jarayonga va detalning funksiyasiga bog'liq. ABS detal dizayni bo'yicha ko'rsatmalar odatda ko'pgina xususiyatlar uchun 1.5 mm dan 3 mm gacha tavsiya qiladi. Sharh qiymatlarni tasdiqlaydi.
Bardoshlik va yig'ish talablari
Prototip mos kelishi kerak. Bu aniq tolerantliklarni talab qiladi.
Muhim o'lchamlar aniqlanadi. Moslik talablari — bo'shliq, aralashuv, o'tish — aniqlanadi. Juftlashuvchi qismlar orasidagi funktsional interfeyslar o'lchamlanadi va bardoshlilik baholanadi.
ABS tezkor prototiplash usuliga qarab turli xil bardoshlik darajalariga erishishi mumkin. CNC ishlov berish 3D bosib chiqarishga qaraganda qattiqroq bardoshliklarga ega. Sharh bardoshlik talablarini ishlab chiqarish qobiliyatiga moslashtiradi. Muhandis ishlab chiqarish boshlanishidan oldin dizaynga erishish mumkinligini ta'minlaydi.
To'g'ri ABS tezkor prototiplash usulini tanlash
Barcha ABS tezkor prototiplash bir xil emas. Usul natijani belgilaydi. Tezlik, narx, aniqlik, sirt qoplamasi va material xususiyatlari tanlangan texnologiyaga bog'liq. Ko'pgina ilovalarni uchta asosiy jarayon qamrab oladi.
FDM 3D bosib chiqarish ABS tezkor prototiplash uchun
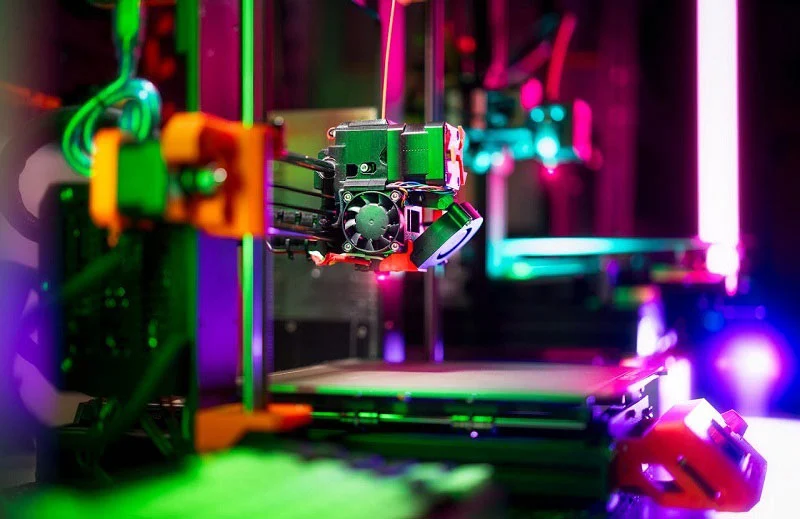
Eritilgan Cho'kma Modellashtirish (FDM) texnologiyasi qismlarni qatlamlarni birma-bir qo'yish orqali ishlab chiqaradi. Qizdirilgan nozul eritilgan ABS filamentini siqib chiqaradi, u soviganida qattiqlashadi va asta-sekin pastdan yuqoriga qarab qismni hosil qiladi.
ABS 3D bosib chiqarish aniq afzalliklarni taqdim etadi. Asosiy afzallik - bu tezkor ishlov berish vaqti; qismlar bir necha soat yoki kun ichida bajarilishi mumkin. Arzon narx yana bir muhim afzallikdir, chunki qoliplar talab qilinmaydi. Murakkab geometriyalarni qayta ishlash ham oson va ichki kanallar, pastki qismlar va organik shakllarning barchasiga osongina erishish mumkin. Dizayn iteratsiyalari juda oddiy - shunchaki CAD faylini o'zgartiring va qayta chop eting.
Biroq, bu texnologiyaning ba'zi cheklovlari bor. Qatlam chiziqlari aniq ko'rinadi. Mashinasozlik bilan solishtirganda, sirt qoplamasi qo'polroq. Ayniqsa, katta, tekis qismlar uchun egilish xavfi mavjud. Isitilgan qatlamlar va yopiq bosma kameralar bu muammoni kamaytirishi mumkin bo'lsa-da, xavf saqlanib qolmoqda.
FDM ABS prototiplarini yaratish uchun eng yaxshi qo'llanmalar quyidagilarni o'z ichiga oladi: kontseptsiya modellari, yig'ish sinovlari va sirt qoplamasi muhim talab bo'lmagan erta bosqichdagi funktsional prototiplar.
ABS prototip qismlari uchun CNC ishlov berish
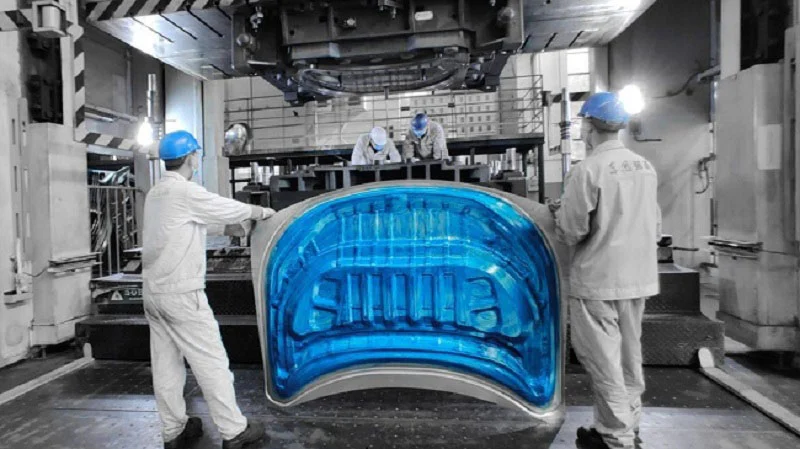
CNC ishlov berish subtektiv ishlab chiqarish usulidan foydalanadi. Qattiq ABS varag'i yoki novda dastgohga mahkamlanadi va material oxirgi shaklni hosil qilish uchun aylanuvchi kesish asboblari yordamida olib tashlanadi.
Ishlov berilgan ABS prototiplari yuqori o'lchov aniqligini ta'minlaydi, odatdagi bardoshlik ±0.05 millimetrni tashkil qiladi. Ular, shuningdek, yaxshiroq sirt qoplamasiga ega - 3D bosilgan qismlarga qaraganda silliqroq - va materialning yuqori mustahkamligiga ega. Ishlov berish jarayoni polimerning tuzilishini o'zgartirmaydi.
Kamchiliklari ma'lum geometriyalarni qayta ishlashda yotadi. Ichki tuzilmalarni qayta ishlash qiyin. Murakkab shakllar bir nechta o'rnatishni talab qiladi. Materiallar isrofi nisbatan yuqori.
ABS plastmassasini CNC ishlov berish uchun eng yaxshi qo'llanmalar quyidagilarni o'z ichiga oladi: funktsional sinov, mexanik komponentlar va yuqori aniqlik va mustahkamlikni talab qiladigan aniq yig'ilishlar.
Vakuumli quyish ABSga o'xshash prototip ishlab chiqarish uchun
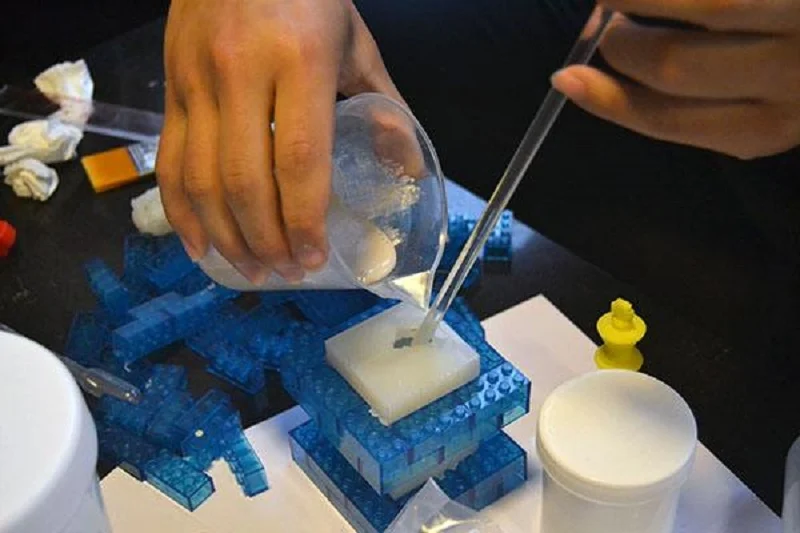
Vakuumli quyish silikon qolipdan bir nechta nusxalarni yaratadi. Qolipni yaratish uchun odatda bosilgan yoki ishlov berilgan asosiy naqsh ishlatiladi. Suyuq qatron vakuum ostida qolipga quyiladi. Qism qotib qoladi va demontaj qilinadi.
ABS vakuumli quyish usulida aynan ABS bo'lmagan, ammo xususiyatlari jihatidan ABSga o'xshash qismlar ishlab chiqariladi. Afzalligi shundaki, bitta qolipdan bir nechta bir xil prototiplar olinadi. Odatda 20 tagacha qism olinadi. Sirt qoplamasi silliq — in'ektsion qoliplashga yaqin.
ABSga o'xshash prototip qismlari uchun eng yaxshi ilovalar: kam hajmli ishlab chiqarish, mijozlar namunalari va bir nechta bir xil qismlar kerak bo'lganda ishlab chiqarishdan oldingi tasdiqlash.
ABS tezkor prototiplash usullarini tanlash qo'llanilish sohasiga bog'liq. Tezlik va narx 3D bosib chiqarishni afzal ko'radi. Aniqlik va mustahkamlik CNC ishlov berishni afzal ko'radi. Bir nechta bir xil qismlar vakuumli quyishni afzal ko'radi. To'g'ri ABS prototipini ishlab chiqarish jarayoni loyiha talablariga javob beradi.
ABS prototipini ishlab chiqarish va sifat nazorati
Ishlab chiqarish jarayonini tanlab, model tayyor bo'lgandan so'ng, nihoyat qismlarni ishlab chiqarishni boshlash vaqti keldi. Bu bosqich material tayyorlash, jarayonni nazorat qilish va tekshirishni o'z ichiga oladi.
Materialni tayyorlash
ABS materiallarining keng assortimenti mavjud va materialning sifati juda muhimdir.
Tanlov aniq talablarga bog'liq. Mustahkamlik talablari zarbaga chidamlilikni belgilaydi; issiqlikka chidamlilik maksimal ish haroratini belgilaydi; kimyoviy ta'sir qilish esa moylar, erituvchilar yoki tozalash vositalariga chidamlilikni belgilaydi. Qo'llash muhiti bu omillarning barchasini hisobga oladi - ichki, tashqi, yuqori yuklanish yoki estetik talablar.
ABSning keng tarqalgan sinflari umumiy maqsadli, yuqori zarbaga chidamli, issiqlikka chidamli va olovga chidamli. Ishlab chiqarishni boshlashdan oldin, siz ABS prototipini ishlab chiqarish uchun mos sinfni tanlashingiz kerak.
Ishlab chiqarish parametrlari
FDM 3D bosib chiqarishda, nozul harorati, yig'ish plastinka harorati, qatlam balandligi va bosib chiqarish tezligi sifatga ta'sir qiladi. Qatlam balandligi sirtni pardozlash va yig'ish vaqtini belgilaydi. Harorat qatlamlararo yopishishga va egilish xavfiga ta'sir qiladi.
CNC ishlov berishda kesish tezligi, uzatish tezligi, kesish chuqurligi va asbob tanlash ishlov berish natijalarini belgilaydi. Yuqori kesish tezligi sikl vaqtini qisqartirishi mumkin, ammo materialning erishiga yoki sirt qoplamasining pasayishiga olib kelishi mumkin. Asbobning holati juda muhim; zerikarli asbob kuyish izlarini qoldiradi.
Vakuumli quyish uchun qatronlarni aralashtirish nisbati, vakuum darajasi, qattiqlashish harorati va eritish vaqti qism sifatini belgilaydi. ABS prototipini ishlab chiqarish jarayoni izchillikni ta'minlash uchun ushbu parametrlarni aniq nazorat qilishni talab qiladi.
Sifatni tekshirish
Qismlar dastgohdan chiqarilgandan so'ng, ishchilar ularni belgilangan tartib-qoidalarga muvofiq tekshiradilar.
O'lchov o'lchovlari muhim o'lchamlarni tekshirish uchun ishlatiladi. Kaliperlar, mikrometrlar va koordinata o'lchash mashinalari (KOO) xususiyatlarning joylashuvi va o'lchamlarini tekshirish va tolerantliklarni tasdiqlash uchun ishlatiladi.
Vizual tekshirishlar sirt nuqsonlarini — masalan, chiziqlar, ishlov berish izlari, g'ovaklik yoki rang o'zgarishini tekshirish uchun ishlatiladi. Sirt sifatini tekshirishlar sirt pürüzlülüğünü o'lchash yoki sirt teksturasi talablarini tekshirish uchun ishlatiladi.
Funksional validatsiya sinovi qismni sinov uchun mo'ljallangan yig'ish muhitiga joylashtirishni o'z ichiga oladi. Bu uning mosligini, funktsiyasini va harakatini tekshiradi va qismning to'g'ri ishlashini ta'minlaydi.
Sifat nazorati ABS prototiplash ish jarayoniga integratsiyalashgan. Ishlab chiqarish boshlanishidan oldin tekshirish rejasi tuziladi. Barcha tekshirish natijalari hujjatlashtiriladi. Keyingi bosqichga o'tishdan oldin qismlar tasdiqlashdan o'tishi kerak.
Yuzaki ishlov berish ABS tezkor prototiplari uchun variantlar
Dastlabki prototip endi to'liq ishlayapti. Tashqi ko'rinishi hali mukammal bo'lmasligi mumkin bo'lsa-da, keyingi ishlov berish uning ko'rinishini, hissiyotini va ish faoliyatini yaxshilaydi. ABS prototipining sirtini qayta ishlash qo'pol detalni ko'rinishga keltiradi.
Zımpara va silliqlash
Zımparalash ishlab chiqarish jarayonida qolgan ko'rinadigan izlarni yo'qotadi. Masalan, 3D chop etishdan olingan qatlam chiziqlari va CNC ishlov berishdan olingan asbob izlari. Dag'aldan mayda donagacha asta-sekin zımparalash orqali sirt asta-sekin silliqlashadi.
Zımparalashdan keyin abrazivlash amalga oshiriladi. Abrazivlash g'ildiragi yoki mayda donali abraziv aralashmadan foydalanish sirtga yaltiroq ko'rinish berishi mumkin. Detal xuddi ishlov berilgandek ko'rinadi va teginishda silliq bo'ladi.
Bu prototiplar uchun eng keng tarqalgan ABS plastik sirtini pardozlash usuli. Bu oddiy va samarali, ammo vaqt talab etadi.
Bug'ni tekislash
Bug'ni tekislashda aseton bug'i ishlatiladi. Bug' ABS sirt qatlamini qisman eritadi, bu esa materialning ozgina oqishiga olib keladi, bu esa qatlam chiziqlarini yo'q qiladi va natijada yaltiroq, silliq sirt hosil bo'ladi.
Bu usul, ayniqsa, ABS 3D bosilgan qismlar uchun mo'ljallangan. U tez bajariladi va vizual sifatni sezilarli darajada yaxshilaydi, bu esa qismlarni xuddi inyeksiya usulida qoliplangandek ko'rinishga keltiradi.
Biroq, uning kamchiligi shundaki, u o'lcham o'zgarishiga olib kelishi mumkin. Sirtning ozgina erishi tufayli muhim o'lchamlar siljishi mumkin. Ushbu usulni ishlab chiqarish qismlariga qo'llashdan oldin sinovlarni o'tkazishga ishonch hosil qiling.
Bo'yash va qoplama
Bo'yoq rang qo'shadi, sirt kamchiliklarini yashiradi va ishlab chiqarish qolipini yaratishdan oldin mahsulotning tashqi ko'rinishini baholash imkonini beradi.
Ranglarni moslashtirish prototipning yakuniy mahsulotga mos kelishini ta'minlaydi. Bo'yoq qoplamalari mat, atlas, yaltiroq va teksturali effektlarni o'z ichiga oladi. Himoya qoplamalari tirnalishga yoki kimyoviy moddalarga chidamlilikni oshirishi mumkin.
Bu odatda astarni qo'llashni talab qiladi. ABS materiali bo'yoqqa yaxshi yopishadi, ammo erituvchiga asoslangan bo'yoqlar sirtni zanglashi mumkin. To'liq qatlamni qo'llashdan oldin moslikni sinab ko'ring.
To'qimachilik
Teksturalash inyeksion qoliplangan qismlarning taktil hissiyotini takrorlashi mumkin. Teksturalangan yuzalar sirtdagi nuqsonlarni yashirishi, tutqichni kuchaytirishi va realistik ko'rinish berishi mumkin.
Teksturalar chop etish, ishlov berish yoki keyingi ishlov berish jarayonida yaratilishi mumkin. Qum bilan tozalash bir xil mat qoplama hosil qiladi; kimyoviy o'yish o'ziga xos naqshlarni yaratadi; va qolip teksturalarini baholash uchun takrorlash mumkin.
ABS prototipini pardozlash nafaqat kosmetik ahamiyatga ega. Bu shuningdek, funksionallikka ham ta'sir qiladi. Silliq yuzalar ishqalanishni kamaytiradi; teksturali yuzalar tutqichni kuchaytiradi; bo'yalgan yuzalar esa korroziyaga chidamlilikni ta'minlaydi. Tanlangan sirtni qayta ishlashning o'ziga xos usuli prototipdan maqsadli foydalanishga bog'liq.
ABS tezkor prototiplashdan ishlab chiqarishga o'tish
Dizaynni tasdiqlash
Qolip ishlab chiqarishni davom ettirishdan oldin, mahsulotning funksionalligini tasdiqlash uchun prototiplardan foydalanish mumkin. Dizayn tasdiqlangan. Ushbu bosqichda modifikatsiya qilish qiymati nisbatan past. Qolip ishlab chiqarish boshlangandan so'ng, keyingi modifikatsiyalar qiymati sezilarli darajada oshadi.
Ishlab chiqarishga tayyorgarlik
Ishlab chiqarishni rejalashtirish boshlanadi. Mahsulot tuzilishi ishlab chiqarish talablariga javob beradigan tarzda optimallashtiriladi va material tanlovi yakunlanadi - bu prototiplashda ishlatiladigan bir xil material navi ommaviy ishlab chiqarish uchun ishlatilishini tasdiqlaydi. Yig'ish jarayonlari aniqlanadi va ish ko'rsatmalari tayyorlanadi.
ABS prototiplashdan ommaviy ishlab chiqarishga o'tishni boshqarish, prototiplash jarayonida olingan saboqlarni ishlab chiqarish jarayoniga qo'llash.
Kam hajmli va ommaviy ishlab chiqarish imkoniyatlari
Ishlab chiqarish hajmi ishlab chiqarish usulini belgilaydi.
Vakuumli quyish 10 dan 50 donagacha bo'lgan kichik partiyali ishlab chiqarish uchun mos keladi. Qolip narxi past va yetkazib berish muddati qisqa. Bu bozor sinovlari, sinov ishlab chiqarish va mijozlarga dastlabki yetkazib berish uchun idealdir.
Inyeksion kalıplama ko'p miqdorda ABS qismlarini ishlab chiqarish uchun mos keladi. Qolip narxi yuqoriroq, lekin bir birlik uchun narx pastroq. Dizayn yakunlangandan so'ng, u ommaviy ishlab chiqarishga mos keladi.
ABS past hajmli ishlab chiqarish prototiplash va ommaviy ishlab chiqarish o'rtasidagi tafovutni bartaraf etadi. Xuddi shu material va dizayn qo'llaniladi. O'tish silliq.
NOBLE’da ABS tezkor prototiplash xizmatlari
NOBLE ishlab chiqarish bo'yicha hamkordir. Asosiy e'tibor plastik va metall prototiplarni ishlab chiqish va ishlab chiqarishga qaratilgan. Prototiplash alohida xizmat emas. Bu uzoq muddatli munosabatlarning birinchi qadamidir.
ABS tezkor prototiplash to'liq ish jarayoniga mos keladi. Xizmat butun loyihani qamrab oladi. Dastlabki dizaynni ko'rib chiqish muammolarni erta aniqlaydi. Materialni tanlash dasturga mos keladi. Prototip ishlab chiqarish talabga mos keladigan to'g'ri jarayondan foydalanadi. Sirtni pardozlash tashqi ko'rinish va funksiyani yaxshilaydi. Yig'ish komponentlarni birlashtiradi. Yakuniy yetkazib berish tsiklni yakunlaydi.
ABS prototipini ishlab chiqarish imkoniyatlari
Plastik prototiplarni ishlab chiqarish bir nechta texnologiyalarni o'z ichiga oladi. ABS plastik prototiplarini yaratish FDM 3D bosib chiqarish, ABS qismlarini CNC ishlov berish, ABSga o'xshash nusxalar uchun vakuumli quyish va ishlab chiqarishga o'tish uchun in'ektsion qoliplash orqali qo'llab-quvvatlanadi.
Prototiplar gibrid yig'ishlarni talab qilganda metall ishlab chiqarish imkoniyatlari mavjud. CNC ishlov berish aniq metall qismlarni ishlab chiqaradi. Kam hajmli ishlab chiqarish qo'llab-quvvatlanadi.
Prototiplarni, kichik partiyalarni va ishlab chiqarish qismlarini qo'llab-quvvatlash
Qo'llab-quvvatlash tuzilishi loyiha bosqichiga mos keladi.
| Rivojlanish bosqichi | NOBLE qo'llab-quvvatlashi |
| Kontseptsiyani tasdiqlash | ABS prototiplari va tashqi ko'rinish modellari |
| Funktsional test | Muhandislik prototiplari |
| Mahsulotni tekshirish | Bir nechta prototip iteratsiyasi |
| Oldindan ishlab chiqarish | Kam hajmli ishlab chiqarish |
| ishlab chiqarish | Yakuniy plastik va metall komponentlar |
ABS prototipini ishlab chiqarish bir martalik hodisa emas. Bu dizayn yetuklashgan sari rivojlanib boradigan jarayon. NOBLE butun ishlab chiqish hayot aylanishini qo'llab-quvvatlaydi.
ABS prototipini ishlab chiqarish jarayoni bosqichma-bosqich farq qiladi. Dastlabki prototiplar tez va arzon. Keyingi prototiplar aniq va bardoshli. Ishlab chiqarish qismlari hajmi jihatidan tejamkor. O'tishni bir xil muhandislik guruhi boshqaradi.
ABS tezkor prototiplash haqida tez-tez so'raladigan savollar
ABS tezkor prototiplash uchun qanday jarayonlar qo'llaniladi?
| jarayon | Eng yaxshi uchun |
| FDM 3D bosib chiqarish | Tez va arzon prototiplar |
| CNC ishlov berish | Yuqori aniqlikdagi funktsional qismlar |
| Vakuumli quyish | Bir nechta ishlab chiqarishga o'xshash prototiplar |
ABS tezkor prototiplari qanchalik aniq?
Aniqlik jarayonga, qism geometriyasiga, materialning xatti-harakatlariga va bardoshlik talablariga bog'liq.
FDM 3D bosib chiqarish odatda yaxshi kalibrlangan mashinalar uchun ±0.2 mm ni ushlab turadi. Kattaroq qismlar ko'proq o'zgaruvchanlikka ega. CNC ishlov berish ±0.05 mm yoki undan yuqori ni ushlab turadi. Sirt qoplamasi silliqroq. Vakuumli quyish ikkalasi orasida joylashgan - aniqlik asosiy naqsh va qolipning qisqarishi bilan cheklangan.
Materialning o'ziga xosligi muhim. ABS egilib qoladi. U qisqaradi. Yupqa qismlar buziladi. Dizayn ushbu omillarni hisobga olishi kerak. Bardoshlilik talablari bosilgan qism yetarli yoki ishlov berilgan qism kerakligini aniqlaydi.
ABS tezkor prototiplashdan past hajmli ishlab chiqarish uchun foydalanish mumkinmi?
Ha! Prototiplar ishlab chiqarishga o'tishi mumkin. ABS qismlarini tezkor prototiplash ko'pincha ko'prik ishlab chiqarish, kichik partiyali ishlab chiqarish yoki in'ektsion kalıplama tayyorlash yo'lidagi birinchi qadamdir.
Vakuumli quyish har bir qolipda 10 dan 50 tagacha qism ishlab chiqaradi - bu sinov sinovlari va bozor sinovlari uchun mos keladi. CNC ishlov berish yuqori miqdordagi aniq qismlarni - yuzlab birliklarni qayta ishlaydi. Inyeksion quyish yuqori hajmli ishlab chiqarish uchun mo'ljallangan joy - asbob-uskunalar narxi yuqori, ammo har bir qism narxi past.
To'g'ri ABS tezkor prototiplash usulini qanday tanlashim mumkin?
Qaror qabul qilish bo'yicha qo'llanma juda oddiy. Tez kontsept modellari kerakmi? FDM 3D bosib chiqarishni tanlang. Yuqori aniqlik kerakmi? CNC ishlov berishni tanlang. Sinov yoki namunalar uchun bir nechta bir xil prototiplar kerakmi? Vakuumli quyishni tanlang. Ishlab chiqarish qismlari kerakmi? Inyeksion qoliplashni tanlang.
ABS prototipini ishlab chiqarish hamma uchun bir xil emas. Usul ishlab chiqish bosqichi va loyiha talablariga qarab tanlanadi. To'g'ri tanlov vaqt va pulni tejaydi. Noto'g'ri tanlov loyihani kechiktiradi.







