

Silikon vakuumli quyish tez prototiplash va kichik partiyalar ishlab chiqarish uchun mos bo'lgan keng tarqalgan zamonaviy jarayondir . Qismlar tezda demontaj qilinadi, sirt qoplamasi a'lo darajada va material xususiyatlari ommaviy ishlab chiqarish darajasidagi silikon xususiyatlariga mos keladi.
Biroq, nuqsonlar muqarrar - masalan, havo pufakchalari, to'liq to'ldirilmaganligi, sirt nuqsonlari va egrilik. Bu jarayon nisbatan sezgir; hatto materiallar, qoliplar yoki vakuum darajasidagi kichik o'zgarishlar ham jiddiy muammolarga olib kelishi mumkin.
Umumiy nuqsonlar Silikon vakuumli quyish
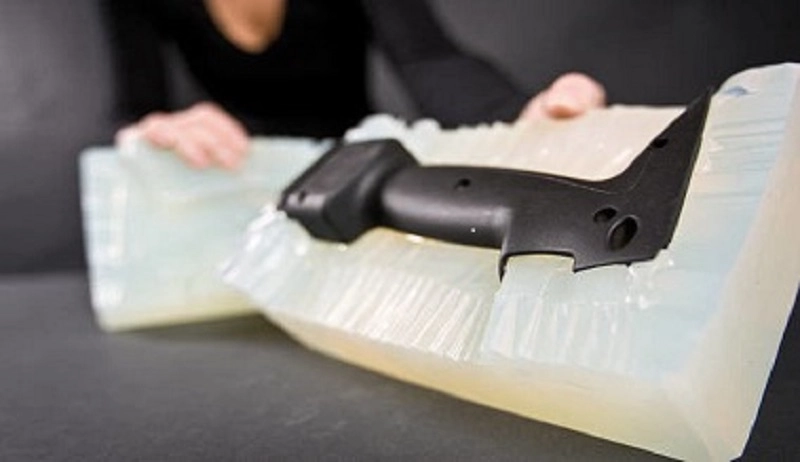
Silikon vakuumli quyishda nuqsonlarga duch kelganmisiz? Bunga misollar pufakchalar, sirt pürüzlülüğü va chaqnashdir. Bu nuqsonlarning har biri tashqi ko'rinishga, o'lchamlarga, mexanik xususiyatlarga yoki ishlab chiqarish samaradorligiga ta'sir qilishi mumkin. Bu nuqsonlarni tushunish ularni bartaraf etishning birinchi qadamidir.
Havo pufakchalari (bo'shliqlar)
Tutilib qolgan havo bo'shliqlarni hosil qiladi. Ichki teshiklar qismning mustahkamligini pasaytiradi, sirt teshiklari esa sirt qoplamasini buzadi. Buning bir nechta sabablari bor - degazatsiyaning yetarli emasligi, vakuumni ushlab turish vaqtining yetarli emasligi va qolip shamollatish kanalining noto'g'ri dizayni.
Profilaktik choralar to'g'ri degazatsiyani o'z ichiga oladi. Qatron vakuum ostida yetarli vaqt davomida dam olishi kerak. Qolip qatronni to'ldirish jarayonida havo chiqib ketishi uchun shamollatish kanallari bilan jihozlangan bo'lishi kerak. Vakuum darajasi material talablariga javob berishi kerak.
Qisqa kadrlar
Qolipni ochganingizda, uning to'ldirilmaganligini, detalning to'liq emasligini va detallarni qayta ishlashning yomonligini ko'rasiz. Sababi oddiy. Bu qatronning haddan tashqari yopishqoqligi yoki materialning yetarlicha kiritilmaganligi bilan bog'liq bo'lishi mumkin. Shu bilan bir qatorda, aralashma bo'shliq to'liq to'ldirilmasdan oldin qotib qolgan bo'lishi mumkin.
To'liq bo'lmagan plomba muammosini hal qilish jarayonni sozlashni talab qiladi. Material hajmini oshiring. Oldindan qizdirish orqali qatron yopishqoqligini kamaytiring. Aralashtirish va in'ektsiya o'rtasidagi vaqt oralig'ini qisqartiring.
Flash
Ajratish chizig'i bo'ylab yupqa qatron qatlami oqib chiqadi. Qismning chekkalari notekis, ortiqcha chaqnash mavjud. Mog'or yeyilishi oqishiga olib kelishi mumkin. Noto'g'ri joylashish qatronning toshib ketishiga olib kelishi mumkin. Haddan tashqari in'ektsiya bosimi qatronning toshib ketishiga olib kelishi mumkin.
Chaqnash belgisi - bu sizning qolipingizga texnik xizmat ko'rsatish kerak. Hizalanishni tekshirish kerak. Inyeksiya bosimi material va geometriyaga mos kelishi kerak.
Warpage
Deformatsiyadan keyin qismlar deformatsiyalanadi. Katta, ingichka qismlar eng zaif hisoblanadi. Yassi qismlar burishadi. Uzun qismlar egiladi. Buning sababi differentsial qattiqlashuv yoki sovutish kuchlanishidir. Bir qism boshqasiga qaraganda tezroq qattiqlashadi. Ichki kuchlanish qismni shakldan chiqaradi.
Profilaktika bir tekis qattiqlashishga qaratilgan. Pech haroratini sozlang. Issiqlikning bir tekis taqsimlanishini ta'minlang. Qalinlikdan yupqalikka o'tishni kamaytirish uchun qism geometriyasini o'zgartiring.
Yuzaki nuqsonlar
Chiziqlar. Chuqurchalar. Noto'g'ri joylar. Sirt silliq emas. Asosiy naqshda nuqsonlar bo'lishi mumkin. Qolip yuzasi shikastlangan bo'lishi mumkin. Qatronning o'zi notekis sirt hosil qilishi mumkin.
Yechim har bir bosqichda sifat nazorati hisoblanadi. Asosiy naqshni tekshiring. Qolip yuzasini himoya qiling. Qatronlar holatini nazorat qiling.
O'lchovdagi noaniqlik
Ehtiyot qismlar bardoshlik chegarasidan tashqarida. Teshiklar bir-biriga mos kelmaydi. Interfeyslar bir-biriga mos kelmaydi. Muammoga uchta omil sabab bo'ladi. Silikon qolipining qisqarishi. Qatronlarning qisqarishi. Qattiqlashuv paytida harorat o'zgarishi.
Kompensatsiya empirik ma'lumotlarni talab qiladi. Qolip va qatrondagi qisqarishni o'lchang. Asosiy naqsh o'lchamlarini shunga mos ravishda sozlang. Qattiqlashish haroratini boshqaring.
To'liq bo'lmagan davolash
Qismlar yumshoqligicha qolmoqda. Ular yopishqoq. Ular mexanik mustahkamlikka ega emas. Sababi oddiy: qatron to'liq o'zaro bog'lanmagan. Noto'g'ri aralashtirish nisbati. Noto'g'ri aralashtirish. Yomon qotib qolish sharoitlari. Mog'orni yo'qotuvchi vositalardan ifloslanish.
Tuzatish jarayon intizomidir. Qatron nisbatini tekshiring. Aralashtirish vaqtini uzaytiring. Pech haroratini saqlang. Qolipni sikllar orasida tozalang.
Rang o'zgarishi
Bir partiyadan olingan qismlar har xil ko'rinadi. Biri och. Biri to'q. Pigmentlarni aralashtirish nomuvofiq. Qatronlar partiyalari har xil. Qattiqlashish sharoitlari rangni o'zgartiradi.
Standartlashtirish ishlari olib borilmoqda. Oldindan tortilgan pigment paketlaridan foydalaning. Aralashtirish uskunasini sozlang. Qattiqlashuv siklini boshqaring.
Ushbu sakkizta nuqson silikon vakuumli quyishdagi ko'pgina muammolarni qamrab oladi. Har birining sababi bor. Har birining yechimi bor. Keyingi bo'limda ushbu yechimlarni qanday amalga oshirish ko'rsatilgan.
Vakuumli quyish nuqsonlarining sabablari
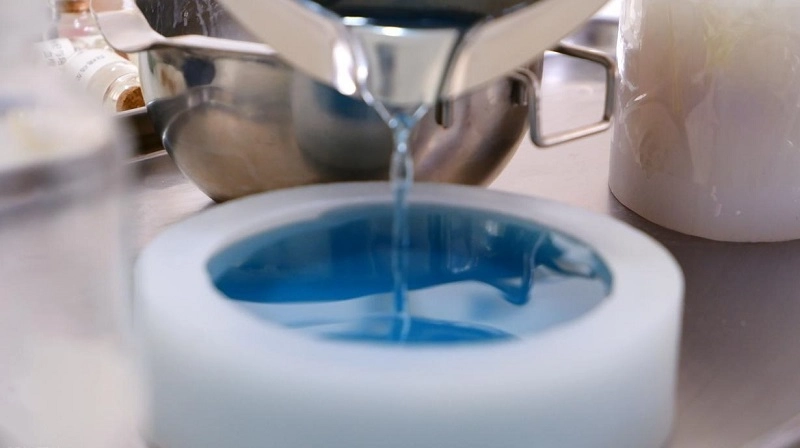
Nuqsonlar shunchaki alomatlar; asl sabablar chuqurroq darajada yotadi. Agar faqat sirt darajasidagi muammolar hal qilinsa, muammo yana paydo bo'ladi; faqat asosiy sababni aniqlash orqali muammoni to'liq hal qilish mumkin. Quyidagi beshta toifa silikon vakuumli quyishdagi nosozliklarning ko'pgina sabablarini qamrab oladi.
Moddiy masalalar
Qatron butun jarayonning kalitidir. Sifatsiz qatronlar sifatsiz qismlarga olib keladi.
Muddati o'tgan qatron o'zining reaktivligini yo'qotdi, bu esa to'liq qotib qolmasligiga va qismlarning yumshoq bo'lib qolishiga olib keldi.
Noto'g'ri aralashtirish nisbatlari stexiometrik nomutanosiblikka olib kelishi mumkin. Juda ko'p asos qismlarni yopishqoq qiladi; juda ko'p qotiruvchi vosita ularni mo'rt qiladi.
Namlik ifloslanishi nam saqlash muhitidan kelib chiqadi. Suv qatron bilan reaksiyaga kirishib, mexanik xususiyatlarni yomonlashtiradigan pufakchalarni hosil qiladi.
Yomon saqlash sharoitlari — yuqori harorat, yorug'lik va havo — material qolipga tushmasdan oldin ham uning xususiyatlarini yomonlashtirishi mumkin.
Materiallarning nomuvofiqligi qatlamlar yoki qo'shimchalar orasidagi delaminatsiyaga yoki bog'lanishning buzilishiga olib kelishi mumkin.
Birinchi qadam materialni tekshirishdir. Agar qatron sifatsiz bo'lsa, boshqa hech narsa yordam bermaydi.
Mog'or dizaynidagi muammolar
Qolip qismning shaklini belgilaydi. Noto'g'ri dizayn muqarrar ravishda qism sifatining yomonlashishiga olib keladi.
Darvozaning joylashuvi erigan materialning oqimini belgilaydi. Darvozaning noto'g'ri joylashuvi turbulentlikka olib kelishi mumkin. Turbulentlik havoni ushlab qoladi va bu havo cho'ntaklarining paydo bo'lishiga olib keladi.
Yetarli shamollatish havoning chiqib ketishiga to'sqinlik qiladi. Chiqib keta olmaydigan siqilgan havo qismda teshiklar hosil qiladi.
Noto'g'ri ajratish chizig'i dizayni demontaj paytida qismning chaqnashiga yoki yirtilishiga olib kelishi mumkin.
Noto'g'ri qolip dizayni qatronning bir tekis oqishiga to'sqinlik qilishi mumkin, bu esa to'ldirishning yetarli emasligiga va natijada qisman egrilikka olib keladi.
Qolip ishlab chiqarish vositasi bo'lib, uning dizayni jarayon talablariga javob berishi kerak.
Jarayon parametrlaridagi xatolar
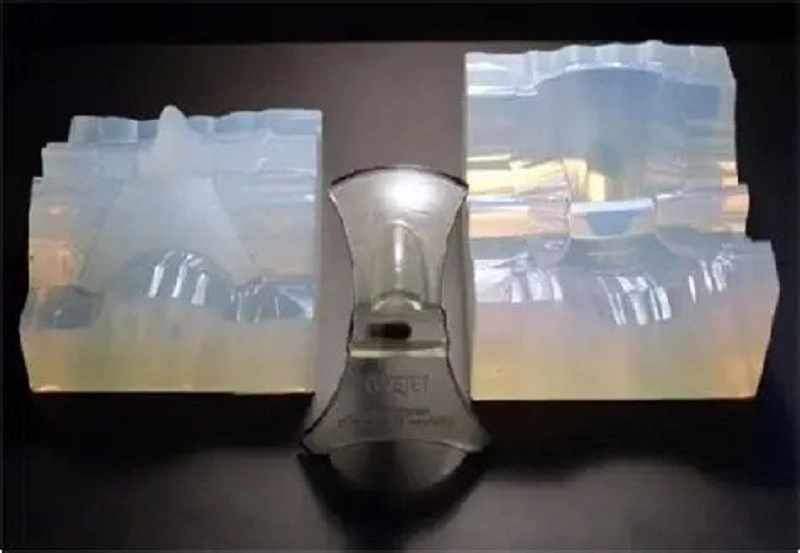
Mashina qat'iy ko'rsatmalarga muvofiq ishlaydi; noto'g'ri sozlamalar noto'g'ri natijalarga olib keladi.
Vakuum juda pastmi? Qatron ichida qolgan havo pufakchalar hosil qiladi.
Quyish tezligi juda tezmi? Turbulentlik havoni ushlab qoladi. Quyish tezligi juda sekin. Qatron qolipni to'ldirishdan oldin qotib qoladi.
Agar qattiqlashish harorati juda past bo'lsa, reaksiya to'liq bo'lmaydi; agar juda yuqori bo'lsa, bu qismning yonishiga olib keladi.
Agar qotib qolish vaqti juda qisqa bo'lsa, detal yetarlicha qotib qolmaydi; agar u juda uzoq bo'lsa, qolip yomonlashadi.
Agar detal juda erta demontaj qilinsa, u yirtilib ketadi; agar juda kech bo'lsa, qolipga yopishib qoladi.
Har bir parametr optimal diapazonga ega. Agar u ushbu diapazonda qolsa, detal sifati qoniqarli bo'ladi; agar u ushbu diapazondan oshib ketsa, nuqsonlar paydo bo'ladi.
Operator xatolari
Silikon vakuumli quyish jarayoni avtomatlashtirilishi mumkin, ammo operator hali ham juda muhimdir.
Agar qo'lda bajariladigan operatsiyalar izchil bo'lmasa, mashina har safar turli holatdan ishga tushadi. Natijada, yakuniy qismlar izchil bo'lmaydi.
Agar qatron aniq o'lchanmasa, aralashtirish nisbati noto'g'ri bo'ladi va qattiqlashish natijasi kutilganidek bo'lmaydi.
Agar qatron to'g'ri aralashtirilmasa, idishning pastki qismida aralashtirilmagan qatron qoladi. Keyin bu aralashtirilmagan qatron qolipga oqib tushadi va detal to'g'ri qotib qolmaydi.
Keng tarqalgan foydalanish xatolariga teri yog'lari bilan ifloslanish, mog'orni yo'qotuvchi vositani juda ko'p ishlatish va asboblarni tasodifan tushirib yuborish kiradi.
Ushbu muammolarning oldini olishning eng yaxshi yo'li - bu tegishli mashg'ulotlar, standart operatsion protseduralar va ehtiyotkorlik bilan nazorat qilishdir.
Mog'or kiyimi
Silikon qoliplar iste'mol qilinadigan materialdir. Har bir quyish sikli ma'lum darajada aşınmaya olib keladi.
Birinchi belgi chaqnashdir. Ajralish chizig'i eskira boshlaydi va qolipdan qatron oqib chiqa boshlaydi. Keyin o'lchamlarda o'zgarishlar paydo bo'ladi. Qolip yumshoqroq bo'ladi va cho'zila boshlaydi. Muhim o'lchamlar o'zgara boshlaydi.
Qolip yuzasi eskirgan sari, detal yuzasi qo'pollashadi va mayda detallar asta-sekin yo'qoladi. Detalning mustahkamligi ham pasayadi. Dastlabki bir nechta detal odatda yaxshi bo'ladi, ammo oxirgi bir nechtasi qoldiqqa aylanishi mumkin.
Ushbu muammolarning oldini olish uchun qolipning ishlash muddatini kuzatib boring va uni o'z vaqtida almashtiring. Uni xizmat qilish muddati tugaganidan keyin ishlatmang.
Ushbu beshta toifa silikon vakuumli quyishdagi nuqsonlarning asosiy sabablarini qamrab oladi. Ushbu muammolarni tizimli ravishda topish va hal qilish orqali nuqsonlar darajasini kamaytirish, hosildorlikni oshirish va ishlab chiqarishni yanada ravonroq amalga oshirish mumkin.
Silikon vakuumli quyishdagi nuqsonlarning oldini olish
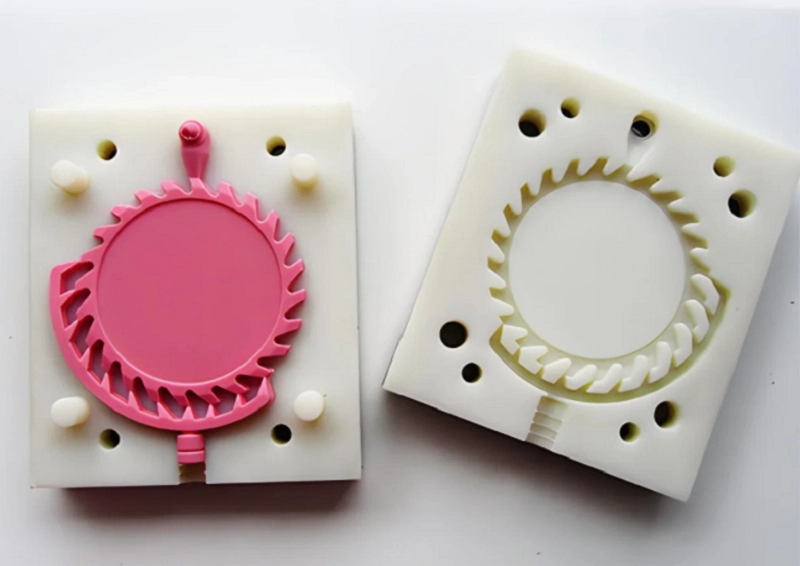
Oldini olish qayta ishlashga qaraganda ancha arzonga tushadi. Nuqsonlarning asosiy sabablarini tizimli ravishda hal qilish orqali hosildorlikni oshirish mumkin. Quyidagi to'qqizta soha silikon vakuumli quyishda samarali ekanligi isbotlangan amaliy usullarni qamrab oladi.
Master Pattern sifatini yaxshilang
Asosiy naqsh hamma narsani belgilaydi. Uning sirt qoplamasi oxirgi qismning sirt qoplamasiga aylanadi va o'lchov aniqligi oxirgi tolerantliklarni belgilaydi. Yomon asosiy naqsh har doim yomon qismlarga olib keladi.
Asosiy naqshni ehtiyotkorlik bilan tugating. Barcha tirnalishlarni olib tashlash uchun sirtni zımparalang va sayqallang.
Asosiy naqshni yaxshilab tozalang. Chang va barmoq izlari silikon qolipga o'tishi mumkin va qolip bu nuqsonlarni har bir quyilgan qismga o'tkazadi.
O'lchov aniqligini tekshiring. Muhim xususiyatlarni o'lchang va asosiy naqsh dizayn talablariga mos kelishini tasdiqlang. Bu ishlab chiqarish jarayonidagi birinchi sifat nazorat nuqtasidir. Uni e'tiborsiz qoldirmang.
optimallashtirish Bo'lib qolib dizayni
Qolip butun jarayonning asosidir. Yaxshi ishlab chiqilgan qolip ishlab chiqarishni osonlashtiradi, yomon dizayn esa takroriy nuqsonlarga olib keladi.
Qatronlar muammosiz oqishi va pufakchalar hosil qilishi mumkin bo'lgan turbulentlikning oldini olish uchun darvozalarni to'g'ri joylarga joylashtiring.
Yetarli miqdorda shamollatish teshiklarini qo'shing. Qatron qolipni to'ldirganda havo muammosiz chiqib ketishi kerak. Shamollatishning yomonligi yoki shamollatish teshiklarining tiqilib qolishi havoni ushlab qoladi, bu esa bo'shliqlar va havo pufakchalarini hosil qiladi.
Ajratish chizig'ini ehtiyotkorlik bilan loyihalang. Ajratish chizig'ining noto'g'ri joylashuvi chaqnashga olib kelishi va demontajni qiyinlashtirishi mumkin.
Yaxshi qolip dizayni qatronni oqimga qarshi majburlash o'rniga, uning tabiiy oqimiga mos keladi.
Qatronni to'g'ri tayyorlang
Qatron tayyorlash izchil ishlab chiqarish natijalarini ta'minlashning asosiy bosqichidir.
Aniq o'lchash uchun shkaladan foydalaning. To'g'ri aralashtirish nisbatiga qat'iy rioya qiling.
Yaxshilab aralashtiring. Barcha materiallar bir tekis aralashganligiga ishonch hosil qilish uchun idishning yon va pastki qismini qirib oling. Yomon aralashtirish ba'zi joylarning qotib qolishiga olib kelishi mumkin.
Vakuumli degazatsiyani amalga oshiring. Erigan havoni olib tashlash uchun qatronni vakuum ostida yetarlicha uzoq vaqt ushlab turing. Sirt pufakchalarini olib tashlashning o'zi yetarli emas. Qatron ichidagi havo pufakchalarini ham olib tashlash kerak.
Materiallarni ehtiyotkorlik bilan ishlating. Yog ', namlik yoki eski qatron bilan ifloslanish butun partiyaga zarar etkazishi mumkin.
Vakuum sharoitlarini boshqarish
Vakuum nafaqat gazni tozalash uchun, balki qatronning qolipni to'ldirishiga yordam berish uchun ham ishlatiladi.
To'g'ri vakuum darajasini o'rnating. Agar vakuum juda past bo'lsa, havo tiqilib qoladi. Agar u juda yuqori bo'lsa, qatron qaynab, yangi nuqsonlar paydo bo'lishi mumkin.
Vakuum vaqtini boshqaring. Qatron gazsizlantirish va quyish paytida vakuum ostida qolishi kerak. Qatron kirishdan oldin qolip to'liq bo'shatilgan bo'lishi kerak.
To'g'ri quritish sharoitlarini saqlang
Qattiqlashuv suyuq qatronni qattiq qismlarga aylantiradi. Agar sharoitlar to'g'ri nazorat qilinmasa, qismlar to'liq qotib qolmasligi yoki deformatsiyalanishi mumkin.
Pech haroratini boshqaring. Bir necha daraja harorat farqi qotib qolish tezligini o'zgartirishi mumkin. Pech ichidagi notekis harorat qismning nomutanosib ishlashiga olib kelishi mumkin.
To'g'ri qotib qolish vaqtini belgilang. Yetarlicha qotib qolmagan qismlar yumshoq va kuchsiz bo'ladi, ortiqcha qotib qolgan qismlar esa mo'rt bo'lib qolishi mumkin.
Atrof-muhit sharoitlarini kuzatib boring. Namlik va havo oqimi qotib qolish natijasiga ta'sir qilishi mumkin.
Silikon qoliplarni ehtiyotkorlik bilan ishlating
Silikon qoliplar nisbatan mo'rt. Noto'g'ri foydalanish qolipning yemirilishini tezlashtiradi.
Sekinlik bilan demontaj qiling. Qismni majburan chiqarib olmang. Havo bosimidan foydalaning yoki ehtiyotkorlik bilan qismni qolipdan ajratib oling.
Mog'orni tozalash uchun abraziv vositalardan foydalanishdan saqlaning. Qattiq tozalash usullari mog'or bo'shlig'i yuzasiga zarar etkazishi mumkin.
Qoliplarni tekis va toza saqlang. Ularni yorug'likdan, yuqori haroratdan va bosimdan saqlang.
Qoliplarni muntazam ravishda tekshirib turing. Yirtilgan joylar, eskirgan ajratish chiziqlari va sirtning eskirganligini tekshiring. Qolip nuqsonli qismlarni ishlab chiqarishni boshlashdan oldin uni almashtiring.
Ishlab chiqarish uchun ehtiyot qismlarni loyihalash
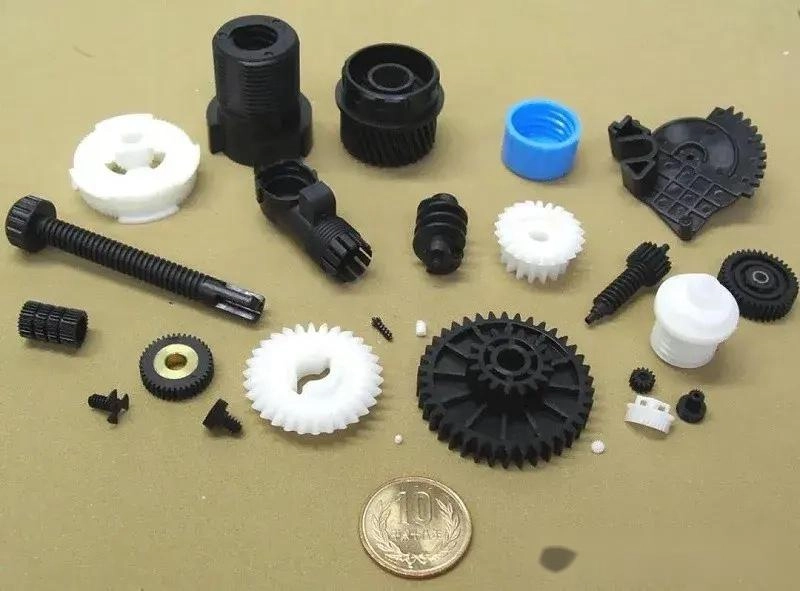
Devor qalinligini bir xilda saqlang. Qalin qismlar notekis qisqarishi mumkin, yupqa qismlar esa to'g'ri to'ldirilmasligi mumkin.
Pastki kesiklarni kamaytiring. Chuqur pastki kesiklar demontaj paytida qolipga tushadigan yukni oshiradi va shikastlanishga olib kelishi mumkin.
Yumaloq burchaklar qo'shing. O'tkir burchaklar stress nuqtalarini hosil qiladi va havoni ushlab qolishi mumkin.
Oqim yo'llarini yaxshilang. Qatron bo'shliqning har bir batafsil maydoniga yetib borishi kerak. Dizayn qatron oqimini to'sib qo'ymasligi kerak.
Operatsion protseduralarni standartlashtirish
Qatron tayyorlash, degazatsiya qilish, quyish, qattiqlashtirish, demontaj qilish va tekshirish kabi har bir bosqichni hujjatlashtiring.
Poyezd operatorlari. Hamma bir xil ish tartibiga amal qilishi kerak. Ishlash usullaridagi farqlar qismlar sifatidagi farqlarga olib kelishi mumkin.
Jarayonni boshqarishdan foydalaning. Jarayon parametrlarini o'rnating, ularni doimiy ravishda kuzatib boring va ular o'zgarib ketganda o'zgarishlar kiriting.
Muntazam sifat tekshiruvlarini o'tkazing
Tekshirish muammolarni erta aniqlashga yordam beradi. Muammo qanchalik erta aniqlansa, uni tuzatish shunchalik oson bo'ladi.
| Vizual tekshirish | Sirtdagi nuqsonlarni odatda to'g'ridan-to'g'ri ko'rish mumkin, jumladan, yoriqlar, chuqurchalar, chaqnashlar va rang farqlari. |
| O'lchovli o'lchov | Muhim o'lchamlar bardoshlik doirasida qolishi kerak. |
| Og'irlikni taqqoslash | Ichki bo'shliqlari bo'lgan qismlar qattiq qismlarga qaraganda kamroq og'irlik qiladi. |
| Yig'ish sinovi | Qismlar bir-biriga to'g'ri mos kelishi kerak. Agar ular mos kelmasa, bu jarayonda o'zgarishni ko'rsatishi mumkin. |
| Funktsional test | Ehtiyot qismlar haqiqiy foydalanish talablariga javob berishi va kutilgan sharoitlarda sinovdan o'tkazilishi kerak. |
Ushbu to'qqizta oldini olish usuli silikonni vakuumli quyish jarayonining barchasini qamrab oladi. Ularni nuqson darajasini kamaytirish, hosildorlikni oshirish va ishlab chiqarishni barqarorroq va oldindan aytib bo'ladigan qilish uchun tizimli ravishda qo'llang.
Silikon vakuumli quyish yechimlari uchun NOBLE bilan hamkorlik qiling
NOBLE metall va plastmassani qayta ishlashga ixtisoslashgan. Bizning ishimiz shunchaki ehtiyot qismlar ishlab chiqarish bilan cheklanib qolmaydi. Bu to'liq yechimlarni taqdim etish bilan bog'liq. Ishonchli, yuqori sifatli komponentlar va yig'ilishlarga muhtoj mijozlar biz bilan ishlashni afzal ko'rishadi.
Biz loyihalarni dastlabki bosqichlardan boshlab, jumladan, dizaynni qo'llab-quvvatlash, prototiplash, ishlab chiqarish, pardozlash va yig'ishni qo'llab-quvvatlaymiz. Barcha jarayonlar bitta tom ostida bajarilishi mumkin.
Bizning muhandislik tajribamiz, ilg'or qayta ishlash imkoniyatlarimiz va qat'iy sifat menejmenti butun jarayonni bir-biri bilan bog'liq holda saqlash uchun birgalikda ishlaydi. NOBLE mijozlarga g'oyalarni ishlab chiqarishga tayyor mahsulotlarga samarali aylantirishga yordam beradi.
Dizayndan tortib yig'ishgacha bo'lgan keng qamrovli ishlab chiqarish imkoniyatlari
Bitta yetkazib beruvchi butun ishlab chiqarish zanjirini boshqarishi mumkin, bu esa bir nechta ishlab chiqarish hamkorlarini muvofiqlashtirish zaruratini bartaraf etadi.
Dizaynni qo'llab-quvvatlash va muhandislik yordami mahsulot dizaynini optimallashtirishga, ishlab chiqarishni yaxshilashga va materiallarni tanlash bo'yicha ko'rsatmalar berishga, ishlab chiqarish samaradorligini oshirishga yordam beradi.
Prototipni ishlab chiqish tezkor tasdiqlashni qo'llab-quvvatlaydi. To'liq miqyosli ishlab chiqarishga o'tishdan oldin, dizaynni sinab ko'rish va takomillashtirish uchun kam hajmli ishlab chiqarish yechimlaridan foydalanish mumkin.
Metallga ishlov berish CNC ishlov berish , metall listlarni tayyorlash va sirtni pardozlashni o'z ichiga oladi. Bu imkoniyatlar murakkab tuzilmalar va qattiq bardoshliklarni qo'llab-quvvatlaydi.
Plastikni qayta ishlash silikon vakuumli quyish va in'ektsion qoliplash kabi bir nechta ishlab chiqarish texnologiyalarini qamrab oladi . To'g'ri plastik ishlab chiqarish usuli mahsulot qo'llanilishiga qarab tanlanadi.
Sirtni pardozlash va ikkilamchi ishlov berish mahsulotning tashqi ko'rinishi va ish faoliyatini, jumladan, qoplamalar, teksturalar va qo'shimcha ishlov berishdan keyingi operatsiyalarni yanada yaxshilaydi.
Yig'ish va yakuniy mahsulot integratsiyasi to'liq yetkazib berishni ta'minlaydi. Faqat alohida qismlar emas, balki foydalanishga tayyor tayyor yig'malar ham.
Sifat menejmenti xalqaro standartlarga muvofiq sertifikatlangan
ISO 9001:2015 jarayonlarni boshqarish, doimiy takomillashtirish va mijozlar ehtiyojini qondirishni boshqarishni o'z ichiga olgan izchil sifat menejmenti tizimini namoyish etadi.
ISO 13485:2016 tibbiy asboblar ishlab chiqarishni nazorat qilinadigan jarayonlar, hujjatlashtirish, kuzatib borish va qat'iy sifat talablari bilan qo'llab-quvvatlaydi.
Ushbu sertifikatlar NOBLE ning kundalik faoliyat standartlarini belgilaydi. Talabchan sohalardagi mijozlar ishonchli sifat kafolati uchun ushbu tizimlarga tayanadilar.
FAQ
Silikon qolip odatda nechta qism ishlab chiqarishi mumkin?
Silikon qolip odatda 20 dan 30 gacha qism ishlab chiqaradi. Oddiy qismlar taxminan 40 qismga yetishi mumkin. Murakkab dizaynlar yoki demontaj paytida ko'proq aşınmaya olib keladigan qismlar qolipning ishlash muddatini tezroq qisqartiradi.
Mog'orning ishlash muddati, shuningdek, qatron haroratiga, qotib qolish sharoitlariga va ishlov berish usullariga bog'liq. Mog'orning ishlashini kuzatib boring va nuqsonlar tez-tez uchrab turishidan oldin uni almashtiring.
Vakuumli quyish jarayonida pufakchalar paydo bo'lishiga nima sabab bo'ladi?
Pufakchalar odatda yetarli darajada gazsizlantirishdan kelib chiqadi. Qatron erigan havoni chiqarish uchun vakuum ostida yetarlicha uzoq vaqt turishi kerak.
Qolip ichida havo tiqilib qolishi yana bir keng tarqalgan sababdir. Yomon shamollatish havoning chiqib ketishiga to'sqinlik qiladi. Noto'g'ri quyish usullari ham qatronni uzatish paytida havo kirishiga olib kelishi mumkin.
Vakuumli quyma qismlarning qiyshaygan qismlarini ta'mirlash mumkinmi?
Ba'zi deformatsiyalangan qismlarni ta'mirlash mumkin. Yengil deformatsiyalarni nazorat ostida isitish va tegishli moslamalar yordamida tuzatish mumkin.
Biroq, murakkab egri chiziqlarga yoki kuchli deformatsiyaga ega qismlarni odatda ta'mirlab bo'lmaydi. Ta'mirlashdan ko'ra oldini olish yaxshiroqdir. Qattiqlashish haroratini nazorat qiling va qalin va ingichka qismlar o'rtasida to'satdan o'tishlardan saqlaning.
Silikon vakuumli quyish qanchalik aniq?
Odatda o'lchovli bardoshlik ±0.10 mm dan ±0.30 mm gacha. Asosiy naqshning sifati maksimal aniqlikka bog'liq. Qatronlarning qisqarishi o'lchov o'zgarishlariga olib keladi va qolipning aşınması vaqt o'tishi bilan bardoshlikni oshiradi.
Nima uchun silikon qoliplar eskiradi?
Silikon qoliplari bir nechta omillar ta'sirida asta-sekin parchalanadi.
Takroriy quyish sikllari mexanik charchoqqa olib keladi. Demontaj paytidagi stress qolip bo'shlig'i yuzasiga zarar etkazishi mumkin. Qatron tarkibidagi kimyoviy moddalar asta-sekin silikonning ishlashiga ta'sir qilishi mumkin va yuqori harorat qolipning qarishini tezlashtirishi mumkin.






