
Kirish
Tez prototiplash va kam hajmli ishlab chiqarish haqida gap ketganda, qanday ishlab chiqarish jarayonlari xayolga keladi ? Aslida, har qanday jarayondan foydalanish mumkin — barchasi xarajat va vaqtga bog'liq: qaysi variant pulga yaxshiroq qiymat beradi va tezroq?
Ushbu maqolada men siz bilan tezkor prototiplash va kam hajmli ishlab chiqarish uchun eng mos bo'lgan ikkita jarayonni - vakuumli quyish va 3D bosib chiqarishni ko'rib chiqaman.
Ushbu tahlil dizayn guruhlariga quyidagilarni o'rgatadi: Har bir usul uchun xarajatlar tuzilmalari. Nazariy da'volar emas, balki real dunyo tezligi. – Materiallar variantlari va ularning chegaralari. Ular shuningdek, geometrik erkinlik va replikatsiya aniqligi haqida bilib olishadi. Eng muhimi, ular bir jarayonning boshqasidan aniq ustun bo'lgan hajm chegarasini o'rganadilar. Marketingda ortiqcha gap yo'q. Faqat mahsulotlarni jo'natishga muhtoj odamlar uchun amaliy ko'rsatma.
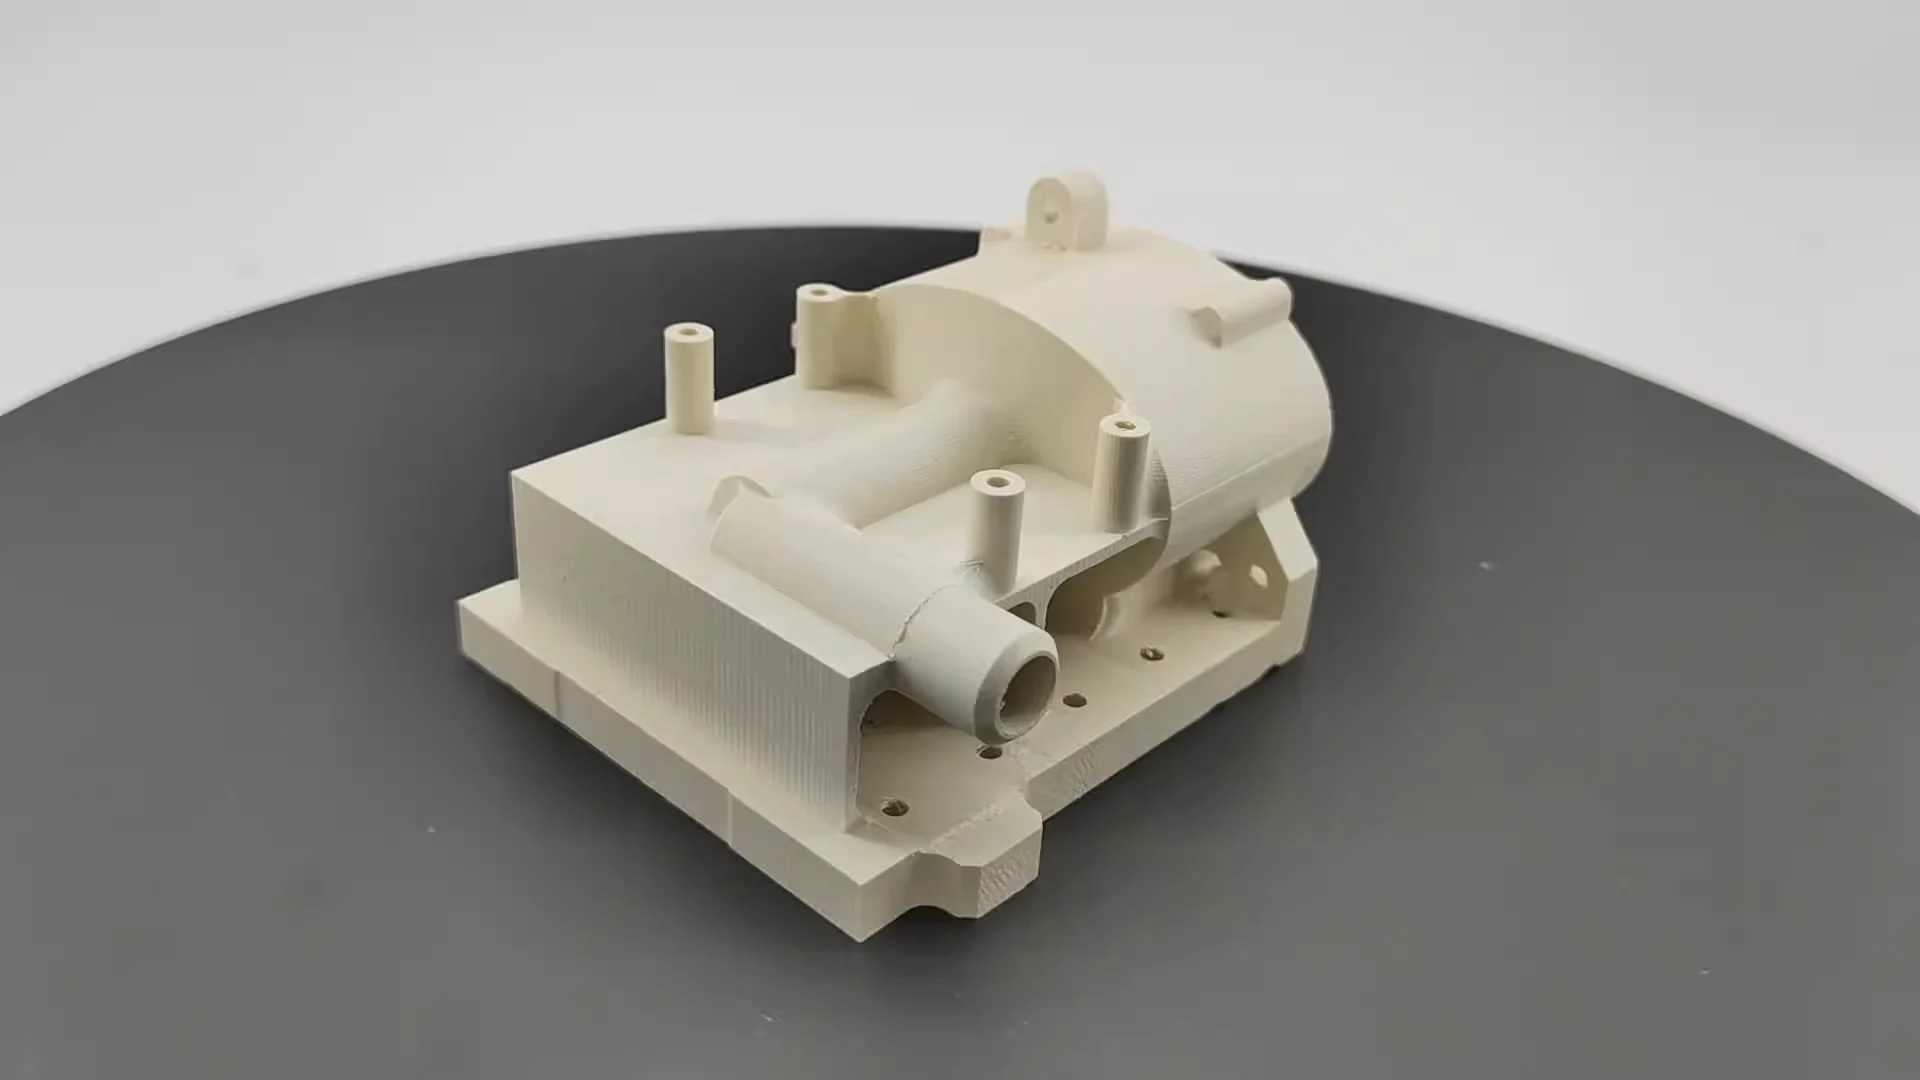
Vakuumli quyish nima?
Vakuumli quyishga qisqacha nazar. Jarayon uchta asosiy bosqichdan iborat.
Birinchidan, muhandis odatda 3D bosib chiqarish yoki metallga ishlov berish yordamida usta qolip yaratadi (men bu jarayonni alohida maqolada yoritib beraman). Keyin u idish ichiga osib qo'yiladi va uning atrofiga suyuq silikon kauchuk quyiladi. Keyin, barcha havo pufakchalarini olib tashlash uchun vakuum kamerasi ishlatiladi.
Silikon qotib qolgandan so'ng, silikon blok kesiladi va asosiy qolip olib tashlanadi. Qolgan narsa bu detalning shakliga mos keladigan nozik detallarga ega egiluvchan bo'shliqdir.
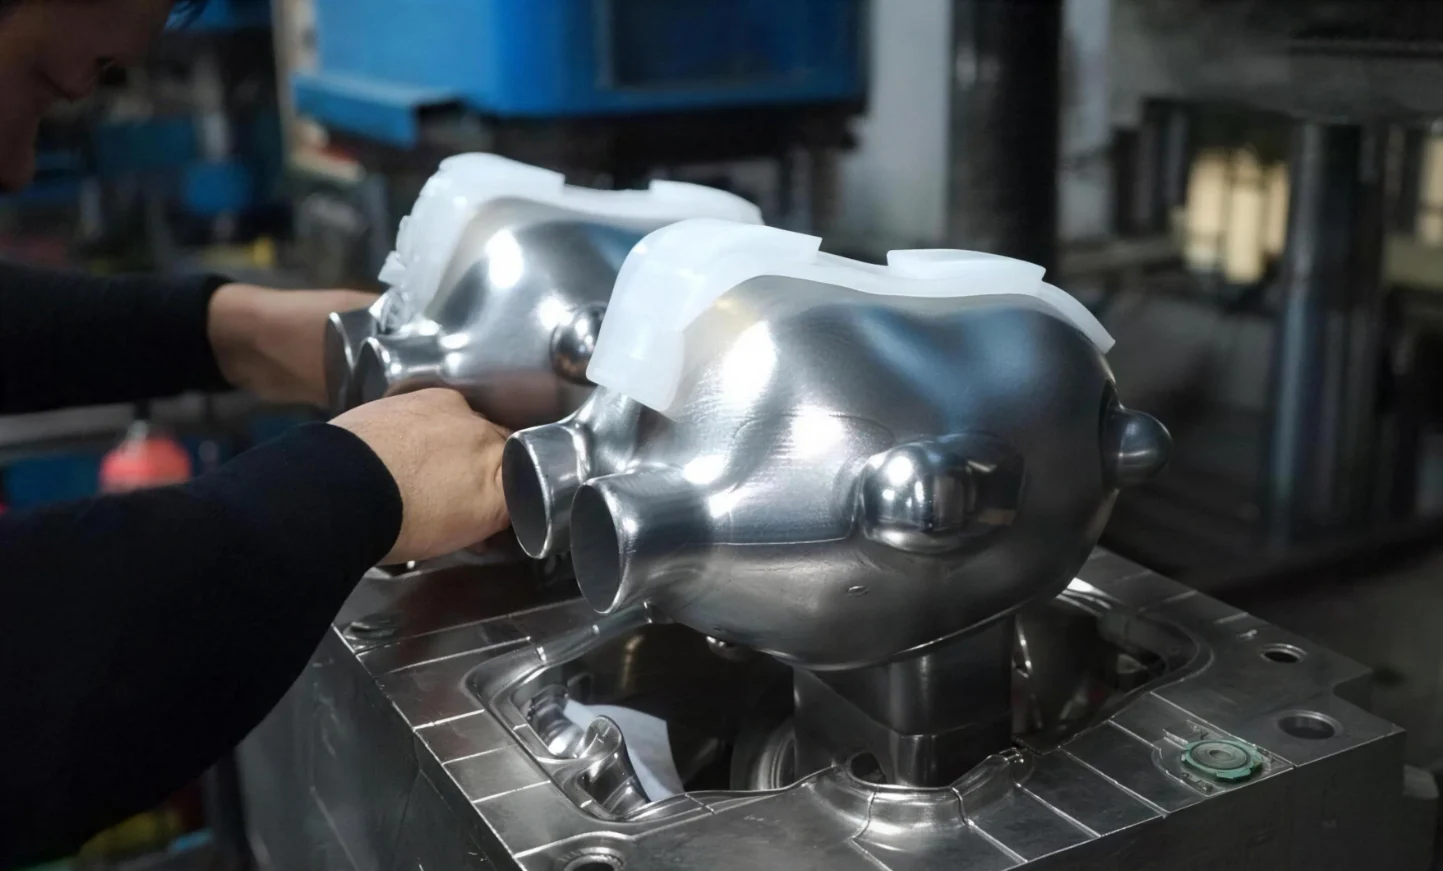
Keyin, haqiqiy quyish boshlanadi. Operator poliuretan qatronini aralashtiradi va uni silikon qolipga quyadi. Keyin vakuum tizimi yana ishga tushiriladi. Qoldiq havo yo'qligi sababli, bo'shliqlar yoki sirt teshiklari hosil bo'lmaydi. Qatron past haroratda qotadi. 30 daqiqadan 2 soatgacha bo'lgan vaqtdan keyin qolip olib tashlanadi. Endi mustahkam plastik qism tayyor.
Turli xil qatronlar turli materiallarning xususiyatlarini simulyatsiya qilishi mumkin:
- ABSga o'xshash qatronlar yuqori qattiqlik va zarba qarshiligiga erishish uchun ishlatiladi.
- Polipropilenga o'xshash qatronlar kimyoviy qarshilik va moslashuvchanlikni ta'minlaydi.
- Neylonga o'xshash qatronlar aşınmaya bardoshlilik va mustahkamlikni birlashtiradi.
- Shu bilan birga, kauchukga o'xshash qatronlar yumshoq teginish tutqichlari yoki muhrlovchi qistirmalarni ishlab chiqarish uchun javob beradi.
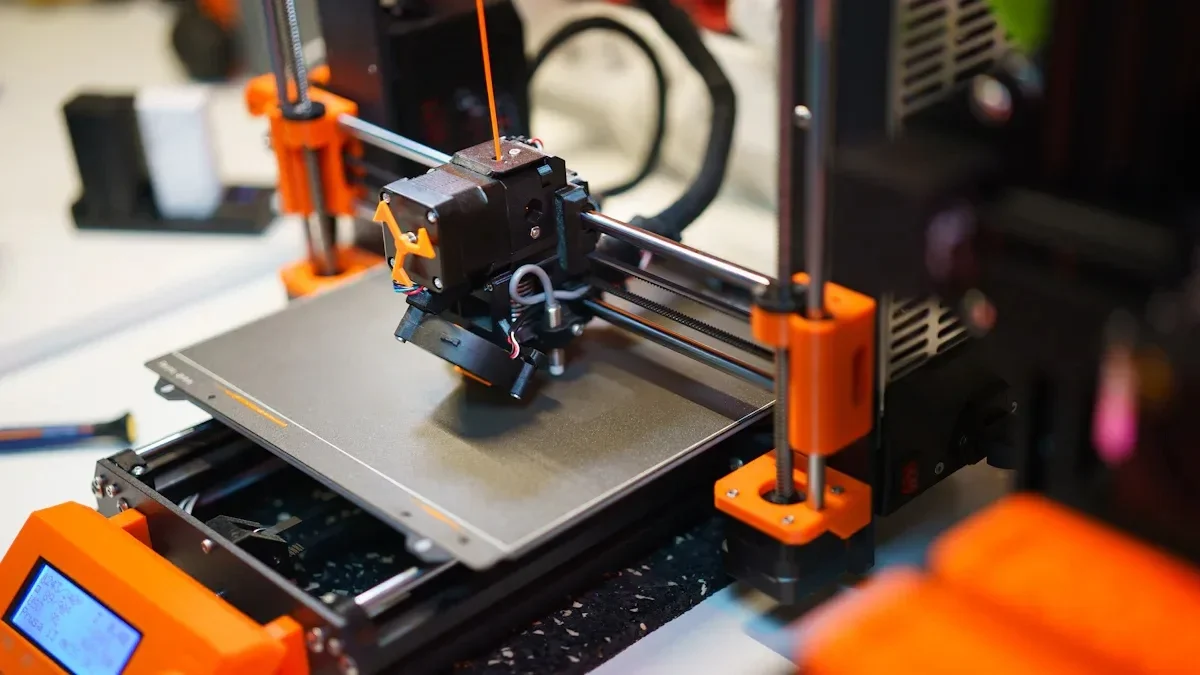
Nima bu 3D bosib chiqarish?
Endi 3D bosib chiqarishga bir nazar tashlang. Buning rasmiy atamasi "qo'shimcha ishlab chiqarish". Material qism tayyor bo'lguncha qatlamma-qavat qo'shiladi. Qolip talab qilinmaydi. Asboblar kerak emas. Sizga shunchaki raqamli fayl va mashina kerak.
Turli muammolar turli xil printerlarni talab qiladi. Ustaxonada uchta keng tarqalgan texnologiya ustunlik qiladi.
- SLA stereolitografiya degan ma'noni anglatadi. Lazer suyuq qatronni qattiq plastik hosil qilish uchun qattiqlashtiradi. Sirt qoplamasi silliq. Tafsilotlar aniq. U vizual prototiplar va shaklga moslikni tekshirish uchun ishlatiladi. Materiallar tanlovi boshqa usullarga qaraganda torroq bo'lsa-da, sifati yuqori.
- SLS neylon kukunidan foydalanadi. Lazerli sinterlash jarayoni zarrachalarni to'liq eritib yubormasdan ularni birlashtiradi. Hech qanday qo'llab-quvvatlovchi tuzilmalar kerak emas. Olingan qismlar mustahkam va bardoshlidir. Muhandislar SLS dan funktsional sinovlar va yig'ilishlar yaratish uchun foydalanadilar. Sirt biroz donador tuzilishga ega bo'lsa-da, mexanik xususiyatlari mustahkamdir.
- FDM eng keng tarqalgan usuldir. Termoplastik filament eritiladi va nozul orqali ekstruziya qilinadi. Keyin mashina har bir plastik qatlamni tortadi. Oddiy. Bu arzon ham. Biroq, murakkab qismlar uchun u sekin ishlaydi. Odamlar FDM dan dastlabki kontseptsiya modellari va katta, oddiy shakllar uchun foydalanadilar. Qatlam chiziqlari ko'rinadi. Mustahkamlik anizotropik - bosib chiqarish yo'nalishi bo'yicha kuchsizroq.
Yuzma-yuz taqqoslash: Vakuumli quyish va 3D bosib chiqarish
Endi bu ikki usulni taqqoslaylik. Farqlar juda katta. Jarayonni ishga moslashtirish odamlarning o'zi kerak, aksincha emas.
| Omil | Vakuumli quyish | 3D Chop |
| Eng yaxshi ovoz balandligi | 10–100 ta bir xil qism | 1–20 ta noyob qism |
| Har bir qism uchun narx (kam hajmli) | Past (mog'ordan keyin) | Yuqori (miqyos tejamkorligi yo'q) |
| qo'rg'oshin vaqt | 1-2 hafta | 1-3 kun |
| Yuzaki qoplama | Ajoyib (ikkala tomoni ham silliq) | Turlicha (SLA yaxshi, FDM qo'pol) |
| Materiallar variantlari | ABS, PP, PC, neylon, kauchukni simulyatsiya qiladi (haqiqiy Shore A) | Xususiy qatronlar yoki termoplastiklar |
| rang imkoniyatlari | Cheksiz (Pantone o'yini) | G'altak/qatron ranglari bilan cheklangan |
| Ichki geometriya | Cheklangan (pastki qismdan qochish kerak) | A'lo (panjara, kanallar) |
| chidam | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Asboblar narxi | 500–2,000 dollar (silikon qolip) | $0 |
Jadvalda aniq tafovut ko'rsatilgan. Vakuumli quyish har bir qismning narxi, sirt qoplamasi , material realizmi va o'rtacha hajmdagi rang variantlari bo'yicha aniq g'olib hisoblanadi. Boshqa tomondan, 3D bosib chiqarish alohida qismlarni yetkazib berish vaqti, geometrik erkinlik va dastlabki asbob-uskunalar xarajatlarining yo'qligi borasida afzalliklarga ega. Ikkalasini ham tushunadiganlar xabardor tanlov qilishlari mumkin. Faqat bitta usulni biladiganlar pulni behuda sarflashlari mumkin.
Tanlov mezonlari bo'yicha batafsil taqqoslash
1. Hajmi va narxi
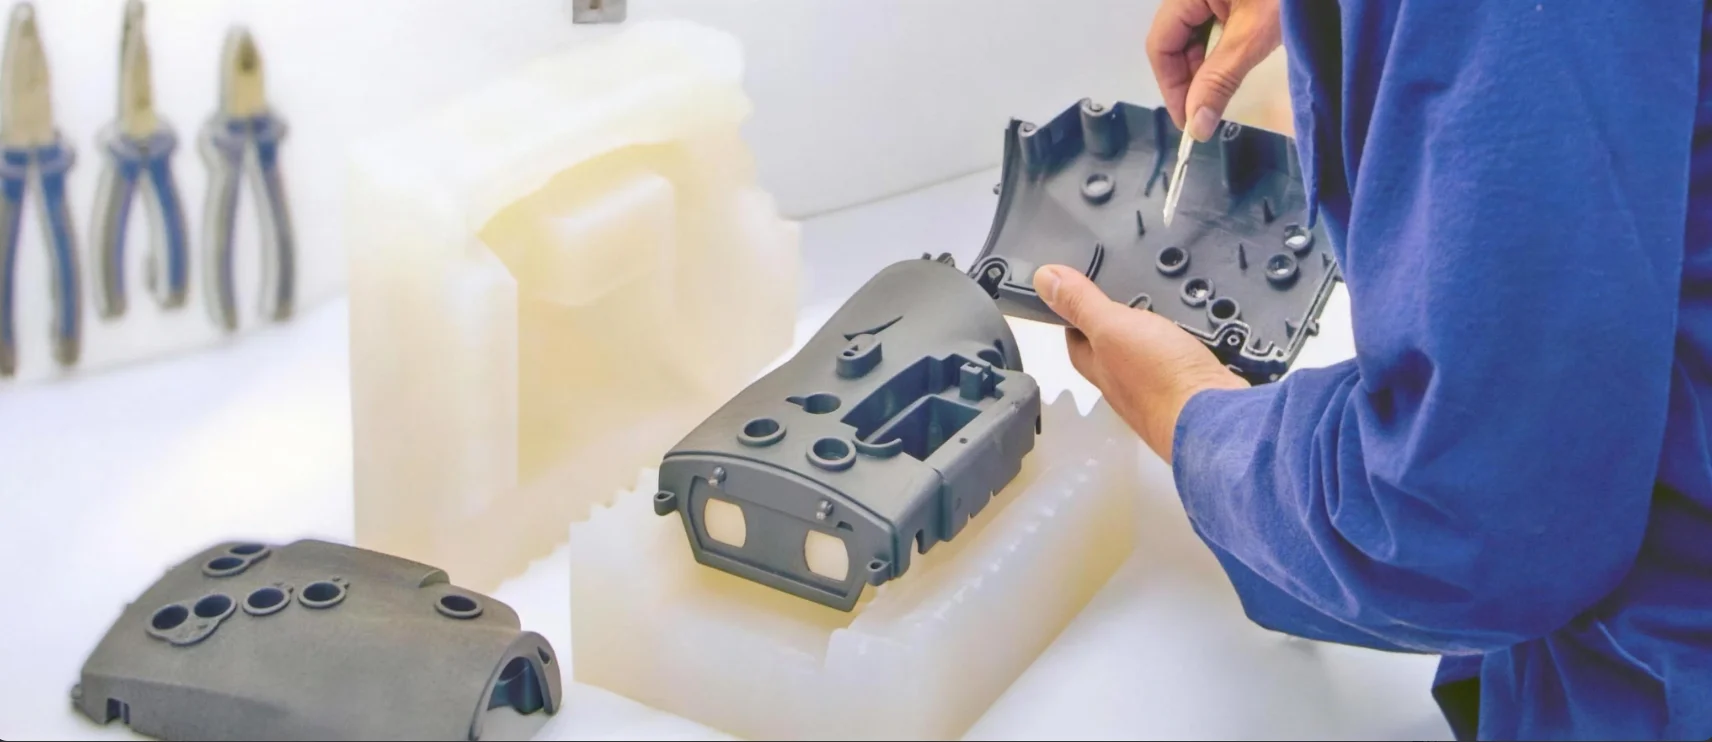
Birdan o'ntagacha noyob qismlar uchun 3D chop etish eng yaxshi tanlovdir. O'rnatish xarajatlari nolga teng. Odamlar qismlarni haftalar ichida emas, balki kunlar ichida olishadi.
Yigirma dan yuztagacha bir xil qismlar uchun vakuumli quyish yaxshiroq variant hisoblanadi. Qolip narxi ko'plab qismlarga amortizatsiya qilinadi. Har bir qism uchun narx 3D bosib chiqarish narxidan pastga tushadi. Tenglik nuqtasi qism o'lchami va murakkabligiga qarab o'zgaradi, ammo naqsh saqlanib qoladi. Kichik partiyalar bosib chiqarishni afzal ko'radi. Katta partiyalar quyishni afzal ko'radi.
2. Tezlik (Yetkazib berish vaqti va ishlab chiqarish vaqti)
Odamlar ikki xil tezlikni chalkashtirib yuborishadi. Birinchi qism uchun yetkazib berish vaqti. Ikkinchisi - bu partiyani tugatish uchun ketadigan umumiy vaqt.
3D bosib chiqarish birinchi poygada g'alaba qozonadi. Bitta qism yigirma to'rtdan yetmish ikki soatgacha tayyor bo'lishi mumkin. Hech qanday asbob-uskunalar yo'q. O'rnatish shart emas. Shunchaki chop etish tugmasini bosing!
Vakuumli quyish ikkinchi poygada g'alaba qozonadi. Silikon qolipni tayyorlash uch kun davom etadi. Shundan so'ng, har bir quyish taxminan bir soat davom etadi. Ellik qism uchun qolip uchun umumiy vaqt taxminan uch kun, qo'shimcha ravishda ellik soat quyish kerak bo'ladi. Bu taxminan besh kun. Ellik qismni 3D bosib chiqarish bosib chiqarish vaqtidan ellik baravar ko'p vaqtni oladi. Ikki soatlik bosib chiqarish yuz soat davom etadi. Bu to'rt kundan ortiq uzluksiz ishlashni talab qiladi.
3. Materiallar xususiyatlari va simulyatsiyasi
Bu farq sezilarli.
Vakuumli quyishda haqiqiy muhandislik plastmassalarini taqlid qiluvchi poliuretan qatronlaridan foydalaniladi. ABSga o'xshash qatronlar qattiqlik va zarbaga chidamlilik uchun ishlatiladi. Shuningdek, tirik menteşeler va kimyoviy qarshilik uchun polipropilenga o'xshash qatronlar ham mavjud. Shuningdek, tutqichlar va muhrlar uchun haqiqiy Shore A qattiqligiga ega rezinaga o'xshash qatronlar ham mavjud. Qismlar ishlab chiqarish komponentlari kabi ishlaydi.
3D bosib chiqarish bu yerda yetarli emas. SLA fotopolimerlari mo'rt. Ular haftalar yoki oylar davomida ultrabinafsha nurlari ostida sarg'ayadi. Ular bardoshli tovarlarni funktsional sinovdan o'tkazish uchun mos emas. SLS neylon kukunlari kuchli, ammo qo'pol sirtlarga ega. Bu ishqalanish va aşınmaya ta'sir qiladi. FDM termoplastiklari ABS, PLA va PETG kabi haqiqiy materiallardan tayyorlangan, ammo qatlam yopishishi zaif joylarni yaratadi. Qismlar ommaviy material orqali emas, balki bosma chiziqlar bo'ylab ishdan chiqishga moyil.
Materiallarni simulyatsiya qilish muhim bo'lganda, muhandislar vakuumli quyishni tanlaydilar. Tirik menteşeler haqiqiy egiluvchanlikni talab qiladi. Snap fittinglari izchil burilishlarni talab qiladi. Tomchilash sinovlari zarbaga chidamlilikni talab qiladi. 3D bosma qismlar noto'g'ri natijalarga olib kelishi mumkin.
4. Sirt qoplamasi va estetikasi
Vakuumli quyish ikkala tomondan ham silliq natijalar beradi. Silikon qolip asosiy naqshni mukammal darajada takrorlaydi. Qatlam chiziqlari yo'q. Tayanch izlari yo'q. Qismlarni bo'yash, teksturalash yoki tiniq qoldirish mumkin. Shaffof quymalar shaffof, loyqa emas.
3D bosib chiqarish natijalari har xil. SLA qatronli bosmalari qo'llab-quvvatlanadigan yuzalarda silliq sirtlarga ega. Pastki qismida qo'llab-quvvatlash belgilari mavjud. FDM bosmalari har tomondan ko'rinadigan qatlam chiziqlariga ega. Keyingi ishlov berish ushbu muammolarning ba'zilarini hal qilishi mumkin. Zımparalash: To'ldirish. Astarlash. Bo'yash. Har bir bosqich mehnat va vaqtni oshiradi.
Investorlar uchun demolar va chakana savdoga tayyor prototiplar uchun vakuumli quyish odatiy amaliyotdir. Siz shunchaki qo'pol, qatlamli qoplamali detalni potentsial xaridorga topshirib, mablag' so'rashingiz mumkin emas. Detal tayyor mahsulotga o'xshash bo'lishi kerak.
5. Geometrik murakkablik va pastki chiziqlar
3D bosib chiqarish bu toifada, albatta, g'olib chiqadi. Ichki kanallarni yaratish juda oson. Panjara tuzilmalari standartdir. Kukun asosidagi tizimlarda harakatlanuvchi qismlarni joyida chop etish mumkin - masalan, korpus ichidagi tishli g'ildirak. Qolipning yo'qligi hech qanday chiqarish cheklovlari yo'qligini anglatadi.
Vakuumli quyishning o'ziga xos cheklovlari bor. Detal ikki qismli silikon qolipdan olib tashlanishi kerak. Pastki kesmalar qiyin. Chuqur teshiklar yon tomonlarga tortish yoki eriydigan o'zaklarni talab qiladi.
Bu ustaxonaning umumiy qoidasi. Agar dizayn murakkab ichki xususiyatlarga ega bo'lsa va po'lat qolipda yig'iladigan yadro yoki bir nechta yon harakatlar talab qilinsa, 3D bosib chiqarish yaxshiroq tanlovdir. Biroq, agar dizayn qolipga solinadigan bo'lsa, vakuumli quyish tezroq va arzonroq bo'ladi.
6. Moslashuvchanlik (bitta qismda bir nechta materiallar)
Vakuumli quyish qolipni qoliplash imkonini beradi. Bitta qolip ikki xil qatronni sig'dira oladi. Birinchidan, qattiq plastik yadro quyiladi. Keyin, bu yadro atrofida yumshoq rezina tutqich quyiladi. Butun jarayon bir xil silikon asbobda sodir bo'ladi. Bog'lanish ham kimyoviy, ham mexanikdir. Yig'ish shart emas.
3D bosib chiqarish bu yerda qiyinchilik tug'diradi. Ko'p materialli qismlar bir nechta bosib chiqarish kallaklariga ega ixtisoslashgan mashinalarni talab qiladi. Aks holda, printer filamentni almashtirish uchun pauza qilishi kerak. Materialning turli qatlamlari orasidagi yopishish zaif. Natijada, ko'p materialli 3D bosib chiqarish funktsional qismlar uchun kamdan-kam qo'llaniladi.
Gibrid ish oqimi: Ikkala dunyoning eng yaxshisi
Hech bir qoidada odam bitta usulni tanlashi va unga amal qilishi shartligi aytilmagan. Aqlli mutaxassislar ikkalasidan ham foydalanadilar. Ular kuchli tomonlarini birlashtiradilar. Zaif tomonlaridan qochadilar. Natija ikkala jarayonni alohida bajarishdan ko'ra yaxshiroqdir.
Inson bitta usulni tanlashi va unga sodiq qolishi kerak, degan qoida yo'q. Aqlli mutaxassislar ikkalasidan ham foydalanadilar. Ular o'zlarining kuchli tomonlarini birlashtiradilar. Zaif tomonlaridan qochadilar. Natija ikkala jarayonni alohida bajarishdan ko'ra yaxshiroqdir.
Gibrid ish jarayoni ustaxonada qanday ishlaydi.
- Asosiy naqshni 3D chop eting. SLA bu bosqich uchun eng keng tarqalgan tanlovdir. Yuqori aniqlik. Sirt mashinadan darhol silliq bo'ladi. Asosiy naqsh benuqson bo'lishi kerak, chunki har qanday nuqsonlar qolipga, keyin esa har bir quyilgan qismga o'tkaziladi.
- Asosiy naqshni tugating. Faqat chop etishning o'zi yetarli emas. Odamlar sirtni zımparalaydilar. Ular uni astarlaydilar. Ular uni bo'yashadi. Maqsad A sinfidagi sirtga, ya'ni avtomobil bo'yog'i darajasiga erishishdir. Ko'rinadigan qatlam chiziqlari bo'lmasligi kerak. Teshiklari yo'q. Chizilgan joylar yo'q. Ushbu tugagan asosiy naqsh qolip uchun shablonga aylanadi.
- Ustadan silikon qolip yasang. Tayyor usta idishga osib qo'yiladi. Uning atrofiga suyuq silikon quyiladi. Changyutgich havo pufakchalarini tortib oladi. Qotgandan so'ng, qolip kesiladi va usta olib tashlanadi. Qolgan narsa esa mukammal negativ bo'shliqdir.
- Ellik yoki undan ortiq bir xil qismlar quyiladi. Poliuretan qatroni vakuum ostida silikon qolipga quyiladi. Detal qotadi. Yechish bir necha soniya davom etadi. Qolip har bir detalni avvalgisiga o'xshash qilib ishlab chiqaradi. Qo'shimcha pardozlash talab qilinmaydi, chunki usta allaqachon mukammal edi.
Muhandislar asosiy model uchun 3D bosib chiqarishning geometrik erkinligiga ega bo'ladilar. Murakkab shakllar. Pastki kesmalar. Organik egri chiziqlar. Dizayn bosqichida qolip cheklovlari yo'q. Keyin ular oxirgi qismlar uchun vakuumli quyishning material sifati va ishlab chiqarish tezligidan foyda ko'rishadi. Realistik muhandislik qatronlari.

NOBLE ni tanlang: Nozik CNC ishlov berish Ishlab chiqarish uchun
NOBLE’da biz CNC ishlov berish va ishlab chiqarishga ixtisoslashgan toʻliq xizmat koʻrsatuvchi ishlab chiqarish ustaxonamiz. Biz sizga loyihangizga eng mos keladigan jarayonni tanlashda yordam beramiz, xoh tez prototiplash uchun 3D bosib chiqarish, xoh kam hajmli ishlab chiqarish uchun vakuumli quyish, xoh qattiq bardoshli metall va plastmassa qismlarni ishlab chiqarish uchun yuqori aniqlikdagi CNC ishlov berish boʻlsin.
Bizning asosiy qobiliyatlarimiz
Biz chinakam keng qamrovli yechimni taklif qilish uchun an'anaviy subtraktiv ishlab chiqarishni ilg'or plastik ishlov berish bilan birlashtiramiz:
| Imkoniyat | Materiallar | Oddiy hajm | Eng yaxshi uchun |
| CNC ishlov berish | Metalllar (alyuminiy, po'lat, titan, jez) va muhandislik plastmassalari (ABS, POM, PEEK, neylon) | 1 1,000–XNUMX XNUMX+ qismlar | Yuqori bardoshli funktsional qismlar, oxirgi foydalanish ishlab chiqarish, jiglar va armaturalar |
| Vakuumli quyish | Poliuretan qatronlari (ABSga o'xshash, PPga o'xshash, kauchukga o'xshash, shaffof) | 10-100 qism | Ko'prik ishlab chiqarish, bozorga tayyor prototiplar, yumshoq sensorli qoliplash |
| 3D Chop | SLA qatronlari, SLS neylon, FDM termoplastiklari | 1-20 qism | Murakkab geometriya, dizaynni tasdiqlash, bir martalik maxsus qismlar |
Siz ishonishingiz mumkin bo'lgan sifat sertifikatlari
Ishlab chiqarishda sertifikatlar shunchaki nishonlardan ko'proq narsani anglatadi — ular takrorlanadigan, tekshirilgan jarayonlarga sodiqlikni anglatadi. Biz quyidagi sertifikatlarni saqlab qolishdan faxrlanamiz:
ISO 9001:2015 (Sifat menejmenti tizimlari)
CNC ishlov berish, vakuumli quyish va 3D bosib chiqarish kabi barcha ishlab chiqarish jarayonlari uchun sertifikatlangan. Bu har bir buyurtma bo'yicha doimiy qism sifati, hujjatlashtirilgan kuzatuv va uzluksiz takomillashtirishni ta'minlaydi.
ISO 13485:2016 (Tibbiy asboblar - Sifatni boshqarish)
Ushbu sertifikat tibbiy, stomatologik va jarrohlik amaliyotlari uchun juda muhimdir. Bu bizning xavfsizlik, xavflarni boshqarish va tozalik bo'yicha eng qat'iy me'yoriy talablarga javob beradigan komponentlarni ishlab chiqarish qobiliyatimizni namoyish etadi. Biz tibbiy asbob-uskunalar ishlab chiqaruvchi kompaniyalar, diagnostika uskunalari ishlab chiqaruvchilari va jarrohlik asboblarini ishlab chiquvchilarga to'liq hujjatlashtirish yordamini taqdim etamiz.
FAQ
Vakuumli quyish 3D bosib chiqarishdan arzonroqmi?
Narxi butunlay miqdorga bog'liq. Birdan beshgacha bo'lgan qismlar uchun 3D bosib chiqarish arzonroq variant hisoblanadi. Qolip narxi yo'q. O'rnatish uchun to'lov yo'q. Shunchaki chop etish tugmasini bosing! Yigirma yoki undan ortiq bir xil qismlar uchun vakuumli quyish har bir birlik uchun pastroq narxga ega. Silikon qolip dastlabki xarajatlarni talab qilsa-da, bu ko'plab qismlarga taqsimlanadi. Buzilish nuqtasi odatda o'ndan yigirma birlikgacha bo'ladi. Undan pastda 3D bosib chiqarish. Undan yuqorida vakuumli quyish.
Vakuumli quyish 3D bosib chiqarishni almashtira oladimi?
Yo'q, bu savolni bergan odamlar ikkala jarayonni ham noto'g'ri tushunishgan. Ular raqobatdosh alternativalar emas, balki bir-birini to'ldiruvchi vositalardir. 3D bosib chiqarish qoliplar ishlab chiqara olmaydigan iteratsiya va murakkab ichki geometriyani qayta ishlash uchun idealdir. Vakuumli quyish muhandislik darajasidagi materiallar bilan kam hajmli ishlab chiqarish uchun ishlatiladi. Bir jarayon boshqasiga o'tadi. Ikkala jarayon ham boshqasining o'rnini bosmaydi.
Qaysi biri uchun yaxshiroq prototip yaratish: vakuumli quyish yoki 3D bosib chiqarish?
O'lchamlarni, yig'ishni va ergonomikani tekshirishni o'z ichiga olgan shakl va moslik prototiplari uchun 3D bosib chiqarish tezroq va arzonroq. Bosilgan qismni kunlar emas, balki soatlab ushlab turish mumkin.
Haqiqiy material xususiyatlarini talab qiladigan funktsional, bozorga tayyor prototiplar uchun vakuumli quyish afzalroqdir.
Vakuumli quyish bilan nechta qism yasash mumkin?
Bitta silikon qolip odatda yigirma dan elliktagacha yaxshi qism ishlab chiqarishi mumkin. Sirt qoplamasi yomonlashadi. Ellik qism ishlab chiqarilgandan so'ng, nuqsonlar xavfi sezilarli darajada oshadi. Ko'proq miqdorda talab qiladiganlar bir nechta qolip yasashadi.
3D bosib chiqarishda ishlatib bo'lmaydigan vakuumli quyish qanday materiallardan foydalanishi mumkin?
Ro'yxat juda katta. Unga 20A (juda yumshoq) dan 90A gacha (shina kabi qattiq) True Shore A kauchuklari kiradi. Shuningdek, zarba va qattiqlik jihatidan in'ektsion kalıplanmış ABS kabi ishlaydigan ABS-ga o'xshash qatronlar ham mavjud. Tirik menteşeler va kimyoviy qarshilik uchun polipropilenga o'xshash qatronlar mavjud. Shaffoflik va issiqlikka chidamlilik uchun polikarbonatga o'xshash qatronlar ham mavjud. Shuningdek, UL94 V-0 ga mos keladigan olovga chidamli navlar ham mavjud. Ushbu materiallarning hech biri standart 3D bosib chiqarish tizimlarida mavjud emas. SLA fotopolimerlari mo'rt. SLS neyloni qo'pol teksturaga ega. FDM termoplastiklari zaif qatlam yopishqoqligiga ega. Ishlab chiqarishga mo'ljallangan material xususiyatlariga kelsak, vakuumli quyish past hajmlar uchun eng yaxshisidir.







