
Nima bu Yuqori hajmli CNC ishlov berish?
Yuqori hajmli CNC ishlov berish deganda, ommaviy ishlab chiqarish miqyosida bir xil komponentlarni ishlab chiqaradigan, kompyuter raqamli boshqaruv (CNC) dastgohlaridan foydalangan holda metall va plastmassa kabi materiallarni avtomatlashtirilgan, yuqori aniqlikdagi va yuqori samarali kesish va shakllantirish tushuniladi.
Yuqori hajmli CNC ishlov berish eng past birlik narxiga, eng tez ishlab chiqarish tezligiga va eng barqaror sifatga erishish uchun avtomatlashtirilgan uskunalarga, optimallashtirilgan ishlov berish dasturlariga, ixtisoslashtirilgan asbob-uskunalarga va tizimli ishlab chiqarishni boshqarishga katta tayanadi.
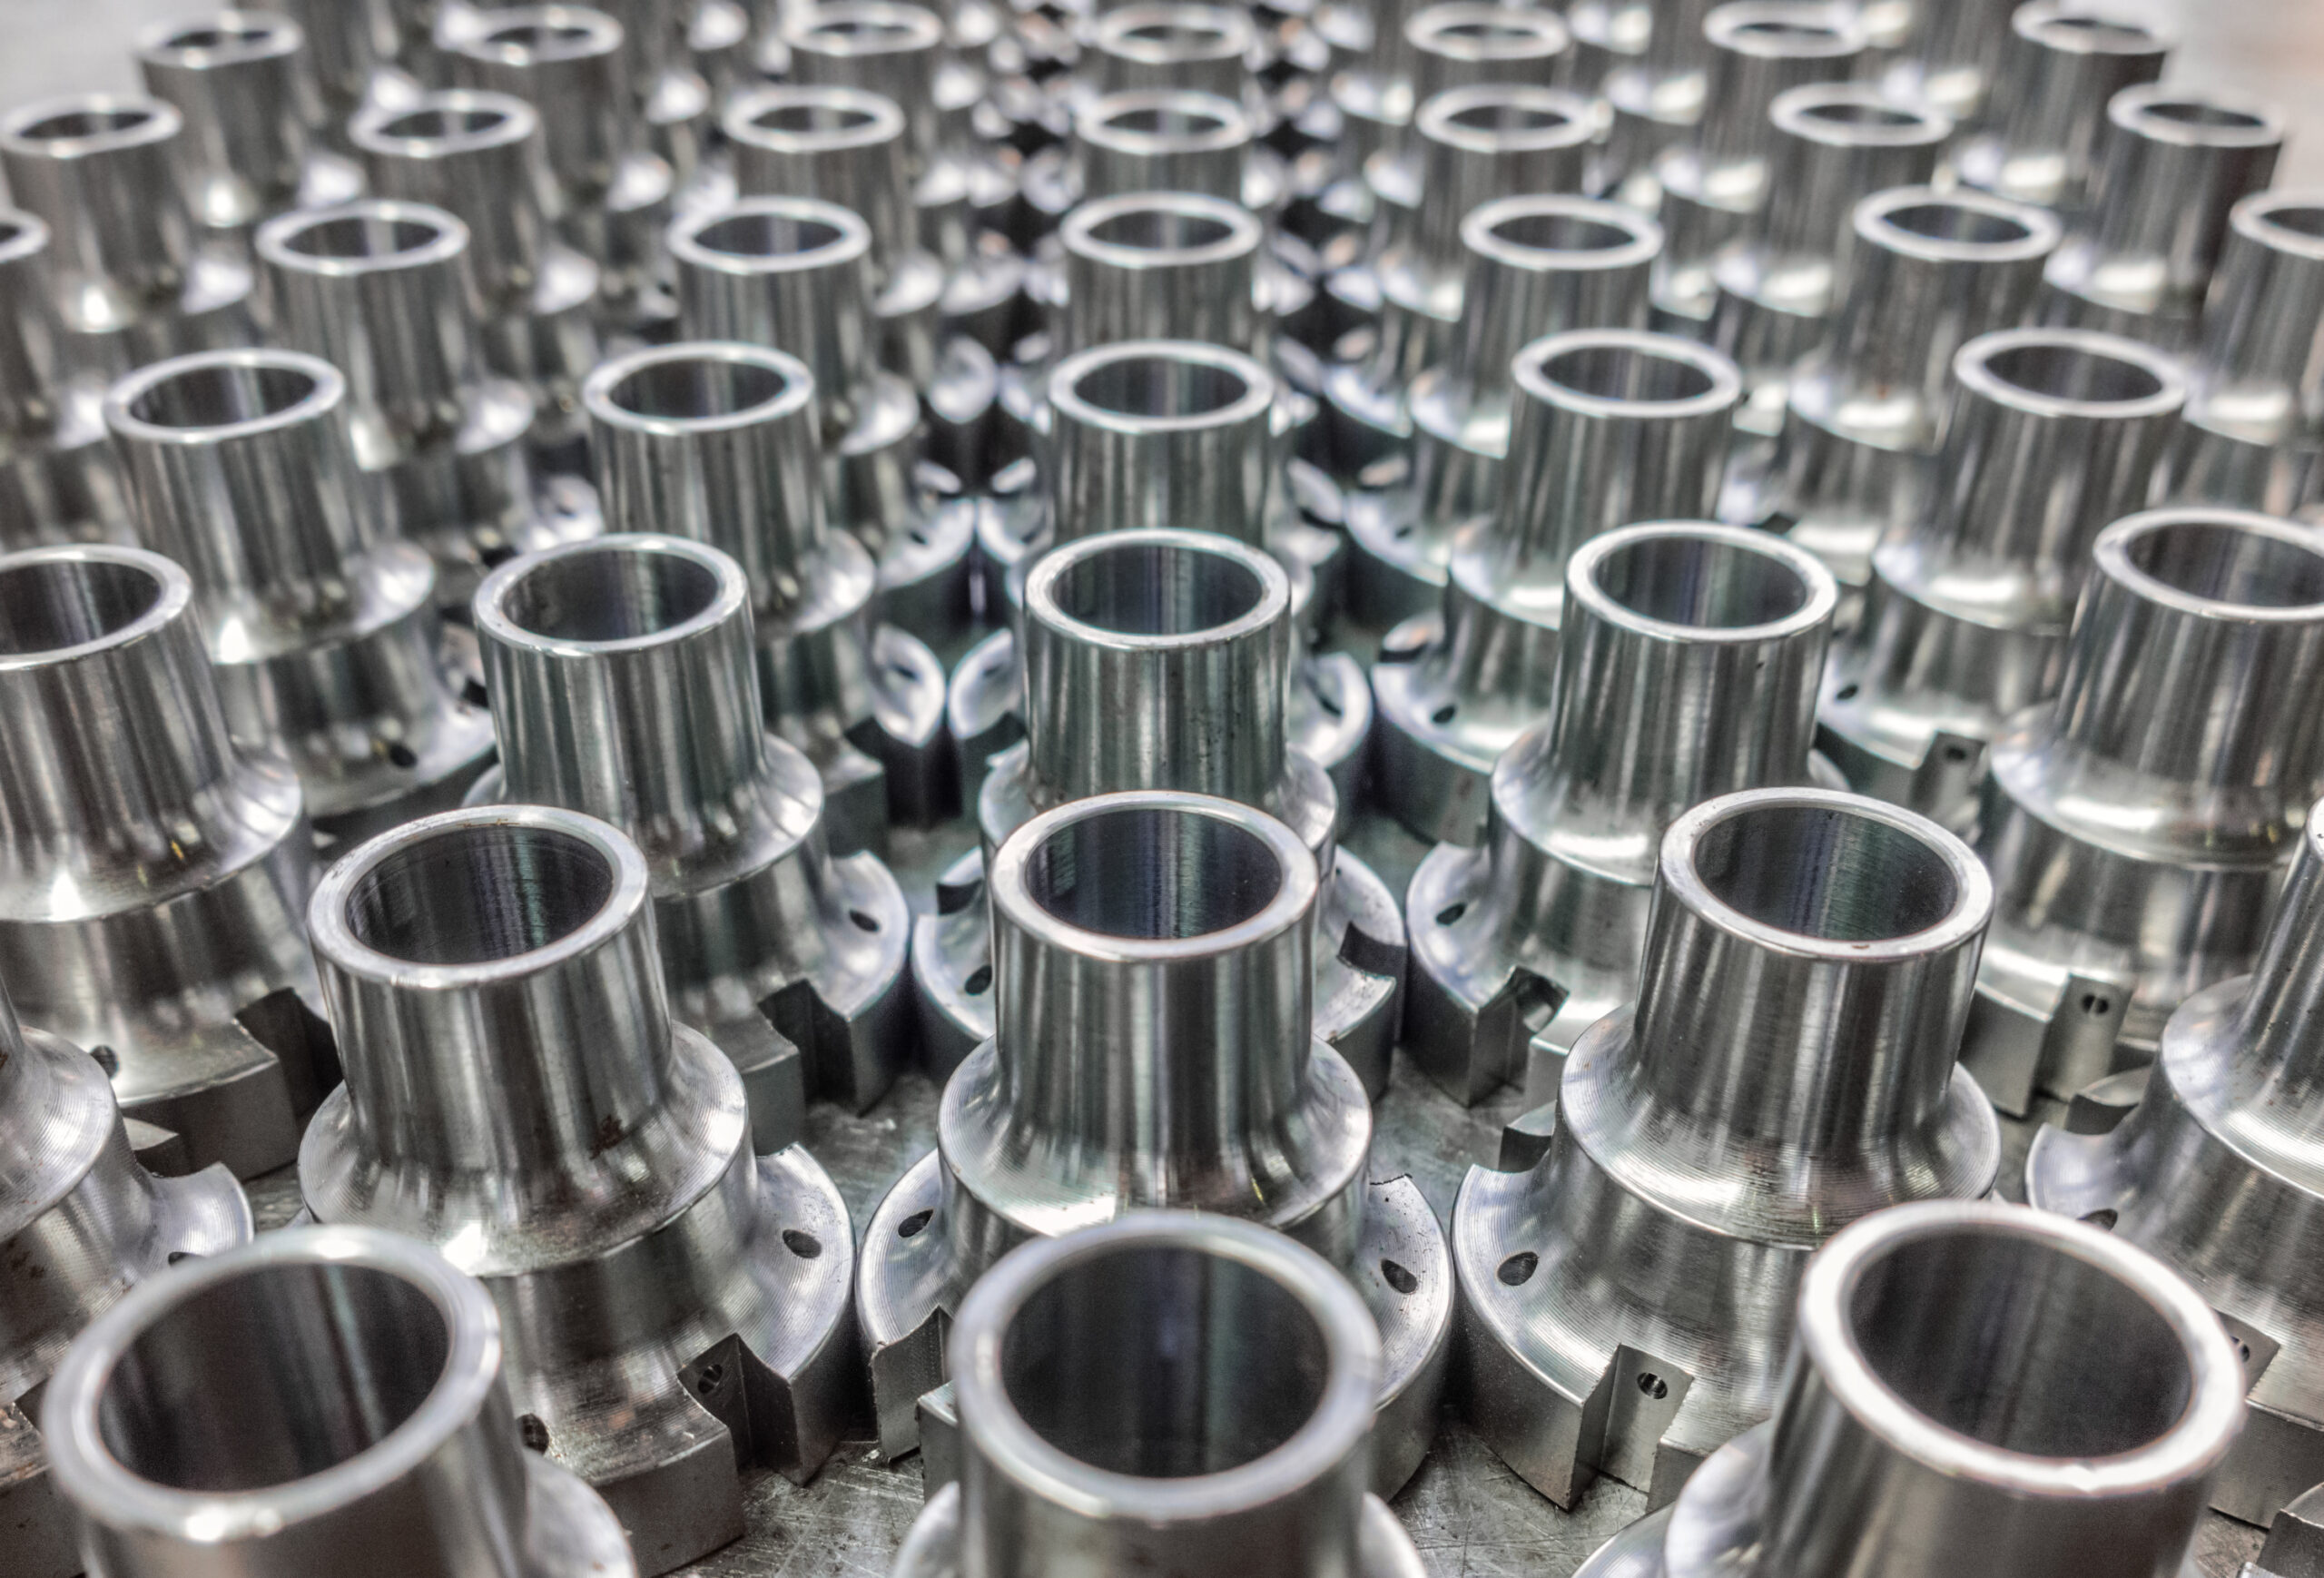
Yuqori hajmli CNC bilan ishlov berilgan qismlar uchun material tanlash
aluminiy
Alyuminiy qotishmasi, ayniqsa, 6061 va 7075 kabi markalar kabi yuqori hajmli ishlov berish uchun eng ko'p ishlatiladigan materiallar qatoriga kiradi. U yengil vazn va o'rtacha mustahkamlikning qulay kombinatsiyasini, shuningdek, mukammal ishlov berish qobiliyatini taqdim etadi. Bu yuqori kesish tezligi va asboblarning aşınmasını kamaytiradi, ishlab chiqarish samaradorligini sezilarli darajada oshiradi va shu bilan birga birlik xarajatlarini kamaytiradi.
Zanglamaydigan po'lat
304 va 316 ostenitik zanglamaydigan po'latlar o'zining ajoyib korroziyaga chidamliligi, mustahkamligi va chidamliligi uchun tanlangan. Ularning ishlov berish qiyinligi alyuminiynikidan oshib ketgan bo'lsa-da, kesish asboblari va ishlov berish parametrlari uchun qattiqroq talablarni talab qilsa-da, ular tibbiy asboblar, oziq-ovqat mahsulotlarini qayta ishlash uskunalari va kimyoviy zavod komponentlari kabi korroziyaga chidamlilik va gigiena sharoitlarini talab qiladigan sohalarda ajralmas bo'lib qolmoqda.
uglerod po'lat
1018 va 1045 kabi uglerodli po'latlar yuqori mustahkamligi, yaxshi chidamliligi va arzonligi bilan ommaviy ishlab chiqariladigan strukturaviy komponentlar uchun afzal ko'riladi.
Uglerodli po'lat osongina ishlov beriladi va issiqlik bilan ishlov berish orqali yanada qattiqlashishi mumkin. U odatda tishli g'ildiraklar, vallar, murvatlar va turli xil mexanik ramkalar ishlab chiqarishda qo'llaniladi, avtomobil va sanoat uskunalari sohalarida keng qo'llaniladi.
jez
Jez qotishmalari (masalan, C360) o'zining ajoyib ishlov berish qobiliyati bilan mashhur bo'lib, ularga "erkin kesiladigan jez" nomini beradi. Ishlov berish jarayonida ular ajoyib chiplarni sindirish xususiyatlarini namoyish etadi, bu esa juda yuqori sirt qoplamasi va o'lchov aniqligini ta'minlaydi va shu bilan birga asbobning ishlash muddatini uzaytiradi.
Guruch tez-tez aniqlik, elektr o'tkazuvchanligi, korroziyaga chidamlilik va past ishqalanishni talab qiladigan komponentlarda, masalan, klapanlar, quvur armaturalari, elektron ulagichlar va qulflarda qo'llaniladi.
plastik
Neylon, POM (asetal) va ABS kabi plastmassalar. Bu materiallar izolyatsiyalovchi, yengil, kimyoviy jihatdan chidamli va ishlov berish paytida sovutish suyuqligini talab qilmaydi, bu esa ularni nihoyatda toza qiladi.
Muhandislik plastmassalari yuqori tezlikda osongina ishlov beriladi, bu ularni yengil yuklangan strukturaviy komponentlar, izolyatsiya qismlari, podshipniklar va turli xil korpuslar ishlab chiqarish uchun moslashtiradi. Ular katta hajmdagi maishiy elektronika va avtomobil salonlari komponentlarida keng qo'llaniladi.
titanium
Ti-6Al-4V kabi titan qotishmalari, yuqori material xarajatlariga ega va ishlov berishda jiddiy qiyinchiliklarga duch kelsa-da, ularning juda yuqori mustahkamlik-og'irlik nisbati, ajoyib korroziyaga chidamliligi va biomosligi tufayli almashtirib bo'lmaydigan bo'lib qolmoqda.
Titan qotishmalarini yuqori hajmda qayta ishlash ixtisoslashgan uskunalar va jarayonlarni talab qiladi, asosan aerokosmik dvigatel komponentlari, yuqori samarali poyga qismlari va jarrohlik implantlari kabi yuqori darajadagi dasturlarga xizmat qiladi.
Ko'p o'qli CNC ishlov berishning yuqori hajmli ishlab chiqarish samaradorligiga ta'siri
Fiksturing bosqichlarini kamaytiring
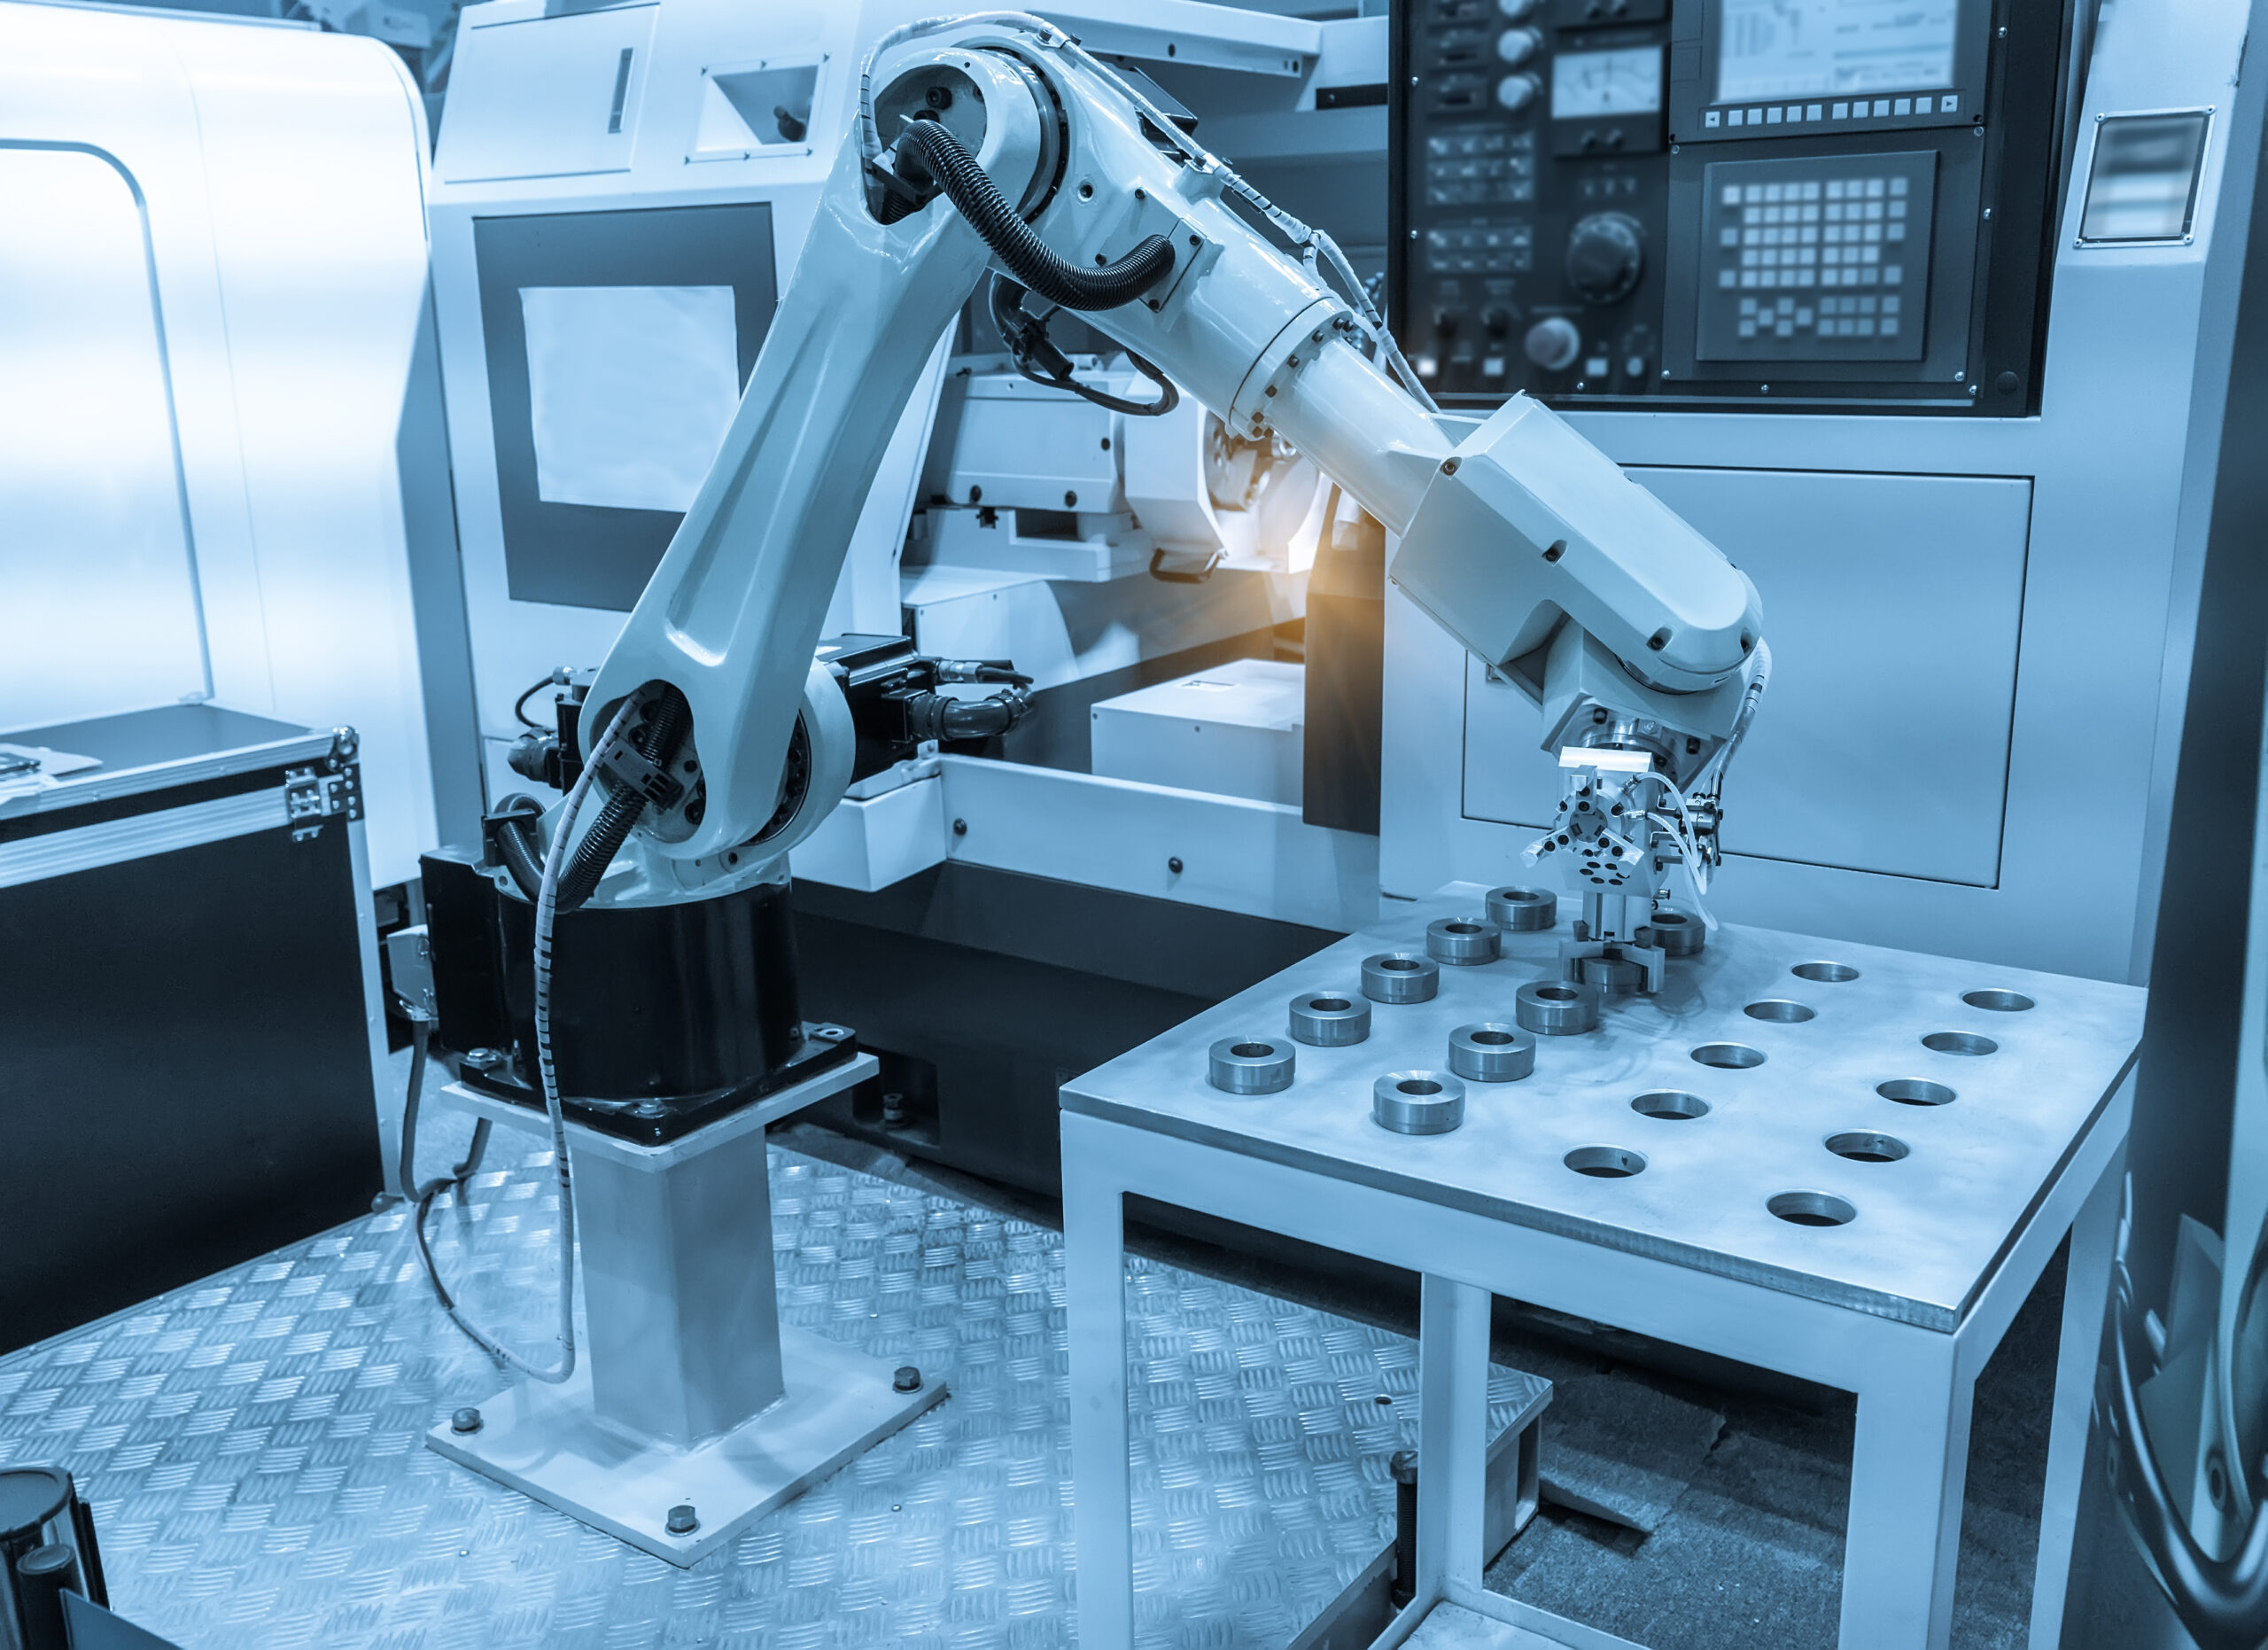
An'anaviy 3 o'qli mashinalarda murakkab komponentlarni qayta ishlash ko'pincha turli tomonlarni qayta ishlash uchun bir nechta qayta qisish operatsiyalarini talab qiladi, ko'p o'qli mashinalar esa taglik yuzasidan tashqari deyarli barcha ishlov berish operatsiyalarini bitta o'rnatishda bajarishi mumkin. Yuqori hajmli ishlab chiqarish uchun bunday vaqtni tejash sezilarli darajada oshiriladi va bu ishlab chiqarish liniyasining umumiy o'tkazuvchanligini bevosita oshiradi.
Kesish sharoitlarini optimallashtirish
Ko'p o'qli ishlov berish kesish asbobini ish qismiga nisbatan optimal burchak ostida joylashtirish uchun aylanadigan bosh yoki aylanadigan stoldan foydalanadi, bu esa chuqur bo'shliqlarni, qiyalik yuzalarni va murakkab egri sirtlarni - uch o'qli dastgohlarda ishlov berishning iloji bo'lmagan yoki maxsus asboblarni talab qiladigan joylarni ishlov berish imkonini beradi.
Ko'p o'qli interpolyatsiya kesish uchun asbobning kesuvchi qirrasi o'rniga yon tomonidan ishlatilishi yoki asbob o'qi va ishlov beriladigan sirt orasidagi optimal burchakni har doim saqlab turishi mumkin. Bu kesish aloqa maydonini samarali ravishda oshiradi va materialni olib tashlash tezligini yaxshilaydi.
Ommaviy ishlab chiqarishda asboblarni almashtirishning kamayishi va asboblarni ishlatishning barqarorroq xarajatlari to'g'ridan-to'g'ri uskunalarning umumiy samaradorligini oshirishga va ishlab chiqarish xarajatlarini boshqarishga olib keladi.

Yuzaki qoplamani yaxshilash
Ko'p o'qli ishlov berish sharsimon tegirmonning uchiga asbob burchagini uzluksiz sozlash orqali ishlov berish zonasidagi chiziqli tezligining eng past nuqtasidan qochish imkonini beradi. Bu butun egri sirt bo'ylab yanada tekis va yuqori sifatli sirt qoplamasiga erishadi. Natijada, ko'plab komponentlar ishlov berish markazida bajarilgandan so'ng texnik xususiyatlarga javob beradi, bu esa keyingi qo'lda abrazivlash yoki maxsus silliqlash operatsiyalariga ehtiyojni yo'q qiladi.
Armatura dizaynini soddalashtiring
Ish qismi faqat bitta qisish operatsiyasini talab qilganligi sababli, armatura dizayni ancha soddalashtirilishi mumkin, odatda faqat taglik plitasi yoki oddiy vise kerak bo'ladi. Bu nafaqat ishlab chiqarish partiyasi uchun asbob-uskunalar xarajatlarini kamaytiradi, balki operatorning qisish jarayonini soddalashtiradi, murakkab armatura sozlamalari tufayli ishlamay qolish vaqtini minimallashtiradi.
Yuqori hajmli CNC ishlov berishni past hajmli prototiplash bilan taqqoslash
| Aspect | Yuqori hajmli CNC ishlov berish | Kam hajmli prototiplash |
| Xarajatlarga e'tibor qaratish | Miqyos iqtisodiyoti orqali birlik uchun past narx | Tezlik va moslashuvchanlik uchun birlik uchun maqbul yuqori narx |
| Ishlab chiqarish miqdori | Minglab millionlab bir xil qismlar | Bir necha yuzdan yuzlab qismlarga bo'linadi, ko'pincha o'zgarib turadi |
| Jarayonni optimallashtirish | Maksimal tezlik va minimal chiqindilar uchun yuqori darajada optimallashtirilgan, belgilangan jarayonlar | Iterativ o'zgarishlar uchun moslashuvchan, moslashuvchan jarayonlar |
| Asboblar va sozlash | Maxsus asboblar va avtomatlashtirishga katta miqdordagi dastlabki investitsiyalar | Minimal sozlash, ko'pincha standart asboblar va tez o'zgaruvchan armaturalardan foydalanadi |
| qo'rg'oshin Time | Dastlabki sozlash uzoqroq, lekin ishga tushirilgandan so'ng har bir qism uchun juda tez sikl vaqti | Dastlabki yetkazib berish vaqti juda qisqa, lekin har bir qism uchun sekinroq tsikl vaqti |
Jarayon va uskunalar
- Kichik partiyali prototiplash: Jarayonlar moslashuvchan bo'lib, odatda ko'p qirrali uskunalar qo'llaniladi. Operatsiyalar soddalashtirilishi mumkin, bu esa tezlikni optimallashtirishdan voz kechadi. Materiallarni tanlash oson ishlov beriladigan alternativalardan foydalanishi mumkin.
- Yuqori hajmli ishlab chiqarish: Jarayonlar yuqori darajada optimallashtirilgan va o'rnatilgan bo'lib, ixtisoslashtirilgan, avtomatlashtirilgan uskunalar va moslashtirilgan asboblardan foydalanadi. Operatsiyalar sikl vaqtini bir birlik uchun soniyalarga qisqartirish, potentsial ravishda bir nechta jarayonlarni birlashtirish uchun puxta ishlab chiqilgan. Materiallarni tanlash qat'iy belgilangan va o'zgarmasdir.
Xarajatlar tarkibi
- Kichik partiyali prototiplash: Xarajatlar asosan bir martalik muhandislik xarajatlari, jumladan, dasturlash, jarayonni tayyorlash va sozlash vaqti bilan bog'liq. Har bir birlik uchun ishlov berish xarajatlari yuqori, ammo hajmi kamligi sababli umumiy xarajatlar pastligicha qolmoqda. Tezlik uchun qo'shimcha haq to'lanadi.
- Yuqori hajmli ishlab chiqarishXarajatlar chegaraviy xarajatlarga - materiallar, ish vaqti, asbob-uskunalar va har bir detal uchun sarflanadigan energiyaga bog'liq. Asbob-uskunalar va jarayonlarni ishlab chiqish uchun katta miqdordagi dastlabki investitsiyalar talab qilinadi, ammo miqyos iqtisodiyoti bu xarajatlarni minglab detalga taqsimlaydi va birlik xarajatlarini minimal darajaga tushiradi.
Sifatni nazorat qilish usullari
- Kichik partiyali prototiplash: Sifat nazorati keng qamrovli va qo'lda amalga oshiriladi. To'liq o'lchamli tekshirish odatda birinchi buyumda yoki har bir buyumda dizayn maqsadiga muvofiqligini ta'minlash uchun amalga oshiriladi, asosiy e'tibor "to'g'ri bajarishga" qaratilgan.
- Yuqori hajmli ishlab chiqarish: Sifat nazorati statistik va avtomatlashtirilgan. U qat'iy jarayon nazoratiga (SPC) tayanadi, muntazam namunalar olish va avtomatlashtirilgan liniya ichidagi tekshirish orqali butun ishlab chiqarish partiyalari bo'yicha izchillikni ta'minlaydi, "har safar bir xil qilish"ga e'tibor qaratadi.
Oziq zanjiri
- Kichik partiyali prototiplash: Ta'minot zanjiri munosabatlari moslashuvchan bo'lib, odatda dizayn muhandislari va chaqqon prototiplash ustaxonalari yoki integratsiyalashgan ishlov berish zavodlari o'rtasida to'g'ridan-to'g'ri hamkorlikni o'z ichiga oladi va tezkor javob berishga ustuvor ahamiyat beradi.
- Yuqori hajmli ishlab chiqarish: Ta'minot zanjiri munosabatlari qat'iy va uzoq muddatli bo'lib, qat'iy yetkazib beruvchilar auditi, shartnomaviy ishlab chiqarish, uzoq muddatli shartnomalar va murakkab logistika rejalashtirishni o'z ichiga oladi, barqarorlik va ishonchlilikka ustuvor ahamiyat beradi.
Yuqori hajmli CNC loyihalari uchun ishlab chiqarishga yaroqlilik bo'yicha dizayn bo'yicha maslahatlar
Dizayn optimallashtirish
Dizaynerlar qism dizaynlarining funktsional talablarga javob berishini ta'minlash uchun jarayon muhandislari bilan yaqindan hamkorlik qilishlari kerak. Bu quyidagilarni o'z ichiga oladi: kesish asboblari uchun kirish qiyin bo'lgan chuqur bo'shliqlar va kichik ichki burchaklar kabi xususiyatlardan qochish; oson qisqichni osonlashtiradigan mos yozuvlar yuzalari va tuzilmalarini loyihalash. Ishlab chiqarish uchun optimallashtirilgan dizayn to'g'ridan-to'g'ri ishlov berish sikllarini kamaytiradi, asboblarning aşınmasını minimallashtiradi va chiqindilar tezligini pasaytiradi.
Qattiq bardoshlik nazorati
Dizaynerlar funktsional talablarni sinchkovlik bilan tahlil qilishlari, zarur tolerantliklarni faqat birlashtiruvchi yuzalar, muhrlovchi yuzalar yoki muhim yig'ish yuzalariga qo'llashlari kerak.
Kritik bo'lmagan o'lchamlar keng standart tolerantliklardan foydalanishi kerak. Ko'proq tolerantlik yanada agressiv kesish parametrlaridan foydalanishga, asboblarning aşınmasını kamaytirishga, tekshirish vaqtini minimallashtirishga va hosildorlikni oshirishga imkon beradi, shu bilan ishlab chiqarishning barcha bosqichlarida sezilarli darajada xarajatlarni tejashga imkon beradi.
Materiallarni tanlash
Materialning ichki narxidan tashqari, uning ishlov berish qobiliyatini, asbobning aşınma tezligini, issiqlik bilan ishlov berish talablarini va keyingi sirtni ishlov berish xarajatlarini ham hisobga olish kerak.
Masalan, strukturaviy komponentlar uchun oson ishlov beriladigan alyuminiy qotishmalari yoki oldindan qattiqlashtirilgan maxsus po'latlar, qayta ishlashdan keyingi issiqlik bilan ishlov berishni talab qiladigan yuqori qattiqlikdagi materiallarga qaraganda umuman olganda tejamkorroq bo'lishi mumkin. Materiallarning mustahkamligi, ta'minotning ishonchliligi va kuzatilishi yuqori hajmli loyihalar uchun ham bir xil darajada muhim jihatlardir.
Jarayon integratsiyasini ko'rib chiqish
Samarali dizayn ikkilamchi ishlov berish zaruratini minimallashtiradi. Masalan, dizaynerlar qo'lda ishlov berishdan qochishga, frezalash, burg'ulash, urish va qisman tekshirishni bitta CNC operatsiyasiga birlashtirishga va anodlash yoki kukunli qoplama kabi sirt ishlov berish uchun o'rnatish nuqtalari va o'tkazuvchanlik talablarini rejalashtirishga intilishlari kerak. Keyinchalik rivojlangan optimallashtirish bir nechta qismlarni bitta blokga birlashtirishdir, bu esa yig'ish xarajatlarini yo'q qiladi va qismlar zaxirasini kamaytiradi.
Sifat nazoratini rejalashtirish
Loyihalash jarayonida komponent o'lchamlari samarali va aniq tekshirish imkonini beradimi yoki yo'qligini hisobga olish kerak. Ichki o'lchash qiyin bo'lgan yoki murakkab sirt konturlari bo'lgan xususiyatlardan qochish kerak.
Ishlamaydigan/ishlamaydigan o'lchagichlar yoki avtomatlashtirilgan vizual tekshirishdan foydalanish imkoniyatini hisobga olgan holda, muhim o'lchamlar uchun aniq tekshirish mezonlari va kirish joylarini belgilang. Oddiy tekshirishni osonlashtiradigan dizayn yuqori hajmli ishlab chiqarishda izchil sifatni ta'minlash uchun asos yaratadi.
Fikstura strategiyasini baholash
Siqish moslamasi loyihalash bosqichida o'ylab topilishi kerak. Ideal dizayn yetarli siqish joylari yoki oldindan o'rnatilgan jarayon vintlari teshiklari bo'lgan katta, tekis mos yozuvlar yuzasini ta'minlashi kerak. Bitta qurilmada bir nechta komponentlarni qayta ishlashga erishish uchun standartlashtirilgan armaturalardan foydalanishni yoki maxsus, samarali ko'p qismli armaturalarni loyihalashni ko'rib chiqing. Bu yuqori hajmli ishlab chiqarishda samaradorlikni oshirishning asosiy usullaridan biridir.
Yuqori hajmli CNC ishlab chiqarishda keng tarqalgan muammolar va yechimlar
Mashinalarga texnik xizmat ko'rsatish va investitsiyalar
Yuqori samarali, barqaror CNC mashinalari va avtomatlashtirish tizimlarini sotib olish katta miqdordagi dastlabki investitsiyalarni talab qiladi. Shu bilan birga, uzluksiz ommaviy ishlab chiqarishni ta'minlash uchun proaktiv bashoratli texnik xizmat ko'rsatish dasturlarini qabul qilish kerak. Texnik xizmat ko'rsatishni e'tiborsiz qoldirish rejalashtirilmagan ishlamay qolishga olib keladi, uning xarajatlari katta hajmdagi ishlab chiqarishda sezilarli darajada oshadi va barcha samaradorlik afzalliklarini qoplashi mumkin.
Tegishli foydalanish holatlari
Yuqori hajmli CNC ishlov berish har bir komponent uchun ideal emas. Yaroqlilik yillik ishlab chiqarish hajmini qismning murakkabligi bilan muvozanatlashga bog'liq. U yuqori yillik talabga, murakkab geometriyalarga va avtomobil dvigateli qismlari, tibbiy asboblar korpuslari va yuqori darajadagi elektronika korpuslari kabi qat'iy aniqlik talablariga ega metall yoki plastik qismlar uchun eng mos keladi.
Soddaroq qismlar yoki ishlab chiqarish hajmi past bo'lgan qismlar uchun shtamplash yoki quyish kabi an'anaviy usullar ko'pincha tejamkorroq bo'ladi. Shuning uchun, loyihani boshlashdan oldin batafsil texnik va iqtisodiy tahlil o'tkazilishi kerak.
Ta'minot zanjiri va ishlab chiqarishni muvofiqlashtirish
Xom ashyo yoki yordamchi materiallarning har qanday yetishmasligi butun ishlab chiqarish liniyasining faoliyatini to'xtatishiga olib keladi. Muammo yuqori hajmli ishlab chiqarish uchun zarur bo'lgan katta miqdordagi metall armatura, sovutish suyuqligi va boshqa materiallarni uzluksiz va barqaror yetkazib berishni ta'minlashdadir.
Ishonchli yetkazib beruvchilar bilan strategik hamkorlik o'rnatilishi va bozor tebranishlarini yumshatish uchun yetkazib beruvchilar tomonidan boshqariladigan inventarizatsiya kabi modellar joriy etilishi kerak.
Ommaviy ishlab chiqarishda sifatni ta'minlash
Statistik jarayonlarni nazorat qilishga asoslangan tizimli sifatni ta'minlash tizimini yaratish. Bu jarayonning muhim bosqichlarida muntazam namunalarni olishni tekshirish punktlarini tashkil etishni, shuningdek, real vaqt rejimida fikr-mulohaza va kompensatsiya uchun avtomatlashtirilgan o'lchov uskunalarini integratsiya qilishni o'z ichiga oladi.
Yuqori hajmli CNC ishlov berishda sifat nazorati
Statistik jarayonlarni boshqarishni amalga oshirish
Faqat 100% tekshiruvga tayanish o'rniga, ishlab chiqarish jarayonida muhim o'lchamlarning muntazam va tizimli namunaviy o'lchovlari o'tkaziladi. O'rtacha va diapazon o'zgarishlarining real vaqt rejimidagi tendentsiyalarini kuzatish uchun o'lchov ma'lumotlari nazorat jadvallariga tushiriladi.
Agar ma'lumotlar nuqtalari g'ayritabiiy tebranishlarni ko'rsatsa yoki nazorat chegaralaridan oshib ketsa, tizim darhol ogohlantirishlarni ishga tushiradi, bu esa tizimli jarayon og'ishlarini ko'rsatadi. Bu sezilarli darajada nomuvofiq natijalar to'planishidan oldin aralashuvni ta'minlaydi va shu bilan profilaktik sifat nazoratini ta'minlaydi.
Avtomatlashtirilgan tekshirish
Ishlov berishdan oldin, zond avtomatik ravishda ish qismining holatini aniqlaydi va boshlang'ich ofset kompensatsiyasini amalga oshiradi; ishlov berish paytida yoki undan keyin u avtomatik ravishda muhim o'lchamlarni namunalar oladi.
O'lchov ma'lumotlari avtomatik ravishda CNC tizimiga qaytariladi, bu yerda nazariy qiymatlar bilan taqqoslash asbob kompensatsiyasi qiymatlarini real vaqt rejimida avtomatik ravishda sozlash imkonini beradi, bu esa o'lchamlarning bardoshlik diapazonlarida markazlashtirilganligini ta'minlaydi.
Birinchi maqola tekshiruvi
Ommaviy ishlab chiqarishdan oldin yoki asboblarni o'zgartirgandan so'ng, to'liq o'lchamli birinchi buyumni tekshirish talab qilinadi. Bu bosqich nafaqat qismning mosligini, balki ishlov berish dasturini, jarayon parametrlarini va armatura sozlamalarini ham tekshiradi. Koordinata o'lchash mashinasi kabi yuqori aniqlikdagi uskunalar odatda batafsil ma'lumotlar hisobotlarini tayyorlash uchun ishlatiladi. Partiyaviy ishlab chiqarish faqat aniqlik tasdiqlangandan keyingina davom etishi mumkin.
Ishlab chiqarishni kuzatish
Har bir ishlab chiqarish partiyasiga yoki alohida qismga noyob identifikatorni tayinlang. Ushbu identifikatorni ishlab chiqarishni bajarish tizimi orqali xom ashyo partiyalari, ishlatilgan uskunalar, operatorlar, ishlov berish vaqtlari va tekshirish natijalari kabi keng qamrovli ishlab chiqarish ma'lumotlariga bog'lang. Agar sifat bilan bog'liq muammolar yuzaga kelsa, ushbu tizim muammoning materiallar, uskunalar yoki jarayon og'ishlaridan kelib chiqqanligini aniqlash uchun tez va aniq sabablarni tahlil qilish imkonini beradi.
Asboblarning hayot aylanishini qat'iy boshqaring
Asbobning holati ishlov berishning o'lchovli barqarorligiga bevosita ta'sir qiluvchi omil hisoblanadi. Har bir asbobning butun hayot aylanishini, sotib olish va oldindan sozlashdan tortib, foydalanishgacha va yo'q qilishgacha, hujjatlashtirish uchun asboblarni boshqarish tizimidan foydalanish kerak.
Kutilayotgan xizmat muddati kesish materiallari va parametr sozlamalari asosida aniqlanishi kerak, chegaraga yetmasdan oldin almashtirish haqida ogohlantirishlar berilishi kerak. Shu bilan birga, asbobning yorilishi yoki haddan tashqari aşınma natijasida sifatning to'satdan yomonlashishining oldini olish uchun muntazam ravishda aşınma tekshiruvlari o'tkazilishi kerak, shu bilan barqaror ishlov berish sharoitlarini ta'minlash kerak.
NOMIL"Yuqori hajmli CNC ishlov berish
NOBLE kompaniyasida biz ilg'or yuqori hajmli CNC ishlov berish xizmatlarimiz orqali aniqlik, samaradorlik va ishonchlilikni ta'minlashga ixtisoslashganmiz . Biz sizning dizayningizni minglab yoki hatto millionlab bir xil va yuqori sifatli qismlarga aylantiramiz, ishlab chiqarishning har bir bosqichida izchillik va iqtisodiy samaradorlikni ta'minlaymiz.
Bizning imkoniyatlarimiz:
- Ilg'or ishlab chiqarish texnologiyasi
- Ishlab chiqarish uchun dizayn (DFM) hamkorligi
- Integratsiyalashgan sifat kafolati
- Kengaytiriladigan ishlab chiqarish va ta'minot zanjiri boshqaruvi
FAQ
Yuqori hajmli CNC ishlov berish har bir qism uchun narxni qanday kamaytiradi?
Yuqori hajmli ishlov berish miqyos tejamkorligi orqali har bir qism uchun pastroq narxga erishadi. Optimallashtirilgan dasturlash, maxsus moslamalar va ixtisoslashtirilgan asbob-uskunalarga katta miqdordagi dastlabki investitsiyalar ko'p sonli birliklar uchun amortizatsiya qilinadi.
Yuqori hajmli ishlab chiqarish uchun ko'p o'qli CNC mashinalaridan foydalanishning asosiy afzalliklari nimada?
5 o'qli CNC mashinasi bitta o'rnatishda detalning deyarli barcha tomonlariga kirish imkoniyatiga ega. Bu qayta joylashtirishdagi xatolarni bartaraf etadi, yuqori o'lchamli aniqlik va murakkab geometriya qobiliyatini ta'minlaydi va kesmaslik vaqtini sezilarli darajada kamaytiradi. Yuqori hajmlar uchun bu tezroq umumiy o'tkazuvchanlik, izchil sifat va yig'ish ehtiyojlarini kamaytiradigan murakkabroq, birlashtirilgan qismlarni loyihalash qobiliyatiga aylanadi.
Yuqori hajmli ishlov berish uchun CNC ishlov berish qachon quyma yoki shtamplash o'rniga to'g'ri tanlov bo'ladi?
CNC ishlov berish, qismlar murakkab geometriyalarga, qattiq bardoshliklarga ega bo'lganda yoki qattiq materialdan yuqori material xususiyatlarini talab qilganda, yuqori hajmlar uchun idealdir. Juda oddiy shakllar uchun haddan tashqari hajmlarda shtamplash yoki quyish yanada tezroq sikl vaqtlari tufayli tejamkorroq bo'ladi.
Yuqori hajmli CNC loyihalarida eng katta qiyinchiliklar qanday?
Asosiy qiyinchiliklar butun ish davomida sifatni doimiy ravishda saqlash, asboblarning aşınmasını boshqarish va rejalashtirilmagan ishlamay qolishining oldini olish uchun profilaktika ishlarini rejalashtirish, tsikl vaqtining har bir soniyasini optimallashtirish va materiallar va sarflanadigan materiallar uchun ishonchli ta'minot zanjirini ta'minlashni o'z ichiga oladi.
Yuqori hajmli CNC ishlov berish uchun qaysi materiallar eng keng tarqalgan?
Alyuminiy qotishmalari yengilligi va yaxshi mustahkamligi tufayli eng yaxshi tanlovdir. Mustahkamligi va chidamliligi uchun turli xil po'latlar tanlanadi. Muhandislik plastmassalari elektr va yengil komponentlar uchun ishlatiladi.






