
Kirish In'ektsion kalıplama
Inyeksion kalıplama, ayniqsa, sizga juda ko'p kerak bo'lganda, plastik inyeksion kalıplama qismlarini tayyorlashning eng mashhur usuli hisoblanadi . Bu eritilgan plastmassani qolipga surishdan boshlanadi. Sovugandan so'ng, qism tayyor bo'ladi. Siz bu jarayonni telefonlardan tortib avtomobil inyeksion kalıplama qismlarigacha bo'lgan hamma narsaning orqasida topasiz. Bu tez, barqaror va ko'p material isrof qilmaydi.
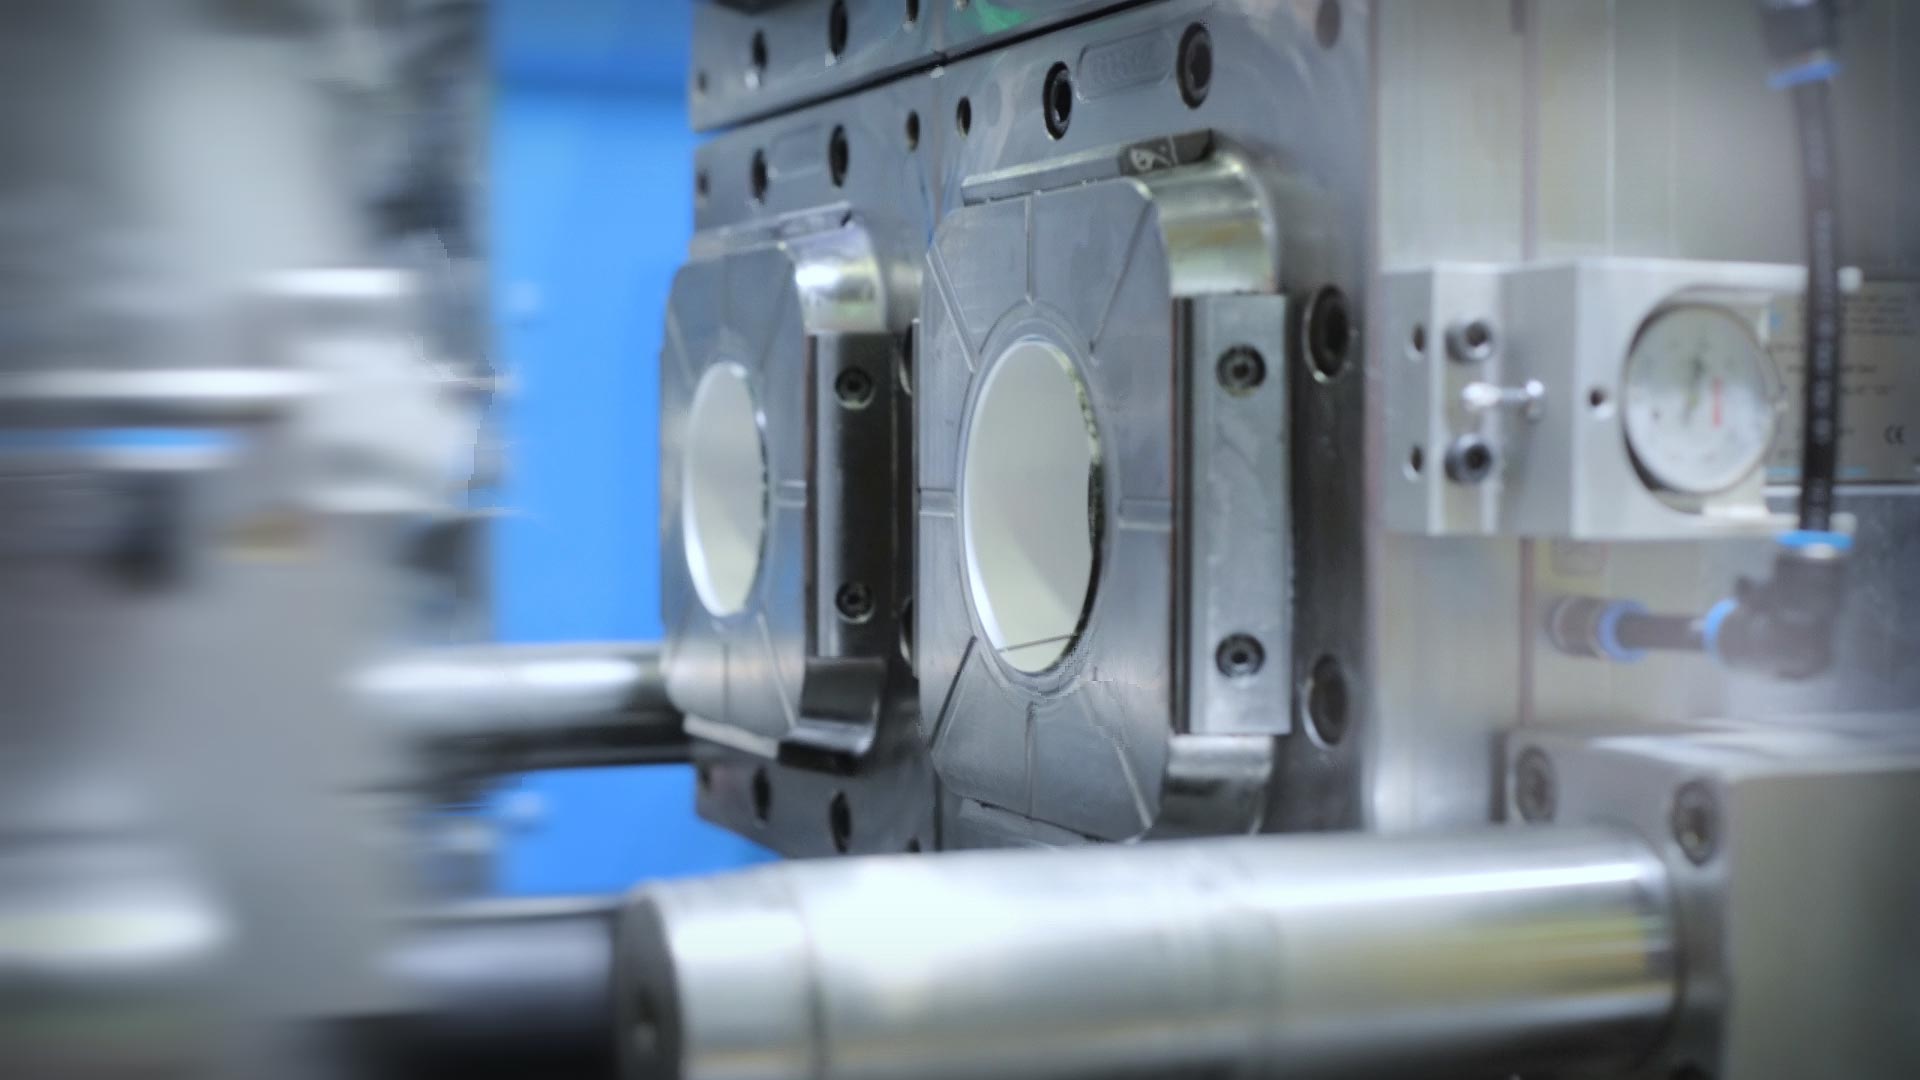
Albatta, inyeksion kalıplama tez va aniq. Lekin bu har doim ham oson emas. Siz harorat, bosim va boshqa tafsilotlarni diqqat bilan kuzatib borishingiz kerak. Hatto kichik bir sirpanish ham nuqsonlarga olib kelishi yoki inyeksion kalıplama jarayonini sekinlashtirishi kabi muammolarga olib kelishi mumkin.
Ushbu maqolada odamlar inyeksion kalıplama jarayonida tez-tez yo'l qo'yadigan o'n ikkita asosiy xato haqida so'z boradi. Bu muammolar sifatni pasaytirishi, mashinalarni sekinlashtirishi va ish jarayonini buzishi mumkin. Agar siz endigina boshlayotgan bo'lsangiz yoki ko'p yillik tajribaga ega bo'lsangiz, bu xatolardan qochish sizga ishlarni yaxshiroq boshqarishga va kuchliroq inyeksion kalıplama qismlarini yaratishga yordam beradi.
Inyeksion qoliplashning o'n ikkita taqiqi
1. Noto'g'ri haroratni boshqarish
Inyeksion kalıplama mashinasi yoki qolip juda qizib ketganda yoki juda sovuq bo'lganda, qoliplangan qism butunlay noto'g'ri bo'lib chiqishi mumkin. Sirtda egilish, to'ldirish muammolari, qisqarish yoki chiziqlar kabi muammolarni ko'rishingiz mumkin (bu yorilish deb ataladi). Agar harorat to'g'ri boshqarilmasa, u o'lchamlarni buzishi, qismning mos kelmasligi yoki to'g'ri ishlamasligiga olib kelishi mumkin.
Ta'sir :
- O'lchovli noaniqliklar: Agar plastmassangiz in'ektsiya usulida notekis soviydi, bo'laklar to'g'ri o'lchamda bo'lmasligi mumkin. Bu butun yig'ilishni buzishi mumkin.
- Yuzaki nuqsonlar: Masalan, kuyish izlari (sirtdagi qoraygan joylar) material qolipda qizib ketganda paydo bo'ladi, mat yoki chiziqli ko'rinish esa in'ektsiya paytida namlik yoki havo ushlanib qolishidan kelib chiqadi.
- Pastki qismning mustahkamligi: Agar qism notekis soviydi, ba'zi joylar yaxshi ushlab turmasligi mumkin, bu esa butun narsa kerak bo'lgandan ko'ra zaifroq bo'lishi mumkinligini anglatadi.
Yechim :
Harorat regulyatorlari:
Qolip va bochka uchun ishonchli harorat regulyatorlarini olishga ishonch hosil qiling. Yaxshilari har qanday o'zgarishlarga tezda reaksiyaga kirishadi, bu esa butun quyish jarayonini yoqimli va barqaror saqlashga yordam beradi.
Mog'or isitish va sovutish tizimlari:
Qolipning isitish va sovutish tizimlarini bir xil harorat taqsimoti uchun optimallashtiring. Butun qolip bo'ylab bir xil haroratni saqlab turish uchun konformal sovutish kanallaridan va isitgichlar va sovutgichlarni strategik joylashtirishdan foydalaning.
Muntazam kalibrlash:
Agar qolipning isishi va sovutilishi muvozanatlashtirilmasa, butun qismni buzishi mumkin bo'lgan notekis haroratga duch kelasiz. To'g'ri kanallar va isitgichni ehtiyotkorlik bilan joylashtirmasdan, nuqsonlar deyarli kafolatlanadi.
Ma'lumotlar jurnali:
Agar siz muntazam kalibrlashni o'tkazib yuborsangiz, kichik harorat xatolari to'planib, sizning quyish orqali kalıplanmış qismlaringizni buzishi mumkin. Hatto kichik bir siljish ham butun quyish orqali kalıplama jarayoniga qanchalik ta'sir qilishi mumkinligini kam baholamang. Biz kichik sensor siljishi quyish orqali kalıplanmış qismlarning bir qismi noto'g'ri chiqishiga olib kelganini qiyin yo'l bilan bilib oldik. Muntazam kalibrlash tekshiruvlarini o'rnatgandan so'ng, harorat o'zgarmadi va nuqsonlar to'xtadi.
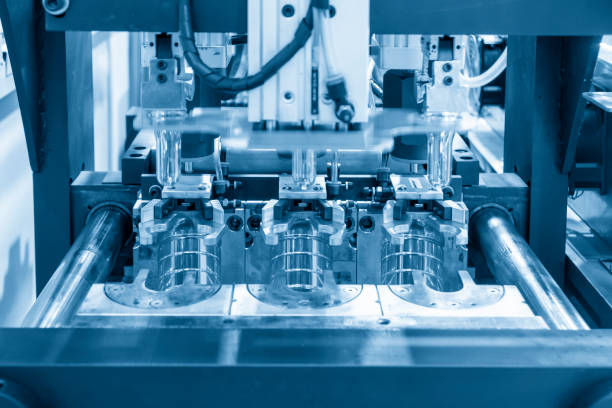
2. Noto'g'ri Bo'lib qolib dizayni yoki texnik xizmat ko'rsatish
Agar qolip to'g'ri ishlab chiqilmagan bo'lsa yoki yaxshi holatda saqlanmasa, axloqsizlik, aşınma yoki noto'g'ri joylashish kabi narsalar yashirincha kirib kelishi mumkin. Aynan o'shanda siz chekkalarda chaqnashlar, qo'pol pardozlar va bir xil bo'lmagan inyeksion qoliplangan qismlar kabi narsalarni ko'rishni boshlaysiz.
Ta'sir :
- Qism nuqsonlariAgar detal chiqarib olinayotganda chaqnash, nosozliklar yoki muammolar paydo bo'lsa, demak, detal texnik xususiyatlarga mos kelmaydi va hatto asosiy sinovlardan ham o'tmasligi mumkin.
- Ko'tarilgan hurda stavkalariMog'orga texnik xizmat ko'rsatishni e'tiborsiz qoldirish to'g'ridan-to'g'ri chiqindilar miqdorining oshishiga olib keladi. Har bir nuqsonli detal sizning xarajatlaringizni oshiradi va keraksiz chiqindilarni to'playdi - bu tezda qor to'plari kabi ko'rinadigan muammo.
- Mog'orning ishlash muddati qisqartirildiAgar siz qolipga g'amxo'rlik qilmasangiz, u tezroq eskiradi. Bu ko'proq ta'mirlash, ko'proq ishlamay qolish va ehtimol uni xohlaganingizcha tezroq almashtirishga to'g'ri keladi deganidir.
Yechim :
Qolip dizaynini ko'rib chiqish : Qolip dizayneri bilan erta va tez-tez gaplashing. Siz materialning muammosiz oqishini va sovutishning yaxshi ishlashini ta'minlashni xohlaysiz. Oddiy oqim yo'li va oson yetib boradigan sovutish kanallari sizning inyeksion qoliplangan qismlaringizning bir tekis sovishini va egilib qolmasligini ta'minlashda katta rol o'ynaydi.
Muntazam tozalash va texnik xizmat ko'rsatish : Qoliplaringizni muntazam tozalash tartibiga rioya qilish yaxshi fikr. Chang, dog' yoki o'tmishdagi ishlardan qolgan boshqa materiallar bor-yo'qligini tekshiring — bu narsalar sizning inyeksion qoliplangan qismlaringizni buzishi mumkin. Va narsalarning yopishib qolmasligi uchun vaqti-vaqti bilan qolipni olib tashlashni unutmang.
Yuqori sifatli materiallar : Qattiq yoki issiq plastmassalar bilan ishlaganda, qolipning mustahkam, aşınmaya bardoshli materiallardan yasalganligiga ishonch hosil qiling. Yuqori sifatli po'lat yoki maxsus qoplamalardan foydalanish qolipning uzoqroq xizmat qilishiga va kelajakda muammolardan xalos bo'lishiga yordam beradi.
Mog'orni tekshirish : Mog'orni tekshirishni e'tiborsiz qoldirish jiddiy qismlardagi nuqsonlarga olib kelishi mumkin. Yadro va bo'shliqdagi yoriqlar, noto'g'ri joylashish yoki eskirgan qismlar jiddiy sifat muammolariga olib kelishi mumkin va sovutish kanallarining tiqilib qolishi butun inyeksion kalıplama jarayonini buzishi mumkin. Muntazam tekshirishlar juda muhimdir.
3. Moddiy oqimning nomuvofiqligi
Agar material bir tekis oqmasa, bu vint tezligining o'chirilganligi, tiqilib qolgan nasadka yoki material yetarlicha quritilmaganligi kabi narsalarga bog'liq bo'lishi mumkin. Bunday holda, siz qisqa zarbalar, pufakchalar yoki qismda bo'sh joylar kabi muammolarga duch kelishingiz mumkin.
Ta'sir :
- Qisqa suratlar: Qisqa zarbalar qolip to'liq to'lmaganda sodir bo'ladi. Bu past in'ektsiya bosimi, qolip yetarlicha qizimaganligi yoki materialning to'g'ri oqishiga yo'l qo'ymaydigan darvoza konstruktsiyasi tufayli bo'lishi mumkin.
- Bo'shliqlar: Bo'shliqlar - bu detal ichidagi havo yoki gazning kichik cho'ntaklari bo'lib, ular odatda qolip yaxshi shamollatilmaganda yoki juda tez soviganida paydo bo'ladi. Ular har doim ham ko'rinmasligi mumkin, ammo ular detalni zaiflashtirishi va keyinchalik yorilish ehtimolini oshirishi mumkin.
- Pufakchalar: Odatda qism yuzasida pufakchalar paydo bo'ladi va ular in'ektsiya paytida havo ushlanib qolishi natijasida yuzaga keladi. Juda tez in'ektsiya qilish yoki yetarlicha orqa bosim ishlatmaslik kabi narsalar havo aralashib, zerikarli kichik izlarni qoldirishi mumkin.
Yechim :
Materiallarni doimiy ravishda quritish: Neylon yoki ABS kabi materiallarni quyishdan oldin ularni to'g'ri quriting. Agar ularda hali ham namlik bo'lsa, bu suv bug'ga aylanishi va qismda pufakchalar paydo bo'lishiga olib kelishi mumkin. Yaxshi quritgichdan foydalanish yordam beradi.
Materialni oziqlantirish: Materialning mashinaga barqaror oqib kelishini ta'minlash uchun to'g'ri kalibrlangan oziqlantiruvchidan foydalaning. Bu hamma narsaning izchil bo'lishiga yordam beradi va notekis oziqlantirish natijasida qism sifatida g'alati o'zgarishlar bo'lmaydi.
Nasos va vintlarga texnik xizmat ko'rsatish: Nasos va vintlarni muntazam ravishda tozalash va tekshirish muhimdir. Agar ular tiqilib qolsa yoki eskira boshlasa, material to'g'ri oqmaydi va aynan o'shanda siz inyeksion kalıplanmış qismlaringizda muammolarni ko'rishni boshlaysiz.
- Noto'g'ri in'ektsiya bosimi
Agar in'ektsiya bosimi noto'g'ri bo'lsa, sizda muammolar bo'ladi. Juda ko'p bosim chaqnashga yoki egilishga olib keladi va juda kam bosim in'ektsiya qilingan qismlar to'g'ri to'ldirilmasligini anglatadi. Qanday bo'lmasin, bu vaqt va materiallarni isrof qilishdir.
Ta'sir :
- Ortiqcha yuklash: Qadoqlash bosqichida juda qattiq bosganingizda, qolipning deformatsiyasiga olib keladigan ortiqcha qadoqlanish yuz beradi. Bu ko'pincha cho'kish izlari, chaqnash yoki to'g'ri o'lchamdagi bo'lmagan quyish orqali quyilgan qismlar sifatida namoyon bo'ladi.
- Paketdan tushirish: Qadoqlash paytida juda kam bosim qo'llash qolipni to'liq to'ldirmaslikka olib keladi. Qadoqlashning pastki qismi qisqa zarbalar, bo'shliqlar va to'liq bo'lmagan quyish orqali quyilgan qismlar kabi nuqsonlarga olib keladi - bularning barchasi sifatga putur yetkazadi va resurslarni isrof qiladi.
Yechim :
To'g'ri bosim sozlamalari: To'g'ri in'ektsiya bosimini o'rnatish juda muhim. Agar u materialingiz yoki qolipingiz uchun noto'g'ri bo'lsa, siz nuqsonlar xavfini tug'dirasiz. Ishlab chiqarish paytida bosimni real vaqt rejimida kuzatib borish, in'ektsiya qilingan qismlarni buzmasdan oldin muammolarni aniqlashga yordam beradi.
Bosim sinovi: Sifat muammolarining oldini olish uchun bosim sinovi juda muhimdir. Har bir material partiyasini sinovdan o'tkazmasdan, siz noto'g'ri in'ektsiya bosimidan foydalanish xavfini tug'dirasiz, bu esa nuqsonlarga va in'ektsiya qilingan qismlarning isrof bo'lishiga olib kelishi mumkin.
Mashinani kalibrlash: Inyeksiya bosimi sensorlarini muntazam ravishda kalibrlashni unutmang. Hatto kichik xatolar ham inyeksiya qilingan qismlaringizni buzishi mumkin, shuning uchun narsalarni aniq saqlash muhimdir.
5. Sovutishning ortiqcha yoki kamligi
Sovutish to'g'ri bo'lishi kerak. Agar sovutish suyuqligi juda sovuq yoki juda tez oqayotgan bo'lsa, detal juda erta qotib qolishi va egilishi mumkin. Agar u yetarlicha sovimasa, detal to'g'ri qotib qolmaydi va tsikl vaqtini uzaytirishi mumkin. Qanday bo'lmasin, bu sifatga putur yetkazadi.
Ta'sir :
- Jang: Sovutish bir tekis bo'lmaganda, deformatsiya yuzaga keladi, bu esa ichki kuchlanish va notekis qisqarishga olib keladi. Bu o'lchov aniqligi va ishlashini buzishi mumkin, ko'pincha inyeksion kalıplanmış qismlarni yaroqsiz holga keltiradi va rad etish darajasini oshiradi.
- Buzilish; xato ko'rsatish: Inyeksion qoliplangan qismlar bir tekis sovib ketmasa, ular noto'g'ri ko'rinishda chiqib ketishi mumkin, bu esa to'g'ri shaklga ega emas. Bu shuni anglatadiki, ular yig'ish paytida to'g'ri joylashmasligi yoki kerak bo'lganda ishlamasligi mumkin.
- Cho'kish belgilari: Sovutish notekis bo'lgan qalin qismlarda cho'kish izlari keng tarqalgan nuqsondir. Ular sirt sifatini pasaytiradi, mustahkamlikni pasaytiradi va ko'pincha qo'shimcha pardozlashni talab qiladi - bularning barchasi ishlab chiqarish xarajatlarini oshiradi.
Yechim :
Sovutish tizimini optimallashtirish:
Qismning shakliga mos keladigan konformal sovutish kanallaridan foydalanish katta farq qiladi. Ular issiqlikni teng ravishda yo'qotishga yordam beradi, bu esa tezroq sikllar va issiq nuqtalarsiz yaxshiroq quyish orqali quyish orqali qoliplangan qismlarni anglatadi.
Sovutish vaqtini sozlash:
Sovutish vaqtini shunchaki taxmin qilmang — uni material va qism dizayniga asoslang. Kalkulyator yoki dasturiy ta'minot vositasidan foydalanish sizga uni hisoblashda va chiqarish bilan bog'liq muammolarni oldini olishga yordam beradi.
Harorat monitoringi:
Haqiqiy vaqtda haroratni kuzatishsiz siz ko'r-ko'rona uchib ketasiz. Tebranishlar sezilmay qolishi va qisman barqarorlikni buzishi mumkin. Sensorlar nazoratni saqlashga va qimmat sifat muammolarining oldini olishga yordam beradi.
6. Yetarlicha shamollatish yo'qligi
Agar qolipingizdagi shamollatish teshiklari tiqilib qolsa yoki to'g'ri ishlamasa, havo ichkariga tiqilib qoladi — va aynan o'shanda siz pufakchalar, bo'shliqlar yoki hatto kuyish izlarini ko'rasiz. Bu shuningdek, qolipni to'ldirishni qiyinlashtiradi, shuning uchun bosim ko'tariladi va sikl vaqti uzayadi.
Ta'siri:
- Bo'shliqlar: Bo'shliqlar strukturaviy yaxlitlikni jiddiy ravishda zaiflashtiradi. Bu ichki havo cho'ntaklari yukni ko'tara olmaydi, bu esa qismni ishonchsiz qiladi va ayniqsa yuqori kuchlanishli ishlarda ishdan chiqishga moyil qiladi.
- Pufakchalar: Sirt pufakchalari shunchaki kosmetik nuqson emas. Ular gaz to'planib qolganligining belgilari bo'lib, ko'pincha qismning zaif tomonlarini ko'rsatadi, bu esa uning ishlashi va chidamliligiga putur yetkazishi mumkin.
- Kuyish belgilari: Kuyish izlari to'q chiziqlar yoki havo juda qizib ketadigan joylarda paydo bo'ladi. Ular yaxshi ko'rinmaydi va qismni zaiflashtirishi ham mumkin.
Yechim :
To'g'ri mog'or shamollatish dizayni:
Shamollatish teshiklarini odatda havo to'planib qoladigan joylarga, masalan, material to'ladigan oxirgi joylarga qo'yganingizga ishonch hosil qiling. Shamollatish teshiklari gaz osongina chiqib ketishi uchun aynan kerakli o'lchamda bo'lishi kerak, lekin chaqnashga sabab bo'lmasligi kerak.
Ventilyatsiyaga texnik xizmat ko'rsatish:
Shamollatish teshiklarini tez-tez tozalashni unutmang — agar ular qoldiq material bilan tiqilib qolsa, havo to'g'ri chiqib keta olmaydi va sizda muammolar paydo bo'la boshlaydi.
Bosimning pasayishi:
Bosimni pasaytirish tizimlari bo'lmasa, ushlanib qolgan havo va gaz jiddiy nuqsonlarga olib kelishi mumkin. Ushbu tizimlarni o'rnatish qismlarning mustahkamligi va sirt sifatini yaxshilashning kalitidir.
7. Materiallarni noto'g'ri ishlatish
Agar materiallar namlikni o'zlashtirsa yoki noto'g'ri saqlansa yoki mos kelmaydigan narsalar bilan aralashtirilsa, muammolarga duch kelasiz. Namlik materialni parchalashi va sirt nuqsonlariga olib kelishi mumkin, yomon saqlash esa ifloslanishga olib kelishi mumkin, bu esa inyeksion quyma qismlarning qanday tayyorlanishiga ta'sir qiladi.
Ta'sir :
- Namlikni yutish: Neylon va polikarbonat kabi gigroskopik materiallar namlikni oson yutadi. Ularni to'g'ri quritmaganimizda, qolib ketgan namlik quyish paytida bug'lanib, kumush chiziqlar va pufakchalarga, shuningdek, quyish orqali quyilgan qismlar juda oson sinib ketishiga olib keladi.
- Materialning degradatsiyasi: Agar materiallar to'g'ri saqlanmasa yoki ishlov berilmasa, ular ifloslanishi yoki parchalanishi mumkin, bu esa yakuniy mahsulotning ishlashi va ko'rinishini buzadi.
Yechim :
To'g'ri saqlash: Materiallarning namlikni yutib olishi yoki parchalanishining oldini olish uchun ularni salqin va quruq joyda saqlang. Atrof-muhitdan himoya qilish uchun ularni asl qadoqlarida yoki yopiq idishlarda qoldirish yaxshidir.
Oldindan quritish: Qayta ishlashdan oldin materialdan namlikni olib tashlash uchun quritgichlardan foydalaning, ayniqsa gigroskopik plastmassalar uchun. Bu bosqich namlik bilan bog'liq nuqsonlarning oldini olish uchun juda muhimdir.
Materiallarni sinash: Ishga kirishishdan oldin materiallaringizning yaxshi holatda ekanligiga ishonch hosil qilish uchun ularni muntazam ravishda, masalan, namlik darajasini tekshirish orqali sinab ko'rish yaxshi fikr. Muammolarni erta aniqlash keyinchalik ko'p muammolardan qochishi mumkin.
8. Noto'g'ri mashina sozlamalari
Agar mashinangizning vint tezligi yoki harorati kabi sozlamalari o'chirilgan bo'lsa, material qizib ketishi yoki yetarlicha qizib ketmasligi mumkin. Bu rangni buzishi, materialga zarar yetkazishi yoki inyeksion qoliplangan qismlarning noto'g'ri shakllanishiga olib kelishi mumkin. Bundan tashqari, bu sikl vaqtini yo'qotadi va ko'proq chiqindilar va behuda harakatlarga olib keladi.
Ta'sir :
- Mos kelmaydigan rang: Agar harorat yoki vint tezligi barqaror bo'lmasa, rang notekis tarqalishi mumkin, bu esa chiziqlar, yaltiroq dog'lar yoki g'alati rang o'zgarishiga olib keladi. Bu inyeksion kalıplanmış qismlarning ko'rinishi va ularning umumiy mustahkamligiga putur yetkazadi.
- Materialning degradatsiyasi: Agar mashina sozlamalari to'g'ri bo'lmasa, material qizib ketishi va parchalana boshlaydi. Bu esa inyeksion kalıplanmış qismlarni zaifroq, mo'rt qiladi va ularni bosim ostida qo'yganingizda ishdan chiqish ehtimolini oshiradi.
- To'liq bo'lmagan qism shakllanishi: Agar sozlamalar to'g'ri bo'lmasa, qolip to'liq to'ldirilmasligi mumkin, bu esa ichkarida qisqa zarbalar yoki bo'shliqlarga olib keladi. Bu shuni anglatadiki, inyeksion qoliplangan qismlar to'g'ri ishlamaydi yoki to'g'ri ko'rinmaydi.
Yechim :
- Avtomatlashtirilgan jarayonni boshqarish: Sensorlarning aytganlariga asoslanib, mashina sozlamalarini tezkor ravishda sozlaydigan avtomatlashtirilgan boshqaruv elementlaridan foydalaning. Bu qismlar sifatini doimo barqaror saqlashga yordam beradi.
- Oldindan o'rnatilgan jarayon parametrlari: Mashinangiz sozlamalari uchun turli materiallar va quyish orqali quyilgan qismlar uchun tezda sozlashingiz mumkin bo'lgan standart protseduralarni o'rnating. Bu ishlarni izchil saqlashga yordam beradi va xatolarni kamaytiradi.
- Trening va hujjatlar: Operatorlarni doimiy ravishda o'qitish va mashina sozlamalarini batafsil hujjatlashtirish juda muhimdir. Bularsiz ishlab chiqarish jarayonlarida izchillik va sifatga putur yetishi mumkin.
9. Qo'shimchalar yoki plomba moddalarini noto'g'ri ishlatish
Agar plomba moddalari, stabilizatorlar yoki pigmentlar to'g'ri aralashtirilmasa yoki ularning miqdori juda ko'p bo'lsa, siz yomon dispersiyaga ega bo'lasiz. Bu rangni buzishi, in'ektsiya qilingan qismlarni zaiflashtirishi yoki notekis teksturalarga olib kelishi mumkin. Qo'shimchalar teng taqsimlanmaganda, in'ektsiya qilingan qismlar boshqacha ishlashi va ba'zan hatto ishdan chiqishi mumkin.
Ta'siri:
- Ranglarning nomuvofiqligi: Pigmentning notekis tarqalishi chiziqlar va dog'larni keltirib chiqaradi, bu esa inyeksion kalıplanmış qismlarning vizual mustahkamligini buzadi. Bu mahsulot bir xilligiga putur yetkazadi va mijozlarning noroziligiga olib keladi.
- Kuch masalalari: Agar plomba moddalari yetarlicha aralashtirilmasa, ba'zi inyeksion kalıplanmış qismlar zaiflashadi, bu esa butun narsani kamroq bardoshli qiladi va erta sinishi ehtimolini oshiradi.
- Noto'g'ri sirt tuzilishi: Qo'shimchalarning yomon aralashishi sirtdagi kamchiliklarga, masalan, pürüzlülük yoki yaltiroqlik farqlariga olib keladi, estetik sifatni pasaytiradi va pardozlash xarajatlarini oshiradi.
Yechim :
Aniq dozalash: Qo'shimchalar va plomba moddalarining to'g'ri nisbatlarda aralashtirilganligini ta'minlash uchun aniq dozalash tizimlari juda muhimdir; aks holda sifat muammolari paydo bo'lishi mumkin.
Aralashtirish uskunalari: Qo'shimchalarni material bo'ylab teng ravishda tarqatish uchun doimiy ishlaydigan yaxshi aralashtirish mashinalarini oling.
Yetkazib beruvchi sifat nazorati: Qo'shimchalar va plomba moddalaringizni mahsulotlarining sifati va mustahkamligini ta'minlaydigan ishonchli yetkazib beruvchilardan sotib oling.
10. Mog'orni siqish kuchining yetarli emasligi
Agar siqish kuchi yetarlicha kuchli bo'lmasa, qolip biroz ochilib, to'g'ri shakldagi tezkor yoki quyish orqali qoliplangan qismlarning paydo bo'lishiga olib kelishi mumkin. Bu qismning o'lchami va yuzasiga ta'sir qilishi mumkin, bu esa ko'proq qayta ishlash va chiqindilarga olib kelishi mumkin.
Ta'siri:
- Flash: Chaqnash qolip bo'shlig'idan ortiqcha material chiqib ketishi natijasida ajratish chizig'i bo'ylab keraksiz chiqib ketishlar sifatida namoyon bo'ladi. Bu nuqson qismning estetik sifatiga putur yetkazadi va ortiqcha materialni olib tashlash uchun qo'shimcha ishlov berishni talab qilishi mumkin.
- Noto'g'ri qism geometriyasi: Inyeksion kalıplama paytida bosimning notekis taqsimlanishi egrilik va o'lchamdagi noaniqliklarga olib kelishi mumkin. Bu esa, inyeksion kalıplama qismlarining dizayn xususiyatlariga javob bermasligiga, mosligi, funktsiyasi va umumiy sifatiga putur yetkazishiga olib keladi.
Yechim :
Siqish kuchini hisoblash: Dasturiy ta'minot yordamida to'g'ri siqish kuchini hisoblash, nuqsonlarning oldini olish uchun qism o'lchami, materiali va in'ektsiya bosimini moslashtirish uchun juda muhimdir.
Siqish kuchini kuzatish: Har bir in'ektsiya sikli davomida uning barqaror turishini ta'minlash uchun siqish kuchini kuzatib boring va agar kerak bo'lsa, material yoki qism shakliga qarab uni sozlang.
Mashinani muntazam kalibrlash: Qo'llaniladigan kuch aniq bo'lib qolishi uchun qisish moslamasini va gidravlik tizimingizni muntazam ravishda kalibrlab turing.
11. Tsikl vaqtining o'zgarishi
Agar sikl vaqtlari barqaror bo'lmasa — ehtimol sovutish tezligi o'zgarishi, quyish orqali quyilgan qismlarning qalinligi har xil bo'lishi yoki qolip yaxshi ishlab chiqilmaganligi sababli — bu egilish, cho'kish izlari yoki quyish orqali quyilgan qismlarning to'liq to'ldirilmaganligi kabi muammolarga olib kelishi mumkin. Ayniqsa, notekis sovutish oqim izlari va o'lcham muammolariga olib keladi, bu esa ko'proq rad etishlarni anglatadi.
Ta'sir :
- Buzilish: Noto'g'ri sikl vaqtlaridan kelib chiqadigan notekis sovutish ichki kuchlanish tufayli deformatsiyaga olib kelishi mumkin. Bu buzilish o'lchov noaniqliklariga olib keladi va qismning ishlashiga ta'sir qilishi mumkin.
- O'lchovli siljishlar: Noto'g'ri sovutish tezligi o'lchamlarning o'zgarishiga olib keladi, bunda quyish orqali quyilgan qismlar texnik xususiyatlarga javob bermaydi. Noto'g'ri qisqarish moslik va ishlashga putur yetkazadi, bu esa mahsulot sifatini xavf ostiga qo'yadi.
- To'liq to'ldirilmagan: Juda qisqa sikl vaqti qolipni to'liq to'ldirmaslikka olib kelishi mumkin, natijada qisqa zarbalar olinadi. Bu etishmayotgan qismlar qismning yaxlitligi va foydalanish qulayligini pasaytiradi.
Yechim :
Tsikl vaqtini optimallashtiring: Har bir qism va material uchun butun quyish kalıplama tsiklini aniq sozlash uchun simulyatsiya dasturidan foydalaning. Shu tarzda, vaqt va energiyani tejash uchun quyish, sovutish va chiqarish bosqichlari muvozanatlashtiriladi.
Tsikl vaqtini monitoring qilish: Ichki monitoringni qo'shish orqali biz tsikl vaqtlari normadan chetga chiqqanda tezda aniqlay olamiz va muammolar katta muammolarga olib kelmasdan oldin ularni hal qila olamiz.
Avtomatlashtirish: Tsikl vaqtini barqaror saqlash va kechikishlarni kamaytirish uchun qolipni ochish, yopish va qismlarni chiqarib yuborish uchun avtomatlashtirishdan foydalaning.
12. Sifat nazorati tekshiruvlarining yo'qligi
Agar siz onlayn tekshiruvlar yoki jarayonlarni tekshirish kabi narsalarni o'tkazib yuborsangiz, nuqsonlar sezilmasligi mumkin. Bu ko'proq rad etishlar, materiallarning isrof bo'lishi va mijozlarning noroziligini anglatadi. Muntazam monitoringsiz muammolarni erta aniqlash va sifatni yuqori darajada ushlab turish qiyin.
- Ta'siri:
Agar siz onlayn tekshiruvlar yoki jarayonlarni tekshirish kabi narsalarni o'tkazib yuborsangiz, nuqsonlar sezilmasligi mumkin. Bu ko'proq rad etishlar, materiallarning isrof bo'lishi va mijozlarning noroziligini anglatadi. Muntazam monitoringsiz muammolarni erta aniqlash va sifatni yuqori darajada ushlab turish qiyin.
Yechim :
In-Line Inspection: Injection Molding ishlab chiqarish liniyasida noto'g'ri o'lchamlar, sirt muammolari yoki rang muammolari kabi nuqsonlarni aniqlash uchun avtomatlashtirilgan kameralar yoki sensorlarni o'rnating.
Namuna olish rejalari: Har bir ishlab chiqarish partiyasida muhim o'lchamlar va xususiyatlarni vaqti-vaqti bilan tekshirish uchun qat'iy namuna olish rejalarini ishlab chiqing.
Chiziqning oxiridagi sinov: Yuk tashishdan oldin yakuniy tekshiruvlarni o'tkazing, masalan, mexanik sinovlar, inyeksion kalıplanmış qismlarni tortish va shunchaki har qanday oxirgi nuqsonlarni aniqlash uchun ularga yaxshi ko'rinish berish.
Statistik jarayonlarni boshqarish (SPC): Jarayon o'zgarishlarini erta aniqlash imkonini beruvchi asosiy parametrlar va sifat ko'rsatkichlarini doimiy ravishda kuzatib borish uchun Statistik jarayonlarni boshqarish jadvallarini joriy etish.
NOBLE haqida
Inyeksion kalıplama sizga ko'plab plastik inyeksion kalıplama qismlari kerak bo'lganda juda mos keladi. Shuning uchun ko'plab yuqori texnologiyali kompaniyalar yildan-yilga NOBLE ni tanlaydilar. Xo'sh, ularni bizga nima ishontiradi?
- 200 dan ortiq materiallar orasidan tanlash imkoniyati bilan NOBLE sizga ko'plab variantlarni taqdim etadi. Sizga oddiy plastmassa yoki mustahkam muhandislik qatroni kerak bo'ladimi, biz sizga eng mos keladiganini topishga yordam beramiz va hatto quyish jarayonida xarajatlarni qanday kamaytirishni ko'rsatamiz.
- Dizayn qiling. Sinab ko'ring. Quring. Ishlab chiqaring. NOBLE in'ektsion kalıplama bilan bog'liq barcha ishlarni bajaradi. Bizning to'liq in'ektsion kalıplama xizmatlarimiz sizga kontseptsiyadan tortib yetkazib berishgacha bitta ishonchli hamkorni olish imkonini beradi.
- Aynan kerakli narsani va undan ham ko'proq narsani oling. NOBLE raqobatbardosh narxlarda maxsus, yuqori aniqlikdagi quyish kalıplama xizmatlarini taklif etadi. Prototiplashdan tortib ishlab chiqarishgacha, biz yuqori narxsiz yuqori sifatli natijalarni taqdim etadigan aqlli, tejamkor yechimlarni yaratamiz.
- Sifat ixtiyoriy emas — bu biz qilayotgan barcha ishlarga singib ketgan. Bizning qat'iy jarayonimiz har bir quyish usulida kalıplanmış detalni tekshiradi va u sizning qo'lingizga yetib borishidan oldin eng yuqori standartlarga javob berishini ta'minlaydi.






