
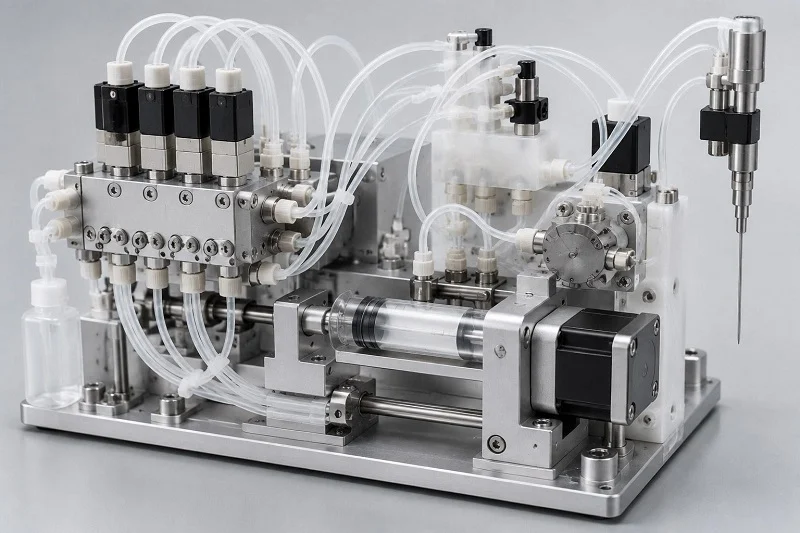
การสร้างอุปกรณ์ทางการแพทย์ที่เชื่อถือได้เริ่มต้นด้วยความจริงที่ยากจะปฏิเสธ ระบบทั้งหมดของคุณขึ้นอยู่กับความแม่นยำของส่วนประกอบการจัดการของเหลวในอุปกรณ์วินิจฉัยทางการแพทย์ (IVD) ความสำเร็จไม่ได้มาจากการเลือกวัสดุก่อนแล้วค่อยคิดเรื่องการผลิตในภายหลัง คุณต้องมีกระบวนการที่เชื่อมโยงกันตั้งแต่เริ่มต้น ดังนั้นคำถามคือ: คุณจะออกแบบส่วนประกอบการจัดการของเหลวในอุปกรณ์วินิจฉัยทางการแพทย์ (IVD) ที่ใช้งานได้ดี ผลิตง่าย และราคาไม่แพงในปริมาณมากได้อย่างไร? คู่มือนี้จะแนะนำคุณเกี่ยวกับทางเลือกที่สำคัญสำหรับอุปกรณ์วินิจฉัยทางการแพทย์ของคุณ เราจะกล่าวถึงการเลือกพอลิเมอร์ที่เหมาะสมสำหรับการใช้งานทางการแพทย์ของคุณ เราจะพูดถึงการเพิ่มประสิทธิภาพเครื่องมือทางการแพทย์สำหรับการผลิตด้วย เคล็ดลับที่แท้จริงคือการดึงพันธมิตรด้านการผลิตของคุณเข้ามามีส่วนร่วมตั้งแต่เนิ่นๆ ความร่วมมือดังกล่าวจะช่วยป้องกันการออกแบบใหม่ที่เสียค่าใช้จ่ายสูงและความล่าช้า
เกณฑ์การคัดเลือกวัสดุสำหรับ ส่วนประกอบการจัดการของเหลว IVD
การเลือกวัสดุที่เหมาะสมสำหรับชิ้นส่วนที่ใช้ในการจัดการของเหลวในอุปกรณ์วินิจฉัยทางการแพทย์ (IVD) หมายถึงการต้องคำนึงถึงความต้องการสามประการพร้อมกัน อุปกรณ์ทางการแพทย์ของคุณต้องการวัสดุที่โปร่งใสสำหรับระบบตรวจจับ คุณต้องการขนาดที่คงที่เพื่อให้ชิ้นส่วนต่างๆ ประกอบเข้าด้วยกันได้อย่างแม่นยำ และคุณยังต้องการวัสดุที่ทนต่อสารเคมีรุนแรงที่ใช้ในการทดสอบ โพลิเมอร์ที่คุณเลือกส่งผลต่อทั้งสามประการนี้ การประนีประนอมเกิดขึ้นในทุกระบบทางการแพทย์ วัสดุที่โปร่งใสอาจงอได้ระหว่างการขึ้นรูป วัสดุอีกชนิดที่ทนต่อสารเคมีอาจปิดกั้นแสงมากเกินไป เคล็ดลับคือการรู้ว่าคุณสมบัติใดสำคัญที่สุดสำหรับการใช้งาน IVD ของคุณ หน้าที่ของแต่ละชิ้นส่วนจะเป็นตัวกำหนดว่าคุณสมบัติใดควรมาก่อน หากคุณเลือกผิด คุณจะต้องออกแบบใหม่ในภายหลัง
ความใสของภาพและความคงตัวของมิติ
ข้อกำหนดสำหรับการตรวจจับด้วยแสง
การทดสอบ IVD หลายอย่างจำเป็นต้องให้แสงส่องผ่านชิ้นส่วนนั้นได้ หลอดทดลองและตลับทดสอบจำเป็นต้องมีหน้าต่างใสสำหรับอ่านค่าการดูดกลืนแสงหรือการเรืองแสง วัสดุต้องยอมให้คลื่นแสงบางช่วงผ่านได้โดยไม่เปลี่ยนแปลงสัญญาณ PMMA มีความใสมาก แต่จะปิดกั้นแสง UV บางส่วน วัสดุ COC และ COP ทำงานได้ดีเพราะยอมให้แสงผ่านได้หลากหลายช่วง โพลีคาร์บอเนตก็ใช้ได้เช่นกัน แต่อาจเปลี่ยนเป็นสีเหลืองเมื่อเวลาผ่านไป การเลือกใช้ขึ้นอยู่กับวิธีการที่อุปกรณ์ทางการแพทย์ IVD ของคุณตรวจจับผลลัพธ์ ซึ่งมีความสำคัญมากที่สุดสำหรับหลอดทดลองที่ใช้ในการทดสอบการดูดกลืนแสงในงานทางคลินิก วิธีการตรวจจับที่แตกต่างกันต้องการระดับความใสที่แตกต่างกัน โพลิเมอร์ที่เหมาะสมสำหรับหน้าต่างส่งผลโดยตรงต่อความไวและความแม่นยำของการทดสอบ
ความหนาของผนังก็มีบทบาทสำคัญเช่นกัน ส่วนที่หนากว่าจะกระจายแสงได้มากกว่าและทำให้สัญญาณอ่อนลง ซึ่งส่งผลเสียต่อความไวในการตรวจจับตัวอย่างที่มีความเข้มข้นต่ำ สำหรับการตรวจจับปริมาณน้อย คุณต้องการผนังที่บางและสม่ำเสมอ แต่ผนังที่บางจะเติมได้ยากกว่าในระหว่างการขึ้นรูป การแลกเปลี่ยนนี้จำเป็นต้องได้รับข้อมูลเบื้องต้นจากทีมการผลิตของคุณ พันธมิตรด้านการผลิตที่ดีจะช่วยให้คุณสร้างสมดุลระหว่างประสิทธิภาพทางแสงกับความง่ายในการขึ้นรูปชิ้นส่วน
การจัดการค่าความคลาดเคลื่อนและการบิดเบี้ยว
ความแม่นยำมีความสำคัญอย่างยิ่งในเครื่องมือวินิจฉัยทางการแพทย์ (IVD) การรั่วไหลเพียงเล็กน้อยก็อาจทำให้การทดสอบทั้งหมดล้มเหลวได้ อัตราการหดตัวของวัสดุเป็นตัวกำหนดว่าคุณสามารถรักษาค่าความคลาดเคลื่อนที่แคบได้ดีเพียงใด โพลิเมอร์กึ่งผลึก เช่น โพลีโพรพีลีน จะหดตัวมากกว่าโพลิเมอร์อสัณฐาน เช่น โพลีสไตรีน ซึ่งส่งผลโดยตรงต่อขนาดสุดท้าย มาตรฐานอุปกรณ์ทางการแพทย์ของคุณจึงต้องการการควบคุมอย่างระมัดระวังในส่วนนี้
การบิดเบี้ยวเกิดขึ้นเมื่อส่วนต่างๆ ของชิ้นส่วนเย็นตัวลงในอัตราที่แตกต่างกัน ความหนาของผนังที่ไม่สม่ำเสมอทำให้การบิดเบี้ยวรุนแรงขึ้น มุมแหลมยิ่งทำให้ปัญหารุนแรงขึ้น การรักษาความหนาของผนังให้สม่ำเสมอจะช่วยลดปัญหาเหล่านี้ได้ มุมเอียงช่วยให้ชิ้นส่วนออกจากแม่พิมพ์ได้ง่าย หากไม่มีมุมเอียง ชิ้นส่วนจะงอหรือแตก การวางตำแหน่งทางเข้าที่เหมาะสมยังช่วยลดความเครียดภายในและทำให้ชิ้นส่วนแบนราบ ข้อกำหนดของคุณต้องคำนึงถึงพฤติกรรมของวัสดุเมื่อเย็นตัวลง การออกแบบควรคำนึงถึงการหดตัวสำหรับวัสดุแต่ละประเภท การออกแบบของคุณควรพิจารณาถึงการขยายตัวของพอลิเมอร์เมื่อได้รับความร้อนด้วย อุปกรณ์ทางการแพทย์ทุกชนิดต้องการความใส่ใจในระดับนี้
ความเข้ากันได้ทางเคมีและความเข้ากันได้ทางชีวภาพ
ความต้านทานต่อสารเคมีที่ใช้ในการทดสอบ
วัสดุสิ้นเปลืองสำหรับ IVD สัมผัสกับสารเคมีมากมายทุกวัน บัฟเฟอร์ เอนไซม์ และผงซักฟอกไหลผ่านช่องทางที่ลำเลียงของเหลว วัสดุต้องทนต่อการเสื่อมสภาพ การบวมหรือแตกร้าวจะทำให้ผลการตรวจเสียหาย การชะล้างยังทำให้ตัวอย่างปนเปื้อนอีกด้วย เรื่องนี้มีความสำคัญสำหรับทุกส่วนในระบบ
สำหรับสารเคมีที่มีฤทธิ์รุนแรง โพลิเมอร์มาตรฐานนั้นไม่เพียงพอ โพลิเมอร์ประสิทธิภาพสูงจึงเข้ามามีบทบาท PEEK ทนต่อกรดและเบสที่รุนแรง PVDF รับมือกับตัวทำละลายที่รุนแรง วัสดุเหล่านี้มีราคาสูงกว่า แต่ให้ความทนทานต่อสารเคมีที่จำเป็นสำหรับการทดสอบ IVD บางอย่าง ความแม่นยำของอุปกรณ์ทางการแพทย์ของคุณขึ้นอยู่กับการเลือกใช้วัสดุนี้ วัสดุสิ้นเปลือง IVD ประเภทอื่นอาจต้องการคุณสมบัติที่แตกต่างกัน ประเมินแต่ละส่วนแยกกันตามสิ่งที่มันสัมผัส ทดสอบความเข้ากันได้ของวัสดุกับสารเคมีเฉพาะของคุณก่อนที่จะสรุปการออกแบบเสมอ ขั้นตอนนี้สามารถช่วยประหยัดเวลาและค่าใช้จ่ายได้อย่างมากในภายหลังของโครงการ
ลดการจับตัวของโปรตีนและสารที่ละลายออกมาให้น้อยที่สุด
โปรตีนในตัวอย่างทางชีวภาพจะเกาะติดกับพื้นผิว นั่นคือการจับตัวของโปรตีน ซึ่งจะลดปริมาณสารวิเคราะห์ที่สามารถตรวจจับได้ และยังทำให้เกิดการปนเปื้อนระหว่างการทดสอบด้วย ดังนั้นควรเลือกวัสดุที่มีคุณสมบัติการจับตัวต่ำ เช่น COC และ COP ได้ดี โพลีโพรพีลีนก็ใช้ได้ดีพอสมควรเช่นกัน บางชนิดอาจต้องมีการปรับสภาพพื้นผิว ตลับทดสอบของคุณต้องเป็นไปตามมาตรฐานเดียวกันนี้เพื่อให้ได้ผลลัพธ์ที่เชื่อถือได้ การบำบัดด้วยพลาสมาหรือการเคลือบพิเศษสามารถลดการเกาะติดของโปรตีนได้อย่างมาก พลังงานพื้นผิวมีบทบาทสำคัญในการที่โปรตีนมีปฏิสัมพันธ์กับพลาสติก เป้าหมายคือการรักษาสภาพของตัวอย่างให้สมบูรณ์และรับประกันผลลัพธ์ที่สม่ำเสมอในทุกครั้งที่ทำการทดสอบ
สารที่ละลายออกมาเป็นอีกหนึ่งข้อกังวลในระหว่างการพัฒนา โมเลกุลขนาดเล็กจะเคลื่อนตัวจากพลาสติกเข้าไปในตัวอย่าง ซึ่งจะรบกวนปฏิกิริยาเคมีในการทดสอบ กฎระเบียบเกี่ยวกับอุปกรณ์ทางการแพทย์กำหนดให้ต้องทดสอบสารที่ละลายออกมา ส่วนประกอบทางการแพทย์ทุกชิ้นต้องเป็นไปตามมาตรฐานเหล่านี้เพื่อให้เป็นไปตามข้อกำหนด ซึ่งมีความสำคัญอย่างยิ่งสำหรับผลิตภัณฑ์ IVD ที่อยู่ระหว่างการตรวจสอบโดยหน่วยงานกำกับดูแล ประเภทของวัสดุสิ้นเปลือง IVD ประเภทที่สามเพิ่มความซับซ้อนให้กับกระบวนการคัดเลือก ทีมแพทย์ของคุณต้องตรวจสอบความถูกต้องของวัสดุที่เลือกอย่างละเอียดถี่ถ้วน การใช้งานอุปกรณ์ทางการแพทย์ประเภทนี้ต้องการความเอาใจใส่เป็นอย่างมาก
โพลิเมอร์ทั่วไปที่ใช้ในส่วนประกอบการจัดการของเหลวในอุปกรณ์วินิจฉัยทางการแพทย์ (IVD)
ระบบ IVD ในโลกแห่งความเป็นจริงมักใช้พลาสติกหลักๆ ไม่กี่ชนิด แต่ละชนิดมีจุดแข็งและจุดอ่อนเฉพาะตัว การเลือกใช้พลาสติกส่งผลต่อทุกอย่าง ตั้งแต่ความใสของภาพไปจนถึงต้นทุนการผลิต มาดูกันว่าตัวเลือกที่ใช้กันทั่วไปมีอะไรบ้าง และแต่ละชนิดมีจุดเด่นตรงไหนบ้าง
โพลีโพรพีลีน (PP) และโพลีสไตรีน (PS)
โพลีโพรพีลีน (PP) เป็นวัสดุหลักที่ใช้ใน IVD ด้วยเหตุผลที่ดีมาก มันทนต่อสารเคมีทั่วไปส่วนใหญ่ ทนความร้อนจากการนึ่งฆ่าเชื้อ และมีราคาถูกมาก ตลับทดสอบวินิจฉัยหลายชนิดใช้ PP เป็นวัสดุหลักเพราะมันทำงานได้ดีพอสมควรกับบัฟเฟอร์และผงซักฟอกอ่อนๆ วัสดุนี้ยังมีความทนทานต่อสารเคมีที่ดีสำหรับการทดสอบทั่วไป แต่ PP ก็มีข้อเสีย คือมันจะขุ่นหรือโปร่งแสง ซึ่งปิดกั้นเส้นทางแสงในการตรวจจับ นั่นเป็นเหตุผลที่คุณไม่ค่อยเห็น PP ในคิวเวตต์หรือหน้าต่างตรวจจับ นอกจากนี้ คุณสมบัติกึ่งผลึกของมันยังหมายถึงการหดตัวมากขึ้นระหว่างการเย็นตัว ซึ่งทำให้การรักษาความคลาดเคลื่อนที่เข้มงวดทำได้ยากขึ้น
โพลีสไตรีนทำงานในทางตรงกันข้าม มันใสเหมือนคริสตัลและราคาถูก ทำให้เหมาะสำหรับชิ้นส่วนทางแสง หลอดทดลองและแผ่นทดสอบจำนวนมากใช้ PS เพราะแสงสามารถทะลุผ่านได้ง่าย วัสดุนี้ยังขึ้นรูปได้ดีและมีความคงตัวของขนาดที่ยอดเยี่ยม อย่างไรก็ตาม PS จะแตกได้ภายใต้ความเครียดทางเคมี ตัวทำละลายที่รุนแรงหรือสารเคมีที่มีฤทธิ์กัดกร่อนจะทำลายมันได้อย่างรวดเร็ว ดังนั้น PS จึงเหมาะที่สุดสำหรับการทดสอบอย่างง่ายที่มีเคมีที่ไม่รุนแรง วัสดุสิ้นเปลืองทางการแพทย์จำนวนมากใช้ PS สำหรับช่องใส่ตัวอย่างและหน้าต่างสำหรับดู ซึ่งความใสมีความสำคัญมากกว่าความทนทานต่อสารเคมี
PMMA, โพลีคาร์บอเนต (PC) และโคพอลิเมอร์โอเลฟินแบบวงจร (COC/COP)
PMMA มีความใสและทนต่อสภาพอากาศได้ดีมาก มันยอมให้แสงผ่านได้ดีในช่วงคลื่นแสงที่มองเห็นได้ แต่ PMMA ดูดซับน้ำและอาจงอได้ในอากาศชื้น นอกจากนี้ยังแตกหักง่าย ดังนั้นผนังบางๆ อาจแตกได้เมื่อถูกสัมผัส ส่วนโพลีคาร์บอเนตนั้นแข็งแรง ทนทานต่อการใช้งานหนักและทนต่อแรงกระแทกได้ดี PC ยังทนความร้อนได้สูงกว่า PS หรือ PMMA แต่ PC จะเปลี่ยนเป็นสีเหลืองเมื่อเวลาผ่านไปเมื่อโดนแสง UV ซึ่งส่งผลเสียต่อประสิทธิภาพทางแสงในการตรวจจับ
โคพอลิเมอร์และพอลิเมอร์โอเลฟินแบบวงจร ซึ่งมักเรียกว่า COC หรือ COP ได้รับความนิยมอย่างมากสำหรับชิ้นส่วนที่ใช้ในการลำเลียงของเหลวในอุปกรณ์วินิจฉัยทางการแพทย์ขั้นสูง (IVD) วัสดุเหล่านี้ผสมผสานความใสที่ยอดเยี่ยมเข้ากับการเกาะติดของโปรตีนต่ำและสารที่ละลายออกมาน้อย นอกจากนี้ยังทนต่อน้ำได้ดีกว่า PMMA มาก ตลับทดสอบวินิจฉัยโรคจำนวนมากในปัจจุบันใช้ COC สำหรับช่องขนาดเล็กและหน้าต่างแสง วัสดุนี้ไหลได้ดีในระหว่างการขึ้นรูป ซึ่งช่วยให้สร้างคุณสมบัติที่ละเอียดได้ COC มีราคาสูงกว่า PP หรือ PS แต่ประสิทธิภาพของมันคุ้มค่ากับราคาสำหรับงานที่ต้องการความแม่นยำสูง นักออกแบบอุปกรณ์ทางการแพทย์มักเลือกใช้ COC เมื่อต้องการทั้งความแม่นยำทางแสงและความเสถียรทางเคมี
โพลิเมอร์ประสิทธิภาพสูง (PEEK, PVDF)
การทดสอบ IVD บางอย่างใช้สารเคมีที่รุนแรงมาก พลาสติกทั่วไปไม่สามารถทนต่อกรดเข้มข้น ด่างเข้มข้น หรือตัวทำละลายอินทรีย์บางชนิดได้ นั่นคือเหตุผลที่ต้องใช้โพลิเมอร์ประสิทธิภาพสูง PEEK สามารถทนต่อสารเคมีเกือบทุกชนิดที่คุณจะนำมาใช้ได้ นอกจากนี้ยังคงคุณสมบัติทางกายภาพไว้ได้ที่อุณหภูมิสูง ทำให้ PEEK เหมาะอย่างยิ่งสำหรับข้อต่อ วาล์ว และชิ้นส่วนปั๊มที่ต้องเผชิญกับสารเคมีรุนแรงซ้ำแล้วซ้ำเล่า ข้อเสียคือ PEEK มีราคาสูงกว่าพลาสติกทั่วไปมาก และต้องการความร้อนในการผลิตที่สูงกว่า
PVDF มีความทนทานต่อสารเคมีคล้ายคลึงกัน แต่มีคุณสมบัติที่แตกต่างกันออกไป สามารถทนต่อฮาโลเจนและสารออกซิไดซ์รุนแรงได้ดีมาก ระบบลำเลียงของเหลวหลายระบบใช้ PVDF สำหรับท่อและชิ้นส่วนท่อร่วมที่ต้องลำเลียงของเหลวที่มีฤทธิ์กัดกร่อน วัสดุนี้ยังมีสารที่ละลายออกมาได้น้อย ซึ่งมีความสำคัญสำหรับการทดสอบที่ละเอียดอ่อน ทั้ง PEEK และ PVDF ต่างก็มีข้อดีมากมาย แต่จำเป็นต้องมีการออกแบบแม่พิมพ์และการควบคุมกระบวนการอย่างระมัดระวัง คุณอาจต้องจ่ายมากขึ้นต่อชิ้น แต่ความน่าเชื่อถือที่เพิ่มขึ้นมักจะคุ้มค่ากับต้นทุนที่เพิ่มขึ้นสำหรับการใช้งานทางการแพทย์ที่สำคัญ
หลักเกณฑ์การออกแบบเพื่อการผลิต (DFM) สำหรับส่วนประกอบการจัดการของเหลวในอุปกรณ์วินิจฉัยทางการแพทย์ (IVD)
กฎการออกแบบที่ดีจะช่วยให้โครงการของคุณดำเนินไปอย่างราบรื่น มันเชื่อมโยงสิ่งที่คุณวาดลงบนกระดาษกับสิ่งที่ออกมาจากแม่พิมพ์จริง ๆ สำหรับชิ้นส่วนที่ใช้ในการลำเลียงของเหลวในเครื่องมือวินิจฉัยทางการแพทย์ (IVD)กฎเหล่านี้มีความสำคัญมากยิ่งขึ้น ชิ้นส่วนของคุณต้องลำเลียงของเหลวปริมาณน้อยผ่านทางเดินแคบ ๆ ความผิดพลาดเล็กน้อยในความหนาของผนังหรือตำแหน่งของช่องทางเข้าอาจทำให้การทดสอบล้มเหลว การออกแบบเครื่องมือแพทย์ต้องการความแม่นยำในทุกขั้นตอน ผู้ตรวจสอบด้านกฎระเบียบจะพิจารณาอย่างใกล้ชิดว่าคุณควบคุมกระบวนการผลิตอย่างไร พวกเขาต้องการหลักฐานว่าชิ้นส่วนของคุณมีความสม่ำเสมอในหลายล้านชิ้น ดังนั้น เรามาดูกันว่ากฎ DFM หลัก ๆ ที่จะช่วยให้โครงการของคุณดำเนินไปอย่างราบรื่นมีอะไรบ้าง
การปรับความหนาของผนังและมุมเอียงให้เหมาะสม
ความหนาของผนังเป็นปัจจัยสำคัญที่สุดในการฉีดขึ้นรูป ผนังที่สม่ำเสมอช่วยให้พลาสติกไหลผ่านโพรงแม่พิมพ์ได้อย่างสม่ำเสมอ นอกจากนี้ยังช่วยให้ชิ้นส่วนเย็นตัวในอัตราเดียวกัน เมื่อส่วนใดส่วนหนึ่งเย็นตัวเร็วกว่าส่วนอื่น ชิ้นส่วนจะบิดเบี้ยว ผนังบางจะเติมเต็มเร็วแต่เย็นตัวเร็วเกินไป ผนังหนาจะใช้เวลานานกว่าและทำให้เกิดรอยยุบ สำหรับตลับทดสอบการวินิจฉัย ควรใช้ผนังที่มีความหนาระหว่าง 1 มม. ถึง 2 มม. เท่าที่จะเป็นไปได้ ช่วงความหนานี้จะสร้างสมดุลระหว่างความแข็งแรงและความสามารถในการขึ้นรูป แต่ช่องไมโครฟลูอิดิกส์ต้องการส่วนที่บางกว่ามาก คุณสมบัติที่ละเอียดเหล่านี้จำเป็นต้องมีการวิเคราะห์การไหลอย่างระมัดระวังก่อนที่จะทำการตัดเหล็ก
มุมเอียงของแม่พิมพ์ก็มีความสำคัญไม่แพ้กัน มุมเอียงจะช่วยให้ชิ้นงานที่เสร็จแล้วหลุดออกจากแม่พิมพ์ได้โดยไม่ติด หากมุมเอียงไม่เพียงพอ แรงดันในการดีดชิ้นงานอาจทำให้ชิ้นงานเป็นรอยหรือบิดงอได้ มุมที่เหมาะสมนั้นขึ้นอยู่กับลักษณะพื้นผิวของชิ้นงาน ต่อไปนี้เป็นข้อมูลอ้างอิงอย่างรวดเร็วสำหรับชิ้นส่วนโพลีสไตรีน:
| พื้นผิว | มุมร่างที่แนะนำ | หมายเหตุ : |
| ผิวมันเงา (ขัดมัน) | 1 ° - 2 ° | ป้องกันรอยเปื้อน สร้างความสมดุลระหว่างความสวยงามและการใช้งาน |
พื้นผิวเรียบต้องการมุมเอียงเพียง 1 ถึง 2 องศาเท่านั้น ส่วนพื้นผิวที่มีลวดลายต้องการมุมเอียงมากกว่า โดยมักจะอยู่ที่ 3 ถึง 5 องศาต่อด้าน ผู้ออกแบบแม่พิมพ์ควรตรวจสอบมุมเอียงนี้ในระหว่างการตรวจสอบแบบ หากทำผิดพลาดจะทำให้ต้องเสียค่าใช้จ่ายในการแก้ไขแม่พิมพ์ใหม่ในภายหลัง
การวางตำแหน่งประตูเชิงกลยุทธ์และการจัดการแนวเชื่อม
ประตูพลาสติกคือจุดที่พลาสติกหลอมเหลวไหลเข้าไปในโพรงแม่พิมพ์ ตำแหน่งของประตูพลาสติกควบคุมการไหลของวัสดุ และยังกำหนดตำแหน่งการเกิดรอยเชื่อมด้วย รอยเชื่อมเกิดขึ้นเมื่อแนวการไหลสองแนวมาบรรจบกันและหลอมรวมกัน รอยเชื่อมเหล่านี้ทำให้ชิ้นส่วนอ่อนแอลง และยังทำให้เกิดรอยที่มองเห็นได้บนพื้นผิว สำหรับวัสดุสิ้นเปลืองทางการแพทย์ที่ใช้ในการวินิจฉัยโรคในหลอดทดลอง (IVD) รอยเชื่อมที่อยู่ใกล้ช่องทางการไหลของของเหลวเป็นอันตราย เพราะอาจแตกภายใต้แรงดันและทำให้เกิดการรั่วไหลได้
ควรติดตั้งประตูเชื่อมในบริเวณที่เส้นทางการไหลไม่ซับซ้อน หลีกเลี่ยงการติดตั้งใกล้ผนังบางหรือมุมแหลมคม ประตูเชื่อมเดียวเหมาะสำหรับชิ้นส่วนขนาดเล็ก ชิ้นส่วนขนาดใหญ่อาจต้องใช้ประตูเชื่อมหลายบาน แต่แต่ละบานจะเพิ่มแนวเชื่อม ทีมของคุณควรวางแผนแนวเชื่อมทุกเส้นในระหว่างขั้นตอนการออกแบบ ถามตัวเองว่า: แนวเชื่อมนี้อยู่ใกล้พื้นผิวการปิดผนึกหรือไม่? มันตัดผ่านหน้าต่างตรวจจับหรือไม่? ถ้าใช่ ให้ย้ายประตูเชื่อมหรือปรับรูปแบบการไหล
ตำแหน่งของช่องฉีดพลาสติกก็ส่งผลต่อความสวยงามเช่นกัน รอยฉีดพลาสติกที่มองเห็นได้บนพื้นผิวที่มองเห็นได้จะทำให้ความคมชัดลดลง ควรวางช่องฉีดพลาสติกไว้บนพื้นผิวที่มองไม่เห็นหรือบริเวณที่ไม่สำคัญ วิธีนี้จะช่วยให้ช่องตรวจจับสะอาดและชิ้นส่วนของคุณดูเป็นมืออาชีพ โปรดจำไว้ว่าการเปลี่ยนแปลงตำแหน่งของช่องฉีดพลาสติกทุกครั้งจะเปลี่ยนแปลงพลศาสตร์การไหล ควรทำการจำลองการไหลของแม่พิมพ์ตั้งแต่เนิ่นๆ เพื่อตรวจจับปัญหาต่างๆ ก่อนเริ่มการผลิต
การคำนึงถึงการหดตัวของวัสดุและการสะสมความคลาดเคลื่อน
พอลิเมอร์ทุกชนิดจะหดตัวเมื่อเย็นตัวลง อัตราการหดตัวจะแตกต่างกันไปตามวัสดุ พลาสติกกึ่งผลึก เช่น โพลีโพรพีลีน จะหดตัวมากกว่าพลาสติกอสัณฐาน เช่น COC ข้อกำหนดในการออกแบบของคุณต้องรวมค่าเผื่อการหดตัวสำหรับวัสดุแต่ละชนิด มิเช่นนั้น ชิ้นส่วนที่ผลิตเสร็จแล้วจะไม่ตรงกับแบบร่าง
การสะสมของค่าความคลาดเคลื่อนเพิ่มความซับซ้อนอีกชั้นหนึ่ง แต่ละส่วนประกอบของชิ้นส่วนจะมีค่าความคลาดเคลื่อนของตัวเอง เมื่อส่วนประกอบหลายๆ ส่วนทำงานร่วมกัน ข้อผิดพลาดก็จะสะสมเพิ่มขึ้น สำหรับการเชื่อมต่อแบบกดอัดหรือข้อต่อแบบสแนป การสะสมนี้อาจทำให้ชิ้นส่วนประกอบเสียหายได้ ทีมวิศวกรรมของคุณควรคำนวณสถานการณ์ที่เลวร้ายที่สุด ชิ้นส่วนจะยังคงประกอบเข้ากันได้หรือไม่หากทุกมิติอยู่ที่ขีดจำกัดสูงสุด? หากไม่เป็นเช่นนั้น ให้ปรับค่าความคลาดเคลื่อนที่สำคัญให้แคบลง หรือออกแบบข้อต่อใหม่
วัสดุ COC ให้การควบคุมมิติที่ยอดเยี่ยมสำหรับงานไมโครฟลูอิดิก ข้อมูลการผลิตจริงแสดงให้เห็นถึงสิ่งที่เป็นไปได้:
| พารามิเตอร์ | บรรลุค่าความคลาดเคลื่อน | ความสามารถของกระบวนการ (Cpk) |
| ความกว้างของช่องไมโครฟลูอิดิก | 100 μm ± 5 μm | 1.67 |
| ความลึกของช่องทาง | ±3 ไมครอน | เกินค่าต่ำสุด 1.33 |
ตัวเลขเหล่านี้แสดงให้เห็นว่าสามารถควบคุมความคลาดเคลื่อนได้อย่างแม่นยำ แต่ต้องอาศัยการควบคุมกระบวนการอย่างระมัดระวังและการใช้เครื่องมือที่ผ่านการตรวจสอบแล้ว ค่า Cpk ที่ 1.67 หมายความว่ากระบวนการอยู่ในขอบเขตที่กำหนดได้ดี มาตรฐานอุปกรณ์ทางการแพทย์ส่วนใหญ่คาดหวังค่า Cpk ขั้นต่ำที่ 1.33 สำหรับส่วนประกอบที่สำคัญ พันธมิตรผู้ผลิตของคุณควรให้ข้อมูลความสามารถในการผลิตระหว่างการตรวจสอบ การทดสอบนี้พิสูจน์ได้ว่าชิ้นส่วนของคุณตรงตามข้อกำหนดทุกครั้ง
จากมุมมองเชิงปฏิบัติ ควรเริ่มต้นด้วยค่าความคลาดเคลื่อนที่สมจริง อย่าระบุ ±5 μm ในทุกมิติ เฉพาะส่วนประกอบที่สำคัญเท่านั้นที่ต้องการการควบคุมระดับนั้น ส่วนประกอบอื่นๆ สามารถใช้ค่าความคลาดเคลื่อนมาตรฐานได้ วิธีนี้จะช่วยลดต้นทุนแม่พิมพ์และเพิ่มผลผลิต การออกแบบชิ้นส่วนของคุณควรสะท้อนถึงความสมดุลระหว่างความแม่นยำและการใช้งานจริง
บทเรียนที่สำคัญกว่านั้นเชื่อมโยงกลับไปถึงการออกแบบอุปกรณ์ทางการแพทย์ หน่วยงานกำกับดูแลต้องการหลักฐานว่ากระบวนการผลิตของคุณอยู่ภายใต้การควบคุม กฎ DFM ให้หลักฐานนั้นแก่คุณ พวกมันลดความแปรปรวน ป้องกันข้อบกพร่อง และบันทึกเหตุผลของคุณ เมื่อคุณปฏิบัติตามกฎเหล่านี้ ส่วนประกอบการจัดการของเหลวในอุปกรณ์ IVD ของคุณจะทำงานได้อย่างน่าเชื่อถือ ตลับของคุณจะทำงานในลักษณะเดียวกันในวันแรกและวันที่หนึ่งพัน ความสม่ำเสมอนั้นสร้างความไว้วางใจให้กับทั้งแพทย์และผู้ป่วย
การเพิ่มประสิทธิภาพต้นทุนและการสร้างพันธมิตรสำหรับระบบของเหลวในการวินิจฉัยโรคในหลอดทดลอง (IVD Fluidics)
ต้นทุนเป็นปัจจัยสำคัญในทุกการตัดสินใจในการพัฒนาผลิตภัณฑ์ทางการแพทย์ คุณอาจมีแบบที่ดีที่สุดบนกระดาษ แต่ถ้าแต่ละชิ้นส่วนมีราคาสูงเกินไป โครงการก็จะหยุดชะงัก การประหยัดต้นทุนอย่างชาญฉลาดควรเริ่มต้นตั้งแต่ขั้นตอนการออกแบบ การรอจนกระทั่งเริ่มการผลิตหมายความว่าคุณพลาดโอกาสในการประหยัดต้นทุนครั้งใหญ่ที่สุดไปแล้ว
กลยุทธ์ในการลดต้นทุนชิ้นส่วน
การรวมชิ้นส่วนและการลดความซับซ้อนของการออกแบบ
ทุกส่วนประกอบที่คุณเพิ่มเข้าไปล้วนเพิ่มต้นทุนให้กับแม่พิมพ์ ลองนึกถึงส่วนที่เว้าเข้าไปดูสิ แต่ละส่วนจำเป็นต้องมีกลไกการทำงานด้านข้าง ตัวเลื่อนหรือตัวยกเหล่านั้นเพิ่มต้นทุนแม่พิมพ์อีก 1,000 ถึง 2,000 ดอลลาร์หรือมากกว่านั้น นอกจากนี้ยังทำให้เวลาในการผลิตช้าลงและสร้างความเสี่ยงในการบำรุงรักษาอีกด้วย
การแก้ไขนี้ไม่เสียค่าใช้จ่ายใดๆ ในขั้นตอนการออกแบบ คุณสามารถออกแบบพื้นผิวรอยแยกใหม่ได้ คุณสามารถปรับมุมเอียงได้ คุณสามารถแทนที่การทำงานเชิงกลด้วยแกนทะลุผ่านได้ การเปลี่ยนแปลงเหล่านี้ช่วยขจัดส่วนที่เว้าแหว่งโดยไม่กระทบต่อการทำงาน
การปรับเปลี่ยนการออกแบบเพื่อการผลิตสามารถลดต้นทุนต่อชิ้นได้ 30 ถึง 50 เปอร์เซ็นต์ ยิ่งคุณทำการปรับเปลี่ยนเหล่านี้เร็วเท่าไหร่ ก็ยิ่งประหยัดได้มากขึ้นเท่านั้น เมื่อตัดแม่พิมพ์แล้ว การปรับเปลี่ยนจะยิ่งมีราคาแพงขึ้นมาก
สำหรับชิ้นส่วนภายใน แม่พิมพ์แบบพับได้เป็นอีกทางเลือกหนึ่ง โดยจะขึ้นรูปชิ้นส่วนให้ได้ขนาดเต็มที่ระหว่างการฉีดขึ้นรูป จากนั้นจึงดึงเข้าด้านในเพื่อดันออก วิธีนี้ช่วยลดการทำงานด้านข้างในหลายๆ การใช้งาน ลดพื้นที่แม่พิมพ์ ปรับปรุงความแม่นยำ และลดเวลาในการผลิต อุตสาหกรรมการแพทย์ใช้วิธีนี้สำหรับวัสดุสิ้นเปลืองที่ต้องการความคลาดเคลื่อนที่แม่นยำ
รูปทรงของชิ้นส่วนก็มีผลต่อปริมาณการใช้วัสดุเช่นกัน รูปทรงที่เรียบง่ายกว่าจะขึ้นรูปได้เร็วกว่าและใช้วัสดุเรซินน้อยกว่า ซึ่งจะช่วยลดต้นทุนวัสดุต่อชิ้นโดยตรง การลดน้ำหนักลงทุกกรัมจะส่งผลดีต่อผลิตภัณฑ์ทางการแพทย์นับล้านชิ้น
คุณค่าของการจ้างผลิตภายนอกเทียบกับการผลิตภายในองค์กร
ทีมแพทย์หลายทีมถกเถียงกันถึงการสร้างกำลังการผลิตเองภายในองค์กรหรือการร่วมมือกับผู้เชี่ยวชาญเฉพาะด้าน แต่ละแนวทางต่างก็มีข้อดีข้อเสีย
การผลิตภายในองค์กรช่วยให้คุณควบคุมได้โดยตรง คุณจัดการตารางเวลาและตรวจสอบคุณภาพด้วยตนเอง แต่ต้องใช้เงินลงทุนจำนวนมาก คุณต้องมีพื้นที่ห้องปลอดเชื้อ เครื่องขึ้นรูป และผู้ปฏิบัติงานที่มีทักษะ สำหรับปริมาณการผลิตต่ำถึงปานกลาง การลงทุนดังกล่าวอาจไม่คุ้มค่า
การเอาท์ซอร์สช่วยลดภาระด้านเงินทุนให้กับพันธมิตร คุณจ่ายค่าชิ้นส่วน ไม่ใช่ค่าเครื่องจักร ทีมของคุณจะมุ่งเน้นไปที่กิจกรรมหลัก เช่น การตรวจสอบการออกแบบ พันธมิตรที่ดีจะนำประสบการณ์จากโครงการทางการแพทย์ที่คล้ายคลึงกันมาด้วย พวกเขาจะปรับปรุงเวลาในการผลิตและอัตราผลผลิตให้เหมาะสมที่สุด นอกจากนี้พวกเขายังจัดการเอกสารด้านกฎระเบียบที่จำเป็นสำหรับการผลิตทางการแพทย์อีกด้วย
สำหรับตลับทดสอบและวัสดุสิ้นเปลืองที่ผลิตในปริมาณมาก การจ้างผลิตจากภายนอกมักเป็นทางเลือกที่ดีกว่า ขนาดของโรงงานคู่ค้าช่วยลดต้นทุนต่อหน่วย พวกเขายังมีระบบสำรองในการผลิต หากเครื่องจักรเครื่องใดเครื่องหนึ่งเสีย พวกเขาก็จะสลับไปใช้เครื่องอื่น คุณจะหลีกเลี่ยงความเสี่ยงจากการหยุดทำงานของสายการผลิตภายในได้
ความสำคัญของการมีส่วนร่วมของพันธมิตรด้านการผลิตตั้งแต่เริ่มต้น
การออกแบบเพื่อการประกอบ (DFA) และวิศวกรรมคุณค่า
การดึงพันธมิตรด้านการผลิตเข้ามามีส่วนร่วมตั้งแต่เนิ่นๆ จะเปลี่ยนทุกอย่าง แทนที่จะส่งแบบที่เสร็จสมบูรณ์ให้พวกเขา คุณจะทำงานร่วมกันตั้งแต่เริ่มต้น นี่คือจุดที่ DFA และวิศวกรรมคุณค่าช่วยสร้างการประหยัดที่แท้จริง
การออกแบบเพื่อการประกอบ (Design for Assembly) พิจารณาถึงวิธีการประกอบชิ้นส่วนเข้าด้วยกัน ตลับหมึกของคุณจำเป็นต้องใช้ชิ้นส่วนแยกกันหรือไม่? คุณสามารถรวมสองชิ้นส่วนเข้าเป็นชิ้นเดียวได้หรือไม่? ข้อต่อทุกจุดเพิ่มเวลาในการประกอบและต้นทุนการตรวจสอบ การลดขั้นตอนเหล่านั้นจะช่วยลดต้นทุนแรงงานและลดอัตราการชำรุดเสียหาย
วิศวกรรมคุณค่าจะพิจารณาถึงฟังก์ชันเทียบกับต้นทุน คู่ค้าจะถามว่า: คุณลักษณะนี้มีประโยชน์หรือไม่? เราสามารถได้ผลลัพธ์เดียวกันด้วยรูปทรงเรขาคณิตที่เรียบง่ายกว่าหรือไม่? การเปลี่ยนแปลงเล็กน้อยในช่องทางอาจช่วยลดเวลาในการผลิตโดยไม่ส่งผลกระทบต่อประสิทธิภาพ
ข้อกำหนดของคุณระบุขนาดที่สำคัญ ซึ่งจำเป็นต้องมีการควบคุมอย่างเข้มงวด ส่วนอื่นๆ สามารถใช้ค่าความคลาดเคลื่อนมาตรฐานได้ พันธมิตรที่เข้าใจการออกแบบอุปกรณ์ทางการแพทย์ของคุณจะช่วยแยกแยะสิ่งที่จำเป็นต้องมีออกจากสิ่งที่อาจมีหรือไม่ก็ได้
แนวทางแบบองค์รวมจะมองระบบของคุณเป็นภาพรวม แทนที่จะปรับปรุงแต่ละส่วนแยกกัน คุณจะปรับปรุงระบบโดยรวมทั้งหมด ซึ่งอาจหมายถึงการปรับพอร์ตวาล์วเพื่อให้เส้นทางของท่อสั้นลง หรืออาจหมายถึงการเปลี่ยนการออกแบบตัวเชื่อมต่อเพื่อให้ติดตั้งได้เร็วขึ้น การเปลี่ยนแปลงเล็กๆ น้อยๆ เหล่านี้สามารถสะสมจนกลายเป็นผลประหยัดที่ยิ่งใหญ่ได้ ทีมงานอุปกรณ์ทางการแพทย์ทุกทีมควรใช้แนวทางนี้สำหรับโครงการต่อไปของตน
การมีส่วนร่วมตั้งแต่เนิ่นๆ ยังช่วยในการเลือกวัสดุเพื่อลดต้นทุนได้อีกด้วย พันธมิตรที่เชี่ยวชาญด้านการขึ้นรูปชิ้นส่วนทางการแพทย์หลายประเภทจะรู้ว่าเรซินชนิดใดไหลได้ดี พวกเขารู้ว่าชนิดใดทำให้เวลาในการผลิตเพิ่มขึ้น และพวกเขายังแนะนำทางเลือกอื่นๆ ที่ตรงกับความต้องการของคุณในราคาที่ต่ำกว่าได้อีกด้วย คำแนะนำเหล่านั้นหาได้ยากหากคุณทำงานเพียงลำพัง การประหยัดต้นทุนจากการมีส่วนร่วมตั้งแต่เนิ่นๆ ไม่ได้จำกัดอยู่แค่เรื่องเครื่องมือเท่านั้น แต่ยังส่งผลต่ออัตราผลผลิต เวลาในการประกอบ และความเสี่ยงด้านกฎระเบียบสำหรับอุปกรณ์ทุกชิ้นที่คุณผลิตอีกด้วย
ศักยภาพของ NOBLE ในการผลิตชิ้นส่วนสำหรับจัดการของเหลวในเครื่องวินิจฉัยโรคในหลอดทดลอง (IVD)

การร่วมงานกับ NOBLE ในการพัฒนาส่วนประกอบสำหรับการจัดการของเหลวในเครื่องวินิจฉัยทางการแพทย์ (IVD) หมายถึงการได้พันธมิตรที่มองเห็นภาพรวมทั้งหมด เราเข้าร่วมทีมของคุณตั้งแต่การประชุมออกแบบครั้งแรก เราตรวจพบปัญหาตั้งแต่เนิ่นๆ ก่อนที่จะกลายเป็นปัญหาที่ต้องเสียค่าใช้จ่ายในการแก้ไขสูง วิธีนี้ช่วยประหยัดเวลาและลดความเครียดในระหว่างการพัฒนาผลิตภัณฑ์ทางการแพทย์ของคุณ
ความเชี่ยวชาญด้านการผลิตชิ้นส่วนด้วยเครื่องจักรความแม่นยำสูงและการฉีดขึ้นรูป
จากต้นแบบสู่การผลิตจำนวนมาก
ผลิตภัณฑ์ที่ดีทุกชิ้นเริ่มต้นด้วยต้นแบบ NOBLE ใช้เครื่องจักร CNCในการสร้างชิ้นส่วนที่แม่นยำสำหรับการทดสอบเบื้องต้นของคุณ ชิ้นส่วนที่ผ่านการกลึงเหล่านี้ช่วยให้คุณตรวจสอบการออกแบบก่อนที่จะลงทุนในการผลิตแม่พิมพ์ คุณสามารถทำการทดสอบจริงได้ คุณสามารถทดสอบว่าชิ้นส่วนต่างๆ เข้ากันได้ดีและทำงานอย่างไร การเปลี่ยนแปลงในขั้นตอนนี้มีค่าใช้จ่ายน้อยกว่ามากเมื่อเทียบกับหลังจากเริ่มการผลิตแม่พิมพ์แล้ว
เมื่อแบบพร้อมแล้ว เราจะเริ่มกระบวนการฉีดขึ้นรูป วิศวกรของเราจะปรับแต่งรายละเอียดทุกขั้นตอนอย่างพิถีพิถัน พวกเขาพิจารณาตำแหน่งของช่องฉีด ช่องระบายความร้อน และระยะเวลาการผลิต ผลลัพธ์ที่ได้คือชิ้นส่วนที่มีความเสถียรและตรงตามข้อกำหนดของคุณทุกครั้ง ความน่าเชื่อถือนี้เป็นสิ่งสำคัญสำหรับอุปกรณ์ทางการแพทย์ เช่น ตลับและหลอดทดลอง
สำหรับงานผลิตจำนวนมาก NOBLE ใช้เครื่องมือแบบหลายช่อง ซึ่งสามารถผลิตชิ้นส่วนได้หลายพันชิ้นต่อชั่วโมง ทุกช่องจะมีลักษณะเหมือนกัน ชิ้นส่วนทุกชิ้นจะเหมือนกันทุกประการ เราตรวจสอบสภาวะการทำงานแบบเรียลไทม์เพื่อตรวจจับการเปลี่ยนแปลงก่อนที่จะส่งผลเสียต่อคุณภาพ การควบคุมนี้มีความสำคัญอย่างยิ่งสำหรับการใช้งานทางการแพทย์ที่ความสม่ำเสมอเป็นสิ่งสำคัญ ความแม่นยำในระดับนี้คือสิ่งที่ผู้ออกแบบอุปกรณ์ทางการแพทย์คาดหวัง
นอกจากนี้เรายังมีบริการผลิตแม่พิมพ์ชั่วคราวสำหรับงานผลิตจำนวนน้อย เช่น คุณอาจต้องการชิ้นส่วนสำหรับการทดลองทางคลินิก แม่พิมพ์ชั่วคราวช่วยให้ได้ชิ้นส่วนคุณภาพระดับการผลิตโดยไม่ต้องลงทุนในแม่พิมพ์เต็มรูปแบบ ซึ่งจะช่วยให้ตารางงานของคุณดำเนินไปได้อย่างราบรื่น
ระบบการจัดการคุณภาพที่ได้รับการรับรอง
การปฏิบัติตามมาตรฐาน ISO 9001:2015 และ ISO 13485:2016
คุณภาพเป็นรากฐานของการผลิตอุปกรณ์ทางการแพทย์ NOBLE ดำเนินงานภายใต้ระบบการรับรองสองระบบ ISO 9001:2015 ครอบคลุมกระบวนการทั่วไปของเรา และ ISO 13485:2016 เพิ่มกฎเกณฑ์สำหรับการผลิตอุปกรณ์ทางการแพทย์
ใบรับรองเหล่านี้หมายความว่าชิ้นส่วนของคุณผลิตขึ้นภายในระบบที่มีการควบคุม ทุกขั้นตอนมีขั้นตอนการทำงานเป็นลายลักษณ์อักษร พนักงานทุกคนปฏิบัติตามคำแนะนำที่ชัดเจน ทุกปัญหาได้รับการตรวจสอบ ความมีระเบียบวินัยนี้ช่วยให้การผลิตมีความสม่ำเสมอ
การตรวจสอบความถูกต้องเป็นส่วนสำคัญของระบบของเรา เราตรวจสอบความถูกต้องของเครื่องมือและกระบวนการทุกอย่างก่อนการผลิต การตรวจสอบความถูกต้องของกระบวนการประกอบด้วยขั้นตอน IQ, OQ และ PQ ขั้นตอนเหล่านี้พิสูจน์ได้ว่ากระบวนการสามารถผลิตชิ้นส่วนที่ตรงตามข้อกำหนดได้ทุกครั้ง
การตรวจสอบภายในจะตรวจสอบระบบของเราเป็นประจำ และผู้ตรวจสอบภายนอกจะตรวจสอบเราทุกปี การกำกับดูแลนี้ทำให้มั่นใจได้ว่าเราจะไม่ละเลยมาตรฐานทางการแพทย์
สำหรับอุปกรณ์ทางการแพทย์ของคุณ นั่นหมายถึงคุณภาพที่ได้รับการบันทึกไว้ การตรวจสอบของคุณจะง่ายขึ้น และการยื่นเอกสารของคุณจะแข็งแกร่งขึ้น
บริการแบบครบวงจร ตั้งแต่การออกแบบจนถึง... การชุมนุม
NOBLE ไม่ได้แค่ผลิตชิ้นส่วนขึ้นรูปเท่านั้น เรายังช่วยออกแบบ ผลิต และประกอบชิ้นส่วนเหล่านั้นด้วย แนวทางการทำงานแบบครบวงจรนี้ช่วยลดขั้นตอนการส่งต่อชิ้นส่วนและปรับปรุงการสื่อสารให้ดียิ่งขึ้น
วิศวกรออกแบบของเราทำงานร่วมกับทีมของคุณในเรื่องรูปทรงของชิ้นส่วน เราเสนอแนะการเปลี่ยนแปลงที่ช่วยปรับปรุงการขึ้นรูปโดยไม่กระทบต่อฟังก์ชันการทำงาน เราศึกษาแบบแผนการไหลเพื่อหลีกเลี่ยงจุดอ่อนในบริเวณที่สำคัญ เราปรับความหนาของผนังเพื่อให้การระบายความร้อนสม่ำเสมอ
เมื่อชิ้นส่วนออกจากเครื่องอัดขึ้นรูป เรายังมีขั้นตอนเพิ่มเติมอีกด้วย การเชื่อมด้วยคลื่นอัลตราโซนิคจะเชื่อมชิ้นส่วนเข้าด้วยกันเป็นชุด การทำเครื่องหมายด้วยเลเซอร์จะเพิ่มฉลาก การทำความสะอาดและบรรจุภัณฑ์จะทำให้ชิ้นส่วนพร้อมสำหรับการจัดส่ง
สายการประกอบในห้องปลอดเชื้อของเราตรงตามข้อกำหนดสำหรับอุปกรณ์ทางการแพทย์ พนักงานปฏิบัติงานปฏิบัติตามขั้นตอนการทำงานอย่างละเอียด ทุกชิ้นส่วนที่ประกอบเสร็จจะได้รับการตรวจสอบก่อนออกจากสายการผลิต
บริการทดสอบจะช่วยยืนยันว่าอุปกรณ์ของคุณทำงานได้ตามปกติ เราทำการทดสอบการรั่วไหลของของเหลว และวัดความใสของหน้าต่างตรวจจับ ข้อมูลทั้งหมดจะถูกบันทึกและแบ่งปัน
ความสามารถในการให้บริการแบบครบวงจรนี้หมายความว่าพันธมิตรเพียงรายเดียวจะดูแลกระบวนการผลิตทั้งหมดของคุณ คุณจึงจัดการกับผู้จำหน่ายน้อยลง ห่วงโซ่อุปทานสั้นลง และควบคุมคุณภาพและเวลาได้ดียิ่งขึ้น
ตั้งแต่ต้นแบบชิ้นแรกจนถึงชิ้นส่วนที่ล้าน NOBLE ส่งมอบให้ถึงมือคุณ เราลงทุนในเครื่องมือและบุคลากรเพื่อผลิตชิ้นส่วนทางการแพทย์ที่คุณวางใจได้ ประสิทธิภาพของผลิตภัณฑ์ของคุณขึ้นอยู่กับทุกรายละเอียด เราจึงมั่นใจว่ารายละเอียดเหล่านั้นถูกต้อง
การผลิตชิ้นส่วนสำหรับจัดการของเหลวในเครื่องวินิจฉัยทางการแพทย์ (IVD) จะได้ผลดีที่สุดเมื่อทีมทำงานร่วมกันตั้งแต่วันแรก ทำความรู้จักกับวัสดุของคุณก่อน รู้จักความต้องการด้านแสง การสัมผัสสารเคมี และความต้องการด้านความคลาดเคลื่อน ดึงพันธมิตรด้านการผลิตของคุณเข้ามาตั้งแต่เนิ่นๆ ความรู้ความเชี่ยวชาญด้านเครื่องมือของพวกเขาจะช่วยป้องกันปัญหาที่ไม่คาดคิดซึ่งมีค่าใช้จ่ายสูง การควบคุมกระบวนการของพวกเขาจะช่วยให้เครื่องมือทางการแพทย์ทุกชิ้นมีความเสถียร การทำงานเป็นทีมนี้จะช่วยลดการออกแบบใหม่และเร่งระยะเวลาการผลิต ผลิตภัณฑ์ทางการแพทย์ทุกชิ้นจะได้รับประโยชน์จากแนวทางนี้ ทีมแพทย์ของคุณจะรู้สึกมั่นใจเมื่อการผลิตตรงกับการออกแบบ เครื่องมือทางการแพทย์ของคุณจะถึงมือผู้ป่วยเร็วขึ้น หลีกเลี่ยงขั้นตอนการทำงานแบบแยกส่วน เลือกพันธมิตรที่ช่วยในการสร้างต้นแบบ การขึ้นรูป และการประกอบขั้นสุดท้าย สอบถามเกี่ยวกับโปรโตคอลการตรวจสอบและการทดสอบของพวกเขา พันธมิตรที่เหมาะสมจะเปลี่ยนปัญหาของชิ้นส่วนให้กลายเป็นผลิตภัณฑ์ที่เชื่อถือได้ โครงการต่อไปของคุณสมควรได้รับเส้นทางที่เชื่อมโยงกันนี้ ตั้งแต่แนวคิดไปจนถึงตลับทดสอบที่เสร็จสมบูรณ์
คำถามที่พบบ่อยเกี่ยวกับส่วนประกอบการจัดการของเหลว IVD
โพลิเมอร์ชนิดใดให้ความใสของแสงได้ดีที่สุดสำหรับหน้าต่างตรวจจับ?
โคพอลิเมอร์โอเลฟินแบบวงจร (COC/COP) ยอมให้แสงผ่านได้ในช่วงความยาวคลื่นที่กว้าง นอกจากนี้ยังดูดซับน้ำน้อยกว่า PMMA สำหรับระบบวินิจฉัยทางการแพทย์ส่วนใหญ่ COC ให้ความสมดุลที่ดีที่สุดระหว่างความใสและความเสถียร โพลีคาร์บอเนตก็ใช้ได้เช่นกัน แต่Hอาจเปลี่ยนเป็นสีเหลืองเมื่อเวลาผ่านไปในเครื่องมือทางการแพทย์
ฉันจะป้องกันไม่ให้โปรตีนเกาะติดกับช่องสัญญาณได้อย่างไร?
เลือกวัสดุที่ต้านทานการยึดเกาะ วัสดุอย่าง COC และ COP ทำงานได้ดีในด้านนี้ โพลีโพรพีลีนก็ใช้ได้ดีพอสมควรสำหรับการทดสอบทางการแพทย์หลายอย่าง การปรับสภาพพื้นผิว เช่น การเคลือบพลาสมา ก็สามารถลดการยึดเกาะของโปรตีนได้เช่นกัน ควรทดสอบสารเคมีเฉพาะของคุณกับวัสดุที่เลือกก่อนที่จะสรุปการออกแบบอุปกรณ์ทางการแพทย์ของคุณเสมอ
ฉันควรใช้ความหนาของผนังเท่าใดสำหรับตลับหมึกของฉัน?
พยายามใช้ความหนา 1 ถึง 2 มิลลิเมตรเมื่อทำได้ ช่วงนี้จะให้ความสมดุลระหว่างความแข็งแรงกับประสิทธิภาพในการขึ้นรูปชิ้นส่วน ช่องไมโครฟลูอิดิกส์ต้องการส่วนที่บางกว่า โดยมักจะต่ำกว่า 0.5 มิลลิเมตร รายละเอียดเล็กๆ เหล่านั้นจำเป็นต้องมีการวิเคราะห์การไหลอย่างระมัดระวังก่อนที่จะตัดแม่พิมพ์ พันธมิตรด้านการผลิตของคุณควรทำการจำลองตั้งแต่เนิ่นๆ เพื่อตรวจหาปัญหาการเติม
ฉันควรให้พาร์ทเนอร์ฝ่ายผลิตเข้ามามีส่วนร่วมในโครงการเมื่อไร?
ควรนำพวกเขาเข้ามามีส่วนร่วมตั้งแต่ช่วงออกแบบ ไม่ใช่หลังจากนั้น การทำงานร่วมกันตั้งแต่เนิ่นๆ จะช่วยป้องกันการแก้ไขแม่พิมพ์ที่สิ้นเปลืองค่าใช้จ่าย พันธมิตรที่มีความรู้เกี่ยวกับข้อกำหนดของอุปกรณ์ทางการแพทย์สามารถแนะนำการเปลี่ยนแปลงวัสดุและการปรับแต่งรูปทรงที่ช่วยประหยัดค่าใช้จ่ายได้ การรอจนกระทั่งเริ่มการผลิตแม่พิมพ์หมายความว่าคุณจะพลาดโอกาสในการประหยัดค่าใช้จ่ายที่สำคัญที่สุดสำหรับผลิตภัณฑ์ทางการแพทย์ของคุณ
รอยเชื่อมส่งผลต่อประสิทธิภาพของชิ้นส่วนอย่างไร?
รอยเชื่อมเกิดขึ้นบริเวณที่แนวการไหลสองแนวมาบรรจบกัน รอยเชื่อมเหล่านี้ทำให้ชิ้นส่วนอ่อนแอลงและทิ้งร่องรอยให้เห็น หากอยู่ใกล้กับช่องทางการไหลของของเหลว รอยเชื่อมจะทำให้เกิดความเสี่ยงต่อการรั่วซึม ผู้ออกแบบแม่พิมพ์ของคุณควรระบุตำแหน่งของรอยเชื่อมทุกจุดในระหว่างการตรวจสอบการออกแบบ ควรย้ายตำแหน่งของประตูทางเข้าหรือปรับรูปแบบการไหลหากรอยเชื่อมตัดผ่านพื้นผิวการปิดผนึกที่สำคัญในตลับยาของคุณ
ในความเป็นจริงแล้ว ฉันสามารถกำหนดค่าความคลาดเคลื่อนสำหรับคุณสมบัติของไมโครฟลูอิดิกได้มากน้อยแค่ไหน?
สามารถผลิตช่องที่มีความกว้างประมาณ 100 ไมครอน โดยมีค่าความคลาดเคลื่อน ±5 ไมครอนได้ ค่าความสามารถในการประมวลผล (Cpk) 1.67 สามารถทำได้ด้วยการควบคุมอย่างระมัดระวัง มาตรฐานอุปกรณ์ทางการแพทย์ส่วนใหญ่คาดหวังค่า Cpk ขั้นต่ำ 1.33 สำหรับส่วนประกอบที่สำคัญ ควรระบุค่าความคลาดเคลื่อนที่เข้มงวดเฉพาะในส่วนที่จำเป็นสำหรับการทำงานของอุปกรณ์ทางการแพทย์ของคุณเท่านั้น
ฉันควรเลือกอย่างไรระหว่าง COC กับโพลีคาร์บอเนต?
COC ให้ความใสที่ดีกว่า มีการจับตัวของโปรตีนน้อยกว่า และมีสารปนเปื้อนน้อยกว่า ในขณะที่โพลีคาร์บอเนตมีความแข็งแรงต่อแรงกระแทกและทนความร้อนได้ดีกว่า สำหรับตลับทางการแพทย์ที่มีการตรวจจับด้วยแสง โดยทั่วไปแล้ว COC จะเหมาะสมกว่า แต่สำหรับชิ้นส่วนที่ต้องเผชิญกับการใช้งานที่ค่อนข้างสมบุกสมบัน โพลีคาร์บอเนตอาจเหมาะสมกว่า พิจารณาความต้องการเฉพาะของแอปพลิเคชันของคุณ
คู่ค้าด้านการผลิตของฉันควรมีใบรับรองอะไรบ้าง?
มองหาใบรับรอง ISO 9001:2015 และ ISO 13485:2016 ใบรับรองเหล่านี้รับประกันกระบวนการผลิตที่มีการควบคุมและเอกสารประกอบที่ถูกต้อง สอบถามเกี่ยวกับโปรโตคอลการตรวจสอบความถูกต้องของกระบวนการ การตรวจสอบความถูกต้องของกระบวนการด้วยขั้นตอน IQ, OQ และ PQ พิสูจน์ได้ว่าพวกเขาสามารถผลิตชิ้นส่วนที่ตรงตามข้อกำหนดได้อย่างสม่ำเสมอ เอกสารเหล่านี้จะช่วยเสริมความแข็งแกร่งให้กับการยื่นขออนุมัติตามข้อกำหนดของหน่วยงานกำกับดูแล







