
การกัดด้านข้างคืออะไร?
แล้วการกัดด้านข้างคืออะไรกันแน่? เราสามารถอธิบายให้เข้าใจง่ายๆ ก็คือ การกัดด้านข้างเป็นงานกลึงที่ใช้ด้านข้างของหัวกัด หรือคมของหัวกัด ในการกลึงพื้นผิวแนวตั้งของชิ้นงาน ลองนึกภาพการใช้คมของแผ่นดิสก์ที่หมุนอยู่ในการเฉือนผนังของชิ้นส่วน นั่นคือแนวคิดพื้นฐาน เป้าหมายไม่ใช่การเจาะรูหรือปรับผิวหน้า เรากำลังสร้างผนังแนวตั้งที่เรียบ เรากำลังได้ความกว้างที่แม่นยำ เรากำลังกลึงคุณสมบัติที่สำคัญ เช่น ขั้นบันไดและร่อง มันเป็นส่วนสำคัญของงานกลึงระดับมืออาชีพ
มันทำงานอย่างไร?
เครื่องมือและชิ้นงาน
กระบวนการกัดด้านข้างนั้นค่อนข้างตรงไปตรงมา แต่การดำเนินการตัดเฉือนใดๆ ที่เกี่ยวข้องกับเครื่องมือตัดนั้นต้องการความระมัดระวังเป็นพิเศษจากวิศวกร เพราะความปลอดภัยต้องมาก่อน
ภารกิจหลักคือการตรวจสอบให้แน่ใจว่าเครื่องมือหมุนนั้นยึดติดกับแกนหมุนของเครื่องจักร CNC อย่างแน่นหนา ต้องเน้นย้ำว่าข้อกำหนดด้านความแข็งแรงนั้นเป็นสิ่งที่ไม่สามารถต่อรองได้ ความหลวมใดๆ จะนำไปสู่ข้อผิดพลาดในการตัดเฉือน

ขั้นตอนต่อไป ให้ยึดชิ้นงาน—เช่น แผ่นอลูมิเนียมสำหรับชิ้นส่วนยานยนต์—เข้ากับแท่นเครื่องโดยใช้ปากกาจับชิ้นงานหรืออุปกรณ์ยึด ผมเคยเห็นกรณีที่การละเลยขั้นตอนนี้ส่งผลให้การกัดขึ้นรูปทั้งหมดล้มเหลวอย่างร้ายแรง โปรดเข้าใจว่า ความสำเร็จของการกัดขึ้นรูปด้านข้างขึ้นอยู่กับความมั่นคงของชิ้นงานอย่างสมบูรณ์
ตอนนี้สามารถเริ่มเดินเครื่องได้แล้ว แกนหมุนจะหมุนเครื่องมือด้วยความเร็วสูง ในขณะที่แท่นวางชิ้นงานจะค่อยๆ เคลื่อนชิ้นงานในแนวนอนเข้าหาคมตัดของเครื่องมือ โปรไฟล์ฟันของคมตัดจะกัดวัสดุด้วยการตัดที่รวดเร็วและแม่นยำหลายครั้ง ทำให้วัสดุถูกตัดเป็นชิ้นเล็กๆ การเคลื่อนแต่ละครั้งจะกำจัดชั้นผิวที่วัดได้อย่างแม่นยำ เปลี่ยนพื้นผิวที่หยาบให้กลายเป็นผนังแนวตั้งที่เรียบเนียนและแม่นยำอย่างยิ่ง นี่คือหัวใจสำคัญของการกัดด้านข้าง—การกัดเซาะเชิงกลที่ควบคุมได้
ลักษณะสำคัญของการกัดด้านข้าง
การเข้าใจพื้นฐานของการกัดด้านข้างนั้นสำคัญมาก หากคุณต้องการแยกแยะความแตกต่างระหว่างการกลึงพื้นฐานกับการผลิตที่แม่นยำอย่างแท้จริง นี่ไม่ใช่แค่การตัดโลหะเท่านั้น แต่ยังเกี่ยวกับการคาดการณ์และควบคุมผลลัพธ์ของกระบวนการกลึงด้วย
จากประสบการณ์การกัดด้านข้างในอดีต เราพบว่ามีสามสิ่งสำคัญหลักๆ ที่ชี้ชะตาว่าโครงการจะประสบความสำเร็จหรือล้มเหลว
การสร้างพื้นผิว
อย่างที่เราทราบกันดี ผลลัพธ์หลักของการกัดด้านข้างคือการสร้างพื้นผิวแนวตั้งที่เรียบ แต่ไม่มีอะไรรับประกันได้ว่าทุกการตัดจะเรียบเนียนเสมอไป ขึ้นอยู่กับหลายปัจจัย เช่น เครื่องมือที่คุณเลือก ความเร็วในการป้อนชิ้นงาน และความแข็งแรงของเครื่องจักร
หากคุณใช้ดอกกัดปลายแหลมใหม่เอี่ยมพร้อมการตั้งค่าที่ถูกต้อง คุณจะได้พื้นผิวที่เรียบเนียนอย่างแท้จริง NOBLE มักจะตอบสนองความต้องการด้านความเรียบของพื้นผิวชิ้นส่วนยานยนต์ได้ทันทีหลังจากการกลึง ดังนั้นคุณจึงสามารถลดขั้นตอนการตกแต่งเพิ่มเติมได้ ประสิทธิภาพนี้เป็นหัวใจสำคัญของปรัชญาการกลึงระดับมืออาชีพของ NOBLE
ความแม่นยำของมิติ
การกัดด้านข้างจึงเข้ามามีบทบาทในจุดนี้ เราพบว่าการกัดด้านข้างเป็นวิธีที่ดีที่สุดในการทำให้แน่ใจว่าความกว้างและความขนานของทั้งสองด้านมีความแม่นยำ
ลองนึกภาพบล็อกที่ต้องคงความกว้างที่กำหนดไว้ตลอดชิ้น เราไม่ได้แค่ทำตามขนาดเป้าหมาย แต่เราทำได้แม่นยำมาก
กระบวนการผลิตด้วยเครื่อง CNC ทำให้ได้ผลลัพธ์ที่สม่ำเสมอ ครั้งหนึ่ง ขณะที่เรากำลังผลิตตัวเรือนแอคชูเอเตอร์ที่ออกแบบพิเศษให้กับลูกค้า ความกว้างที่แม่นยำตลอดทั้งชิ้นนั้นสำคัญมาก นี่เป็นเพียงหนึ่งในขั้นตอนมาตรฐานที่ต้องทำในโรงงาน NOBLE
การมีส่วนร่วมของเครื่องมือ
เมื่อทำการกัดด้านข้าง แรงตัดหลักจะออกจากจุดศูนย์กลาง เมื่อทำการตัด เครื่องมือจะถูกผลักออกจากจุดศูนย์กลาง แรงนี้ทำให้เครื่องมือโค้งงอเล็กน้อย ซึ่งมักเกิดขึ้นกับดอกกัดปลายเรียว หากละเลยไป เครื่องมือจะโค้งงอออกจากผนังชิ้นงาน ซึ่งจะทำให้ขนาดผิดเพี้ยนและได้ชิ้นส่วนที่ชำรุด มีความเรียวมากเกินไป
วิศวกรของ NOBLE แก้ปัญหานี้ด้วยสามวิธี ได้แก่ การเลือกเครื่องมือที่สั้นที่สุดและแข็งแรงที่สุด การปรับอัตราการป้อน และบางครั้งก็ใช้เส้นทางการกัดแบบไซคลอยด์เพื่อลดความเครียดของเครื่องมือ มันคือการสร้างสมดุลที่ลงตัวระหว่างทฤษฎีการตัดโลหะและคุณสมบัติทางกายภาพที่เกิดขึ้นจริง
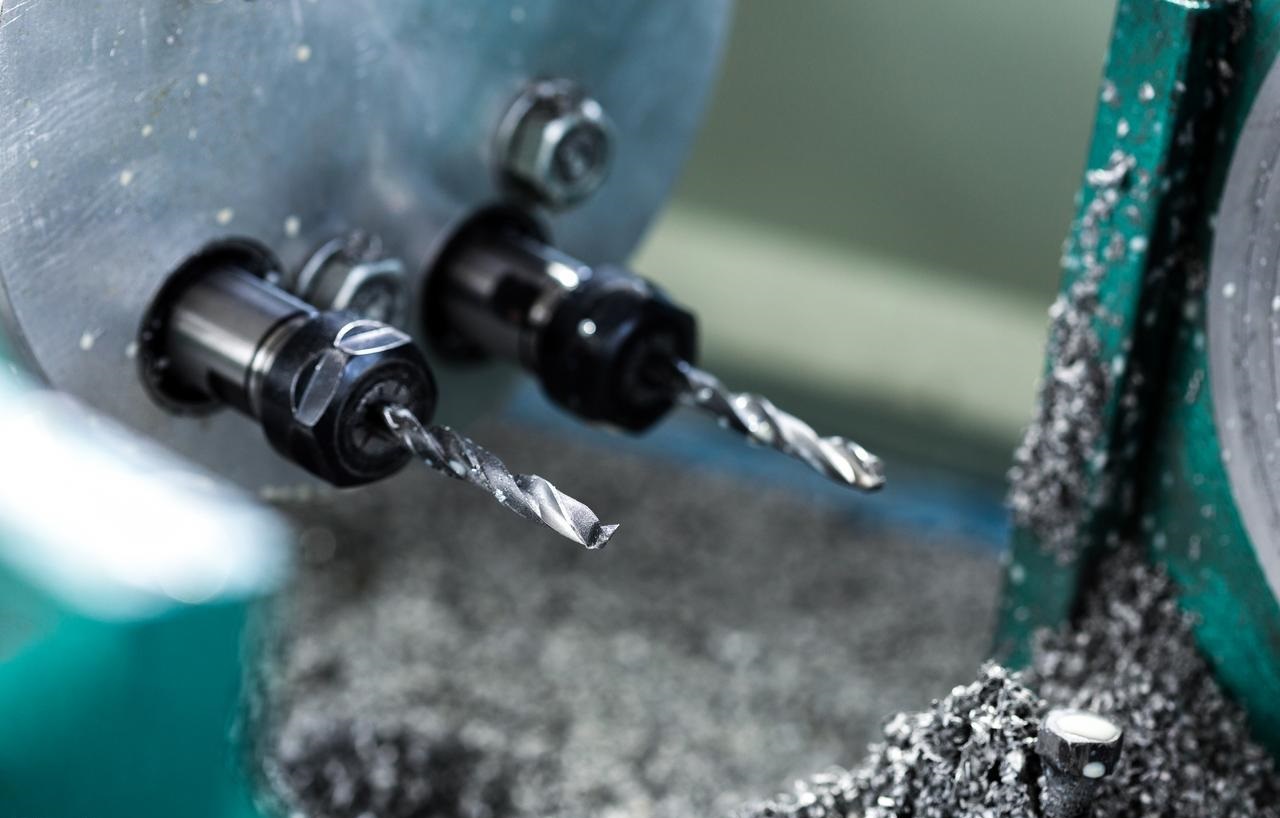
เครื่องมือทั่วไปที่ใช้ในการกัดด้านข้าง
การเลือกเครื่องมือตัดที่เหมาะสมนั้นไม่ใช่แค่ขั้นตอนหนึ่งในกระบวนการตัดเฉือนเท่านั้น แต่เป็นการตัดสินใจที่สำคัญยิ่ง ซึ่งจะกำหนดว่าการกัดผิวหน้าชิ้นงานทั้งหมดจะประสบความสำเร็จหรือล้มเหลว
ที่ NOBLE เราเข้าใจดีว่าการเลือกเครื่องมือที่ไม่เหมาะสมอาจส่งผลเสียต่อความแม่นยำ ประสิทธิภาพ และต้นทุนในการผลิตชิ้นงาน แผนกวิศวกรรมของเรามีเครื่องมือตัดหลากหลายประเภท โดยแต่ละชิ้นได้รับการคัดเลือกโดยผู้เชี่ยวชาญของเรา เพื่อให้มั่นใจได้ว่าเราสามารถส่งมอบงานตัดเฉือนคุณภาพสูงสุดได้
ต่อไปนี้เป็นการเปรียบเทียบแบบง่ายๆ ของมีดหลายประเภท หวังว่าจะเป็นประโยชน์นะคะ!
| คุณสมบัติ (Feature) | End Mills | โรงสีเชลล์ | ดอกกัดด้านข้าง |
| รายละเอียด | อเนกประสงค์ มีฟันทั้งด้านปลายและด้านรอบนอก | เส้นผ่านศูนย์กลางขนาดใหญ่ ติดตั้งบนแกนหมุน | แคบ เหมาะสำหรับการกัดแบบคร่อม |
| การใช้งานหลัก | ใช้งานทั่วไป, ร่อง, รูปทรง | พื้นผิวกว้าง การกำจัดวัสดุส่วนเกินปริมาณมาก | พื้นผิวขนาน การตัดเฉือนพร้อมกัน |
| ขนาดทั่วไป | ขนาดเล็กถึงกลาง | ใหญ่ | แคบ |
| ข้อได้เปรียบที่สำคัญ | ความอเนกประสงค์ ความสะดวกในการเข้าถึง | ความเสถียรและประสิทธิภาพสำหรับพื้นที่ขนาดใหญ่ | ความแม่นยำเชิงมิติสำหรับคุณลักษณะแบบขนาน |
End Mills
ดอกกัดปลาย (End mills) เป็นเครื่องมือที่นิยมใช้มากที่สุดสำหรับการกัดด้านข้าง คุณลักษณะเด่นของมันคือฟันตัดที่เรียงตัวอยู่บนพื้นผิวและตามขอบ
เราใช้ดอกกัดปลายสี่เหลี่ยมที่แข็งแรงเพื่อการกลึงมุมที่แม่นยำของชิ้นงาน ทำให้ได้มุมฉาก 90 องศาที่คมชัด เมื่อเรากลึงต้นแบบท่อร่วมไอดีอลูมิเนียมสำหรับรถยนต์ เราเลือกใช้ดอกกัดปลายสี่คมมาตรฐานเพื่อกำหนดผนังอ้างอิงหลักได้อย่างรวดเร็ว วิธีนี้ช่วยรักษาอัตราการตัดให้สูงในขณะที่ได้พื้นผิวที่เรียบเนียนมาก – บางครั้งคุณไม่จำเป็นต้องทำการตกแต่งเพิ่มเติมเลยด้วยซ้ำ
โรงสีเชลล์
เมื่อเราทำการกัดชิ้นส่วนขนาดใหญ่หรือต้องการครอบคลุมพื้นที่กว้าง เราจะเปลี่ยนไปใช้ดอกกัดแบบเปลือก (shell mill) ดอกกัดแบบเปลือกนั้นโดยพื้นฐานแล้วคือตัวตัดขนาดใหญ่ที่ติดตั้งอยู่บนตัวจับยึดเครื่องมือของมันเอง เมื่อคุณทำการกัดด้านข้าง ส่วนที่ถูกตัดก็คือเฉพาะขอบด้านข้างเท่านั้น
ดอกกัดแบบเปลือกมีขนาดค่อนข้างใหญ่ ดังนั้นจึงมีความเสถียรมาก ผมเคยเห็นวิศวกรของเราใช้มันในการตัดฐานแม่พิมพ์เหล็กให้ได้ความสูงเต็มที่ในครั้งเดียว ซึ่งดีกว่าการใช้ดอกกัดขนาดเล็กกว่าและทำทีละขั้นตอนมาก นี่เป็นสิ่งสำคัญมากสำหรับโครงการผลิตชิ้นงานที่มีความแม่นยำสูงในปริมาณมากของเรา ซึ่งเวลาในการผลิตและอายุการใช้งานของเครื่องมือเป็นตัวชี้วัดที่สำคัญ
ดอกกัดด้านข้าง (ดอกกัดคร่อม)
นี่เป็นวิธีการที่ดูเป็นมืออาชีพและคลาสสิกกว่า ดอกกัดด้านข้างเป็นดอกกัดที่มีความกว้างค่อนข้างแคบ เหมาะที่สุดสำหรับการกัดขวาง ซึ่งคุณสามารถติดดอกกัดสองดอกเข้ากับตัวจับยึดเครื่องมือเดียวกัน โดยเว้นระยะห่างตามที่คุณต้องการ การตั้งค่าแบบนี้ช่วยให้คุณสามารถกัดพื้นผิวแนวตั้งคู่ขนานสองด้านพร้อมกัน ทำให้มีประสิทธิภาพสูงมาก
เมื่อไม่นานมานี้ ในระหว่างการผลิตอิเล็กโทรดกราไฟต์จำนวนมาก วิศวกรของ NOBLE ได้ใช้วิธีนี้เพื่อให้แน่ใจว่าพวกเขาสามารถกลึงครีบขนานที่สมบูรณ์แบบหลายชุดได้อย่างน่าเชื่อถือ
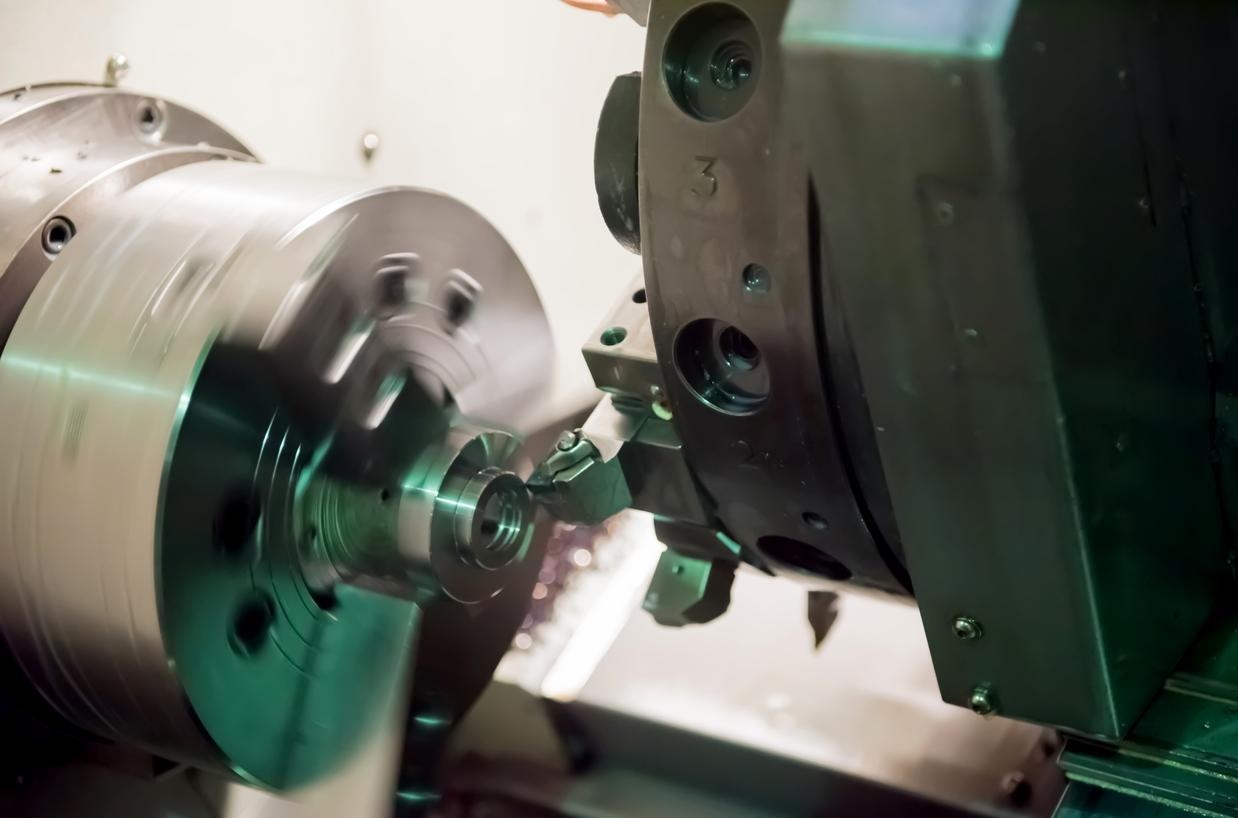
ประเภทของการกัดข้าง
หลักการของการกัดด้านข้างนั้นค่อนข้างง่าย แต่ขั้นตอนการดำเนินการอาจแตกต่างกันไปมาก ขึ้นอยู่กับเป้าหมายสุดท้าย
การกัดแบบด้านเรียบ
การกัดด้านข้างแบบเรียบเป็นกระบวนการขึ้นรูปชิ้นงานขั้นพื้นฐานและง่ายที่สุด โดยใช้เครื่องมือเพียงชิ้นเดียวในการขึ้นรูปพื้นผิวแนวตั้งด้วยการป้อนเชิงเส้นเพียงครั้งเดียว ลองนึกภาพเหมือนกับการตัดแต่งขอบไม้ให้ตรงและเป็นมุมฉาก วิธีการนี้เรียบง่ายและมีประสิทธิภาพสำหรับการขึ้นรูปชิ้นงานตามรูปทรงพื้นฐานส่วนใหญ่ วิศวกรมักใช้สำหรับการขึ้นรูปชิ้นส่วนตามสั่ง หรือสำหรับการตัดแต่งเบื้องต้นของวัตถุดิบ
2. การกัดแบบคร่อม
ต่อไปเราจะมาดูเทคนิคการตัดเฉือนที่มีประสิทธิภาพและแม่นยำยิ่งขึ้น เมื่อเราทำการกัดแบบคร่อม (straddle milling) เราจะล็อคใบมีดตัดด้านข้างสองใบเข้ากับตัวจับยึดเครื่องมือเดียวกัน และใช้ปลอกกำหนดตำแหน่งเพื่อคำนวณความกว้างสุดท้าย ด้วยการตัดที่เรียบร้อยเพียงครั้งเดียว พวกเขาสามารถตัดเฉือนพื้นผิวแนวตั้งขนานสองด้านพร้อมกันได้ในระหว่างการกัดด้านข้าง
เห็นได้ชัดเจนว่าข้อดีของมันคืออะไร: ระยะห่างระหว่างเครื่องมือส่งผลโดยตรงต่อความกว้างของชิ้นงาน ทำให้มั่นใจได้ว่าชิ้นงานจะขนานกันตลอดกระบวนการกัดด้านข้าง เหมาะอย่างยิ่งสำหรับการกัดชิ้นงานทรงหกเหลี่ยมด้วยอุปกรณ์จับยึดแบบกำหนดเอง หรือสำหรับการกัดชิ้นงานให้ได้ขนาดที่ต้องการอย่างแม่นยำโดยไม่ต้องเคลื่อนย้ายชิ้นงาน
3. การกัดแก๊งค์
เทคโนโลยีการกัดแบบกลุ่มยกระดับแนวคิดการตัดเฉือนพร้อมกันไปอีกขั้น ลองนึกภาพดู: เครื่องมือตัดจำนวนมากที่มีเส้นผ่านศูนย์กลาง ความกว้าง และรูปทรงที่แตกต่างกัน ติดตั้งอยู่บนแกนหมุนเดียวกัน การตั้งค่านี้ช่วยให้เราสามารถทำการกัดด้านข้างบนพื้นผิว ร่อง และรูปทรงต่างๆ ได้ในคราวเดียว
การตั้งค่าอาจจะยุ่งยากเล็กน้อย แต่คุ้มค่าสำหรับงานผลิตจำนวนมาก เมื่อคุณผลิตชิ้นส่วนพิเศษจำนวนมาก เช่น อุปกรณ์ฝังทางการแพทย์ที่ผ่านกระบวนการกลึงหลายขั้นตอน การกัดแบบผสมผสานจะช่วยเร่งกระบวนการได้อย่างมาก
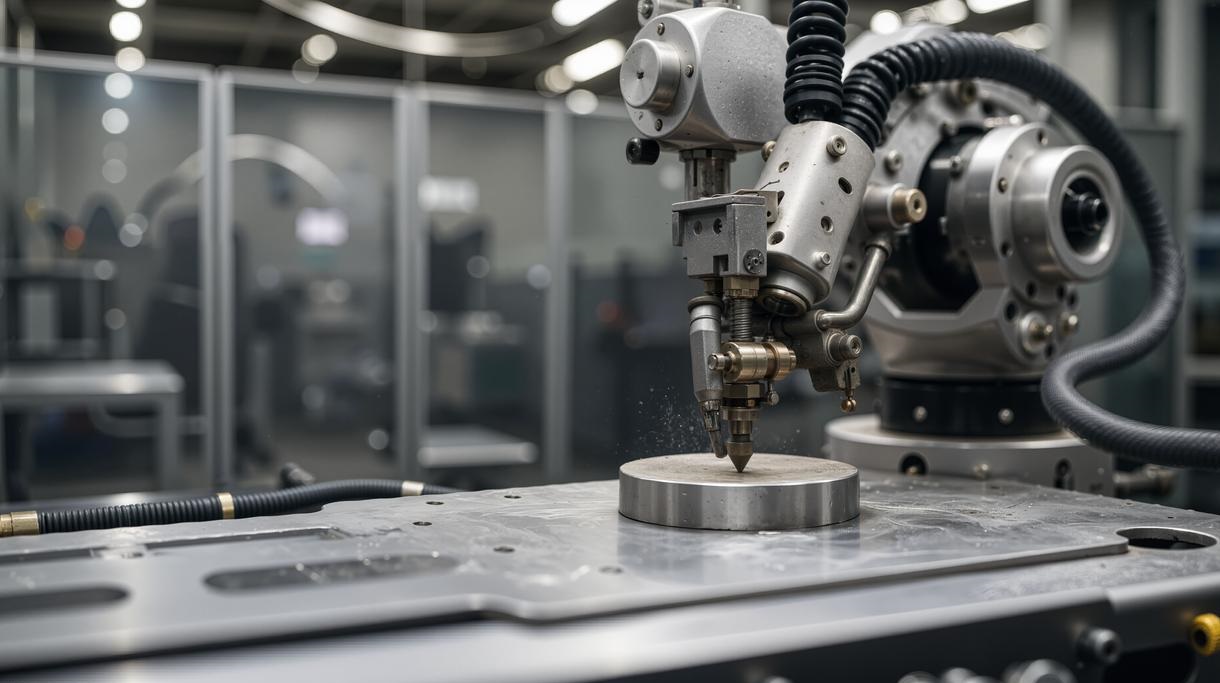
การประยุกต์ใช้งานจริงของการกัดด้านข้าง
คุณจะพบเห็นการกัดด้านข้างได้ทั่วไปในโรงงานผลิตชิ้นส่วนเครื่องจักรสมัยใหม่ มันไม่ใช่แนวคิดนามธรรม แต่เป็นงานประจำวันที่เปลี่ยนวัตถุดิบให้กลายเป็นชิ้นส่วนที่ใช้งานได้จริง
การจัดเรียงบล็อกให้เป็นสี่เหลี่ยม
โดยปกติแล้วนี่คือขั้นตอนแรกในการขึ้นรูปโลหะชิ้นงาน วิศวกรจำเป็นต้องแปรรูปชิ้นงานหล่อหยาบหรือแท่งโลหะให้เป็นรูปทรงลูกบาศก์มาตรฐานที่มีขนาดพอดี จากนั้นใช้กระบวนการกัดด้านข้างหลายขั้นตอนเพื่อขึ้นรูปพื้นผิวทั้งหกด้าน เพื่อสร้างพื้นฐานอ้างอิงสำหรับกระบวนการทั้งหมดในขั้นตอนต่อไป
การสร้างขั้นบันไดและไหล่
เรามักต้องทำการกลึงพื้นผิวแนวตั้งเพื่อสร้างขั้นบันไดบนชิ้นส่วน (เช่น ขอบยึดหรือส่วนกำหนดตำแหน่ง) การกัดด้านข้างจะกำจัดวัสดุออกอย่างสะอาดหมดจดเพื่อสร้างไหล่แนวตั้งที่คมชัด
ช่องแคบ
เมื่อคุณทำการเซาะร่องชิ้นงาน เครื่องมือตัดจะสัมผัสเฉพาะปลายร่องและด้านข้างเท่านั้น คุณภาพของผนังร่องขึ้นอยู่กับคุณภาพของการกัดด้านข้างเป็นอย่างมาก ผนังด้านข้างแนวตั้งสองด้านนั้นเกิดจากขอบด้านนอกของเครื่องมือตัด ความกว้างของร่องขึ้นอยู่กับเส้นผ่านศูนย์กลางของเครื่องมือ
คอนทัวร์
ด้วยการเคลื่อนย้ายชิ้นส่วนไปตามแกนหลายแกนภายใต้เครื่องกัดด้านข้าง คุณสามารถขึ้นรูปชิ้นส่วนที่มีรูปทรงแนวตั้งที่ซับซ้อนได้ นี่ไม่ใช่เพียงแค่การขึ้นรูปเชิงเส้นธรรมดาเท่านั้น เราสามารถขึ้นรูปผนังโค้ง แกะสลักลวดลายอย่างแม่นยำ และขึ้นรูปตามรูปทรงอินทรีย์ได้ ความสามารถนี้มีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนที่ผลิตตามสั่ง เช่น ใบพัดสำหรับยานยนต์หรือแกนแม่พิมพ์
การจากลา
นี่คือขั้นตอนสุดท้ายที่เข้มข้นที่สุด เราใช้เลื่อยตัดบาง ซึ่งเป็นเครื่องกัดด้านข้างชนิดพิเศษ เพื่อตัดชิ้นส่วนสำเร็จรูปออกจากแท่งโลหะหลัก เป็นงานทำครั้งเดียวจบ ที่ต้องมีการตั้งค่าที่มั่นคงและดอกกัดที่เหมาะสม เพื่อให้แน่ใจว่าได้รอยตัดที่สะอาดและหน้าตัดเป็นมุมฉาก เป็นวิธีการมาตรฐานที่มีประสิทธิภาพในการปิดท้ายวงจรการผลิตของเรา
กลยุทธ์การกัดด้านข้างแบบพิเศษในเครื่อง CNCปวด
เมื่อพูดถึงการตัดเฉือนด้วยเครื่อง CNC สมัยใหม่ เส้นทางการตัดเฉือนแบบพื้นฐานนั้นไม่เพียงพออีกต่อไป โดยเฉพาะอย่างยิ่งสำหรับงานที่ต้องการความแม่นยำสูง เรากำลังก้าวเข้าสู่ยุคที่กลยุทธ์การตัดเฉือนถูกขับเคลื่อนด้วยซอฟต์แวร์ล้ำสมัย ซึ่งสามารถปรับปรุงประสิทธิภาพของเครื่องจักรได้อย่างแท้จริง
การกัดแบบไดนามิก / การกัดแบบทรอยอยด์
การกัดแบบไดนามิกใช้เครื่องมือพิเศษที่ตัดด้วยอัตราคงที่มาก ดังนั้นจึงกำจัดวัสดุออกไปทีละชั้นบางๆ เท่านั้น อาจดูแปลก แต่การออกแบบนี้ช่วยให้คุณตัดผ่านความหนาทั้งหมดและทำให้ทำงานเสร็จเร็วขึ้นมาก เครื่องมือจะเคลื่อนที่อยู่ตลอดเวลาเพื่อกำจัดวัสดุออกไปทีละชั้นบางๆ เพื่อป้องกันไม่ให้เครื่องมือทำงานหนักเกินไป
NOBLE ใช้เทคโนโลยีนี้ในการขึ้นรูปหยาบชิ้นส่วนอุปกรณ์ทางการแพทย์ที่ทำจากสแตนเลสอย่างมีประสิทธิภาพ โดยสามารถกำจัดวัสดุได้เร็วกว่าวิธีการแบบดั้งเดิม และยังช่วยยืดอายุการใช้งานของเครื่องมือได้อีกด้วย
การขึ้นรูปด้วยความเร็วสูง (HSM)
นี่คือกลยุทธ์หลักของเราสำหรับการตกแต่งผนังแนวตั้งที่สำคัญเหล่านั้น เป้าหมายคือการทำให้มันสมบูรณ์แบบ: พื้นผิวเรียบและขนาดที่แม่นยำ วิธีนี้ช่วยขจัดปัญหาการโก่งตัวของเครื่องมือ ซึ่งเป็นศัตรูของผนังที่ตรง นอกจากนี้ยังช่วยระบายความร้อนจากเศษวัสดุ ทำให้ความร้อนไม่ถ่ายเทไปยังชิ้นงาน ผลลัพธ์ที่ได้คือพื้นผิวที่ไม่จำเป็นต้องขัดเงาซ้ำอีก
สรุปพารามิเตอร์สำคัญที่ต้องควบคุม
| พารามิเตอร์ | การควบคุม / ผลกระทบ | ข้อควรพิจารณาโดยทั่วไป |
| ความเร็วตัด (SFM) | ความร้อน, การสึกหรอของเครื่องมือ | ขึ้นอยู่กับวัสดุ ค่าจะสูงกว่าสำหรับอะลูมิเนียม ค่าจะต่ำกว่าสำหรับเหล็ก |
| อัตราการป้อน (IPM) | ประสิทธิภาพการผลิต ความหนาของชิป | ออกแบบมาเพื่อให้ได้ "ปริมาณเศษวัสดุ" ที่เหมาะสมโดยไม่ทำให้เครื่องมือทำงานหนักเกินไป |
| ความลึกของการตัดตามแนวรัศมี (Ae) | แรงตัด, การโก่งตัวของเครื่องมือ, การกลึงหยาบ/กลึงละเอียด | ขนาดใหญ่เหมาะสำหรับงานหยาบ ขนาดเล็กเหมาะสำหรับงานละเอียด |
| ความลึกตามแนวแกนของการตัด (AP) | ความลึกของฟีเจอร์ การใช้งานเครื่องมือ | โดยทั่วไปมักตั้งค่าให้ใช้งานฟีเจอร์นั้นได้อย่างเต็มที่เพื่อประสิทธิภาพที่ดียิ่งขึ้น |
| ความยาวของเครื่องมือ | การเบี่ยงเบนและการสั่นสะเทือน | ปัจจัยสำคัญที่สุดสำหรับความแม่นยำ คือ ใช้เครื่องมือที่สั้นที่สุดเท่าที่จะเป็นไปได้ |
เลือก NOBLE สำหรับโซลูชันการกัดของคุณ
ด้วยเครื่อง กัด CNC 3, 4 และ 5 แกนที่ทันสมัย เราจึงให้ บริการกัด CNCตามความต้องการที่เชื่อถือได้สำหรับการสร้างต้นแบบอย่างรวดเร็วและการผลิตชิ้นส่วน รับชิ้นส่วนกัดที่มีความแม่นยำสูงและเหมือนจริง สั่งทำพิเศษจากโลหะและพลาสติกหลากหลายชนิด ในราคาที่แข่งขันได้ อุปกรณ์ล้ำสมัยและราคาคุ้มค่า
ร่วมงานกับเราได้ง่ายๆ เพียง 4 ขั้นตอน
ด้วยประสบการณ์ด้านการผลิตมายาวนานหลายปี NOBLE นำเสนอโซลูชันที่ดีที่สุดสำหรับทุก ความต้องการด้าน การสร้างต้นแบบอย่างรวดเร็วและการผลิตในปริมาณน้อยเราปรับปรุงวงจรนวัตกรรมให้เหลือเพียงสี่ขั้นตอนที่เรียบง่ายแต่มีประสิทธิภาพ
อัปโหลดการออกแบบของคุณ
เพียงแค่คุณอัปโหลดไฟล์ CAD และส่งคำขอเสนอราคา (RFQ) พร้อมข้อมูลที่ชัดเจนทางออนไลน์
↓
รับการวิเคราะห์การออกแบบ
เราจะส่งแบบร่างเพื่อวิเคราะห์ความเป็นไปได้ในการผลิตและราคาที่โปร่งใสให้คุณ
↓
เริ่มการผลิต
ผู้เชี่ยวชาญของเราจะผลิตชิ้นส่วนของคุณโดยใช้เทคโนโลยีและวัสดุที่จำเป็น
↓
รับชิ้นส่วนของคุณ
ชิ้นส่วนของคุณจะถูกจัดส่งถึงบ้านโดยตรงตามกำหนดเวลาที่เข้มงวด
คำถามที่พบบ่อยของ การกัดข้าง
ความแตกต่างหลักระหว่างการกัดด้านข้างและการกัดปลายคืออะไร?
หลักการทำงานอยู่ที่พื้นผิวการตัดที่ใช้ การกัดด้านข้างใช้ขอบของเครื่องมือในการสร้างพื้นผิวแนวตั้ง ในขณะที่การกัดปลายส่วนใหญ่ใช้ด้านล่างของเครื่องมือในการสร้างพื้นผิวแนวนอน ร่อง และโพรง ดอกกัดปลายสามารถทำได้ทั้งสองอย่าง แต่ชื่อของมันมาจากความสามารถในการตัดด้วยปลายของมัน
เมื่อใดควรเลือกใช้การกัดด้านข้างแทนการกัดด้านหน้า?
การเลือกใช้เครื่องกัดขึ้นอยู่กับรูปทรงเรขาคณิตที่คุณต้องการสร้าง ใช้เครื่องกัดหน้าเพื่อสร้างพื้นผิวเรียบแนวนอนบนส่วนบนของชิ้นส่วน ใช้เครื่องกัดด้านข้างเมื่อคุณต้องการสร้างหรือตกแต่งผนังแนวตั้ง กำหนดความกว้างที่แม่นยำ หรือขึ้นรูปชิ้นส่วนต่างๆ เช่น ขั้นบันไดและร่อง ทั้งหมดนี้ขึ้นอยู่กับทิศทางของพื้นผิว
เหตุใดการโก่งตัวของเครื่องมือจึงเป็นปัญหาสำคัญในการกัดด้านข้าง?
แรงตัดหลักเป็นแรงรัศมีที่ผลักใบมีดไปด้านข้าง แรงนี้ทำหน้าที่เหมือนคานงัด พยายามดัดเครื่องมือให้เบี่ยงออกจากชิ้นงาน การเบี่ยงเบนนี้ทำให้เกิดความไม่แม่นยำ เช่น ผนังไม่ตรง หรือขนาดที่อยู่นอกช่วงความคลาดเคลื่อน นี่คือความท้าทายทางกายภาพพื้นฐานที่เราต้องจัดการในการผลิตที่ต้องการความแม่นยำสูง
NOBLE แก้ปัญหาการโก่งงอของเครื่องมือได้อย่างไร?
เราแก้ปัญหานี้จากหลายมุมมอง โปรโตคอลการตัดเฉือน CNC ของเราบังคับให้ใช้เครื่องมือที่สั้นที่สุดและแข็งแรงที่สุดเท่าที่จะเป็นไปได้สำหรับงานนั้นๆ เราใช้เส้นทางการตัดเฉือนขั้นสูง เช่น การกัดแบบทรอยคอยดัล เพื่อรักษาการสัมผัสในแนวรัศมีที่ต่ำและคงที่ ซึ่งช่วยลดแรงตัด นอกจากนี้ การลงทุนของเราในตัวจับยึดเครื่องมือคุณภาพสูงระดับพรีเมียมในโรงงานของเรา ช่วยให้มั่นใจได้ถึงการยึดเกาะสูงสุดและการเบี่ยงเบนน้อยที่สุด ซึ่งเป็นรากฐานที่มั่นคงสำหรับการทำงานทั้งหมด
การเลื่อยแบบคร่อมมีข้อดีอย่างไรบ้าง?
ข้อดีคือประสิทธิภาพสูงและรับประกันความขนาน โดยการติดตั้งใบมีดสองใบไว้บนแกนเดียวกัน เราสามารถขึ้นรูปพื้นผิวแนวตั้งขนานสองด้านพร้อมกันได้ในการขึ้นรูปครั้งเดียว ระยะห่างระหว่างใบมีดกำหนดความกว้างของชิ้นงานโดยตรง ช่วยลดข้อผิดพลาดสะสมจากการขึ้นรูปแต่ละด้านแยกกัน นี่เป็นวิธีการที่ยอดเยี่ยมสำหรับการขึ้นรูปชิ้นงานตามสั่งที่มีความแม่นยำสูงและทำซ้ำได้
คุณสามารถขึ้นรูปผนังบางและลึกด้วยการกัดด้านข้างได้หรือไม่?
ใช่ แต่เป็นหนึ่งในความท้าทายที่ยากที่สุดในการกัดด้านข้าง ต้องใช้กลยุทธ์ที่พิถีพิถัน เราใช้เครื่องมือที่มีระยะการทำงานยาวและรูปทรงเรขาคณิตพิเศษเพื่อลดแรงกดในการตัด กระบวนการนี้เกี่ยวข้องกับการกัดเก็บรายละเอียดเบาๆ หลายครั้งด้วยความเร็วสูง เพื่อลดแรงกดของเครื่องมือและป้องกันไม่ให้ผนังสั่นหรือบิดเบี้ยว






