
ท่อจ่ายสารทางการแพทย์ (Medical manifold) คือบล็อกที่มีช่องและพอร์ตสำหรับนำทางของเหลวหรือก๊าซในอุปกรณ์ต่างๆ เช่น เครื่องปั๊มยา หรือเครื่องดมยาสลบ ความแม่นยำของท่อจ่ายสารนี้ส่งผลโดยตรงต่อความปลอดภัยของผู้ป่วยและประสิทธิภาพการทำงานของอุปกรณ์ วัสดุหรือกระบวนการที่ไม่ถูกต้องอาจทำให้เกิดความล้มเหลวของอุปกรณ์ การเรียกคืน หรือเป็นอันตรายต่อผู้ป่วย—นี่คือวิธีหลีกเลี่ยงสิ่งเหล่านั้น คุณจะเลือกวัสดุและกระบวนการผลิตที่เหมาะสมเพื่อให้เป็นไปตามมาตรฐานทางการแพทย์ที่เข้มงวดในขณะที่ควบคุมต้นทุนได้อย่างไร คู่มือนี้ครอบคลุมถึงวัสดุ กระบวนการ จุดออกแบบ มาตรฐานคุณภาพ และการเลือกพันธมิตร การผลิตท่อจ่ายสารทางการแพทย์ด้วยเครื่อง CNC ต้องให้ความสำคัญอย่างใกล้ชิดกับค่าความคลาดเคลื่อนและความปลอดภัย โดยเฉพาะอย่างยิ่งเมื่อทำงานกับรูปทรงเรขาคณิตที่ซับซ้อนและวัสดุที่เข้ากันได้ทางชีวภาพ สำหรับ การผลิตด้วย เครื่อง CNC ทางการแพทย์การทำงานร่วมกับ NOBLE จะทำให้คุณได้รับทักษะการผลิตระดับผู้เชี่ยวชาญสำหรับต้นแบบและการผลิตเต็มรูปแบบ ทำให้มั่นใจได้ว่าทุกขั้นตอนการผลิตท่อจ่ายสารทางการแพทย์เป็นไปตามข้อกำหนดของอุตสาหกรรมอย่างเข้มงวด การผลิตอุปกรณ์ทางการแพทย์ต้องการความแม่นยำ ความปลอดภัย และกระบวนการที่เชื่อถือได้
เกณฑ์การคัดเลือกวัสดุสำหรับ การกลึงท่อร่วมทางการแพทย์
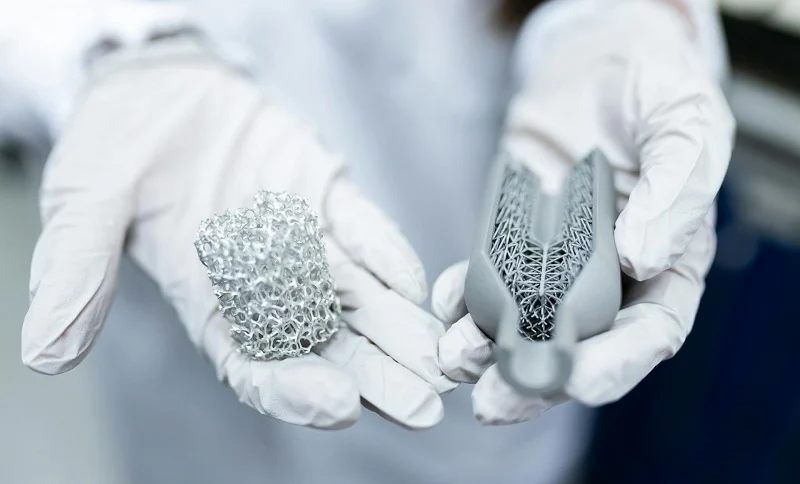
การเลือกวัสดุที่เหมาะสมสำหรับการผลิตชิ้นส่วนท่อร่วมทางการแพทย์นั้นหมายถึงการสร้างสมดุลระหว่างความปลอดภัย การฆ่าเชื้อ และต้นทุน ปัจจัยหลัก ได้แก่ ความเข้ากันได้ทางชีวภาพ ความเข้ากันได้ในการฆ่าเชื้อ และความแข็งแรงเชิงกล การสร้างสมดุลที่ถูกต้องนี้จะเป็นตัวกำหนดว่าอุปกรณ์จะทำงานได้อย่างปลอดภัยและเชื่อถือได้หรือไม่
ความเข้ากันได้ทางชีวภาพและมาตรฐานการกำกับดูแล
ความเข้ากันได้ทางชีวภาพและการปฏิบัติตามมาตรฐานด้านกฎระเบียบ
วัสดุทุกชนิดที่ใช้ในอุปกรณ์ทางการแพทย์ต้องผ่านการทดสอบความเข้ากันได้ทางชีวภาพตามมาตรฐานที่ได้รับการยอมรับ การทดสอบเหล่านี้จะตรวจสอบว่าวัสดุมีปฏิกิริยาอย่างไรกับเนื้อเยื่อที่มีชีวิต และยืนยันความปลอดภัยผ่านการศึกษาการปลูกถ่าย วัสดุที่ผ่านการทดสอบจะปลอดภัยสำหรับการสัมผัสกับของเหลวในร่างกาย ซึ่งมีความสำคัญสำหรับการปลูกถ่ายกระดูกและข้อ และการปลูกถ่ายทางการแพทย์อื่นๆ กระบวนการผลิตด้วยเครื่อง CNC ต้องใช้วัสดุที่ไม่ก่อให้เกิดการระคายเคือง ความเข้ากันได้ทางชีวภาพเป็นตัวกรองแรกในการเลือกวัสดุ กระบวนการ ผลิตด้วยเครื่อง CNCต้องไม่ก่อให้เกิดสิ่งปนเปื้อนที่ส่งผลต่อความเข้ากันได้ทางชีวภาพ ซึ่งเป็นสิ่งสำคัญอย่างยิ่งสำหรับการปลูกถ่าย
ข้อกำหนดสำหรับอุปกรณ์ฝังในร่างกายเทียบกับอุปกรณ์ใช้ครั้งเดียว
วัตถุประสงค์การใช้งานทำให้ข้อกำหนดด้านวัสดุเปลี่ยนแปลงไป สำหรับอุปกรณ์ฝังในร่างกาย วัสดุต้องมีอายุการใช้งานนานหลายปี ต้องทนต่อการกัดกร่อนและรักษาความสมบูรณ์ของวัสดุได้ตลอดเวลา องค์การอาหารและยา (FDA) กำหนดให้มีการทดสอบอย่างละเอียดสำหรับอุปกรณ์ฝังในร่างกาย การผลิตชิ้นส่วนฝังในร่างกายด้วยเครื่อง CNC ต้องการความคลาดเคลื่อนที่เข้มงวดกว่า ท่อร่วมแบบใช้ครั้งเดียวมีกฎที่แตกต่างกัน วัสดุที่เข้ากันได้ทางชีวภาพที่ใช้ในที่นี้อาจแตกต่างกัน ท่อร่วมแบบใช้ครั้งเดียวอาจใช้พอลิเมอร์แทนโลหะ การเลือกใช้วัสดุนี้ส่งผลต่อกระบวนการ CNC ทั้งหมด การขึ้นรูปพอลิเมอร์แตกต่างจากการขึ้นรูปโลหะ เครื่องมือ ความเร็ว และอัตราการป้อนทั้งหมดเปลี่ยนแปลงไป อุปกรณ์ฝังในกระดูกยังคงต้องการคุณภาพสูงสุด กระบวนการ CNC ต้องสอดคล้องกับคุณสมบัติของวัสดุ
คุณสมบัติทางกลและเคมี
ความแข็งแรง ความต้านทานการกัดกร่อน และเสถียรภาพทางความร้อน
ท่อจ่ายของเหลวทางการแพทย์ต้องทนแรงดันได้โดยไม่รั่วซึม ความแข็งแรงจึงเป็นสิ่งสำคัญ เหล็กกล้าไร้สนิม 316L มีความต้านทานการกัดกร่อนและความแข็งแรงที่ดี โลหะผสมไทเทเนียมมีอัตราส่วนความแข็งแรงต่อน้ำหนักที่สูงกว่า ซึ่งมีความสำคัญสำหรับอุปกรณ์ทางการแพทย์แบบพกพา ความเสถียรทางความร้อนเป็นอีกปัจจัยหนึ่ง อุปกรณ์ทางการแพทย์หลายชนิดต้องผ่านกระบวนการฆ่าเชื้อด้วยเครื่องอบไอน้ำแรงดันสูง วัสดุต้องคงรูปทรงไว้ได้แม้ผ่านกระบวนการซ้ำๆ สำหรับอุปกรณ์ปลูกถ่ายกระดูก ความเสถียรทางความร้อนนี้ช่วยให้มั่นใจได้ว่าอุปกรณ์ปลูกถ่ายจะไม่เสียรูป วิธีการผลิตด้วยเครื่อง CNC สำหรับวัสดุเหล่านี้จำเป็นต้องเลือกเครื่องมืออย่างระมัดระวัง วัสดุที่แข็งกว่าจะทำให้เครื่องมือสึกหรอเร็วกว่า ซึ่งส่งผลต่อต้นทุนและเวลาในการผลิตด้วยเครื่อง CNC อุตสาหกรรมการแพทย์ต้องการผลลัพธ์ที่สม่ำเสมอจากการผลิตด้วยเครื่อง CNC ทุกครั้ง
ความเข้ากันได้ของของเหลวและความเฉื่อยทางเคมี
ท่อส่งของเหลวหรือก๊าซนั้น วัสดุที่ใช้ต้องไม่ทำปฏิกิริยากับของเหลวหรือก๊าซเหล่านั้น ความเฉื่อยทางเคมีเป็นสิ่งจำเป็น ยาบางชนิดอาจกัดกร่อนโลหะบางชนิดหรือทำให้โพลิเมอร์บวมได้ การทดสอบจะช่วยยืนยันความเข้ากันได้ สำหรับการใช้งานทางการแพทย์ คุณต้องทราบว่าของเหลวชนิดใดจะไหลผ่านอุปกรณ์นั้น ซึ่งจะเป็นตัวกำหนดว่าคุณควรใช้โลหะเช่น 316L หรือโพลิเมอร์เช่น PEEK กระบวนการผลิตด้วยเครื่อง CNC ก็เปลี่ยนแปลงไปตามคุณสมบัติทางเคมีของวัสดุเช่นกัน วัสดุบางชนิดก่อให้เกิดฝุ่นที่เป็นอันตรายระหว่างการตัดเฉือนด้วยเครื่อง CNC ซึ่งต้องใช้ระบบระบายอากาศพิเศษ ผู้ผลิตอุปกรณ์ทางการแพทย์ต้องพิจารณาปัจจัยทั้งหมดเหล่านี้
การแลกเปลี่ยนระหว่างต้นทุนและความสามารถในการขึ้นรูป
ต้นทุนวัตถุดิบเทียบกับเวลาในการกลึง
ต้นทุนวัสดุเป็นเพียงส่วนหนึ่งของภาพรวมเท่านั้น เวลาในการขึ้นรูปมักมีต้นทุนสูงกว่าต้นทุนวัตถุดิบเสียอีก วัสดุราคาถูกแต่ขึ้นรูปยากอาจทำให้ต้นทุนสูงขึ้น ไทเทเนียมมีราคาแพงทั้งในการซื้อและการขึ้นรูป ต้องใช้ความเร็วต่ำและเครื่องมือพิเศษ แต่สำหรับการใช้งานทางการแพทย์ ประโยชน์ที่ได้รับอาจคุ้มค่ากับต้นทุน วิธีการใช้เครื่อง CNC ต้องได้รับการปรับให้เหมาะสมกับวัสดุแต่ละชนิด ประสบการณ์กับวัสดุเกรดทางการแพทย์นั้นคุ้มค่า การทำงานร่วมกับพันธมิตรอย่าง NOBLE ช่วยให้คุณเข้าถึงความเชี่ยวชาญของพวกเขาในการผลิตอุปกรณ์ทางการแพทย์ พวกเขาช่วยปรับวิธีการใช้เครื่อง CNC ให้เหมาะสมกับความต้องการของคุณ
การวิเคราะห์ต้นทุนตลอดวงจรชีวิตสำหรับปริมาณการผลิต
สำหรับการผลิตในปริมาณมาก การประหยัดเล็กน้อยต่อชิ้นจะสะสมเพิ่มขึ้นเรื่อยๆ วัสดุที่สามารถขึ้นรูปได้เร็วขึ้นสามารถประหยัดเงินได้หลายพันดอลลาร์ สำหรับการผลิตท่อร่วมแบบสั่งทำในปริมาณน้อย ต้นทุนวัสดุมีความสำคัญน้อยกว่า เวลาในการตั้งค่าและการเขียนโปรแกรมมีความสำคัญมากกว่า สำหรับอุปกรณ์ปลูกถ่ายกระดูก การเลือกวัสดุมักถูกกำหนดโดยความต้องการทางคลินิก สำหรับท่อร่วมแบบใช้ครั้งเดียว ต้นทุนเป็นปัจจัยที่สำคัญกว่า สิ่งสำคัญคือการสร้างสมดุลระหว่างความเข้ากันได้ทางชีวภาพ ประสิทธิภาพ และต้นทุน กลยุทธ์ CNC ต้องสอดคล้องกับปริมาณการผลิต
วัสดุชั้นเยี่ยมสำหรับการกลึงท่อร่วมทางการแพทย์
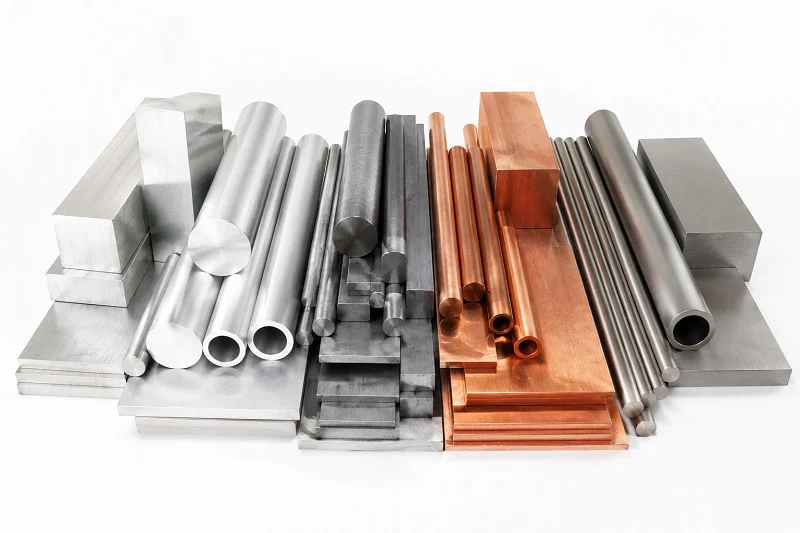
การเลือกวัสดุที่เหมาะสมสำหรับการกลึงชิ้นส่วนท่อร่วมทางการแพทย์นั้นแบ่งออกเป็นสามกลุ่มหลัก แต่ละกลุ่มมีข้อดีแตกต่างกัน การเลือกใช้ขึ้นอยู่กับอุปกรณ์ งบประมาณ และจำนวนชิ้นส่วนที่ต้องการผลิต
เหล็กกล้าไร้สนิม (316L และ 17-4 PH)
คุณสมบัติและการใช้งานทั่วไป
เหล็กกล้าไร้สนิม 316L เป็นมาตรฐานที่ใช้ในทางการแพทย์หลายประเภท เนื่องจากมีคุณสมบัติที่ลงตัวทั้งด้านความแข็งแรง ความทนทานต่อการกัดกร่อน และราคาที่เหมาะสม ตัวเลขต่างๆ แสดงให้เห็นว่าทำไมจึงใช้งานได้ดี 316L มีความแข็งแรงดึงระหว่าง 580 ถึง 680 MPa ความแข็งแรงครากอยู่ระหว่าง 480 ถึง 580 MPa วัสดุสามารถยืดได้ 35 ถึง 50 เปอร์เซ็นต์ก่อนที่จะขาด นั่นหมายความว่าสามารถรับแรงกดได้โดยไม่หัก ความแข็งอยู่ระหว่าง 200 ถึง 230 HV
โมลิบเดนัม (2–3%) ช่วยต้านทานการกัดกร่อนแบบเป็นหลุมและแบบรอยแตกในสภาพแวดล้อมที่มีคลอไรด์สูงได้เป็นอย่างดี นี่คือสิ่งที่ทำให้ 316L แตกต่างจาก 304L อย่างเห็นได้ชัด ทำให้ 316L มีความทนทานต่อการกัดกร่อนในของเหลวในร่างกายได้ดีกว่ามาก และเป็นตัวเลือกที่ดีที่สุดสำหรับการใช้งานที่ต้องการความทนทานสูงในงานฝังในร่างกาย
| อสังหาริมทรัพย์ | มูลค่าโดยทั่วไป (ตามสภาพที่สร้างเสร็จ) |
| ความต้านแรงดึง | 580–680 เมกะปาสคาล |
| ความแข็งแรงของผลผลิต (ออฟเซ็ต 0.2%) | 480–580 เมกะปาสคาล |
| การยืดเมื่อขาด | % 35-50 |
| ความแข็ง | 200–230 แรงสูง |
เหล็กกล้า 316L จึงเหมาะอย่างยิ่งสำหรับอุปกรณ์ฝังในร่างกายที่ใช้งานได้นานหลายปี นอกจากนี้ยังพบได้ในเครื่องมือผ่าตัดแบบใช้แล้วทิ้งและอุปกรณ์ส่องกล้อง เหล็กกล้า 17-4 PH มีความแข็งแรงสูงกว่าสำหรับชิ้นส่วนที่ต้องการความแข็งเป็นพิเศษ กระบวนการผลิตด้วยเครื่อง CNC สำหรับเหล็กกล้าเหล่านี้ต้องการเครื่องมือที่คมและระบบระบายความร้อนที่ดี การกลึงเครื่องมือผ่าตัดอาศัยเหล็กกล้าเกรดเหล่านี้เพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอ สำหรับอุปกรณ์ฝังในกระดูก เหล็กกล้า 316L ให้ความทนทานที่จำเป็นสำหรับการใช้งานในระยะยาว
การตกแต่งพื้นผิว เพื่อความสะอาดและทนทานต่อการกัดกร่อน
การตกแต่งพื้นผิวมีความสำคัญอย่างมากสำหรับท่อร่วมทางการแพทย์ หลังจากทำการกลึงแล้ว คุณต้องกำจัดเสี้ยนและทำให้พื้นผิวเรียบ การขัดเงาด้วยไฟฟ้าเป็นขั้นตอนที่นิยมใช้กัน ซึ่งจะกำจัดชั้นโลหะบางๆ ออกไปและทำให้ได้พื้นผิวที่เรียบเนียน
| เงื่อนไข | ค่า Ra ที่ได้รับ |
| การขัดเงาด้วยไฟฟ้าแบบมาตรฐาน (AISI 316L) | ≤ 0.4 ไมครอน |
| มาตรฐานสำหรับงานที่ต้องการความบริสุทธิ์สูงมาก | ≤ 0.38 ไมโครเมตร (15 ไมโครนิ้ว) |
| กรณีสุดขั้วสำหรับการใช้งานที่ต้องการความบริสุทธิ์สูงมาก | ≤ 0.25 ไมโครเมตร (10 ไมโครนิ้ว) |
สำหรับอุปกรณ์ปลูกถ่ายกระดูก พื้นผิวเรียบช่วยลดโอกาสที่แบคทีเรียจะเกาะติด นอกจากนี้ยังช่วยให้ชิ้นส่วนทนต่อการกัดกร่อน กระบวนการผลิตด้วยเครื่อง CNC ต้องเหลือวัสดุไว้เพียงพอสำหรับขั้นตอนการตกแต่ง เพื่อให้แน่ใจว่าชิ้นส่วนสุดท้ายตรงตามข้อกำหนดทั้งหมด อุตสาหกรรมการแพทย์ต้องการความแม่นยำในระดับนี้
โลหะผสมไทเทเนียม (เกรด 5 และเกรด 23)
อัตราส่วนความแข็งแรงต่อน้ำหนักสูงและความเข้ากันได้ทางชีวภาพ
ไทเทเนียมเป็นตัวเลือกอันดับต้น ๆ เมื่อน้ำหนักเป็นสิ่งสำคัญ เกรด 5 (Ti-6Al-4V) และเกรด 23 มีอัตราส่วนความแข็งแรงต่อน้ำหนักที่ดีเยี่ยม วัสดุเหล่านี้มีน้ำหนักประมาณครึ่งหนึ่งของเหล็ก นอกจากนี้ยังผ่านการทดสอบความเข้ากันได้ทางชีวภาพด้วยผลลัพธ์ที่ดีเยี่ยม ทำให้เหมาะสำหรับวัสดุปลูกถ่ายที่ต้องการความทนทาน วัสดุปลูกถ่ายกระดูกหลายชนิดใช้ไทเทเนียมเพราะมันยึดติดกับกระดูกได้ดี วัสดุนี้ทนต่อการกัดกร่อนจากของเหลวในร่างกาย สำหรับการผลิตอุปกรณ์ทางการแพทย์ ไทเทเนียมมีข้อดีที่เป็นเอกลักษณ์ การใช้เครื่อง CNC กับไทเทเนียมต้องอาศัยประสบการณ์และเครื่องมือที่เหมาะสม ความเข้ากันได้ทางชีวภาพของวัสดุทำให้เป็นตัวเลือกอันดับต้น ๆ สำหรับการใช้งานที่ต้องการความแม่นยำสูง
ความท้าทายและข้อควรพิจารณาด้านต้นทุนในการผลิตชิ้นส่วนด้วยเครื่องจักร
ไทเทเนียมเป็นวัสดุที่ยากต่อการขึ้นรูป มันร้อนเร็วและทำให้เครื่องมือสึกหรอเร็ว ต้องใช้ความเร็วต่ำและอัตราการไหลของสารหล่อเย็นสูง ซึ่งทำให้เวลาและต้นทุนในการขึ้นรูปสูงขึ้น นอกจากนี้วัตถุดิบยังมีราคาสูงกว่าเหล็กอีกด้วย แต่สำหรับการใช้งานทางการแพทย์หลายอย่าง ประโยชน์ที่ได้รับนั้นคุ้มค่ากับราคา ชิ้นส่วนที่ต้องการความเบาและความแข็งแรงมักใช้ไทเทเนียม กลยุทธ์การผลิตด้วยเครื่อง CNC ต้องคำนึงถึงเรื่องนี้ การทำงานร่วมกับพันธมิตรที่มีความเชี่ยวชาญด้านไทเทเนียมจะช่วยประหยัดเวลาและเงิน NOBLE มีประสบการณ์อย่างลึกซึ้งเกี่ยวกับวัสดุเหล่านี้สำหรับการขึ้นรูปชิ้นส่วนท่อร่วมทางการแพทย์
โพลิเมอร์ขั้นสูง (PEEK, ULTEM และโพลีคาร์บอเนต)
น้ำหนักเบา ทนทานต่อสารเคมี และโปร่งใส
โพลิเมอร์มีข้อดีที่แตกต่างกันออกไป มีน้ำหนักเบาและทนต่อสารเคมีได้ดี PEEK เป็นโพลิเมอร์ประสิทธิภาพสูงที่สามารถใช้แทนโลหะได้ในบางการใช้งาน สามารถทนต่อการฆ่าเชื้อซ้ำๆ ได้ ULTEM มีความแข็งแรงและทนความร้อนได้ดี โพลีคาร์บอเนตเหมาะสำหรับท่อส่งของเหลวแบบใสเนื่องจากทนต่อแรงกระแทก สามารถมองเห็นการไหลของของเหลวผ่านอุปกรณ์ได้ ซึ่งช่วยในการวินิจฉัยและการทดสอบ โพลิเมอร์อื่นๆ เช่น RADEL, อะคริลิก, COC และ COP ก็ใช้ได้ดีสำหรับท่อส่งของเหลวแบบยึดติด PVC และโพลีซัลโฟนก็พบได้ในการใช้งานทางการแพทย์เฉพาะด้าน วัสดุที่คุณเลือกขึ้นอยู่กับความต้องการของอุปกรณ์ สำหรับอุปกรณ์ฝังในร่างกาย โพลิเมอร์เป็นทางเลือกที่เบากว่าโลหะ
การตัดเฉือนด้วยเครื่อง CNC เทียบกับ... สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป สำหรับท่อร่วมโพลีเมอร์
ปริมาณการผลิตเป็นตัวกำหนดกระบวนการที่ดีที่สุด สำหรับปริมาณการผลิตต่ำ การใช้เครื่องจักรกลเป็นทางเลือกที่ดีกว่า เนื่องจากไม่มีค่าใช้จ่ายในการผลิตแม่พิมพ์เฉพาะ สำหรับ 500 ชิ้น ต้นทุนต่อชิ้นจะอยู่ระหว่าง 50 ถึง 150 ดอลลาร์สหรัฐ การฉีดขึ้นรูปเหมาะสมสำหรับปริมาณการผลิต 1,000 ชิ้นขึ้นไป แต่ค่าใช้จ่ายในการผลิตแม่พิมพ์อาจสูงถึง 5,000 ถึง 20,000 ดอลลาร์สหรัฐ หรือมากกว่านั้น
| เมตริกการผลิต | CNC Machining | สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป |
| ช่วงการผลิตที่ประหยัด | 1 ถึง 500 หน่วย | 1,000+ หน่วย |
| ค่าเครื่องมือ | 0 ดอลลาร์ (ไม่มีเครื่องมือพิเศษ) | สูง ($5,000-$20,000+) |
| ปริมาณการผลิต | ช่วงราคาต่อชิ้น | |
| - | - | |
| ต้นแบบ (1-10 ชิ้น) | $200-500+ | |
| ปริมาณการผลิตน้อย (10-500 ชิ้น) | $ 50 150- | |
| ปริมาณการผลิตปานกลาง (500-5,000 ชิ้น) | $ 20 50- | |
| ปริมาณการผลิตสูง (5,000-50,000 ชิ้น) | $ 10 20- | |
| การผลิตจำนวนมาก (มากกว่า 50,000 ชิ้น) | $ 5 15- |
สำหรับ PEEK นั้น เครื่องมือตัดเฉือนด้วยเครื่อง CNC ที่มีเม็ดละเอียดและมุมคายเศษเป็นบวกจะทำงานได้ดีที่สุด กระบวนการ CNC ต้องได้รับการปรับแต่งให้เหมาะสมกับวัสดุแต่ละชนิด วัสดุแต่ละชนิดมีวิธีการตัดที่แตกต่างกัน วิธีการที่ถูกต้องจะช่วยประหยัดเวลาและรับประกันคุณภาพ สำหรับอุปกรณ์ฝังในร่างกาย การตัดเฉือนต้องสะอาดและแม่นยำ การเลือกวัสดุและกระบวนการทำงานร่วมกันเพื่อสร้างอุปกรณ์ที่ปลอดภัยและเชื่อถือได้ อุตสาหกรรมการแพทย์ต้องการสิ่งที่ดีที่สุดเท่านั้น
NOBLE ในฐานะพันธมิตรผู้ผลิตชั้นนำในประเทศจีน มีทักษะในการจัดการวัสดุทั้งหมดเหล่านี้สำหรับโครงการผลิตชิ้นส่วนท่อร่วมทางการแพทย์ของคุณ พวกเขาช่วยให้คุณเปลี่ยนจากต้นแบบไปสู่การผลิตเต็มรูปแบบได้อย่างราบรื่น
กระบวนการสำหรับการกลึงท่อร่วมทางการแพทย์
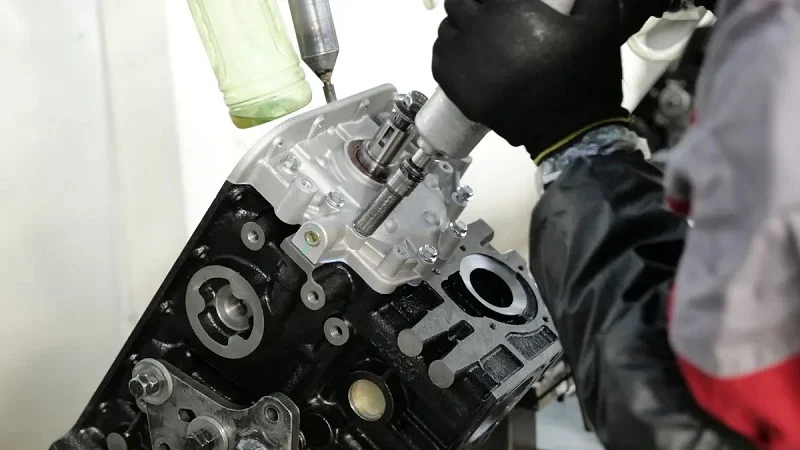
กระบวนการที่เหมาะสมสำหรับการขึ้นรูปชิ้นส่วนท่อร่วมทางการแพทย์นั้นขึ้นอยู่กับความซับซ้อนของชิ้นส่วน บล็อกแบบง่ายๆ ที่มีช่องตรงๆ สามารถทำงานได้ดีบนเครื่องจักร 3 แกน ส่วนการออกแบบที่ซับซ้อนกว่า เช่น ช่องมุมต่างๆ จำเป็นต้องใช้เครื่องจักร 5 แกน ชิ้นส่วนขนาดเล็กที่มีปริมาณการผลิตสูงมักจะใช้เครื่องจักรแบบสวิส แต่ละวิธีการต่างก็มีประโยชน์ในกระบวนการผลิตอุปกรณ์ทางการแพทย์
มิลลิ่งซีเอ็นซี และ CNC Turning
การกัดและกลึงด้วยเครื่อง CNC เป็นหัวใจสำคัญของการผลิตท่อร่วมทางการแพทย์ส่วนใหญ่ กระบวนการเหล่านี้จะกำจัดวัสดุออกจากบล็อกแข็งเพื่อสร้างช่อง พอร์ต และส่วนประกอบสำหรับติดตั้ง โดยการเลือกใช้เครื่องจักรแบบ 3 แกนหรือ 5 แกนจะส่งผลต่อรูปทรงเรขาคณิตที่คุณสามารถสร้างได้
แกน 3 เทียบกับ... เครื่องจักรกล 5 แกน
เครื่องจักร 3 แกนจะเคลื่อนเครื่องมือตัดไปตามพิกัด X, Y และ Z เหมาะสำหรับท่อร่วมที่มีช่องตรงและรูเจาะจากทิศทางเดียว การตั้งค่าทำได้ง่าย และเวลาในการทำงานคงที่ ท่อร่วมแบบใช้ครั้งเดียวจำนวนมากจัดอยู่ในประเภทนี้
การตัดเฉือนด้วยเครื่อง CNC 5 แกน เพิ่มการหมุนรอบแกนอีกสองแกน ทำให้เครื่องมือสามารถเข้าถึงชิ้นงานได้จากเกือบทุกมุม สำหรับการตัดเฉือนด้วยเครื่อง CNC ทางการแพทย์ ความสามารถนี้เปิดโอกาสใหม่ๆ ในการออกแบบ ช่องมุมต่างๆ ช่องโค้ง และส่วนที่เว้าเข้าไป กลายเป็นสิ่งที่ทำได้จริง ข้อเสียคือต้นทุนเครื่องจักรที่สูงขึ้นและการเขียนโปรแกรมที่ซับซ้อนมากขึ้น
จากมุมมองเชิงปฏิบัติ การตัดสินใจขึ้นอยู่กับรูปทรงเรขาคณิต หากท่อร่วมของคุณต้องการพอร์ตที่ทำมุมซับซ้อน การวัดแบบ 5 แกนคือทางเลือกที่ดีที่สุด แต่ถ้าทุกอย่างเรียงตัวอยู่ในระนาบเดียวหรือสองระนาบ การวัดแบบ 3 แกนจะช่วยประหยัดเงินโดยไม่ลดทอนคุณภาพ
แกนหมุนหลายแกนสำหรับพอร์ตเอียงและรูปทรงเรขาคณิตที่ซับซ้อน
การกลึงหลายแกนมีความโดดเด่นเมื่อต้องให้พอร์ตต่างๆ มาบรรจบกันที่มุมที่แม่นยำ ตัววาล์วหรือท่อร่วมไฮดรอลิกมักต้องการความคลาดเคลื่อนของตำแหน่งที่แม่นยำถึง ±0.02 มม. หรือน้อยกว่านั้น ความแม่นยำระดับนี้ต้องการอุปกรณ์ที่สามารถรักษาความคลาดเคลื่อนที่แคบได้ในหลายแกน บริการกลึง 5 แกนของ FabVector ระบุความแม่นยำในการกำหนดตำแหน่งที่ ±0.005 มม. สำหรับอุปกรณ์ของพวกเขา ความแม่นยำในระดับนี้ช่วยให้มั่นใจได้ว่าทุกพอร์ตจะอยู่ในตำแหน่งที่ออกแบบไว้อย่างแม่นยำ
การทำงานเฉพาะด้านในกระบวนการผลิตด้วยเครื่อง CNC สำหรับอุปกรณ์ทางการแพทย์ ได้แก่ การกัดผิวเรียบสำหรับพื้นที่ขนาดใหญ่ การกัดขึ้นรูปสำหรับรูปทรงโค้ง การเจาะรูทะลุ การคว้านรูสำหรับหัวยึดแบบฝัง การคว้านรูให้เรียบ และการกัดเกลียวสำหรับเกลียวภายใน การทำงานแต่ละอย่างต้องใช้กลยุทธ์การเลือกเครื่องมือและพารามิเตอร์ความเร็วที่แตกต่างกัน การผลิตอุปกรณ์ทางการแพทย์ต้องคำนึงถึงคุณสมบัติของวัสดุด้วย ตัวอย่างเช่น ไทเทเนียมต้องการความเร็วที่ต่ำกว่าและอัตราการไหลของสารหล่อเย็นที่สูงกว่าเพื่อป้องกันความร้อนสะสม
การผลิตชิ้นส่วนขนาดเล็กและแม่นยำด้วยเครื่องจักรจากสวิตเซอร์แลนด์
การผลิตด้วยเครื่องจักรแบบสวิสเสนอแนวทางที่แตกต่างสำหรับชิ้นส่วนขนาดเล็ก ชิ้นงานจะหมุนขณะเลื่อนผ่านบูชนำทาง เครื่องมือตัดจะอยู่กับที่หรือเคลื่อนที่เพียงเล็กน้อย การออกแบบนี้ให้การรองรับที่ดีเยี่ยมบริเวณใกล้กับโซนการตัด ซึ่งช่วยลดการโก่งตัวและเพิ่มความแม่นยำ
ข้อดีสำหรับชิ้นส่วนที่มีปริมาณมากและมีความคลาดเคลื่อนต่ำ
เครื่องจักรของสวิตเซอร์แลนด์มีความโดดเด่นในการผลิตชิ้นส่วนขนาดเล็กที่ซับซ้อนในปริมาณมาก สามารถรักษาค่าความคลาดเคลื่อนที่แม่นยำได้ทุกชิ้นโดยไม่เกิดการคลาดเคลื่อน สำหรับงานกลึงชิ้นส่วนท่อร่วมไอดีทางการแพทย์ ความสม่ำเสมอเช่นนี้มีความสำคัญอย่างยิ่ง ความปลอดภัยของผู้ป่วยขึ้นอยู่กับว่าทุกชิ้นส่วนนั้นตรงตามข้อกำหนดเดียวกันหรือไม่
ตัวเลขบ่งบอกเรื่องราวได้เป็นอย่างดี การผลิตด้วยเครื่องจักรแบบสวิสช่วยลดเวลาในการผลิตลง 30-70% สำหรับชิ้นส่วนที่ซับซ้อน เมื่อเทียบกับการกลึงแบบเดิมที่ต้องตั้งค่าหลายครั้ง ลองพิจารณาชิ้นส่วนที่ใช้เวลา 8 นาทีในการตั้งค่าสามครั้งด้วยเครื่องจักรแบบเดิม แต่การผลิตด้วยเครื่องจักรแบบสวิสที่ตั้งค่าเพียงครั้งเดียวจะทำให้เสร็จภายใน 3 นาที นั่นหมายถึงการลดเวลาในการผลิตลง 62.5% สำหรับการผลิตในปริมาณมาก การประหยัดต้นทุนเหล่านี้จะสะสมเพิ่มขึ้นอย่างรวดเร็ว
การลดปริมาณของเสียจากวัสดุและเพิ่มประสิทธิภาพเวลาในการผลิต
การผลิตด้วยเครื่องจักรแบบสวิสยังช่วยลดของเสียจากวัสดุด้วย บูชนำทางช่วยรองรับแท่งวัสดุให้ใกล้กับจุดตัด ซึ่งช่วยลดการสั่นสะเทือนและทำให้สามารถวางชิ้นส่วนได้อย่างแน่นหนามากขึ้น ทำให้มีวัสดุเหลือทิ้งน้อยลง วิธีการตั้งค่าเพียงครั้งเดียวช่วยลดความจำเป็นในการใช้ฟิกซ์เจอร์หลายตัวและข้อผิดพลาดในการปรับแต่งฟิกซ์เจอร์ ซึ่งช่วยเพิ่มประสิทธิภาพโดยรวมในการผลิตอุปกรณ์ทางการแพทย์
เครื่องจักรจากสวิตเซอร์แลนด์สามารถจัดการกับชิ้นงานที่มีเส้นผ่านศูนย์กลางเล็กได้อย่างง่ายดายสำหรับงานกลึงเครื่องมือผ่าตัด และให้ผลลัพธ์ที่สม่ำเสมอแม้ในการผลิตจำนวนมาก อุตสาหกรรมการแพทย์จึงไว้วางใจในความน่าเชื่อถือนี้
การตัดเฉือนด้วยไฟฟ้า (EDM)
EDM (Electrical Discharge Machining) คือการกำจัดวัสดุโดยใช้ประกายไฟจากไฟฟ้าแทนการใช้เครื่องมือตัด กระบวนการนี้เหมาะสำหรับวัสดุแข็งและชิ้นงานที่มีลักษณะซับซ้อนซึ่งการตัดเฉือนแบบดั้งเดิมไม่สามารถเข้าถึงได้
การตัดเฉือนด้วยลวด EDM สำหรับรายละเอียดภายในที่ซับซ้อน
การตัดด้วยลวด EDM ใช้ลวดบางๆ ที่มีประจุไฟฟ้าในการตัดวัสดุ เหมาะอย่างยิ่งสำหรับการสร้างรูปทรงภายในที่ซับซ้อนและมีมุมภายในที่คมชัด ลวดจะไม่สัมผัสกับชิ้นงาน ดังนั้นจึงไม่มีแรงตัดที่จะทำให้เกิดการโก่งงอ ทำให้การตัดด้วยลวด EDM เหมาะอย่างยิ่งสำหรับชิ้นส่วนที่ละเอียดอ่อนในการตัดเฉือนด้วยเครื่อง CNC สำหรับอุปกรณ์ทางการแพทย์
สำหรับท่อร่วมที่มีช่องภายในซับซ้อน การตัดด้วยลวด EDM ให้ความแม่นยำที่การกัดขึ้นรูปไม่สามารถเทียบได้ กระบวนการนี้ยังใช้ได้กับวัสดุแข็ง ซึ่งช่วยเพิ่มตัวเลือกวัสดุของคุณ
เครื่องเจาะอุโมงค์แบบจมน้ำ (Sinker EDM) สำหรับร่องลึกและมุมแหลมคม
เครื่องตัด EDM แบบจม (Sinker EDM) ใช้ขั้วไฟฟ้าที่มีรูปทรงเฉพาะที่จุ่มลงไปในชิ้นงาน ทำให้เกิดร่องลึกและมุมแหลมคมที่เครื่องมือตัดแบบมาตรฐานจะแตกหักได้ ขั้วไฟฟ้าจะถ่ายทอดรูปทรงของมันไปยังชิ้นงานผ่านการกัดเซาะด้วยประกายไฟที่ควบคุมได้
กระบวนการนี้เหมาะสำหรับท่อร่วมที่มีช่องลึกและแคบ หรือชิ้นส่วนที่มีรัศมีภายในแคบ พื้นผิวหลังการตัดด้วย EDM อาจต้องมีการขัดเงาเพิ่มเติม แต่ความแม่นยำทางเรขาคณิตนั้นยอดเยี่ยม สำหรับการใช้งานด้านการแพทย์ในการตัดเฉือนด้วยเครื่อง CNC นั้น EDM เป็นทางเลือกที่เหมาะสมเมื่อกระบวนการแบบดั้งเดิมมีข้อจำกัด
สำหรับ PEEK และโพลิเมอร์อื่นๆ เครื่องมือตัดคาร์ไบด์แข็งแบบไมโครเกรนที่มีมุมคายเศษเป็นบวกและร่องขัดเงาจะทำงานได้ดีที่สุด เครื่องมือเหล่านี้ช่วยลดความร้อนสะสมและป้องกันการเลอะของวัสดุ การเลือกใช้เครื่องมือที่เหมาะสมจะสร้างความแตกต่างระหว่างการตัดที่สะอาดและชิ้นส่วนที่เสียหาย
NOBLE ในฐานะพันธมิตรด้านการผลิตชั้นนำในประเทศจีน นำเสนอความเชี่ยวชาญในทุกกระบวนการเหล่านี้ ทีมงานของพวกเขาสามารถช่วยลูกค้าเลือกแนวทางที่เหมาะสมสำหรับแต่ละโครงการ ตั้งแต่การสร้างต้นแบบไปจนถึงการผลิตจำนวนมาก คำแนะนำนี้ช่วยให้โครงการผลิตชิ้นส่วนท่อร่วมทางการแพทย์ของคุณเริ่มต้นได้อย่างมั่นคง
ข้อกำหนดด้านความแม่นยำสำหรับการกลึงท่อร่วมทางการแพทย์
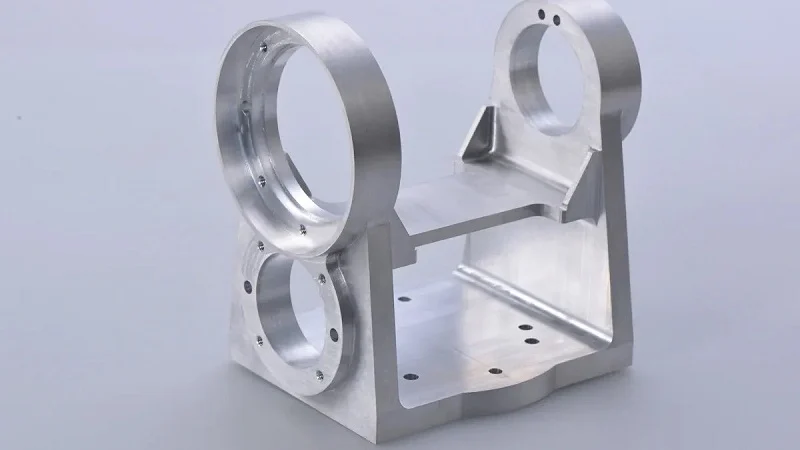
ความแม่นยำไม่ใช่แค่คำพูดสวยหรูในงานกลึงชิ้นส่วนท่อส่งยาทางการแพทย์ แต่เป็นสิ่งที่แยกแยะอุปกรณ์ที่ใช้งานได้กับอุปกรณ์ที่ล้มเหลว เมื่อท่อส่งยาชาหรือยาอื่นๆ ส่งยา การวัดขนาดเล็กๆ ทุกอย่างมีความสำคัญ ค่าความคลาดเคลื่อนที่คุณรักษาไว้และผิวสำเร็จที่คุณได้รับส่งผลโดยตรงต่อความปลอดภัยของผู้ป่วยและประสิทธิภาพการทำงานของอุปกรณ์ มาดูกันว่าความแม่นยำหมายถึงอะไรกันแน่
ความคลาดเคลื่อนและความแม่นยำของมิติ
ช่วงค่าความคลาดเคลื่อนทั่วไปและผลกระทบของช่วงค่าความคลาดเคลื่อนเหล่านั้น
ท่อร่วมทางการแพทย์ต้องการค่าความคลาดเคลื่อนที่แคบมาก หลักปฏิบัติมาตรฐานกำหนดให้มีค่าความคลาดเคลื่อนที่แคบสำหรับส่วนประกอบที่สำคัญ การใช้งานบางอย่างอาจต้องการค่าความคลาดเคลื่อนที่แคบกว่านั้นอีก ตารางด้านล่างแสดงช่วงค่าความคลาดเคลื่อนที่พบได้ทั่วไป:
| ประเภทคุณสมบัติ | ความอดทนโดยทั่วไป | ตัวอย่างการใช้งาน |
| ที่ตั้งท่าเรือ | ± 0.02 มม | ระบบส่งของเหลว |
| เส้นผ่านศูนย์กลางของช่อง | - | การควบคุมการไหลที่แม่นยำ |
| พื้นผิวสัมผัส | - | การปิดผนึกส่วนต่อประสาน |
| ตำแหน่งเกลียว | - | ความเข้ากันได้ของการประกอบ |
ตัวเลขเหล่านี้ไม่ได้เกิดขึ้นโดยบังเอิญ รูที่คลาดเคลื่อนไปเพียง 0.02 มิลลิเมตรก็อาจทำให้เกิดการรั่วซึมได้ ช่องทางที่แคบเกินไปจะขัดขวางการไหล สำหรับอุปกรณ์ฝังในร่างกาย ความเสี่ยงยิ่งสูงขึ้นไปอีก อุปกรณ์ฝังในกระดูกและข้อจำเป็นต้องมีค่าความคลาดเคลื่อนระดับไมครอนเพื่อให้แนบสนิทกับกระดูกได้อย่างเหมาะสม กระบวนการผลิตต้องรักษาค่าความคลาดเคลื่อนเหล่านี้ให้คงที่ในทุกชิ้นส่วน
การวัดและการตรวจสอบความถูกต้องของมิติ
คุณไม่สามารถแก้ไขสิ่งที่คุณไม่ได้วัดได้ เครื่องวัดพิกัด (CMM) ตรวจสอบขนาดที่สำคัญในชิ้นงานที่ได้จากการตัดเฉือนด้วยเครื่อง CNC ทางการแพทย์ อุปกรณ์เหล่านี้จะตรวจสอบชิ้นงานและเปรียบเทียบการวัดกับแบบจำลอง CAD สำหรับการผลิตจำนวนมาก การสุ่มตัวอย่างทางสถิติจะช่วยควบคุมคุณภาพ ทุกชุดการผลิตจะได้รับการตรวจสอบ ข้อมูลจะถูกส่งกลับไปยังกระบวนการ CNC เพื่อตรวจจับความคลาดเคลื่อนตั้งแต่เนิ่นๆ วงจรนี้จะช่วยให้การตัดเฉือนเป็นไปตามข้อกำหนดตั้งแต่ชิ้นแรกจนถึงชิ้นสุดท้าย
การตกแต่งพื้นผิวและความสะอาด
ค่า Ra และผลกระทบต่อการไหลของของเหลว
ความเรียบของพื้นผิวมีผลต่อการไหลของของเหลวในท่อส่ง พื้นผิวที่หยาบจะทำให้เกิดการไหลปั่นป่วนและแรงต้าน พื้นผิวที่เรียบจะช่วยให้ของเหลวไหลได้อย่างอิสระ สำหรับช่องทางการไหลของของเหลว ความเรียบของพื้นผิว Ra 0.4 µm หรือดีกว่านั้นถือเป็นมาตรฐาน ตารางด้านล่างแสดงให้เห็นถึงผลลัพธ์ที่ได้จากความเรียบของพื้นผิวแบบต่างๆ:
| ระดับการจบ | รา แวลู | การใช้งานทั่วไป |
| กลึงมาตรฐาน | - | พื้นผิวที่ไม่สำคัญ |
| เกรดทางการแพทย์ | 0.4 μm | ช่องทางของเหลว |
| เรียบเนียนเป็นพิเศษ | ≤ 0.25 ไมครอน | การใช้งานที่มีความบริสุทธิ์สูง |
พื้นผิวที่เรียบเนียนขึ้นยังช่วยลดการสะสมของแบคทีเรีย ซึ่งมีความสำคัญสำหรับอุปกรณ์ฝังในร่างกายและอุปกรณ์ที่ใช้ซ้ำได้ กระบวนการผลิตด้วยเครื่อง CNC ต้องเหลือวัสดุไว้เพียงพอสำหรับขั้นตอนการตกแต่งขั้นสุดท้าย คุณไม่สามารถขัดออกมากเกินไปโดยไม่ทำให้รูปทรงของชิ้นส่วนเปลี่ยนไป
การลบคม การเคลือบผิว และการขัดเงาด้วยไฟฟ้า
การกลึงดิบทำให้เกิดเสี้ยนและรอยแตกขนาดเล็ก ข้อบกพร่องเหล่านี้ดักจับสิ่งปนเปื้อนและทำให้ชิ้นส่วนอ่อนแอลง การลบเสี้ยนจะกำจัดขอบคม การพาสซิเวชันจะสร้างชั้นออกไซด์ป้องกันบนเหล็กกล้าไร้สนิม การขัดเงาด้วยไฟฟ้าจะทำให้พื้นผิวเรียบในระดับจุลภาค สำหรับเหล็กกล้าไร้สนิม 316L การขัดเงาด้วยไฟฟ้าแบบมาตรฐานจะให้ค่า Ra ที่ 0.4 µm หรือดีกว่า ขั้นตอนเหล่านี้ช่วยปกป้องความสมบูรณ์ของท่อร่วมและยืดอายุการใช้งาน
การรับประกันความสม่ำเสมอเพื่อความปลอดภัยของผู้ป่วย
การควบคุมกระบวนการและการวิเคราะห์ทางสถิติ
ความสม่ำเสมอหมายความว่าทุกชิ้นส่วนต้องมีลักษณะเหมือนกับชิ้นส่วนก่อนหน้า ความสม่ำเสมอนี้เป็นสิ่งจำเป็นอย่างยิ่งต่อความปลอดภัยของผู้ป่วย การควบคุมกระบวนการใช้ระเบียบวิธีทางสถิติในการตรวจสอบการผลิต แผนภูมิควบคุมจะติดตามขนาดที่สำคัญเมื่อเวลาผ่านไป หากการวัดค่าใดค่าหนึ่งเบี่ยงเบนเข้าใกล้ขีดจำกัดความคลาดเคลื่อน ผู้ปฏิบัติงานจะตรวจพบได้ก่อนที่ชิ้นส่วนจะไม่ได้มาตรฐาน แนวทางเชิงรุกนี้ช่วยลดของเสียและป้องกันไม่ให้อุปกรณ์ที่ชำรุดไปถึงมือผู้ป่วย
ลดความผันแปรในการผลิตปริมาณมาก
การผลิตในปริมาณมากทำให้ความแปรผันเล็กน้อยกลายเป็นปัญหาใหญ่ เครื่องมือที่สึกหรอเพียงเล็กน้อยอาจทำให้ขนาดเปลี่ยนแปลงไปตลอดการผลิต การเปลี่ยนเครื่องมือเป็นประจำและการตรวจสอบระหว่างกระบวนการผลิตช่วยควบคุมความแปรปรวน ระบบอัตโนมัติในเครื่องจักรของสวิสและศูนย์ CNC ช่วยรักษาพารามิเตอร์การตัดให้คงที่ สำหรับชิ้นส่วนที่มีความแม่นยำสูงในอุตสาหกรรมการดูแลสุขภาพ ความน่าเชื่อถือนี้เองที่ทำให้ซัพพลายเออร์ที่น่าเชื่อถือแตกต่างจากรายอื่นๆ
ในแง่ของการใช้งานจริง การทำงานร่วมกับพันธมิตรที่มีประสบการณ์นั้นสร้างความแตกต่างอย่างมาก NOBLE ซึ่งเป็นพันธมิตรด้านการผลิตชั้นนำในประเทศจีน มีความเชี่ยวชาญอย่างลึกซึ้งในการผลิตชิ้นส่วนท่อร่วมทางการแพทย์ ทีมงานของพวกเขารู้จักวิธีการควบคุมความคลาดเคลื่อนระดับไมครอนในขณะที่บริหารจัดการต้นทุน พวกเขาช่วยให้ลูกค้าเปลี่ยนจากต้นแบบไปสู่การผลิตจำนวนมากโดยไม่ลดทอนความปลอดภัยและฟังก์ชันการทำงาน เมื่อความปลอดภัยของผู้ป่วยขึ้นอยู่กับท่อร่วมของคุณ คุณจำเป็นต้องมีพันธมิตรที่ให้ความสำคัญกับความแม่นยำเช่นเดียวกับคุณ
เลือก NOBLE สำหรับโครงการกลึงชิ้นส่วนท่อร่วมทางการแพทย์ของคุณ

การเลือกพันธมิตรที่เหมาะสมสำหรับการผลิตชิ้นส่วนท่อร่วมทางการแพทย์อาจดูเป็นเรื่องยาก คุณต้องการคนที่เข้าใจวัสดุ รักษาค่าความคลาดเคลื่อนที่แม่นยำ และสื่อสารได้อย่างชัดเจน NOBLE มีคุณสมบัติเหล่านี้ครบถ้วน ทีมงานของพวกเขาร่วมงานกับคุณตั้งแต่แบบร่างแรกจนถึงการผลิตเต็มรูปแบบ มาดูกันว่าอะไรคือสิ่งสำคัญที่สุดเมื่อประเมินพันธมิตรด้านการผลิตชิ้นส่วน
การประเมินความสามารถทางเทคนิค
มีประสบการณ์ในการใช้วัสดุเกรดทางการแพทย์
ไม่ใช่ทุกโรงงานที่จะรู้วิธีจัดการกับสแตนเลส 316L หรือ PEEK NOBLE ใช้เวลาหลายปีในการทำงานกับวัสดุเหล่านี้ ช่างเครื่องของพวกเขารู้ความเร็ว การป้อน และเครื่องมือที่เหมาะสมสำหรับแต่ละวัสดุ ประสบการณ์นี้สะท้อนให้เห็นในชิ้นส่วนสุดท้าย ท่อร่วมไอดีที่ผลิตโดยผู้ที่เข้าใจวัสดุจะมีรอยตัดที่สะอาดกว่าและมีข้อบกพร่องน้อยกว่า ตัวอย่างเช่น กระบวนการ CNC สำหรับไทเทเนียมต้องการความเร็วต่ำและสารหล่อเย็นจำนวนมาก ทีมงานของ NOBLE รู้เรื่องนี้จากประสบการณ์ ไม่ใช่จากการลองผิดลองถูก ความรู้ดังกล่าวช่วยประหยัดเวลาและเงินของคุณในทุกโครงการ
ความสามารถภายในองค์กรด้านการตกแต่งและทดสอบ
ขั้นตอนการตกแต่งมีความสำคัญไม่แพ้การตัดชิ้นงานขั้นต้น การลบคม การเคลือบผิว และการขัดเงาด้วยไฟฟ้า ล้วนดำเนินการภายในโรงงานของ NOBLE เอง คุณไม่จำเป็นต้องส่งชิ้นส่วนไปยังผู้ผลิตรายอื่น ซึ่งช่วยรักษาระดับคุณภาพให้สม่ำเสมอและลดระยะเวลาการผลิต การทดสอบก็ดำเนินการในสถานที่เช่นกัน เครื่องวัดพิกัดจะตรวจสอบขนาดของชิ้นงานทุกชุด ซึ่งหมายความว่าจะมีปัญหาที่ไม่คาดคิดน้อยลงในภายหลัง กระบวนการผลิตทั้งหมดอยู่ภายใต้หลังคาเดียวกัน ซึ่งช่วยให้การสื่อสารและความรับผิดชอบง่ายขึ้น
การประเมินระบบการจัดการคุณภาพ
ใบรับรองและประวัติการตรวจสอบ
คุณภาพไม่ใช่แค่คำพูดสวยหรูที่ NOBLE แต่เป็นส่วนหนึ่งของการดำเนินงานประจำวันของพวกเขา ใบรับรองต่างๆ พิสูจน์ให้เห็นว่าพวกเขาปฏิบัติตามขั้นตอนที่เข้มงวด มีการตรวจสอบอย่างสม่ำเสมอ และผลลัพธ์แสดงให้เห็นถึงประวัติการปฏิบัติตามกฎระเบียบ เมื่อคุณขอเอกสาร พวกเขาก็พร้อมให้โดยไม่ลังเล ความโปร่งใสนี้มีความสำคัญในวงการแพทย์ คุณจำเป็นต้องรู้ว่าชิ้นส่วนของคุณตรงตามข้อกำหนดทุกประการ
การรับรองระบบการจัดการคุณภาพ
มีใบรับรองสองประเภทที่โดดเด่นสำหรับงานด้านการแพทย์ ประเภทแรกครอบคลุมการจัดการคุณภาพทั่วไป ส่วนประเภทที่สองเจาะลึกไปกว่านั้นและครอบคลุมการผลิตอุปกรณ์ทางการแพทย์โดยเฉพาะ บริษัท NOBLE ได้รับใบรับรองทั้งสองประเภทนี้ ใบรับรองเหล่านี้หมายความว่ากระบวนการของพวกเขามีการบันทึกไว้ สามารถทำซ้ำได้ และมีการตรวจสอบ สำหรับงานกลึงชิ้นส่วนท่อร่วมไอดีทางการแพทย์ ระดับการควบคุมคุณภาพนี้เป็นสิ่งที่ไม่สามารถต่อรองได้ มันทำให้คุณมั่นใจได้ว่าทุกชิ้นส่วนเป็นไปตามมาตรฐานเดียวกัน
การสื่อสารและความน่าเชื่อถือของห่วงโซ่อุปทาน
การสนับสนุนการสร้างต้นแบบและข้อเสนอแนะด้านการออกแบบเพื่อการผลิต (DFM)
การให้ข้อเสนอแนะด้านการออกแบบเพื่อการผลิต (DFM) สามารถช่วยประหยัดเวลาให้กับโครงการของคุณได้หลายสัปดาห์ เมื่อ NOBLE ตรวจสอบการออกแบบของคุณตั้งแต่เนิ่นๆ พวกเขาจะพบปัญหาต่างๆ ก่อนเริ่มการผลิต ตัวเลขต่างๆ ยืนยันเรื่องนี้ การตรวจสอบ DFM ช่วยลดจำนวนการแก้ไขการออกแบบลง 35-40% ทำให้การแก้ไขลดลงจาก 3-4 รอบ เหลือเพียง 1-2 รอบ ซึ่งหมายความว่าสามารถประหยัดเวลาได้เฉลี่ย 7-10 วันต่อโครงการ ทีมงานของพวกเขาจะบอกคุณเมื่อช่องแคบเกินไปหรือค่าความคลาดเคลื่อนแคบเกินไป ข้อเสนอแนะนี้ช่วยให้คุณแก้ไขปัญหาบนกระดาษแทนที่จะต้องมาแก้ไขในโรงงาน
ความสามารถในการปรับขนาดเพื่อรองรับการเพิ่มกำลังการผลิต
ต้นแบบที่ใช้งานได้ดีแล้วก็ยังจำเป็นต้องขยายขนาด NOBLE จัดการการเปลี่ยนแปลงนี้ได้อย่างราบรื่น พวกเขาเริ่มต้นด้วยชิ้นส่วนเพียงไม่กี่ชิ้นสำหรับการทดสอบ จากนั้นจึงเพิ่มจำนวนขึ้นเมื่อคุณตรวจสอบความถูกต้องของการออกแบบแล้ว อุปกรณ์ของพวกเขารองรับทั้งการผลิตจำนวนน้อยและการผลิตจำนวนมาก เครื่องจักร CNC ทำงานได้อย่างต่อเนื่องกับชิ้นส่วนหลายพันชิ้น ความสามารถในการขยายขนาดนี้หมายความว่าคุณไม่จำเป็นต้องหาพันธมิตรใหม่เมื่อความต้องการเพิ่มขึ้น ทีมเดียวกันกับที่สร้างต้นแบบของคุณจะจัดการการผลิตจำนวนมากให้คุณ
จากมุมมองเชิงปฏิบัติ การเลือก NOBLE หมายถึงการได้พันธมิตรที่เข้าใจภาพรวมทั้งหมด พวกเขารวมเอาทักษะทางเทคนิค คุณภาพที่ได้รับการรับรอง และการสื่อสารที่ชัดเจนเข้าไว้ด้วยกัน ซึ่งการผสมผสานนี้จะช่วยให้โครงการผลิตชิ้นส่วนท่อร่วมทางการแพทย์ของคุณดำเนินไปได้อย่างราบรื่นตั้งแต่ต้นจนจบ
การเลือกวัสดุและกระบวนการผลิตต้องสอดคล้องกับความต้องการทางการแพทย์ สำหรับการขึ้นรูปชิ้นส่วนท่อร่วมไอดีทางการแพทย์ วัสดุ 316L ไทเทเนียม และ PEEK มีบทบาทที่แตกต่างกันการกัด CNCเหมาะสำหรับรูปทรงเรขาคณิตที่ซับซ้อน การขึ้นรูปด้วยเครื่องจักรแบบสวิสครอบคลุมชิ้นส่วนทางการแพทย์ปริมาณมาก กระบวนการ CNC ต้องเป็นไปตามข้อกำหนดทางการแพทย์ ความแม่นยำช่วยปกป้องความปลอดภัยของผู้ป่วย การทำงานด้วยเครื่อง CNC ทุกครั้งเป็นไปตามมาตรฐานทางการแพทย์ ความปลอดภัยของผู้ป่วยขึ้นอยู่กับความแม่นยำของ CNC แนวทาง CNC ต้องอาศัยประสบการณ์ เครื่องมือ CNC มีความสำคัญสำหรับการใช้งานทางการแพทย์ การขึ้นรูปด้วยเครื่อง CNC ทางการแพทย์ให้ผลลัพธ์ที่ดี ความปลอดภัยของผู้ป่วยต้องมาก่อน ความปลอดภัยเป็นสิ่งที่ไม่สามารถต่อรองได้สำหรับอุปกรณ์ทางการแพทย์
จากข้อมูลของ Nasto ผู้ผลิตอุปกรณ์ทางการแพทย์มองหาพันธมิตรเพื่อรับข้อมูล DFM ตั้งแต่เนิ่นๆ เพื่อปรับปรุงคุณภาพและลดต้นทุน การบูรณาการข้อพิจารณาด้านการผลิตจะช่วยหลีกเลี่ยงการออกแบบใหม่ที่สิ้นเปลืองค่าใช้จ่าย ดังที่ทีมวิศวกรรมของ P&Y ระบุไว้
ควรติดต่อพันธมิตรผู้เชี่ยวชาญด้านเครื่อง CNC ทางการแพทย์ตั้งแต่เนิ่นๆ เพื่อขอรับบริการขึ้นรูปชิ้นส่วนท่อร่วมทางการแพทย์ ติดต่อทีมงาน CNC ของเราเพื่อขอรับการตรวจสอบการออกแบบสำหรับอุปกรณ์ทางการแพทย์
คำถามที่พบบ่อยเกี่ยวกับการกลึงท่อร่วมทางการแพทย์
ฉันควรคาดหวังค่าความคลาดเคลื่อนเท่าใดสำหรับการกลึงท่อร่วมทางการแพทย์?
สำหรับการกลึงชิ้นส่วนท่อร่วมทางการแพทย์ ค่าความคลาดเคลื่อนทั่วไปอาจแคบถึง ±0.02 มม. (0.0008 นิ้ว) ในตำแหน่งพอร์ต เส้นผ่านศูนย์กลางของช่องและพื้นผิวสัมผัสต้องการความแม่นยำสูง โดยค่าต่างๆ จะขึ้นอยู่กับการใช้งานเฉพาะด้าน คุณสามารถขอค่าความคลาดเคลื่อนที่แคบกว่านี้ได้ แต่ก็จะมีค่าใช้จ่ายสูงกว่า ควรสอบถามเฉพาะสิ่งที่อุปกรณ์ของคุณต้องการจริงๆ เท่านั้น
ฉันควรเลือกอย่างไรระหว่างสแตนเลสกับไทเทเนียม?
หากต้องการความทนทานต่อการกัดกร่อนที่ดีและต้องการประหยัดค่าใช้จ่าย ควรเลือกสแตนเลส 316L หากน้ำหนักเป็นสิ่งสำคัญหรือต้องการอัตราส่วนความแข็งแรงต่อน้ำหนักสูง ควรเลือกไทเทเนียม ไทเทเนียมมีราคาสูงกว่าและใช้เวลานานในการขึ้นรูป แต่คุ้มค่าสำหรับวัสดุปลูกถ่ายและอุปกรณ์พกพา
ควรใช้เครื่องจักรในการขึ้นรูปท่อร่วมไอดีโพลีเมอร์แทนการหล่อเมื่อใด?
การขึ้นรูปด้วยเครื่องจักรเหมาะสำหรับการผลิตชิ้นส่วนน้อยกว่า 500 ชิ้น เนื่องจากไม่มีค่าใช้จ่ายในการผลิตแม่พิมพ์เฉพาะ ทำให้ราคาต่อชิ้นต่ำ สำหรับจำนวน 1,000 ชิ้นขึ้นไป การฉีดขึ้นรูปจะถูกกว่า แม้จะมีค่าใช้จ่ายในการผลิตแม่พิมพ์ 5,000 ถึง 20,000 ดอลลาร์ก็ตาม ควรเริ่มต้นด้วยการขึ้นรูปด้วยเครื่องจักรกับชิ้นงานต้นแบบก่อนเสมอ
ช่องระบายของเหลวต้องการพื้นผิวแบบใด?
ช่องทางการไหลของของเหลวในท่อร่วมทางการแพทย์ที่ผลิตด้วยกรรมวิธีกลึง ต้องมีความเรียบผิวระดับ Ra 0.4 µm หรือดีกว่า ความเรียบระดับนี้ช่วยลดการไหลปั่นป่วนและป้องกันการสะสมของแบคทีเรีย การขัดเงาด้วยไฟฟ้าแบบมาตรฐานบนสแตนเลส 316L ให้ระดับความเรียบผิวนี้แล้ว สำหรับการใช้งานที่ต้องการความบริสุทธิ์สูงมาก อาจต้องการ Ra ≤ 0.25 μm
PEEK สามารถใช้แทนโลหะในท่อร่วมทางการแพทย์ได้หรือไม่?
ใช่แล้ว PEEK เหมาะสำหรับงานหลายประเภท สามารถผ่านกระบวนการฆ่าเชื้อหลายรอบและทนต่อสารเคมี มีน้ำหนักเบากว่าโลหะและปลอดภัยต่อร่างกาย เมื่อทำการกลึง PEEK ควรใช้เครื่องมือคาร์ไบด์แข็งแบบไมโครเกรนที่มีมุมคายเศษเป็นบวกและร่องขัดเงา เพื่อป้องกันไม่ให้วัสดุเกิดการเสียรูป
คู่ค้าด้านการผลิตของฉันควรมีใบรับรองอะไรบ้าง?
มองหาใบรับรองที่แสดงให้เห็นถึงการจัดการคุณภาพและความสามารถในการผลิตอุปกรณ์ทางการแพทย์ ใบรับรองเหล่านี้บ่งชี้ถึงกระบวนการที่เป็นลายลักษณ์อักษรและสามารถทำซ้ำได้ ขอประวัติการตรวจสอบและเอกสารต่างๆ พันธมิตรที่แบ่งปันข้อมูลเหล่านี้จะจัดหาชิ้นส่วนที่มีคุณภาพสม่ำเสมอให้กับคุณ
ควรเริ่มหาพันธมิตรด้านการผลิตชิ้นส่วนตั้งแต่เมื่อไหร่?
ควรให้คู่ค้าของคุณมีส่วนร่วมในขั้นตอนการออกแบบ การรับฟังความคิดเห็นเกี่ยวกับการออกแบบเพื่อการผลิตจะช่วยลดการเปลี่ยนแปลงการออกแบบลง 35-40% และลดจำนวนรอบการแก้ไขจาก 3-4 รอบเหลือเพียง 1-2 รอบ ซึ่งจะช่วยประหยัดเวลาได้ 7-10 วันต่อโครงการ การรับฟังความคิดเห็นตั้งแต่เนิ่นๆ จะช่วยป้องกันการออกแบบใหม่ที่สิ้นเปลืองค่าใช้จ่ายและช่วยให้โครงการของคุณเป็นไปตามกำหนดเวลา







