
สำหรับทุกคนในอุตสาหกรรมการฉีดขึ้นรูป การปรับแต่งเครื่องจักรเป็นงานประจำวัน แต่การปรับแต่งเครื่องจักรทุกเครื่องให้เหมาะสมที่สุด ไม่ว่าคุณจะเป็นผู้มีประสบการณ์หรือผู้ฝึกงานใหม่ ก็เป็นความท้าทายอย่างแท้จริงเสมอ ทำไม? เพราะวัสดุ อุณหภูมิของแม่พิมพ์ สภาพของเครื่องจักร เครื่องมือ และแม้แต่สภาพแวดล้อมในโรงงาน ล้วนมีความต้องการที่แตกต่างกัน ผลิตภัณฑ์ที่มีคุณภาพและประสิทธิภาพสูงคือเป้าหมายสูงสุดของการปรับแต่ง นั่นคือสิ่งที่เราจะสำรวจในที่นี้ โดยมีเป้าหมายเหล่านั้นเป็นแนวทาง
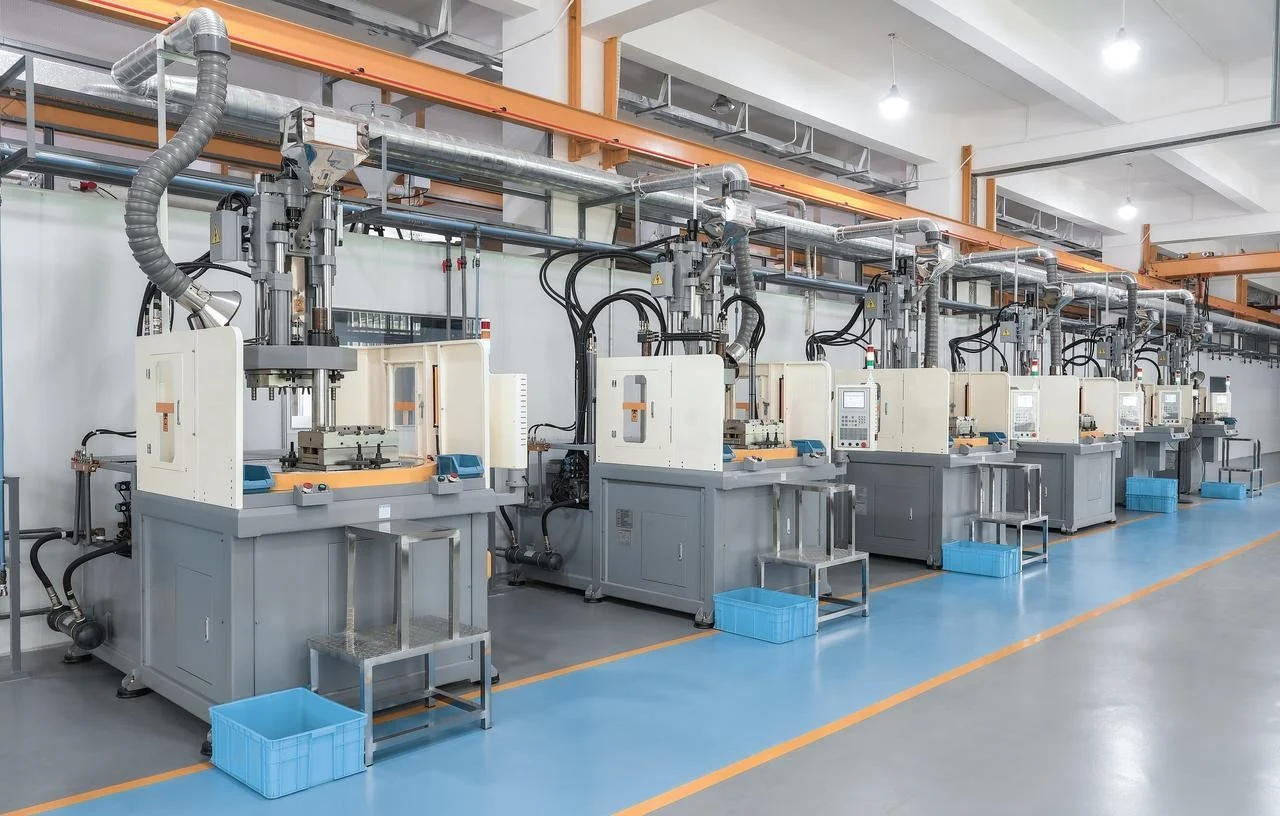
สายการผลิตผลิตภัณฑ์ฉีดขึ้นรูป การตรวจสอบเครื่องจักร
1. ความจุของกระสุน
ตรวจสอบโดยตรงที่เครื่องได้เลย โดยปกติแล้วแผ่นป้ายชื่อจะแสดงปริมาณการพ่นสูงสุด หากไม่มีแผ่นป้ายชื่อ ให้ตั้งค่าปริมาณการพ่นเป็นค่าสูงสุด พ่นให้เต็มกระบอก แล้วนำผงกาแฟออกมาชั่งน้ำหนัก นั่นคือความจุการพ่นสูงสุดที่แท้จริงของเครื่องคุณ
หมายเหตุ: ปริมาณการยิงกระสุนจะแตกต่างกันไปตามความหนาแน่นของวัสดุ—วัสดุบางชนิดมีความหนาแน่นมากกว่าวัสดุชนิดอื่น
2. ความสมบูรณ์ของซีลสกรูและวาล์วกันกลับ
การซีลที่ดีระหว่างสกรูและวาล์วกันกลับเป็นสิ่งสำคัญอย่างยิ่งต่อความเสถียรของพารามิเตอร์กระบวนการ
วิธีตรวจสอบ:
หลังจากติดตั้งแม่พิมพ์แล้ว ให้ทำการพิมพ์แบบกึ่งอัตโนมัติหนึ่งรอบตามปกติ เมื่อเริ่มการระบายความร้อน ให้เปลี่ยนเป็นโหมดแมนนวล อัดพลาสติกอีกครั้งจนกระทั่งสกรูเต็ม จากนั้นฉีดด้วยมือ สังเกตตำแหน่งของสกรู ปล่อยแรงดันการฉีดและดูว่าสกรูดีดกลับหรือไม่ ถ้าดีดกลับ แสดงว่าซีลดี และสกรูและวาล์วกันกลับอยู่ในสภาพดี
เพื่อให้ได้ความแม่นยำยิ่งขึ้น คุณสามารถใช้แผ่นเหล็กแทนแม่พิมพ์ได้ เพียงแค่กดหัวฉีดลงบนแผ่นเหล็ก ฉีดวัสดุด้วยมือ และตรวจสอบการคืนตัว นอกจากนี้ ตรวจสอบให้แน่ใจว่าไม่มีวัสดุหลอมเหลวรั่วไหลออกมาจากหัวฉีด
หากสกรูไม่เด้งกลับ แสดงว่าวาล์วกันกลับอาจชำรุดและจำเป็นต้องตรวจสอบและซ่อมแซม
3. การทดสอบแรงดันการฉีด
การติดตั้ง:วางเซ็นเซอร์วัดแรงดันบนแผ่นเหล็ก โดยมีแผ่นอลูมิเนียมวางทับอยู่ด้านบนเซ็นเซอร์ กดหัวฉีดให้แนบกับแผ่นอลูมิเนียม
ขั้นตอน:ตั้งค่าแรงดันการฉีดของเครื่องดังนี้ โดยฉีดสามครั้งในแต่ละระดับ:
- 10 บาร์ (3x)
- 50 บาร์ (3x)
- 90 บาร์ (3x)
- 130 บาร์ (3x) — ควรทดสอบบ่อยขึ้นหากใช้ช่วงแรงดันนี้เป็นประจำ
- 150 บาร์ (3x)
ตรวจสอบว่าค่าความดันที่แสดงบนเครื่องทดสอบความดันตรงกับค่าความดันที่ตั้งไว้ทุกครั้ง บันทึกทุกอย่างไว้
หากค่าเบี่ยงเบนเกิน 5% ค่าที่แสดงบนเครื่องจะต้องได้รับการปรับแต่ง หรืออุปกรณ์นั้นจำเป็นต้องได้รับการซ่อมบำรุง
4. การทดสอบอุณหภูมิหลอมเหลว
การทดสอบอุณหภูมิแบ่งออกเป็นสองประเภท:
- อุณหภูมิการอบแห้ง (ถังพัก)
ใช้หัววัดอุณหภูมิเพื่อวัดทั้งด้านบนและด้านล่างของถังพักวัสดุ วิธีนี้ทำได้ง่าย และอุปกรณ์อบแห้งส่วนใหญ่ก็แสดงค่าอุณหภูมิอยู่แล้ว (หากต้องการรายละเอียดเพิ่มเติม โปรดฝากข้อความไว้ เรายินดีให้คำปรึกษา)
- อุณหภูมิหลอมเหลวของการฉีด
เรื่องนี้ซับซ้อนกว่า เครื่องแสดงโซนอุณหภูมิ 4-5 โซน แต่ขณะที่เครื่องทำงาน คุณไม่สามารถตรวจสอบความถูกต้องของค่าที่แสดงได้ง่ายๆ คุณต้องเชื่อถือค่าที่แสดงบนหน้าจอเป็นส่วนใหญ่ การตรวจสอบโดยบุคคลที่สามจึงทำได้ยาก
วิธีคร่าวๆ วิธีหนึ่งคือ: ดึงชุดฉีดกลับเข้าไป ไล่ของเหลวที่หลอมเหลวออก แล้วใช้เทอร์โมคัปเปิลวัดอุณหภูมิของวัสดุที่อัดออกมาทันที เปรียบเทียบค่าที่ได้กับอุณหภูมิที่ตั้งไว้ในโซนแรก หากความแตกต่างมากกว่าประมาณ 10% แสดงว่าการอ่านค่าอุณหภูมิของเครื่องอาจผิดพลาด ควรเปลี่ยนเทอร์โมคัปเปิลหรือปรับเทียบใหม่
การวัด ภายใน อุณหภูมิหลอมเหลวเป็นเรื่องที่ยากยิ่งกว่า คุณจะต้องถอดสกรูและหัวฉีดออก จากนั้นสอดหัววัดเข้าไปในกระบอกให้ลึกโดยใช้เครื่องมือช่วย
ถึงกระนั้น ความแม่นยำสูงมากในที่นี้ก็ไม่ใช่สิ่งสำคัญเสมอไป เพราะความร้อนส่วนใหญ่มาจากแรงเฉือนของสกรู ไม่ใช่แค่จากตัวทำความร้อนในกระบอกสูบ
ข้อควรระวัง:ในเครื่องจักรเก่าๆ แถบทำความร้อนอาจทำงานเกินขีดจำกัดอย่างมากในระหว่างการเพิ่มอุณหภูมิ ซึ่งอาจทำให้วัสดุเปลี่ยนสี (เหลือง/ไหม้) เฉพาะจุดได้ มักเกิดขึ้นเมื่อมีการเปลี่ยนฮีตเตอร์ เทอร์โมคัปเปิล หรือแผงควบคุมด้วยชิ้นส่วนที่ไม่ตรงกันหรือไม่ได้รับการสอบเทียบจากล็อตการผลิตที่แตกต่างกัน ส่งผลให้ความสม่ำเสมอของอุณหภูมิไม่ดี
การบำรุงรักษาแม่พิมพ์
แม่พิมพ์มีหลายประเภท เช่น แม่พิมพ์แผ่นเดียว แม่พิมพ์สองแผ่น แม่พิมพ์ดึงแกนด้านข้าง และอื่นๆ การเลือกใช้แม่พิมพ์ขั้นสุดท้ายนั้นขึ้นอยู่กับตัวผลิตภัณฑ์เองเป็นสำคัญ
แม่พิมพ์ที่ดีทำให้งานของเราง่ายขึ้น ในทางกลับกัน แม่พิมพ์ที่ออกแบบไม่ดีอาจก่อให้เกิดปัญหาปวดหัวไม่รู้จบ แต่สุดท้ายแล้ว วิธีแก้ปัญหาที่ดีที่สุดมักขึ้นอยู่กับการสื่อสารหรือการปรับปรุงแม่พิมพ์
การดูแลรักษาเชื้อราอย่างถูกวิธีเป็นสิ่งสำคัญ และนี่เป็นสิ่งที่เราสามารถควบคุมได้ ดังนั้นเราควรทำอย่างดีที่สุดเท่าที่จะทำได้
หลังการผลิต
เมื่อการผลิตเสร็จสิ้นแล้ว โปรดตรวจสอบให้แน่ใจว่าได้ดำเนินการดังต่อไปนี้:
- ใช้ปืนลมเป่าไล่น้ำหรือของเหลวหล่อเย็นที่อยู่ภายในแม่พิมพ์ออกให้หมด
- ปิดช่องต่างๆ ด้วยจุกเพื่อป้องกันสนิมหรือสิ่งแปลกปลอมเข้าไปในระหว่างการจัดเก็บ
- ทาน้ำมันกันสนิมลงบนพื้นผิวแม่พิมพ์เพื่อป้องกันการกัดกร่อนของพื้นผิว
- ควรเก็บแม่พิมพ์ไว้บนชั้นวางแม่พิมพ์ที่เหมาะสม — ห้ามวางแม่พิมพ์ลงบนพื้นโดยตรงเด็ดขาด
ข้อควรระวังเพื่อความปลอดภัย:โปรดใช้ความระมัดระวังเสมอเมื่อเคลื่อนย้ายแม่พิมพ์ ความปลอดภัยและสุขภาพต้องมาก่อน — เป็นรากฐานของการประกอบอาชีพ หากพบว่าสิ่งใดอันตราย (หรือแม้แต่มีโอกาสอันตราย) ให้ใส่ใจและแก้ไขสถานการณ์นั้น
การบำรุงรักษาเชื้อราภายใน
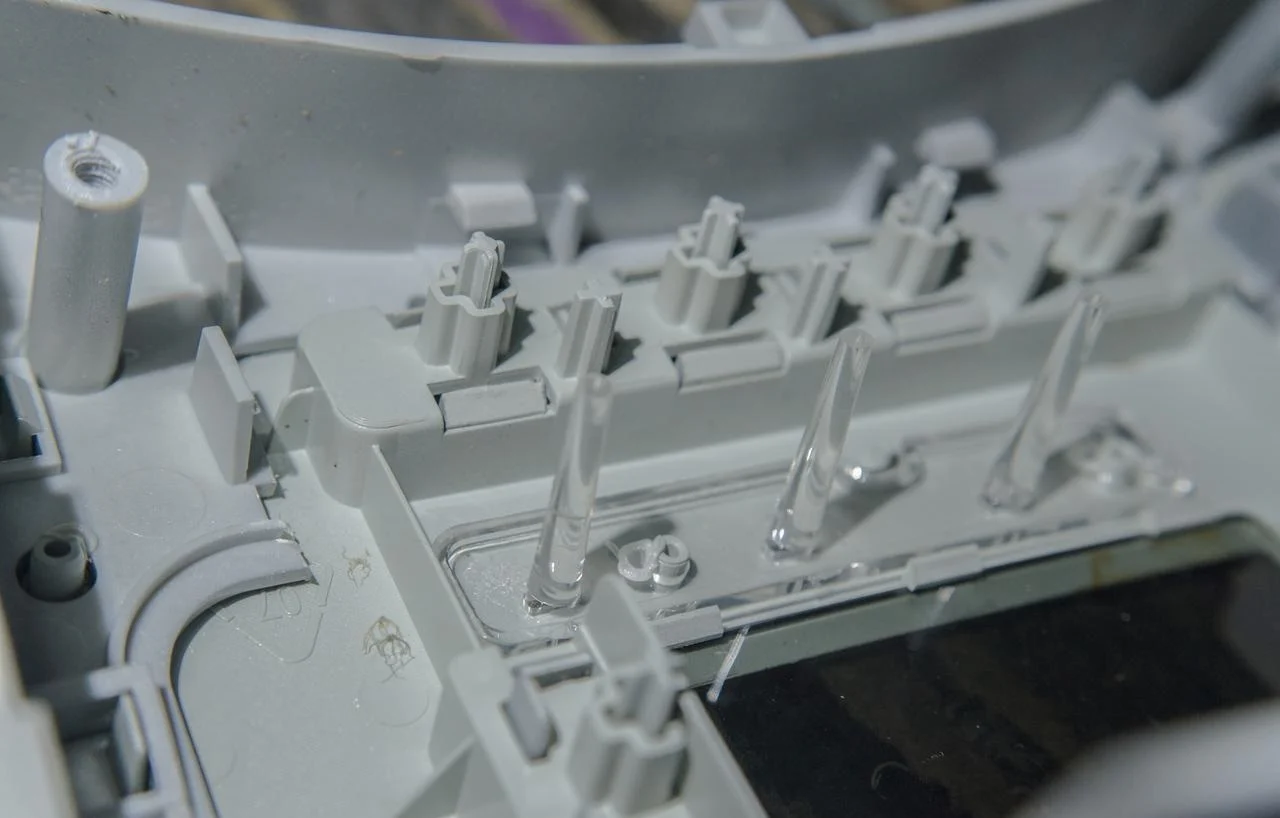
ในระหว่างกระบวนการผลิต อาจมีก๊าซและเศษวัสดุจำนวนมากสะสมอยู่ภายในแม่พิมพ์ เมื่อเวลาผ่านไป สิ่งเหล่านี้อาจส่งผลต่อการเคลื่อนที่อย่างราบรื่นของหมุดดันชิ้นงานและชิ้นส่วนแทรก รวมถึงการระบายอากาศ นอกจากนี้ยังอาจทำให้เกิดคราบดำบนชิ้นงาน และในกรณีที่รุนแรง อาจทำให้หมุดดันชิ้นงานติดขัดได้
ด้วยเหตุนี้ ชิ้นส่วนทุกชิ้นจึงควรถูกถอดประกอบและทำความสะอาดก่อนและหลังการผลิตแต่ละครั้ง
คราบจาระและสิ่งตกค้างบนหมุดดันและชิ้นส่วนแทรกอาจขจัดออกยาก วิธีที่ได้ผลดีที่สุดเท่าที่ผมพบคือการใช้กระดาษทราย
ฉันยังไม่เคยเจอผลิตภัณฑ์ทำความสะอาดใดที่สามารถขจัดคราบน้ำมันที่ฝังแน่นแบบนี้ได้อย่างรวดเร็ว กรดเข้มข้นอาจได้ผล แต่ไอระเหยไม่น่าพึงใจ ช่างเทคนิคด้านเชื้อราของเราทนไม่ได้ พวกเขายังคงชอบใช้กระดาษทรายมากกว่า นอกจากนี้ สารเคมีทำความสะอาดก็กำจัดทิ้งอย่างถูกวิธีได้ยาก และอาจทำให้คุณมีปัญหาเรื่องกฎระเบียบด้านสิ่งแวดล้อมได้
บำรุงรักษา ตัวควบคุมอุณหภูมิแม่พิมพ์ (ตัวควบคุมอุณหภูมิน้ำ/น้ำมัน)
ตัวควบคุมอุณหภูมิแม่พิมพ์ (เทอร์โมเลเตอร์) มีหน้าที่ระบายความร้อนออกจากแม่พิมพ์ระหว่างการผลิต การตั้งค่าอุณหภูมิขึ้นอยู่กับทั้งลักษณะของชิ้นงานและประสิทธิภาพของรอบการผลิต ดังนั้นตัวควบคุมอุณหภูมิแม่พิมพ์จึงมีบทบาทสำคัญ
ตรวจวัดอุณหภูมิ
ควรตรวจสอบอุณหภูมิโดยใช้เทอร์โมมิเตอร์วัดอุณหภูมิน้ำไหล ติดตั้งเทอร์โมมิเตอร์ทั้งที่ทางเข้าและทางออกของแม่พิมพ์ เพื่อให้สามารถตรวจสอบทั้งอุณหภูมิและอัตราการไหลได้อย่างครบถ้วน
เพื่อตรวจสอบลักษณะการไหล ให้ต่อท่อใสโปร่งแสงเข้ากับช่องทางออก วิธีนี้จะช่วยให้คุณเห็นว่าการไหลเป็นแบบปั่นป่วนหรือแบบราบเรียบ:
- กระแสน้ำปั่นป่วน— คุณสามารถมองเห็นน้ำเคลื่อนไหวและผสมกันได้อย่างชัดเจน
- การไหลแบบลามิเนต— น้ำดูนิ่งหรือเคลื่อนไหวอย่างราบรื่นโดยไม่ผสมกัน
แม่พิมพ์ต้องการการไหลแบบปั่นป่วนการไหลแบบราบเรียบไม่สามารถระบายความร้อนออกจากแม่พิมพ์ได้อย่างมีประสิทธิภาพ
สื่อทำความเย็น
การเลือกใช้สารหล่อเย็นมีผลอย่างมาก:
| กลาง | อุณหภูมิสูงสุด |
| น้ำบริสุทธิ์ | 100 ° C (212 ° F) |
| น้ำจากถังแรงดัน | 120 ° C (248 ° F) |
| น้ำมัน | 180 ° C (356 ° F) |
โปรดทราบว่าความร้อนบางส่วนจะสูญเสียไปตามท่อเสมอ ดังนั้นอุณหภูมิที่แท้จริงที่แม่พิมพ์อาจต่ำกว่าอุณหภูมิที่ตั้งไว้เล็กน้อย
พารามิเตอร์สำคัญของกระบวนการฉีดขึ้นรูป
1. อุณหภูมิบาร์เรล
พลาสติกจะสามารถฉีดเข้าไปในแม่พิมพ์ได้ก็ต่อเมื่ออยู่ในสถานะหลอมเหลวเท่านั้น กระบอกฉีดจะถูกทำให้ร้อนด้วยแถบทำความร้อน ซึ่งจะถ่ายเทความร้อนไปยังพลาสติกภายในเพื่อหลอมเหลว ขึ้นอยู่กับความยาวของกระบอกฉีด อาจมีการติดตั้งแถบทำความร้อนหลายแถบ และอุณหภูมิของแต่ละโซนจะต้องตั้งค่าแยกกันตามวัสดุที่กำลังแปรรูป อุณหภูมิที่ตั้งไว้เหล่านี้จะมีผลต่ออุณหภูมิหลอมเหลวที่แท้จริง นอกจากนี้ แรงเฉือนที่เกิดจากการหมุนของสกรูยังมีผลกระทบอย่างมากต่ออุณหภูมิหลอมเหลวด้วย สามารถขอข้อมูลอุณหภูมิหลอมเหลวที่แนะนำได้จากผู้จำหน่ายวัสดุ
2. อุณหภูมิแม่พิมพ์
การฉีดขึ้นรูปเป็นกระบวนการถ่ายเทความร้อน โดยสารหลอมเหลวจะค่อยๆ เย็นตัวลงภายในแม่พิมพ์ อุณหภูมิของแม่พิมพ์จะถูกตั้งค่าโดยตัวควบคุมอุณหภูมิแม่พิมพ์ (เทอร์โมเลเตอร์) ซึ่งจะหมุนเวียนของเหลวถ่ายเทความร้อน เช่น น้ำหรือน้ำมัน โดยทั่วไปจะใช้น้ำสำหรับอุณหภูมิแม่พิมพ์ต่ำกว่า 100°C ในขณะที่น้ำมันจะใช้สำหรับอุณหภูมิที่สูงกว่านั้น ในบางกรณีอาจใช้แท่งทำความร้อนไฟฟ้าด้วย เครื่องฉีดขึ้นรูปบางเครื่องอนุญาตให้ควบคุมหน่วยอุณหภูมิแม่พิมพ์เหล่านี้ได้โดยตรงจากแผงควบคุม อุณหภูมิแม่พิมพ์ที่แนะนำสามารถขอได้จากผู้จำหน่ายวัสดุ
3. ความเร็วในการฉีด
ความเร็วในการฉีด หมายถึง ความเร็วเชิงเส้นที่สกรูดันพลาสติกหลอมเหลวเข้าไปในแม่พิมพ์
ควรฉีดวัสดุด้วยความเร็วสูงสุด เพื่อให้แน่ใจว่าวัสดุยังคงหลอมเหลวอยู่จนกว่าแม่พิมพ์จะเต็ม เมื่อแม่พิมพ์เต็มแล้ว การฉีดก็จะสิ้นสุดลง
4. แรงดันการฉีด
แรงดันการฉีดคือแรงดันที่ใช้กับพลาสติกหลอมเหลวบริเวณปลายสกรูเพื่อรักษาระดับความเร็วในการฉีดที่กำหนดไว้ หากความหนืดของพลาสติกเพิ่มขึ้น แรง (หรือแรงดัน) ที่จำเป็นในการรักษาระดับความเร็วที่กำหนดไว้ก็จะเพิ่มขึ้นด้วย ดังนั้น การรักษาระดับความเร็วให้คงที่ระหว่างการฉีดจึงมีความสำคัญมาก สำหรับกระบวนการที่มีประสิทธิภาพ เครื่องจักรควรมีแรงดันที่เพียงพออยู่เสมอ สามารถใช้การทดสอบการลดลงของแรงดันเพื่อปรับแรงดันการฉีดให้เหมาะสมได้
5. แรงดันในการบรรจุ
การอัดขึ้นรูปเป็นขั้นตอนย่อยแรกของระยะการชดเชย หลังจากที่แม่พิมพ์เต็มไปด้วยพลาสติกในระหว่างการฉีดขึ้นรูปแล้ว จะต้องอัดพลาสติกเพิ่มเติมเข้าไปเพื่อชดเชยการหดตัวที่เกิดขึ้นในภายหลัง แรงดันที่ใช้กับพลาสติกหลอมเหลวในขั้นตอนนี้เรียกว่าแรงดันการอัดขึ้นรูป แรงดันการอัดขึ้นรูปเป็นหนึ่งในพารามิเตอร์ที่สำคัญที่สุดในการกำหนดการหดตัวและขนาดของชิ้นส่วน
6. เวลาในการบรรจุหีบห่อ
เวลาในการอัด คือระยะเวลาที่ใช้แรงดันในการอัด การทดสอบการแช่แข็งที่ประตูสามารถใช้เพื่อหาข้อมูลสำหรับการปรับเวลาในการอัดให้เหมาะสมได้
7. การรักษาแรงดัน
การรักษาระดับแรงดันเป็นขั้นตอนย่อยที่สองของขั้นตอนการชดเชย แรงดันนี้คือแรงดันที่ใช้กับวัสดุหลอมเหลวเพื่อให้แน่ใจว่าวัสดุหลอมเหลวจะไม่ล้นช่องว่างหรือไหลย้อนกลับออกมา ในทางทฤษฎีแล้ว จะไม่มีการไหลของพลาสติกเกิดขึ้นในขั้นตอนนี้จนกว่าบริเวณทางเข้าจะแข็งตัว
8. ระยะเวลาการถือครอง
ระยะเวลาการคงสภาพ คือระยะเวลาที่ใช้แรงกดในการคงสภาพ การทดสอบการแข็งตัวของประตูยังสามารถใช้เพื่อปรับระยะเวลาการคงสภาพให้เหมาะสมได้อีกด้วย
9. ความเร็วรอบสกรู
ความเร็วของสกรูหมายถึงความเร็วในการหมุนของสกรูในระหว่างกระบวนการหลอมพลาสติก (การคืนตัวของสกรู) โดยทั่วไป วัสดุผลึกต้องการความเร็วของสกรูสูงกว่าวัสดุอสัณฐาน ปัจจุบันยังไม่มีเทคโนโลยีที่สมบูรณ์แบบในการปรับความเร็วของสกรูโดยตรง วิธีการทางอ้อมจึงถูกนำมาใช้ เช่น การวัดอุณหภูมิของโลหะหลอมเหลวและการตรวจสอบอนุภาคที่ไหม้หรือไม่หลอมเหลวในโลหะหลอมเหลว
10. แรงดันย้อนกลับ
แรงดันย้อนกลับคือแรงดันที่ใช้ด้านหลังสกรูระหว่างกระบวนการหลอมพลาสติก เพื่อส่งเสริมการหลอมที่สม่ำเสมอและกำจัดสารระเหย ปัจจุบันยังไม่มีเทคโนโลยีใดที่พัฒนาเต็มที่เพื่อปรับแรงดันย้อนกลับให้เหมาะสมที่สุด
11. เวลาทำความเย็น
เวลาในการระบายความร้อนคือช่วงเวลาที่แม่พิมพ์ยังคงปิดอยู่ขณะที่พลาสติกเย็นตัวลงจนถึงอุณหภูมิที่เหมาะสมสำหรับการดีดชิ้นงานออก หลังจากขั้นตอนการระบายความร้อนสิ้นสุดลง แม่พิมพ์จะเปิดออกและชิ้นงานจะถูกดีดออก อย่างไรก็ตาม เวลาในการระบายความร้อนที่กำหนดไว้ไม่ใช่เวลาในการระบายความร้อนจริง การระบายความร้อนจะเริ่มทันทีที่พลาสติกหลอมเหลวสัมผัสกับพื้นผิวของแม่พิมพ์ ดังนั้น เวลาในการระบายความร้อนจริงจึงเท่ากับ: เวลาในการฉีด (เวลาในการเติม) + เวลาในการอัดที่กำหนด + เวลาในการคงสภาพที่กำหนด + เวลาในการระบายความร้อนที่กำหนดไว้ นอกจากนี้ยังสามารถปรับเวลาในการระบายความร้อนให้เหมาะสมได้โดยใช้การทดลองที่ออกแบบไว้
12. ขนาดช็อต (การวัดแสง)
ขนาดการฉีดหรือการวัดปริมาณพลาสติกหลอมเหลว ตำแหน่งศูนย์ของสกรูคือตำแหน่งที่สกรูอยู่ด้านหน้าสุดของกระบอกฉีด เมื่อสกรูเคลื่อนที่ถอยหลัง พลาสติกหลอมเหลวจะสะสมตัว ระยะทางที่สกรูเคลื่อนที่ถอยหลังเรียกว่าขนาดการฉีด ขนาดการฉีดแสดงในหน่วยระยะทางเชิงเส้นหรือปริมาตร สามารถคำนวณขนาดการฉีดได้จากน้ำหนักการฉีดทั้งหมดและความหนาแน่นของพลาสติกหลอมเหลว อย่างไรก็ตาม เนื่องจากความหนาแน่นของพลาสติกหลอมเหลวขึ้นอยู่กับอุณหภูมิ ซึ่งยากที่จะวัดได้อย่างแม่นยำ ขนาดการฉีดที่คำนวณได้จึงมักเป็นเพียงค่าประมาณเท่านั้น ขนาดการฉีดจะต้องได้รับการปรับเปลี่ยนในระหว่างการบรรจุและการคงสภาพตามปริมาณพลาสติกหลอมเหลวที่เกิดขึ้นจริงด้วย
13. ตำแหน่งการเปลี่ยนถ่าย (จุดสลับ)
จุดที่ขั้นตอนการฉีดเปลี่ยนไปสู่ขั้นตอนการชดเชยเรียกว่าจุดเปลี่ยนถ่าย เมื่อการเปลี่ยนนี้ถูกกระตุ้นโดยตำแหน่งของสกรู จะเรียกว่าตำแหน่งเปลี่ยนถ่ายหรือจุดสลับ การสลับยังสามารถถูกกระตุ้นโดยเวลา แรงดันไฮดรอลิก หรือสัญญาณภายนอกได้อีกด้วย ในทางทฤษฎี แม่พิมพ์ควรเต็มไปด้วยวัสดุหลอมเหลว 100% ณ ตำแหน่งเปลี่ยนถ่าย แต่ในทางปฏิบัติ แม่พิมพ์มักจะเต็มไปด้วยวัสดุหลอมเหลวในระดับที่ต่ำกว่า 100% เล็กน้อยก่อนที่ขั้นตอนการชดเชยจะเริ่มต้นขึ้น
พารามิเตอร์อื่นๆ (มีความสำคัญน้อยกว่า)
พารามิเตอร์ต่อไปนี้ไม่จำเป็นต้องปรับบ่อยเท่ากับพารามิเตอร์ 13 ตัวข้างต้น และไม่มีผลกระทบอย่างมีนัยสำคัญต่อคุณภาพของผลิตภัณฑ์
ระยะการลดความดันหรือการดูดกลับ
เนื่องจากการคืนตัวของสกรู (การหลอมพลาสติก) เกิดขึ้นภายใต้แรงดันย้อนกลับ ทำให้พลาสติกหลอมเหลวที่ด้านหน้าของสกรูถูกอัดและมีแรงดันภายใน ในระหว่างการคืนตัวของสกรู ชิ้นส่วนที่ขึ้นรูปและทางวิ่งยังคงอยู่ภายในแม่พิมพ์ เมื่อแม่พิมพ์เปิดออก ทางวิ่งจะแยกออกจากหัวฉีด แรงดันในพลาสติกหลอมเหลวจะลดลง และพลาสติกหลอมเหลวสามารถไหลออกมาจากหัวฉีดได้ ดังนั้น เมื่อการคืนตัวของสกรูสิ้นสุดลง สกรูควรเคลื่อนถอยหลังไปอีกเล็กน้อยเพื่อลดแรงดันภายใน ระยะทางนี้เรียกว่าระยะลดแรงดันหรือระยะดูดกลับ โดยทั่วไประยะทางนี้จะสั้น (น้อยกว่า 10 มม.) การดูดกลับมากเกินไปอาจทำให้เกิดข้อบกพร่องบนพื้นผิวของชิ้นส่วนได้
ความเร็วในการบรรจุ
ความเร็วในการบรรจุ คือความเร็วเชิงเส้นของสกรูในระหว่างขั้นตอนการชดเชย ในเครื่องฉีดขึ้นรูปบางรุ่น พารามิเตอร์นี้เป็นเพียงตัวเลือกเสริมเท่านั้น
บันทึกสุดท้าย
หากคุณมองไปที่แผงควบคุมของเครื่องฉีดขึ้นรูปพลาสติกสมัยใหม่ คุณอาจรู้สึกสับสนกับจำนวนพารามิเตอร์และตัวเลือกต่างๆ มากมาย เครื่องจักรเหล่านี้มักมีหน้าจอแสดงผลหลายจอเพื่อติดตามคุณภาพของผลิตภัณฑ์และประสิทธิภาพการผลิต ผู้ผลิตเครื่องจักรบางครั้งก็เพิ่มคุณสมบัติการควบคุมที่ไม่จำเป็น ตัวอย่างเช่น เครื่องจักรบางเครื่องมีตัวเลือกแรงดันถึงสิบระดับสำหรับขั้นตอนการบรรจุและการคงรูป ในกระบวนการพัฒนาการฉีดขึ้นรูปพลาสติกอย่างเป็นระบบส่วนใหญ่ แรงดันสองระดับก็เพียงพอแล้ว อย่างไรก็ตาม ในบางกรณี — เพื่อชดเชยข้อบกพร่องในการออกแบบชิ้นส่วนหรือแม่พิมพ์ — วิศวกรกระบวนการอาจจำเป็นต้องใช้กระบวนการหลายขั้นตอน
สรุป
เส้นทางการปรับแต่งเครื่องจักรอาจดูเหมือนแค่การหมุนสกรูและปรับพารามิเตอร์ แต่ในความเป็นจริงแล้ว มันคือการสนทนาอย่างลึกซึ้งกับวัสดุ อุปกรณ์ แม่พิมพ์ และสภาพแวดล้อม เครื่องจักรแต่ละเครื่องมีบุคลิกเฉพาะตัว วัสดุแต่ละชนิดมีพฤติกรรมแตกต่างกัน การที่จะเชี่ยวชาญในบทสนทนานี้ได้อย่างแท้จริง ต้องผ่านการสังเกต บันทึก และสรุปอย่างต่อเนื่องเท่านั้น
เกี่ยวกับโนเบิล
นี่คือข้อมูลเกี่ยวกับเรา เราคือ โรงงาน ผลิตชิ้นส่วนด้วยเครื่อง CNC ที่มีความแม่นยำสูงเราให้ความสำคัญกับคุณภาพและความสม่ำเสมอ นั่นคือรากฐานของเรา
บทความนี้กล่าวถึงการฉีดขึ้นรูป แต่ความเชี่ยวชาญที่แท้จริงของเรานั้นแตกต่างออกไป เราให้บริการงานกลึง CNC งานกัดงานกลึงชิ้นส่วนสั่งทำพิเศษจากโลหะและพลาสติก ด้วยวัสดุที่หลากหลาย
ใบรับรองของเรามีความสำคัญ:
ISO 9001:2015 — ระบบการจัดการคุณภาพ มาตรฐานพื้นฐาน
ISO 13485:2016 — การจัดการคุณภาพอุปกรณ์ทางการแพทย์ เข้มงวดมากขึ้น ตรวจสอบย้อนกลับได้มากขึ้น
นี่ไม่ใช่แค่ตราสัญลักษณ์ แต่หมายความว่าเราควบคุมกระบวนการทำงานของเรา เราติดตามทุกอย่าง และเราปรับปรุงอย่างต่อเนื่อง งานด้านการแพทย์ งานด้านยานยนต์ งานอุตสาหกรรมทั่วไป มาตรฐานเดียวกันนี้ใช้กับทุกอย่าง
นี่คือความเชื่อของเรา การผลิตที่ดีนั้นต้องปฏิบัติตามกฎเกณฑ์เดียวกันกับที่เราได้วางไว้ที่นี่ รู้จักเครื่องจักรของคุณ ควบคุมตัวแปรต่างๆ และอย่าหยุดแสวงหาคุณภาพที่ดีขึ้น
คำถามที่พบบ่อย
ควรตรวจสอบซีลวาล์วกันกลับบ่อยแค่ไหน?
ตรวจสอบทุกครั้งที่เปลี่ยนวัสดุ ตรวจสอบหากกระบวนการเริ่มผิดปกติ ดูที่น้ำหนักชิ้นส่วน หากน้ำหนักแกว่งไปมา นั่นเป็นสัญญาณอันตราย ช่างเทคนิคหลายคนทำการทดสอบการปิดผนึกในระหว่างการเปลี่ยนแม่พิมพ์ ตรวจจับปัญหาตั้งแต่เนิ่นๆ ก่อนที่จะทำให้ได้ชิ้นส่วนที่ชำรุด ไม่ใช่หลังจากนั้น
ทำไมอุณหภูมิหลอมเหลวของฉันจึงไม่ตรงกับอุณหภูมิที่ตั้งไว้ในกระบอกหลอม?
มีสองสิ่งที่จะเกิดขึ้น ประการแรก การตั้งค่ากระบอกหลอมเป็นเพียงส่วนหนึ่งของเรื่องราวเท่านั้น สกรูจะตัดพลาสติกขณะหมุน และนั่นทำให้เกิดความร้อนสูงขึ้น ประการที่สอง ฮาร์ดแวร์อาจให้ข้อมูลที่ไม่ถูกต้อง เครื่องจักรเก่าที่มีแถบทำความร้อนไม่ตรงกันหรือเทอร์โมคัปเปิลที่ชำรุดจะให้ค่าที่ผิดพลาด ใช้โพรบวัดอุณหภูมิหลอมเหลวที่แท้จริง นั่นจะบอกคุณว่าเกิดอะไรขึ้นจริง ๆ
ฉันสามารถใช้น้ำในการฆ่าเชื้อราที่มีอุณหภูมิสูงกว่า 100 องศาเซลเซียสได้หรือไม่?
ไม่ครับ น้ำเดือดที่ 100 องศาเซลเซียสที่ความดันบรรยากาศ หากต้องการอุณหภูมิสูงกว่านั้น คุณมีสองทางเลือก คือ ระบบน้ำแรงดันสูงจะช่วยเพิ่มจุดเดือด หรือเปลี่ยนไปใช้ระบบน้ำมัน ระบบน้ำมันสามารถทำงานได้ที่อุณหภูมิสูงสุด 180 องศาเซลเซียส ซึ่งเป็นมาตรฐานสำหรับงานที่ต้องการอุณหภูมิสูง
ฉันจะป้องกันเชื้อราและสนิมระหว่างการเก็บรักษาได้อย่างไร?
เป่าไล่อากาศออกจากช่องระบายความร้อนทุกช่องด้วยลมแรงดันสูง จากนั้นอุดรูต่างๆ ทาพื้นผิวที่สัมผัสกับอากาศทั้งหมดด้วยน้ำมันกันสนิม—โพรงแม่พิมพ์ แกนแม่พิมพ์ แผ่นยึด ห้ามวางแม่พิมพ์ไว้บนพื้นเด็ดขาด ให้ใช้ชั้นวาง เก็บให้แห้ง สนิมจะเริ่มขึ้นทันทีที่คุณไม่ใส่ใจ







