
ความหมายของ End Mป่วย?
การกัดปลาย (End milling) เป็นเทคนิคการตัดเฉือนเชิงกลที่ใช้กันทั่วไป โดยใช้เครื่องมือตัดแบบหมุนที่เรียกว่าดอกกัดปลาย ซึ่งมีคมตัดอยู่ทั้งสองด้านและที่ปลาย ดอกกัดปลายจะถูกติดตั้งบนแกนหมุนของเครื่องกัดหรือเครื่องจักรกลศูนย์กลาง โดยการเคลื่อนที่แบบหมุนและป้อนกลับ จะทำการกำจัดวัสดุออกจากชิ้นงาน
คุณสมบัติหลักของการกัดปลายคือความสามารถในการใช้งานได้หลากหลาย ไม่เพียงแต่สามารถกัดพื้นผิวที่ตั้งฉากกับแกนของเครื่องมือได้เท่านั้น แต่ที่สำคัญกว่านั้นคือสามารถทำการกัดผนังด้านข้าง การกัดร่อง การกัดตามรูปทรง การกัดแบบขั้นบันได และการกัดโพรงได้ ทำให้การกัดปลายเป็นเทคโนโลยีหลักในการผลิตชิ้นส่วนที่มีรูปทรงหลากหลาย
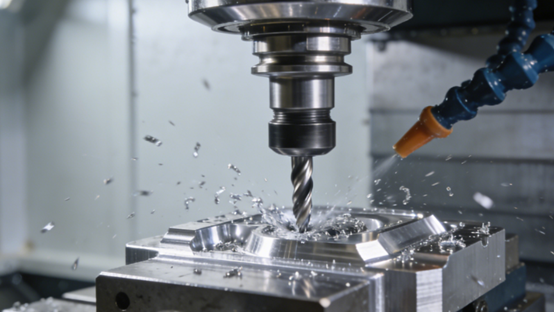
กระบวนการกัดปลายทำงานอย่างไร?
การวิเคราะห์ภาพวาด
วิศวกรจำเป็นต้องตีความแบบร่างชิ้นส่วนอย่างระมัดระวัง ระบุคุณลักษณะทั้งหมดที่ต้องทำการกัดขึ้นรูปด้วยเครื่องกัดปลายอย่างชัดเจน เช่น ระนาบ ขั้นบันได โพรง ร่อง ฯลฯ และวิเคราะห์ค่าความคลาดเคลื่อนของมิติ ค่าความคลาดเคลื่อนของตำแหน่ง และข้อกำหนดความหยาบของพื้นผิว ในขณะเดียวกัน วางแผนลำดับการกัดขึ้นรูปที่เหมาะสมโดยพิจารณาจากคุณลักษณะของวัสดุชิ้นงาน
การหนีบชิ้นงาน
เลือกอุปกรณ์จับยึดที่เหมาะสมตามรูปทรงของชิ้นงานและเครื่องมือตัด เพื่อยึดชิ้นงานบนโต๊ะทำงานของเครื่องมือตัดให้แน่นและแม่นยำ ขณะทำการจับยึด ต้องแน่ใจว่าแรงจับยึดนั้นเพียงพอที่จะต้านทานแรงตัดเพื่อป้องกันไม่ให้ชิ้นงานเคลื่อนที่ แต่ก็ไม่ควรมากเกินไปจนทำให้ชิ้นงานเสียรูป
การเขียนโปรแกรมซีเอ็นซี
ตามขั้นตอนการทำงานและเส้นทางการเคลื่อนที่ของเครื่องมือที่กำหนดไว้ การเขียนโปรแกรมโดยใช้คอมพิวเตอร์ช่วยจะดำเนินการโดยใช้ซอฟต์แวร์ CAM หรือเขียน G-code ด้วยตนเอง การเขียนโปรแกรมจำเป็นต้องสร้างวิถีการเคลื่อนที่ของเครื่องมือที่มีประสิทธิภาพและปลอดภัย รวมถึงวิธีการเคลื่อนที่เข้าและออกของเครื่องมือที่เหมาะสม เส้นทางการตัด ฯลฯ หลังจากเขียนโปรแกรมเสร็จแล้ว จะต้องผ่านการตรวจสอบอย่างเข้มงวดเพื่อตรวจสอบข้อผิดพลาดทางตรรกะ การตัดเกิน หรือความเสี่ยงจากการชนกับอุปกรณ์จับยึด เพื่อให้มั่นใจในความปลอดภัยอย่างแท้จริง
การทดสอบการตัดเฉือน
ก่อนที่จะเริ่มทำการกลึงชิ้นงานจำนวนมากด้วยเครื่องกัดปลาย ต้องทำการทดลองตัดชิ้นงานชิ้นแรกก่อน ในระหว่างการทดลองตัด มักจะใช้ค่าอัตราป้อนที่เหมาะสม หรือทดสอบรายละเอียดสำคัญก่อนในบริเวณที่มีระยะเผื่อมากกว่าบนชิ้นงาน หลังจากกลึงเสร็จแล้ว ให้ใช้เครื่องมือวัดเพื่อวัดขนาดที่สำคัญของชิ้นส่วนที่ทดลองตัดทันที
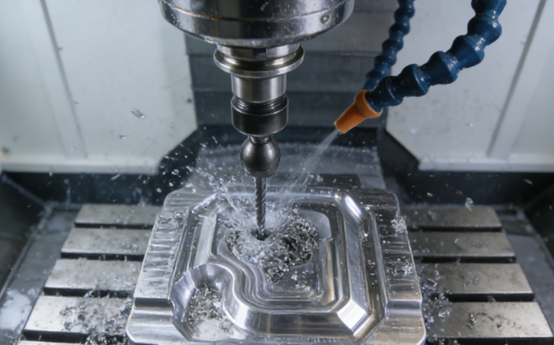
เครื่องจักรกลการผลิต
หลังจากตรวจสอบและแก้ไขข้อบกพร่องของเครื่องจักรเรียบร้อยแล้ว การตัดเฉือนแบบเป็นชุดหรือแบบต่อเนื่องก็จะเริ่มต้นขึ้น ในระหว่างการตัดเฉือน ผู้ปฏิบัติงานจำเป็นต้องตรวจสอบอย่างต่อเนื่อง เนื้อหาการตรวจสอบประกอบด้วย: การฟังเสียงการทำงานของเครื่องมือว่าราบรื่นหรือไม่ และมีการสั่นสะเทือนหรือเสียงแหลมผิดปกติหรือไม่ การสังเกตว่าสีและรูปร่างของเศษโลหะเป็นปกติหรือไม่ การตรวจสอบว่าน้ำมันหล่อเย็นครอบคลุมพื้นที่การตัดอย่างทั่วถึงหรือไม่ และการตรวจสอบขนาดของชิ้นงานแบบสุ่มเป็นระยะๆ ตามอายุการใช้งานของเครื่องมือหรือปริมาณการตัดเฉือนที่กำหนดไว้ล่วงหน้า
การตรวจสอบขั้นสุดท้าย
หลังจากชิ้นงานเสร็จสมบูรณ์และผ่านกระบวนการกลึงแล้ว จำเป็นต้องมีการตรวจสอบขั้นสุดท้ายอย่างละเอียดถี่ถ้วน ควรใช้อุปกรณ์ตรวจสอบที่มีความแม่นยำสูง เช่น เครื่องวัดพิกัดสามมิติ เครื่องวัดโปรไฟล์ เครื่องวัดความหยาบผิว ฯลฯ เพื่อตรวจสอบขนาด ความคลาดเคลื่อนทางเรขาคณิต และคุณภาพพื้นผิวทั้งหมดตามที่กำหนดในแบบแปลนอย่างเป็นปริมาณ
ข้อมูลจากการทดสอบควรจัดทำเป็นรายงานและเปรียบเทียบกับมาตรฐานคุณภาพเพื่อพิจารณาว่าผลิตภัณฑ์นั้นได้มาตรฐานหรือไม่ ขั้นตอนนี้ไม่เพียงแต่เป็นการตัดสินขั้นสุดท้ายเกี่ยวกับคุณภาพของชิ้นส่วนแต่ละชิ้นเท่านั้น แต่ข้อมูลที่ได้จากขั้นตอนนี้ยังเป็นพื้นฐานสำคัญสำหรับการปรับปรุงกระบวนการและตรวจสอบย้อนกลับคุณภาพอีกด้วย
ประเภทของเอ็นมิลล์
ดอกเอ็นมิลแบบแบน
ดอกกัดปลายแบนเป็นดอกกัดพื้นฐานและใช้งานกันทั่วไปมากที่สุด คมตัดด้านปลายแบน ทำให้สามารถตัดแนวตั้งและด้านข้างได้อย่างมีประสิทธิภาพ เครื่องมือตัดประเภทนี้ส่วนใหญ่ใช้สำหรับกัดมุมฉาก ขั้นบันได รูปทรงโค้ง และโพรงรูปทรงปกติ และสามารถสร้างพื้นผิวด้านล่างที่เรียบและผนังด้านข้างที่ตั้งฉากได้
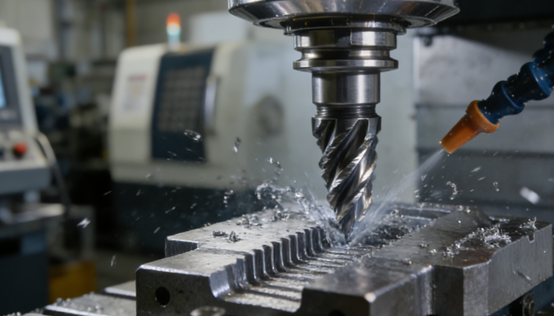
ปลายจมูกบอล
ดอกกัดปลายกลมไม่สามารถสร้างพื้นผิวด้านล่างที่เป็นมุมฉากได้ แต่ข้อได้เปรียบหลักของมันอยู่ที่ความสามารถในการประมวลผลพื้นผิวโค้งสามมิติ ด้วยการตั้งโปรแกรมเส้นทางการเคลื่อนที่ของเครื่องมือ มันสามารถประมวลผลโพรงแม่พิมพ์ที่ซับซ้อน รูปทรงใบมีด และพื้นผิวโค้งใดๆ ที่ต้องการการเปลี่ยนผ่านที่ราบเรียบได้อย่างแม่นยำ
หัวกัดมุมรัศมี
ดอกกัดปลายโค้งมนเป็นการผสมผสานข้อดีของดอกกัดปลายแบนและดอกกัดปลายกลมเข้าด้วยกัน มุมโค้งของดอกกัดชนิดนี้มีความแข็งแรงกว่ามุมแหลมคม แตกหักยากกว่า และทนต่อแรงตัดได้มากกว่า นิยมใช้ในการกลึงหยาบและกลึงกึ่งละเอียดของเหล็กและเหล็กหล่อ พื้นผิวที่กลึงด้วยดอกกัดชนิดนี้จะมีส่วนโค้ง แต่ด้วยการตั้งโปรแกรมแบบขั้นตอนเล็กๆ ก็สามารถกลึงผนังด้านข้างที่เกือบเป็นแนวตั้งและพื้นผิวด้านล่างที่เรียบได้เช่นกัน ทำให้เป็นตัวเลือกที่มีประสิทธิภาพสำหรับการกลึงหยาบในโพรง
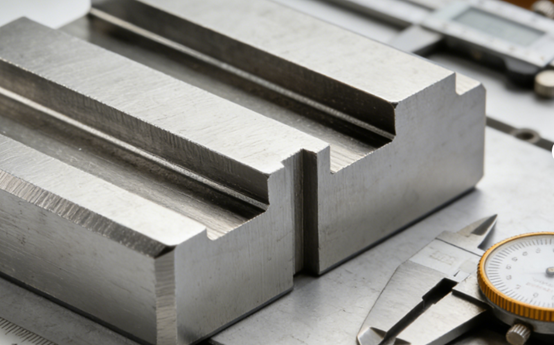
แชมเฟอร์มิลล์
เครื่องกัดลบคมได้รับการออกแบบมาเป็นพิเศษสำหรับการลบคมหรือขจัดเสี้ยน คมตัดของมันทำมุมเฉพาะ ซึ่งสามารถทำการลบคมที่แม่นยำบนขอบของชิ้นส่วนได้โดยตรง เพื่อเตรียมพร้อมสำหรับการประกอบหรือการจัดการอย่างปลอดภัยในขั้นตอนต่อไป มีดลบคมบางชนิดได้รับการออกแบบมาเพื่อให้สามารถควบคุมความกว้างของการลบคมได้โดยการปรับความลึกตามแนวแกน ทำให้ใช้งานได้ยืดหยุ่นมาก
ดอกเอ็นมิลล์หยาบ
ดอก กัดหยาบสามารถเพิ่มอัตราการกำจัดวัสดุได้ ตัวดอกกัดมีร่องสำหรับแบ่งเศษวัสดุจำนวนมาก ซึ่งจะแบ่งเศษวัสดุยาวๆ ออกเป็นส่วนเล็กๆ ทำให้การกำจัดเศษวัสดุและการระบายความร้อนทำได้ง่ายขึ้น ขอบหยักหรือการออกแบบฟันที่ไม่เท่ากันช่วยลดการสั่นสะเทือนในการตัด ทำให้สามารถตัดได้ลึกและเร็วมากขึ้นเพื่อการกัดหยาบที่มีประสิทธิภาพ และเว้นระยะเผื่อที่สม่ำเสมอสำหรับการกัดละเอียดในขั้นตอนต่อไปได้อย่างรวดเร็ว
ข้อดีของการกัดเอ็นด์
ความเก่งกาจและความยืดหยุ่น
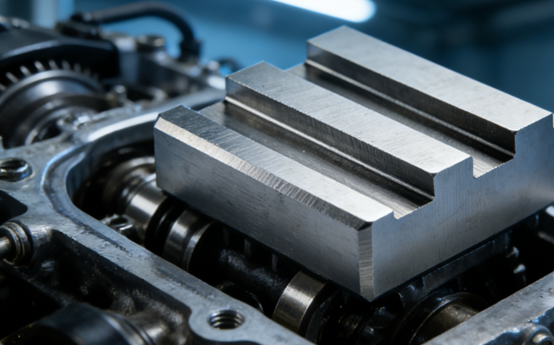
ดอกกัดปลาย (End mill) เป็นหนึ่งในเครื่องมือที่ครอบคลุมที่สุดสำหรับการตัดเฉือนชิ้นงานด้วยเครื่องจักร CNC ดอกกัดปลายเพียงดอกเดียวสามารถทำงานได้หลากหลาย เช่น การกัดระนาบ ขั้นบันได โพรง ร่อง และรูปทรงสามมิติที่ซับซ้อน คุณสมบัติ "เครื่องมือเดียวใช้ได้หลายอย่าง" นี้ช่วยลดจำนวนการเปลี่ยนเครื่องมือระหว่างการตัดเฉือน ลดความซับซ้อนของการเขียนโปรแกรมและการจัดการเครื่องมือ และเหมาะอย่างยิ่งสำหรับการตัดเฉือนชิ้นส่วนที่ซับซ้อนซึ่งมีรูปทรงเรขาคณิตหลายแบบ เป็นหัวใจสำคัญของการตัดเฉือนด้วยเครื่องจักร CNC สมัยใหม่เพื่อให้ได้การผลิตแบบบูรณาการสูง
คุณภาพการตกแต่งระดับสูง
ดอกกัดปลายสามารถให้ความแม่นยำเชิงมิติและรูปทรงเรขาคณิตที่สูงมาก ในระหว่างการกลึงตกแต่ง การใช้ดอกกัดปลายที่มีฟันหลายซี่และมีความแม่นยำสูง ร่วมกับกลยุทธ์ความเร็วสูง ความลึกในการตัดน้อย และอัตราป้อนสูง สามารถทำให้ได้ผิวงานที่เรียบเนียนดีเยี่ยม ลดหรือแม้แต่ขจัดขั้นตอนการเจียรหรือขัดเงาในภายหลัง และเพิ่มประสิทธิภาพโดยรวม
ความเข้ากันได้ของวัสดุที่กว้าง
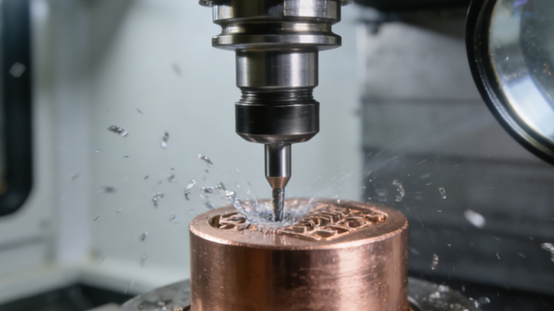
ดอกกัดปลายสามารถแปรรูปวัสดุทางวิศวกรรมได้ทุกชนิด โดยการเลือกวัสดุของเครื่องมือและการเคลือบผิวที่เหมาะสม รวมถึงการจับคู่พารามิเตอร์การตัดและวิธีการระบายความร้อนที่เหมาะสม จะสามารถแปรรูปวัสดุได้หลากหลายประเภทอย่างมีประสิทธิภาพ ตั้งแต่โลหะอ่อน เช่น อลูมิเนียมและทองแดง ไปจนถึงเหล็กกล้าสำหรับแม่พิมพ์ เหล็กกล้าไร้สนิม และแม้แต่วัสดุที่แปรรูปยาก เช่น โลหะผสมอุณหภูมิสูงและโลหะผสมไทเทเนียม ตลอดจนวัสดุคอมโพสิตและวัสดุที่ไม่ใช่โลหะ จึงมีประโยชน์ใช้สอยอย่างกว้างขวางมาก
อัตราการกำจัดวัสดุสูง
การกัดปลาย (End milling) ใช้ดอกกัดปลายขนาดใหญ่หรือดอกกัดหยาบที่มีขอบเป็นลอน ร่วมกับการตัดลึกตามแนวแกนและความกว้างของการตัดตามแนวรัศมีสูง ซึ่งสามารถทำให้ได้อัตราการกำจัดโลหะที่สูงมาก เทคโนโลยีการตัดความเร็วสูงและเทคโนโลยีการกลึงประสิทธิภาพสูงในปัจจุบันได้ดึงเอาศักยภาพนี้ออกมาใช้ให้มากขึ้น ทำให้สามารถกลึงชิ้นงานให้ได้รูปทรงใกล้เคียงกับผลิตภัณฑ์สำเร็จรูปได้อย่างรวดเร็ว ลดเวลาการกลึงโดยรวมและเพิ่มประสิทธิภาพการผลิตได้อย่างมาก
ข้อเสียของการกัดเอ็นด์
ความเปราะบางและการสึกหรอของเครื่องมือ
ดอกกัดปลาย โดยเฉพาะดอกกัดขนาดเล็ก มีอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางสูง มีส่วนยื่นออกมามาก และมีความแข็งแรงค่อนข้างต่ำ เมื่อทำการตัดเฉือนวัสดุแข็ง หรือเมื่อได้รับแรงตัดที่ไม่สม่ำเสมอ มีโอกาสสูงที่จะเกิดการสั่นสะเทือน การบิ่น หรือการแตกหักโดยรวม นอกจากนี้ การสึกหรอของเครื่องมือตัดยังค่อนข้างเร็ว โดยเฉพาะเมื่อทำการตัดเฉือนวัสดุที่ตัดยาก จำเป็นต้องตรวจสอบสภาพของเครื่องมือตัดและเปลี่ยนบ่อยครั้ง ซึ่งจะเพิ่มต้นทุนและเวลาหยุดทำงาน
การเบี่ยงเบนของแรงตัด
แรงตัดในแนวรัศมีที่เกิดขึ้นระหว่างการกัดปลายมีขนาดค่อนข้างใหญ่ โดยเฉพาะอย่างยิ่งเมื่อใช้เครื่องมือที่มีคมยาวสำหรับการกัดโพรงลึกหรือการกัดผนังด้านข้าง แรงในแนวรัศมีนี้มีแนวโน้มที่จะทำให้ชิ้นส่วนที่เรียวหรือผนังบางเสียรูป ส่งผลต่อความแม่นยำในการกัด นอกจากนี้ยังเป็นสาเหตุหลักที่ทำให้เกิดการสั่นสะเทือนขณะกัดอีกด้วย
ความท้าทายในการนำชิปออกจากระบบ
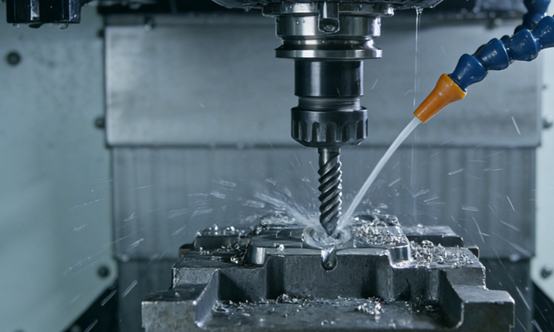
เมื่อทำการกัดขึ้นรูปในช่องปิดหรือช่องลึก การกำจัดเศษวัสดุเป็นความท้าทายที่สำคัญ เศษวัสดุที่ตกค้างจะถูกตัดซ้ำโดยเครื่องมือ ส่งผลให้คุณภาพพื้นผิวที่กลึงลดลง อุณหภูมิของเครื่องมือสูงขึ้นอย่างรวดเร็ว คมตัดสึกหรออย่างรวดเร็ว และอาจถึงขั้นบิ่นได้
ปัญหาการกลึงมุม
เมื่อใช้ดอกกัดปลายแบนในการกลึงมุมฉากด้านใน ความยาวส่วนโค้งสัมผัสการตัดและความหนาของการตัดที่มุมของเครื่องมือจะเพิ่มขึ้นอย่างกะทันหัน ส่งผลให้แรงตัดเพิ่มขึ้นอย่างรวดเร็วและการระบายความร้อนไม่ดี สิ่งนี้จะทำให้เครื่องมือสั่นสะเทือนมากขึ้น การสึกหรอเฉพาะที่เร็วขึ้น และที่มุมนั้นมีแนวโน้มที่จะเกิดการโก่งงอของเครื่องมือ การตัดเกิน หรือมีวัสดุเหลืออยู่ ส่งผลต่อความแม่นยำของขนาดและรูปทรง
ร่องรอยเครื่องมือบนพื้นผิว
เมื่อใช้การกัดปลายเพื่อการตกแต่งพื้นผิวเรียบขนาดใหญ่หรือพื้นผิวโค้งอย่างละเอียด จะเกิดรอยขั้นเล็กๆ ระหว่างเส้นทางการเคลื่อนที่ของเครื่องมือที่อยู่ติดกัน เมื่อเปลี่ยนเครื่องมือหรือปรับเปลี่ยนกลยุทธ์การตัดเฉือน อาจเกิด "รอยเครื่องมือ" ที่มองเห็นได้ชัดเจนบริเวณจุดเชื่อมต่อของพื้นผิวที่ประมวลผลโดยส่วนโปรแกรมหรือเครื่องมือที่แตกต่างกัน
การกัดปลายเทียบกับการกัดหน้า
| คุณสมบัติ (Feature) | การกัดปลาย | การกัดหน้า |
| ขอบตัดหลัก | บริเวณด้านข้างและปลายของเครื่องมือ | โดยส่วนใหญ่จะอยู่บริเวณหน้าตัด/แกนด้านปลายของเครื่องมือ |
| เครื่องมือทั่วไป | ดอกกัดปลายทรงกระบอกยาวที่มีเส้นผ่านศูนย์กลางเล็กกว่า | เครื่องบดหน้าแบบแผ่นกลมสั้น หรือเครื่องบดแบบเปลือกที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ |
| การเคลื่อนไหวเบื้องต้น | หมุนรอบแกนของตัวเองและเคลื่อนที่ในแนวราบ (X, Y, Z) | หมุนรอบแกนของตัวเองและเคลื่อนที่ในทิศทางตั้งฉากกับแกนเป็นหลัก (การป้อนตามแกน Z) |
| การประยุกต์ใช้หลัก | การขึ้นรูปโปรไฟล์ การเซาะร่อง การเจาะรู การขึ้นรูปทรง และการขึ้นรูปชิ้นส่วนแนวตั้งที่ซับซ้อน | การหันหน้าเข้าหาพื้นผิวเรียบขนาดใหญ่เพื่อสร้างระนาบแนวนอนที่เรียบเนียน |
| ผิวเรียบบนพื้นผิวเรียบ | อาจจะดี แต่Hอาจแสดงร่องรอยการเคลื่อนที่ของเครื่องมือได้ | โดยทั่วไปแล้วมีคุณภาพดีเยี่ยมและสม่ำเสมอทั่วทั้งพื้นผิว |
ปัจจัยใดบ้างที่ส่งผลต่อคุณภาพพื้นผิวของการกัดปลาย
เรขาคณิตและสภาพเครื่องมือ
การออกแบบทางเรขาคณิตของเครื่องมือตัดมีผลโดยตรงต่อกระบวนการตัด คมตัดที่คมกริบและมุมเกลียวที่เหมาะสมจะช่วยให้การตัดราบรื่นและการกำจัดเศษวัสดุเป็นไปอย่างราบรื่น ส่งผลให้ได้พื้นผิวที่ดีขึ้น สภาพการสึกหรอของเครื่องมือตัดก็มีความสำคัญอย่างยิ่งเช่นกัน คมตัดที่สึกหรอจะเพิ่มแรงตัด เกิดครีบ และทำให้คุณภาพพื้นผิวลดลง
การตั้งค่าพารามิเตอร์การตัด
ความเร็วในการตัด อัตราป้อน และความลึกของการตัด เป็นพารามิเตอร์หลักของกระบวนการตัด ความเร็วในการตัดที่ต่ำเกินไปอาจทำให้เกิดคมตัดที่สะสมและทำลายพื้นผิว หากความเร็วสูงเกินไป อาจทำให้เกิดการสั่นสะเทือนหรือเร่งการสึกหรอของเครื่องมือ อัตราป้อนต่อฟันกำหนดความหนาของการตัด หากอัตราป้อนสูงเกินไป จะทำให้เกิดรอยป้อนที่เห็นได้ชัด หากต่ำเกินไป อาจทำให้เกิดแรงเสียดทานมากเกินไประหว่างเครื่องมือและชิ้นงาน แทนที่จะเป็นการตัดที่ผิดปกติ ส่งผลให้ชิ้นงานแข็งตัว
เครื่องมือ
ความแม่นยำ ความแข็งแกร่ง และการตอบสนองแบบไดนามิกของเครื่องมือกลนั้นเป็นรากฐานสำคัญ การเบี่ยงเบนในแนวรัศมีและแนวแกนของแกนหมุนจะต้องได้รับการควบคุมในระดับสูงมาก มิเช่นนั้น การเบี่ยงเบนนั้นจะถูกส่งต่อไปยังพื้นผิวของชิ้นงานโดยตรง
หากความแข็งแรงโดยรวมของเครื่องมือกลไม่เพียงพอ จะทำให้เกิดการเสียรูปและการสั่นสะเทือนเล็กน้อยภายใต้แรงตัด การสั่นสะเทือนประเภทนี้ โดยเฉพาะอย่างยิ่งการสั่นไหวความถี่สูง เป็นหนึ่งในสาเหตุหลักที่ทำให้เกิดรอยสั่นสะเทือนบนพื้นผิวและทำให้ความเรียบของพื้นผิวลดลง
วัสดุชิ้นงาน
คุณสมบัติของวัสดุชิ้นงาน เช่น ความแข็ง ความเหนียว แนวโน้มการแข็งตัวจากการทำงาน และการนำความร้อน มีผลกระทบอย่างมากต่อคุณภาพของพื้นผิว ตัวอย่างเช่น เมื่อทำการตัดเฉือนวัสดุที่อ่อนนุ่มและเหนียว มักจะเกิดการสะสมของเศษโลหะบนผิวชิ้นงาน ในขณะที่เมื่อทำการตัดเฉือนวัสดุที่แข็งและเปราะ เศษโลหะที่กระเด็นออกมามีแนวโน้มที่จะขูดพื้นผิวได้
สภาวะการหล่อลื่น
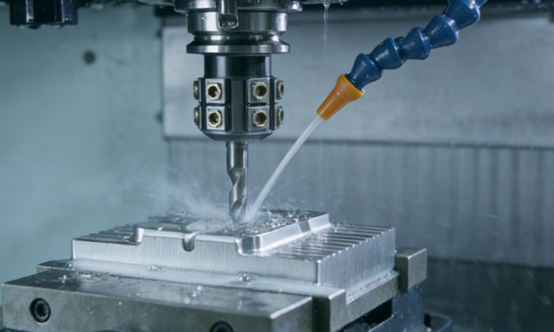
หน้าที่ของน้ำมันหล่อเย็นหรือสารหล่อลื่นนั้นไม่ใช่แค่การระบายความร้อนและหล่อลื่นเท่านั้น การระบายความร้อนที่มีประสิทธิภาพสามารถลดอุณหภูมิในบริเวณการตัด ลดการสึกหรอจากความร้อนของเครื่องมือตัด และลดการเสียรูปจากความร้อนของชิ้นงาน การหล่อลื่นที่ดีสามารถลดแรงตัด ป้องกันการเกิดคราบสะสมและครีบ และช่วยให้ได้พื้นผิวที่เรียบเนียนขึ้น
เคล็ดลับการบำรุงรักษาและยืดอายุการใช้งานดอกกัดปลาย
การเลือกเครื่องมือที่เหมาะสม
ในการกลึงปลาย ควรเลือกวัสดุของเครื่องมือ การเคลือบผิว และพารามิเตอร์ทางเรขาคณิตที่เหมาะสม โดยพิจารณาจากวัสดุและขั้นตอนการทำงาน สำหรับการกลึงหยาบ ควรเลือกเครื่องมือที่มีฟันห่างและมุมเกลียวขนาดใหญ่ เพื่อช่วยในการกำจัดเศษวัสดุ ในขณะที่สำหรับการกลึงละเอียด จำเป็นต้องใช้เครื่องมือที่มีฟันถี่เพื่อให้ได้ผิวงานที่เรียบเนียน ก่อนการติดตั้ง ควรทำความสะอาดตัวจับยึดเครื่องมือและรูเรียวของแกนหมุน ใช้หัวจับที่มีความแม่นยำสูงหรือตัวจับยึดเครื่องมือแบบไฮดรอลิก และพยายามลดความยาวของส่วนที่ยื่นออกมาของเครื่องมือเพื่อเพิ่มความแข็งแรง
การเพิ่มประสิทธิภาพพารามิเตอร์การตัด
ผู้ปฏิบัติงานควรตั้งค่าพารามิเตอร์ที่เหมาะสม เช่น ความเร็วรอบ อัตราป้อน และความลึกของการตัด โดยอิงตามค่าที่ผู้ผลิตเครื่องมือแนะนำ ในการตัดเฉือนจริง จำเป็นต้องหลีกเลี่ยงการใช้ความลึกของการตัดในแนวรัศมีมากเกินไปสำหรับการตัดเต็มความกว้าง โดยเฉพาะอย่างยิ่งเมื่อทำการตัดเฉือนบริเวณมุม ควรลดอัตราป้อนลงอย่างเหมาะสม ควรใช้กลยุทธ์การปรับแต่งที่เหมาะสมสำหรับวัสดุชิ้นงานที่แตกต่างกัน
ระบายความร้อนอย่างมีประสิทธิภาพ
ในการกลึงขึ้นรูปด้วยดอกกัดปลาย ควรเลือกวิธีการระบายความร้อนที่เหมาะสมตามลักษณะของวัสดุที่กำลังกลึง สำหรับดอกกัดคาร์ไบด์ แนะนำให้ใช้น้ำมันหล่อเย็นในระหว่างการตัดแบบไม่ต่อเนื่องเพื่อลดการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน เมื่อทำการกลึงขึ้นรูปโพรงลึก ควรออกแบบหัวฉีดเฉพาะหรือใช้เครื่องมือที่มีระบบระบายความร้อนภายในเพื่อให้แน่ใจว่าน้ำมันหล่อเย็นไปถึงคมตัดโดยตรง ป้องกันความเสียหายจากการตัดรองที่เกิดจากการกำจัดเศษวัสดุที่ไม่ดี
Aการใช้งานของดอกกัดปลาย
การขึ้นรูปชิ้นส่วน
การกัดขึ้นรูปด้วยหัวกัดสามารถประมวลผลรูปทรงที่ซับซ้อนทั้งแบบสองมิติและสามมิติของชิ้นส่วนได้อย่างแม่นยำ ไม่ว่าจะเป็นขอบด้านนอกที่ซับซ้อนของชิ้นส่วนเครื่องจักรกล หรือเส้นแบ่งพื้นผิวโค้งของแม่พิมพ์ ก็สามารถทำได้ทั้งหมดด้วยการกัดขึ้นรูปด้วยหัวกัดแบบ 3 แกนหรือ 5 แกน
การกัดร่องและการกัดแบบ Pocket
การกัดปลาย (End milling) เป็นวิธีการที่นิยมใช้ในการขึ้นรูปเซาะร่องและโพรงทุกชนิด สามารถกัดเซาะร่องใช้งานต่างๆ ได้อย่างมีประสิทธิภาพ เช่น ร่องตัวที (T-slot) และร่องสำหรับดึงเครื่องมือออก (tool withdrawal groove) รวมถึงโพรงรูปทรงไม่สม่ำเสมอที่ซับซ้อนในแม่พิมพ์ การกัดปลายสามารถกำจัดวัสดุและขึ้นรูปพื้นที่ปิดหรือกึ่งปิดได้อย่างมีประสิทธิภาพ ด้วยขนาดที่แม่นยำและคุณภาพพื้นผิวที่ดี และมีการใช้งานอย่างแพร่หลายในการผลิตชิ้นส่วนเครื่องจักรและแม่พิมพ์
การกัดหน้าและขั้นบันได
การกัดปลายมีข้อดีเฉพาะตัวเมื่อใช้ในการขึ้นรูปพื้นผิวเรียบขนาดเล็ก พื้นผิวที่ไม่ต่อเนื่อง และพื้นผิวด้านข้างหลายขั้น สามารถทำการขึ้นรูปพื้นผิวผนังด้านข้างและพื้นผิวด้านล่างได้อย่างละเอียดในครั้งเดียว ทำให้มั่นใจได้ถึงความตั้งฉากและความแม่นยำของขนาดระหว่างพื้นผิวแต่ละขั้น
เมื่อทำการขึ้นรูปผนังกั้น ส่วนยื่น และเพลาแบบหลายขั้นในช่องว่างภายในของชิ้นส่วนรูปทรงกล่อง กระบวนการกัดแนวตั้งแสดงให้เห็นถึงความยืดหยุ่นและความแม่นยำสูงอย่างยิ่ง
การทำหลุม
ดอกกัดปลายสามารถผลิตรูทรงกลมที่มีความแม่นยำสูง รูเกลียว และรูเจาะลึกขนาดใหญ่ได้ เมื่อเทียบกับการเจาะและการตอกเกลียวแบบดั้งเดิม การกัดเกลียวมีข้อดีคือมีความแม่นยำในการตัดเฉือนสูง ไม่มีเศษโลหะ และสามารถแปรรูปเกลียวที่มีระยะห่างของเกลียวเท่ากันแต่มีเส้นผ่านศูนย์กลางต่างกันได้ด้วยเครื่องมือเดียว ข้อดีเหล่านี้เห็นได้ชัดเจนเป็นพิเศษเมื่อทำการแปรรูปเกลียวของวัสดุที่ตัดยาก
การกลึงผนังบาง
สำหรับชิ้นส่วนที่มีความแข็งแรงต่ำ เช่น ชิ้นส่วนอลูมิเนียมอัลลอยด์ผนังบาง และตัวเรือนของชิ้นส่วนอิเล็กทรอนิกส์ที่มีความแม่นยำสูงในอุตสาหกรรมการบินและอวกาศ การกัดขึ้นรูปด้วยหัวกัด (End milling) เป็นวิธีการขึ้นรูปโดยการลดเนื้อวัสดุหลัก
การกัดปลายใช้กลยุทธ์การตัดที่เบา โดยใช้เครื่องมือขนาดเล็ก ความลึกในการตัดน้อย และความเร็วรอบสูง เมื่อรวมกับการวางแผนเส้นทางการตัดที่เหมาะสม จะสามารถควบคุมแรงตัดได้อย่างมีประสิทธิภาพ ป้องกันการเสียรูปของชิ้นงาน และผลิตชิ้นงานที่มีความแม่นยำสูง เช่น ผนังบาง มีร่อง และร่องขนาดเล็ก รวมถึงคุณลักษณะที่ต้องการความแม่นยำอื่นๆ
การขัดแต่งและการลบมุม
ดอกกัดลบคมแบบพิเศษสามารถทำการลบคมและขจัดเสี้ยนบนขอบชิ้นส่วนได้อย่างมีประสิทธิภาพและสม่ำเสมอ ด้วยการตั้งโปรแกรมอย่างง่าย การเคลือบผิวป้องกันสนิมบนขอบคมทั้งหมดสามารถทำได้โดยอัตโนมัติ ช่วยเพิ่มความปลอดภัยของชิ้นส่วนและความสะดวกในการประกอบ เป็นกระบวนการต่อเนื่องที่ขาดไม่ได้ในสายการผลิตอัตโนมัติสมัยใหม่
NOBLE
เราให้บริการงานกัดขึ้นรูปด้วยเครื่อง CNC ความแม่นยำสูงสำหรับอุตสาหกรรมหลากหลายประเภท โดยใช้ เครื่องจักร กลหลายแกนขั้น สูง และดอกกัดคาร์ไบด์คุณภาพสูงที่มีให้เลือกครบครัน เราสามารถขึ้นรูปชิ้นงานที่มีรูปทรงซับซ้อนได้อย่างแม่นยำเป็นพิเศษ
ตั้งแต่การสร้างต้นแบบอย่างรวดเร็วไปจนถึงการผลิตจำนวนมาก เราส่งมอบชิ้นส่วนที่มีพื้นผิวเรียบเนียนเป็นเลิศและค่าความคลาดเคลื่อนที่แม่นยำ เพื่อให้มั่นใจถึงความน่าเชื่อถือและประสิทธิภาพสำหรับการใช้งานที่ต้องการความแม่นยำสูง ร่วมมือกับเราเพื่อผลลัพธ์การกัดขึ้นรูปที่มีประสิทธิภาพและคุณภาพสูง
คำถามที่พบบ่อย
นิยามพื้นฐานของการกัดปลาย (End Milling) คืออะไร?
การกัดปลาย (End milling) เป็นกระบวนการตัดเฉือนพื้นฐานที่ใช้เครื่องมือตัดแบบหมุนที่เรียกว่าดอกกัดปลาย เพื่อกำจัดวัสดุออกจากชิ้นงาน แตกต่างจากดอกสว่านที่ตัดในทิศทางตามแนวแกนเป็นหลัก คมตัดของดอกกัดปลายจะอยู่ทั้งบนเส้นรอบวงและบนหน้าตัดของดอกกัดปลาย
ข้อดีหลักของการใช้เครื่องกัดปลายคืออะไร?
ข้อดีที่สำคัญของการกัดปลาย ได้แก่ ความสามารถรอบด้านในการสร้างชิ้นส่วนที่มีรูปทรงหลากหลาย ความแม่นยำและผิวสำเร็จที่ยอดเยี่ยมเมื่อได้รับการปรับให้เหมาะสม ความเข้ากันได้กับวัสดุหลากหลายประเภท ตั้งแต่พลาสติกไปจนถึงโลหะผสมพิเศษ และอัตราการกำจัดวัสดุที่มีประสิทธิภาพ โดยเฉพาะอย่างยิ่งเมื่อใช้เครื่องมือที่ทันสมัยและกลยุทธ์ CNC
ปัจจัยสำคัญใดบ้างที่ส่งผลต่ออายุการใช้งานของเครื่องมือในการกัดปลาย (End Milling)?
อายุการใช้งานของเครื่องมือในการกัดปลายนั้นได้รับอิทธิพลหลักจากความแข็งและความสึกหรอของวัสดุชิ้นงาน พารามิเตอร์การตัด วัสดุและสารเคลือบของเครื่องมือ ประสิทธิภาพของการระบายความร้อนและการหล่อลื่น และความเสถียรของการตัดเฉือน
สารหล่อเย็น/สารหล่อลื่นมีความสำคัญมากแค่ไหนในกระบวนการกัดขึ้นรูปด้วยเครื่องกัดปลาย?
น้ำหล่อเย็นและสารหล่อลื่นมีความสำคัญอย่างยิ่งในการกัดขึ้นรูปด้วยดอกกัดปลายแหลมด้วยเหตุผลหลายประการ ช่วยระบายความร้อนออกจากบริเวณการตัด ลดแรงเสียดทานระหว่างเครื่องมือและชิ้นงาน ป้องกันการเชื่อมติดของเศษวัสดุ และช่วยให้การระบายเศษวัสดุดีขึ้น
การกัดปลาย (End Milling) แตกต่างจากกระบวนการตัดเฉือนอื่นๆ ที่ใช้กันทั่วไป เช่น การเจาะ หรือการกลึง อย่างไร?
การกัดปลายแตกต่างจากการเจาะและการกลึงอย่างพื้นฐาน ทั้งในด้านการเคลื่อนที่ของการตัดและขอบเขตการใช้งาน การเจาะออกแบบมาเพื่อสร้างรูทรงกลมโดยใช้แรงตามแนวแกน และการกลึงจะหมุนชิ้นงานกับเครื่องมือที่อยู่กับที่เพื่อสร้างรูปทรงกระบอก ในขณะที่การกัดปลายจะหมุนเครื่องมือเพื่อตัดในหลายทิศทาง ทำให้การกัดปลายมีความสามารถพิเศษในการสร้างร่อง ช่อง รูปทรงที่ซับซ้อน และพื้นผิว 3 มิติ ซึ่งไม่สามารถทำได้ด้วยการเจาะหรือการกลึงเพียงอย่างเดียว ทำให้มีความยืดหยุ่นทางเรขาคณิตมากขึ้นบนเครื่องจักรกล







