
ความหมายของ TItanium CNC CNC Mปวดเมื่อย?
การขึ้นรูปโลหะไทเทเนียมด้วยเครื่อง CNC เป็นกระบวนการผลิตที่ใช้เครื่องมือกลควบคุมด้วยคอมพิวเตอร์ (CNC) ในการตัดและขึ้นรูปโลหะไทเทเนียมอย่างแม่นยำ กล่าวโดยง่าย การขึ้นรูปโลหะไทเทเนียมด้วยเครื่อง CNC คือการควบคุมเครื่องมือตัดของเครื่องจักรขนาดใหญ่ผ่านซอฟต์แวร์คอมพิวเตอร์ที่ตั้งโปรแกรมไว้ล่วงหน้า เพื่อค่อยๆ กำจัดวัสดุออกจากแท่งโลหะไทเทเนียมแข็ง และในที่สุดก็ผลิตชิ้นส่วนที่ซับซ้อนและมีความแม่นยำสูงได้
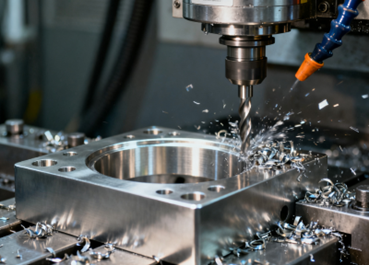
กระบวนการขึ้นรูปโลหะไทเทเนียมด้วยเครื่อง CNC นั้นมีความท้าทายอย่างยิ่ง เนื่องจากไทเทเนียมขึ้นชื่อเรื่องความแข็งแรงสูง น้ำหนักเบา และทนต่อการกัดกร่อนได้ดีเยี่ยม แต่ในขณะเดียวกันก็แข็งมากและนำความร้อนได้ไม่ดี ซึ่งอาจทำให้เครื่องมือสึกหรอเร็วและเกิดความร้อนสูงเกินไปในระหว่างการขึ้นรูป ดังนั้น การขึ้น รูปโลหะไทเทเนียมด้วย เครื่อง CNC ให้ประสบความสำเร็จ จึงต้องอาศัยอุปกรณ์ระดับมืออาชีพ ความรู้เกี่ยวกับเครื่องมือเฉพาะ พารามิเตอร์การตัดที่เหมาะสม และประสบการณ์ที่มากมาย
กระบวนการขึ้นรูปไทเทเนียมด้วยเครื่อง CNC ทำงานอย่างไร?
การขึ้นรูปไทเทเนียมด้วยเครื่อง CNC เป็นกระบวนการผลิตแบบลดเนื้อวัสดุที่มีความแม่นยำสูงและเป็นระบบอัตโนมัติ โดยพื้นฐานแล้ว เครื่อง CNC คือเครื่องจักรที่ควบคุมด้วยคอมพิวเตอร์ ซึ่งค่อยๆ แปรรูปชิ้นงานโลหะไทเทเนียมให้เป็นชิ้นส่วนรูปทรงสามมิติตามที่ออกแบบไว้ผ่านกระบวนการตัด
ขั้นตอนการทำงานของการขึ้นรูปชิ้นงานไทเทเนียมด้วยเครื่อง CNC สามารถสรุปได้เป็นขั้นตอนหลักดังต่อไปนี้:
- การออกแบบดิจิทัล: กระบวนการทั้งหมดเริ่มต้นด้วยการสร้างแบบจำลองดิจิทัลสามมิติของชิ้นส่วนโดยใช้ซอฟต์แวร์ CAD
- การเขียนโปรแกรม: วิศวกรใช้ซอฟต์แวร์ CAM ในการแปลงแบบจำลอง 3 มิติให้เป็นโปรแกรมการตัดเฉือนที่เครื่อง CNC สามารถเข้าใจได้ โปรแกรมนี้จะวางแผนพารามิเตอร์ทั้งหมดอย่างแม่นยำ เช่น เส้นทางการเคลื่อนที่ของเครื่องมือ ความเร็วรอบของแกนหมุน อัตราการป้อน และความลึกของการตัด ซึ่งมีความสำคัญอย่างยิ่งสำหรับการตัดเฉือนโลหะไทเทเนียมที่แข็ง
- งานเตรียมความพร้อม: บนเครื่องมือกล ผู้ปฏิบัติงานต้องยึดชิ้นงานโลหะไทเทเนียมให้แน่นและติดตั้งเครื่องมือตัดพิเศษที่เหมาะสม เนื่องจากไทเทเนียมติดไฟง่ายและไวต่อความร้อน จึงต้องเตรียมระบบหล่อเย็นแรงดันสูงไว้ด้วย
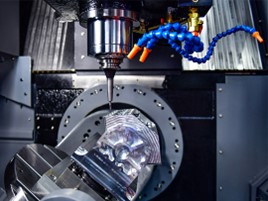
- เครื่องจักรกลที่มีความแม่นยำ: หลังจากเริ่มโปรแกรมแล้ว เครื่องมือกล CNC จะทำงานโดยอัตโนมัติตามคำสั่ง ในขณะที่หมุนด้วยความเร็วสูง เครื่องมือตัดจะเคลื่อนที่ไปตามเส้นทางที่กำหนดไว้ล่วงหน้า โดยจะกำจัดเศษโลหะขนาดเล็กออกจากแท่งไทเทเนียมอย่างต่อเนื่อง กระบวนการทั้งหมดอาจเกี่ยวข้องกับการใช้เครื่องมือตัดหลายชนิดสำหรับการกลึงหยาบ การกลึงกึ่งละเอียด และการกลึงละเอียดเพื่อให้ได้ขนาดและผิวสำเร็จสุดท้าย
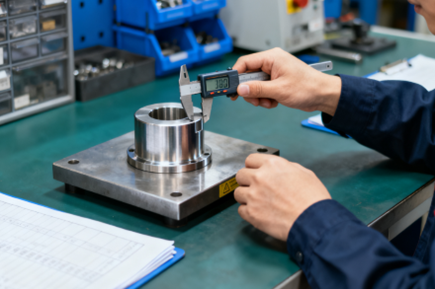
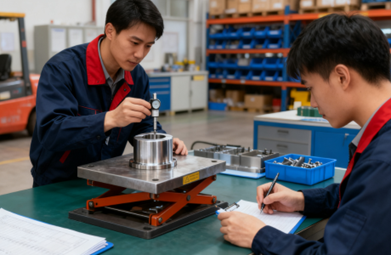
- หลังการประมวลผลและการตรวจสอบ: หลังจากกระบวนการกลึงเสร็จสิ้น ชิ้นส่วนจะถูกนำออกจากแม่พิมพ์และผ่านกระบวนการหลังการผลิตที่จำเป็น เช่น การลบคม การขัดเงา การอบชุบความร้อน หรือการทำความสะอาด สุดท้าย ชิ้นส่วนจะได้รับการตรวจสอบอย่างเข้มงวดโดยใช้เครื่องมือวัดความแม่นยำสูง เพื่อให้แน่ใจว่าตรงตามข้อกำหนดในแบบร่างอย่างครบถ้วน
เหตุใดไทเทเนียมจึงยากต่อการขึ้นรูปด้วยเครื่องจักร?
ความยากลำบากในการขึ้นรูปโลหะไทเทเนียมส่วนใหญ่เกิดจากผลรวมของคุณสมบัติทางกายภาพและเคมีที่โดดเด่นหลายประการของไทเทเนียม คุณสมบัติเหล่านี้เป็นข้อดีในชิ้นส่วนสำเร็จรูป แต่ก็ก่อให้เกิดความท้าทายอย่างมากในระหว่างกระบวนการขึ้นรูป
เหตุผลหลักมีดังต่อไปนี้:
ค่าการนำความร้อนต่ำ
ไทเทเนียมมีค่าการนำความร้อนต่ำมาก ความร้อนที่เกิดขึ้นระหว่างกระบวนการตัดจึงยากที่จะระบายออกไปได้อย่างรวดเร็วผ่านชิ้นส่วนไทเทเนียมเองหรือเศษวัสดุ ส่งผลให้ความร้อนส่วนใหญ่กระจุกตัวอยู่ที่ปลายเครื่องมือตัด ทำให้เกิดอุณหภูมิสูงมากเฉพาะจุดที่ปลายเครื่องมือ ส่งผลให้เกิดการสึกหรอและทื่อเร็วขึ้น
แนวโน้มการแข็งตัวของงาน
ไทเทเนียมมีความแข็งแรงสูงที่อุณหภูมิสูง แต่ในระหว่างการตัด ผิวของมันจะเกิดการ "แข็งตัวจากการทำงาน" ในกระบวนการนี้ บริเวณที่ถูกตัดจะแข็งตัวขึ้นอย่างมากเนื่องจากการเสียรูปพลาสติก บริเวณที่แข็งตัวนี้จะมีความเหนียวมากกว่าวัสดุพื้นฐานมาก ส่งผลให้เครื่องมือต้องตัดผิวที่แข็งตัวขึ้นเรื่อยๆ ซึ่งก่อให้เกิดแรงต้านการตัดมหาศาลและเร่งการสึกหรอของเครื่องมือ
ปฏิกิริยาเคมี
เนื่องจากไทเทเนียมมีปฏิกิริยาทางเคมีสูงที่อุณหภูมิสูง จึงมีแนวโน้มที่จะเกาะติดกับวัสดุของเครื่องมือตัดหลายชนิด การเกาะติดนี้ส่งผลให้เกิดการสะสมของคราบที่ขอบของเครื่องมือ และคราบที่ไม่เสถียรเหล่านี้จะหลุดออกเป็นระยะ เมื่อหลุดออกแล้ว ไม่เพียงแต่จะทำให้พื้นผิวที่ผ่านการกลึงเสียหายเท่านั้น แต่ยังทำให้เศษวัสดุของเครื่องมือหลุดออกมาด้วย ส่งผลให้เครื่องมือชำรุดก่อนเวลาอันควร
โมดูลัสความยืดหยุ่นต่ำ
ไทเทเนียมมีความแข็งแกร่งค่อนข้างต่ำ ซึ่งหมายความว่ามันมีแนวโน้มที่จะเกิด "การเสียรูปทรงแบบยืดหยุ่น" หรือยุบตัวลงภายใต้แรงตัด สิ่งนี้จะทำให้เกิดการสั่นสะเทือน รอยย่น และทำให้ยากต่อการรักษาความคลาดเคลื่อนที่แม่นยำ ปัญหานี้เด่นชัดเป็นพิเศษเมื่อทำการตัดเฉือนโครงสร้างผนังบาง
ไทเทเนียมชนิดต่างๆ ที่ใช้ในการขึ้นรูปด้วยเครื่อง CNC
ไททาเนียมเกรด 1
- คุณสมบัติ: นุ่มที่สุด ยืดหยุ่นที่สุด และแปรรูปได้ง่ายที่สุด
- ข้อดี: ทนทานต่อการกัดกร่อนสูงและขึ้นรูปได้ดี
ไททาเนียมเกรด 2
- สิ่งอำนวยความสะดวก: แข็งกว่าเกรด 1 เล็กน้อย และมีความแข็งแรงเชิงกลสูงกว่า
- ข้อดี: สมดุลที่ยอดเยี่ยมระหว่างความแข็งแรงและความสามารถในการแปรรูป
ไททาเนียมเกรด 3
- คุณสมบัติ: ความแข็งแรงระดับปานกลาง แข็งกว่าเกรด 1 และ 2
- ข้อดี: มีคุณสมบัติทนทานต่อการกัดกร่อนและคุณสมบัติทางกลที่ดีเยี่ยม
Ti-6Al-4V (เกรด 5)
- สิ่งอำนวยความสะดวก:โลหะผสมไทเทเนียมชนิดนี้ครองส่วนแบ่งตลาดมากกว่า 50% และมีคุณสมบัติทางกลที่ดีเยี่ยม
- ข้อดี: มีความแข็งแรงสูง น้ำหนักเบา ทนต่ออุณหภูมิสูง และเชื่อมได้ง่าย
Ti-6Al-4V ELI (เกรด 23)
- สิ่งอำนวยความสะดวก: สิ่งเจือปนน้อยลง ความทนทานสูงขึ้น
- ข้อดี: มีคุณสมบัติเข้ากันได้ดีกับร่างกาย เหมาะสำหรับอุตสาหกรรมการแพทย์
การเลือกเครื่องมือตัดที่เหมาะสมสำหรับการกลึงโลหะผสมไทเทเนียม
วัสดุเครื่องมือ
โลหะผสมไทเทเนียมมีความแข็งแรงและมีแนวโน้มที่จะแข็งตัวขึ้นเมื่อใช้งาน จึงจำเป็นต้องใช้ฐานเครื่องมือที่มีความเหนียวและความทนทานต่อแรงกระแทกสูง เป้าหมายคือการป้องกันไม่ให้เครื่องมือบิ่น
เราต้องใช้สารเคลือบ PVD วัสดุที่เหมาะสมได้แก่ ไทเทเนียม อะลูมิเนียมไนไตรด์ หรือโครเมียมอะลูมิเนียมไนไตรด์ สารเคลือบนี้มีหน้าที่สำคัญสองประการ ประการแรก ช่วยลดปฏิกิริยาทางเคมี ป้องกันไม่ให้ไทเทเนียมเกาะติดกับเครื่องมือ ประการที่สอง มีค่าการนำความร้อนต่ำ จึงทำหน้าที่เป็นฉนวน ความร้อนส่วนใหญ่จะถูกระบายออกไปโดยเศษวัสดุ การป้องกันนี้ช่วยให้ฐานเครื่องมือเย็นและแข็ง ป้องกันไม่ให้อ่อนตัวลง
เรขาคณิตของเครื่องมือ
รูปทรงเรขาคณิตของเครื่องมือตัดต้องเอื้อต่อการกำจัดเศษวัสดุและลดแรงต้านในการตัด มุมเกลียวขนาดใหญ่ช่วยให้คมตัดตัดเข้าและออกจากวัสดุได้อย่างราบรื่นและค่อยเป็นค่อยไป ทำให้กระบวนการตัดเบาลงและลดแรงกดบนพื้นผิวที่ผ่านการกลึง
มุมคายเศษที่แหลมคมสามารถลดแรงตัดและความร้อนจากการตัดได้อย่างมาก อย่างไรก็ตาม เพื่อให้ได้สมดุลระหว่างความแข็งแรงและป้องกันการบิ่น คมตัดเองจำเป็นต้องได้รับการขัดเงาหรือเจียรแต่งอย่างเหมาะสม กล่าวคือ รักษาความคมของมุมคายเศษไว้ในขณะที่ทำให้คมตัดมีส่วนโค้งเล็กน้อย เพื่อให้ได้สมดุลที่ดีที่สุดระหว่างความคมและความทนทาน
ประเภทเครื่องมือ
เครื่องมือตัดแบบรางทั่วไปไม่เหมาะสำหรับการตัดเฉือนโลหะผสมไทเทเนียม ควรให้ความสำคัญกับเครื่องมือตัดที่ออกแบบมาเป็นพิเศษจากผู้ผลิตเครื่องมือสำหรับโลหะผสมไทเทเนียมหรือซูเปอร์อัลลอย เครื่องมือตัดเหล่านี้มักผสมผสานรูปทรงเรขาคณิตที่เหมาะสมที่สุดและร่องตัดแบบพิเศษเข้าด้วยกัน
ร่องระบายเศษโลหะที่กว้างและเรียบลื่นช่วยให้เศษโลหะผสมไทเทเนียมที่มีลักษณะยาวและม้วนงอสามารถระบายออกได้อย่างราบรื่นและไม่ติดขัด
ระบายความร้อนอย่างมีประสิทธิภาพ
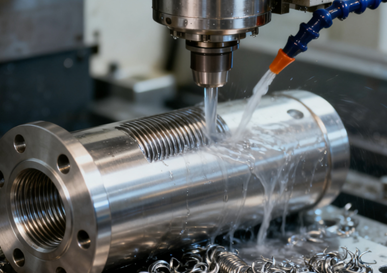
เนื่องจากโลหะผสมไทเทเนียมมีค่าการนำความร้อนต่ำ ความร้อนจากการตัดจึงกระจุกตัวอยู่ที่คมตัดของเครื่องมือเป็นอย่างมาก ดังนั้นการระบายความร้อนจึงมีความสำคัญอย่างยิ่ง เครื่องมือกลต้องติดตั้งระบบระบายความร้อนภายในแรงดันสูง และแรงดันของสารหล่อเย็นควรสูงกว่า 7 MPa
น้ำหล่อเย็นแรงดันสูงสามารถแทรกซึมเข้าไปในบริเวณการตัด ช่วยลดอุณหภูมิได้อย่างมีประสิทธิภาพ ที่สำคัญกว่านั้นคือ มันสามารถสลายเศษโลหะที่ติดอยู่บนคมตัดและพัดพาออกไปด้วยแรงกระแทกอันทรงพลัง ป้องกันการเสียดสีซ้ำระหว่างเศษโลหะกับเครื่องมือและชิ้นงาน
กระบวนการที่เข้มงวด
การกลึงโลหะผสมไทเทเนียมมีความไวต่อการสั่นสะเทือนอย่างมาก การสั่นไหวเพียงเล็กน้อยก็จะทำให้เครื่องมือเสียหายเร็วขึ้น ดังนั้นจึงจำเป็นต้องเลือกเครื่องมือกลึงที่มีความแข็งแรงสูงมาก และใช้ตัวจับยึดเครื่องมือที่สั้นและหนาเพื่อลดระยะยื่นของเครื่องมือให้น้อยที่สุด เพื่อเพิ่มความแข็งแรงของระบบโดยรวมให้สูงสุด
ในขณะเดียวกัน จำเป็นต้องกำหนดกลยุทธ์การเปลี่ยนเครื่องมือเชิงป้องกัน โดยเปลี่ยนเครื่องมืออย่างสม่ำเสมอตามระยะเวลาหรือปริมาณการทำงาน แทนที่จะรอจนกว่าเครื่องมือจะสึกหรอหมดสภาพ
สำคัญ หลังการประมวลผล สำหรับชิ้นส่วนไทเทเนียมที่ขึ้นรูปด้วยเครื่อง CNC
ขัด
หลังจากทำการขึ้นรูปโลหะผสมไทเทเนียมด้วยเครื่อง CNC แล้ว จะเกิดเสี้ยนเล็กๆ ที่คมตามขอบ รู และรูขวางของชิ้นส่วน ซึ่งต้องกำจัดออกอย่างระมัดระวังโดยใช้เครื่องมือเฉพาะทาง
หากยังมีเศษโลหะตกค้างอยู่ เศษเหล่านั้นจะไม่เพียงส่งผลต่อความปลอดภัยในการประกอบและการใช้งานชิ้นส่วนเท่านั้น แต่ในงานที่ต้องรับแรงกดสูงในอุตสาหกรรมการบินและอวกาศหรือทางการแพทย์ เศษโลหะที่ตกค้างอาจหลุดร่วงกลายเป็นเศษโลหะขนาดเล็ก ส่งผลให้ระบบทำงานล้มเหลวหรือเกิดการอักเสบของเนื้อเยื่อรอบๆ อุปกรณ์ฝังในร่างกายได้ ดังนั้นจึงต้องทำความสะอาดอย่างทั่วถึง

การบำบัดด้วยการหลอม
การขึ้นรูปด้วยเครื่อง CNC เป็นกระบวนการกำจัดวัสดุที่รบกวนสมดุลความเค้นภายในของวัสดุ ส่งผลให้เกิดความเค้นตกค้างภายในชิ้นส่วน ความเค้นภายในนี้จะทำให้ชิ้นส่วนค่อยๆ เสียรูปทรงหลังจากขึ้นรูปหรือระหว่างการใช้งานในภายหลัง
การอบอ่อนเพื่อลดความเค้น (stress annealing) เป็นกระบวนการที่ชิ้นส่วนไทเทเนียมถูกคงไว้ที่อุณหภูมิที่กำหนดเป็นระยะเวลาที่เพียงพอ ทำให้โมเลกุลภายในสามารถจัดเรียงตัวใหม่และฟื้นตัวได้ ซึ่งสามารถลดหรือกำจัดความเค้นภายในที่เป็นอันตรายได้อย่างมีประสิทธิภาพและเห็นผลชัดเจน ส่งผลให้ความเสถียรของขนาดและความน่าเชื่อถือในระยะยาวของชิ้นส่วนดีขึ้นอย่างมาก ซึ่งมีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนที่ต้องการความแม่นยำสูง
การเป่าด้วยทราย
การพ่นทรายเป็นการใช้เทคโนโลยีพ่นอนุภาคขัดละเอียดด้วยความเร็วสูงเพื่อกระแทกพื้นผิวของชิ้นส่วน โดยมีวัตถุประสงค์หลักสามประการ:
- เพื่อลบรอยเครื่องมือ รอยขีดข่วน และตำหนิเล็กน้อยอื่นๆ บนพื้นผิวที่เกิดขึ้นระหว่างการกลึง ทำให้พื้นผิวดูเรียบเนียนยิ่งขึ้น
- เพื่อให้ได้พื้นผิวที่ด้านหรือไม่มีประกายอย่างสม่ำเสมอ ช่วยเพิ่มความสวยงามและสัมผัสที่ดีขึ้น
- กระบวนการนี้สามารถเตรียมพื้นผิวที่สะอาดกว่า มีกิจกรรมและความหยาบที่เหมาะสม ก่อนการทำอะโนไดซ์หรือการเคลือบผิวในขั้นตอนต่อไป ซึ่งจะช่วยเพิ่มการยึดเกาะของสารเคลือบ นี่เป็นกระบวนการสำคัญที่เชื่อมโยงขั้นตอนก่อนหน้าและขั้นตอนถัดไป
ขัด
สำหรับชิ้นส่วนที่ต้องการความเรียบผิวสูง เช่น อุปกรณ์ทางการแพทย์ หรือชิ้นส่วนที่สัมผัสกับของเหลว จำเป็นต้องใช้การขัดเงาหรือการเจียรด้วยเครื่องจักร
การขัดเงาใช้สารขัดเงาหรือล้อขัดที่มีความละเอียดมากขึ้นเรื่อยๆ เพื่อขจัดความไม่เรียบของพื้นผิวในระดับไมครอนโดยอาศัยแรงเสียดทานทางกายภาพ จนได้พื้นผิวที่เรียบเนียนเหมือนกระจกในที่สุด
พื้นผิวที่เรียบลื่นเป็นพิเศษสามารถลดความเสี่ยงของการเกาะติดและการแพร่กระจายของแบคทีเรียได้อย่างมาก เพิ่มความเข้ากันได้ทางชีวภาพของอุปกรณ์ทางการแพทย์ และยังช่วยลดความต้านทานการไหลของของเหลวได้อย่างมีนัยสำคัญ ซึ่งจะช่วยปรับปรุงประสิทธิภาพของระบบไฮดรอลิกหรือนิวแมติกได้
อโนไดซ์
การชุบอะโนไดซ์เป็นเทคโนโลยีการปรับสภาพพื้นผิวด้วยไฟฟ้าเคมีที่สร้างฟิล์มออกไซด์หนาและแน่นบนพื้นผิวของชิ้นส่วนไทเทเนียม ฟิล์มออกไซด์นี้สามารถเพิ่มความต้านทานการกัดกร่อนและความต้านทานการสึกหรอของพื้นผิวชิ้นส่วนได้อย่างมาก
ด้วยการควบคุมความหนาของฟิล์มออกไซด์ สามารถสร้างสีสันสดใสต่างๆ ได้โดยอาศัยปรากฏการณ์การแทรกสอดของแสง สีเหล่านี้ไม่เพียงแต่ใช้สำหรับการระบุแบรนด์สินค้าและความแตกต่างทางด้านสุนทรียภาพเท่านั้น แต่ที่สำคัญกว่านั้น ความแตกต่างของสีสามารถช่วยให้การควบคุมคุณภาพและการจัดการล็อตสินค้าในระหว่างการผลิตเป็นไปอย่างรวดเร็ว
งานทำความสะอาดและบรรจุภัณฑ์
หลังจากดำเนินการตามขั้นตอนข้างต้นทั้งหมดแล้ว อาจยังมีสารกัดกร่อน จาระ หรือสารเคมีหลงเหลืออยู่บนพื้นผิวของชิ้นส่วน จึงจำเป็นต้องใช้ตัวทำละลายที่มีความบริสุทธิ์สูง น้ำปราศจากไอออน และการทำความสะอาดอย่างทั่วถึงในสภาพแวดล้อมที่สะอาดเป็นพิเศษ เพื่อให้มั่นใจได้ถึงความสะอาดอย่างแท้จริง
หลังจากทำความสะอาดเสร็จแล้ว ควรใช้บรรจุภัณฑ์แบบสุญญากาศหรือบรรจุภัณฑ์ที่ป้องกันด้วยก๊าซเฉื่อยทันที เพื่อป้องกันไม่ให้ชิ้นส่วนไทเทเนียมปนเปื้อนและเกิดการออกซิเดชันจากรอยนิ้วมือ ฝุ่น หรือความชื้นระหว่างการขนส่งและการจัดเก็บ เพื่อให้มั่นใจว่าผลิตภัณฑ์จะส่งถึงมือลูกค้าในสภาพที่สมบูรณ์
ความท้าทายทั่วไปในการขึ้นรูปไทเทเนียมด้วยเครื่องจักร
การสึกหรอของเครื่องมือ
โลหะผสมไทเทเนียมมีความแข็งแรงสูงและสามารถคงความแข็งแรงไว้ได้ที่อุณหภูมิสูง ซึ่งส่งผลให้มีความต้านทานการตัดสูงมาก ในขณะเดียวกัน การนำความร้อนที่ต่ำมากหมายความว่าความร้อนจำนวนมากที่เกิดขึ้นระหว่างกระบวนการตัดไม่สามารถระบายออกไปได้อย่างรวดเร็วผ่านชิ้นงานหรือเศษวัสดุ แต่จะกระจุกตัวอยู่ในบริเวณเล็กๆ บนคมตัด สภาพแวดล้อมที่มีอุณหภูมิสูงและความดันสูงนี้จะเร่งการสึกหรอแบบเสียดสีและการสึกหรอแบบแพร่กระจายของเครื่องมือตัด และเนื่องจากความสัมพันธ์ทางเคมีระหว่างไทเทเนียมกับวัสดุของเครื่องมือตัด จะทำให้เกิดการสึกหรอแบบยึดติด
การชุบแข็งในการทำงาน
เมื่อโลหะผสมไทเทเนียมผ่านกระบวนการทางกล ชั้นผิวของวัสดุจะแข็งตัวอย่างมากเนื่องจากการเสียรูปพลาสติก ปรากฏการณ์นี้เรียกว่า การแข็งตัวจากการทำงาน (work hardening)
หากในระหว่างกระบวนการตัด เครื่องมือไม่ได้ "ตัด" ด้วยคมมีด แต่ "บีบ" วัสดุ หรือหากอัตราการป้อนต่ำเกินไป ทำให้ปลายเครื่องมือเสียดสีกับชั้นที่แข็งตัวซ้ำๆ ปรากฏการณ์นี้จะยิ่งรุนแรงขึ้น ชั้นที่แข็งตัวที่เกิดขึ้นจะทำให้การตัดในครั้งต่อไปเป็นไปได้ยากมาก เหมือนกับการตัดเปลือกแข็ง ซึ่งจะเร่งการสึกหรอของเครื่องมือและส่งผลกระทบอย่างร้ายแรงต่อความสมบูรณ์และความแข็งแรงต่อความล้าของพื้นผิวที่ผ่านการกลึง
การควบคุมชิป
เศษโลหะผสมไทเทเนียมมีลักษณะบาง ไม่ต่อเนื่อง และร้อนจัด หากไม่กำจัดออกอย่างรวดเร็ว เศษเหล่านี้จะสะสมอยู่ใกล้คมตัด ทำให้เกิดแรงเสียดทานรอง สร้างความร้อนเพิ่มขึ้น และก่อให้เกิดวงจรที่เลวร้าย ซึ่งจะทำลายเครื่องมือและชิ้นงาน และในกรณีที่รุนแรง ความร้อนที่สะสมอาจทำให้ไทเทเนียมติดไฟ ก่อให้เกิดอันตรายจากไฟไหม้ โดยเฉพาะอย่างยิ่งหากใช้สารหล่อเย็นที่มีส่วนผสมของน้ำมัน
ความแข็งต่ำ
ค่าโมดูลัสความยืดหยุ่นต่ำของไทเทเนียมทำให้มีความแข็งแกร่งต่ำ มันเสียรูปและสั่นสะเทือนได้ง่ายภายใต้แรงตัด นี่เป็นปัญหาสำคัญเมื่อทำการตัดเฉือนชิ้นส่วนที่มีผนังบางหรือเรียว การสั่นสะเทือนส่งผลเสียต่อความแม่นยำ ทำให้เกิดรอยขีดข่วน และทำให้ชิ้นงานดีดกลับหลังจากตัด ทำให้ยากมากที่จะรักษาค่าความคลาดเคลื่อนที่แคบได้อย่างสม่ำเสมอ ซึ่งต้องอาศัยทั้งทักษะของผู้ปฏิบัติงานและความเสถียรของเครื่องมืออย่างมาก
การยึดเกาะของวัสดุ
ไทเทเนียมจะเกิดปฏิกิริยาทางเคมีและยึดติดกับวัสดุของเครื่องมือหลายชนิดที่อุณหภูมิสูง ซึ่งจะทำให้วัสดุไทเทเนียม "เชื่อมเย็น" เข้ากับคมตัด ทำให้เกิดคมตัดที่หนาขึ้น
คมตัดที่สะสมมักจะไม่เสถียรและจะหลุดออกเป็นระยะ เมื่อเกิดขึ้นแล้ว มันจะเปลี่ยนมุมทางเรขาคณิตที่แท้จริงของเครื่องมือและส่งผลกระทบต่อกระบวนการตัด เมื่อมันหลุดออก มันมักจะดึงเอาสารเคลือบผิวบนเครื่องมือตัดออกไปด้วย และอาจรวมถึงวัสดุพื้นฐาน ทำให้เครื่องมือแตกหักและทิ้งรอยตำหนิบนพื้นผิวที่ผ่านการกลึง ซึ่งส่งผลกระทบอย่างร้ายแรงต่อคุณภาพของพื้นผิว
วิธีลดต้นทุนโครงการการผลิตชิ้นงานไทเทเนียมด้วยเครื่อง CNC
เพิ่มประสิทธิภาพการออกแบบ
ควรใช้มุมโค้งมนแทนมุมแหลมเพื่อรักษาความเร็วในการตัดและลดเวลาในการกลึง หลีกเลี่ยงการกลึงโพรงลึก เนื่องจากต้องใช้เครื่องมือที่อ่อนแอและยาว ซึ่งทำให้เกิดการสั่นสะเทือนและต้องกลึงซ้ำหลายครั้งอย่างช้าๆ นอกจากนี้ ควรผ่อนปรนค่าความคลาดเคลื่อนสำหรับชิ้นส่วนที่ไม่สำคัญ เนื่องจากข้อกำหนดที่เข้มงวดเกินไปจะทำให้กระบวนการมีราคาแพงขึ้นและเพิ่มต้นทุนอย่างมาก การเปลี่ยนแปลงการออกแบบง่ายๆ เพียงเล็กน้อยก็สามารถประหยัดเวลาและเงินได้อย่างมาก
เลือกวัสดุอย่างชาญฉลาด
ภายใต้เงื่อนไขที่ต้องตรงตามข้อกำหนดด้านประสิทธิภาพ ให้เลือกเกรดโลหะผสมไทเทเนียมที่ประหยัดที่สุด ตัวอย่างเช่น หากไม่ใช่ชิ้นส่วนโครงสร้างที่รับน้ำหนักมาก อาจพิจารณาใช้ไทเทเนียมบริสุทธิ์สำหรับอุตสาหกรรมที่มีราคาต่ำกว่าได้
ในขณะเดียวกัน พยายามเลือกวัสดุต้นแบบที่มีรูปทรงและขนาดใกล้เคียงกับชิ้นส่วนสุดท้ายมากที่สุด เพื่อลดปริมาณส่วนเผื่อที่ต้องตัดออกให้น้อยที่สุด
เพิ่มประสิทธิภาพการตัดเฉือนให้สูงสุด
การใช้ซอฟต์แวร์ CAM ขั้นสูงและการนำกลยุทธ์การกำหนดเส้นทางการตัดเฉือนที่มีประสิทธิภาพมาใช้ เช่น การกัดแบบไดนามิก ช่วยให้สามารถตัดได้ลึกขึ้นและป้อนชิ้นงานได้ในอัตราที่สูงขึ้น โดยรักษาภาระของเครื่องมือให้คงที่และการป้อนชิ้นงานอย่างต่อเนื่อง ซึ่งช่วยลดเวลาในการตัดเฉือนได้อย่างมาก
วางแผนลำดับการตัดเฉือนอย่างเหมาะสมและลดจำนวนครั้งในการจับยึดชิ้นงาน เนื่องจากแต่ละครั้งที่จับยึดชิ้นงานใหม่จะเพิ่มเวลาและข้อผิดพลาด ภายใต้เงื่อนไขของการรักษาคุณภาพ ควรใช้เครื่องมือที่มีเส้นผ่านศูนย์กลางใหญ่กว่าสำหรับการตัดเฉือนหยาบให้มากที่สุดเท่าที่จะเป็นไปได้ เพื่อให้สามารถกำจัดวัสดุได้อย่างรวดเร็ว
เลือกซัพพลายเออร์ที่เชื่อถือได้
การเลือกพันธมิตรที่มีความเชี่ยวชาญด้านการกลึงโลหะผสมไทเทเนียมเป็นสิ่งสำคัญอย่างยิ่ง แม้ว่าราคาต่อหน่วยอาจจะไม่ต่ำที่สุด แต่ฝีมือระดับมืออาชีพ พารามิเตอร์ที่เหมาะสม เครื่องมือตัดที่เหมาะสม และประสบการณ์ที่มากมาย สามารถช่วยหลีกเลี่ยงต้นทุนแฝงต่างๆ เช่น ความเสียหายของเครื่องมือบ่อยครั้ง การทิ้งชิ้นงาน และการหยุดทำงานของเครื่องจักรได้
ในฐานะพันธมิตรทางธุรกิจมืออาชีพ NOBLE สามารถลดต้นทุนรวมในการเป็นเจ้าของของคุณได้ด้วยอัตราความสำเร็จสูง ประสิทธิภาพสูง และผลผลิตคุณภาพสูง
วางแผนการผลิตเป็นชุดอย่างชาญฉลาด
ต้นทุนการผลิตชิ้นส่วนทีละชิ้นนั้นสูงกว่าการผลิตจำนวนมาก หากเป็นไปได้ การรวมชิ้นส่วนที่เหมือนกันหลายชิ้นเข้าด้วยกันเพื่อการผลิต หรือการกลึงชิ้นส่วนขนาดเล็กต่างๆ บนแผ่นโลหะแผ่นเดียว จะช่วยกระจายต้นทุนคงที่ เช่น เวลาในการตั้งโปรแกรม การจับยึด และการเตรียมอุปกรณ์ได้อย่างมาก
ตรวจสอบให้แน่ใจว่าได้ควบคุมคุณภาพอย่างเข้มงวด
ก่อนเริ่มโครงการ ควรชี้แจงคุณสมบัติหลัก วิธีการทดสอบ และเกณฑ์การยอมรับกับผู้ดำเนินการให้ชัดเจน เพื่อป้องกันการทำงานซ้ำหรือข้อพิพาทที่เกิดจากความเข้าใจผิดในภายหลัง
การสูญเสียชิ้นส่วนโลหะผสมไทเทเนียมที่ถูกทิ้งในขั้นตอนสุดท้ายของการกลึง ไม่เพียงแต่เป็นการสูญเสียวัตถุดิบเท่านั้น แต่ยังรวมถึงชั่วโมงการกลึงและทรัพยากรอุปกรณ์ที่ลงทุนไปก่อนหน้านี้ด้วย

การประยุกต์ใช้งานเครื่องจักรกลซีเอ็นซีไททาเนียม
การบินและอวกาศ
อุตสาหกรรมการบินและอวกาศเป็นสาขาที่มีการประยุกต์ใช้ CNC กับไทเทเนียมอย่างกว้างขวางที่สุดและมีความต้องการสูงที่สุด โลหะผสมไทเทเนียมใช้ในการผลิตชิ้นส่วนสำคัญของเครื่องยนต์อากาศยาน เช่น ใบพัดพัดลม จานและใบพัดคอมเพรสเซอร์ รวมถึงชิ้นส่วนโครงสร้างลำตัวเครื่องบิน เช่น ขาลงจอดและตัวเชื่อมปีก ชิ้นส่วนเหล่านี้ต้องมีความน่าเชื่อถือและอายุการใช้งานสูงมากภายใต้สภาวะอุณหภูมิสูง ความเครียดสูง และสภาพแวดล้อมที่กัดกร่อน
บริการทางการแพทย์
ไทเทเนียมกลายเป็นวัสดุที่ได้รับความนิยมสำหรับการใช้ในอุปกรณ์ปลูกถ่ายทางการแพทย์ เนื่องจากมีคุณสมบัติเข้ากันได้ดีกับร่างกายและทนต่อการกัดกร่อนจากของเหลวในร่างกาย
การตัดเฉือนด้วยเครื่อง CNC ถูกนำมาใช้ในการผลิตข้อต่อเทียม แผ่นกระดูก สกรูยึดกระดูก รากฟันเทียม และเครื่องมือผ่าตัด ชิ้นส่วนเหล่านี้มีความต้องการสูงมากในด้านความเรียบของพื้นผิว ความแม่นยำ และความปลอดเชื้อ
ยานยนต์สมรรถนะสูง
ในรถแข่งและรถสปอร์ตสมรรถนะสูง การลดน้ำหนักเป็นกุญแจสำคัญในการเพิ่มความเร็วและประสิทธิภาพ
ชิ้นส่วน CNC ที่ทำจากไทเทเนียมถูกนำมาใช้ในการผลิตก้านลูกสูบ วาล์ว ชิ้นส่วนช่วงล่าง และระบบไอเสียของเครื่องยนต์ ชิ้นส่วนเหล่านี้สามารถทนต่อความเร็วในการหมุนและอุณหภูมิสูงมาก ในขณะเดียวกันก็ช่วยลดมวลที่ไม่ได้รับการรองรับและเพิ่มประสิทธิภาพการควบคุมรถได้อย่างมาก
ป้องกัน
การประยุกต์ใช้ไทเทเนียมในด้านนี้คล้ายคลึงกับการใช้งานในอุตสาหกรรมการบินและอวกาศ แต่เน้นความทนทานและความน่าเชื่อถือในสภาพแวดล้อมที่รุนแรงมากกว่า
ชิ้นส่วนไทเทเนียมที่ขึ้นรูปด้วยเครื่อง CNC ถูกนำมาใช้ในการผลิตยานเกราะ เรือรบ ขีปนาวุธ จรวด รวมถึงอุปกรณ์น้ำหนักเบาและระบบอาวุธที่ทหารใช้
สินค้าอุปโภคบริโภคระดับพรีเมียม
เพื่อให้ได้วัสดุที่มีน้ำหนักเบาและประสิทธิภาพสูงสุด ผลิตภัณฑ์ระดับไฮเอนด์บางชนิดจึงใช้การขึ้นรูปด้วยเครื่อง CNC จากไทเทเนียม ตัวอย่างเช่น เฟรมและชิ้นส่วนจักรยานระดับไฮเอนด์ หัวไม้กอล์ฟ อุปกรณ์ปีนเขา ตัวเรือนนาฬิการะดับไฮเอนด์ และกรอบแว่นตาระดับไฮเอนด์ เป็นต้น
NOBLE's การตัดเฉือน CNC ไทเทเนียม Service
เมื่อโครงการของคุณต้องการคุณสมบัติพิเศษของไทเทเนียม คุณจำเป็นต้องมีพันธมิตรด้านการผลิตที่มีความเชี่ยวชาญที่ได้รับการพิสูจน์แล้ว NOBLE คือคำตอบนั้น บริการการผลิตชิ้นส่วนไทเทเนียมด้วยเครื่อง CNC ของเราสร้างขึ้นบนพื้นฐานของ:
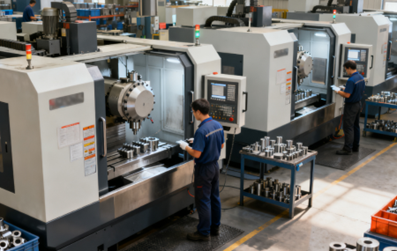
- ความสามารถขั้นสูง: เราใช้เครื่องกัดและเครื่องกลึง CNC 5 แกนที่ทันสมัยที่สุด ซึ่งสามารถสร้างรูปทรงเรขาคณิตที่ซับซ้อนด้วยความคลาดเคลื่อนที่แม่นยำ
- ความเป็นเลิศทางเทคนิค: พารามิเตอร์การตัดเฉือนที่เป็นกรรมสิทธิ์ของเราและกลยุทธ์การสร้างเครื่องมือเฉพาะทางนั้นคำนึงถึงค่าการนำความร้อนต่ำของไทเทเนียมโดยตรง ป้องกันการแข็งตัวของชิ้นงาน และรับประกันอายุการใช้งานของเครื่องมือและคุณภาพของชิ้นส่วนที่เหนือกว่า
- การประกันคุณภาพอย่างเข้มงวด: ทุกส่วนประกอบได้รับการตรวจสอบอย่างพิถีพิถันเพื่อให้แน่ใจว่าตรงตามข้อกำหนดเฉพาะของคุณและตรงตามข้อเรียกร้องที่เข้มงวดของอุตสาหกรรมของคุณ
ให้เราเป็นแหล่งที่เชื่อถือได้ของคุณสำหรับชิ้นส่วนไทเทเนียมคุณภาพสูงและประสิทธิภาพเยี่ยม
คำถามที่พบบ่อย
ความท้าทายที่ใหญ่ที่สุดในการผลิตชิ้นส่วนไทเทเนียมด้วยเครื่อง CNC คืออะไร?
ไทเทเนียมเป็นที่รู้จักกันดีว่ายากต่อการขึ้นรูป เนื่องจากมีค่าการนำความร้อนต่ำ มีปฏิกิริยาทางเคมีสูง และมีความแข็งแรงที่อุณหภูมิสูง คุณสมบัติเหล่านี้ทำให้ความร้อนกระจุกตัวอยู่ที่คมตัดแทนที่จะถูกถ่ายเทไปกับเศษโลหะ
เครื่องจักร CNC ที่ดีที่สุดสำหรับการขึ้นรูปไทเทเนียมคืออะไร?
เครื่องจักรที่ดีที่สุดนั้นขึ้นอยู่กับชิ้นส่วน แต่เครื่องจักรในอุดมคติจะมีคุณสมบัติหลักร่วมกัน เครื่องจักรกลซีเอ็นซีที่มีความแข็งแรงและแรงบิดสูงเป็นสิ่งจำเป็นสำหรับการรับมือกับความแข็งแกร่งของไทเทเนียมและต้านทานการสั่นสะเทือน สำหรับชิ้นส่วนที่ซับซ้อน แนะนำให้ใช้เครื่องซีเอ็นซี 5 แกน เนื่องจากช่วยให้เข้าถึงเครื่องมือได้ดีขึ้นและลดความจำเป็นในการตั้งค่าหลายครั้ง
เครื่องมือตัดแบบใดที่แนะนำสำหรับโลหะผสมไทเทเนียม?
เครื่องมือคาร์ไบด์เป็นมาตรฐานสำหรับการขึ้นรูปไทเทเนียม โดยเฉพาะอย่างยิ่ง คาร์ไบด์ที่มีขนาดเกรนระดับไมโครหรือซับไมโคร จะให้ความสมดุลที่เหมาะสมระหว่างความแข็งและความเหนียว
โลหะผสมไทเทเนียมชนิดใดที่นิยมใช้มากที่สุดในการตัดเฉือนด้วยเครื่อง CNC?
เกรดที่พบได้บ่อยที่สุดสองเกรดคือเกรด 5 (Ti-6Al-4V) และเกรด 2 (ไทเทเนียมบริสุทธิ์เชิงพาณิชย์)
ต้นทุนการขึ้นรูปไทเทเนียมเมื่อเทียบกับอลูมิเนียมหรือเหล็กเป็นอย่างไร?
การขึ้นรูปโลหะไทเทเนียมมีต้นทุนสูงกว่าการขึ้นรูปโลหะอะลูมิเนียมหรือเหล็กอย่างมาก ต้นทุนอาจสูงกว่าอะลูมิเนียม 3 ถึง 10 เท่า และสูงกว่าเหล็ก 2 ถึง 5 เท่า







