
Таким образом, анодирование — это, по сути, крутой электрохимический метод, который укрепляет естественный оксидный слой на металлах, в основном на алюминии. Он делает металл более устойчивым к ржавчине и царапинам, а также создает поверхность, идеально подходящую для придания цвета или защитного покрытия. В отличие от покраски или гальванического покрытия, оксидный слой становится частью металла, поэтому он не будет легко отслаиваться или шелушиться.
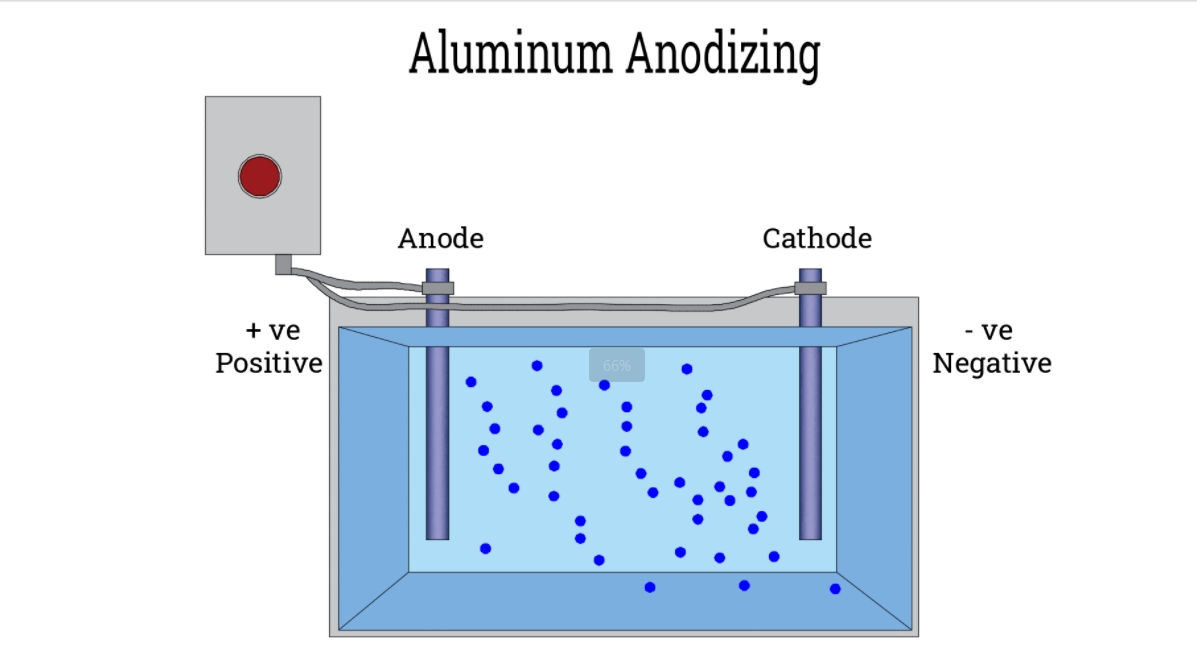
Вот как это работает: металлическая часть действует как анод в электролитической установке. Когда вы пропускаете через нее электрический ток в ванне с кислотой, ионы кислорода выходят и связываются с поверхностью металла, образуя толстый пористый оксидный слой. Этот слой является встроенным, а не просто нанесенным, что означает, что металл получает гораздо лучшую защиту от воздействия окружающей среды.
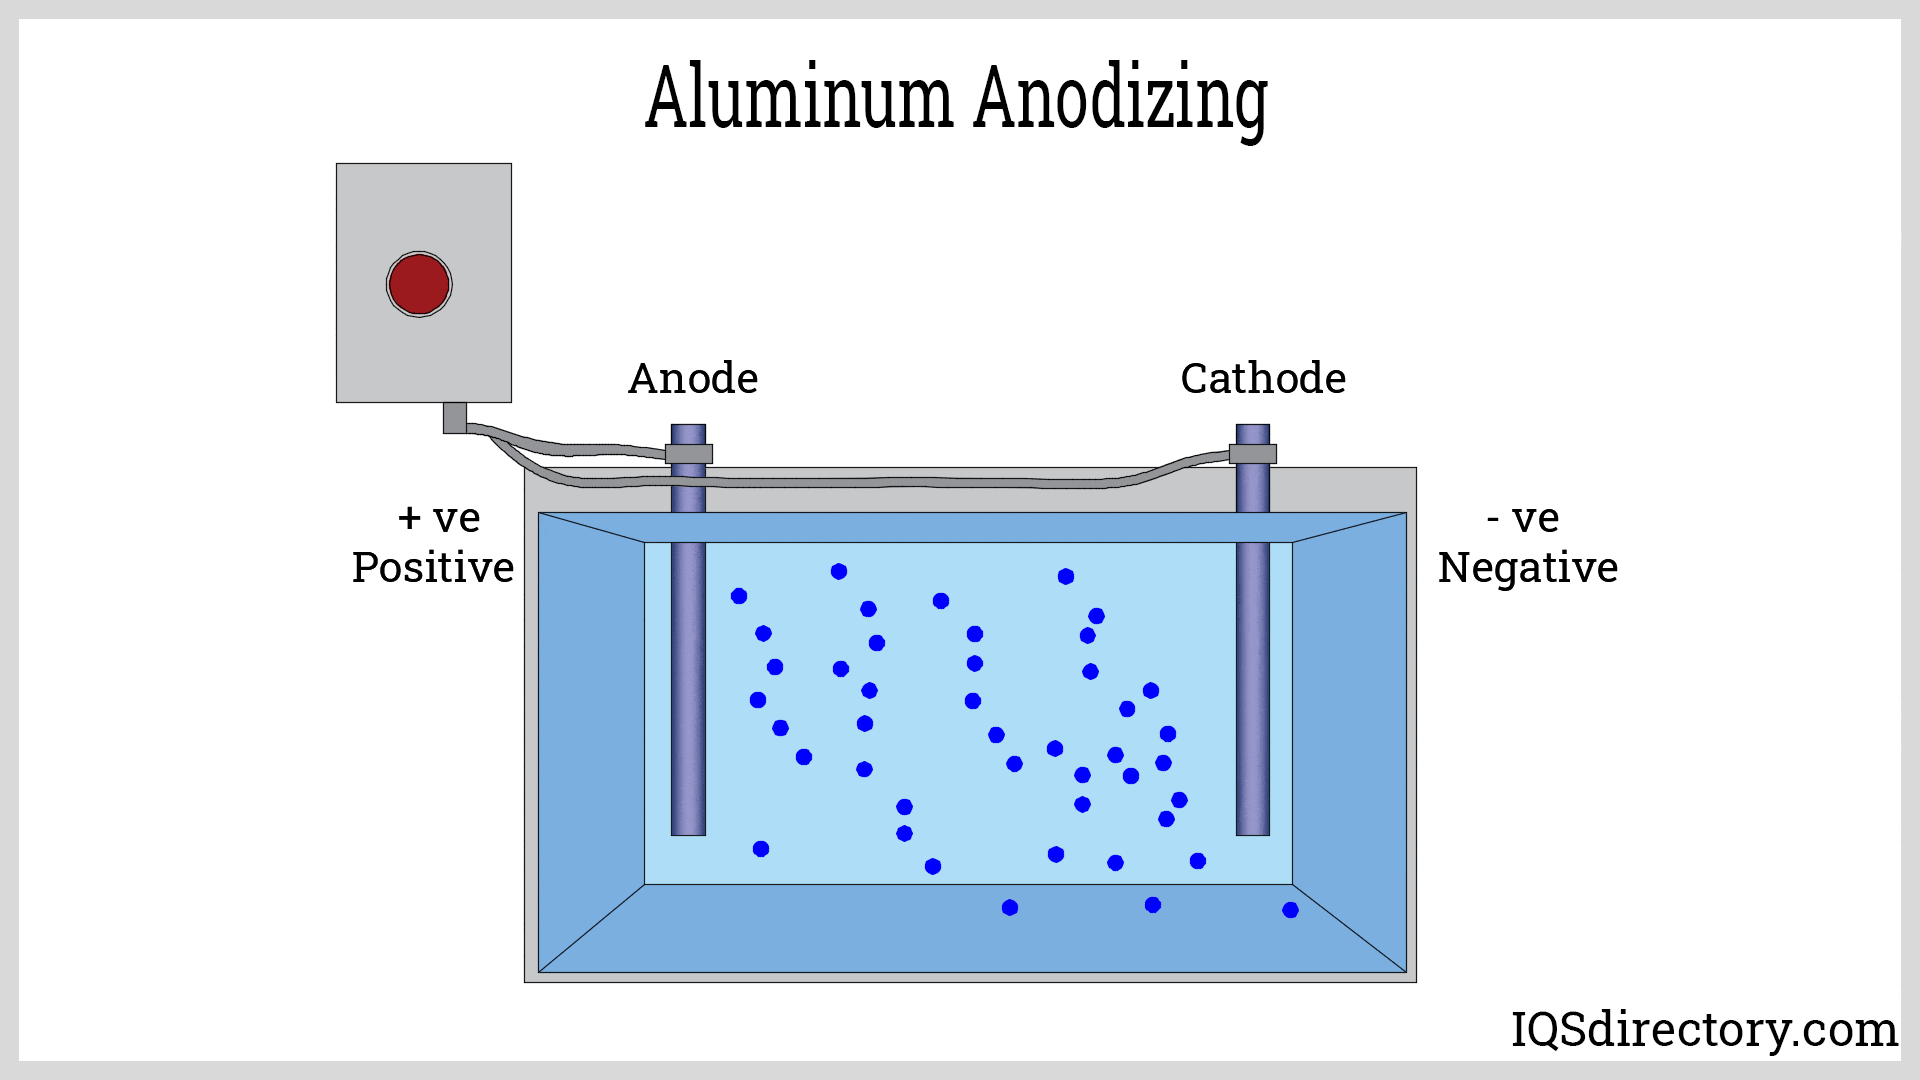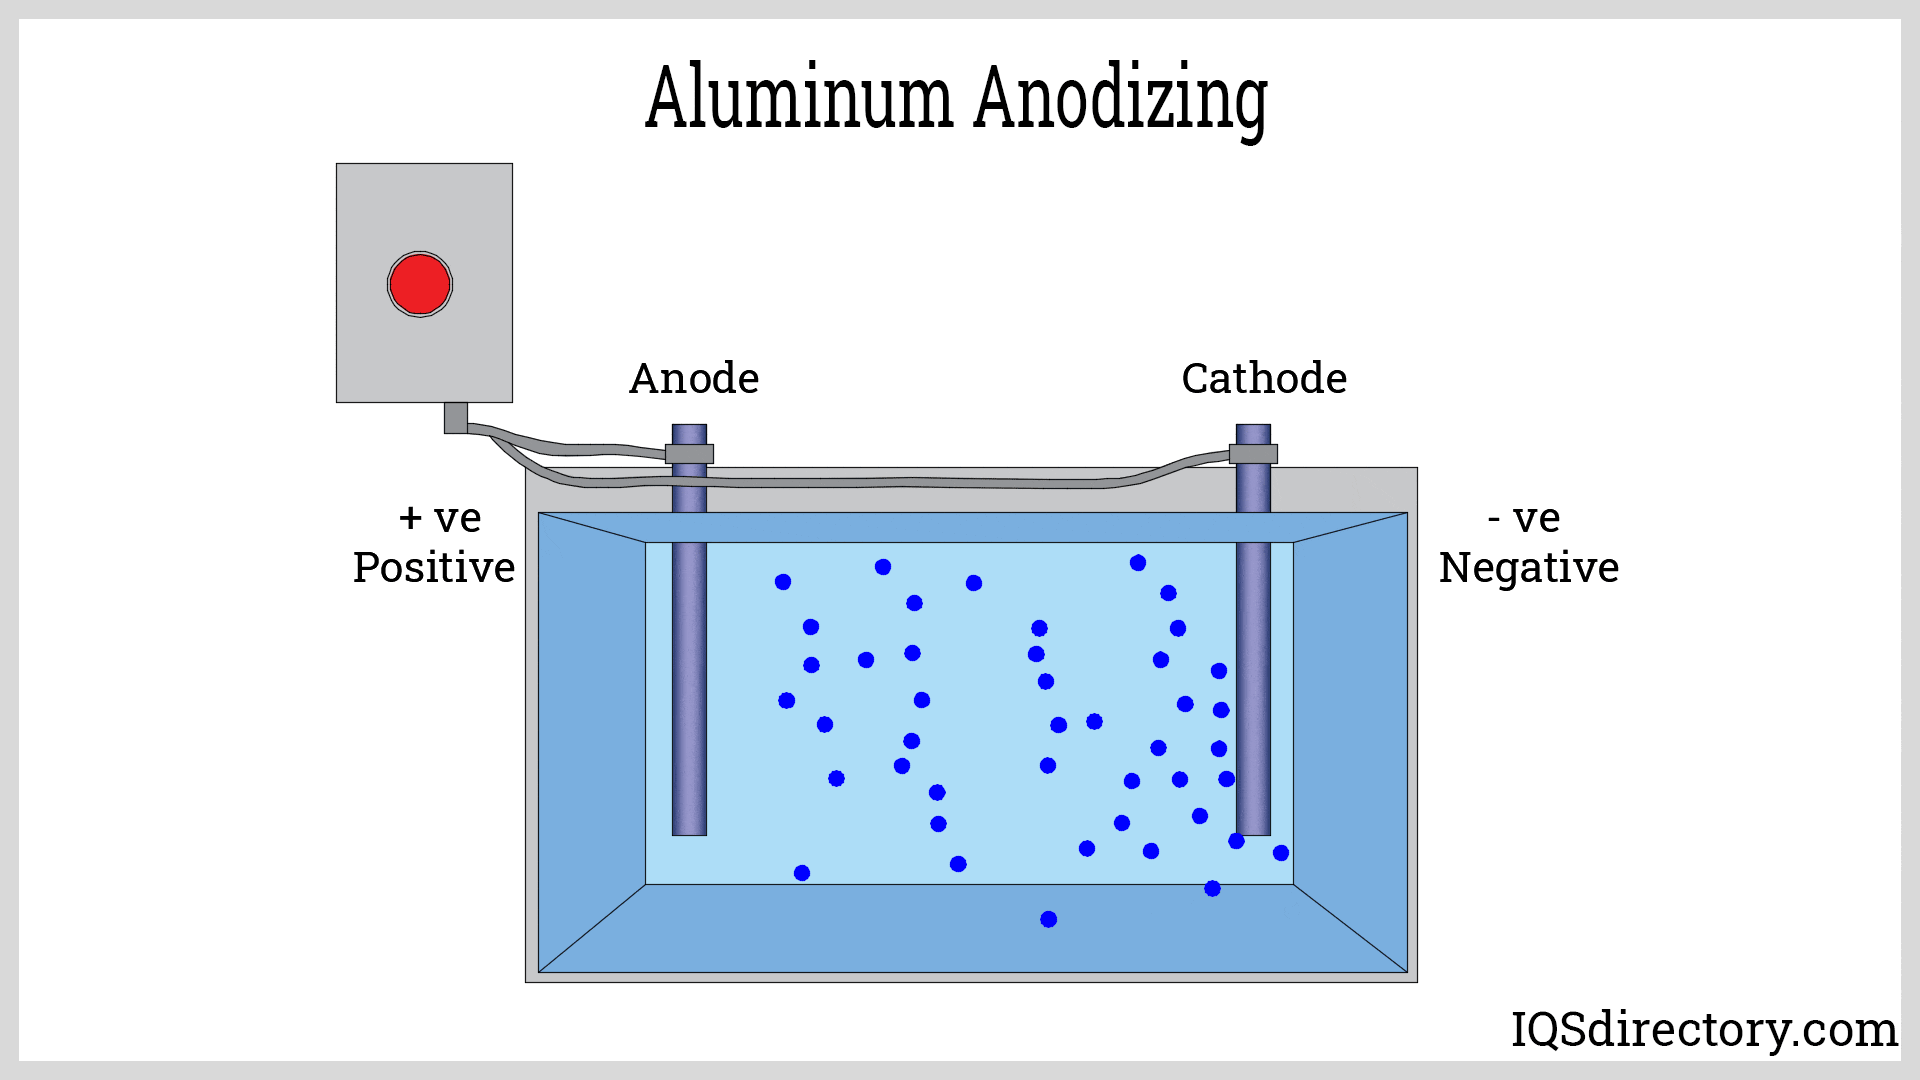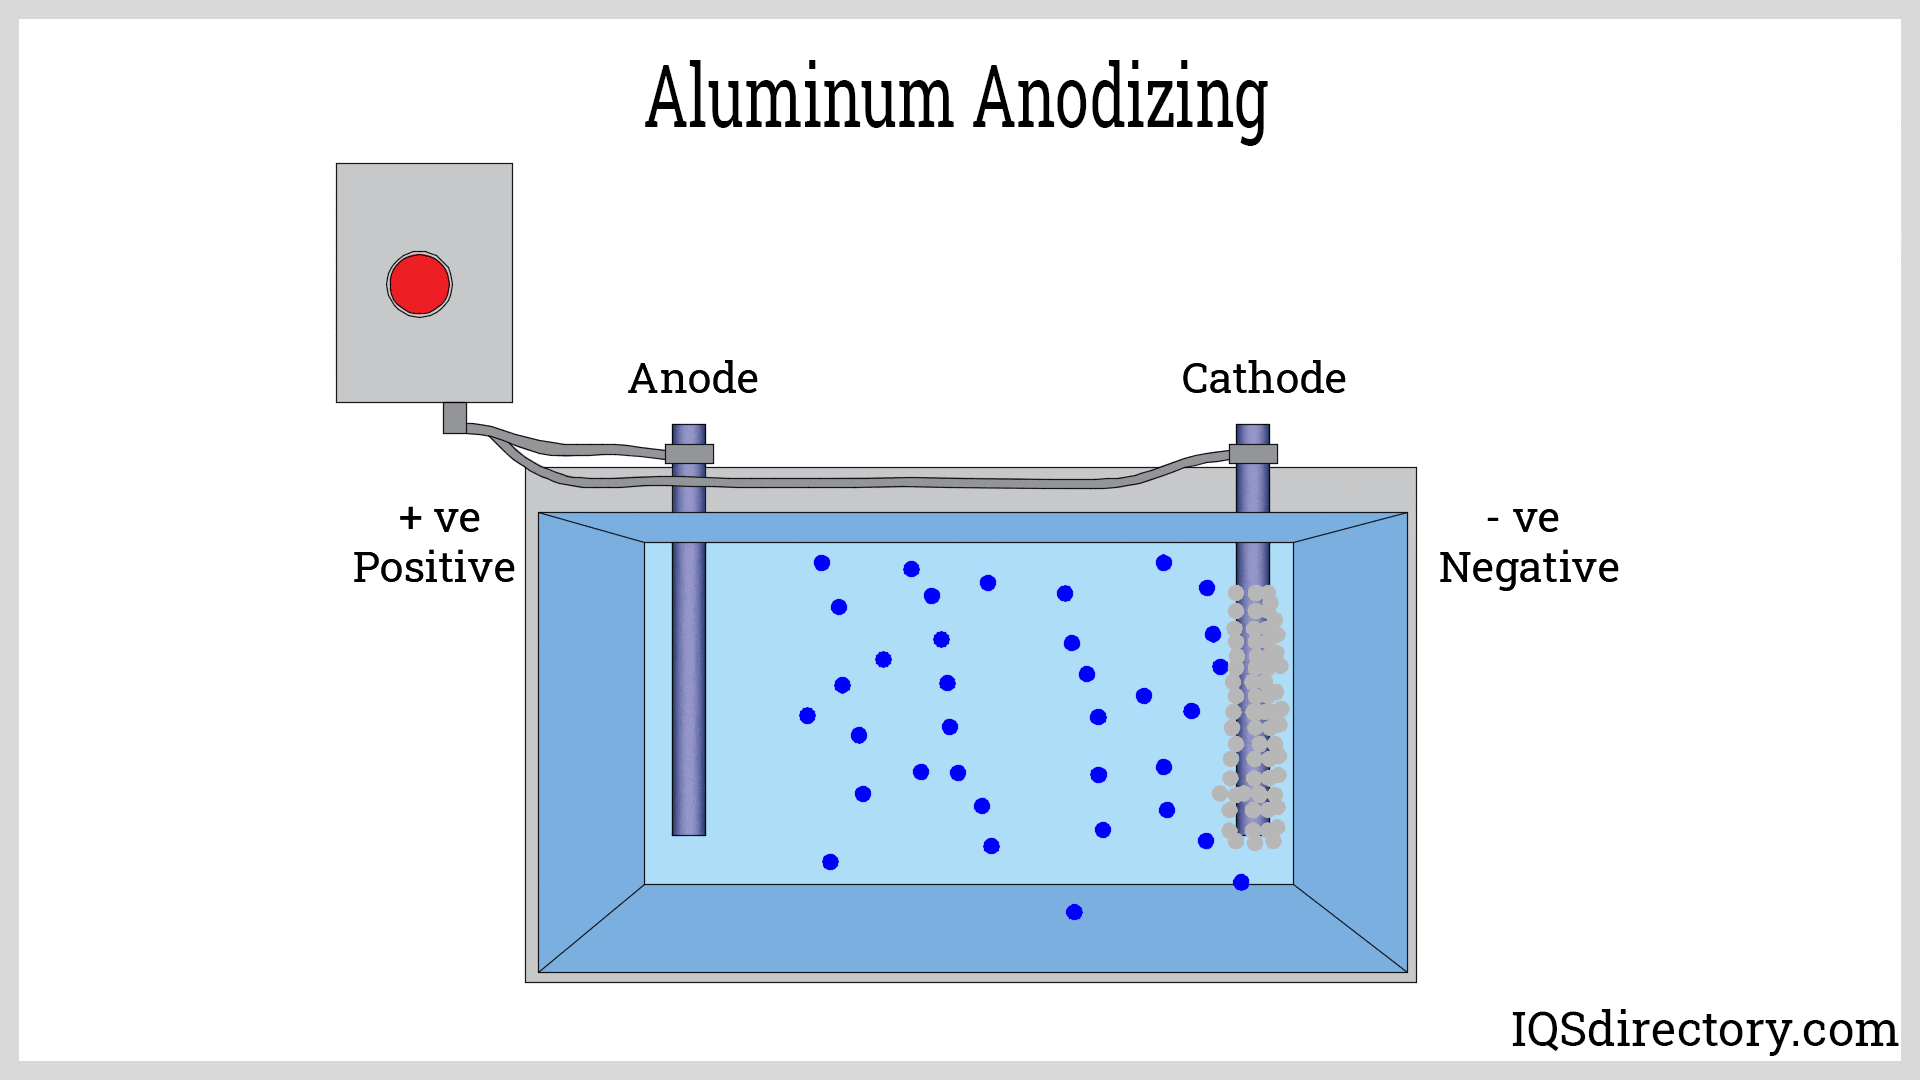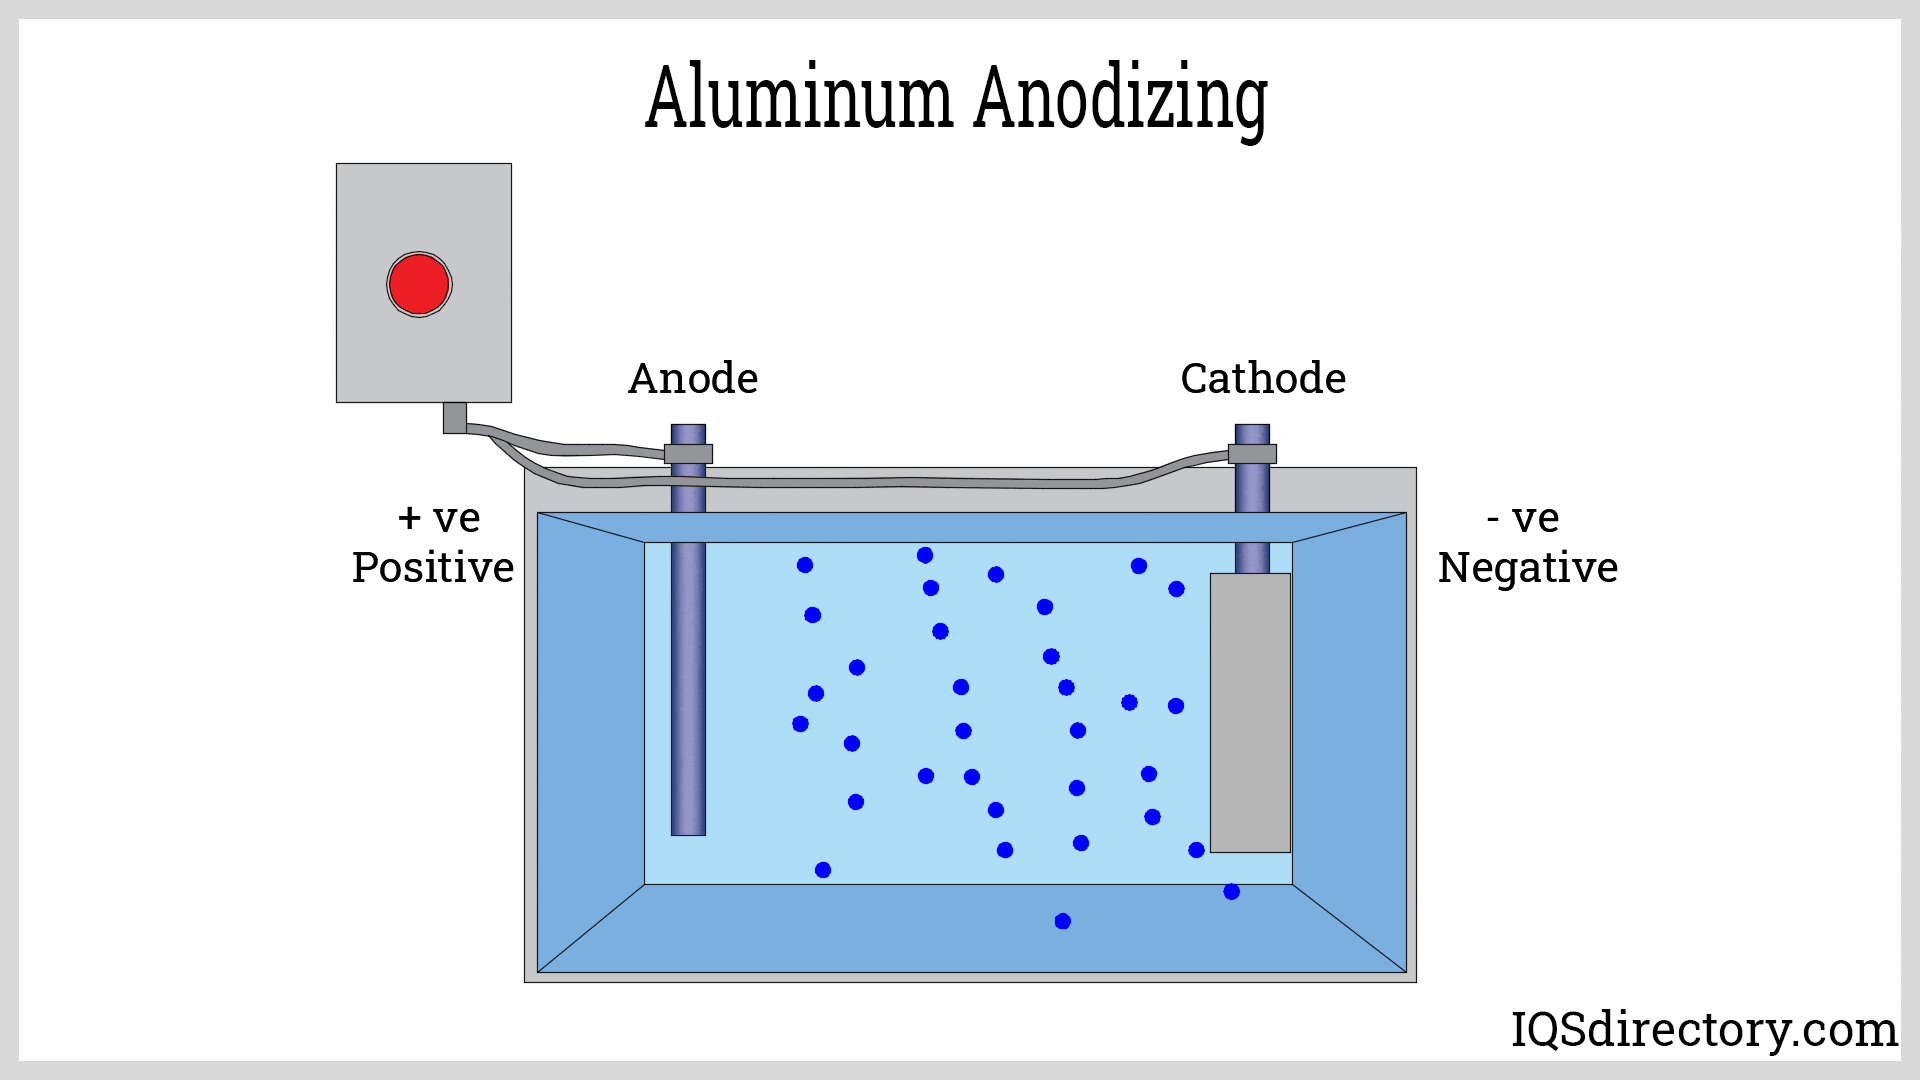
How Работы по анодированию
1. Подготовка поверхности
Перед анодированием необходимо правильно подготовить алюминиевые детали — этот шаг имеет решающее значение для качества конечного результата.
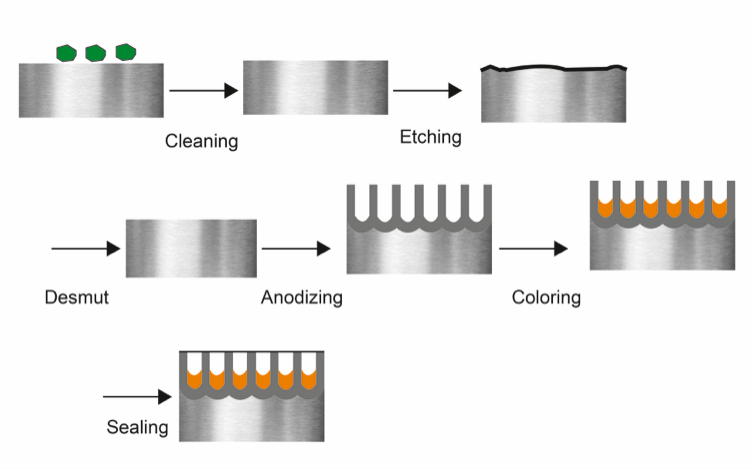
Обезжиривание : Сначала удалите все масла, жир и грязь. Обычно для этого используются щелочные чистящие средства или органические растворители. Если вы пропустите какие-либо загрязнения, анодирование не будет держаться должным образом.
Травление : Затем погрузите алюминий в ванну с гидроксидом натрия. Это удалит окисление и выровняет поверхность, придав ей красивый матовый вид. Кроме того, это улучшит сцепление анодированного покрытия. Только следите за тем, чтобы не оставлять его в ванне слишком долго или слишком недолго!
Удаление налета : После травления на поверхности может остаться налет, особенно если в сплаве присутствует кремний. Быстрое ополаскивание азотной кислотой удалит его полностью. Иногда для повышения экологичности используются более экологичные альтернативы.
Ополаскивание : Не забывайте тщательно ополаскивать поверхность чистой водой после каждого этапа, чтобы смыть остатки химикатов. Это позволит сохранить чистоту и подготовить поверхность к следующему этапу.
2. Анодирование (электролитическое окисление)
Для анодирования очищенные алюминиевые детали погружают в электролитическую ванну и пропускают через нее электрический ток.
Электролитный раствор: Ванна для анодирования обычно содержит серную кислоту с концентрацией около 15–20%. Эта кислота хорошо подходит для создания прочного оксидного слоя на алюминии. Иногда для ускорения процесса добавляют небольшое количество ионов алюминия. Для особых случаев, требующих дополнительной защиты от коррозии, вместо серной кислоты могут использоваться хромовые кислоты.
Напряжение и ток: В зависимости от желаемой толщины и типа анодирования подается напряжение постоянного тока (DC) от 12 до 30 вольт. Плотность тока обычно составляет от 12 до 25 ампер на квадратный фут (ASF). Более высокая плотность тока приводит к более быстрому росту оксидов, но может увеличить риск пригорания заготовки, если не контролировать процесс должным образом.
Контроль температуры: Поддержание температуры электролита в пределах от 20 до 30 °C (68–86 °F) является ключевым фактором для получения однородного оксидного слоя. Обычно это достигается с помощью теплообменников, которые охлаждают и перемешивают электролит. Тщательный контроль температуры помогает равномерно распределять ток и предотвращает образование зон перегрева.
Продолжительность процесса: Время анодирования зависит от желаемой толщины оксидного слоя. Обычно это занимает от 30 минут до нескольких часов. Чем дольше вы выдерживаете слой, тем толще и прочнее он становится, что способствует коррозионной стойкости и износостойкости. Для большинства стандартных работ по анодированию достаточно 20-60 минут, но если вы хотите получить твердое анодирование с более толстым покрытием, это может занять более двух часов.
Перемешивание: Аккуратное перемешивание ванны помогает поддерживать равномерный ток и температуру по всей ее поверхности, что предотвращает образование локальных перегревов и обеспечивает равномерное формирование оксидного слоя. Этого можно добиться с помощью механического перемешивания или продувки ванны воздухом. Перемешивание должно быть оптимальным — достаточным для поддержания однородности и удаления отработанного раствора из труднодоступных мест, но не настолько сильным, чтобы сбить детали с подставок.
3. Раскрашивание (по желанию)
После анодирования алюминиевые детали можно окрашивать, чтобы улучшить их внешний вид и добавить некоторые дополнительные практические преимущества.
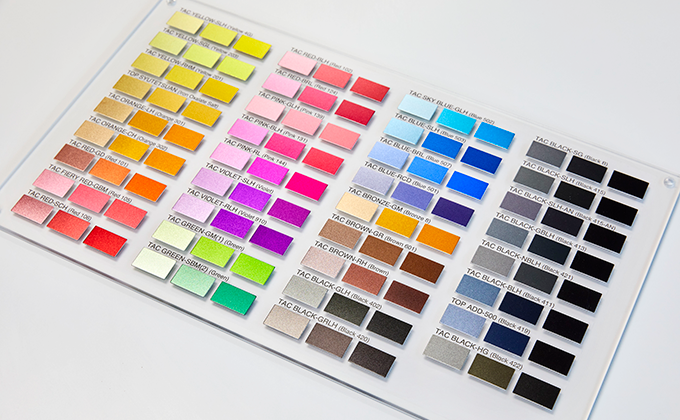
Выбор красителя: Правильный выбор красителя важен и зависит от желаемого цвета, условий эксплуатации детали на открытом воздухе и требуемой прочности. В целом, красители для анодирования делятся на несколько основных категорий:
- Органические красителиЭти красители выпускаются во множестве ярких цветов, таких как красный, синий, зеленый и фиолетовый. Они растворяются в воде и обычно используются в низких концентрациях, от 0.025% до 1.0%. Недостаток заключается в том, что они плохо противостоят ультрафиолетовому излучению, поэтому цвет может выцвести, если оставить их на солнце слишком долго. Из-за этого они лучше всего подходят для использования в помещении или для декоративных предметов, где главной целью является яркий цвет.
- Неорганические красителиЭти красители более стойкие и лучше выдерживают воздействие ультрафиолетового излучения и агрессивных сред. Часто встречаются такие цвета, как черный, бронзовый и золотой. Это отличный выбор, если вам нужен стойкий цвет, способный выдерживать суровые условия.
Процесс окрашивания: Анодированная деталь погружается в красильную ванну, температура которой обычно поддерживается в пределах от 40 до 60 °C (104–140 °F), примерно на 10–30 минут. Поскольку анодированный слой пористый, краситель впитывается и окрашивает металл.
Промывка: После окрашивания анодированная деталь промывается деионизированной водой, чтобы смыть излишки красителя и предотвратить появление пятен. Тщательная промывка важна для обеспечения равномерности цвета и предотвращения попадания остатков красителя на следующий этап герметизации.
4. Герметизация
Герметизация — это последний этап процесса анодирования, и она имеет ключевое значение для повышения коррозионной стойкости алюминия, фиксации красителя и повышения общей долговечности. Существует несколько различных способов герметизации, каждый из которых имеет свои преимущества и недостатки, которые следует учитывать.
Герметизация горячей водой: это один из старейших и наиболее распространенных методов герметизации. Анодированные детали помещают в кипящую деионизированную воду — обычно при температуре от 85 до 100 °C (185–212 °F) — примерно на 15–30 минут. Нагрев вызывает реакцию, в результате которой оксидный слой превращается в гидратированную форму, называемую бёмитом, которая набухает и герметизирует поры. Это надежный способ повысить коррозионную стойкость и помочь красителю оставаться на месте.
Герметизация ацетатом никеля : При этом методе анодированные алюминиевые детали замачивают в горячем растворе, содержащем ацетат никеля, обычно нагретом до 85–95°C (185–203°F), в течение примерно 30 минут. За это время ионы никеля превращаются в гидроксид никеля, который заполняет и герметизирует поры в анодированном слое. Это создает прочное уплотнение, обеспечивающее превосходную коррозионную стойкость, что делает этот метод отличным выбором для деталей, которые должны выдерживать жесткие условия эксплуатации. Раствор обычно содержит от 1.4 до 1.8 грамма ацетата никеля на литр и поддерживает pH в диапазоне от 5.5 до 6.0.
Холодная герметизация : Холодная герметизация — более энергоэффективный вариант, поскольку она выполняется при комнатной температуре. Анодированные детали погружают в раствор, содержащий соли металлов, такие как ацетат никеля или ацетат кобальта. Эти ионы металлов превращаются в гидроксиды, которые заполняют поры и герметизируют их. Это более быстрый и экономичный метод, чем герметизация горячей водой, хотя он может не обеспечивать такой же высокой коррозионной стойкости. Он хорошо подходит для проектов, где экономия энергии и снижение затрат имеют первостепенное значение.
Промывка и сушка : После завершения герметизации анодированные детали необходимо тщательно промыть деионизированной водой, чтобы смыть остатки герметика. После этого их следует оставить сохнуть на воздухе в чистом месте, чтобы избежать загрязнения и сохранить герметизированную поверхность в отличном состоянии.
5. Инспекция и контроль качества
Обеспечение соответствия анодированных алюминиевых деталей высоким стандартам является ключевым фактором их производительности и долговечности. Именно поэтому мы используем несколько методов контроля качества, чтобы убедиться, что процесс анодирования прошел должным образом.
Визуальный осмотр : Первым шагом является тщательный осмотр деталей для проверки равномерности цвета, гладкости поверхности и отсутствия видимых дефектов, таких как полосы, пятна или изменение цвета.
Измерение толщины : Для проверки толщины анодированного слоя мы используем толщиномер покрытия, обычно от 10 до 25 микрон для стандартного анодирования. Это помогает убедиться, что толщина слоя достаточна для обеспечения необходимой коррозионной стойкости и долговечности.
Испытание на адгезию : Мы проверяем, насколько хорошо анодированный слой прилипает к алюминию, проводя такие испытания, как отрыв ленты и царапание. Эти испытания показывают, может ли покрытие выдерживать нагрузку без отслаивания или разрушения.
Преимущества анодирования алюминия
Повышенная долговечность
Анодирование значительно повышает твердость поверхности алюминия, благодаря чему он лучше противостоит царапинам, износу и общим повреждениям. Поскольку анодированный слой является частью самого алюминия, он хорошо держится и не отслаивается. Это делает анодированный алюминий идеальным для использования в сложных условиях, таких как автомобильные детали, строительные материалы и снаряжение для активного отдыха.
Коррозионная стойкость
Анодирование образует на алюминии толстый защитный оксидный слой, который действует как щит от влаги, соли и химических веществ. Эта дополнительная коррозионная стойкость особенно полезна для деталей, используемых в морской, аэрокосмической и других отраслях промышленности, где они подвергаются воздействию жестких коррозионных условий.
Эстетическая гибкость
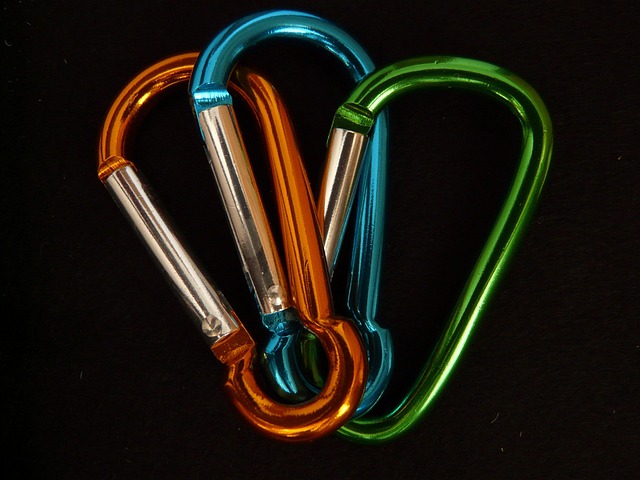
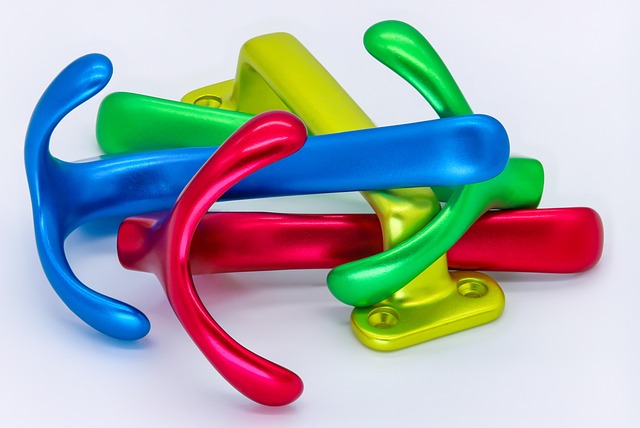
Анодирование создает на алюминии пористый оксидный слой, который можно окрашивать во множество различных цветов. Можно получить яркие оттенки, такие как красный, синий, золотой и черный, или более мягкие, например, бронзовый и серый. Поскольку цвет является частью самого оксидного слоя, он не отслаивается и не выцветает со временем. Это делает анодированный алюминий отличным материалом для изделий, где важны как внешний вид, так и эксплуатационные характеристики, например, в электронике, строительстве и автомобильных деталях.
Улучшенная адгезия
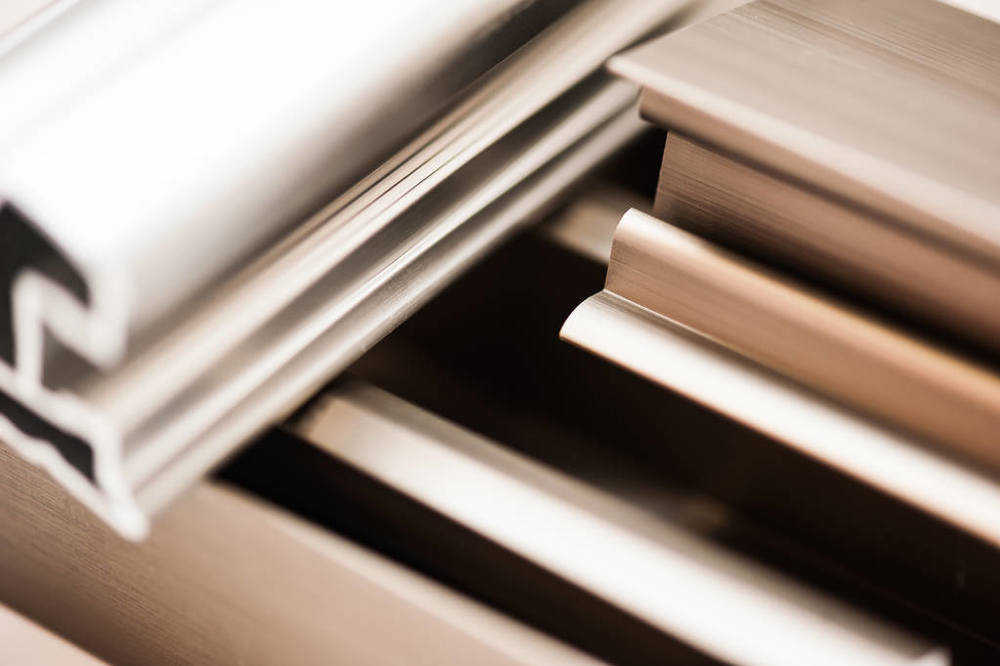
Пористая поверхность анодированного алюминия увеличивает его площадь, что облегчает сцепление красок, грунтовок и клеев. Такое прочное сцепление особенно полезно для деталей, требующих долговечных покрытий, например, в аэрокосмической отрасли, автомобилестроении и электронике. Благодаря прочному сцеплению анодированный слой служит дольше, а вероятность отслаивания или шелушения снижается.
Экологические соображения
Анодирование экологичнее многих других методов обработки металла, поскольку не использует вредные химические вещества, такие как хром или никель, а образующиеся отходы часто подлежат переработке. Кроме того, оно потребляет меньше энергии, чем такие варианты, как покраска или порошковое покрытие. Более того, анодированный алюминий можно перерабатывать снова и снова без потери качества, что делает его отличным выбором с точки зрения устойчивого развития.
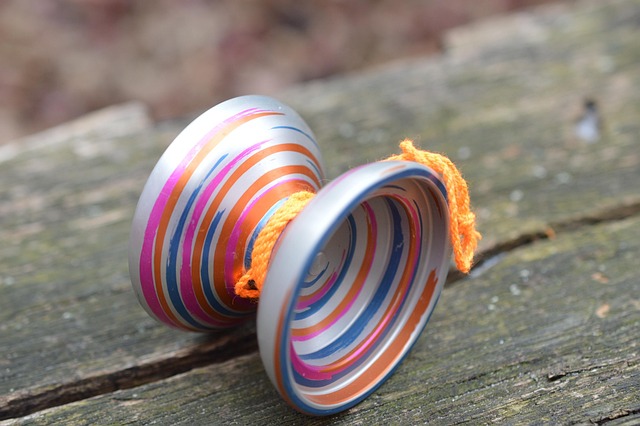
Виды анодирования алюминия
Тип I – Анодирование хромовой кислотой
Этот специализированный метод анодирования, известный как тип I в соответствии со стандартом MIL-A-8625, использует хромовую кислоту (CrO₃) в качестве электролита. Он особенно ценится в отраслях промышленности, где важно свести к минимуму изменения размеров, сохраняя при этом превосходную коррозионную стойкость.
Толщина покрытия : Оксидный слой обычно составляет от 0.00005″ до 0.0002″ (от 1.27 до 5.08 микрон), что делает его довольно тонким.
Коррозионная стойкость : Обеспечивает превосходную защиту от коррозии, особенно в местах, где детали подвергаются воздействию химических веществ и влаги.
Стабильность размеров : Поскольку оксидный слой тонкий, он практически не изменяет размеры детали, что идеально подходит для применений, требующих жестких допусков.
Адгезионные свойства : Этот слой создает хорошую поверхность для сцепления грунтовки и краски, улучшая сцепление последующих покрытий.
Электроизоляция : Анодированный слой не проводит электричество, поэтому он также выполняет функцию электроизолятора.
Тип II – Анодирование серной кислотой
Это наиболее распространенный процесс анодирования алюминия, известный как тип II в соответствии со стандартом MIL-A-8625. В качестве электролита используется серная кислота для создания защитного оксидного слоя на поверхности алюминия. Этот слой повышает прочность, коррозионную стойкость и предоставляет широкий выбор цветов и вариантов отделки.
Толщина покрытия : Оксидный слой обычно составляет от 0.0002 до 0.0012 дюйма (от 5.1 до 30.5 микрон). Примерно две трети покрытия проникают в металл, а оставшаяся треть распространяется наружу.
Коррозионная стойкость : Этот слой обеспечивает надежную защиту от воздействия окружающей среды, продлевая срок службы алюминиевых деталей.
Износостойкость : Более толстый слой оксида повышает твердость поверхности, делая алюминий более устойчивым к царапинам и износу.
Способность к окрашиванию : Благодаря пористой структуре оксидного слоя, он легко впитывает красители, что позволяет получать широкий спектр цветовых вариантов.
Электроизоляция : Как и другие анодированные покрытия, оно не проводит электричество, поэтому также выполняет функцию электроизолятора.
Тип III – Твердое анодирование
Этот специализированный процесс, также называемый анодированием твердым покрытием, использует серную кислоту, но работает при высокой плотности тока и низких температурах, создавая толстое, плотное и очень твердое покрытие из оксида алюминия. Он значительно улучшает износостойкость и коррозионную стойкость, что делает его идеальным для деталей, работающих в экстремальных условиях.
Толщина покрытия : Толщина оксидного слоя обычно составляет от 0.0005 до 0.003 дюйма (от 12.7 до 76.2 микрон), при этом в некоторых процессах она достигает 0.0045 дюйма (114.3 микрон).
Твердость : Это покрытие достигает поверхностной твердости примерно от 60 до 70 по шкале Роквелла С, что аналогично закаленным инструментальным сталям.
Коррозионная стойкость : Обеспечивает превосходную защиту от воздействия окружающей среды, устойчивость к солевому туману может превышать 1,000 часов по результатам испытаний по стандарту ASTM B117.
Электроизоляция : Анодированный слой не проводит электричество и обладает высокой диэлектрической прочностью до 2,000 В постоянного тока.
Теплоизоляция : Она также способствует рассеиванию тепла, что полезно в условиях высоких температур.
Тип IC – анодирование борно-серной кислотой
В результате этого процесса обычно образуется прозрачный оксидный слой, который можно дополнительно обработать для придания цвета. Однако, поскольку он от природы прозрачен, диапазон цветов не так широк, как при использовании некоторых других методов анодирования.
Тонкий оксидный слой : этот слой очень тонкий, около 0.0001 дюйма (2.5 микрона), что означает, что он практически не изменяет размеры детали.
Коррозионная стойкость : Несмотря на свою тонкость, он обеспечивает хорошую защиту от воздействия окружающей среды.
Адгезия краски : Она также обеспечивает превосходное сцепление, что делает ее отличной основой для краски или других покрытий.
Анодирование фосфорной кислотой
В этом процессе в качестве электролита для обработки алюминиевых поверхностей используется фосфорная кислота, и он особенно хорошо подходит для подготовки алюминия к клеевому соединению. Он широко применяется в аэрокосмической и оборонной промышленности, где необходимы прочные соединения.
Структура поверхности: Анодирование создает пористый оксидный слой, который увеличивает площадь поверхности и обеспечивает места для сцепления клея. Оксидный слой обычно тонкий и непористый, что делает его идеальным для склеивания.
Экологические соображения: ПАА рассматривается как более экологичная альтернатива анодированию хромовой кислотой, поскольку в ней не используется шестивалентный хром, вредный для окружающей среды.
Анодирование против других методов обработки металлов
При выборе метода обработки металла важно учитывать такие факторы, как совместимость с вашим материалом, желаемые свойства, воздействие на окружающую среду и стоимость. Вот краткое сравнение анодирования с другими распространенными методами обработки металла:
| Характеристика | анодирование | Гальваническое покрытие (например, хромирование, никелирование) | Порошковое покрытие | Краска |
| Разработка | Электролитическое окисление поверхности металла | Электрохимическое осаждение металлического слоя | Электростатическое нанесение сухого порошка с последующим отверждением. | Нанесение жидкого пигмента распылением или кистью. |
| Толщина покрытия | Тонкий (микроны) | Тонкий или умеренный | Более толстый, однородный | Тонкий или умеренный |
| Коррозионная стойкость | Высокая (особенно для алюминия) | Высокий (зависит от типа покрытия) | Очень высокая (ударопрочность и износостойкость) | Умеренный (зависит от типа краски) |
| Износостойкость | От среднего до высокого | Очень высокий показатель (особенно при использовании твердого хрома). | Очень высокая (износостойкость) | От низкого до среднего |
| Электрическая проводимость | Непроводящий | Может повысить проводимость (например, за счет золотого покрытия). | Непроводящий | Непроводящий |
| Эстетические возможности | Ограниченная цветовая гамма (землистые тона) | Яркие металлические покрытия (хром, золото и т. д.) | Большое разнообразие цветов и фактур | Широкий выбор цветов и отделок |
| Воздействие на окружающую среду | Низкое содержание летучих органических соединений (минимальное количество ЛОС, пригодные для вторичной переработки побочные продукты) | Высокий уровень (использование токсичных химикатов, таких как шестивалентный хром) | Низкое содержание растворителей (без растворителей, порошок подлежит переработке) | Умеренный уровень выбросов (краски на основе растворителей выделяют летучие органические соединения). |
| Стоимость | От среднего до высокого | От среднего до высокого | Средняя | От низкого до среднего |
| Для каких задач | Аэрокосмическая, автомобильная, архитектурная отрасли | Декоративные изделия, электротехнические компоненты и инструменты. | Оборудование для активного отдыха, промышленное оборудование, мебель | Потребительские товары, бытовая техника и строительство |
СОВЕТЫ
- Выбрать анодированиеЭто наилучший вариант при работе с алюминиевыми или магниевыми сплавами, особенно если необходима высокая коррозионная стойкость и минимизация изменений размеров.
- Выберите гальваническое покрытие.Выберите этот вариант, если вам нужна блестящая металлическая отделка с высокой твердостью и хорошей электропроводностью, но помните об экологических нормах, касающихся процессов нанесения покрытий.
- Выбор порошковой покраскиЕсли вам нужна прочная, ударостойкая отделка с широким выбором цветов, идеально подходящая для наружного или промышленного использования, выбирайте порошковую покраску.
- Рассмотрите вариант с краской.Краска — это экономичный вариант, если вам нужна широкая палитра цветов, и детали не будут подвергаться воздействию агрессивных условий.
Общие Области применения
Анодирование улучшает природные свойства алюминия, что делает его отличным материалом для многих отраслей промышленности. Вот некоторые из наиболее распространенных применений:
Аэрокосмическая промышленность и оборона
Анодированный алюминий широко используется в аэрокосмической и оборонной промышленности благодаря своей легкости, коррозионной стойкости и высокой прочности. Процесс анодирования утолщает слой оксида алюминия, обеспечивая дополнительную защиту от суровых условий окружающей среды. К основным областям применения относятся:
Компоненты самолета: такие детали, как шасси, панели фюзеляжа и компоненты двигателя, выигрывают от анодирования, которое помогает противостоять износу и продлевает срок их службы.
Терморегулирование космического аппарата: Черное анодирование используется для контроля температуры путем регулирования поглощения и излучения энергии поверхностями, что помогает регулировать температуру внутри космического аппарата.
Военная техника: от брони транспортных средств до деталей оружия, анодированный алюминий обеспечивает прочность и коррозионную стойкость, необходимые в суровых военных условиях.
Архитектура
Анодированный алюминий — популярный выбор в архитектуре благодаря своему привлекательному внешнему виду и долговечности. Процесс анодирования позволяет получить широкий спектр отделки и цветов, помогая зданиям визуально выделяться. К распространенным областям применения относятся:
Фасады зданий: Для наружной облицовки используются алюминиевые панели с анодированным покрытием, придающие зданиям элегантный современный вид и обеспечивающие защиту от непогоды и износа.
Оконные рамы и двери: Поскольку анодирование повышает коррозионную стойкость, оно идеально подходит для рам, которые постоянно подвергаются воздействию окружающей среды.
Внутреннее убранство: такие элементы, как поручни, панели лифтов и декоративные накладки, выигрывают от сочетания стиля и прочности анодированного алюминия.
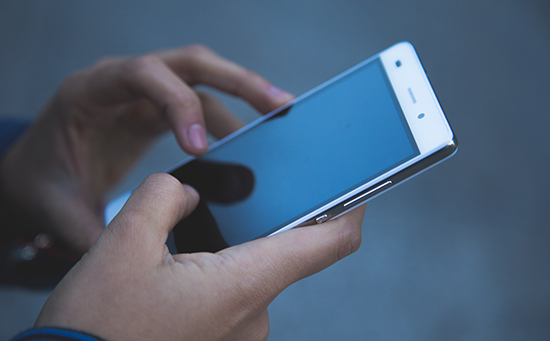
Потребительская электроника:
Анодированный алюминий широко используется в бытовой электронике, поскольку сочетает в себе прочность, малый вес и стильный внешний вид. Анодированное покрытие достаточно прочное, чтобы выдерживать повседневный износ. Типичные области применения включают:
Смартфоны и планшеты: корпуса из анодированного алюминия придают этим устройствам премиальный вид и защищают от царапин.
Ноутбуки и аудиооборудование: В таких изделиях, как ноутбуки, наушники и колонки, используется анодированный алюминий, отличающийся прочностью и элегантным дизайном.
Носимые устройства: Умные часы и фитнес-трекеры выигрывают от легкости и коррозионной стойкости анодированного алюминия.
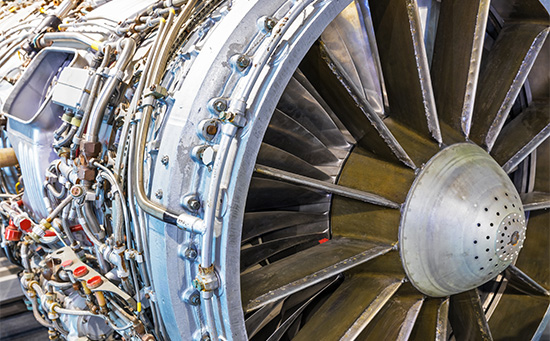
Автомобильная и морская промышленность
Анодированный алюминий популярен в автомобильной и морской промышленности благодаря отличному соотношению прочности и веса, а также высокой коррозионной стойкости. Вот как он используется:
Автомобильные запчасти: Колеса, элементы отделки и компоненты двигателя часто подвергаются анодированию для снижения веса и повышения долговечности.
Морская фурнитура: такие детали, как корпуса лодок, кнехты и палубные фитинги, подвергаются анодированию, чтобы выдерживать суровые условия соленой воды и служить дольше.
Внедорожники: Компоненты, подвергающиеся воздействию суровых условий, используют анодированный алюминий для обеспечения прочности и защиты от износа под воздействием окружающей среды.
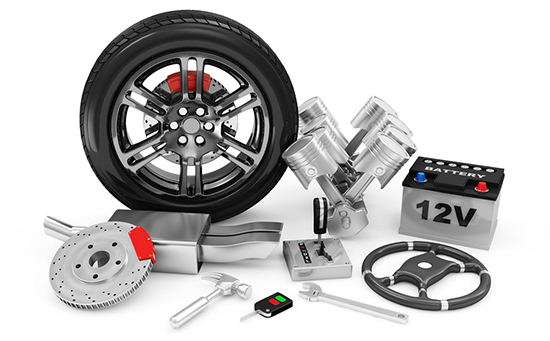
Медицинские приборы
Анодированный алюминий важен в медицинской сфере, поскольку он биосовместим, долговечен и легко стерилизуется. К распространенным областям применения относятся:
Хирургические инструменты: такие инструменты, как щипцы и скальпели, изготавливаются из анодированного алюминия, поверхность которого не вступает в реакцию с другими веществами и помогает снизить риск загрязнения.
Корпуса для медицинского оборудования: В корпусах таких устройств, как аппараты МРТ и диагностическое оборудование, используется анодированный алюминий для обеспечения прочности и защиты от воздействия окружающей среды.
Имплантаты и протезирование: Анодированный алюминий выбирается для зубных имплантатов и протезов суставов, поскольку он легкий и устойчив к коррозии.
Заключение
В заключение следует отметить, что анодирование не только улучшает эксплуатационные характеристики и долговечность металлических деталей, но и отвечает современным требованиям экологичности и экономичности. Его универсальность во многих отраслях, от аэрокосмической до потребительской электроники, демонстрирует, насколько оно важно для развития технологий и дизайна.
Если вы хотите, чтобы ваши алюминиевые детали работали лучше и выглядели великолепно, анодирование — это проверенный и эффективный способ!
ПОЧЕМУ НАС ВЫБИРАЮТ
В компании NOBLE мы специализируемся на предоставлении высококачественных услуг по обработке на станках с ЧПУ и финишной обработке поверхностей для различных отраслей промышленности, таких как аэрокосмическая, автомобильная, электронная и производство потребительских товаров. Мы стремимся к точности, долговечности и превосходной эстетике, гарантируя, что каждая произведенная нами деталь соответствует самым высоким стандартам как по производительности, так и по внешнему виду.
С От прототипирования до производства
NOBLE — ваш надежный партнер в сфере индивидуального производства, охватывающий все этапы, от разработки прототипов до полномасштабного производства. Благодаря нашим обширным производственным ресурсам, передовым технологиям, оптимизированным процессам, экспертной поддержке и тщательному контролю качества, мы готовы помочь воплотить ваши идеи в реальность.
Обработка прототипа
Компания NOBLE предлагает онлайн-расчет стоимости с бесплатным анализом проекта в течение нескольких часов, а также изготовление прототипов на станках с ЧПУ за считанные дни.
- Самое современное оборудование
- Более 10 лет опыта в обработке на станках с ЧПУ.
- Конкурентоспособная и доступная цена
- Цитата: В течение 24 часов
- Бесплатная обратная связь DFM
- Быстрое выполнение заказа за 7 дней.
В компании NOBLE мы с удовольствием поработаем с вами над вашим следующим проектом. Если у вас есть вопросы о наших услугах по обработке на станках с ЧПУ и финишной обработке поверхностей , вам нужна индивидуальная смета или вы хотите обсудить ваши конкретные потребности, мы всегда готовы помочь.
Свяжитесь с нами – давайте воплотим ваши идеи в жизнь!







