
Медицинский коллектор — это блок с каналами и отверстиями, который направляет поток жидкости или газа в таких устройствах, как инфузионные насосы или наркозные аппараты. Его точность напрямую влияет на безопасность пациента и эффективность работы устройства. Неправильный материал или процесс могут привести к отказу устройства, отзыву продукции или причинению вреда пациентам — вот как этого избежать. Как выбрать правильный материал и процесс обработки, чтобы соответствовать строгим медицинским стандартам, одновременно снижая затраты? Это руководство охватывает материалы, процессы, проектные моменты, стандарты качества и выбор партнера. Обработка медицинских коллекторов требует пристального внимания к допускам и безопасности, особенно при работе со сложной геометрией и биосовместимыми материалами. Для медицинской обработки на станках с ЧПУ сотрудничество с NOBLE предоставляет вам экспертные производственные навыки для прототипирования и полномасштабного производства, гарантируя, что каждый этап обработки медицинского коллектора соответствует строгим отраслевым требованиям. Производство медицинских устройств требует точности, безопасности и надежных процессов.
Критерии отбора материалов для Обработка медицинских коллекторов
Выбор подходящего материала для обработки медицинских коллекторов означает необходимость баланса между безопасностью, стерилизацией и стоимостью. Основными факторами являются биосовместимость, совместимость со стерилизацией и механическая прочность. Правильный баланс определяет, будет ли устройство работать безопасно и надежно.
Биосовместимость и нормативные стандарты
Биосовместимость и соответствие нормативным стандартам
Каждый материал, используемый в медицинских изделиях, должен пройти испытания на биосовместимость в соответствии с признанными стандартами. Эти испытания проверяют, как материал взаимодействует с живыми тканями, и подтверждают безопасность посредством исследований имплантатов. Материалы, прошедшие испытания, безопасны для контакта с биологическими жидкостями. Это важно для ортопедических и других медицинских имплантатов. В процессе обработки на станках с ЧПУ должны использоваться материалы, которые не вызывают раздражения. Биосовместимость является первым критерием при выборе материала. Метод обработки на станках с ЧПУ не должен приводить к появлению загрязнений, влияющих на биосовместимость. Это критически важно для имплантатов.
Требования к имплантируемым и одноразовым устройствам
Назначение материала меняет требования к материалам. Для имплантируемых устройств материал должен служить годами. Он должен быть устойчив к коррозии и сохранять целостность материала с течением времени. FDA требует проведения обширных испытаний имплантатов. Обработка имплантируемых компонентов на станках с ЧПУ требует более жестких допусков. Для одноразовых коллекторов действуют другие правила. Используемые биосовместимые материалы могут быть разными. В одноразовом коллекторе вместо металла может использоваться полимер. Этот выбор влияет на весь подход к обработке на станках с ЧПУ. Обработка полимеров отличается от обработки металлов. Меняются инструменты, скорости и подачи. Ортопедические имплантаты по-прежнему должны быть высочайшего качества. Процесс обработки на станках с ЧПУ должен соответствовать свойствам материала.
Механические и химические свойства
Прочность, коррозионная стойкость и термостойкость
Медицинский коллектор должен выдерживать давление без утечек. Прочность имеет решающее значение. Нержавеющая сталь 316L обладает хорошей коррозионной стойкостью и прочностью. Титановые сплавы обеспечивают более высокое соотношение прочности к весу. Это важно для портативных медицинских устройств. Термостойкость — еще один фактор. Многие медицинские устройства проходят автоклавную стерилизацию. Материал должен сохранять свою форму при многократных циклах. Для ортопедических имплантатов эта термостойкость гарантирует, что имплантат не деформируется. Метод ЧПУ для обработки этих материалов требует тщательного выбора инструмента. Более твердые материалы быстрее изнашивают инструмент. Это влияет на стоимость обработки на станках с ЧПУ и время цикла. Медицинская промышленность требует стабильных результатов от каждого цикла обработки на станках с ЧПУ.
Совместимость с жидкостями и химическая инертность
В коллекторе могут перемещаться жидкости или газы. Материал не должен вступать с ними в реакцию. Химическая инертность является обязательным условием. Некоторые лекарственные препараты могут вызывать коррозию определенных металлов или набухание полимеров. Тестирование подтверждает совместимость. Для медицинских применений необходимо знать, какие жидкости будут протекать через устройство. Это определяет, будет ли использоваться металл, например, 316L, или полимер, например, PEEK. Процесс ЧПУ также меняется в зависимости от химических свойств материала. Некоторые материалы образуют вредную пыль во время обработки на станках с ЧПУ. Это требует специальной вентиляции. Производители медицинских изделий должны учитывать все факторы.
Компромисс между стоимостью и обрабатываемостью
Затраты на сырье в сравнении со временем обработки
Стоимость материалов — это лишь часть картины. Время обработки часто обходится дороже, чем само сырье. Более дешевый, но сложный в обработке материал может значительно увеличить затраты. Титан дорог как в покупке, так и в обработке. Он требует низких скоростей и специализированных инструментов. Но для медицинских применений преимущества могут оправдать затраты. Подход к ЧПУ должен быть оптимизирован для каждого материала. Опыт работы с медицинскими материалами окупается. Сотрудничество с таким партнером, как NOBLE, дает вам доступ к их экспертизе в производстве медицинских изделий. Они помогут оптимизировать подход к ЧПУ под ваши нужды.
Анализ затрат на протяжении всего жизненного цикла производства для различных объемов продукции.
При крупносерийном производстве небольшая экономия на детали суммируется. Материал, обрабатываемый быстрее, может сэкономить тысячи долларов. Для мелкосерийного производства нестандартных коллекторов стоимость материала менее важна. Более существенное значение имеет время на настройку и программирование. Для ортопедических имплантатов выбор материала часто определяется клинической необходимостью. Для одноразовых коллекторов стоимость является более важным фактором. Ключевым моментом является баланс между биосовместимостью, производительностью и стоимостью. Стратегия ЧПУ должна соответствовать объему производства.
Лучшие материалы для обработки медицинских коллекторов.
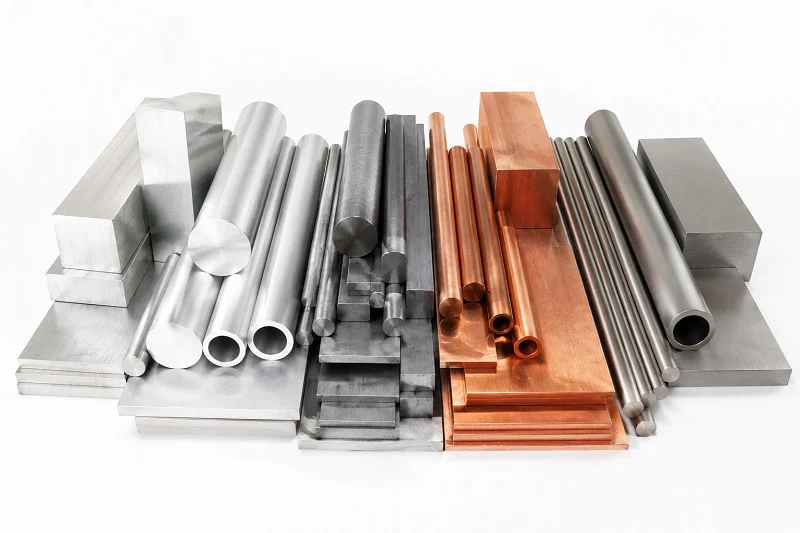
Выбор подходящего материала для обработки медицинских коллекторов сводится к трем основным группам. Каждая группа имеет свои преимущества. Выбор зависит от устройства, бюджета и количества необходимых деталей.
Нержавеющая сталь (316L и 17-4 PH)
Свойства и распространенные области применения
Нержавеющая сталь 316L является стандартом для многих медицинских применений. Она обеспечивает хорошее сочетание прочности, коррозионной стойкости и стоимости. Цифры показывают, почему она так хорошо работает. Предел прочности на растяжение 316L составляет от 580 до 680 МПа. Предел текучести находится в диапазоне от 480 до 580 МПа. Материал растягивается на 35-50 процентов до разрушения. Это означает, что он может выдерживать нагрузку, не ломаясь. Твердость находится в диапазоне от 200 до 230 HV.
Молибден (2–3%) значительно повышает устойчивость к точечной и щелевой коррозии в средах с высоким содержанием хлоридов. Именно это в основном отличает сталь 316L от стали 304L, делая ее гораздо более коррозионностойкой в биологических жидкостях и лучшим выбором для применения в сложных условиях имплантации.
| Свойства | Типичное значение (по фактическому состоянию) |
| Предел прочности на разрыв | 580–680 МПа |
| Предел текучести (смещение 0.2 %) | 480–580 МПа |
| Относительное удлинение при разрыве | на 35–50% |
| Твердость | 200–230 ВН |
Благодаря этому сталь 316L идеально подходит для имплантатов, которые остаются в организме годами. Она также используется в одноразовых хирургических инструментах и эндоскопических устройствах. Сталь 17-4 PH обеспечивает более высокую прочность для деталей, требующих повышенной твердости. Для обработки этих сталей на станках с ЧПУ необходимы острые инструменты и хорошее охлаждение. Обработка хирургических инструментов требует использования этих марок стали для получения стабильных результатов. Для ортопедических имплантатов сталь 316L обеспечивает прочность, необходимую для длительного использования.
Качество финишной обработки для чистоты и коррозионной стойкости
Качество обработки поверхности имеет огромное значение для медицинских коллекторов. После механической обработки необходимо удалить заусенцы и сгладить поверхность. Электрополировка — распространенный этап. Она удаляет тонкий слой металла и оставляет чистую поверхность.
| Состояние | Достигнутое значение Ra |
| Стандартная электрополировка (AISI 316L) | ≤ 0.4 мкм |
| Стандарт для применений в области сверхвысокой чистоты. | ≤ 0.38 мкм (15 мкм) |
| Экстремальный случай для применений, требующих сверхвысокой чистоты. | ≤ 0.25 мкм (10 мкм) |
Для ортопедических имплантатов гладкая поверхность снижает вероятность прилипания бактерий. Это также помогает детали противостоять коррозии. В процессе обработки на станке с ЧПУ должно оставаться достаточно материала для финишной обработки. Это гарантирует, что конечная деталь будет соответствовать всем требованиям. Медицинская промышленность предъявляет такие высокие требования к точности.
Титановые сплавы (марки 5 и 23)
Высокое соотношение прочности к весу и биосовместимость
Титан — лучший выбор, когда важен вес. Марки 5 (Ti-6Al-4V) и 23 обладают превосходным соотношением прочности и веса. Эти материалы весят примерно вдвое меньше стали. Они также отлично проходят тесты на биосовместимость. Это делает их идеальными для имплантатов, которые должны служить долго. Во многих ортопедических имплантатах используется титан, потому что он хорошо срастается с костью. Материал устойчив к коррозии под воздействием биологических жидкостей. Для производства медицинских изделий титан предлагает уникальный набор преимуществ. Обработка титана на станках с ЧПУ требует опыта и соответствующих инструментов. Биосовместимость материала делает его лучшим выбором для сложных условий эксплуатации.
Проблемы обработки и соображения по стоимости
Титан трудно поддается механической обработке. Он быстро нагревается и изнашивает инструменты. Требуются низкие скорости и высокий поток охлаждающей жидкости. Это увеличивает время и стоимость обработки. Кроме того, сырье стоит дороже стали. Но для многих медицинских применений преимущества оправдывают цену. Детали, которые должны быть легкими и прочными, часто изготавливаются из титана. Стратегия ЧПУ-обработки должна учитывать это. Сотрудничество с партнером, который разбирается в титане, экономит время и деньги. Компания NOBLE обладает богатым опытом работы с этими материалами для решения задач по механической обработке медицинских коллекторов.
Современные полимеры (PEEK, ULTEM и поликарбонат)
Легкий вес, химическая стойкость и прозрачность.
Полимеры обладают рядом преимуществ. Они легкие и хорошо противостоят химическим веществам. PEEK — это высокоэффективный полимер, который в некоторых областях применения может заменить металл. Он выдерживает многократные циклы стерилизации. ULTEM обладает хорошей прочностью и термостойкостью. Поликарбонат идеально подходит для прозрачных коллекторов благодаря своей ударопрочности. Можно наблюдать за потоком жидкости через устройство. Это помогает в диагностике и тестировании. Другие полимеры, такие как RADEL, акрил, COC и COP, хорошо подходят для склеенных коллекторов. ПВХ и полисульфон также используются в некоторых медицинских целях. Выбор материалов зависит от потребностей устройства. Для имплантатов полимеры предлагают более легкую альтернативу металлам.
Обработка на станках с ЧПУ против... Литье под давлением для полимерных коллекторов
Выбор оптимального процесса зависит от объема производства. При небольших объемах предпочтительнее механическая обработка. Затраты на изготовление оснастки отсутствуют. При производстве 500 единиц стоимость одной детали составляет от 50 до 150 долларов. Литье под давлением целесообразно при производстве 1,000 и более единиц. Однако стоимость оснастки может достигать 5,000–20,000 долларов и более.
| Метрика производства | Обработка CNC | Литье под давлением |
| Экономичный производственный диапазон | 1 единицам 500 | 1,000+ единиц |
| Стоимость инструмента | 0 долларов (без необходимости в индивидуальной настройке) | Высокая ($5,000–$20,000+) |
| Объем производства | Диапазон стоимости за единицу | |
| - | - | |
| Прототип (1-10 деталей) | 200–500 долларов США + | |
| Небольшой объем производства (10-500 деталей) | 50-150 долларов | |
| Средний объем производства (500-5,000 деталей) | 20-50 долларов | |
| Большой объём производства (5,000-50,000 деталей) | 10-20 долларов | |
| Массовое производство (более 50,000 деталей) | 5-15 долларов |
Для обработки PEEK лучше всего подходят твердосплавные инструменты с микрозернистой структурой и положительным углом заточки. Процесс ЧПУ должен быть настроен для каждого полимера. Разные материалы обрабатываются по-разному. Правильный подход экономит время и гарантирует качество. Для имплантатов обработка должна быть чистой и точной. Выбор материала и процесс в совокупности обеспечивают создание безопасного и надежного устройства. Медицинская промышленность требует не меньшего.
Компания NOBLE, являясь ведущим производственным партнером в Китае, обладает необходимыми навыками для работы со всеми этими материалами в рамках ваших проектов по механической обработке медицинских коллекторов. Они помогут вам плавно перейти от прототипа к полномасштабному производству.
Технологические процессы обработки медицинских коллекторов.
Выбор оптимального процесса обработки медицинских коллекторов зависит от сложности детали. Простые блоки с прямыми каналами хорошо обрабатываются на 3-осевом оборудовании. Сложные конструкции с угловыми отверстиями требуют 5-осевой обработки. Для небольших компонентов, выпускаемых в больших объемах, часто используются швейцарские станки. Каждый подход имеет свое место в производстве медицинских изделий.
Фрезерные и Токарная обработка с ЧПУ
Фрезерование и токарная обработка на станках с ЧПУ составляют основу производства большинства медицинских коллекторов. Эти процессы удаляют материал из цельного блока для создания каналов, отверстий и элементов крепления — выбор между 3-осевой и 5-осевой обработкой влияет на то, какие геометрические формы можно получить.
3-осевой против 5-осевая обработка
Трехосевой станок перемещает режущий инструмент вдоль координат X, Y и Z. Он хорошо подходит для коллекторов с прямыми каналами и отверстиями, просверленными в одном направлении. Настройка проста, а время цикла остается предсказуемым. Многие одноразовые коллекторы относятся к этой категории.
Пятиосевая обработка добавляет вращение вокруг двух дополнительных осей. Это позволяет инструменту приближаться к заготовке практически под любым углом. Для медицинской ЧПУ-обработки эта возможность открывает новые возможности проектирования. Становятся практичными угловые отверстия, изогнутые каналы и подрезы. Компромисс заключается в более высокой стоимости станка и более сложном программировании.
С практической точки зрения, решение сводится к геометрии. Если вашему коллектору нужны порты под сложными углами, то лучше использовать 5-осевую обработку. Если же все элементы расположены в одной или двух плоскостях, то 3-осевая обработка позволит сэкономить средства без ущерба для качества.
Многоосевая регулировка для угловых портов и сложных геометрических форм.
Многоосевая обработка особенно эффективна, когда необходимо точно расположить порты под нужными углами. Корпус клапана или гидравлический коллектор часто требуют точности позиционирования ±0.02 мм или меньше. Такой уровень точности требует оборудования, способного обеспечивать жесткие допуски по нескольким осям. 5-осевая обработка оборудования FabVector обеспечивает точность позиционирования ±0.005 мм. Такая точность гарантирует, что каждый порт будет расположен точно там, где это требуется по конструкции.
В медицинских станках с ЧПУ выполняются следующие специфические операции: фрезерование оболочек для больших плоских поверхностей, профильное фрезерование для контуров, сверление сквозных отверстий, зенкование для утопленных головок крепежных элементов, развертывание для получения гладких чистовых отверстий и нарезание резьбы для внутренних резьбовых соединений. Каждая операция требует своей стратегии выбора инструмента и параметров скорости. При обработке медицинских изделий необходимо учитывать свойства материала. Например, для титана требуются более низкие скорости и больший поток охлаждающей жидкости, чтобы предотвратить перегрев.
Швейцарская машиностроительная промышленность для изготовления мелких, прецизионных компонентов.
Швейцарская технология обработки предлагает иной подход к обработке мелких деталей. Заготовка вращается, скользя по направляющей втулке. Режущие инструменты остаются неподвижными или двигаются лишь незначительно. Такая конструкция обеспечивает исключительную поддержку вблизи зоны резания, что уменьшает отклонение и повышает точность.
Преимущества для производства деталей в больших объемах с жесткими допусками.
Швейцарские станки превосходно справляются с производством мелких, сложных деталей в больших объемах. Они обеспечивают высокую точность изготовления каждой детали без отклонений. Для обработки медицинских изделий такая стабильность имеет огромное значение. Безопасность пациента зависит от того, чтобы каждая деталь соответствовала одним и тем же техническим характеристикам.
Цифры говорят сами за себя. Швейцарская обработка сокращает время цикла на 30-70% при обработке сложных деталей по сравнению с традиционной многостанционной токарной обработкой. Рассмотрим деталь, на обработку которой на обычном оборудовании уходит 8 минут при трех переналадках. На швейцарском оборудовании она обрабатывается за 3 минуты. Это означает сокращение времени цикла на 62.5%. При крупносерийном производстве эта экономия быстро накапливается.
Сокращение отходов материалов и повышение эффективности производственного цикла.
Швейцарская технология обработки также снижает количество отходов материала. Направляющая втулка поддерживает заготовку вблизи точки резания, что минимизирует вибрацию и позволяет более плотно размещать детали. Меньше материала попадает в отходы. Одноэтапный подход исключает необходимость в нескольких приспособлениях и ошибках переналадки. Это повышает общую эффективность производства медицинских изделий.
Для обработки хирургических инструментов швейцарские станки с легкостью справляются с малыми диаметрами. Они обеспечивают стабильные результаты на протяжении длительных производственных циклов. Медицинская промышленность полагается на эту надежность.
Электроэрозионная обработка (EDM)
Электроэрозионная обработка (ЭЭО) удаляет материал с помощью электрических искр, а не режущих инструментов. Этот процесс хорошо подходит для твердых материалов и сложных элементов, недоступных для традиционной механической обработки.
Электроэрозионная обработка проволокой для создания сложных внутренних элементов.
Электроэрозионная обработка проволокой использует тонкую, электрически заряженную проволоку для резки материала. Она превосходно подходит для создания сложных внутренних форм с острыми внутренними углами. Проволока никогда не касается заготовки, поэтому отсутствует сила резания, вызывающая деформацию. Это делает электроэрозионную обработку проволокой идеальным решением для обработки деликатных элементов в медицинских станках с ЧПУ.
Для коллекторов со сложными внутренними каналами электроэрозионная обработка проволокой обеспечивает точность, недостижимую при фрезеровании. Этот процесс также применим к закаленным материалам, что расширяет возможности выбора материалов.
Электроэрозионная обработка погружением для глубоких каналов и острых углов.
Электроэрозионная обработка с погружением электрода использует формованный электрод, который опускается в заготовку. Она создает глубокие каналы и острые углы, которые сломали бы стандартные режущие инструменты. Электрод передает свою форму заготовке посредством контролируемой искровой эрозии.
Этот процесс подходит для коллекторов с глубокими, узкими каналами или элементами с малыми внутренними радиусами. После электроэрозионной обработки может потребоваться дополнительная полировка поверхности, но геометрическая точность превосходна. В медицинских приложениях для обработки на станках с ЧПУ электроэрозионная обработка предлагает решение, когда традиционные процессы достигают своих пределов.
Для обработки PEEK и других полимеров лучше всего подходят инструменты из твердого карбида с микрозернистой структурой, положительным углом заточки и полированными канавками. Такие инструменты уменьшают нагрев и предотвращают размазывание материала. Правильный инструмент – это разница между чистым срезом и испорченной деталью.
Компания NOBLE, как ведущий производственный партнер в Китае, обладает экспертными знаниями во всех этих процессах. Их команда помогает клиентам выбрать оптимальный подход для каждого проекта, от прототипирования до серийного производства. Эта поддержка гарантирует, что ваш проект по изготовлению медицинских коллекторов начнется с надежной основы.
Требования к точности при обработке медицинских коллекторов.
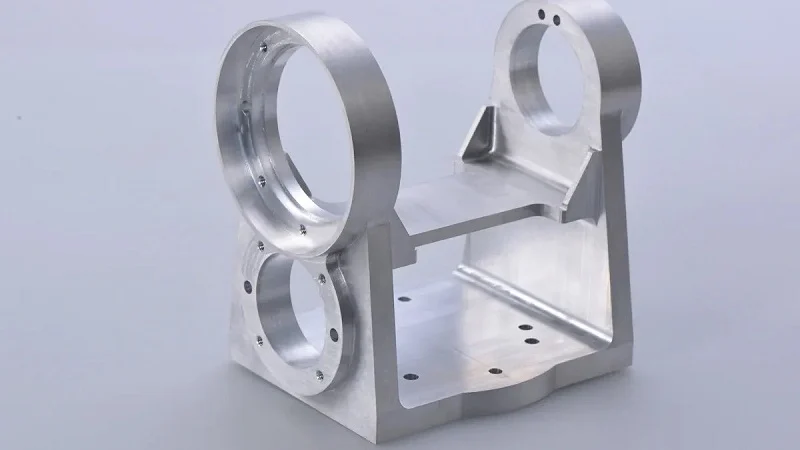
В медицинской обработке коллекторов точность — это не просто модное слово. Именно она отличает работающее устройство от неисправного. Когда коллектор подает анестезию или лекарство, каждая мельчайшая деталь имеет значение. Допуски и качество обработки поверхности напрямую влияют на безопасность пациента и эффективность работы устройства. Давайте разберемся, что на самом деле означает точность в данном случае.
Допуски и точность размеров
Типичные диапазоны допусков и их влияние
Для медицинских коллекторов требуются жесткие допуски. Стандартная практика предусматривает жесткие допуски для важных элементов. В некоторых областях применения необходимы еще более жесткие пределы. В таблице ниже приведены распространенные диапазоны:
| Тип функции | Типичный допуск | Пример применения |
| Расположение портов | ±0.02 мм | Системы подачи жидкости |
| диаметры каналов | - | Точное управление потоком |
| Сопрягаемые поверхности | - | Уплотнительные интерфейсы |
| положения нитей | - | Совместимость сборки |
Эти значения не случайны. Отклонение в диаметре на 0.02 мм может привести к утечке. Слишком узкий канал блокирует поток. Для имплантатов ставки выше. Ортопедические имплантаты требуют точности на микронном уровне, чтобы правильно прилегать к кости. Процесс обработки должен обеспечивать эти параметры на каждой детали.
Измерение и проверка точности размеров
Нельзя исправить то, что не измеряешь. Координатно-измерительные машины (КИМ) проверяют ключевые размеры деталей, обрабатываемых на станках с ЧПУ в медицинской отрасли. Эти устройства измеряют детали и сравнивают измерения с CAD-моделью. При больших объемах производства контроль качества осуществляется с помощью статистической выборки. Каждая партия проходит проверку. Полученные данные возвращаются в процесс обработки на станке с ЧПУ для выявления отклонений на ранней стадии. Этот цикл обеспечивает соответствие обработки техническим требованиям от первой до последней детали.
Чистота поверхности и чистота
Значения Ra и их влияние на течение жидкости
Качество обработки поверхности влияет на движение жидкости в коллекторе. Шероховатые поверхности создают турбулентность и сопротивление. Гладкие поверхности позволяют жидкости свободно течь. Для каналов с жидкостью стандартным является качество обработки поверхности Ra 0.4 мкм или лучше. В таблице ниже показано, чего можно достичь с помощью различных видов обработки поверхности:
| Завершить уровень | Значение Ра | Типичное использование |
| Стандартная обработка | - | Некритические поверхности |
| Медицинский класс | 0.4 мкм | Каналы жидкости |
| Ультра-гладкий | ≤ 0.25 мкм | Высокочистые приложения |
Более гладкая поверхность также уменьшает скопление бактерий. Это важно для имплантатов и многоразовых устройств. При обработке на станках с ЧПУ необходимо оставить достаточно материала для финишной обработки. Нельзя слишком сильно полировать, не изменив форму детали.
Удаление заусенцев, пассивация и электрополировка
В результате механической обработки остаются заусенцы и микротрещины. Эти дефекты задерживают загрязнения и ослабляют деталь. Удаление заусенцев устраняет острые кромки. Пассивация создает защитный оксидный слой на нержавеющей стали. Электрополировка сглаживает поверхность на микроскопическом уровне. Для нержавеющей стали 316L стандартная электрополировка обеспечивает значения Ra 0.4 мкм или лучше. Эти этапы защищают целостность коллектора и продлевают срок его службы.
Обеспечение воспроизводимости результатов для безопасности пациентов
Контроль процессов и статистический анализ
Повторяемость означает, что каждая деталь соответствует предыдущей. Такая стабильность необходима для безопасности пациентов. Управление процессом использует статистические методы для мониторинга производства. Контрольные карты отслеживают ключевые параметры во времени. Если измерение отклоняется в сторону допустимого отклонения, операторы выявляют это до того, как детали выйдут за пределы допустимых параметров. Такой упреждающий подход сокращает потери и предотвращает попадание дефектных изделий к пациентам.
Снижение вариативности в крупномасштабном производстве
Крупносерийное производство усугубляет даже небольшие отклонения. Незначительный износ инструмента может привести к изменению размеров в течение длительного периода работы. Регулярная замена инструмента и контроль качества в процессе производства позволяют контролировать изменчивость. Автоматизированные системы на швейцарских станках и обрабатывающих центрах с ЧПУ поддерживают стабильные параметры резки. Для прецизионных деталей, используемых в здравоохранении, именно эта надежность отличает проверенных поставщиков от остальных.
С практической точки зрения, сотрудничество с опытным партнером имеет большое значение. Компания NOBLE, ведущий производственный партнер в Китае, обладает глубокими знаниями в области обработки медицинских коллекторов. Их команда знает, как обеспечить точность на микронном уровне, одновременно контролируя затраты. Они помогают клиентам перейти от прототипа к серийному производству, не жертвуя безопасностью и функциональностью. Когда от вашего коллектора зависит безопасность пациентов, вам нужен партнер, который относится к точности так же серьезно, как и вы.
Выбираем NOBLE для вашего проекта по механической обработке медицинских коллекторов.

Выбор подходящего партнера для обработки медицинских коллекторов может показаться сложной задачей. Вам нужен партнер, который разбирается в материалах, придерживается жестких допусков и четко общается. Компания NOBLE обладает всеми этими качествами. Их команда работает с вами от первого эскиза до полного производства. Давайте рассмотрим, что наиболее важно при оценке партнера по механической обработке.
Оценка технических возможностей
Опыт работы с материалами медицинского назначения.
Не каждая мастерская умеет работать с нержавеющей сталью 316L или PEEK. Компания NOBLE много лет работает с этими материалами. Их специалисты знают правильные скорости, подачи и инструменты для каждого из них. Этот опыт отражается на конечном результате. Коллектор, обработанный специалистом, понимающим материал, будет иметь более чистые срезы и меньше дефектов. Например, для обработки титана на станках с ЧПУ требуются низкие скорости и большое количество охлаждающей жидкости. Команда NOBLE знает это из опыта, а не методом проб и ошибок. Эти знания экономят ваше время и деньги на каждом проекте.
Внутренние возможности для финишной обработки и тестирования.
Финишная обработка имеет такое же важное значение, как и первоначальная. Удаление заусенцев, пассивация и электрополировка — все это выполняется собственными силами компании NOBLE. Вам не нужно отправлять детали сторонним поставщикам. Это обеспечивает стабильное качество и короткие сроки выполнения работ. Контроль качества также проводится на месте. Координатно-измерительные машины проверяют размеры каждой партии. Это означает меньше неожиданностей в дальнейшем. Весь процесс обработки осуществляется под одной крышей, что упрощает коммуникацию и повышает ответственность.
Оценка систем управления качеством
История сертификаций и аудита
В компании NOBLE качество — это не просто модное слово. Оно заложено в их повседневную деятельность. Их сертификаты подтверждают соблюдение строгих процедур. Регулярно проводятся аудиты, и их результаты демонстрируют высокий уровень соответствия требованиям. Когда вы запрашиваете документацию, они предоставляют её без колебаний. Такая прозрачность важна в медицинской сфере. Вам необходимо знать, что ваши детали соответствуют всем требованиям.
Сертификация системы менеджмента качества
Для работы в медицинской сфере особенно важны две сертификации. Одна охватывает общее управление качеством, а другая идет дальше и специализируется именно на производстве медицинских изделий. Компания NOBLE обладает обеими. Эти сертификаты означают, что их процессы документированы, воспроизводимы и проходят аудит. Для обработки медицинских коллекторов такой уровень контроля качества является обязательным. Это дает уверенность в том, что каждая деталь соответствует одному и тому же стандарту.
Надежность связи и цепочки поставок
Поддержка прототипирования и обратная связь по проектированию с учетом технологичности производства (DFM).
Обратная связь по проектированию с учетом технологичности производства (DFM) может сэкономить вашему проекту недели. Когда компания NOBLE проводит проверку вашего проекта на ранней стадии, она выявляет проблемы до начала производства. Это подтверждают цифры. Проверка DFM сокращает количество итераций проектирования на 35-40%, уменьшая число доработок с 3-4 до 1-2. В среднем это означает экономию 7-10 дней на проект. Их команда подскажет вам, когда канал слишком узкий или допуск слишком жесткий. Эта обратная связь помогает вам исправлять проблемы на бумаге, а не в цеху.
Масштабируемость для наращивания объемов производства.
Хорошо работающий прототип все еще нуждается в масштабировании. Компания NOBLE обеспечивает плавный переход на этот этап. Они начинают с нескольких деталей для тестирования, а затем наращивают объемы по мере подтверждения правильности конструкции. Их оборудование подходит как для мелкосерийного, так и для крупносерийного производства. Станки с ЧПУ стабильно обрабатывают тысячи деталей. Такая масштабируемость означает, что вам не нужно искать нового партнера при росте спроса. Та же команда, которая создала ваш прототип, занимается и массовым производством.
С практической точки зрения, выбор NOBLE означает выбор партнера, который понимает всю картину целиком. Они сочетают в себе технические навыки, сертифицированное качество и четкую коммуникацию. Такое сочетание позволяет успешно завершить ваш проект по механической обработке медицинских коллекторов от начала до конца.
Выбор материала и технологического процесса должен соответствовать клиническим потребностям. Для обработки медицинских изделий используются различные материалы, такие как сталь 316L, титан и полиэфирэфиркетон (PEEK). Фрезерование на станках с ЧПУ позволяет обрабатывать сложные геометрические формы. Швейцарская обработка применяется для производства больших объемов медицинских деталей. Процесс обработки на станках с ЧПУ должен соответствовать медицинским требованиям. Точность обеспечивает безопасность пациента. Каждый цикл обработки на станках с ЧПУ соответствует медицинским стандартам. Безопасность пациента зависит от точности станков с ЧПУ. Для медицинских применений необходим опыт. Инструменты для станков с ЧПУ имеют большое значение. Медицинская обработка на станках с ЧПУ обеспечивает результаты. Безопасность пациента превыше всего. Безопасность не подлежит обсуждению при производстве медицинских изделий.
По словам Насто, производители медицинских изделий ищут партнеров для получения информации о проектировании с учетом технологичности производства на ранних этапах, чтобы улучшить качество и снизить затраты. Как утверждает инженерная команда P&Y, учет производственных аспектов позволяет избежать дорогостоящих перепроектирований.
Для изготовления медицинских коллекторов на станках с ЧПУ привлекайте партнера на раннем этапе. Свяжитесь с нашей командой специалистов по ЧПУ для анализа проекта медицинского оборудования.
Часто задаваемые вопросы по механической обработке медицинских коллекторов
Какого допуска можно ожидать при механической обработке медицинских коллекторов?
При обработке медицинских коллекторов типичные допуски могут составлять ±0.02 мм (0.0008 дюйма) в местах расположения портов. Диаметры каналов и сопрягаемых поверхностей требуют высокой точности, значения которой зависят от конкретного применения. Можно добиться более жестких допусков, но это обойдется дороже. Запрашивайте только то, что действительно необходимо вашему устройству.
Как выбрать между нержавеющей сталью и титаном?
Если вам нужна хорошая коррозионная стойкость и вы хотите сэкономить, выбирайте нержавеющую сталь 316L. Если важен вес или требуется высокое соотношение прочности к весу, выбирайте титан. Титан стоит дороже и требует больше времени на обработку, но это оправдано для имплантатов и портативных устройств.
В каких случаях следует обрабатывать полимерный коллектор на станке, а не отливать его?
Машинное литье полимеров выгоднее, если требуется менее 500 деталей. Отсутствие затрат на изготовление оснастки позволяет снизить стоимость одной детали. При заказе 1,000 и более единиц литье под давлением обходится дешевле, даже с учетом стоимости оснастки от 5,000 до 20,000 долларов. Всегда сначала изготавливайте прототипы на станках.
Какова должна быть степень обработки поверхности каналов для жидкости?
Для обработки каналов для жидкостей в медицинских коллекторах необходима чистота поверхности 0.4 мкм или лучше. Такая гладкость снижает турбулентность и предотвращает скопление бактерий. Стандартная электрополировка нержавеющей стали 316L обеспечивает этот уровень. Для применений с очень высокой чистотой может потребоваться Ra ≤ 0.25 мкм.
Может ли PEEK заменить металл в медицинских коллекторах?
Да, PEEK хорошо подходит для многих применений. Он выдерживает множество циклов стерилизации и устойчив к химическим веществам. Он легче металла и безопасен для организма. При обработке PEEK используйте твердосплавные инструменты с микрозернистой структурой, положительным углом заточки и полированными канавками. Это предотвратит размазывание материала.
Какие сертификаты должен иметь мой партнер по механической обработке?
Ищите сертификаты, подтверждающие наличие системы управления качеством и возможностей в области производства медицинских изделий. Они указывают на наличие отработанных и воспроизводимых процессов. Запросите историю аудитов и соответствующие документы. Партнер, предоставивший эту информацию, обеспечит вас качественными деталями.
На каком этапе следует привлекать партнера по механической обработке?
Привлекайте партнера к процессу проектирования на всех этапах. Обратная связь по проектированию с учетом технологичности производства сокращает количество изменений в проекте на 35-40%. Это уменьшает число корректировок с 3-4 до 1-2. Таким образом, экономится 7-10 дней на проект. Раннее получение обратной связи предотвращает дорогостоящие перепроектирования и позволяет уложиться в сроки проекта.







