
Что такое литье под давлением?
Литье под давлением — широко распространенная технология производства, позволяющая выпускать большие объемы деталей и изделий. Это гибкая и эффективная технология, широко применяемая в различных отраслях, таких как производство потребительских товаров, автомобилестроение, электроника и упаковка. Процесс включает в себя впрыскивание расплавленного материала, как правило, термопластичного полимера, в полость пресс-формы под высоким давлением. Форма и свойства конечного изделия должны соответствовать конструкции пресс-формы. После впрыскивания расплавленного материала в пресс-форму он охлаждается и затвердевает, образуя полость пресс-формы. Наконец, пресс-форма открывается, и затвердевшая деталь извлекается.
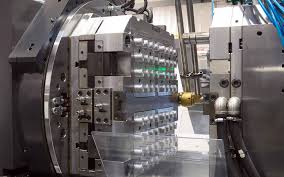
Конструкция машины для литья под давлением
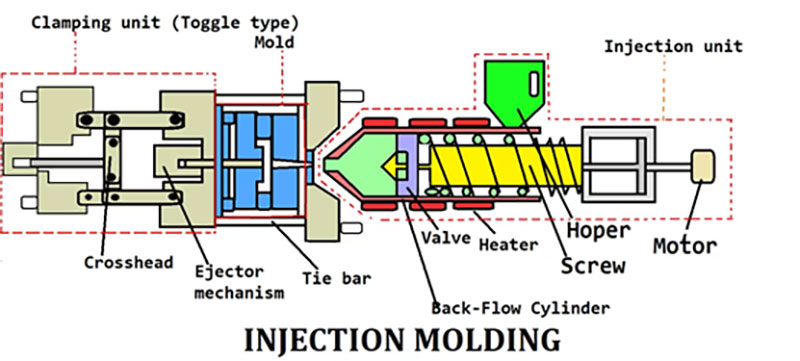
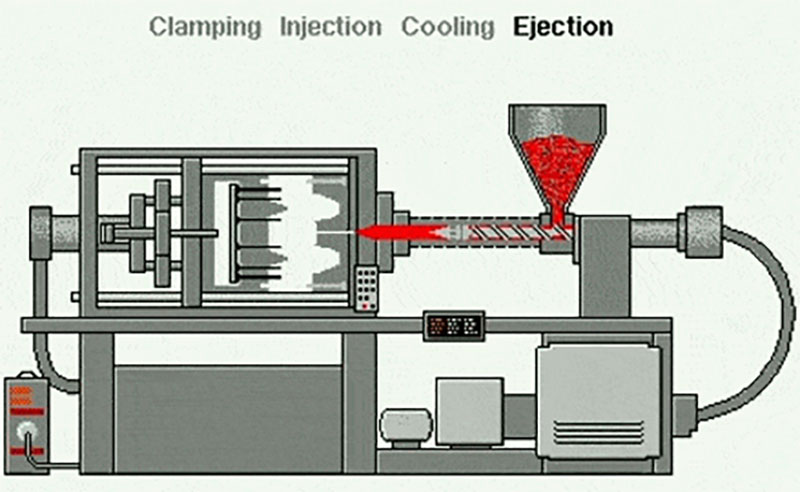
Машина, используемая в процессе литья под давлением для изготовления пластмассовых изделий, называется литьевой машиной. Она состоит в основном из двух основных компонентов: зажимного устройства и устройства впрыска. А вот некоторые основные компоненты литьевой машины.
Зажимное устройство :
Зажимной механизм отвечает за удержание пресс-формы на месте во время процесса литья под давлением. Он состоит из неподвижной и подвижной плит, которые установлены на раме машины. Пресс-форма зажимается между этими двумя плитами.
Блок впрыска :
Впрыскивающий узел отвечает за плавление и впрыскивание расплавленного пластикового материала в полость пресс-формы. Обычно он состоит из бункера, куда подаются пластиковые гранулы или шарики, шнека или поршня, который плавит и впрыскивает пластиковый материал, и сопла, которое направляет материал в пресс-форму.
Система отопления и охлаждения :
Литейные машины оснащены системой нагрева для расплавления пластика и системой охлаждения для затвердевания отформованной детали. Система нагрева обычно включает электрические или масляные нагреватели для нагрева цилиндра и расплавления пластика. Система охлаждения может включать водяные каналы или воздушные вентиляционные отверстия для охлаждения пресс-формы и отформованной детали.
Система управления :
Современные термопластавтоматы оснащены системой управления, позволяющей операторам устанавливать и контролировать различные параметры процесса литья. Система управления обычно включает в себя панель управления с дисплеем, кнопками и переключателями для регулировки таких параметров, как температура, давление, скорость впрыска и время цикла.
Система выброса :
После затвердевания пластиковой детали внутри формы ее необходимо извлечь из полости формы. Система извлечения состоит из выталкивающих штифтов или пластин, которые выталкивают деталь из формы при ее открытии.
В чем разница между 3D-печатью и литьем под давлением?
3D-печать и литье под давлением — это технологии производства пластиковых деталей. 3D-печать — это аддитивный процесс печати, при котором объекты создаются путем послойного нанесения материала, тогда как литье пластмасс под давлением использует форму, заполненную расплавленным материалом, который охлаждается и затвердевает перед изготовлением деталей. И литье под давлением, и 3D-печать могут использоваться для прототипирования, но между этими двумя процессами есть некоторые ключевые различия. Главное различие: когда речь идет о массовом производстве товаров с минимальными отходами материала, литье под давлением подходит лучше всего. Хотя подготовка к 3D-печати занимает больше времени, она предпочтительнее для сложных конструкций и позволяет быстро вносить изменения в дизайн.
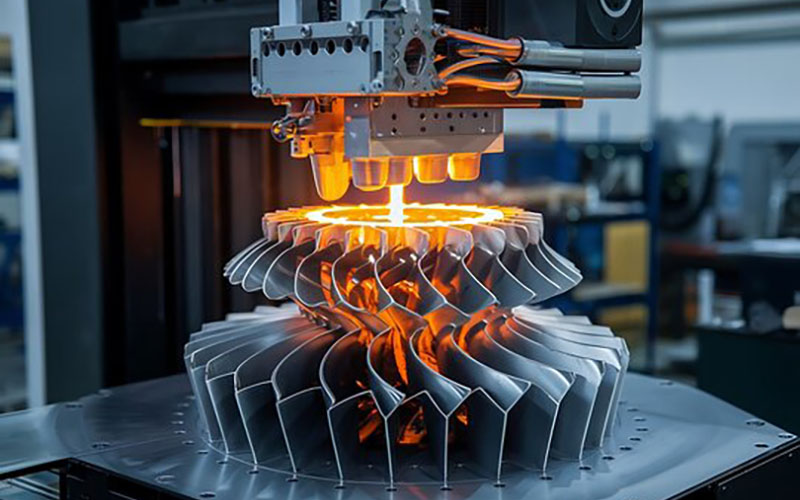
3D-печать, или аддитивное производство, обеспечивает быстрое выполнение заказа — за 1-2 недели, что делает её идеальным решением для быстрого прототипирования и конструкций, требующих частых изменений. Кроме того, этот процесс позволяет изготавливать как мелкие пластиковые детали, так и сложные конструкции. Он не является наиболее подходящим вариантом для крупносерийного производства, превышающего 100 деталей, поскольку может быть дорогостоящим как с точки зрения времени, так и денег. Однако это отличный выбор для мелкосерийного производства.
Однако 3D-печать — это медленный метод производства, позволяющий изготавливать лишь ограниченное количество деталей за раз. Размер области печати ограничивает производство крупных изделий, поскольку любая деталь, выступающая за пределы области печати, может быть нестабильной. Это означает, что, хотя крупномасштабная 3D-печать возможна, это может быть не лучшим применением этого процесса. Кроме того, детали, напечатанные на 3D-принтере, имеют шероховатую поверхность из-за аддитивного производства, независимо от уровня детализации. Если вам требуется гладкая поверхность, потребуется дополнительная обработка.
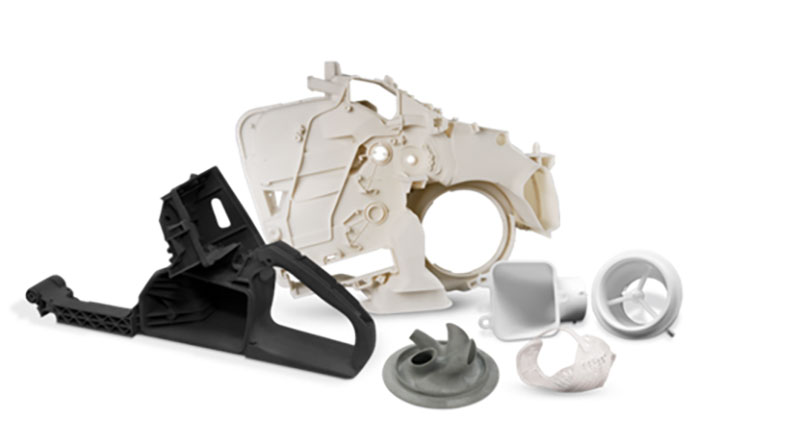
Литье под давлением предполагает длительные сроки подготовки к изготовлению деталей, достигающие 5-7 недель, даже для простых изделий. Поэтому этот метод не очень подходит для частых изменений в конструкции. Однако, несмотря на такие длительные сроки, этот процесс идеально подходит для производства деталей в больших объемах, до 1,000 и более деталей за один цикл. Более того, пресс-форма подходит для изготовления компонентов любой сложности, независимо от их размера. Однако литье под давлением не идеально подходит для производства сложных и изящных конструкций, способных стоять самостоятельно. Исправление ошибок или изменение конструкции может быть сложной задачей из-за длительного времени на подготовку к литью. Кроме того, исправление ошибок в конструкции может быть дорогостоящим и трудоемким процессом. Модификация пресс-формы для исправления проблем или изменения конструкции требует полной переделки, что приводит к утилизации всей произведенной продукции и дополнительным расходам.
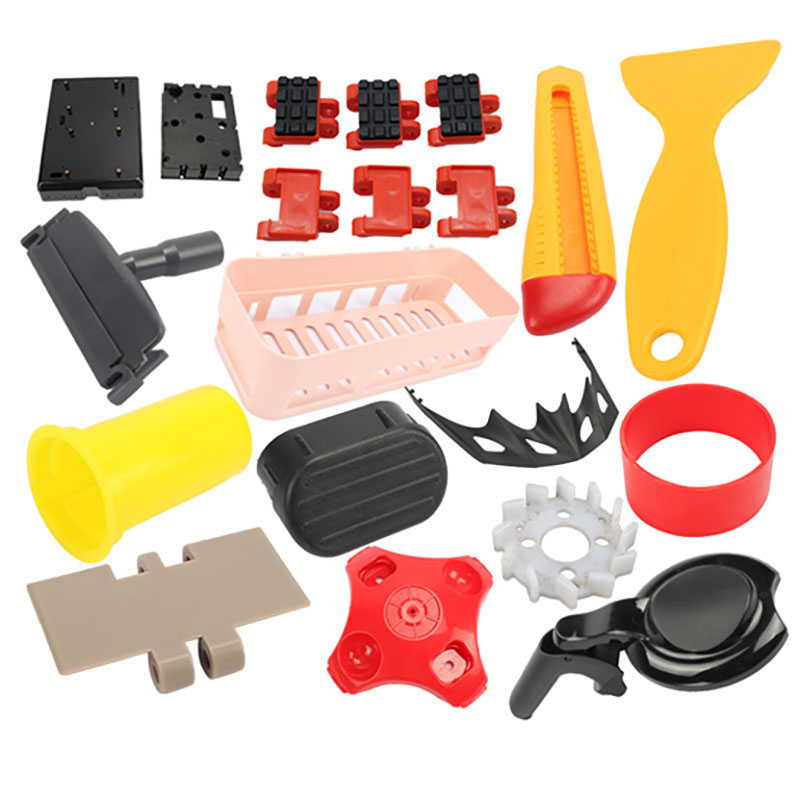
В заключение, оба процесса имеют свои преимущества и недостатки, поэтому их следует рассматривать как взаимодополняющие, а не конкурирующие технологии. 3D-печать больше подходит для производства небольших партий сложных деталей, которые могут потребовать частых изменений в конструкции или индивидуальной настройки. С другой стороны, литье под давлением больше подходит для массового производства менее сложных деталей, для которых уже успешно завершена стадия проектирования.
Как работает литье под давлением?
Литье под давлением — самый популярный производственный процесс для изготовления пластиковых деталей. Машины для литья под давлением, используя сырьевой пластик и различные пресс-формы, позволяют изготавливать множество различных деталей, больших и малых, прочных или одноразовых, для различных отраслей промышленности и применений. Итак, как же работает литье под давлением?
1: выбор подходящего термопластика и пресс-формы
Выбор термопластичного материала для формования напрямую влияет на эксплуатационные характеристики и свойства детали. Различные материалы обладают разными свойствами, такими как прочность, гибкость, термостойкость, химическая стойкость и электрические свойства. Выбор подходящего материала важен для обеспечения соответствия детали требуемым спецификациям и ее хорошей производительности. Выбор материала и конструкция пресс-формы влияют на качество, размеры, качество поверхности и структурную целостность формованных деталей. Такие факторы, как текучесть материала, усадка, деформация и охлаждение, определяют дефекты деталей и должны учитываться. Правильный выбор материала и пресс-формы помогает стабильно производить высококачественные детали.
2: подача и плавление термопластика
Процесс впрыска начинается с инжекционного блока машины. Пластиковые гранулы или пеллеты добавляются в бункер, и материал подается в нагретый цилиндр. Затем материал расплавляется внутри цилиндра, обычно за счет вращения шнека или движения поршня.
3: Впрыскивание пластика в форму
Затем расплавленный пластик под высоким давлением впрыскивается в полость пресс-формы через систему сопел и литниковых каналов.
4: время выдержки и охлаждения
После заполнения полости формы расплавленным пластиком начинается процесс охлаждения. Форма содержит каналы, по которым циркулирует охлаждающая среда (например, вода или масло). Охлаждающая среда способствует быстрому охлаждению и затвердению пластикового материала, придавая ему форму полости формы. В течение этого периода время охлаждения следует контролировать в соответствии со свойствами материала.
5: Процессы выталкивания и финишной обработки
После того как пластик расплавится и остынет внутри формы, зажимное устройство формы открывается. Две половины формы разделяются, и затвердевшая деталь выталкивается из полости формы с помощью системы выталкивания, такой как выталкивающий штифт или пластина. Затем рабочие выполняют финишную обработку, улучшая внешний вид, функциональность и общее качество отлитых деталей. После этого изделие может быть упаковано и доставлено клиентам.
Распространенные виды литья под давлением
Что такое литье пластмасс под давлением?
Литье пластмасс под давлением — это производственный процесс, используемый для изготовления пластиковых деталей в больших количествах. Он включает в себя впрыскивание расплавленного пластика в полость пресс-формы, его охлаждение и затвердевание, а затем извлечение готовой детали из пресс-формы. Литье пластмасс под давлением широко используется в различных отраслях промышленности благодаря своей эффективности, универсальности и возможности производства сложных и точных деталей, таких как автомобильная промышленность, электроника, товары народного потребления, медицинские приборы и т. д.
Как работает литье пластмасс под давлением?
Литье пластмасс под давлением — невероятно эффективный и универсальный производственный процесс. Он включает в себя создание пресс-формы, расплавление и впрыскивание в нее пластикового материала, его охлаждение и затвердевание, а затем извлечение готовой детали из пресс-формы. Этот процесс автоматизирован и контролируем, что позволяет производить сложные детали с высокой точностью и стабильностью. Литье пластмасс под давлением — это экономически выгодный метод производства пластиковых компонентов в больших количествах и широко используется в различных отраслях промышленности.
Стоимость литья пластмасс под давлением
Основной фактор, определяющий затраты на литье под давлением, — это стоимость пресс-формы, также известной как стоимость оснастки. Стоимость зависит от сложности конструкции детали, типа материала и объема производства. Несмотря на высокие фиксированные первоначальные затраты, литье под давлением имеет низкие переменные издержки благодаря использованию недорогих материалов и прогрессивной автоматизации, что приводит к сокращению потребности в рабочей силе. По мере увеличения объема производства стоимость одной детали снижается, что делает процесс более эффективным за счет распределения затрат.
Какой пластик лучше всего подходит для литья под давлением?
Выбор подходящего материала имеет решающее значение практически на всех этапах процесса литья под давлением. Поэтому это часто одно из самых важных решений, которое приходится принимать производителю и его клиенту на протяжении всего производственного цикла. Для литья пластмасс под давлением может использоваться несколько типичных материалов из-за их различных характеристик и функций, хотя причины выбора конкретных типов и марок пластмасс иногда держатся в секрете. При выборе подходящего материала для проекта на этапе проектирования и разработки следует учитывать некоторые важные характеристики материала. Не забудьте также рассмотреть возможность использования биоразлагаемых материалов.
Преимущества литья пластмасс под давлением
Высокая эффективность
Литье пластмасс под давлением — это высокоэффективный процесс, позволяющий производить большое количество деталей за относительно короткое время. После установки пресс-формы сам процесс литья происходит быстро, и за один цикл можно производить несколько деталей одновременно.
Экономически эффективным
При крупномасштабном производстве литье под давлением может быть финансово выгодной технологией. Большие объемы производства, минимальные отходы материала и автоматизация позволяют снизить затраты на рабочую силу. Более того, выбор наиболее экономичного и подходящего пластикового материала для конкретного применения может привести к экономии средств благодаря универсальности материала.
Разработка сложных и точных деталей: Литье под давлением позволяет производить сложные и замысловатые детали, которые трудно или нецелесообразно изготовить с помощью других производственных процессов. Пресс-формы, используемые при литье под давлением, могут быть очень детализированными и воспроизводить сложные элементы, что обеспечивает точное и стабильное производство деталей.
Допуски и стандарты литья пластмасс под давлением
Допуски и стандарты при литье пластмасс под давлением имеют решающее значение для получения функциональных, высококачественных деталей, соответствующих требуемым спецификациям. Они обеспечивают совместимость деталей, их функциональность и точность подгонки, способствуют стабильному качеству и позволяют осуществлять экономически эффективное производство. Правильное рассмотрение допусков на протяжении всего процесса проектирования и производства имеет важное значение для успешного литья пластмасс под давлением.
| Стандартный | Описание |
| Максимальный размер детали | 1200 × 1000 × 500 мм
47.2 × 39.4 × 19.7 дюйма |
| Минимальный размер детали | 1 × 1 × 1 мм
0.039 × 0.039 × 0.039 дюйма |
| Повторяемость деталей | ±0.1 мм
± 0.0039 дюйма |
| Допуски полости пресс-формы | ±0.05 мм
±0.002 дюйма |
| Доступные типы пресс-форм | Стальной и алюминиевый инструмент. Производственный класс, который мы предоставляем: до 1000 циклов, до 5000 циклов, до 30,000 100,000 циклов и более XNUMX XNUMX циклов. |
| Доступные машины | Одногнездные, многогнездные и семейные пресс-формы,
от 50 до 500 тонн пресса |
| Вторичные операции | Текстурирование пресс-формы, тампопечать, лазерная гравировка, резьбовые вставки и базовая сборка. |
| Варианты проверки и сертификации | 15 рабочих дней или меньше для большинства заказов,
Круглосуточный ответ на предложение |
| Время Выполнения | 15 рабочих дней или меньше для большинства заказов,
Круглосуточный ответ на предложение |
Поверхностные покрытия литья пластмасс под давлением
Обработка поверхности пресс-формы обычно выполняется в процессе производства. После завершения литья под давлением мы проведем определенную обработку поверхности готового изделия в соответствии с вашими требованиями.
| Имя | Описание | |
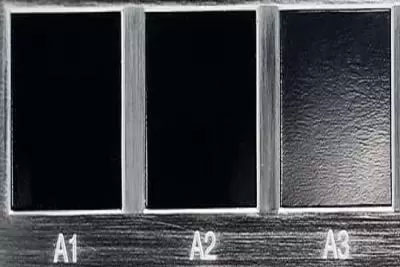 |
Глянцевый | Отделка класса А выполняется с использованием процесса алмазной полировки и дает блестящие и глянцевые поверхности на деталях, полученных литьем под давлением. |
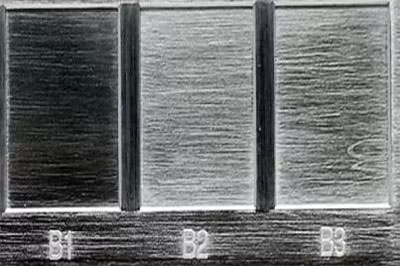 |
Полуглянцевый | Для обработки поверхностей класса B используется наждачная бумага с более зернистой текстурой, что позволяет получить детали с несколько более шероховатой поверхностью, чем детали класса А. Пластиковые детали, изготовленные методом литья под давлением и прошедшие обработку класса B, имеют матовую текстуру поверхности. |
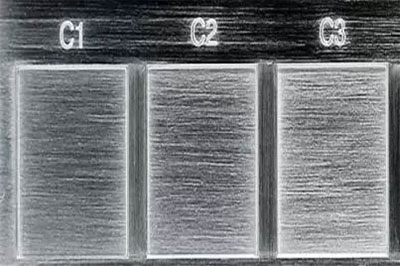 |
матовые | Для обработки поверхности класса С используются шлифовальные камни с различной зернистостью, что позволяет получить шероховатую, неровную поверхность. Детали из литьевого пластика, подвергнутые обработке класса С, имеют матовую текстуру поверхности. |
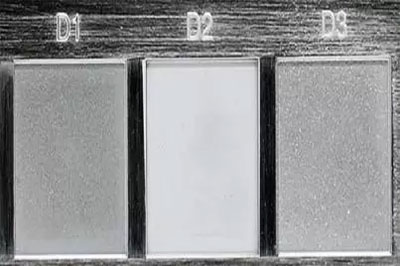 |
Текстурированные | Для отделки класса D используются абразивные материалы и сухие стеклянные шарики или оксиды, что позволяет получить очень шероховатую текстурированную поверхность. В зависимости от типа используемого материала, изделия могут иметь матовую или полуматовую поверхность. |
Какое оборудование используется в процессе литья пластмасс под давлением?
Процесс литья пластмасс под давлением включает в себя использование различного оборудования для производства пластиковых деталей. Основное оборудование, используемое в этом процессе, включает в себя машину для литья под давлением, пресс-форму и вспомогательное оборудование.
Машина для литья под давлением
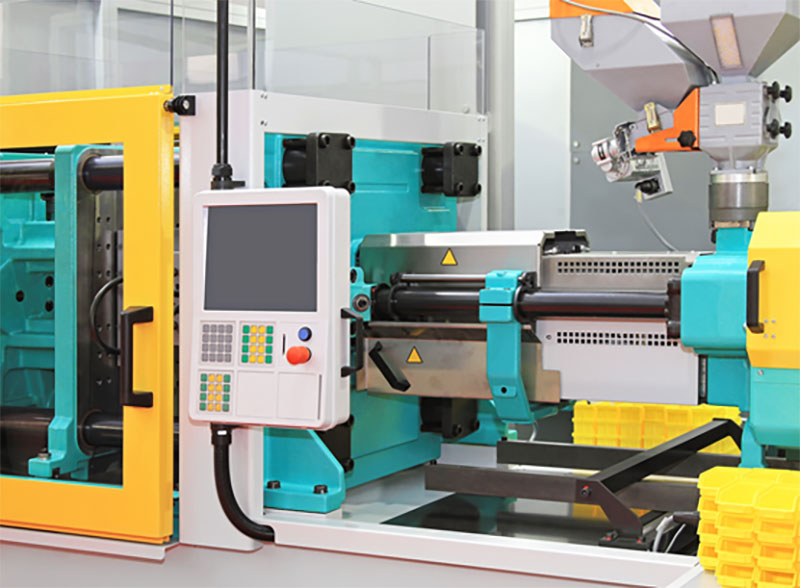
Литейная машина является основным оборудованием, используемым в литье пластмасс под давлением. Она состоит из бункера, инжекционного блока, зажимного устройства пресс-формы и системы управления. Машина расплавляет пластиковый материал, впрыскивает его в пресс-форму и охлаждает для придания ему желаемой формы.
Инструменты для литья под давлением
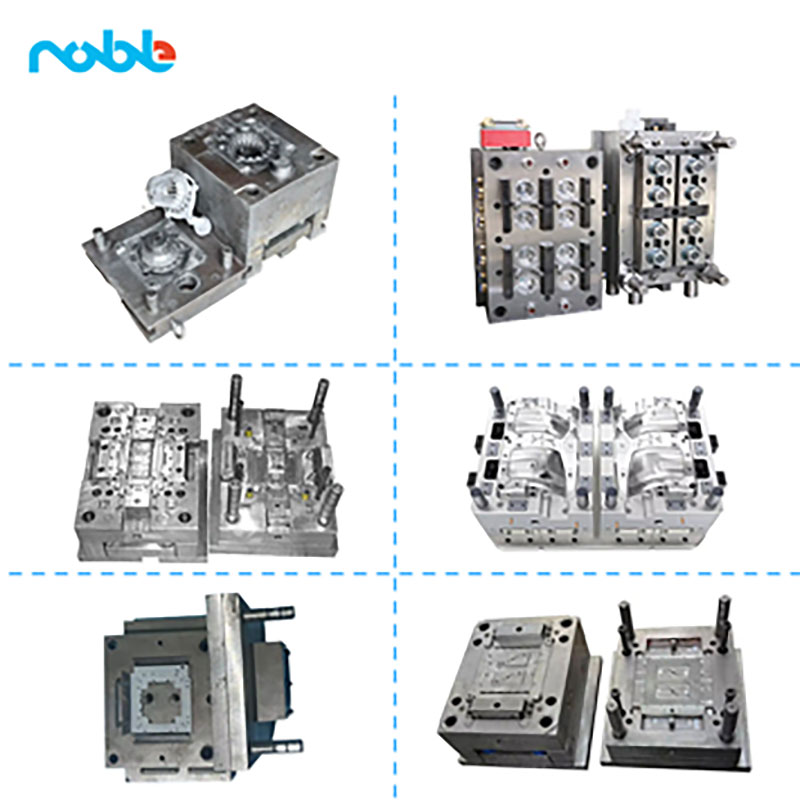
Пресс-форма — это прецизионный инструмент, определяющий форму и характеристики изготавливаемой пластиковой детали. Обычно она изготавливается из стали и состоит из двух половин: полости и сердечника. Пресс-форма устанавливается на литьевой машине и рассчитана на работу при высоких давлениях и температурах.
Дополнительное оборудование
Для поддержки процесса литья под давлением может использоваться дополнительное оборудование, такое как оборудование для сушки материалов, системы перемещения материалов, грануляторы для переработки отходов пластмассы, а также роботы или автоматизированные системы для извлечения и обработки деталей.
Важно отметить, что конкретное оборудование, используемое при литье пластмасс под давлением, может варьироваться в зависимости от размера и сложности изготавливаемых деталей, а также от требований производственного процесса.
Является ли 3D-печать тем же, что и литье пластмасс под давлением?
3D-печать и литье пластмасс под давлением — это не одно и то же. Хотя обе технологии используются для изготовления пластиковых деталей, они применяют разные подходы и имеют свои преимущества и ограничения. И 3D-печать, и литье пластмасс под давлением являются ценными производственными процессами для изготовления пластиковых деталей, но они имеют разные преимущества и области применения. 3D-печать выгодна для прототипирования, индивидуализации и мелкосерийного производства, в то время как литье пластмасс под давлением идеально подходит для крупномасштабного производства и достижения экономически эффективного производства высококачественных деталей с высокой степенью стабильности.
Литье пластмасс под давлением для различных отраслей промышленности
Литье пластмасс под давлением — это универсальный производственный процесс, находящий применение в различных отраслях промышленности. Вот несколько примеров отраслей, которые часто используют литье пластмасс под давлением:
Литье пластмасс под давлением в Автомобильная промышленность:
Литье пластмасс под давлением широко используется в автомобильной промышленности для производства широкого спектра компонентов, включая элементы внутренней и внешней отделки, приборные панели, дверные панели, бамперы, вентиляционные решетки и детали двигателя. Этот процесс позволяет точно изготавливать сложные формы и легкие детали, что способствует повышению топливной эффективности.
Литье пластмасс под давлением в Аэрокосмическая и оборонная промышленность
Литье пластмасс под давлением широко используется в аэрокосмической и оборонной промышленности для производства прочных и легких компонентов. К ним относятся панели управления, детали интерьера самолетов, защитное оборудование, разъемы и корпуса для электронных систем. Этот процесс позволяет производить детали со сложной геометрией, высокой прочностью и устойчивостью к суровым условиям окружающей среды.
Литье пластмасс под давлением в Медицинская промышленность:
Литье пластмасс под давлением играет решающую роль в медицинской и здравоохранительной промышленности, где точность, чистота и биосовместимость имеют первостепенное значение. Этот метод используется для производства медицинских изделий, таких как шприцы, катетеры, хирургические инструменты, имплантируемые компоненты, системы доставки лекарств и лабораторное оборудование. Процесс обеспечивает жесткие допуски, стерильное производство и соответствие нормативным стандартам.
Литье пластмасс под давлением в Робототехническая промышленность
Литье пластмасс под давлением предоставляет робототехнической отрасли возможность производить высококачественные, изготовленные по индивидуальному заказу и экономически эффективные компоненты. Этот процесс обеспечивает гибкость проектирования, масштабируемость и возможность изготовления сложных геометрических форм, отвечающих специфическим требованиям роботизированных систем с точки зрения производительности, долговечности и функциональности. Широко используется для корпусов и кожухов роботов, захватов и концевых манипуляторов, корпусов датчиков и внутренних компонентов.
Характеристики литья металлов под давлением:
Что такое литье металлов под давлением?
Литье под давлением металла (MIM) сочетает в себе литье пластмасс под давлением с порошковой металлургией для производства точных и сложных металлических деталей. Этот метод универсален, но требует более высоких затрат на оснастку и более длительных сроков выполнения по сравнению с литьем пластмасс под давлением. Тем не менее, он ценен для производства высокоэффективных и сложных металлических компонентов.
Преимущества литья металлов под давлением
Комплексный дизайн
MIM — это производственный процесс, позволяющий изготавливать металлические детали в больших количествах, даже со сложной геометрией и замысловатыми деталями. Этот процесс лучше всего подходит для производства мелких и точных деталей в больших объемах со строгими допусками. MIM позволяет точно изготавливать внутреннюю и внешнюю резьбу, подрезы, зубья (например, зубья шестерен), пазы, отверстия, ребра, маркировку и гравировку без необходимости дополнительной механической обработки или других технологических процессов.
Высокое качество
Технология MIM позволяет создавать детали различной формы, обладающие прочностью и твердостью, сравнимыми с деталями, полученными методом механической обработки из кованых сплавов. MIM позволяет изготавливать многокомпонентные детали как единое целое, обеспечивая превосходное качество поверхности.
Экономичная цена
Технология литья под давлением (MIM) может применяться к широкому спектру металлов, включая: нержавеющую сталь, углеродистую сталь, медные сплавы, никелевые сплавы, вольфрамовые сплавы, титановые сплавы, кобальтовые сплавы, железо, карбиды, керметы и др. Литье под давлением (MIM) — это производственный процесс, известный тем, что генерирует меньше отходов и брака по сравнению с традиционными процессами механической обработки. Это особенно выгодно для дорогостоящих материалов, таких как огнеупорные материалы, титановые сплавы, суперсплавы и специальные металлы. Благодаря MIM до 98% материала может быть преобразовано в пригодные для использования металлические детали, что делает этот процесс эффективным. Кроме того, MIM является экономически выгодной альтернативой длительной механической обработке, литью по выплавляемым моделям и штамповке.
Как работает литье металлов под давлением?
Литье под давлением металла (MIM) — это процесс, сочетающий литье пластмасс под давлением с порошковыми металлами для создания сложных металлических деталей. Процесс включает подготовку сырья, литье под давлением, охлаждение и затвердевание, извлечение, удаление связующего вещества, спекание и последующую обработку. MIM обеспечивает гибкость проектирования, экономическую эффективность и возможность производства высокоточных металлических деталей с превосходными механическими свойствами.
Обработка поверхности металлических отливок, полученных методом литья под давлением.
Обработка поверхности является важнейшим этапом процесса литья металлов под давлением (MIM), позволяющим улучшить внешний вид, функциональность и эксплуатационные характеристики готовых металлических деталей. В MIM используются различные методы обработки поверхности:
Обработка на станках с ЧПУ, такая как фрезерование, токарная обработка, сверление и шлифование, позволяет получать точные размеры, гладкие поверхности и определенные элементы деталей, изготовленных методом литья под давлением. Она используется для обеспечения жестких допусков, сложных геометрических форм и модификаций после обработки.
2. полировка
Полировка улучшает внешний вид детали, изготовленной методом литья под давлением, за счет удаления дефектов и создания гладкой, отражающей поверхности с использованием абразивных материалов, полировальных кругов и полировальных паст.
3. гальваника
Электролитическое осаждение улучшает характеристики деталей, изготовленных методом MIM, за счет нанесения на них тонкого слоя металла. Процесс включает погружение деталей в электролитный раствор, содержащий ионы металла, и подачу электрического тока. К распространенным металлам, используемым для электролитического осаждения, относятся никель, хром, золото и серебро.
4. обработка тепла
Термическая обработка улучшает механические свойства деталей, изготовленных методом MIM, за счет контролируемых циклов нагрева и охлаждения, что изменяет характеристики их поверхности, внешний вид, твердость, прочность и стабильность размеров.
Литье керамики под давлением:
Что такое литье керамики под давлением?
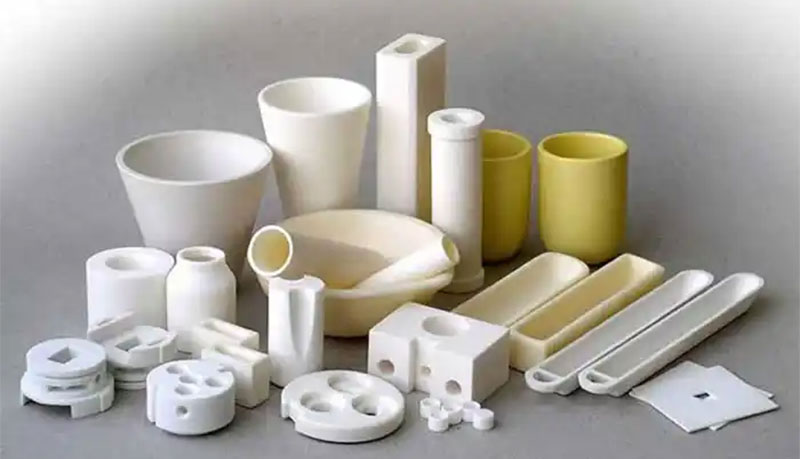
Литье под давлением керамики — это точная и передовая технология, используемая для производства высококачественных компонентов в больших количествах. Керамические детали более долговечны и прочны, чем детали из пластика или стали, что делает их идеальными для множества применений. Литье под давлением керамики (CIM) — это процесс, используемый для создания керамических деталей на заказ. Он аналогичен процессу литья под давлением, используемому для пластмасс. Процесс включает предварительный нагрев гранулированной смеси порошка оксида алюминия и определенных связующих веществ, которая затем под высоким давлением вдавливается в изготовленную на заказ форму для формования деталей в соответствии с конкретным проектом заказчика. После извлечения детали из формы она проходит несколько дополнительных процессов, включая спекание при высоких температурах.
Как работает литье керамики под давлением?
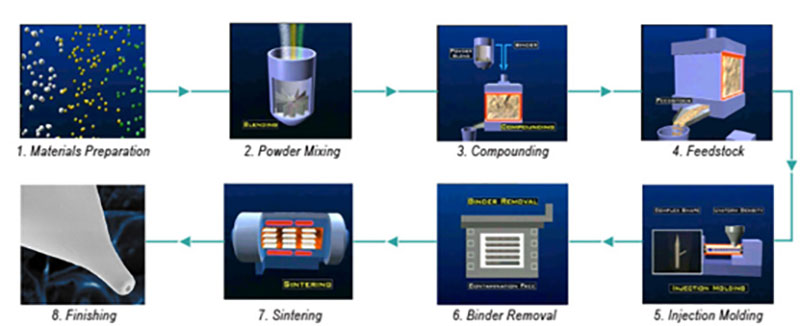
Процесс литья керамики под давлением (CIM) включает в себя соединение твердых тел посредством литья под давлением и спекания для получения сложных форм из твердых материалов, которые слишком сложно, дорого или невозможно изготовить традиционными методами. Процесс CIM включает в себя несколько этапов:
1. Инструмент для литья под давлением
Пресс-форма для литья под давлением разработана и изготовлена с использованием технологии CAD/CAM, что обеспечивает точное изготовление керамической детали в соответствии с чертежами CAD.
2. Подготовка сырья
Керамический порошок подбирается в соответствии с требованиями заказчика, включая размер, форму и распределение зерен. Специальные связующие вещества и добавки смешиваются с порошком в контролируемых условиях, чтобы гарантировать готовность полученной смеси к литью под давлением. Точная регистрация свойств полученного сырья является частью контроля качества и отслеживания партий.
3. Литье под давлением
Специально разработанные машины для литья под давлением заполняют пресс-формы сырьем в полностью автоматизированном процессе, обеспечивающем равномерную консистенцию. Статистический контроль процессов (SPC) собирает данные о процессе.
4. Контроль
Снижение затрат и повышение качества достигаются благодаря инновационным методам мониторинга, позволяющим в режиме реального времени отслеживать внутренние свойства непрозрачных материалов в процессе формования.
5. Термическая обработка
Связующее вещество удаляется из заготовки путем испарения и экзотермической реакции, оставляя небольшую его часть. Детали спекаются в окислительно-восстановительной атмосфере или в вакууме. Детали, изготовленные методом литья под давлением, могут подвергаться горячему изостатическому прессованию (ГИП) для повышения плотности и прочности.
6. Обработка поверхности
Методы постобработки позволяют достичь более высокого качества поверхности и точности, чем спекание, при сохранении исключительной точности и экономичных ценах.
7. Заключительный осмотр
На этапе проектирования компания NOBLE сотрудничает с заказчиками для определения критериев контроля и оценки. Для обеспечения соответствия изготовленных деталей техническим характеристикам используются самые современные измерительные технологии.
Преимущества литья керамики под давлением
Литье керамики под давлением, как и любой другой производственный процесс, имеет свои преимущества и недостатки. Одним из главных преимуществ этого процесса является возможность изготовления сложных геометрических форм с высокой точностью. Это делает его идеальным выбором для применений, требующих жестких допусков. Кроме того, керамические детали, изготовленные методом литья под давлением, часто более прочны и долговечны, чем детали, изготовленные другими методами.
Керамические материалы для литья под давлением
Обычно при литье керамики под давлением используется смесь керамического порошка и связующего материала. Керамический порошок скрепляется и приобретает необходимую прочность для формования с помощью связующего вещества. Примерами распространенных связующих материалов являются воск, термопластичные полимеры и термореактивные полимеры. Выбор связующего материала определяется конкретными потребностями изготавливаемого изделия, такими как требуемая прочность, гибкость и термостойкость. Удаление связующего материала — это процесс удаления связующего материала из керамической детали после ее формования, в результате которого остается только чистая керамическая часть.
Обработка поверхности при литье керамики под давлением
Для улучшения как практических характеристик, так и эстетического вида керамических деталей, изготовленных методом литья под давлением, на них можно наносить различные виды обработки поверхности.
| Поверхностные покрытия | Картинки | Описание процесса | Преимущества |
| PVD (физическое осаждение из паровой фазы) |  |
PVD расшифровывается как физическое осаждение из паровой фазы. Это процесс, включающий нанесение тонкой пленки материала на подложку с использованием физических методов, таких как испарение или распыление, в вакуумной среде. | Метод PVD позволяет получать тонкие пленки с высокой степенью однородности толщины и состава, что делает его полезным для применений, требующих точного нанесения покрытий. |
| Обшивка |  |
Электролитическое осаждение — это процесс нанесения тонкого слоя металла на проводящую поверхность с помощью электрохимической реакции. | Гальваническое покрытие позволяет получить высокопрочное и износостойкое покрытие, способное защитить подложку от коррозии и других повреждений. |
| Порошковое покрытие | 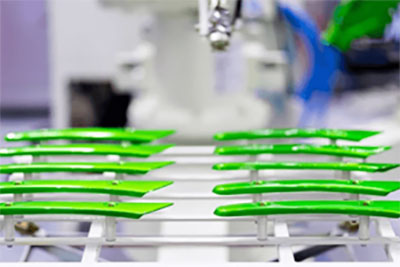 |
Порошковая покраска — это тип покрытия, которое наносится на поверхность в виде сыпучего сухого порошка методом распыления. Порошок отверждается путем нагревания до температуры, при которой он плавится и сцепляется с поверхностью. | Порошковые покрытия отличаются высокой прочностью и устойчивостью к царапинам, сколам и выцветанию. Они выдерживают воздействие суровых погодных условий, химических веществ и ультрафиолетового излучения, что делает их идеальными для наружного применения. |
| Чистка | 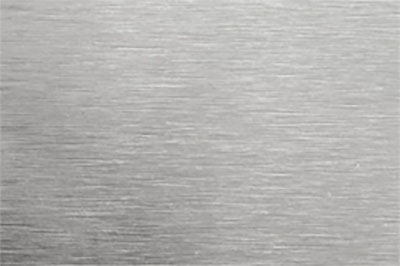 |
Шлифовка — это процесс обработки поверхности, при котором с помощью щетки или абразивного материала на металлической поверхности создается узор из тонких линий или царапин. | Матовая поверхность отличается высокой износостойкостью и устойчивостью к воздействию агрессивных сред, что делает ее популярным выбором для таких применений, как промышленное оборудование и архитектурные элементы. |
| Химическое травление | 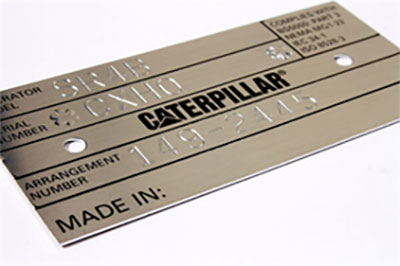 |
Химическое травление, также известное как химическое фрезерование или фотохимическая обработка, — это процесс финишной обработки поверхности, который включает в себя использование химических веществ для избирательного удаления материала с металлической поверхности. | Химическое травление позволяет наносить на металлическую поверхность чрезвычайно точные узоры и формы с точностью до нескольких микрон. Такой уровень точности делает его идеальным для изготовления сложных деталей или компонентов со сложной конструкцией. |
| Лазерная маркировка | 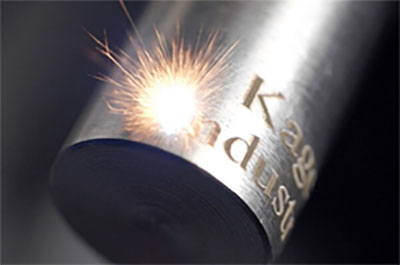 |
Лазерный луч вызывает реакцию на поверхности материала, в результате чего образуется стойкая маркировка, которую можно адаптировать под конкретные требования к дизайну. | Лазерная маркировка отличается высокой прочностью и устойчивостью к износу, выцветанию и другим видам повреждений. Это делает лазерную маркировку идеальной для применений, требующих долговечной маркировки, таких как брендирование, идентификация и отслеживание. |
| Полировка: |  |
Полировка — это процесс сглаживания и улучшения поверхности с помощью абразивного материала для удаления небольших количеств вещества. | Цель полировки — создание гладкой и отражающей поверхности, улучшение её внешнего вида, а также повышение износостойкости и коррозионной стойкости. |
Особенности литья под давлением:
Что такое сверхформование?
Литье под давлением — широко используемый процесс в обрабатывающей промышленности. Он включает в себя литье под давлением или литье из полиуретана для изготовления высококачественных прототипов. Эта технология позволяет соединять два или более слоя материала, что выгодно для литья под давлением пластмасс и резины. Она особенно полезна для быстрого изготовления прототипов деталей промышленных машин и создания деталей на заказ путем наложения пластика или резины на другие материалы, такие как металлы.
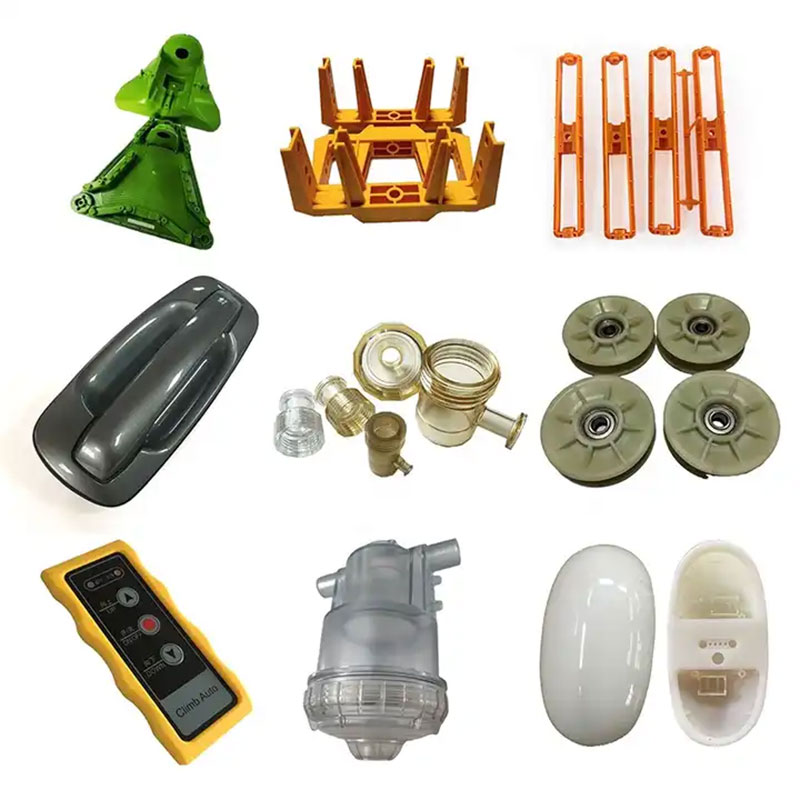
Как работает технология литья под давлением?
Литье с наложением (overmolding) — это процесс соединения двух или более материалов для создания единой детали или компонента машины. Первый компонент — это подложка, то есть базовый материал, а второй компонент — это наложение (overmold), то есть вторичный материал, который формуется поверх подложки. В зависимости от желаемого конечного продукта может быть несколько наложений.
Материалы для литья под давлением
Это обычные формованные пластмассы, предлагаемые нашими службами литья под давлением. Зная основы материалов, таких как распространенные сорта, марки, преимущества и недостатки, выберите подходящий материал для литья под давлением в соответствии с требованиями вашего приложения.
Материал оснастки:
Перед началом процесса литья под давлением, как для мелкосерийного, так и для крупносерийного производства, необходима высокоточная оснастка, изготовленная на станке с ЧПУ. Наиболее часто используемые материалы включают:
| Инструментальная сталь: | П20, Х13, С7, НАК80, С136, С136Х, 718, 718Х, 738 |
| Нержавеющая сталь: | 420, НАК80, С136, 316Л, 316, 301, 303, 304 |
| Алюминий: | 6061, 5052, 7075 |
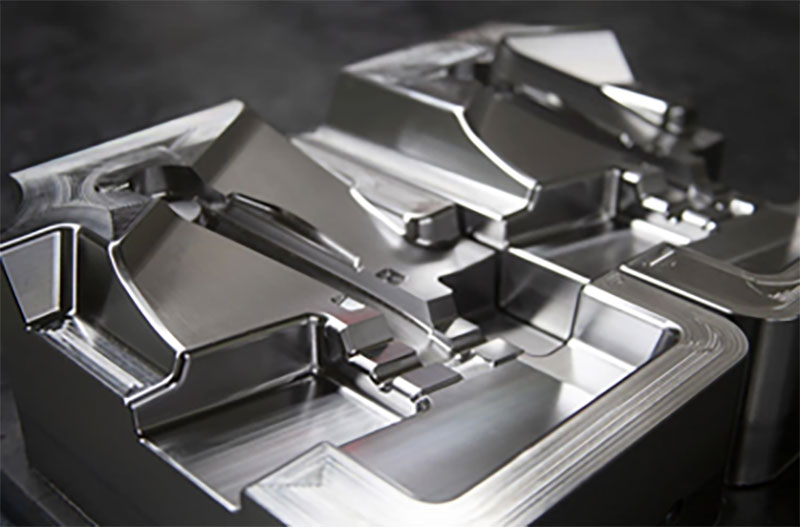
Пластиковые материалы:
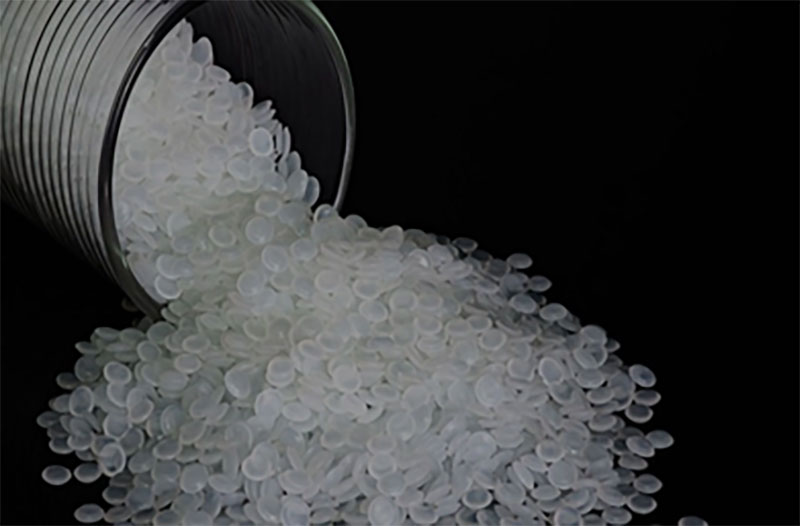
Литье пластмасс под давлением включает широкий спектр материалов с различными свойствами, включая ударную вязкость, жесткость, термостойкость, химическую стойкость и т. д.
| ABS | Нейлон (ПА) | PC | ПВХ |
| PU | ПММА (полиметилметакрилат), | PP | PEEK |
| PE | ПНД (HDPE), | PS | ПОМ |

Добавки и волокна:
Стандартные пластиковые материалы могут не соответствовать требованиям к деталям, изготовленным методом литья под давлением. В этом случае для улучшения эстетических и функциональных свойств, а также для придания дополнительных возможностей деталям, изготовленным методом литья под давлением, можно использовать добавки и волокна.
| UV | поглотители | Красители |
| пламя | замедлители | Стекловолокно |
| Пластификаторы |
Преимущества многослойного формования
Компоненты, изготовленные методом литья под давлением, обеспечивают надежную работу изделия благодаря плотному соединению и защите от влаги и пыли. Сочетая превосходные свойства нескольких материалов в одном изделии, компоненты, изготовленные методом литья под давлением, гарантируют более высокую производительность.
Кроме того, технология литья под давлением помогает снизить общие производственные затраты за счет объединения нескольких деталей в одну, что исключает необходимость сборки и экономит время и трудозатраты.
Кроме того, технология литья под давлением улучшает дизайн и эстетику за счет добавления одного материала к другому. Она позволяет оптимизировать конструкцию и улучшить обработку поверхности.
Области применения литья под давлением:
Технология литья под давлением в медицинских инструментах:
Технология литья под давлением имеет решающее значение для обеспечения точности и безопасности, а также устойчивости к сложным условиям хранения медицинских изделий. Литье под давлением позволяет объединить пластик и металл в одном изделии. Широко применяется в хирургических инструментах, таких как шприцы, расширители, мягкие контактные пластины и многое другое.
Литье под давлением в инструментах для работы с оборудованием:
Технология литья под давлением улучшила захват инструментов, сделав их более безопасными и эргономичными. Прекрасными примерами являются отвертки, плоскогубцы, гаечные ключи, лезвия и многое другое.
Декоративная накладка на элементы отделки автомобиля:
Эстетические преимущества накладок в полной мере проявляются при их применении в отделке автомобилей, например, кромок дверей, боковых частей кузова, крыльев, бамперов, колес и других элементов. Это не только снижает вес автомобиля, но и облегчает индивидуальную окраску кузова.
Плесень на предметах домашнего обихода:
Технология литья под давлением может улучшить сцепление, чистоту, химическую стойкость и другие характеристики продукции. Изделия, изготовленные методом литья под давлением, также улучшают качество жизни потребителей. Они просты в использовании, чистке и продлевают срок годности. К таким изделиям относятся кухонная утварь, многопортовые зарядные устройства, зубные щетки и тому подобное.
Характеристики Вставка для литья под давлением
Что представляет собой процесс литья под давлением с закладными элементами?
Впрыскивание пластиковых материалов вокруг другой детали для создания новой называется литьём с закладными элементами. Как правило, вставляемая деталь может быть изготовлена из металла или пластика. Вставка предварительно вставляется в форму в процессе литья с закладными элементами, а затем токарь использует термопластичную смолу для впрыскивания пластика в полость. Детали готовы к упаковке и отправке клиентам после охлаждения.
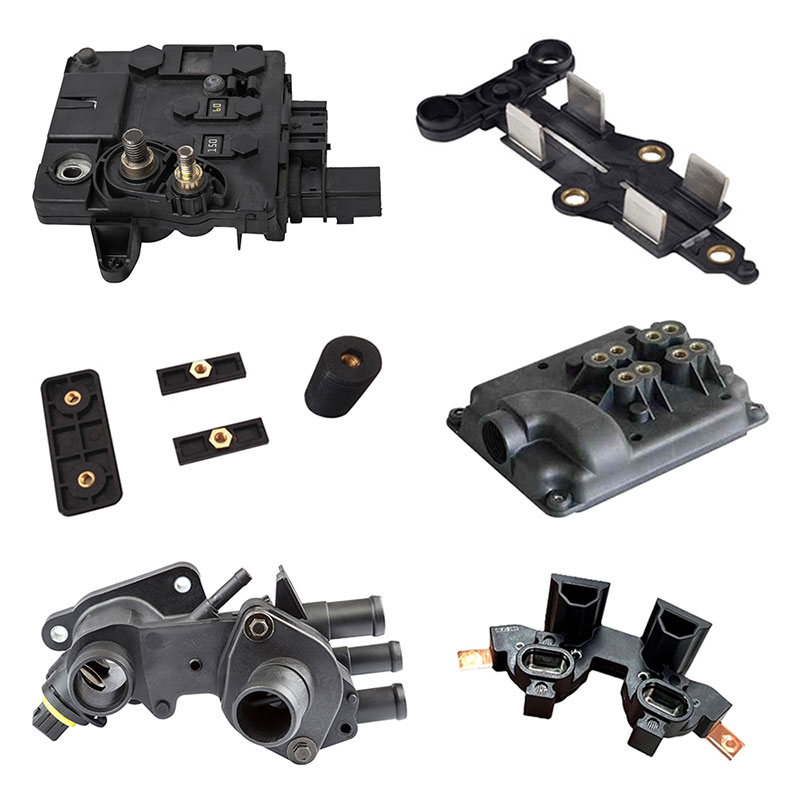
Как работает литье под давлением с закладными элементами?
Литье с закладными элементами — это процесс, очень похожий на традиционное литье под давлением. В этом процессе расплавленное сырье или пластик расплавляются и впрыскиваются в форму, используя те же материалы, что и при традиционном литье пластмасс. Главное отличие между традиционным литьем под давлением и литьем с закладными элементами заключается в том, что во втором случае вставки добавляются в форму в процессе формования.
Материалы для Литье под давлением с закладными элементами:
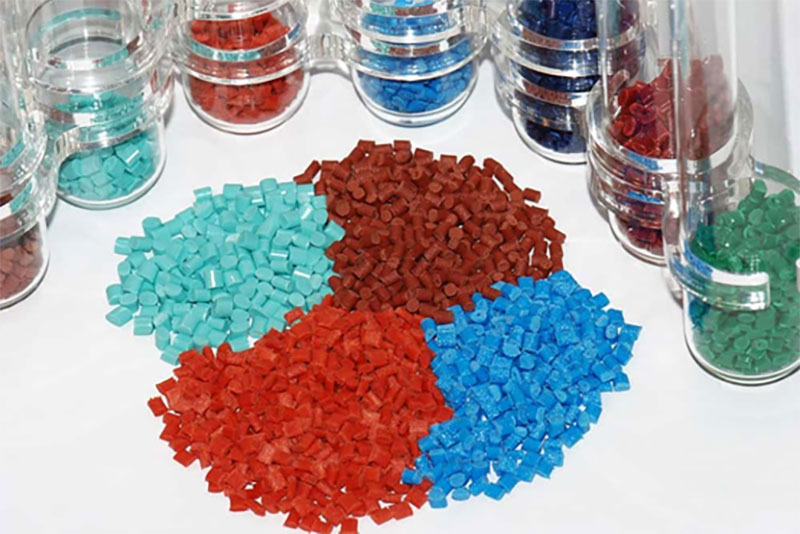
Термопласты
Эти материалы, пригодные для многоразового использования и химически стойкие, являются экологически чистыми и идеально подходят для достижения различной фактуры и блеска при литье с закладными элементами. К типам термопластов относятся:
Полистирол
Полистирол — это лёгкий термопластичный материал, прозрачный и с низкой температурой плавления. Его высокая устойчивость к кислотам и щелочам делает его пригодным для широкого спектра применений, включая медицинские изделия и товары народного потребления.
полиэтилен
Этот вариант термопластичного полимера обычно легкий и обладает высокой прочностью, а также устойчивостью к химическим веществам. Он обладает диэлектрическими и непроницаемыми свойствами. К распространенным термопластичным полиэтиленовым материалам относятся LDPE, HDPE и MDPE.
нейлон
Этот прочный термопластичный полимер устойчив к химическим веществам и истиранию. Высокая температура плавления делает его отличной заменой металлу во многих областях применения. Он широко используется в тяжелой промышленности и при добыче полезных ископаемых.
Термореактивные пластмассы — это неперерабатываемые пластиковые полимеры, что делает их менее экологичными и экономически выгодными, чем термопласты. Производители, как правило, избегают их использования. Примеры термореактивных пластмасс:
эпоксидная смола
Это вариант термореактивных материалов, который постоянно затвердевает после обработки без температуры плавления. Следовательно, это делает их очень подходящими для сложных задач. Они обладают отличной адгезией и высокой устойчивостью к химическим веществам и теплу.
фенольный
Фенольные смолы — это термореактивные материалы с высокой устойчивостью к химическим веществам и электричеству. Они выдерживают высокие температуры, обладают исключительной твердостью и стабильностью размеров. Фенольные смолы подходят для изготовления электрооборудования, печатных плат и многого другого.
Преимущества процесса литья под давлением с закладными элементами:
Литье с закладными элементами — это процесс, при котором различные материалы, такие как металл и пластик, объединяются для производства единого компонента. Полученное изделие обладает улучшенными механическими свойствами и повышенной прочностью. Использование литья с закладными элементами имеет ряд преимуществ:
Сборка не требуется:
Сборка не требуется: поскольку материалы соединяются в процессе формования, нет необходимости в дополнительных этапах сборки. Это ускоряет производственный процесс и снижает трудозатраты.
Повышенная эффективность:
Отсутствие необходимости в сборке также способствует повышению эффективности производства.
Повышенная долговечность:
Впрыскивание пластика вокруг деталей при литье под давлением повышает прочность конструкционных пластиков, делая их более устойчивыми к износу. Также используются прочность и проводимость металлических материалов, что приводит к улучшению свойств конечных деталей.
Уменьшенный вес:
Сочетание пластика и металла в конечном компоненте позволяет снизить вес по сравнению с подверженными коррозии металлическими деталями.
Области применения литья под давлением с закладными элементами:
Вставка литья под давлением в медицинские изделия
Биосовместимые пластмассы широко используются при литье под давлением для изготовления изделий медицинского назначения.
Литье под давлением с использованием вставок в аэрокосмической и автомобильной промышленности
Прочность деталей, изготовленных методом литья под давлением, позволяет использовать их в ручных устройствах, таких как рычаги переключения передач, циферблаты и ручки управления грузовиков и т. д.
Вставка технологии литья под давлением в инструменты для работы с оборудованием
Технология литья под давлением улучшила захват инструментов, сделав их более безопасными и эргономичными. Прекрасными примерами являются отвертки, плоскогубцы, гаечные ключи, лезвия и многое другое.
Вставка литья под давлением в потребительские товары
Литье с закладными элементами — это хороший способ проектирования и разработки новых потребительских товаров с учетом их функциональных и эстетических преимуществ.
Литье под давлением Инструменты
Что такое оснастка для литья под давлением с закладными элементами?
Изготовление пресс-форм для литья под давлением — это процесс проектирования и изготовления пресс-форм, используемых в литье под давлением. Пресс-форма состоит из двух половин: сердечника и полости, которые точно подходят друг к другу. Расплавленный пластик впрыскивается в полость, где он охлаждается и затвердевает, образуя конечное изделие.
Как работает оснастка для литья под давлением?
Изготовление оснастки для литья под давлением является важнейшей частью процесса литья под давлением. Она отвечает за придание формы и производство пластиковых деталей. Процесс изготовления оснастки начинается с проектирования и разработки, где создается 3D CAD-модель пресс-формы. На этом этапе учитываются такие факторы, как геометрия детали, поток материала, каналы охлаждения и конструкция пресс-формы. Процесс изготовления оснастки для литья под давлением включает в себя проектирование и разработку пресс-формы, изготовление ее компонентов, сборку и отделку пресс-формы, а также проведение испытаний и проверки. Основание пресс-формы обеспечивает структурную поддержку, а сердечник и полость придают форму детали. Каналы охлаждения регулируют температуру, а системы впрыска и выталкивания облегчают впрыск материала и извлечение детали. Квалификация и техническое обслуживание имеют решающее значение для успешного изготовления оснастки, что в конечном итоге влияет на качество и эффективность процесса литья под давлением.
Материалы для оснастки для литья под давлением
Выбор материала пресс-формы во многом определяет срок ее службы и качество отлитой под давлением детали. NOBLE предлагает широкий выбор марок материалов, которые подходят для различных стадий разработки вашего продукта. Наша команда также предлагает экспертные рекомендации по выбору материала пресс-формы для обеспечения оптимальной точности размеров и эстетического качества.
Инструментальная сталь
Перед началом процесса литья под давлением в малых или больших партиях необходим инструмент, изготовленный на станке с ЧПУ, с высокой точностью. В таких случаях наиболее часто используется инструментальная сталь.
| Типы: | П20, Х13, С7, НАК80, С136, С136Х, 718, 718Х, 738 |
Нержавеющая сталь
Сталь и нержавеющая сталь являются основными материалами, используемыми для изготовления пресс-форм для литья под давлением, но стоимость их производства довольно высока. В результате эти формы, как правило, предназначены для крупносерийного производства.
| Типы: | 420, НАК80, С136, 316Л, 316, 301, 303, 3 |
алюминий
Алюминиевые формы являются экономичной альтернативой традиционным формам для литья под давлением из стали и углеродистой стали. Они не только стоят меньше, но и обеспечивают более быстрые циклы и более быстрое время выполнения работ, что особенно полезно для тестирования рынков.
| Типы: | 6061, 5052, 7075 |

Преимущества оснастки для литья под давлением
Пресс-формы широко используются в производственном процессе для повышения стабильности материала, снижения потерь и обеспечения качества продукции. Многие отрасли промышленности извлекли выгоду из универсальности пресс-форм, а литьевые формы предлагают ряд преимуществ. Ниже перечислены некоторые из преимуществ использования литьевых форм.
Экономичное
При выборе пресс-формы для использования в различных отраслях промышленности крайне важно сделать осознанный выбор. Стоимость пресс-форм для литья под давлением можно эффективно контролировать, тщательно выбирая материал для их изготовления. Пластик является сырьем, используемым в производстве пресс-форм для литья под давлением, и поддерживает производственный процесс многих изделий. Использование пресс-форм для литья под давлением также позволяет минимизировать отходы материала, что приводит к стабильному снижению производственных затрат.
Высокое качество
Пресс-формы для литья под давлением широко используются благодаря своему высокому качеству. Процесс прост и не включает в себя сложных операций, что гарантирует отсутствие внутренних напряжений и обеспечивает качество и прочность изделия во время эксплуатации. Конструкция изделия более стабильна, что обеспечивает его безопасность в использовании.
Гибкость
Пресс-формы для литья под давлением отличаются универсальностью своей конструкции, что делает их подходящими для различных отраслей промышленности с разными конструктивными требованиями. Один комплект пресс-форм может использоваться для изменения как типа материала, так и цвета изделия.
Экологичность
Вопросы устойчивого развития всегда были важны для общества, поэтому при разработке продукции особое внимание уделяется защите окружающей среды. Литье под давлением не только эффективно, но и экологично, поскольку детали, используемые для тестирования или выброшенные, могут быть переработаны.
Применение оснастки для литья под давлением
Инструменты для литья под давлением в автомобильной промышленности
Пластиковые детали, изготовленные методом литья под давлением, имеют гибкую конструкцию, высокую прочность и долгий срок службы, и их очень часто используют в автомобильной промышленности. Например, корпуса зеркал, подстаканники, бамперы, а также вся приборная панель.
Инструменты для литья под давлением в медицинской промышленности
Пластиковые детали, изготовленные для медицинских и фармацевтических целей, должны соответствовать более строгим требованиям. Чтобы соответствовать этим стандартам, производители должны использовать смолы FDA или медицинские смолы и производить свои детали в соответствии с сертификацией ISO. Медицинские детали требуют различных химических свойств, таких как высокая прочность на растяжение и устойчивость к высоким температурам. Обычно используемые детали, изготовленные методом литья под давлением, включают наборы для тестирования, продукты для подготовки к хирургическим вмешательствам, компоненты стоматологических рентгеновских аппаратов и многое другое.
Инструменты для литья под давлением в аэрокосмической отрасли
Наши услуги по прецизионному производству обеспечивают исключительную долговечность и точность, отвечающие сложным требованиям на различных этапах аэрокосмической промышленности.
Инструменты для литья под давлением в робототехнической промышленности
Мы предлагаем первоклассные услуги по прототипированию и производству деталей роботов на промышленном уровне, поддерживая постоянное развитие индустрии робототехники.
Литье из жидкой силиконовой резины
Что такое Литье из жидкой силиконовой резины?
В качестве сырья используется жидкий силикон, который впрыскивается в форму с помощью литьевой машины, а после дополнительных этапов нагрева и охлаждения создается готовое изделие. По сравнению с твердым силиконом, жидкий силикон не имеет запаха, безопасен и экологичен. Его часто называют жидким силиконовым каучуком. Литье под давлением с использованием жидкого силикона — это простой процесс; он не требует ручных этапов обработки твердого силикона, таких как дозирование, очистка, резка и укладка, которые требуют ручной обработки изделия или даже полностью автоматизированной производственной линии без участия человека.
Как работает формование с использованием жидкого силиконового каучука?
Детали из LSR извлекаются из формы вручную, поэтому выталкивающие штифты не предусмотрены. Форма изготавливается с использованием станков с ЧПУ для обеспечения высокой термостойкости. Затем она полируется вручную в соответствии с требованиями заказчика, доступно шесть вариантов отделки поверхности. Форма загружается в современный пресс для литья под давлением, специально предназначенный для LSR, который точно откалиброван для обеспечения стабильного качества деталей. LSR — это термореактивный полимер, поэтому после формования его нельзя расплавить повторно. Детали упаковываются и отгружаются сразу после производства.

Материалы для формования из жидкого силиконового каучука
Стандартный силикон (30, 40, 50, 60 и 70 твердости)
силикон медицинского качества
Силикон оптического качества
wФторсиликон (устойчивый к топливу и маслам)
Преимущества Жидкая силиконовая резина для формования
Высокая точность
Благодаря своим текучести LSR идеально подходит для формования сложных, мелких и деталей с более жесткими допусками по сравнению с другими материалами.
Больше доступно
Уникальная молекулярная структура LSR делает его чрезвычайно универсальным для различных применений. В отличие от других материалов, LSR не образует никаких побочных продуктов. А благодаря прочной связи между атомами кремния и кислорода, он не может быть легко переработан или разложен, как другие термопласты. Эта прочность также позволяет LSR выдерживать высокие температуры без разрушения. Его чистота и химическая инертность, а также способность выдерживать стерилизацию, делают его отличным вариантом для медицинских изделий, пищевой промышленности и товаров для ухода за детьми.
Более эффективным
По сравнению с пластмассами, цикл формования LSR значительно короче и часто измеряется секундами, а не минутами. Это делает LSR более подходящим вариантом для своевременного выполнения крупных заказов.
Экологически чистый
В процессе производства LSR материал находится в замкнутой системе, что исключает контакт оператора с ним и воздействие окружающей среды. Это эффективно предотвращает любое загрязнение окружающей среды.
Приложения Жидкая силиконовая резина для формования
Жидкий силиконовый каучук — это универсальный материал, используемый в различных отраслях промышленности. В автомобильной промышленности он применяется для деталей двигателей, щеток стеклоочистителей и вентиляционных матов систем кондиционирования воздуха. В медицинской промышленности он используется для компонентов биотехнологических изделий, катетеров и респираторных масок. В аэрокосмической отрасли он применяется для уплотнений кабин и посадочных модулей, уплотнений модулей высотной фотосъемки и кислородных масок. В индустрии потребительских товаров он используется для кухонной утвари, душевых леек, электронных устройств и дозаторов для бутылок.
Материалы для литья под давлением
Материал оснастки:
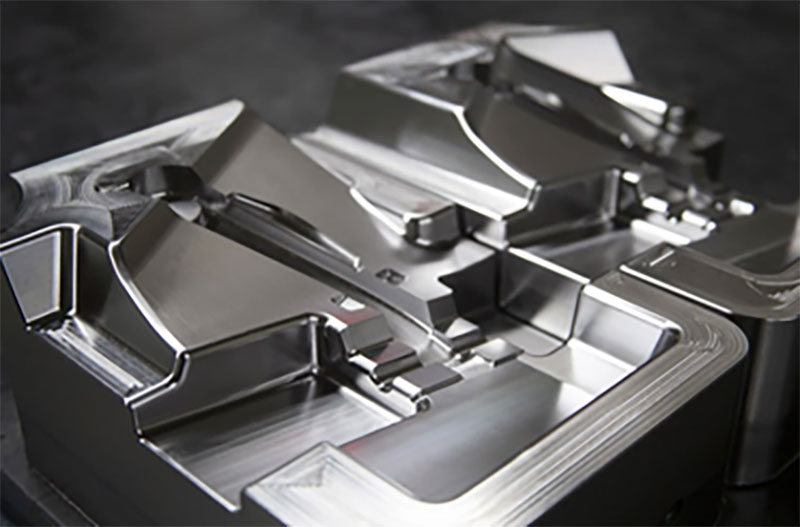
Перед началом процесса литья под давлением, как для мелкосерийного, так и для крупносерийного производства, необходима высокоточная оснастка, изготовленная на станке с ЧПУ. Наиболее часто используемые материалы включают:
| Инструментальная сталь: | П20, Х13, С7, НАК80, С136, С136Х, 718, 718Х, 738 |
| Нержавеющая сталь: | 420, НАК80, С136, 316Л, 316, 301, 303, 304 |
| Алюминий: | 6061, 5052, 7075 |
Пластиковые материалы:
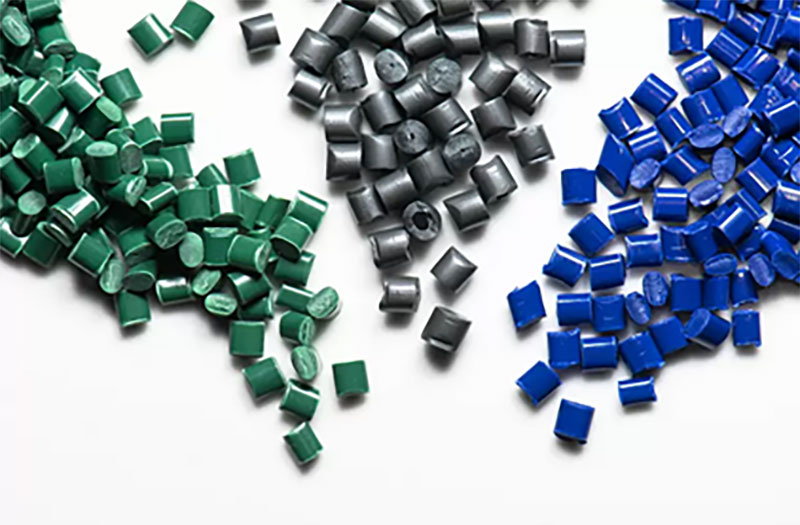
Литье пластмасс под давлением включает широкий спектр материалов с различными свойствами, включая ударную вязкость, жесткость, термостойкость, химическую стойкость и т. д.
| ABS | Нейлон (ПА) | PC | ПВХ |
| PU | ПММА (полиметилметакрилат), | PP | PEEK |
| PE | ПНД (HDPE), | PS | ПОМ |
Добавки и волокна:
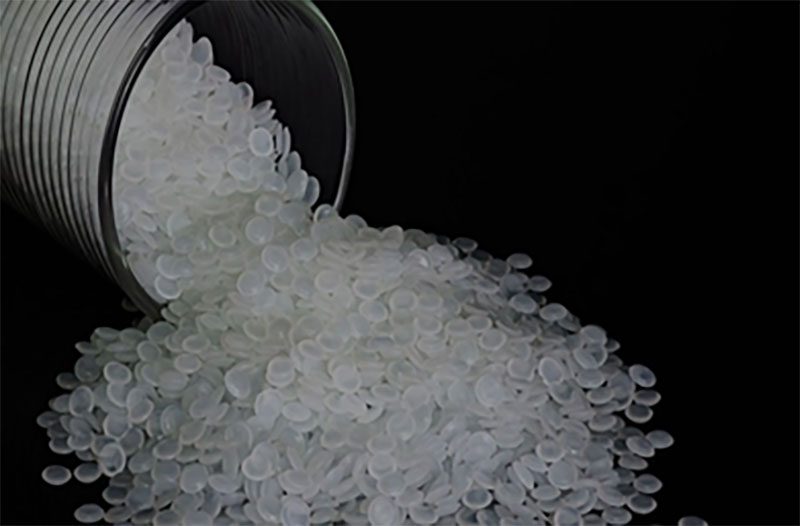
Стандартные пластиковые материалы могут не соответствовать требованиям к деталям, изготовленным методом литья под давлением. В этом случае для улучшения эстетических и функциональных свойств, а также для придания дополнительных возможностей деталям, изготовленным методом литья под давлением, можно использовать добавки и волокна.
| UV | поглотители | Красители |
| пламя | замедлители | Стекловолокно |
| Пластификаторы |
Поверхностная обработка литья под давлением
Литье под давлением включает в себя изготовление пресс-форм, литье пластмасс под давлением и многое другое. Обработка поверхности пресс-формы обычно выполняется в процессе производства. После завершения литья под давлением мы выполним определенную обработку поверхности готового изделия в соответствии с вашими требованиями.
| фильм | Имя | Описание |
 |
Глянцевый | Отделка класса А выполняется с использованием процесса алмазной полировки и дает блестящие и глянцевые поверхности на деталях, полученных литьем под давлением. |
 |
Полуглянцевый | Для обработки поверхностей класса B используется наждачная бумага с более зернистой текстурой, что позволяет получить детали с несколько более шероховатой поверхностью, чем детали класса А. Пластиковые детали, изготовленные методом литья под давлением и прошедшие обработку класса B, имеют матовую текстуру поверхности. |
 |
матовые | Для обработки поверхности класса С используются шлифовальные камни с абразивной зернистостью, что позволяет получить шероховатую, неровную поверхность. Детали из литьевого пластика, подвергнутые обработке класса С, имеют матовую текстуру поверхности. |
 |
Текстурированные | Для отделки класса D используются абразивные материалы и сухие стеклянные шарики или оксиды, что позволяет получить очень шероховатую текстурированную поверхность. В зависимости от типа используемого материала, изделия могут иметь матовую или полуматовую поверхность. |
Преимущества литья под давлением
Литье под давлением широко считается лучшим вариантом для массового производства пластиковых деталей. Благодаря возможности изготовления прецизионных деталей, этот метод пользуется популярностью среди производственных компаний по всему миру. Инженеры компании NOBLE выделили шесть ключевых преимуществ использования технологии литья под давлением:
Эффективность
Процесс литья под давлением очень эффективен, что позволяет быстро производить большие заказы.
Превосходная детализация
Литье под давлением — один из самых доступных способов производства больших объемов деталей, особенно для крупных серий. Хотя проектирование и создание пресс-формы может занять время, в результате процесс становится очень экономичным и эффективным.
Высокая точность
Технология литья под давлением обеспечивает высокую точность при изготовлении деталей.
Доступность
Быстрое и эффективное производство обеспечивает низкую себестоимость детали, а большие объемы производства обеспечивают дополнительную экономию за счет масштаба. Алюминий, экономичный и легкодоступный материал, может использоваться для изготовления пресс-форм для литья под давлением для снижения затрат.
Различные варианты материалов
Литье под давлением позволяет использовать различные материалы, в том числе материалы с наполнителями, которые могут повысить прочность на растяжение.
Крупносерийное производство:
Литье под давлением в стальных формах может облегчить производство деталей миллионами.
Готовая отделка
При надлежащей обработке отлитые под давлением детали выходят из формы с гладкой поверхностью, не требующей дополнительной обработки.
Каковы недостатки литья под давлением?
Литье под давлением имеет ряд недостатков, которые необходимо учитывать. Во-первых, оно требует значительных первоначальных инвестиций из-за высокой стоимости изготовления пресс-форм на заказ, что может создавать трудности для малых предприятий. Во-вторых, этот процесс имеет длительные сроки выполнения, что может быть недостатком, когда требуется быстрое производство. В-третьих, литье под давлением имеет ограниченную гибкость проектирования, особенно для сложных деталей, и может потребовать дополнительных элементов пресс-формы. В-четвертых, выбор материалов ограничен в основном термопластами, а специализированные материалы могут быть дорогостоящими. В-пятых, литье под давлением наиболее экономически выгодно для крупносерийного производства, что делает его менее подходящим для мелкосерийного производства. Наконец, этот процесс генерирует отходы и имеет экологические последствия. Важно тщательно оценить эти недостатки с учетом конкретных требований проекта, чтобы определить наиболее подходящий метод производства.
Как компания NOBLE использует литье под давлением для экономии материалов?l?
Оптимизацию процесса литья под давлением для экономии материала можно осуществить путем внедрения определенных стратегий и методов. Вот несколько способов использования литья под давлением для экономии материала:
- Оптимизация конструкции: Тщательная разработка деталей может помочь сократить расход материала. Рассмотрите возможность проектирования деталей с равномерной толщиной стенок и минимальным количеством элементов, требующих избытка материала. Избегайте излишне толстых секций или чрезмерных скруглений, которые могут увеличить расход материала. Используйте такие элементы, как ребра или косынки, для повышения прочности без увеличения расхода материала.
- Анализ заполнения пресс-формы: Проведение анализа заполнения пресс-формы с использованием программного обеспечения для моделирования может помочь оптимизировать конструкцию пресс-формы и параметры процесса. Этот анализ позволяет выявить потенциальные проблемы, такие как недостаточное заполнение или чрезмерное давление, что дает возможность внести корректировки для оптимизации потока материала и сокращения отходов.
- Конструкция литниковых каналов: Правильная конструкция литниковых каналов имеет решающее значение для эффективности использования материала. Используйте подходящие места и размеры литников, чтобы обеспечить эффективный поток материала, минимизируя при этом его остатки. Оптимизируйте расположение литников, чтобы уменьшить объем материала, задерживающегося в них, и минимизировать отходы.
- Использование вторичного сырья: Внедрение системы вторичного сырья позволяет перерабатывать и повторно использовать пластиковые отходы, образующиеся в процессе литья под давлением. Вторичное сырье можно смешивать с первичным материалом в контролируемых пропорциях, что снижает общий расход материала.
- Оптимизация процесса: Точная настройка параметров процесса литья под давлением может помочь добиться оптимального использования материала. Корректировка таких параметров, как скорость впрыска, давление и температура, может помочь минимизировать потери материала и улучшить качество деталей.
- Надлежащее техническое обслуживание: Регулярное техническое обслуживание пресс-форм и оборудования имеет важное значение для обеспечения стабильной и эффективной работы. Правильно обслуживаемые пресс-формы помогают избежать таких проблем, как чрезмерное образование облоя или дефекты деталей, которые могут привести к потерям материала.
- Выбор материала: Выбор наиболее подходящего материала для конкретного применения также может способствовать экономии материалов. Отдавайте предпочтение материалам с высоким соотношением прочности к весу или материалам, специально разработанным для легких конструкций.
Внедрение этих стратегий позволяет использовать литье под давлением для экономии материала, сокращения отходов и повышения общей экологичности производственного процесса. Важно учитывать эти факторы на этапе проектирования, а также постоянно контролировать и оптимизировать процесс литья под давлением для достижения максимальной эффективности использования материала.
Применение для литья под давлением
Литье под давлением — широко используемый производственный процесс для изготовления пластиковых деталей и изделий. Он включает в себя впрыскивание расплавленного пластика в полость пресс-формы, после чего он охлаждается и затвердевает, в результате чего получается желаемая форма. Литье под давлением обладает рядом преимуществ, включая высокую эффективность производства, повторяемость и возможность создания сложных геометрических форм.
Литье под давлением находит множество применений в различных отраслях промышленности. Вот несколько распространенных примеров:
Литье под давлением в автомобильной промышленности:
Литье под давлением широко используется в автомобильной промышленности для производства таких компонентов, как панели интерьера, детали приборной панели, дверные ручки, бамперы и различные другие пластиковые детали.
Литье под давлением в аэрокосмической промышленности
Литье под давлением используется в аэрокосмической отрасли для производства легких и прочных компонентов, таких как элементы внутренней отделки, кронштейны, ручки и корпуса.
Литье под давлением в медицинской и здравоохранительной отраслях.
Литье под давлением играет решающую роль в производстве медицинских изделий и оборудования, таких как шприцы, флаконы, компоненты для внутривенных вливаний, хирургические инструменты и одноразовые изделия.
Литье под давлением в производстве потребительских товаров
Многие товары народного потребления производятся методом литья под давлением, включая корпуса электронных устройств, компоненты бытовой техники, упаковочную тару, игрушки и кухонную утварь.
Литье под давлением в электронной промышленности
Пластиковые корпуса для электронных устройств, разъемов, переключателей и других электронных компонентов часто изготавливаются методом литья под давлением.
Литье под давлением в промышленном оборудовании
Различные промышленные компоненты, такие как шестерни, рукоятки, корпуса и детали машин, изготавливаются методом литья под давлением.
Почему стоит выбрать нас для услуг по изготовлению изделий методом литья под давлением на заказ?
NOBLE — это китайско-британское совместное предприятие, удостоенное правительством звания «Национальное высокотехнологичное предприятие». Мы являемся многопрофильным предприятием, способным самостоятельно проводить исследования и разработки, производство и продажи.
Более 10 лет профессионального опыта в области обработки на станках с ЧПУ и быстрого прототипирования. Мы предоставляем услуги по поддержке проектов, включая прецизионную обработку деталей и их изготовление. Мы можем помочь клиентам оптимизировать конструкции, выбрать подходящие процессы, снизить затраты и добиться быстрого массового производства. Наши услуги по поддержке проектов ориентированы на медицинскую, автомобильную, робототехническую и другие области, и мы предоставляем клиентам услуги по поддержке проектов, включая обработку деталей и их изготовление.
Наша услуга по литью под давлением может быть вам полезна:
Увеличение производительности
Один и тот же компонент можно изготавливать неограниченное количество раз, используя одну и ту же пресс-форму. Материал можно менять для достижения той же геометрии с уникальными свойствами и функциональностью.
Стабильность и высокое качество
Благодаря наличию сертифицированных заводов, проведению контроля качества на всех этапах производства и проверке размеров после изготовления, гарантируется стабильное качество деталей, изготовленных по индивидуальному заказу, независимо от их сложной формы и высокой точности.
Сравнительно более дешевые производства
Производство может осуществляться с низкими затратами с помощью литья под давлением. Поскольку весь процесс автоматизирован, вмешательство человека минимально. Таким образом, компании и предприниматели могут улучшить свои стартапы и предприятия, используя наши доступные услуги.
Высокая эффективность
Имея сертифицированные отечественные заводы и мощную систему цепочки поставок, мы ускоряем цикл разработки продукта и максимально быстро наладим производство ваших литых деталей.






