
Изготовление прототипов оснастки является ключевым связующим звеном между «чертежами» и «серийным производством».
Она позволяет производить реальные детали, которые можно использовать для сборки, функциональной проверки и мелкосерийного пробного производства, при относительно низких затратах и в более короткие сроки, что дает команде возможность выявлять и исправлять недостатки конструкции до того, как вкладывать средства в дорогостоящие пресс-формы для массового производства.
Данные показывают, что более 70% проблем в разработке продукции возникают на ранних этапах проектирования, а инструменты прототипирования позволяют точно выявить эти проблемы с минимальными затратами.
Однако в реальных проектах нередки ситуации, когда приходится "многократно переделывать детали прототипа, часто модифицировать пресс-формы и постоянно перерасходовать средства".
Главная причина этого заключается не в том, что технология не справляется со своей задачей, а в том, что были допущены несколько распространенных ошибок.
В этой статье рассматриваются эти недоразумения с трех точек зрения: проектирование, материалы и поставщики, а также приводятся практические рекомендации, которые можно внедрить от САПР до массового производства.
неправильное представление ОднаПренебрежение DFM на этапе проектирования приводит к необходимости начинать доработку с первоисточника.
DFM (проектирование для производства) — это критерий, определяющий, сможет ли инструмент прототипирования правильно выполнить задачу с первого раза.
Каждый этап доработки на стадии прототипа подразумевает изменение графика производства, повторное литье под давлением и повторную проверку, и цикл часто увеличивается на несколько недель.
Что еще более важно, DFM фактически определяет потолок стоимости всего проекта – небольшое изменение на этапе производства может занять всего несколько минут, но оно может сэкономить средства на переделке всей пресс-формы.
Следующие три часто встречающиеся проблемы проектирования являются основными причинами доработки прототипов.
Игнорирование угла тяги приводит к заклиниванию литьевой формы.
Для извлечения пластиковых деталей из формы необходим достаточный угол уклона (обычно от 1° до 3°).
Если при проектировании не был учтен уклон, то прототип пресс-формы с большой вероятностью поцарапает поверхность деталей или даже застрянет при извлечении. В легких случаях потребуется ремонт пресс-формы; в тяжелых — переделка всего комплекта.
Особое внимание следует уделить наклону внутренней стороны, ребрам жесткости и структуре глубокой полости, поскольку эти детали наиболее подвержены царапинам при извлечении из формы.
На этапе проектирования в CAD-системе необходимо добавить фаски ко всем боковым стенкам, перпендикулярным разъемной поверхности, и попросить поставщика пресс-форм проверить каждый элемент по отдельности в ходе анализа DFM, вместо того чтобы принимать корректирующие меры после неудачной пробной эксплуатации пресс-формы.
Неравномерная толщина стенок приводит к деформации и усадке.
Резкие изменения толщины стенок могут вызывать неравномерное сжатие деталей во время охлаждения, что приводит к деформации, усадочным швам и внутренним напряжениям.
Хотя эти проблемы можно выявить на этапе создания прототипа, каждая модификация подразумевает переформовку и проверку, а затраты возрастают в геометрической прогрессии.
При проектировании целесообразно максимально равномерно распределять толщину стенок (обычно от 1.5 до 3 мм), закруглять углы и обеспечивать плавные переходы толщины, а также добавлять ребра жесткости или противодеформационные конструкции на больших плоских участках, чтобы снизить риски на начальном этапе, а не откладывать исправление ошибок на более поздние стадии.
Установленный допуск слишком строгий.
Если допуски массового производства будут применяться непосредственно к деталям прототипа, это приведет к резкому увеличению затрат на пресс-формы и снижению процента годных изделий.
Целью создания прототипа оснастки является проверка «формы, сборки и функциональности», а не окончательной точности.
Разумный подход заключается в установлении допусков на разных уровнях в зависимости от целей проверки: быть строгим в ключевых точках посадки и более мягким в элементах внешнего вида и конструкции, оставив точность на усмотрение пресс-формы для массового производства и оставив затраты на себя.
Чрезмерное стремление к точности лишь сделает этап создания прототипа дорогим и медленным, но не принесет существенной пользы самой проверке продукта.

Второе заблуждение: выбор материалов и процессов оторван от реальных потребностей.
Процесс изготовления пресс-форм для прототипов (например, мягкие пресс-формы, жесткие пресс-формы, пресс-формы, изготовленные методом 3D-печати и т. д.) и выбор формовочных материалов напрямую влияют на достоверность результатов проверки. Неправильный выбор приведет к пустой трате времени на тестирование и, несмотря на затраты, к получению надежных результатов.
Процесс изготовления пресс-формы определяет стоимость, срок службы и цикл работы пресс-формы, а формовочный материал определяет характеристики и тактильные ощущения от детали. Оба фактора необходимо учитывать комплексно, всегда сосредоточиваясь на вопросе: «Что именно должен проверять этот прототип?»
Мягкие формы по ошибке использовались в массовом производстве.
Силиконовые, эпоксидные и другие мягкие формы отличаются низкой себестоимостью производства и быстрым циклом изготовления, но их срок службы обычно составляет всего несколько десятков или сотен циклов формования, что делает их подходящими для проверки прототипов небольших партий, до десяти штук.
Если пресс-форма используется для первой партии опытного производства или мелкосерийных заказов, то вскоре её придётся выбросить, и она станет ещё дороже.
Прежде чем сделать выбор, сначала уточните, «сколько изделий нужно произвести и что нужно проверить»: если количество небольшое и требуется только проверка концепции, выберите мягкую пресс-форму.
Мостовые штампы необходимы для определенной партии или для производства, близкого к массовому.
Прежде чем вкладывать средства в изготовление пресс-форм, убедитесь, что массовое производство вот-вот начнётся, чтобы избежать излишнего избытка материалов или излишней сложности.
Материал, используемый для прототипов, не соответствует материалу, используемому в серийном производстве.
Данные о характеристиках, проверенные с использованием стандартного полипропилена, не могут отражать характеристики конечного материала, производимого серийно.
Когда характеристики материала влияют на функциональную оценку, крайне важно обеспечить использование того же класса материала, что и в серийном производстве, на этапе создания прототипа, или, по крайней мере, отметить различия в материалах в отчете, чтобы избежать последующих переделок из-за «несоответствия товара описанию».
Для деталей, чувствительных к таким ключевым свойствам, как механические характеристики, термостойкость и химическая стойкость, особенно важна однородность материала; в противном случае результаты проверки могут быть вводящими в заблуждение.
Недооценка затрат на обработку поверхности и последующую обработку.
Прототип также требует последующей обработки, такой как покраска, гальваническое покрытие, тиснение и сборка.
Во многих проектах рассчитывается только стоимость пресс-формы, а постобработка игнорируется, что приводит к серьезному перерасходу бюджета.
На этапе проектирования в оценку следует включить в совокупности такие факторы, как качество поверхности, методы последующей обработки и ценовые предложения, чтобы дать объективную оценку общей стоимости.
Чем ближе требования к поверхности к деталям серийного производства, тем выше будет стоимость на этапе создания прототипа. Крайне важно четко определить качество поверхности до начала проекта, чтобы избежать дополнительных требований в процессе производства, которые могут нарушить бюджет.
неправильное представление Третий пункт: при оценке поставщиков основное внимание уделяется только цене, игнорируя возможности и сотрудничество.
Многие покупатели сравнивают цены на прототипные пресс-формы со стандартными деталями, выбирая тот вариант, который дешевле. В результате, в итоге, при сотрудничестве они платят больше.
Создание прототипов инструментов в значительной степени зависит от опыта и сотрудничества поставщиков. Скрытые издержки, связанные с выбором неподходящего партнера, намного превышают сэкономленную разницу в цене.
Неблагополучное сотрудничество часто приводит к многократным модификациям пресс-форм, задержкам поставок и даже к ненадежным результатам проверки.
Оценка должна проводиться всесторонне, с учетом трех аспектов: компетентность, сотрудничество и конкретные примеры, а не только с учетом цены за единицу.
Сосредоточение внимания только на ценовых предложениях, игнорирование квалификации и возможностей оборудования.
Низкие цены часто означают, что возможности оборудования или производственных процессов ограничены.
Необходимо проверить оборудование поставщика для изготовления пресс-форм, библиотеку материалов и возможности обеспечения точности, убедиться в наличии у него базовых систем управления качеством, таких как ISO, а также провести инспекции на месте или видеоинспекции реальных производственных процессов, а не просто изучать коммерческое предложение.
Пренебрежение коммуникацией и поддержкой быстрой итерации
Наиболее опасная ситуация в разработке прототипов возникает, когда «поставщики сосредотачиваются только на изготовлении пресс-форм, но игнорируют обратную связь».
Отличные поставщики будут заблаговременно предупреждать о рисках, предлагать варианты доработок и поддерживать многократные итерации в процессе проектирования с учетом технологичности производства (DFM).
При проведении осмотра вы вполне можете прямо спросить: «Будете ли вы проводить предварительную проверку DFM (проектирование, проектирование и изготовление) до вскрытия пресс-формы?» Как рассчитывается стоимость модификации пресс-формы? Предоставляется ли своевременная обратная связь? Ответ на этот вопрос более правдив, чем любая реклама.
Не следует проверять образцы и прошлые примеры работы поставщиков.
Попросите поставщика предоставить реальные образцы и примеры аналогичных прототипов оснастки, чтобы проверить, соответствуют ли качество поверхности, точность подгонки и сроки поставки стандартам.
Результаты однократного эксперимента по борьбе с плесенью говорят громче словесных обещаний.
Лучше всего посетить их производственный цех или понаблюдать за работой оборудования в режиме онлайн, чтобы убедиться в реальном наличии необходимого оборудования и технологических возможностей.
Четвертое заблуждение: Рассмотрение проверки прототипа как формальности и отсутствие обратной связи в замкнутом контуре.
Создание прототипа пресс-формы — это только начало. Истинная ценность заключается в «проверке и внедрении модификаций».
Если исходить только из того, что «детали можно изготовить», и в итоге действовать поспешно, это равносильно тому, что на этапе создания прототипа упускается самое ценное время для исправления ошибок.
Многие проекты повторяются именно потому, что отсутствуют стандарты проверки и замкнутый цикл обратной связи. Как только что-то меняется, это запускает другой процесс.
Процесс верификации следует разделить на три этапа: «образец внешнего вида → функциональный прототип → мелкосерийное пробное производство». Для каждого этапа должны быть установлены четкие стандарты приемки. Результаты испытаний, такие как размеры, сборка, ресурс и виды отказов, должны быть использованы при проектировании для формирования замкнутого цикла «проектирование – изготовление пресс-формы – верификация – модификация».
Каждая итерация должна основываться на данных, а не на интуиции.
В то же время, причины и результаты каждой модификации должны быть зафиксированы, чтобы команда могла четко понимать, какие варианты оказались эффективными, а какие все еще находятся под угрозой.
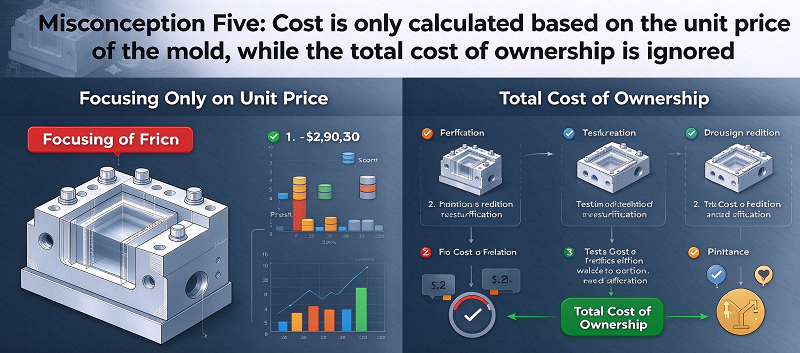
Пятое заблуждение: Стоимость рассчитывается только на основе цены за единицу пресс-формы, при этом общая стоимость владения игнорируется.
Наиболее распространенная ошибка в управлении затратами на прототипы — это рассмотрение только цен на пресс-формы.
Реальная стоимость = стоимость пресс-формы + себестоимость единицы продукции × объем производства + постобработка + потери от доработки.
В качестве примеров рассмотрим мягкие, мостовидные и жесткие формы: себестоимость единицы продукции из мягких форм средняя или низкая, но срок их службы короткий.
Срок службы форм для мостов может достигать нескольких тысяч или десятков тысяч штук.
Жесткие формы имеют самый длительный срок службы, но требуют значительных первоначальных инвестиций.
Выбор, по сути, представляет собой компромисс между стоимостью, качеством и сроком службы. Перед принятием решения крайне важно учитывать показатель «срок службы пресс-формы × себестоимость единицы продукции + затраты на последующую обработку», а не ориентироваться на привлекательную цену за единицу пресс-формы.
После подсчета общей стоимости владения оказывается, что многие «дешевые» варианты на самом деле дороже. Наиболее подходящим часто оказывается решение с наилучшим соотношением цены и качества.
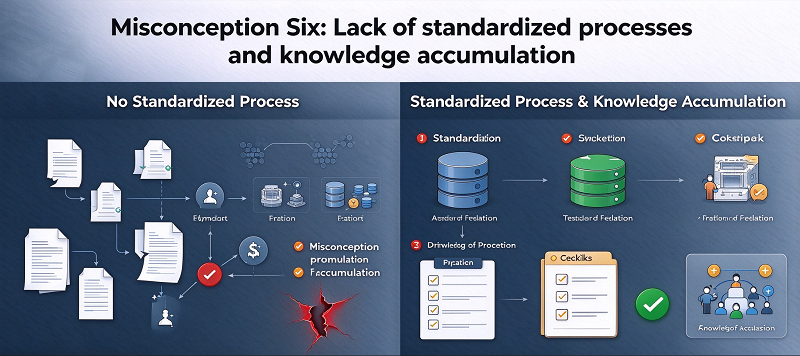
неправильное представление SixОтсутствие стандартизированных процессов и накопления знаний.
Глубокая причина, по которой прототипные проекты постоянно попадают в ловушки, когда начинаются с нуля и принимают решения, основываясь на опыте.
Отсутствие отлаженных процессов приводит к тому, что одни и те же ошибки будут повторяться в разных проектах, а накопленный командный опыт не может быть использован в качестве ценного актива.
Накопить данные, такие как параметры материала, допуски и срок службы пресс-форм, чтобы создать собственную библиотеку проектных спецификаций для команды.
Наладьте долгосрочное сотрудничество с 1-2 надежными поставщиками, чтобы они лучше понимали вашу продукцию и могли заранее избежать проблем, с которыми сталкивались в прошлом.
Стандартизированные контрольные списки DFM, процессы приемки и формы оценки поставщиков могут ускорить и повысить стабильность следующего проекта по созданию прототипа, а также превратить полученный опыт в реальную конкурентоспособность команды.
7. Почему выбрать N?ОБЛЕ Как ваш pпрототип tвеселье mпроизводственный партнер
NOBLE — это китайско-британское совместное предприятие, удостоенное правительством звания «Национальное высокотехнологичное предприятие». У нас два основных направления деятельности: «Интеллектуальное производство» и «Товары для ухода». Подразделение «Интеллектуальное производство» специализируется на предоставлении клиентам услуг по поддержке проектов, включая механическую обработку и производство деталей.
Более 10 лет профессионального опыта в производстве и быстром прототипировании. Наша эффективная команда оказывает мощную поддержку вашим новым проектам, обеспечивая 100% реализацию ваших требований; стандартизированное управление обеспечивает строгий контроль качества деталей и продукции; рациональный рабочий процесс позволяет снизить затраты при том же качестве.
После многих лет упорной работы и развития компания NOBLE постепенно трансформировалась из предприятия по обработке и производству прецизионных деталей с полным комплексом услуг по поддержке производственной цепочки в сервисно-ориентированное предприятие, оказывающее всестороннюю поддержку проектам своих клиентов.
NOBLE — это ваше надежное комплексное решение для индивидуального производства, от проектирования прототипов до изготовления продукции. Мы располагаем огромными производственными ресурсами, подходящими технологиями, оптимизированными процессами, экспертным сопровождением и безупречным контролем качества, чтобы воплотить ваши идеи в реальность.
Компания NOBLE имеет следующие квалификационные сертификаты:
ISO 9001:2015 – Надежная система управления качеством для общего производства. Последовательные процессы. Документированный контроль. Прослеживаемая инспекция.
ISO 13485:2016 – Более строгие стандарты качества для деталей медицинских изделий. Тщательная валидация процессов. Полная прослеживаемость. Требуется для имплантируемых и хирургических деталей.
Заключение
Изготовление прототипов оснастки — это не принцип «сначала изготовьте пресс-форму и посмотрите», а система принятия решений, ориентированная на стоимость, качество и срок службы.
Если вы допустите шесть основных ошибок в понимании принципов проектирования с учетом технологичности производства (DFM), обработки материалов, поставщиков, замкнутого цикла проверки, учета затрат и накопления производственных процессов, стоимость доработок возрастет в геометрической прогрессии.
Проведение предварительного проектирования с учетом технологичности производства (DFM), поэтапной верификации с обратной связью, определение технологических процессов обработки материалов на основе реальных потребностей, принятие решений с учетом общей стоимости владения, а также установление долгосрочного сотрудничества и баз знаний позволяют получить надежные результаты создания прототипов в кратчайшие сроки и с минимальными затратами.
Только рассматривая прототипы как «критерий оценки» разработки продукта, а не как «статью расходов», можно быстрее и стабильнее вывести продукцию на рынок массового производства в условиях жесткой рыночной конкуренции.
Часто задаваемые вопросы (FAQ)
1. Какие ключевые результаты работы следует запросить у поставщиков при запуске запросов на разработку прототипов оснастки?
Запросите отчет по проектированию с учетом технологичности производства (DFM), протокол проверки образцов, прогноз срока службы пресс-формы, смету на постобработку и пересмотренный график поставки в случае возможной доработки.
2. Как определить критерии приемки опытных образцов в официальных документах запроса предложений (RFQ)?
Укажите допуски на критически важные размеры посадки, класс качества поверхности, параметры функциональных испытаний и четкие условия отбраковки для поставляемых образцов.
3. Какие пункты, касающиеся рисков, следует включить в условия запроса предложений на изготовление прототипов оснастки?
Добавить пункты, касающиеся ответственности за ремонт плесени, распределения затрат на переделку, защиты интеллектуальной собственности и компенсации за серьезные задержки поставок.
4. При сравнении нескольких поставщиков прототипов посредством запроса предложений, какие скрытые затраты следует явно указать в запросе?
Запросите информацию о стоимости анализа DFM, модификации пресс-формы, дополнительных партий образцов, платы за замену материалов и затрат на подготовку к обработке поверхности.
5. Какие подтверждающие документы мы должны потребовать от поставщиков в соответствии с требованиями запроса предложений (RFQ)?
Требуется сертификат на материалы, данные контроля размеров, протокол испытаний обработки поверхности и сводка о состоянии пресс-формы.





