

В состав конструктивных элементов больничных роботов входят рамы, корпуса, кронштейны, шарниры, приводы, редукторы и концевые захваты — многие из этих элементов также применяются в деталях роботов для медицинского персонала. Производство осуществляется с помощью высокоточной обработки на станках с ЧПУ, 3D-печати, литья под давлением и обработки листового металла. В качестве материалов используются алюминий, углеродное волокно, нержавеющая сталь, титан, PEEK и ABS. Микронные допуски наиболее важны для критически важных компонентов, таких как шарниры и приводы. Достижение необходимой точности обеспечивает баланс и точность робота во время деликатных хирургических процедур. То же самое относится и к деталям роботов для медицинского персонала — для них необходим тщательный выбор материалов и строгий контроль качества производства. Качество зависит от каждого этапа, от сырья до окончательной сборки. Каждая деталь системы должна работать согласованно, обеспечивая безопасную и надежную работу в сложных условиях больницы.
Ключевые конструктивные элементы больничного робота
Каждая система роботизированных систем в больницах состоит из нескольких основных частей. Рамы, корпуса, кронштейны, шарниры, приводы, редукторы и концевые захваты — каждая из них выполняет свою особую функцию. Знание того, для чего предназначена каждая деталь, помогает понять, почему так важна точность.
Исполнительные механизмы и шарниры
Приводы и шарниры работают вместе, чтобы обеспечить движение. Привод создает усилие. Шарнир направляет это усилие в управляемое движение. В хирургических роботах эта пара контролирует плавность движения манипулятора и точность попадания в цель.
Плотность крутящего момента и люфт
Плотность крутящего момента измеряет, какое вращательное усилие может создать двигатель по отношению к его размеру и весу. Более высокая плотность крутящего момента позволяет инженерам использовать более компактные приводы без потери мощности. Это очень важно, когда пространство внутри шарнира ограничено.
Люфт — это крошечный зазор между соприкасающимися шестернями. Слишком большой люфт приводит к дрожанию манипулятора робота. Слишком маленький — к заеданию шестерен. Для хирургических операций люфт должен быть очень малым. В противном случае наконечник инструмента смещается с заданного курса.
Износостойкость и смазка
Во время одной операции суставы совершают тысячи движений. Это повторяющееся движение приводит к износу поверхностей. Закаленная сталь и алюминий с покрытием лучше противостоят износу, чем мягкие металлы. Смазка уменьшает трение и отводит тепло от мест контакта.
В медицинских роботах часто используются герметичные подшипники, заполненные медицинской смазкой. Эти подшипники предотвращают попадание грязи и обеспечивают стабильную работу. Изношенный шарнир теряет точность, что проявляется в неустойчивых движениях или ошибках позиционирования.
Конструкционные рычаги и базовое шасси
Каркас и шасси образуют скелет робота. Они удерживают на месте все остальные части. Они также несут вес манипулятора, инструментов и груза.
Отношение прочности к весу
Роботизированная рука должна быть достаточно прочной, чтобы поднимать инструменты и удерживать их неподвижно. Она также должна быть достаточно легкой, чтобы двигатели могли быстро перемещать ее. Алюминиевые сплавы обеспечивают хороший баланс. Титан хорошо подходит, когда требуется большая прочность.
Композиты из углеродного волокна еще больше увеличивают это соотношение. Они весят намного меньше стали, но обладают такой же жесткостью. Меньший вес означает меньшие по размеру двигатели и более быстрое время отклика.
Виброгашение и жесткость
Жесткость предотвращает сгибание манипулятора под нагрузкой. Любой изгиб вызывает ошибки позиционирования на кончике. Виброгашение предотвращает дрожание, которое может затуманить обзор хирурга или испортить тонкий разрез.
Литые и обработанные на станках блоки обеспечивают высокую жесткость. В некоторых конструкциях добавляются демпфирующие слои или заполняются пустоты вязкоупругим материалом. Эти решения снижают вибрацию без значительного увеличения веса.
Корпуса и концевые захваты
Корпуса защищают внутренние детали от пыли, жидкостей и ударов. Концевые захваты — это инструменты на конце манипулятора. Это могут быть захваты, скальпели или держатели для камер.
Биосовместимость и защита от жидкостей
Любая поверхность, соприкасающаяся с пациентом, должна соответствовать правилам биосовместимости. Такие материалы, как PEEK и медицинская нержавеющая сталь, проходят эти испытания. Они не вызывают аллергических реакций и не выделяют вредных веществ.
Защита от жидкостей также имеет значение. Кровь, физиологический раствор и чистящие средства могут повредить внутренние детали. Герметичные корпуса с качественными прокладками предотвращают попадание жидкостей внутрь. Степень защиты IP показывает, насколько хорошо корпус защищает от воды и пыли.
Интеграция датчиков и точность
Современные манипуляторы оснащены датчиками силы, камерами и устройствами слежения за положением. Эти датчики передают данные в систему управления. Робот мгновенно меняет захват или положение.
Точность здесь означает разницу между качественным швом и разрывом кровеносного сосуда. Крепления датчика должны быть жесткими. Любая неплотность соединения датчика и инструмента приводит к неверным показаниям. Это, в свою очередь, ведет к неправильным решениям со стороны управляющего программного обеспечения.
Рамы и корпуса несут высокоточные шестерни и подшипники. Они распределяют нагрузки от движения по всей конструкции. Слабая рама изгибается под нагрузкой. Этот изгиб искажает все последующие расчеты.
Компоненты для медицинских роботов предъявляют схожие требования. Эти роботы поднимают пациентов, доставляют медикаменты и помогают в повседневном уходе. Конструктивные части этих роботов должны выдерживать многократные нагрузки, не ломаясь. При разработке конструктивных частей для медицинских роботов часто отдают предпочтение прочности, а не исключительной точности. Тем не менее, основные принципы остаются теми же.
В условиях интенсивной эксплуатации больничных роботов конструктивные элементы должны служить годами. Это означает тщательный выбор материалов и строгие производственные процессы. Каждый кронштейн, соединение и корпус способствуют надежной работе всей системы.
Производство конструктивных элементов для больничных роботов
Изготовление конструктивных элементов для больничных роботов требует применения нескольких процессов. Каждый метод подходит для деталей разной формы, из разных материалов и в разных объемах производства. Правильный выбор позволяет снизить затраты и обеспечить высокое качество.
Обработка на станках с ЧПУ для изготовления прецизионных компонентов.
Обработка на станках с ЧПУ для изготовления прецизионных компонентов лежит в основе производства конструкционных деталей для больничных роботов. Этот процесс, основанный на удалении лишнего материала, позволяет вырезать из металлических или пластиковых блоков точные формы. Он хорошо подходит для изготовления шарниров, корпусов редукторов и креплений приводов.
Многоосевое фрезерование и токарная обработка
Высокоточная 5-осевая фрезерная обработка с ЧПУ перемещает режущий инструмент одновременно по пяти осям. Инструмент достигает углов, недоступных для 3-осевого станка. Это важно для сложных геометрических форм соединений и криволинейных поверхностей. Многофункциональные станки объединяют фрезерование и токарную обработку в одной установке. Это сокращает количество ошибок при обработке и экономит время.
Для изготовления конструкционных деталей для больничных роботов с глубокими углублениями или тонкими стенками 5-осевая обработка сокращает количество переналадок. Меньшее количество переналадок означает более точный контроль над каждым размером.
Достижение допусков на микронном уровне
Высокоточная обработка на станках с ЧПУ для изготовления прецизионных компонентов обеспечивает допуски, недостижимые стандартными методами. Вот чего добиваются лучшие предприятия:
- Допуски составляют ±0.0002 дюйма (±5 мкм) или более для критически важных элементов, при этом качество поверхности достигает Ra 0.8 мкм.
- Точность позиционирования достигает 3 мкм, а объемная точность — менее 13 мкм; микрофрезерование позволяет достичь допусков в 2–3 мкм.
- Многозадачность по 5 осям обеспечивает допуск ±0.0025 мм (±0.0001 дюйма) для сложных 3D-контуров, рабочих колес и медицинских соединений.
Эти параметры важны для шарниров и приводов. Ошибка в несколько микрон может привести к поломке всей манипулятора. Именно поэтому высокоточная обработка конструкционных деталей больничных роботов требует использования жестких станков, острого инструмента и стабильного контроля температуры.
Литье под давлением и обработка листового металла
Не каждая деталь требует точности на микронном уровне. Корпуса, крышки и кронштейны часто хорошо изготавливаются с помощью других технологий. Литье под давлением и обработка листового металла заполняют этот пробел.
Крупномасштабное производство корпусов
Литье под давлением: расплавленный пластик впрыскивается в стальную форму. Форма придает детали нужную форму за считанные секунды. Этот процесс подходит для корпусов из АБС-пластика и поликарбоната. После изготовления оснастки себестоимость единицы продукции быстро снижается. Тысячи идентичных крышек получаются одинаковой формы и отделки.
В случае с роботами-медсестрами, литые корпуса защищают электронику и датчики. Кроме того, они обеспечивают чистую поверхность, которую легко протирать.
Экономически эффективная формовка кронштейнов
Изготовление изделий из листового металла включает в себя гибку, штамповку и резку плоского металла для создания кронштейнов и защитных элементов. Наиболее распространенными материалами являются листы алюминия и нержавеющей стали. Стоимость оснастки ниже, чем при литье под давлением. Это делает производство изделий из листового металла разумным выбором для малых и средних объемов.
Модульные алюминиевые профили хорошо подходят для каркасов и защитных кожухов. Их нарезают по длине, скрепляют болтами и добавляют панели. Такой подход ускоряет сборку и позволяет сохранить легкость конструкции.
3D-печать и аддитивное производство
Аддитивное производство позволяет создавать детали слой за слоем. Оно открывает возможности проектирования, недоступные при использовании традиционных методов.
Сложные геометрические формы и снижение веса
3D-печать позволяет создавать внутренние каналы, решетчатые структуры и органические формы. Эти особенности снижают вес без потери прочности. Для конструктивных элементов больничных роботов облегчение веса означает использование меньших по размеру двигателей и более быстрое движение. Титан и PEEK хорошо подходят для печати в медицинской сфере.
Быстрое прототипирование и изготовление на заказ концевых захватов
Инженеры печатают прототипы за часы, а не за недели. Они проверяют соответствие размеров и функциональность, прежде чем принимать решение о дорогостоящем изготовлении оснастки. Это также выгодно для производителей нестандартных захватов. Хирургу может понадобиться уникальный захват для редкой процедуры. Печать по запросу экономит время и деньги.
С практической точки зрения, производство конструктивных деталей для больничных роботов часто включает в себя сочетание различных процессов. Соединение, изготовленное на станке с ЧПУ, может сочетаться с формованным корпусом и напечатанным на 3D-принтере концевым захватом. Такие компании, как NOBLE в Китае, предлагают все эти услуги под одной крышей. Их команда занимается прототипированием и серийным производством медицинских роботов. Такой широкий спектр услуг помогает клиентам перейти от проектирования к сборке, не прибегая к услугам множества поставщиков.
Стоит отметить, что производство деталей для роботов в больницах требует строгого контроля технологического процесса. Каждый этап — от заготовки сырья до окончательной проверки — влияет на готовую деталь. Хорошие поставщики деталей для роботов отслеживают каждую операцию и документируют результаты. Эта документация облегчает проведение аудитов и обеспечивает стабильное качество.
Вопросы проектирования конструктивных элементов для больничных роботов.
Хороший дизайн начинается с точности. В каждом проекте по созданию конструктивных элементов для больничных роботов необходимы жесткие допуски для шарниров и приводов. Небольшая погрешность в одной детали может накапливаться по мере сборки. Анализ накопления допусков проверяет, как вариации каждой детали суммируются в общую величину. Если сумма превышает допустимый предел, манипулятор не достигает цели. Инженеры определяют каждый размер и прогнозируют наихудший сценарий накопления допусков перед началом резки металла.
Жесткие допуски для соединений и приводов
Обеспечение воспроизводимости в хирургической робототехнике
Повторяемость означает, что робот каждый раз возвращается в одно и то же место. Хирургический робот может перемещаться в одну и ту же точку тысячи раз за одну процедуру. Любое отклонение портит результат. Жесткие допуски обработки отверстий в шарнирах и креплений приводов сводят это отклонение к минимуму. Программное обеспечение управления предполагает, что оборудование сохраняет свою форму. Когда это происходит, наконечник инструмента попадает туда, куда ожидает хирург.
Управление тепловым расширением
Нагрев приводит к изменению размеров деталей. Двигатели, шестерни и подшипники нагреваются во время работы. Металлическая деталь увеличивается в размерах по мере повышения температуры. Этот рост смещает центр соединения и нарушает калибровку. Конструкторы выбирают материалы с низким коэффициентом теплового расширения для критически важных мест. Они также добавляют компенсацию теплового расширения в программное обеспечение. Некоторые системы прогреваются перед операцией, чтобы достичь стабильной температуры.
Очищаемость и стерилизация
Степень защиты IP и защита от проникновения жидкостей
Больницы – это влажные места. Кровь, физиологический раствор и чистящие спреи представляют угрозу для внутренних деталей. Степень защиты IP показывает, насколько хорошо корпус блокирует пыль и воду. Степень защиты IP67 означает, что деталь выдерживает кратковременное погружение. IP68 обеспечивает более высокую степень защиты. Герметичные подшипники, прокладки и гладкие поверхности способствуют этому. Никакие щели не должны задерживать жидкость.
Устойчивость материалов к химическим стерилизаторам
Стерилизующие вещества, такие как перекись водорода и пероксиуксусная кислота, воздействуют на многие виды пластмасс. Материалы должны быть устойчивы к этим химическим веществам, не трескаться и не мутнеть. Полиэфирэфиркетон (PEEK) и медицинская нержавеющая сталь хорошо выдерживают воздействие этих веществ. ABS-пластик со временем может разрушаться. Выбор материала влияет на срок службы детали. Детали роботов-медсестер подвергаются аналогичному воздействию химических веществ. Поэтому к выбору материала для них требуется такой же тщательный подход.
Анализ безопасности и видов отказов
Структурная целостность под нагрузкой
Конструкция каждого больничного робота должна выдерживать самую большую нагрузку. Это может быть внезапная остановка, падение инструмента или пациент, опирающийся на манипулятор. Инженеры проводят анализ напряжений, чтобы выявить слабые места. Они тестируют прототипы под нагрузкой до тех пор, пока что-нибудь не согнется или не сломается. Цель состоит в том, чтобы обнаружить точку отказа раньше, чем это сделает пациент.
Избыточность в критически важных соединениях
Некоторые соединения не могут выйти из строя. Хирургический манипулятор, удерживающий скальпель над пациентом, — один из примеров. Резервные тормоза или вторичные энкодеры обеспечивают дополнительный уровень защиты. Если основная система выходит из строя, резервная удерживает положение. Это увеличивает стоимость и сложность, но также повышает безопасность. Качество конечного продукта зависит от этих решений.
Материалы, обычно используемые для изготовления конструкционных элементов больничных роботов.
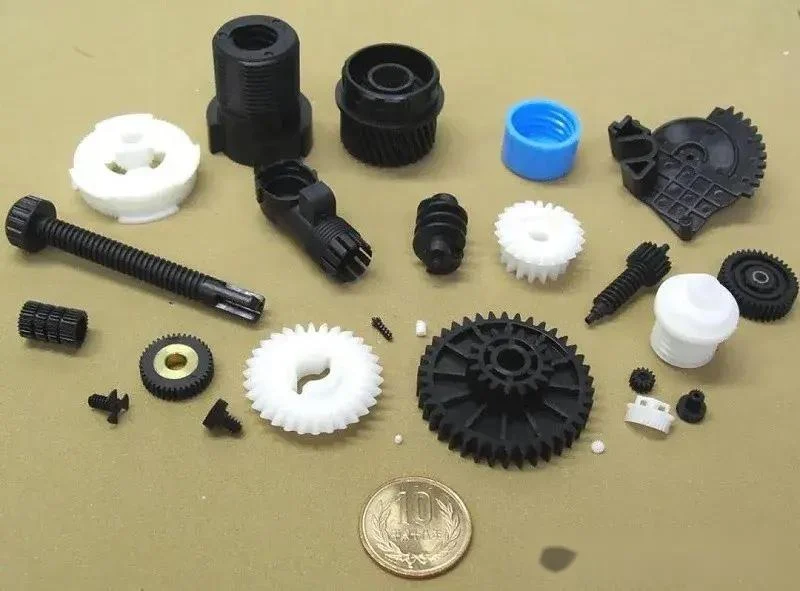
Выбор правильных материалов для конструктивных элементов больничного робота имеет огромное значение. Ваш выбор влияет на вес, прочность и срок службы детали. Он также определяет, сможет ли робот выдерживать многократную стерилизацию. Давайте рассмотрим основные варианты.
Металлы медицинского назначения
Металлы обеспечивают прочность и жесткость. Они хорошо выдерживают жесткие допуски. Это делает их лучшим выбором для несущих конструкций больничных роботов.
Нержавеющая сталь и титан
Медицинская нержавеющая сталь устойчива к ржавчине и выдерживает воздействие агрессивных химических веществ. Она отлично подходит для изготовления каркасов, скоб и держателей инструментов. Титан легче и прочнее. Он также хорошо взаимодействует с тканями человека. Это делает его идеальным для суставов и концевых манипуляторов, которые соприкасаются с пациентами. Оба металла стоят дороже алюминия. Но их долговечность часто оправдывает цену.
Алюминиевые сплавы для снижения веса
Алюминиевые сплавы позволяют снизить вес без существенной потери прочности. Более лёгкий манипулятор движется быстрее и требует меньших двигателей. Это экономит энергию и уменьшает износ. Кроме того, алюминий легко поддаётся механической обработке. Поэтому это разумный выбор для несущих манипуляторов и базовых шасси. Компромисс? Алюминий мягче стали. В местах с высокой степенью износа необходимы покрытия или вставки.
Высокопроизводительные полимеры
Полимеры обладают преимуществами, недоступными металлам. Они устойчивы к химическим веществам, блокируют электричество и весят очень мало. Это важно для компонентов медицинских роботов, расположенных рядом с датчиками или электроникой.
PEEK и PEI для структурной теплоизоляции
PEEK выделяется среди материалов, используемых в несущих конструкциях. Он хорошо выдерживает воздействие высоких температур и химических веществ. Кроме того, он обладает теплоизоляционными свойствами. Вот сравнение различных марок PEEK:
| Класс PEEK | Прочность на растяжение (МПа) | Прочность на изгиб (МПа) |
| Ненаполненный ПЭЭК | 96-100 | 125-146 |
| 30% стекловолокна PEEK | 170-179 | 271 |
| 30% углеродного волокна PEEK | 236-265 | Не определен |
Полиэфирэфиркетон (PEEK) с углеродным волокном обеспечивает наивысшую прочность. Это делает его отличным материалом для несущих кронштейнов. Другим вариантом является полиэтиленимид (PEI). Он стоит дешевле, чем PEEK, и при этом обладает хорошей жесткостью и термостойкостью.
Корпуса из АБС-пластика и поликарбоната.
В производстве корпусов доминируют ABS и поликарбонат. Они легко формуются в сложные формы. Кроме того, они хорошо выдерживают удары. Поликарбонат превосходит ABS по прозрачности и прочности. ABS выигрывает по стоимости. Оба материала подходят для деталей роботов-медсестер, поверхности которых необходимо протирать. Ни один из них не выдерживает высоких температур автоклава. Поэтому они подходят для нестерильных зон или одноразовых чехлов.
Критерии выбора материала
Стандарты биосовместимости
Стандарт ISO 10993 устанавливает правила биосовместимости. Любой материал, контактирующий с пациентом, должен пройти соответствующие испытания. Эти испытания проверяют токсичность, раздражающее действие и аллергическую реакцию. Полиэфирэфиркетон (PEEK), титан и медицинская нержавеющая сталь соответствуют этим стандартам. Всегда проверяйте, предоставляет ли ваш поставщик сертифицированный товар.
Баланс между стоимостью, весом и долговечностью
Ни один материал не является универсальным. Инженеры взвешивают стоимость, вес и долговечность. Титан стоит дороже, но служит дольше. Алюминий позволяет снизить вес при меньших затратах. PEEK устойчив к химическим веществам, но стоит намного дороже, чем ABS. Правильный выбор зависит от назначения детали. Для корпуса может использоваться ABS. Для хирургического сустава может потребоваться титан. Правильный баланс обеспечивает точность и качество всей системы. Хорошие партнеры-производители помогут подобрать материал в соответствии с функцией.
Система выбора конструктивных элементов для больничных роботов
Выбор правильных компонентов для проекта по созданию конструктивных элементов для больничного робота подобен решению головоломки. Необходимо согласовать функциональность, бюджет и сроки. Четкая структура делает эту головоломку решаемой.
Пошаговое руководство по принятию решений
Определение требований к нагрузке и точности.
Начните с вопроса о том, какую функцию должна выполнять деталь. Для соединения, удерживающего скальпель, требуется исключительная точность. Для корпуса, закрывающего провода, точность ниже. Запишите нагрузку, которую несет деталь. Отметьте допуск, который она должна выдерживать. Эти два параметра определяют каждый последующий выбор.
Обработка на станках с ЧПУ ценна для деталей, требующих высокой точности размеров, компонентов, изготавливаемых по индивидуальному заказу, или жестких допусков — таких как хирургические инструменты, имплантируемые устройства или прецизионные диагностические компоненты. 3D-печать позволяет создавать сложные, индивидуальные прототипы или осуществлять мелкосерийное производство — например, анатомические модели пациентов, хирургические шаблоны, протезы или зубные имплантаты — обеспечивая свободу проектирования, быструю обработку заказов и эффективную итерацию проектирования.
Согласование технологического процесса с объемом производства.
Объем производства определяет процесс. 3D-печать подходит для объемов производства от 50 до 100 единиц. Обработка на станках с ЧПУ обеспечивает допуски ±0.001 дюйма без предварительных затрат на оснастку. Стоимость одной детали остается неизменной и составляет около 55–65 долларов. Литье под давлением снижает стоимость одной детали до 0.50–5.00 долларов при больших объемах. Формула точки безубыточности: стоимость пресс-формы, деленная на (стоимость детали, изготовленной на станке с ЧПУ, минус стоимость детали, изготовленной методом литья). Простые пластиковые корпуса обычно окупаются при объеме производства менее 1,000 единиц. Высокоточные детали переходят в эту категорию при аналогичных или больших объемах.
| Критерий принятия решения | Обработка CNC | 3D печать |
| Объем производства | Идеально подходит для прототипов и мелкосерийного производства деталей. | Оптимально подходит для партий менее 50–100 единиц. |
| Способность к толерантности | Точность обработки составляет ±0.001 дюйма; пятиосевое фрезерование обеспечивает точность обработки отверстий подшипников ±0.005–0.025 мм. | Не может сравниться с точностью обработки металлических деталей с высокой точностью, достигаемой на станках с ЧПУ. |
| Стоимость оснастки | Не требуется никаких первоначальных инвестиций в оснастку. | Отсутствие затрат на оснастку, что позволяет создавать сложные геометрические формы. |
| Требования к материалам/прочности | Предпочтительно использовать, когда требуется прочность металла. | Подходит для ранних прототипов и сложных форм. |
| поведение затрат | Примерно фиксированная стоимость одной детали (~55–65 долларов США/деталь) | Экономически выгодно при небольших объемах производства; переход на станки с ЧПУ обеспечивает более жесткие допуски или большую прочность металла. |
Баланс стоимости, качества и сроков выполнения
Инвестиции в оснастку против себестоимости единицы продукции
Изготовление оснастки меняет расчеты. Пресс-формы для литья под давлением стоят дороже на начальном этапе. Эти инвестиции окупаются по мере роста объемов производства. Для деталей роботов-медсестер, изготавливаемых большими партиями, литые корпуса быстро снижают себестоимость единицы продукции. В мелкосерийном производстве отпадает необходимость в оснастке, и используются станки с ЧПУ или 3D-печать. Компромисс очевиден: платить за оснастку сейчас или платить больше за деталь позже.
Надежность цепочки поставок
Отличный дизайн ничего не значит без своевременной поставки комплектующих. Поставщики, которые контролируют механическую обработку, литье и сборку под одной крышей, снижают риски. Они выявляют проблемы на ранних стадиях. Кроме того, они обеспечивают стабильное качество от партии к партии. Что касается комплектующих для роботов-медсестер, надежная цепочка поставок обеспечивает своевременное внедрение в больницах. Прежде чем заключать договор, уточните сроки поставки, резервные мощности и способы решения проблем с нехваткой материалов.
Пример из практики: Изготовление шарнира для роботизированной руки в больнице.
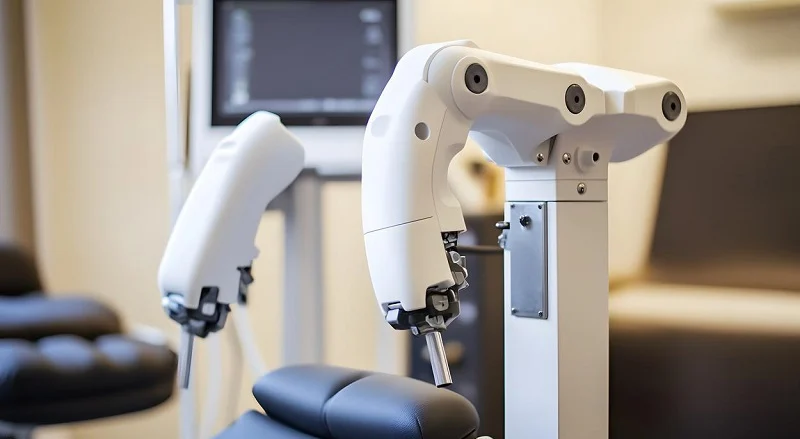
Представьте себе шарнир в руке хирургического робота, который удерживает скальпель. Он должен двигаться очень точно. Кроме того, он должен оставаться прочным при переносе веса. Этот пример показывает, как устроен такой шарнир.
Требования к проектированию и выбор материалов
Соединение должно быть прочным, но не тяжелым. Оно также должно выдерживать многократную стерилизацию. Конструкция должна обладать достаточной несущей способностью, чтобы удерживать инструмент без изгиба. Допуски на отверстие подшипника чрезвычайно жесткие.
Выбор титана с учетом прочности и веса.
Титан отлично подходит для этой задачи. Он весит меньше стали и прочнее алюминия. Кроме того, он соответствует требованиям биосовместимости ISO 10993. Это важно для любых конструктивных элементов больничных роботов, которые соприкасаются с пациентами. Этот материал также устойчив к химическим стерилизаторам. Поэтому соединение сохраняет свою форму после многих циклов очистки.
Выбор процесса и проверка точности
Для изготовления корпуса шарнира команда выбрала высокоточную 5-осевую фрезеровку с ЧПУ. Этот процесс позволяет вырезать сложные углы за одну установку, что снижает количество ошибок при обработке и обеспечивает жесткие допуски, необходимые для данной конструкции.
5-осевая обработка на станках с ЧПУ и контроль качества с помощью координатно-измерительной машины (КИМ).
Высокоточная обработка на станках с ЧПУ обеспечивает допуски ±0.0025 мм по критически важным контурам. Такой уровень точности обеспечивает стабильность центра соединения. После обработки координатно-измерительная машина (КИМ) проверяет каждый ключевой размер. КИМ подтверждает положение отверстия и качество поверхности. Любая деталь, не соответствующая требованиям, переделывается или утилизируется. Этот этап защищает всю сборку.
Сборка и тестирование
Сборка включает в себя соединение обработанного корпуса с подшипниками и приводами. Условия чистого помещения исключают попадание пыли. Каждый подшипник запрессовывается в свое отверстие с контролируемым усилием.
Интеграция подшипников и исполнительных механизмов
Сначала устанавливаются герметичные подшипники. Затем привод крепится к корпусу шарнира. Техники проверяют люфт и плавность вращения. Шарнир хирургического роботизированного манипулятора должен быть практически без зазоров. То же самое относится и к шарниру манипулятора роботизированного медицинского работника, поднимающего пациентов. Оба механизма должны обеспечивать стабильное движение под нагрузкой.
Тестирование проводится после сборки. Шарнир проходит тысячи циклов. Датчики отслеживают изменение положения и повышение температуры. Шарнир манипулятора медицинского робота может подвергаться иным нагрузкам, чем шарнир хирургического манипулятора. Тем не менее, тестирование доказывает работоспособность конструкции. Это становится возможным благодаря высокоточной обработке на каждом этапе. Именно так обеспечивается качество на этапе производства, а не его проверка на более позднем этапе.
Тенденции развития конструкций больничных роботов в будущем
Эта область постоянно совершенствуется. Новые покрытия, более совершенные методы производства и более компактные конструкции меняют возможности роботов. Давайте посмотрим, что нас ждет в будущем.
Новые материалы и покрытия
Антимикробные поверхности и самосмазывающиеся композиты
Больницам необходимы поверхности, которые борются с микробами. Новые антимикробные покрытия предотвращают рост бактерий на манипуляторах и защитных чехлах роботов. Эти покрытия выделяют мельчайшие частицы, которые уничтожают микробы при контакте. В некоторых из них в верхний слой добавляют серебро или медь. Покрытие выдерживает сотни циклов очистки.
Самосмазывающиеся композиты — это еще один важный шаг вперед. В основу этих материалов встроены твердые смазочные материалы. Частицы ПТФЭ или графита находятся внутри пластика или металла. По мере износа поверхности на поверхность поднимается свежая смазка. Это снижает трение без необходимости использования смазки или масла. Для герметичных соединений это означает меньшее техническое обслуживание и более длительный срок службы.
На практике эти усовершенствования помогают как хирургическим роботам, так и роботам-медсестрам. Подъемный манипулятор для перемещения пациентов выигрывает от использования самосмазывающихся подшипников. Они продолжают плавно двигаться даже после многих лет эксплуатации.
Автоматизация и производство по требованию
Цифровые двойники и облачное производство
Цифровые двойники — это виртуальные копии реальных деталей роботов. Инженеры проводят моделирование на двойнике перед началом резки металла. Они проверяют движение, накопление тепла и точки напряжения. Проблемы устраняются программным обеспечением, а не аппаратной частью. Это экономит время и деньги.
Облачное производство объединяет заводы по всему миру. Файл проекта загружается в облако. Машины в разных местах считывают этот файл и немедленно начинают производство. Эта модель производства по запросу сокращает складские запасы и ускоряет доставку. Для конструкционных деталей больничных роботов это означает более быструю обработку заказов на изготовление деталей по индивидуальному проекту.
Стоит отметить, что автоматизация также повышает качество. Роботизированные ячейки загружают и выгружают детали из станков с ЧПУ без участия человека. Они работают всю ночь при выключенном освещении. Детали каждый раз сходят с конвейера с одинаковой точностью.
Миниатюризация и модульная конструкция
Микроробототехника для целенаправленной хирургии
Роботы становятся все меньше. Микророботы могут перемещаться внутри кровеносных сосудов для доставки лекарств. Они удаляют тромбы или берут образцы тканей. Этим крошечным машинам необходимы конструктивные детали для больничных роботов очень малого размера. Изготовление таких маленьких деталей требует специальных технологий. Лазерная резка и микрофрезерование позволяют создавать элементы, измеряемые в микронах.
Модульная конструкция тоже помогает. Стандартные шарниры и приводы легко соединяются, позволяя создавать различные роботы. Хирургический манипулятор использует те же детали, что и манипулятор для медицинского персонала. Это сокращает время проектирования и складские затраты. Один и тот же модуль шарнира работает в обеих системах. Меняется только концевой захват в зависимости от задачи.
Модульный подход позволяет создавать компоненты для роботов-медсестер. Робот-подъемник для пациентов использует тот же базовый шарнир, что и робот для доставки материалов. Инженеры заменяют навесное оборудование, чтобы изменить задачу робота. Такая гибкость делает больничных роботов более доступными по цене и упрощает их обслуживание.
Миниатюризация еще больше повышает допуски. Для более мелких деталей требуются более жесткие ограничения. Методы производства должны совершенствоваться, чтобы соответствовать этим требованиям. Будущее конструкционных элементов для больничных роботов – за более мелкими, интеллектуальными и адаптируемыми деталями.
Выбираем NOBLE для изготовления конструктивных элементов больничных роботов.

Выбор подходящего партнера по производству влияет на каждый этап вашего проекта по созданию структурных элементов для больничного робота. Компания NOBLE — это поставщик полного цикла, специализирующийся на обработке металла и пластика. Компания берет на себя все этапы, от сырья до готовой сборки.
Комплексные производственные возможности
Экспертиза в области обработки металлов и пластмасс.
Компания NOBLE объединяет основные процессы, необходимые для изготовления конструктивных элементов больничных роботов. Обработка металла включает штамповку и формовку листового металла, обработку на станках с ЧПУ, литье металла и изготовление радиаторов. Возможности обработки пластмасс включают литье под давлением, обработку на станках с ЧПУ, выдувное формование и производство с использованием оснастки для серийного выпуска продукции.
| Материал Категория | Типичные возможности обработки |
| Металл | Штамповка и формовка листового металла; обработка на станках с ЧПУ; литье металла; изготовление радиаторов. |
| пластик | Литье пластмасс под давлением; обработка на станках с ЧПУ; выдувное формование; производство с использованием оснастки. |
Такой ассортимент означает, что вам не нужно работать со многими поставщиками. Одна команда занимается как прецизионной обработкой, так и изготовлением корпусов методом литья.
От проектирования до сборки
Компания NOBLE занимается не только базовым производством. Команда помогает в проектировании, создании прототипов, изготовлении и окончательной сборке. Весь этот цикл имеет значение для деталей роботов-медсестер, которые должны идеально подходить друг к другу в разных партиях. Инженеры выявляют проблемы с допусками на ранних стадиях. Они исправляют ошибки в конструкции до того, как будет изготовлена оснастка. Сборка происходит в контролируемых условиях. Каждый этап документируется.
Сертифицированное качество и соответствие
Сертификаты ISO 9001:2015 и ISO 13485:2016
Компания NOBLE имеет сертификаты ISO 9001:2015 и ISO 13485:2016. Второй стандарт применяется к любой организации, участвующей в жизненном цикле медицинских изделий, включая производителей и поставщиков компонентов. Он требует наличия письменной системы управления качеством, которая делает акцент на управлении рисками, отслеживаемости, валидации процессов и контроле поставщиков.
Для производителей компонентов стандарт ISO 13485:2016 требует наличия письменных процедур для валидации процессов, отслеживания материалов и партий, контроля изменений и управления несоответствиями. Стандарт четко требует контроля процессов, выполняемых сторонними организациями, которые влияют на соответствие продукции требованиям. Одного сертификата недостаточно. Важно фактически выполнять валидированные процессы, обеспечивать отслеживаемость и контроль изменений. FDA QMSR, вступивший в силу 2 февраля 2026 года, включает ISO 13485:2016, но не требует сертификатов. Производители готовых устройств по-прежнему несут ответственность за качество продукции поставщиков. Это делает соответствие стандарту ISO 13485:2016 реальной необходимостью для производства деталей роботов, предназначенных для регулируемых рынков.
Совместная инженерная поддержка
Оптимизация конструкций для технологичности
Надежные партнеры улучшают ваш проект еще до начала производства. Инженеры NOBLE проверяют чертежи на технологичность. Они предлагают варианты замены материалов, которые позволяют снизить вес или стоимость. Они указывают на сложные в обработке или литье элементы. Такой обмен информацией экономит деньги и предотвращает задержки. При крупномасштабном производстве деталей для роботов раннее участие специалистов позволяет поддерживать реалистичные допуски и обеспечивать бесперебойность производства. В результате вы получаете качество конструкционных деталей для больничных роботов, которому можно доверять, партия за партией.
Принцип работы детали, способ ее изготовления, требуемая точность и материал изготовления — все это взаимосвязано. Измените одну деталь, и изменятся и остальные. Титановое соединение, вырезанное с точностью до микрона, ведет себя совершенно иначе, чем формованный пластиковый кронштейн. Именно поэтому для конструктивных элементов больничных роботов необходим комплексный подход. Ремонт только одной детали редко бывает эффективным. Вся сборка должна оставаться прочной под нагрузкой, при высоких температурах и многократной стерилизации.
Сотрудничество с сертифицированным производителем, таким как NOBLE, позволяет соответствовать медицинским стандартам. Сертификаты ISO 9001:2015 и ISO 13485:2016 гарантируют стабильную работу. Поэтому используйте предложенную систему подбора материалов для своего проекта. Установите допустимые нагрузки, адаптируйте процесс к объему производства и тщательно выбирайте материалы. Вы получите точность и надежность, необходимые вашему роботу.
Часто задаваемые вопросы о конструктивных элементах больничных роботов
Из каких материалов изготовлены конструктивные элементы больничных роботов?
Большинство конструктивных элементов больничных роботов изготавливаются из алюминия, нержавеющей стали, титана, углеродного волокна, PEEK или ABS. Выбор материала зависит от задачи. Для хирургического сустава часто требуется титан. Корпус может быть изготовлен из формованного ABS. Каждый материал обладает своим сочетанием прочности, веса и химической стойкости.
Почему для шарниров и приводов требуются такие жесткие допуски?
Небольшая погрешность в шарнире увеличивается по мере его перемещения вниз по манипулятору. Это смещение приводит к отклонению наконечника инструмента. Хирургическим роботам необходима повторяемость в микронном диапазоне. Высокоточная обработка на станках с ЧПУ обеспечивает достижение этих пределов. Без нее робот промахнется мимо одного и того же места дважды.
Какой производственный процесс лучше всего подходит для моей детали?
Это зависит от объёма и точности. Обработка на станках с ЧПУ подходит для прототипов и металлических деталей с жесткими допусками. Литье под давлением выигрывает при больших объёмах производства корпусов. 3D-печать позволяет изготавливать сложные формы и уникальные концевые захваты. Во многих проектах по созданию конструкционных деталей для больничных роботов сочетаются все три метода.
Смогут ли пластиковые детали выдержать условия больничного учреждения?
Да, если выбрать подходящий полимер. PEEK и PEI хорошо противостоят химическим веществам и высоким температурам. ABS и поликарбонат подходят для корпусов в нестерильных зонах. Они легко формуются и быстро очищаются. Просто проверьте, как каждый материал взаимодействует со стерилизующим средством, прежде чем принимать решение.
Что на самом деле означает рейтинг IP?
Степень защиты IP показывает, насколько хорошо корпус защищает от пыли и воды. IP67 означает, что деталь выдерживает кратковременное погружение. IP68 обеспечивает более высокую степень защиты. Для конструктивных элементов больничных роботов высокая степень защиты предотвращает попадание крови и чистящих жидкостей на шестерни, подшипники и электронику внутри корпуса.
Как выбрать производственного партнера?
Ищите поставщика, который работает с металлом и пластиком под одной крышей. Проверьте наличие сертификатов ISO 9001:2015 и ISO 13485:2016. Уточните вопросы отслеживаемости, валидации процессов и сроков поставки. Партнер, который участвует в ваших проверках проекта на ранних этапах, выявит проблемы до того, как будет изготовлена оснастка.
Что такое анализ накопления допусков?
Каждая деталь имеет небольшие отклонения. Анализ суммирования суммирует эти отклонения. Если сумма превышает допустимый предел, манипулятор не достигает цели. Инженеры составляют карту каждого параметра и прогнозируют наихудший сценарий. Этот этап обеспечивает единую работу структурных частей больничного робота как системы.
Отличаются ли компоненты медицинских роботов от хирургических?
Они разделяют многие общие идеи. При разработке деталей для медицинских роботов часто отдают приоритет долговечности, а не исключительной точности. Подъемный манипулятор для пациента подвергается многократным нагрузкам, а не микроразрезам. Тем не менее, и тому, и другому необходимы прочные рамы, герметичные соединения и материалы, выдерживающие химическую очистку.






