

Правильный выбор способа изготовления корпуса для вашего робота-доставщика может как помочь, так и навредить вашему проекту. Вот как оценить преимущества обработки на станках с ЧПУ, литья под давлением, изготовления изделий из листового металла и готовых компонентов. Каждый из этих методов соответствует различным требованиям к точности, объему производства и стоимости. Литье под давлением позволяет сэкономить от 100 до 500 единиц по сравнению с ЧПУ и от 500 до 1,000 единиц по сравнению с 3D-печатью.
Небольшие ошибки быстро накапливаются. Именно поэтому большинство деталей роботов AMR начинаются с CAD-модели, а затем проходят механическую обработку, чистовую обработку и контроль качества. В этом руководстве вы узнаете о таких материалах, как нержавеющая сталь 17-4 PH и титан Ti-6Al-4V, о проектировании с учетом технологичности производства и о том, как выбрать правильный подход для вашего робота AMR.
Типичные производственные процессы для корпусов роботов-доставщиков
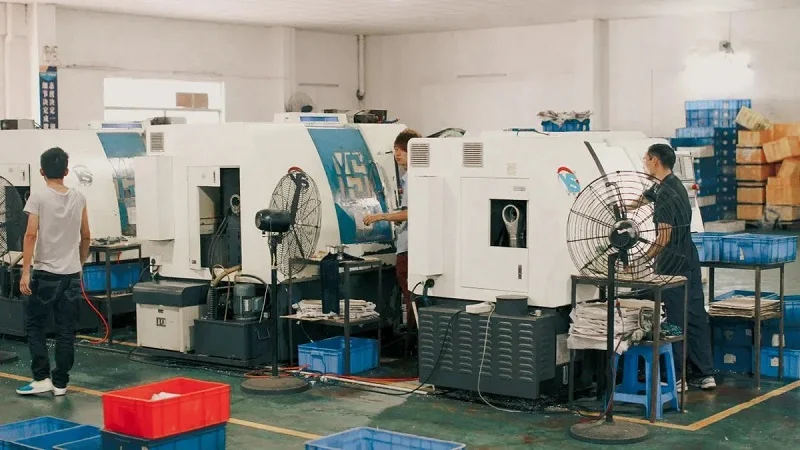
Четыре основных производственных процесса
Для проектов AMR существует четыре основных направления. Обработка на станках с ЧПУ позволяет вырезать точные формы из цельных блоков. Она хорошо подходит для соединений, кронштейнов и креплений датчиков. В процессе материал удаляется слой за слоем. Каждый проход снимает тонкий слой. Литье под давлением закачивает горячий пластик в стальные полости. Этот метод используется для изготовления корпусов, крышек и кожухов. Изготовление пресс-формы обходится дороже на начальном этапе, но детали изготавливаются быстро после того, как оснастка готова. Изготовление изделий из листового металла предполагает резку, гибку и сварку плоских листов. Этот подход используется для основных несущих конструкций. Готовые детали поставляются из каталогов. Это экономит время и затраты.
Последовательная штамповка — это разновидность штамповки листового металла. Металлическая полоса проходит через ряд штампов. На каждом этапе изменяется форма. Этот метод используется для изготовления батарейных отсеков и боковых панелей. Он позволяет снизить себестоимость при больших объемах производства.
Большинство деталей роботов AMR создаются на основе CAD-модели. Модель служит ориентиром для механической обработки, чистовой обработки и контроля качества. Это позволяет выявлять проблемы с допусками на ранних стадиях, до того как они усугубятся.
Компания NOBLE является ведущим производственным предприятием в Китае. Она предлагает все четыре производственных процесса собственными силами. Клиенты быстрее создают прототипы и плавно масштабируют производство.
Компромисс между точностью и объемом
В каждом процессе баланс между точностью и объемом по-разному. Правильный выбор позволяет сэкономить время и деньги.
Станки с ЧПУ обеспечивают самые жесткие допуски. Можно добиться точности в несколько тысячных долей дюйма. Детали получаются точными, соответствующими CAD-модели. Но на изготовление каждой детали уходит время. Большие партии стоят дороже. Этот метод лучше всего подходит для небольших и средних объемов производства.
После изготовления пресс-формы качество литья становится стабильным. Первая деталь и десять тысяч деталей выглядят одинаково. Повторяемость отличная. Однако стоимость пресс-формы высока. Объем производства должен это оправдывать. Вам нужны сотни или тысячи деталей.
Листовой металл обеспечивает высокую точность при изготовлении несущих конструкций. Лазерная резка позволяет получить чистые кромки. Гибка повышает жесткость. Прогрессивная штамповка хорошо справляется с большими объемами производства.
В процессе сборки накапливаются мелкие ошибки. Это называется эффектом накопления допусков. Небольшое смещение может привести к наклону следующей детали. Проверка CAD-модели помогает этого избежать.
Процесс подбора жилья в соответствии с потребностями
При изготовлении деталей для роботов AMR начните с объема производства. Для небольших объемов предпочтительнее использовать станки с ЧПУ или листовой металл. Для средних объемов, от ста до пятисот единиц, предпочтительнее литье под давлением. Для больших объемов предпочтительнее литье под давлением или прогрессивная штамповка.
Рассмотрим далее сложность. Для внутренних каналов требуется ЧПУ или литье. Простые коробчатые конструкции изготавливаются из листового металла. Детали с острыми углами лучше подгоняются с помощью ЧПУ.
Точность следует учитывать в последнюю очередь. Сопрягаемые поверхности требуют более жестких допусков. Кронштейны должны быть изготовлены из более прочных материалов. Для крышек можно использовать более дешевые методы.
Планируйте заранее. На создание одной роботизированной ячейки может уйти несколько месяцев. Заранее поговорите с партнером. Он сможет помочь вам с выбором проектных решений. Это сэкономит время и позволит избежать переделок.
Высокоточная обработка на станках с ЧПУ для корпуса робота-доставщика
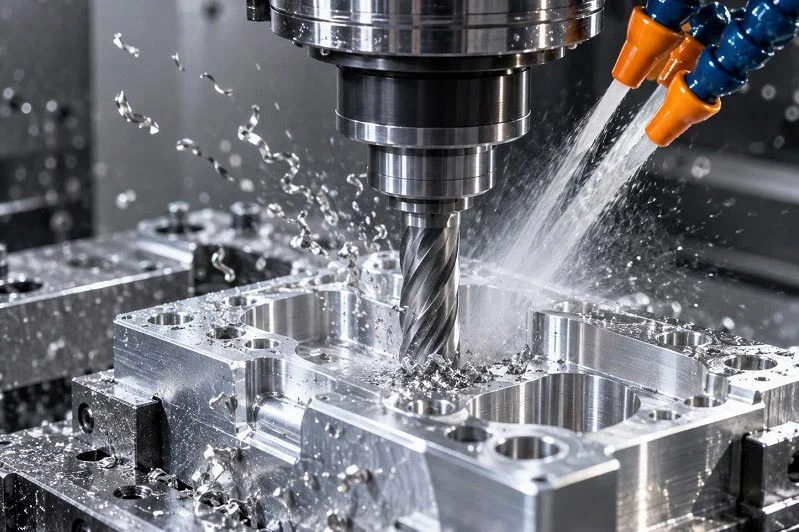
Области применения: соединения, кронштейны и датчики.
Высокоточная обработка на станках с ЧПУ для изготовления прецизионных компонентов наиболее эффективна, когда корпус робота-доставщика требует плотной посадки и имеет сложную форму. Корпуса плечевых суставов, поясничных суставов, тазобедренных суставов, коленных суставов и нижних конечностей — все они зависят от этого процесса. Эти детали должны плавно перемещаться и сохранять выравнивание на протяжении тысяч циклов.
Шарниры занимают первое место в списке. Они соединяют несущие элементы и несут нагрузки. Ненадежный шарнир губит весь робот. Для захватных устройств и манипуляторов также необходимы специальные интерфейсы для задач захвата, сварки и контроля. В шасси и креплениях AGV используются прочные рамы и кронштейны для колес. Многие из этих деталей имеют изогнутые поверхности и элементы с нескольких сторон. 5-осевой обрабатывающий центр с ЧПУ обрабатывает их за один зажим. Это снижает погрешность сборки и повышает качество поверхности.
Система восприятия состоит из кронштейнов и разъемов датчиков. Для удержания датчиков в правильном положении требуется высокая точность. Небольшое смещение изменяет поле зрения, что нарушает навигацию и безопасность. К конструкции планера и корпусам предъявляются более мягкие требования. Однако размеры и прочность по-прежнему должны соответствовать стандартам, позволяющим выдерживать внешние воздействия.
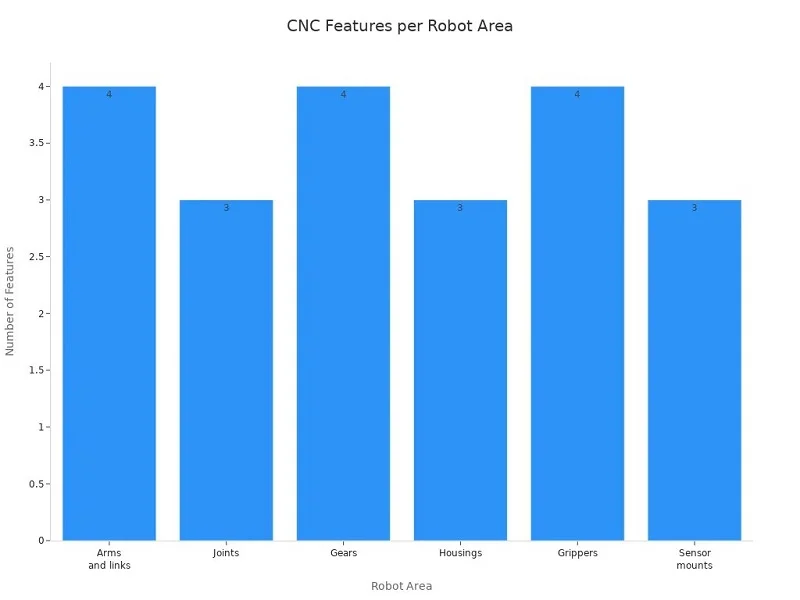
Обработка на станках с ЧПУ для робототехники позволяет изготавливать основные детали роботов, включая манипуляторы, звенья, шарниры, шестерни, корпуса, захватные пальцы и кронштейны для датчиков. Эти ключевые узлы определяют механическую посадку, устойчивость движения, структурное выравнивание и передачу нагрузки в роботизированных узлах. Каждое соединение, в котором происходит перемещение и крепление, зависит от точного изготовления для обеспечения стабильной повторяемости и производительности сборки.
Материалы: нержавеющая сталь 17-4 PH и титан.
Выбор материала определяет успех любой детали робота AMR. Для высокопрочных и высокоточных компонентов особенно выделяются два металла: нержавеющая сталь 17-4 PH и титан Ti-6Al-4V.
Сплав 17-4 PH обладает пределом прочности на растяжение 1275 МПа и пределом текучести 1060 МПа в соответствии со стандартом ASTM A693 H900. Его модуль упругости составляет 200 ГПа. Твердость достигает 38 HRC. Сплав обладает высокой коррозионной стойкостью и сохраняет свою форму в широком диапазоне температур. Коэффициент теплового расширения составляет 10.8 мкм/м·К. Максимальная рабочая температура достигает 315 °C. Эти характеристики обеспечивают стабильность размеров при механической обработке и в полевых условиях.
Титан Ti-6Al-4V обеспечивает лучшее соотношение прочности и веса. Он подходит для высокопроизводительных соединений и медицинских или хирургических инструментов. Материал устойчив к усталости и коррозии. Но он дороже и медленнее обрабатывается. Для деталей роботов AMRR, подвергающихся большим нагрузкам, титан является выгодным вариантом. Для менее критичных кронштейнов хорошо подойдут алюминий 6061-T6 или 7075-T6. Нержавеющая сталь 304 и 316 выдерживает агрессивные среды. Углеродистая и легированная сталь, такая как 4140 и 4340, используется для оснований, предназначенных для тяжелых условий эксплуатации.
Допуски и контроль качества
Контроль допусков отличает качественную обработку деталей на станках с ЧПУ от работы среднего уровня. Для подшипниковых опор и других прецизионных элементов в корпусе робота-поставщика типичные допуски находятся в диапазоне ±0.01–0.05 мм. Для критически важных элементов управления движением допуски могут достигать ±0.003 мм. Для корпуса роботизированного шарнира, изготовленного из алюминия 7075-T6, когда-то требовались допуски ±0.005 мм. Это показывает, чего требуют работы с использованием AMR-технологий.
Затяжка с допуском менее ±0.02–0.05 мм часто увеличивает стоимость без улучшения характеристик системы. Поэтому функциональные допуски имеют значение. Допуск должен соответствовать выполняемой задаче. Крепление датчика требует плотной базовой поверхности. Крышка — нет.
Контроль качества проверяет каждый критически важный размер. Системы координатно-измерительных машин (КИМ) играют ведущую роль. Измерители отверстий и высотомеры проверяют отверстия и ступеньки. Методы контроля геометрических допусков и размеров (GD&T) подтверждают форму, ориентацию и местоположение. Эти этапы позволяют выявлять ошибки до сборки. Они также предотвращают накопление допусков в процессе работы робота.
Для проектов AMR обработка на станках с ЧПУ остается предпочтительным методом для изготовления соединений, кронштейнов и креплений датчиков. Она обеспечивает самые жесткие допуски и позволяет обрабатывать сложную геометрию. Компромисс заключается в скорости и стоимости при больших объемах производства. Но для малых и средних объемов нет ничего лучше. На создание одной роботизированной ячейки могут уйти месяцы. Поэтому начинайте планирование производства заранее. Таким образом, корпус вашего робота-доставщика будет соответствовать техническим требованиям с первого раза.
Литье под давлением корпуса для робота-доставщика
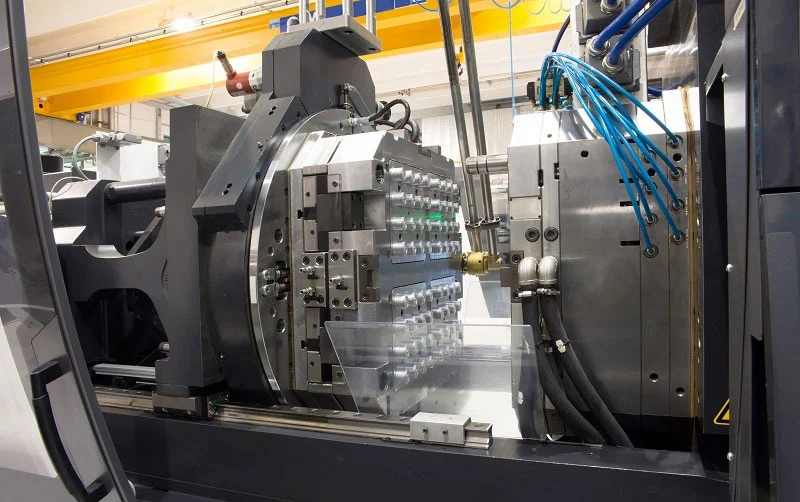
Области применения: корпуса, крышки и кожухи.
Литье под давлением пластиковых корпусов отлично подходит, когда нужно быстро изготовить множество одинаковых оболочек. В процессе расплавленный пластик вдавливается в стальную форму. Пластик остывает. Затем форма открывается, и из нее выходит готовая крышка. В случае корпуса робота-доставщика это позволяет изготовить внешнюю обшивку, крышки батарейного отсека, окошки датчиков и крышки блока управления.
Подумайте, что общего у этих деталей. У них тонкие стенки. Для обеспечения жесткости используются ребра жесткости. Они соединяются с помощью защелок и зажимов. Станок с ЧПУ справился бы с этой задачей с трудом. Вырезание каждой оболочки из блока приводит к нерациональному использованию материала и времени. Формование позволяет получить одну и ту же форму тысячи раз практически без изменений. Эта повторяемость важна для флота роботов AMR. Каждый робот должен выглядеть и подходить одинаково.
Крышки и корпуса также скрывают внутренние компоненты. Они защищают печатные платы, провода и двигатели от пыли и брызг. Хорошо продуманный корпус направляет воздушный поток и блокирует рассеянный свет от датчиков. Литье под давлением для изготовления корпусов дает вам такую свободу. Вы можете встраивать выступы, стойки и кабельные каналы прямо в инструмент. Дополнительные кронштейны не требуются.
Конструкционные пластмассы: АБС, ПК/АБС, нейлон
Выбор материала определяет характеристики вашего корпуса. В этом отношении лидируют три вида пластика. Каждый из них обладает своими преимуществами.
| Свойства | ABS | PC | Нейлон (ПА) |
| Стоимость | $$ | $ $ $ | $$ |
| Предел прочности на разрыв | Средний | Высокий | Высокий |
| Ударопрочность | Высокий | Очень высоко | Средний |
| Термостойкость | Средний | Высокий | Высокий |
| Химическая устойчивость | Средняя | Средняя | Средняя |
| УФ-сопротивление | Не очень | Хорошая | Не очень |
| Жесткость | Средний | Высокий | Средний |
| Легкость формования | Легко | Средняя | Средняя |
| Области применения | Корпуса, игрушки | Линзы, шлемы, корпуса электрооборудования | Шестерни, подшипники, автомобильные компоненты |
АБС-пластик — это универсальный материал. Это аморфный термопластик. Он обеспечивает прочность, ударостойкость и хорошее качество поверхности. Название состоит из трех частей. Акрилонитрил придает твердость, термостойкость и химическую стойкость. Бутадиен обеспечивает прочность и ударостойкость. Стирол придает блеск, прочность и легкость в обработке. АБС-пластик легко формуется и стоит довольно недорого. Его слабым местом является устойчивость к ультрафиолетовому излучению и химическим воздействиям. Добавки могут решить проблему ультрафиолетового излучения.
Поликарбонат обладает очень высокой ударопрочностью и термостойкостью. Он также остается прозрачным, что хорошо подходит для линз и окон сенсоров. Но он стоит дороже и плохо реагирует на некоторые химические вещества. Нейлон (PA6, PA66) является полукристаллическим материалом. Он хорошо противостоит износу и истиранию. Его часто используют в шестернях и подшипниках. Однако нейлон впитывает влагу. Перед формовкой его необходимо высушить.
Композиты PC/ABS сочетают в себе лучшие качества обоих материалов и широко распространены. Для детали робота AMR, требующей прочности и аккуратного внешнего вида, композит PC/ABS — разумный выбор.
Оснастка и крупносерийное производство
Изготовление оснастки — это то, что делает литье под давлением корпусов по-настоящему серьезным процессом. Стальная пресс-форма стоит дорого на начальном этапе. Эта цена в конечном итоге обеспечивает скорость. Как только пресс-форма готова, детали извлекаются за считанные секунды. Время цикла остается коротким. Затраты на изготовление одной детали практически сводятся к нулю.
Эти расчеты благоприятствуют крупносерийному производству корпусов. При объеме производства менее нескольких сотен единиц стоимость пресс-формы на деталь остается слишком высокой. При превышении этого порога литье превосходит ЧПУ по цене. Точная точка безубыточности зависит от размера и сложности детали. Простая крышка достигает ее быстрее, чем сложный корпус с направляющими.
Конструкция пресс-формы определяет качество детали. Толщина стенок должна оставаться одинаковой по всей поверхности. Толстые участки остывают медленнее и деформируются. Ребра жесткости обеспечивают дополнительную прочность без увеличения объема. Углы уклона позволяют детали легко извлекаться из формы. Расположение литникового канала контролирует поток пластика и образование сварных швов. Неправильное расположение этих элементов приводит к усадке, короткому замыканию или деформации.
С практической точки зрения, планируйте сроки производства заранее. Изготовление стального инструмента занимает недели. На создание одной роботизированной ячейки могут уйти месяцы. Поэтому начинайте проектирование пресс-формы, пока ваша CAD-модель еще свежа. Таким образом, корпус вашего робота-доставщика перейдет от прототипа к серийному производству без длительной паузы.
Изготовление корпуса для робота-доставщика из листового металла.
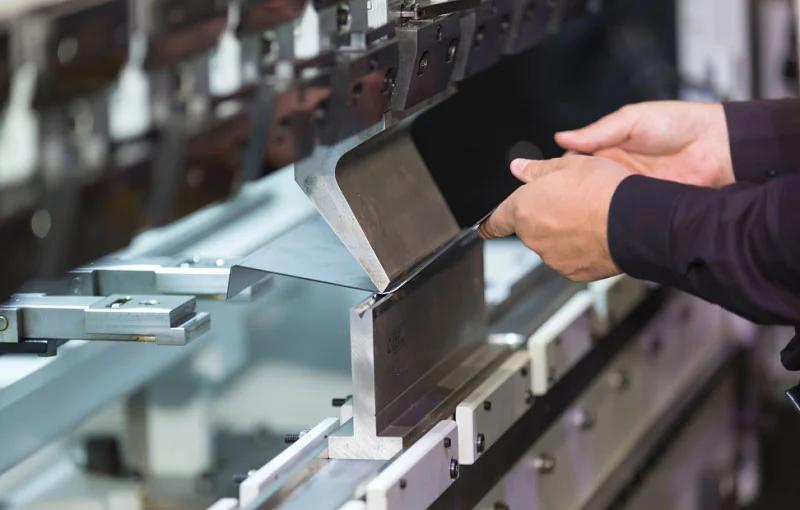
Изготовление деталей из листового металла для автономных мобильных роботов превращает плоский металл в прочные и легкие рамы. Процесс начинается с CAD-модели. Затем следуют резка, гибка и соединение. Этот способ хорошо подходит для основных рам и деталей шасси. Он также позволяет снизить затраты при изготовлении большого количества деталей.
Конструкционные рамы и шасси
Основная конструкция шасси и рамы робота — это его прочное ядро. Они объединяют колеса, батареи, двигатели и грузовые платформы в одну легкую деталь. Для этих целей хорошо подходит штампованный алюминий или высокопрочная сталь. Формованные ребра, фланцы и монтажные выступы обеспечивают жесткость без увеличения веса. Защитные корпуса и крышки предохраняют электронику от дождя, пыли, ударов и вандализма. Многоступенчатые штампы позволяют создавать вентиляционные отверстия, выходы кабелей, защелки и защелкивающиеся элементы. Грузовые платформы и дверные механизмы ежедневно подвергаются значительным нагрузкам. Штампованная сталь или алюминий с обработанными краями и загнутыми фланцами справляются с этими нагрузками. Крепления для датчиков и камер обеспечивают точное выравнивание LiDAR, камер, ультразвуковых датчиков и антенн. Кронштейны колес и подвески изготовлены из высокопрочного штампованного материала с формованными усиливающими элементами, что помогает им выдерживать удары о бордюры и неровные тротуары.
| Области применения | Описание | Материал/Особенности |
| Основные пластины шасси и рамы | Прочный сердечник; вмещает колеса, батареи, двигатели, грузовые платформы. | Штампованный алюминий или высокопрочная сталь; формованные ребра, фланцы, выступы. |
| Защитные корпуса и крышки | Защитите электронику от дождя, пыли, ударов и вандализма. | Многоступенчатые прогрессивные штампы; вентиляционные отверстия, выходы кабелей, фиксирующие выступы. |
| Грузоподъемность и дверные механизмы | Двери, защелки, петли, лотки, используемые ежедневно. | Штампованная сталь или алюминий; рифленые кромки, загнутые фланцы. |
| Крепления для сенсоров и камер | Кронштейны для лидаров, камер, ультразвуковых датчиков, антенн. | Последовательная штамповка; монтажные отверстия и кабельные зажимы за один шаг. |
| Кронштейны колес и подвески | Крепление ведущих колес, роликов, рычагов подвески. | Высокопрочный штампованный материал с формованными косынками |
Последовательная штамповка для изготовления деталей в больших объемах
Последовательная штамповка хорошо подходит для изготовления батарейных отсеков, верхних крышек и боковых панелей. Металлическая полоса проходит через ряд штампов. На каждой станции изменяется форма. Детали выпадают при каждом ходе пресса. Этот метод дает реальные преимущества:
- Высокая скорость: автоматический процесс выполняется быстро.
- Низкая трудозатратность: за работой станка наблюдает один человек.
- Минимальное количество отходов: при изготовлении металлической полосы образуется очень мало отходов материала.
- Повторяемость: Многие детали сохраняют жесткие допуски без потери качества.
- Низкая стоимость детали: скорость, повторяемость и меньшие трудозатраты делают каждую деталь недорогой.
У этого метода есть и ограничения. Некоторые операции требуют дополнительных шагов. Вырезы, ребра или нарезание резьбы могут увеличить стоимость. Детали должны обрабатываться в режиме непрерывной подачи. Они не могут свободно перемещаться без дополнительной обработки. Настройка оборудования является постоянной для каждого проекта. Переход к новой задаче занимает много времени. Системы с прогрессивными штампами также стоят дороже, чем системы с трансферными штампами. С практической точки зрения, этот процесс окупается только при больших объемах производства. Стоимость оснастки высока, но цена за деталь быстро снижается после начала производства.
Лазерная резка, гибка и сварка
Лазерная резка, гибка и сварка составляют основу обработки листового металла в малых и средних объемах. Волоконный лазер позволяет за один проход вырезать сложные двухмерные контуры, отверстия и пазы. Инструмент не требуется. Плоские детали обладают высокой точностью. Листогибочные прессы с ЧПУ обеспечивают гибку с компенсацией упругого восстановления. Они формируют V-, U-образные и швеллерные профили. Контролируются допуски по углу и размеры фланцев. Радиус гибки зависит от толщины материала. Сварка соединяет детали. TIG-сварка подходит для алюминия и нержавеющей стали. MIG-сварка подходит для низкоуглеродистой стали. Правильная последовательность сварки контролирует деформацию. Сварные узлы сохраняют стабильную точность в зависимости от используемой оснастки.
Правила проектирования имеют значение для лазерной резки, гибки и сварки. Минимальная длина фланца и расстояние от отверстия до кромки предотвращают образование трещин и слабых мест. Они также обеспечивают ровность и прочность шасси вашего AMR.
Выбор материала объединяет все эти факторы. Алюминий снижает вес. Сталь обеспечивает прочность. Правильный выбор зависит от нагрузки, стоимости и требований к коррозионной стойкости. Для детали робота-автономного мобильного робота, которая должна оставаться жесткой и легкой, листовой металл часто является наиболее разумным выбором. Он обеспечивает баланс между структурной конструкцией каркасов автономных мобильных роботов и реальной скоростью производства. На создание одной роботизированной ячейки могут уйти месяцы. Поэтому привлеките своего партнера по листовому металлу к этапу проектирования на раннем этапе. Таким образом, корпус вашего робота-доставщика перейдет от чертежа к производству без дорогостоящих неожиданностей.
Готовые компоненты для корпуса робота-доставщика
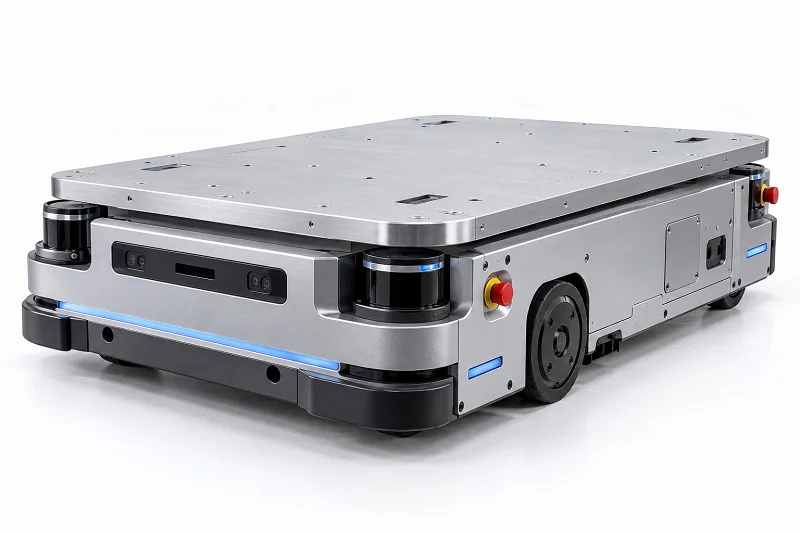
Сокращение сроков выполнения и затрат.
Не каждая деталь корпуса робота-доставщика требует изготовления на заказ. Использование деталей из каталога позволяет сэкономить недели ожидания. Кроме того, это сразу снижает затраты. Стандартный подшипниковый блок или готовый кронштейн колеса поставляются за несколько дней. Изготовление детали на заказ может занять месяц или больше. Для проекта автоматизированного робота-доставщика с жесткими сроками этот промежуток времени имеет значение.
Использование стандартных деталей также снижает риски. Поставщик уже протестировал их. Вы знаете допустимую нагрузку и соответствие размеров. Никаких догадок о допусках. Никаких неожиданных поломок во время демонстрации. Для некритичных мест, таких как кабельные зажимы или люки доступа, это разумное решение. Сохраните свой бюджет на изготовление деталей на заказ для соединений и креплений датчиков, которые действительно в этом нуждаются.
Интеграция с нестандартными деталями
Сочетание стандартных деталей с деталями, изготовленными на заказ, требует планирования. Для стандартного крепежа необходимо подходящее отверстие. Для покупной опоры двигателя необходима правильная схема расположения болтов. Если эти размеры не совпадают, возникает накопление допусков. Небольшие смещения суммируются. В результате узел перекручивается или заедает.
Начните с CAD-модели, включающей все приобретенные детали. Проверьте соединения перед резкой металла. Именно здесь деталь робота AMR может быстро выйти из строя. Кронштейн, который хорошо выглядит на экране, может не подойти к реальному изделию. Запросите у поставщика STEP-файл или подробный чертеж. Затем самостоятельно проверьте критически важные размеры. С практической точки зрения, этот шаг сэкономит часы на доработке в дальнейшем.
Соображения качества
Не все детали из каталога одинаковы. Дешевый подшипник может иметь люфт. Низкокачественный кронштейн может треснуть под нагрузкой. Для деталей робота AMR, которые часто перемещаются и несут большой вес, качество имеет значение. Проверьте сертификаты поставщика. Обратите внимание на технические характеристики материалов и допустимую нагрузку. Если технические характеристики скудны, поинтересуйтесь процессом производства.
Входной контроль позволяет выявлять проблемы на ранней стадии. Измерьте образец из каждой партии. Проверьте размеры отверстий и плоскостность. Несколько минут работы штангенциркулем лучше, чем провал полевых испытаний. Ведите список проверенных поставщиков. Отслеживайте все возвраты или дефекты. Со временем эта запись покажет, кто надежен. Для корпуса робота-доставщика, работающего весь день, некачественная партия стандартных деталей может остановить все. Поэтому относитесь к товарам из каталога с той же осторожностью, что и к товарам, изготовленным на заказ.
Проектирование корпуса для робота-доставщика
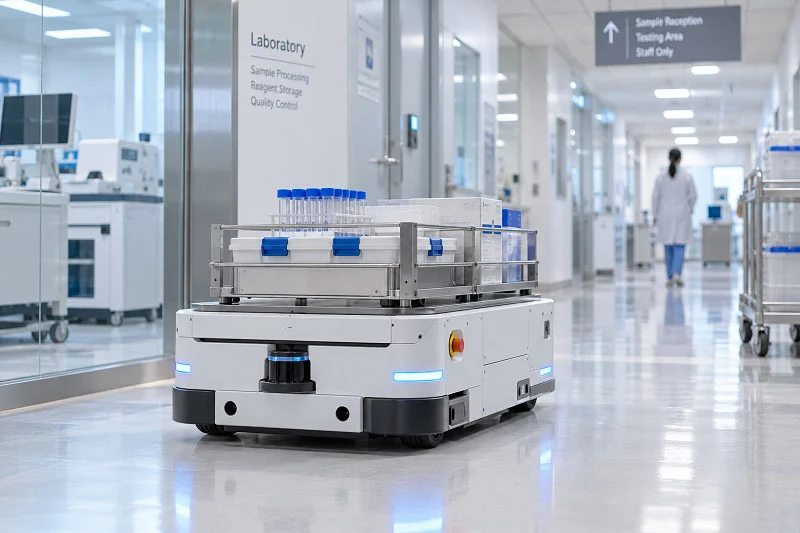
Оптимизация геометрии для каждого процесса
Правильная форма упрощает изготовление. Неправильная форма увеличивает стоимость и количество отходов. Каждый процесс подчиняется своим правилам. При обработке на станках с ЧПУ избегайте острых внутренних углов. Острые углы заставляют использовать небольшие инструменты, которые гнутся и ломаются. Вместо этого используйте широкие кривые. Обеспечьте достаточную толщину стенок и избегайте глубоких углублений.
При литье под давлением толщина стенок должна оставаться равномерной. Толстые участки остывают медленнее и деформируются. Ребра придают жесткость без увеличения объема. Углы уклона позволяют получать детали без дефектов. Расположение литникового канала контролирует поток пластика и линии сварки. Для процессов формования, таких как обработка листового металла, используйте одинаковые радиусы. Ограничьте количество различных размеров радиусов. Избегайте очень малых радиусов, если конструкция действительно в них не нуждается. Эти конструктивные решения для деталей роботов AMR экономят время и деньги. Устанавливайте самые свободные допуски, которые все еще работают. Жесткие допуски, которые не влияют на функциональность, только увеличивают стоимость.
Жесткость, вес и теплоотвод
Жесткость и вес противостоят друг другу. Вам нужна прочная рама, которая при этом остается легкой. Выбор материала здесь имеет значение. Алюминиевые сплавы, такие как 6061-T6 и 7075-T6, обладают высокой теплопроводностью. Тепло передается от обмоток двигателя к поверхности корпуса. Магниевый сплав тоже подходит, хотя и стоит дороже. Полиэфирэфиркетон (PEEK) значительно снижает вес по сравнению с алюминием и обеспечивает хорошую жесткость при типичной толщине стенок и в широком диапазоне температур.
Полые валы позволяют значительно снизить вес, сохраняя при этом жесткость, хотя и требуют большего диаметра. Валы из титана и углеродного волокна обеспечивают еще большую экономию веса. Для охлаждения полости с фазовым переходом могут улучшить теплопередачу с минимальным увеличением веса. Прямое погружение катушки в диэлектрическую жидкость обеспечивает лучшую термостойкость, чем жидкостная рубашка. Ребристые алюминиевые корпуса улучшают теплопередачу по гладким поверхностям. Эти материалы и выбор технологии производства определяют эффективность корпуса вашего робота-доставщика.
Сборка и модульность
Модульная конструкция ускоряет сборку и исключает ошибки. Один модуль сочетает в себе центробежное рабочее колесо с усиленным корпусом двигателя, герметичным и предварительно протестированным. Он устанавливается сверху вниз с помощью силы тяжести. Не требуется точная центровка вала. Не нужны специальные приспособления. Другой модуль использует цельную телескопическую насадку, которая соединяется спереди с помощью защелки без использования инструментов. Винты исчезают. Модуль с предварительной проводкой использует стандартизированный электрический интерфейс типа «штекер». Ручная проводка через узкие проходы отпадает. В базовом модуле используются механизмы защелкивания вместо крепежных элементов с крутящим моментом. Сложные интерфейсы исчезают. Для вашего шасси робота-доставщика отдавайте предпочтение решениям, которые минимизируют переориентацию и использование инструментов. Поддерживайте предварительную сборку и интеграцию субмодулей. Отдавайте предпочтение геометрически простым конструкциям без клея, которые работают с автоматизированной погрузкой. Эти решения упрощают сборку, обслуживание и модернизацию корпуса вашего робота-доставщика.
Материалы для корпуса робота-доставщика
Основные материалы для деталей роботов AMR
Выбор материалов для деталей робота-манипулятора начинается с одного вопроса: для чего нужна эта деталь? Шарнир, выдерживающий большие нагрузки, требует иных свойств, чем защитная панель. Именно поэтому выбор материала для корпуса робота-доставщика никогда не бывает универсальным. Необходимо учитывать четыре фактора: вес, прочность, ударопрочность и стоимость.
Легкие пластмассы, такие как полипропилен и пенополиэтилен, снижают инерцию и продлевают срок службы батарей. Они также уменьшают износ двигателей и исполнительных механизмов. Это означает более длительные интервалы между техническим обслуживанием и повышение эффективности системы. Стратегическое использование композитных пластмасс с армированием стекловолокном или углеродным волокном позволяет достичь прочности без увеличения массы. Для платформ AMR каждый грамм имеет значение.
Металлы: алюминий, нержавеющая сталь, титан.
Металлы играют доминирующую роль в несущей конструкции корпуса робота-доставщика. Алюминий 6061 для несущих рам обеспечивает отличное соотношение прочности и веса. Он легко поддается механической обработке и сварке. Он устойчив к коррозии. И стоит дешевле титана. Для большинства шасси и кронштейнов роботов-доставщиков 6061-T6 вполне подходит.
Нержавеющая сталь 17-4 PH обеспечивает высокую прочность, когда это необходимо. Она достигает предельной прочности на растяжение 1275 МПа и предела текучести 1060 МПа в соответствии со стандартом ASTM A693 H900. Кроме того, она устойчива к коррозии и сохраняет свою форму в широком диапазоне температур. Титан Ti-6Al-4V предлагает наилучшее соотношение прочности и веса из трех вариантов. Он подходит для высокопроизводительных соединений. Но он дороже и обрабатывается медленнее. Поэтому его следует использовать только в критически важных местах.
Пластмассы и композиты
Из пластмасс изготавливают корпуса, крышки и не несущие несущие конструкции. В таблице ниже приведено сравнение основных вариантов корпусов для роботов-доставщиков.
| Тип пластика | Ключевые преимущества | Ограничения и соображения | Типичные области применения робототехники |
| ABS | Прочность, ударостойкость, хорошее качество поверхности, легко формуется, относительно низкая стоимость. | Низкая стойкость к ультрафиолетовому излучению и химическим воздействиям, средняя термостойкость. | Корпуса, электронные оболочки, прототипы |
| Поликарбонат (ПК): | Высокая ударопрочность, прозрачность, превосходная термостойкость. | Склонны к растрескиванию под напряжением, чувствительны к химическим веществам, дороги. | Линзы, защитные очки, корпуса для электроприборов |
| Нейлон (ПА) | Высокая прочность, износостойкость, хорошие свойства защиты от истирания, самосмазывание. | Впитывает влагу, требует сушки перед формованием. | Шестерни, подшипники, автомобильные компоненты |
Реальные примеры применения AMR-технологий демонстрируют возможности этих пластмасс. Автономные тракторы и комбайны используют УФ-стабилизированные пластмассы, способные выдерживать длительное воздействие солнечных лучей. Корпуса датчиков и камер изготовлены из прозрачных, устойчивых к царапинам полимеров. Мягкие на ощупь захваты из гибких пластмасс позволяют безопасно обращаться с деликатными фруктами и овощами. Влагостойкие материалы обеспечивают надежную работу в условиях высокой влажности и сырости. Прочные смеси АБС-пластика и поликарбоната выдерживают частое физическое воздействие.
Для борьбы со старением инженеры выбирают пластмассы со встроенными УФ-стабилизаторами, устойчивостью к гидролизу и химической инертностью. Например, некоторые марки поликарбоната и УФ-стабилизированного АБС-пластика обладают превосходной атмосферостойкостью, что делает их пригодными для использования в дронах, сельскохозяйственных роботах и беспилотных транспортных средствах.
Как станки с ЧПУ, так и литье под давлением работают с этими вариантами металлических и пластиковых материалов. Правильный выбор зависит от объема производства, требований к точности и бюджета. Для одной детали робота AMR может использоваться три разных материала. Это нормально. Просто убедитесь, что каждый вариант выполняет свою функцию.
Выбор технологического процесса для изготовления корпуса робота-доставщика
Критерии: Объём, Сложность, Точность
Выбор корпуса для любого робота-доставщика определяется тремя факторами. На первом месте – объем производства. Низкие объемы означают обработку на станках с ЧПУ или листовой металл. Высокие объемы указывают на литье под давлением или штамповку. Медленные станки с ЧПУ плохо подходят для больших партий. После достижения определенного уровня производства в дело вступают технологические процессы с использованием оснастки.
Далее важна сложность. Для обработки сложных углов необходимы станки с ЧПУ. После утверждения проекта сложные формы обрабатываются с помощью специальных инструментов. Качество также играет важную роль. Для точных операций необходимы автоматизированные инструменты, чтобы каждый раз получать одинаковый результат.
Точность завершает список. Обработка на станках с ЧПУ из цельной заготовки подходит для компонентов с высокой точностью. Точность необходима для подшипниковых седел. Подбирайте допуск в соответствии с требованиями задачи. Не делайте его жестче, чем это необходимо для сборки.
Количество деталей тоже имеет значение. Соединение деталей сокращает время цикла. Спроектируйте корпус вашего робота-доставщика таким образом, чтобы использовать меньше деталей.
Выбор оптимального процесса для деталей робота AMR
Для каждой детали робота AMR существует своё естественное применение. Для изготовления каркасов лучше всего подходит листовой металл. Корпуса датчиков изготавливаются методом литья под давлением. Для мелкосерийного производства требуются станки с ЧПУ или листовой металл. Инвестиции в оснастку не требуются. Для крупносерийного производства используется литье под давлением. Стоимость детали снижается после достижения точки безубыточности. Эта точка находится выше 100-500 единиц по сравнению с ЧПУ. Она находится выше 500-1,000 единиц по сравнению с 3D-печатью. Этот порог между мелкосерийным и крупносерийным производством определяет выбор процесса.
Для ответственных деталей роботов-автоматов выбирайте наиболее подходящий метод. Сложные полые формы с внутренними ребрами требуют литья под давлением или обработки на станках с ЧПУ. Простые кронштейны изготавливаются из листового металла. Использование готовых деталей позволяет снизить затраты. В первую очередь используйте двигатели из каталогов. Оставьте изготовление деталей на заказ для тех случаев, когда это действительно необходимо. Выбор правильного процесса для деталей роботов-автоматов начинается с простого правила: подберите процесс под деталь. Для робота-автомата прочность имеет первостепенное значение. Робот-автомат ежедневно работает с большими нагрузками. Хорошо спроектированный робот-автомат служит годами.
Предложите своим производственным партнерам провести анализ DFM (проектирование для производства). Их инженеры выявят факторы, влияющие на стоимость, на ранней стадии и предложат решения до начала изготовления оснастки. Правильный технологический партнер поможет вам сократить время выхода на рынок.
Анализ затрат и выгод
В конечном итоге решающее значение имеют деньги. Стоимость материалов различается в зависимости от процесса. Для корпусов, изготовленных механическим способом, стоимость заготовки имеет большее значение, чем чистый вес. Для деталей, изготовленных литьем, важен сорт смолы. Стоимость переработки равна стоимости переналадки, деленной на размер партии плюс время работы станка.
Изготовление оснастки сильно влияет на начальный этап. Пресс-форма, используемая для множества деталей, мало влияет на стоимость единицы продукции, но использование её для небольшого количества деталей значительно увеличивает затраты. Выход годной продукции и брак также меняют эти показатели. Стоимость одной качественной единицы продукции равна стоимости одной пробной единицы, делённой на коэффициент брака. Калибровка и тестирование могут существенно влиять на стоимость прецизионных корпусов.
Формула точки безубыточности проста. Разница в постоянных затратах, деленная на экономию переменных затрат. Сначала произведите расчеты. Мощность производства тоже имеет значение. Низкий уровень загрузки повышает затраты. На создание одной роботизированной ячейки могут уйти месяцы. Планируйте заранее. Начните сотрудничество с производственным партнером заблаговременно. Корпус вашего робота-доставщика поступит в производство в срок.
Партнерство с компанией NOBLE в производстве корпусов для роботов-доставщиков.

Основные направления деятельности: обработка металла и пластмасс.
Компания NOBLE осуществляет все четыре процесса под одной крышей. Вы получаете услуги по обработке на станках с ЧПУ, литью под давлением и изготовлению деталей из листового металла от одного партнера. Это сокращает время на координацию и обеспечивает стабильное качество. Для любого корпуса робота-доставщика это важно. Обработка на станках с ЧПУ обеспечивает жесткие допуски для соединений и кронштейнов. Литье под давлением позволяет быстро изготавливать корпуса и крышки. Изготовление деталей из листового металла включает в себя создание рам и шасси. NOBLE также занимается прогрессивной штамповкой для крупносерийного производства деталей, таких как батарейные отсеки. Их цех литья под давлением работает с ABS, PC/ABS, нейлоном и другими материалами. Они корректируют время цикла и расположение литниковых каналов для каждой детали. Этот опыт помогает создавать надежные корпуса для роботов-доставщиков. NOBLE также поддерживает мелкосерийное производство с помощью оснастки для литья под давлением, которая быстро окупается. От прототипа до серийного производства их возможности литья под давлением плавно масштабируются. Они даже комбинируют литье под давлением с обработкой на станках с ЧПУ для создания гибридных деталей. Такая гибкость экономит время при производстве деталей для роботов-доставщиков.
Сертификаты качества
Качество имеет значение для любого корпуса робота-доставщика. Компания NOBLE имеет сертификаты системы управления качеством, гарантирующие контроль производственных процессов. Вот что они означают:
- Система управления качеством охватывает каждый этап, от сырья до готовой детали.
- Дополнительные сертификаты обеспечивают контроль проектирования, управление рисками и отслеживаемость. Это важно для медицинской робототехники и высокоточных компонентов автоматизированных медицинских роботов.
- Регулярные надзорные проверки обеспечивают постоянное соблюдение требований.
Благодаря этим стандартам процент брака остается низким. Независимо от того, используете ли вы литье под давлением для корпусов или обработку на станках с ЧПУ для кронштейнов, процесс повторяется в точности. Компания NOBLE также соблюдает правила соответствия материалов. Каждая партия литьевой смолы соответствует спецификации. Для производства деталей роботов AMR эти сертификаты дают уверенность. Они гарантируют работоспособность деталей в критически важных системах, от креплений датчиков до несущих конструкций.
Полный спектр услуг от проектирования до сборки.
Компания NOBLE не просто производит детали. Она помогает с самого начала. Инженеры компании изучают вашу CAD-модель и предлагают улучшения. Например, они могут скорректировать толщину стенок для литья под давлением или добавить углы уклона. Они также управляют финишной обработкой и сборкой. Вы отправляете проект и получаете обратно готовый корпус робота-доставщика. NOBLE также занимается поиском стандартных компонентов. Они интегрируют все в единое целое. Такой комплексный подход сокращает сроки выполнения заказа. В производстве вы сосредотачиваетесь на программном обеспечении и тестировании. NOBLE заботится об аппаратной части. Их оснастка для литья под давлением изготавливается быстро. Параллельно с этим работает станок с ЧПУ. Изготовление деталей из листового металла обеспечивает структурную поддержку. Все собирается воедино для контроля качества и отгрузки. Такая комплексная поддержка делает производство деталей для роботов AMR более эффективным. Вы получаете партнера, который решает проблемы на ранних этапах.
Единого оптимального процесса для всех деталей корпуса робота-доставщика не существует. Правильный выбор зависит от необходимого количества деталей, требуемой точности и бюджета. Готовые компоненты ускоряют разработку и экономят средства. Поэтому сначала определите, какие детали необходимы вашему роботу-доставщику. Затем на раннем этапе свяжитесь с производственным партнером. Этот шаг экономит время и предотвращает дорогостоящие доработки.
Готовы начать? Свяжитесь с NOBLE для анализа проекта или получения коммерческого предложения. Они предоставляют полный спектр производственных услуг с сертификацией качества. Их команда помогает в реализации проектов по созданию АМР от прототипа до полномасштабного производства. Позвольте их инженерам помочь вашему проекту по созданию АМР добиться успеха.
Часто задаваемые вопросы о корпусе для робота-доставщика
Какой процесс лучше всего подходит для мелкосерийного производства деталей?
Хорошо подходят станки с ЧПУ или обработка листового металла. Ни один из этих способов не требует предварительной оплаты оснастки. Это позволяет снизить затраты при небольших объемах производства.
Когда литье под давлением становится дешевле?
При объеме производства от 100 до 500 единиц по сравнению с ЧПУ. При объеме производства от 500 до 1,000 единиц по сравнению с 3D-печатью. Стоимость пресс-формы оправдывается при больших объемах.
Что такое накопление допусков в корпусе робота-доставщика?
Небольшие погрешности в размерах накапливаются по всей сборке. Крошечное смещение приводит к тому, что следующая деталь оказывается не на своем месте. Проверка CAD-модели на ранней стадии предотвращает эти проблемы.
Какой пластик лучше всего подходит для корпусов роботов-доставщиков, предназначенных для использования на открытом воздухе?
Лучше всего подходят УФ-стабилизированные пластики, такие как некоторые марки поликарбоната или АБС-пластик с УФ-добавками. Оба материала лучше противостоят воздействию солнечных лучей, чем обычный АБС-пластик. Благодаря этим материалам корпус вашего робота будет выглядеть хорошо долгие годы.
Насколько жесткие допуски может обеспечить обработка на станках с ЧПУ?
Обычная точность находится в диапазоне ±0.01–0.05 мм. Для ключевых деталей систем управления движением точность может достигать ±0.003 мм. Более жесткие допуски не всегда улучшают работу детали.
Какие сертификаты следует искать у партнера?
Ищите сертификаты системы управления качеством, гарантирующие контроль производственных процессов и низкий процент брака.
Можно ли комбинировать стандартные детали с корпусом для робота-доставщика, изготовленным на заказ?
Да. Сначала проверьте размеры интерфейса в вашей CAD-модели. Стандартные подшипники и кронштейны экономят время ожидания. Перед резкой металла для корпуса робота убедитесь в правильности установки.






