
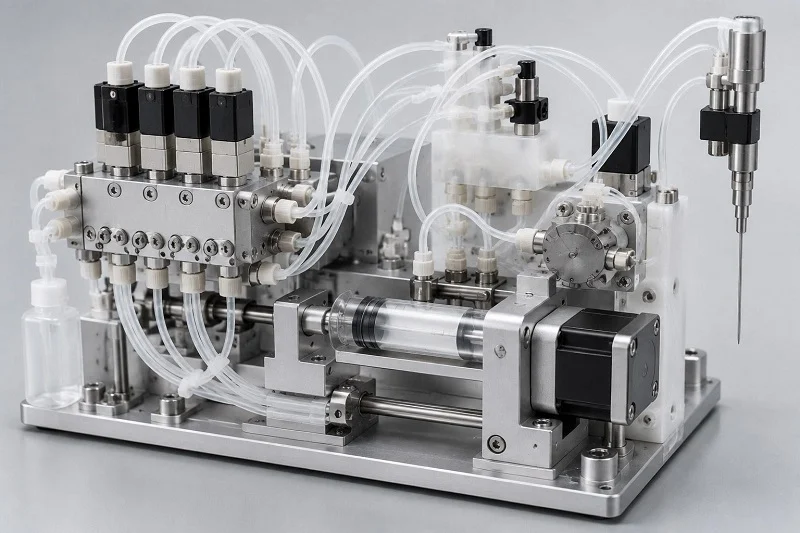
Создание надежного медицинского устройства начинается с суровой истины. Вся ваша система зависит от точности компонентов для работы с жидкостями в диагностических устройствах in vitro (IVD). Успех не достигается путем предварительного выбора материалов и последующего планирования производства. Необходим скоординированный процесс с самого начала. Итак, вопрос: как спроектировать компоненты для работы с жидкостями в диагностических устройствах in vitro, которые будут хорошо работать, просты в производстве и доступны по цене при больших объемах? Это руководство поможет вам сделать правильный выбор при создании вашего медицинского диагностического устройства. Мы рассмотрим выбор подходящего полимера для вашего медицинского применения. Мы также обсудим оптимизацию медицинской оснастки для производства. Настоящий секрет заключается в привлечении производственного партнера на ранних этапах. Такое сотрудничество предотвращает дорогостоящие перепроектирования и задержки.
Критерии отбора материалов для Компоненты для работы с жидкостями при диагностике in vitro
Выбор правильного материала для деталей, предназначенных для работы с жидкостями в диагностических устройствах in vitro, означает одновременное решение трех задач. Вашему медицинскому устройству необходимы прозрачные материалы для систем обнаружения. Вам нужны стабильные размеры, чтобы детали точно подходили друг к другу. Вам также нужны материалы, устойчивые к агрессивным химическим веществам, используемым в тестах. Выбранный полимер влияет на все три параметра. Компромиссы неизбежны в любой медицинской системе. Прозрачный материал может деформироваться во время формования. Другой, устойчивый к химическим веществам, может слишком сильно блокировать свет. Главное — знать, какие характеристики наиболее важны для вашего устройства in vitro. Задача каждой детали определяет, какая характеристика важнее. Если вы нарушите этот баланс, вам придется в дальнейшем перепроектировать устройство.
Оптическая прозрачность и стабильность размеров
Требования к оптическому обнаружению
Для многих IVD-тестов необходимо, чтобы свет проходил сквозь изделие. Кюветы и картриджи должны иметь прозрачные окошки для измерения абсорбции или флуоресценции. Материал должен пропускать определенные длины волн света, не изменяя сигнал. ПММА очень прозрачен, но блокирует часть УФ-излучения. Материалы COC и COP хорошо подходят, поскольку пропускают широкий спектр света. Поликарбонат также подходит, но со временем может пожелтеть. Ваш выбор зависит от того, как ваше IVD-медицинское изделие определяет результаты. Это наиболее важно для кювет, используемых в абсорбционных тестах в клинической практике. Различные методы определения требуют разного уровня прозрачности. Правильный полимер для окошек напрямую влияет на чувствительность и воспроизводимость теста.
Толщина стенок также играет важную роль. Более толстые участки рассеивают больше света и ослабляют сигнал. Это снижает чувствительность для образцов с низкой концентрацией. Для обнаружения малых объемов необходимы тонкие, ровные стенки. Но тонкие стенки сложнее заполнить при формовании. Этот компромисс требует предварительного согласования с вашей производственной командой. Хороший партнер по производству поможет вам сбалансировать оптические характеристики с простотой формования детали.
Управление допусками и деформацией
Точность имеет огромное значение в приборах для диагностики in vitro. Небольшие утечки могут испортить весь тест. Степень усадки материала определяет, насколько хорошо можно соблюдать жесткие допуски. Полукристаллические полимеры, такие как полипропилен, усаживаются сильнее, чем аморфные, такие как полистирол. Это напрямую влияет на конечные размеры. Стандарты для медицинских изделий требуют тщательного контроля в этом отношении.
Деформация происходит, когда секции деталей остывают с разной скоростью. Неравномерная толщина стенок усугубляет деформацию. Острые углы усугубляют проблему. Поддержание равномерной толщины стенок помогает уменьшить эти проблемы. Углы уклона облегчают извлечение деталей из формы. Без них детали гнутся или ломаются. Правильное расположение литниковых каналов также снижает внутренние напряжения и обеспечивает ровность деталей. В спецификации необходимо учитывать поведение материала при охлаждении. Конструкция должна включать допуски на усадку для каждого типа материала. В конструкции также следует учитывать, насколько полимер расширяется при нагреве. Такой уровень внимания необходим для любого применения в медицинских изделиях.
Химическая совместимость и биосовместимость
Устойчивость к реагентам для анализа
Расходные материалы для диагностических исследований in vitro ежедневно контактируют со множеством химических веществ. Буферы, ферменты и моющие средства циркулируют по каналам, по которым перемещаются жидкости. Материал должен быть устойчив к разрушению. Набухание или растрескивание ухудшают результаты. Выщелачивание также загрязняет образец. Это важно для каждой части системы.
Для работы с сильными химическими веществами стандартных полимеров недостаточно. Здесь на помощь приходят высокоэффективные полимеры. Полиэфирэфиркетон (PEEK) устойчив к сильным кислотам и щелочам. Поливинилдифторид (PVDF) справляется с агрессивными растворителями. Эти материалы стоят дороже, но обеспечивают химическую стойкость, необходимую для некоторых тестов IVD. Точность вашего медицинского изделия зависит от этого выбора. Для другого типа расходных материалов IVD могут потребоваться другие свойства. Оценивайте каждую деталь отдельно, исходя из того, с чем она соприкасается. Всегда проверяйте совместимость материала с вашими конкретными реагентами, прежде чем окончательно утвердить конструкцию. Этот шаг может значительно сэкономить время и средства на более поздних этапах проекта.
Минимизация связывания белков и вымываемых веществ
Белки в биологических образцах прилипают к поверхностям. Это называется связыванием белков. Это снижает количество аналита, доступного для обнаружения. Это также приводит к переносу результатов между тестами. Выбирайте материалы с низкими связывающими свойствами. Хорошо подходят COC и COP. Полипропилен тоже неплохо работает. Некоторые материалы требуют обработки поверхности. Ваши картриджи должны соответствовать этим же стандартам для получения надежных результатов. Плазменная обработка или специальные покрытия могут значительно уменьшить прилипание белков. Поверхностная энергия играет важную роль во взаимодействии белков с пластиком. Цель состоит в том, чтобы сохранить целостность образцов и обеспечить стабильные результаты при каждом запуске.
Выщелачиваемые вещества — еще одна проблема на этапе разработки. Мелкие молекулы перемещаются из пластика в образец, мешая проведению химического анализа. Правила для медицинских изделий требуют проведения анализа на наличие выщелачиваемых веществ. Каждый медицинский компонент должен соответствовать этим стандартам. Это особенно важно для изделий для диагностики in vitro, проходящих регуляторную проверку. Третий тип расходных материалов для диагностики in vitro усложняет процесс выбора. Ваша медицинская команда должна тщательно проверять выбранные материалы. Это применение в медицинских изделиях требует особого внимания.
Распространенные полимеры, используемые в компонентах систем подачи жидкостей для внутриротовых диагностических устройств (IVD).
В реальных системах диагностики in vitro часто используются несколько основных распространенных видов пластика. Каждый из них всегда имеет свои уникальные сильные и слабые стороны. Ваш выбор влияет на все, от оптической прозрачности до себестоимости производства. Давайте рассмотрим наиболее распространенные варианты и посмотрим, в чем преимущества каждого из них.
Полипропилен (ПП) и полистирол (ПС)
Полипропилен доминирует в производстве диагностических тест-систем in vitro по очень веской причине. Он устойчив к большинству распространенных реагентов, выдерживает автоклавирование и стоит очень недорого. Во многих диагностических картриджах полипропилен используется в качестве основного материала, поскольку он достаточно хорошо противостоит буферным растворам и мягким моющим средствам. Этот материал также обладает неплохой химической стойкостью для проведения стандартных тестов. Но у полипропилена есть и недостаток. Он мутнеет или становится прозрачным, что блокирует пути прохождения света для обнаружения. Именно поэтому полипропилен редко используется в кюветах или смотровых окнах. Его полукристаллическая природа также означает большую усадку при охлаждении, что затрудняет соблюдение жестких допусков.
Полистирол работает наоборот. Он кристально прозрачен и дешев, что делает его идеальным для оптических деталей. Во многих кюветах и планшетах для испытаний используется полистирол, потому что свет легко проходит сквозь него. Этот материал также обладает отличной стабильностью размеров при формовании. Однако полистирол трескается под воздействием химических веществ. Сильные растворители или агрессивные реагенты быстро его разрушают. Поэтому полистирол лучше всего подходит для простых тестов с мягкими химическими реакциями. Во многих медицинских расходных материалах полистирол используется для лунок для образцов и смотровых окон, где прозрачность важнее химической стойкости.
Полиметилметакрилат (ПММА), поликарбонат (ПК) и сополимеры циклических олефинов (COC/COP)
ПММА обладает очень хорошей прозрачностью и устойчивостью к атмосферным воздействиям. Он хорошо пропускает свет во всем видимом диапазоне. Но ПММА впитывает воду и может деформироваться во влажном воздухе. Он также легко ломается, поэтому тонкие стенки могут трескаться при обращении. Поликарбонат прочный. Он выдерживает грубое обращение и удары. ПК также выдерживает более высокие температуры, чем ПС или ПММА. Но ПК со временем желтеет под воздействием УФ-излучения, что ухудшает оптические характеристики при обнаружении.
Циклические олефиновые сополимеры и полимеры, часто называемые COC или COP, стали популярными материалами для изготовления деталей, предназначенных для работы с жидкостями в современных устройствах для диагностики in vitro. Эти материалы сочетают в себе превосходную прозрачность с низкой адгезией белка и минимальным количеством выщелачиваемых веществ. Они также гораздо лучше противостоят воде, чем ПММА. Во многих диагностических картриджах сейчас используется COC для создания крошечных каналов и оптических окон. Материал хорошо текучий во время формования, что помогает создавать тонкие детали. COC стоит дороже, чем ПП или ПС, но его характеристики оправдывают цену при выполнении сложных задач. Разработчики медицинских устройств часто выбирают COC, когда им необходимы как оптическая точность, так и химическая стабильность.
Высокоэффективные полимеры (PEEK, PVDF)
В некоторых тестах IVD используются очень сильные химические вещества. Обычные пластмассы просто не выдерживают контакта с сильными кислотами, щелочами или некоторыми органическими растворителями. Вот тут-то и пригодятся высокоэффективные полимеры. PEEK выдерживает воздействие практически любых химических веществ. Он также сохраняет свои физические свойства при высоких температурах. Это делает PEEK идеальным материалом для фитингов, клапанов и деталей насосов, которые постоянно подвергаются воздействию агрессивных реагентов. Недостаток? PEEK стоит намного дороже обычных пластмасс и требует более высокой температуры обработки при производстве.
ПВДФ обладает схожей химической стойкостью, но с другим набором свойств. Он очень хорошо выдерживает галогены и сильные окислители. Во многих системах перекачки жидкостей ПВДФ используется для трубок и коллекторных деталей, работающих с агрессивными средами. Этот материал также имеет низкое содержание экстрагируемых веществ, что важно для чувствительных анализов. И ПЭЭК, и ПВДФ обладают реальными преимуществами, но требуют тщательного проектирования пресс-форм и контроля технологического процесса. Стоимость детали будет выше, однако повышение надежности часто перевешивает дополнительные затраты в критически важных медицинских целях.
Правила проектирования с учетом технологичности производства (DFM) компонентов для систем подачи жидкостей в диагностических устройствах in vitro.
Правильные правила проектирования обеспечивают продвижение вашего проекта. Они связывают то, что вы рисуете на бумаге, с тем, что фактически выходит из пресс-формы. Для компонентов, предназначенных для работы с жидкостями в диагностических изделиях in vitro, эти правила имеют еще большее значение. Ваши детали переносят крошечные объемы жидкости по узким каналам. Небольшой дефект в толщине стенки или расположении литникового канала может привести к провалу испытания. Проектирование медицинских изделий требует точности на каждом этапе. Регулирующие органы внимательно изучают, как вы контролируете свой производственный процесс. Им нужны доказательства того, что ваши детали остаются неизменными на протяжении миллионов единиц. Поэтому давайте рассмотрим основные правила проектирования с учетом технологичности производства (DFM), которые обеспечивают продвижение вашего проекта.
Оптимизация толщины стенок и углов тяги
Толщина стенок играет решающую роль в литье под давлением. Равномерные стенки позволяют пластику равномерно распределяться по полости. Они также способствуют равномерному охлаждению детали. Когда один участок охлаждается быстрее другого, деталь деформируется. Тонкие стенки быстро заполняют полость, но слишком быстро охлаждаются. Толстые стенки требуют больше времени и образуют усадочные раковины. Для диагностических картриджей желательно использовать стенки толщиной от 1 до 2 мм. Этот диапазон обеспечивает баланс между прочностью и формуемостью. Но для микрофлюидных каналов требуются гораздо более тонкие участки. Для создания таких тонких элементов необходим тщательный анализ потока перед резкой стали.
Углы уклона также имеют важное значение. Они позволяют готовой детали извлекаться из формы, не прилипая. При недостаточном уклоне силы выталкивания могут поцарапать или деформировать деталь. Правильный угол зависит от качества обработки поверхности. Вот краткая справочная информация для деталей из полистирола:
| Чистота поверхности | Рекомендуемый угол уклона | Заметки |
| Глянцевая (полированная) поверхность | 1 ° - 2 ° | Предотвращает появление пятен; обеспечивает баланс между эстетикой и функциональностью. |
Для гладкой поверхности достаточно уклона всего в 1-2 градуса. Для текстурированных поверхностей требуется больший уклон, часто от 3 до 5 градусов с каждой стороны. Ваш конструктор пресс-форм должен подтвердить угол во время проверки проекта. Ошибка в этом вопросе приведет к дорогостоящей доработке пресс-формы в дальнейшем.
Стратегическое размещение ворот и управление сварочными линиями
Затвор — это место, через которое расплавленный пластик поступает в полость пресс-формы. Его расположение контролирует поток материала. Оно также определяет место образования сварных швов. Сварные швы образуются, когда два фронта потока встречаются и сплавляются вместе. Эти швы ослабляют деталь. Они также создают видимые следы на поверхности. Для расходных материалов для диагностики in vitro сварные швы вблизи каналов для жидкости опасны. Они могут трескаться под давлением и вызывать протечки.
Размещайте затворы там, где путь потока остается простым. Избегайте их размещения вблизи тонких стенок или острых углов. Для небольших деталей лучше всего подходит один затвор. Для более крупных деталей может потребоваться несколько затворов, но каждый из них добавляет линию сварки. Ваша команда должна составить карту каждой линии сварки на этапе проектирования. Задайте себе вопрос: находится ли эта линия рядом с герметизирующей поверхностью? Пересекает ли она окно обнаружения? Если да, переместите затвор или скорректируйте схему потока.
Расположение литникового канала также влияет на эстетику. Видимые следы от литников на оптических поверхностях ухудшают четкость изображения. Размещайте литники на скрытых поверхностях или в некритичных областях. Это позволит сохранить чистоту окон контроля качества и придать деталям профессиональный вид. Помните, что каждое изменение расположения литникового канала меняет динамику потока. Проводите моделирование потока в пресс-форме на ранних этапах, чтобы выявить проблемы до начала изготовления оснастки.
Учет усадки материалов и накопления допусков
Любой полимер сжимается при охлаждении. Степень усадки варьируется в зависимости от материала. Полукристаллические пластмассы, такие как полипропилен, сжимаются сильнее, чем аморфные, такие как хлорорганические соединения. В технической документации необходимо указать допуски на усадку для каждого материала. В противном случае готовое изделие не будет соответствовать чертежу.
Накопление допусков добавляет еще один уровень сложности. Каждая деталь имеет свой собственный допуск. Когда несколько элементов взаимодействуют, ошибки суммируются. Для запрессовочных соединений или защелкивающихся соединений это накопление может привести к поломке сборки. Ваша инженерная команда должна рассчитать наихудший сценарий. Будут ли детали по-прежнему подходить друг к другу, если каждый размер будет находиться на пределе своих возможностей? Если нет, ужесточите критические допуски или перепроектируйте соединение.
Материалы COC обеспечивают превосходный контроль размеров для микрофлюидных работ. Данные реального производства демонстрируют, чего можно достичь:
| Параметр | Достигнутый уровень толерантности | Производственные возможности (Cpk) |
| ширина микрофлюидного канала | 100 мкм ± 5 мкм | 1.67 |
| Глубина канала | ±3 мкм | Превышен минимальный показатель 1.33 |
Эти показатели демонстрируют, что достижимы жесткие допуски. Однако для этого требуется тщательный контроль процесса и проверенная оснастка. Значение Cpk, равное 1.67, означает, что процесс остается в пределах допустимых значений. Большинство стандартов для медицинских изделий требуют минимального значения Cpk, равного 1.33, для критически важных элементов. Ваш производственный партнер должен предоставить данные о возможностях во время валидации. Это тестирование доказывает, что ваши детали всегда соответствуют техническим требованиям.
С практической точки зрения, начните с реалистичных допусков. Не указывайте ±5 мкм для каждого размера. Такой уровень контроля необходим только для критически важных элементов. Для всего остального можно использовать стандартные допуски. Такой подход позволяет снизить стоимость пресс-форм и повысить выход годной продукции. Конструкция вашего компонента должна отражать этот баланс между точностью и практичностью.
Более широкий вывод связан с проектированием медицинских изделий. Регулирующие органы хотят видеть доказательства того, что ваш производственный процесс находится под контролем. Правила DFM предоставляют вам эти доказательства. Они уменьшают вариативность, предотвращают дефекты и документируют ваши рассуждения. Когда вы следуете этим правилам, ваши компоненты для работы с жидкостями в диагностических изделиях работают надежно. Ваши картриджи работают одинаково как в первый день, так и в тысячный день. Эта стабильность укрепляет доверие как у врачей, так и у пациентов.
Оптимизация затрат и партнерство в области жидкостной диагностики in vitro
Стоимость является определяющим фактором при принятии каждого решения в разработке медицинских изделий. Можно иметь наилучший дизайн на бумаге, но если каждая деталь стоит слишком дорого, проект застопорится. Разумная экономия начинается на этапе проектирования. Ожидание начала производства означает упущение максимальной экономии.
Стратегии снижения стоимости комплектующих
Объединение компонентов и упрощение конструкции
Каждая деталь, которую вы устанавливаете, увеличивает стоимость пресс-формы. Подумайте о поднутрениях. Для каждого из них необходим боковой механизм. Эти направляющие или подъемники добавляют от 1,000 до 2,000 долларов и более к стоимости пресс-формы. Они также замедляют цикл производства и создают риски, связанные с техническим обслуживанием.
На этапе проектирования это решение ничего не стоит. Можно перепроектировать отрезную поверхность. Можно отрегулировать углы уклона. Можно заменить механические воздействия сквозными стержнями. Эти изменения устраняют подрезы, не ухудшая функциональность.
Изменения, внесенные с учетом технологичности производства, могут снизить себестоимость одной детали на 30–50 процентов. Чем раньше вы внесете эти изменения, тем больше будет экономия. После изготовления пресс-формы внесение изменений становится гораздо дороже.
Для внутренних элементов существует альтернативный способ: в процессе литья под давлением используются разборные стержни. Они формируют элемент в натуральную величину, а затем втягиваются внутрь для извлечения. Это исключает боковые воздействия во многих областях применения, уменьшает площадь пресс-формы, повышает повторяемость и сокращает время цикла. В медицинской промышленности этот метод используется для расходных материалов, где важны жесткие допуски.
Форма детали также влияет на расход материала. Более простые формы быстрее заполняются и требуют меньше смолы. Это напрямую снижает стоимость материала на одну деталь. Каждый удаленный грамм материала суммируется в миллионах медицинских расходных материалов.
Преимущества аутсорсинга по сравнению с собственным производством
Многие медицинские коллективы обсуждают возможность создания собственных производственных мощностей или сотрудничества со специалистом. У каждого пути есть свои недостатки.
Собственное производство дает вам прямой контроль. Вы сами управляете графиком и контролируете качество. Но это требует значительных капиталовложений. Вам нужны чистые помещения, формовочные машины и квалифицированные операторы. При небольших и средних объемах такие инвестиции трудно оправдать.
Аутсорсинг перекладывает капитальную нагрузку на партнера. Вы платите за комплектующие, а не за оборудование. Ваша команда сосредотачивается на основных задачах, таких как проверка конструкции. Хороший партнер обладает опытом работы над аналогичными медицинскими проектами. Он оптимизирует циклы производства и показатели выхода годной продукции. Он также занимается оформлением необходимой нормативной документации для медицинского производства.
Для диагностических картриджей и расходных материалов, производимых в больших объемах, аутсорсинг часто оказывается выгоднее. Масштаб производства партнера снижает себестоимость единицы продукции. Он обеспечивает резервное производство. Если одна машина выходит из строя, он переключается на другую. Вы избегаете риска простоя, связанного с использованием собственной производственной линии.
Важность участия партнеров на ранних этапах производства.
Проектирование с учетом сборки (DFA) и стоимостное проектирование
Привлечение производственного партнера на раннем этапе меняет все. Вместо того чтобы передавать им готовый проект, вы начинаете совместную работу. Именно здесь методы DFA и стоимостного инжиниринга позволяют добиться реальной экономии.
Проектирование с учетом сборки рассматривает, как детали соединяются друг с другом. Нужны ли вашему патрону отдельные детали? Можно ли объединить две детали в одну? Каждое соединение увеличивает время сборки и затраты на проверку. Сокращение этих этапов снижает трудозатраты и уменьшает процент брака.
В рамках стоимостного инжиниринга анализируется соотношение функциональности и стоимости. Партнер задает вопрос: выполняет ли эта функция какую-либо функцию? Можно ли получить тот же результат с более простой геометрией? Небольшое изменение в канале может сократить время цикла без влияния на производительность.
В вашей технической спецификации определены критически важные размеры. К ним требуется строгий контроль. Для всего остального можно использовать стандартные допуски. Партнер, понимающий особенности конструкции вашего медицинского изделия, поможет отделить необходимые параметры от желательных.
Целостный подход рассматривает вашу систему как единое целое. Вместо оптимизации каждой части по отдельности, вы оптимизируете всю сборку. Это может означать корректировку порта клапана для сокращения длины трубопровода. Это может означать изменение конструкции соединителя для ускорения монтажа. Небольшие изменения в совокупности приводят к значительной экономии. Каждая команда разработчиков медицинских изделий должна использовать этот подход в своем следующем проекте.
Раннее вовлечение также помогает в выборе материалов с учетом стоимости. Партнер, занимающийся литьем различных типов медицинских деталей, знает, какие смолы обладают хорошей текучестью. Он знает, какие из них увеличивают время цикла. Он может предложить альтернативы, отвечающие вашим потребностям по более низкой цене. Такую информацию трудно получить, работая в одиночку. Экономия средств благодаря раннему вовлечению выходит за рамки оснастки. Она влияет на выход годной продукции, время сборки и регуляторные риски для каждого производимого вами устройства.
Производственные возможности компании NOBLE по выпуску компонентов для систем дозирования жидкостей при диагностике in vitro.

Сотрудничество с NOBLE в разработке компонентов для внутривенного введения жидкостей означает наличие партнера, который видит всю картину целиком. Мы присоединяемся к вашей команде с самого первого совещания по проектированию. Мы выявляем проблемы до того, как они превратятся в дорогостоящие решения. Этот метод экономит ваше время и снижает стресс на этапе разработки медицинского изделия.
Экспертиза в области прецизионной механической обработки и литья под давлением.
От прототипа до крупносерийного производства
Каждый хороший продукт начинается с прототипа. Компания NOBLE использует станки с ЧПУ для создания точных деталей для ваших первых испытаний. Эти обработанные детали позволяют проверить вашу конструкцию, прежде чем тратить деньги на производственную оснастку. Вы можете проводить реальные испытания. Вы можете проверить, как детали подходят и работают. Изменения на этом этапе обходятся гораздо дешевле, чем после начала производства оснастки.
После завершения проектирования мы переходим к литью под давлением. Наши инженеры доводят до совершенства каждую деталь процесса. Они проверяют расположение литниковых каналов, каналы охлаждения и время цикла. В результате получаются стабильные детали, которые всегда соответствуют вашим требованиям. Эта надежность имеет ключевое значение для медицинских изделий, таких как картриджи и кюветы.
Для крупных партий компания NOBLE использует многогнездные станки. Они изготавливают тысячи деталей в час. Каждое гнездо остается неизменным. Каждая деталь соответствует следующей. Мы отслеживаем условия в режиме реального времени, чтобы выявить отклонения до того, как они повлияют на качество. Такой контроль важен для медицинского применения, где стабильность имеет решающее значение. Именно такой уровень точности ожидают разработчики медицинских изделий.
Мы также предлагаем изготовление промежуточной оснастки для небольших партий. Возможно, вам нужны детали для клинических испытаний. Промежуточная оснастка позволяет получать детали производственного качества без необходимости вкладывать средства в полноценную оснастку. Это помогает ускорить выполнение вашего графика.
Сертифицированные системы управления качеством
Соответствие стандартам ISO 9001:2015 и ISO 13485:2016
Качество является основой медицинского производства. Компания NOBLE работает в соответствии с двумя сертифицированными системами. ISO 9001:2015 охватывает наши общие процессы. ISO 13485:2016 добавляет правила для производства медицинских изделий.
Эти сертификаты означают, что ваши детали изготавливаются в контролируемой системе. Каждый этап имеет письменную процедуру. Каждый работник следует четким инструкциям. Каждая проблема рассматривается. Такая дисциплина обеспечивает стабильность производства.
Валидация — ключевая часть нашей системы. Мы проверяем каждый инструмент и каждый процесс перед началом производства. Валидация процесса включает этапы IQ, OQ и PQ. Эти этапы доказывают, что процесс позволяет изготавливать детали, соответствующие техническим требованиям, каждый раз.
Внутренние аудиты регулярно проверяют наши системы. Внешние аудиторы проводят проверку каждый год. Такой контроль гарантирует, что мы никогда не будем отклоняться от медицинских стандартов.
Для вашего медицинского изделия это означает документированное подтверждение качества. Ваши проверки упрощаются. Ваши заявки становятся более убедительными.
Комплексные услуги от проектирования до сборка
Компания NOBLE занимается не только изготовлением пресс-форм для деталей. Мы помогаем проектировать, изготавливать и собирать их. Такой комплексный подход сокращает количество этапов передачи информации и улучшает коммуникацию.
Наши инженеры-конструкторы работают с вашей командой над формой детали. Мы предлагаем изменения, которые улучшают процесс литья без ущерба для функциональности. Мы изучаем схемы потоков, чтобы избежать слабых мест в критических зонах. Мы корректируем толщину стенок для равномерного охлаждения.
После выхода деталей из-под пресса мы предлагаем дополнительные этапы обработки. Ультразвуковая сварка соединяет детали в узлы. Лазерная маркировка наносит этикетки. Очистка и упаковка подготавливают детали к отгрузке.
Наша сборочная линия в чистом помещении соответствует требованиям к медицинским изделиям. Операторы следуют подробным инструкциям. Каждая собранная деталь проверяется перед отправкой с линии.
Услуги тестирования подтверждают исправность вашего устройства. Мы проводим проверку на герметичность каналов подачи жидкости. Мы измеряем оптическую прозрачность окон обнаружения. Все данные записываются и передаются третьим лицам.
Возможность предоставления полного спектра услуг означает, что один партнер берет на себя весь ваш производственный процесс. Вы управляете меньшим количеством поставщиков. У вас сокращаются цепочки поставок. Вы получаете лучший контроль над качеством и сроками.
От первого прототипа до миллионной детали — компания NOBLE обеспечивает выполнение заказов. Мы инвестируем в инструменты и персонал для производства медицинских деталей, которым вы можете доверять. Производительность вашей продукции зависит от каждой детали. Мы гарантируем точность этих деталей.
Создание компонентов для внутриполостного введения жидкостей наиболее эффективно, когда команда работает вместе с самого первого дня. Сначала изучите свои материалы. Определите свои оптические потребности, требования к воздействию химических веществ и допустимые отклонения. Привлеките своего производственного партнера на раннем этапе. Их опыт в области оснастки предотвратит дорогостоящие неожиданности. Их контроль технологического процесса обеспечивает стабильность каждого медицинского изделия. Такая командная работа сокращает количество перепроектирований и ускоряет сроки. Каждый медицинский расходный материал выигрывает от такого подхода. Ваша медицинская команда уверена, что производство соответствует проекту. Ваше медицинское изделие быстрее попадает к пациентам. Избегайте изолированного рабочего процесса. Выберите партнера, который поможет с прототипированием, литьем и окончательной сборкой. Узнайте об их протоколах валидации и возможностях тестирования. Правильный партнер превращает проблемы с компонентами в надежные продукты. Ваш следующий проект заслуживает такого взаимосвязанного пути от концепции до готового картриджа.
Часто задаваемые вопросы о компонентах для работы с жидкостями в диагностических устройствах in vitro
Какой полимер обеспечивает наилучшую оптическую прозрачность для окон обнаружения?
Циклические олефиновые сополимеры (ЦОС/КОП) пропускают свет в широком диапазоне длин волн. Они также поглощают меньше воды, чем ПММА. Для большинства медицинских диагностических систем ЦОС обеспечивает наилучшее сочетание прозрачности и стабильности. Поликарбонат также подходит, но со временем может пожелтеть в медицинских приборах.
Как предотвратить прилипание белков к моим каналам?
Выбирайте материалы, устойчивые к связыванию. COC и COP хорошо себя зарекомендовали в этом отношении. Полипропилен достаточно хорошо подходит для многих медицинских анализов. Обработка поверхности, например, плазменное покрытие, также может снизить адгезию белков. Всегда тестируйте ваши конкретные реагенты с выбранным материалом, прежде чем окончательно утвердить дизайн вашего медицинского устройства.
Какую толщину стенок следует использовать для моего картриджа?
Старайтесь по возможности использовать толщину от 1 до 2 мм. Этот диапазон обеспечивает баланс между прочностью и качеством формования детали. Для микрофлюидных каналов требуются более тонкие участки, часто менее 0.5 мм. Для таких тонких элементов необходим тщательный анализ потока перед изготовлением пресс-формы. Ваш производственный партнер должен провести моделирование на ранних этапах, чтобы выявить проблемы с заполнением.
Когда мне следует привлечь к проекту своего партнера по производству?
Привлекайте их к процессу на этапе проектирования, а не после. Ранняя совместная работа предотвращает дорогостоящую переделку пресс-форм. Партнер, знающий требования к медицинским изделиям, может предложить изменения в материалах и корректировки геометрии, которые позволят сэкономить деньги. Ожидание начала изготовления оснастки означает упущение самых больших возможностей экономии для вашего медицинского изделия.
Как сварочные швы влияют на рабочие характеристики детали?
Сварные швы образуются в местах соприкосновения двух фронтов потока. Они ослабляют деталь и оставляют видимые следы. Вблизи каналов для жидкости они создают риск протечки. Ваш конструктор пресс-форм должен составить карту каждого сварного шва во время проверки проекта. Переместите литники или скорректируйте схемы потока, если сварные швы пересекают критически важные уплотнительные поверхности в вашем медицинском картридже.
Какие допуски я могу реально допустить для микрофлюидных элементов?
Возможна ширина каналов около 100 микрон с допуском ±5 микрон. При тщательном контроле достижима технологическая точность (Cpk) 1.67. Большинство стандартов для медицинских изделий требуют минимального значения Cpk 1.33 для критически важных элементов. Указывайте жесткие допуски только там, где этого требует функциональность вашего медицинского применения.
Как выбрать между COC и поликарбонатом?
COC обеспечивает лучшую прозрачность, меньшее связывание с белками и меньшее количество выщелачиваемых веществ. Поликарбонат обладает более высокой ударопрочностью и термостойкостью. Для медицинских картриджей с оптическим детектированием COC обычно предпочтительнее. Для деталей, подвергающихся грубой обработке, поликарбонат может быть более подходящим вариантом. Подумайте о конкретных потребностях вашего применения.
Какие сертификаты должен иметь мой производственный партнер?
Обратите внимание на наличие сертификатов ISO 9001:2015 и ISO 13485:2016. Они гарантируют контролируемые процессы и надлежащую документацию. Уточните у них протоколы валидации. Валидация процессов с этапами IQ, OQ и PQ доказывает, что они могут производить детали, постоянно соответствующие техническим требованиям. Эта документация укрепляет ваши позиции в процессе подачи заявок в регулирующие органы.







