
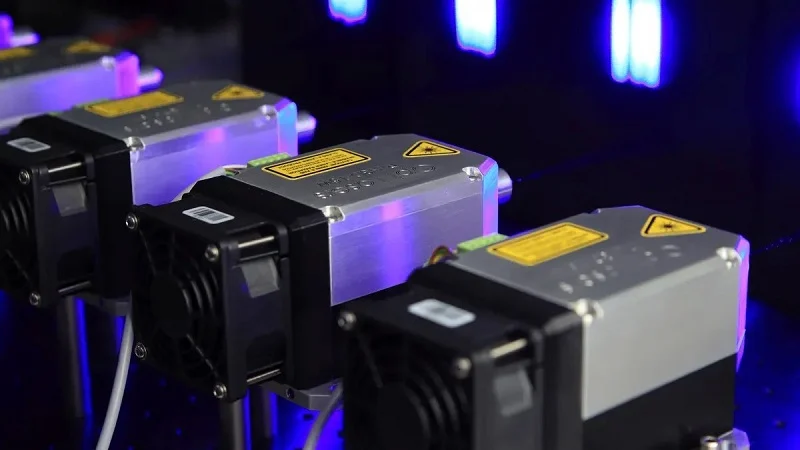
Представьте себе крупный центр обработки данных, обрабатывающий миллионы запросов в секунду. Внутри каждого коммутатора находится небольшой оптический модуль, работающий бесшумно. Этот тщательно изготовленный корпус защищает хрупкие компоненты, отводит тепло и предотвращает электромагнитные помехи.
Без надлежащего корпуса модули оптических приемопередатчиков выходят из строя. Перегрев выводит из строя лазеры. Электромагнитные помехи искажают сигналы. Механические нагрузки обрывают соединения. Эти неисправности повреждают волоконно-оптические системы связи.
Правильно подобранный корпус обеспечивает высокопроизводительное подключение. Инженеры выбирают металлы, керамику и сплавы. Они определяют методы изготовления, такие как литье под давлением или механическая обработка. Они подбирают корпуса в соответствии с форм-факторами от SFP до QSFP-DD.
В итоге вы научитесь сравнивать различные варианты жилья по таким параметрам, как производительность, надежность и стоимость.
Почему Корпуса оптических модулей Вопрос
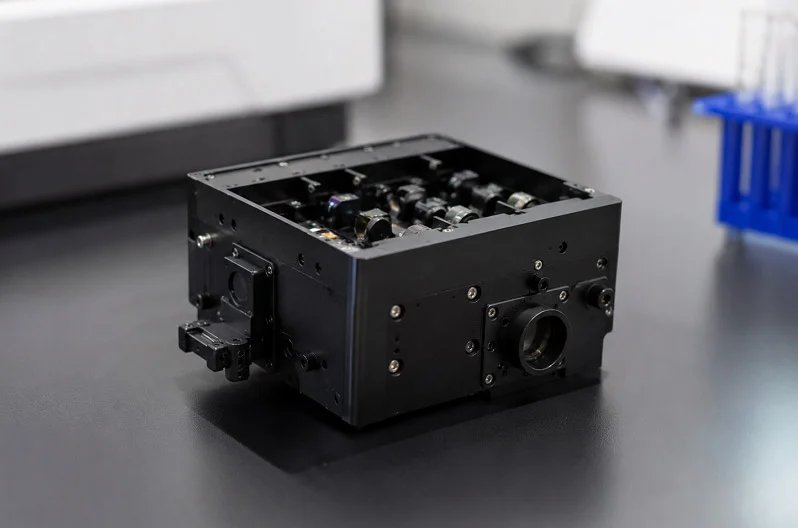
Защита производительности и надежности
Корпус оптического модуля можно рассматривать как первую линию защиты. Он защищает чувствительные оптические компоненты от физических повреждений. Пыль, влага и механические нагрузки могут повредить хрупкие лазеры и фотодетекторы. Без прочного корпуса эти компоненты быстро выходят из строя. Корпус также помогает отводить тепло. Лазеры и цифровые сигнальные процессоры (DSP) выделяют много тепла. В переполненных центрах обработки данных это тепло быстро накапливается. Если корпус не может отводить тепло, производительность падает. Модуль может даже выключиться. Хорошая конструкция корпуса поддерживает стабильную температуру. В ней используются такие материалы, как алюминий, для отвода тепла от горячих точек. Это напрямую влияет на надежность. Более холодные компоненты служат дольше. Они также работают более стабильно. Таким образом, корпус — это не просто коробка. Это ключевой элемент системы теплоотвода.
Обеспечение высокоскоростной передачи данных
Для высокоскоростной передачи данных требуется не только быстрая электроника, но и чистые сигналы. Электромагнитные помехи (ЭМП) — серьёзная проблема. Без надлежащего экранирования ЭМП искажают данные, вызывают перекрестные помехи между соседними модулями, что ухудшает качество сигнала. Корпус оптического модуля работает как клетка Фарадея. Он удерживает электромагнитное излучение внутри модуля и блокирует внешние помехи, препятствуя их проникновению. Это крайне важно для высокоскоростных оптических модулей. На скоростях 400G и 800G даже малейшие помехи вызывают ошибки. Корпус должен быть проводящим. Для этого хорошо подходят цинковые и алюминиевые сплавы. Они создают сплошной экран вокруг электроники. Конструкция также требует точной подгонки разъемов клетки. Любой зазор в корпусе позволяет ЭМП выходить наружу. Поэтому важны производственные допуски. Качественно изготовленный корпус обеспечивает чистоту и скорость сигналов, что позволяет достигать скоростей передачи данных, необходимых современным сетям.
Основные функции корпусов оптических модулей
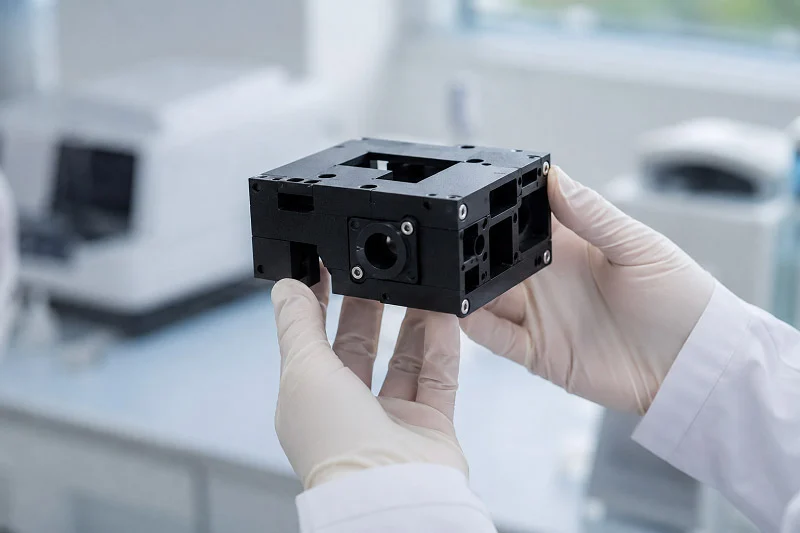
Механический интерфейс и выравнивание
Корпус оптического модуля должен идеально подходить к разъему на материнской плате. Представьте, что это как ключ, вставляемый в замок. Внешние размеры корпуса соответствуют строгим стандартам, поэтому он всегда правильно соединяется. Когда вы вставляете модуль в порт коммутатора, корпус направляет электрический разъем на место. Неправильно расположенный корпус приводит к изгибу контактов или плохому электрическому контакту. Это приводит к периодическим сбоям, которые трудно диагностировать.
Точность установки радиаторов также зависит от их выравнивания. Верхняя поверхность корпуса прижимается к радиатору или термопрокладке. Даже небольшое искривление корпуса уменьшает теплопередачу. Модуль нагревается сильнее, чем рассчитано. Это сокращает срок службы компонентов и может привести к перегреву и отключению. Производители предъявляют жесткие допуски к сопрягаемым поверхностям. Они также контролируют положение защелкивающего механизма. Защелка должна надежно фиксироваться, но плавно размыкаться. Слишком свободная защелка приведет к отсоединению модуля из-за вибрации. Слишком тугая защелка создаст трудности для технических специалистов во время обслуживания.
Экранирование от электромагнитных помех и целостность сигнала
Электромагнитные помехи представляют постоянную угрозу для высокоскоростных сигналов. Корпус действует как клетка Фарадея, сдерживая излучение от электроники модуля. Он также блокирует внешние помехи, препятствуя их проникновению к чувствительным компонентам. Этот экран создается проводящими материалами, такими как цинковые или алюминиевые сплавы. Весь корпус должен обеспечивать электрическую непрерывность. Каждый шов, отверстие для винта и вентиляционное отверстие становятся потенциальным местом утечки.
Конструкторы уделяют этим зазорам пристальное внимание. Они правильно располагают винты, чтобы обеспечить целостность экрана. Они добавляют пружинные выступы или токопроводящие прокладки в месте соединения разъемов. Эти элементы поддерживают контакт между корпусом и защитной оболочкой. Без них электромагнитные помехи распространяются и искажают сигналы соседних модулей. Перекрестные помехи между соседними портами увеличивают частоту ошибок передачи данных. На скоростях 400 Гбит/с даже крошечные утечки вызывают повторную передачу, замедляя работу сети.
Корпус должен одновременно выполнять множество функций. Он обеспечивает механическую прочность для многократных циклов подключения, создает надежный тепловой канал для отвода тепла и удерживает электромагнитную энергию. Эти функции иногда противоречат друг другу. Более толстые стенки улучшают экранирование, но увеличивают вес. Большее количество вентиляционных отверстий способствует циркуляции воздуха, но создает утечки электромагнитных помех. Хорошая конструкция находит оптимальный баланс. Этот баланс напрямую способствует управлению тепловым режимом, сохраняя при этом чистоту сигналов. Инженеры тщательно оценивают каждый компромисс на этапе проектирования.
Материалы для корпусов оптических модулей
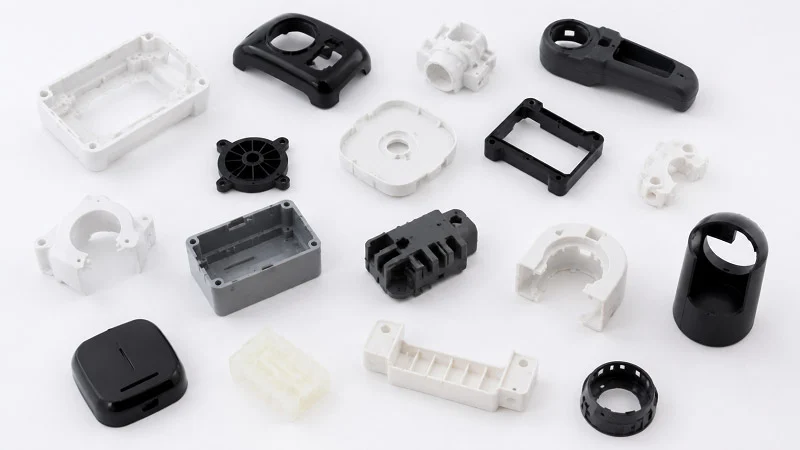
Выбор подходящего материала для корпуса оптического модуля означает баланс между теплоотдачей, весом, стоимостью и экранированием. Каждый металл имеет свои преимущества. Этот выбор влияет на эффективность работы модуля и стоимость его производства. Инженеры выбирают материал не по одной причине, а рассматривают все факторы в совокупности.
Металлы: алюминий, цинк и сплавы меди.
Алюминий — наиболее распространенный материал для корпусов оптических модулей. Он легкий, что важно в переполненных центрах обработки данных, где каждый грамм имеет значение. Он очень хорошо отводит тепло от лазеров и цифровых сигнальных процессоров. Кроме того, алюминий стоит дешевле, чем другие высокопроизводительные металлы. Для большинства применений он обеспечивает хороший баланс производительности и цены. Алюминий используется во многих типах модулей, от SFP до QSFP-DD.
Цинк обладает рядом преимуществ. В расплавленном состоянии он очень легко течет. Это позволяет производителям отливать сложные формы с тонкими стенками и мелкими деталями. Цинковые корпуса прочны и тверды, поэтому они выдерживают множество циклов заполнения без износа. Кроме того, они часто стоят дешевле, чем алюминиевые. Но у цинка есть проблема: он легко ржавеет. Для защиты корпуса со временем необходимы поверхностные обработки, такие как гальваническое покрытие или нанесение защитного слоя. Даже с учетом этого дополнительного шага цинк остается распространенным выбором для модулей, требующих детальной формы.
Из трех сплавов медь обеспечивает наилучшие тепловые характеристики. Тепло проходит через медь быстрее, чем через алюминий или цинк. Для мощных модулей, сильно нагревающихся, медь играет важную роль. Недостаток заключается в том, что медь стоит дороже. Кроме того, ее сложнее отливать с мелкими деталями, поэтому у производителей возникают трудности с изготовлением сложных форм. Медь обычно используется в специальных модулях, где основной проблемой является нагрев.
| Материал | Основные достоинства | Компромиссы |
| алюминий | Легкий, с отличной теплопередачей. | Сложнее отливать под давлением детализированные изделия. |
| Цинк | Отличная защита от электромагнитных помех, легко натягивается для сложных форм, прочный, недорогой. | Легко ржавеет, требует обработки поверхности. |
| Медь | Оптимальная теплопередача | Дорогая, сложная в изготовлении методом литья под давлением модель с высокой степенью детализации. |
Керамика и конструкционные пластмассы
Металлы являются наиболее распространенными материалами, но керамика и пластмассы также находят важное применение. Керамика выдерживает очень высокие и низкие температуры, не разрушаясь. Она также блокирует электричество, чего не могут металлы. Эти свойства делают керамику подходящей для специальных применений, где необходима как тепловая, так и электрическая изоляция. Недостатком является высокая стоимость и хрупкость. Керамические корпуса дороже в производстве и могут трескаться под нагрузкой. Поэтому они используются в основном в особых или высоконадежных ситуациях.
Конструкционные пластмассы, такие как жидкокристаллические полимеры (LCP) и полифениленсульфид (PPS), легкие и дешевые. Они хорошо выдерживают средние температуры, что достаточно для модулей с низкой скоростью передачи данных. Они также позволяют производителям создавать сложные литые формы в больших количествах. Литье под давлением пластмасс обходится дешевле, чем литье металла, особенно при больших партиях. Однако пластмассы не могут сравниться с металлами по теплопередаче или экранированию от электромагнитных помех. Для модулей 10G или 25G такой компромисс часто оправдан. Для модулей 400G и выше пластмассы обычно не подходят.
Окончательный выбор материала зависит от потребностей заказчика. Тепловой баланс определяет минимум: сколько тепла должен отводить корпус? Ограничения по весу важны для портативного или компактного оборудования. Цели по стоимости влияют на каждое решение. Условия окружающей среды добавляют еще один фактор. Будет ли модуль подвергаться воздействию влажности, вибрации или перепадов температуры? Каждый фактор влияет на выбор в разном направлении. Инженеры учитывают все эти факторы в совокупности, прежде чем выбрать материал. Правильное решение на раннем этапе экономит время и деньги на более поздних этапах производства.
Технологические процессы производства корпусов оптических модулей
Изготовление корпуса подразумевает выбор оптимального процесса в зависимости от объема и материала. Каждый метод имеет свои преимущества. Выбор влияет на стоимость, качество и скорость изготовления деталей. Три основных процесса — это литье под давлением, обработка на станках с ЧПУ и литье под давлением. Каждый из них отвечает определенным потребностям.
Литье под давлением: отраслевой стандарт.
Литье под давлением — наиболее распространенный способ изготовления металлических корпусов. В этом процессе расплавленный металл под высоким давлением подается в стальную форму. Лучше всего для этого подходят сплавы алюминия и цинка. Металл быстро остывает, образуя деталь с точными размерами и гладкой поверхностью. Давление обеспечивает заполнение металлом каждого уголка формы. Это позволяет получать стабильные результаты при изготовлении тысяч деталей.
Точность размеров имеет огромное значение для этих деталей. Корпус должен идеально подходить к соединительным элементам и радиаторам. Литье под давлением обеспечивает высокую точность размеров. Детали получаются стабильными от первой до десятитысячной партии. Такую повторяемость трудно превзойти. Даже небольшие отклонения в корпусе могут вызвать проблемы с выравниванием. Поэтому процесс должен оставаться стабильным на протяжении всего цикла производства.
Еще одно преимущество – качество поверхности. Литые детали имеют гладкую внешнюю поверхность. Это способствует отводу тепла от корпуса к радиатору. Шероховатая поверхность создает крошечные воздушные зазоры. Эти зазоры задерживают тепло и снижают производительность. Гладкая поверхность также способствует экранированию от электромагнитных помех. Меньшее количество зазоров означает меньшую утечку излучения. Качество поверхности достигается за счет полированной стальной формы. Эта форма передает свою гладкую поверхность каждой детали.
Стоимость зависит от объема производства. Изготовление пресс-формы обходится в тысячи долларов на начальном этапе. Это является препятствием. Но как только пресс-форма готова, каждая деталь стоит очень дешево. Для небольшой детали, такой как корпус оптического модуля, точка безубыточности находится в районе 400-800 штук. При объеме производства свыше этого значения литье под давлением всегда превосходит механическую обработку по себестоимости. При объеме производства 10 000 деталей и более стоимость одной детали резко снижается. Инвестиции в оснастку окупаются в долгосрочной перспективе.
| Критерии | Обработка CNC | Литье под давлением |
| Первоначальные затраты на оснастку | От «Нет» до «Низкий» | Высокий |
| Стоимость за деталь (большой объем) | Высокий | Низкий |
| Идеальный диапазон громкости | 0–500 частей | 10,000+ деталей |
| Объем безубыточности | 1–2,000 частей | ~80 000–120 000 деталей |
В таблице представлена общая картина для крупных деталей. Для небольших корпусов точка безубыточности ниже. Главный вывод прост: большие объемы производства приводят к выбору литья под давлением. Стоимость пресс-формы распределяется на большее количество деталей, что делает каждую из них дешевле.
Точность обработки и Литье под давлением
Обработка на станках с ЧПУ использует другой подход. Инструмент с компьютерным управлением вырезает корпус из цельного металлического блока. Нет необходимости изготавливать пресс-форму. Нет первоначальных затрат на оснастку. Это делает ЧПУ идеальным решением для мелкосерийного производства и прототипов. Можно изготовить как одну деталь, так и десяток без больших инвестиций.
Объем производства также играет здесь важную роль. При годовом объеме менее 1,000 единиц обработка на станках с ЧПУ обычно обходится дешевле. Вы платите больше за деталь, но избегаете затрат на пресс-форму. Гибкость также является большим плюсом. Вносить изменения в конструкцию легко. Достаточно обновить программу и изготовить новую деталь. Инженеры могут тестировать различные конструкции и сплавы, не дожидаясь новой пресс-формы. Это ускоряет циклы разработки. Это также снижает риски при опробовании новых подходов.
Для пластиковых корпусов предпочтительным методом является литье под давлением. Пластик плавится и под давлением вдавливается в форму. Этот процесс позволяет создавать сложные формы с тонкими стенками. Микролитье под давлением позволяет достигать толщины стенок всего 0.1 мм. Это зависит от текучести материала и конструкции детали. LCP и PPS хорошо затекают в сложные формы. Они позволяют создавать корпуса, которые являются легкими, прочными и выдерживают умеренные температуры. Тонкие стенки экономят материал и уменьшают вес. Это важно в условиях плотной загрузки центров обработки данных.
Правильный выбор сочетания материалов и производственных процессов напрямую влияет на конечную стоимость и производительность. Инженеры учитывают эти факторы, принимая во внимание объемы и бюджет проекта. При небольших объемах производства предпочтение отдается ЧПУ. При больших объемах производства металла — литью под давлением. При больших объемах производства пластмасс — литью под давлением. Для каждого процесса есть свои оптимальные решения. Правильный выбор экономит время и деньги.
Точность в производстве корпусов оптических модулей.
Изготовление этих деталей требует очень строгого контроля каждого измерения. Корпус должен идеально подходить к порту коммутатора. Даже небольшая ошибка может привести к серьезным проблемам в сети.
Допуски размеров и качество поверхности
Корпус оптического модуля должен иметь очень жесткие допуски. Это примерно половина ширины человеческого волоса. Почему это так важно? Корпус должен точно совпадать с разъемом. Даже малейшее отклонение может погнуть контакты или вызвать плохой электрический контакт. Радиатор также должен идеально подходить. Если верхняя поверхность корпуса слишком высокая или слишком низкая, зазор для теплопередачи увеличивается. Тепло накапливается внутри модуля. Лазеры и DSP работают при более высоких температурах, чем должны. Производительность падает.
Качество обработки поверхности также имеет большое значение. Шероховатая поверхность образует крошечные воздушные зазоры между корпусом и радиатором. Воздух задерживает тепло и замедляет теплопередачу. Чем шероховатее поверхность, тем хуже тепловой поток. Экранирование от электромагнитных помех также ухудшается. Зазоры в поверхности позволяют электромагнитному излучению выходить наружу. Это вызывает перекрестные помехи между соседними модулями. Производители стремятся к гладкой поверхности. Они полируют поверхности пресс-форм и тщательно контролируют процесс литья. Это позволяет каждый раз получать одинаковую поверхность корпуса.
Методы контроля качества и проверки
Проверка каждого корпуса на наличие дефектов имеет первостепенное значение. Основным инструментом являются координатно-измерительные машины (КИМ). КИМ измеряет корпус во многих точках и сравнивает каждое измерение с CAD-моделью. Если какая-либо точка выходит за пределы допуска, корпус считается непригодным. Контроль с помощью КИМ позволяет выявлять ошибки измерений до того, как они вызовут проблемы в реальных условиях.
Профилометрия поверхности измеряет шероховатость. Крошечный щуп скользит по поверхности, регистрируя выступающие и выступающие точки. Результаты показывают инженерам, достаточно ли гладкая поверхность для хорошего теплоотвода. Для герметичных корпусов критически важна проверка на герметичность. Корпус заполняется воздухом под давлением. Датчик проверяет наличие падения давления. Даже малейшая утечка может привести к проникновению влаги или пыли. Со временем это может повредить оптические компоненты.
Эти методы контроля качества гарантируют, что каждый корпус соответствует необходимым стандартам. Сочетание жестких допусков, гладких поверхностей и тщательной проверки позволяет создавать надежные детали. Для достижения таких результатов в больших объемах производства необходимо, чтобы производственные процессы оставались неизменными.
Типы корпусов оптических модулей по форм-фактору
Форм-факторы определяют форму и размер оптических модулей. Каждый из них соответствует соглашению о многостороннем сотрудничестве (Multi-Source Agreement, MSA), устанавливающему стандартные размеры. Это гарантирует, что модули от разных производителей подходят к одним и тем же портам коммутатора. Конструкция корпуса меняется в зависимости от форм-фактора, чтобы соответствовать различным потребностям в питании и теплоотводе.
Малые форм-факторы: SFP, SFP+ и SFP28
Семейство SFP-модулей охватывает скорости от 1 Гбит/с до 25 Гбит/с. Эти небольшие модули с возможностью горячей замены устанавливаются в отсеки коммутаторов и маршрутизаторов. Они хорошо подходят для коротких каналов связи внутри центров обработки данных и для более длинных соединений между зданиями.
Корпуса SFP-модулей небольшие и легкие. В большинстве случаев используются литые из цинка или алюминия корпуса. Цинк хорошо заполняет тонкие стенки, что позволяет производителям создавать сложные механизмы фиксации. Алюминий обеспечивает лучшую теплопередачу для модулей SFP+ и SFP28, которые нагреваются сильнее. Корпус должен обеспечивать правильное положение электрического разъема относительно корзины. Даже небольшое смещение может вызвать проблемы с сигналом.
Эти модули часто подключаются и отключаются. Техники заменяют их во время технического обслуживания или модернизации. Корпус должен иметь прочную защелку, способную выдерживать сотни циклов. Направляющие по бокам должны оставаться гладкими. Любые заусенцы или шероховатые края затрудняют установку. Качество поверхности здесь имеет значение как для функциональности, так и для тактильных ощущений.
Форм-факторы высокой плотности: QSFP, QSFP-DD и OSFP
Семейство QSFP обеспечивает гораздо более высокие скорости. QSFP поддерживает скорости от 40 до 100 Гбит/с. QSFP-DD удваивает плотность контактов за счет дополнительных рядов, достигая скорости 400 Гбит/с. OSFP также ориентирован на сценарии использования 400 Гбит/с и 800 Гбит/с. Эти более крупные корпуса имеют большую площадь основания и более сложную внутреннюю компоновку.
На таких скоростях основной проблемой становится перегрев. Больший объем данных означает большую потребляемую мощность. Корпус должен эффективно отводить тепло. Модули QSFP-DD обычно потребляют 12–15 Вт. Модули OSFP для 800G требуют 20–25 Вт или больше. Эта дополнительная мощность приводит к выделению большего количества тепла в том же самом пространстве.
Модули 800G потребляют больше энергии, чем модули 400G, и их следует использовать только на платформах 400G, способных обеспечить достаточное питание и отвод тепла для модулей 800G.
| Форм-фактор | Типичный диапазон мощности |
| QSFP-DD | 12–15 Вт |
| OSFP | 20–25 Вт+ |
Корпуса оптических модулей для этих мощных компонентов имеют более толстые стенки и большую площадь поверхности. В некоторых конструкциях на верхней поверхности добавляются ребра для улучшения контакта с воздушным потоком. В других используются медные вставки в местах наибольшего нагрева. Внешние размеры определяются MSA (Master of Service), но производители имеют свободу выбора в этих пределах. Они выбирают оптимальный материал и внутреннюю форму для лучшего теплоотвода и контроля электромагнитных помех. Такая гибкость позволяет каждой компании настраивать корпус под конкретные задачи повышения производительности.
Регулирование теплового режима в корпусах оптических модулей
Перегрев — главная проблема современных оптических модулей. Лазеры, фотодетекторы и цифровые сигнальные процессоры внутри корпуса выделяют тепло. В переполненном центре обработки данных это тепло быстро накапливается. Без эффективного управления температурой она быстро повышается. Производительность падает, и компоненты могут выйти из строя. Корпус должен отводить тепло от этих горячих точек.
Стратегии рассеивания тепла
Выбор материалов напрямую влияет на теплопередачу. Алюминий — наиболее распространенный вариант. Он хорошо проводит тепло и имеет небольшой вес. Для более горячих модулей лучше подходят медные сплавы. Тепло передается через медь примерно в два раза быстрее, чем через алюминий. Компромисс заключается в более высокой стоимости. Инженеры выбирают подходящие материалы, исходя из энергетического бюджета модуля.
Конструкция корпуса имеет такое же важное значение, как и выбор материала. В некоторых корпусах на верхней поверхности добавляются ребра. Эти ребра увеличивают площадь контакта с движущимся воздухом. Большая площадь поверхности означает больший отвод тепла. Теплоотводы внутри корпуса также помогают. Они отводят тепло от самых горячих точек и распределяют его по большей площади. Это обеспечивает более равномерную температуру.
Корпус также должен обеспечивать хороший тепловой путь к радиатору системы. Верхняя поверхность должна плотно прилегать к термопрокладке или радиатору. Любой зазор задерживает тепло. Поэтому поверхность должна быть гладкой. Точное соблюдение высоты корпуса также помогает.
Теплопроводящие материалы и инновации
Термоинтерфейсные материалы (ТИМ) заполняют мельчайшие зазоры между корпусом и радиатором. Без них воздушные полости блокируют тепловой поток. Наиболее распространенным выбором являются термопрокладки. Они мягкие и принимают форму шероховатости поверхности. Материалы с фазовым переходом работают иначе. Изначально это твердые прокладки. При нагревании они плавятся и заполняют все зазоры. Это обеспечивает лучший контакт, чем у стандартных прокладок.
Для мощных модулей стандартных подходов может быть недостаточно. Решение предлагают паровые камеры и тепловые трубки. Паровая камера представляет собой плоский герметичный контейнер с небольшим количеством жидкости внутри. Нагрев превращает жидкость в пар. Пар перемещается в более холодные области и снова превращается в жидкость. Этот цикл передает тепло гораздо быстрее, чем один только твердый металл.
Эти новые идеи позволяют достичь термической стабильности даже на скоростях 800 Гс. Корпус становится активной частью системы охлаждения. Он не просто удерживает компоненты, а эффективно отводит тепло. Эффективное управление тепловым режимом имеет решающее значение по мере роста скорости передачи данных. Будущим модулям потребуется еще более высокая тепловая эффективность.
Вопросы проектирования корпуса оптического модуля.
Компромисс между стоимостью и производительностью
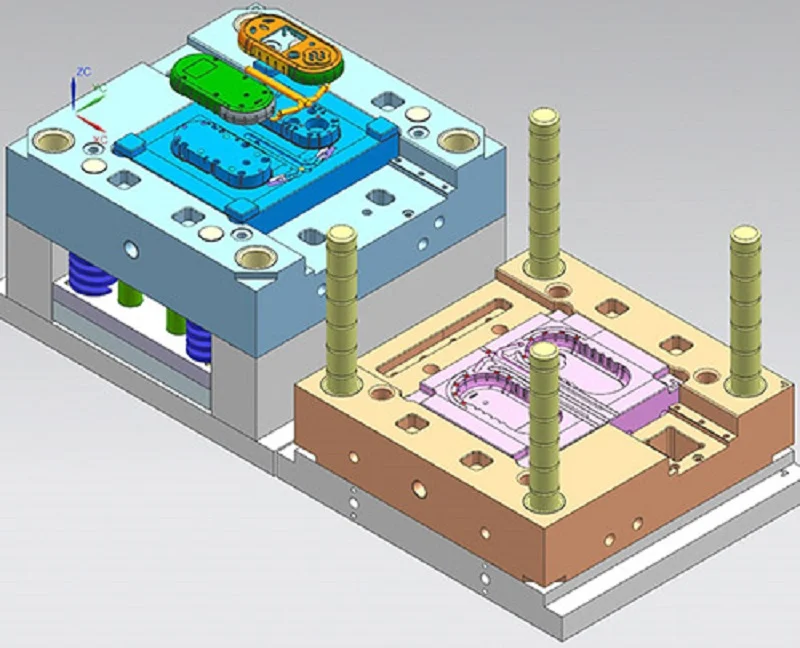
Деньги играют важную роль во многих решениях, касающихся корпусов. Способ изготовления корпуса влияет на конечную цену. Для литья под давлением требуется стальная форма, которая стоит тысячи долларов на начальном этапе. Звучит внушительно. Но как только форма готова, каждая деталь обходится очень дешево. Цифры сходятся, когда требуется много корпусов. При больших объемах затраты на форму распределяются на тысячи деталей. Каждая из них становится дешевой.
Обработка на станках с ЧПУ работает иначе. Отсутствие пресс-форм означает отсутствие первоначальных затрат на оснастку. Можно заказать всего несколько деталей, не тратя деньги впустую. Но каждая обработанная деталь стоит дороже. Станку требуется время, чтобы вырезать каждый корпус из цельного блока. Эти трудозатраты суммируются. Для небольших партий обработка на станках предпочтительнее. Для крупномасштабного производства выбирается литье под давлением.
Выбор материалов также влияет на баланс. Алюминий обеспечивает хорошую теплопередачу по приемлемой цене. Медь работает лучше, но стоит дороже. Цинк позволяет создавать сложные формы с низкими затратами, но требует дополнительной обработки поверхности. Каждый выбор предполагает компромисс. Инженеры взвешивают эти компромиссы с учетом бюджета проекта и целевых показателей производительности.
Экологическая прочность и надежность
Корпус любого оптического модуля подвергается воздействию суровых условий. В центрах обработки данных постоянно жарко. Оборудование, используемое на открытом воздухе, сталкивается с морозными ночами и влажными днями. Модули постоянно сотрясаются от вибрации. Корпус должен выдерживать все это без растрескивания или деформации.
Циклические перепады температур — одно из самых сложных испытаний. Тест Telcordia GR-468-CORE устанавливает стандарты для оптических компонентов. В ходе теста корпуса подвергаются многократным перепадам температур. Детали нагреваются от -40°C до 70°C или 85°C. Этот цикл повторяется до 1,000 раз. Это имитирует годы реальной эксплуатации за короткий период времени.
| ID теста | Требование |
| 5.20 | Температурные циклы: от -40 до 70°C (или 85°C) в соответствии со стандартом MIL-STD 883, метод 1010, от 100 до 1,000 циклов. |
Испытания на надежность выходят за рамки температурных испытаний. Испытания на термоудар подвергают детали резким перепадам температуры. Ускоренные испытания на долговечность подвергают модули высоким нагрузкам для выявления слабых мест. Механические стресс-тесты проверяют, как корпуса выдерживают вибрацию и физические удары. Эти испытания выявляют конструктивные недостатки до того, как продукция будет отправлена заказчикам.
Корпус, прошедший эти испытания, заслуживает доверия. Он продолжает работать, когда от него зависит работа сети. Эта надежность важнее, чем экономия нескольких центов на каждой детали.
Стандарты для корпусов оптических модулей
Стандарты MSA, IEEE и отраслевые спецификации
Многосторонние соглашения (MSA) устанавливают правила внешнего вида и установки оптических модулей. Эти соглашения определяют точные механические размеры для каждого форм-фактора. Они также определяют интерфейсы разъемов и требования к тепловому режиму. Когда компания разрабатывает новый модуль, она следует MSA для целевого форм-фактора. Это гарантирует, что ее продукт будет работать с любым коммутатором или маршрутизатором, соответствующим тому же стандарту. Без соответствия MSA модуль просто не поместится в корпус. Корпус должен точно соответствовать этим размерам. Даже небольшие отклонения вызывают проблемы с выравниванием электрического разъема.
Стандарты IEEE регулируют электрическую и оптическую стороны вопроса. Эти стандарты определяют скорость передачи сигналов, уровни мощности и параметры производительности. Конструкция корпуса должна соответствовать этим требованиям. Например, корпус для модуля 400G должен обладать достаточной защитой, чтобы сигналы оставались чистыми на таких скоростях. Стандарты IEEE не указывают, как изготавливать корпус. Они определяют, каких характеристик должен достичь конечный модуль. Инженеры, исходя из этих требований, проектируют корпус.
Сертификаты по охране окружающей среды и безопасности
Экологические нормы регулируют состав материалов, используемых в корпусах оптических модулей. RoHS ограничивает использование опасных веществ, таких как свинец, ртуть и кадмий. Однако существуют исключения. Например, содержание свинца в алюминиевых сплавах допускается до 0.4% по весу в соответствии с исключением 6(b). Это важно, поскольку во многих корпусах используется литье под давлением алюминия. Исключение признает, что полное удаление свинца из алюминиевых сплавов пока технически нецелесообразно. REACH — еще одна нормативная акта. Она охватывает более широкий спектр химических веществ и требует от производителей регистрации их использования.
Сертификаты безопасности защищают пользователей и оборудование. Сертификация UL проверяет корпуса на огнестойкость и электробезопасность. Корпус, сертифицированный UL, прошел строгие испытания. Эта сертификация важна для оборудования центров обработки данных, работающего круглосуточно. ISO 9001 фокусируется на качестве производства. Он гарантирует наличие на заводе надлежащих систем управления качеством. Покупая продукцию у производителя, сертифицированного по ISO 9001, вы можете быть уверены, что он следует единым процессам. Эти сертификаты работают вместе. Они защищают окружающую среду, обеспечивают безопасность пользователей и гарантируют, что каждый корпус оптического модуля соответствует одинаковым стандартам качества.
Будущие тенденции в Корпуса оптических модулей
Передовые материалы и технологии производства
В корпусах следующего поколения будут использоваться новые материалы и новые способы изготовления деталей. Усовершенствованные композитные материалы сочетают прочность и легкость. Они хорошо выдерживают высокие температуры и мало весят. Это помогает в создании плотных переключателей, где каждый грамм имеет значение. Аддитивное производство, или 3D-печать, открывает еще одну возможность. Оно позволяет создавать детали слой за слоем. Этот метод создает сложные внутренние каналы, которые невозможно получить традиционным литьем. Эти каналы могут использоваться для отвода охлаждающей жидкости или размещения тепловых трубок. Процесс прототипирования также ускоряется. Инженеры могут распечатать новую конструкцию за одну ночь, вместо того чтобы ждать недели изготовления формы. Такая скорость сокращает время разработки и позволяет командам тестировать больше идей.
Эти новые методы не заменяют литье под давлением для крупномасштабного производства. Но они меняют образ мышления дизайнеров. Они могут экспериментировать со смелыми формами без огромных затрат на оснастку. Лучшие разработки затем переходят к традиционным процессам для массового производства. Такое сочетание старого и нового позволяет снизить затраты и повысить производительность. Выбор материалов по-прежнему определяет конечный результат. Лучшие материалы означают лучший тепловой поток и более чистые сигналы.
Совмещенная оптика и эволюция форм-факторов
Технология совместной упаковки оптики (CPO) знаменует собой значительный сдвиг. Вместо подключаемых модулей оптические модули располагаются непосредственно рядом с коммутационным чипом. Это сокращает расстояние и экономит энергию. Рынок еще молод. По оценке Fortune Business Insights, объем мирового рынка совместной упаковки оптики в 2025 году составит 256.2 млн долларов США. Эта цифра будет быстро расти, поскольку центры обработки данных стремятся к повышению эффективности.
Технология CPO полностью меняет правила игры в области корпусов. Корпус оптического модуля для CPO должен выдерживать тепло в гораздо более стесненном пространстве. В таблице ниже показана разница.
| Аспект | Комбинированная оптика (CPO) | Подключаемые модули |
| Пространственное ограничение | Рассеивание тепла в ограниченном пространстве требует сложных систем охлаждения, потребляющих дополнительную энергию. | Возможны независимые стратегии управления тепловым режимом, но они могут работать в менее оптимальных тепловых условиях в зависимости от конструкции системы. |
| Тепловая муфта | Близость к мощным коммутирующим интегральным схемам создает локальные зоны перегрева, превышающие 85 °C, что ухудшает характеристики лазера; ключевым фактором является тепловое перекрестное влияние между расположенными рядом компонентами. | Возникают трудности с поддержанием стабильной температуры при различных условиях окружающей среды и схемах циркуляции воздуха. |
| Подход к охлаждению | Требуется использование инновационных теплопроводящих материалов и микроканального охлаждения; часто применяется жидкостное охлаждение. | Стандартные форм-факторы (QSFP-DD, OSFP) накладывают жесткие ограничения по энергопотреблению (12-15 Вт), что вынуждает использовать усовершенствованные радиаторы и термопрокладки. |
Одно из ingenious решений позволяет разместить лазер вне упаковки.
Система ELS генерирует непрерывный свет на одной или нескольких длинах волн и распределяет его по нескольким оптическим модулям через оптические разветвители или мультиплексоры длин волн. Размещение лазера вне корпуса ASIC снижает нагрев и повышает общую надежность системы.
Такой подход позволяет распределить источники тепла на некотором расстоянии друг от друга. Он также упрощает конструкцию корпуса. По мере роста скорости передачи данных до 1.6 Тл эти тенденции будут заставлять каждую часть корпуса работать с большей нагрузкой. Более жесткие допуски и более совершенные материалы выделят победителей среди остальных.
NOBLE: Производство корпусов для высокоточных оптических модулей

Наши производственные возможности и сертификаты
NOBLE — ведущий китайский производитель прецизионных корпусных деталей для оптических модулей. Мы используем три основных способа изготовления деталей: литье под давлением, обработку на станках с ЧПУ и литье под давлением. Каждый метод имеет свои преимущества. Литье под давлением хорошо подходит для изготовления большого количества металлических деталей. Оно обеспечивает одинаковый результат при производстве тысяч изделий. Обработка на станках с ЧПУ лучше подходит для небольших партий или прототипов. Обеспечивается быстрая обработка без необходимости использования пресс-формы. Литье под давлением позволяет изготавливать пластиковые корпуса. Оно позволяет создавать сложные формы с тонкими стенками при низкой себестоимости детали.
Качество важно на каждом этапе. Наш завод сертифицирован по системе управления качеством. Мы также имеем сертификаты соответствия специализированным стандартам качества. Такой же тщательный подход применяется к каждому корпусу оптического модуля, который мы производим. Мы измеряем размеры с помощью координатно-измерительных машин. Мы проверяем качество поверхности с помощью профилометров. Мы проверяем герметичность корпусов на наличие утечек. Каждая деталь соответствует одинаково высоким стандартам.
От проектирования до сборки: комплексные решения.
Мы предоставляем высококачественные услуги с самого начала разработки дизайна. Мы помогаем клиентам как в быстром прототипировании, так и в массовом производстве. Наша команда анализирует ваш проект корпуса и предлагает изменения, которые упрощают его изготовление. Небольшие изменения экономят время и деньги в дальнейшем. Возможно, изменение толщины стенок улучшит текучесть металла в пресс-форме. Возможно, выбор другого сплава улучшит теплопередачу без увеличения стоимости. Мы выявляем такие моменты на ранних стадиях.
Процесс продолжается до сборки. Мы выполняем заключительные этапы, превращая корпус в готовый модуль. Это означает, что вам нужно управлять меньшим количеством поставщиков. Это также означает лучшую коммуникацию между проектированием и производством. Одна команда занимается всем от начала до конца. Это сокращает количество ошибок и задержек.
Мы также помогаем с выбором материалов. Этот выбор влияет на характеристики корпуса. Алюминий обеспечивает хорошую теплопередачу по приемлемой цене. Цинк хорошо текучий для сложных форм. Медь выдерживает самые высокие температуры. Мы поможем вам выбрать подходящий материал для ваших нужд. Наши инженеры знают, как каждый материал ведет себя в пресс-форме и в конечном продукте. Эти знания экономят нашим клиентам время и деньги на каждом проекте.
Корпус оптического модуля выполняет не только функцию защиты компонентов. Он обеспечивает скорость передачи данных, необходимую современным сетям. Каждый выбор имеет значение. Выбранные материалы влияют на тепловой поток, экранирование и стоимость. Производственный процесс влияет на точность и цену за единицу продукции. Понимание форм-факторов помогает подобрать подходящий корпус для вашего приложения. Теплоотвод обеспечивает достаточное охлаждение лазеров и DSP для эффективной работы. По мере роста скорости передачи данных до 1.6 Тл инновации в корпусах становятся ключевым фактором прогресса. Новые материалы и методы охлаждения будут отличать победителей от остальных. Не оставляйте эти решения на волю случая. Обратитесь к экспертам в области производства, таким как NOBLE. Они помогут вам оптимизировать корпус оптического модуля с точки зрения производительности, надежности и технологичности производства.
Часто задаваемые вопросы о корпусе оптического модуля
Какой материал лучше всего охлаждает корпус оптического модуля?
Алюминий — стандартный материал для корпуса оптического модуля. Он отводит тепло от нагревающихся компонентов, не сильно увеличивая вес. Медь лучше подходит для мощных модулей, но стоит дороже. Цинк требует дополнительного покрытия для предотвращения коррозии. Выбирайте, исходя из ваших тепловых затрат.
В каких случаях следует предпочесть литье под давлением обработке на станках с ЧПУ?
Литье под давлением целесообразно для больших объемов производства, скажем, 10 000 единиц и более. Металлическая форма стоит тысячи долларов на начальном этапе, но каждый корпус становится очень дешевым. При обработке на станках с ЧПУ затраты на оснастку отсутствуют. Каждая деталь стоит дороже, поэтому этот метод подходит для небольших партий, менее 500 штук.
Чем корпус QSFP-DD отличается от обычного корпуса SFP?
Корпуса оптических модулей QSFP-DD больше по размеру и рассчитаны на большую мощность, около 12–15 Вт. Для них требуются более толстые стенки и более эффективные каналы отвода тепла. Внешние размеры по-прежнему соответствуют стандарту MSA. Внутренняя конструкция изменяется для эффективного отвода дополнительного тепла.
Подойдут ли пластиковые корпуса для высокоскоростных оптических модулей?
Пластик подходит для модулей с низкой скоростью вращения, где требования к теплоотдаче и электромагнитной совместимости ниже. Для модулей с высокой скоростью вращения пластик не может сравниться с металлом по теплопередаче или экранированию. Инженеры выбирают материал в зависимости от класса скорости вращения.







