
Спрос на прецизионные корпуса для медицинских устройств постоянно растет, и роль решений для корпусов, изготовленных с помощью станков с ЧПУ, становится все более важной. Портативные мониторы, системы визуализации и хирургические инструменты нуждаются в корпусах, которые защищают чувствительную электронику, одновременно соответствуя строгим стандартам безопасности. Производители обычно придерживаются критически важных допусков в пределах ±0.0001 дюйма. Как им удается достичь такой точности, обеспечивая при этом строгую биосовместимость и долговременную надежность?
Ответ кроется в передовых технологиях обработки на станках с ЧПУ для медицинского оборудования , которые составляют основу современного производства корпусов для медицинских изделий с ЧПУ. В этом руководстве подробно описаны процессы, материалы и конструктивные решения, определяющие высокоэффективные медицинские корпуса. Вы узнаете, что отличает надежного партнера по производству от рискованного — особенно когда речь идет о стабильности, отслеживаемости и соответствии нормативным требованиям.
Все материалы, используемые в корпусах медицинских изделий, изготовленных на станках с ЧПУ, должны соответствовать стандартам USP Class VI или иметь соответствующие досье FDA. Стандарт ISO 10993 остается основным эталоном для оценки биосовместимости, гарантируя безопасность каждого корпуса для контакта с пациентом и клинической среды.
Эти нормативные требования влияют на каждое проектное и производственное решение. Понимание их помогает вам с уверенностью оценивать поставщиков для вашего следующего проекта по разработке устройства. Разумный выбор в этом отношении повышает безопасность, оптимизирует эффективность производства и обеспечивает лучшие результаты производства в целом.
Корпуса для станков с ЧПУ медицинского назначения: ключевые процессы и области применения.
Грамотно спроектированный медицинский корпус, изготовленный на станке с ЧПУ, не только защищает находящуюся внутри электронику. Он помогает устройству надежно работать в сложных условиях больницы. В медицинской промышленности такие методы используются для создания корпусов, отвечающих строгим правилам безопасности и способных выдерживать сложные конструкции. Давайте рассмотрим, как это работает и где такие корпуса используются в реальных медицинских изделиях.
Почему обработка на станках с ЧПУ необходима для производства медицинских изделий
Точность и повторяемость в производстве
В производстве медицинских изделий необходима стабильность каждой партии. Корпус, отличающийся всего на несколько тысячных долей дюйма, может привести к смещению деталей или нарушению герметичности. Обработка на станках с ЧПУ решает эту проблему, обеспечивая жесткие допуски для каждой детали. После настройки программы станок с ЧПУ повторяет один и тот же результат снова и снова. Эта повторяемость жизненно важна для производства медицинских изделий, где каждая единица должна соответствовать одним и тем же техническим характеристикам.
Другие методы, такие как литье под давлением металла, хорошо подходят для больших объемов, но не обеспечивают такой же точности. Станки с ЧПУ обрабатывают меньшие объемы с гораздо более жесткими допусками. Кроме того, они позволяют корректировать конструкцию при необходимости. Для медицинских корпусов, изготовленных на станках с ЧПУ, такое сочетание точности и гибкости является большим плюсом.
Настройка для сложных геометрических форм
Обработка корпусов медицинского назначения на станках с ЧПУ действительно превосходно справляется со сложными формами. Другие методы производства испытывают трудности с обработкой замысловатых элементов, но ЧПУ справляется с ними легко. Нужны точные отверстия для крепления датчиков? ЧПУ обеспечит их. Нужны пазы для прокладки кабелей или углубления для электронных компонентов? Нет проблем. Процесс обрабатывает все эти детали с высокой точностью.
Фрезерование и токарная обработка на станках с ЧПУ — распространенный метод изготовления корпусов для медицинских приборов. Он объединяет фрезерование и токарную обработку в одной установке, что упрощает работу и повышает точность. Алюминиевые сплавы, такие как 6061 и 7075, популярны для корпусов неимплантируемых устройств. Они легкие, прочные и легко поддаются обработке. Это делает их идеальными для корпусов диагностического оборудования и других медицинских деталей.
Применение в индустрии медицинских изделий
Корпуса для диагностического и контрольного оборудования
Диагностическому оборудованию необходимы корпуса, защищающие чувствительную электронику и обеспечивающие легкий доступ для обслуживания. Медицинское оборудование изготавливается на станках с ЧПУ с необходимой точностью для идеальной подгонки. Корпуса мониторов, панели управления и корпуса диагностического оборудования зависят от станков с ЧПУ. Этот метод позволяет создавать прочные корпуса, выдерживающие ежедневное использование в медицинских учреждениях. Многие из этих корпусов также нуждаются в экранировании от электромагнитных помех, и в процессе производства создаются элементы для экранирующих вставок. Весь производственный процесс выполняется с высокой точностью.
Корпуса для систем визуализации (МРТ, КТ)
Системы визуализации представляют собой уникальные задачи. Аппараты МРТ требуют немагнитных деталей, и данный процесс работает с материалами, отвечающими этим требованиям. Метод позволяет производить точные рамы, корпуса датчиков и экранирующие элементы для оборудования визуализации. Эти детали должны идеально подходить друг к другу для обеспечения точных результатов. Детали медицинских устройств для систем визуализации часто требуют жестких допусков и сложных форм, и данный процесс хорошо справляется с обеими задачами.
Портативные и ручные медицинские приборы
Портативные медицинские устройства продолжают набирать популярность. Ручные диагностические инструменты, портативные мониторы и носимые устройства нуждаются в легких и прочных корпусах. Технология ЧПУ позволяет создавать эргономичные конструкции, удобно лежащие в руке. Такие изделия широко используются в медицине. Точность изготовления корпусов для аппаратов ИВЛ, защитных кожухов компонентов респираторов и фиксаторов для реабилитационных движений играет важную роль. Хирургические инструменты также используют обработанные на станках корпуса для своих рукояток и элементов управления. Эти хирургические детали должны выдерживать многократную стерилизацию, сохраняя при этом свою форму и функциональность. Еще одна ключевая область — хирургические инструменты, требующие точного управления и эргономичного обращения, где обработанные детали обеспечивают стабильное качество. Повторяемость процесса обработки позволяет успешно производить эти устройства серийно.
Обработка CNC Процессы размещения медицинского персонала
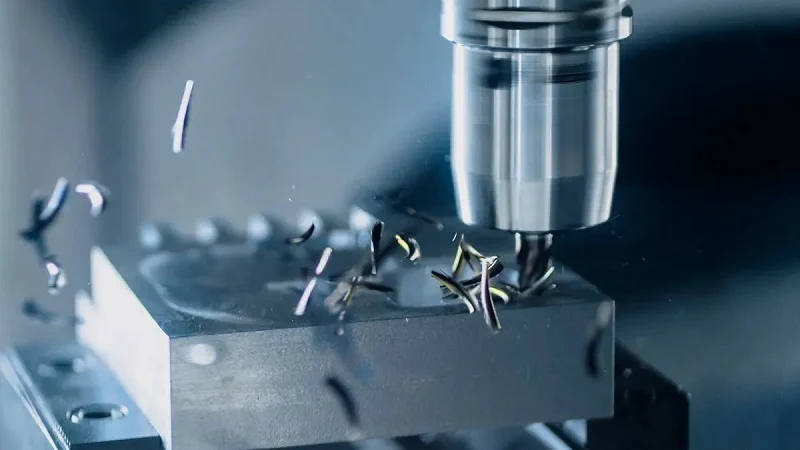
Выбор правильного процесса механической обработки влияет на функциональность вашего медицинского корпуса. Каждый метод имеет свои преимущества. Ключевым моментом является соответствие процесса размеру, сложности и объему производства вашей детали. Давайте рассмотрим основные варианты.
Фрезерные для сложных характеристик жилых зданий
Фрезерование выполняет большую часть работы по обработке плоских поверхностей, полостей и сложных элементов. Вращающиеся режущие инструменты удаляют материал из заготовки. Это позволяет полностью контролировать конечную форму.
3-осевой против 5-осевое фрезерование
Стандартное 3-осевое фрезерование перемещает инструмент вдоль осей X, Y и Z. Оно хорошо подходит для простых деталей. Для сложных медицинских корпусов часто предпочтительнее 5-осевое фрезерование. 5-осевой станок добавляет две оси вращения. Это позволяет инструменту обрабатывать деталь под разными углами, не перемещая заготовку.
Главное преимущество — точность. При 5-осевой обработке на станках с ЧПУ можно обрабатывать несколько сторон за одну установку. Это сокращает количество операций по перемещению деталей. Меньшее количество установок означает меньшую вероятность ошибок. Для медицинского корпуса, изготовленного на станках с ЧПУ, с элементами на разных поверхностях это кардинально меняет ситуацию.
Это важно при работе с такими твердыми материалами, как титан. В медицинских корпусах часто используется титан из-за его прочности и биосовместимости. Но титан выделяет много тепла во время обработки. Современные 5-осевые центры используют обильное охлаждение и адаптивное управление траекторией инструмента для управления этим теплом. Они предотвращают деформацию инструмента и обеспечивают стабильное качество поверхности. Это позволяет добиться повторяемой точности при обработке тонких стенок и сложных контуров.
Цифры подтверждают это:
| Аспект | Параметр | Актуальность для медицинского жилья |
| Допуск размеров | ±0.005 мм (±0.0002″) | Обеспечивает точную посадку и функционирование корпусов имплантатов. |
| Чистота поверхности (Ra) | 0.05 мкм | Способствует биосовместимости и уменьшает количество продуктов износа. |
| Точность КИМ | ±0.001 мм (±0.00004″) | Проверяет соответствие окончательных размеров детали техническим характеристикам. |
| Точность контактного датчика в процессе производства | ±0.002 мм (±0.00008″) | Обеспечивает мониторинг в реальном времени для предотвращения смещения во время обработки. |
| Температурная стабильность окружающей среды | ± 0.5 ° C (± 1 ° F) | Предотвращает термическое расширение, которое могло бы снизить точность на микронном уровне. |
Благодаря такой высокой точности обработки, станки с ЧПУ для медицинского оборудования обеспечивают надежность в ответственных областях применения. Каждая деталь идеально соответствует предыдущей.
Фрезерование для изготовления пазов, выступов и точек крепления.
В корпусах медицинских изделий необходимы внутренние элементы, удерживающие компоненты на месте. В корпусе вырезаны полости для размещения печатных плат, датчиков или батарей. Вертикальный фрезерный станок с ЧПУ создает эти полости с чистыми и точными стенками.
Выступы представляют собой приподнятые площадки для винтов или фитингов. Они обеспечивают надежную точку крепления без увеличения объема всего корпуса. Крепления выполнены по тому же принципу. Для сборки крышек и внутренних деталей необходимы резьбовые отверстия и точное расположение. Фрезерование на станках с ЧПУ выполняет все эти задачи в одной программе. Станок нарезает резьбу в отверстиях, вырезает пазы и формирует монтажные пластины за одну операцию. Это сокращает объем вторичных работ и обеспечивает выравнивание всех деталей.
Токарная обработка с ЧПУ для цилиндрических компонентов
Некоторые компоненты обладают вращательной симметрией. Для таких деталей требуется токарная обработка. При токарной обработке на станках с ЧПУ заготовка вращается, а режущий инструмент придает ей форму. В результате получаются круглые, прецизионные детали.
Швейцарская обработка для мелких, сложных деталей
В швейцарской токарной обработке используется направляющая втулка для поддержки материала непосредственно в точке резания. Это позволяет обрабатывать очень маленькие и длинные детали без деформации. Для медицинских изделий швейцарская обработка является предпочтительным методом. Она позволяет изготавливать небольшие корпуса, втулки и штифты с превосходной чистотой поверхности. Жесткие допуски трудно превзойти другими методами. Если ваша конструкция включает в себя крошечные цилиндрические компоненты, швейцарская обработка заслуживает пристального внимания.
Токарная обработка для соединителей и вставок
Соединители и резьбовые вставки широко используются в корпусах медицинского оборудования. Для этих деталей необходимы точные резьбы и гладкие поверхности. Токарная обработка позволяет эффективно их изготавливать. В процессе обработки за одну установку нарезаются наружные резьбы, канавки и фаски. Для прецизионного корпуса, который должен быть герметичным и защищен от влаги, такая точность имеет решающее значение. Соединители должны идеально подходить друг к другу без протечек. Токарная обработка обеспечивает эту стабильность.
Передовые технологии: электроэрозионная обработка и лазерная резка.
Иногда фрезерование и токарная обработка не позволяют обработать все детали. Именно тогда на помощь приходят передовые методы.
Электроэрозионная обработка острых внутренних углов
При фрезеровании используются круглые инструменты, поэтому внутренние углы всегда имеют радиус. Но некоторым конструкциям необходимы острые углы для плотного прилегания или точной подгонки. Электроэрозионная обработка (ЭЭО) использует электрические искры для эрозии материала. Тонкая проволока или электрод особой формы прорезает материал. В результате получается острый внутренний угол без радиуса инструмента. Это важно для медицинских корпусов, где каждый микрон имеет значение. ЭЭО также работает с закаленными материалами, которые трудно фрезеровать. Если ваша конструкция имеет сложные элементы из твердого металла, ЭЭО — это оптимальный вариант.
Лазерная резка тонкостенных элементов
Лазерная резка использует сфокусированный луч света для испарения материала. Луч невероятно тонкий, что позволяет вырезать очень мелкие детали и тонкие стенки. Для медицинских корпусов лазерная резка хорошо подходит для вентиляционных отверстий, отверстий для индикаторных ламп и тонкостенных корпусов. В результате процесса получается чистый край. При этом не образуется зона термического воздействия, как при других методах, что сохраняет свойства материала. Для деталей, которые должны быть легкими и прочными, лазерная резка — разумный выбор.
Материалы для корпусов медицинских станков с ЧПУ
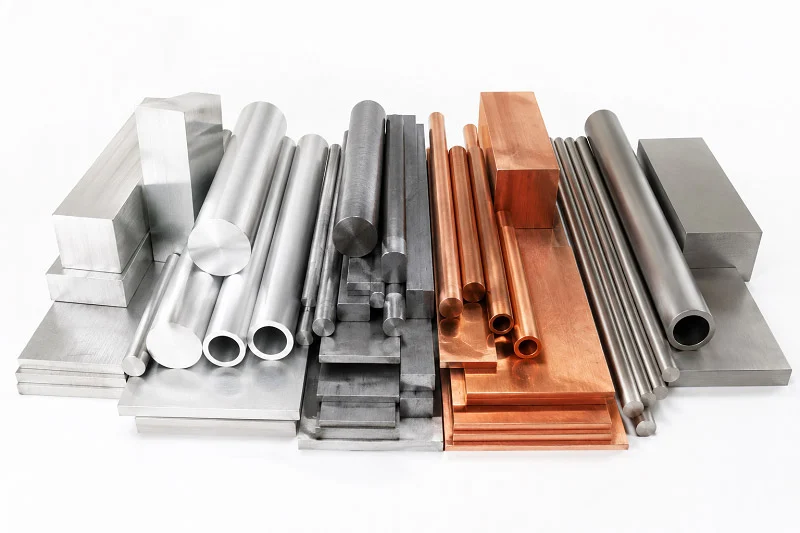
Выбор подходящего материала для корпуса медицинского изделия, изготовленного на станке с ЧПУ, так же важен, как и сам процесс обработки. Материал определяет прочность, вес, стоимость и устойчивость корпуса к стерилизации. Он также влияет на биосовместимость, что напрямую сказывается на безопасности пациента. Давайте рассмотрим лучшие варианты и преимущества каждого из них.
Металлы медицинского назначения
Металлы по-прежнему остаются основным материалом для корпусов, требующих высокой прочности. Они выдерживают высокие нагрузки, устойчивы к коррозии и многократные циклы очистки.
Нержавеющая сталь (316L, 17-4 PH) для долговечности.
Нержавеющая сталь 316L — это универсальный материал в индустрии медицинских изделий. Она хорошо противостоит коррозии и выдерживает воздействие чистых сред. Ее используют в хирургических инструментах и временных имплантатах. Для корпусов 316L обеспечивает прочную и надежную оболочку, которая выдерживает воздействие агрессивных чистящих средств.
Нержавеющая сталь 17-4 PH идет еще дальше. После термообработки она обеспечивает высокую прочность и твердость. Это делает ее идеальной для хирургических инструментов и корпусов, подвергающихся интенсивному износу. Если вашему устройству нужен корпус, который не будет гнуться или деформироваться под нагрузкой, 17-4 PH — отличный выбор. Оба сорта стали легко обрабатываются на станках с ЧПУ, обеспечивая жесткие допуски и гладкие поверхности.
Титан (марка 5, марка 23) для обеспечения биосовместимости.
Титан отличается высокой биосовместимостью. Марка 5, также известная как Ti-6Al-4V, используется в конструкциях, несущих нагрузку, например, в имплантатах тазобедренного и коленного суставов. В корпусах он обеспечивает исключительную коррозионную стойкость и прочность без веса стали.
Титан марки 23, или Ti-6Al-4V ELI, обладает более высокой чистотой. Это делает его лучшим выбором для ответственных деталей имплантатов. В корпусах кардиостимуляторов и стоматологических деталях часто используется коммерчески чистый титан марок от 1 до 4. Когда ни один другой материал не обеспечивает оптимального сочетания безопасности и производительности, титан — это решение. Медицинская обработка титана на станках с ЧПУ требует тщательного контроля температуры, но результат того стоит.
Алюминий (6061, 7075) для легких конструкций
Алюминий обладает высокой теплопроводностью. Это делает его идеальным материалом для корпусов, которым необходимо отводить тепло. В корпусах диагностического оборудования часто используется алюминий 6061, поскольку он легкий, прочный и легко поддается обработке. Алюминий 7075 обеспечивает еще более высокую прочность для сложных условий эксплуатации. Портативные устройства выигрывают от малого веса алюминия, что улучшает эргономику и комфорт пользователя. Для неимплантируемых корпусов алюминий является экономически выгодным выбором, не жертвуя при этом качеством.
Высококачественный пластик
Пластмассы предоставляют дизайнерам больше свободы в выборе форм и цветов. Кроме того, они весят меньше металлов, что важно для портативных устройств.
PEEK и PEI для обеспечения высокой термостойкости
PEEK и PEI, также известные как Ultem, выдерживают высокие температуры без деформации. Это делает их идеальными для корпусов, подвергающихся автоклавной стерилизации. PEEK устойчив ко всем распространенным методам стерилизации, включая паровую, этиленоксидную и гамма-лучевую. PEI предлагает аналогичные преимущества с превосходной стабильностью размеров. Эти материалы стоят дороже, но обеспечивают надежность там, где это действительно важно. Для многоразовых хирургических инструментов и стерилизационных лотков PEEK и PPSU являются лучшим выбором.
ABS-пластик и поликарбонат для экономичных прототипов
ABS — это непрозрачный полимер, допускающий неограниченное количество вариантов цвета. Он прочный и доступный по цене, что делает его отличным материалом для корпусов и неимплантируемых изделий. Однако ABS не выдерживает автоклавной стерилизации. Лучше всего он работает с методами этиленоксида (EtO) или гамма-излучения. Поликарбонат обладает лучшей ударопрочностью и прозрачностью. Он хорошо переносит EtO и гамма-излучение, но имеет ограниченные возможности применения в автоклавах. Оба материала отлично подходят для прототипирования, когда необходимы быстрые и недорогие тесты перед запуском в производство.
Критерии выбора материалов в индустрии медицинских изделий
Выбор материала – это не только вопрос прочности или стоимости. Необходимо учитывать множество факторов в совокупности.
Биосовместимость и совместимость для стерилизации
Стандарт ISO 10993 устанавливает требования к тестированию биосовместимости. Материалы должны пройти испытания на цитотоксичность, сенсибилизацию и раздражение. Материал также должен сохранять свою целостность после стерилизации. В таблице ниже показано, как распространенные пластмассы реагируют на различные методы стерилизации:
| Материал | Пар (Автоклав) | ЭТО | Гамма-излучение | Типичные варианты применения в жилищном строительстве |
| поликарбонат, | Ограниченный | Да | Да | Корпуса диагностического оборудования, резервуары для жидкости. |
| PEEK | Да | Да | Да | Имплантаты, хирургические инструменты (также используемые в корпусах) |
| PPSU | Прекрасно | Да | Да | Многоразовые хирургические инструменты, стерилизационные лотки |
| полипропилен | Ограниченный | Да | Да | Одноразовые компоненты, контейнеры |
| ABS | Нет | Да | Да | Корпуса, неимплантируемые оболочки |
Для многоразовых корпусов, требующих автоклавирования, лучше всего подойдут PEEK или PPSU. Для одноразовых корпусов, стерилизованных этиленоксидом или гамма-излучением, хорошо подойдут поликарбонат или полипропилен.
Механическая прочность и износостойкость
Корпус должен защищать чувствительную электронику от ударов и вибрации. Металлы, такие как нержавеющая сталь и титан, обладают наибольшей прочностью. Пластмассы, такие как PEEK, обеспечивают хорошую ударопрочность при меньшем весе. Подумайте об условиях эксплуатации устройства. Будет ли оно падать? Будет ли оно подвергаться постоянному использованию? Ответы на эти вопросы помогут вам сделать выбор.
Влияние обрабатываемости и сроков выполнения заказа
Некоторые материалы обрабатываются быстрее, чем другие. Алюминий быстро поддается механической обработке, что сокращает сроки выполнения заказа. Титан требует больше времени и более тщательной обработки. Пластмассы, такие как АБС-пластик и поликарбонат, легко обрабатываются, но могут потребовать дополнительной финишной обработки. Баланс между обрабатываемостью и производительностью помогает соблюдать сроки производства без потери качества. Соответствие нормативным требованиям требует документального подтверждения свойств материала и результатов испытаний. Сотрудничество с поставщиком, который понимает эти требования, позволяет успешно завершить ваш проект.
Поверхностные покрытия для медицинского корпуса ЧПУ
Обработка поверхности не только придает корпусу привлекательный внешний вид. Она влияет на срок службы устройства и его безопасность для пациентов. Шероховатая поверхность может задерживать воду и микробы, что может привести к ржавчине и размножению бактерий. Гладкая, хорошо обработанная поверхность предотвращает образование отложений и легко чистится. В медицинской обработке на станках с ЧПУ правильная отделка может продлить срок службы корпуса на годы, предотвращая его преждевременный выход из строя.
Повышение биосовместимости и коррозионной стойкости.
Пассивация и электрополировка металлов
Корпуса из нержавеющей стали нуждаются в дополнительной защите, чтобы оставаться без ржавчины. Пассивация удаляет свободное железо и другие загрязнения, а также укрепляет естественный слой оксида хрома. Этот процесс не сильно меняет поверхность, но значительно улучшает устойчивость к ржавчине. Электрополировка идет дальше. Она удаляет очень тонкий слой металла, делая поверхность более гладкой и чистой. Это способствует более равномерному формированию пассивного слоя оксида хрома, что улучшает как устойчивость к ржавчине, так и способность к очистке.
| пассивация | Электрохимический |
| Удаляет свободное железо и загрязнения. | Удаляет поверхностный материал на микроскопическом уровне. |
| Укрепляет слой оксида хрома. | Создает более однородный пассивный слой. |
| Минимальные изменения в качестве обработки поверхности. | Обеспечивает более гладкую и чистую поверхность. |
Оба метода важны для хирургических инструментов и многоразовых корпусов, проходящих множество циклов стерилизации. Они сохраняют прочность металла и снижают вероятность появления мелких отверстий или трещин от ржавчины с течением времени.
Анодирование алюминиевых корпусов
Анодирование — это электрохимический процесс, который увеличивает толщину естественного оксидного слоя на алюминиевых корпусах. Это повышает устойчивость к коррозии и делает поверхность более твердой и долговечной. Анодирование также позволяет наносить цветные покрытия, что помогает в брендировании устройств и идентификации пользователей. Для портативных диагностических инструментов анодированный алюминий обеспечивает легкий и прочный корпус, устойчивый к износу. Этот процесс хорошо сочетается с жесткими допусками, достигаемыми при обработке на станках с ЧПУ, поэтому точность обработки не снижается.
Улучшение эстетики и функциональности
Пескоструйная обработка и порошковая покраска
Пескоструйная обработка придает корпусам гладкую матовую поверхность. Она удаляет следы термического воздействия и изменения цвета со сварных корпусов из нержавеющей стали, не повреждая естественную отделку металла. Это делает ее отличным вариантом для деталей, где внешний вид имеет значение. Порошковая покраска создает прочный, заряженный слой, который затвердевает, образуя прочное покрытие. Она хорошо подходит для корпусов прочного оборудования, работающего в суровых условиях. Помните, что порошковая покраска увеличивает размер примерно на 0.05–0.2 мм, поэтому необходимо заранее скорректировать допуски на механическую обработку.
Для сварных корпусов из нержавеющей стали марок 304 или 316, где внешний вид имеет значение, пескоструйная обработка удаляет термостойкий оттенок, не повреждая естественную поверхность металла. Обработанные пескоструйным методом поверхности также обеспечивают отличный высококонтрастный фон для лазерной гравировки. Это помогает промышленным камерам и сканерам штрих-кодов считывать QR-коды и номера деталей почти в 100% случаев с первого раза.
Лазерная гравировка для обеспечения прослеживаемости.
Лазерная гравировка позволяет наносить постоянные метки для номеров деталей, серийных номеров и QR-кодов. В отличие от этикеток или чернил, лазерные метки сохраняются даже после стерилизации и использования сильнодействующих чистящих средств. Такая отслеживаемость имеет ключевое значение для соблюдения нормативных требований. При отзыве или проверке устройства можно отследить каждый корпус до его производственной партии. Для медицинских изделий такой уровень подотчетности является обязательным.
Постобработка для обеспечения чистоты и соответствия требованиям
Ультразвуковая очистка и упаковка
После механической обработки и чистовой чистки корпуса нуждаются в глубокой очистке. Ультразвуковая очистка использует высокочастотные звуковые волны для удаления мельчайших частиц грязи, масел и остатков материалов со всех поверхностей. Этот этап важен, поскольку остаточные загрязнения могут вызывать нежелательные реакции у пациентов. Использование медицинских биосовместимых охлаждающих жидкостей во время механической обработки также помогает предотвратить загрязнение. После очистки качественная упаковка обеспечивает чистоту деталей до момента их отправки на сборочную линию.
Проверка качества поверхности (значения Ra)
Шероховатость поверхности, называемая Ra, напрямую влияет на устойчивость корпуса к ржавчине и бактериям. Гладкая поверхность с Ra ниже 0.8 мкм легко очищается и снижает риск заражения. Шероховатая поверхность задерживает воду и грязь, что сокращает срок службы корпуса. Для проверки соответствия стандартам необходимо письменное подтверждение качества поверхности. Сертификаты качества поверхности содержат измеренные значения Ra и подтверждают соответствие детали техническим требованиям. Эта документация подтверждает соответствие требованиям по очистке согласно ISO 13485 и демонстрирует контроль качества на этапе производства.
| Аспект | Влияние на соответствие | Влияние на долголетие |
| Значения Ra | Более низкое значение Ra снижает адгезию бактерий, обеспечивая биосовместимость в соответствии со стандартом ISO 10993-1. | Более гладкие поверхности устойчивы к коррозии и износу, что продлевает срок службы компонентов. |
| Процессы очистки | Необходимо подтвердить, что материал стабильно соответствует заданным параметрам отделки (ISO 13485). | Повторные циклы очистки приводят к заметному ухудшению качества с течением времени. |
| Защитные покрытия | Непористые покрытия соответствуют требованиям к очищаемости корпусов медицинского оборудования. | Химически стойкие покрытия сохраняют свою целостность при воздействии дезинфицирующих средств. |
Правильно подобранный план обработки поверхности сочетает в себе биосовместимость, долговечность и отслеживаемость. Сотрудничество с партнером, который понимает эти потребности, позволит вашему проекту медицинского корпуса для станков с ЧПУ успешно пройти процедуру утверждения нормативными актами и обеспечить долгосрочную надежность.
Корпуса для медицинского оборудования, изготовленного на станках с ЧПУ: проектные и производственные аспекты.
Создание качественных корпусов начинается с продуманного дизайна. Выбор, сделанный до начала обработки, определяет ваши затраты, сроки выполнения и конечное качество. Ранние проверки технологичности производства (DFM) позволяют выявить проблемы, пока внесение изменений еще недорого. Именно так формируются успешные проекты по производству медицинских изделий.
Проектирование для технологичности (DFM)
Толщина стенок и углы наклона
Толщина стенок определяет стабильность. Для металлов толщина стенок не должна превышать 0.8 мм. Для пластмасс – 1.5 мм. Более тонкие стенки вибрируют во время обработки и деформируются после резки. Постоянная толщина также предотвращает коробление при охлаждении материала. Углы уклона тоже важны. Небольшой конус на глубоких стенках помогает режущему инструменту достигать дна без трения. Это также облегчает извлечение заготовки при последующем литье. Эти небольшие решения обеспечивают плавную и предсказуемую работу станков с ЧПУ.
Минимизация внутреннего напряжения и деформации
Глубокие пазы и узкие щели создают концентрацию напряжений. Хорошее правило: ограничьте глубину паза примерно четырьмя ширинами щели. Для внутренних углов следует использовать радиусы немного большие, чем радиус режущего инструмента. Острые углы требуют использования инструментов меньшего диаметра, которые режут медленнее и оставляют концентраторы напряжений. Стандартизируйте также размеры отверстий. Использование распространенных диаметров, таких как 3.0 мм для резьбы M3, сокращает количество замен инструмента и снижает затраты. Каждая функция, которая не улучшает производительность, надежность или безопасность, заслуживает пересмотра. Более простые детали обрабатываются быстрее и реже выходят из строя.
Допуски и соответствие требованиям для сборки
Допуски и размеры для критически важных интерфейсов
Жесткие допуски стоят денег. Применение допусков ±0.001″ везде увеличивает время шлифовки и контроля без улучшения функциональности. Оставьте такую точность для тех элементов, которые действительно в ней нуждаются — посадочных мест подшипников, уплотнительных поверхностей и центровочных штифтов. Используйте ±0.010″ для некритичных поверхностей корпуса. В одном проекте по производству медицинских изделий удалось сэкономить 18 000 долларов при выпуске 50 000 единиц, просто ограничив жесткие допуски критически важными элементами. Обозначьте их как CTF (критически важные для функционирования) на чертежах, чтобы токари знали, на чем следует сосредоточиться.
Управление тепловым расширением в многокомпонентных корпусах
Металлы и пластмассы расширяются с разной скоростью. Корпус, идеально подходящий при комнатной температуре, может заедать или ослабевать при температуре тела или во время стерилизации. Анализируйте накопление допусков на ранних этапах. Прототипы часто работают благодаря индивидуальной подгонке деталей опытными специалистами. Серийные образцы такой возможности не имеют. Если в вашей конструкции используется алюминий и PEEK, учитывайте разницу в скорости их расширения при расчете зазоров. Это предотвратит отказы в полевых условиях и обеспечит точность вашей документации по соответствию нормативным требованиям.
Прототипирование против серийного производства
Итеративное проектирование с использованием быстрого прототипирования
Для создания сложных медицинских изделий обычно требуется пять или более итераций прототипирования. На каждом этапе следует тестировать что-то конкретное — форму, посадку или технологичность. Начните с низкокачественных 3D-печатных оболочек, затем переходите к материалам, репрезентативным для серийного производства. Концептуальный прототип стоимостью 50–300 долларов может заменить доработку оснастки, которая стоит 5,000–25,000 долларов. Эти расчеты делают итерации разумным вложением средств, а не задержкой. Для производства медицинских изделий документированное тестирование на каждом этапе подтверждает ваши требования к регулирующим органам.
Масштабирование до больших объемов с сохранением стабильного качества.
Предварительные сборки, предназначенные для серийного производства, подтверждают окончательную геометрию перед началом массового производства. Такие пробные запуски стоят от 500 до 5,000 долларов, но полностью подтверждают правильность вашего процесса. Здесь важна конструкция сборки. Одна компания перепроектировала свой корпус, добавив самофиксирующиеся элементы и защелкивающиеся соединения. Время сборки сократилось с 12 минут до менее чем 3 минут на единицу. Выход годных изделий с первого раза вырос с 78% до 96%. Вот результат правильного перехода от прототипирования к масштабируемому производству. Сотрудничайте с компанией, которая понимает оба подхода, и ваш переход пройдет гладко.
Как компания NOBLE удовлетворяет ваши потребности в размещении оборудования для станков с ЧПУ в медицинском оборудовании

Наши производственные возможности
Фрезерование, токарная обработка и обработка на станках с ЧПУ.
Компания NOBLE объединяет все необходимые для вашего проекта методы механической обработки под одной крышей. Наше фрезерование на станках с ЧПУ позволяет создавать сложные геометрические формы, замысловатые элементы и детализированные контуры поверхностей для корпусных компонентов, требующих жестких допусков. В сочетании с этим мы используем токарную обработку на станках с ЧПУ для цилиндрических и вращательно-симметричных деталей, таких как корпуса соединителей и валы. Для них требуются точные диаметры и гладкая поверхность, и наши токарные центры обеспечивают и то, и другое на высоком уровне.
Для небольших, тонких деталей швейцарские станки с ЧПУ демонстрируют свои лучшие качества. Они обеспечивают высокоточное производство тонкостенных деталей с мелкими деталями, что делает их идеальными для хирургических инструментов и компактных медицинских компонентов. Наша многоосевая обработка на станках с ЧПУ, включая 5-осевые центры, позволяет создавать сложные геометрические формы с меньшим количеством переналадок. Это означает, что контурные поверхности и угловые элементы получаются идеально с первого раза.
Собственная отделка поверхностей и сборка.
Мы не ограничиваемся механической обработкой. Наши варианты постобработки и финишной обработки включают анодирование, порошковое покрытие и пескоструйную обработку для повышения прочности, внешнего вида и производительности. Выполнение этих этапов собственными силами означает меньшее количество передач деталей, сокращение сроков выполнения и лучший контроль качества конечного продукта. Мы также занимаемся сборкой, поэтому ваш корпус для медицинского оборудования, изготовленный на станке с ЧПУ, поставляется готовым к установке.
Сертификаты и обеспечение качества
Соответствие стандартам ISO 9001:2015 и ISO 13485:2016
В индустрии медицинских изделий качество не является необязательным. Компания NOBLE имеет сертификаты ISO 9001:2015 и ISO 13485:2016. Сертификация ISO 13485 наиболее важна для компонентов медицинских изделий. Это система управления качеством, разработанная специально для производства медицинских изделий. Для поставщика, занимающегося механической обработкой, наличие этой сертификации означает, что система управления качеством прошла независимую проверку на соответствие требованиям, включая отслеживаемость, управление рисками и соблюдение нормативных требований. Крупные производители оригинального оборудования (OEM) требуют ее в качестве базового уровня для утверждения поставщика.
Разница между двумя стандартами существенна. ISO 9001 охватывает общее управление качеством. ISO 13485 добавляет обязательное управление рисками, соответствующее ISO 14971, контроль проектирования с использованием файлов, специфичных для каждого устройства, прослеживаемость с помощью записей истории устройства и валидацию процесса для этапов, где результат не может быть полностью проверен. Он также требует документированных спецификаций чистоты и послепродажного надзора с обработкой жалоб.
Отслеживаемость и документация для аудитов
Каждая деталь, которую мы обрабатываем, имеет полную прослеживаемость. Вы получаете документацию, которая подтверждает ваши требования к регулирующим органам и аудитам. Высокоточная обработка обеспечивает допуски ±0002 дюйма по критически важным элементам, подтвержденные контролем с помощью координатно-измерительной машины. Такой уровень точности, подкрепленный надлежащей документацией, обеспечивает беспрепятственное соблюдение нормативных требований и поддерживает безопасность пациентов.
От проектирования до реализации: партнер, предоставляющий полный спектр услуг.
Инженерная поддержка оптимизации DFM (проектирование для производства).
Наша инженерная команда проводит анализ ваших проектов на ранних стадиях. Мы предлагаем поддержку на всех этапах — от проектирования до производства, включая оптимизацию CAD-моделей и анализ технологичности изготовления (DFM). Выявление проблем с технологичностью до начала обработки экономит время и деньги. Мы помогаем вам оптимизировать толщину стенок, углы уклона и допуски, чтобы ваши детали обрабатывались эффективно без ущерба для производительности.
Управление цепочкой поставок и доставка точно в срок
Компания NOBLE, ведущий китайский производитель, сочетает превосходное обслуживание с профессиональными возможностями механической обработки. Мы помогаем клиентам в эффективном прототипировании и массовом производстве. Наша система управления цепочкой поставок гарантирует своевременную доставку материалов, а система «точно в срок» обеспечивает бесперебойную работу ваших производственных линий. От тестирования биосовместимости до окончательной упаковки — мы берем на себя все детали, чтобы вы могли сосредоточиться на выводе своего устройства на рынок.
Обработка на станках с ЧПУ обеспечивает непревзойденную точность, универсальность материалов и повторяемость при изготовлении медицинских корпусов. Успех зависит от тщательного выбора процесса и материала. Корпус для диагностического оборудования из алюминия 6061-T6 доказывает это — проверка прототипа мало что значила, пока не была улучшена стабильность производства благодаря поддержке оснастки и специализированному контролю.
| Ключ на вынос | Почему это имеет значение |
| Выбор материала | Влияет на вес, коррозионную стойкость и стоимость. |
| Контроль толерантности | Точность ±0.005 мм по критически важным элементам предотвращает проблемы при сборке. |
| Обработка поверхности | Пассивация и анодирование защищают от коррозии. |
Сотрудничайте с поставщиком, который понимает требования нормативного соответствия и предлагает комплексную поддержку. Раннее сотрудничество с такими экспертами, как NOBLE, снижает риски и ускоряет вывод ваших медицинских изделий на рынок. Примените это руководство к своему следующему проекту. Свяжитесь с NOBLE сегодня для консультации или получения коммерческого предложения — ваше устройство заслуживает качества производства, которому вы можете доверять.
Часто задаваемые вопросы о корпусе для медицинского оборудования CNC
Что делает жилое помещение пригодным для медицинского использования?
Материал должен пройти испытания на биосовместимость, например, по стандарту ISO 10993. Он должен быть устойчив к коррозии и циклам стерилизации. Жесткие допуски защищают чувствительную электронику. Надежный поставщик документирует каждый этап для проведения проверок регулирующих органов.
Какие процессы ЧПУ-обработки лучше всего подходят для изготовления сложных корпусов?
Пятиосевое фрезерование позволяет обрабатывать сложные детали за одну установку. Швейцарская токарная обработка создает небольшие цилиндрические детали. Электроэрозионная обработка вырезает острые внутренние углы. Лазерная резка подходит для тонких стенок. Каждый метод обеспечивает точность, необходимую для медицинских корпусов.
Как выбрать подходящий материал?
Учитывайте метод стерилизации, необходимые характеристики прочности и бюджет. Полиэфирэфиркетон (PEEK) хорошо переносит автоклавирование. Алюминий 6061 легкий и доступный по цене. Нержавеющая сталь 316L устойчива к коррозии. Титан обеспечивает наилучшую биосовместимость для корпусов имплантируемых медицинских изделий.
Какие сертификаты должен иметь партнер по обработке на станках с ЧПУ?
ISO 13485 — это ключевой стандарт для производства медицинских изделий. ISO 9001 охватывает общие вопросы качества. Оба стандарта обеспечивают прослеживаемость, валидацию процессов и надлежащую документацию для соответствия нормативным требованиям.
Сколько времени занимает переход от прототипа до производства?
Прототипы отгружаются в течение 1–2 недель. Серийное производство занимает 4–8 недель в зависимости от сложности и объема. Раннее изучение DFM-модели ускоряет сроки. Партнер с собственной отделкой еще больше сокращает сроки выполнения заказа.
Можете ли вы помочь с внесением изменений в дизайн в процессе производства?
Да. Обработка на станках с ЧПУ позволяет быстро вносить корректировки без использования нового инструмента. В первую очередь мы проверяем изменения на технологичность производства. Такая гибкость полезна, когда тестирование выявляет проблемы или когда меняются нормативные требования.







