
Как лучше всего изготовить корпус для ПЦР-оборудования ? Это зависит от того, сколько вам нужно оборудования, насколько точными должны быть его размеры, какой материал использовать и как поддерживать чистоту. Ожидается, что мировой рынок будет расти на 8.5% ежегодно до 2033 года, поскольку все больше людей нуждаются в диагностических тестах. Лабораториям необходимы надежные машины для повседневной работы. Сотрудничество с производителями оригинального оборудования и правильный выбор конструкции имеют большое значение. Раннее проектирование корпуса помогает пройти квалификационные испытания. Поставщики, которые хорошо фильтруют воздух и отслеживают партии, с большей вероятностью получат одобрение. Процесс ПЦР требует точности и строгой чистоты. Знание этих моментов поможет вам выбрать лучшее оборудование для ПЦР. Это руководство предоставит вам четкий план выбора правильного метода, от проектирования до изготовления окончательного корпуса.
Требования к корпусу для ПЦР-оборудования
Выбор материалов с учетом термической и химической стойкости.
Термопласты против металлов для корпусов ПЦР-оборудования
Выбор подходящего материала определяет эффективность корпуса. ПЦР-аппараты выделяют тепло во время термоциклирования. Корпус ПЦР-оборудования должен выдерживать это без изгиба и деформации. Термостабилизированные материалы сохраняют свою форму даже после многих циклов нагрева. Основными используемыми здесь технологиями являются термостабилизаторы и модификация ударопрочности. Эти материалы устойчивы к хрупкости и повреждению поверхности. В таблице ниже приведено сравнение распространенных вариантов.
| Материал | Термо- и химическая стойкость. |
| Смеси АБС/ПК | Выдерживает более высокие температуры и отличается прочностью; отлично подходит для использования с обычными медицинскими салфетками. |
| поликарбонат, | Прочен при ударах; может треснуть под воздействием некоторых спиртов при высоком внутриформовочном напряжении. |
| PPSU | Подходит для паровой автоклавной обработки и интенсивной очистки. |
| PEEK | Подходит для работы при высоких температурах и высоких нагрузках; обладает отличной устойчивостью к химическим веществам. |
| алюминий | Способствует равномерному распределению тепла; для соблюдения температурного предела при прикосновении можно использовать теплоизолирующие вкладыши. |
| Нержавеющая сталь | Наилучший вариант там, где необходима высокая прочность и частая стерилизация. |
Каждый материал выполняет свою функцию. Металлы, такие как алюминий, помогают рассеивать тепло. Термопласты, такие как PEEK, устойчивы к химическим веществам. Для процесса ПЦР необходимы стабильные характеристики материала.
Оценка химической стойкости к лабораторным реагентам.
В лабораториях используются сильнодействующие чистящие средства и растворители. Материал корпуса должен быть устойчив к ним. Смеси ABS/PC хорошо подходят для использования с обычными медицинскими салфетками. Поликарбонат требует тщательного формования, чтобы избежать растрескивания под напряжением. PPSU выдерживает циклы паровой автоклавной обработки. PEEK очень хорошо противостоит агрессивным химическим веществам. Правильный материал защищает оборудование и обеспечивает длительный срок службы. Это напрямую влияет на чувствительность и точность диагностических результатов.
Основные конструктивные особенности корпусов для ПЦР-оборудования.
Стратегии терморегулирования и рассеивания тепла
ПЦР-бокс предназначен для обеспечения контролируемой среды, свободной от загрязнений, при подготовке к полимеразной цепной реакции, и включает в себя функции, обеспечивающие как термостабильность, так и контроль за распространением частиц в воздухе.
Высокопроизводительные ПЦР-аппараты выделяют больше тепла во время работы. Корпус должен хорошо справляться с этим процессом. Системы контроля окружающей среды включают в себя точные датчики. Эти датчики постоянно проверяют и регулируют температуру и влажность. Это предотвращает разрушение образцов. Быстрый ПЦР-аппарат выделяет еще больше тепла за более короткие циклы. Конструкция корпуса должна учитывать это. Хорошее теплоотведение обеспечивает стабильную работу ПЦР-технологии.
Минимизация загрязнения благодаря гладким, непористым поверхностям.
Контроль загрязнения имеет огромное значение для диагностики. ПЦР-бокс удаляет 99.99% частиц размером до 0.3 микрона. HEPA-фильтрация создает стерильный барьер против загрязняющих веществ, находящихся в воздухе. УФ-стерилизация с длиной волны 254 нм эффективно уничтожает микробы. Отрицательные градиенты давления предотвращают попадание наружного воздуха в рабочую зону. Бесшовные внутренние поверхности не оставляют мест для загрязнения. Они облегчают очистку. Корпус должен соответствовать этим требованиям. Это крайне важно для молекулярной диагностики и генетического тестирования. Даже портативный ПЦР-аппарат нуждается в таком контроле загрязнения. Он защищает образцы ДНК от разрушения.
Нормативные стандарты для корпусов медицинского оборудования
Соответствие стандарту ISO 13485
Производители обязаны соблюдать стандарты управления качеством. ISO 13485 охватывает системы качества медицинских изделий. Соответствие этому стандарту гарантирует стабильное качество продукции. Он поддерживает клиническую диагностику и геномные приложения. Сертификация демонстрирует приверженность качеству. Лаборатории ищут сертифицированных поставщиков. Сертифицированный партнер дает диагностическим лабораториям уверенность при выборе оборудования.
Требования безопасности IEC 61010-2-101
Стандарт IEC 61010-2-101 конкретно описывает оборудование для диагностики in vitro. Это включает в себя ПЦР-аппараты. Стандарт охватывает электробезопасность, механические опасности и термобезопасность. Для диагностических приборов требуется оценка рисков. Тестирование на биосовместимость в соответствии с ISO 10993 применяется к уплотнениям, соприкасающимся с образцами. Валидация стерилизации гарантирует, что материалы корпуса выдерживают распространенные методы. Эти требования защищают операторов и обеспечивают надежное тестирование в диагностических лабораториях. Производительность тестирования зависит от стабильной работы оборудования. Для амплификации ДНК необходим точный температурный контроль. Чувствительность важна для каждого запуска.
Производство корпусов для ПЦР-оборудования Процессы
Существует четыре основных способа изготовления корпусов для термоциклических машин. Каждый метод лучше всего подходит для различных задач, например, для необходимого количества деталей, точности изготовления и поддержания чистоты. Обработка на станках с ЧПУ, 3D-печать, литье под давлением и изготовление изделий из листового металла имеют свои преимущества. В таблице ниже показано, как эти процессы соответствуют различным областям применения корпусов.
| Производственный процесс | Ключевые подпроцессы | Типичные области применения корпусов для ПЦР-оборудования |
| Обработка CNC | Высокоточная резка, жесткие допуски | Рамки приборов, монтажные пластины, прецизионные кронштейны, компоненты для отвода тепла. |
| Изготовление изделий из листового металла | Лазерная резка, гибка на станках с ЧПУ, сварка. клепки | Панели корпуса, несущие конструкции, корпуса для лабораторного оборудования. |
| Литье под давлением | Разработка пресс-формы, впрыск материала под высоким давлением | Крышки, корпуса, внутренние компоненты большого объема |
| 3D печать | Послойное аддитивное нанесение | Прототипы, кронштейны на заказ, сложные внутренние геометрические формы. |
Прототипирование и мелкосерийное производство (станки с ЧПУ и 3D-печать)
Обработка на станках с ЧПУ для обеспечения жестких допусков и сложных геометрических форм.
Обработка на станках с ЧПУ позволяет вырезать материал из цельных блоков алюминия, нержавеющей стали или конструкционных пластиков. Этот метод обеспечивает очень точные размеры. Такая точность необходима для изготовления корпусов приборов и монтажных пластин. Детали, рассеивающие тепло, также выигрывают от жестких допусков, достигаемых с помощью ЧПУ. Этот процесс позволяет обрабатывать сложные формы, с которыми другие методы не справляются. Качество поверхности, получаемое при обработке на станках с ЧПУ, соответствует требованиям чистых помещений без значительных дополнительных затрат. Для мелкосерийного производства ЧПУ обеспечивает быструю обработку без затрат на оснастку. Каждая деталь стоит дороже, чем изготовленная литьем, но отсутствие необходимости платить за пресс-форму делает его хорошим выбором для партий менее нескольких сотен единиц. Отходы материала являются проблемой, но переработка стружки немного помогает.
3D-печать для быстрой итерации и создания индивидуальных проектов.
3D-печать позволяет создавать детали слой за слоем на основе цифровых моделей. Эта технология отлично подходит для изготовления сложных форм, недоступных при обычной механической обработке. Типичный настольный принтер стоит от 379 до 3,440 долларов, поэтому он доступен для исследовательских целей. Высота слоя 0.2 мм с отклонениями менее 0.2 мм от CAD-модели хорошо подходит для большинства прототипов. ABS-пластик позволяет создавать черные, непрозрачные и прочные детали, которые хорошо подходят для тестирования корпусов. Команды разработчиков могут быстро тестировать новые версии, печатая обновленные детали за ночь. Такая скорость значительно ускоряет цикл разработки. Свобода проектирования позволяет создавать кронштейны и внутренние держатели на заказ. Однако напечатанные детали не обладают таким же качеством поверхности, как детали, изготовленные механическим способом. Для подготовки поверхностей к работе в чистых помещениях требуются дополнительные этапы, такие как шлифовка и герметизация. Эта технология лучше всего подходит для прототипов и очень малых объемов производства, а не для серийного выпуска.
Высокопроизводительное производство методом литья под давлением
Стабильное качество и низкая себестоимость единицы продукции в больших масштабах.
Литье под давлением заставляет расплавленный горячий пластик поступать в стальную форму под высоким давлением. Этот процесс позволяет получать идентичные детали с удивительной точностью. После изготовления формы стоимость одной детали значительно снижается. Объемы производства в десятки тысяч единиц делают этот метод наиболее экономически выгодным. Литые детали имеют гладкие, непористые поверхности, устойчивые к загрязнению. Это очень важно для оборудования молекулярной диагностики. Повторяемость процесса литья под давлением означает, что каждый корпус соответствует одним и тем же техническим характеристикам. Контроль качества упрощается, когда размеры остаются практически неизменными. Для уже существующих ПЦР-машин со стабильной конструкцией литье под давлением обеспечивает наилучшую долгосрочную выгоду.
Первоначальные инвестиции в оснастку и соображения по проектированию пресс-форм.
Первоначальные затраты на оснастку для литья под давлением высоки. Стальные пресс-формы стоят десятки тысяч долларов и изготавливаются неделями. При проектировании пресс-формы необходимо учитывать углы уклона, толщину стенок и расположение литниковых каналов. Некачественная конструкция пресс-формы приводит к деформации, усадочным раковинам или неполному вливанию. Выбор материала сильно влияет на конструкцию пресс-формы. Для термостабилизированных марок, используемых в ПЦР-технологиях, могут потребоваться более высокие температуры пресс-формы. Решение об инвестировании в оснастку требует уверенности в конструкции изделия. Изменения в конструкции после изготовления пресс-формы обходятся дорого. Большинство производителей завершают тщательное прототипирование, прежде чем приступать к литью под давлением. Выгода заключается в низких затратах на одну деталь и высокой производительности после начала производства.
Изготовление изделий из листового металла для конструкционных ограждающих конструкций.
Резка, гибка и сварка для изготовления прочных рам.
Изготовление изделий из листового металла начинается с плоских металлических листов. Лазерная резка создает точные контуры. Фрезерование на станках с ЧПУ придает материалу трехмерную форму. Сварка соединяет секции для надежной сборки. Этот процесс позволяет создавать прочные рамы, способные выдерживать механические нагрузки. Часто используются нержавеющая сталь и алюминий. Эти материалы обладают высокой прочностью и термостойкостью. Корпуса из листового металла хорошо справляются с тепловыми нагрузками, характерными для технологии ПЦР. Этот процесс подходит для средних объемов производства, где изготовление оснастки для литья под давлением нецелесообразно. Сроки изготовления короче, чем при создании пресс-форм. Прочность конструкции делает этот метод идеальным для крупных приборов, требующих жесткой опоры.
Интеграция аппаратного обеспечения и электромагнитного экранирования
Корпуса из листового металла упрощают установку оборудования. Заклепки и крепежные элементы соединяют компоненты непосредственно с рамой. Сам металл обеспечивает электромагнитное экранирование, защищая чувствительную электронику от помех. Это особенно важно для диагностических приборов, которым необходимо сохранять качество сигнала. В местах сборки можно добавить дополнительные экранирующие прокладки. Варианты обработки поверхности включают порошковое покрытие, пескоструйную обработку и шлифовку. Эти методы улучшают коррозионную стойкость и соответствие требованиям чистых помещений. Сочетание прочности конструкции и экранирования делает листовой металл универсальным выбором для многих применений. В конструкциях портативных ПЦР-аппаратов часто используется этот подход для обеспечения долговечности при транспортировке.
Выбор между этими процессами зависит от объёма производства, требований к точности и бюджетных ограничений. Для прототипирования предпочтительны 3D-печать и обработка на станках с ЧПУ. Для крупносерийного производства требуется литье под давлением. Конструкционные потребности указывают на изготовление деталей из листового металла. Многие производители комбинируют процессы, используя станки с ЧПУ для изготовления прецизионных деталей и листовой металл для основного корпуса. Такой гибридный подход обеспечивает баланс между стоимостью, качеством и производительностью. Понимание каждого процесса помогает производителям оборудования принимать обоснованные решения, соответствующие их конкретным потребностям.
Сравнительный анализ процессов для корпусов оборудования для ПЦР-реакций.
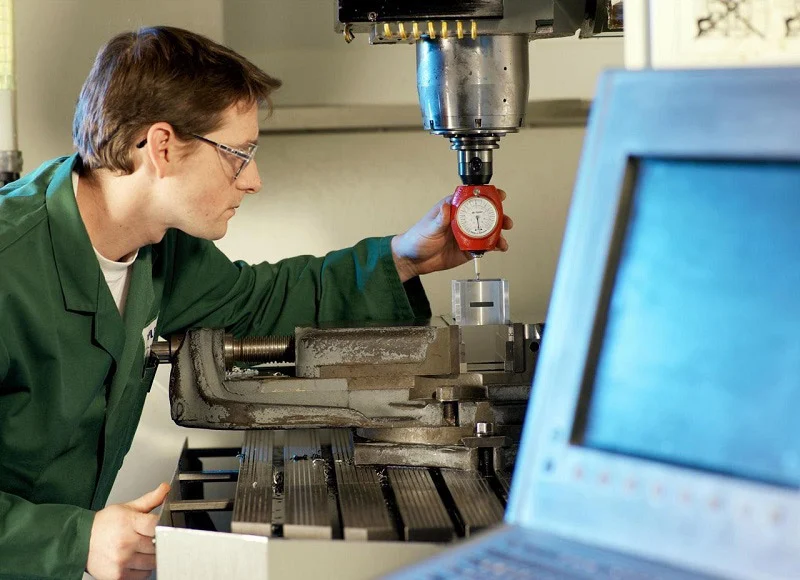
Стоимость, время выполнения и масштабируемость
Первоначальные инвестиции против стоимости одной детали для каждого процесса
Выбор метода зависит от его стоимости. Затраты на подготовку производства и стоимость одной детали существенно различаются для всех четырех процессов.
| Разработка | Стоимость настройки/инструментации | Себестоимость единицы продукции (при малых объемах производства) | Стоимость за единицу (большой объем) |
| 3D печать | Минимальный (без инструментов) | Средняя | Средняя |
| Литье под давлением | Высокая цена (изготовление формы на заказ от 10 000 долларов и выше) | Очень высоко | Очень низкий |
| Обработка CNC | Умеренный уровень (программирование и расписание матчей) | Средняя | От умеренного до низкого |
| Литье/Традиционное | Высокая (формы или штампы) | Высокий | Низкий |
Изготовление изделий из листового металла и обработка на станках с ЧПУ имеют средние затраты на подготовку производства, включая изготовление специальных приспособлений и время работы оператора. 3D-печать не требует оснастки. Литье под давлением требует наибольших первоначальных затрат: изготовление пресс-формы на заказ обходится более чем в 10 000 долларов еще до начала производства деталей. Эти инвестиции оправданы только при производстве большого количества деталей. При мелкосерийном производстве стоимость пресс-формы распределяется на несколько деталей, поэтому каждая деталь влечет за собой значительные затраты на оснастку. При крупносерийном производстве стоимость распределяется на тысячи деталей, поэтому цена за деталь значительно снижается.
Типичные сроки изготовления прототипов по сравнению с серийным производством.
Для 3D-печати оптимальные сроки изготовления прототипов. Корпус, напечатанный на 3D-принтере, может быть отправлен через несколько дней после завершения окончательного проекта. Обработка на станках с ЧПУ занимает немного больше времени из-за программирования. Оба метода позволяют избежать недель, необходимых для изготовления пресс-форм. Серийное производство меняет сроки. Литье под давлением требует проектирования пресс-форм, резки стали и пробных отливок. Это может занять несколько недель до начала полномасштабного производства. Изготовление изделий из листового металла занимает промежуточное положение. Лазерная резка и гибка на станках с ЧПУ требуют времени на настройку, но затем выполняются быстро. Производители оригинального оборудования, планирующие запуск, должны учитывать эти сроки. Быстрый проект по созданию ПЦР-машины с жесткими сроками может начаться с прототипов, напечатанных на 3D-принтере. Затем, когда конструкция будет стабилизирована, можно перейти к литью под давлением. Такой поэтапный подход обеспечивает баланс между скоростью и долгосрочными затратами.
Точность, допуски и качество поверхности.
Достижение жестких допусков с помощью станков с ЧПУ и литья под давлением.
Обработка на станках с ЧПУ обеспечивает наиболее точный контроль размеров среди четырех процессов. Режущие инструменты удаляют материал с повторяемой точностью. Рамки приборов и монтажные пластины удерживают точное положение. Эта точность важна для ПЦР-машин, которые выравнивают оптические детали или нагревательные элементы. Литье под давлением также обеспечивает жесткие допуски после проверки формы. Оно очень хорошо копирует полость формы. Отклонение от детали к детали остается небольшим в течение длительных производственных циклов. Усадка формы усложняет задачу. Каждый материал сжимается по-разному при охлаждении. Конструкторы пресс-форм должны учитывать это. Обработка на станках с ЧПУ позволяет избежать проблем с усадкой. Резка удаляет материал из цельного блока, поэтому размеры остаются точными по отношению к CAD-модели. Для точного выравнивания ЧПУ часто оказывается предпочтительнее. Для деталей большого объема с постоянной формой литье под давлением обеспечивает аналогичную точность при меньших затратах.
Требования к постобработке деталей, напечатанных на 3D-принтере.
Детали, напечатанные на 3D-принтере, требуют дополнительной обработки перед использованием в чистом помещении. Линии слоев оставляют крошечные выступы на каждой поверхности. Эти выступы задерживают грязь и их трудно очистить. Шлифовка сглаживает поверхность, но занимает время. Герметизация заполняет отверстия. Парошлифовка — еще один вариант для некоторых материалов. Каждый этап увеличивает трудозатраты и стоимость. Конечная поверхность почти так же хороша, как у деталей, изготовленных механическим способом или методом литья, но не совсем. Для прототипов такой компромисс вполне приемлем. Для серийного производства корпусов дополнительные этапы снижают экономическую выгоду от 3D-печати. Команды разработчиков должны включать постобработку в свой бюджет и график. Напечатанная деталь, требующая сложной финишной обработки, может стоить дороже, чем деталь, изготовленная механическим способом.
Совместимость материалов и соответствие нормативным требованиям
Какие процессы наилучшим образом соответствуют требованиям стандарта ISO 13485 для материалов?
Сертификация ISO 13485 требует документированного отслеживания материалов. Каждая партия смолы или металла должна отслеживаться от поставщика до готовой детали. Обработка на станках с ЧПУ и литье под давлением хорошо справляются с этой задачей. Поставщики материалов предоставляют сертификаты анализа для каждой партии. Изготовление изделий из листового металла предлагает аналогичное отслеживание для алюминия и нержавеющей стали. 3D-печать сопряжена с большими трудностями. Формулы смол меняются в зависимости от поставщика и партии. Стандарты документации сильно различаются в отрасли аддитивного производства. Некоторые производители филаментов и смол теперь предлагают материалы медицинского класса с полным отслеживанием. Но эти возможности все еще ограничены по сравнению с традиционными методами. Производителям лабораторий и диагностического оборудования следует проверять документацию по материалам, прежде чем выбирать процесс. Корпус ПЦР-оборудования должен соответствовать тем же стандартам качества, что и находящийся внутри него прибор.
Сертификация окончательного корпуса для медицинского применения.
Для окончательной сертификации недостаточно просто выбрать подходящий материал. Весь корпус должен пройти испытания на безопасность и работоспособность. Стандарт IEC 61010-2-101 охватывает требования к электрической, механической и термической безопасности оборудования для диагностики in vitro. Испытания на биосовместимость в соответствии со стандартом ISO 10993 применяются к любой поверхности, соприкасающейся с образцами. Проверка стерилизации подтверждает, что корпус выдерживает распространенные методы очистки. Каждый производственный процесс по-разному влияет на сертификацию. Литье под давлением позволяет получать однородные детали, результаты испытаний которых предсказуемы. Обработка на станках с ЧПУ обеспечивает такую же однородность металлических деталей. Детали, напечатанные на 3D-принтере, требуют дополнительной проверки. Адгезия слоев и пористость поверхности меняются между этапами производства. Это усложняет сертификацию. Изготовление изделий из листового металла обеспечивает надежные и воспроизводимые результаты. Выбор процесса напрямую влияет на то, насколько гладко пройдет сертификация. Партнер с опытом в производстве медицинских изделий может помочь в этом. Его экспертиза снижает риск неудачных испытаний и дорогостоящих переделок.
Сравнение показывает, что нет единого наилучшего метода. Каждый процесс отвечает разным потребностям. Прототипирование лучше всего работает с 3D-печатью и обработкой на станках с ЧПУ. Для крупносерийного производства требуется литье под давлением. Конструкционные требования указывают на листовой металл. Многие производители комбинируют процессы для достижения наилучшего результата. Прецизионные детали, изготовленные на станках с ЧПУ, помещаются внутри корпуса из листового металла. Крышки, изготовленные методом литья под давлением, защищают узел. Такой гибридный подход делает ПЦР-аппараты более точными, одновременно контролируя затраты. Чувствительность диагностических результатов зависит от стабильной работы прибора. Эта производительность начинается с правильного корпуса. Пропускная способность лабораторий зависит от надежной работы оборудования. Повышение эффективности достигается за счет выбора правильного производственного пути. Каждое решение, от материала до процесса, формирует конечный продукт. Производители оригинального оборудования, понимающие эти компромиссы, делают более правильный выбор для своего ПЦР-оборудования.
Система принятия решений
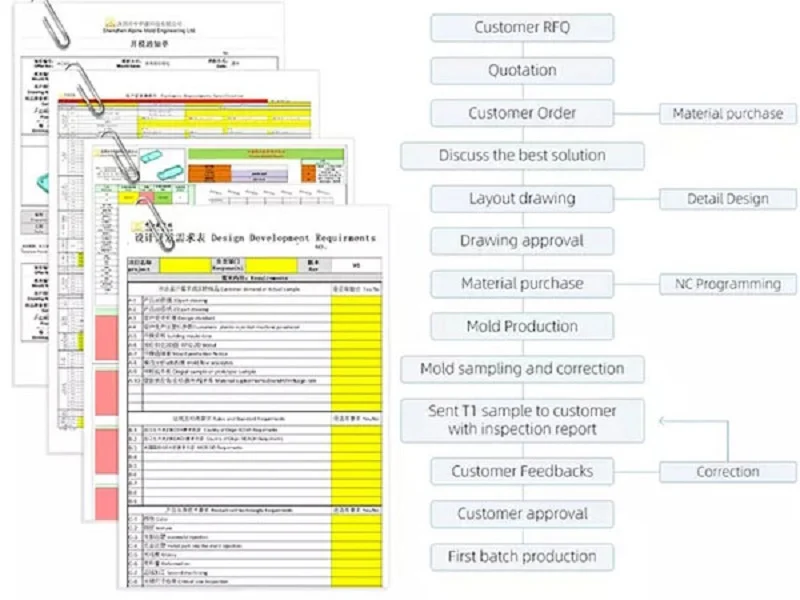
Выбор правильного производственного процесса для корпуса ПЦР-оборудования подразумевает следование четкой схеме. Правильный выбор оборудования зависит от вашего конкретного проекта. Эти три шага превращают технические требования в конкретное решение. Они охватывают объем производства, точность и бюджет. Каждый шаг сужает круг вариантов. В результате получается четкий план дальнейших действий.
Шаг 1: Определите объем производства.
Определение пороговых значений низкого, среднего и высокого объема
Первый шаг отвечает на простой вопрос: сколько единиц вам нужно? Малый объем производства охватывает прототипы и небольшие партии, для которых подходят 3D-печать и обработка на станках с ЧПУ. Они не требуют больших первоначальных инвестиций. Средний объем подходит для обработки листового металла и современных станков с ЧПУ. В случае большого объема производства литье под давлением становится лучшим выбором. Пресс-форма стоит дорого на начальном этапе. Но цена за деталь значительно снижается. Это важно для ПЦР-аппаратов, используемых в лабораториях с высокой пропускной способностью. Пропускная способность вашей производственной линии должна соответствовать спросу на тестирование. ПЦР-система для центральной диагностической лаборатории требует большого объема производства. Для исследовательского прототипа требуется малый объем. Один только этот шаг исключает многие варианты для любого проекта ПЦР. Пороговый объем не фиксирован. Он меняется в зависимости от сложности детали. Ключевым моментом является расчет точки безубыточности. Именно здесь затраты на оснастку окупаются за счет более низкой стоимости детали.
Шаг 2: Оценка потребностей в точности и сложности.
Согласование геометрических параметров и допусков с технологическим процессом.
На втором этапе рассматривается сама деталь. Какая форма ей необходима? Насколько точной она должна быть? Точность не является необязательной для оборудования ПЦР. Точность термического цикла зависит от посадки детали. Чувствительность диагностического теста зависит от стабильного выравнивания. Обработка на станках с ЧПУ обеспечивает самые жесткие допуски. Это лучший выбор для ПЦР-аппаратов с критически важными точками крепления. 3D-печать позволяет обрабатывать сложные внутренние формы. Каналы охлаждения и кронштейны, изготовленные на заказ, легко печатаются. Но поверхность получается шероховатой. Постобработка увеличивает время и стоимость. Литье под давлением обеспечивает гладкую, воспроизводимую поверхность. Оно идеально подходит для лучших корпусов ПЦР-аппаратов, выпускаемых серийно. Листовой металл обеспечивает прочность и электромагнитное экранирование. Используйте этот шаг в руководстве по выбору ПЦР-аппарата, чтобы подобрать геометрию в соответствии с процессом. Для сложной формы с жесткими допусками может потребоваться сначала обработка на станках с ЧПУ, а затем литье. Для простой коробки нужен листовой металл. В процессе выбора лабораторного оборудования необходимо учитывать эти факторы. Решение о выборе лучшего ПЦР-аппарата начинается с корпуса. Несоответствие здесь приводит к задержкам и высоким затратам. Геометрия определяет выбор процесса. Уровень допуска определяет стоимость. Жесткие допуски достижимы с помощью станков с ЧПУ и прецизионного литья, в то время как 3D-печать обеспечивает меньшую точность для сложных геометрических форм. Этот этап требует тщательного анализа CAD-модели.
Шаг 3: Учитывайте бюджет и сроки.
Балансирование затрат на оснастку с ценой за деталь и сроками вывода на рынок.
Третий шаг — это баланс между деньгами и временем. Бюджет — это не только стоимость детали, но и общая стоимость проекта. Наибольшие первоначальные затраты связаны с оснасткой. Пресс-формы для литья под давлением стоят десятки тысяч долларов. Для обработки на станках с ЧПУ требуются приспособления, но не требуется изготовление пресс-формы с длительным сроком поставки. 3D-печать не требует затрат на оснастку. Цена за деталь говорит сама за себя. Большой объем производства делает литье под давлением самым дешевым вариантом. Малый объем производства делает 3D-печать или ЧПУ дешевле. Сроки также влияют на выбор. В проекте ПЦР с быстрыми сроками можно обойтись без литья под давлением. Изготовление пресс-формы занимает недели. ЧПУ и 3D-печать начинаются сразу. Такая скорость позволяет быстрее вывести продукт на рынок. Диагностические компании часто сталкиваются с жесткими сроками. Диагностическим лабораториям оборудование нужно немедленно. Хорошо работает гибридный подход. Используйте ЧПУ для первой партии, а затем переключитесь на литье под давлением для следующей. Это позволяет сбалансировать скорость и долгосрочные затраты. Партнер может помочь вам рассчитать эти компромиссы. Его команда оценит весь процесс для вас. Они рассмотрят стоимость пресс-формы, цену за деталь и сроки поставки. Они дают четкие рекомендации. Это снижает риск принятия неверного решения.
Эти три шага создают повторяемый процесс для любого проекта по изготовлению корпусов. Во-первых, определите объем. Во-вторых, оцените точность. В-третьих, сбалансируйте бюджет и сроки. В результате вы получите четкий план производства. В следующих разделах будут показаны реальные примеры применения этих решений на практике.
Примеры успешных проектов в производстве корпусов для ПЦР-оборудования.
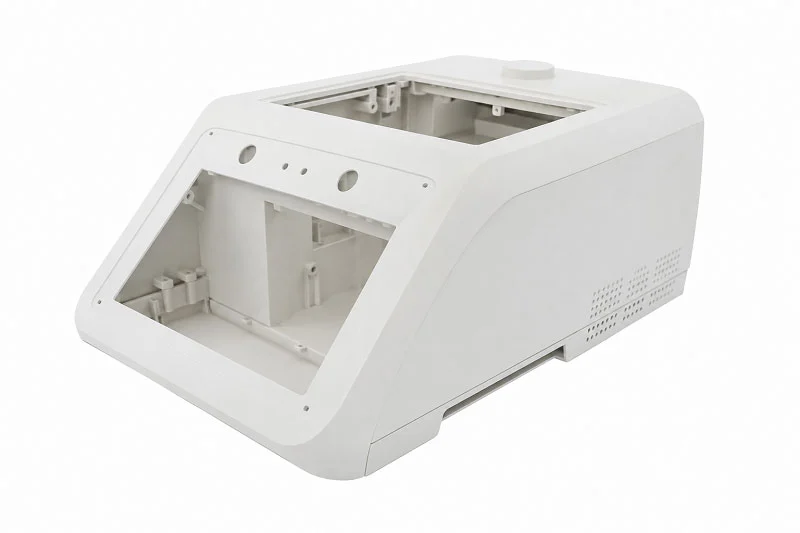
Прототип для мелкосерийных исследовательских работ с использованием станков с ЧПУ.
Итеративные изменения в дизайне и быстрая разработка.
Университетской геномной лаборатории потребовался корпус на заказ для нового прототипа ПЦР-аппарата. Команда планировала изготовить лишь небольшое количество образцов для валидационных исследований. Литье под давлением в таком объеме не имело смысла. Одна только форма для отливки обошлась бы дороже, чем весь бюджет проекта.
Обработка на станках с ЧПУ оказалась верным решением. Производитель запрограммировал траектории резки непосредственно из CAD-модели. Отсутствие инвестиций в оснастку позволило свободно изменять конструкцию. В первой версии были обнаружены проблемы с зазорами вокруг нагревательного блока. Команда обновила модель и получила новые детали в течение нескольких дней. Такая быстрая обработка оказалась критически важной. Каждое изменение конструкции улучшало теплоотвод и доступ к компонентам.
Корпус из обработанного алюминия также обеспечивал естественное рассеивание тепла. Лаборатория избежала добавления дополнительного охлаждающего оборудования. Качество обработки поверхности соответствовало требованиям чистых помещений без дополнительных этапов. Проект перешел от концепции к работающему прибору за несколько недель, а не месяцев. Для исследовательских условий с неопределенными объемами производства обработка на станках с ЧПУ обеспечивает гибкость, недоступную другим процессам.
Корпуса для ПЦР-аппаратов, используемых в диагностике.
Литье под давлением больших объемов для обеспечения стабильного качества.
Диагностическая компания готовилась к запуску коммерческой системы ПЦР для клинических лабораторий. Прогнозируемый рыночный спрос составлял десятки тысяч единиц в год. Для достижения такого объема производства требовался технологический процесс, рассчитанный на масштабируемость и воспроизводимость.
Литье под давлением стало очевидным выбором. Источники в отрасли указывают на «корпуса диагностических устройств» как на распространенное применение, в частности, на корпуса для ПЦР-аппаратов. Высокоточное микролитье под давлением напрямую обслуживает рынки диагностики и геномики. Этот процесс позволяет получать идентичные детали в каждом производственном цикле. Такая стабильность важна для соблюдения нормативных требований и обеспечения качества.
Первоначальные инвестиции в пресс-формы были значительными. Стоимость одной детали резко снизилась после начала производства. Каждый корпус получался с гладкими, непористыми поверхностями, устойчивыми к загрязнениям. Литые детали соответствовали требованиям документации ISO 13485 с полной прослеживаемостью материалов. Компания уверенно масштабировала производство, зная, что каждая единица соответствует проверенной конструкции. Для уже существующих продуктов со стабильной конструкцией литье под давлением обеспечивает наименьшую общую стоимость при больших объемах производства.
Создание корпуса сложной геометрии с помощью 3D-печати
Преодоление проектных ограничений в традиционном производстве
Стартап, разрабатывающий портативное устройство для ПЦР, столкнулся с уникальной проблемой. Корпус требовал внутренних каналов охлаждения, которые проходили по изогнутым траекториям вокруг модуля оптического обнаружения. Традиционная механическая обработка не позволяла создать такие каналы. Литье под давлением потребовало бы сложных боковых движений и множества направляющих, что сделало бы стоимость оснастки непомерно высокой.
3D-печать решила геометрическую проблему. Команда разработчиков встроила конформные каналы охлаждения непосредственно в стенки корпуса. Эти каналы точно повторяли контуры внутренних компонентов. Напечатанная деталь объединила несколько отдельных деталей, изготовленных механическим способом, в единый компонент. Время сборки значительно сократилось.
Прототип показал хорошие результаты на начальном этапе тестирования. Шероховатость поверхности потребовала постобработки для соответствия стандартам чистых помещений. Команда применила сглаживание паром и герметизировала внешние поверхности. Окончательный корпус соответствовал требованиям чувствительности для обнаружения флуоресценции. Этот подход оказался идеальным для мелкосерийного производства, где сложность конструкции превышает стоимость одной детали. Стартап подтвердил жизнеспособность своей концепции и позже перешел к литью под давлением, когда объемы производства оправдали инвестиции в оснастку.
Эти примеры из практики демонстрируют практические компромиссы между производственными процессами. Объем производства определяет решение. Сложность формирует варианты. Бюджет и сроки устанавливают ограничения. Производственный партнер обладает опытом во всех четырех процессах. Его инженерная команда помогает производителям оборудования уверенно принимать эти решения.
Сотрудничайте с NOBLE в вашем проекте по созданию корпусов для ПЦР-оборудования.

NOBLE — ведущий производитель медицинских изделий из металла и пластика. Компания помогает клиентам с легкостью создавать прототипы и запускать полномасштабные производственные циклы. Инженерные команды получают экспертные консультации на каждом этапе. NOBLE сочетает техническую компетентность с оперативным обслуживанием. Такой командный подход снижает риски и ускоряет вывод продукции на рынок.
Полный спектр услуг от проектирования до сборки.
Опыт в обработке металла и пластика.
Компания NOBLE обладает глубокими знаниями во многих областях производства. Наша команда работает с алюминием, нержавеющей сталью и прочными пластмассами. Эта двойная компетенция важна для проектов по изготовлению корпусов для ПЦР-оборудования. Один партнер может вырезать прецизионные кронштейны, отливать пластиковые крышки и изготавливать рамы из листового металла. Компания уверенно справляется со сложными формами. Знания в области материалов охватывают широкий спектр термопластов и металлов, подходящих для медицинских корпусов. Такой широкий спектр навыков исключает лишние передачи заказов между поставщиками.
Комплексные услуги по механической обработке, литью и финишной обработке.
Производство «под ключ» упрощает всю цепочку поставок. Компания NOBLE берет на себя поиск комплектующих, механические работы, сборку, тестирование и упаковку. Клиенты избегают необходимости работать со множеством поставщиков. NOBLE предлагает:
- CNC-обработка для точных рамок приборов и монтажных пластин
- литье под давлением для больших партий корпусов со стабильным качеством.
- Изготовление листового металла для прочных корпусов, блокирующих электромагнитные помехи
- 3D печать для быстрого создания прототипов и сложных внутренних форм.
- Обработка поверхности например, порошковая покраска, пескоструйная обработка и шлифовка.
Такой комплексный подход сокращает сроки выполнения заказов и устраняет пробелы в коммуникации. Контроль качества остается неизменным на всех этапах — от сырья до готовой продукции.
Сертифицированное качество для отрасли медицинских изделий.
Сертификация системы менеджмента качества
Сертификация демонстрирует реальную приверженность качеству. Компания NOBLE имеет сертификаты систем управления качеством, гарантирующие строгий контроль производственных процессов. Эти сертификаты требуют наличия письменных систем отслеживания, контроля рисков, проверок процессов и ведения документации. Диагностические лаборатории и производители оригинального оборудования уверены в том, что каждый корпус соответствует установленным стандартам. Система качества поддерживает одобрение FDA и других регулирующих органов.
Строгий контроль качества и отслеживаемость.
Каждая партия материала отслеживается от поставщика до готового изделия. К каждой партии смолы или металла прилагается сертификат анализа. Такое отслеживание крайне важно для ПЦР-аппаратов, используемых в клинических условиях. Компания применяет строгие системы контроля качества для выявления несоответствующих изделий. Проверки процесса обеспечивают повторяемость результатов на всех этапах производства. Эта документация упрощает сертификацию конечного медицинского изделия.
Как начать работу над проектом по созданию корпуса для вашего ПЦР-оборудования
Процесс анализа проектирования с учетом технологичности производства (DFM).
Процесс начинается с анализа проекта с учетом технологичности производства. Инженеры NOBLE изучают вашу CAD-модель на предмет возможных проблем. Они проверяют углы уклона, толщину стенок, расположение литников и пределы допусков. Этот анализ позволяет выявить проблемы до того, как вы потратите деньги на оснастку. Наша команда предоставляет полезные рекомендации по выбору материалов и технологического процесса. Клиенты получают четкие рекомендации, основанные на объеме производства и бюджете. Такая совместная работа на раннем этапе предотвращает дорогостоящие исправления в дальнейшем.
Обращение к инженерной команде для консультации по проекту.
Для начала проекта достаточно одного простого шага. Свяжитесь с инженерной командой NOBLE, предоставив свои проектные файлы и потребности. Наша команда вышлет вам подробную смету и производственный план. Они подберут оптимальный процесс для вашей ситуации. Независимо от того, нужен ли вам один прототип или серийное производство, NOBLE обеспечит все необходимое. Сочетание сертификатов, полного спектра услуг и инженерных знаний делает компанию надежным партнером в производстве корпусов для ПЦР-оборудования. Лаборатории и диагностические компании по всему миру полагаются на эту команду в вопросах производства надежных и соответствующих стандартам корпусов.
Выбор оптимального производственного процесса для корпуса ПЦР-оборудования зависит от объёма производства, точности, материала, контроля загрязнения и нормативных требований. Единого метода, подходящего для всех проектов, не существует. Начните с анализа материалов, с которыми работают лаборатории. Определите, что нуждается в защите: образец, пользователь или и то, и другое. Составьте план рабочего процесса и планировку помещения. Заранее подтвердите необходимость технического обслуживания и сертификации. Сравнивайте предложения только после того, как станет ясно, насколько подходит данное оборудование. Такой структурированный подход снижает риски. Опытный производственный партнёр обладает экспертными знаниями во всех процессах. Анализ «проектирование для производства» позволяет выявить проблемы до начала изготовления оснастки. Наша команда поможет вам выбрать оптимальный корпус для ПЦР-аппарата, соответствующий вашим потребностям. Свяжитесь с производственным партнёром сегодня, чтобы обсудить ваш проект по созданию корпуса для ПЦР-оборудования и получить экспертную консультацию по выбору правильного процесса.
FAQ
Какой производственный процесс является оптимальным для корпуса ПЦР-оборудования?
Единого универсального процесса для всех проектов не существует. Выбор метода зависит от объема производства. Для мелкосерийного производства подходят станки с ЧПУ или 3D-печать. Для крупносерийного производства необходимо литье под давлением. Изготовление изделий из листового металла хорошо подходит для несущих конструкций. Каждый метод предлагает свои преимущества для конкретных задач.
Как выбрать между обработкой на станках с ЧПУ и литьем под давлением?
Обработка на станках с ЧПУ лучше всего подходит для небольших объемов производства, менее нескольких сотен единиц. Она не требует инвестиций в оснастку. Литье под давлением требует дорогостоящих пресс-форм, но обеспечивает очень низкую себестоимость одной детали в больших масштабах. Перед выбором учитывайте общий бюджет проекта и сроки его выполнения.
Какие материалы лучше всего подходят для корпусов оборудования для ПЦР?
Композиты ABS/PC хорошо выдерживают высокие температуры и устойчивы к распространенным чистящим средствам. Поликарбонат обладает ударопрочностью, но требует тщательной формовки. PEEK устойчив к воздействию агрессивных химических веществ. Алюминий эффективно распределяет тепло. Нержавеющая сталь обеспечивает долговечность при частой стерилизации. Выбор материала зависит от ваших конкретных требований к термическим и химическим свойствам.
Как мне убедиться, что мой корпус для ПЦР-оборудования соответствует стандартам ISO 13485?
Сотрудничайте с сертифицированным производителем. Стандарт ISO 13485 требует документированного отслеживания материалов от поставщика до готового изделия. Ваш партнер должен предоставить сертификаты анализа для каждой партии материалов. Выбирайте поставщика с отлаженными системами управления качеством и процедурами отслеживания.
Каков типичный срок изготовления прототипа корпуса?
3D-печать позволяет изготавливать детали в течение нескольких дней после окончательного утверждения дизайна. Обработка на станках с ЧПУ занимает немного больше времени из-за программирования и настройки. Оба метода позволяют избежать недель, необходимых для изготовления пресс-форм для литья под давлением. Сроки изготовления прототипов зависят от сложности детали и требований к качеству поверхности.
Можно ли комбинировать различные производственные процессы?
Да. Многие производители используют гибридные подходы. Детали, изготовленные на станках с ЧПУ, устанавливаются внутри корпусов из листового металла. Крышки, изготовленные методом литья под давлением, защищают узел. Такая стратегия обеспечивает баланс между стоимостью, качеством и производительностью. Опытный производственный партнер сможет порекомендовать наилучшее сочетание для вашего проекта.
Как контроль загрязнения влияет на конструкцию корпуса ПЦР-оборудования?
Для ПЦР-оборудования необходимы гладкие, непористые поверхности. Такие поверхности устойчивы к загрязнению и легко чистятся. Бесшовная внутренняя конструкция исключает скопление частиц. Для обеспечения надлежащей интеграции в корпус необходимы HEPA-фильтрация и УФ-стерилизация. Выбор конструктивных решений напрямую влияет на точность диагностики в клинических лабораториях.
Какие сертификаты следует искать у производственного партнера?
Ищите производителей, имеющих сертификаты системы управления качеством и соответствующих применимым стандартам безопасности, таким как IEC 61010-2-101. Эти стандарты охватывают управление качеством и безопасность медицинских изделий. Сертифицированный партнер гарантирует беспроблемное получение разрешений регулирующих органов для вашего конечного продукта.







