
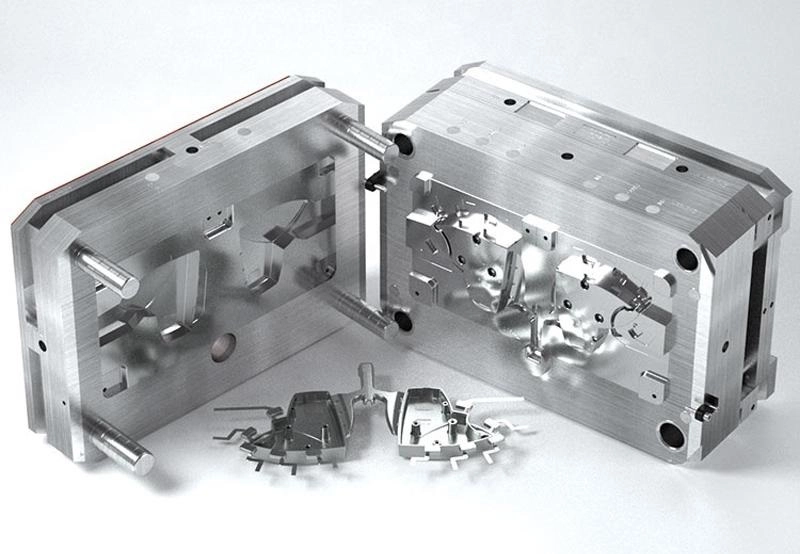
Введение: Что такое Быстрое прототипирование алюминия?
Если бы вам нужно было выбрать производственный процесс для изготовления деталей из алюминия методом быстрого прототипирования, какой бы вы выбрали?
Существует несколько методов изготовления этих деталей. Обработка на станках с ЧПУ позволяет придать деталям форму путем вырезания из цельной алюминиевой заготовки. Литье, включая вакуумное литье алюминия, предполагает заливку расплавленного металла в форму. Литье по выплавляемым моделям позволяет обрабатывать сложные формы и получать качественную поверхность . Литье под давлением подходит для крупносерийного производства. Гибридные процессы сочетают 3D-печать с механической обработкой.
Концепция довольно проста. Технология быстрого прототипирования из алюминия позволяет быстро изготавливать функциональные металлические детали. Проверка на этапе проектирования может быть проведена на ранней стадии. Соответственно, снижаются производственные риски. Полномасштабные пресс-формы изготавливаются только после того, как конструкция успешно проверена на практике с использованием реального металла. В этом и заключается ее ценность.
Распространенные процессы быстрого прототипирования из алюминия
CNC-обработка алюминия Прототипы (самый популярный метод)
Обработка на станках с ЧПУ осуществляется путем удаления материала. Вращающийся режущий инструмент следует по траектории, созданной на основе CAD-файла, для обработки заготовки до ее окончательной формы. Пресс-формы и приспособления не требуются — процесс основан исключительно на удалении металла.
К распространенным сплавам относятся 6061, 7075 и 2024. 6061 является основным материалом — он обладает высокой прочностью и коррозионной стойкостью. 7075 еще прочнее, но имеет худшую формуемость. Сплав 2024 обладает высокой усталостной прочностью и подходит для аэрокосмической промышленности. Выбор сплава зависит от функционального назначения прототипа.
Преимущества
Высокая точность — допуски могут составлять ±0.005 миллиметра. Быстрое выполнение заказа — измерения занимают дни, а не недели. Отсутствие затрат на оснастку означает низкие инвестиции в переналадку. Используются материалы производственного класса. Результаты испытаний могут быть непосредственно применены к готовой детали.
Ограничение
При этом образуются значительные отходы материала — стружка становится браком. Сложные внутренние структуры (такие как каналы охлаждения или полые поперечные сечения) невозможно создать, если конструкция не будет разделена на отдельные компоненты. Хотя электроэрозионная обработка (ЭЭО) может решить эту проблему, она увеличивает затраты.
Рекомендуемые области применения включают аэрокосмические кронштейны, электронные корпуса, крепежные элементы и механические компоненты. Этот метод подходит для любых деталей, требующих точных размеров и материалов производственного класса.
Обработка на станках с ЧПУ является эталоном для быстрого прототипирования из алюминия. Другие методы — литье, аддитивные технологии — конкурируют с ним. Но вакуумное литье алюминия позволяет обрабатывать сложные внутренние формы, недоступные для механической обработки. Именно здесь литье становится лучшим выбором. Компромисс заключается в стоимости оснастки и сроках выполнения заказа. Механическая обработка выигрывает для простых и точных деталей. Литье выигрывает для сложных форм, близких к окончательной обработке.
Вакуумное литье алюминия для мелкосерийного производства прототипов
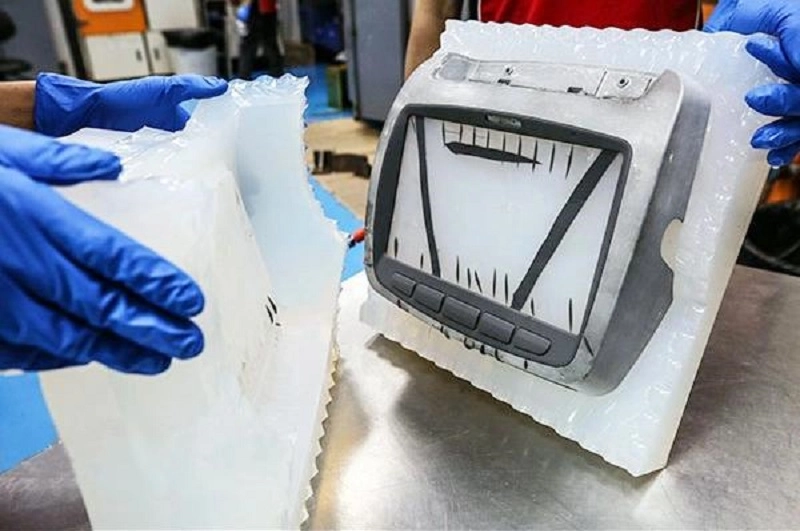
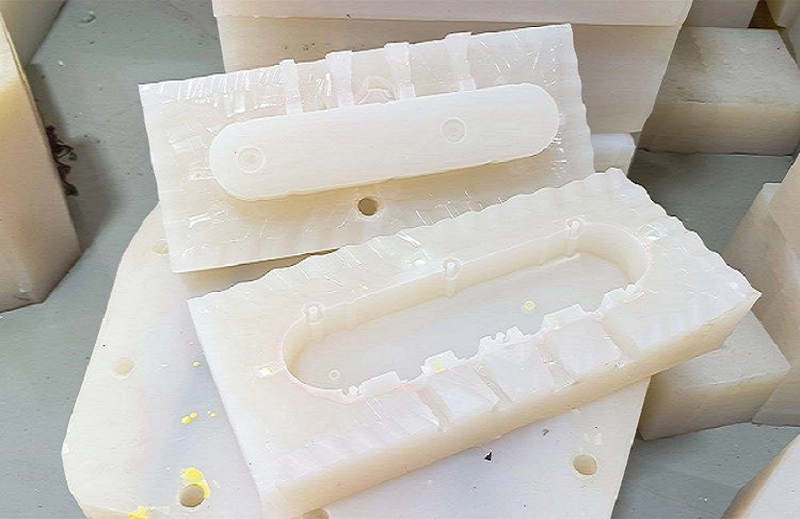
Вакуумное литье алюминия — это метод, используемый для изготовления прототипов и мелкосерийных деталей. Сначала создается силиконовая форма на основе мастер-формы. Затем форма помещается в вакуумную камеру, в которую впрыскивается жидкий материал. Вакуум втягивает материал во все детали, в результате чего получается готовая деталь, свободная от пузырьков и пустот, способная точно воспроизводить мелкие детали.
Ключевое отличие этого процесса от традиционных методов литья заключается в вакуумной среде. При гравитационном литье материал заполняется под действием силы тяжести; при литье под давлением материал поступает в форму под давлением; тогда как вакуумное литье удаляет захваченный воздух, препятствующий потоку материала. В результате этот процесс позволяет получать более мелкие детали, более гладкие поверхности и более однородные изделия.
Метод быстрого прототипирования из алюминия часто используется, поскольку он позволяет преодолеть разрыв между изготовлением единичной детали на 3D-принтере и массовым производством. Сроки выполнения короткие, стоимость умеренная, а результаты воспроизводимы.
Преимущества вакуумного литья алюминия для прототипов
- Снижение инвестиций в оснастку.
Силиконовые формы стоят значительно дешевле, чем стальные формы для литья под давлением или литья под давлением. Стальная форма может стоить десятки тысяч долларов, в то время как силиконовая форма стоит всего несколько тысяч долларов.
Для компаний, тестирующих концепции продуктов, это снижает финансовые риски. Если потребуются изменения в конструкции, затраты на замену пресс-формы будут минимальными; если тестирование продукта окажется неудачным, эти инвестиции не приведут к убыткам. Это обеспечивает гибкость на ранних этапах разработки.
- Ускоренные циклы разработки
По сравнению с использованием твердых форм, сроки изготовления короче. Формы могут быть изготовлены за несколько дней, что позволяет немедленно начать литье. Проверка конструкции происходит на несколько недель раньше, чем при использовании производственных форм.
Инженеры могут тестировать множество вариантов конструкции. Процесс от концепции до выхода на рынок ускоряется. Каждый вариант обеспечивает обратную связь в реальных условиях перед изготовлением окончательной пресс-формы.
- Превосходное воспроизведение сложных деталей.
Вакуумное литье алюминия позволяет материалу заполнять тонкие текстуры, мельчайшие детали и труднодоступные углы. Это обеспечивает глянцевую поверхность и превосходное воспроизведение мелких деталей.
Вакуумное литье алюминия подходит для создания моделей внешнего вида изделий, функциональных прототипов и демонстрационных образцов для заказчиков. Готовые изделия обладают изысканным внешним видом и на ощупь напоминают изделия массового производства. Тщательно отполированные прототипы производят совершенно иное впечатление на зрителей.
- Экономичность для небольших количеств
Обычно объем производства составляет от 5 до 100 единиц. Чаще всего это опытные партии или предсерийные образцы.
Для такого объема производства вакуумное литье алюминия оказывается более экономически выгодным, чем обработка на станках с ЧПУ. Хотя механическая обработка быстра для отдельных деталей, эффективность снижается при производстве множества деталей. Каждая заготовка требует отдельной настройки и времени цикла, тогда как литье позволяет осуществлять параллельное производство.
По сравнению с литьем под давлением, вакуумное литье алюминия обеспечивает большую гибкость на начальных этапах производства. Отсутствуют длительные сроки выполнения заказов, необходимость в дорогостоящих стальных формах и требования к минимальному объему заказа.
Ограничения вакуумного литья алюминия
- Ограниченный срок службы плесени
Силиконовые формы изнашиваются быстрее. На срок службы формы влияют сложность детали, материал отливки и сложность извлечения изделия из формы.
Как правило, каждая пресс-форма позволяет производить от двадцати до пятидесяти деталей. Для деталей простой формы некоторые пресс-формы могут производить до ста деталей. При превышении этого количества точность начинает снижаться. В этом случае пресс-форму необходимо заменить.
- Различия в свойствах материалов
Материалы, используемые для вакуумного литья, не всегда идентичны кованому алюминию промышленного класса. Хотя их механические свойства схожи, они не совсем одинаковы. Прочность и усталостная прочность ниже. Фактические характеристики зависят от выбора материала.
Проверка конструкции подходит для оценки сборки, функциональности и внешнего вида. В условиях высоких нагрузок могут потребоваться детали, изготовленные методом механической обработки или ковки. Литые материалы подходят для проверки, но не для серийного производства.
- Размерные и геометрические ограничения
Для крупных деталей требуется специализированное оборудование. Вакуумная камера ограничивает размер пресс-формы. Чрезвычайно тонкие стенки или сложные внутренние каналы создают проблемы. Материал должен заполнить полость пресс-формы до начала процесса отверждения. Для крупных деталей требуется большее расстояние потока, что увеличивает риск неполного заполнения.
Литье алюминия по выплавляемым моделям
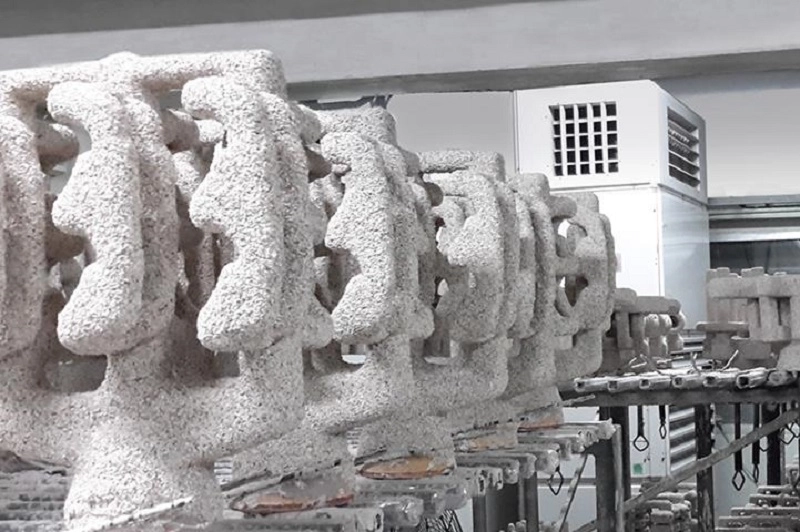
Процесс начинается с восковой модели. На восковую модель наносится керамическая суспензия. Восковая модель расплавляется, оставляя полую оболочку. В оболочку заливается расплавленный алюминий. Оболочка трескается и отслаивается, а деталь извлекается из формы.
Литье по выплавляемым моделям выбирается в тех случаях, когда форма детали слишком сложна для получения с помощью механической обработки. Примерами являются внутренние каналы, изогнутые поверхности и тонкостенные конструкции. Механическая обработка потребовала бы многократных переналадок и специализированных режущих инструментов, тогда как литье позволяет осуществлять формовку за один этап.
Преимущества
Это не только позволяет производить детали сложной формы, но и снижает требования к механической обработке, поскольку размеры деталей уже близки к окончательным размерам. Детали, близкие к окончательной форме, изготавливаются из тех же сплавов, что и в массовом производстве, а их механические свойства сопоставимы со свойствами кованых материалов.
Области применения
Промышленные компоненты, такие как корпуса насосов и клапанные блоки; автомобильные детали, такие как рабочие колеса турбокомпрессоров и рычаги подвески; и аэрокосмические компоненты, такие как несущие кронштейны и детали двигателя.
Литье по выплавляемым моделям занимает промежуточное положение в технологии быстрого прототипирования из алюминия. Оно обходится дороже, чем вакуумное литье алюминия, но дешевле, чем изготовление оснастки для литья под давлением . Оно позволяет работать при более высоких температурах и с деталями больших размеров. Это мост от прототипа к мелкосерийному производству.
Литье алюминия под давлением для перехода к производству
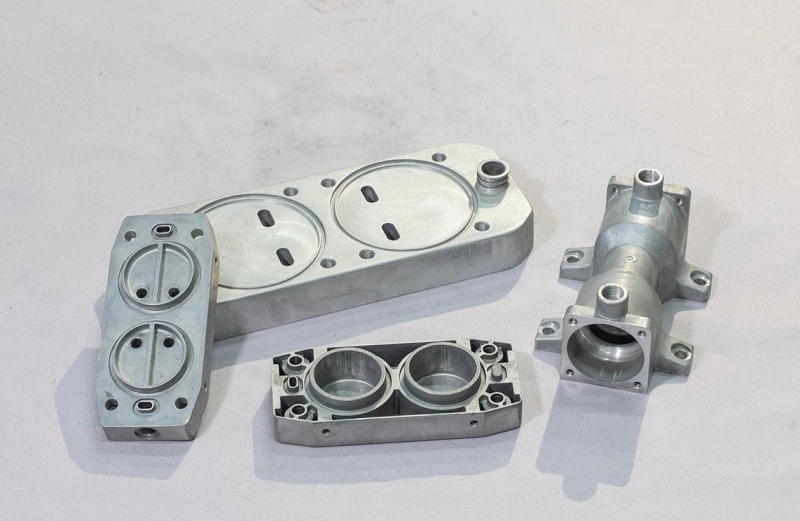
Литье под давлением — это крупносерийное производство. Расплавленный алюминий впрыскивается в стальную форму под давлением. Форма охлаждается водой. Время цикла составляет секунды. Процесс эффективен.
В ранних прототипах редко использовалось литье под давлением. Стоимость оснастки слишком высока. Стальные штампы стоят от десятков до сотен тысяч долларов. Срок изготовления составляет от нескольких недель до нескольких месяцев. Смена оснастки обходится дорого и занимает много времени.
Инвестиции становятся оправданными при больших объемах производства. Точка безубыточности варьируется. Обычно это происходит при объеме производства от пяти до десяти тысяч деталей в год. При меньшем объеме себестоимость одной детали не оправдывает затраты на оснастку.
Преимущества
Низкая себестоимость единицы продукции. Отличная воспроизводимость. Высокая производительность. Стабильное качество. Размерная стабильность. Минимальная постобработка.
При быстром прототипировании из алюминия литье под давлением обычно не используется. Прототип изготавливается с помощью механической обработки, вакуумного литья или литья по выплавляемым моделям. Производственный процесс разрабатывается отдельно. Переход к серийному производству происходит после утверждения проекта. Крупносерийная оснастка изготавливается только тогда, когда продукт готов к выходу на рынок. Это практичный путь. Сначала прототип. Производство — позже.
Быстрое прототипирование с использованием алюминия по сравнению с другими материалами
Выбор материала определяет прототип. Неправильный выбор приведет к неверным результатам испытаний. Правильный выбор обеспечит надежную проверку.
| Материал | Преимущества | Ограничения | Лучшие виды использования |
| алюминий | Легкий, достаточно прочный для функциональных испытаний, поддается механической обработке и литью, допускает термообработку и финишную обработку поверхности. | Более высокая стоимость материалов по сравнению с пластиком; требует квалифицированной подготовки для механической обработки или вакуумного литья алюминия. | Инженерные прототипы, требующие механических испытаний, термических циклов или проверки прочности конструкции. |
| Нержавеющая сталь | Очень прочный, обладает высокой прочностью и коррозионной стойкостью. | Более сложная в обработке, более тяжелый, более длительный цикл производства. | Применение в тяжелых условиях — инструменты, кронштейны, компоненты, подверженные высоким нагрузкам. |
| Пластик (АБС, ПК, нейлон) | Низкая стоимость, быстрое производство, простота обработки на станке или печати. | Ограниченная прочность и жесткость, плохие тепловые характеристики. | Внешние модели, эргономические исследования, прототипы с низкой нагрузкой |
| Композиты из углеродного волокна | Превосходное соотношение жесткости и веса, высокая прочность. | Дорогостоящая обработка, ограниченная простыми формами, длительные сроки выполнения. | Области применения: аэрокосмическая промышленность, спортивное оборудование, демонстрационные образцы конструкций. |
О компании NOBLE: Ваш партнер по комплексному быстрому прототипированию из алюминия.
Компания NOBLE предлагает комплексные решения для быстрого прототипирования из алюминия, уделяя первостепенное внимание проектированию и инженерной поддержке продукции.
Такой комплексный подход оптимизирует процесс разработки, снижает коммуникационные издержки и сокращает время выхода на рынок. Один поставщик охватывает всю цепочку поставок.
Комплексные производственные возможности
Мы занимаемся прототипированием отдельных компонентов, производим небольшие партии прецизионных деталей и поставляем полностью собранную продукцию. Наша команда выбирает наиболее подходящий производственный процесс для каждого проекта, находя баланс между целями по производительности, требованиями к качеству и ограничениями по стоимости.
Для быстрого прототипирования из алюминия основным методом является обработка на станках с ЧПУ. Для изделий со сложной геометрией и множеством деталей может использоваться вакуумное литье алюминия. Конкретный выбор зависит от типа детали и объема производства.
Сертифицированные системы управления качеством
Компания NOBLE работает в соответствии с международно признанными стандартами управления качеством, включая:
- ISO 9001: сертификация 2015 — обеспечение последовательного управления качеством, контроля процессов и непрерывного совершенствования во всех наших операциях.
- ISO 13485: сертификация 2016 — демонстрируя нашу способность соответствовать строгим требованиям к качеству и нормативным требованиям, предъявляемым к производству медицинских изделий.
Эти сертификаты отражают наше стремление поддерживать строгий контроль качества на всех этапах: от проектирования и производства до проверки и доставки.
Часто задаваемые вопросы о быстром прототипировании из алюминия
1. Что такое быстрое прототипирование из алюминия?
Быстрое изготовление функциональных металлических деталей. Механическая обработка производится из цельной заготовки. Литье предполагает заполнение форм расплавленным металлом. В обоих методах используется настоящий алюминий. Прототип ведет себя так же, как и серийная деталь. Результаты испытаний подтверждают его работоспособность.
2. Является ли обработка на станках с ЧПУ наилучшим методом для изготовления прототипов из алюминия?
Для небольших объемов производства — от одной до десяти деталей — ЧПУ-обработка часто является предпочтительным вариантом. Отсутствие затрат на оснастку. Быстрое выполнение заказа. Реальные свойства сплава. Для множества деталей со сложной геометрией конкурентоспособным становится литье, в том числе вакуумное литье алюминия. Метод зависит от детали и количества.
3. Сколько времени занимает изготовление алюминиевого прототипа?
Простые детали отгружаются за несколько дней. Сложные детали требуют недель. Механическая обработка быстрее для единичных деталей. Литье быстрее для многократных изготовлений из одной формы. Финишная обработка увеличивает время. Анодирование, покраска или полировка увеличивают срок выполнения заказа на несколько дней.
4. Можно ли анодировать алюминиевые прототипы?
Да. Анодирование повышает твердость поверхности. Оно улучшает коррозионную стойкость. Оно придает изделию законченный вид. Доступны прозрачные или цветные покрытия. Этот процесс является стандартным для сплавов 6061 и 7075. Прототипы могут соответствовать эстетике серийного производства.
5. Какой алюминиевый сплав лучше всего подходит для прототипов?
Сплав 6061 — это универсальный сплав. Обладает высокой прочностью, хорошей обрабатываемостью, хорошей коррозионной стойкостью и доступен повсеместно.
Сплав 7075 прочнее — используется в аэрокосмической отрасли и для деталей, подверженных высоким нагрузкам. Сложнее в обработке. Дороже.
Сталь 2024 обладает более высокой усталостной прочностью. Используется в конструкциях самолетов. Имеет более низкую коррозионную стойкость. Требует защитного покрытия.
Выбор зависит от требований к испытаниям. Наилучшая обрабатываемость у алюминия – у 6061. Максимальная прочность – у 7075. Для испытаний на усталость предпочтительнее 2024. Для быстрого прототипирования из алюминия по умолчанию используется 6061. Остальные – особые случаи.







