
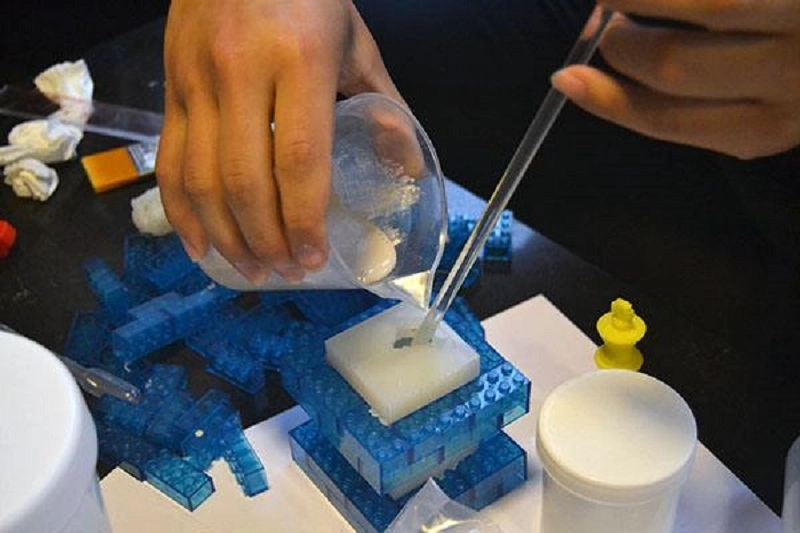
Вакуумное литье из силикона — распространенный современный процесс, подходящий для быстрого прототипирования и мелкосерийного производства. Детали быстро извлекаются из форм, имеют превосходную чистоту поверхности, а свойства материала соответствуют свойствам силикона массового производства.
Однако дефекты неизбежны — например, пузырьки воздуха, неполное заполнение, дефекты поверхности и деформация. Этот процесс относительно чувствителен; даже незначительные изменения в материалах, формах или уровне вакуума могут вызвать серьезные проблемы.
Распространенные дефекты в Вакуумное литье силикона
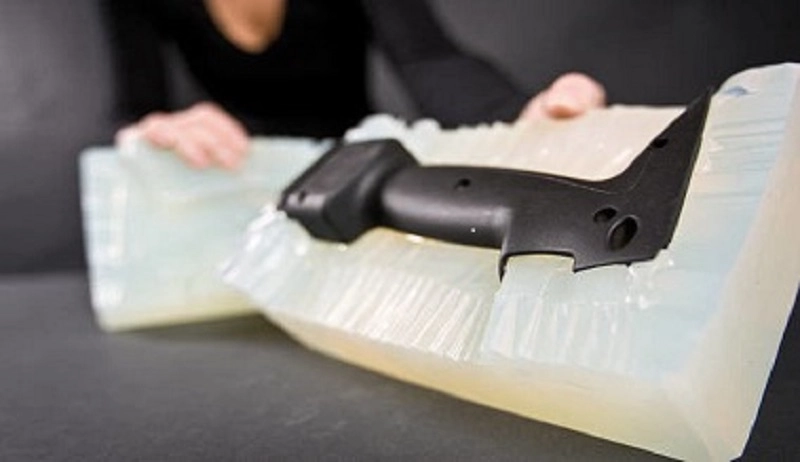
Вы когда-нибудь сталкивались с дефектами при вакуумном литье силиконовых заготовок? Например, пузырьки, шероховатость поверхности и облой. Каждый из этих дефектов может повлиять на внешний вид, размеры, механические свойства или эффективность производства. Понимание этих дефектов — первый шаг к их устранению.
Воздушные пузырьки (пустоты)
Захваченный воздух образует пустоты. Внутренние поры ослабляют прочность детали, а поверхностные микропоры ухудшают качество поверхности. Причин несколько: недостаточное дегазирование, недостаточное время выдержки в вакууме и неправильная конструкция вентиляционного канала пресс-формы.
Профилактические меры включают в себя надлежащую дегазацию. Смоле необходимо дать отстояться в течение достаточного времени под вакуумом. Форма должна быть оборудована вентиляционными каналами для выхода воздуха во время процесса заполнения смолой. Уровень вакуума должен соответствовать требованиям к материалу.
Короткие выстрелы
Когда вы открываете форму, вы обнаруживаете, что она не заполнена, деталь неполная, а детализация плохо воспроизведена. Причина проста. Это может быть связано с чрезмерной вязкостью смолы или недостаточным количеством введенного материала. В качестве альтернативы, смесь могла начать затвердевать до того, как полость была полностью заполнена.
Для решения проблемы неполного заполнения требуется корректировка процесса. Увеличьте объем материала. Снизьте вязкость смолы путем предварительного нагрева. Сократите интервал времени между смешиванием и впрыскиванием.
Облой
Вдоль линии разъема вытекает тонкий слой смолы. Края детали неровные, присутствует избыток облоя. Износ пресс-формы может вызвать протечку. Несоосность может привести к переливу смолы. Чрезмерное давление впрыска может вызвать перелив смолы.
Облой — это признак того, что вашей пресс-форме требуется техническое обслуживание. Необходимо проверить соосность. Давление впрыска должно соответствовать материалу и геометрии.
коробления
Детали деформируются после извлечения из формы. Наиболее уязвимы большие тонкие участки. Плоские компоненты скручиваются. Длинные детали выгибаются. Причиной является неравномерное отверждение или напряжение при охлаждении. Один участок отверждается быстрее другого. Внутреннее напряжение вытягивает деталь из формы.
Профилактика направлена на обеспечение равномерного отверждения. Отрегулируйте температуру печи. Обеспечьте равномерное распределение тепла. Измените геометрию детали, чтобы уменьшить переходы от толстого слоя к тонкому.
Дефекты поверхности
Царапины. Неровности. Шероховатости. Поверхность не гладкая. Мастер-модель может иметь дефекты. Поверхность формы может быть повреждена. Сама смола может образовывать шероховатую поверхность.
Решение заключается в контроле качества на каждом этапе. Проверяйте мастер-модель. Защищайте поверхность пресс-формы. Контролируйте состояние смолы.
Размерная неточность
Детали выходят за пределы допустимых отклонений. Отверстия не совпадают. Соединения не обеспечивают герметичность. Проблема вызвана тремя факторами: усадкой силиконовой формы, усадкой смолы и изменениями температуры во время отверждения.
Для компенсации необходимы эмпирические данные. Измерьте усадку в форме и смоле. Соответственно скорректируйте размеры мастер-модели. Контролируйте температуру отверждения.
Неполное излечение
Детали остаются мягкими. Они липкие. Им не хватает механической прочности. Причина проста: смола не полностью сшилась. Неправильное соотношение компонентов смеси. Недостаточное перемешивание. Плохие условия отверждения. Загрязнение разделительными составами для пресс-форм.
Решение заключается в соблюдении технологической дисциплины. Проверьте соотношение смол. Увеличьте время смешивания. Поддерживайте температуру в печи. Очищайте форму между циклами.
Изменение цвета
Детали из одной партии выглядят по-разному. Одна светлая, другая тёмная. Неравномерность смешивания пигментов. Партии смолы различаются. Условия отверждения влияют на цвет.
Стандартизация работает. Используйте предварительно взвешенные пакеты с пигментами. Откалибруйте смесительное оборудование. Контролируйте цикл отверждения.
Эти восемь дефектов охватывают большинство проблем, возникающих при вакуумном литье силиконов. У каждого есть причина. У каждого есть решение. В следующем разделе показано, как реализовать эти решения.
Причины дефектов вакуумного литья
Дефекты — всего лишь симптомы; истинные причины лежат на более глубоком уровне. Если решать только поверхностные проблемы, они всплывут снова; только выявив первопричину, можно полностью решить проблему. Следующие пять категорий охватывают большинство причин отказов при вакуумном литье из силикона.
Существенные вопросы
Смола играет ключевую роль во всем процессе. Использование смолы низкого качества приведет к получению деталей ненадлежащего качества.
Прошедшая термическую обработку смола утратила свою реакционную способность, что приводит к неполному отверждению и размягчению деталей.
Неправильные пропорции смешивания могут привести к стехиометрическому дисбалансу. Слишком много основы сделает детали липкими; слишком много отвердителя сделает их хрупкими.
Загрязнение влагой происходит из-за влажной среды хранения. Вода вступает в реакцию со смолой, образуя пузырьки, которые ухудшают механические свойства.
Неправильные условия хранения — высокие температуры, воздействие света и воздуха — могут ухудшить свойства материала еще до того, как он попадет в форму.
Несовместимость материалов может привести к расслоению или нарушению сцепления между слоями или вставками.
Первый шаг — осмотр материала. Если смола низкого качества, ничто другое не поможет.
Проблемы проектирования пресс-форм
Форма пресс-формы определяет форму детали. Неправильная конструкция неизбежно приведет к низкому качеству детали.
Расположение литникового канала определяет поток расплавленного материала. Неправильное расположение литникового канала может вызвать турбулентность. Турбулентность приводит к захвату воздуха и образованию воздушных карманов.
Недостаточная вентиляция препятствует выходу воздуха. Сжатый воздух, не имеющий возможности выйти, приводит к образованию продувочных отверстий в детали.
Неправильная конструкция линии разъема может привести к образованию облоя или разрыву детали при извлечении из формы.
Неправильная конструкция пресс-формы может препятствовать равномерному растеканию смолы, что приводит к недостаточному заполнению и, как следствие, к деформации детали.
Пресс-форма — это производственный инструмент, и её конструкция должна соответствовать технологическим требованиям.
Ошибки параметров процесса
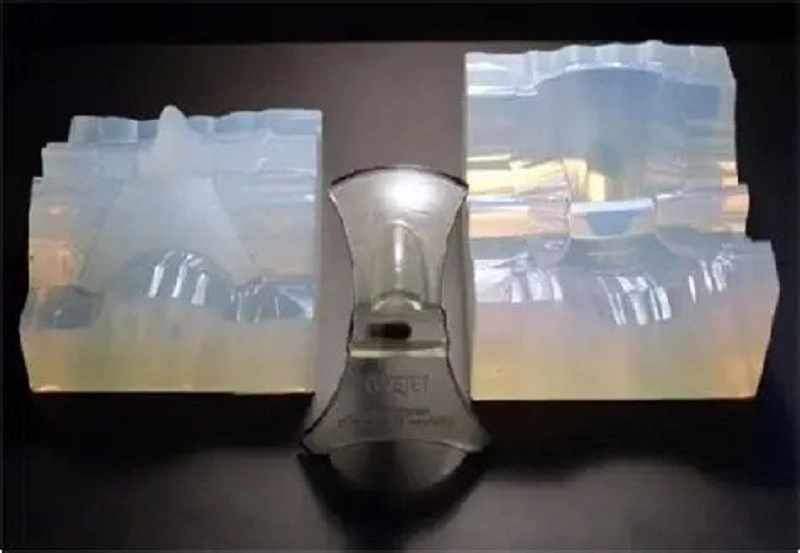
Аппарат работает строго в соответствии с инструкциями; неправильные настройки приведут к неправильным результатам.
Слишком низкий уровень вакуума? Воздух, попавший в смолу, образует пузырьки.
Слишком высокая скорость заливки? Турбулентность задерживает воздух. Слишком низкая скорость заливки. Смола затвердевает до заполнения формы.
Если температура отверждения слишком низкая, реакция будет неполной; если слишком высокая, это приведет к пригоранию детали.
Если время отверждения слишком короткое, деталь не затвердеет в достаточной степени; если оно слишком длинное, форма придет в негодность.
Если деталь извлечь из формы слишком рано, она порвется; если слишком поздно, она прилипнет к форме.
Для каждого параметра существует оптимальный диапазон. Пока он остается в пределах этого диапазона, качество детали будет удовлетворительным; как только он выходит за его пределы, возникают дефекты.
Ошибки оператора
Процесс вакуумного литья силиконовых матриц может быть автоматизирован, но роль оператора по-прежнему очень важна.
Если ручные операции выполняются непоследовательно, станок каждый раз запускается из разных условий. В результате конечные детали будут нестабильными.
Если количество смолы будет отмерено неточно, соотношение компонентов в смеси будет неправильным, и результат отверждения не будет соответствовать ожиданиям.
Если смола плохо перемешана, часть неперемешанной смолы останется на дне емкости. Эта неперемешанная смола затем попадет в форму, и деталь не затвердеет должным образом.
К распространённым ошибкам при обращении с инструментами относятся загрязнение кожным жиром, использование слишком большого количества разделительного состава для пресс-форм и случайное падение инструментов.
Лучший способ избежать этих проблем — это надлежащее обучение, стандартные рабочие процедуры и тщательный контроль.
Плесень износа
Силиконовые формы являются расходными материалами. Каждый цикл литья вызывает некоторый износ.
Первым признаком является вспышка. Линия разъема начинает изнашиваться, и смола начинает вытекать из формы. Затем появляются изменения размеров. Форма размягчается и начинает растягиваться. Критические размеры начинают меняться.
По мере износа поверхности пресс-формы поверхность детали становится более шероховатой, и постепенно теряются мелкие детали. Также снижается однородность деталей. Первые несколько деталей обычно получаются качественными, но последние могут стать браком.
Чтобы избежать этих проблем, отслеживайте срок службы пресс-формы и заменяйте ее в нужное время. Не используйте пресс-форму после истечения срока ее службы.
Эти пять категорий охватывают основные причины дефектов при вакуумном литье силиконов. Систематическое выявление и решение этих проблем позволяет снизить количество дефектов, повысить выход годной продукции и обеспечить более бесперебойную работу производства.
Как предотвратить дефекты при вакуумном литье из силикона
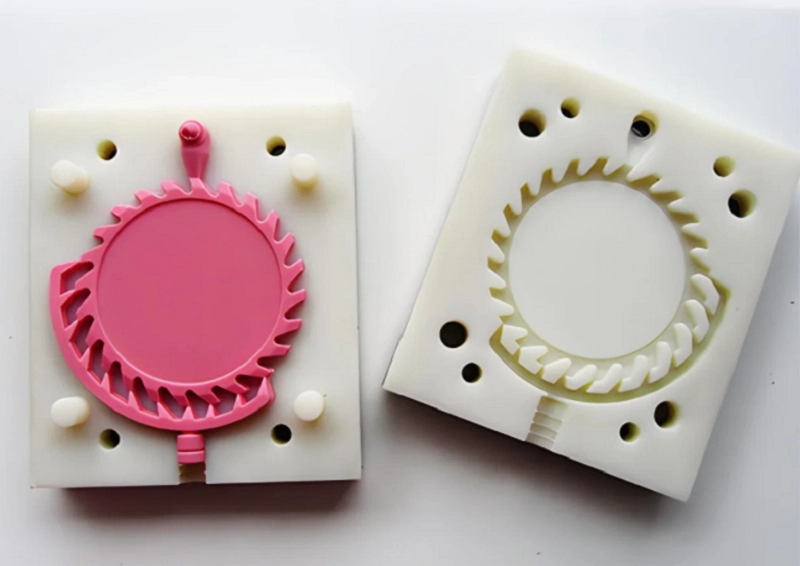
Профилактика обходится гораздо дешевле, чем переделка. Систематическое устранение первопричин дефектов позволяет повысить выход годной продукции. Следующие девять разделов посвящены практическим методам, доказавшим свою эффективность в вакуумном литье силиконов.
Улучшить качество основного шаблона
Эталонная модель определяет всё. Качество её поверхности становится качеством поверхности готовой детали, а точность размеров определяет окончательные допуски. Некачественная эталонная модель всегда приводит к некачественным деталям.
Тщательно завершите создание основного рисунка. Отшлифуйте и отполируйте поверхность, чтобы удалить все царапины.
Тщательно очистите мастер-модель. Пыль и отпечатки пальцев могут перенестись на силиконовую форму, и форма перенесет эти дефекты на каждую отлитую деталь.
Проверьте точность размеров. Измерьте ключевые элементы и убедитесь, что эталонный шаблон соответствует требованиям проекта. Это первый контрольный пункт качества в производственном процессе. Не игнорируйте его.
Оптимизировать Дизайн пресс-форм
Пресс-форма — это основа всего процесса. Хорошо спроектированная пресс-форма упрощает производство, в то время как плохо спроектированная приведет к повторяющимся дефектам.
Разместите затворы в правильных местах, чтобы смола текла плавно и не создавала турбулентности, которая может привести к образованию пузырьков.
Предусмотрите достаточное количество вентиляционных отверстий. Воздух должен беспрепятственно выходить по мере заполнения формы смолой. Плохая вентиляция или заблокированные вентиляционные отверстия приведут к задержке воздуха, образованию пустот и пузырьков воздуха.
Тщательно продумайте линию разъема. Неправильное расположение линии разъема может привести к образованию облоя и затруднить извлечение изделия из формы.
Удачная конструкция формы следует естественному течению смолы, а не заставляет её двигаться против течения.
Правильно подготовьте смолу.
Подготовка смолы — ключевой этап для обеспечения стабильных результатов производства.
Для точных измерений используйте весы. Строго соблюдайте правильное соотношение компонентов смеси.
Тщательно перемешайте. Соскребите со стенок и дна емкости все материалы, чтобы убедиться, что они равномерно перемешаны. Некачественное перемешивание может привести к тому, что некоторые участки останутся незатвердевшими.
Проведите вакуумную дегазацию. Поддерживайте вакуум в смоле достаточно долго, чтобы удалить растворенный воздух. Удаления пузырьков на поверхности недостаточно. Необходимо также удалить пузырьки воздуха внутри смолы.
Обращайтесь с материалами осторожно. Загрязнение маслом, влагой или старой смолой может повредить всю партию.
Контроль вакуумных условий
Вакуум используется не только для дегазации, но и для того, чтобы помочь смоле заполнить форму.
Установите правильный уровень вакуума. Если вакуум слишком низкий, воздух останется внутри. Если он слишком высокий, смола может закипеть, что приведет к появлению новых дефектов.
Контролируйте время вакуумирования. Смола должна оставаться под вакуумом как во время дегазации, так и во время заливки. Форма должна быть полностью вакуумирована до того, как в нее будет залита смола.
Поддерживайте надлежащие условия отверждения.
В процессе отверждения жидкая смола превращается в твердые детали. Если условия не контролируются должным образом, детали могут не отвердеть полностью или деформироваться.
Контролируйте температуру в печи. Разница температур всего в несколько градусов может изменить скорость отверждения. Неравномерная температура внутри печи может привести к нестабильному качеству деталей.
Установите правильное время отверждения. Недостаточно отвержденные детали будут мягкими и слабыми, а переотвержденные могут стать хрупкими.
Следите за условиями окружающей среды. Влажность и циркуляция воздуха могут повлиять на результат отвердевания.
Обращайтесь с силиконовыми формами осторожно.
Силиконовые формы относительно хрупкие. Неправильное использование ускорит износ форм.
Аккуратно извлеките деталь из формы. Не прилагайте чрезмерных усилий. Используйте давление воздуха или осторожно отделите деталь от формы.
Избегайте использования абразивных инструментов для очистки формы. Жесткие методы очистки могут повредить поверхность полости формы.
Храните формы в горизонтальном и чистом положении. Защищайте их от света, высоких температур и давления.
Регулярно осматривайте пресс-формы. Проверяйте наличие разрывов, изношенных линий разъема и признаков старения поверхности. Замените пресс-форму до того, как она начнет производить дефектные детали.
Проектирование деталей с учетом технологичности производства.
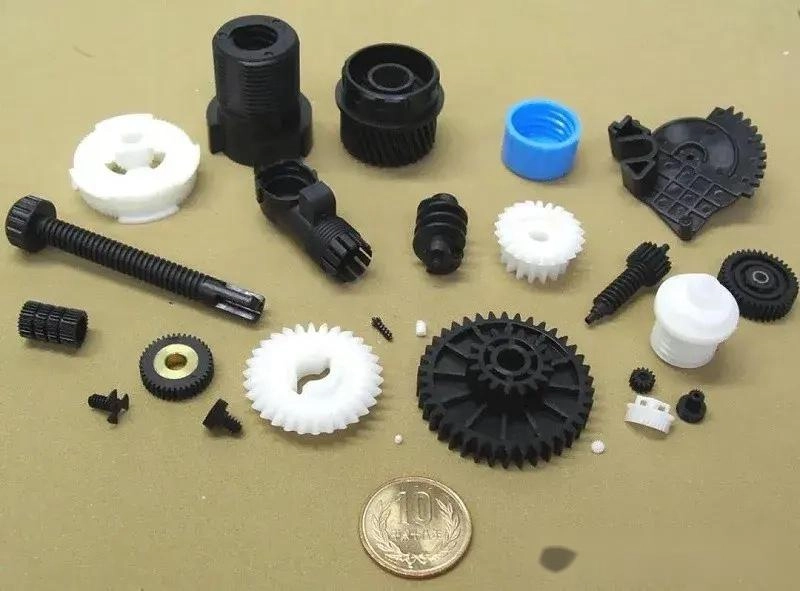
Необходимо поддерживать равномерную толщину стенок. Толстые участки могут давать неравномерную усадку, а тонкие — плохо заполняться.
Уменьшите подрезы. Глубокие подрезы увеличивают нагрузку на форму при извлечении из нее и могут привести к повреждениям.
Добавьте закругленные углы. Острые углы создают точки напряжения и могут задерживать воздух.
Улучшите пути потока смолы. Смола должна достигать каждой детали полости. Конструкция не должна препятствовать потоку смолы.
Стандартизировать операционные процедуры
Документируйте каждый этап, включая подготовку смолы, дегазацию, заливку, отверждение, извлечение из формы и проверку качества.
Машинисты поездов. Все должны следовать одним и тем же процедурам эксплуатации. Различия в методах работы могут привести к колебаниям качества деталей.
Используйте управление технологическим процессом. Установите параметры процесса, постоянно отслеживайте их и вносите корректировки при их изменении.
Проведение плановых проверок качества
Проверка помогает выявить проблемы на ранней стадии. Чем раньше обнаружена проблема, тем легче ее устранить.
| Визуальный осмотр | Дефекты поверхности, такие как трещины, ямки, заусенцы и различия в цвете, обычно можно увидеть непосредственно. |
| Измерение размеров | Критические параметры должны оставаться в пределах допустимых отклонений. |
| Сравнение веса | Детали с внутренними пустотами весят меньше, чем сплошные детали. |
| Тестирование сборки | Детали должны правильно подходить друг к другу. Если это не так, это может указывать на изменение в процессе. |
| Функциональное тестирование | Детали должны соответствовать реальным условиям эксплуатации и быть протестированы в ожидаемых условиях. |
Эти девять методов предотвращения дефектов охватывают весь процесс вакуумного литья силиконов. Систематическое их применение позволит снизить процент брака, повысить выход годной продукции и сделать производство более стабильным и предсказуемым.
Сотрудничайте с NOBLE в области решений для вакуумного литья силикона.
Компания NOBLE специализируется на обработке металла и пластмасс. Наша работа заключается не просто в изготовлении деталей, а в предоставлении комплексных решений. Клиенты, которым необходимы надежные и высококачественные компоненты и узлы, выбирают именно нас.
Мы поддерживаем проекты с самых ранних этапов, включая разработку дизайна, создание прототипов, производство, отделку и сборку. Все процессы могут быть выполнены под одной крышей.
Наш инженерный опыт, передовые технологические возможности и строгий контроль качества обеспечивают целостность всего процесса. Компания NOBLE помогает клиентам эффективно превращать идеи в готовую к производству продукцию.
Комплексные производственные возможности от проектирования до сборки.
Один поставщик может взять на себя всю производственную цепочку, устраняя необходимость координации действий нескольких производственных партнеров.
Поддержка в проектировании и инженерная помощь помогают оптимизировать конструкцию изделий, улучшить технологичность производства и предоставляют рекомендации по выбору материалов, повышая эффективность производства.
Разработка прототипов позволяет быстро проводить проверку. Перед переходом к полномасштабному производству можно использовать решения для мелкосерийного производства, чтобы протестировать и улучшить конструкцию.
Обработка металла включает в себя обработку на станках с ЧПУ , изготовление изделий из листового металла и финишную обработку поверхности. Эти возможности позволяют создавать сложные конструкции и обеспечивать жесткие допуски.
Обработка пластмасс включает в себя множество производственных технологий, в том числе вакуумное литье силикона и литье под давлением . Выбор подходящего метода производства пластмассы зависит от области применения продукта.
Дополнительная обработка поверхности и вторичная обработка позволяют еще больше улучшить внешний вид и эксплуатационные характеристики изделия, включая нанесение покрытий, текстурирование и другие операции постобработки.
Сборка и интеграция готового продукта обеспечивают полную поставку. Речь идёт не только об отдельных деталях, но и о готовых к использованию узлах.
Система управления качеством сертифицирована в соответствии с международными стандартами.
Стандарт ISO 9001:2015 демонстрирует наличие последовательной системы управления качеством, включающей контроль процессов, непрерывное совершенствование и управление удовлетворенностью клиентов.
Стандарт ISO 13485:2016 поддерживает производство медицинских изделий, обеспечивая контролируемые процессы, документацию, отслеживаемость и строгие требования к качеству.
Эти сертификаты определяют стандарты ежедневной работы компании NOBLE. Клиенты из требовательных отраслей полагаются на эти системы для надежного обеспечения качества.
FAQ
Сколько деталей обычно может изготовить силиконовая форма?
Обычно из одной силиконовой формы изготавливается от 20 до 30 деталей. Из простых деталей может быть изготовлено около 40 штук. Сложные конструкции или детали, которые вызывают больший износ при извлечении из формы, быстрее сокращают срок службы формы.
Срок службы пресс-формы также зависит от температуры смолы, условий отверждения и методов обращения с ней. Отслеживайте состояние пресс-формы и заменяйте ее до того, как дефекты станут частыми.
Что вызывает образование пузырьков при вакуумном литье?
Пузырьки обычно образуются из-за недостаточной дегазации. Смола должна находиться под вакуумом достаточно долго, чтобы удалить растворенный воздух.
Еще одной распространенной причиной является попадание воздуха внутрь формы. Плохая вентиляция препятствует выходу воздуха. Неправильные методы заливки также могут привести к попаданию воздуха во время переноса смолы.
Можно ли отремонтировать деформированные детали, изготовленные методом вакуумного литья?
Некоторые деформированные детали можно отремонтировать. Незначительные искажения можно исправить с помощью контролируемого нагрева и соответствующих приспособлений.
Однако детали со сложными изгибами или сильной деформацией обычно не подлежат ремонту. Профилактика лучше ремонта. Контролируйте температуру отверждения и избегайте резких переходов между толстыми и тонкими участками.
Насколько точна технология вакуумного литья силикона?
Типичные допуски по размерам составляют от ±0.10 мм до ±0.30 мм. Качество мастер-модели определяет максимально достижимую точность. Усадка смолы вызывает изменение размеров, а износ пресс-формы со временем увеличивает допуски.
Почему силиконовые формы изнашиваются?
Силиконовые формы постепенно разрушаются из-за множества факторов.
Повторяющиеся циклы литья вызывают механическую усталость. Напряжение при извлечении из формы может повредить поверхность полости формы. Химические вещества в смоле могут постепенно влиять на свойства силикона, а высокие температуры могут ускорить старение формы.







