
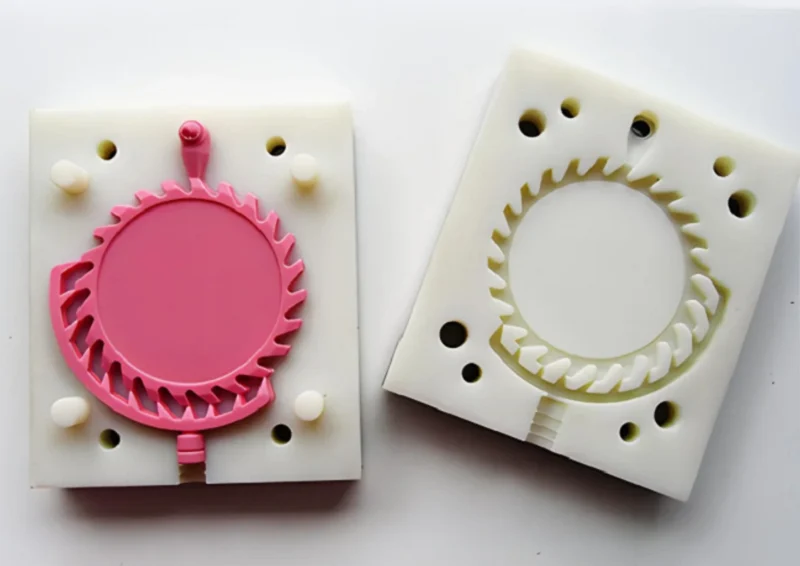
Вакуумное литье из силикона — это метод изготовления небольших партий пластиковых деталей. Мастер-модель помещается в коробку. На нее заливается жидкий силикон. Силикон затвердевает, образуя гибкую форму. Мастер-модель извлекается. Внутрь заливается смола. Вакуум вытягивает воздух. Деталь затвердевает. Вы получаете копию.
Этот процесс широко используется в прототипировании и мелкосерийном производстве. Почему? Потому что он быстрый — пресс-формы можно изготовить всего за несколько дней. Он недорогой — такие пресс-формы стоят дешевле, чем стальные. И качество высокое — внешний вид и тактильные ощущения от конечного продукта неотличимы от деталей, изготовленных методом литья под давлением в массовом производстве.
В этом руководстве описан весь процесс. Вы узнаете, когда следует использовать вакуумное литье из силикона, а когда лучше выбрать другие методы.
Определение вакуумного литья силикона
Вакуумное литье из силикона использует гибкую силиконовую форму для изготовления пластиковых деталей. Мастер-модель — обычно напечатанная на 3D-принтере или изготовленная механическим способом — помещается в контейнер. Вокруг нее заливается жидкий силикон. Силикон затвердевает. Мастер-модель удаляется. Полученная полость представляет собой точную копию оригинала.
Материал для литья другой. Смола — полиуретан, эпоксидная смола или аналогичный материал — заливается в силиконовую форму. Вакуум откачивает воздух. Смола затвердевает. Деталь извлекается. Силикон деформируется. Подрезы отделяются без повреждений.
Это различие имеет решающее значение. Форма изготовлена из силикона. Гибкая. Мягкая. Она делает возможным литье. Материал для отливки — жесткий пластик. Твердый. Прочный. Два разных материала. Две разные функции. Один процесс их объединяет.
Это основа вакуумного литья из силикона. Гибкая форма для жестких деталей. Ограниченное количество. Высокая точность. Быстрая обработка заказа.
Процесс вакуумного литья силикона: пошаговое описание
Шаг 1. Создание мастер-модели
Мастер-модель — это отправная точка. Каждая отлитая деталь является её копией. Несовершенства мастер-модели проявляются на каждой копии. Царапины, шероховатости, погрешности размеров — всё переносится напрямую.
Обычно мастер-модель изготавливается методом 3D-печати или на станках с ЧПУ. SLA-печать обеспечивает гладкую поверхность. Обработка на станках с ЧПУ гарантирует жесткие допуски. Выбор зависит от требований к детали. Мастер-модель должна выдержать заливку силикона. Она должна оставаться в жидкости. Она должна удаляться. Она не должна деформироваться.
Шаг 2: Изготовление силиконовой формы
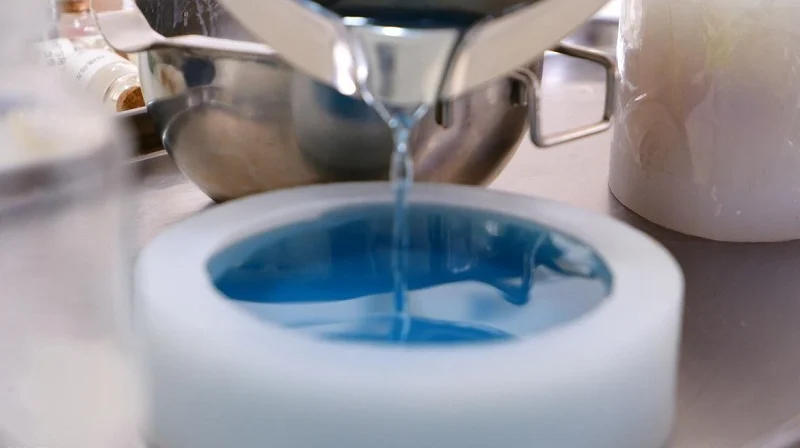
Жидкий силикон заливается вокруг мастер-модели. Он заполняет все подрезы. Он воспроизводит каждую деталь поверхности. После затвердевания мастер-модель извлекается. Полость представляет собой негатив оригинала.
Материал формы имеет значение. Твердость по Шору определяет гибкость. Более мягкая форма легко извлекает сложные подрезы. Более твердая форма обеспечивает более жесткие допуски. Силикон должен противостоять литьевой смоле. Он не должен набухать или разрушаться после многократных заливок.
Шаг 3: Вакуумная дегазация и литье из смолы.
Смола перемешивается. В жидкости задерживаются пузырьки воздуха. Вакуумная камера удаляет их. Смола становится плотной и прозрачной.
Затем смола заливается в силиконовую форму. Камера закрывается. Вакуум снова создается. Смола заполняет каждую полость. Никакого воздуха. Никаких пустот. Вакуумное литье из силикона зависит от этого этапа для получения стабильных результатов.
Шаг 4: Затвердевание и демонтаж
Смола затвердевает при комнатной температуре или в низкотемпературной печи. Время затвердевания зависит от используемой смоляной системы. Более быстрое затвердевание сопровождается выделением тепла. Более медленное затвердевание уменьшает усадку.
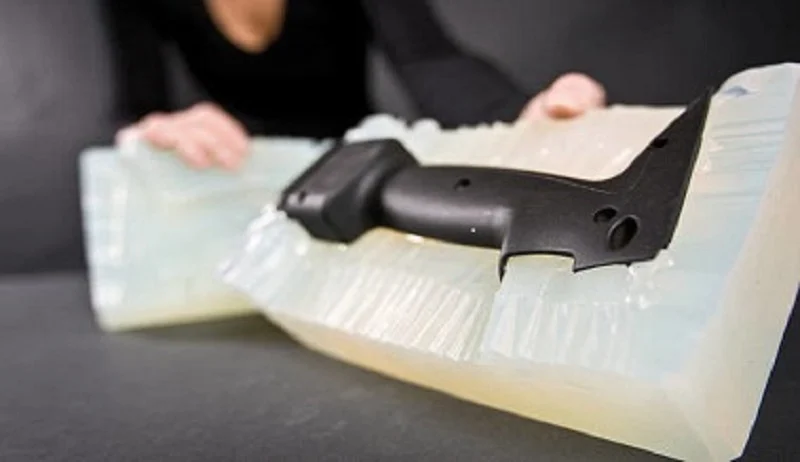
Извлечение из формы — это кропотливая работа. Силикон эластичный. Деталь легко отделяется. Никакого усилия. Никакого поддевания. Форма остается целой. Ее можно использовать снова. Правильное извлечение из формы продлевает срок ее службы. Порванную форму отремонтировать невозможно.
Шаг 5: Постобработка и Качество финишной обработки
Отлитая деталь — это не окончательный вариант. Излишки материала в месте заливки необходимо удалить. Дефекты поверхности требуют шлифовки или полировки. Затем наносится краска и текстура.
Некоторые детали требуют дополнительных операций. Нарезание резьбы в отверстиях. Вставка вставок. Покраска поверхностей. Этап постобработки доводит деталь до ее окончательной формы и функциональности.
Эти пять этапов определяют технологический процесс вакуумного литья силикона. Каждый этап влияет на следующий. Мастер-модель определяет деталь. Форма определяет детализацию. Вакуум определяет плотность. Постобработка определяет финишную обработку. Все пять этапов должны быть выполнены правильно.
Материалы, используемые при вакуумном литье силикона
Силиконовая резина для Изготовление пресс-форм
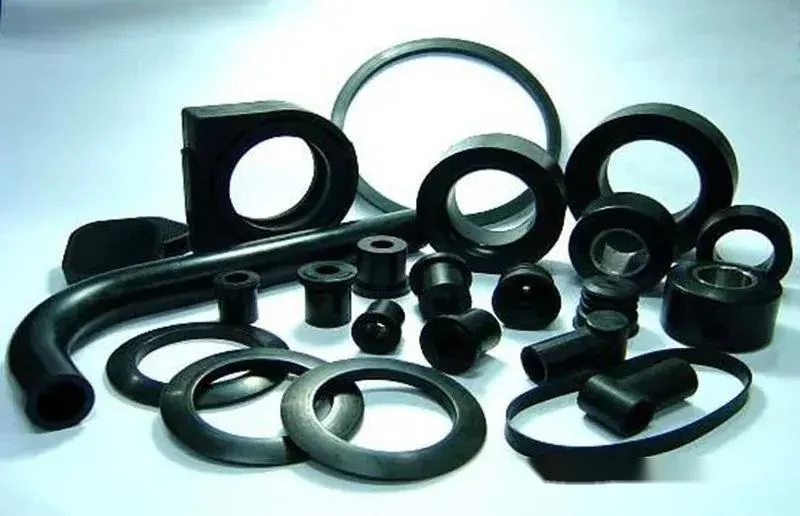
Материал формы — силикон. Он гибкий. Прочный. Он позволяет точно воспроизвести мелкие детали поверхности. Он позволяет извлекать поднутрения без повреждений.
Не все силиконовые каучуки одинаковы. Твердость по Шору варьируется от мягкой (A20) до твердой (A60). Более мягкая форма подходит для сложных подрезов. Более жесткая форма обеспечивает более жесткие размеры. Выбор зависит от геометрии детали. Силикон также должен быть устойчив к литьевой смоле. Некоторые смолы разъедают форму. Неподходящий силикон разрушается после нескольких заливок.
Полиуретановые литьевые смолы
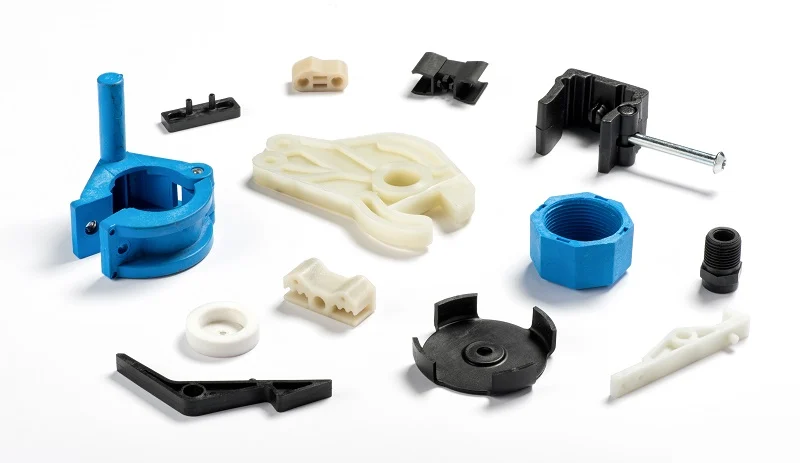
В качестве литьевой смолы используется полиуретан. Это двухкомпонентная система. Смешайте компоненты. Залейте. Она затвердеет. Механические свойства определяются составом.
Смолы, подобные АБС-пластику, имитируют АБС-пластик, полученный методом литья под давлением. Жесткие. Прочные. Обладают хорошей ударопрочностью.
Полипропиленовые смолы имитируют полипропилен. Полугибкие. Химически стойкие. Подходят для шарнирных соединений.
Поликарбонатные смолы имитируют свойства поликарбоната. Обладают высокой прочностью. Отличаются высокой термостойкостью. Подходят для конструкционных элементов.
Резиноподобные смолы мягкие. Гибкие. Имитируют термоэластопласты или силикон. Используются для прокладок, рукояток и уплотнений.
Прозрачные смолы — это прозрачные материалы. Оптическая прозрачность варьируется. Некоторые из них кристально чистые, другие имеют легкий желтоватый оттенок. Они используются для изготовления линз и световодов.
Огнестойкие материалы соответствуют классу огнестойкости UL 94 V-0. Используются в электротехнике и автомобилестроении.
Характеристики детали зависят от типа смолы. Выберите подходящую смолу для вашего проекта вакуумного литья из силикона.
Варианты окраски и текстуры поверхности
Добавьте краситель в смолу перед заливкой. Цвет равномерно распределится по всей детали, что исключает необходимость покраски.
Текстура поверхности создается на основе прототипа. Силикон позволяет точно воспроизвести эту текстуру. Матовые и глянцевые поверхности, а также текстурированные узоры инженерного класса могут быть полностью перенесены на отлитую деталь. Деталь выглядит точно так же, как серийно выпускаемый компонент. В этом и заключается истинная ценность вакуумного литья из силикона. Это не просто прототип, а предсерийный образец. Его внешний вид и тактильные ощущения неотличимы от конечного продукта.
Преимущества вакуумного литья из силикона
Низкая стоимость оснастки
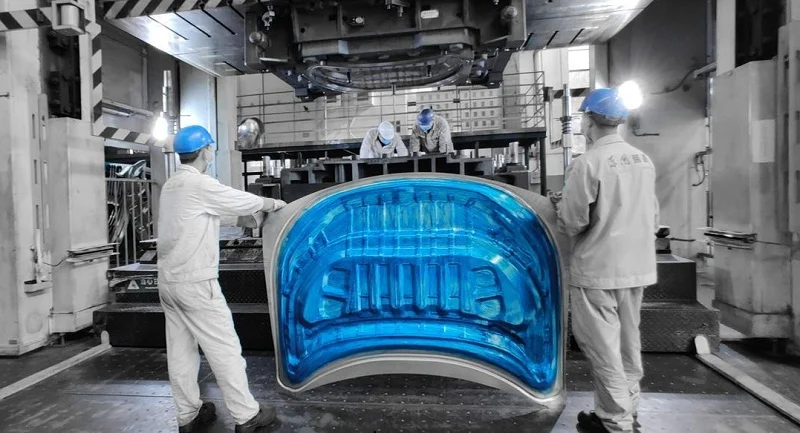
Формы изготавливаются из силикона. В отличие от стальных и алюминиевых форм, этот материал недорог и быстро изготавливается, а стоимость формы составляет лишь небольшую часть от стоимости литья под давлением. Для прототипирования и мелкосерийного производства этот метод экономически выгоден и не требует значительных капиталовложений.
Быстрое время выполнения заказа
Изготовление силиконовых форм может занять всего несколько дней. После того, как мастер-форма готова и силикон залит, а затем отвержден в течение ночи, производство может начаться уже на следующий день. Это сокращает время выхода на рынок и ускоряет темпы разработки дизайна.
Отличная отделка поверхности
Силикон в точности повторяет оригинал. Каждая царапина. Каждая текстура. Каждая полировка. Отлитая деталь соответствует поверхности оригинала. Гладкие, эстетичные поверхности являются стандартными.
Высокодетальное воспроизведение
Тщательно воспроизведены мельчайшие детали. Ребра, текст, микробороздки… силикон заполняет каждое углубление. Смола заполняет каждую деталь, в результате чего готовое изделие максимально точно соответствует оригиналу.
Гибкая конструкция пресс-форм для сложных геометрических форм
Силикон обладает гибкостью, что позволяет извлекать детали из формы без повреждения фасок. При открытии формы детали извлекаются без необходимости использования вспомогательных инструментов, таких как направляющие или выталкивающие штифты. По сравнению с жесткими формами, вакуумное литье из силикона упрощает производство деталей сложной формы.
Идеально для Мелкосерийное производство
В случае 3D-печати заказы с чрезмерно большими объемами производства могут выполняться неделями, а стоимость единицы продукции слишком высока; в случае литья под давлением объемы производства слишком малы, чтобы окупить затраты на пресс-форму. Вакуумное литье из силикона занимает промежуточное положение, заполняя этот пробел. В этом его преимущество: оно предлагает умеренную цену и умеренную скорость, что делает его оптимальным для соответствующих объемов производства.
Ограничения вакуумного литья силикона
Ограниченный срок службы плесени
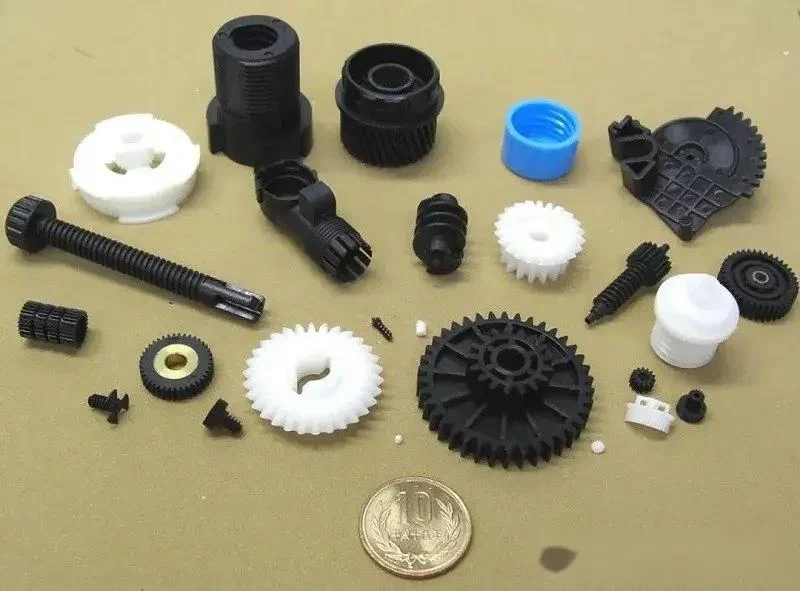
Силиконовые формы обычно позволяют изготовить всего 20-30 деталей. Если геометрия простая, а свойства смолы умеренные, это число иногда может достигать 50. После этого форма начинает стареть. Поверхность становится шероховатой, детали размываются, а размеры меняются. Силиконовые формы — это расходные материалы, используемые в вакуумном литье из силикона; они не являются производственными инструментами.
Меньшая размерная стабильность, чем у металлических инструментов.
Силикон обладает гибкостью. Он изгибается под давлением. Этот изгиб вызывает изменение размеров. Следовательно, детали, извлеченные из формы, будут немного отличаться от прототипа. По мере старения формы это расхождение постепенно увеличивается. Металлические формы не изгибаются и сохраняют стабильность размеров. Вакуумное литье из силикона — это процесс, который жертвует долговременной стабильностью в обмен на преимущества в скорости и стоимости.
Сравнение характеристик материала с пластмассами, полученными методом литья под давлением.
Эти смолы имитируют характеристики пластмасс промышленного назначения, но не могут полностью им соответствовать. Они обладают меньшей ударопрочностью, более низкими температурами деформации при нагреве и меньшим сроком службы при усталостных нагрузках. Хотя характеристики некоторых смоляных систем приближаются к характеристикам АБС-пластика или полипропилена, они не могут полностью их заменить. Эти детали предназначены для прототипирования, а не для массового производства.
Ограничения объема производства
Объем производства является решающим фактором. Вакуумное литье из силикона подходит для партий от 10 до 50 деталей. Как только объем производства превышает 100 штук, процесс становится экономически нецелесообразным. Пресс-формы изнашиваются, и их замена увеличивает затраты, что приводит к повышению себестоимости единицы продукции. Для объемов производства выше определенного порога литье под давлением более экономически выгодно; для объемов производства ниже этого порога 3D-печать оказывается быстрее.
Технология вакуумного литья из силикона имеет четко определенный рабочий диапазон. Пожалуйста, используйте ее в пределах этого диапазона. Если вы выходите за его пределы, выберите альтернативный метод. Это не является ошибкой, а скорее ограничением процесса.
Вакуумное литье из силикона против Литье под давлением
Сравнение стоимости
Силиконовые формы недороги, их стоимость составляет всего несколько тысяч долларов. Формы для литья под давлением, напротив, дороги, их цена колеблется в десятки тысяч долларов, а иногда и в сотни тысяч. Стоимость единицы продукции выглядит иначе: себестоимость единицы продукции при литье под давлением ниже, тогда как при вакуумном литье из силикона выше. Точка безубыточности для общей стоимости зависит от объема производства. Если производится 50 единиц, вакуумное литье обходится дешевле; если 10 000 единиц, литье под давлением обеспечивает большее преимущество в стоимости.
Производственная скорость
Силиконовые формы можно изготовить всего за несколько дней. Первую партию деталей можно произвести в течение недели. Изготовление пресс-форм для литья под давлением, напротив, занимает несколько месяцев — обычно от восьми до шестнадцати недель. За этим следует создание прототипов, затем корректировка и, наконец, серийное производство. Именно здесь и заключается разница во времени выхода на рынок. Вакуумное литье из силикона ускоряет процесс разработки, в то время как литье под давлением замедляет его.
Качество деталей
Как вакуумное литье из силикона, так и литье под давлением позволяют получать высококачественные детали. Однако критерии качества у них различаются. Вакуумное литье из силикона обеспечивает превосходную чистоту поверхности и позволяет воспроизводить мельчайшие детали, в то время как литье под давлением обеспечивает лучшую стабильность размеров, сохраняя жесткие допуски даже после миллионов циклов. Свойства материалов в этих двух процессах также различаются: при литье под давлением используются термопластичные пластмассы промышленного класса, а при вакуумном литье — полиуретановая смола. Хотя эти две смолы похожи, они не идентичны.
Оптимальные объемы производства
Выбор технологического процесса зависит от объема производства. Вакуумное литье из силикона: от 10 до 100 штук. Литье под давлением: 1,000 штук и более. Ситуация, находящаяся между этими двумя вариантами, менее однозначна. Конкретный выбор зависит от сложности детали, требований к материалам и бюджета.
Какой процесс выбрать?
Выбор зависит от стадии разработки. Находитесь ли вы на ранней стадии разработки? Вакуумное литье из силикона обеспечивает скорость и гибкость. Нужны функциональные детали для этапа валидации? Вакуумное литье может удовлетворить эти потребности. Массовое производство? Литье под давлением — это конечная цель.
Процесс оценки прост. Определите объем производства. Установите сроки. Определите потребности в материалах. Выбор процесса произойдет естественным образом. Вакуумное литье — это промежуточный этап. Литье под давлением — конечная цель.
О компании NOBLE: Ваш надежный партнер в сфере производства
NOBLE — производственная компания. В основе её деятельности лежит высокоточная обработка металла и пластмасс. Клиентская база компании охватывает множество отраслей, включая медицинские приборы, промышленное оборудование и товары народного потребления. Спектр услуг варьируется от быстрого прототипирования до крупномасштабного производства. Наша цель — предоставлять надежные производственные решения, которые превращают идеи в высококачественную продукцию.
Комплексные производственные возможности
Наши услуги охватывают весь спектр. Вакуумное литье из силикона используется для прототипирования и опытного производства; обработка на станках с ЧПУ обеспечивает соответствие строгим требованиям к допускам; литье пластмасс под давлением подходит для изготовления деталей в больших объемах; обработка листового металла используется для корпусов и рам; прецизионная металлообработка используется для конструкционных элементов; быстрое прототипирование используется для проверки конструкции; а изготовление деталей на заказ отвечает специализированным потребностям.
Интеграция — наша сильная сторона. Множество производственных процессов объединены под одной крышей. Никакого аутсорсинга, никаких передач производства на аутсорсинг. Мы разрабатываем эффективные и экономически выгодные решения для каждого проекта.
Сертифицированный менеджмент качества
Качество поддается проверке. Стандарт ISO 9001:2015 охватывает общее управление качеством, а стандарт ISO 13485:2016 специализируется на производстве медицинских изделий. Эти системы соответствуют строгим требованиям секторов медицинских изделий, промышленного оборудования и потребительских товаров.
FAQ
Что такое вакуумное литье силикона?
Из мастер-формы изготавливается гибкая силиконовая форма, в которую под вакуумом заливается смола. После затвердевания деталь извлекается из формы. Этот процесс позволяет производить небольшие партии высокоточных пластиковых деталей.
Какие материалы можно использовать при вакуумном литье из силикона?
Полиуретановые смолы являются стандартными материалами. Они могут имитировать АБС-пластик, полипропилен, поликарбонат и резиноподобные материалы. Кроме того, доступны прозрачные и огнестойкие варианты. Выбор смолы определяет механические свойства детали.
Сколько деталей может изготовить одна силиконовая форма?
Обычно пресс-форма состоит из 20-30 деталей. При простой геометрии и умеренных свойствах смолы это число может достигать 50. Сложные подрезы или смолы с агрессивными свойствами сократят срок службы пресс-формы.
Подходит ли вакуумное литье из силикона для промышленного производства?
Это справедливо для мелкосерийного производства — от 10 до 100 штук. Однако это не относится к крупномасштабному производству. Пресс-формы изнашиваются, и стоимость единицы продукции возрастает. После того, как объем производства превышает определенный уровень, стоимость литья под давлением фактически снижается.
В чём разница между вакуумным литьём силикона и литьём под давлением?
Вакуумное литье силикона использует недорогие силиконовые формы и имеет короткие сроки изготовления, что делает его подходящим для мелкосерийного производства. Литье под давлением, напротив, использует дорогие стальные формы и имеет длительные сроки изготовления, что делает его подходящим для крупносерийного производства.
Насколько точна технология вакуумного литья силикона?
Точность зависит от прототипа. Силикон позволяет очень точно воспроизвести прототип. Допуски по размерам могут достигать ±0.1 миллиметра. Гибкость пресс-формы может вызывать некоторые отклонения. Долговременная стабильность ниже, чем у металлических пресс-форм. Такой уровень точности достаточен для прототипов и мелкосерийного производства. Для высокоточного производства, пожалуйста, выберите литье под давлением или механическую обработку.







