
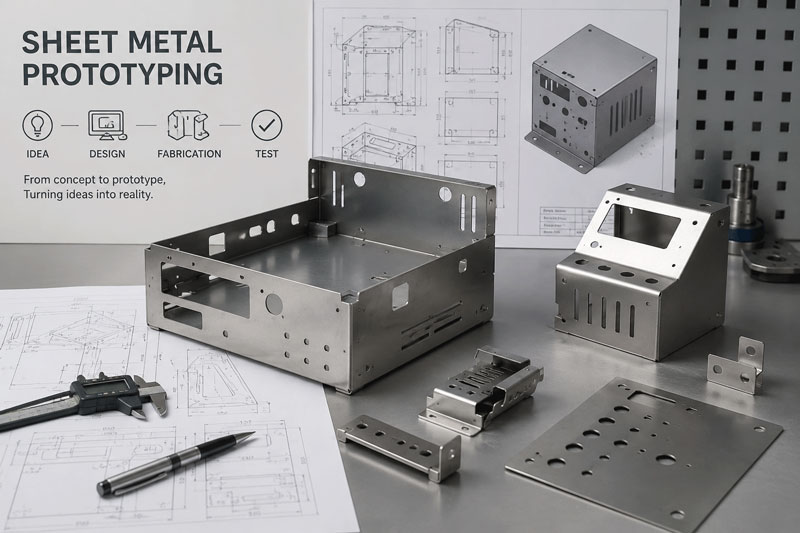
Введение: Путь к инновациям в области аппаратного обеспечения
Представьте, что вы впервые держите в руках свою революционную концепцию продукта — чувствуете его вес, тестируете его механизмы, представляете инвесторам или испытываете в реальных условиях. Этот переломный момент, когда цифровые проекты становятся физической реальностью, становится возможным благодаря изготовлению прототипов из листового металла. В современном быстро развивающемся мире разработки аппаратного обеспечения способность быстро и точно создавать функциональные прототипы — это не просто преимущество, а необходимость для выживания и успеха.
Прототипирование из листового металла является важнейшим связующим звеном между концептуальным проектированием и массовым производством, позволяя новаторам в самых разных отраслях — от аэрокосмических стартапов до разработчиков медицинских устройств — проверять, дорабатывать и совершенствовать свои проекты, прежде чем приступать к дорогостоящему производству. Это всеобъемлющее руководство рассматривает все аспекты изготовления прототипов из листового металла, предоставляя знания, необходимые для успешного прохождения этого важного этапа разработки продукта.
Глава 1: Понимание процесса прототипирования из листового металла
Что такое изготовление прототипов из листового металла?
Изготовление прототипов из листового металла — это специализированный процесс создания функциональных, точно соответствующих размерам деталей и узлов из листового металла в небольших объемах для проверки конструкции, тестирования и оценки рынка. В отличие от методов массового производства, которые полагаются на специализированную оснастку и оптимизацию больших объемов, изготовление прототипов отдает приоритет скорости, гибкости и точности для мелкосерийного производства.
Основные характеристики изготовления прототипов:
- Низкий уровень громкостиОбычно от 1 до 100 штук.
- Быстрый оборотДни или недели вместо месяцев.
- Гибкость дизайна: Удобная адаптация изменений в дизайне
- Экономичная оснасткаМинимальные или нулевые затраты на оснастку.
- Высокая точность: Соответствие жестким допускам для целей валидации
Решающая роль прототипирования в разработке продукта
Снижение рисков посредством физической проверки
Исследования показывают, что продукция, протестированная с помощью функциональных прототипов, имеет на 67% меньше проблем, связанных с дизайном, в процессе производства и на 82% более высокий уровень принятия рынком. Прототипирование позволяет:
- Выявление и устранение конструктивных недостатков до инвестирования в оснастку.
- Проверка технологичности производства и процессов сборки.
- Проверка правильности выбора материалов и эксплуатационных характеристик.
- Демонстрация функциональности продукта заинтересованным сторонам и инвесторам.
Необходимость экономии средств
Хотя изготовление прототипа представляет собой инвестиции, они меркнут по сравнению с потенциальными затратами на:
- Модификация производственной оснастки (как правило, в 5-15 раз дороже, чем внесение изменений в прототип)
- Задержки в производстве и упущенные возможности выхода на рынок.
- Отзыв продукции из-за необнаруженных конструктивных недостатков.
- Утрата конкурентного преимущества из-за задержки выхода на рынок.
Глава 2: Методы и технологии изготовления прототипов
Лазерная резка для прототипов
Обзор технологии:
Лазерная резка использует сфокусированные лазерные лучи для плавления, сжигания или испарения материала с исключительной точностью. Современные волоконно-оптические лазерные системы обеспечивают превосходную скорость и качество для прототипирования.
Преимущества, специфичные для данного прототипа:
- Нулевые затраты на оснасткуФизические инструменты не требуются.
- Исключительная гибкостьБыстрая внесение изменений в дизайн без модификации инструментов.
- Отличная точностьДопуски до ±0.004″ (0.1 мм)
- Сложные геометрииСложные формы и тонкие детали легко достигаются.
- Универсальность материалов: Режет различные металлы, включая нержавеющую сталь, алюминий и медь.
Типичные области применения:
- Сложные плоские узоры и профили
- Вентиляционные решетки и декоративные элементы
- Конструкционные элементы со сложными вырезами
- Кронштейны и монтажные пластины
- Панели и крышки корпуса
Технические характеристики:
- Максимальная толщина: До 1 дюйма (25 мм) для некоторых материалов
- Точность позиционирования: ±0.001″ (0.025 мм)
- Минимальный размер объектаШирина пропила: 0.004″ (0.1 мм).
- Качество краяОтличное качество, с минимальной зоной термического воздействия.
ЧПУ-перфорация для изготовления прототипов
Обзор технологии:
Станки с ЧПУ для штамповки используют программируемые координатно-пробивные прессы для создания отверстий, фигур и заготовок в листовом металле с помощью механической силы.
Когда следует выбирать штамповку для прототипов:
- Стандартные функцииКогда детали имеют стандартные размеры и формы отверстий
- Формовочные операции: Для жалюзи, зенковок и рельефных элементов
- Потребности в среднем объеме: 10-50 деталей, где время настройки лазера становится неэффективным
- Эффективность затратКогда стандартные инструменты могут быть эффективно использованы.
Преимущества прототипирования:
- Интегрированное формованиеСоздает сформированные элементы за одну операцию.
- Доступ к библиотеке инструментовШирокий выбор стандартных инструментов.
- Хорошее качество кромкиЧистые края с минимальным количеством заусенцев.
- Разумная скорость: Для некоторых узоров работает быстрее лазера.
Ограничения:
- Ограничения по инструментамОграничено доступными размерами и формами инструментов.
- Требования к установкеНеобходимая настройка инструмента для каждой работы
- Геометрические ограниченияМенее гибкий в плане сложных контуров, чем лазер.
Формовка на листогибочном прессе с ЧПУ
Обзор технологии:
Современные листогибочные прессы с ЧПУ используют управляемые компьютером задние упоры и позиционирование ползуна для достижения точной гибки деталей из листового металла.
Возможности, специфичные для конкретного прототипа:
- Быстрая настройкаНастройка цифрового инструмента и загрузка программы.
- Высокая точностьДостижимая угловая погрешность ±0.5°
- Гибкая оснасткаРегулируется для различных материалов и толщин.
- Сложная гибкаМножественные изгибы в одной установке
Ключевые моменты, которые необходимо учитывать при гибке прототипа:
- Материал Пружинящий отскокРасчеты компенсации для различных материалов
- Оптимизация последовательности изгибов: Планирование с учетом доступности и точности
- Выбор инструмента: Подбор инструментов в соответствии с требованиями к материалу и радиусу.
- Проблемы, специфичные для прототипаПри производстве небольших партий требуется особое внимание к обеспечению однородности результатов.
Расширенные возможности для прототипирования:
- 3D ИзгибСложные многоплоскостные изгибы
- Автоматическое изменение инструмента: Для удовлетворения различных требований к прототипам
- Измерение угла с помощью лазераПроверка угла в реальном времени
- Избежание столкновения: Программная защита сложных компонентов
Гидроабразивная резка для специализированных прототипов
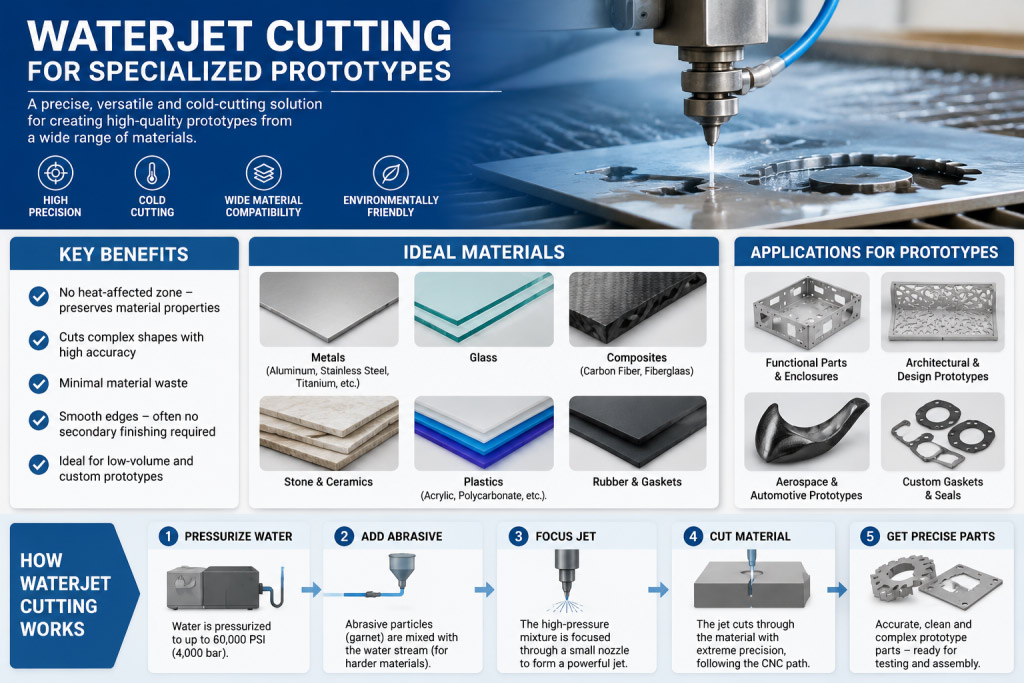
Обзор технологии:
Гидроабразивная резка использует воду под высоким давлением в смеси с абразивными частицами для резки материалов без нагрева.
Прототипные приложения:
- Термочувствительные материалы: В тех случаях, когда необходимо избегать термической деформации.
- Толстые материалы: Возможность обработки материалов толщиной до 6 дюймов (150 мм)
- Композитные материалыРезка смешанных материалов
- Деликатные компонентыВ случаях, когда сила зажима имеет значение.
Преимущества:
- Нет зоны термического влияния: Критически важно для определенных материалов и областей применения
- Универсальность материаловРезает металлы, композитные материалы, стекло и камень.
- Экологические преимуществаОтсутствие токсичных испарений и термической деформации.
- ТочностьВысокая точность для большинства задач, связанных с прототипированием.
Интеграция аддитивного производства
Гибридные подходы:
Всё чаще в прототипировании из листового металла используется 3D-печать для следующих целей:
- Сложные кронштейны и крепленияТам, где использование листового металла нецелесообразно.
- Сборочные приспособления и шаблоныИзготовление оснастки на заказ для сборки прототипов.
- Неструктурные компонентыДекоративные или не требующие больших усилий элементы
- Быстрая итерацияБыстрая внесение изменений в конструкцию без изготовления металлических конструкций.
Глава 3: Материалы для прототипов из листового металла
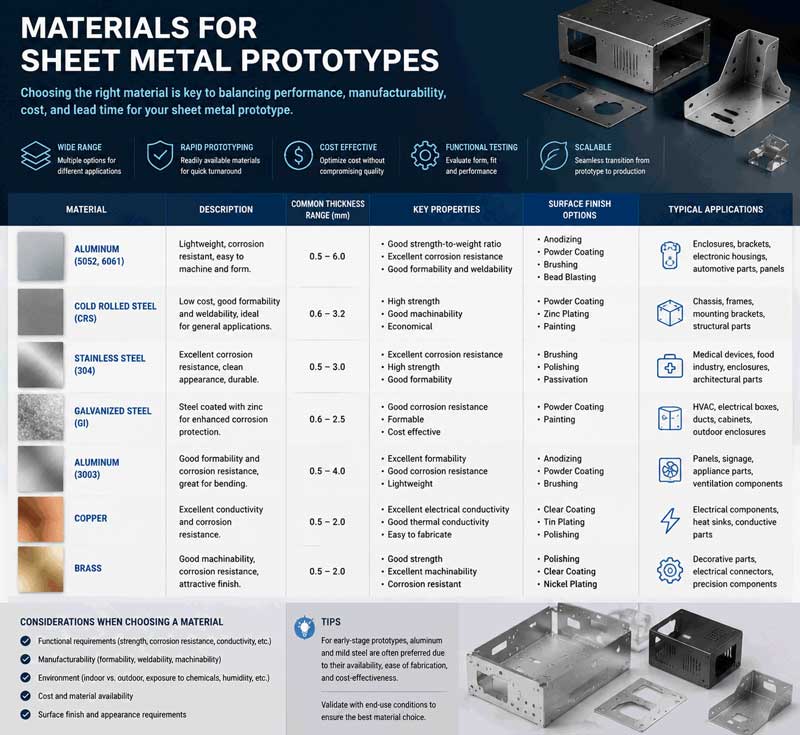
Обычно используемые материалы
Алюминиевые сплавы:
- 5052-H32Отличная коррозионная стойкость, хорошая формуемость.
- 6061-T6Высокое соотношение прочности к весу, хорошая обрабатываемость.
- 3003Превосходная формуемость, хорошая свариваемость.
- Вопросы, касающиеся прототипаМеньшие усилия резания, более легкая формовка, чем у стали.
Нержавеющие стали:
- 304Наиболее распространенный, обладает хорошей коррозионной стойкостью и формуемостью.
- 316: Превосходная коррозионная стойкость, применение в морской и химической промышленности.
- 430Магнитные свойства, хорошая формуемость, низкая стоимость.
- 17-4 PHУпрочнение за счет осаждения, высокая прочность после термообработки.
Холоднокатаная сталь:
- 1018Универсальное применение, хорошая свариваемость и обрабатываемость.
- Оценки CRSДоступны различные варианты закалки и обработки поверхности.
- Преимущества прототипаНизкая стоимость, доступность, простота в использовании.
Медь и латунь:
- Медь С110Отличная электро- и теплопроводность.
- Латунь 260: Хорошая коррозионная стойкость, декоративный внешний вид
- Специальные приложения: Электрические компоненты, декоративные элементы, теплообменники
Специальные материалы:
- Пружинные стали: Для зажимов и крепежных элементов
- Предварительно покрытые материалыВарианты оцинкованной и гальванизированной стали.
- Высокопрочные сплавыДля сложных задач
- Экзотические сплавыТитан, инконель для специализированных прототипов
Рекомендации по выбору материалов для прототипов
Выбор, основанный на результативности:
- Требования к прочностиНеобходимы предел текучести и предел прочности на растяжение.
- Коррозионная стойкость: Учет воздействия окружающей среды
- Ограничения по весуПлотность и соотношение прочности к весу
- Тепловые свойстваКоэффициенты проводимости и расширения
Производственные соображения:
- ФормуемостьХарактеристики минимального радиуса изгиба и удлинения.
- свариваемостьСовместимость с запланированными методами соединения.
- Чистота поверхностиТребования к внешнему виду и постобработке
- ДоступностьСроки выполнения заказа и минимальные объемы заказа.
Стратегии оптимизации затрат:
- Стандартные датчикиИспользуя легкодоступные толщины
- Обычные сплавыПо возможности следует избегать использования экзотических материалов.
- Оптимизация размера: Минимизация отходов за счет вложенности
- Альтернативные материалыРассмотрение заменителей со схожими свойствами.
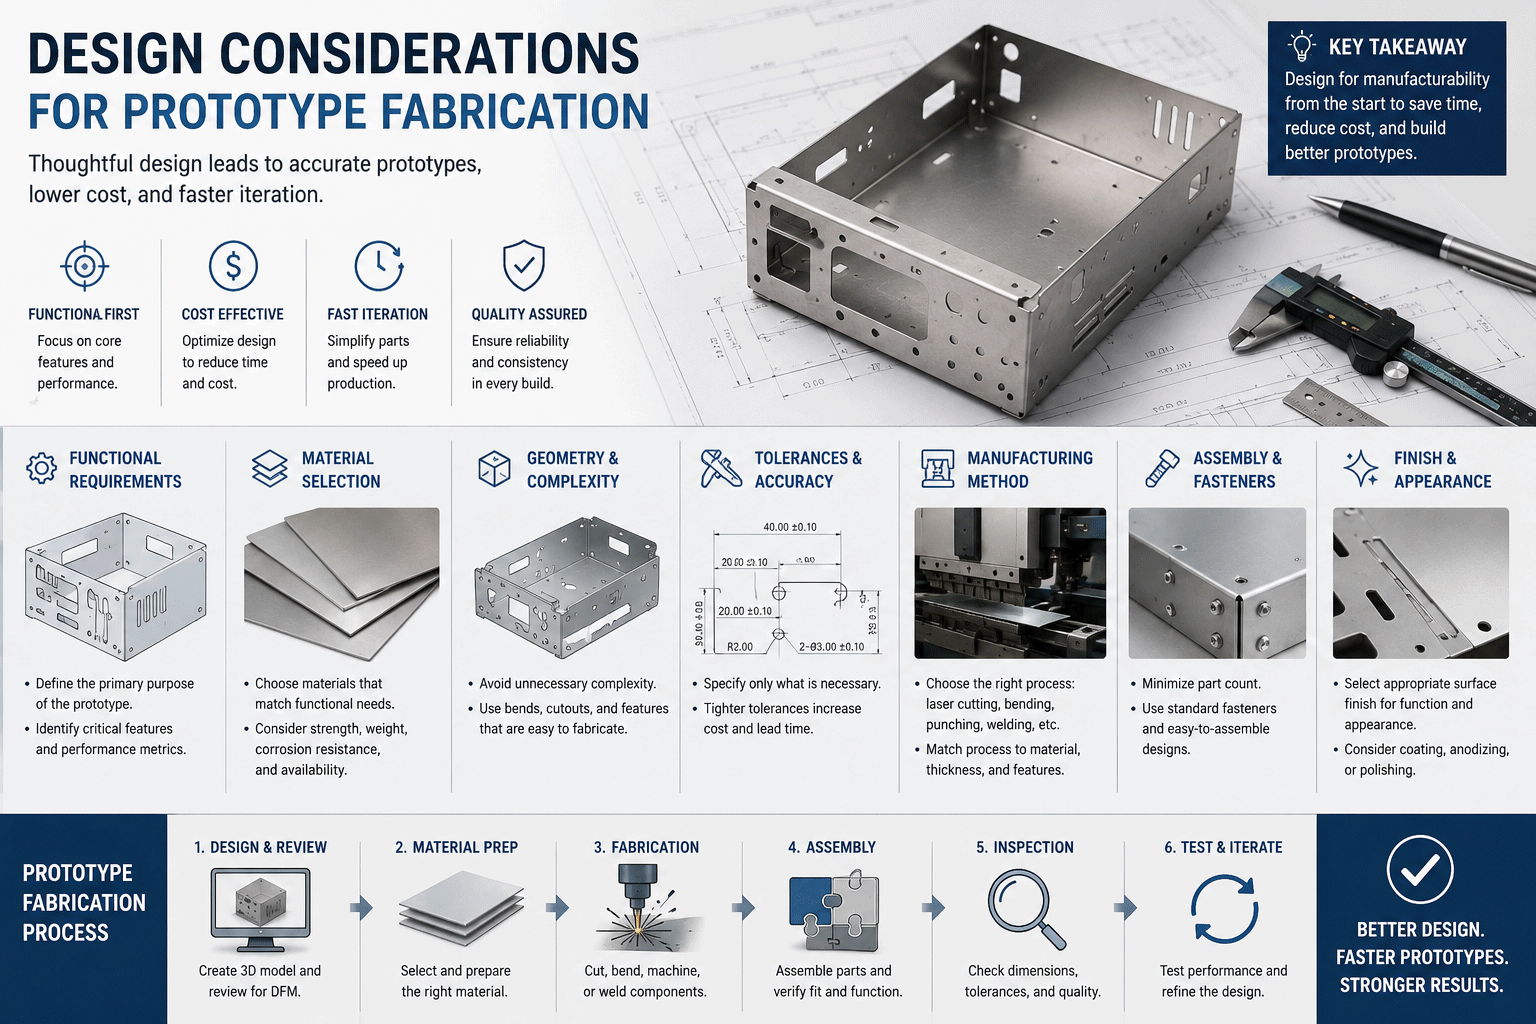
Глава 4: Вопросы проектирования при изготовлении прототипа
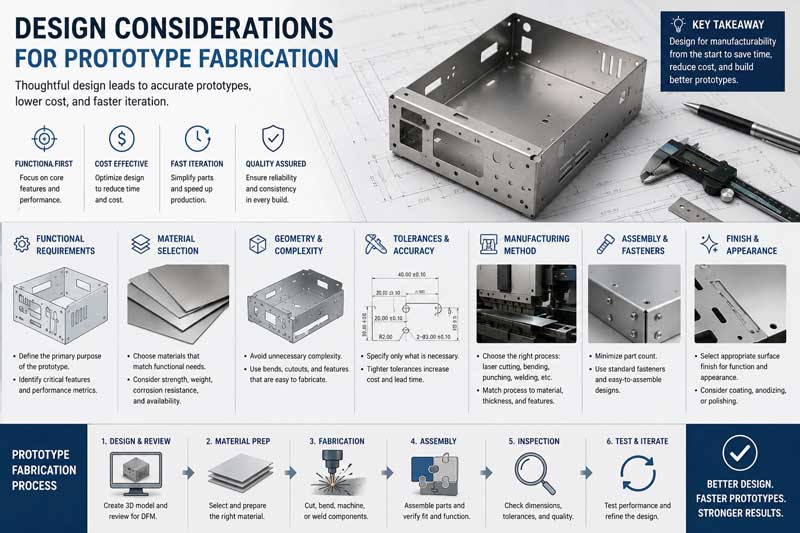
Принципы проектирования с учетом технологичности (DFM)
Основные принципы проектирования с учетом технологичности производства:
- Стандартизировать функции
- Используйте стандартные размеры отверстий и радиусы изгиба.
- По возможности стандартизируйте толщину материала.
- Проектирование с учетом имеющихся инструментов и возможностей.
2. Оптимизация для прототипных процессов.
- Проектирование для лазерной резки в условиях быстрых изменений.
- Рассмотрите возможность использования перфорации для стандартных функций в умеренных объемах.
- План обеспечения доступности листогибочного пресса и последовательность действий.
- Минимизация сложности
- Сократите количество уникальных деталей.
- Упростите требования к сборке.
- Стандартизировать крепежные элементы и фурнитуру.
Критические элементы дизайна:
Вопросы проектирования изгибов
- Минимальный радиус изгибаКак правило, толщина материала составляет 1x для стали и 1.5x для алюминия.
- Сгибание рельефаПравильные надрезы для предотвращения разрывов
- Длина фланцаМинимальная толщина материала — 4x плюс радиус изгиба.
- Направление зернаРассмотрение анизотропных материалов.
Конструкция отверстий и вырезов
- Минимальный размер отверстияДиаметр равен толщине материала (практически минимальный диаметр 0.040 дюйма).
- Расстояние от краяМинимальная толщина материала от отверстия до края должна быть в 2 раза больше толщины самого отверстия.
- Размеры слотаШирина равна толщине материала.
- Эффективность вложенияПроектирование с целью оптимального использования материалов.
Сформированный дизайн элементов
- Жалюзи и ребрышки: Надлежащие зазоры для инструментов
- Зенковки и тисненияСтандартные размеры и глубина
- Дизайн подола и швовНадлежащие льготы и разрешения
- Особые возможностиУчитывайте технологичность производства на ранних этапах.
Рекомендации по допускам и техническим условиям
Стандартные допуски прототипа:
- Линейные размеры: ±0.010″ (0.25 мм) для большинства элементов
- Расположение отверстий: ±0.005″ (0.13 мм) для высокоточных применений
- Углы сгиба: ±1° для стандартных изгибов
- Плоскость: 0.010″ на дюйм (0.25 мм на 25 мм)
Ключевые характеристики:
- Требования к отделке поверхностиУкажите, если это критично.
- Контроль заусенцевНаправление и максимально допустимая заусенка.
- Краевые условияТребования и методы удаления заусенцев
- Косметические поверхностиОбласти, требующие особого обращения.
Глава 5: Процесс изготовления прототипа
Пошаговый рабочий процесс
Этап 1: Анализ и подготовка проекта
- Первоначальная оценка проекта
- Проверка CAD-моделей и чертежей
- Анализ DFM и рекомендации
- Руководство по выбору материала
- Оптимизация выбора процесса
2. Техническая документация
- Создание чертежей для изготовления
- Разработка производственных инструкций
- Документация, определяющая требования к качеству
- Специальные технологические спецификации
Этап 2: Программирование и настройка
- Программирование САПР/САМ
- Оптимизация размещения элементов для повышения эффективности использования материалов.
- Генерация и оптимизация траектории инструмента
- Генерация и проверка машинного кода
- Моделирование и проверка столкновений
- Настройка машины
- Выбор материала и подготовка
- Установка и калибровка инструмента
- Загрузка и проверка программы
- Процедуры подготовки первого образца
Этап 3: Производственные операции
- Операции резки
- Выполнение лазерной резки или штамповки
- Проверка качества в процессе резки
- Обработка и управление материалами
- Контроль и управление браком
2. Формирование
- Настройка и программирование листогибочного пресса
- Выполнение последовательности изгиба
- Контроль и регулировка в процессе производства
- Вторичные формовочные операции
Этап 4: Вторичные операции
- Удаление заусенцев и обработка кромок
- Ручное или автоматизированное удаление заусенцев
- Сглаживание и обработка кромок
- Подготовка поверхности к финишной обработке
- Проверка качества
2. Соединение и сборка
- Подготовка и выполнение сварочных работ
- Установка крепежа
- Клеевое соединение при необходимости
- создание подсборки
3. Отделка поверхности
- Очистка и подготовка
- Покраска или порошковая покраска
- Гальваническое покрытие или анодирование
- Специальные покрытия и обработки
Этап 5: Обеспечение качества и доставка
- Инспекция и тестирование
- Проверка размеров
- Функциональное тестирование
- Сертификация материалов
- Завершение документации
- Упаковка и перевозка груза
- Защитная упаковка
- Включение документации
- Подготовка к отправке
- Отслеживание и координация доставки
Глава 6: Контроль качества при изготовлении прототипов
Методологии инспекции
Проверка первого изделия (FAI)
- Полная проверка размеровВсе характеристики измерены и задокументированы.
- Проверка материалаПодтверждение технических характеристик материалов.
- Проверка процессаПроверка производственных процессов
- Документация: Комплексные отчеты об инспекции
Производственный контроль качества
- Проверка настройкиПодтверждение настроек оборудования.
- Мониторинг процессовОтслеживание параметров качества в режиме реального времени.
- Проверка образцаПериодическая проверка деталей в процессе производства.
- Статистическое управление процессамиДля более крупных партий прототипов.
Протоколы окончательной проверки
- Визуальный осмотрОценка качества поверхности и внешнего вида.
- Функциональное тестированиеПроверка сборки и работоспособности.
- Обзор документации: Полная проверка записей
- Утверждение клиентаПример процесса проверки и утверждения.
Измерительное оборудование и методы
Стандартные измерительные инструменты:
- Штангенциркули и микрометры: Для линейных размеров
- ВысотомерыДля вертикальных измерений
- Поверхностные плиты: Для плоскостности и параллельности
- Калибровочные блоки и штифты: Для проверки отверстия
Передовые измерительные системы:
- Координатные измерительные машины (CMM)Для сложных геометрических форм
- Оптические компараторы: Для проверки профиля
- Лазерные сканерыДля поверхностей произвольной формы
- Портативные КИМДля крупных или нестандартных деталей.
Специализированные измерения прототипа:
- Сканирование 3DДля обратного проектирования и проверки
- Цифровые транспортирыДля измерения угла
- Измерители шероховатости поверхности: Для окончательной проверки
- Твердомеры: Для проверки свойств материала
Глава 7: Применение в различных отраслях
Аэрокосмическая и оборонная
Требования к прототипу:
- Экстремальные ТочностьЖесткие допуски и строгие стандарты.
- Материальная экспертизаСпециальные сплавы и композиты
- ДокументацияПолная отслеживаемость и сертификация.
- Тестирование: Тщательная проверка производительности
Типичные области применения:
- Структурные кронштейны и крепления
- Корпуса и стойки для авионики
- Теплозащитные экраны и компоненты системы терморегулирования
- Испытательные стенды и наземное вспомогательное оборудование
Разработка медицинских устройств
Особые соображения:
- Биосовместимые материалыМатериалы и отделка, одобренные FDA.
- Требования к чистоте: Специальная обработка и подготовка
- Соответствие нормативным требованиямДокументация для подачи в FDA.
- Совместимость с стерилизациейКонструкция для методов стерилизации
Типичные прототипы:
- Компоненты хирургических инструментов
- Корпуса и рамы оборудования
- Компоненты для пробной имплантации
- Детали диагностического оборудования
Потребительская электроника:
Потребности прототипа:
- Эстетическое качествоПревосходная отделка поверхности
- Подгонка и отделка: Точные требования к сборке
- Термическое управлениеВопросы теплоотвода
- Экранирование электромагнитных/радиочастотных помех: Требования к электрическим характеристикам
Области применения:
- Корпуса и шасси устройств
- Радиаторы и тепловые решения
- Кронштейны и внутренние крепления
- Соединительные панели и интерфейсы
Автобизнес
Требования к прототипированию:
- Испытание на долговечностьКомпоненты для тестирования и проверки
- Форма и посадкаПанели кузова и конструктивные элементы
- Проверка материалов: Испытание новых материалов и процессов
- Проверка сборкиРазработка производственного процесса
Типичные области применения:
- Кронштейны и крепежные элементы
- Испытательные стенды и прототипы
- Компоненты концептуального автомобиля
- Аксессуары и модификации на заказ
Промышленное оборудование
Вопросы, касающиеся прототипа:
- Функция превыше формыАкцент на результативность
- Требования к долговечности: Тестирование в реальных условиях
- Оптимизация затратБаланс между производительностью и стоимостью
- Технологичность: Проект для последующего производства
Области применения:
- Защитные кожухи и средства безопасности для машин
- Изготовленные на заказ кронштейны и опоры
- Компоненты испытательного оборудования
- Прототипы деталей машин
Глава 8: Управление и оптимизация затрат
Анализ структуры затрат
Прямые затраты:
- Материальные затратыЗакупка и переработка сырья.
- Затраты на оплату трудаВремя программирования, настройки и эксплуатации
- Машинное времяИспользование оборудования и амортизация
- Стоимость инструментовТребуются специальные инструменты или приспособления.
Косвенные затраты:
- Время проектирования: Анализ и подготовка проекта
- Гарантия качества: Осмотр и тестирование
- Административные накладные расходы: Управление и координация проекта
- Затраты на оборудованиеПомещения, коммунальные услуги и техническое обслуживание
Скрытые расходы:
- Переработка и исправленияИзменения и модификации в дизайне
- Доставка и логистика: Доставка и погрузка
- Накладные расходы на связьВстречи с клиентами и координация
- Управление рисками: План действий на случай непредвиденных обстоятельств
Стратегии оптимизации затрат
Оптимизация дизайна:
- Выбор материалаВыбор экономически эффективных и подходящих материалов.
- Упрощение конструкции: Снижение сложности без ущерба для функциональности
- СтандартизацияИспользуя общие характеристики и размеры.
- Эффективность вложения: Максимальное использование материалов
Оптимизация процесса:
- Выбор технологииВыбор наиболее эффективных методов изготовления
- Пакетная оптимизация: Группировка аналогичных операций
- Настройка минимизацииСокращение времени переналадки
- Автоматизация Внедрение автоматизированных процессов там, где это выгодно.
Стратегии управления проектами:
- Четкие характеристики: Снижение неопределенности и необходимости доработок
- Эффективное общение: Оптимизация информационного потока
- Правильное планированиеДостаточно времени для каждой фазы
- Управление непредвиденными обстоятельствами: Планирование с учетом ожидаемых трудностей
Глава 9: График и управление проектом
Типичные сроки выполнения проекта
Стандартные сроки изготовления прототипов:
- Простые части: 3-5 рабочих дней
- Умеренная сложность: 5-10 рабочих дней
- Сложные сборки: 10-20 рабочих дней
- Очень сложные проекты3-4 недели
Ускоренные услуги:
- Срочное прототипированиеВозможна обработка заказа в течение 24-48 часов.
- Приоритетное планированиеУскоренное размещение в очереди
- Операции сверхурочной работыРабота сверхурочно и в выходные дни.
- Параллельная обработкаПо возможности, одновременная работа.
Действия критического пути
Этап проектирования (1-3 дня):
- Обзор проекта и анализ DFM
- Подготовка и оптимизация САПР
- Выбор материалов и планирование закупок
- Выбор и планирование процесса
Этап изготовления (2-10 дней):
- Программирование и настройка
- Операции по резке
- Формовочные операции
- Вторичные операции
Отделка и сборка (1-5 дней):
- Обработка поверхности
- Сборка компонентов
- Проверка качества
- Упаковка и подготовка
Стратегии ускорения
Ускорение этапа проектирования:
- Полные и точные первоначальные проекты
- Быстрый ответ на рекомендации DFM.
- цифровые процессы утверждения
- Очистить каналы связи
Ускорение производства:
- Расширенное планирование и составление графиков
- Параллельная координация операций
- Эффективная обработка материалов
- Проактивное управление качеством
Административное ускорение:
- Оптимизированные процессы утверждения
- Электронная документация
- Проактивное общение
- Эффективное планирование логистики
Глава 10: Отделка и обработка поверхностей
Механическая отделка
Стандартная отделка:
- Финишная обработка: Состояние поверхности в исходном состоянии после изготовления
- Матовая отделкаРавномерный направленный рисунок зерен
- Бусина взорванаОднородная матовая текстура
- полированныйРазличные уровни блеска и гладкости
Особенности, специфичные для конкретного прототипа:
- Стоимость против внешнего вида: Баланс между эстетическими требованиями и бюджетом
- Выбор процессаВыбор подходящих методов отделки:
- Влияние времени выполненияУчитывая продолжительность процесса завершения работ.
- Функциональные требования: Удовлетворение потребностей в производительности
Химическая обработка
Конверсионные покрытия:
- Фосфатные покрытия: Для обеспечения адгезии краски и коррозионной стойкости
- Преобразование хромата: Для защиты алюминия от коррозии
- анодированиеДекоративные и защитные покрытия из алюминия
- Химические пленкиВременная защита от коррозии.
Вопросы, касающиеся прототипа:
- Требования к минимальному количествуВо многих процессах установлены минимальные размеры партий.
- Время выполнения заказа: Продолжительность химических процессов
- Совместимость цветовСтабильность качества в разных партиях.
- Экологические правила: Требования к соответствию
Покраска и порошковая покраска
Прототипная покраска:
- Спрей живописи: Гибкий подход для небольших объемов
- Совместимость цветовРазработка индивидуальных цветовых решений
- Многоступенчатая отделка: Системы грунтовки и финишного покрытия
- Требования к маскировке: Для выборочного нанесения покрытия
Порошковая покраска прототипов:
- Прочная отделкаОтличная износостойкость и химическая стойкость.
- Выбор цветаШирокий выбор стандартных цветов.
- Экологические преимуществаНизкий уровень выбросов летучих органических соединений.
- Гибкость минимального количестваЛучше подходит для прототипов, чем некоторые виды жидких красок.
Специализированные покрытия
Функциональные покрытия:
- Тефлон/Антипригарное покрытиеХарактеристики выпуска
- Проводящие покрытияДля экранирования от электромагнитных и радиочастотных помех.
- Износостойкие покрытияДля применения в условиях высокой абразивной нагрузки.
- Термические покрытия: Для регулирования температуры
Декоративная отделка:
- Текстурированная отделка: Пользовательские узоры на поверхности
- Металлические эффекты: Имитация внешнего вида металла
- Пользовательская ГрафикаЛоготипы и идентификационные знаки
- спецэффекты: Уникальные визуальные характеристики
Глава 11: Сборка и интеграция
Методы соединения для прототипов
Механическое крепление:
- Винтовое креплениеНаиболее распространенный вариант для прототипов.
- Установка заклепок: Для постоянных суставов
- Специальные крепления: Системы, разработанные по индивидуальному заказу или являющиеся собственностью компании.
- Пресс-фитингиДля прецизионных сборок
Процессы сварки:
- Сварка ВИГВысочайшее качество, максимальная управляемость.
- Сварка MIGБыстрее, лучше подходит для более толстых материалов.
- Точечная сваркаДля соединения листов
- Лазерная сваркаТочное соединение с минимальными деформациями.
Склеивание:
- Структурные клеиДля высокопрочных соединений
- Герметики: Для защиты окружающей среды
- Проводящие клеи: Для электрических соединений
- Временные облигацииДля сборки и тестирования
Вопросы сборки прототипа
Дизайн для сборки:
- Доступность: Очистка инструментов и доступ для оператора
- Планирование последовательности: Порядок логической сборки
- Стеки толерантностиУправление кумулятивными изменениями
- Предотвращение ошибокКонструктивные особенности, предотвращающие неправильную сборку.
Качество сборки:
- Проверка соответствияПроверка совместимости компонентов.
- Контроль крутящего момента: Правильная затяжка крепежных элементов
- Проверка выравнивания: Обеспечение правильного позиционирования компонентов
- Функциональное тестированиеПроверка работоспособности сборки.
Особые требования к сборке
Сборка чистого помещения:
- Для медицинских или электронных применений
- Требования к контролируемой среде
- Специальные процедуры обработки
- Документация и проверка
Сборочные и проверочные модули:
- Интеграция измерительных приборов
- Доступность контрольной точки
- Модульная конструкция для внесения изменений в конфигурацию.
- Документация по конфигурациям тестирования
Глава 12: Будущие тенденции и инновации
Технологические преимущества
Технологии цифрового производства:
- Оптимизация дизайна на основе ИИАвтоматизированный DFM-анализ
- Интеграция цифрового двойникаВиртуальное прототипирование и валидация
- Облачная совместная работа: Обмен проектными решениями и обратная связь в режиме реального времени
- Расширенное моделированиеБолее точное моделирование процессов
Передовые производственные технологии:
- Гибридное производствоСочетание аддитивных и субтрактивных процессов
- Умный инструментАдаптивные системы крепления и оснастки
- Роботизированная автоматизацияПовышение уровня автоматизации в цехах по изготовлению прототипов.
- Интернет вещейСвязанное оборудование и процессы
Материальные инновации:
- Современные сплавыНовые материалы с улучшенными свойствами.
- Умные МатериалыМатериалы с характеристиками, реагирующими на внешние воздействия.
- Устойчивые материалы: Экологически чистые варианты
- Композитная интеграцияИзготовление изделий из смешанных материалов.
Отраслевые тенденции
Ускоренные циклы разработки:
- Растущий спрос на ускоренное прототипирование
- Методологии разработки «точно в срок»
- Гибкие подходы к разработке аппаратного обеспечения
- Возможности быстрой итерации
Фокус устойчивого развития:
- Эффективное использование материалов и сокращение отходов
- Энергоэффективные процессы
- Перерабатываемые и экологически чистые материалы
- Учет воздействия на окружающую среду
Демократизация прототипирования:
- Более дешевые точки входа
- Улучшенная доступность для стартапов
- Влияние образования и движения мейкеров
- Разработка с использованием краудфандинга
Стратегические последствия
Конкурентные преимущества:
- Скорость вывода продукции на рынок — главное конкурентное преимущество.
- Требования к качеству и точности постоянно растут.
- Рост затрат стимулирует инновации в области повышения эффективности.
- Тенденции кастомизации и персонализации
Модели партнерства:
- Более тесное сотрудничество между дизайнерами и производителями.
- Интегрированные команды проектирования и производства
- Подходы к долгосрочному партнерству
- Модели совместной разработки и распределения рисков
Глава 13: Выбор партнера по изготовлению прототипов
Критерии оценки
Технические возможности:
- Широкий спектр доступных технологий изготовления
- Экспертиза в области материалов и технологических процессов.
- Системы и возможности контроля качества
- Инженерная поддержка и помощь в проектировании
Факторы бизнеса:
- Опыт работы над аналогичными проектами и в схожих отраслях.
- Репутация своевременной доставки
- Прозрачное ценообразование и коммуникация
- Масштабируемость и возможности для удовлетворения будущих потребностей
Стратегическое выравнивание:
- Понимание ваших целей развития
- Готовность к партнерству, а не просто к поставкам.
- Гибкость в адаптации к изменениям
- Потенциал для долгосрочных отношений
Развитие партнерства
Первоначальное взаимодействие:
- Оценка технических возможностей
- Обзор проекта и анализ целесообразности
- Проверка рекомендаций и анализ портфеля
- Рассмотрение пилотного проекта
Построение отношений:
- Четкие протоколы связи
- Установление показателей эффективности
- Сотрудничество в области непрерывного совершенствования
- согласование стратегического планирования
Заключение: Превращение идей в реальность
Изготовление прототипов из листового металла представляет собой один из наиболее важных этапов в разработке аппаратных продуктов. Это момент, когда абстрактные концепции превращаются в материальные продукты, когда конструкции проверяются на соответствие реальным требованиям и когда инновации делают первые шаги к успеху на рынке. В условиях современной конкуренции способность быстро и эффективно создавать функциональные прототипы может определить, какие продукты добьются успеха, а какие так и не выйдут на рынок.
Эволюция технологий изготовления прототипов продолжает расширять границы возможного. От систем лазерной резки, позволяющих изготавливать сложные детали за несколько часов, до передовых технологий формовки, создающих точные компоненты без использования сложной оснастки, современные производители прототипов обладают беспрецедентными возможностями для поддержки разработки продукции. Эти достижения в сочетании с цифровым проектированием и инструментами для совместной работы значительно сократили время и затраты, необходимые для перехода от концепции к физическому прототипу.
Для успешного изготовления прототипов требуется не только техническая компетентность, но и партнерство, четкая коммуникация и стратегическое мышление. Наиболее эффективные взаимоотношения сочетают в себе видение продукта заказчика и знание рынка с опытом производства и технологическими знаниями изготовителя. Вместе они могут преодолеть трудности разработки прототипов, находя баланс между скоростью, стоимостью, качеством и функциональностью для создания оптимальных решений.
В перспективе на будущее несколько ключевых принципов будут определять успешные стратегии изготовления прототипов:
Раннее сотрудничество
Привлечение партнеров-производителей на ранних этапах проектирования приносит значительные преимущества. Их производственный опыт может помочь в принятии проектных решений, предотвратить дорогостоящие ошибки и оптимизировать конструкции как для прототипирования, так и для последующего производства.
Итеративный подход
Воспринимайте прототипирование как итеративный процесс обучения. Каждая версия прототипа предоставляет ценную информацию, которая позволяет вносить улучшения в следующей итерации, в конечном итоге приводя к созданию более качественных конечных продуктов.
Целостное мышление
Рассматривайте изготовление прототипов как часть комплексной стратегии разработки продукта, включающей проектирование, проверку, тестирование и подготовку к производству. Каждый этап дополняет и оптимизирует предыдущие.
Стратегические инвестиции
Рассматривайте изготовление прототипа не как затраты, а как стратегическую инвестицию в успех продукта. Относительно скромные затраты на тщательное прототипирование могут предотвратить гораздо более дорогостоящие проблемы в производстве или, что еще хуже, на рынке.
Для компаний, стремящихся ускорить разработку аппаратного обеспечения, изготовление прототипов из листового металла предлагает проверенный путь от концепции к реализации. Сочетая скорость, точность и гибкость, оно позволяет внедрять инновации, одновременно управляя рисками — сочетание, крайне важное на современных быстро меняющихся и конкурентных рынках.
Путь от идеи к продукту никогда не был таким захватывающим и доступным. С правильным партнером по изготовлению прототипов и подходом компании любого размера могут воплотить свои инновации в жизнь, протестировать их в реальных условиях, доработать на основе реальной обратной связи и уверенно двигаться к успешному производству и выходу на рынок.
Готовы воплотить ваши продуктовые концепции в реальность?
Вас ждет идеальное решение для изготовления прототипов — такое, которое сбалансирует ваши конкретные потребности в скорости, качестве, количестве и бюджете, одновременно прокладывая путь к успешному производству и выходу на рынок. Ваша следующая инновация заслуживает только экспертного партнерства на пути от концепции к реальности.
NOBLE — это китайско-британское совместное предприятие, способное проводить независимые исследования и разработки, производство и продажи.
У нас два основных направления деятельности: «Товары для ухода» и «Интеллектуальное производство».
Подразделение «Уход за собой» стремится стать ведущим поставщиком интеллектуальных средств и услуг по уходу, уделяя особое внимание красоте, здравоохранению и уходу за пожилыми людьми. В настоящее время мы в основном продаем устройства для эпиляции IPL.
Мы обладаем обширным опытом в обработке листового металла. Мы можем предоставить полный спектр услуг, включая проектирование, изготовление, сборку, контроль качества и тестирование, а также упаковку, для поддержки ваших новых проектов. Пожалуйста, свяжитесь с нами, если у вас возникнут какие-либо вопросы. Мы всегда готовы помочь. Пожалуйста, предоставьте нам чертежи, включая 3D и 2D изображения.







