
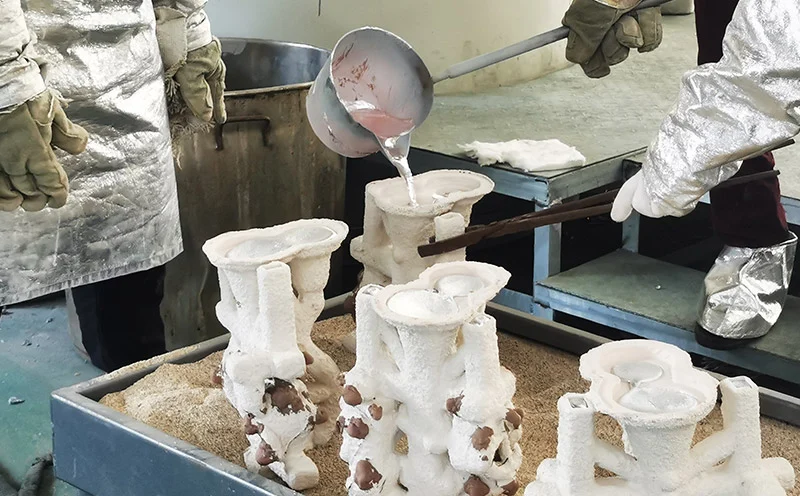
Вакуумное литье по выплавляемым моделям не является чем-то новым. Процесс литья по выплавляемым моделям существует уже тысячи лет. Но вакуумная составляющая — это современность. Происходит окисление, образуются поры, и в конечном итоге компоненты выходят из строя во время эксплуатации.
Вакуумная технология удаляет воздух, сохраняя расплавленный материал чистым. Керамическая форма также не выделяет никаких газов. Полученные детали плотные и без дефектов. По этой причине аэрокосмическая, медицинская и энергетическая отрасли используют вакуумное литье по выплавляемым моделям для производства важных компонентов.
Что такое вакуумное литье по выплавляемым моделям?
Определение
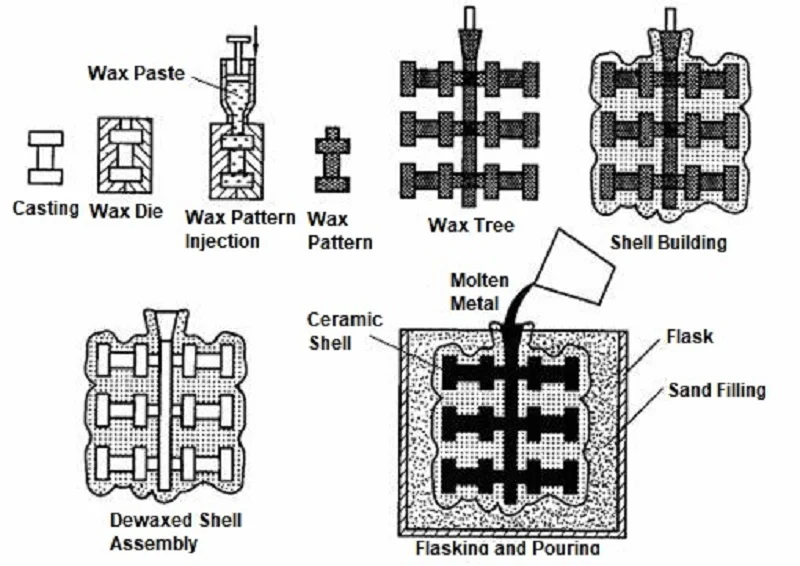
Изготовление деталей начинается с восковой модели. Затем её покрывают керамикой. Воск расплавляют. Получается форма. В неё заливают металл. Это литьё по выплавляемым моделям.
Вакуумное литье по выплавляемым моделям — это та же самая последовательность действий. Но заливка происходит внутри вакуумной камеры. Из формы откачивается воздух. Металл плавится под вакуумом. Заливка происходит без контакта с воздухом. Это простое различие меняет всё.
Зачем используется пылесос?
Использование пылесосов обусловлено четырьмя причинами.
Снижайте окисление. Реактивные металлы немедленно образуют оксиды при контакте с воздухом. Титан, цирконий и суперсплавы особенно подвержены окислению. Вакуумная среда устраняет источник кислорода, поддерживая чистоту металла.
Предотвращение поглощения газов. Водород и азот могут растворяться в расплавленном металле и улетучиваться во время затвердевания, образуя пористость. Вакуумный процесс удаляет эти газы до того, как они смогут вызвать проблемы.
Улучшение чистоты металла. Оксиды и включения образуются при плавке на открытом воздухе; эти вещества задерживаются в отливке и служат местами зарождения трещин. Вакуумная плавка устраняет эти источники загрязнения.
Получайте плотные отливки. Благодаря отсутствию пор, отливки обладают абсолютной плотностью. Улучшаются механические свойства, увеличивается срок службы при усталостных нагрузках, а компоненты выдерживают суровые условия ответственных применений.
Улучшение механических свойств. Более высокая плотность означает большую прочность. Более чистый металл означает лучшую пластичность. Сочетание этих двух факторов обеспечивает характеристики, недостижимые для деталей, изготовленных методом литья под давлением.
Вакуумное литье по выплавляемым моделям обладает всеми пятью этими преимуществами. По этой причине оно стало стандартным процессом для лопаток турбин, медицинских имплантатов и конструкционных элементов аэрокосмической отрасли. Вакуум — это не дополнительная опция, а основа процесса.
Пошаговый процесс вакуумного литья по выплавляемым моделям
Шаг 1 – Создание восковой модели
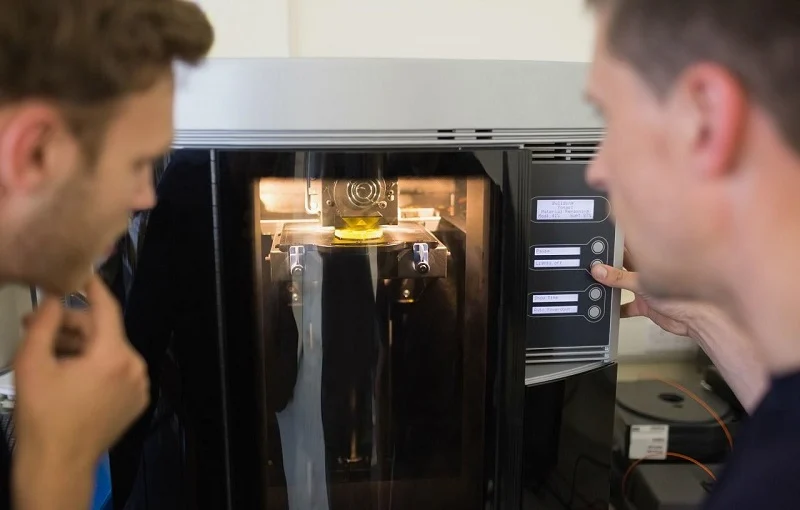
Расплавленный воск заливается в металлическую форму. Эта форма изготовлена с высокой точностью. Расплавленный воск заполняет каждую деталь, обеспечивая идеальное соответствие получившейся восковой модели форме. Точность, достигнутая на этом этапе, определяет точность конечного отливочного изделия.
Несколько моделей собираются на центральном литнике. Эта древовидная структура поддерживает все детали. Ориентация и расстояние между деталями имеют решающее значение. Конструкция литника определяет, как металл поступает в каждую полость. Неправильная конструкция литника может вызвать турбулентность жидкости. Турбулентность задерживает газ, что приводит к браку деталей.
Шаг 2 – Создание керамической оболочки
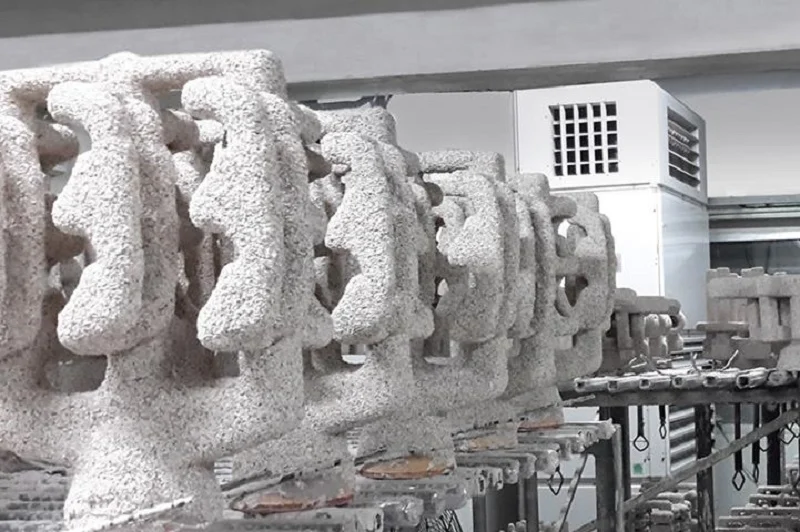
Погрузите восковую модель в керамическую суспензию. Затем нанесите на влажную поверхность гипсовый порошок. Повторите цикл погружения и нанесения гипса. Наносите следующий слой только после высыхания предыдущего. Стандартный процесс включает от шести до восьми слоев. Более толстые оболочки выдерживают более жесткие условия литья.
Выбор керамических материалов зависит от типа сплава.
Кремнезем является основным материалом. Он недорог и подходит для широкого спектра сплавов.
Циркон способен выдерживать более высокие температуры и устойчив к термическим ударам.
Оксид алюминия химически стабилен и не вступает в реакцию с большинством металлов.
Муллит обеспечивает баланс между прочностью и термической стабильностью.
Оксид иттрия используется для титана. Он не вступает в реакцию с расплавленным титаном. Это крайне важно, поскольку титан растворяет большинство других керамических материалов.
Шаг 3 – Удаление воска и обжиг снаряда
Воск должен отделиться от оболочки перед заливкой. Первый этап выполняется в автоклаве. Пар под высоким давлением расплавляет воск. Он вытекает через литник. Оболочка остается целой.
Затем оболочка помещается в печь. Цикл обжига проходит при температуре от 800°C до 1000°C. Остатки воска полностью сгорают. Керамика спекается и набирает прочность. Оболочка становится достаточно жесткой, чтобы выдержать заливку.
Последний этап — предварительный нагрев формы. Оболочка нагревается до температуры заливки, прежде чем попасть в вакуумную камеру. Удар горячего металла о холодную оболочку вызывает термический шок. Оболочка трескается. Металл вытекает. Предварительный нагрев предотвращает это.
Эти три этапа подготавливают оболочку для вакуумного литья по выплавляемым моделям. Следующий этап — плавление и заливка — происходит внутри вакуумной камеры. Именно здесь процесс по-настоящему отличается от традиционного литья по выплавляемым моделям.
Шаг 4 – Вакуумное плавление и заливка
Предварительно нагретая оболочка помещается в вакуумную камеру. Камера герметизируется, и воздух откачивается. Давление снижается до 10⁻²–10⁻⁴ миллибар — почти до вакуумного состояния.
Вакуумная индукционная плавка происходит в той же вакуумной камере. Индукционная катушка окружает тигель, расплавляя металл. Поскольку расплавленный металл не контактирует с кислородом или азотом, он остается чистым.
Вакуумная заливка предполагает наклон вакуумной камеры и тигля таким образом, чтобы расплавленный металл затекал в форму. Весь процесс происходит в условиях вакуума, что предотвращает окисление и поглощение газов, а также обеспечивает заполнение формы металлом.
Этот этап имеет центральное значение в вакуумном литье по выплавляемым моделям. Вакуум играет две важнейшие роли: он удаляет растворенные газы из расплавленного металла и предотвращает проникновение новых газов. В результате получается плотная отливка без дефектов.
Шаг 5 – Охлаждение и затвердевание
Охлаждение начинается после заливки. Скорость охлаждения имеет значение.
Быстрое охлаждение приводит к образованию мелких зерен, а мелкие зерна означают более высокую прочность. Однако термическое напряжение может вызвать растрескивание в тонкостенных деталях.
Медленное охлаждение приводит к образованию более крупных зерен, а более крупные зерна означают лучшую устойчивость к ползучести при высоких температурах. Лопатки турбин должны обладать этим свойством.
Направленная кристаллизация контролирует ориентацию зерен. Когда форма извлекается из печи, тепло отводится с одного конца. Зерна растут параллельно направлению извлечения. Таким образом, повышается прочность на ползучесть.
В этом отношении монокристаллическое литье представляет собой вершину совершенства. Благодаря наличию только одного зерна и отсутствию границ зерен, скольжение по границам зерен при высоких температурах не происходит. Этот процесс используется для изготовления лопаток турбин с самыми высокими требованиями. Вакуумное литье по выплавляемым моделям — единственный метод производства таких лопаток.
Шаг 6 – Удаление оболочки и окончательная обработка
Керамическая оболочка удаляется. Основной корпус разрушается механическим ударом. Оставшиеся слои удаляются струей воды. На этом этапе деталь обнажается.
Деталь срезается с литника; для этой операции операторы обычно используют шлифовальный круг или ленточную пилу. На этом этапе поверхность области литника шероховатая, поэтому оператор удаляет излишки материала с помощью механической обработки.
Далее следует термическая обработка. Нагрев и охлаждение используются для придания детали необходимых механических свойств: прочности, пластичности и твердости. Конкретные параметры зависят от типа сплава.
Механическая обработка позволяет придать критически важным поверхностям окончательные размеры. Допуски, которым не может соответствовать отливка, достигаются путем резки. Участки, требующие гладких поверхностей, шлифуются.
Контроль качества — заключительный этап. Он включает в себя проверку размеров, рентгеновский контроль на наличие внутренних дефектов, капиллярный контроль на наличие поверхностных трещин и ультразвуковой контроль на наличие подповерхностной пористости. Отгружаются только детали, прошедшие все проверки.
Эти шесть этапов полностью определяют весь процесс вакуумного литья по выплавляемым моделям от начала до конца. Каждый этап незаменим и влияет на последующие процессы. Вакуумная технология — это отнюдь не второстепенная деталь; именно она позволяет успешно применять этот процесс к ответственным сплавам.
Распространенные металлические сплавы, используемые в вакуумном литье по выплавляемым моделям.
Нержавеющая сталь
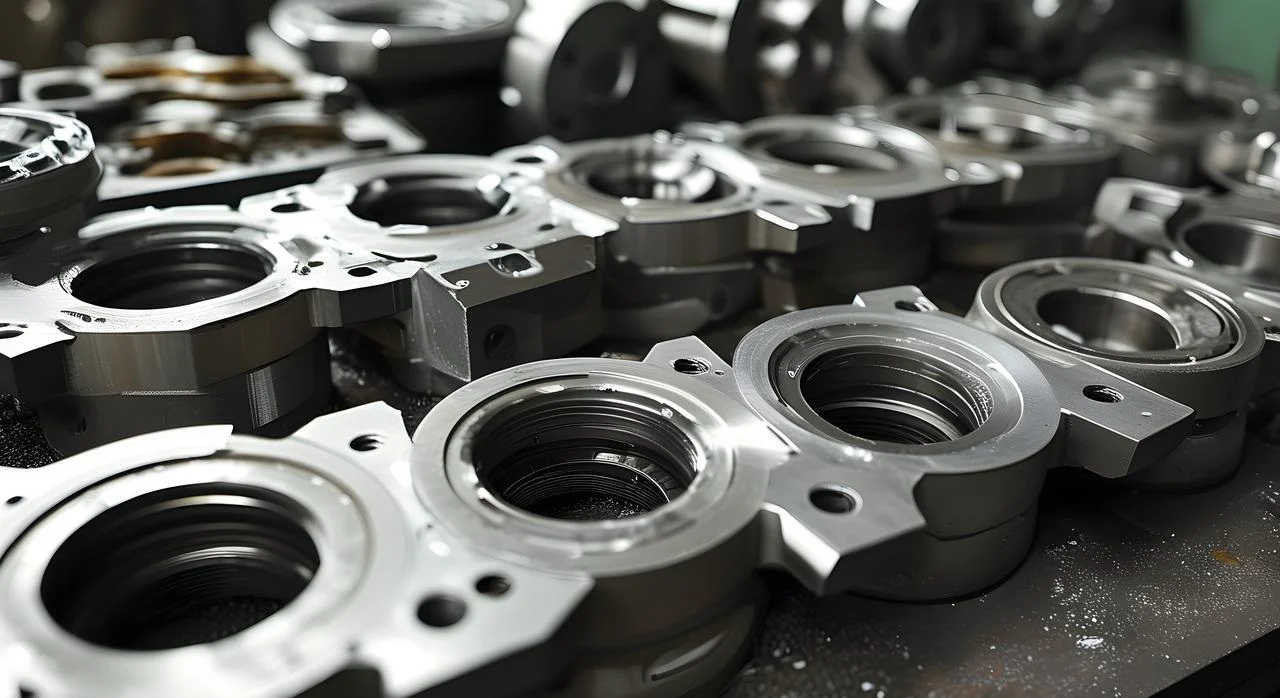
Основным материалом является нержавеющая сталь. Для деталей, требующих коррозионной стойкости и умеренной прочности, обычно используется процесс вакуумного литья. Типичными примерами являются корпуса насосов, корпуса клапанов и судовое оборудование.
Его преимущество заключается в стабильном качестве. Вакуумная среда удаляет водород. В нержавеющей стали, отлитой при атмосферном давлении, водород может вызывать образование микропор и пористость. Детали, изготовленные методом вакуумного литья, отличаются надежным качеством.
Недостатки? К нержавеющей стали предъявляются менее строгие требования к вакуумным процессам, чем к титану. Для деталей простой геометрии вакуумное литье может быть нерентабельным.
Инструментальная сталь
Инструментальные стали используются в режущих инструментах, штампах и изнашиваемых деталях. Высокое содержание углерода и легирующих элементов придает им твердость. Для достижения конечных свойств используется термообработка. Вакуумное литье обеспечивает получение чистой микроструктуры, свободной от оксидов и включений, и демонстрирует стабильную реакцию на термообработку.
Износостойкость — его основное свойство. Чистая микроструктура обеспечивает равномерное распределение карбидов, тем самым продлевая срок службы компонентов. Требование вакуумного литья обусловлено чувствительностью этого сплава к кислороду.
Суперсплавы на основе никеля
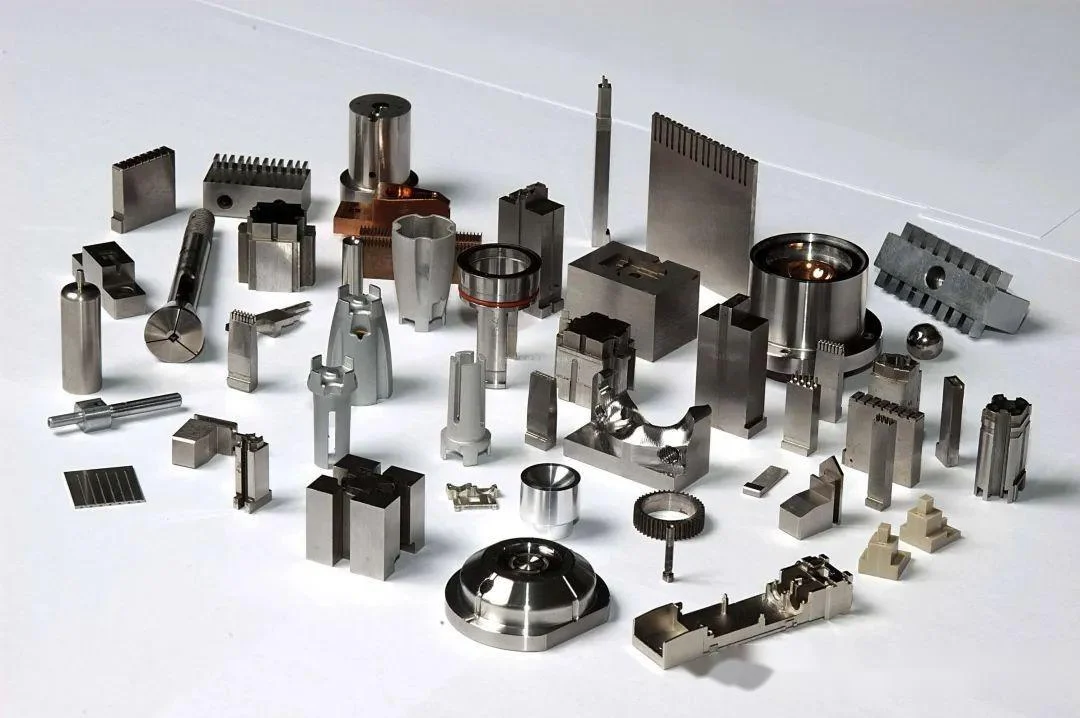
Инконель 718, Васпалой и сплавы Рене — это высокотемпературные материалы, сохраняющие свою прочность при температурах от 700°C до 1000°C. Они используются в лопатках турбин, камерах сгорания и выхлопных соплах.
Их характеристики исключительны: сопротивление ползучести, стойкость к окислению и усталостная прочность. Каковы ограничения? Они дороги, сложны в механической обработке и требуют вакуумного литья.
Вакуумное литье по выплавляемым моделям является стандартным методом литья для этих сплавов. Традиционное литье повредит эти сплавы, поэтому вакуумные процессы необходимы.
Сплавы на основе кобальта
Кобальтовые сплавы обладают износостойкостью и прочностью при высоких температурах. Наиболее распространенным является стеллит. Применяется в производстве седел клапанов, втулок и хирургических инструментов.
Эти свойства обусловлены образованием карбидов. Карбиды хрома придают твердость. Сплавы устойчивы к заеданию и коррозии. В промышленности они применяются в рабочих колесах насосов, экструзионных матрицах и лопатках турбин.
Титановые сплавы
Титан — это высокоэффективный вариант. Стандартным является сплав Ti-6Al-4V. Соотношение прочности к весу превосходное. Биосовместимость делает его идеальным для имплантатов.
Требования к вакуумному литью по выплавляемым моделям являются абсолютными. Титан поглощает кислород и азот из воздуха. Возникающее в результате охрупчивание разрушает пластичность. Вакуум защищает расплав. Деталь сохраняет свои свойства.
Алюминиевые сплавы
Алюминий реже используется в вакуумном литье. Оксидная пленка обеспечивает защиту. Однако водородная пористость является проблемой. Для сплавов A356 и AlSi10Mg полезно вакуумное дегазирование.
Области применения критически важны с точки зрения веса. Кронштейны для аэрокосмической техники и компоненты автомобильной подвески. Вакуум улучшает свойства. Но зачастую затраты трудно оправдать. Для алюминия обычно достаточно литья сжатым воздухом.
Почему стоит выбрать NOBLE для вакуумного литья по выплавляемым моделям и высокоточного производства?

Компания NOBLE специализируется на высокоточном производстве металлических и пластиковых изделий. Мы работаем с клиентами из различных отраслей — медицинской, аэрокосмической, автомобильной и промышленной. Стандартная задача — изготовление высококачественных компонентов на заказ.
Услуги по комплексному производству
Процесс начинается еще до начала производства. Поддержка проектирования позволяет выявлять проблемы на ранних стадиях. Анализ технологичности изготовления (DFM) оптимизирует деталь для конкретного процесса. Рекомендации по выбору материала гарантируют правильный сплав для конкретного применения.
Быстрое прототипирование позволяет проверить конструкцию до изготовления оснастки. Затем начинается производство. Вакуумное литье по выплавляемым моделям позволяет создавать сложные металлические детали без дефектов. Обработка на станках с ЧПУ обеспечивает достижение требуемых допусков для критически важных поверхностей. Литье пластмасс под давлением позволяет производить полимерные компоненты в больших объемах. Поверхностная обработка повышает коррозионную стойкость и улучшает внешний вид.
Контроль качества осуществляется на всех этапах. Сборка включает в себя формирование подсистем. Упаковка и логистика обеспечивают отгрузку готовой продукции.
Все это делает один поставщик. От концепции до готовой детали. Никаких промежуточных этапов. Никаких пробелов. Одна точка контакта.
Качество, которому можно доверять
Система качества сертифицирована и задокументирована.
Стандарт ISO 9001:2015 охватывает общие аспекты управления качеством. Он включает в себя: согласованные процессы, документированную проверку, отслеживаемость результатов.
Стандарт ISO 13485:2016 повышает требования к производству медицинских изделий. Более строгая прослеживаемость. Более тщательная валидация процессов. Отсутствие отклонений.
Сотрудничайте с NOBLE
Наша инженерная команда готова оказать помощь. Выбор материалов. Оптимизация технологичности производства. Создание прототипов. Полномасштабное производство. Свяжитесь с компанией NOBLE, чтобы обсудить ваши конкретные требования. Команда предложит оптимальное решение для вашего применения.
FAQ
Что такое вакуумное литье по выплавляемым моделям?
Процесс, при котором расплавленный металл заливается в керамическую оболочку под вакуумом. Восковая модель расплавляется первой. Вакуум предотвращает окисление и газопроницаемость.
Почему вакуум используется в литье по выплавляемым моделям?
Для предотвращения окисления и поглощения газов в реактивных и суперсплавных металлах. Вакуум также удаляет растворенные газы из расплава до затвердевания.
Какие материалы можно отливать методом вакуумного литья по выплавляемым моделям?
Нержавеющие стали, инструментальные стали, никелевые суперсплавы, сплавы на основе кобальта, титановые сплавы и некоторые марки алюминия. Этот процесс имеет решающее значение для материалов, которые реагируют с воздухом.
Какой материал для керамической оболочки является наилучшим?
Это зависит от сплава. Кремнезем и цирконий подходят для большинства сталей. Оксид иттрия используется для титана, потому что он не вступает в реакцию с расплавленным металлом.
Можно ли использовать вакуумное литье по выплавляемым моделям из титана?
Да. Литье титана должно производиться в вакууме или инертном газе. Любое попадание кислорода делает материал хрупким и снижает его пластичность.
В чём разница между литьём по выплавляемым моделям и вакуумным литьём? инвестиционное литье?
Литье по выплавляемым моделям — это общий процесс. Вакуумное литье по восковым моделям — это особый вариант, при котором плавление и заливка происходят в вакууме для реактивных и высокоэффективных сплавов.
Дорого ли использовать вакуумное литье по выплавляемым моделям?
Да. Оборудование, оснастка и контроль технологического процесса обходятся дорого. Однако для дорогостоящих и ответственных деталей затраты оправданы безупречным результатом.
В каких отраслях промышленности используется вакуумное литье по выплавляемым моделям?
Аэрокосмическая отрасль, производство медицинских приборов, энергетика, автомобилестроение и оборонная промышленность. Любая отрасль, где недопустимы отказы деталей.







