
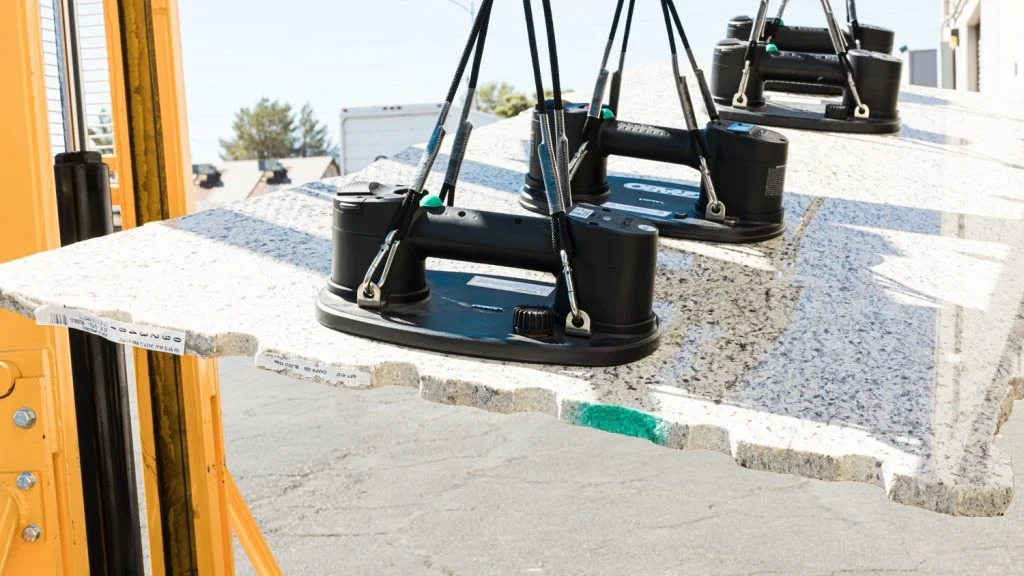
Взгляните на любой товар на полке. Панель автомобильной двери. Запечатанный лоток с мясом. Это печатная плата. На каком-то этапе производственного процесса её поднимали, удерживали или перемещали с помощью промышленного вакуумного зажима. Такие зажимы повсюду в современной автоматизации. Они работают автоматически. До тех пор, пока не выйдут из строя.
В этом руководстве вы узнаете, как правильно их установить. Мы подробно рассмотрим каждый компонент.
Из каких частей состоят промышленные вакуумные присоски?
Разберем промышленные вакуумные присоски. Выделяют три основные категории. Присоска соприкасается с изделием. Фитинг соединяется с оборудованием. Остальное — крепежные элементы.
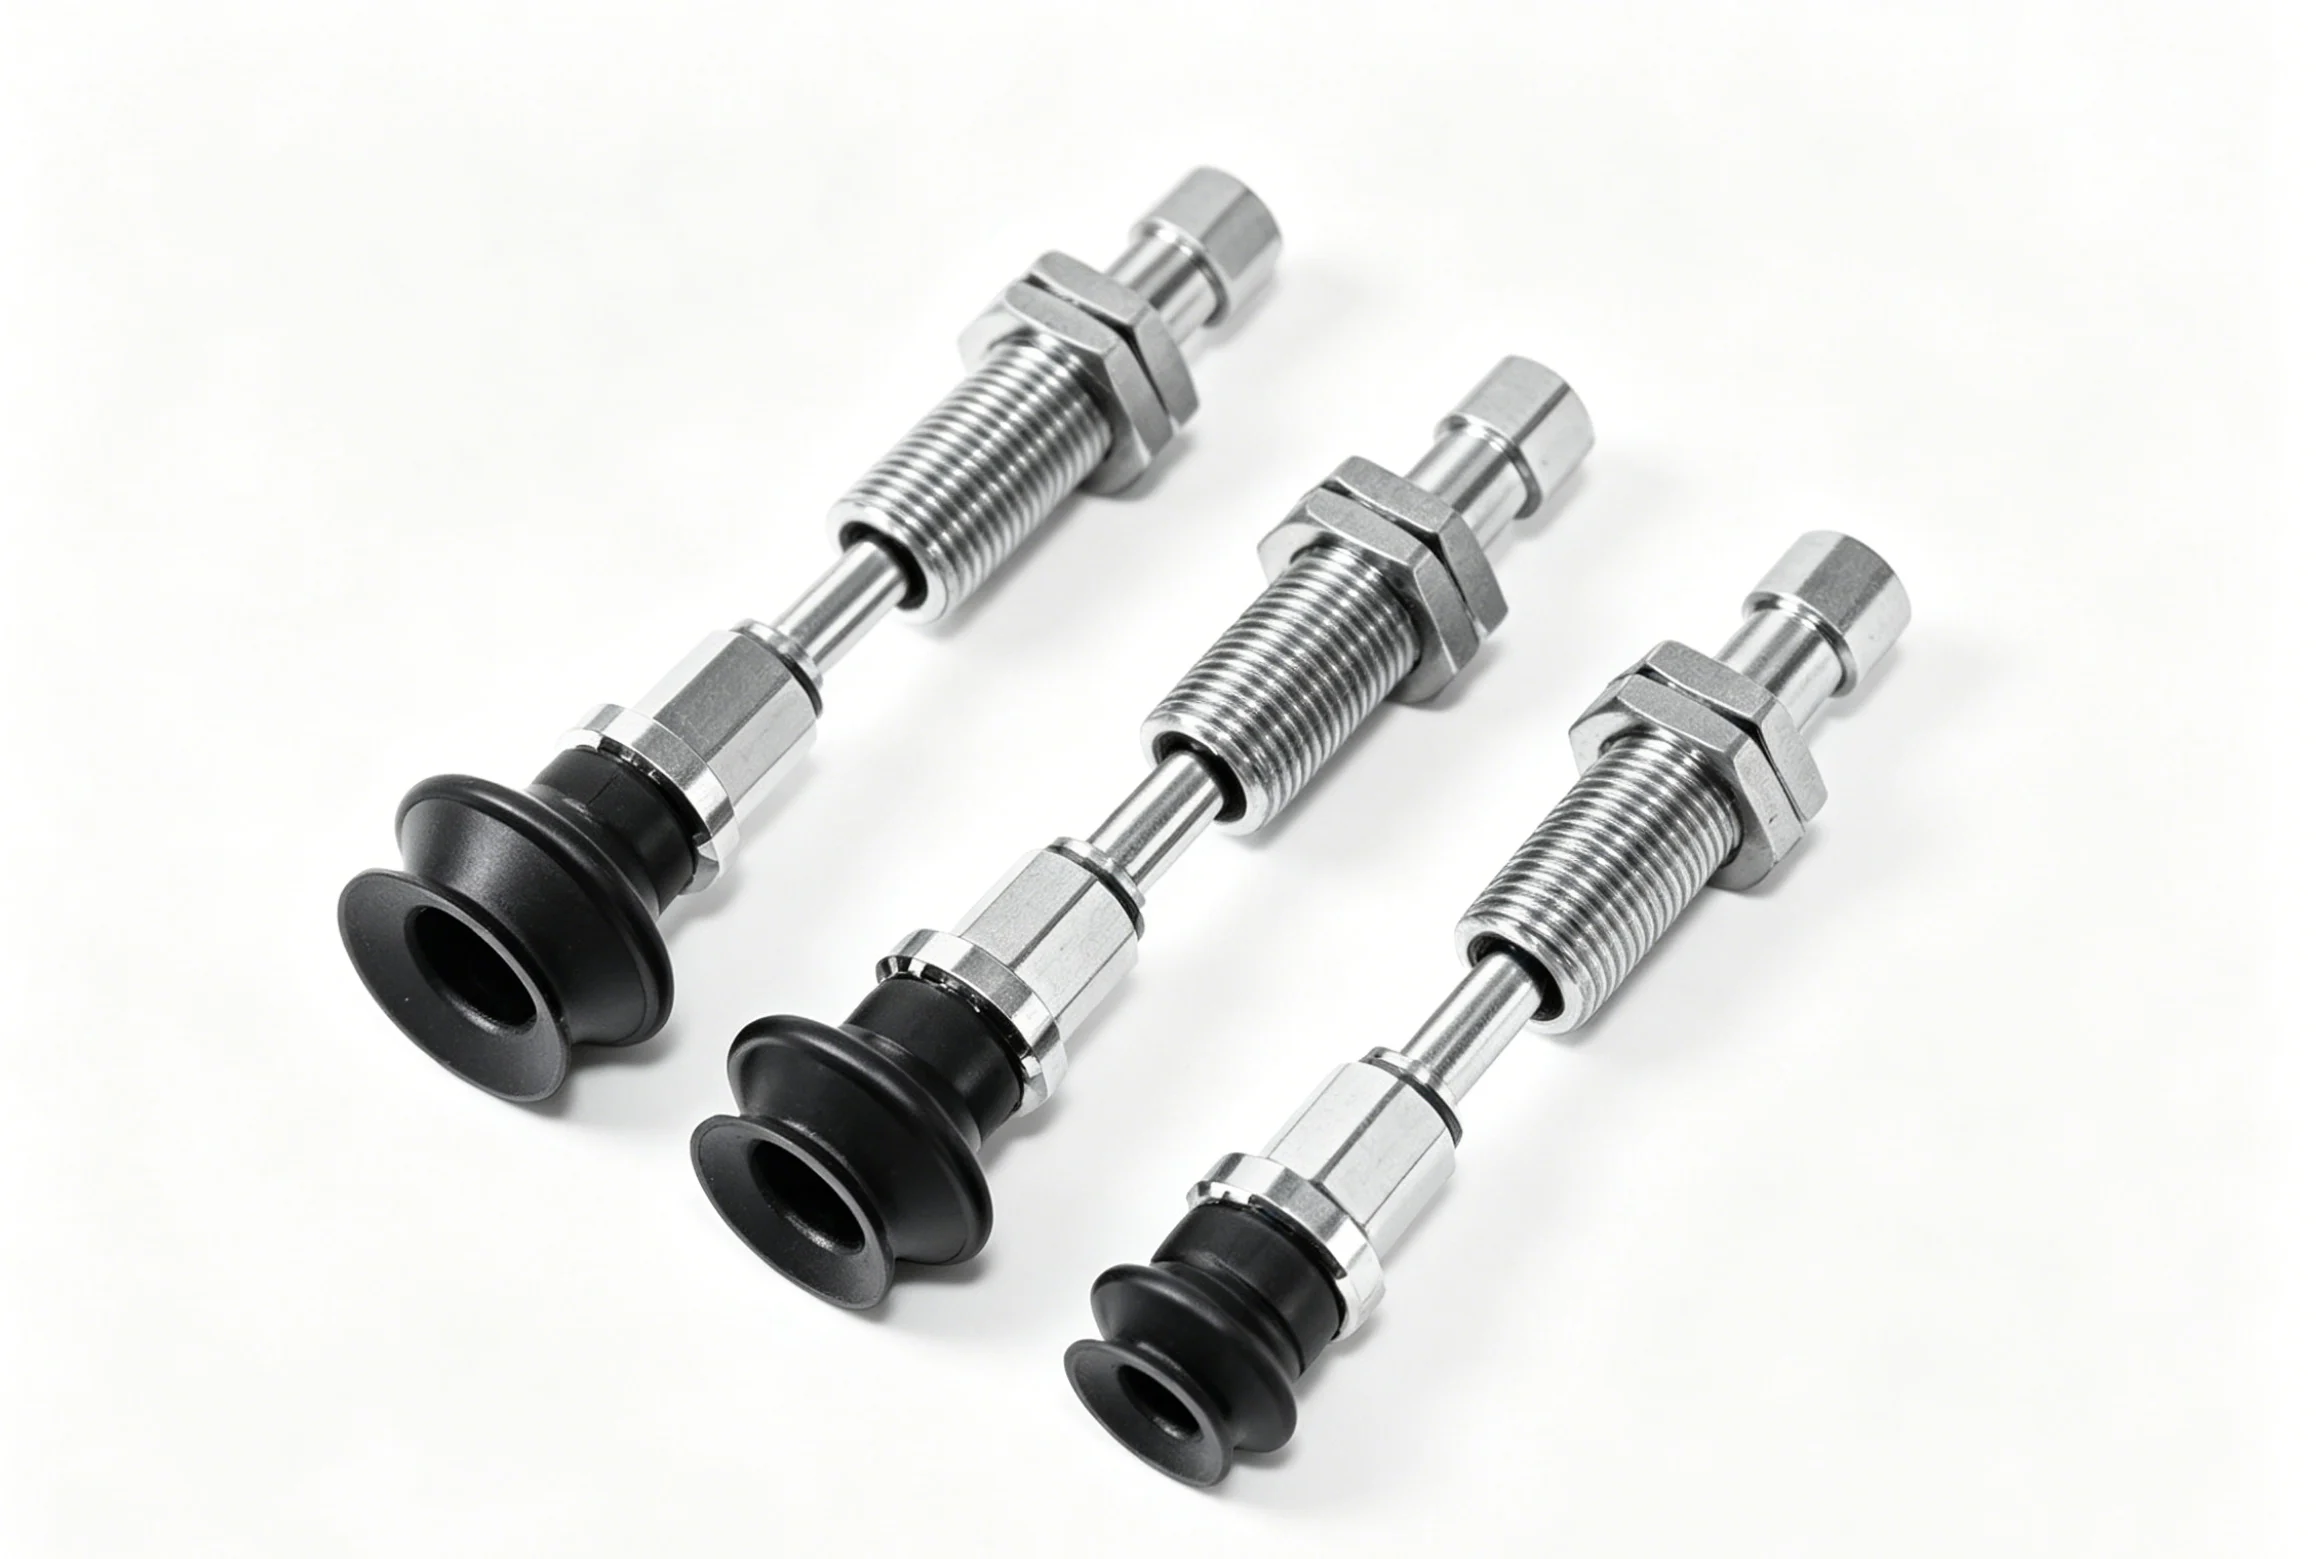
Присоска (подкладка)
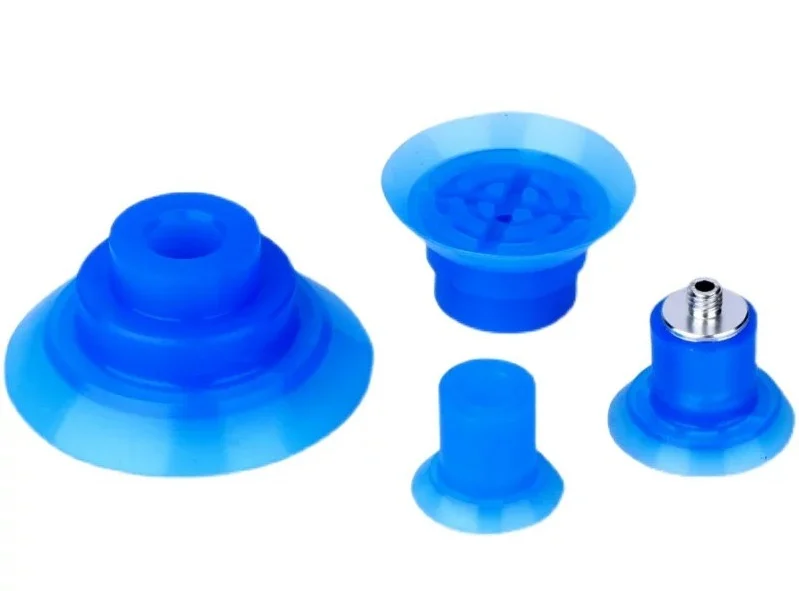
Это рабочая часть. Здесь выполняются две задачи. Во-первых, герметизация поверхности детали. Во-вторых, достаточно прочное сцепление, чтобы поднять деталь, не уронив её. Разные формы подходят для разных задач.
Плоские подушечки подходят для гладких, ровных поверхностей, таких как стекло или металлические листы. Максимальная площадь контакта. Хорошо подходят для тонких материалов, которые не могут изгибаться.
У сильфонных чашек стенки сложены. Они складываются и растягиваются. Это позволяет компенсировать разницу в высоте. Выберите деформированную доску или неровную верхнюю часть коробки. Сильфоны поглотят эту разницу.
Овальные чашки предназначены для длинных и узких деталей. Например, деревянная декоративная планка или деталь в форме канала. Круглая чашка не покроет половину поверхности. Овальная чашка покрывает всю длину.
Держатель / Фитинг (Соединитель)
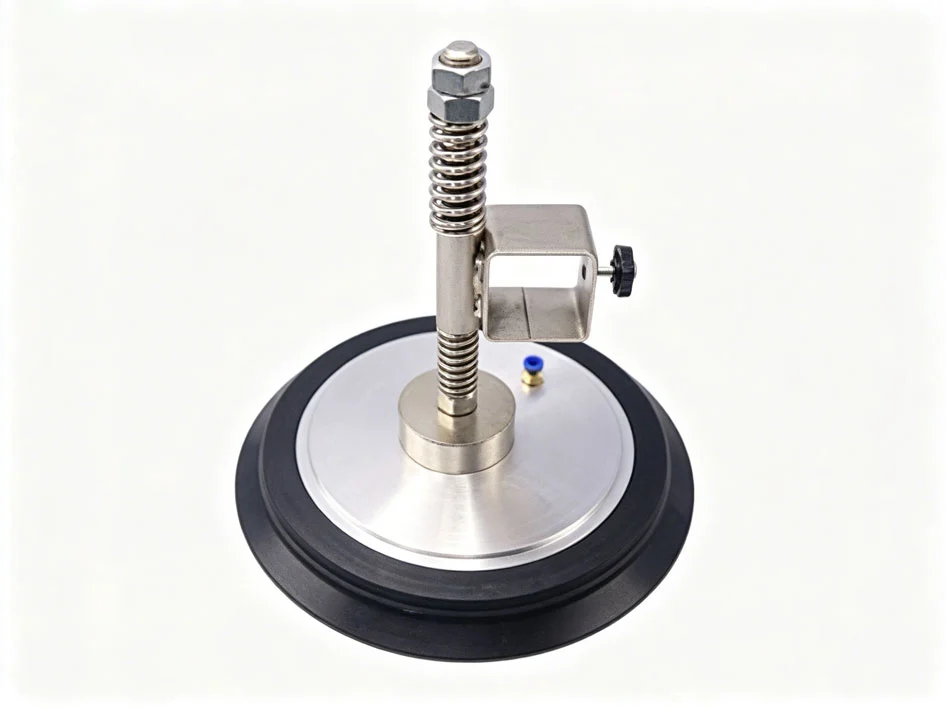
Сама по себе площадка бесполезна. Ее необходимо крепить к роботизированной руке или системе захвата и перемещения.
Металлический стержень ввинчивается в прижимную пластину. Часто он изготавливается из латуни или алюминия — в данном случае, для вакуумных прижимных пластин используется станок с ЧПУ, который обеспечивает прецизионную резьбу и уплотнительные поверхности. Иногда стержень включает в себя пружинный механизм. Это обеспечивает вертикальную податливость. Прижимная пластина мягко прижимается к детали, а не ударяется о нее с силой.
Ещё одно нововведение — защита от проворачивания. Шестигранная плоская площадка или шпоночный паз предотвращают скручивание чашки при затягивании гайки. Мелочь, но существенное отличие в производстве.
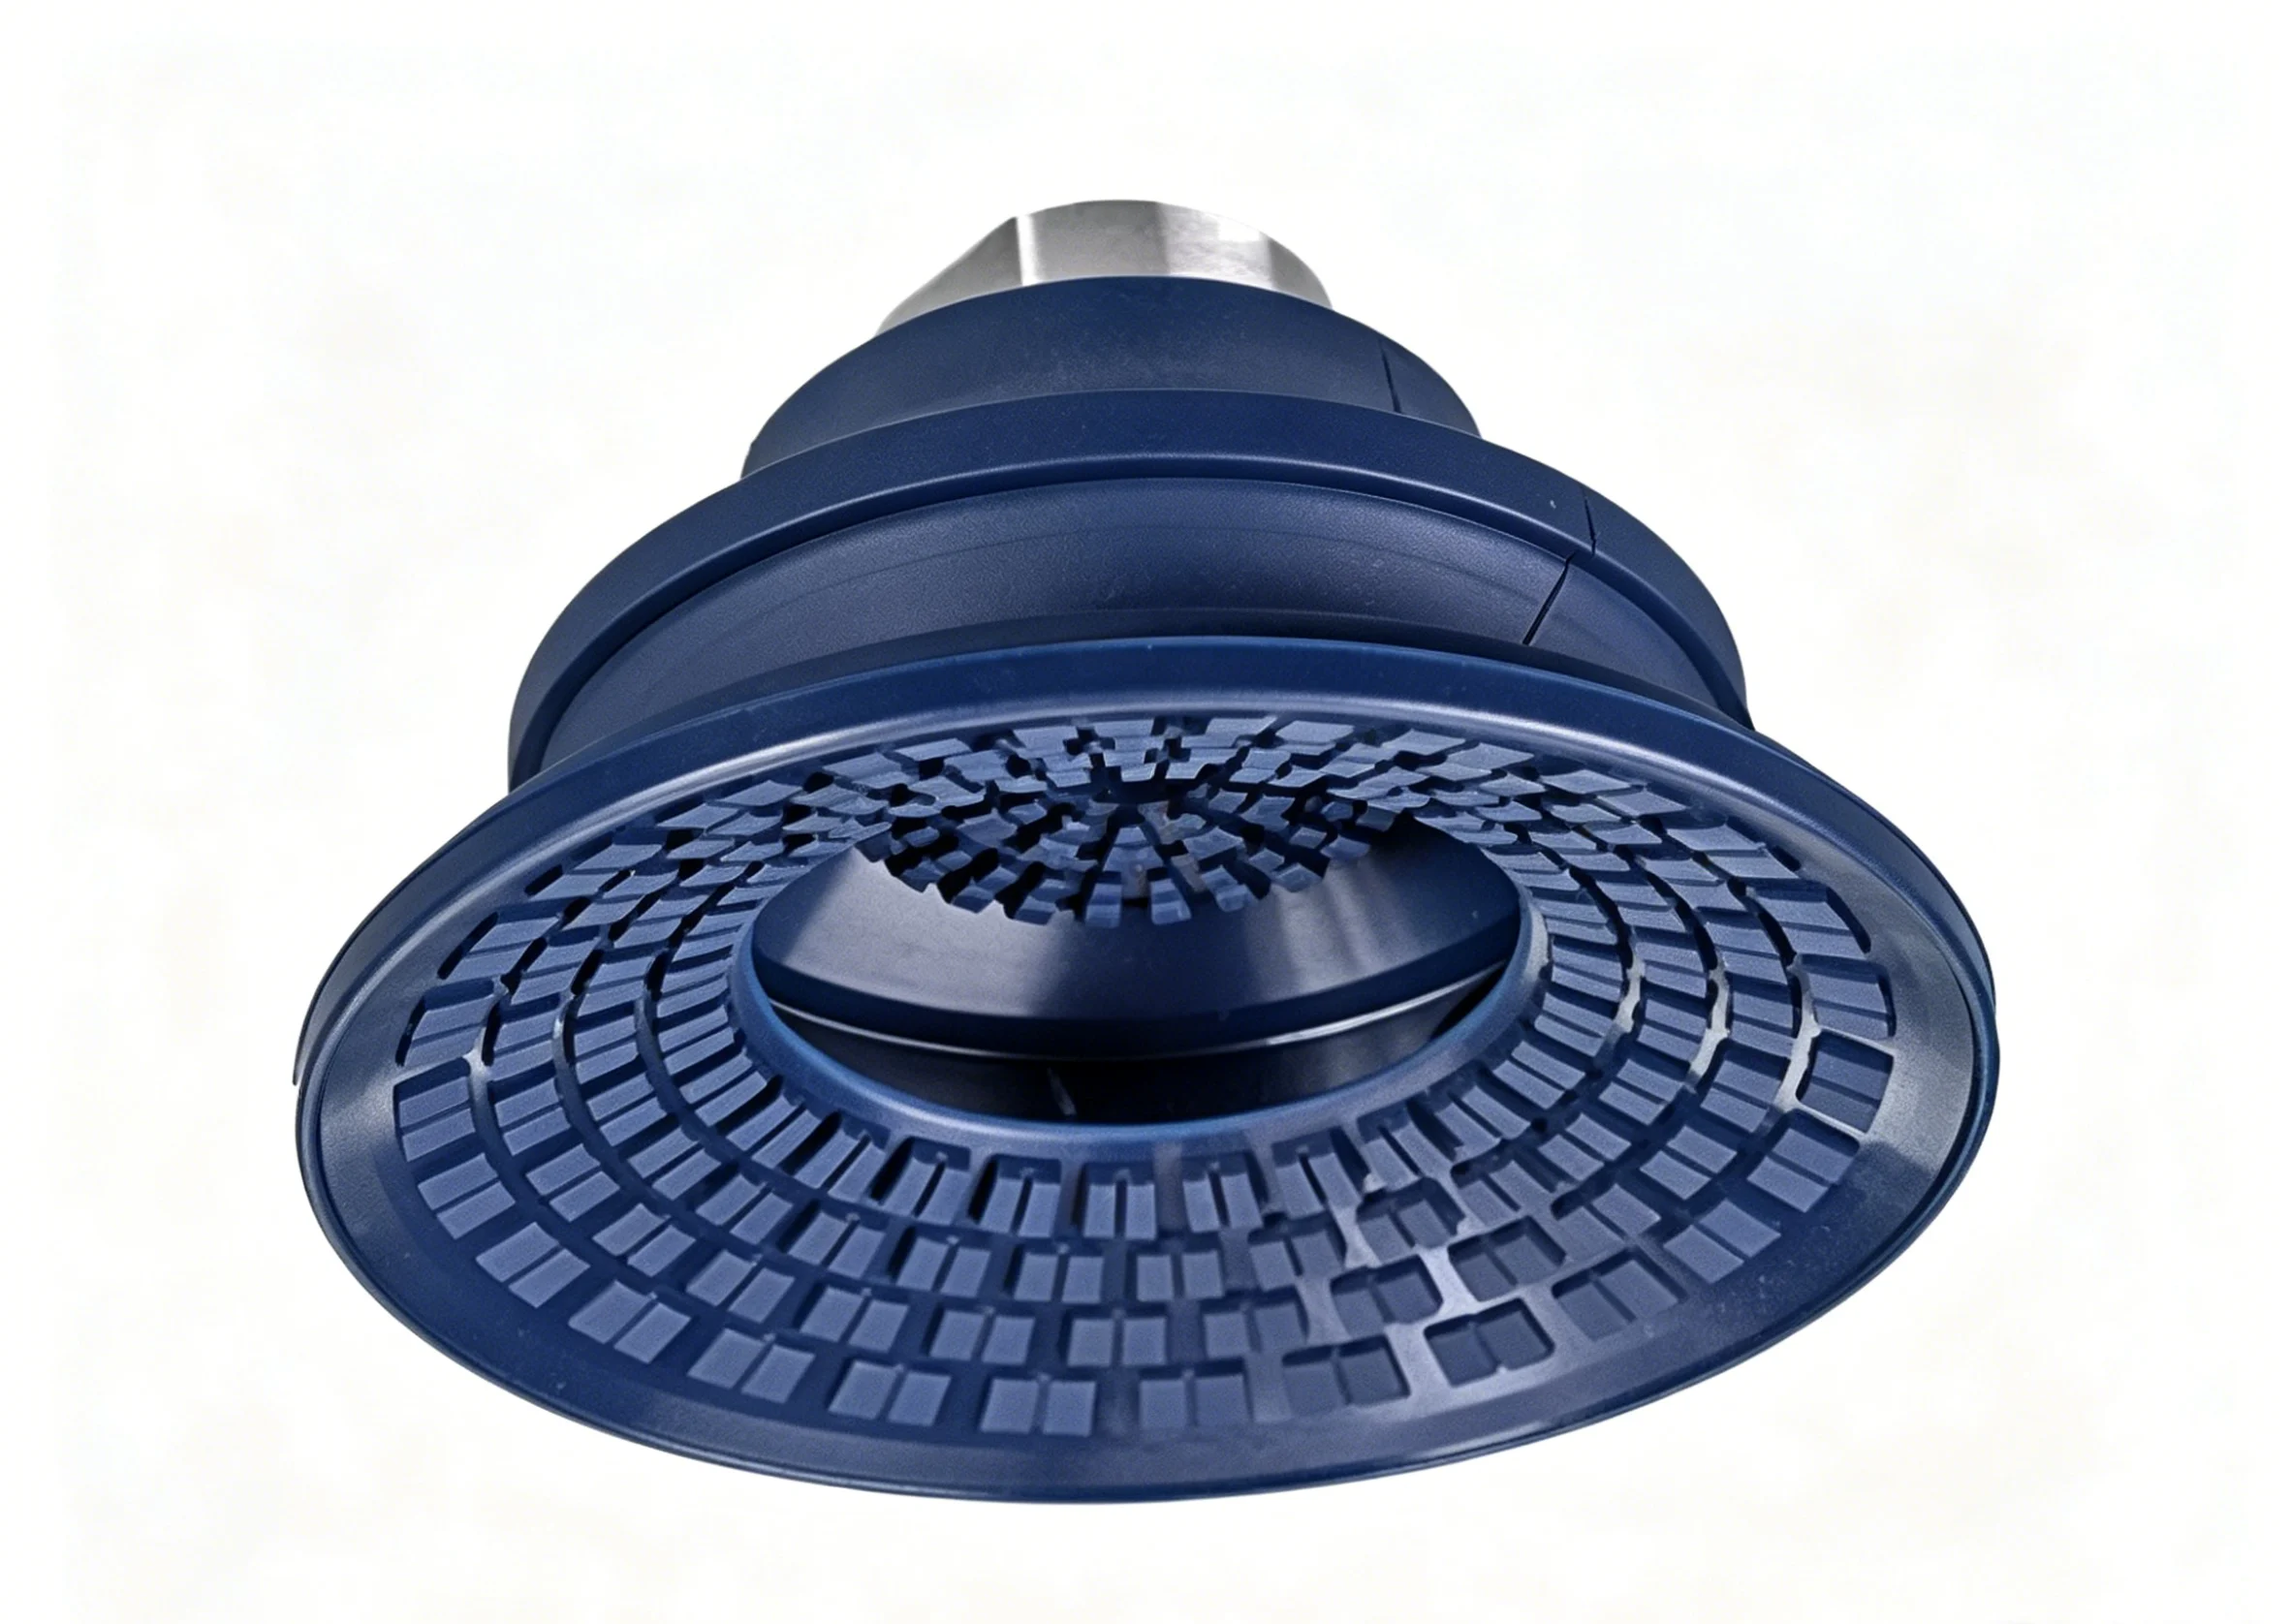
Дополнительные компоненты
Сборка не ограничивается только штоком и колодкой.
Фитинги соединяют вакуумную линию. Штуцер с насечками для мягких трубок. Резьбовой фитинг для жестких трубок.
Переходники уменьшают диаметр отверстия. Для большой чашки может потребоваться фитинг меньшего диаметра. Переходник позволяет выполнить такое соединение.
В некоторых конструкциях штоки клапанов встраиваются внутрь. Это клапаны регулирования потока или выпускные клапаны. Они быстро разрывают вакуум, когда необходимо опустить деталь.
Все эти детали вакуумной присоски должны работать согласованно. Некачественно обработанный стержень нарушает герметичность. Неправильно отформованная прокладка деформируется неравномерно. Весь процесс производства вакуумных присосок зависит от правильного изготовления каждой детали.
Как производятся детали для промышленных вакуумных присосок?
Для разных деталей используются разные процессы. Резиновая прокладка изготавливается по одному пути. Металлический держатель — по другому. Мелкие пластиковые детали — по третьему.
Изготовление резиновой присоски
Здесь преобладают три метода формования. Каждый из них подходит для различных объемов и эксплуатационных характеристик.
Метод компрессионного формования подходит для больших объемов или небольших партий. Заготовка из резины помещается в нагретую полость. Пресс закрывается. Сжатие и нагрев выполняют всю работу. Простая оснастка. Низкие первоначальные затраты. Но циклы производства длительные.
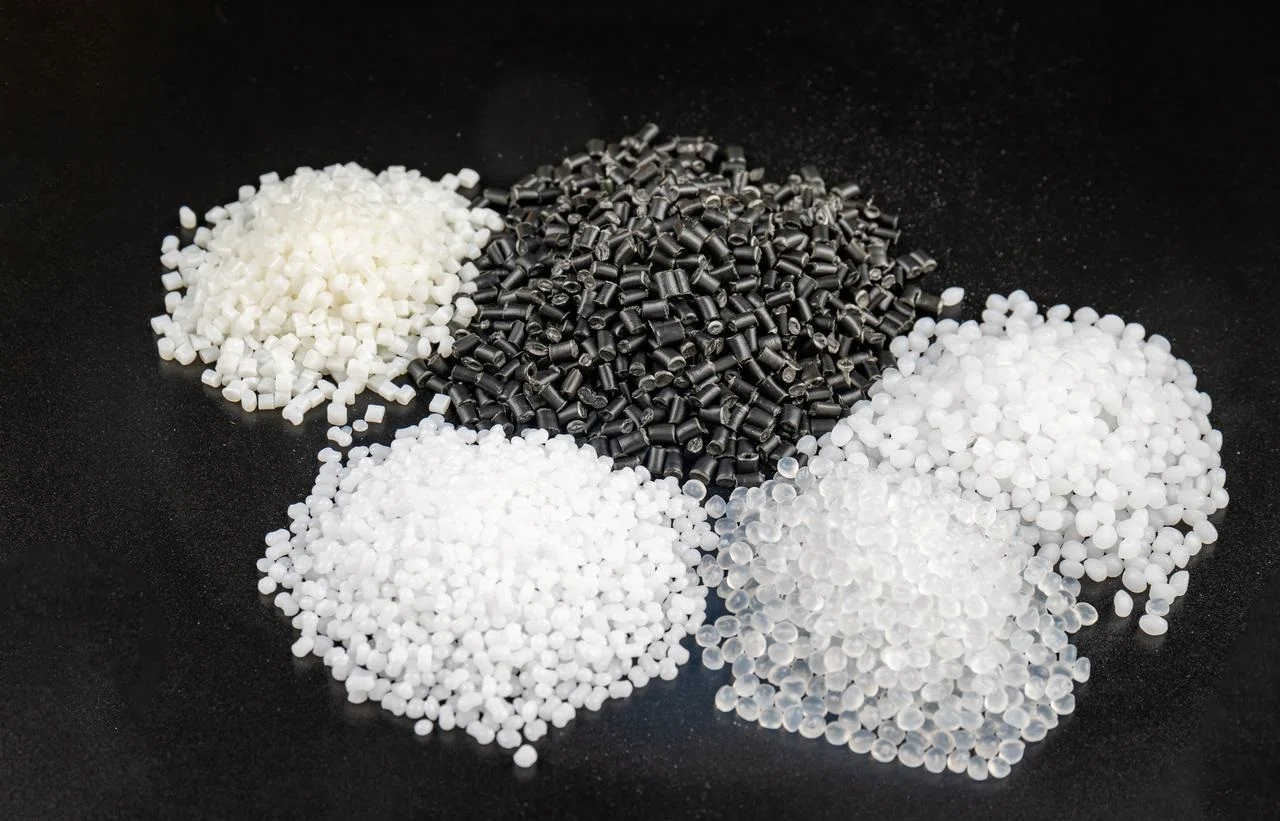
Литье под давлением становится основным методом для крупносерийного производства. Резиновый материал — обычно нитрил, силикон или уретан — впрыскивается в закрытую форму под давлением. Более быстрые циклы. Более жесткие допуски. Лучшая однородность тысяч деталей. Большинство вакуумных присосок стандартных размеров изготавливаются именно этим методом.
Двухкомпонентное литье, или 2K-литье, позволяет изготавливать чашки с двойной твердостью. Сначала формуется твердое резиновое основание. Затем на него наносится мягкий резиновый ободок. Твердая часть сохраняет форму, а мягкая часть обеспечивает герметизацию. Это усовершенствованная конструкция присоски из пластмассы, изготовленная методом литья под давлением. Одна машина. Два материала. Одна готовая деталь.
Обработка металлических держателей на станках с ЧПУ.
Для соединения резиновых прокладок с механизмами необходимы металлические штоки. Именно здесь и применяется технология резки стружки.
Токарные станки с ЧПУ изготавливают стержни и резьбу. Заготовка подается на станок. Шпиндель вращается. Фреза формирует наружную часть. Затем резьбонарезной инструмент нарезает внутреннюю или наружную резьбу. Чисто, точно, воспроизводимо.
Фрезерование на станках с ЧПУ позволяет создавать некруглые элементы. Шестигранные грани для гаечного ключа. Шпоночные пазы для предотвращения вращения. Плоские участки для установочных винтов. Часто деталь перемещается с токарного станка на фрезерный. Иногда один многоосевой станок выполняет обе операции за одну установку.
В качестве материалов для вакуумных присосок для этих держателей обычно используют латунь (для коррозионной стойкости и легкой обработки), алюминий (для малого веса) и нержавеющую сталь (для пищевой промышленности или чистых помещений). Каждый металл обрабатывается по-разному и подходит для разных задач.
Литье пластмасс под давлением для аксессуаров
Мелкие детали — фитинги, переходники, корпуса клапанов — редко изготавливаются из металла методом механической обработки. Слишком дорого. Слишком медленно.
Вместо этого, детали вакуумных присосок, изготовленные методом литья под давлением, производятся из конструкционных пластиков. Полиэфирэфиркетон (PEEK) выдерживает высокие температуры и воздействие агрессивных химических веществ. Полиоксиметилен (POM), также известный как ацетал, обладает низким коэффициентом трения и хорошей жесткостью. Нейлон обеспечивает прочность и устойчивость к усталости. Эти детали вакуумных присосок отливаются в многогнездных пресс-формах. За один цикл литья можно изготовить четыре, восемь или шестнадцать деталей. Низкая себестоимость одной детали. Высокая стабильность качества.
Знание того, какой процесс применим к какому компоненту, — это половина успеха в производстве вакуумных присосок. Резину нужно отлить. Металл — обработать на станке. Мелкие пластиковые детали — впрыскять. Если всё это перепутать, затраты резко возрастут.
Требуются ли специальные приспособления для промышленных вакуумных присосок? Постобработка?
Да. Формование или механическая обработка детали — это не конец процесса. Деталь, выходящая из инструмента, — это заготовка. Её необходимо доработать, прежде чем она начнет надежно работать.
Постобработка резиновых чашек
Для формованных резиновых накладок практически всегда используется двухэтапный процесс.
Во-первых, удаление облоя. Резина затекает в полость формы. Часть её всегда выдавливается между половинками формы. Этот тонкий излишек — облой. Его нужно удалить. Когда дело доходит до мелких, хрупких деталей, криогенная обрезка — лучший способ. Детали просто перекатываются в цилиндре. Жидкий азот делает облой хрупким. Используйте мелкие пластиковые гранулы, чтобы удалить его. Сама чашка остаётся целой, потому что материал, из которого она изготовлена, толще и прочнее.
Во-вторых, пост-вулканизация. Свежеотформованная чашка помещается в печь. Нагрев усиливает сшивание резины. Это называется пост-вулканизацией. Если пропустить этот этап, свойства чашки со временем изменятся. Со временем ситуация может немного усложниться. Остаточная деформация при сжатии только ухудшает положение. Печная обработка обеспечивает стабильность.
Если вы пропустите эти этапы при изготовлении вакуумных присосок, то получите неисправные полевые устройства. Вспышка может нарушить герметичность. Невулканизированная резина служит недолго.
Постобработка металлических держателей
Выточенный на токарном станке шток выглядит хорошо. Работа еще не завершена.
Покрытие — это первый этап. Цинковое или никелевое покрытие делает их устойчивыми к коррозии. Непокрытый стальной шток заржавеет во влажной заводской среде. Ржавчина может повредить уплотнительную поверхность. Она также фиксирует фитинг в держателе. Цинковое покрытие является стандартным. Никелевое покрытие стоит дороже, но оно выдерживает воздействие более агрессивных химических веществ.
Затем переходим к зачистке резьбы. При нарезании резьбы могут оставаться острые края. Эти заусенцы могут врезаться в резиновую прокладку во время сборки. Хуже того, они могут повредить резьбу в ответных соединениях. Для удаления заусенцев можно использовать проволочную щетку или вибробарабан.
Накатка резьбы — отличная альтернатива для высокопрочных штоков. Вместо резки резьба формируется путем накатки. Нет стружки. И нет заусенцев. Резьба прочнее, потому что металлические зерна обтекают профиль. Это довольно стандартная технология в высококачественной обработке на станках с ЧПУ для вакуумных присосок.
Специальная обработка для чистых помещений и отделка, соответствующая пищевым стандартам.
Для некоторых приложений требуется выполнить несколько дополнительных шагов.
Когда речь идет об использовании чистых помещений, например, для работы с полупроводниками и медицинской сборкой, ультразвуковая очистка — это оптимальный вариант. Детали помещаются в ванну с деионизированной водой. Высокочастотные звуковые волны создают крошечные пузырьки, которые схлопываются и очищают каждую поверхность. Это удаляет пыль, масла и мелкие частицы.
Для применения в пищевой промышленности требуется дополнительное ополаскивание, соответствующее требованиям FDA. Чистящие средства и вода для окончательного ополаскивания должны соответствовать нормам FDA. Остаточные химические вещества не должны загрязнять пищевые продукты. Иногда для этих деталей используется отдельная, специализированная производственная линия.
Обычная промышленная вакуумная присоска на автомобильном заводе используется для нанесения покрытий и удаления заусенцев. Присоска, используемая на линии упаковки печенья, очищается ультразвуком и промывается жидкостями, одобренными FDA. Материалы, из которых изготовлена основная вакуумная присоска, могут быть одинаковыми. Разница заключается в постобработке.
Какие материалы обычно используются для изготовления промышленных вакуумных присосок?
Название «резина» несколько некорректно. Различные материалы ведут себя совершенно по-разному. Если для вакуумной присоски выбрать неподходящие материалы, она выйдет из строя, независимо от того, насколько качественно она изготовлена.
Резина — это не одно целое. Различные материалы ведут себя совершенно по-разному. Неправильный выбор материалов для вакуумной чашки гарантирует её поломку независимо от того, насколько качественно она была отлита.
| Материал | Ключевые свойства | Лучшие приложения |
| Нитрил (NBR) | Маслостойкость, хорошая износостойкость, универсальное применение. | Механические цеха, сборка автомобилей, масляные поверхности |
| Силикон (VMQ) | Доступен экстремальный температурный диапазон (от -60°C до 230°C), а также изделия пищевого класса. | Линии для выпечки, морозильные установки и медицинские приборы |
| Полиуретан (PU) | Выдающаяся износостойкость, высокая прочность на разрыв, долговечность. | Шероховатые поверхности, бетонные блоки, переработанные материалы |
| Натуральный каучук (NR) | Высокий коэффициент трения, хорошая эластичность, низкая стоимость. | Картонные коробки, гофрированный картон, бумажные изделия |
Как выбрать: Практическое руководство по выбору
Принятие решения зависит от трех вопросов.
- В каком климате жарко или холодно? Силикон работает в самом широком диапазоне температур. Нитрил затвердевает при температуре ниже -20°C. FKM выдерживает высокие температуры, но выходит из строя на холоде.
- Текстура поверхности. Для гладкого стекла нужен другой материал, чем для грубого бетона. Полиуретан устойчив к порезам острыми или шероховатыми поверхностями. Натуральный каучук лучше всего сцепляется с гладким картоном.
- Какие химические вещества присутствуют? Для контакта с маслом требуется нитрил или FKM. Для контакта с наружными поверхностями требуется EPDM. Для контакта с пищевыми продуктами требуется силикон, соответствующий стандартам FDA.
Материал вакуумной присоски должен соответствовать области применения. Универсального состава не существует. Присоска, которая идеально работает на замасленном блоке двигателя, мгновенно выходит из строя на контейнере с замороженными продуктами. Подбирайте материал в соответствии с задачей.
О компании NOBLE: Ваш партнер в области высокоточного производства
Основные производственные возможности
- Точная обработка с ЧПУ (Для металлических держателей и фитингов)
Многоосевые токарные и фрезерные станки с ЧПУ. Швейцарские токарные станки для изготовления небольших и сложных заготовок. Вращающийся инструмент позволяет создавать шестигранные грани и крестообразные отверстия за одну установку.
Доступные материалы: латунь (легкообрабатываемая), алюминий (легкий), нержавеющая сталь (304 и 316 для коррозионной стойкости) и легированная сталь (для высокопрочных применений).
Допуски на критически важные элементы составляют ±0.005 мм. Это пять микрон. Для сравнения, толщина человеческого волоса составляет около 75 микрон.
- Обработка пластмасс и Литье под давлением
Для изготовления жестких компонентов необходимы жесткие пластмассы. Резьбовые корпуса. Штоки клапанов. Корпуса разъемов.
На начальном этапе прототипирование осуществляется на станках с ЧПУ . Это обеспечивает быструю проверку конструкции. После утверждения конструкции производство переходит к литью под давлением, что позволяет снизить себестоимость каждой детали.
Доступные материалы: PEEK (высокая термостойкость и химическая стойкость), POM/Delrin (низкое трение), нейлон PA6/66 (прочный), ABS (общего назначения), поликарбонат (ударный).
Прямое подключение к вакуумным присоскам
Все эти детали — обработанный на станке стержень, формованный пластиковый фитинг, резьбовой адаптер — входят непосредственно в состав вакуумных присосок. Проект по изготовлению вакуумной присоски на заказ часто начинается с разработки металлического стержня. Именно здесь вступает в дело компания NOBLE.
Сертификаты качества
ISO 9001:2015 означает стабильное качество деталей общего промышленного назначения. Автомобильная промышленность. Упаковка. Электроника. Повторяемые процессы. Международные стандарты. Клиент в Германии получает ту же деталь, что и клиент в Техасе.
ISO 13485:2016 повышает требования. Качество медицинского класса. Полная прослеживаемость от партии сырья до готовой детали. Протоколы чистоты. Документация по управлению рисками. Если вакуумная присоска используется в сборке медицинских изделий или фармацевтической упаковке, эта сертификация имеет значение.
Почему стоит сотрудничать с NOBLE?
- Вертикальная интеграция. Сырье поступает через одну дверь. Готовые детали отправляются через другую. Обработка на станках с ЧПУ, литье пластмасс под давлением, контроль качества и отгрузка — все происходит под одной крышей. Никаких передач неизвестным субподрядчикам.
- Инженерная поддержка. Анализ DfM (проектирование для производства) проводится для каждой новой конструкции. Можно ли ускорить обработку держателя? Можно ли отлить пластиковую деталь с помощью более простой оснастки? Анализ проводится до составления коммерческого предложения. В результате клиенты получают более низкие затраты и более короткие сроки выполнения заказа.
- Нет давления по минимальному объему заказа. Исследовательской группе нужно пять деталей для прототипа. Производственной линии требуется пятьдесят тысяч. Компания NOBLE справляется и с тем, и с другим. Начните с малого. Постепенно наращивайте объемы. Низкий объем производства на начальном этапе не влечет за собой никаких дополнительных затрат.
Наша приверженность качеству
Контрольно-измерительное оборудование. Координатно-измерительная машина (КИМ) для сложных геометрических форм. Оптические компараторы для профиля резьбы. Цифровые микрометры и нутромеры для ежедневных проверок.
Прослеживаемость. Для деталей, соответствующих стандарту ISO 13485, каждой партии присваивается уникальный номер. Сертификаты на материалы хранятся в архиве. Параметры процесса регистрируются. Ситуация с отзывом продукции — если таковой когда-либо произойдет — локализуется и контролируется.
Обработка поверхности. Стандартная процедура удаления заусенцев выполняется на каждой обработанной детали. Нанесение покрытий (цинк, никель) осуществляется собственными силами. Ультразвуковая очистка для применения в чистых помещениях. Нет необходимости отправлять детали сторонним организациям и надеяться на лучшее.
Это наше предложение. Прецизионные компоненты для промышленных вакуумных присосок. Никакой резины. Никаких пустых обещаний. Только обработанные и отлитые детали, которые идеально подходят, обеспечивают герметичность и служат долго.
FAQ
Могу я 3D печать вакуумная присоска?
Да, для прототипирования. Используйте ТПУ-филамент. Гибкий материал подходит.
Но не используйте чашки, изготовленные методом литья под давлением, в производстве. Линии слоев создают микроскопические каналы. Воздух просачивается сквозь них. Чашка теряет вакуум. У формованной чашки сплошные стенки. У чашки, изготовленной методом литья под давлением, тысячи крошечных зазоров.
В чём разница между сильфонной чашкой и плоской чашкой?
Плоская чашка прилегает к гладкой плоской поверхности. Стекло. Листовой металл. Пластиковые панели. Край плотно прилегает. Вот и все, что она делает.
У сильфона сложенные стенки. Эти сильфоны сжимаются и растягиваются. Это позволяет компенсировать разницу в высоте. Возьмите деформированную доску. Поднимите коробку с неровной крышкой. Сильфон поглотит разницу. Чашка также поднимается коротким вертикальным движением. Это помогает при работе с хрупкими деталями.
Как предотвратить появление следов от силиконовых чашек на стекле?
Обычный силиконовый герметик оставляет следы. Масла, образующиеся в процессе отверждения, переносятся на поверхность стекла. В результате образуется мутное кольцо или жирное пятно.
Решение — галогенированный силикон. Некоторые поставщики называют его «бесследным» или «не оставляющим следов». Поверхность модифицируется в процессе формования. Нет миграции масла. Нет следов. Стекло остается чистым.
Какие держатели лучше: из латуни или из нержавеющей стали?
Латунь легко поддается обработке на станках. Она устойчива к коррозии в сухом заводском воздухе. Она стоит дешевле. Для стандартной сборочной линии, занимающейся отбором пластиковых деталей, латунь отлично подходит.
Нержавеющая сталь выдерживает влажные условия, моечные среды, линии пищевой промышленности, чистые помещения с агрессивными чистящими средствами. Нержавеющая сталь марки 304 устойчива к ржавчине. Нержавеющая сталь марки 316 выдерживает воздействие соли и более сильных химических веществ.
Для сухих и недорогих условий выбирайте латунь. Для влажных условий и соответствия нормативным требованиям выбирайте нержавеющую сталь. Универсального «лучшего» не существует. Есть только то, что подходит для конкретного применения.







