
Что такое Высокопроизводительная обработка с ЧПУ?
Высокопроизводительная обработка на станках с ЧПУ подразумевает автоматизированную, высокоточную и высокоэффективную резку и формовку таких материалов, как металлы и пластмассы, с использованием станков с числовым программным управлением (ЧПУ), позволяющую производить идентичные компоненты в масштабах массового производства.
Высокопроизводительная обработка на станках с ЧПУ в значительной степени опирается на автоматизированное оборудование, оптимизированные программы обработки, специализированные инструментальные приспособления и систематическое управление производством для достижения минимальной себестоимости единицы продукции, максимальной скорости производства и наиболее стабильного качества.
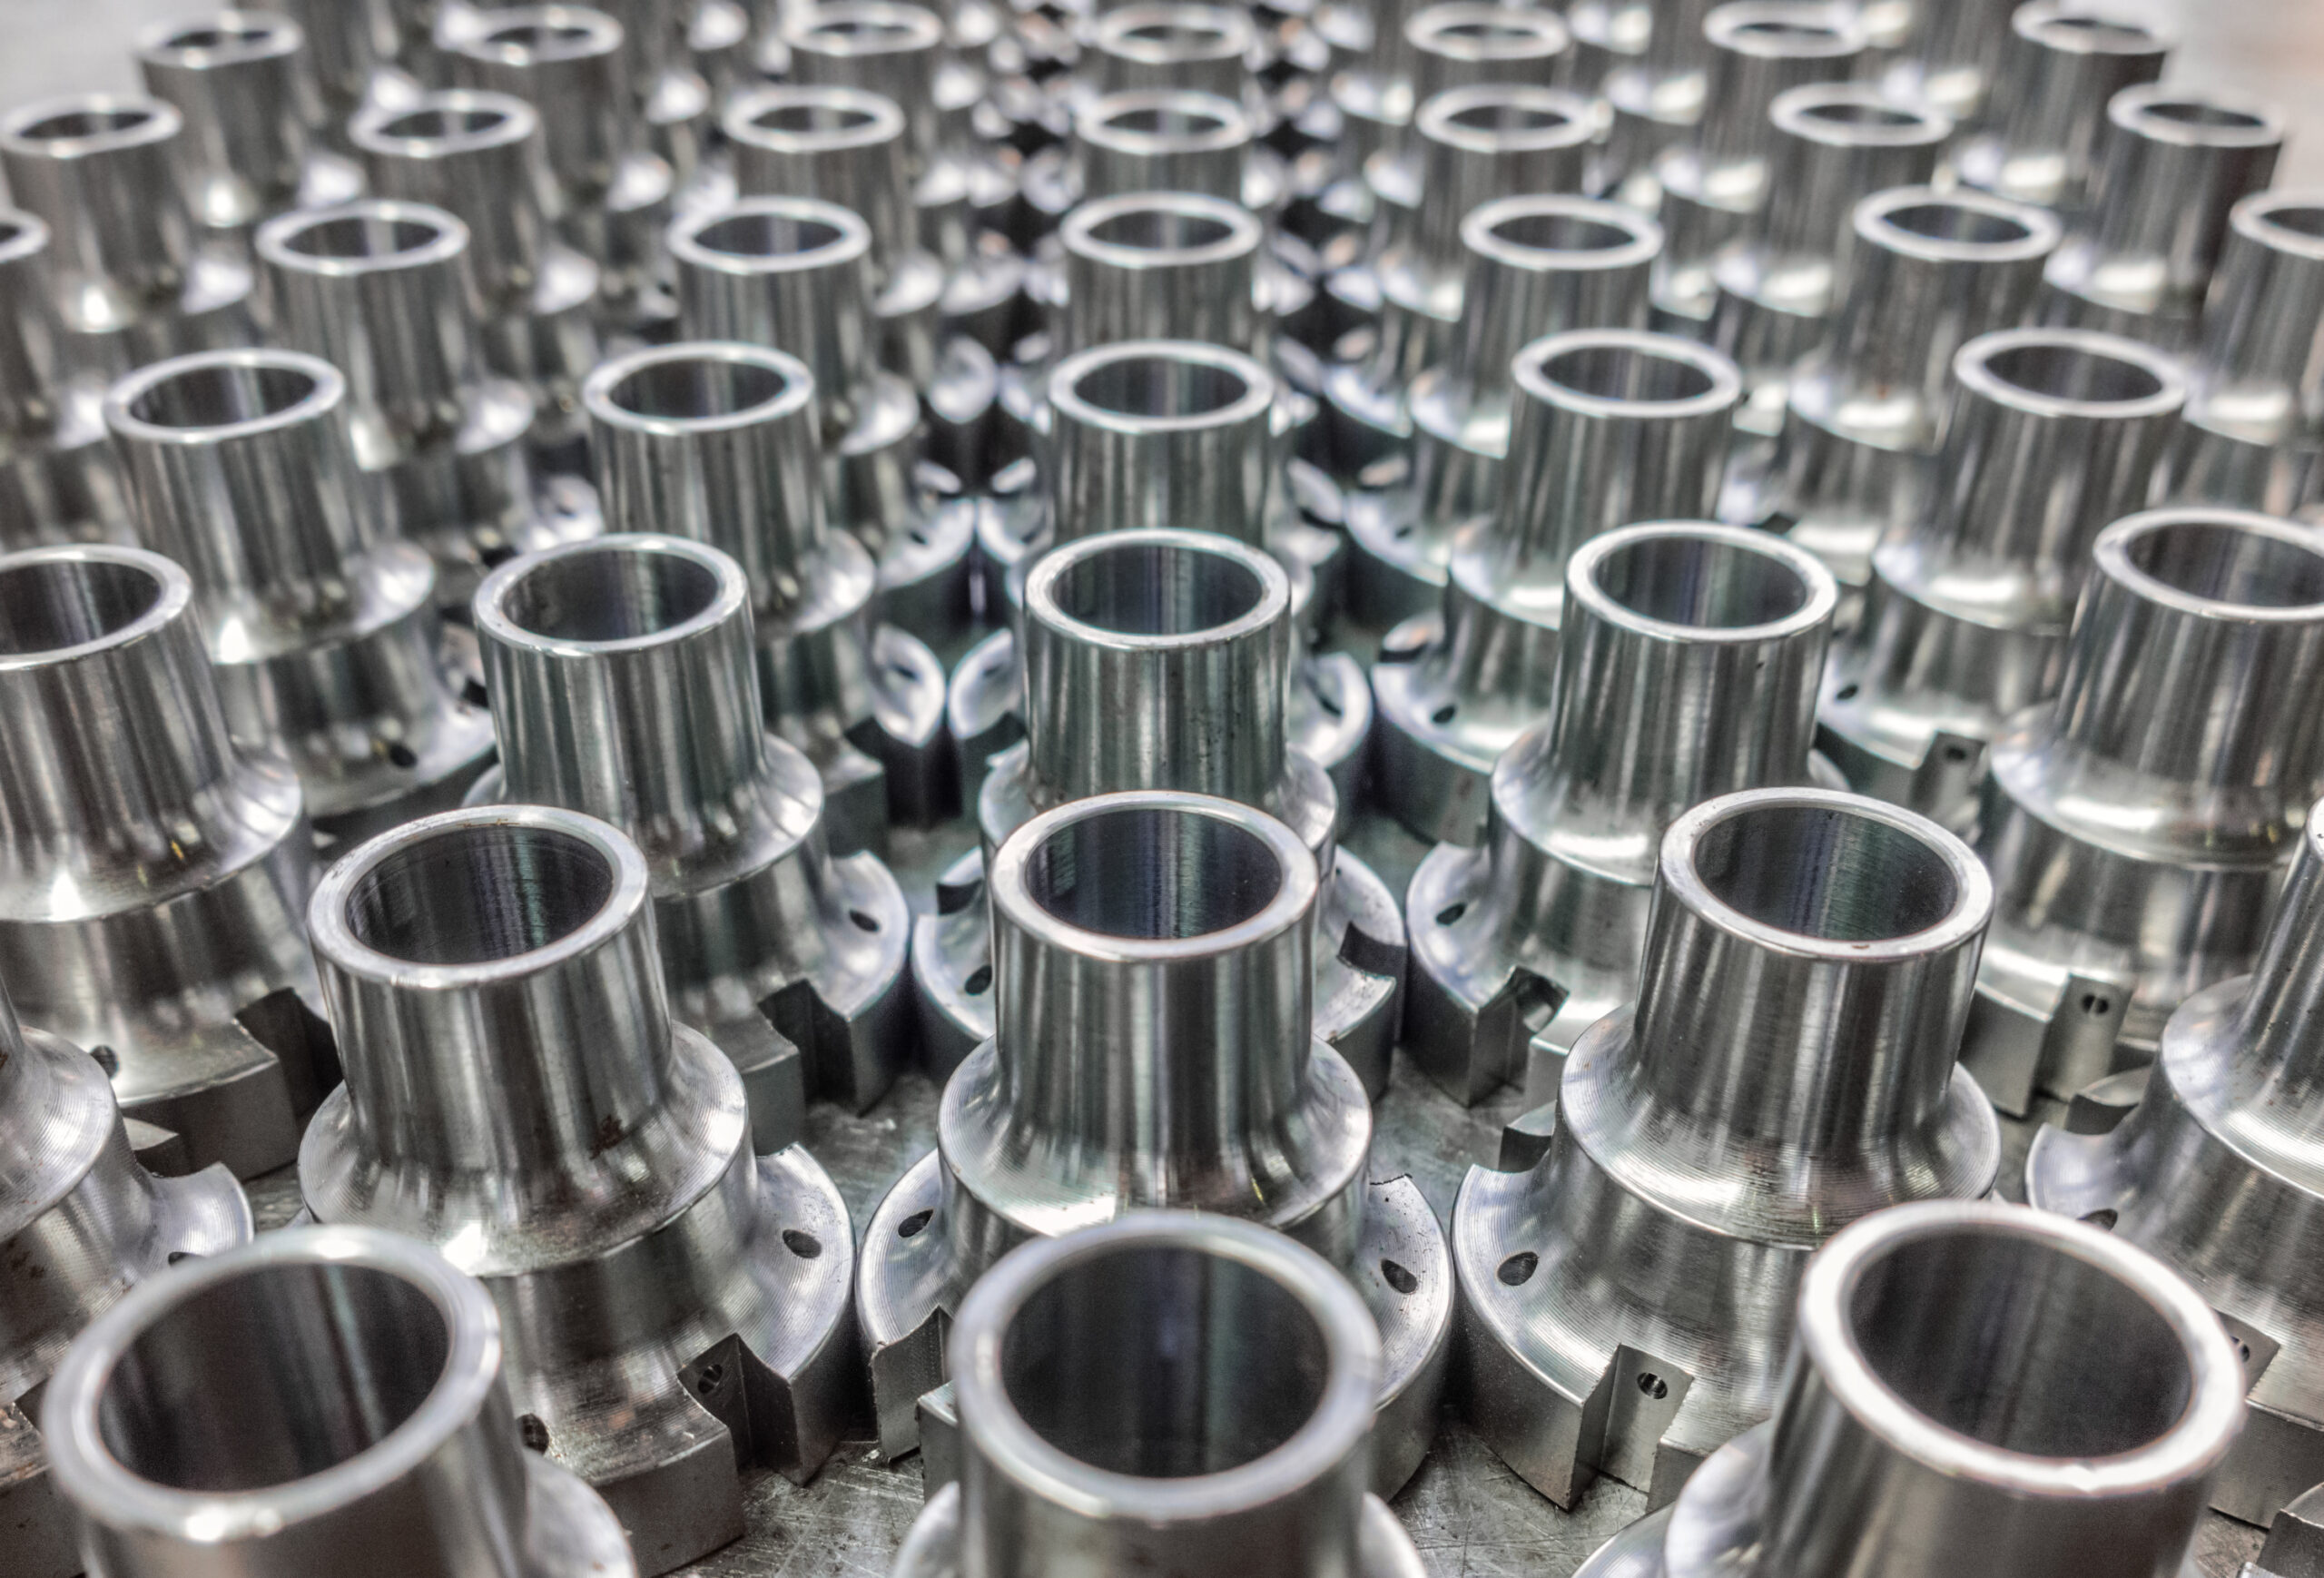
Выбор материалов для деталей, изготавливаемых в больших объемах на станках с ЧПУ.
алюминий
Алюминиевые сплавы входят в число наиболее часто используемых материалов для крупносерийной обработки, особенно такие марки, как 6061 и 7075. Они обладают выгодным сочетанием малого веса и умеренной прочности, а также превосходной обрабатываемостью. Это приводит к высоким скоростям резания и снижению износа инструмента, значительно повышая эффективность производства и снижая себестоимость единицы продукции.
Нержавеющая сталь
Аустенитные нержавеющие стали марок 304 и 316 выбраны за их выдающуюся коррозионную стойкость, прочность и долговечность. Хотя сложность их обработки превосходит сложность обработки алюминия, что предъявляет более строгие требования к режущим инструментам и параметрам обработки, они остаются незаменимыми в отраслях, требующих коррозионной стойкости и гигиенических условий, таких как производство медицинских изделий, оборудования для пищевой промышленности и компонентов химических заводов.
Углеродистая сталь
Углеродистые стали, такие как 1018 и 1045, благодаря своей высокой прочности, хорошей ударной вязкости и низкой стоимости, являются предпочтительным выбором для серийного производства конструкционных элементов.
Углеродистая сталь легко поддается механической обработке и может быть дополнительно упрочнена путем термообработки. Она широко используется в производстве шестерен, валов, болтов и различных механических рам, находя широкое применение в автомобильной и промышленной отраслях.
Латунь
Латунные сплавы (например, C360) известны своей исключительной обрабатываемостью, благодаря чему их называют «легкорежущей латунью». В процессе обработки они демонстрируют превосходные стружколомные свойства, обеспечивая очень высокое качество поверхности и точность размеров, а также увеличивая срок службы инструмента.
Латунь часто используется в компонентах, требующих точности, электропроводности, коррозионной стойкости и низкого трения, таких как клапаны, фитинги для труб, электронные разъемы и замки.
пластик
Пластмассы, такие как нейлон, полиоксиметилен (ПОМ) (ацетал) и АБС-пластик. Эти материалы обладают изоляционными свойствами, малым весом, химической стойкостью и не требуют охлаждающей жидкости во время обработки, что делает их исключительно чистыми.
Конструкционные пластмассы легко поддаются механической обработке на высоких скоростях, что делает их пригодными для производства малонагруженных конструкционных элементов, изоляционных деталей, подшипников и различных корпусов. Они широко используются в массовом производстве бытовой электроники и компонентов салона автомобилей.
Титан
Титановые сплавы, такие как Ti-6Al-4V, несмотря на высокую стоимость материалов и значительные сложности в механической обработке, остаются незаменимыми благодаря исключительно высокому соотношению прочности к весу, выдающейся коррозионной стойкости и биосовместимости.
Для крупносерийной обработки титановых сплавов требуется специализированное оборудование и процессы, в первую очередь предназначенные для высокотехнологичных применений, включая компоненты авиационных двигателей, высокопроизводительные детали для гоночных автомобилей и хирургические имплантаты.
Влияние многоосевой обработки на станках с ЧПУ на эффективность крупносерийного производства.
Сократите количество этапов установки крепежных элементов.
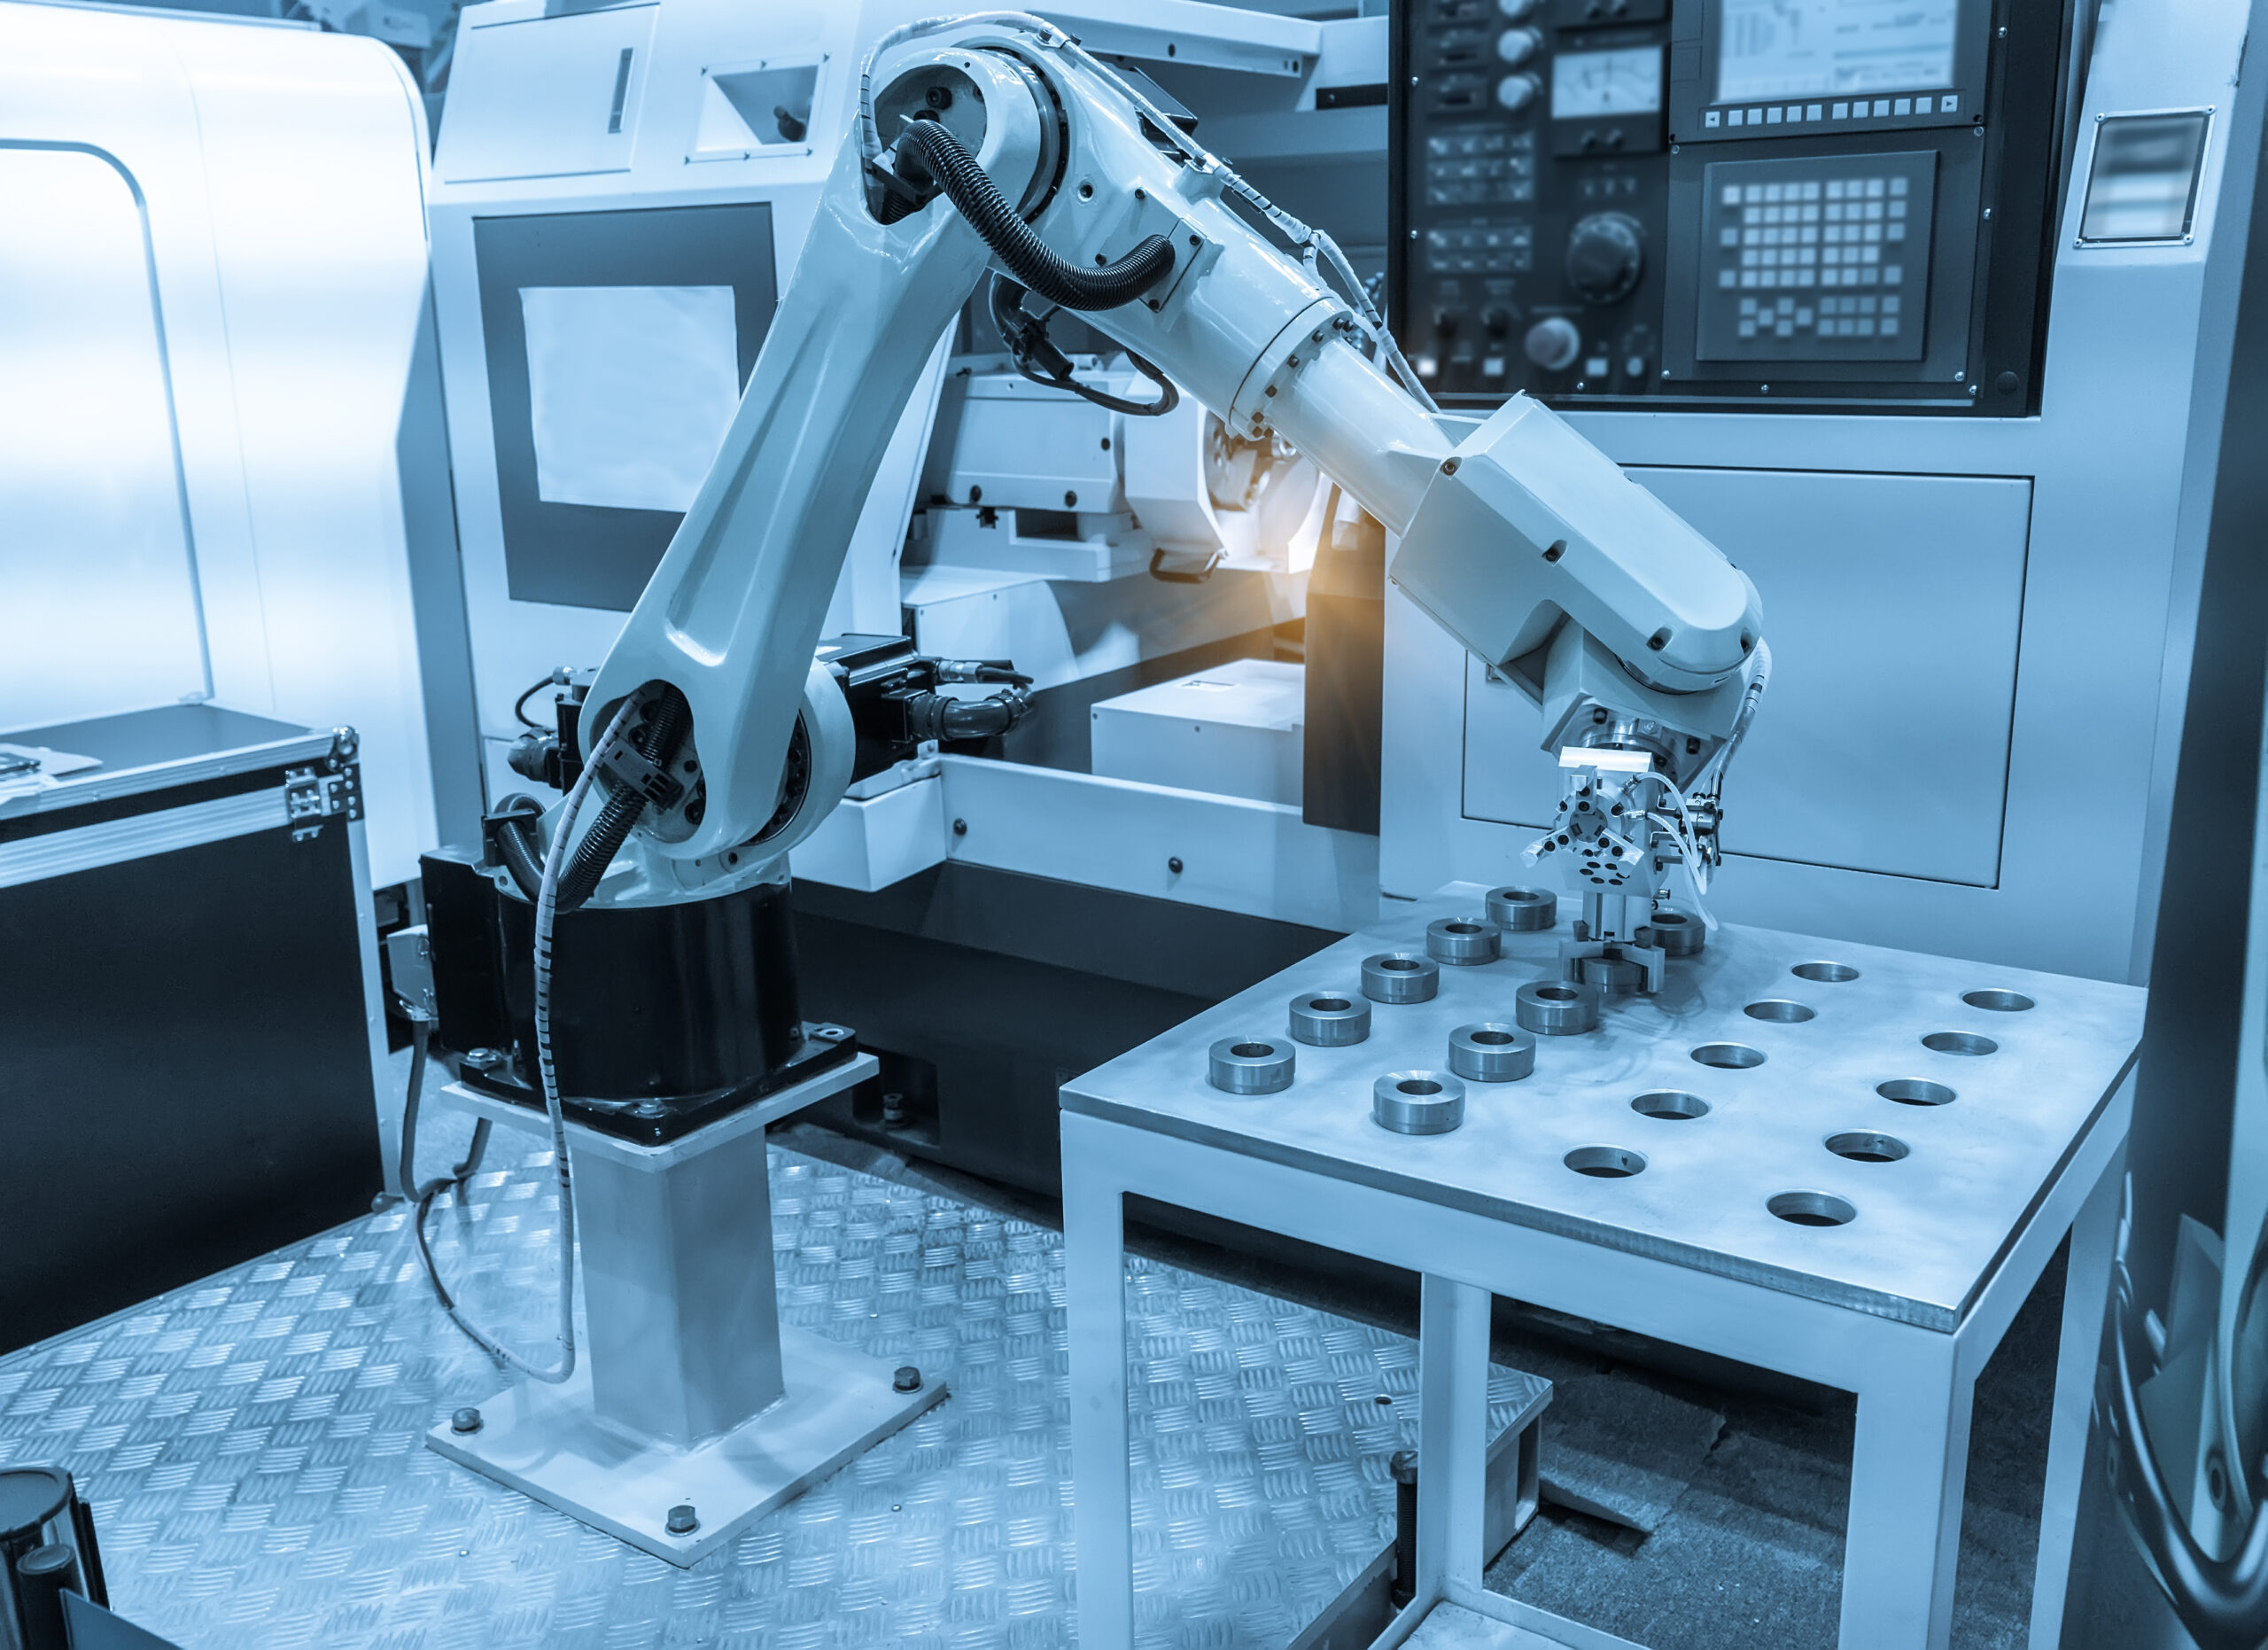
Обработка сложных деталей на обычных 3-осевых станках часто требует многократных операций перезажима для обработки разных сторон, тогда как многоосевые станки могут выполнить практически все операции обработки, за исключением обработки базовой поверхности, за одну установку. При крупносерийном производстве такая экономия времени существенно увеличивается, напрямую повышая общую производительность производственной линии.
Оптимизация условий резания
Многоосевая обработка использует вращающуюся головку или вращающийся стол для позиционирования режущего инструмента под оптимальным углом относительно заготовки, что позволяет обрабатывать глубокие полости, наклонные поверхности и сложные криволинейные поверхности — участки, которые невозможно обработать на трехосевых станках или для которых требуются специальные инструменты.
Многоосевая интерполяция позволяет использовать боковую поверхность инструмента вместо режущей кромки для резания или всегда поддерживать оптимальный угол между осью инструмента и обрабатываемой поверхностью. Это эффективно увеличивает площадь контакта с режущей кромкой и повышает скорость съема материала.
В условиях массового производства сокращение количества замен инструментов и более стабильные затраты на оснастку напрямую приводят к повышению общей эффективности оборудования и более контролируемым производственным издержкам.

Улучшение качества поверхности
Многоосевая обработка позволяет наконечнику шаровой фрезы избегать самой низкой точки линейной скорости в зоне обработки за счет непрерывной регулировки угла наклона инструмента. Это обеспечивает более равномерную и высококачественную обработку поверхности по всей криволинейной поверхности. В результате многие детали соответствуют техническим требованиям сразу после завершения обработки в обрабатывающем центре, что исключает необходимость последующей ручной полировки или специализированной шлифовки.
Упростите проектирование светильников.
Поскольку для зажима заготовки требуется всего одна операция, конструкция зажимного приспособления может быть значительно упрощена, как правило, достаточно лишь опорной плиты или простых тисков. Это не только снижает затраты на оснастку для каждой производственной партии, но и оптимизирует процесс зажима для оператора, сводя к минимуму время простоя, вызванное сложной регулировкой зажимного приспособления.
Сравнение крупносерийной обработки на станках с ЧПУ и мелкосерийного прототипирования.
| Аспект | Крупносерийная обработка с ЧПУ | Прототипирование в малых объемах |
| Фокус на стоимости | Низкая себестоимость единицы продукции за счет эффекта масштаба. | Допустимо более высокое удельное издержки ради скорости и гибкости. |
| Количество продукции | Тысячи или миллионы идентичных деталей | От нескольких до сотен деталей, часто различающихся по составу. |
| Оптимизация процессов | Высокооптимизированные, отлаженные процессы для максимальной скорости и минимизации отходов. | Гибкие, адаптируемые процессы для итеративных изменений |
| Инструменты и настройка | Значительные первоначальные инвестиции в специализированные инструменты и автоматизацию. | Минимальная настройка, часто с использованием стандартного инструмента и быстросменных приспособлений. |
| Время Выполнения | Более длительная первоначальная настройка, но очень быстрое время цикла обработки одной детали после начала работы. | Очень короткий первоначальный срок выполнения заказа, но более медленный цикл производства каждой детали. |
Процесс и оборудование
- Прототипирование небольшими партиями: Технологические процессы отличаются гибкостью и, как правило, используют универсальное оборудование. Операции могут быть упрощены за счет некоторой оптимизации в угоду скорости. При выборе материалов могут использоваться легко обрабатываемые альтернативы.
- Крупносерийное производство: Технологические процессы высоко оптимизированы и отлажены, используются специализированное автоматизированное оборудование и изготовленная на заказ оснастка. Операции тщательно спроектированы для сокращения времени цикла на единицу продукции на несколько секунд, с возможностью интеграции нескольких процессов. Выбор материалов строго определен и фиксирован.
Структура затрат
- Прототипирование небольшими партиями: Основные затраты приходятся на разовые инженерные расходы, включая программирование, подготовку процесса и время на переналадку. Стоимость обработки одной единицы продукции высока, однако общие затраты остаются низкими из-за малого объема производства. За скорость приходится платить высокую цену.
- Крупносерийное производство:В основе затрат лежат предельные издержки – материалы, рабочее время, оснастка и энергия, потребляемая на одну деталь. Для разработки оснастки и технологических процессов требуются значительные первоначальные инвестиции, но эффект масштаба распределяет эти затраты на тысячи деталей, снижая себестоимость единицы продукции до минимального уровня.
Методы контроля качества
- Прототипирование небольшими партиями: Контроль качества осуществляется комплексно и вручную. Как правило, проверка всех размеров проводится на первом изделии или на каждой отдельной детали для обеспечения соответствия проектному замыслу, с упором на «правильное выполнение».
- Крупносерийное производство: Контроль качества осуществляется статистическим и автоматизированным способом. Он основан на строгом контроле технологического процесса (SPC), обеспечивающем стабильность качества всей производственной партии за счет регулярного отбора проб и автоматизированной поточной проверки, с упором на принцип «делать все одинаково каждый раз».
Цепочка поставок
- Мелкосерийное прототипирование: Отношения в цепочке поставок отличаются гибкостью и, как правило, предполагают прямое сотрудничество между инженерами-конструкторами и гибкими цехами прототипирования или интегрированными предприятиями механической обработки, при этом приоритет отдается быстрому реагированию.
- Крупносерийное производство: Отношения в цепочке поставок отличаются строгостью и долгосрочностью, включают в себя тщательный аудит поставщиков, контрактное производство, долгосрочные соглашения и сложное планирование логистики, при этом приоритет отдается стабильности и надежности.
Рекомендации по проектированию с учетом технологичности производства для крупносерийных проектов с ЧПУ.
Оптимизация дизайна
Конструкторы должны тесно сотрудничать с инженерами-технологами, чтобы обеспечить максимальную обрабатываемость деталей при одновременном соблюдении функциональных требований. Это включает в себя: избегание таких элементов, как глубокие полости и мельчайшие внутренние углы, к которым трудно получить доступ режущим инструментам; проектирование опорных поверхностей и конструкций, облегчающих зажим. Конструкция, оптимизированная для производства, напрямую сокращает циклы обработки, минимизирует износ инструмента и снижает процент брака.
Жесткий контроль толерантности
Конструкторы должны тщательно анализировать функциональные требования, применяя необходимые допуски только к сопрягаемым поверхностям, уплотнительным поверхностям или критически важным поверхностям сборки.
Для некритичных размеров следует использовать достаточно большие стандартные допуски. Более большие допуски позволяют использовать более агрессивные параметры резания, снижают износ инструмента, минимизируют время контроля и повышают выход годной продукции, что приводит к существенной экономии затрат на всех этапах производства.
Выбор материала
Помимо себестоимости материала, необходимо также учитывать его обрабатываемость, скорость износа инструмента, требования к термообработке и последующие затраты на обработку поверхности.
Например, для конструкционных элементов легко обрабатываемые алюминиевые сплавы или определенные предварительно закаленные стали могут оказаться в целом более экономически выгодными, чем высокотвердые материалы, требующие последующей термообработки. Стабильность материалов, надежность поставок и отслеживаемость являются одинаково важными факторами для проектов с большими объемами производства.
Вопросы интеграции процессов
Эффективная конструкция сводит к минимуму необходимость вторичной механической обработки. Например, конструкторы должны стремиться избегать ручной зачистки заусенцев, интегрировать фрезерование, сверление, нарезание резьбы и частичный контроль в одну операцию на станке с ЧПУ, а также планировать точки крепления и требования к проводимости для обработки поверхности, такой как анодирование или порошковое покрытие. Более продвинутая оптимизация заключается в объединении нескольких деталей в единое целое, что исключает затраты на сборку и сокращает складские запасы деталей.
Планирование контроля качества
При проектировании необходимо учитывать, позволяют ли размеры компонентов проводить эффективный и точный контроль качества. Следует избегать элементов, которые трудно измерить внутри, или элементов со сложными контурами поверхности.
Установите четкие контрольные точки и зоны доступа для критически важных размеров, учитывая возможность использования калибровочных шаблонов или автоматизированного визуального контроля. Конструкция, облегчающая контроль, закладывает основу для обеспечения стабильного качества при крупносерийном производстве.
Оценка стратегии проведения матчей
Конструкция зажимного механизма должна быть разработана на этапе проектирования. Идеальная конструкция должна обеспечивать большую плоскую опорную поверхность с достаточным количеством зон зажима или предварительно заданными отверстиями для технологических винтов. Следует рассмотреть возможность использования стандартизированных приспособлений или разработки специализированных, эффективных многокомпонентных приспособлений для обработки нескольких деталей за одну установку. Это один из основных методов повышения эффективности крупносерийного производства.
Типичные проблемы и решения в крупносерийном производстве с ЧПУ.
Техническое обслуживание и инвестиции в оборудование
Приобретение высокопроизводительных и надежных станков с ЧПУ и систем автоматизации требует значительных первоначальных инвестиций. В то же время, для обеспечения бесперебойного массового производства необходимо внедрять программы профилактического технического обслуживания. Пренебрежение техническим обслуживанием приводит к незапланированным простоям, затраты на которые значительно возрастают в условиях крупносерийного производства и могут нивелировать все преимущества повышения эффективности.
Подходящие варианты использования
Высокопроизводительная обработка на станках с ЧПУ подходит не для всех компонентов. Ее пригодность зависит от баланса между годовым объемом производства и сложностью деталей. Она лучше всего подходит для металлических или пластиковых деталей с высоким годовым спросом, сложной геометрией и жесткими требованиями к точности, включая детали автомобильных двигателей, корпуса медицинских приборов и корпуса для высокотехнологичной электроники.
Для простых деталей или деталей, выпускаемых в небольших объемах, традиционные методы, такие как штамповка или литье, часто оказываются более экономически выгодными. Поэтому перед началом проекта необходимо провести тщательный технико-экономический анализ.
Координация цепочки поставок и производства
Любая нехватка сырья или вспомогательных материалов приведет к остановке всей производственной линии. Задача состоит в обеспечении непрерывного и стабильного снабжения значительными объемами металлического прутка, охлаждающей жидкости и других материалов, необходимых для крупномасштабного производства.
Необходимо налаживать стратегические партнерства с надежными поставщиками и внедрять такие модели, как управление запасами поставщиком, для смягчения рыночных колебаний.
Обеспечение качества в серийном производстве
Создание систематической системы обеспечения качества на основе статистического контроля процессов. Это включает в себя организацию регулярных контрольных точек на критических этапах процесса, а также интеграцию автоматизированного измерительного оборудования для обратной связи и компенсации в режиме реального времени.
Контроль качества при крупносерийной обработке на станках с ЧПУ.
Внедрение статистического контроля процессов
Вместо того чтобы полагаться исключительно на 100% контроль качества, в процессе производства проводятся регулярные и систематические выборочные измерения критически важных размеров. Данные измерений наносятся на контрольные диаграммы для отслеживания тенденций изменения средних значений и диапазонов в режиме реального времени.
Если в данных наблюдаются аномальные колебания или превышение контрольных пределов, система немедленно запускает оповещения, указывающие на потенциальные систематические отклонения в процессе. Это позволяет принять меры до того, как накопится значительное количество несоответствующей продукции, тем самым обеспечивая превентивный контроль качества.
Автоматизированная проверка
Перед обработкой датчик автоматически определяет положение заготовки и выполняет компенсацию смещения начала координат; во время или после обработки он автоматически измеряет критически важные размеры.
Данные измерений автоматически передаются в систему ЧПУ, где сравнение с теоретическими значениями позволяет в режиме реального времени автоматически корректировать значения компенсации инструмента, обеспечивая центрирование размеров в пределах допустимых отклонений.
Проверка первого изделия
Перед началом серийного производства или после модификации оснастки необходима полная проверка первого образца. Этот этап подтверждает не только соответствие детали размерам, но и правильность программы обработки, параметров процесса и настройки оснастки. Для составления подробных отчетов обычно используется высокоточное оборудование, такое как координатно-измерительная машина. Серийное производство может быть начато только после подтверждения точности.
Отслеживание производства
Каждой производственной партии или отдельной детали присваивается уникальный идентификатор. Этот идентификатор связывается через систему управления производством с исчерпывающими производственными данными, такими как партии сырья, используемое оборудование, операторы, время обработки и результаты контроля качества. В случае возникновения проблем с качеством эта система позволяет быстро и точно проводить анализ первопричин, определяя, связана ли проблема с материалами, оборудованием или отклонениями в процессе.
Строго управляйте жизненным циклом инструмента.
Состояние инструмента напрямую влияет на стабильность размеров при обработке. Для документирования всего жизненного цикла каждого инструмента, от его приобретения и предварительной настройки до использования и утилизации, необходимо использовать систему управления инструментом.
Ожидаемый срок службы следует определять на основе используемых режущих материалов и параметров обработки, при этом предупреждения о необходимости замены должны выдаваться до достижения порогового значения. Одновременно необходимо проводить регулярные проверки на износ, чтобы предотвратить внезапное ухудшение качества, вызванное сколами инструмента или чрезмерным износом, и тем самым обеспечить стабильные условия обработки.
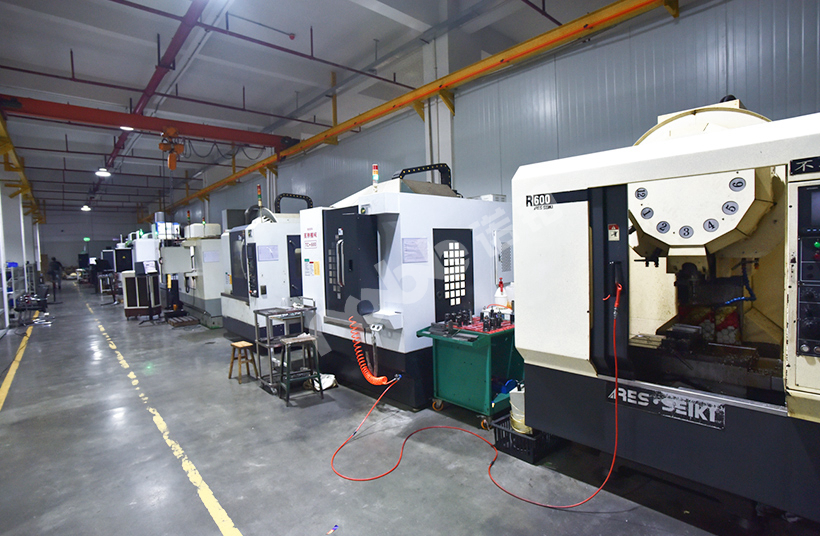
Благородный"Высокопроизводительная обработка на станках с ЧПУ
В компании NOBLE мы специализируемся на обеспечении точности, эффективности и надежности благодаря нашим передовым услугам высокопроизводительной обработки на станках с ЧПУ . Мы превращаем ваш проект в тысячи или даже миллионы идентичных и высококачественных деталей, обеспечивая стабильность и экономичность на каждом этапе производства.
Наши возможности:
- Передовые технологии производства:
- Партнерство по проектированию с учетом технологичности производства (DFM).
- Интегрированная гарантия качества
- Масштабируемое управление производством и цепочкой поставок
FAQ
Как высокопроизводительная обработка на станках с ЧПУ позволяет снизить себестоимость детали?
Высокопроизводительная обработка позволяет снизить себестоимость одной детали за счет эффекта масштаба. Значительные первоначальные инвестиции в оптимизированное программирование, изготовление нестандартных приспособлений и специализированного инструмента амортизируются на большом количестве единиц продукции.
Каковы основные преимущества использования многоосевых станков с ЧПУ для крупносерийного производства?
Пятиосевой станок с ЧПУ позволяет обработать практически все стороны детали за одну установку. Это исключает ошибки, связанные с перепозиционированием, обеспечивает более высокую точность размеров и возможность обработки сложных геометрических форм, а также значительно сокращает время, не связанное с резкой. При больших объемах производства это приводит к увеличению общей производительности, стабильному качеству и возможности проектирования более сложных, цельных деталей, что снижает потребность в сборке.
В каких случаях при больших объемах производства обработка на станках с ЧПУ является более предпочтительным вариантом, чем литье или штамповка?
Обработка на станках с ЧПУ идеально подходит для больших объемов производства, когда детали имеют сложную геометрию, жесткие допуски или требуют превосходных свойств материала из цельного куска. Для очень простых форм при больших объемах производства штамповка или литье становятся более экономически выгодными благодаря еще более быстрому циклу обработки.
Какие самые большие проблемы возникают при выполнении крупномасштабных проектов с использованием станков с ЧПУ?
Ключевые задачи включают в себя поддержание стабильного качества на протяжении всего производственного процесса, управление износом инструмента и планирование профилактического обслуживания во избежание незапланированных простоев, оптимизацию каждой секунды цикла и обеспечение надежной цепочки поставок материалов и расходных материалов.
Какие материалы чаще всего используются для крупносерийной обработки на станках с ЧПУ?
Алюминиевые сплавы являются лучшим выбором благодаря своему малому весу и высокой прочности. Для обеспечения прочности и долговечности выбираются различные виды стали. Конструкционные пластмассы используются для изготовления электрических и легких компонентов.







