
O que é a Usinagem CNC para policarbonato?
O policarbonato é um termoplástico de alto desempenho, conhecido por sua excepcional resistência e transparência. Sua característica mais marcante é a extrema resistência ao impacto. Ao mesmo tempo, possui alta transmissão de luz, similar à do vidro, porém com peso mais leve.
O policarbonato é amplamente utilizado em áreas que exigem componentes seguros, transparentes e leves, como para-soles automotivos, lentes de óculos, invólucros de dispositivos eletrônicos, dispositivos médicos e chapas de policarbonato comuns para estufas.
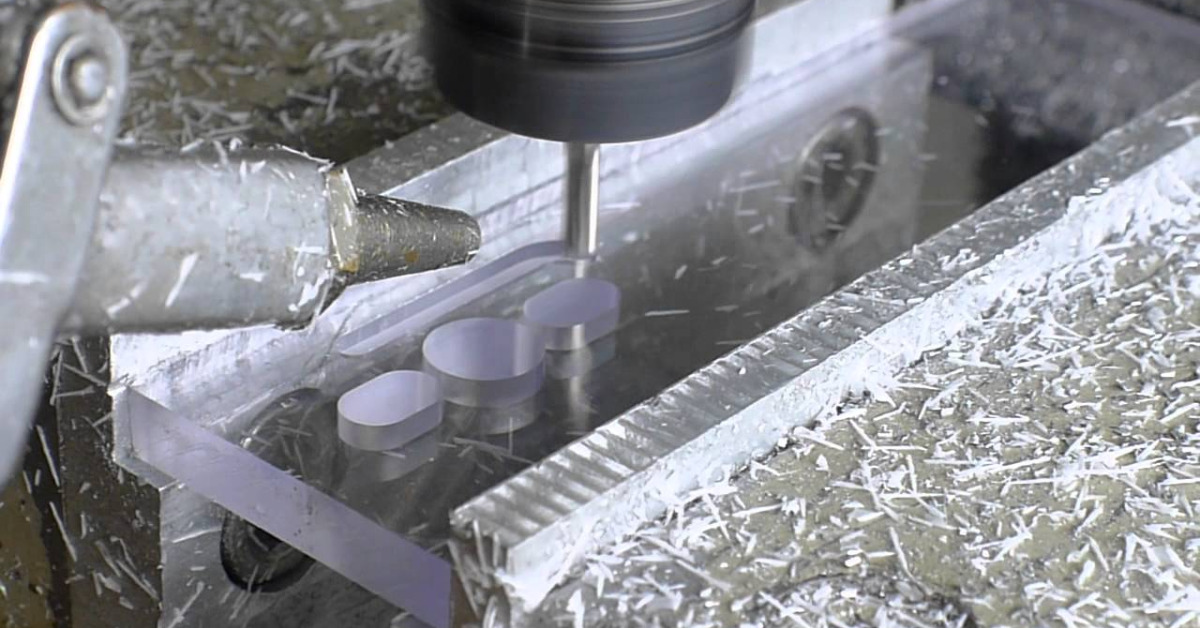
Entendendo as propriedades do policarbonato
O policarbonato é um plástico termoplástico de engenharia com propriedades excepcionais, cujas principais características podem ser resumidas como "resistente, transparente e leve".
- Resistência excepcional. Possui Excelente resistência a impactos, centenas de vezes maior que a do vidro comum, tornando-o altamente resistente à quebra e oferecendo segurança superior.
- Alta transparência: A transmitância de luz se aproxima da do vidro, proporcionando um excelente desempenho óptico.
- leve: A densidade é aproximadamente metade da do vidro.
- Boa resistência ao calor: Resiste a temperaturas elevadas, sendo adequado para aplicações que exigem esterilização ou ambientes de alta temperatura.
- Excelente isolamento elétrico: Serve como um excelente material isolante elétrico.
- Estabilidade dimensional: Resiste à deformação, permitindo usinagem de alta precisão.
Como funciona Policarbonato para usinagem CNC Trabalhos?
Pré-tratamento de materiais
Devido à alta higroscopicidade do policarbonato, ele deve ser completamente seco antes do processamento. Normalmente, é necessário secá-lo em uma estufa de convecção forçada a 120 °C por 4 a 6 horas para reduzir o teor de umidade para menos de 0.02%.
Materiais que não foram completamente secos desenvolverão estrias prateadas, bolhas e defeitos superficiais durante a usinagem, afetando seriamente a resistência e a transparência dos produtos. Este é o principal pré-requisito para garantir a qualidade da usinagem.
Seleção de ferramentas
Na usinagem de policarbonato, devem ser selecionadas máquinas-ferramenta CNC com boa rigidez e alta precisão, sendo preferíveis ferramentas de liga dura ou revestidas com diamante. O projeto da ferramenta deve priorizar arestas de corte afiadas e grandes ranhuras para remoção de cavacos, além de um ângulo de ataque amplo para reduzir a resistência ao corte.
Dispositivos de fixação especiais em plástico devem ser preparados para evitar danos à superfície ou concentração de tensão interna no material devido à força de aperto excessiva.
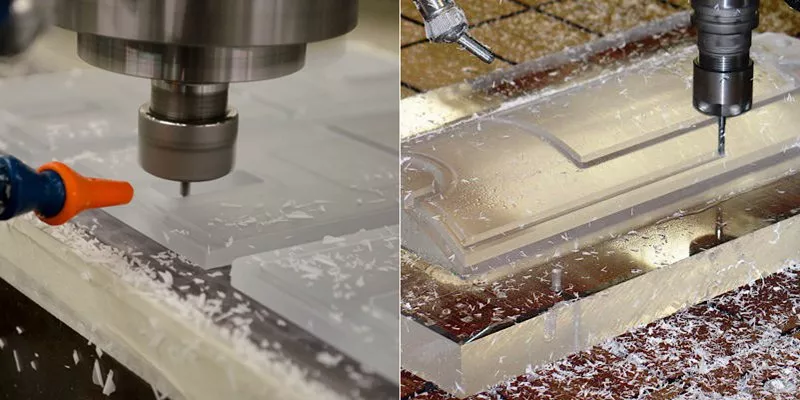
Definição de parâmetros de usinagem
A velocidade de rotação das máquinas que usinam policarbonato geralmente é controlada dentro de uma faixa intermediária, e a taxa de avanço deve ser mantida uniforme e contínua. A profundidade de corte deve ser rasa e devem ser adotadas múltiplas passagens da ferramenta. A chave para a configuração dos parâmetros é evitar o superaquecimento, pois o policarbonato adere à ferramenta quando superaquecido.
Executando operações de usinagem
Durante a usinagem de policarbonato, é necessário garantir a remoção contínua de cavacos para evitar atrito secundário e geração de calor causados pelo acúmulo de cavacos.
Para peças complexas, deve-se adotar uma estratégia de corte por camadas. Primeiro, deve-se realizar o desbaste para deixar uma sobremedida e, em seguida, o acabamento. Durante a furação, deve-se prestar atenção especial à velocidade de recuo da ferramenta para evitar trincas na abertura do furo. Todo o procedimento de usinagem requer monitoramento em tempo real do processo de corte e ajuste oportuno dos parâmetros.
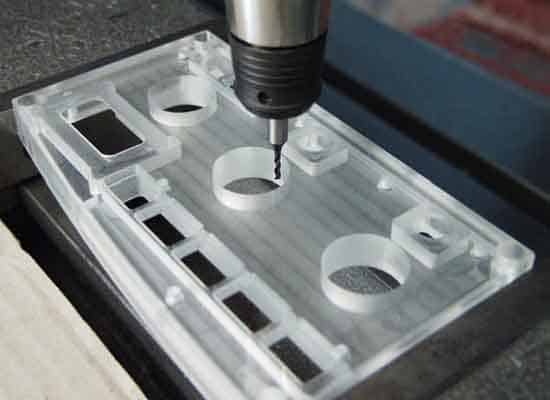
Pós-processamento
Após a usinagem, as peças precisam passar por um tratamento de recozimento para eliminar tensões internas. Normalmente, as peças são colocadas em um ambiente de 120-130°C e mantidas nessa temperatura por 1 a 2 horas, sendo então resfriadas lentamente. Posteriormente, podem ser realizados tratamentos como polimento, revestimento, têmpera ou estabilização UV, conforme necessário. Para produtos transparentes, também é necessário um polimento de grau óptico para restaurar a transparência da superfície. Por fim, é realizada uma rigorosa inspeção de qualidade.
Diferentes métodos de usinagem CNC de policarbonato
Injeção plástica
A moldagem por injeção é o método mais comum para a produção em larga escala de peças de policarbonato. Após a secagem, as partículas de policarbonato são aquecidas e fundidas, sendo então injetadas sob alta pressão em uma cavidade de molde metálico selada. Após o resfriamento e a solidificação, o molde é removido para obter produtos com formatos complexos e dimensões precisas.
A moldagem por injeção possui altíssima eficiência e é adequada para a fabricação de um grande número de peças padronizadas, como capas de celulares, faróis de carros e conectores, mas o custo inicial do molde é elevado.
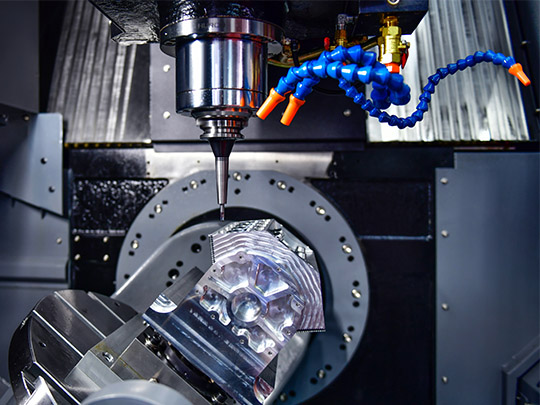
Fresagem CNC
A fresagem CNC é um processo que utiliza uma ferramenta rotativa com múltiplas arestas para cortar um bloco fixo de policarbonato. A ferramenta de corte move-se em múltiplas direções axiais e remove material por corte, raspagem ou aplainamento.
Torneamento CNC
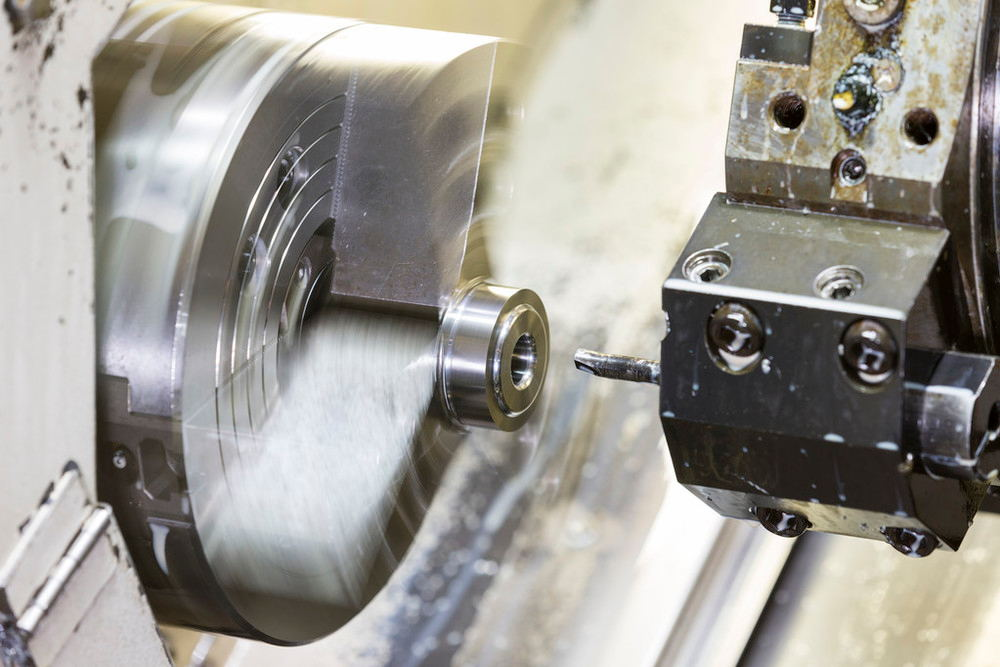
A usinagem CNC é o processo de rotação de tarugos de barras ou tubos de policarbonato enquanto são cortados com uma ferramenta fixa. É utilizada principalmente para usinar peças com características de simetria rotacional.
Furação CNC
A furação CNC é o processo de usinagem de furos circulares em peças de policarbonato utilizando uma broca rotativa. Pode ser utilizada como um processo independente ou frequentemente integrada aos processos de fresagem ou torneamento.

Conformação Térmica
As folhas de policarbonato são aquecidas acima de sua temperatura de transição vítrea para amolecê-las e, em seguida, prensadas contra a superfície de um molde usando vácuo, pressão pneumática ou força mecânica, antes de esfriarem para formar o formato final.
A termoformagem pode ser realizada sob pressão relativamente baixa, e o custo do molde é menor do que o da moldagem por injeção, mas geralmente as sobras precisam ser aparadas posteriormente.
Impressão 3D
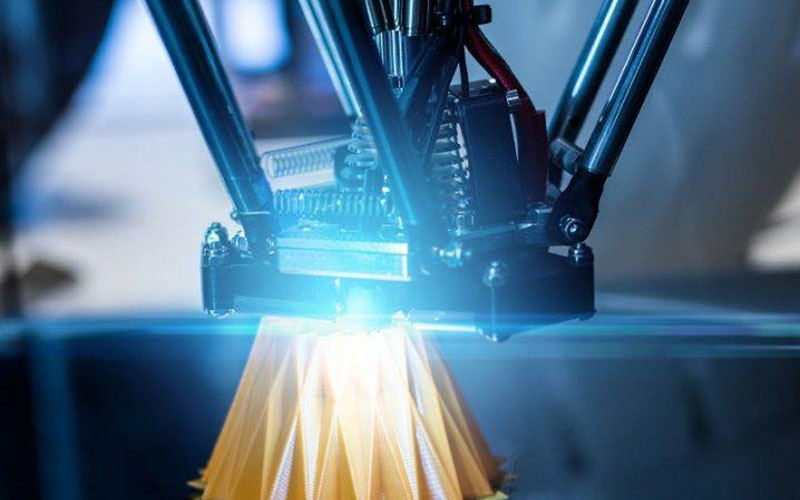
A impressão 3D utiliza principalmente a tecnologia de modelagem por deposição fundida (FDM) para aquecer e extrudar filamentos de policarbonato, empilhando-os camada por camada para criar objetos tridimensionais. Esse método oferece liberdade de design incomparável em protótipos complexos, ferramentas personalizadas e produção em pequenos lotes, sendo particularmente adequado para peças de teste com estruturas complexas.
A estrutura em camadas da impressão 3D resulta em anisotropia, com resistência geralmente inferior à de peças moldadas por injeção e acabamento superficial de qualidade inferior. É utilizada principalmente nas etapas de projeto e verificação.
Moldagem por sopro
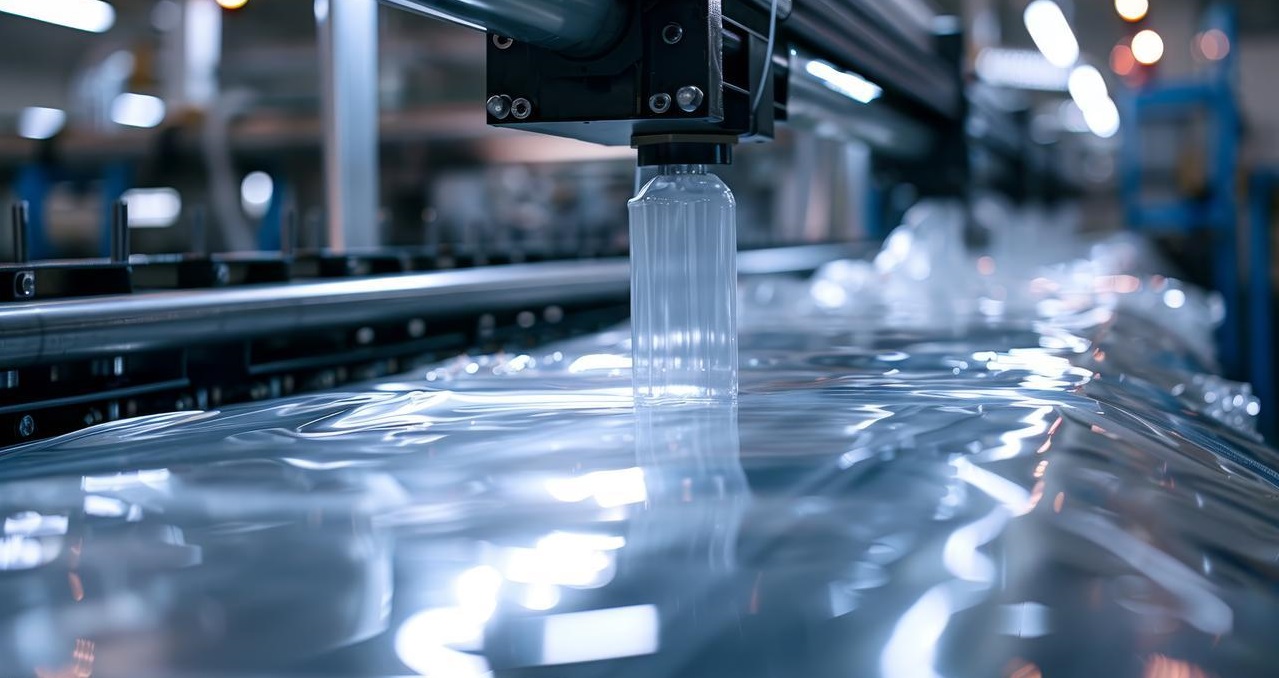
A moldagem por sopro consiste em colocar um tubo de policarbonato aquecido e amolecido em um molde, soprando ar comprimido para dentro do tubo para que ele se expanda e adira à parede interna do molde. Após o resfriamento, forma-se um produto oco.
A moldagem por sopro é o principal processo de fabricação de produtos ocos, como garrafas de água de policarbonato, recipientes e dutos de ar automotivos. Ela permite a formação de estruturas ocas sem emendas, mas geralmente se limita a produtos simétricos ou com formas simples.
Desafios comuns na usinagem de policarbonato
Defeitos de umidade no material
O policarbonato é altamente suscetível à absorção de umidade do ar. Se não for completamente seco antes do processamento, a umidade interna vaporizará em altas temperaturas, formando estrias prateadas, bolhas ou defeitos semelhantes a nuvens na superfície do produto, o que afeta seriamente sua transparência e resistência mecânica.
Corte por adesão térmica
O policarbonato possui baixa condutividade térmica e é sensível à temperatura. O calor acumulado durante o corte pode facilmente amolecer e derreter o material, aderindo à aresta de corte da ferramenta e formando uma aresta postiça. Isso leva a um aumento na resistência ao corte, deterioração do acabamento superficial e até mesmo à degradação e amarelamento do material.
Precisão da recuperação elástica
O policarbonato possui alta elasticidade. Durante a usinagem, a área comprimida retorna parcialmente à sua forma original após a remoção da ferramenta, resultando em uma discrepância entre a dimensão real da usinagem e a dimensão projetada. Isso é particularmente evidente na furação e fresagem de cavidades internas, onde a compensação da trajetória da ferramenta ou a sobremedida de usinagem reservada precisam ser realizadas previamente com base nas propriedades do material.
Trincas por tensão residual
O processamento mecânico pode perturbar o equilíbrio de tensões internas do policarbonato, criando concentrações de tensão localizadas nas bordas e furos. Essas tensões residuais podem induzir a propagação de trincas durante a instalação, o uso ou a exposição a solventes químicos.
Arranhões de baixa dureza
A dureza Mohs do policarbonato é de apenas cerca de 3M, sendo muito suscetível a riscos por objetos duros durante o manuseio, fixação e usinagem. Mesmo com o uso de dispositivos de fixação especiais em plástico, podem ocorrer marcas nos pontos de fixação. Durante a usinagem, muitas vezes é necessário aplicar uma película protetora ou realizar polimento químico na etapa final para restaurar a condição da superfície.
Principais vantagens do policarbonato para projetos CNC
MEstabilidade de usinagem
O policarbonato demonstra excelente estabilidade dimensional durante a usinagem CNC. Sua baixa taxa de contração e baixo coeficiente de expansão térmica garantem deformação mínima durante o corte. Mesmo sob condições de usinagem com alta velocidade de rotação ou grande taxa de avanço, o material mantém a consistência da forma. Além disso, sua estrutura uniforme permite usinagem contínua a longo prazo sem deformação localizada.
Alta tenacidade
A resistência ao impacto do policarbonato é mais de dez vezes superior à do acrílico. Essa tenacidade se traduz diretamente em uma vantagem de processo na usinagem CNC: ao realizar fresamento de paredes finas, furação profunda ou corte de contornos complexos, o material tem menor probabilidade de sofrer lascas nas bordas, microfissuras ou fraturas frágeis.
Por exemplo, ao usinar divisórias transparentes com espessura inferior a 1 mm, o policarbonato pode suportar a força radial da ferramenta de corte, enquanto o acrílico é propenso a rachaduras.
Bom acabamento superficial
A superfície do policarbonato após o processamento apresenta uma suavidade natural relativamente alta e uma pequena perda de transparência. Apenas um leve polimento é necessário para atender aos requisitos de qualidade óptica. Essa característica reduz significativamente o tempo dos procedimentos de pós-processamento e é particularmente adequada para componentes de guia de luz ou janelas de observação que requerem transmissão de luz.
Resistência ao calor
A temperatura de distorção térmica do policarbonato atinge 130-140°C, e ele suporta as altas temperaturas instantâneas geradas durante a usinagem CNC sem amolecer ou deformar. Comparado a plásticos de engenharia como o ABS, permite velocidades de rotação mais elevadas, aumentando assim a eficiência da usinagem. Além disso, sua propriedade não condutora também evita o problema da adsorção eletrostática de cavacos durante a usinagem.
Resistência para estruturas complexas
A resistência mecânica do policarbonato permite o processamento de peças com estruturas suspensas, cavidades profundas ou nervuras finas sem colapso estrutural devido à pressão da ferramenta. Por exemplo, na usinagem da estrutura de amortecimento do sistema de panorâmica e inclinação de um veículo aéreo não tripulado, sua resistência garante que as nervuras de reforço de 0.5 mm de espessura permaneçam intactas durante o processo de fresagem.
Pós-processamento e opções de acabamento para peças de policarbonato
Tratamento de recozimento
O recozimento é uma etapa fundamental na eliminação de tensões internas no policarbonato, especialmente em peças que passaram por usinagem mecânica ou conformação complexa. O recozimento pode reduzir significativamente o risco de fissuras por tensão em peças durante o uso subsequente ou contato com solventes químicos, além de aumentar a estabilidade dimensional a longo prazo.
Polimento e retificação mecânica
O polimento de peças de policarbonato com lixa pode remover marcas de ferramentas ou pequenos riscos resultantes da usinagem CNC e restaurar a transparência óptica. Para peças com requisitos de alta transparência, o gesso diamantado é frequentemente utilizado para um polimento de precisão. Este método permite alcançar um efeito de transmissão de luz próximo ao do vidro.
Polimento Químico
Mergulhe as peças em uma mistura de solventes de fórmula específica por alguns segundos a alguns minutos para obter um nivelamento rápido, dissolvendo ligeiramente a camada superficial e resultando em alto brilho. Este método é altamente eficiente e capaz de lidar com geometrias complexas, mas requer controle rigoroso de tempo, concentração e temperatura.
Tratamento de Revestimento
- Revestimentos Duros: A aplicação de revestimento por pulverização ou imersão com tintas transparentes curáveis por UV ou termofixas aumenta significativamente a dureza da superfície e a resistência a riscos, sendo adequada para painéis de instrumentos e lentes de óculos que são frequentemente tocados.
- Revestimentos com proteção UV: Revestimentos que incorporam absorvedores de UV bloqueiam eficazmente a radiação ultravioleta, prevenindo o amarelamento e a fragilidade causados pela exposição prolongada ao ar livre, prolongando assim a vida útil dos componentes.
- Revestimento decorativo: Obtém acabamentos metálicos, efeitos de cor ou propriedades refletoras através de pulverização, galvanoplastia ou deposição a vácuo. Comumente utilizado em carcaças de eletrônicos de consumo e componentes de acabamento automotivo.
Impressão e Marcação
A serigrafia, a tampografia ou a impressão a jato de tinta podem ser usadas para adicionar marcas permanentes, escamas ou padrões decorativos a peças de policarbonato.
A marcação a laser cria marcas permanentes de alto contraste na superfície através de energia precisa, sendo um processo sem contato e sem consumo de produtos químicos. É particularmente adequada para os requisitos de rastreabilidade de componentes médicos e aeroespaciais.
Comparando o policarbonato com o acrílico e outros plásticos.
| Propriedade | Polycarbonate | Acrílico (PMMA) | ABS |
| Transparência | Alto | Extremamente alto | Opaco |
| Resistência ao Impacto | Extremamente alto | Baixo | Suporte: |
| Resistência ao calor | Alto (~135°C) | Médio (~90°C) | Médio (~100°C) |
| Dureza da Superfície | Baixo (risca facilmente) | Alto (mais resistente a arranhões) | Suporte: |
| Resistência química | Razoável (sensível a bases sólidas) | Razoável (sensível a solventes) | Pobre (sensível a solventes) |
| Usinabilidade | Médio (evita que a goma grude) | Fácil (mas quebradiço) | Transferências |
Dicas de projeto para usinagem CNC de policarbonato
Otimização de paredes finas
Embora o policarbonato possua boa tenacidade, sua espessura de parede excessivamente fina o torna propenso a vibrações e deformações durante a usinagem. Recomenda-se que a espessura mínima da parede seja de 1.5 milímetros. Para estruturas de grande área, devem ser adicionadas nervuras de reforço em forma de grade, com altura não superior a três vezes a espessura da parede, para aumentar a rigidez e reduzir o consumo de material.
Design para alívio do estresse
Todos os ângulos retos internos e cantos vivos externos das peças devem ser transformados em transições em arco, e recomenda-se que o raio de concordância mínimo seja ≥0.5 milímetros. Isso pode dispersar a tensão durante a usinagem e o uso, reduzir significativamente o risco de trincas nos cantos e, ao mesmo tempo, prolongar a vida útil da fresa.
Design de encaixe de furo
A posição de perfuração deve estar a pelo menos 1.5 vezes o diâmetro do furo a partir da borda para evitar fissuras na borda. Recomenda-se que furos profundos adotem um design escalonado. A largura do sulco longo deve ser preferencialmente maior ou igual a 1.2 vezes a espessura do material, e um filete de alívio de pressão deve ser reservado em uma das extremidades.
Simplificação de Cavidades
Evite cavidades fechadas onde a profundidade de projeto das peças exceda cinco vezes o diâmetro da ferramenta de corte; caso contrário, a remoção de cavacos será difícil e o superaquecimento é provável. Para as cavidades profundas necessárias, elas podem ser projetadas para montagem bipartida ou com chanfros de processo adicionados às paredes laterais para facilitar a usinagem.
NOBRE,Serviço de usinagem CNC de policarbonato
O serviço de usinagem CNC da NOBLE para policarbonato foi projetado para oferecer precisão, durabilidade e clareza óptica excepcionais às suas peças personalizadas. A NOBLE utiliza equipamentos de última geração e profundo conhecimento do material para transformar chapas ou blocos de policarbonato em componentes de alto desempenho.
A NOBLE utiliza fresadoras e tornos CNC multieixos avançados, operados por maquinistas experientes. A chave do nosso sucesso reside nos nossos parâmetros de usinagem otimizados. A NOBLE emprega ferramentas de metal duro afiadas e polidas, com geometrias especializadas para cortar o material com precisão. A NOBLE opera seus fusos em altas velocidades com taxas de avanço calculadas com exatidão.
Perguntas frequentes sobre usinagem CNC Polycarbonate
Quais são os principais benefícios de usar policarbonato para usinagem CNC?
O policarbonato oferece diversas vantagens importantes para a usinagem CNC. Sua propriedade mais notável é a excepcional resistência ao impacto. O material apresenta boa estabilidade dimensional sob calor e retardância à chama inerente em muitas classes.
Quais são os maiores desafios na usinagem de policarbonato e como você os resolve?
Os principais desafios são o entupimento ou derretimento causados pelo calor, a absorção de umidade e a tensão interna. Para evitar o entupimento, use ferramentas de metal duro muito afiadas e polidas, com alta rotação e uma taxa de avanço constante para gerar cavacos, e não pó.
Como evitar que o policarbonato derreta ou fique com um acabamento ruim durante a usinagem CNC?
Prevenir o derretimento depende fundamentalmente do controle térmico. Certifique-se de que um forte jato de ar seja direcionado para a aresta de corte para resfriar a ferramenta e remover imediatamente os cavacos, evitando que sejam cortados novamente e danifiquem a superfície.
É possível manter tolerâncias rigorosas com peças de policarbonato usinadas por CNC?
Sim, o policarbonato é excelente para manter tolerâncias rigorosas, normalmente dentro de +/- 0.005 polegadas ou melhor, devido à sua estabilidade. Para alcançar isso, é necessário começar com material devidamente seco e aliviado de tensões, usar uma configuração de máquina rígida e empregar ferramentas afiadas com avanços e velocidades otimizados.
Quais são as aplicações típicas para peças de policarbonato usinadas por CNC?
O policarbonato usinado por CNC é utilizado em diversas aplicações de alto desempenho. Entre elas, destacam-se proteções para máquinas, óculos e lentes de segurança, isoladores elétricos e acessórios não condutores, além de protótipos leves para os setores aeroespacial e automotivo. Componentes de dispositivos médicos requerem esterilização, e o policarbonato também é utilizado em coberturas duráveis para equipamentos eletrônicos e guias de luz LED.






