
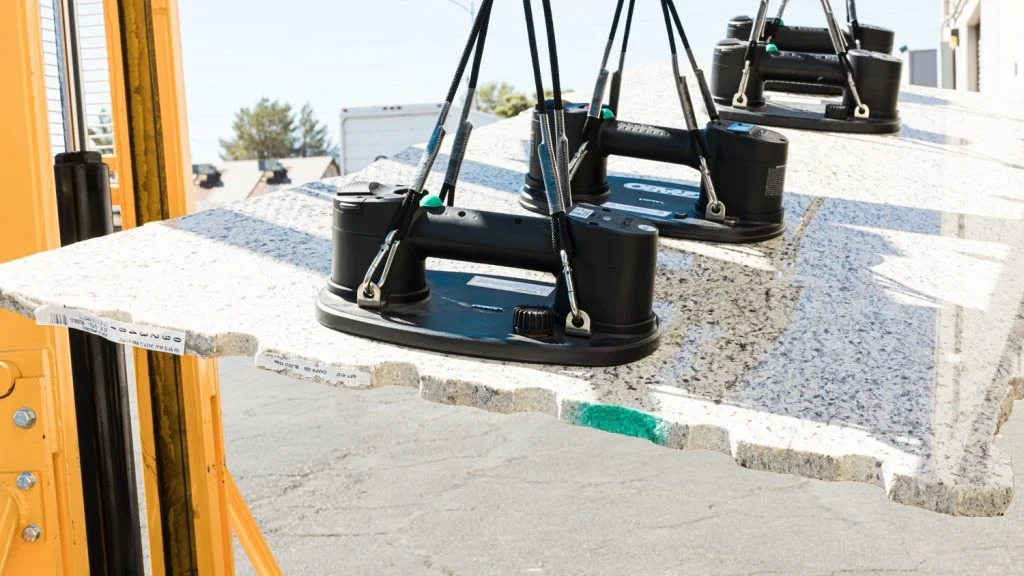
Observe qualquer produto na prateleira. Um painel de porta de carro. Uma bandeja de carne selada. É uma placa de circuito impresso. Em algum momento do processo de produção, uma ventosa industrial a levantou, segurou ou moveu. Essas ventosas estão por toda parte na automação moderna. Funcionam automaticamente. Até que falham.
Este guia mostrará como fazer isso corretamente. Analisaremos detalhadamente cada componente.
De que são compostas as ventosas industriais a vácuo?
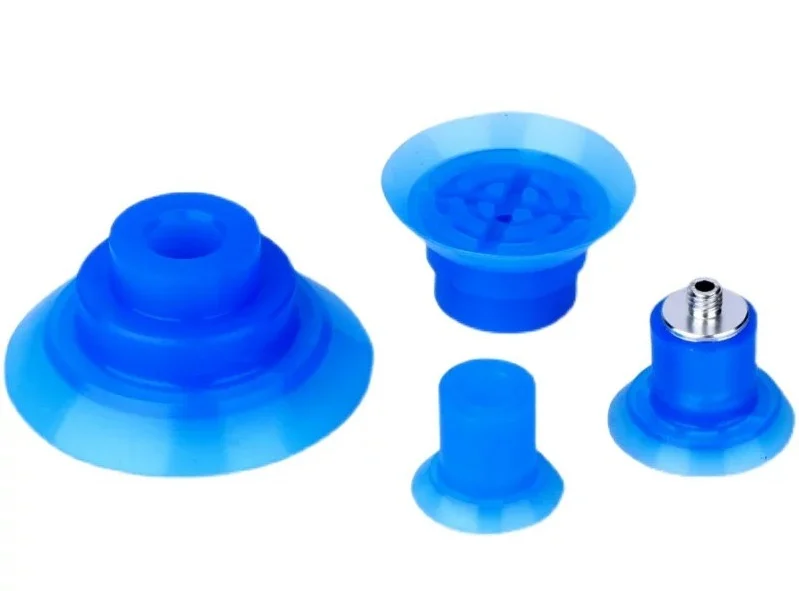
Analisando as ventosas industriais, podemos identificar três categorias principais: a almofada que entra em contato com o produto, o conector que se liga à máquina e os demais componentes internos.
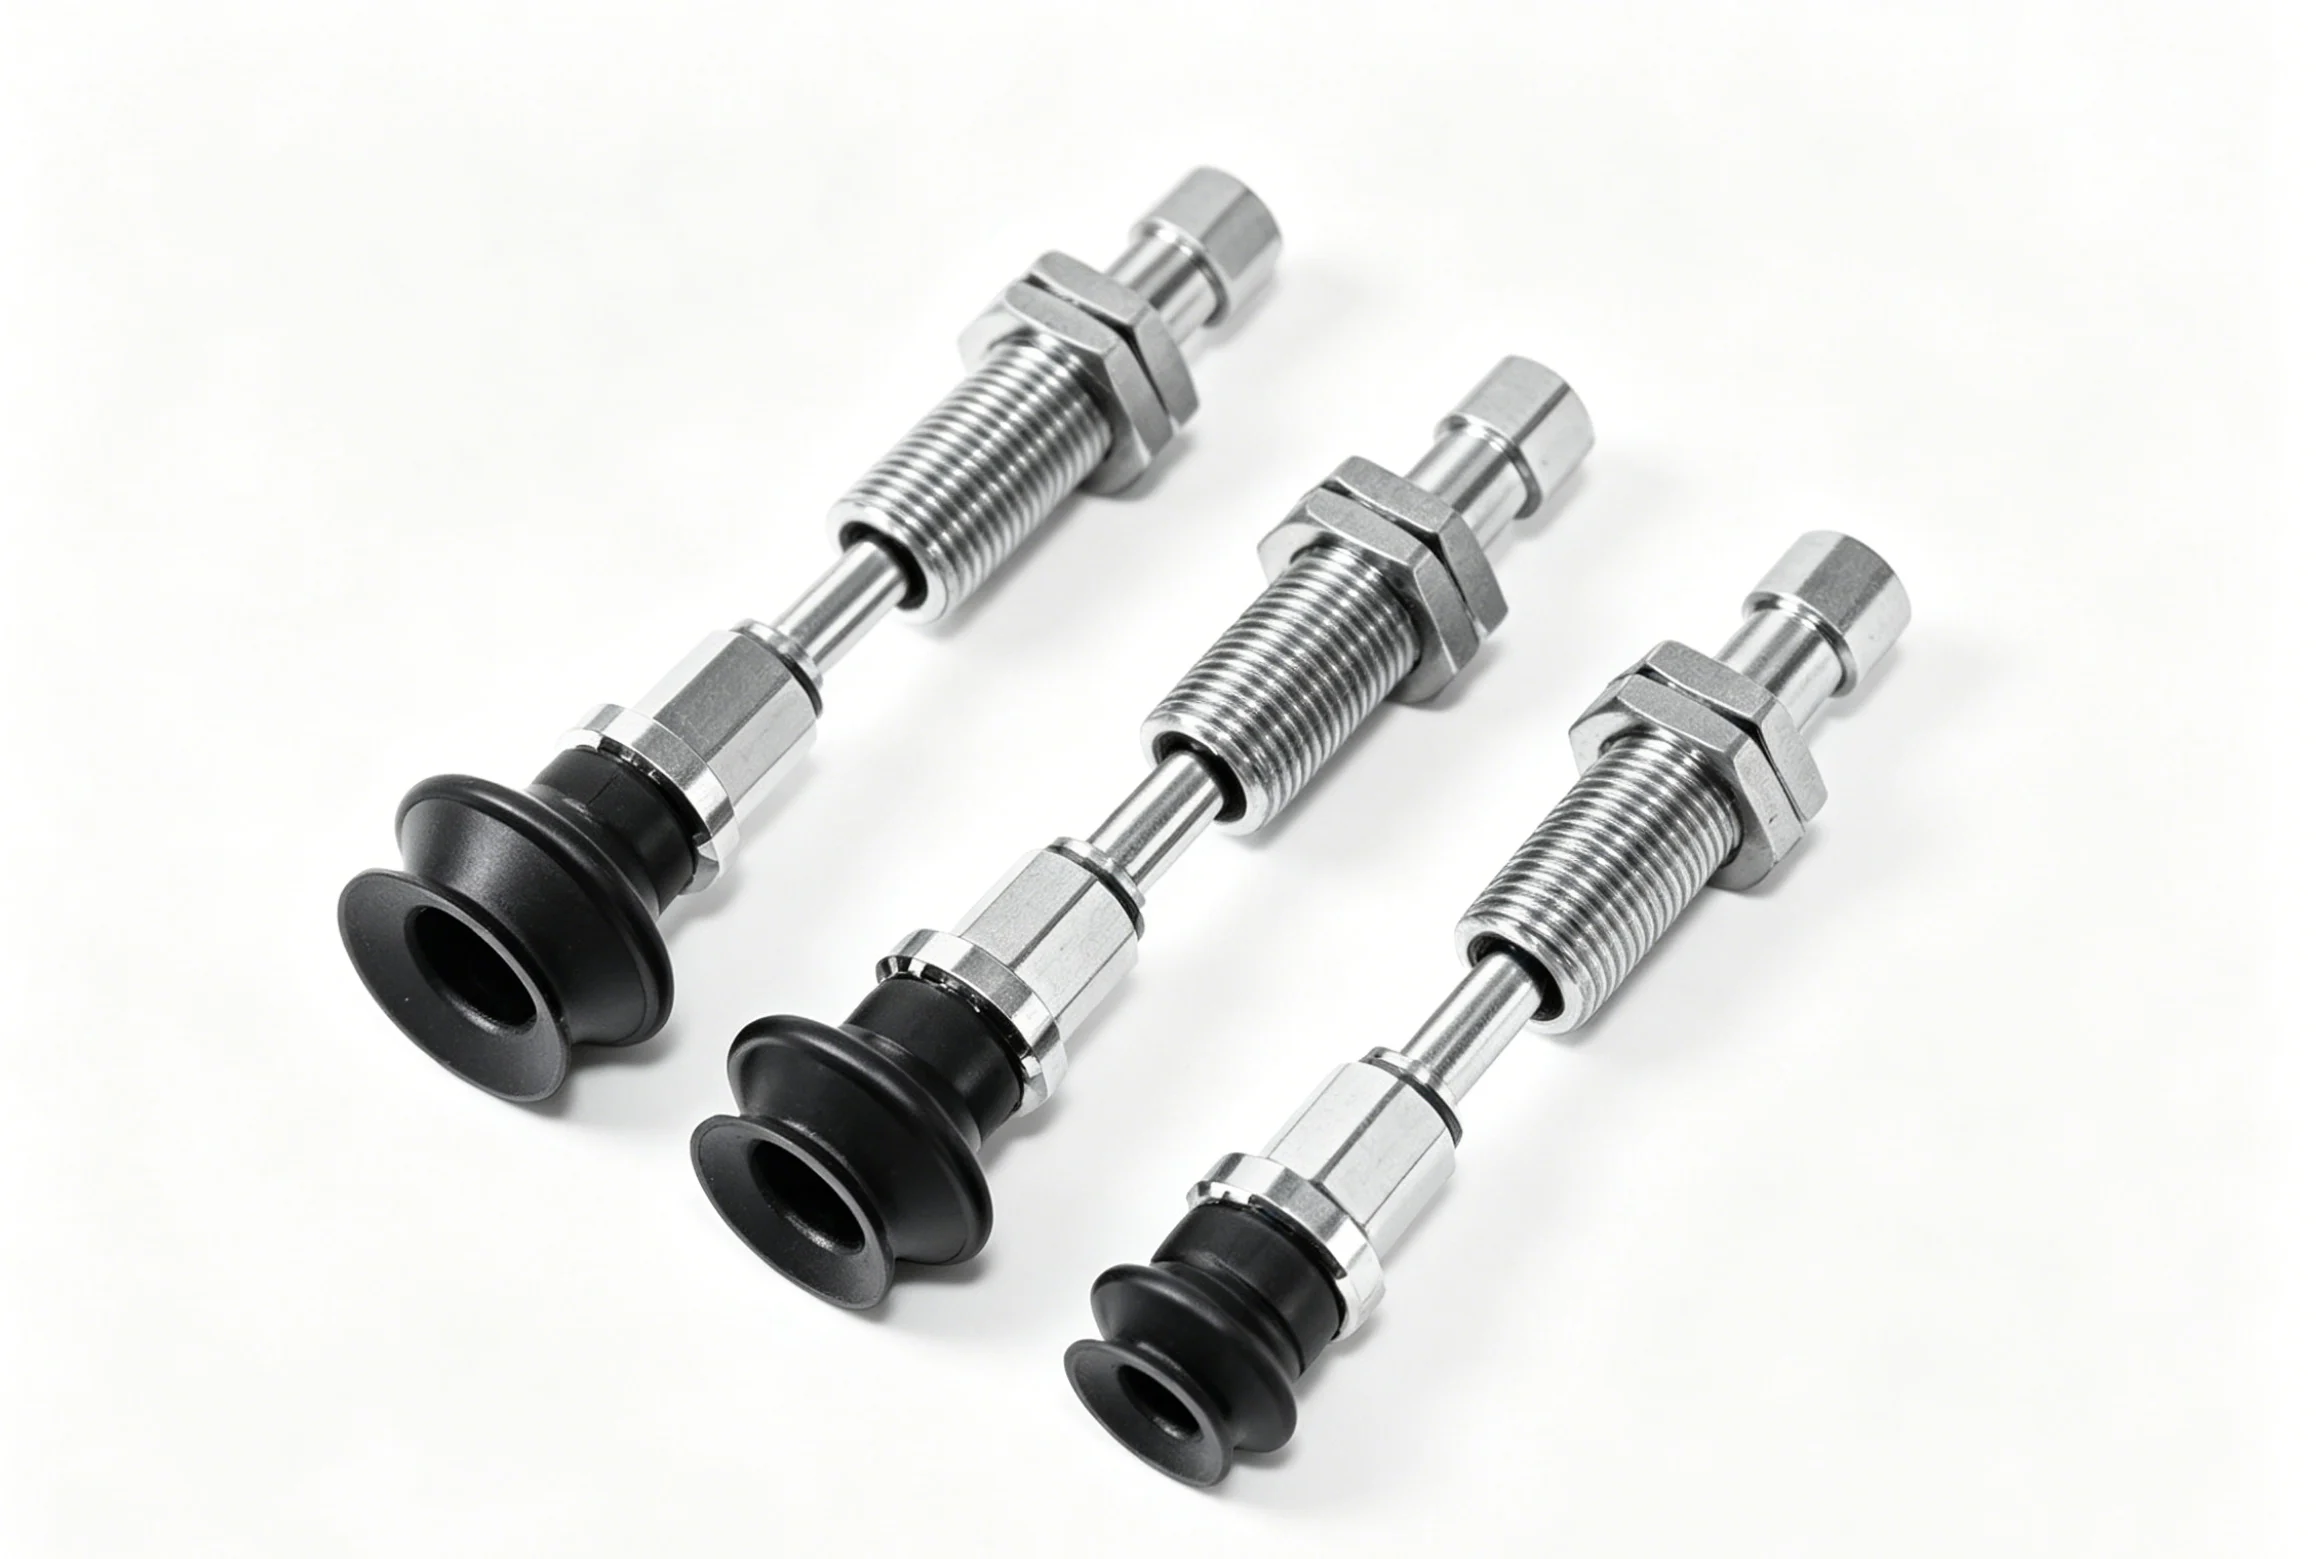
A ventosa (a almofada)
Esta é a extremidade funcional. Duas funções são desempenhadas aqui. Primeiro, a vedação contra a superfície da peça. Segundo, a aderência suficiente para levantar a peça sem deixá-la cair. Formatos diferentes são adequados para funções diferentes.
As almofadas planas funcionam em superfícies lisas e planas, como vidro ou chapas de metal. Área de contato máxima. Ideais para materiais finos que não flexionam.
Os foles têm paredes dobráveis que se comprimem e se expandem, permitindo a compensação da altura. Imagine uma tábua empenada ou uma superfície irregular na caixa: o fole absorve a diferença.
Copos ovais são ideais para peças longas e estreitas. Pense em um friso de madeira ou em um componente com formato de canal. Um copo redondo não cobriria metade da superfície. Um copo oval cobre toda a extensão.
O suporte/encaixe (o conector)
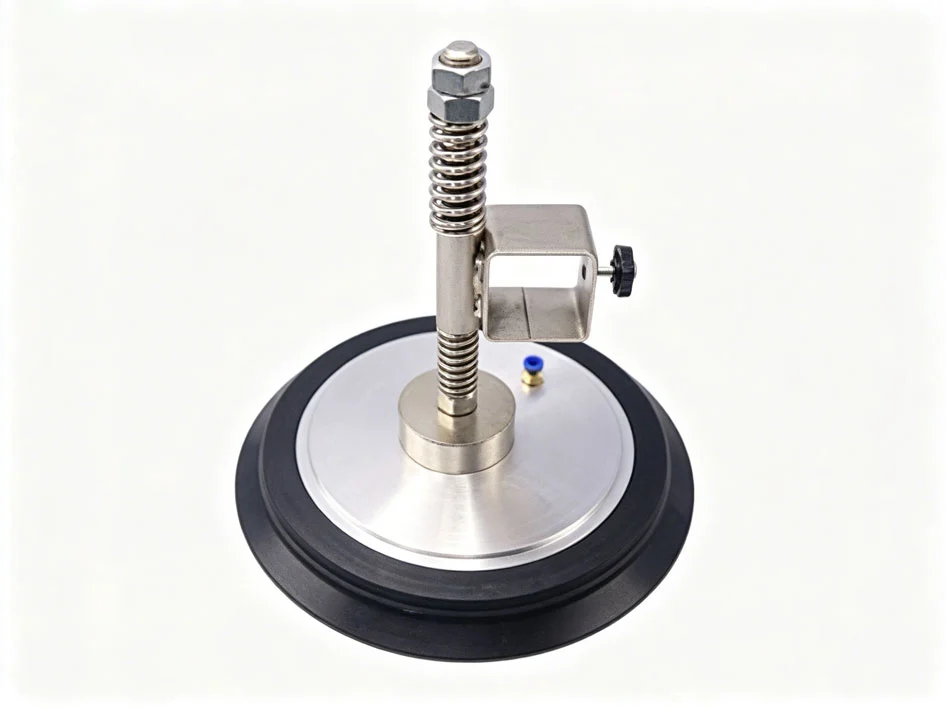
A almofada sozinha é inútil. Ela precisa ser acoplada ao braço do robô ou ao sistema de pegar e colocar.
Uma haste metálica se rosqueia na almofada. Geralmente usinada em latão ou alumínio, neste caso, a usinagem CNC para ventosas produz as roscas de precisão e as superfícies de vedação. Às vezes, a haste inclui um mecanismo de mola. Isso proporciona flexibilidade vertical. A ventosa toca a peça suavemente em vez de bater com força.
Os recursos antirrotação são outro diferencial. Uma superfície hexagonal plana ou um rasgo de chaveta impedem que a peça gire quando a porca é apertada. Um pequeno detalhe. Uma grande diferença na produção.
Componentes Adicionais
A montagem não termina na haste e na almofada.
As conexões ligam a linha de vácuo. Uma conexão com farpa para tubos flexíveis. Uma conexão roscada para tubos rígidos.
Os redutores diminuem o diâmetro interno. Um copo grande pode precisar de uma conexão pequena. O redutor torna essa conexão possível.
Em alguns projetos, as hastes das válvulas ficam dentro de componentes. Essas válvulas são responsáveis pelo controle ou alívio do fluxo. Elas quebram o vácuo rapidamente quando a peça precisa cair.
Todas as peças do copo a vácuo precisam funcionar em conjunto. Uma haste mal usinada compromete a vedação. Uma almofada mal moldada colapsa de forma irregular. Todo o processo de fabricação do copo a vácuo depende da perfeição de cada peça.
Como são fabricadas as peças para ventosas industriais?
Processos diferentes para peças diferentes. A almofada de borracha segue um caminho. O suporte de metal segue outro. Os pequenos pedaços de plástico seguem um terceiro caminho.
Fabricação da ventosa de borracha
Aqui predominam três métodos de moldagem. Cada um deles se adequa a uma necessidade diferente de volume e desempenho.
A moldagem por compressão funciona bem para peças grandes ou em pequenas quantidades. Uma pré-forma de borracha é colocada em uma cavidade aquecida. A prensa fecha. A compressão e o calor fazem o trabalho. Ferramentas simples. Baixo custo inicial. Mas os tempos de ciclo são longos.
A moldagem por injeção assume o papel principal na produção em larga escala. O material de borracha — geralmente nitrílica, silicone ou uretano — é injetado em um molde fechado sob pressão. Ciclos mais rápidos. Tolerâncias mais rigorosas. Melhor consistência em milhares de peças. A maior parte da fabricação de ventosas a vácuo de tamanhos padrão utiliza esse método.
A moldagem de dois componentes, ou moldagem 2K, produz ventosas com dupla dureza. Primeiro, molda-se uma base de borracha rígida. Em seguida, sobrepõe-se uma borda de borracha macia. A parte rígida mantém a forma, enquanto a parte macia veda. Este é um design avançado de ventosa moldada por injeção de plástico. Uma máquina. Dois materiais. Uma peça finalizada.
Usinagem CNC para suportes metálicos
As almofadas de borracha precisam de hastes metálicas para se conectarem às máquinas. É aí que entra o corte por aparas.
Os tornos CNC produzem as hastes e as roscas. A barra de material é alimentada. O fuso gira. Uma fresa dá forma à parte externa. Em seguida, uma ferramenta de rosqueamento corta as roscas internas ou externas. Limpo, preciso e repetível.
A fresagem CNC adiciona características não circulares. Encaixes hexagonais para chave. Chavetas para evitar rotação. Superfícies planas para parafusos de fixação. Frequentemente, uma peça é transferida de um torno para uma fresadora. Às vezes, uma única máquina multieixos realiza ambas as operações em uma única configuração.
Os materiais mais comuns para as ventosas desses suportes incluem latão, pela resistência à corrosão e facilidade de usinagem; alumínio, pela leveza; e aço inoxidável, para ambientes alimentícios ou salas limpas. Cada metal possui características de usinagem diferentes e, consequentemente, é mais adequado para uma aplicação específica.
Moldagem por injeção de plástico para acessórios
As peças pequenas — conexões, redutores, corpos de válvulas — raramente são usinadas em metal. Muito caro. Muito lento.
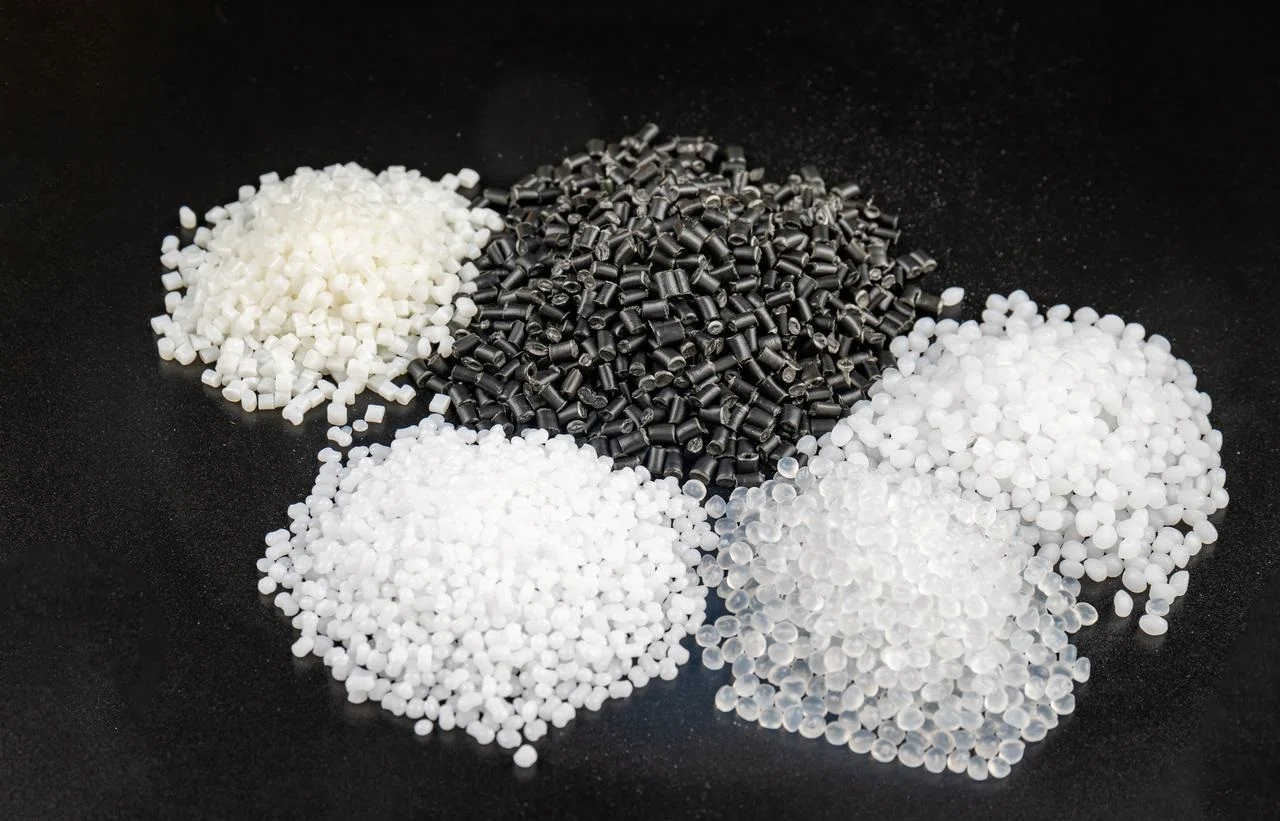
Em vez disso, os componentes das ventosas moldadas por injeção de plástico são produzidos a partir de plásticos de engenharia. O PEEK suporta altas temperaturas e produtos químicos agressivos. O POM, também conhecido como acetal, oferece baixo atrito e boa rigidez. O nylon proporciona resistência e durabilidade. Essas peças para ventosas são moldadas em moldes multicavidades. Uma única injeção produz quatro, oito ou dezesseis peças. Baixo custo por peça. Alta consistência.
Saber qual processo se aplica a qual componente é metade da batalha na fabricação de copos térmicos. A borracha precisa ser moldada. O metal precisa ser usinado. As pequenas peças de plástico precisam ser injetadas. Misturar esses processos pode aumentar os custos exponencialmente.
As ventosas industriais a vácuo requerem cuidados especiais? Pós-processamento?
Sim. Moldar ou usinar uma peça não é o fim. A peça que sai da ferramenta é bruta. Ela precisa de acabamento antes de funcionar de forma confiável.
Pós-processamento para copos de borracha
Para almofadas de borracha moldadas, geralmente são utilizadas duas etapas.
Primeiro, a rebarba. A borracha flui para a cavidade do molde. Uma parte dela sempre acaba vazando entre as metades do molde. Esse excesso fino é a rebarba. Ela precisa ser removida. Quando se trata de peças pequenas e delicadas, o corte criogênico é a melhor opção. Assim, as peças ficam girando dentro do cilindro. O nitrogênio líquido torna a rebarba quebradiça. Use pequenos grânulos de plástico para removê-la. O próprio copo permanece intacto porque o material de que é feito é mais espesso e resistente.
Em segundo lugar, a pós-cura. O copo recém-moldado vai para o forno. O calor faz com que a borracha se reticule mais. Isso é chamado de pós-vulcanização. Se você pular esta etapa, as propriedades do copo mudarão com o tempo. As coisas podem ficar um pouco mais difíceis com o passar do tempo. A deformação permanente por compressão piora a situação. O tratamento no forno mantém tudo estável.
Se você ignorar essas etapas na fabricação de ventosas a vácuo, acabará com unidades defeituosas para uso em campo. Rebarbas podem comprometer a vedação. Borracha não vulcanizada não dura muito tempo.
Pós-processamento para suportes metálicos
A haste usinada ficou ótima logo após sair do torno. Ainda não está terminada.
O revestimento é o primeiro passo. O revestimento de zinco ou níquel torna as peças resistentes à corrosão. Uma haste de aço sem revestimento enferrujará em um ambiente úmido de fábrica. A ferrugem pode danificar a superfície de vedação e também trava a conexão no suporte. O revestimento de zinco é o padrão. O revestimento de níquel custa mais, mas suporta produtos químicos mais agressivos.
Em seguida, é hora de remover as rebarbas da rosca. O corte das roscas pode deixar bordas afiadas. Essas rebarbas podem cortar a almofada de borracha durante a montagem. Pior ainda, podem causar danos às conexões. Você pode usar uma escova de aço ou um tambor vibratório para remover as rebarbas.
A laminação de roscas é uma ótima alternativa para hastes de alta resistência. Em vez de corte, as roscas são formadas por laminação. Sem cavacos. E sem rebarbas. As roscas são mais resistentes porque o grão de metal flui ao redor do perfil. Isso é bastante comum em usinagem CNC de alta qualidade para operações com ventosas a vácuo.
Acabamento especial para salas limpas e para contato com alimentos
Alguns aplicativos exigem algumas etapas adicionais.
Quando se trata de uso em salas limpas, como no manuseio de semicondutores e na montagem de dispositivos médicos, a limpeza ultrassônica é a melhor opção. As peças são imersas em um banho de água deionizada. Ondas sonoras de alta frequência criam minúsculas bolhas que colapsam e limpam todas as superfícies. Isso remove poeira, óleos e partículas soltas.
Em aplicações para contato com alimentos, é necessário um enxágue em conformidade com as normas da FDA. Os agentes de limpeza e a água do enxágue final devem atender às regulamentações da FDA. Os resíduos químicos não podem contaminar os produtos alimentícios. Às vezes, uma linha de produção separada e dedicada é utilizada exclusivamente para essas etapas.
Uma ventosa industrial comum, utilizada em uma fábrica de automóveis, é usada para revestimento e rebarbação. Já a ventosa usada na linha de embalagem de biscoitos é limpa por ultrassom e enxaguada com líquidos aprovados pelo FDA. Os materiais básicos da ventosa podem ser os mesmos. O pós-processamento é o que faz a diferença.
Quais são os materiais mais comuns usados para ventosas industriais?
O termo "borracha" é um tanto enganoso. Compostos diferentes se comportam de maneiras completamente distintas. Se você escolher os materiais errados para a ventosa, ela falhará, não importa quão bem a ventosa tenha sido fabricada.
A borracha não é uma coisa só. Compostos diferentes se comportam de maneiras completamente diferentes. Selecionar os materiais errados para a ventosa garante o fracasso, independentemente da qualidade da moldagem.
| Material | Propriedades chave | Melhores Aplicativos |
| Nitrilo (NBR) | Resistência a óleo, boa resistência à abrasão, uso geral | Oficinas mecânicas, montagem automotiva, superfícies oleosas |
| Silicone (VMQ) | Disponibilidade em uma faixa de temperatura extrema (de -60 °C a 230 °C), com opções de grau alimentício. | Linhas de produção de panificação, aplicações em congeladores e dispositivos médicos. |
| Poliuretano (PU) | Excelente resistência à abrasão, alta resistência ao rasgo, durável | Superfícies ásperas, blocos de concreto, materiais reciclados |
| Borracha Natural (NR) | Alto coeficiente de atrito, boa elasticidade, baixo custo | Caixas de papelão, papelão ondulado, produtos de papel |
Como escolher: um guia prático de seleção
Três perguntas norteiam a decisão.
- O ambiente é quente ou frio? O silicone funciona na maior faixa de temperaturas. O nitrilo fica rígido abaixo de -20°C. O FKM suporta o calor, mas não funciona bem no frio.
- Textura da superfície. O vidro liso requer um material diferente do concreto áspero. O poliuretano oferece resistência a cortes em superfícies afiadas ou rugosas. A borracha natural adere melhor ao papelão liso.
- Quais são os produtos químicos presentes? Para óleo, é necessário nitrilo ou FKM. Para exposição ao ar livre, é necessário EPDM. Para contato com alimentos, é necessário silicone de grau alimentício (FDA).
Os materiais das ventosas a vácuo devem ser adequados à aplicação. Não existe um composto universal. Uma ventosa que funciona perfeitamente em um bloco de motor oleoso falha instantaneamente em uma caixa de alimentos congelados. Escolha o material certo para a tarefa.
Sobre a NOBLE: Sua parceira em fabricação de precisão.
Principais Capacidades de Fabricação
- Usinagem de Precisão CNC (Para suportes e acessórios metálicos)
Usinagem CNC multieixos para torneamento e fresamento. Tornos suíços para hastes pequenas e complexas. Ferramentas acionadas permitem a criação de faces sextavadas e furos transversais em uma única configuração.
Materiais disponíveis: Latão (fácil usinagem), alumínio (leve), aço inoxidável (304 e 316 para resistência à corrosão) e aço liga (para aplicações de alta resistência).
Tolerâncias de até ±0.005 mm em características críticas. Isso equivale a cinco micrômetros. Para comparação, um fio de cabelo humano tem cerca de 75 micrômetros.
- Usinagem de plásticos e Moldagem por Injeção
Componentes rígidos exigem plásticos rígidos. Corpos roscados. Hastes de válvulas. Carcaças de conectores.
A prototipagem começa com usinagem CNC . Isso permite um rápido retorno para a validação do projeto. Uma vez aprovado o projeto, a produção passa para a moldagem por injeção, reduzindo os custos por peça.
Materiais disponíveis: PEEK (alta resistência ao calor e a produtos químicos), POM/Delrin (baixo atrito), Nylon PA6/66 (resistente), ABS (uso geral), Policarbonato (resistente a impactos).
Conexão direta com ventosas
Todas essas peças — a haste usinada, o encaixe de plástico moldado, o adaptador rosqueado — são integradas diretamente aos conjuntos de ventosas. Um projeto de ferramental personalizado para ventosas geralmente começa com o projeto da haste metálica. É aí que a NOBLE entra em cena.
Certificações de Qualidade
A norma ISO 9001:2015 garante qualidade consistente para peças industriais em geral. Automotivo. Embalagens. Eletrônica. Processos repetíveis. Normas internacionais. Um cliente na Alemanha recebe a mesma peça que um cliente no Texas.
A norma ISO 13485:2016 eleva os requisitos. Qualidade de grau médico. Rastreabilidade completa desde o lote de matéria-prima até a peça acabada. Protocolos de limpeza. Documentação de gerenciamento de riscos. Se a ventosa for utilizada na montagem de dispositivos médicos ou na embalagem farmacêutica, essa certificação é fundamental.
Por que se tornar parceiro da NOBLE?
- Integração vertical. A matéria-prima entra por uma porta. As peças acabadas saem por outra. Usinagem CNC, injeção de plástico, inspeção e expedição, tudo acontece no mesmo local. Sem terceirização para empresas desconhecidas.
- Suporte de engenharia. Uma análise de DfM (Design for Manufacturing) é realizada para cada novo projeto. O suporte pode ser usinado mais rapidamente? A peça plástica pode ser moldada com ferramentas mais simples? A análise é feita antes da elaboração do orçamento. Como resultado, os clientes obtêm custos mais baixos e prazos de entrega mais curtos.
- Sem pressão de quantidade mínima de encomenda. Uma equipe de pesquisa precisa de cinco peças para um protótipo. Uma linha de produção precisa de cinquenta mil. A NOBLE atende a ambas as necessidades. Comece pequeno. Aumente a escala. Sem penalidades por baixo volume inicial.
Nosso Compromisso com a Qualidade
Equipamentos de inspeção. Máquina de medição por coordenadas (MMC) para geometrias complexas. Comparadores ópticos para perfis de rosca. Micrômetros digitais e calibradores de diâmetro interno para verificações diárias.
Rastreabilidade. Para peças ISO 13485, cada lote recebe um número único. Os certificados de materiais ficam arquivados. Os parâmetros do processo são registrados. Um cenário de recall — caso ocorra — é contido e controlado.
Acabamento de Superfície. O desbarbamento é realizado em todas as peças usinadas como padrão. Revestimento (zinco, níquel) disponível internamente. Limpeza ultrassônica para aplicações em salas limpas. Não há necessidade de enviar peças para terceiros e torcer para que tudo dê certo.
Esta é a oferta. Componentes de precisão para montagens de ventosas industriais. Sem borracha. Sem promessas vazias. Apenas peças usinadas e moldadas que se encaixam, vedam e duram.
Perguntas frequentes
Eu posso Impressão 3D Uma ventosa a vácuo?
Sim, para prototipagem. Use filamento de TPU. O material flexível funciona bem.
Mas não utilize copos impressos na produção. As linhas de impressão criam canais microscópicos. O ar vaza por esses canais. O copo perde o vácuo. Um copo moldado tem paredes sólidas. Um copo impresso tem milhares de minúsculas frestas.
Qual a diferença entre uma xícara de fole e uma xícara plana?
Um copo plano veda contra uma superfície lisa e plana. Vidro. Chapa metálica. Painéis de plástico. A borda entra em contato uniformemente. É só isso que ele faz.
Um suporte de fole possui paredes dobradas. Esses foles comprimem e expandem, permitindo a compensação de altura. Escolha uma tábua empenada. Levante uma caixa com a parte superior irregular. Os foles absorvem a diferença. O suporte também levanta com um pequeno movimento vertical, o que é útil para peças frágeis.
Como faço para evitar que os copos de silicone deixem marcas no vidro?
O silicone comum deixa resíduos. Os óleos do processo de cura transferem-se para a superfície do vidro. O resultado é um anel turvo ou uma mancha oleosa.
A solução é o silicone halogenado. Alguns fornecedores o chamam de tratado "sem vestígios" ou "sem marcas". A superfície é modificada durante a moldagem. Sem migração de óleo. Sem marcas. O vidro permanece limpo.
Suportes de latão ou de aço inoxidável: quais são melhores?
O latão é fácil de usinar. Resiste à corrosão no ar seco de uma fábrica. Tem um custo menor. Para uma linha de montagem padrão com seleção de peças plásticas, o latão funciona bem.
Aço inoxidável suporta condições úmidas. Ambientes com lavagem frequente. Linhas de processamento de alimentos. Salas limpas com agentes de limpeza agressivos. O aço inoxidável 304 resiste à ferrugem. O aço inoxidável 316 suporta sal e produtos químicos mais fortes.
Escolha latão para aplicações secas e econômicas. Escolha aço inoxidável para aplicações úmidas e regulamentadas. Não existe um material "melhor" universal. Existe apenas o que se adequa à aplicação.






