
O que é a Squente Metal Cutting?
A tecnologia de corte de chapas metálicas é uma técnica comumente utilizada para separar e usinar chapas de metal. Ela consiste principalmente em cortar a chapa inteira em partes com o formato e tamanho desejados por meio de processos mecânicos, térmicos ou especiais. Os métodos tradicionais comuns incluem cisalhamento e puncionamento, enquanto os processos modernos adotam amplamente tecnologias de alta precisão, como corte a laser, corte a plasma e corte a jato de água, que podem lidar eficientemente com metais de diferentes espessuras e materiais.
A essência da tecnologia de corte de chapas metálicas reside na escolha do método apropriado com base nas propriedades do material e nos requisitos de produção. Por exemplo, o corte a laser é adequado para perfis complexos e superfícies de corte lisas, o corte a plasma é apropriado para chapas mais espessas e o corte a jato de água evita os efeitos térmicos. Essa tecnologia atua diretamente na primeira etapa da fabricação de chapas metálicas, fornecendo peças brutas precisas para as etapas subsequentes de dobra, soldagem e outras operações, sendo amplamente utilizada em setores como equipamentos mecânicos, indústria automotiva e aeroespacial.
História de Squente Metal Cusando
A história do corte de chapas metálicas começou com métodos manuais e mecânicos tradicionais. Os primeiros artesãos utilizavam ferramentas como tesouras e cinzéis para o corte manual. Após a Revolução Industrial, surgiram as guilhotinas mecânicas e as prensas de estampagem, que permitiam o corte por meio de moldes físicos e pressão. Isso aumentou consideravelmente a eficiência, mas sua flexibilidade e precisão eram limitadas.
A revolução da tecnologia de corte moderna começou em meados do século XX. O surgimento das tecnologias de corte a oxigênio e a plasma resolveu o problema do corte de chapas metálicas espessas. Posteriormente, a tecnologia de corte a laser tornou-se predominante devido à sua alta precisão e flexibilidade, enquanto o corte a jato de água oferece uma solução de corte a frio sem efeitos térmicos.
Como Squente Metal Cusando Trabalhos?
Análise de desenho
Os engenheiros precisam analisar cuidadosamente os desenhos das peças, compreender com precisão suas formas geométricas, tolerâncias dimensionais, requisitos técnicos e necessidades de usinagem subsequentes. Com base nisso, planejam o percurso de corte, selecionam o processo de corte mais adequado, determinam o esquema de disposição da chapa para maximizar a taxa de utilização do material e elaboram um programa de usinagem detalhado.
Preparação de Material
De acordo com os requisitos do desenho, selecione a chapa metálica apropriada e verifique se o material, a espessura e o acabamento da superfície atendem às normas. Em seguida, posicione a chapa com precisão na bancada e fixe-a firmemente utilizando dispositivos de fixação, ventosas magnéticas, mesas de sucção a vácuo ou outros acessórios.
Configuração de Equipamento
Antes do corte propriamente dito, o equipamento de corte deve ser cuidadosamente ajustado. Isso inclui a instalação e calibração da cabeça de corte adequada, a verificação se a pressão do gás auxiliar atende aos padrões e a configuração dos parâmetros principais ideais, como potência, velocidade e frequência, de acordo com o tipo e a espessura do material.
Para o corte a laser, também é necessário calibrar a posição do foco. Para o corte a plasma, é preciso determinar a corrente adequada e a altura do bocal de corte.
Execução de corte
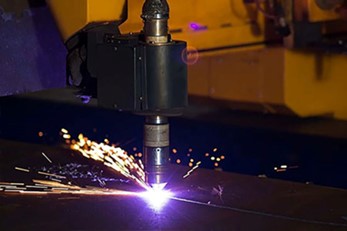
Após os materiais e equipamentos estarem prontos, ligue o equipamento e execute o programa de usinagem predefinido. Durante esse processo, o operador precisa monitorar atentamente o andamento do corte, observar o formato das faíscas e se a ejeção da escória está normal, além de ficar atento a quaisquer ruídos anormais durante a operação do equipamento.
Os equipamentos automatizados modernos geralmente são equipados com sistemas de monitoramento em tempo real que podem detectar automaticamente se a perfuração foi bem-sucedida, se há risco de colisão e ajustar os parâmetros de corte de acordo com a situação.
Pós-processamento
Após a conclusão do corte, a peça é movida para a área de usinagem subsequente. Primeiramente, rebarbas, escória e outras substâncias presentes na peça precisam ser removidas. Se necessário, deve-se realizar o esmerilhamento para tornar as bordas lisas e planas. Em seguida, utilizando ferramentas como paquímetros, projetores ou máquinas de medição tridimensional, as dimensões principais, a precisão do contorno e a qualidade da superfície da peça são rigorosamente inspecionadas para garantir que estejam em total conformidade com os requisitos do desenho.
Somente as peças qualificadas que passam pela inspeção podem seguir para o próximo processo de fabricação, como dobra e soldagem, que é um ponto de verificação importante para garantir a qualidade do produto final.
Materiais metálicos usados em Squente Metal Cusando
Aço inoxidável
O aço inoxidável é um dos materiais mais populares para o corte de chapas metálicas devido à sua excelente resistência à corrosão, durabilidade e acabamento superficial atraente.
Aplicações:
Utilizado em equipamentos médicos, eletrodomésticos, acabamentos automotivos e painéis arquitetônicos.
Aço Suave
O aço carbono é conhecido por sua resistência, dureza e custo-benefício. É fácil de processar e adequado para peças estruturais.
Aplicações:
Amplamente utilizado em máquinas, estruturas automotivas, construção civil e equipamentos industriais.
Alumínio:
O alumínio é leve, resistente à corrosão e possui excelente condutividade térmica e elétrica. No entanto, é reflexivo e requer comprimentos de onda de laser específicos para cortes precisos.
Aplicações:
Utilizado em componentes aeroespaciais, invólucros eletrônicos, painéis automotivos e eletrônicos de consumo.
Cobre
O cobre oferece condutividade elétrica e térmica superior, tornando-o essencial para componentes elétricos. É reflexivo e pode ser difícil de cortar a laser.
Aplicações:
Utilizado em conectores elétricos, barramentos, trocadores de calor e painéis decorativos.
Resina
O latão é uma liga de cobre e zinco, que oferece boa usinabilidade, resistência à corrosão e uma atraente aparência dourada.
Aplicações:
Ideal para peças decorativas, placas de identificação, instrumentos e ferragens arquitetônicas.
Aço galvanizado
O aço galvanizado possui um revestimento de zinco que o protege contra ferrugem e corrosão. Ele combina durabilidade com um custo relativamente baixo.
Aplicações:
Comum em dutos de sistemas de climatização, peças automotivas e eletrodomésticos.
Titânio
O titânio oferece uma relação resistência/peso excepcional, alta resistência à corrosão e excelente biocompatibilidade. É mais caro, mas ideal para aplicações críticas.
Aplicações:
Utilizado nas indústrias aeroespacial, de implantes médicos e de máquinas de alto desempenho.
| Material | Principais métodos de corte | Principais Vantagens |
| Aço inoxidável | Laser, Jato de água | Resistência à corrosão, força |
| Aço carbono | Laser, Plasma | Forte e acessível |
| Alumínio: | Laser, Jato de água | Leve, condutor |
| Cobre | Jato de água, laser de fibra | Condutivo, durável |
| Resina | Laser, Jato de água | Estético, usinável |
| Aço galvanizado | Laser, Plasma | Antiferrugem, baixo custo |
| Titânio | Jato de água, laser | Alta resistência, biocompatível |
Tipos de processos de corte de chapas metálicas
Corte a laser de chapa metálica
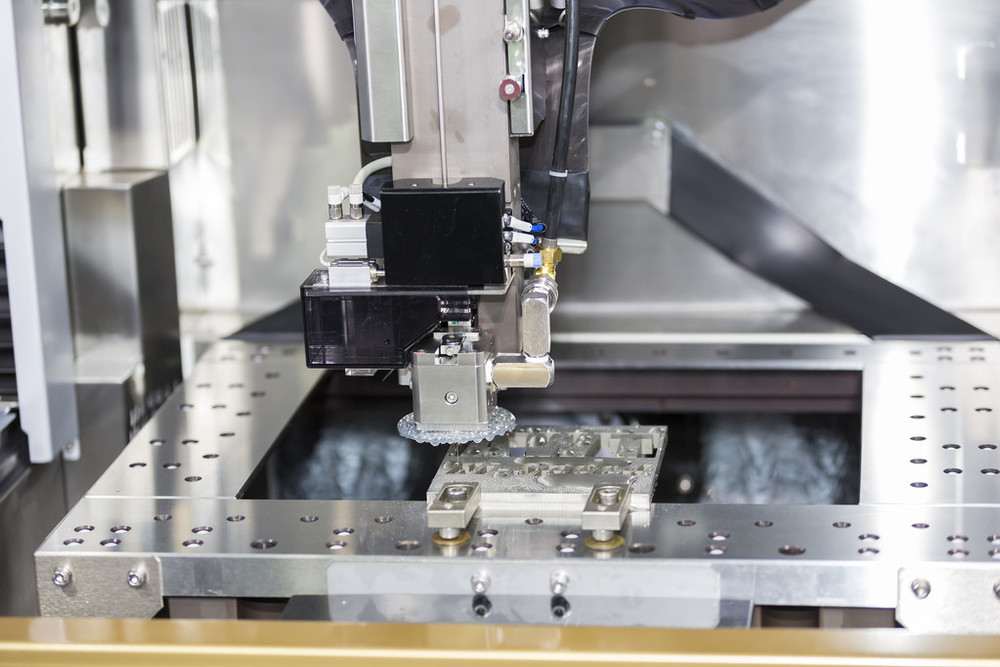
O corte a laser utiliza um feixe de laser focalizado de alta densidade de energia como fonte de calor para realizar o corte por meio da fusão, vaporização ou ignição do material. Este é um método de usinagem sem contato, de alta precisão e flexibilidade, particularmente adequado para usinar contornos complexos e peças de precisão. Sua velocidade de corte é alta, a zona afetada pelo calor é pequena e a qualidade da seção transversal geralmente é muito lisa.
De acordo com o tipo de laser, o corte a laser pode ser dividido principalmente em corte a laser de fibra e corte a laser de CO2. O corte a laser é aplicável a quase todas as chapas metálicas, destacando-se especialmente em chapas de espessura média e fina.
Sheet Metal Corte a plasma
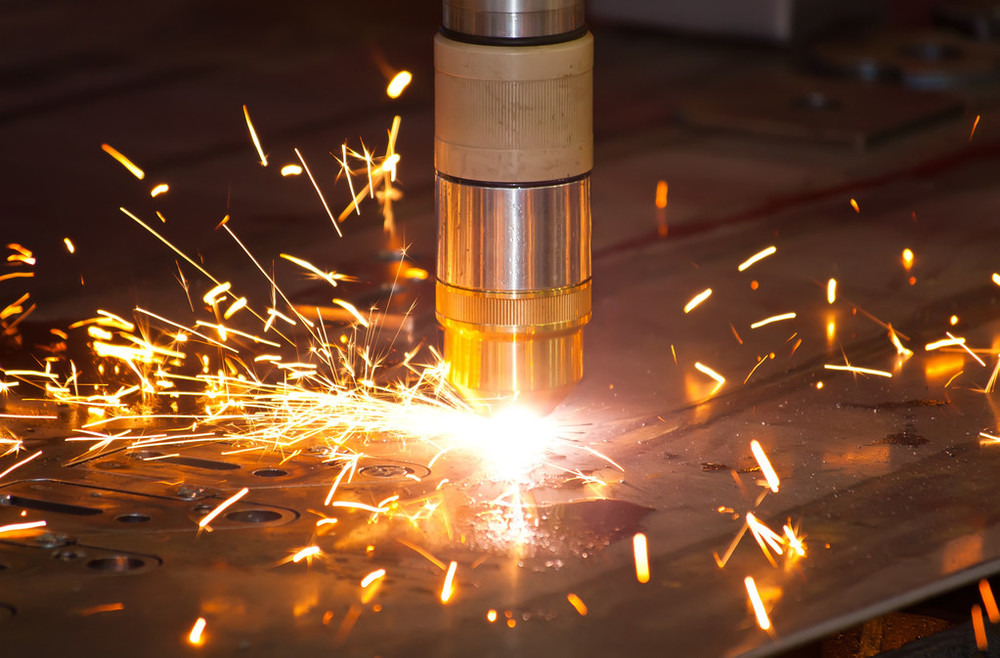
O corte a plasma funde o material através de um arco de plasma comprimido e utiliza um fluxo de gás de alta velocidade para expelir o metal fundido, formando um corte. A principal vantagem do corte a plasma reside na sua capacidade de cortar com eficiência chapas de espessura média e grossa, bem como metais altamente condutores, com uma velocidade de corte extremamente alta. No entanto, a sua precisão de corte e a suavidade da secção transversal geralmente não são tão boas quanto as do corte a laser, e a zona afetada pelo calor também é maior.
A tecnologia de corte a plasma é amplamente aplicada em máquinas pesadas, construção naval, estruturas de aço e outros campos, sendo uma solução econômica e eficiente para usinagem de chapas grossas.
Sheet Metal Corte a jato de água
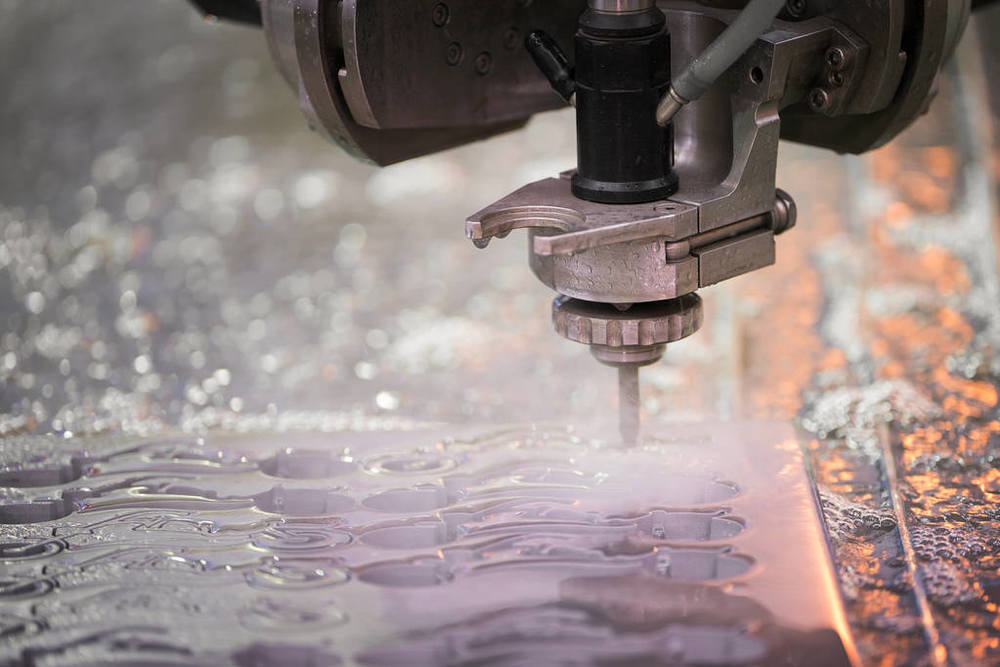
O corte por jato de água é um processo de corte a frio. Utiliza um fluxo de água em altíssima pressão ou um fluxo de água misturado com abrasivos para erodir os materiais e realizar o corte. Sua maior vantagem é a ausência de geração de calor durante o processo de corte, eliminando a zona afetada pelo calor, a deformação térmica e qualquer alteração metalográfica no material.
O corte por jato de água pode cortar qualquer material, desde metal e pedra até vidro e materiais compósitos, e o ponto inicial é arbitrário, oferecendo extrema flexibilidade. As desvantagens são a velocidade de corte relativamente lenta e o alto custo operacional do equipamento. É frequentemente utilizado para usinagem de materiais sensíveis ao calor ou compósitos com diferentes texturas.
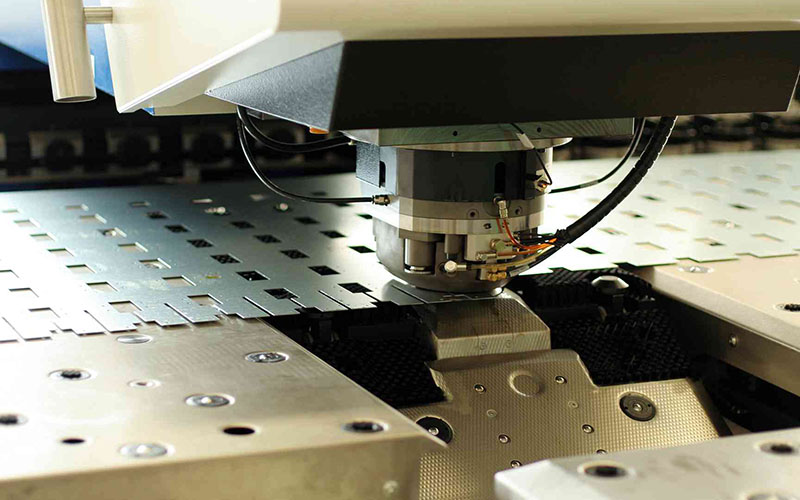
Sheet Metal perfuração
A estampagem é um método tradicional de usinagem mecânica que utiliza uma matriz instalada em uma prensa para cortar, perfurar ou estampar chapas metálicas através de forte pressão mecânica. É adequada para a produção de grandes quantidades de peças com formatos relativamente padronizados. Sua velocidade de usinagem é extremamente alta, podendo ser produzida em uma única estampagem. O custo dos moldes é relativamente alto, mas o custo de usinagem por peça é muito baixo.
Para peças que exigem um grande número de furos padronizados ou formatos simples, como gabinetes de chassis e componentes elétricos, a estampagem continua sendo a opção mais eficiente e econômica.
Vantagens de Squente Metal Cusando
Alta precisão
As técnicas modernas de corte de chapas metálicas, especialmente o corte a laser, permitem alcançar uma precisão dimensional extremamente alta, com tolerâncias facilmente controladas em ±0.1 milímetros ou até menores. Isso significa que as peças processadas possuem dimensões precisas e alta intercambialidade.
Excelente repetibilidade
Graças à adoção do controle de programação digital, uma vez configurado o programa, as mesmas peças podem ser produzidas o mesmo número de vezes, garantindo a estabilidade e a consistência da qualidade na produção em larga escala e estabelecendo uma base sólida para a montagem automatizada subsequente.
Flexibilidade Superior
O corte de chapas metálicas, especialmente os métodos de usinagem sem contato, como laser e jato de água, oferece uma flexibilidade incomparável. Não há necessidade de fabricar moldes físicos dispendiosos. Basta modificar desenhos e programas de computador para alternar e processar rapidamente peças de diferentes formatos e tamanhos, o que é ideal para produção em pequenos lotes e com grande variedade, além de prototipagem rápida.
Além disso, esses processos podem lidar com uma ampla gama de materiais metálicos, desde aço carbono, aço inoxidável, alumínio e cobre até ligas de titânio, e até mesmo materiais não metálicos. O corte a jato de água pode trabalhar com praticamente qualquer material, atendendo aos requisitos de todos os setores industriais.
Alta eficiência
Comparado com a usinagem manual ou mecânica tradicional, o corte automatizado é extremamente rápido, especialmente no corte a laser de chapas finas; ele pode reduzir significativamente o ciclo de produção.
Utilização de materiais
O corte de chapas metálicas pode ser realizado por meio de um sistema de layout inteligente otimizado por computador, que organiza as peças da maneira mais compacta e eficiente possível sobre a chapa, minimizando o desperdício nos cantos e aumentando significativamente o aproveitamento do material. Isso reduz diretamente os custos de matéria-prima, e o impacto dessa economia é particularmente surpreendente em produções de grande escala.
Alto Corte de qualidade
Muitas técnicas avançadas de corte permitem obter superfícies de corte extremamente lisas e verticais. O corte a laser proporciona um alto grau de lisura na seção transversal, enquanto o corte a jato de água preserva as propriedades originais do material.
Após o corte, as peças geralmente não requerem, ou requerem muito poucos, processos secundários de retificação e acabamento, podendo seguir diretamente para as etapas de dobra, soldagem ou montagem. Isso não só economiza tempo e custos de mão de obra, como também evita desvios dimensionais ou danos superficiais que podem ser causados pela usinagem secundária, resultando em maior eficiência e qualidade geral da produção.
Desafios em Squente Metal Cusando
Desafios materiais
Diferentes materiais exigem métodos de corte específicos devido às suas propriedades únicas. Por exemplo, metais reflexivos como alumínio e cobre absorvem muito pouca energia do laser. Isso dificulta o corte. Eles também podem refletir a luz e danificar o equipamento a laser. Por outro lado, materiais duros como aços especiais e ligas de titânio reduzem a velocidade de corte. Além disso, desgastam as lâminas e os consumíveis mais rapidamente.
As condições da superfície também são importantes. Revestimentos, ferrugem ou manchas de óleo podem dificultar o corte. Isso geralmente resulta em bordas irregulares ou resíduos de escória. Definir os parâmetros de corte corretos para cada material continua sendo um desafio fundamental.
Problemas de distorção térmica
Os processos de corte térmico, como o corte a laser e a plasma, inevitavelmente introduzem uma grande quantidade de calor no material. Se os parâmetros não forem controlados adequadamente, o calor se acumulará excessivamente e se espalhará para o material fora da área de corte, causando tensão localizada e deformação térmica, resultando em desvios dimensionais e empenamento das peças. Isso é particularmente evidente na usinagem de chapas finas.
Para controlar a zona afetada pelo calor e minimizar a deformação, é necessário equilibrar com precisão parâmetros como potência, velocidade e pressão do ar, além de adotar um projeto de trajetória de corte adequado para dissipar o calor. Isso exige muita experiência do operador e estabilidade do equipamento.
Espessura versus Precisão
Todos os métodos de corte têm um limite. Cortar materiais espessos significa menor precisão. Por exemplo, o corte a laser é muito preciso em chapas finas. Mas, em chapas mais espessas, o corte fica mais largo e irregular. O corte a plasma funciona bem em chapas espessas, mas a qualidade do corte é inferior.
Diminuir a velocidade melhora a qualidade, mas prejudica a eficiência. Acelerar demais pode resultar em um corte incompleto ou gerar escória. Encontrar o método certo para cada espessura e equilibrar velocidade, precisão e qualidade é o principal desafio.
Equilíbrio Custo-Eficiência
A estrutura de custos do corte de chapas metálicas é complexa, abrangendo equipamentos, energia, gases, substituição de peças e mão de obra. O corte a laser, por exemplo, oferece alta precisão, mas envolve alto investimento, manutenção e custos contínuos com gases.
Portanto, a rentabilidade depende de uma otimização meticulosa. Isso inclui aprimorar o uso de materiais por meio de um melhor encaixe das peças, prolongar a vida útil das peças com parâmetros ideais e aumentar a eficiência dos equipamentos através de um planejamento inteligente da produção. Tais medidas são essenciais para aumentar a rentabilidade geral.
Fatores de custo no corte de chapas metálicas — O que afeta o preço?
Custo material
O custo de aquisição da matéria-prima constitui a base do custo total. Os preços das chapas metálicas de diferentes materiais e especificações variam bastante. Mais importante ainda é a taxa de utilização do material, ou seja, como as peças são dispostas em uma única chapa.
Otimizar o layout, eliminar o máximo possível de peças úteis e reduzir o desperdício nas bordas e cantos pode diminuir diretamente o custo do material alocado a cada peça. Essa é a maneira mais eficaz de controlar os custos.
Seleção do processo
A composição dos custos operacionais dos diferentes processos de corte varia bastante. O corte a laser depende de componentes sensíveis, como eletricidade, gás auxiliar e lentes. O corte a plasma consome eletrodos e bicos; o corte a jato de água desgasta vedações de alta pressão e cabeçotes de corte.
A escolha do processo afeta diretamente o consumo de energia, o consumo de gás e a frequência de substituição de peças vulneráveis.
Eficiência Operacional e de Mão de Obra
O tempo de usinagem está diretamente relacionado aos custos de mão de obra e de máquina. Sua duração depende do grau de otimização do percurso de corte, da velocidade de entrada e de corte, bem como do tempo de operação sem carga do equipamento. O nível de habilidade dos operadores também é de vital importância.
Operadores experientes conseguem programar, fixar materiais e lidar com falhas inesperadas mais rapidamente, aumentando assim a eficiência geral do equipamento, reduzindo o tempo de inatividade e, indiretamente, diminuindo o custo de mão de obra por unidade de produto.

Pós-processamento
Os custos incorridos após a conclusão do corte também não devem ser ignorados. Se a qualidade do corte for alta, a seção transversal for lisa e não houver escória pendente, a mão de obra e o tempo para usinagem secundária, como retificação e acabamento, podem ser economizados ou reduzidos.
Tolerâncias e padrões de precisão para corte de chapas metálicas
Para garantir a manobrabilidade e a precisão dos protótipos e peças fabricadas, nossos padrões para serviços personalizados de corte de chapas metálicas são os seguintes:
| Detalhe de Dimensão | Tolerância |
| De ponta a ponta, superfície única | +/- 0.010" |
| Borda até o furo, superfície única | +/- 0.010" |
| Furo a furo, superfície única | +/- 0.010" |
| Diâmetro do furo, superfície única | +/- 0.010" |
| Borda a detalhe, múltiplas superfícies | +/- 0.030" |
| Peça superformada, múltiplas superfícies | +/- 0.030" |
| Ângulo de curvatura | +/- 1 grau |
Dicas para Squente Metal Cusando
Usar EPI
Ao realizar operações de corte de chapas metálicas, é essencial usar um conjunto completo de equipamentos de proteção individual durante todo o processo e de forma padronizada.
Óculos de proteção ou protetores faciais de alta qualidade podem bloquear eficazmente detritos metálicos e faíscas projetados em alta velocidade. Luvas de proteção resistentes e duráveis podem proteger as mãos de cortes causados pelas bordas afiadas da chapa e de queimaduras devido às altas temperaturas durante o processamento.
Como muitas máquinas de corte geram níveis extremamente altos de ruído durante o funcionamento, é crucial usar protetores auriculares profissionais para evitar danos auditivos permanentes.
Garanta a ventilação
O processo de corte, especialmente o corte a laser, o corte a plasma ou o corte a chama, gera uma grande quantidade de fumos metálicos tóxicos, gases nocivos e partículas em suspensão. Portanto, as operações devem ser realizadas em oficinas equipadas com sistemas potentes de exaustão e remoção de poeira para garantir a circulação do ar e a rápida expulsão da fumaça nociva para o exterior.
Manutenção de ferramentas
Sejam ferramentas manuais ou consumíveis em equipamentos automatizados, manter o fio de corte afiado é fundamental para garantir eficiência e segurança.
Ferramentas de corte cegas aumentam significativamente a resistência ao corte, exigindo não apenas maior força e causando fadiga, mas também tornando-as mais propensas a deslizamentos, ricochetes e outras situações de descontrole, o que pode facilmente levar a acidentes graves. Além disso, ferramentas de corte desgastadas produzem superfícies de corte de má qualidade, dificultando usinagens subsequentes.
Materiais Seguros
Antes de iniciar o corte, ferramentas como alicates de bancada, alicates em C, dispositivos especiais ou mandris magnéticos devem ser usados para fixar firmemente a chapa metálica na plataforma de trabalho. Essa etapa impede completamente que a chapa se desloque, vibre ou gire quando submetida à força de corte, garantindo assim a precisão das dimensões de corte.
Mais importante ainda, uma fixação estável pode prevenir eficazmente perigos como o desvio da trajetória da ferramenta e a ejeção da peça causados por movimentos súbitos da chapa, eliminando fundamentalmente muitos riscos potenciais de lesões mecânicas.
Operar o equipamento corretamente
É necessário manter um alto grau de vigilância com todas as ferramentas elétricas e equipamentos CNC. Antes de ligar qualquer dispositivo, verifique se o cabo de alimentação, o interruptor e a tampa de proteção estão intactos. Durante a operação, é preciso estar altamente concentrado e seguir rigorosamente os procedimentos operacionais.
As mãos devem ser mantidas afastadas das partes móveis e da cabeça de corte. Antes de concluir a tarefa ou realizar quaisquer ajustes ou limpezas, certifique-se de que o equipamento esteja completamente desligado e não esteja em funcionamento.
Por que escolher o serviço de corte de chapas metálicas da NOBLE?
Com muitos anos de vasta experiência em corte de chapas metálicas, a NOBLE oferece aos seus clientes peças usinadas com precisão incomparável. Obtenha um orçamento em minutos e receba as peças em poucos dias.
Os serviços de corte de chapas metálicas da NOBLE permitem cortar praticamente qualquer material utilizando laser e jato de água. A NOBLE oferece uma solução completa para qualquer projeto, fornecendo orçamentos instantâneos, uma variedade de materiais e diversas opções de processos de corte de chapas metálicas.
A NOBLE é a sua solução completa e confiável para fabricação personalizada, desde o projeto do protótipo até a produção, com amplos recursos de fabricação, tecnologia adequada, processos simplificados, orientação especializada e um processo de inspeção de qualidade impecável para transformar suas ideias em realidade.
Perguntas Frequentes
Qual é o método de corte de chapa metálica mais preciso?
O corte a laser, em particular o corte a laser de fibra, é amplamente considerado o método mais preciso para chapas metálicas. Ele pode atingir tolerâncias tão rigorosas quanto ±0.1 mm e produz bordas extremamente limpas e sem rebarbas, com uma zona afetada pelo calor mínima. Isso o torna ideal para contornos complexos e designs intrincados onde a alta precisão é fundamental.
Qual a espessura máxima que uma chapa metálica pode cortar com uma máquina de corte a laser?
A espessura máxima depende da potência do laser e do tipo de material. Um laser de fibra industrial de alta potência típico pode cortar aço macio com até cerca de 25 mm de espessura, aço inoxidável com até 20 mm e alumínio com até 12 mm. No entanto, para obter velocidade e qualidade de corte ideais em materiais mais finos (com menos de 15-20 mm), os lasers são significativamente mais eficazes do que o corte a plasma ou a chama.
O corte a laser é mais caro que o corte a plasma?
Depende da aplicação. O corte a laser tem um custo inicial de equipamento mais elevado e pode ser mais caro por hora de operação devido ao gás e à manutenção. No entanto, para materiais de espessura fina a média, sua velocidade superior, precisão e menor necessidade de acabamento secundário podem torná-lo mais econômico no geral. O plasma geralmente é uma opção mais acessível para o corte de aço estrutural espesso, onde a precisão extrema não é a principal preocupação.
É possível cortar alumínio com jato de água?
Com certeza. O corte a jato de água é uma excelente opção para cortar alumínio. Por ser um processo de corte a frio, não gera calor, o que significa que não há zona afetada pelo calor que possa alterar as propriedades do material ou causar deformações, especialmente em ligas de alumínio sensíveis ao calor. Ele consegue cortar com precisão qualquer espessura de alumínio disponível comercialmente.
Qual é a espessura máxima que uma máquina de corte a laser consegue processar?
A espessura máxima depende da potência do laser e do material. Um laser de fibra industrial de alta potência normalmente pode cortar:
- Aço macio: até 25-30 mm
- Aço inoxidável: até 20-25 mm
- Alumínio: até 12-15 mm
Para espessuras superiores a essas, o corte a plasma ou a jato de água costuma ser mais eficiente e eficaz.







