
O que é a sessão Fresamento de face Processo?
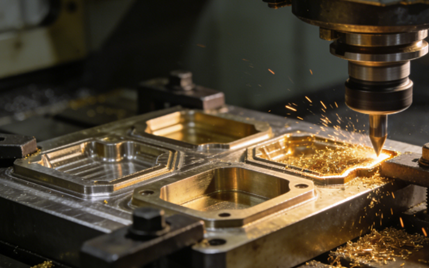
O fresamento frontal é um método de usinagem mecânica que utiliza uma fresa rotativa para realizar o corte na superfície de uma peça. O principal objetivo do processo de corte é produzir um plano liso e plano, garantindo que este plano seja perpendicular ao eixo de rotação da ferramenta.
O princípio básico do fresamento frontal consiste na instalação da fresa em um plano perpendicular ao eixo-árvore, com múltiplos dentes de corte em sua circunferência e face frontal realizando o corte simultaneamente. A peça geralmente é fixada na mesa de trabalho e usinada pela ferramenta de corte rotativa.
Tipos de técnicas de usinagem de fresamento frontal
Fresamento de face geral
O fresamento frontal geral, sendo o tipo de processo mais fundamental e amplamente utilizado em usinagem, é realizado com cabeçotes de fresamento frontal padrão.
O fresamento frontal geral é normalmente realizado com insertos quadrados ou circulares e obtém cobertura completa da superfície usinada através de movimentos ligeiramente sobrepostos nas direções axial e radial.
Se você precisar realizar usinagem de desbaste ou semiacabamento em materiais, o fresamento frontal convencional é o processo preferido para estabelecer superfícies de referência. Ele possui alta eficiência de usinagem, mas o acabamento superficial obtido geralmente não é o melhor.
Fresagem de precisão ou fresagem de alta taxa de avanço
Os processos de fresagem de alta taxa de avanço utilizam fresas com ângulos de deflexão principais pequenos e especiais. Sua principal característica é a adoção de uma taxa de avanço muito alta por dente, mas com uma profundidade de corte muito rasa.
A fresagem fina ou fresagem de alta taxa de avanço é muito adequada para a usinagem de peças de paredes finas. Embora a profundidade de corte seja pequena, a taxa de avanço extremamente alta resulta em uma taxa de remoção de metal considerável e, ao mesmo tempo, permite alcançar uma excelente qualidade superficial, tornando-a uma escolha ideal para usinagem fina eficiente.

Fresamento frontal para serviços pesados
O fresamento frontal de alta resistência utiliza cabeçotes de fresagem robustos e resistentes para proporcionar um desempenho de corte estável mesmo sob alto impacto e cargas extremas.
O processo de fresamento frontal de alta resistência é particularmente adequado para o desbaste inicial de peças fundidas, forjadas e outros blanks, removendo o excesso de material com a máxima eficiência e preparando o terreno para os processos de acabamento subsequentes.
Fresamento de face angular
A fresagem angular frontal é um processo especial de fresagem frontal. Sua principal característica é ser realizada com uma fresa frontal cujo ângulo de deflexão principal não é igual a 90 graus.
Ao contrário da fresagem frontal padrão, que produz faces planas, a fresagem frontal angular permite que a ferramenta corte em um ângulo específico, tornando-a ideal para chanfros, biséis e planos de referência angulares.
O MMateriais usados na fresagem frontal
Liga de aço
O aço é a maior categoria na fresagem frontal, abrangendo desde aços de baixo carbono até aços de alto carbono e vários aços-liga. Possuem excelentes propriedades mecânicas e são os materiais mais comuns a serem processados.
Aço inoxidável
O aço inoxidável é amplamente utilizado devido à sua excelente resistência à corrosão. No entanto, possui baixa condutividade térmica e é propenso ao endurecimento durante a usinagem, o que o torna um material tipicamente difícil de usinar.
Na fresagem de aço inoxidável, devem ser utilizadas ferramentas de corte com arestas afiadas, juntamente com projetos adequados de ranhuras de quebra de cavacos e refrigeração e lubrificação apropriadas, para evitar a aderência da ferramenta e o desgaste anormalmente rápido.

Ferro fundido
Ferro fundido cinzento, ferro fundido nodular e outros materiais também podem ser fresados. Eles possuem alta dureza e fragilidade, sendo propensos à geração de cavacos durante a usinagem. Durante o processo de fresagem, geralmente são necessárias velocidades de corte médias ou relativamente altas, o que impõe maiores exigências ao desempenho de resistência ao desgaste por partículas da ferramenta de corte.
Liga de alumínio
A liga de alumínio é o metal leve mais comum, sendo macia, possuindo boa plasticidade e excelente condutividade térmica. No entanto, durante o processo de fresagem, esse material é propenso à formação de aresta postiça e tende a aderir à ferramenta.
Portanto, ao fresar ligas de alumínio, geralmente recomenda-se o uso de ferramentas com arestas de corte afiadas e grandes ângulos de ataque, além da adoção de parâmetros de processo que combinem alta velocidade de corte com alta taxa de avanço, para alcançar a união entre processamento eficiente e excelente acabamento superficial.

Materiais não metálicos e compostos
Plásticos de engenharia, como náilon, policarbonato, PEEK, etc., possuem baixa dureza, mas alta elasticidade e condutividade térmica extremamente baixa. Ao fresar esses materiais, o calor gerado pelo atrito causa facilmente o amolecimento e a deformação da peça, além de a formação de rebarbas ser um problema significativo.
Portanto, a usinagem deve empregar ferramentas de corte extremamente afiadas com parâmetros de corte de alta velocidade e baixa profundidade, juntamente com medidas eficazes de evacuação de cavacos e resfriamento.
Ferramentas e equipamentos essenciais para fresamento frontal eficaz
Fresas
Uma fresa de topo é uma ferramenta de corte com múltiplas arestas de corte, localizadas na superfície cilíndrica e na face final. Ao realizar fresamento frontal, geralmente se adota uma profundidade de corte axial menor.
As fresas de topo são altamente adequadas para fresar planos estreitos, superfícies escalonadas, etc. São amplamente utilizadas em usinagem multifuncional e acabamento de moldes.
Cortadores de mosca
A fresa de faceamento geralmente se refere a um dispositivo simples de fresamento frontal feito em casa. Estruturalmente, uma ou duas pastilhas intercambiáveis são instaladas na extremidade de um porta-ferramentas. É muito prática na produção de peças únicas e em pequenos lotes, em oficinas de manutenção ou na usinagem de ressaltos locais em peças grandes.
Devido à escassez e assimetria das pastilhas de corte envolvidas, o equilíbrio e a rigidez das fresas volantes são relativamente baixos, e sua eficiência de corte e acabamento superficial são geralmente inferiores aos das fresas de faceamento padrão.
Moinhos de casca
A fresa de topo tipo concha é uma das ferramentas de fresamento frontal padrão mais típicas e comumente utilizadas.
As fresas de topo são as ferramentas mais comuns para fresar superfícies planas de grandes dimensões na indústria. As aplicações típicas incluem: usinagem de bases de máquinas-ferramenta, superfícies de contato de peças em forma de caixa, superfícies de referência de moldes, superfícies superiores de peças planas de grandes dimensões e quaisquer outras situações em que seja necessário obter uma superfície plana de forma eficiente.

AVantagens do processo de fresagem frontal
Alta eficiência de usinagem
As fresas de faceamento geralmente têm um grande diâmetro, podem cobrir uma ampla largura de usinagem e são equipadas com vários dentes de corte que participam do corte simultaneamente, portanto, a taxa de remoção de metal é muito alta.
Durante a fase de desbaste, o fresamento frontal pode adotar uma abordagem de grande profundidade de corte e alta taxa de avanço para remover rapidamente uma grande quantidade de material excedente da superfície da peça, preparando o terreno para os processos subsequentes e reduzindo significativamente o tempo total de usinagem das peças. É uma escolha ideal para a produção em lote eficiente.

Excelente qualidade de superfície
Devido à sobreposição axial e radial dos dentes de corte da fresa de faceamento durante o corte, a superfície usinada pode ser aparada várias vezes a cada passe, obtendo-se assim uma superfície lisa e plana.
Selecionando pastilhas de corte finamente retificadas, ajustando parâmetros de corte adequados e utilizando máquinas-ferramenta de alta precisão, é fácil alcançar tolerâncias de planicidade muito elevadas e um excelente acabamento superficial, podendo até mesmo substituir alguns processos de retificação, realizando a "fresagem em vez da retificação".
Flexibilidade de Processo
O processo de fresamento frontal é altamente flexível. Ao substituir as lâminas por outras com diferentes ângulos de deflexão principal, materiais e tipos de ranhura, a mesma máquina-ferramenta e o mesmo corpo de ferramenta podem atender aos requisitos de usinagem de diversos materiais, desde ligas de alumínio macias até aços temperados de alta dureza.
O fresamento frontal não só realiza desbaste pesado, como também permite o acabamento em alta velocidade. Além disso, possibilita a usinagem de superfícies inclinadas e escalonadas. Um único processo pode abranger múltiplas etapas, do desbaste ao acabamento.
Estabilidade de Usinagem
As fresas de faceamento possuem excelente rigidez estrutural e uma conexão segura com o eixo-árvore, suprimindo eficazmente vibrações e trepidações durante a usinagem. Isso ajuda a minimizar a deformação da peça, tornando-as particularmente adequadas para usinar componentes de paredes finas ou de baixa rigidez. A estabilidade inerente ao fresamento de faceamento garante dimensões de usinagem consistentes e previsíveis.

Boa eficiência econômica
A fresagem frontal utiliza principalmente insertos intercambiáveis. O corpo da ferramenta pode ser reutilizado por um longo período, sendo necessária a substituição apenas dos insertos com custos relativamente menores. Isso reduz significativamente o custo de utilização e de gestão da ferramenta a longo prazo, aumentando os benefícios econômicos gerais.
Dvantagens do processo de fresagem frontal
Requisitos elevados da máquina
Devido à fresagem frontal, especialmente na fresagem de desbaste pesado, vários dentes de corte precisam ser acionados simultaneamente para remover uma grande quantidade de material, o que gera uma enorme força de corte.
Se a fresagem frontal de alta potência for realizada em uma máquina-ferramenta com potência insuficiente ou baixa rigidez, é muito provável que cause vibração, desgaste anormal da ferramenta de corte e até mesmo comprometa a precisão da máquina-ferramenta.
Custos mais elevados de ferramentas
Para obter um fresamento frontal eficiente, são necessárias cabeças de fresamento frontal dedicadas, de alta qualidade e grande diâmetro, além de um grande número de insertos intercambiáveis. Esse investimento inicial em ferramentas é considerável.
As fresadoras de faceamento geralmente exigem a instalação de máquinas-ferramenta CNC ou centros de usinagem de alta potência e tecnologia de ponta, e o custo de aquisição desses equipamentos é muito elevado.
Limitado a superfícies planas
A principal vantagem das fresas de faceamento é a sua capacidade de usinar superfícies abertas e amplas. Elas removem material rapidamente e mantêm a superfície plana. No entanto, quando a peça apresenta curvas complexas, cavidades profundas e estreitas ou cantos internos vivos, a fresa encontra limitações. A ferramenta geralmente é grande, podendo colidir com a peça e causar interferências. Por isso, não consegue alcançar as áreas necessárias e, consequentemente, não usina a superfície de forma eficaz.
Risco de deformação de parede fina
Ao usinar peças de paredes finas, peças esbeltas ou peças com suporte de fixação insuficiente, fortes forças de corte radiais ou axiais podem facilmente causar deformação elástica da peça ou até mesmo deflexão da ferramenta. Esses problemas dificultam a manutenção de boa precisão dimensional e planicidade. Em muitos casos, a peça precisa de vários cortes leves ou estratégias de usinagem especiais para corrigir a deformação.
Propenso a vibrações e trepidações
Ao fresar superfícies largas ou ao usar porta-ferramentas com grande projeção, o contato entre a ferramenta e a peça pode se tornar instável. Essa instabilidade facilita o surgimento de vibrações periódicas. Essas vibrações afetam a suavidade do corte, a qualidade da superfície e a vida útil da ferramenta.
Esse tipo de vibração não só deteriora seriamente a qualidade da superfície e deixa marcas de vibração visíveis, como também acelera o desgaste da ferramenta e pode até causar lascamento, representando uma ameaça à precisão e à segurança da usinagem.
Fresamento frontal versus fresamento periférico: principais diferenças explicadas
| Dimensão de comparação | Fresamento de face | Fresagem Periférica |
| Definição Básica | Utiliza a face e a periferia da fresa para produzir uma superfície perpendicular ao eixo da ferramenta. | Utiliza os dentes circunferenciais para usinar superfícies paralelas ao eixo da ferramenta, como perfis ou arestas. |
| Tipo de ferramenta | Fresa de faceamento (fresa tipo disco) com insertos na face e na periferia. | Fresas de topo, fresas planas, etc., com arestas de corte principalmente na circunferência. |
| Superfície produzida | Superfícies planas (planos horizontais, degraus, etc.). | Paredes verticais, fendas, superfícies contornadas, etc. |
| Objetivo primário | Produzir superfícies planas e extensas de forma eficiente. | Perfis de máquinas, ranhuras ou características 3D complexas. |
| Aplicações típicas | Mesas de máquinas, faces de alojamento, superfícies de separação de moldes, etc. | Chavetas, dentes de engrenagem, cavidades, contornos de peças, etc. |
| Característica da força de corte | Uma força axial maior, que pressiona a peça de trabalho em direção à mesa, geralmente proporciona maior estabilidade. | Maior força radial, propensa a deflexão e vibração da ferramenta. |
| Qualidade da Superfície | Geralmente proporciona maior planicidade e acabamentos mais suaves. | Pode deixar marcas de ferramentas ou ondulações; requer ajustes finos para um melhor acabamento. |

Problemas comuns na fresagem frontal e como resolvê-los
Má qualidade da superfície
Linhas de vibração regulares aparecem na superfície usinada; ela está anormalmente áspera, apresenta arranhões ou irregularidades.
Solução
- Aumente a rigidez: Escolha um cabo de faca mais grosso e resistente; Garanta a rigidez da peça de trabalho e da fixação.
- Ajuste os parâmetros: altere a velocidade de corte, a taxa de avanço ou a profundidade de corte para quebrar a frequência de ressonância; adote uma largura de corte assimétrica ou um corte com velocidade variável.
Vida útil curta da ferramenta
A lâmina está muito desgastada, rachada ou danificada, longe de atingir sua vida útil esperada.
Solução
- Otimize os parâmetros: Selecione a velocidade linear e a taxa de avanço adequadas com base no material da peça e no valor recomendado da lâmina. Evite o atrito causado pelo corte leve em baixa velocidade.
- Para lidar com a formação de aresta postiça: Aumente a velocidade de corte; Use uma lâmina afiada com um ângulo de ataque positivo; Aumente a lubrificação do fluido de corte.
Planicidade ruim
A superfície processada é irregular, com uma depressão no meio e saliências nas bordas, ou apresenta emendas visíveis entre as múltiplas passagens da ferramenta.
Solução
- Reduzir a deformação: Selecione ferramentas e porta-ferramentas com maior rigidez; Otimize o sistema de fixação para evitar a deformação da peça durante a usinagem.
- Calibre a máquina-ferramenta: Inspecione e ajuste regularmente a verticalidade do fuso.
Rebarbas e lascas nas bordas
Rebarbas ou lascas de material ocorrem na borda da peça de trabalho quando ela é cortada pela ferramenta.
Solução
- Alterar o método de corte: Reduza ligeiramente a velocidade de avanço antes de cortar a borda.
- Otimize as ferramentas de corte: Use lâminas mais afiadas com um ângulo de ataque positivo; Certifique-se de que a ferramenta de corte esteja sempre em boas condições de uso e evite usar lâminas desgastadas.
- Adicionar processos: Organizar procedimentos específicos de rebarbação.
AAplicações do Processo de Fresamento Frontal
Maquinaria geral
A usinagem de grande porte é o campo onde o fresamento frontal é mais amplamente aplicado. É utilizado principalmente para usinar as bases, mesas de trabalho e superfícies de instalação de guias lineares de diversos tipos de máquinas-ferramenta.
Automobile indústria
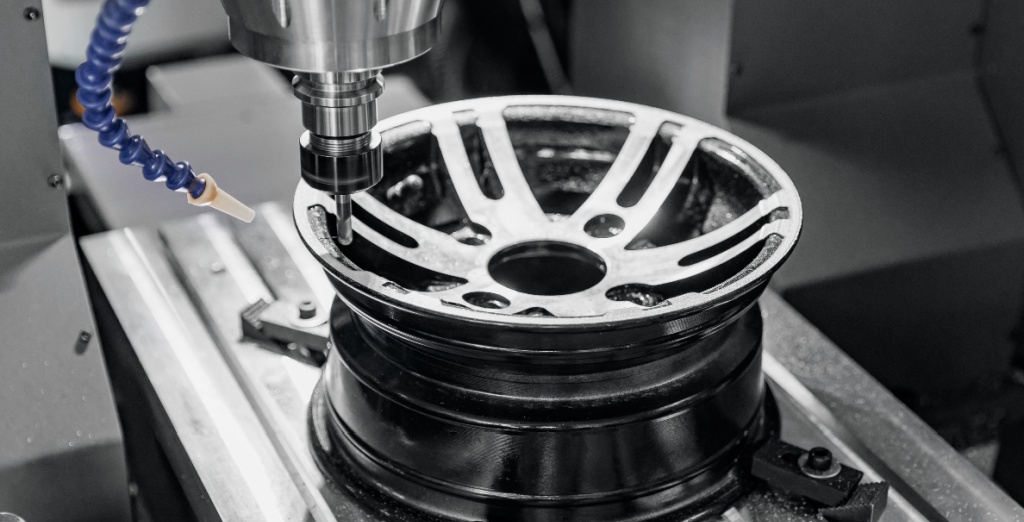
Na indústria automotiva, o fresamento frontal é utilizado para usinar as superfícies de contato do bloco do motor e do cabeçote, as carcaças de transmissão e os planos de instalação dos chassis.
No transporte ferroviário, a fresagem frontal é utilizada para criar superfícies planas precisas em peças estruturais importantes. Estas incluem truques de locomotivas de alta velocidade, bases de motores e outros componentes estruturais essenciais. O processo ajuda a garantir estabilidade, resistência e montagem adequada em condições operacionais exigentes.
Indústria de fabricação de moldes
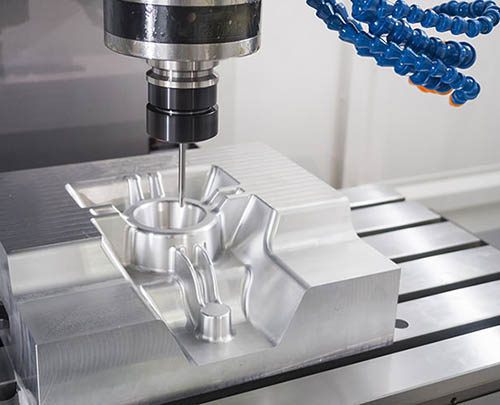
A fabricação de moldes depende muito da fresagem frontal. A fresagem frontal é usada para usinar a superfície de separação dos moldes. A qualidade dessa superfície determina diretamente a precisão do produto e a vida útil do molde.
O fresamento frontal também é utilizado para usinar as superfícies de referência de bases de moldes e gabaritos. A tecnologia de fresamento de alta velocidade em materiais duros é frequentemente adotada devido às suas exigências extremamente elevadas em termos de acabamento superficial, planicidade e eficiência de usinagem.
Indústria aeroespacial
Na indústria aeroespacial, o fresamento frontal é utilizado para usinar as superfícies de contato de nervuras de asas, anteparas e painéis de revestimento. Também é aplicado em bases de montagem de motores e nas superfícies de interface de precisão de peças estruturais de espaçonaves. Essas superfícies devem atender a requisitos de altíssima precisão, portanto, o processo é uma etapa importante na produção aeroespacial.
Por que escolher a NOBLE como sua Rosto fresagem Fornecedor de usinagem
O processo de fresamento frontal da NOBLE foi projetado para oferecer usinagem de superfície de alta precisão e eficiência para peças de metal e plástico. Adotamos fresadoras CNC avançadas , equipadas com fusos rígidos e fresadoras frontais indexáveis de alta qualidade, que produzem superfícies planas, lisas e com dimensões uniformes, apresentando excelente repetibilidade.
A NOBLE seleciona o diâmetro da fresa, a geometria da pastilha, os parâmetros de corte e a estratégia de ferramentas mais adequados com base nos requisitos de material e tolerância de cada projeto.
A NOBLE, com suas sólidas capacidades, técnicas de usinagem estáveis e rigorosa inspeção de qualidade, pode lidar com pedidos de produção tanto em pequenos quanto em grandes lotes, garantindo uma qualidade de superfície consistente em todas as peças.
Perguntas Frequentes
Quais materiais podem ser usinados com fresamento frontal?
O fresamento frontal permite usinar diversos materiais, incluindo alumínio, aço inoxidável, aço carbono, latão, cobre, titânio e plásticos de engenharia. A seleção adequada da ferramenta e os parâmetros de corte são ajustados com base na dureza e na usinabilidade de cada material.
Qual é a diferença entre fresamento de face e fresamento de topo?
O fresamento frontal utiliza uma fresa de grande diâmetro para usinar superfícies planas e amplas. Seu foco principal é obter boa planicidade e alta eficiência. Já o fresamento de topo utiliza ferramentas menores para cortar cavidades, ranhuras e formas mais complexas. É usado principalmente para contornos detalhados e características precisas na peça.
Quais fatores afetam a qualidade de uma operação de fresamento frontal?
Geometria da ferramenta, velocidade do fuso, taxa de avanço, profundidade de corte, rigidez da máquina, consumo de fluido de corte e estabilidade de fixação da peça.
Quais são as aplicações comuns da fresagem frontal?
O fresamento frontal é amplamente utilizado nas indústrias automotiva, aeroespacial, de máquinas, de fabricação de moldes e de componentes de precisão.
Como obter um bom acabamento superficial na fresagem frontal?
Para obter um acabamento superficial liso, é importante usar insertos de corte afiados. A taxa de avanço deve ser ajustada corretamente e a ferramenta de corte deve permanecer estável durante a usinagem. Escolher a trajetória de ferramenta adequada também contribui para melhorar o resultado. Para obter a melhor qualidade de superfície, recomenda-se realizar um passe de acabamento separado com uma taxa de avanço menor e uma profundidade de corte mais rasa.







