
Introdução
Ventosas são um elemento comum tanto no dia a dia quanto em ambientes industriais. Seja para levantar peças grandes ou pendurar uma bolsa na parede, elas estão sempre presentes.
Geralmente, possuem duas partes: um corpo com ventosa e um lábio de vedação flexível. Ventosas metálicas são comuns em ambientes industriais, enquanto pessoas comuns optam por modelos de plástico ou silicone no dia a dia. Neste capítulo, vamos nos concentrar nas ventosas de plástico.
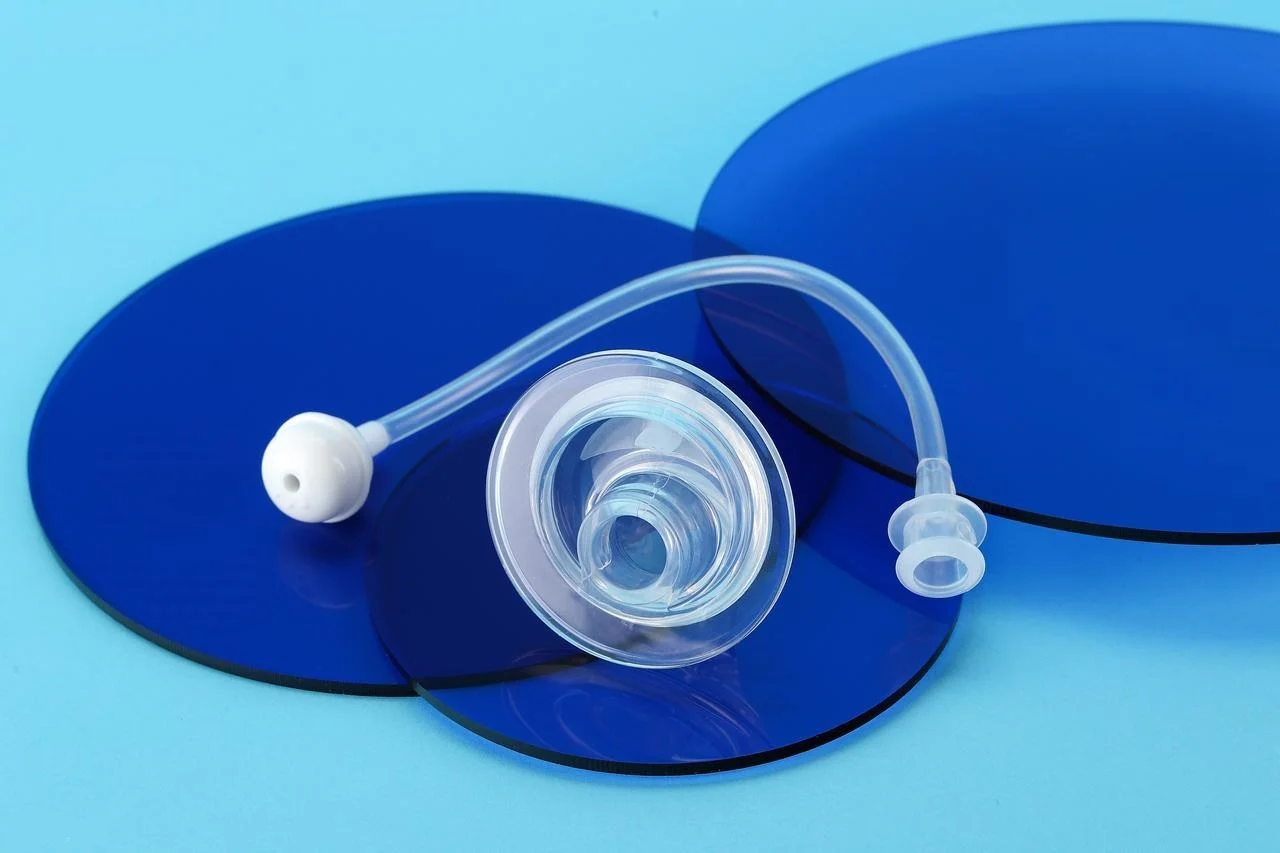
O plástico fornece a estrutura rígida. O copo precisa de uma base firme para transferir a força sem colapsar. O silicone fornece a borda de vedação flexível. Essa borda se adapta a superfícies irregulares, criando a vedação a vácuo.
Passo a passo: Processos essenciais de fabricação
A produção em massa de ventosas a vácuo não envolve fabricação de metal. Sem soldagem. Sem usinagem de blocos brutos. As tecnologias predominantes são os processos de moldagem. O material é despejado em cavidades. As cavidades moldam a peça.
1. Corpo de plástico Moldagem por Injeção (O componente rígido)
Os clientes utilizam moldagem por injeção de plástico para a fabricação de corpos rígidos. Os materiais mais comuns incluem ABS, PC e nylon. Uma máquina de moldagem por injeção derrete os grânulos de plástico. O material fundido é injetado em uma cavidade de molde de aço. O tempo de ciclo varia de 15 a 60 segundos, dependendo do tamanho da peça e da espessura da parede.
A prototipagem rápida costuma ser muito útil nesse processo. Uma carroceria de plástico impressa em 3D permite testar o encaixe e a funcionalidade sem precisar esperar pela fabricação de uma ferramenta definitiva. Assim que o projeto é aprovado, o molde de produção é fabricado.
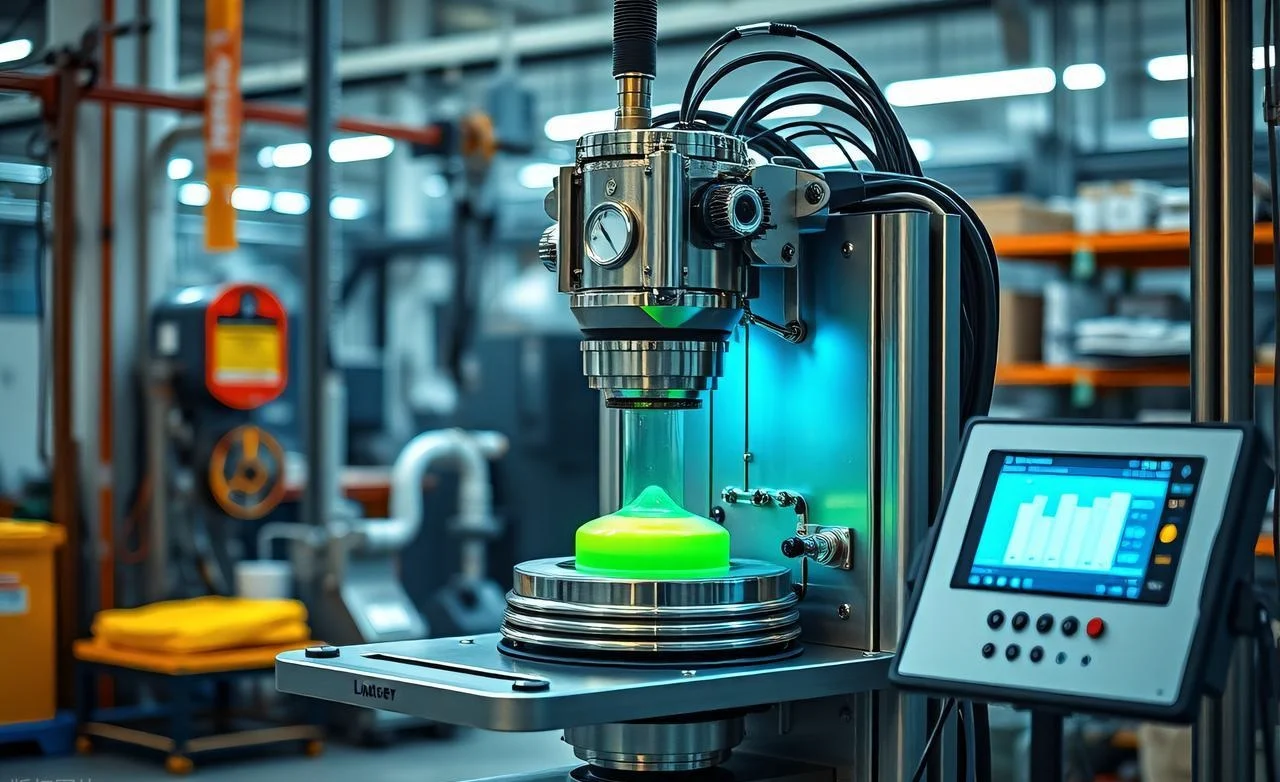
2. Moldagem labial de silicone (elemento de vedação flexível)
Dois processos predominam aqui. As pessoas escolhem com base nos requisitos de volume e precisão.
- Compressão moldagem funciona Para volumes menores. O custo das ferramentas é menor. Um bloco de silicone pré-moldado é inserido em uma cavidade aquecida. A prensa fecha. Calor e pressão moldam o material. Os tempos de ciclo são mais longos. Mas o investimento inicial é menor.
- A borracha de silicone líquida (LSR)A injeção processa grandes volumes. A precisão é melhor. Dois componentes líquidos são misturados e injetados diretamente em um molde aquecido. A cura ocorre dentro da cavidade. Os tempos de ciclo são mais curtos. O custo das ferramentas é maior. O LSR é usado para aplicações exigentes onde a consistência é fundamental.
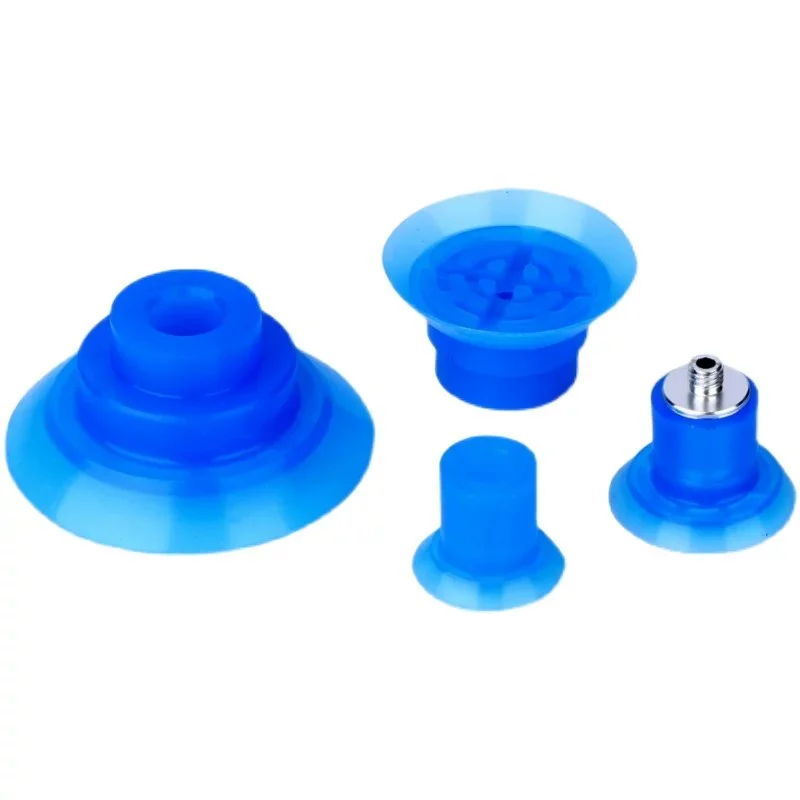
3. A Ligação Essencial: Unindo Silicone ao Plástico
Esta etapa é crucial para o sucesso do copo. A borda de silicone deve permanecer fixada ao corpo de plástico. Existem dois métodos para isso.
- Sobremoldagem is O método preferido para produção em massa. O corpo de plástico é colocado em um segundo molde. Silicone líquido é injetado diretamente sobre ele. Uma ligação química se forma na interface. Não é necessário adesivo. A junção é permanente.
- Pós-moldagem Adesivo A colagem serve como alternativa. É utilizada quando os materiais são incompatíveis ou quando não há ferramentas de sobremoldagem disponíveis. Aplica-se um primer na superfície do plástico. Em seguida, aplica-se adesivo na borda de silicone. Depois, as peças são prensadas juntas. A ligação é mecânica, não química. Funciona, mas é menos confiável para aplicações de alta frequência de uso.
4. Acabamento e Pós-processamento
A xícara moldada ainda não está terminada. Várias etapas se seguem.
A rebarbação remove o excesso de silicone. Linhas finas de rebarba se formam nas linhas de junção do molde. Elas são aparadas manualmente ou com rebarba criogênica automatizada. O silicone é macio. A rebarba se desprende facilmente se o molde for bem projetado.
A pós-cura ocorre em estufas. O silicone é mantido em temperaturas elevadas por várias horas. Esta etapa completa a reação de reticulação. A estabilidade melhora e as propriedades mecânicas se estabilizam. Quem opta por não realizar esta etapa corre riscos.
Os testes de vazamento e inspeção detectam defeitos. Cada copo é testado quanto à retenção de vácuo. Utiliza-se a medição da queda de pressão ou do fluxo. A inspeção visual verifica a presença de vazios, rebarbas e a integridade da ligação. Um copo que apresenta vazamento reprova o produto. Os testes não são opcionais.
Os 7 principais desafios de fabricação na produção de copos a vácuo.
1. Bolhas de ar (vazios) no silicone
Durante a mistura, o ar fica preso. As bolhas se transformam em vazios na peça final. Os vazios enfraquecem a vedação e criam caminhos para vazamentos.
Solução: O equipamento de desgaseificação a vácuo é obrigatório. Os componentes do silicone são misturados e, em seguida, a mistura é colocada em uma câmara de vácuo. O vácuo remove o ar aprisionado antes do vazamento ou injeção.
2. Cura irregular (partes pegajosas ou moles)
A peça sai do molde pegajosa. Ou muito mole. Ou não está totalmente curada em alguns pontos. A causa é quase sempre a proporção incorreta dos ingredientes na mistura.
Solução: Balanças precisas e protocolos de mistura rigorosos. Cada componente é pesado individualmente. A mistura é feita por um tempo determinado. As laterais do recipiente são raspadas. Um lote com uma variação de dois por cento é reprovado. Protótipos rápidos frequentemente utilizam pequenos lotes misturados manualmente. Esses pequenos lotes podem mascarar erros de mistura que se tornam evidentes na escala de produção. É necessário validar o processo de mistura nos equipamentos de produção antes de aumentar o volume.
3. Deformação da peça (Distorção)
A borda de silicone cede sob carga. Ou o copo não mantém sua forma durante a desmoldagem. O material é muito macio para a geometria da peça.
Solução: A dureza Shore A deve ser adequada ao tamanho e formato da peça. Um silicone 30A funciona bem para peças pequenas e espessas. Uma borda grande e fina requer 50A ou superior. Os engenheiros testam diferentes durezas Shore A durante a prototipagem para encontrar a dureza mínima que mantém a forma. Se for muito duro, a vedação fica comprometida. Se for muito macio, a peça se deforma.
4. Aderência ao molde (Problemas de desmoldagem)
O silicone curado não se solta. A peça rasga durante a remoção. O molde fica danificado.
Causa: Quantidade insuficiente de agente desmoldante ou reentrâncias complexas no projeto do molde. Alguns tipos de silicone são mais aderentes do que outros.
Solução: Um projeto de molde adequado é a primeira linha de defesa. Evite reentrâncias acentuadas. Utilize ângulos de saída. Em seguida, aplique o agente desmoldante com cuidado. Se houver pouco agente desmoldante, a peça gruda. Se houver em excesso, o acabamento da superfície fica comprometido. Cada molde possui um processo de aplicação padrão.
5. Ligação fraca ou falha entre o plástico e o silicone
A borda de silicone se separa do corpo de plástico. O copo apresenta defeito durante o uso. A fixação nunca foi forte o suficiente.
Causa: A incompatibilidade de materiais é a culpada mais comum. O silicone não adere à maioria dos plásticos sem tratamento de superfície.
Solução: Priorize a sobremoldagem sempre que possível. A sobremoldagem cria uma ligação química durante o processo de injeção de LSR. Não é necessário adesivo. Quando a sobremoldagem não for viável, utilizam-se adesivos industriais especializados com primers de superfície. O uso de adesivo requer um controle de processo rigoroso.
6. Lixiviação e Contaminação Química (Alimentos/Produtos Médicos)
As peças destinadas ao contato com alimentos ou para uso médico não podem liberar substâncias químicas. O silicone comum contém aditivos que não são seguros.
Causa: Matérias-primas não certificadas. O fornecedor economizou em tudo.
Solução: Utilize silicone em conformidade com as normas da FDA. A regulamentação pertinente é a 21 CFR 177.2600. Aplicações médicas podem exigir certificação ISO 10993. É comum que as pessoas solicitem certificados antes de comprar o material.
7. Riscos de contaminação por corpos estranhos
Um pedaço de metal ou plástico rígido cai em uma linha de produção de alimentos. O copo de vácuo se quebra ou solta um fragmento. A contaminação causa um recall.
Causa: O silicone padrão não é detectável por detectores de metal. Fragmentos quebrados passam despercebidos pelas inspeções de qualidade.
Solução: Utilize compostos de silicone detectáveis por metal. Esses materiais contêm aditivos ferrosos que acionam detectores de metal em linhas de produção. Os aditivos são aprovados pelo FDA para contato acidental. As especificações para aplicações nas indústrias alimentícia e farmacêutica especificam graus detectáveis. O custo adicional do material é pequeno em comparação com um recall.
Critérios críticos de seleção de materiais in Vvácuo Cups Manufatura
Dureza (Shore A)
A dureza do silicone é medida na escala Shore A. Números mais baixos indicam um material mais macio. Números mais altos indicam compostos mais firmes e duráveis.
A lente 35A é ideal para aplicações delicadas e suaves, como manusear um croissant recém-assado ou pegar uma lente polida. A borda se adapta facilmente e a aderência é suave. A desvantagem é a durabilidade, já que o silicone macio rasga com mais facilidade.
A fita 50A é indicada para aplicações firmes e duráveis, como levantar uma chapa metálica ou mover uma peça plástica áspera. A borda resiste à abrasão e a força de retenção é maior. No entanto, a fita 50A não se adapta tão bem a superfícies irregulares quanto a 35A.
Conformidade de grau alimentício
O contato com alimentos é uma área regulamentada. Silicones de uso aleatório não são permitidos.
A norma FDA 21 CFR 177.2600 é o padrão dos EUA. Ela especifica os extraíveis permitidos e os métodos de teste. Um composto certificado passa nesses testes. A ausência de certificado significa que o material não está em conformidade, mesmo que pareça idêntico.
O Regulamento (UE) n.º 1935/2004 é o quadro regulamentar europeu. Os métodos de ensaio propriamente ditos derivam de outras normas, mas este regulamento define os requisitos. Quem vende para a Europa precisa de uma declaração de conformidade do fornecedor do material.
Ambas as normas são importantes. Uma xícara para padaria precisa de uma ou de outra, dependendo de onde o equipamento for enviado. As pessoas pedem a documentação antes de encomendar o material.
Propriedades Especiais
Às vezes, a solução padrão não funciona. As pessoas precisam de recursos adicionais.
A detecção de metais é utilizada em linhas de produção de alimentos e produtos farmacêuticos. Aditivos ferrosos são misturados ao silicone. Se um pedaço se desprender, um detector de metais captura o fragmento. A alternativa seria um recall.
Resistência a altas temperaturas para ambientes quentes. Fornos de cozimento. Ciclos de esterilização. O silicone padrão degrada-se acima de 200 °C. Formulações especiais resistem a 250 °C ou mais.
A propriedade antiestática impede a atração de poeira. Isso é essencial na fabricação de eletrônicos, pois a carga estática atrai partículas para o produto. O copo deve dissipar essa carga. Compostos antiestáticos são especificados quando o silicone comum causa problemas de contaminação.
Nenhum material sozinho serve para tudo. As pessoas priorizam com base na aplicação. Dureza em primeiro lugar. Conformidade em segundo. Propriedades especiais em terceiro. Se a ordem estiver errada, o copo falha, não importa o quão bem tenha sido fabricado.
Conclusão
A produção em massa de ventosas a vácuo não é simples. Três fatores precisam funcionar em conjunto: a cura do silicone precisa ser consistente, a injeção do plástico precisa manter tolerâncias rigorosas e a ligação entre eles precisa resistir a milhares de ciclos. Se algum desses fatores falhar, as ventosas falharão na linha de produção.
Conselho final para quem está montando uma linha de produção: priorize o método de colagem plástico-silicone logo no início da fase de projeto. A sobremoldagem é a melhor opção para grandes volumes. A colagem com adesivo funciona, mas exige maior controle do processo. Decida antes de cortar o aço do molde.
Utilize materiais certificados desde o início. Conformidade com a FDA. Declarações da UE. Materiais detectáveis por metal, se necessário. Não troque de materiais no final do projeto. O perfil de cura muda. A resistência da ligação muda. Todo o processo fica comprometido.
Invista em equipamentos de desgaseificação a vácuo. Bolhas de ar são inaceitáveis em uma superfície de vedação. Misturas feitas à mão sem vácuo não funcionarão. A escala de produção exige uma desgaseificação adequada. Sem atalhos. Os copos ou vedam ou não vedam. As pessoas se lembram daqueles que não vedam.
Sobre a NOBLE: Sua parceira em fabricação de precisão de plásticos e silicones.
Sobre Nós
A NOBLE é uma empresa especializada na fabricação de plásticos. Nossos clientes nos procuram para serviços de moldagem por injeção de alta precisão e processamento de silicone.
Superamos a lacuna entre projetos de produtos complexos e produção em massa confiável. A parte mais difícil são os componentes de dois materiais — plástico e silicone. As ventosas térmicas são um exemplo perfeito. Um corpo rígido de plástico precisa de uma borda flexível de silicone. Os dois materiais devem se unir permanentemente. Nós fazemos isso acontecer.
Nossas principais capacidades de processamento
Moldagem por injeção de plástico
Os engenheiros da NOBLE trabalham com resinas de grau de engenharia, como ABS, policarbonato (PC), náilon (PA) e outros compostos personalizados. Os clientes nos enviam as especificações dos materiais e nós produzimos os moldes.
A produção em larga escala ocorre em células automatizadas. O objetivo é a qualidade consistente. Os tempos de ciclo são rápidos. As pessoas precisam de milhares de peças por dia. Nossas máquinas entregam esse volume sem variação.
Moldagem por injeção de borracha de silicone líquido (LSR)
A moldagem de precisão de componentes flexíveis de silicone é uma habilidade essencial na fabricação de copos a vácuo. Geometrias complexas de bordas para copos a vácuo são rotineiras. O processo LSR lida com alta velocidade e alto volume. O excesso de material é mínimo. A consistência entre as peças é rigorosa.
Sobremoldagem (Adesão de plástico a silicone)
Essa é a nossa especialidade. Unimos quimicamente o silicone diretamente em substratos plásticos rígidos em um único ciclo de moldagem. Sem montagem adesiva secundária. Sem linhas de cola frágeis.
Serviços de valor acrescentado
A produção interna de ferramentas é uma grande vantagem. Projetamos e fabricamos moldes de precisão sob medida para a geometria de cada produto — sem precisar esperar por uma oficina de ferramentas externa.
O pós-processamento é realizado em nossas instalações. A rebarbação remove o excesso de material. A pós-cura estabiliza o silicone. A limpeza ultrassônica prepara as superfícies. O teste de vazamento detecta defeitos antes do envio das peças.
Oferecemos opções de personalização de materiais. Formulamos silicone em conformidade com as normas da FDA. Também produzimos compostos detectáveis por metal para as indústrias alimentícia e farmacêutica.
Certificações e Conformidade (Compromisso com a Qualidade)
ISO 9001:2015 (Sistemas de Gestão da Qualidade)
Esta certificação demonstra o nosso compromisso. Qualidade consistente. Melhoria contínua. Satisfação do cliente. A norma abrange todos os nossos processos de fabricação.
ISO 13485:2016 (Dispositivos Médicos – Gestão da Qualidade)
Esta é a certificação essencial para o trabalho na área médica. Fabricamos componentes para aplicações médicas, farmacêuticas e de saúde. A norma valida nossa capacidade de atender aos rigorosos requisitos regulamentares. Segurança. Rastreabilidade. Gestão de riscos.
Perguntas frequentes
Qual a diferença entre moldagem por compressão e injeção de LSR para silicone na fabricação de copos térmicos?
A moldagem por compressão utiliza um molde de silicone pré-moldado. Os custos de ferramental são menores. Os tempos de ciclo são mais longos. O cliente escolhe este método para volumes menores ou geometrias mais simples.
A injeção de LSR utiliza borracha de silicone líquida. Dois componentes se misturam automaticamente. O líquido é injetado diretamente em um molde aquecido. A cura ocorre dentro da cavidade. Os tempos de ciclo são mais curtos. A precisão é melhor. Os custos de ferramental são mais altos. O LSR é escolhido para grandes volumes e peças complexas.
Posso colar silicone no plástico em vez de usar sobremoldagem?
Sim. A colagem com adesivo funciona. Não é o mesmo que sobremoldagem. A sobremoldagem cria uma ligação química durante o processo de injeção. Não existe uma camada adesiva. A colagem com adesivo requer preparação da superfície. Aplica-se um primer no plástico. O adesivo é aplicado no silicone. Em seguida, as peças são pressionadas umas contra as outras.
A ligação é mecânica, não química. É menos confiável para aplicações de alta frequência de uso. A colagem adesiva é utilizada quando as ferramentas de sobremoldagem não estão disponíveis ou quando os materiais são incompatíveis. Para a produção em massa de um copo térmico, a sobremoldagem é a melhor opção.
Os copos térmicos de silicone são recicláveis?
A maioria das ventosas de silicone não são recicláveis pelos programas municipais padrão. O silicone é um polímero termofixo. Ele não derrete e se deforma como os termoplásticos.
Algumas instalações de reciclagem especializadas aceitam silicone. Elas moem o material em pó para uso como enchimento ou para aplicações de reciclagem de menor valor. Mas essas instalações não são comuns. A maioria dos copos de silicone usados acaba em aterros sanitários ou incineração. Pessoas que priorizam o descarte adequado ao final da vida útil devem considerar essa limitação ao selecionar materiais para aplicações de grande volume.






