
Visão geral da fundição sob pressão
A fundição sob pressão é uma técnica de produção de metais rápida, precisa e repetível para itens grandes e pequenos, desde blocos de motor até maçanetas. Os componentes fundidos sob pressão apresentam qualidade de superfície superior e podem ser utilizados diversos metais não ferrosos.
A fundição sob pressão é geralmente utilizada para produção em larga escala devido aos seus altos custos iniciais. Nesse caso, a escala de produção compensa os custos mais elevados de máquinas e ferramentas. A seguir, apresentamos opções especiais de fundição sob pressão para os clientes da NOBLE.
Este artigo examina detalhadamente a fundição de metais sob pressão, descrevendo sua definição, tipos, materiais adequados, polimento da superfície, aplicações e como selecionar o melhor serviço de fundição sob pressão.
O que é fundição sob pressão?
A fundição sob pressão é uma técnica de fabricação que produz peças metálicas altamente precisas e exatas em termos dimensionais. É semelhante ao método de moldagem por injeção usado na produção de plásticos. Consiste em bombear metal fundido — geralmente uma liga de metais não ferrosos como magnésio, zinco ou alumínio — sob intensa pressão para dentro de um molde, que é um molde de aço reutilizável. Sob pressões que variam de 0.7 a 700 MPa, o metal fundido é empurrado para dentro do molde e solidifica-se, transformando-se em uma peça fundida. Os moldes são feitos para dar forma às peças acabadas no formato desejado.
A fundição sob pressão utiliza um molde composto por duas metades, o "molde da tampa" e o "molde extrator", que são fixadas juntas por meio de grampos. O molde é revestido com um agente desmoldante antes da injeção. O metal fundido é forçado para dentro da cavidade do molde utilizando uma prensa hidráulica ou mecânica. Após o resfriamento do metal, as duas metades se separam e a peça solidificada (fundida) é ejetada. As peças fundidas retêm a forma e o acabamento superficial do molde com alta precisão e requerem um pós-processamento mínimo. A fundição sob pressão produz peças complexas com excelentes acabamentos superficiais e é utilizada em carrocerias de automóveis, componentes elétricos e brinquedos. Este processo pode ser combinado com estampagem de chapas metálicas, forjamento e outras técnicas de fundição.
Como funciona a fundição sob pressão?
A fundição sob pressão é uma técnica de fabricação que cria peças metálicas muito precisas e detalhadas. Consiste em bombear metal fundido — geralmente magnésio, zinco ou alumínio — sob alta pressão para dentro de uma cavidade de molde. O metal fundido é expelido como uma peça acabada após solidificar rapidamente dentro do molde e assumir sua forma. A seguir, as etapas:

1. Preparação do Molde
A preparação da matriz, que se divide em matriz de cobertura e matriz extratora, é o primeiro passo do processo. Geralmente feitas de aço temperado, essas matrizes têm como objetivo conferir ao produto final o formato correto.
2. Fixação do molde
As duas metades da matriz são fixadas juntas para formar uma cavidade de molde fechada que possa suportar a alta pressão durante a injeção.
3. Injeção
Após a etapa de preparação, o metal fundido é vertido de um forno para o molde através de um canal de alimentação descendente. Isso pode ser feito manualmente ou utilizando uma concha de vazamento automatizada, mas aproveita a gravidade para movimentar o metal. Nenhuma força ou pressão adicional é aplicada. O metal líquido é inserido no molde a partir de uma posição vertical e flui para dentro da peça fundida devido à força natural da gravidade. Ao evitar altas pressões, a turbulência é reduzida, o que ajuda a prevenir a porosidade. Isso também leva à produção de componentes e peças mais lisas.
4. Resfriamento e Solidificação
O metal fundido esfria e solidifica rapidamente ao entrar em contato com as superfícies mais frias da matriz, assim que preenche a cavidade do molde. O processo de solidificação é acelerado e a dissipação de calor é facilitada pelos canais de refrigeração internos da matriz.
5. Ejeção
Após a peça fundida passar pelo processo em uma máquina de fundição por gravidade, aguarda-se um tempo suficiente para que ela esfrie. Em seguida, as metades do molde são desapertadas e abertas, e as peças fundidas são cuidadosamente removidas. Elas podem ser retiradas manualmente ou, em alguns casos, pinos extratores são utilizados para empurrar a peça fundida para fora da máquina com segurança.
6. Corte e Acabamento
Após a peça ser ejetada de uma matriz, pode haver um excesso de material ao longo da linha de partição, conhecido como rebarba. Para remover essa rebarba, a peça passa por um processo de corte, que pode ser realizado manualmente ou com equipamentos automatizados. Processos adicionais de acabamento, como usinagem, polimento ou tratamentos de superfície, podem ser aplicados para se obter o produto final desejado.
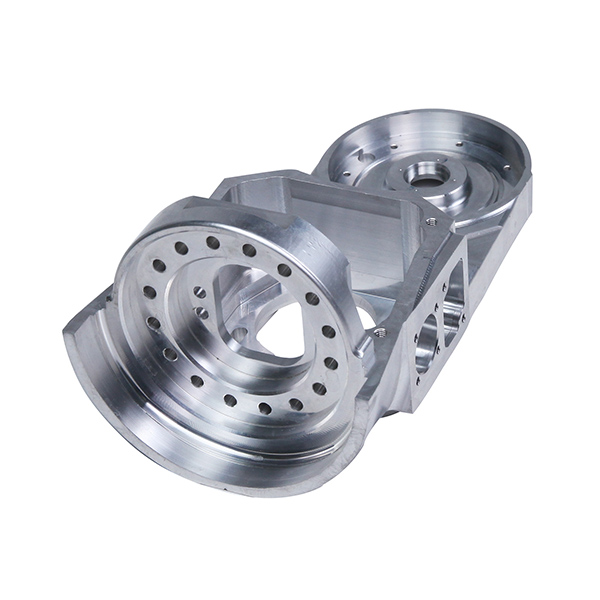
Vantagens e desvantagens da fundição sob pressão
Vantagens da fundição sob pressão
1. Baixo custo:
Os componentes fundidos sob pressão oferecem qualidade consistente em grandes quantidades e são comparativamente mais baratos. Processos parcial ou totalmente automatizados resultam em menores custos de mão de obra.
2. Alta Eficiência
O metal fundido esfria e solidifica rapidamente ao entrar em contato com as superfícies mais frias da matriz, assim que preenche a cavidade do molde. O processo de solidificação é acelerado e a dissipação de calor é facilitada pelos canais de refrigeração internos da matriz.
3. Formas complexas e paredes finas
A fundição sob pressão permite a produção de peças com formatos complexos e dimensões que variam de 25 g a 25 kg. Essas peças podem ser difíceis ou caras de fabricar utilizando outros métodos. Além disso, esse processo permite a produção de peças com paredes finas, com espessuras de até 0.38 mm, reduzindo o peso e mantendo a resistência.
4. Precisão e Consistência Dimensional
A fundição sob pressão oferece excelente precisão dimensional e reprodutibilidade. Tolerâncias rigorosas e dimensões consistentes das peças são garantidas pelos moldes de alta qualidade. Portanto, a fundição sob pressão é adequada para aplicações que exigem peças constantes e exatas.
5. Bom acabamento de superfície
A fundição sob pressão produz peças com superfícies lisas, detalhes finos e acabamento superficial de -0.8 a 3.2 μm Ra. O molde pode ser projetado para produzir a textura de superfície desejada, reduzindo assim a necessidade de operações adicionais de acabamento superficial.
6. Versatilidade de materiais
Na fundição sob pressão, podem ser utilizados diversos materiais, como latão, zinco, magnésio e alumínio. Cada material possui qualidades únicas, como resistência à corrosão, leveza ou alta resistência, o que possibilita a escolha do material com base nas exigências de uma determinada aplicação.

Desvantagens da fundição sob pressão
Altos custos iniciais de ferramentas:
A fundição sob pressão exige a criação de moldes complexos e de alta precisão, cuja fabricação e produção podem ser dispendiosas. Os custos com ferramentas podem representar um grande obstáculo, principalmente no caso de protótipos ou produção em pequena escala.
Faixa de tamanho e peso limitada:
De modo geral, a fundição sob pressão é adequada para componentes de pequeno a médio porte. As limitações de tamanho e capacidade das máquinas de fundição sob pressão podem exigir o uso de outras técnicas de fabricação para componentes grandes e pesados.
Porosidade e contração:
O rápido resfriamento e solidificação do metal líquido na fundição sob pressão podem causar o desenvolvimento de porosidade ou defeitos de contração na peça. Essas imperfeições podem comprometer as qualidades mecânicas e a integridade estrutural das peças fundidas. Para minimizar esses problemas, são necessárias considerações adequadas de projeto e gerenciamento do processo.
Limitações de projeto:
As características inerentes à fundição sob pressão exigem restrições de projeto específicas. Por exemplo, para promover o preenchimento e a solidificação homogêneos, as peças devem ter espessuras de parede uniformes. Reentrâncias e elementos internos complexos também podem exigir planejamento de projeto adicional ou procedimentos pós-fundição.
A fundição sob pressão continua sendo um processo de fabricação amplamente utilizado devido às suas inúmeras vantagens. Os fabricantes consideram cuidadosamente os requisitos específicos de seus produtos para determinar se a fundição sob pressão é a escolha adequada para suas necessidades de produção.
Aplicações dos Processos de Fundição Sob Pressão
Tanto componentes de motores quanto carcaças de componentes eletrônicos podem ser fabricados utilizando o método de fundição sob pressão, robusto e versátil. A ampla área de construção, a variedade de materiais disponíveis e a capacidade de produzir peças complexas, reproduzíveis e de paredes finas são algumas das muitas vantagens da fundição sob pressão.
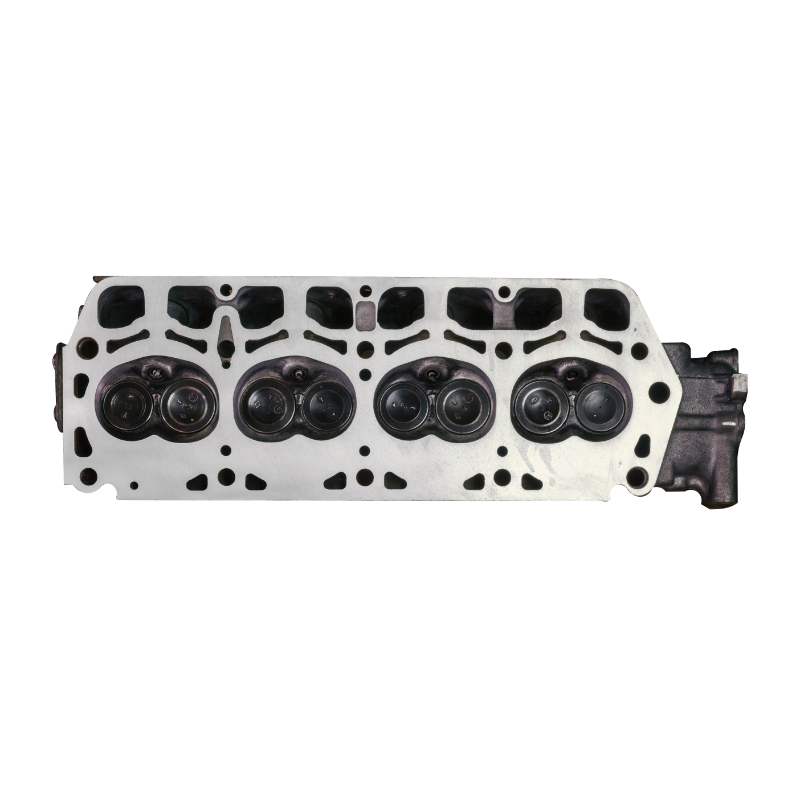
1. Fundição sob pressão na indústria automotiva
Graças à capacidade de fundir alumínio sob pressão para criar peças leves, como caixas de câmbio, suportes de motor e cilindros hidráulicos, esse processo é amplamente utilizado no setor automotivo. A fundição de magnésio sob pressão é útil para painéis e estruturas de assentos, enquanto a fundição de zinco sob pressão é adequada para componentes de combustível, freios e direção hidráulica.
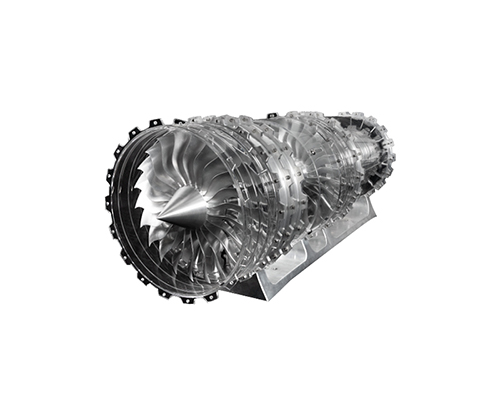
2. Fundição sob pressão na indústria aeroespacial
A fundição sob pressão é essencial para o setor aeroespacial porque produz peças complexas e leves de qualidade superior. Os fabricantes aeroespaciais escolhem essa técnica de produção devido à sua relação custo-benefício e capacidade de atender aos rigorosos padrões da indústria.
3. Fundição sob pressão na indústria médica
A fundição sob pressão é importante nas indústrias aeroespacial e médica. Ela produz peças leves e de alta qualidade que atendem aos rigorosos padrões da indústria. A técnica é a preferida para a produção de componentes vitais.
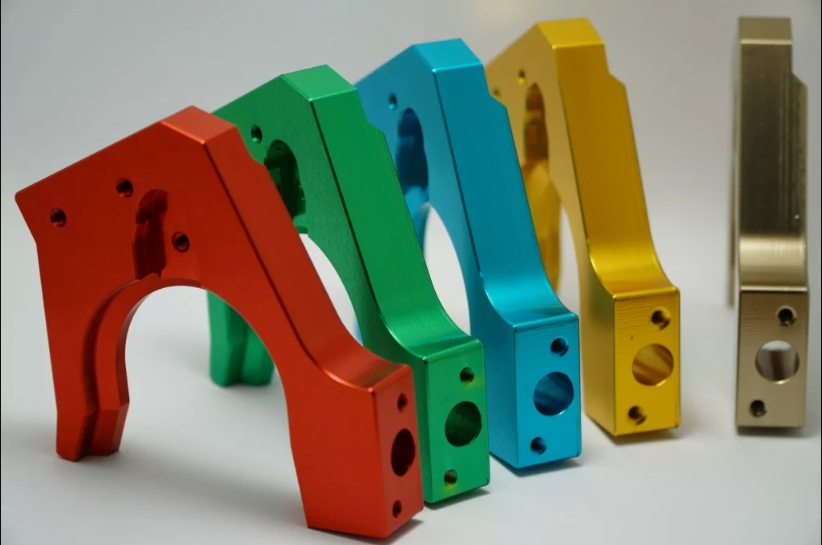
4. Fundição sob pressão na indústria de energia
A fundição sob pressão é importante para o setor de energia porque possibilita a produção de peças precisas, duráveis e de alta qualidade para trocadores de calor, células de combustível, componentes elétricos, sistemas de energia renovável e sistemas de armazenamento de energia, entre outras aplicações. O processo é um método de fabricação vantajoso no setor de energia, pois pode atender às demandas da indústria por desempenho, eficiência e custo-benefício.
Como fundir peças por meio de fundição sob pressão?
Os tipos de processo de fundição sob pressão
O processo de fundição sob pressão em câmara quente (fundição a quente)
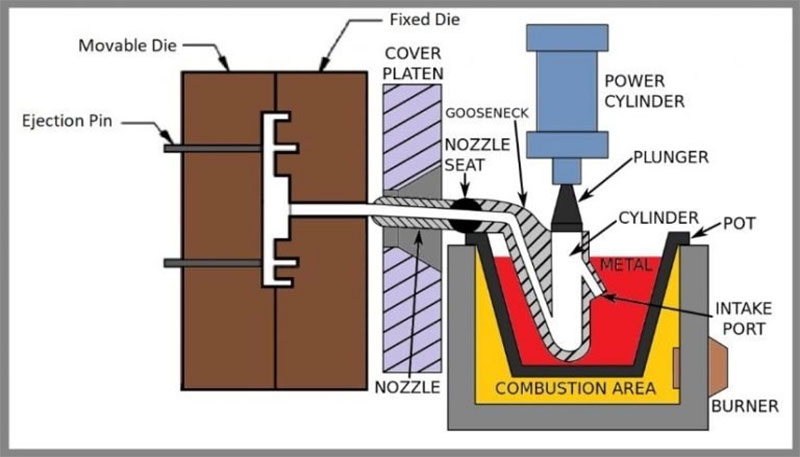
O método de fundição em matriz quente ou pescoço de ganso é outro nome para a técnica de câmara quente. Este procedimento é utilizado para metais com baixo ponto de fusão que não danifiquem quimicamente o conjunto do êmbolo imerso. O êmbolo e a câmara do mecanismo de injeção são imersos no banho de metal fundido de um forno (veja a imagem abaixo). O êmbolo se retrai com as matrizes fechadas, abrindo a porta da câmara e permitindo a entrada do metal fundido. Em seguida, o êmbolo fecha a porta e força o metal fundido através do bico e do pescoço de ganso para dentro da cavidade da matriz. O metal fundido é contido sob pressão dentro da cavidade da matriz até solidificar. O aumento da pressão no processo de câmara quente resulta em uma taxa de produção substancialmente maior do que na técnica de câmara fria. A fundição em câmara quente funciona eficazmente com ligas e metais que possuem pontos de fusão mais baixos, incluindo estanho e zinco.
O processo de fundição sob pressão em câmara fria
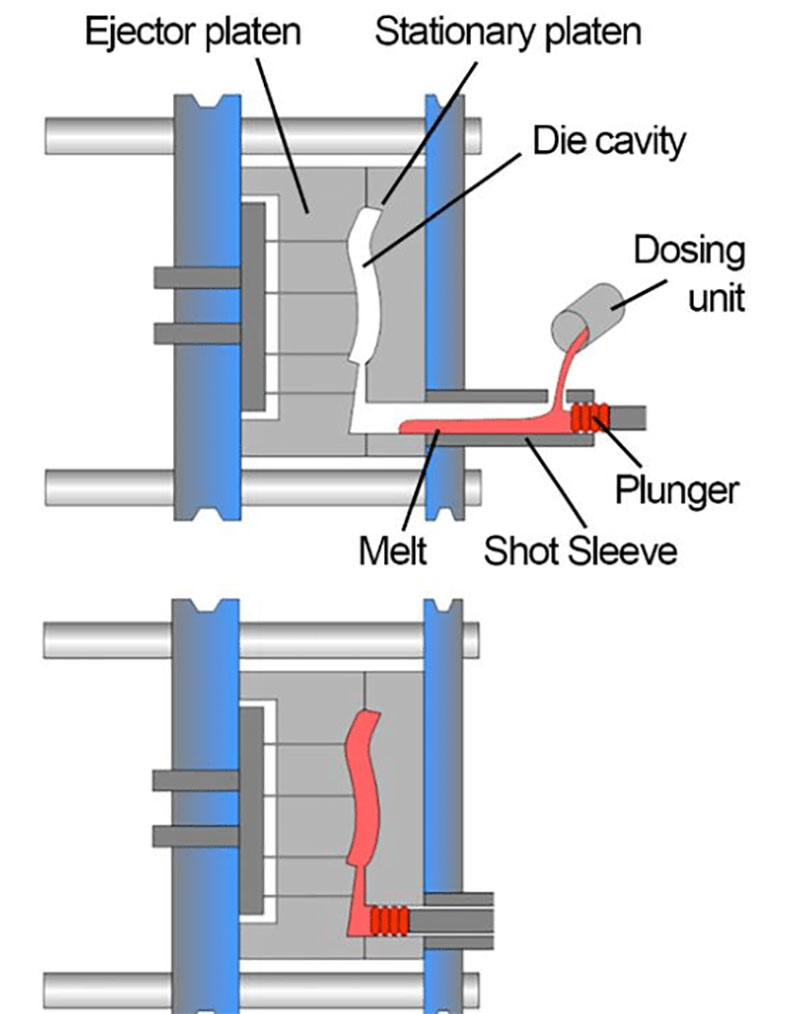
O processo de fundição sob pressão em câmara fria é bastante semelhante ao processo de fundição sob pressão em câmara quente. Nesse processo, o metal fundido é vertido na camisa de injeção ou na câmara do cilindro de injeção antes de ser injetado no molde. Como a camisa não é aquecida, esse processo é chamado de processo de câmara fria. O forno de metal é autossuficiente, o que elimina problemas de corrosão. O processo de câmara fria começa quando o material fundido é transferido do forno para a câmara de injeção através do orifício de vazamento. Um pistão hidráulico veda a porta da câmara fria e empurra o metal sob pressão para dentro da cavidade do molde.
A faixa de pressão situa-se entre 30 MPa e 150 MPa. Este processo foi concebido para minimizar a corrosão da máquina, em vez de priorizar a eficiência da produção. O metal fundido é introduzido no sistema de injeção de forma automática ou manual, eliminando a necessidade de imersão do mecanismo de injeção num banho de metal fundido. Para aplicações em que os projetos de fundição sob pressão em câmara quente são demasiado corrosivos, o processo em câmara fria é uma boa alternativa. Este processo é adequado para a fundição de metais com elevadas temperaturas de fusão, como o alumínio e as suas ligas.
O processo de fundição sob pressão:
A fundição sob pressão é um método de fabricação rápido, confiável e com custo razoável para produzir grandes quantidades de componentes metálicos com formato final preciso e tolerâncias rigorosas. Essencialmente, uma liga metálica fundida é injetada sob alta pressão em um molde (ou ferramenta) de aço durante o processo de fundição sob pressão. Ela solidifica rapidamente, formando um componente com formato final em questão de milissegundos a alguns segundos. Após esse processo, o componente é extraído automaticamente.
1. Fundição sob Alta Pressão:
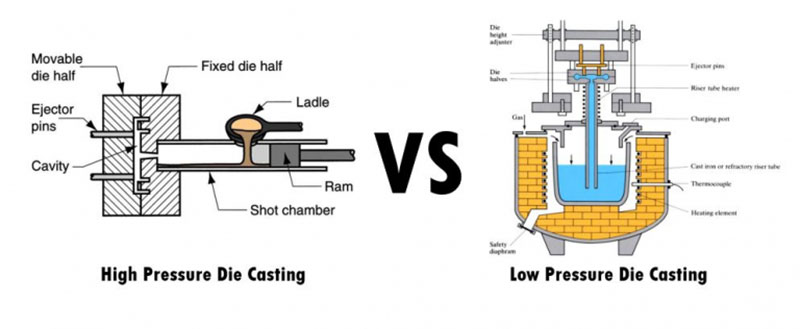
A fundição sob pressão (HPDC, na sigla em inglês) é um processo de fabricação altamente eficiente que permite a produção de uma ampla gama de formatos de produtos. Nesse processo, um molde metálico é preenchido com metal líquido sob alta pressão e velocidade. O aparato básico consiste em duas placas de pressão verticais que mantêm as metades do molde no lugar quando a bancada de trabalho é posicionada sobre elas. Uma das placas de pressão é fixa, enquanto a outra é móvel, auxiliando na abertura e no fechamento do molde. Para preencher a cavidade do molde, uma quantidade predeterminada de metal é adicionada à camisa de injeção, que é então acionada hidraulicamente por um pistão. Assim que o metal se solidifica, a peça fundida é removida do molde.

2. Fundição sob baixa pressão:
A aplicação ideal para fundição sob baixa pressão é em componentes simétricos de alumínio com um eixo de rotação. Rodas para veículos, por exemplo, são frequentemente fabricadas utilizando esse processo. Nesse tipo de operação, utiliza-se um tubo de alimentação para conectar o molde, que é posicionado verticalmente acima do banho de metal fundido. O metal é puxado para cima e para dentro do molde quando a câmara atinge a pressão, que normalmente varia entre 20 e 100 kPa. Altos rendimentos de fundição são alcançados eliminando-se os alimentadores nesse tipo de processo de fundição de alumínio sob baixa pressão.
3. O processo de fundição sob vácuo:
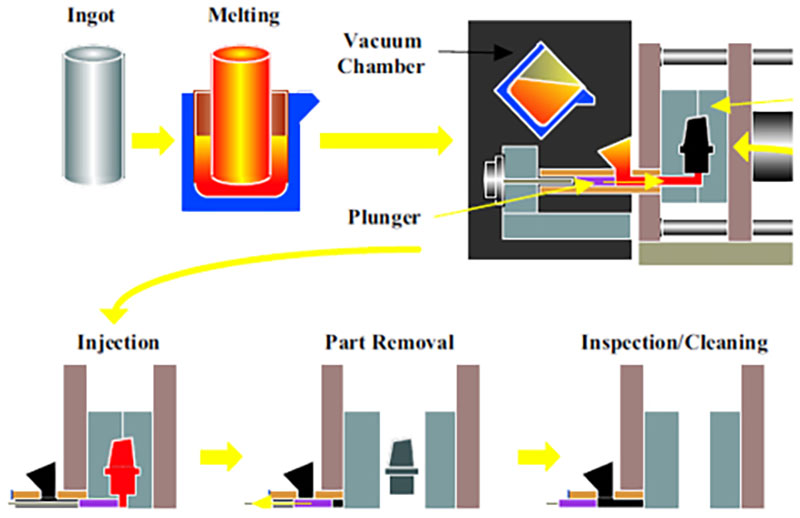
As técnicas de fundição sob vácuo e de câmara fria são as mais intimamente relacionadas. Antes que o metal fundido entre na cavidade do molde, o ar e os gases aprisionados são removidos por uma fonte de vácuo. Essa é uma técnica de fundição sob pressão relativamente nova que reduz a porosidade, aumenta a resistência e facilita a aplicação de tratamentos térmicos pós-fundição. Esse tipo de fundição apresenta diversas vantagens, incluindo melhores qualidades mecânicas, maior suavidade superficial, maior estabilidade dimensional, tempos de ciclo mais curtos e redução de defeitos causados por gases aprisionados. É possível realizar tratamento térmico nas peças.
4. O processo de fundição sob pressão:
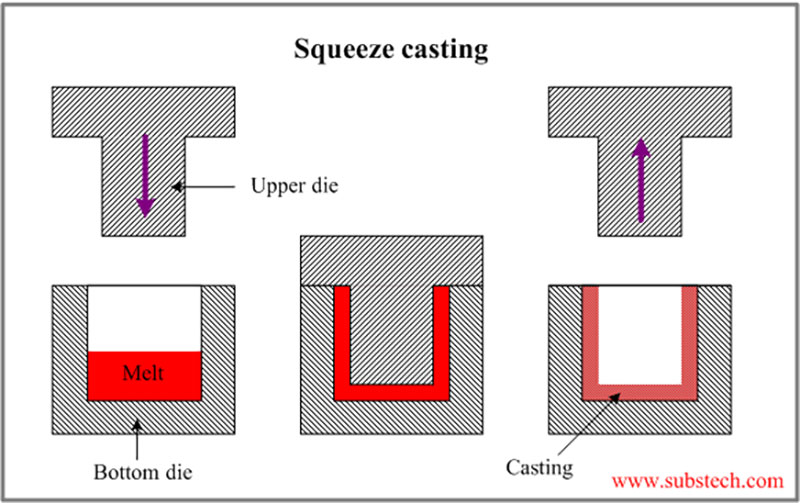
Metais e ligas de baixa fluidez podem ser fundidos, e a fundição sob pressão foi desenvolvida como um método prático. Também conhecida como forjamento de metal líquido.
Este procedimento força o metal fundido a entrar em uma depressão no produto moldado, preenchendo um molde aberto com o metal e comprimindo-o firmemente. A fundição por compressão resulta em um material incrivelmente denso e funciona bem com tratamentos térmicos posteriores. Este processo também é aplicado na criação de compósitos de matriz metálica reforçada, onde a estrutura reforçada com fibras é infiltrada por alumínio fundido.
5. O processo de fundição por gravidade:
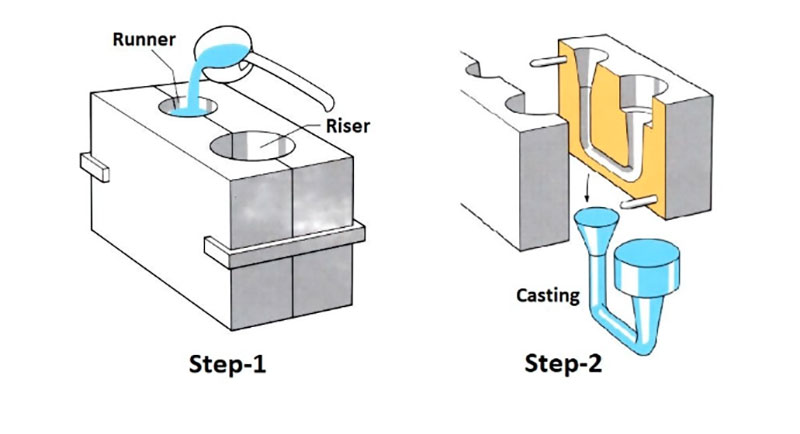
Uma técnica de fabricação chamada fundição por gravidade é usada para criar peças metálicas de alta qualidade com formas complexas e superfícies geralmente lisas. Essa técnica de fundição específica é um subconjunto das operações de fundição sob pressão como um todo. Duas características importantes diferenciam a fundição por gravidade de outras técnicas de fundição: (1) o metal de fundição é introduzido no molde apenas pela gravidade; e (2) um molde de metal reutilizável (ou “permanente”) é empregado. Normalmente, ferro fundido ou aço são usados para fabricá-lo.
Serviço comum de fundição sob pressão
Serviço de fundição de alumínio
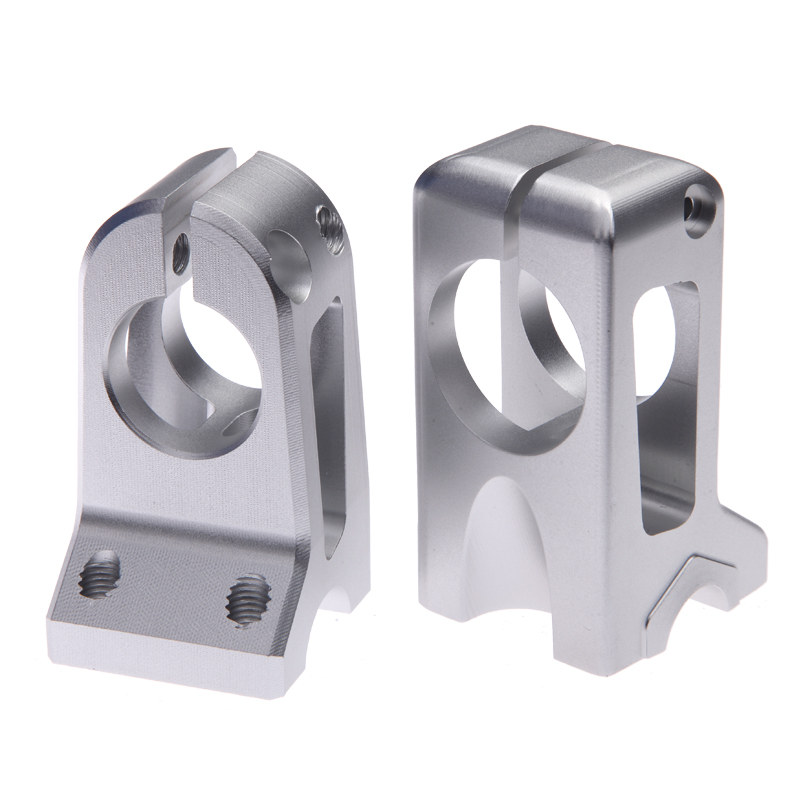
Um dos principais metais utilizados na fundição sob pressão é o alumínio, e ligas de alumínio são empregadas na fundição sob pressão em câmara fria. Essas ligas geralmente são compostas de magnésio, cobre e silício. As ligas de alumínio para fundição sob pressão são uma opção adequada para peças complexas e com detalhes finos, pois são leves e proporcionam boa estabilidade dimensional. Boa resistência à temperatura, condutividade elétrica e térmica e resistência à corrosão são alguns dos outros benefícios da fundição de alumínio.
As ligas de alumínio mais comuns para fundição sob pressão incluem:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Densidade | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Intervalo de fusão | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Condutividade |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Térmico
Condutividade |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Resistência à tração | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Resistência ao escoamento | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Dureza: | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Força de fadiga | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Força de cisalhamento | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| Alongamento | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Serviço de fundição sob pressão de zinco
As ligas de zinco são um tipo importante de metal usado na fundição sob pressão. A fundição de zinco é uma ótima opção para revestimento e apresenta benefícios adicionais, como resistência ao impacto e ductilidade, tornando-se a alternativa mais conveniente para os fabricantes em comparação com a fundição sob pressão. O zinco pode ser fundido usando uma máquina de fundição sob pressão de câmara quente e, devido à sua facilidade de fundição, há menos desgaste do molde. O zinco geralmente é combinado com cobre, magnésio e alumínio, pois é mais pesado que o magnésio e o alumínio.
As ligas de zinco mais comuns para fundição sob pressão incluem:
| Grau de liga | Zamac 2 | Zamac 3 | Zamac 5 | Zamac 7 | ZA-8 |
| Densidade (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Ponto de fusão (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Condutividade térmica (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Coeficiente de Expansão Térmica (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Condutividade Elétrica (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Composição Química Principal | 3.5-4.3% Al 0.02-0.05% mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Resistência à tração (MPa) | 295 | 255 | 310 | 345 | 380 |
| Força de rendimento (MPa) | 240 | 215 | 230 | 275 | 320 |
| Alongamento (%) | 2 | 3 | 6 | 3 | 1 |
| Dureza (HB) | 82 | 70 | 90 | 95 | 100 |
| Principais Diferenças | Contém menos Mg e Cu, adequado para peças maiores. | Contém menos Mg e Cu, adequado para peças maiores. | Contém menos Mg e Cu, adequado para peças maiores. | Contém mais Mg e Cu, adequado para peças com formatos complexos. | Contém Mg, Cu, Ni e Fe, com maior resistência e dureza. |
| Principais aplicações de fundição | Peças automotivas, de mobiliário, eletrodomésticos e mecânicas | Ferramentas elétricas, ferramentas manuais, brinquedos | Maquinaria, arquitetura e automóveis | Automotivo, elétrico, hardware | Industrial, automotivo, elétrico |
Considerações na escolha de ligas para fundição sob pressão
A seleção da liga para fundição sob pressão será determinada pela aplicação e função do produto final.
O desempenho, o custo e o processo de fabricação são diretamente impactados pela escolha da liga, o que a torna imprescindível. Ao selecionar ligas para fundição sob pressão, leve em consideração os seguintes critérios importantes:
1. Propriedades Mecânicas:
O desempenho, o custo e o processo de fabricação são diretamente impactados pela escolha da liga, o que a torna imprescindível. Ao selecionar ligas para fundição sob pressão, leve em consideração os seguintes critérios importantes:
2. Resistência à Corrosão:
Considere as condições de trabalho e a exposição a fatores como produtos químicos, umidade e variações de temperatura. Certos metais, como o zinco e o alumínio, resistem bem à corrosão, enquanto outras ligas podem necessitar de revestimentos protetores adicionais.
3. Condutividade térmica:
Avalie se o componente precisa manter uma determinada temperatura ou dissipar o calor de forma eficiente. Devido à sua alta condutividade térmica, ligas como o cobre podem ser úteis em aplicações onde é necessária uma transferência de calor eficaz.
4. Usinabilidade:
Caso sejam necessários procedimentos pós-usinagem, leve em consideração a usinabilidade da liga. Embora algumas ligas possam ser usinadas com mais facilidade do que outras, algumas podem exigir equipamentos ou métodos mais sofisticados.
5. Baixo custo:
O custo total da liga leva em consideração o custo dos materiais, a eficiência do processo de produção e quaisquer necessidades adicionais de acabamento ou tratamento. O custo de cada liga varia, e algumas podem exigir métodos de processamento mais sofisticados, o que aumenta o custo total da peça.
Como fazer um Molde para fundição sob pressão
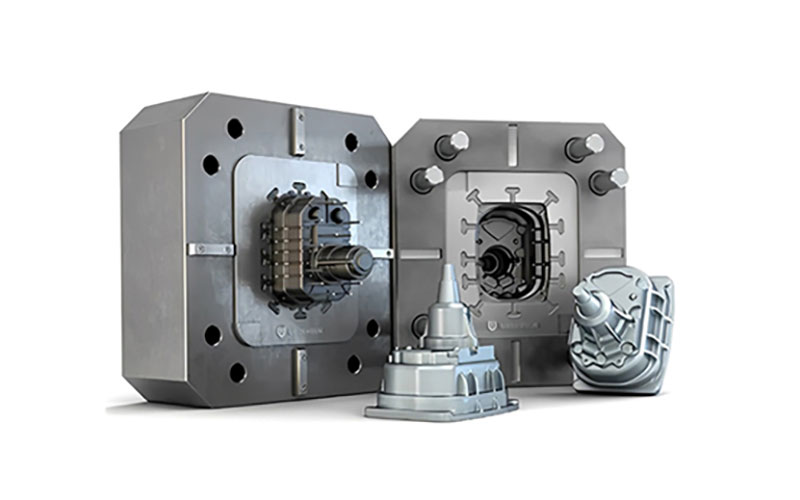
A tampa, fixada em uma placa, e o lado de ejeção, montado em uma placa móvel, compõem um molde de fundição sob pressão. Para criar peças mais complexas, como aquelas com furos e roscas, certos moldes contêm componentes extras, como guias e machos.
Para produzir inúmeros componentes por ciclo, um molde de fundição sob pressão pode ter múltiplas cavidades, dependendo do tamanho do objeto a ser fabricado. Esses moldes podem ser de dois tipos: moldes multicavidades, que possuem muitas cavidades idênticas, ou moldes de células, que contêm uma mistura de cavidades diferentes para fabricar peças distintas.
Os moldes de fundição sob pressão precisam ser muito resistentes e tolerantes ao calor, além de possuírem boa ductilidade e resistência ao desgaste. Por isso, sua construção permite que suportem centenas de ciclos de fundição por hora e até dois milhões de ciclos durante sua vida útil. São fabricados em aço ferramenta temperado de alto desempenho, frequentemente submetido a tratamento térmico. Os moldes de fundição sob pressão devem ser capazes de operar mesmo sob forças de fechamento extremamente elevadas.
A utilização de ferramentas de projeto e simulação específicas para fundição, em conjunto com o projeto auxiliado por computador (CAD), é o primeiro passo no processo de fabricação de moldes para fundição sob pressão. Os moldes para fundição sob pressão necessitam de canais de alimentação, canais de distribuição e canais de injeção, assim como os moldes de injeção, para permitir a entrada do material fundido na cavidade do molde. Também é necessário incluir pinos de ejeção e travamento para fixar o molde e facilitar a extração. Tolerâncias rigorosas e formas complexas podem ser produzidas por meio do projeto digital de moldes. A usinagem CNC é amplamente utilizada na fabricação de moldes para fundição sob pressão. Normalmente, a fabricação de moldes para fundição sob pressão começa com a usinagem de desbaste da forma do molde, seguida pelo tratamento térmico do molde metálico e, finalmente, por uma etapa de acabamento. Moldes de nível protótipo também podem ser fabricados utilizando ferramentas rápidas , usinagem CNC ou outros processos, como a Sinterização Seletiva a Laser (SLS).
Materiais de fundição
Metais com baixas temperaturas de fusão, como alumínio, zinco, magnésio, chumbo e cobre, são comumente usados na fundição sob pressão. Alguns metais ferrosos e incomuns, no entanto, também podem ser utilizados. Alguns materiais comuns são os seguintes:
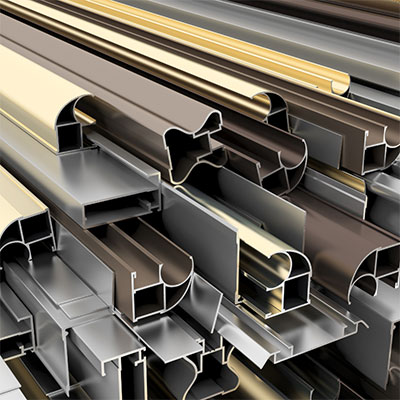
1. Alumínio
A fundição de alumínio sob pressão oferece inúmeras vantagens, incluindo leveza, alta relação resistência/peso, excelente usinabilidade, condutividade térmica, resistência à corrosão, flexibilidade de design, custo-benefício e reciclabilidade. Essas propriedades tornam o alumínio uma escolha popular para diversas aplicações e contribuem para seu uso generalizado em processos de fundição sob pressão.
2. Magnésio
A leveza do magnésio, sua alta relação resistência/peso, excelente usinabilidade, propriedades de dissipação de calor, estabilidade dimensional, capacidade de blindagem EMI/RF e reciclabilidade fazem dele um material valioso para fundição sob pressão. Sua combinação única de propriedades abre oportunidades para componentes leves e de alto desempenho em setores como o automotivo, aeroespacial, eletrônico e de bens de consumo.
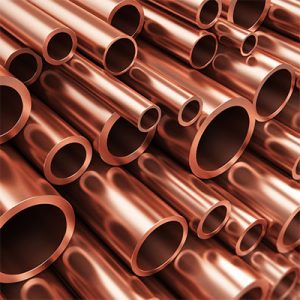
3. Cobre
Os processos tradicionais de fundição sob pressão geralmente evitam o uso de cobre devido ao seu alto ponto de fusão e propriedades complexas. No entanto, uma variante específica, chamada fundição sob pressão de ligas de cobre, foi desenvolvida para fundir ligas à base de cobre. Essa técnica especializada produz componentes de alta qualidade à base de cobre que oferecem excelente resistência à corrosão e alta resistência mecânica. Apesar de não ser comumente utilizada, a fundição sob pressão de ligas de cobre é adaptada às propriedades e requisitos específicos das ligas à base de cobre, tornando-a adequada para uma ampla gama de indústrias e aplicações.

4. Zinco
A fundição de zinco sob pressão oferece diversas vantagens, incluindo excelente capacidade de fundição, alta resistência, resistência à corrosão, flexibilidade de design, alta eficiência de produção e reciclabilidade. Essas propriedades tornam o zinco uma escolha popular para uma ampla gama de aplicações, particularmente aquelas que exigem formas complexas, precisão e produção com boa relação custo-benefício, incluindo os setores automotivo, eletrônico, de telecomunicações, bens de consumo e muito mais. Exemplos comuns de componentes fundidos em zinco sob pressão incluem peças automotivas, conectores elétricos, maçanetas, dobradiças, torneiras e diversos eletrodomésticos.
Fundição Opções de acabamento
A NOBLE pode ajudar a melhorar as qualidades superficiais dos seus produtos, oferecendo uma ampla gama de acabamentos. Os acabamentos superficiais em suas peças personalizadas visam aprimorar sua aparência, dureza e rugosidade, resistência química e à corrosão, entre outros atributos. Eles também auxiliam no disfarce de marcas de ferramentas visíveis em áreas usinadas com ferramentas acionadas. Aqui estão algumas das melhores opções disponíveis.
| Nome | Descrição | Materiais | Cor | Textura | |
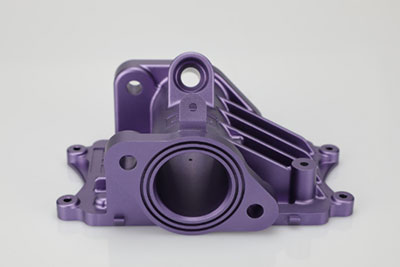 |
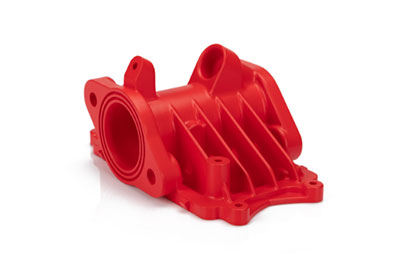
Anodização | A anodização melhora a resistência à corrosão, aumenta a resistência ao desgaste e a dureza, além de proteger a superfície do metal. É amplamente utilizada em peças mecânicas, aeronaves, peças automotivas, instrumentos de precisão, etc. | Alumínio: | Claro, preto, cinza, vermelho, azul, ouro. | Acabamento liso e fosco |
 |
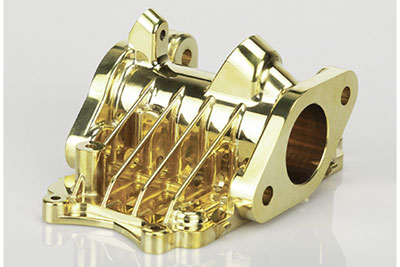
Powder Coating | A pintura a pó é um tipo de revestimento aplicado na forma de um pó seco e fluido. Ao contrário da tinta líquida convencional, que é aplicada por meio de um solvente que evapora, a pintura a pó é geralmente aplicada eletrostaticamente e, em seguida, curada sob calor ou luz ultravioleta. | Alumínio, aço inoxidável, aço | Preto, qualquer código RAL ou número Pantone | Brilho ou semi-brilho |
 |
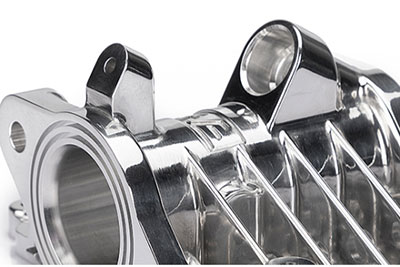
galvanoplastia | A galvanoplastia pode ter fins funcionais, decorativos ou relacionados à corrosão. Muitas indústrias utilizam o processo, incluindo o setor automotivo, no qual a cromagem de peças de aço de automóveis é comum. | Alumínio, aço, aço inoxidável | N/D | Acabamento liso e brilhante |
 |
polimento | O polimento é o processo de criação de uma superfície lisa e brilhante, seja por atrito físico da peça ou por ação química. O processo produz uma superfície com significativa reflexão especular, mas em alguns materiais pode reduzir a reflexão difusa. | Alumínio, latão, aço inoxidável, aço | N/D | Lustroso |
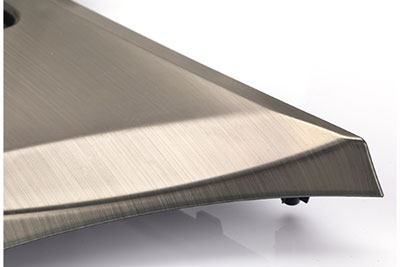 |
Escovar | A escovação é um processo de tratamento de superfície no qual cintas abrasivas são usadas para desenhar traços na superfície de um material, geralmente para fins estéticos. | ABS, Alumínio, Latão, Aço Inoxidável, Aço | N/D | Cetim |
Estratégia para selecionar um Fabricante de fundição sob pressão
Ao selecionar um fabricante de peças fundidas sob pressão, é essencial considerar diversos fatores para garantir uma parceria bem-sucedida e uma produção de alta qualidade. A seguir, apresentamos uma estratégia para orientá-lo na escolha do fabricante de peças fundidas sob pressão ideal:
1. Defina seus requisitos:
Defina claramente os requisitos do seu projeto, incluindo as especificações desejadas das peças, quantidades, padrões de qualidade, tratamento de superfície e cronograma de entrega. Isso ajudará você a se comunicar de forma eficaz com os fabricantes em potencial e a avaliar suas capacidades.
2. Experiência e especialização:
Procure produtores com vasta experiência em fundição sob pressão e um histórico comprovado de produção de peças de alta qualidade. Analise a experiência deles com os metais e materiais específicos relevantes para o seu projeto. Considere os setores em que atuaram e as peças complexas que fabricaram com sucesso.
3. Capacidades de fabricação:
Avalie as capacidades de produção do fabricante, incluindo o tamanho e a capacidade de suas máquinas de fundição sob pressão, as opções de ferramentas disponíveis e as operações secundárias, como usinagem, acabamento e montagem. Certifique-se de que seus equipamentos e instalações possam atender aos requisitos do seu projeto e às demandas de volume.
4. Medidas de Controle de Qualidade:
Informe-se sobre os processos de controle de qualidade e as certificações do fabricante. Procure fabricantes que tenham implementado sistemas robustos de gestão da qualidade, como as certificações ISO. Pergunte sobre seus métodos de inspeção, procedimentos de teste e conformidade com os padrões da indústria.
5. Suporte de projeto e engenharia:
Considere se o fabricante oferece suporte de projeto e engenharia. Fabricantes qualificados podem fornecer informações valiosas durante a fase de projeto, ajudando a otimizar a fabricação, a relação custo-benefício e o desempenho das peças. Sua experiência também pode auxiliar na seleção de materiais e na otimização do processo.
6. Comunicação e Colaboração:
Avalie os canais de comunicação e a capacidade de resposta do fabricante. Uma comunicação eficaz é vital para uma parceria bem-sucedida. Certifique-se de que eles respondam prontamente às suas perguntas, forneçam atualizações regulares sobre o andamento do projeto e estejam dispostos a colaborar estreitamente com você ao longo de todo o processo.
Por que escolher a NOBLE para serviços de fundição sob pressão?
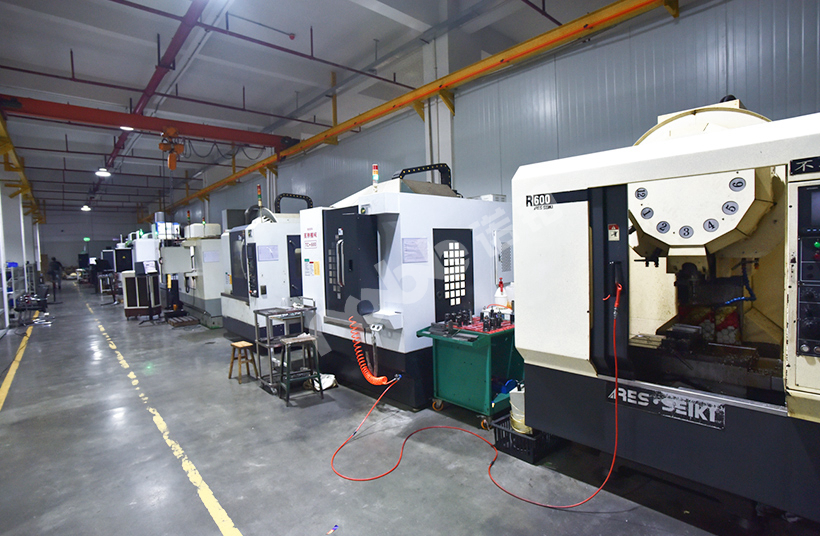
A NOBLE utiliza tecnologia de ponta e conta com uma equipe de profissionais qualificados, dedicados a priorizar nossos clientes. Nossos serviços de fundição sob pressão são precisos, eficientes, econômicos e produzem resultados de alta qualidade. Ao escolher nossos serviços de fundição sob pressão, você pode levar seu negócio a novos patamares de sucesso.
1. Preço econômico e qualidade perfeita
Oferecemos a mesma qualidade ao menor preço. Controlamos rigorosamente a qualidade da usinagem e do acabamento para garantir que você receba exatamente o que projetou.
2. Capacidades de fabricação robustas
A NOBLE orgulha-se de suas excepcionais capacidades de fabricação, que oferecem uma ampla gama de materiais e acabamentos de superfície. Seja para uma produção de pequeno ou grande porte, fornecemos uma solução completa e integrada para todas as necessidades do projeto. Nossa capacidade de produção é incomparável, garantindo que cada peça fundida sob pressão seja da mais alta qualidade, atenda a todos os requisitos dimensionais e apresente um desempenho excepcional.
3. Rigoroso controle de qualidade
Como uma fábrica certificada ISO 9001 e ISO 13485, a NOBLE se dedica a fornecer serviços de fundição sob pressão de alta precisão. Nossa equipe de engenharia realiza rigorosas inspeções de qualidade em várias etapas do processo de fabricação, incluindo pré-produção, produção, inspeção da primeira peça e antes da entrega, para garantir a produção da mais alta qualidade.
4. Prazo de entrega rápido
Com fábricas nacionais certificadas e um sistema de cadeia de suprimentos robusto, além de oficinas locais e maquinário de última geração, podemos acelerar os ciclos de desenvolvimento de produtos e preparar suas peças de fundição de liga de alumínio o mais rápido possível.
5. Peças fundidas sob pressão de alta precisão
Implementamos rigorosamente o sistema de gestão da qualidade para garantir que a qualidade do produto seja consistente e esteja em conformidade com as expectativas. Uma inspeção minuciosa também assegura que as peças usinadas com precisão que você recebe estejam livres de quaisquer defeitos desnecessários.
Suporte de engenharia 6.24 horas por dia, 7 dias por semana
Em qualquer lugar do mundo, você pode contar com nosso suporte de engenharia 24 horas por dia, 7 dias por semana, durante todo o ano. Nossos engenheiros experientes podem fornecer a solução mais adequada para o design personalizado da sua peça, uma ampla seleção de materiais, opções de acabamento impecáveis e até mesmo prazos de entrega.






